
金属射出成形(MIM)の射出成形不良は、成形されたグリーン部品の表面上の傷だけではありません。金属射出成形では、ショートショット、バリ、ウェルドライン、ジェット流、バインダー分離、巻き込み空気、ゲートマーク、グリーンクラック、局所的な密度変動などが、脱脂、焼結収縮、最終寸法、部品強度に影響を与える可能性があります。品質エンジニアや設計エンジニアにとって、単に「成形後にどのような不良が見られるか?」という問いではなく、「不良が部品形状、, MIMフィードストック フロー、ゲート位置、ベント、パッキングバランス、エジェクションストレス、または金型製作前にレビューされるべき金型リスク。このページでは、特に図面、試作部品、不安定な寸法、目に見えるグリーン部品の欠陥、または脱脂・焼結後の繰り返し問題がある場合に、MIMプロセスにおける成形段階の欠陥診断に焦点を当てています。.
金型製作または量産前にMIMの欠陥をレビューする必要がありますか?
図面、材料要件、公差ニーズ、欠陥写真、および用途背景をお送りください。これにより、問題を単なる機械設定の問題としてではなく、MIMプロセスチェーンのリスクとしてレビューできます。.
MIM射出成形における欠陥とは?
MIM射出成形における欠陥とは、粉末・バインダーフィードストックがグリーン成形品に成形される際に導入された、または強く影響を受けた欠陥のいずれかを指します。欠陥によっては成形直後に目に見えるものもあります。他の欠陥は、脱脂、焼結、検査、または機能試験まで隠れたままです。.
この区別は重要です。なぜなら、MIMは通常のプラスチック射出成形ではないからです。MIMフィードストックは微細な金属粉末とバインダーを含み、成形品は高密度金属部品になる前にバインダー除去と焼結が必要です。親プロセスコンテキストについては、こちらを参照してください。 MIM射出成形プロセス ページ.
目に見える欠陥 vs 隠れた成形リスク
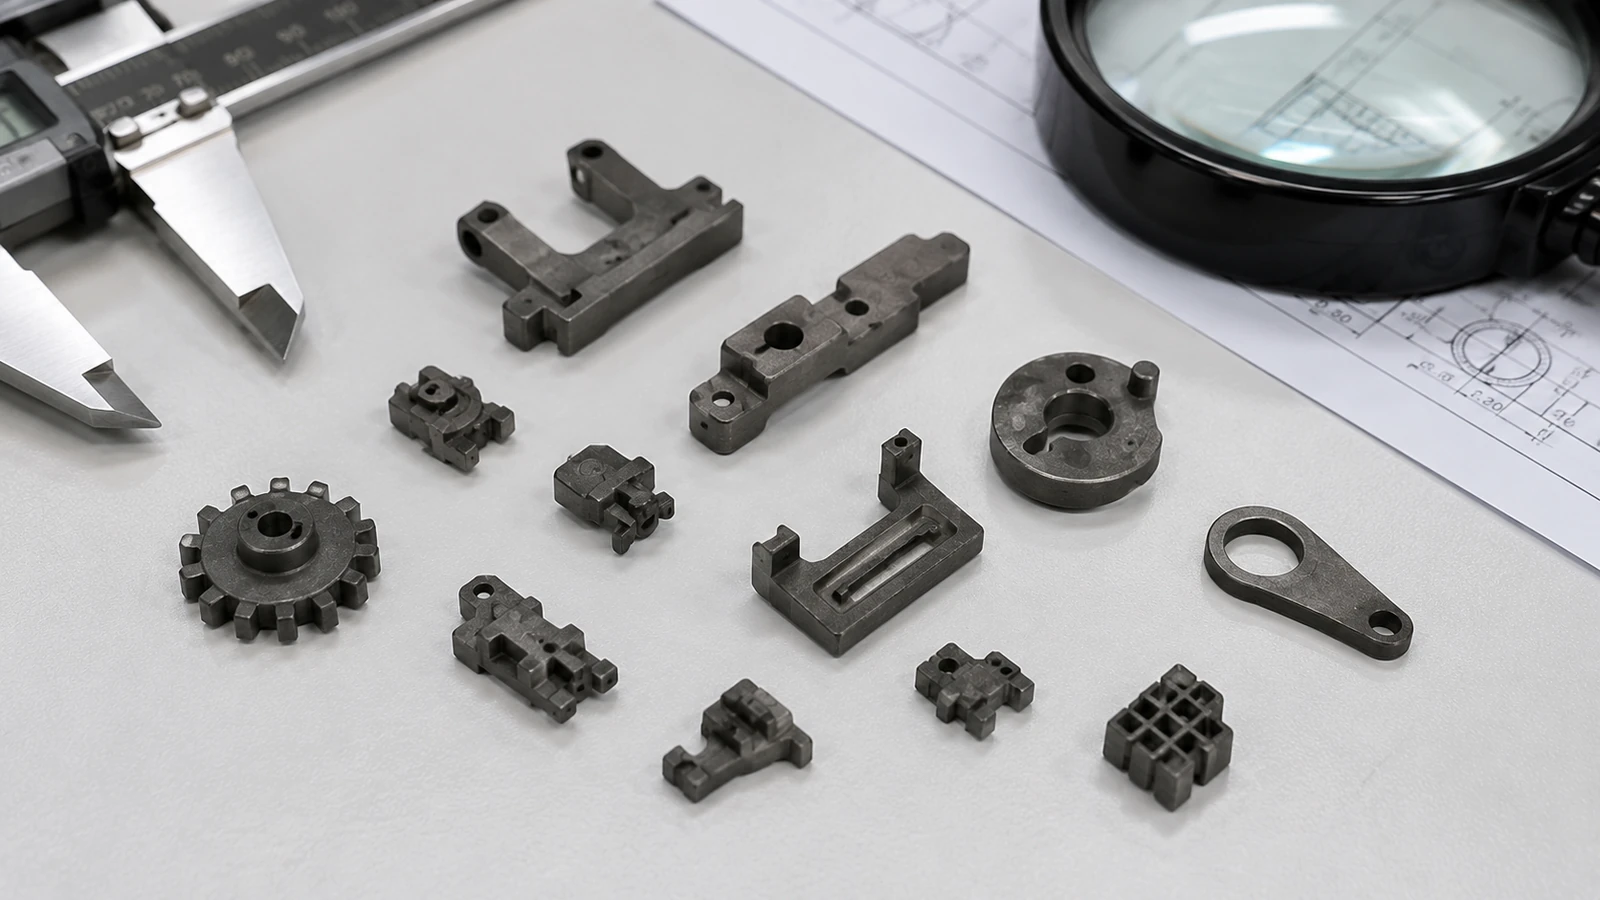
目に見える欠陥は特定しやすいですが、必ずしも最も深刻なリスクとは限りません。ショートショットやバリは、グリーン成形段階で検出できることがよくあります。弱いウェルドライン、局所的な密度変動、またはバインダー分離は、それほど明白ではないかもしれませんが、脱脂および焼結後に重要になる可能性があります。.
| 欠陥カテゴリ | 例 | 通常、成形後に見られますか? | MIMにおける重要性 |
|---|---|---|---|
| 充填不良 | ショートショット、ヒステーションマーク、リブや穴形状の不完全 | はい | 薄肉、長い流動パス、ゲート位置不良、低圧、またはエアトラップを示している可能性があります。. |
| 流動前面欠陥 | ウェルドライン、ニットライン、ジェット流、フローマーク | 頻繁 | 弱点、表面欠陥、または局所的な密度不均一性を生じる可能性があります。. |
| パッキング欠陥 | 局所的な密度変動、弱い充填部、不均一なキャビティ内圧ゾーン | 場合による | 収縮均一性および最終的な寸法安定性に影響を与える可能性があります。. |
| フィードストック分離欠陥 | バインダー分離、粉末・バインダーの偏析、筋 | 場合による | 脱脂感度、気孔率、強度変動、または表面の不均一性を生じる可能性があります。. |
| ハンドリング欠陥 | グリーンパートの割れ、突き出し時の損傷、離型時の変形 | はい | 脱脂または焼結中に膨張する可能性があります。. |
| 金型に関連する欠陥 | フラッシュ、ゲート残渣、パーティングラインマーク、エジェクターマーク | はい | 金型修正、二次除去、または設計・ゲートの見直しが必要になる場合があります。. |
成形欠陥 vs 脱脂・焼結欠陥
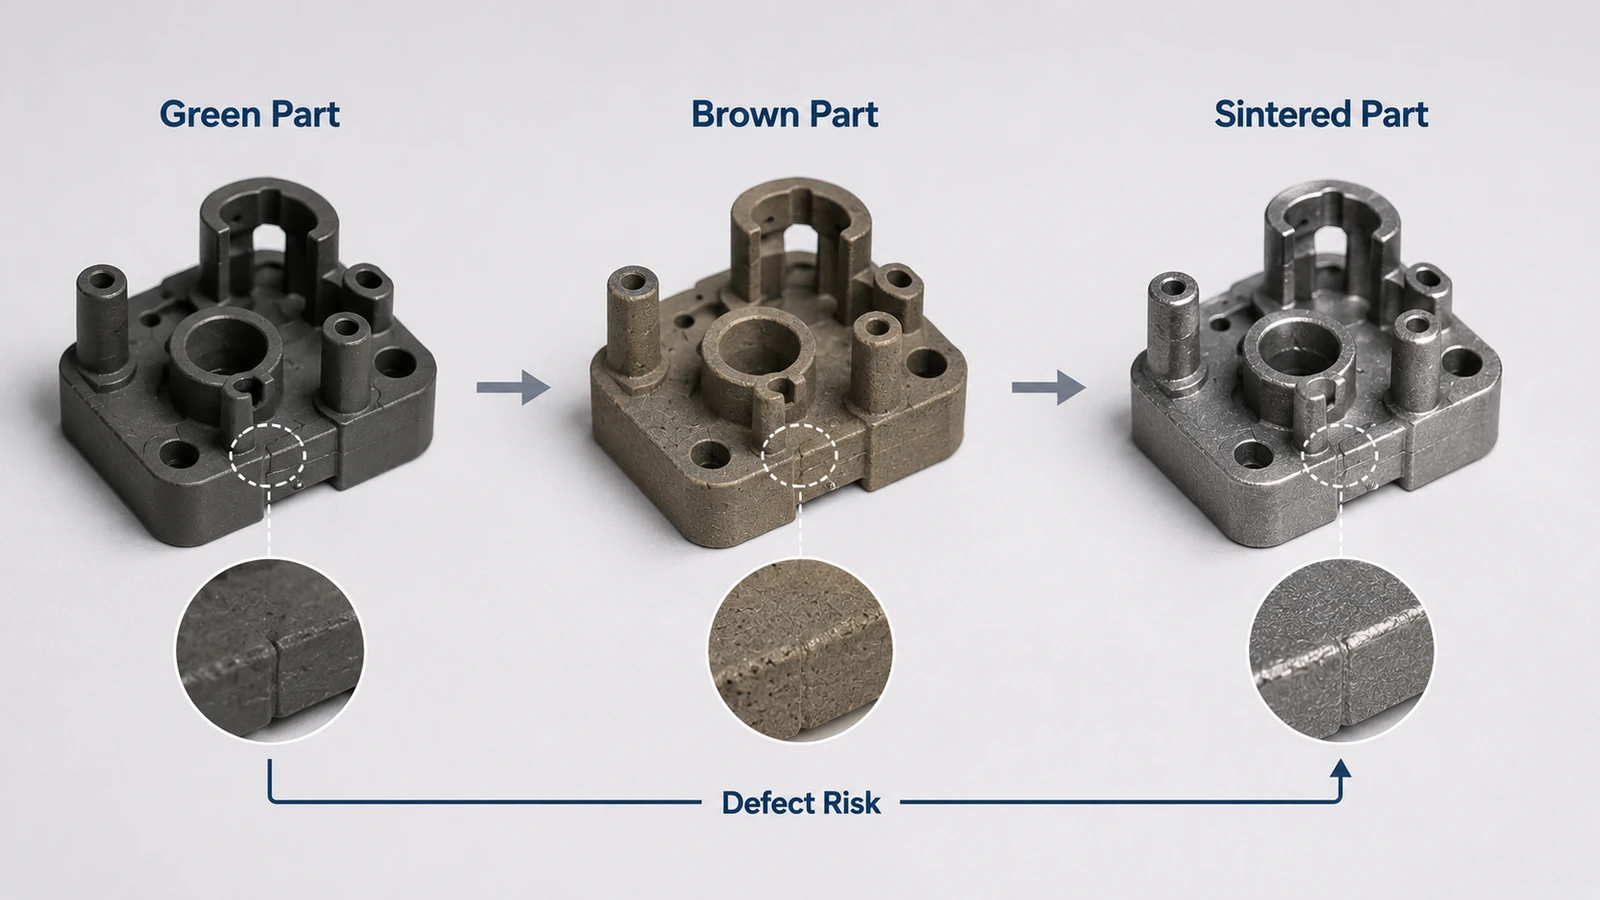
よくある間違いは、すべての割れや歪みを脱脂や焼結のせいにするということです。製造においては、成形時に元の脆弱な状態が作られたために、熱処理後に現れる欠陥もあります。弱いウェルドラインは、脱脂応力や焼結収縮が起こるまで開かないことがあります。バインダーの分離は、バインダー除去後に気孔や表面の不均一性となる可能性があります。局所的な密度変動は、不均一な収縮となり、エジェクション時のグリーン部品の変形は、最終的な寸法ドリフトとなる可能性があります。.
このため、MIMの欠陥レビューは、最終焼結部品のみを評価するのではなく、プロセスチェーンを逆にたどって問題を追跡する必要があります。下流プロセスの文脈を理解するために、レビューしてください。 MIM脱脂 およびMIM焼結。.
なぜMIMでは成形欠陥がプラスチック射出成形よりも重要なのか
多くの欠陥名は、プラスチック射出成形とMIMで似ています:ショートショット、フラッシュ、ウェルドライン、ジェッティング、フローマーク、エアトラップ、ゲートマーク。しかし、それらの品質への影響は異なります。プラスチック射出成形では、成形品は通常、最終的なポリマー部品です。MIMでは、成形されたグリーン部品は中間体です。それは取り扱い、脱脂、焼結収縮に耐える必要があります。.
グリーン部品にはまだ粉末とバインダーが含まれています
グリーン部品はバインダーによって保持されています。形状はありますが、最終的な金属密度、最終的な強度、または最終的な寸法はまだありません。このため、グリーン部品の品質は、フィードストックの流動挙動、粉末とバインダーの均一性、ゲート位置、キャビティ充填バランス、充填圧力分布、金型温度、エジェクション応力、および取り扱い方法に敏感になります。.
実際には、最も危険な成形欠陥は、必ずしも最も目立つものではありません。機能領域から離れており、内部の弱さを生じさせない小さな表面線は許容される場合があります。薄肉、穴、スロット、または荷重支持領域の近くにある隠れた密度不均衡は、収縮と最終的な性能に影響を与える可能性があるため、より深刻である可能性があります。.
成形不良が脱脂または焼結の問題になる可能性
脱脂工程では、成形品からバインダーが除去されます。焼結工程では、金属粉末構造が緻密化し収縮します。グリーンパートに弱部、密度ムラ、ガス trapped、融合不良、または抜き勾配割れがある場合、これらの問題は後工程でより顕著になる可能性があります。.
| 成形工程での問題 | 後工程での可能性のある症状 | エンジニアリング上の懸念 |
|---|---|---|
| 弱いウェルドライン | 脱脂または焼結後の割れ | フローフロントが重要な領域で十分に強い接続を形成しなかった。. |
| バインダー分離 | 表面の不均一性、気孔率、弱部 | 粉末とバインダーの分布が均一でない可能性がある。. |
| 局所的な密度ばらつき | 寸法ドリフトまたは不均一な収縮 | 充填とフローのバランスが取れていませんでした。. |
| グリーン割れ | 脱脂後のオープンクラック | 部品の抜き勾配サポートが弱いか、形状が脆い可能性があります。. |
| エアトラップ | ブリスター、ボイド、焼け跡のような痕跡、不完全な形状 | ベントとフローパスの修正が必要な場合があります。. |
| ゲート応力 | 局所的な歪みまたは表面の問題 | ゲート位置、トリミング、フロー方向の見直しが必要な場合があります。. |
これは、すべての焼結問題が成形から始まるという意味ではありません。焼結部品に繰り返し割れ、歪み、または寸法不安定性が見られる場合、成形工程を根本原因調査に含める必要があるという意味です。より詳細な下流レビューについては、以下を参照してください。 MIM焼結収縮 および MIM焼結歪み.
MIM射出成形における一般的な欠陥とその根本原因
以下の表は、欠陥レビューの実用的な出発点となります。プロセス設定の調整、金型の修正、または部品設計の見直しを決定する前に、目に見える症状と成形段階での可能性のある原因を分離するために使用してください。同じ目に見える欠陥でも、材料、形状、ゲート設計、金型状態、プロセスウィンドウによって原因が異なる可能性があるため、プロジェクト固有のDFMレビューに代わるものではありません。.
| 欠陥 | 外観 | 成形段階での可能性のある原因 | 下流工程でのリスク | 予防の焦点 |
|---|---|---|---|---|
| ショートショット | 充填不足、先端部の欠け、リブの充填不足、薄肉部の未充填 | 薄肉、長い流動パス、ゲート位置不良、低い射出圧力、ベント不良、低いフィードストック温度 | スクラップ、機能不全、アセンブリ機能の不完全 | 肉厚、ゲート位置、流動長、ベント、充填パラメータを見直してください。. |
| バリ | パーティングライン上、穴の周り、またはインサート付近での過剰な材料 | 過剰なキャビティ圧力、金型フィット不良、金型摩耗、不十分なクランプ力、パーティングラインの不一致 | 二次加工時の除去、寸法問題、外観欠陥、バリのリスク | 金型嵌合、パーティングライン、圧力ウィンドウ、メンテナンス状態を確認します。. |
| ウェルドライン/ニットライン | 2つの流動前面が出会う箇所に見られる線 | 穴、ボス、リブ、スロット、または長い経路の周りで流動が分割される、ゲート位置不良、低温 | 弱部、亀裂発生源、外観上の問題、強度ばらつき | ゲートの移動またはバランス調整、温度と流動の調整、重要領域でのウェルドラインの回避。. |
| ジェット流 | ゲート付近またはキャビティへの突然の進入における蛇行状の流動パターン | 高い射出速度、ゲート方向不良、開放キャビティへの直接ジェット | 表面マーク、弱い接着、局所的な密度問題 | ゲートの進入、速度プロファイル、流動遷移の改善。. |
| バインダー分離 | ストリーキング、表面強度不足、局所的な密度ばらつき | 過剰せん断、不適切な温度、フィードストック不安定性、ゲート制限、プロセスのウィンドウが狭い | 脱脂リスク、気孔率、表面の不均一性、強度ばらつき | フィードストック、せん断条件、ゲートサイズ、温度、射出速度を確認してください。. |
| エアトラップ/ボイドのリスク | 焼け跡様マーク、ポケットの不完全、内部ボイドのリスク | ベント不良、ガス溜まり、高速充填、ブラインド形状 | 気孔率、ブリスター、弱部、充填不足 | ベントの追加または改善、フローパスの調整、ガス溜まり領域の削減。. |
| グリーン割れ | エジェクション後または取り扱い時のクラック | 脆い形状、抜き勾配不足、高いエジェクション応力、低いグリーン強度、不適切な取り扱い | 脱脂中または焼結中のクラック伝播 | エジェクターレイアウト、抜き勾配、フィーチャーサポート、および取り扱い方法を確認します。. |
| ゲートマーク/ゲート痕 | ゲート痕、盛り上がりまたはへこみ領域 | ゲートが大きすぎる、ゲートが小さすぎる、トリミング計画不良、機能面へのゲート配置 | 表面仕上げの問題、局所応力、アセンブリ干渉 | ゲート位置、ゲートサイズ、トリミング、および外観または機能領域を確認します。. |
| 局所的な密度ばらつき | 不均一な収縮、寸法ずれ、検査結果の一貫性のなさ | アンバランスな充填、不十分なパッキング、不均一なキャビティ圧力、長いフローパス | 焼結時の歪み、寸法安定性の不安定さ、強度ばらつき | ゲートバランス、パッキング戦略、キャビティレイアウト、およびDFMの前提条件を確認します。. |
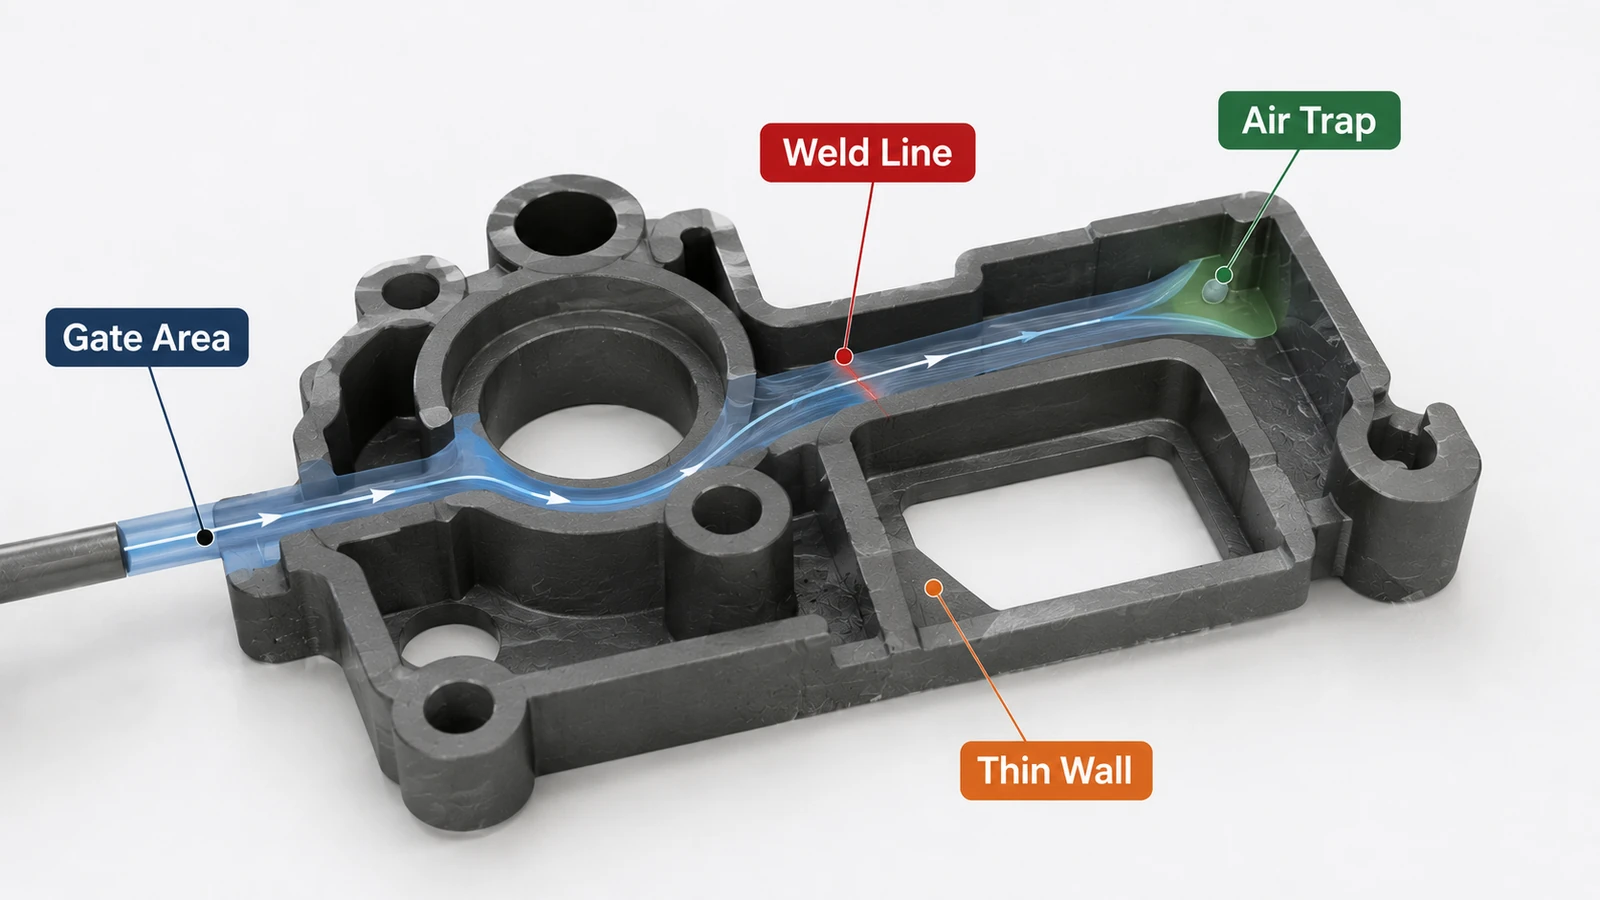
ショートショット、ウェルドライン、ジェットティング、エアトラップはしばしば関連しています MIMゲート設計. バインダー分離と局所的な密度ばらつきも、~に対してレビューする必要があります MIMバインダーシステム およびMIMフィードストックのソリッドローディング。.
ショートショット、フラッシュ、ウェルドライン、およびジェッティング
ショートショット、フラッシュ、ウェルドライン、およびジェッティングは、見た目が分かりやすいため、トライアル成形中に最初に議論される不良であることがよくあります。しかし、その修正方法は真の原因に依存します。ショートショットは、フィードストック温度の上昇、圧力の上昇、射出速度の変更、またはベントの改善によって改善される可能性があります。しかし、フローパスが肉厚に対して長すぎる場合や、ゲートが部品に不適切な方向から供給されている場合、パラメータの変更はフラッシュやバインダー分離などの新たな問題を引き起こすだけかもしれません。.
フラッシュは単純な金型問題のように見えるかもしれませんが、充填の困難さによる過剰な圧力の兆候である可能性もあります。ウェルドラインは、重要でない外観領域では許容されるかもしれませんが、薄肉部、スナップフィット部、荷重支持領域、またはシール面に配置されるとリスクが高くなります。ジェッティングは通常、フィードストックがキャビティにスムーズな充填ではなく不安定な流れを作り出す方法で入ることを意味します。.
バインダー分離、エアトラップ、および密度変動
バインダー分離と密度変動は、通常のプラスチック成形不良よりもMIM特有のものです。フィードストックは、射出システムを通過し、金型キャビティ内に金属粉末とバインダーを運ぶ必要があります。過度のせん断、ゲート制限不良、不安定な温度、または不適切なフローパスは、粉末とバインダーの分布が均一でなくなる原因となる可能性があります。.
これは、MIMの最終品質が一貫したグリーン密度と予測可能な収縮に依存するため重要です。部品の1つの領域が他の領域と異なるパッキングをすると、焼結された部品に寸法ドリフト、変形、または局所的な性能変動が現れる可能性があります。ブラインド形状、深い狭いポケット、薄いリブ、および複雑なフローフロント合流領域は、金型製作前に見直す必要があります。.
グリーンクラック、突き出しダメージ、およびゲートマーク
グリーンクラックは、部品の脆さ、突き出し応力、抜き勾配不足、エジェクタ配置不良、または局所的な形状の弱さに関連していることがよくあります。MIMでは、グリーン部品は最終的な金属部品ではありません。脱脂および焼結前に慎重な取り扱いとサポートが必要です。.
ゲートマークとゲート残渣も金型製作前に計画する必要があります。機能面、シール面、目に見える外観面、または後加工基準面に配置されたゲートは、不要な二次加工のリスクを生じさせる可能性があります。多くのMIMプロジェクトでは、小さなゲートの決定が後で繰り返し発生するコストまたは品質の問題となります。.
成形不良の原因を特定する方法
MIMの欠陥レビューでは、症状と原因を切り分けることが重要です。同じ欠陥名でも、原因は様々です。ショートショットは、部品設計、フィードストックの流れ、ゲートサイズ、ベント、またはプロセスパラメータの限界に起因する可能性があります。グリーンクラックは、部品形状の弱さ、エジェクタ配置、離型困難、取り扱い、または初期の熱応力に起因する可能性があります。.
部品設計関連の欠陥
部品設計は、合理的なプロセス調整後も欠陥が繰り返される場合に、最初に確認すべき箇所となることがよくあります。設計関連の欠陥リスクには、ゲートから離れすぎた薄肉、急激な肉厚変化、深く狭いリブ、鋭い内角、サポートのないマイクロフィーチャー、フローフロントを分割する穴やスロット、小断面積を横切る長いフローパス、エジェクタ力にさらされる脆弱な領域、ゲート跡やウェルドライン領域の近くにある重要寸法などが含まれます。.
一般的な間違いは、CADで形状が描画できれば、リスクなしで繰り返し成形できると仮定することです。MIMは複雑な形状を製造できますが、複雑さは依然としてフロー、パッキング、エジェクション、脱脂サポート、および焼結安定性を必要とします。より広範な形状リスクレビューについては、MIM設計ミスを参照してください。.
ゲート、ランナー、ベント関連の欠陥
ゲートとベントの決定は、ショートショット、ウェルドライン、ジェットティング、エアトラップ、および局所的な密度変動に強く影響します。多くのプロジェクトでは、目に見える欠陥は、単に不適切なフロー戦略の結果であることがほとんどです。金型レビューの観点からは、充填には機能するゲート位置でも、後工程の検査、仕上げ、または組み立ての問題を引き起こす場合は、依然として不適切である可能性があります。.
フィードストックおよびプロセス関連の欠陥
フィードストックとプロセス設定も、成形欠陥に影響します。射出プロセスでは、安定したフィードストック温度、流れ、せん断、圧力、保圧、および冷却挙動を維持する必要があります。プロセスウィンドウが狭すぎると、トライアル中は正常に成形できても、量産時には不安定になる可能性があります。修正は原因に合わせる必要があります。射出圧力を上げると薄肉部が充填されるかもしれませんが、形状とゲート設計が適切でない場合は、フラッシュ、応力、または分離のリスクを高める可能性もあります。.
プロセス調整で修正できる欠陥は?
すべてのMIM成形欠陥が金型修正を必要とするわけではありません。一部の欠陥は、プロセスパラメータの調整によって改善できます。その他は、ゲートの再設計、ベントの変更、エジェクションの修正、または部品形状の改訂が必要です。.
| 欠陥の種類 | プロセス調整で対応可能か? | 金型または設計変更が必要な場合 |
|---|---|---|
| ショートショット | はい、温度、圧力、射出速度、または適切なプロセスウィンドウ内でのベント不足が原因の場合。. | 肉厚が薄すぎる、フローパスが長すぎる、ゲート位置が悪い、または空気が排出できない場合に必要。. |
| バリ | 過剰な圧力または不安定な設定が原因の場合、対応可能な場合がある。. | パーティングラインの適合性、金型摩耗、キャビティ内圧力分布、または金型構造が主な問題である場合に必要。. |
| ウェルドライン | 温度、速度、またはパッキングでフローフロントの接合が改善される場合、対応可能な場合がある。. | 溶接線が重要な耐荷重面、シール面、または目視面を横切る場合に必要。. |
| ジェット流 | 速度プロファイルが制御できる場合、対応可能な場合がある。. | ゲート方向またはゲート形状が不安定なキャビティエントリーを引き起こす場合に必要。. |
| バインダー分離 | 温度、せん断、速度に依存するが、限定的。. | ゲートの制限、せん断パス、またはフィードストックの適合性により、繰り返し分離が発生する場合に必要です。. |
| グリーン割れ | ハンドリングまたはエジェクタータイミングに起因する場合は限定的です。. | 抜き勾配、エジェクター配置、脆弱な形状、または弱いフィーチャーサポートが根本原因である場合に必要です。. |
| エアトラップ | 充填速度を調整できる場合は、時々。. | ベント位置、ブラインドフィーチャーの設計、またはフローパスがガスをトラップする場合に必要です。. |
| 密度ばらつき | 株式会社. | ゲートバランス、フローパスレビュー、パッキング戦略、または形状変更がしばしば必要です。. |
パラメータ変更で対応可能な欠陥
欠陥が設計または金型制限ではなく、プロセスウィンドウの問題に起因する場合、パラメータ調整は効果的です。例としては、フィードストック温度の低下によるわずかな不完全充填、速度遷移による表面フローマーク、過剰な圧力による軽微なバリ、タイミングによる時折のエジェクターマーク、またはショット制御の不一致による不安定な充填などが挙げられます。.
しかし、成形が困難な設計に見えるように、プロセスを安定した生産ウィンドウの外に押し出すべきではありません。極端な設定でのみ機能する部品は、生産中に不安定になる可能性があります。.
通常、金型または設計レビューが必要な欠陥
欠陥が同じ場所で繰り返し発生し、形状またはフローパスに従う場合、通常は金型または設計レビューが必要です。例としては、長い薄肉部の末端でのショートショット、重要な穴またはボスを横切るウェルドライン、ブラインドポケットでのエアトラップ、鋭い遷移付近でのグリーンクラック、機能面でのゲートマーク、パーティングラインの不一致によるフラッシュ、または焼結後の密度関連の歪みなどが挙げられます。.
エンジニアリングトレーニング用複合フィールドシナリオ:薄肉フィーチャーにおけるショートショット
- 発生した問題
- 試作時に、薄いサイド形状の先端部でMIM部品の充填不足が見られました。この形状はアセンブリの位置決めをサポートする上で機能的に重要でした。.
- 発生理由
- 当初は射出圧力が低すぎると仮定されました。圧力を上げると一部のショットで充填は改善しましたが、パーティングライン付近のフラッシュも増加しました。.
- 実際のシステム原因は何だったのか
- 薄い形状はゲートから遠く離れており、その領域に達する前に流路が狭まっていました。また、充填末端付近のベントも不十分でした。この問題は単なるパラメータの問題ではありませんでした。.
- 修正方法
- ゲートとベント戦略が見直されました。エアの排出と充填バランスを改善するために金型が調整されました。その後、過度の圧力を避けるためにプロセスウィンドウが再設定されました。.
- 再発防止方法
- DFMレビュー中に、金型製作前に長い薄い流路を確認する必要があります。クリティカルな薄肉形状は、主な充填戦略として極端な射出圧力に依存すべきではありません。.
成形不良が脱脂・焼結に与える影響
成形不良は、グリーンパーツが充填、パッキング、密度分布、ウェルドライン、エアトラップ、エジェクションストレスの「記憶」を持っているため、脱脂と焼結に影響を与える可能性があります。後工程で元の弱点が作られるわけではありませんが、それらが明らかになることがあります。.
したがって、トラブルシューティングは最終的な欠陥からのみ始めるべきではありません。焼結部品にクラック、変形、寸法不安定性が生じた場合、レビューには成形記録、グリーンパーツ検査、ゲート位置、フィードストックの挙動、エジェクション条件、脱脂ルート、焼結サポート、検査方法を含めるべきです。.
一部の欠陥が脱脂後にのみ現れる理由
一部のグリーンパーツは、脱脂前は許容できる外観をしています。バインダー除去後、隠れた弱点が明らかになることがあります。これは、グリーンパーツに弱いウェルドラインがあった場合、局所的な領域でバインダー分離が発生した場合、エジェクション中にマイクロクラックが形成された場合、閉じ込められたガスや不十分なベントが内部の弱点を作り出した場合、部品にサポートのない薄い形状があった場合、またはハンドリングによって熱処理前に変形が生じた場合に発生する可能性があります。.
脱脂割れは、自動的に脱脂問題としてのみ扱われるべきではありません。まずグリーン部品の状態を確認する必要があります。ルート固有のコンテキストについては、熱脱脂および溶媒脱脂を参照してください。.
成形不良が焼結変形につながる理由
焼結時の歪みは、収縮挙動、サポート条件、形状、材料に関連することがよくあります。しかし、成形時に局所的な密度ムラや不均一な充填が発生すると、それが原因となることがあります。グリーン部品の一部の粉末充填が他の部分と異なる場合、収縮が均一でなくなる可能性があります。溶接線やフローバランスの偏りが公差の重要な寸法付近にある場合、焼結部品が公差から外れることがあります。.
成形不良が抑制されているかを確認する方法
是正措置は、単一の改善されたグリーン部品をチェックするだけでなく、プロセスチェーン全体で確認する必要があります。欠陥は、グリーン検査、脱脂、焼結、寸法検査、および重要箇所のレビューを通じて、同じリスク領域が安定している場合に管理されていると見なすのがより適切です。.
| 確認チェック | 確認すべき項目 | 重要性 |
|---|---|---|
| グリーン部品検査 | ショートショット、バリ、溶接線、ゲートマーク、エジェクターピン痕による割れ、目に見える変形 | 熱処理前に成形段階の症状が軽減されたかどうかを確認します。. |
| ブラウンパートの状態 | 脱脂後の割れ、弱部、ブリスター状の症状、または変形 | 脱脂時に成形の隠れた弱点が出現するかどうかを確認します。. |
| 焼結部品レビュー | 最終的な割れ箇所、歪み、表面状態、および寸法ドリフト | 成形修正が下流工程の安定性も改善するかどうかを確認します。. |
| 重要箇所の検査 | 支持部、シール面、組立基準面、薄肉部、機能穴 | 外観上の改善と真の機能的リスク低減を切り分ける。. |
| 試作比較の繰り返し | 試作品間で同じ欠陥が同じ箇所で繰り返し発生するかどうか | 根本原因が管理されているのか、それともプロセス調整によって一時的に隠蔽されているだけなのかを判断するのに役立ちます。. |
プロジェクトで測定可能なリリース証拠が必要な場合は、欠陥レビューを以下と連携させてください。 MIM検査・試験能力 重要な寸法、表面状態、材料検査、繰り返し性に関する懸念事項が、必要な検査方法でレビューされるようにします。.
エンジニアリング研修用複合フィールドシナリオ:焼結後に割れとなるウェルドライン
- 発生した問題
- 焼結されたMIM部品で、穴付近に繰り返し発生する割れが見られました。脱脂前の各グリーン部品では、割れははっきりと見えませんでした。.
- 発生理由
- 最初の仮説は、焼結サポートが不十分であるということでした。サポートは改善されましたが、割れは同じ領域に依然として現れました。.
- 実際のシステム原因は何だったのか
- フローフロントが穴の後ろで合流し、機械的に敏感な領域にウェルドラインが形成されていました。ウェルドラインは十分に弱かったため、その後の熱処理で欠陥が露呈しました。.
- 修正方法
- ゲート位置とフローバランスを見直し、ウェルドラインをクリティカルゾーンから離しました。また、局所的な肉厚遷移とベントについても部品をチェックしました。.
- 再発防止方法
- 金型設計時、ウェルドラインの位置は、機能面、荷重経路、穴、スロット、および重要寸法と合わせて検討する必要があります。.
金型設計前にMIM成形不良を防ぐ方法
最善の予防策は、機械調整の改善だけではありません。多くのMIM部品では、不良予防は金型設計前のDFMレビューから始まります。金型が完成すると、一部の変更は遅くなり、より高価になります。.
金型設計前のDFMチェック
MIM成形不良リスクレビューでは、形状とプロセスの両方の観点から部品をチェックする必要があります。金型設計前に、以下の項目を確認してください。
より広範な図面ベースの製造性および金型リスク評価については、以下を参照してください。 金型製作前のMIMエンジニアリングレビュー. 。新しい部品を評価している場合は、金型製作前にMIM DFMレビューのために図面を提出することもできます。.
ゲート、ベント、エジェクション、およびグリーンパートハンドリングレビュー
| レビュー項目 | 確認項目 | 防止に役立つ欠陥 |
|---|---|---|
| ゲートレビュー | 位置、サイズ、流れ方向、ゲート跡領域、ウェルドライン位置 | ショートショット、ウェルドライン、ジェッティング、ゲートマーク、密度不均衡 |
| ベントレビュー | 充填終端部、ブラインドポケット、ガス溜まりゾーン | エアトラップ、焼け跡様マーク、ショートショット、ボイドリスク |
| エジェクションレビュー | エジェクター配置、抜き勾配、脆弱な形状、離型方向 | グリーンパートの割れ、変形、エジェクターマーク |
| ハンドリングレビュー | グリーンパートサポート、トレイ配置、搬送方法 | 脱脂前のグリーン部品の割れ、曲がり、局所的な損傷 |
エンジニアリングトレーニング用複合フィールドシナリオ:機能面へのゲートマーク
- 発生した問題
- 成形されたMIM部品の機能面(アセンブリ位置決め用)にゲート跡がありました。マークは小さかったものの、仕上げおよび検査上の問題が繰り返し発生しました。.
- 発生理由
- ゲートは充填が容易な場所に配置されましたが、その位置は機能面に関する要件に対してレビューされていませんでした。.
- 実際のシステム原因は何だったのか
- この問題は、単なる成形不良ではなく、金型およびDFM計画の問題でした。ゲート位置は、回避可能な下流コストと品質リスクを生み出しました。.
- 修正方法
- ゲート位置とトリミング方法をレビューしました。機能面を保護し、後の生産のためにゲート戦略を調整しました。.
- 再発防止方法
- 金型製作前に、図面には機能面、外観面、シール面、検査基準点を明記する必要があります。ゲート配置はこれらの要件に対してレビューされるべきです。.
成形不良リスクレビューのために送るべきもの
有用な欠陥レビューには、写真以上のものが必要です。写真は症状を示すことはできますが、完全な原因を確認することはできません。MIM成形不良を適切に評価するには、エンジニアリングチームは図面、材料、公差、形状、およびプロセスに関するコンテキストを必要とします。.
新規MIMプロジェクト向け
- 2D図面
- 3D CADファイル
- 材料要件
- 公差テーブル
- 重要寸法
- 機能面
- 外観または表面仕上げ要件
- 推定年間数量
- 適用背景
- 組立またはローディング条件
- 想定される二次加工(もしあれば)
既存の欠陥問題について
- 多角度からの欠陥写真
- 図面上の欠陥箇所
- グリーン、ブラウン、または焼結後の部品のいずれに欠陥が現れるか
- 欠陥が最初に現れる工程(判明している場合)
- 欠陥は常に同じ箇所に発生するか
- トライアル成形パラメータまたはプロセスノート(利用可能な場合)
- 現在の材料とプロセスルート(判明している場合)
- 検査要件
- サンプル履歴またはトライアル観察(利用可能な場合)
見積もり準備のため、以下を確認してください RFQ作成ガイド. 。プロジェクトがすでに商用レビューの準備ができている場合は、MIMプロジェクト見積もりをリクエストすることもできます。.
金型製作または量産前にMIM欠陥リスクレビューが必要ですか?
MIM部品にショートショット、ウェルドライン、バリ、グリーンクラック、ゲートマーク、バインダー分離、寸法不安定性、または脱脂後や焼結後に現れる欠陥がある場合、プロセスパラメータのみを変更する前に問題をレビューする必要があります。.
既存の試作問題については、入手可能な場合はグリーン、ブラウン、または焼結段階の欠陥写真を添付してください。XTMIMは、問題が部品設計、ゲート位置、ベント、フィードストックの流れ、金型状態、エジェクション、脱脂の相互作用、または焼結収縮挙動のいずれに関連している可能性が高いかをレビューできます。.
MIM射出成形欠陥に関するFAQ
MIM射出成形における最も一般的な欠陥は何ですか?
MIM(金属射出成形)における一般的な成形不良には、ショートショット、バリ、ウェルドライン、ジェット流、フローマーク、バインダー分離、エアトラップ、グリーンクラック、エジェクターピンによる損傷、ゲートマーク、局所的な密度ばらつきなどがあります。最も深刻な問題が、必ずしも最も目に見える問題とは限りません。隠れた密度ばらつきやバインダー分離は、後の脱脂、焼結、または寸法精度の問題を引き起こす可能性があります。.
MIM成形不良はプラスチック射出成形不良と同じですか?
一部の欠陥名は似ていますが、品質ロジックは異なります。MIMでは、成形されたグリーンパーツは金属粉末とバインダーを含み、脱脂と焼結を経る必要があります。成形後に軽微に見える欠陥が、熱処理後の最終的な収縮、密度、強度、または寸法安定性に影響を与える可能性があります。.
MIMのショートショットは、射出圧力を上げることで改善できますか?
場合によっては、常にではありません。ショートショットが低圧や不十分な温度制御によって引き起こされた場合は、プロセス調整が役立つことがあります。原因が薄肉形状、長い流動経路、ゲート位置不良、または閉じ込められた空気である場合は、高い圧力は実際の問題を解決することなく、フラッシュ、バインダー分離、または応力を発生させる可能性があります。.
焼結後にのみ一部のMIM欠陥が現れるのはなぜですか?
グリーン部品(成形直後の部品)では、一部の成形不良が隠れています。バインダーの分離、局所的な密度ムラ、マイクロクラック、射出成形時の変形、ウェルドラインの弱さなどは、部品がバインダーを失い収縮する脱脂・焼結工程中に、より顕著になることがあります。最終的な欠陥は焼結後に現れることがありますが、その根本原因はより早い段階で始まっている可能性があります。.
バインダー分離は成形不良ですか、それともフィードストック不良ですか?
両方に関わる可能性があります。バインダーの分離は、フィードストックの配合、充填密度、温度、せん断速度、ゲートの絞り、射出速度、またはフローパスに関連する場合があります。適切なレビューでは、フィードストックの挙動と成形プロセスの両方を確認すべきであり、一方の要因だけを調べるべきではありません。.
MIM成形不良は、金型製作前に防止できますか?
DFMレビュー、ゲート計画、肉厚レビュー、ベントレビュー、突き出しレビュー、およびグリーン部品の取り扱い計画により、金型製作前に多くのリスクを低減できます。すべての欠陥を完全に予測できるわけではありませんが、設計と金型戦略を早期にレビューすることで、繰り返し発生する多くの試作問題を減らすことができます。.
生産承認前にMIM成形不良をどのように検査すべきですか?
検査には、グリーン部品の外観確認、欠陥箇所へのマーキング、脱脂後のブラウン部品の状態、焼結寸法、重要表面の検査、および再試行比較を含める必要があります。目標は、欠陥が単一の成形サンプルで改善されるだけでなく、プロセスチェーン全体で管理されていることを確認することです。.
MIMの欠陥レビューのために、どのような情報を提供すればよいですか?
2D図面、3D CADファイル、材質要件、公差、重要寸法、表面処理要件、年間生産量、用途背景、および既存サンプルがある場合は欠陥写真を提出してください。欠陥箇所をマークし、それがグリーン部品、ブラウン部品、または焼結部品のいずれで発生するかを示すことも役立ちます。.
規格と技術参考資料
MIM欠陥レビューは、成形欠陥は部品形状、ゲート設計、フィードストック挙動、金型、およびプロセス条件に強く影響されるため、規格のみに依存すべきではありません。選択された業界の参考資料は、プロセスと材料の文脈を理解するのに役立ちますが、プロジェクト固有の欠陥根本原因分析、DFMレビュー、金型レビュー、試作検証、またはサプライヤー固有のプロセス確認に代わるものではありません。.
- MIMAプロセス概要:MIM — フィードストック準備から成形、脱脂、焼結までのMIMプロセスルートを理解するのに役立ちます。.
- MPIF 金属射出成形入門 — ファインメタルパウダー、バインダー、フィードストック、射出成形、および後工程を理解するのに役立ちます。.
- ASTM B883 — 鉄系金属射出成形材料仕様の文脈では関連しますが、プロジェクト固有の欠陥レビューの代わりにはなりません。.
- MPIF規格 — 材料レベルの評価に役立つ標準35-MIM材料規格および定義が含まれています。.