金属射出成形(MIM)の見積もりを依頼する

図面、材料要件、年間数量、公差要件、またはアプリケーションの詳細をお知らせください。当社のエンジニアリングチームがお客様のMIMプロジェクトをレビューし、技術的なフィードバックまたは見積もりを提供します。.

新エネルギー向けMIM用途

新エネルギー部品向け金属射出成形(MIM)

タービン発電機やパワーエレクトロニクス冷却用の小型・複雑形状金属部品の製造には、金属射出成形(MIM)が用いられます。実証済みの用途には、風力・水力発電で使用される軸接地ガイドやブラシホルダー部品が含まれます。エネルギー貯蔵、充電、水素機器においては、MIMの適合性は、形状、材料、重要インターフェース、および生産量に依存します。.

風力・水力発電機

パワーエレクトロニクス・冷却

エネルギー貯蔵・充電

新エネルギー向けMIM用途

金属射出成形(MIM)は、発電機器やパワーエレクトロニクスアセンブリに使用される小型・複雑形状金属部品の製造オプションです。実証済みの例としては、ステンレス鋼製の発電機軸接地ガイドや取り外し可能なブラシホルダー部品が挙げられます。銅ベースのMIMは、高出力エレクトロニクス用の複雑な冷却形状も形成できます。バッテリー貯蔵、外部充電、太陽光発電機構、水素機器においては、潜在的な用途は、資格のある量産部品であると仮定するのではなく、個別にスクリーニングする必要があります。.

部品固有の判断となります: 部品の機能は?MIMを支持する特徴は?必要な材料と最終的なインターフェースは?金型、二次加工、検査、および年間需要は、この方法を正当化できるか? 成形・焼結可能な部品であっても、個別の機能およびシステムレベルの評価が別途必要です。MIMの実現可能性だけでは、バッテリー、圧力、電気、または水素サービスでの承認は確立されません。.

実証済みの発電機部品 パワーエレクトロニクス冷却ジオメトリ 検証が必要な潜在的用途 図面に基づく製造上の決定
コンポーネントアプリケーション

発電およびパワーエレクトロニクスにおける文書化されたMIMコンポーネント

シャフト接地ガイドと取り外し可能なブラシホルダーハンドルは、文書化されたタービン発電機MIMコンポーネントです。これらは、金型設計、焼結サポート、および選択的仕上げが複雑な精密部品にどのように影響するかを示しています。どちらも外部業界受賞事例です。, XTMIMの生産プロジェクトではありません. 。個別の銅MIMクーラーは、EV/HEV IGBTアプリケーション用に文書化されたサプライヤーの例です。.

Front and rear views of a stainless steel MIM shaft-grounding guide section with internal sliding-track and mounting features
画像ソース: PickPM / MPIF シャフト接地ケーススタディ. 。外部業界参照であり、XTMIM製造部品ではありません。.
検証済みMIMアプリケーション · タービン発電機

シャフト接地ガイドセクション

適用箇所: タービン発電機ブラシ励磁メンテナンスに使用されるシャフト接地システムのコンポーネント。風力・水力発電所および従来の発電設備に適用されます。.

MIMが選ばれる理由: 17-4 PHステンレス鋼部品には、摺動トラックのアンダーカットと取り付け機能が含まれています。公開された設計は、スライドを使用しない2枚型金型を使用するように設計されており、金型製造の複雑さを制限しつつ、ニアネットシェイプ形状を形成します。.

重要な考慮事項: 別の発電機設計については、ガイドトラックの嵌合、接合アセンブリ機能、およびゲート設計を確認してください。元の顧客プログラムからの機能テストは、異なる部品またはアセンブリを認定するものではありません。.
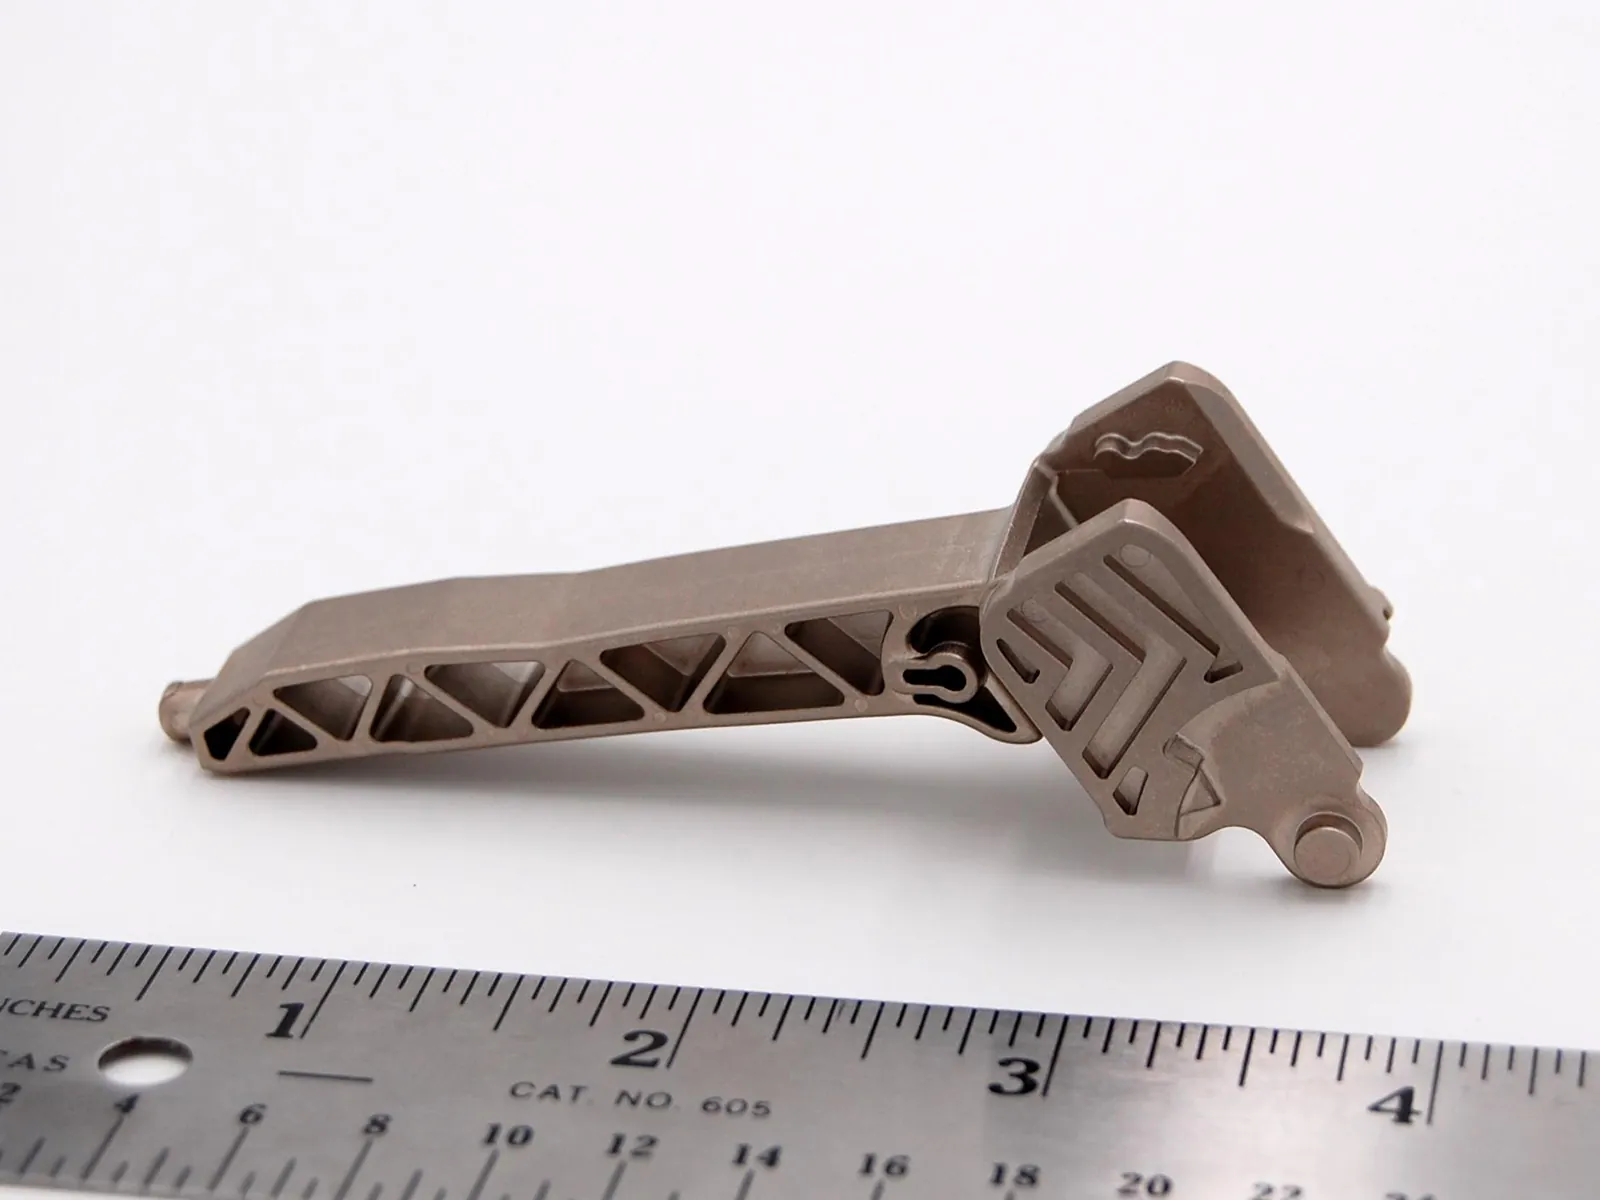
Ribbed 17-4 PH stainless steel MIM upper beam handle used in a removable turbine-generator brush-holder assembly
画像ソース: MIMによるアッパビームハンドル事例. 。外部業界参照であり、XTMIM製造部品ではありません。.
検証済みMIMアプリケーション · ブラシホルダーアセンブリ

着脱式ブラシホルダーアッパビームハンドル

適用箇所: 風力、水力、その他の発電設備におけるタービン発電機メンテナンスに使用される、着脱式ブラシホルダーアセンブリのハンドル。.

MIMが選ばれる理由: 元の設計は完全機械加工でした。17-4 PH MIMによる再設計では、重要な寸法を満たすために選択的なコイニングと機械加工のみを残し、複雑な本体を最終形状に近い状態で製造しました。.

重要な考慮事項: 元のプロジェクトでは、反りを抑制するためにカスタム焼結トレイを使用し、コイン加工ステップと1つの後加工部品を維持しました。公開されている事例では、元の機械加工設計と比較して部品あたり60%の節約が報告されています。この結果は、文書化されたプロジェクトに固有のものであり、他の部品や見積もりでの節約を予測するために使用することはできません。.

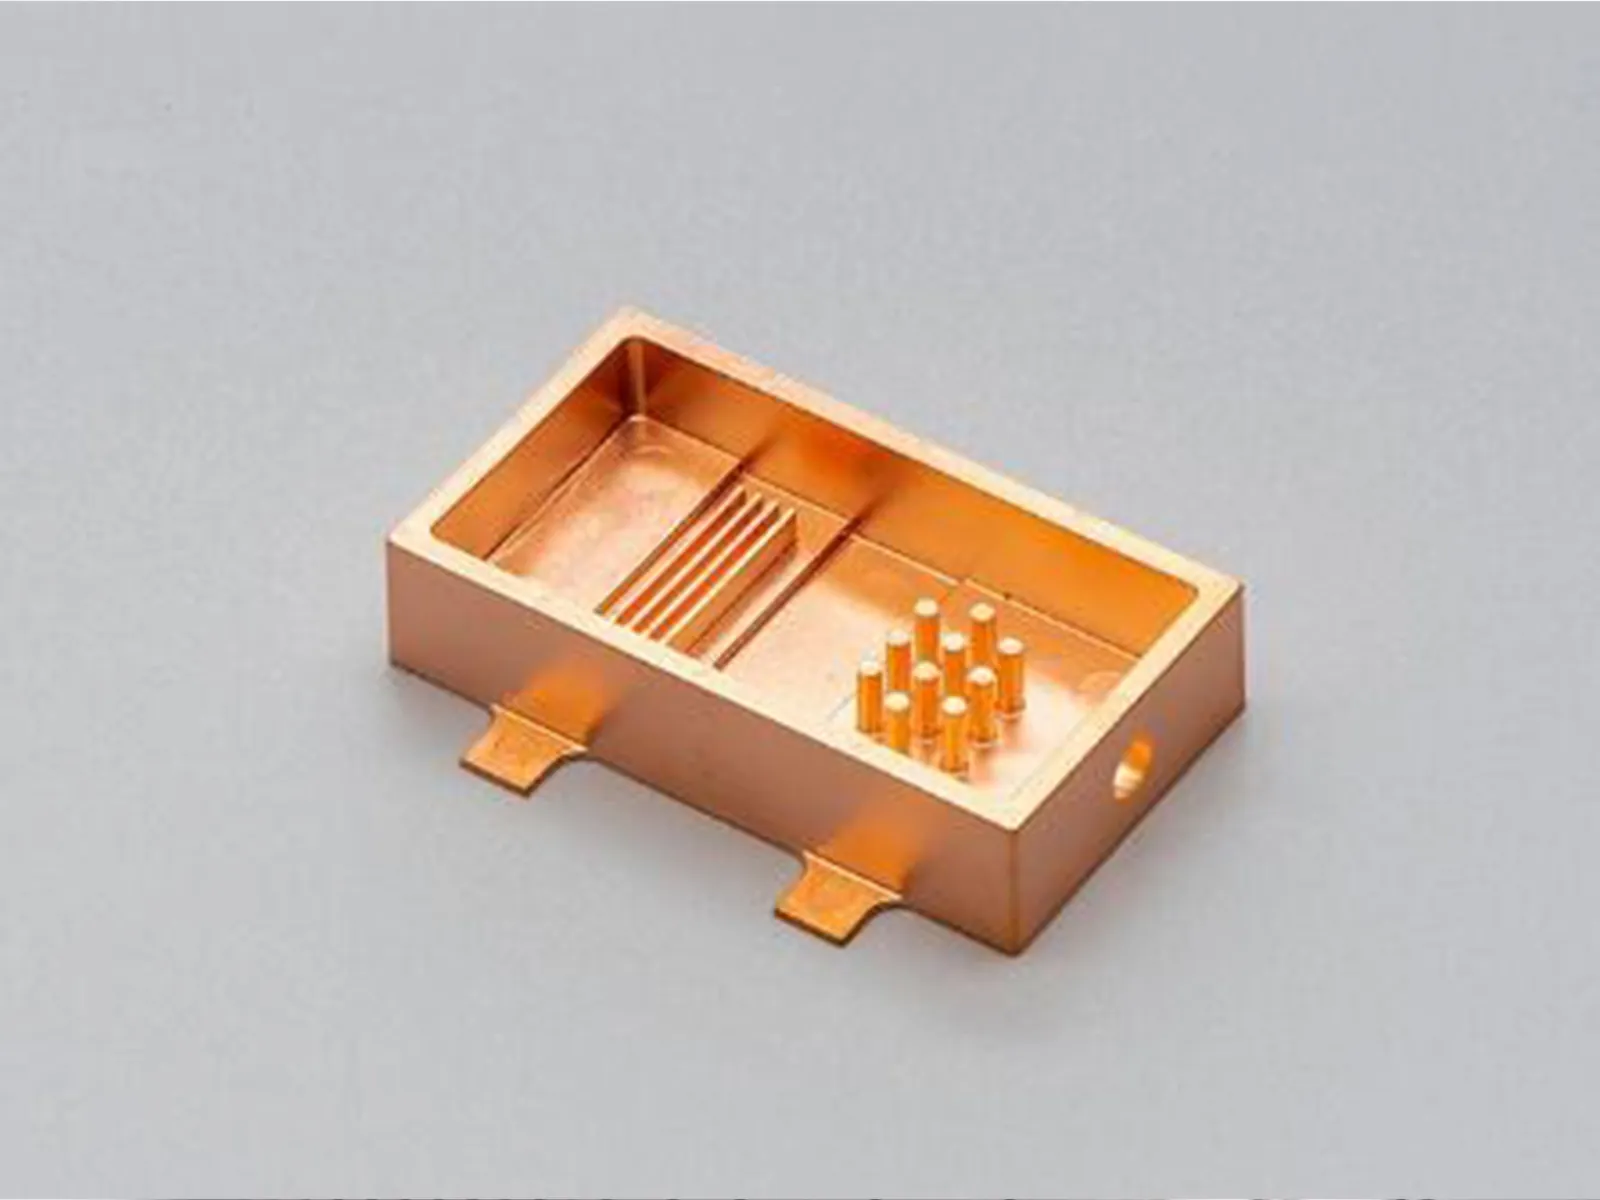
Copper-colored MIM power-electronics cooling component with integrated internal fins and cylindrical pin structures
サプライヤー画像ソース: Amulaire、金属射出成形ソリューション(銅C1100). EV/HEV IGBT冷却リファレンス。XTMIMプロジェクトまたは検証済みの風力発電設備ではありません。.
サプライヤーリファレンス・銅MIM冷却ジオメトリ

パワーエレクトロニクス向け複雑な銅冷却構造

適用箇所: AmulaireはEV/HEV IGBTモジュール向けの銅MIMフィンベースクーラーを文書化していますが、Schunkは風力発電用電子機器向けのMIM水冷コンポーネントを別途文書化しています。写真のAmulaireコンポーネントは、風力発電または定置型エネルギー貯蔵設備については検証されていません。.

MIMが選ばれる理由: 統合されたピン、フィン、および取り付け詳細は、従来のフィン加工または組み立てが非効率的な場合に、ニアネットシェイプ成形を調査する価値があるものにします。.

重要な考慮事項: 熱性能、圧力損失、腐食、関連する場合は漏れ、MIM加工後の合金特性、接合インターフェース、およびモジュールの適合性はすべて、用途固有の検証を必要とします。成形された銅形状だけでは、冷却性能を確立するものではありません。.

メーカーリファレンス: Amulaire銅MIM IGBT冷却 (EV/HEV)および シュンクMIM水冷 (風力発電用電子機器を含む)。.


MIMでのスクリーニングに値するその他の新エネルギー部品

定置型エネルギー貯蔵、充電インフラ、太陽光発電設備、水素システムにおける小型金属部品 5月 は、図面レベルでのMIM実現可能性レビューに値する可能性があります。これらは設計候補であり、, MIM量産適用が検証されたものではありません. 。プロセス選定には、部品機能、材料、形状、動作環境、および許容要件を定義する必要があります。.

設備コンテキスト候補となる小型部品最初に解決すべき質問
定置型バッテリーエネルギー貯蔵(BESS)モジュール位置決め、保持、センサー取り付け、および小型ラッチハードウェアアセンブリ基準面、振動または摩耗への暴露、電気接点近接性、および一体型化によって工程数が削減されるかどうか
外部充電インフラコネクタ隣接ラッチ、位置決めハードウェア、機械的保持部品作動サイクル、コーティング依存の嵌合、腐食暴露、および電気安全境界
太陽光・屋外用電源機器小型位置決め、ロック、モーションコントロール、またはセンサーサポート機構屋外腐食、嵌合摩耗、繰り返し使用量、および機能の複雑さが金型費用に見合うか
水素・燃料電池システム小型アクチュエータまたはセンサーサポート、および特定のバルブ隣接構造詳細表面がプロセス媒体に接触するかどうか。圧力、シール性、材料適合性、表面状態、および認定責任

MIMを前提としない: 大型バッテリーエンクロージャー、高電流バスバー、広範な板金パネル、フルサイズ冷却プレート、および高度に規制された圧力境界には、多くの場合、異なる製造ルートまたははるかに大幅な認定が必要です。.

プロセス適合性

新エネルギー部品をMIM候補とするには?

4つのスクリーニング要因が重要です: 形状、動作環境、公差戦略、および定期的な生産需要 はまとめて評価されるべきです。単独で承認されるものはありません。例えば、複雑なラッチは成形可能であっても、年間生産量が少ない場合は経済的に正当化されない可能性があります。銅製クーラーは成形可能であっても、要求される熱または漏れ試験に合格しない可能性があります。.

スクリーニング要因より適合する信号赤信号 / 次のレビュー
形状と機能統合複雑なトラック、リブ、ボス、穴、または複数の機械加工/組立部品を持つ小型部品大きな単純形状、回避可能なアンダーカット、支持されていない薄肉部、または過度の焼結後機械加工
材料と実際の動作環境要求される合金状態、負荷、摩耗、湿度、温度、およびインターフェースへの暴露が定義されている不明瞭なガス経路、電解液隣接、屋外、または電気接点要件。材料ルートが未確認
寸法公差と検査戦略焼結そのままの一般的な形状は維持し、嵌合部やシール部など特定の界面のみ二次加工で寸法を定義します基準、測定、または加工代の計画なしで、精密な焼結寸法として指定された全形状
年間需要と総納入コスト金型および生産開発の償却が可能な、安定した繰り返し数量とプログラム寿命短期間または変更の多いプロジェクト、不確かな需要、高価な特殊フィードストック、または多くの高コストな二次加工

意味のあるコストレビューでは、金型償却、成形・焼結後の単価、必要な二次加工、検査、組立、歩留まり想定、および年間需要予測といった、完全なプロセスを比較します。MIMの単体部品価格だけでの比較は適切ではありません。.


他の製造プロセスの方が実用的なのはいつか?

MIMが、すべての新エネルギー部品に対して自動的に高精度、低コスト、またはより適切な製造方法とは限りません。最終的な機能と形状から始め、実現可能なルートを比較検討してください。.

部品/設計条件最初に比較するプロセスMIMが有利な理由
フラットな導電性銅バスバーまたはシンプルなプレス加工コンタクトプレス加工、フォーミング加工、レーザー加工、選択的機械加工単純なシート状形状や導電性断面積では、複雑なMIMルートを正当化することは稀です
大型ハウジング、カバー、または広範な構造サポート板金加工、ダイカスト、押出成形、CNC部品サイズ、壁配置、および材料要件によっては、確立された大型部品プロセスが有利になる場合があります
シンプルな流路を持つ広幅液冷プレート接合、ろう付けまたは溶接構造を伴うCNCチャンネル加工流路へのアクセス性、接合方法、漏れ試験、およびプレートサイズによっては、微細形状のMIMの利点を上回る可能性があります
CADが変更される低数量プロトタイプCNC加工または選択的積層造形生産金型は不要で、機能的および幾何学的な変更が継続する可能性が高い
シンプルな軸方向高体積プレス成形形状従来のプレス&焼結PM(粉末冶金)適切な圧縮性形状の場合、プレスPMはMIMよりも経済的になる可能性があります
小型、多機能、繰り返し体積アセンブリコンポーネントMIMとCNCおよび複数部品加工の比較統合された形状が、金型、焼結、後加工のコストを相殺する場合、MIMの評価は価値があります
材料およびDFMレビュー

部品の機能と暴露状況でMIM材料を選択

合金名だけでは使用適格性は確立されません。MIMフィードストックを選択する前に、機械的負荷、腐食媒体、湿度、温度、電気的または熱的機能、摩耗、および最終的な後処理状態を確認してください。選択時には、変形リスク、資格のある粉末/フィードストックの供給、および必要な検査も考慮する必要があります。.

17-4 PH ステンレス鋼

小型構造部品、位置決め部品、または可動部品向けの強度重視の候補です。記録されているシャフト接地ガイドとブラシホルダーはどちらもMIM 17-4 PHを使用しています。公開されているケース特性が別の図面に転送されると仮定するのではなく、熱処理状態、寸法変化、耐食性、および相手部品との負荷を確認してください。.

316Lステンレス鋼

選択されたサポートまたは機構向けの耐食性選択肢となり得ます。実際の媒体、隙間腐食条件、表面仕上げ、および顧客の許容基準が依然として適合性を左右します。グレード単独では、普遍的な水素、電解質、または圧力サービスに関する主張はできません。.

銅および銅合金

熱的または電気的特性が中心となる場合にスクリーニングに役立ちますが、特殊な銅MIMルートは、加工または機械加工された鍛造C1100と同じではありません。粉末/フィードストックの入手可能性、密度、最終導電率、形状、および接合または表面の要件を確認してください。XTMIMの実現可能性は、プロジェクトごとに確認する必要があります。.

最終的な材料状態

不動態化、めっき、研磨、熱処理、またはコーティングは、寸法、接触挙動、および耐食性に影響を与える可能性があります。焼結サンプルの成功が明らかになった後ではなく、金型製作前に納入状態と検査基準に合意してください。.

これらの用途を超える一般的な合金選択基準については、 MIM材料選定ガイド.


重要なジオメトリ、公差、後加工をまとめて設計する

MIMは複雑な部品形状で付加価値を提供できますが、収縮や反りのリスクも伴います。早期のDFMレビューでは、断面遷移部、薄いリブ、長いトラック、穴、ボス、サポート面、パーティングラインとゲートの選択、焼結時の向き、現実的な仕上げアクセスを確認する必要があります。図面では、一般的な焼結後ジオメトリと、より厳密な管理が必要なインターフェースを明確に区別する必要があります。.

重要インターフェースの確認: 取り付け穴、導電性接触面、シール関連面、ブラシガイドプロファイルなどは、周囲のボディが射出成形可能であるという理由だけで自動的に許容されるわけではありません。各重要機能について、基準関係と最終検査状態を確立してください。.

例えば、公開されている発電機アッパービームハンドルでは、制御された焼結サポート、限定的なコイニングと機械加工が必要でしたが、シャフト接地ガイドでは、複雑なスライドトラックのために金型オリエンテッド設計が使用されました。これらの例は、適切なMIMルートが、ニアネットシェイプに近い場合もあれば、意図的に局所的な後加工を含む場合もあることを示しています。.

すべての寸法を均一なタイト公差に設計すると、機能が向上しないまま機械加工と測定のコストが増加する可能性があります。逆に、シール面や嵌合面の仕上げ代を省略すると、後でコストのかかる金型変更を余儀なくされる可能性があります。.

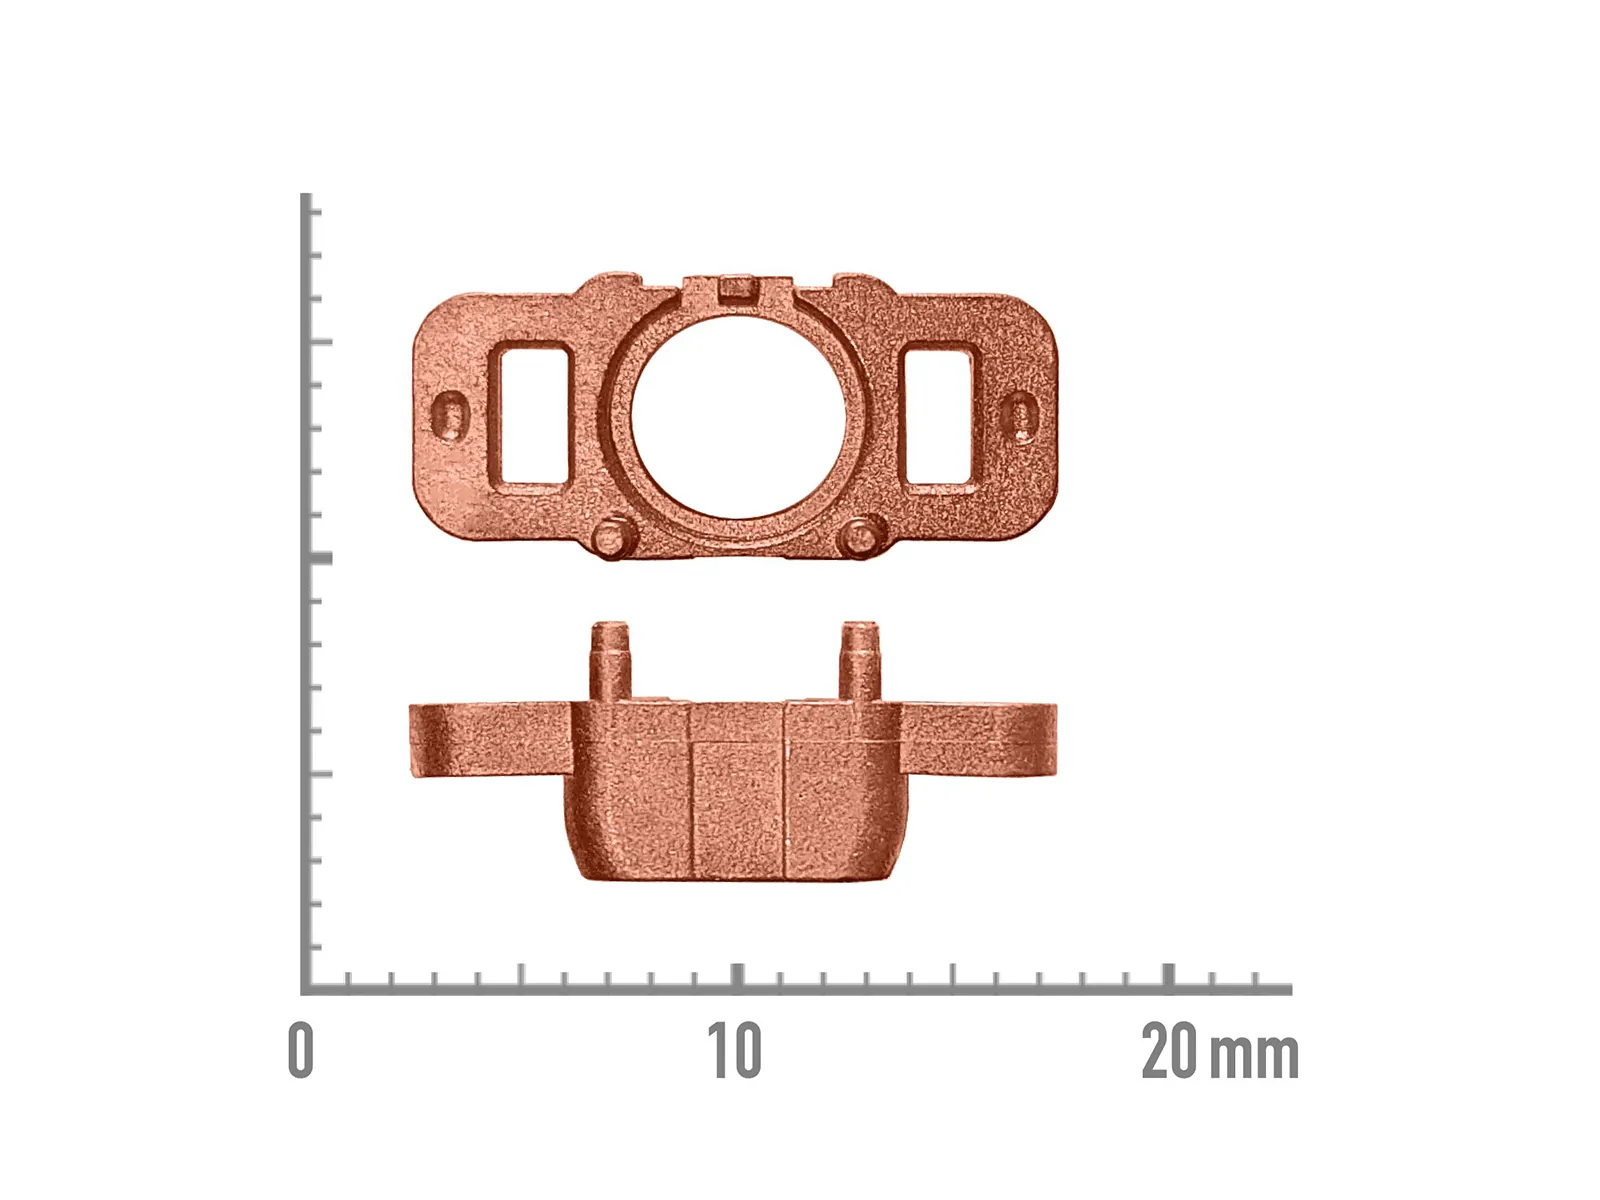
Two views of a copper-colored precision metal component with a central circular opening, side slots, and locating projections
中央のボア、側面の溝、位置決めフィーチャーを示す、金属ジオメトリの例。合金、製造プロセス、および特定の最終用途は独立して検証されていないため、文書化された新エネルギーMIMアプリケーションの証拠としては使用できません。.
機能的特徴製造上の懸念事項計画されたエンジニアリング対応
発電機ガイドトラックと薄いリブ反り、プロファイル連続性、およびスライド嵌合金型/ゲートレビュー、焼結サポート、プロファイル検査、および嵌合・アセンブリフィードバック
穴とピボット機能の位置決め基準位置、直径安定性、および耐摩耗性一般的な寸法と、リーミング、サイジング、または機械加工された重要なインターフェースを分離する
シーリング面または流体隣接面平面度、粗さ、連結気孔率、またはコーティングの状態機能仕様を最優先し、必要に応じて選択的な仕上げと漏れ/性能検証を行う
電気接点または熱的嵌合面接触状態、コーティングの厚み、および表面平面度最終的な接触状態、可能な仕上げ、および顧客が要求する試験を定義する
高密度冷却フィンまたはピン形状再現性、歪み、流れおよび熱性能ジオメトリのDFMに加え、アプリケーションレベルでの油圧および熱評価

詳細設計および仕上げ背景: MIM公差 および MIM二次加工.

製造および検証

How to Validate a New Energy MIM Component Before Production

An approved shape is not an approved product. Feasibility, final-part inspection, and the customer's functional or system qualification are separate decisions. The drawing and RFQ should define the intended final condition, the acceptance evidence, and which party owns each verification activity before mold release.

01 · Manufacturability

Can the part be produced consistently?

Confirm tool design, material route, molding fill, debinding/sintering behavior, support strategy, selected secondary operations, inspection access, and expected repeat quantity.

02 · Component acceptance

Does the delivered part meet its drawing?

Agree datum-based dimensions, profile or flatness, finish/coating condition, material verification when specified, visual criteria, sampling, and relevant batch records. Inspection is performed in the specified final state.

03 · Functional qualification

Does it work in the customer's system?

The customer defines any required mating, wear, vibration, thermal, electrical, fluid, sealing, pressure, corrosion, durability, or safety evaluations. Supplier dimensional acceptance does not replace system qualification.

Early exposure review influences alloy and surface choice; critical interfaces determine sizing and machining; post-treatment can change final dimensions; and inspection evidence must follow the agreed drawing and purchase requirements. A missing service condition should be resolved before tooling rather than hidden inside a generic material recommendation.

Example functionComponent-level evidence to considerCustomer program verification
Generator grounding or brush-holder mechanismTrack/profile, fit, hardness or material state as specified, surface finishMating assembly functionality, operating wear and generator-specific qualification
Precision retention or alignment partCritical holes, datums, coating thickness, repeat dimensionsAssembly fit, actuation or vibration durability
Power-electronics cooling componentFin/pin replication, mounting interface, final alloy state and dimensional conditionHeat transfer, pressure drop and leak testing where applicable
Hydrogen or fluid-adjacent componentDefined material route, surface condition, critical seals and dimensionsMedia compatibility, pressure/leak/safety tests under the customer's specified standard

Manufacturing Route: From Drawing Review to Repeat Production

  1. 1. DFM and requirement agreementCompare manufacturing routes; confirm material, critical interfaces, inspection, and quantity.
  2. 2. Tooling and first-article samplesPlan gates, parting, shrinkage compensation, support features, and initial sample checks.
  3. 3. Molding, debinding, and sinteringDevelop stable geometry and material condition while monitoring defects and shrinkage behavior.
  4. 4. Selected finishing operationsApply only the machining, sizing, heat treatment, surface preparation, or coating required by the drawing.
  5. 5. Final inspection and customer reviewVerify the final delivered condition and review customer functional or assembly results.
  6. 6. Repeat-production controlAgree sampling, traceability, critical-dimension monitoring, change control, and repeat program requirements.

適格性付与境界: XTMIM can discuss MIM feasibility, tooling and process planning, selected post-processing routes, and part inspection scope. No battery, charging, hydrogen, pressure, electrical, or other system-level approval is claimed without project-specific specifications and validation. Any testing capability or external partner route is confirmed for the specific RFQ.

For inspection methods and what can be verified at component level, see XTMIM Inspection and Testing.

Engineering RFQ

What to Send for a New Energy MIM Feasibility Review

A meaningful MIM feasibility review requires CAD geometry, component function and operating conditions, material and surface requirements, critical dimensions, annual demand, and the current manufacturing route. These inputs help identify necessary secondary operations, inspection requirements, and whether the expected volume supports tooling.

形状とCAD

  • 2D drawing and 3D STEP or other usable model
  • Size, weight, wall sections, holes, ribs, and undercuts
  • Current multi-piece assembly, when relevant

機能と環境

  • Actual equipment role and mating components
  • Heat, moisture, corrosion, gas, fluid, or outdoor exposure
  • Loads, wear, contact, sealing, or alignment needs

材料と最終状態

  • Required alloy or property priorities
  • Heat treatment, passivation, plating, coating, polishing
  • Final appearance, contact, and surface expectations

重要機能と許容基準

  • Drawing datums, key dimensions, and tolerances
  • Mounting, fit, flatness, seal, or conductive interfaces
  • Inspection method and acceptance records requested

量産およびプログラムのタイミング

  • Prototype, pilot, and annual requirements
  • 予想されるプログラム寿命と需要の安定性
  • Tooling, sample, and ramp-up milestones

現在のルートとレビュー目標

  • Existing CNC, stamping, PM, or assembly process
  • Main cost, capacity, geometry, or quality issue
  • What the engineering review must decide

Start with a Drawing-Level Manufacturability Review

XTMIM can review geometry, a feasible material route, critical interfaces, secondary operations, inspection scope, and annual quantity before a tooling quotation is finalized. Provide the required customer qualification criteria separately from the part's manufacturing and inspection acceptance requirements.

FAQ

新エネルギーMIMに関するユーザーからの実際の質問

小型で複雑、かつ量産される金属部品が最も適しています。バッテリーモジュール用ハードウェア、コネクタ支持部品、燃料電池の細部、流量制御ハードウェア、熱管理用支持部品、コンパクトな機構部品などが一般的な選定対象です。.

いいえ。MIMは特定の小型部品設計に対応できますが、システムレベルの安全性、シール性、電気特性、水素特性、バッテリー特性の検証は、お客様の仕様と認定要件に依存します。.

新エネルギー部品は、熱、湿気、腐食、振動、ガス経路への曝露、または接触インターフェース要件に直面する可能性があります。最終的な使用条件に基づいて材料選定と後処理をガイドする必要があります。.

一部の寸法は成形と焼結によって制御可能ですが、重要なインターフェースでは計画的な公差分割と選択的な二次加工が必要になることがよくあります。.


金型リリース前に、形状適合性、材料状態、腐食曝露、熱条件、表面処理、重要寸法、検査計画、システムインターフェース、生産数量を確認してください。.