Metallpulverspritzguss-Angebot anfordern

Teilen Sie Ihre Zeichnung, Materialanforderungen, Jahresmenge, Toleranzanforderungen oder Anwendungsdetails mit. Unser Ingenieurteam prüft Ihr MIM-Projekt und antwortet mit technischem Feedback oder einem Angebot.

Neue Anwendungen für MIM in der Energietechnik

Metallpulverspritzguss für Komponenten der neuen Energien

Der Metallpulverspritzguss (MIM) wird zur Herstellung kleiner, komplexer Metallkomponenten für Turbogeneratoren und Leistungselektronikkühlung eingesetzt. Dokumentierte Anwendungen umfassen Wellenerdungshilfen und Bürstenhalterteile für die Wind- und Wasserkraft. Für Energiespeicher, Lade- und Wasserstoffausrüstung hängt die Eignung von MIM von Geometrie, Materialien, kritischen Schnittstellen und Produktionsvolumen ab.

Neue Anwendungen für MIM in der Energietechnik

Der Metallpulverspritzguss (MIM) ist eine Fertigungsoption für kleine, komplexe Metallkomponenten, die in Energieerzeugungsanlagen und Leistungselektronikbaugruppen eingesetzt werden. Dokumentierte Beispiele sind Generator-Wellenerdungshilfen aus Edelstahl und abnehmbare Bürstenhalterteile. MIM auf Kupferbasis kann auch komplexe Kühlgeometrien für Hochleistungselektronik bilden. Bei Batteriespeichern, externen Ladegeräten, photovoltaischen Mechanismen und Wasserstoffausrüstung sollten potenzielle Anwendungen individuell geprüft werden, anstatt davon auszugehen, dass es sich um qualifizierte Produktionsteile handelt.

Die Entscheidung ist bauteilspezifisch: Was leistet das Teil? Welche Merkmale sprechen für MIM? Welches Material und welche Endschnittstellen sind erforderlich? Können Werkzeugbau, Nachbearbeitung, Inspektion und der jährliche Bedarf die Route rechtfertigen? Ein Teil, das geformt und gesintert werden kann, erfordert dennoch eine separate funktionale und systemweite Bewertung; die MIM-Machbarkeit allein begründet keine Zulassung für Batterie-, Druck-, elektrische oder Wasserstoffanwendungen.

Dokumentierte Generatorkomponenten Kühlgeometrie für Leistungselektronik Potenzielle Anwendungsfälle, die eine Validierung erfordern Fertigungsentscheidungen basierend auf Zeichnungen
Komponentenanwendungen

Dokumentierte MIM-Komponenten in der Energieerzeugung und Leistungselektronik

Der Wellenerder und der abnehmbare Bürstenhaltergriff sind dokumentierte MIM-Turbinengeneratorkomponenten. Sie veranschaulichen, wie Werkzeugdesign, Sinterunterstützung und selektive Oberflächenbearbeitung komplexe Präzisionsteile beeinflussen. Beide sind externe Branchen-Award-Fälle., keine XTMIM-Produktionsprojekte. Der separate Kupfer-MIM-Kühler ist ein Lieferantenbeispiel, das für EV/HEV-IGBT-Anwendungen dokumentiert ist.

Vorder- und Rückansicht eines geerdeten Wellenführungsteils aus Edelstahl-MIM mit interner Gleitschiene und Montagefunktionen
Bildquelle: PickPM / MPIF Wellenerder-Fallstudie. Externe Branchenreferenz; kein von XTMIM gefertigtes Teil.
Verifizierte MIM-Anwendung · Turbinengenerator

Abschnitt "Leitfaden für Wellenerdung"

Einsatzbereiche: Ein Bauteil eines Wellenerdungssystems für die Wartung von Bürstenanregungssystemen in Turbogeneratoren, einschließlich Wind- und Wasserkraftanlagen sowie konventioneller Stromerzeugung.

Warum MIM: Das Bauteil aus 17-4 PH Edelstahl verfügt über Gleitbahnen mit Hinterschneidungen und Befestigungsmerkmale. Das veröffentlichte Design wurde so konstruiert, dass es ein Zweiplattenwerkzeug ohne Schieber verwendet, was die Werkzeugkomplexität begrenzt und gleichzeitig eine nahezu endkonturnahe Geometrie erzeugt.

Worauf es ankommt: Prüfen Sie für ein anderes Generator-Design die Passung der Führungsschiene, die Funktion der Montagebaugruppe und das Angussdesign. Funktionstests aus dem ursprünglichen Kundenprogramm qualifizieren kein anderes Teil oder keine andere Baugruppe.
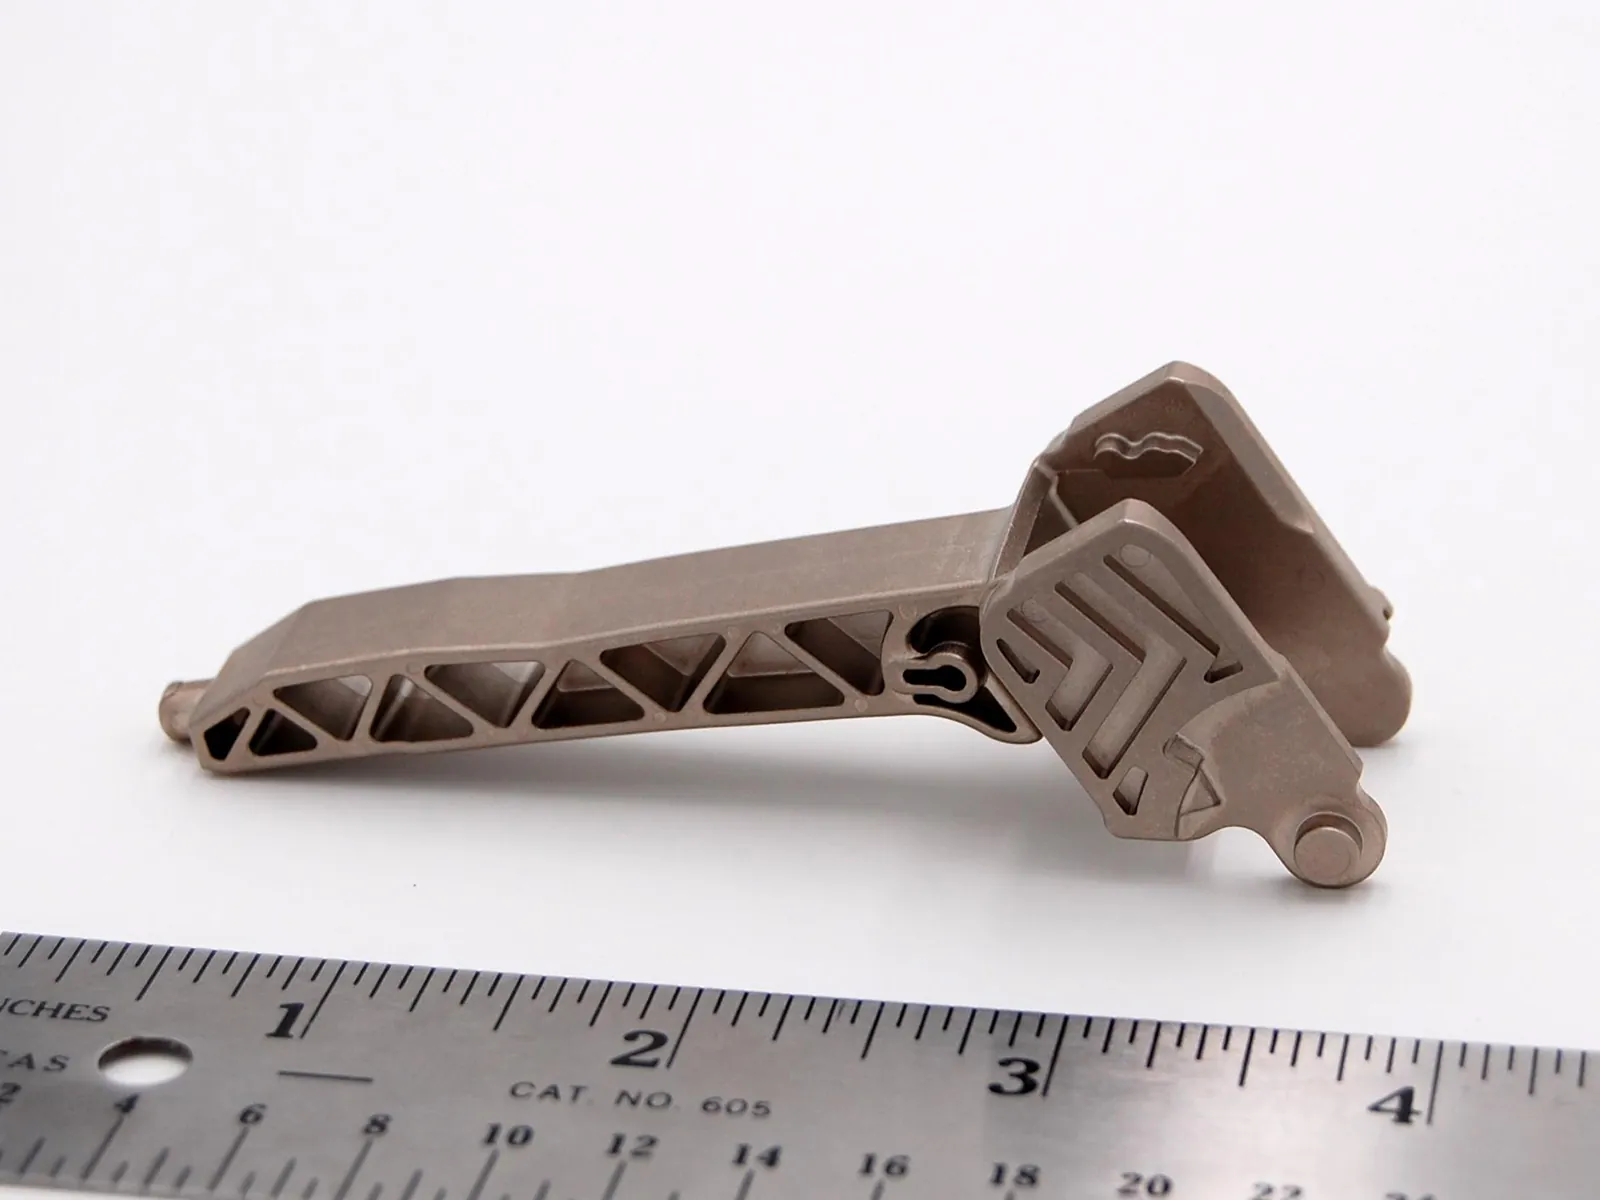
Rippenartiger Griff für Bürstenhalter-Baugruppe eines abnehmbaren Turbinengenerators aus 17-4 PH Edelstahl-MIM
Bildquelle: Fallstudie: MIMA Griff für Oberträger. Externe Branchenreferenz; kein von XTMIM gefertigtes Teil.
Verifizierte MIM-Anwendung · Bürstenhalter-Baugruppe

Abnehmbarer Griff für Bürstenhalter-Oberträger

Einsatzbereiche: Ein Griff in einer abnehmbaren Bürstenhalter-Baugruppe, der für die Wartung von Turbogeneratoren in Wind-, Wasser- und anderen Kraftwerksanlagen verwendet wird.

Warum MIM: Das ursprüngliche Design war vollständig bearbeitet. Die Neukonstruktion aus 17-4 PH MIM erzeugte den komplexen Körper nahezu in Endform, wobei nur ausgewählte Nachbearbeitungen durch Prägen und Zerspanen zur Erfüllung einer kritischen Abmessung erforderlich waren.

Worauf es ankommt: Das ursprüngliche Projekt verwendete eine kundenspezifische Sinterträgerplatte zur Begrenzung von Verzug und behielt einen Nachprägeschritt sowie ein nachträglich bearbeitetes Merkmal bei. Der veröffentlichte Fallbericht weist eine Einsparung von 60% pro Teil im Vergleich zum ursprünglichen bearbeiteten Design aus. Dieses Ergebnis ist spezifisch für das dokumentierte Projekt und kann nicht zur Vorhersage von Einsparungen für andere Teile oder Angebote verwendet werden.

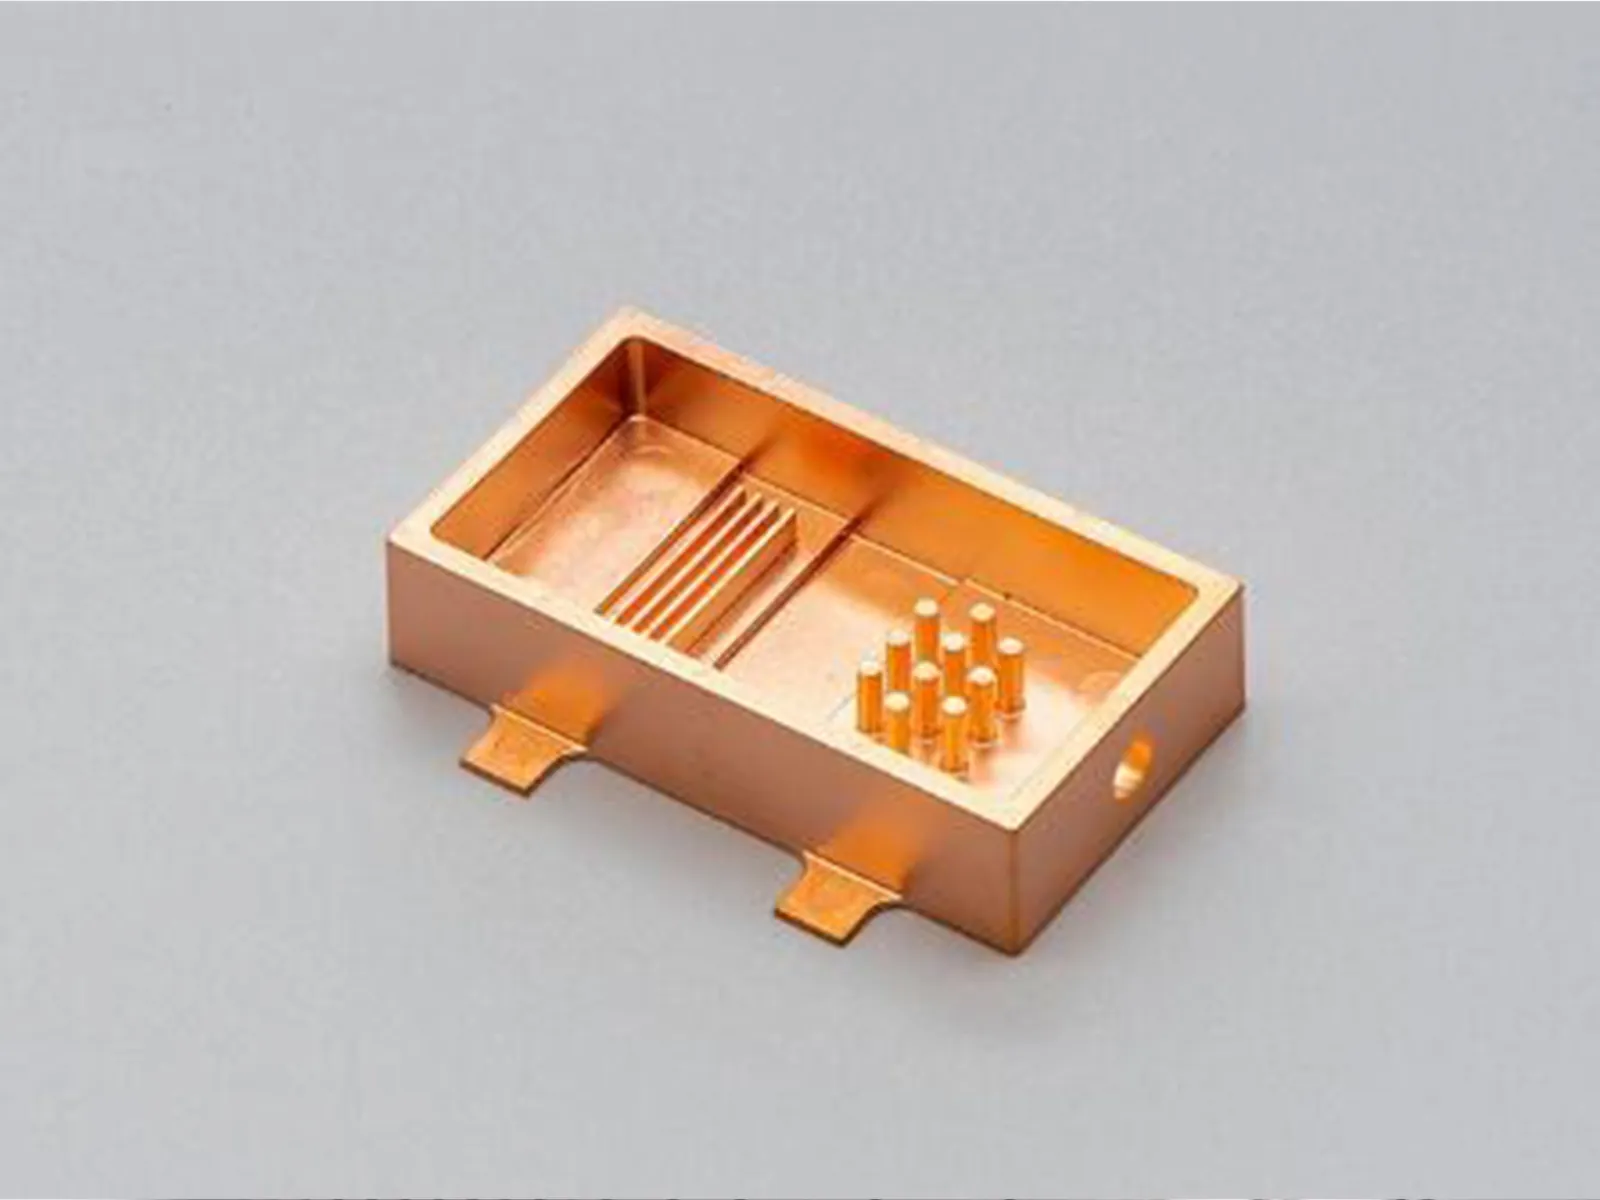
Kupferfarbener MIM-Leistungselektronik-Kühlkörper mit integrierten internen Rippen und zylindrischen Stiftstrukturen
Lieferantenbildquelle: Amulaire, Metal Injection Molding Lösung (Kupfer C1100). EV/HEV IGBT-Kühlung Referenz; kein XTMIM-Projekt oder eine verifizierte Windkraftanlage.
Lieferantenreferenz · Kupfer MIM-Kühlgeometrie

Komplexe Kupferkühlstrukturen für Leistungselektronik

Einsatzbereiche: Amulaire dokumentiert Kupfer-MIM-Kühlkörper auf Lamellenbasis für EV/HEV-IGBT-Module, während Schunk separat MIM-Wasserkühlungskomponenten für Windkraft-Elektronik dokumentiert. Die abgebildete Amulaire-Komponente wurde nicht für Windkraft- oder stationäre Energiespeicherinstallationen verifiziert.

Warum MIM: Integrierte Pins, Kühlrippen und Montage details können die Near-Net-Shape-Formgebung lohnenswert machen, wenn die herkömmliche Kühlrippenbearbeitung oder Montage ineffizient ist.

Worauf es ankommt: Thermische Leistung, Druckverlust, Korrosion, Dichtheit, wo relevant, Legierungseigenschaften nach MIM-Verarbeitung, Verbindungsschnittstellen und Modulpassung erfordern eine anwendungsspezifische Validierung. Eine geformte Kupferform allein begründet keine Kühlleistung.

Herstellerreferenzen: Amulaire Kupfer MIM IGBT-Kühlung (EV/HEV) und Schunk MIM Wasserkühlung (einschließlich Windkraft-Elektronik).


Weitere Komponenten für neue Energien, die für MIM in Betracht gezogen werden sollten

Kompakte Metallkomponenten in stationären Energiespeichern, Ladeinfrastruktur, Solaranlagen und Wasserstoffsystemen Mai eine MIM-Machbarkeitsprüfung auf Zeichnungsebene rechtfertigen. Dies sind mögliche Designkandidaten, keine verifizierten MIM-Produktionsanwendungen. Die Prozessauswahl erfordert die Definition von Funktion, Material, Geometrie, Betriebsumgebung und Akzeptanzanforderungen des Teils.

AnlagenkontextKompakte BauteilkandidatenErste zu klärende Fragen
Stationäre Batteriespeicher (BESS)Modulpositionierung, -halterung, Sensorbefestigung und kleine VerriegelungsbeschlägeMontagedatum, Vibrations- oder Verschleißbelastung, Nähe zu elektrischen Kontakten und ob eine einteilige Integration den Aufwand reduziert
Externe LadeinfrastrukturSteckverbinder-nahe Verriegelungen, Ausrichtungselemente, mechanische HaltekomponentenBetätigungszyklen, beschichtungsabhängige Passungen, Korrosionsbelastung und etwaige elektrische Sicherheitsgrenzen
Solar- und Outdoor-StromversorgungsgeräteKleine Positionier-, Verriegelungs-, Bewegungssteuerungs- oder SensorunterstützungsmechanismenKorrosion im Außenbereich, Verschleiß beim Stecken, Wiederholungszyklen und ob die Komplexität der Funktion den Werkzeugaufwand rechtfertigt
Wasserstoff- und BrennstoffzellensystemeKleine Aktuator- oder Sensorhalterungen und bestimmte ventilnahe StrukturdetailsOb Oberflächen mit Prozessmedien in Kontakt kommen; Druck, Abdichtung, Materialverträglichkeit, Oberflächenbeschaffenheit und Qualifizierungsverantwortung

Keine Annahmen für MIM treffen: Große Batteriegehäuse, Hochstrom-Sammelschienen, breite Blechtafeln, Kühlplatten in voller Größe und stark regulierte Druckgrenzen erfordern oft einen anderen Fertigungsweg oder eine wesentlich umfangreichere Qualifizierung.

Prozesseignung

Was macht eine neue Energiekomponente zu einem guten MIM-Kandidaten?

Vier Prüffaktoren sind wichtig: Geometrie, Betriebsumgebung, Toleranzstrategie und wiederkehrender Produktionsbedarf sollten gemeinsam bewertet werden. Keiner ist eine alleinige Freigabe. Zum Beispiel kann eine komplexe Verriegelung formbar sein, aber bei geringer Jahresmenge wirtschaftlich nicht gerechtfertigt sein; ein Kupferkühler kann formbar sein, aber dennoch den erforderlichen thermischen oder Dichtheitstest nicht bestehen.

PrüffaktorBesser geeignetes SignalWarnsignal / nächste Prüfung
Geometrie und FunktionsintegrationKleines Teil mit komplexen Stegen, Rippen, Ansätzen, Bohrungen oder mehreren bearbeiteten oder montierten MerkmalenGroße einfache Form, vermeidbare Hinterschneidungen, nicht unterstützte dünne Abschnitte oder übermäßige Nachbearbeitung nach dem Sintern
Material und reale BetriebsumgebungErforderlicher Legierungszustand, Lasten, Verschleiß, Luftfeuchtigkeit, Temperatur und Schnittstelleneinwirkung sind definiertUnklare Gaswege, in der Nähe von Elektrolyten, Außenbereich oder elektrische Kontaktanforderungen; Materialweg nicht bestätigt
Toleranz- und InspektionsstrategieAllgemeine Merkmale können gesintert bleiben; ausgewählte Kontakt- oder Dichtflächen sind für die sekundäre Bearbeitung vorgesehenAlle Merkmale sind als präzise gesinterte Abmessungen ohne Bezugspunkte, Messungen oder Bearbeitungszugaben geplant
Jährlicher Bedarf und GesamtkostenStabile Wiederholmenge und Programmlaufzeit, die Werkzeug- und Produktionsentwicklung amortisieren könnenKurzes oder wechselndes Projekt, unsicherer Bedarf, teures Spezial-Feedstock oder viele kostspielige Sekundärbearbeitungen

Eine aussagekräftige Kostenbetrachtung vergleicht den gesamten Prozess: Werkzeugamortisation, Kosten des gespritzten und gesinterten Teils, erforderliche Sekundärarbeiten, Inspektion, Montage, Ertragsannahmen und erwarteter Jahresbedarf. Der reine Stückpreis des MIM-Teils ist kein geeigneter Vergleich.


Wann ist ein anderes Herstellungsverfahren praktikabler?

MIM ist nicht automatisch präziser, günstiger oder besser geeignet für jedes New-Energy-Teil. Beginnen Sie mit der fertigen Funktion und Geometrie und vergleichen Sie dann die machbaren Verfahren.

Teil / KonstruktionsbedingungZu vergleichende Prozesse zuerstWarum dies MIM schlagen könnte
Flache leitfähige Kupfer-Sammelschiene oder einfacher gestanzter KontaktStanzen, Umformen, Laserschneiden, selektive BearbeitungEinfache blechähnliche Geometrien und leitfähige Querschnitte rechtfertigen selten den aufwendigen MIM-Prozess
Großes Gehäuse, Deckel oder breite StrukturunterstützungBlechfertigung, Druckguss, Extrusion, CNCTeilegröße, Wandaufbau und Materialanforderungen können etablierte Großteilverfahren begünstigen
Breite Flüssigkeitskühlplatte mit einfachen KanälenCNC-Kanalbearbeitung mit Fügeverfahren, gelötete oder geschweißte KonstruktionenKanalzugänglichkeit, Fügeverfahren, Dichtheitsprüfung und Plattengröße können die Vorteile von MIM für kleine Merkmale überwiegen
Prototyp in geringer Stückzahl mit wechselndem CADCNC-Bearbeitung oder ausgewählte additive FertigungKein Produktionswerkzeug erforderlich, während funktionale und geometrische Änderungen wahrscheinlich bleiben
Einfache achsgerichtete, hochvolumige pressbare FormKonventionelles Press-und-Sinter-PMFür geeignet kompakte Geometrien kann gepresstes PM wirtschaftlicher sein als MIM
Kleines, multifunktionales Baugruppenbauteil für WiederholungsvolumenMIM im Vergleich zu CNC und MehrteilfertigungMIM ist eine Überlegung wert, wenn integrierte Geometrie die Kosten für Werkzeugbau, Sintern und Nachbearbeitung ausgleicht
Material- und DFM-Prüfung

Auswahl von MIM-Werkstoffen nach Bauteilfunktion und Einsatzbedingungen

Ein Legierungsname allein bestimmt nicht die Eignung für den Einsatz. Prüfen Sie mechanische Belastung, korrosive Medien, Feuchtigkeit, Temperatur, elektrische oder thermische Funktion, Verschleiß und den endgültigen, nachbehandelten Zustand, bevor Sie ein MIM-Feedstock auswählen. Die Auswahl sollte auch das Risiko von Verzug, die Verfügbarkeit von qualifiziertem Pulver/Feedstock und die erforderliche Inspektion berücksichtigen.

17-4 PH Edelstahl

Ein festigkeitsorientierter Kandidat für kleine strukturelle, positionierende oder bewegliche Teile. Die dokumentierte Wellenführung und der Bürstenhalter verwenden beide MIM 17-4 PH. Bestätigen Sie den Wärmebehandlungszustand, die Dimensionsänderung, die Korrosionsanforderungen und die Gegenlasten, anstatt anzunehmen, dass die veröffentlichten Härte-Eigenschaften auf eine andere Zeichnung übertragen werden.

Edelstahl 316L

Eine mögliche korrosionsbeständige Wahl für ausgewählte Halterungen oder Mechanismen. Die tatsächlichen Medien, Spaltbedingungen, Oberflächenbeschaffenheit und kundenseitigen Akzeptanzgrenzen bestimmen weiterhin die Eignung; keine allgemeine Aussage über Wasserstoff-, Elektrolyt- oder Druckbeständigkeit ergibt sich allein aus der Güte.

Kupfer und Kupferlegierungen

Nützlich zur Prüfung, wenn thermische oder elektrische Eigenschaften zentral sind, aber ein spezialisiertes Kupfer-MIM-Verfahren ist nicht dasselbe wie die Formgebung oder Bearbeitung von Knetkupfer C1100. Bestätigen Sie die Verfügbarkeit von Pulver/Feedstock, Dichte, endgültige Leitfähigkeit, Geometrie und alle Anforderungen an Verbindung oder Oberfläche. Die Machbarkeit mit XTMIM muss projektbezogen bestätigt werden.

Endgültiger Materialzustand

Passivierung, Beschichtung, Polieren, Wärmebehandlung oder Lackierung können Abmessungen, Kontaktverhalten und Korrosionsbeständigkeit beeinflussen. Vereinbaren Sie den Lieferzustand und die Inspektionskriterien vor dem Werkzeugbau, nicht nach einem scheinbar erfolgreichen Sintermuster.

Für allgemeine Kriterien zur Legierungsauswahl über diese Anwendungen hinaus siehe die MIM-Werkstoffauswahl-Leitfaden.


Konstruktionskritische Geometrie, Toleranzen und Sekundärbearbeitungen gemeinsam betrachten

Komplexe Teilegeometrien sind dort, wo MIM einen Mehrwert schaffen kann, aber sie können auch Risiken für Schwindung und Verzug bergen. Eine frühzeitige DFM-Prüfung sollte Übergänge, dünne Rippen, lange Stege, Bohrungen, Ansätze, Auflageflächen, Trennlinien- und Anschnittwahl, Sinterausrichtung und realistischen Zugang für die Nachbearbeitung prüfen. Die Zeichnung sollte die allgemeine Geometrie im gesinterten Zustand klar von Schnittstellen trennen, die eine engere Kontrolle erfordern.

Prüfung kritischer Schnittstellen: Ein Befestigungsloch, eine leitfähige Kontaktfläche, eine dichtungsrelevante Oberfläche oder ein Bürstenführungs­profil ist nicht automatisch akzeptabel, nur weil der umgebende Körper spritzgegossen werden kann. Legen Sie Bezugsverhältnisse und den endgültigen inspizierten Zustand für jedes kritische Merkmal fest.

Zum Beispiel erforderte der veröffentlichte Generator-Oberträgergriff eine kontrollierte Sinterunterstützung sowie begrenztes Coin­ing und Bearbeitung, während die Wellen­erdungs­führung ein werkzeugorientiertes Design für komplexe Gleitbahnen nutzte. Diese Beispiele zeigen, dass der richtige MIM-Weg manchmal nahe an der Endkontur liegt und manchmal bewusst lokale Nachbearbeitungen einschließt.

Alle Maße auf eine einheitliche, enge Toleranz auszulegen, kann zusätzliche Kosten für Bearbeitung und Messung verursachen, ohne die Funktion zu verbessern. Umgekehrt kann das Weglassen einer Nachbearbeitungs­zugabe auf einer Dichtungs- oder Passfläche später kostspielige Werkzeugänderungen erzwingen.

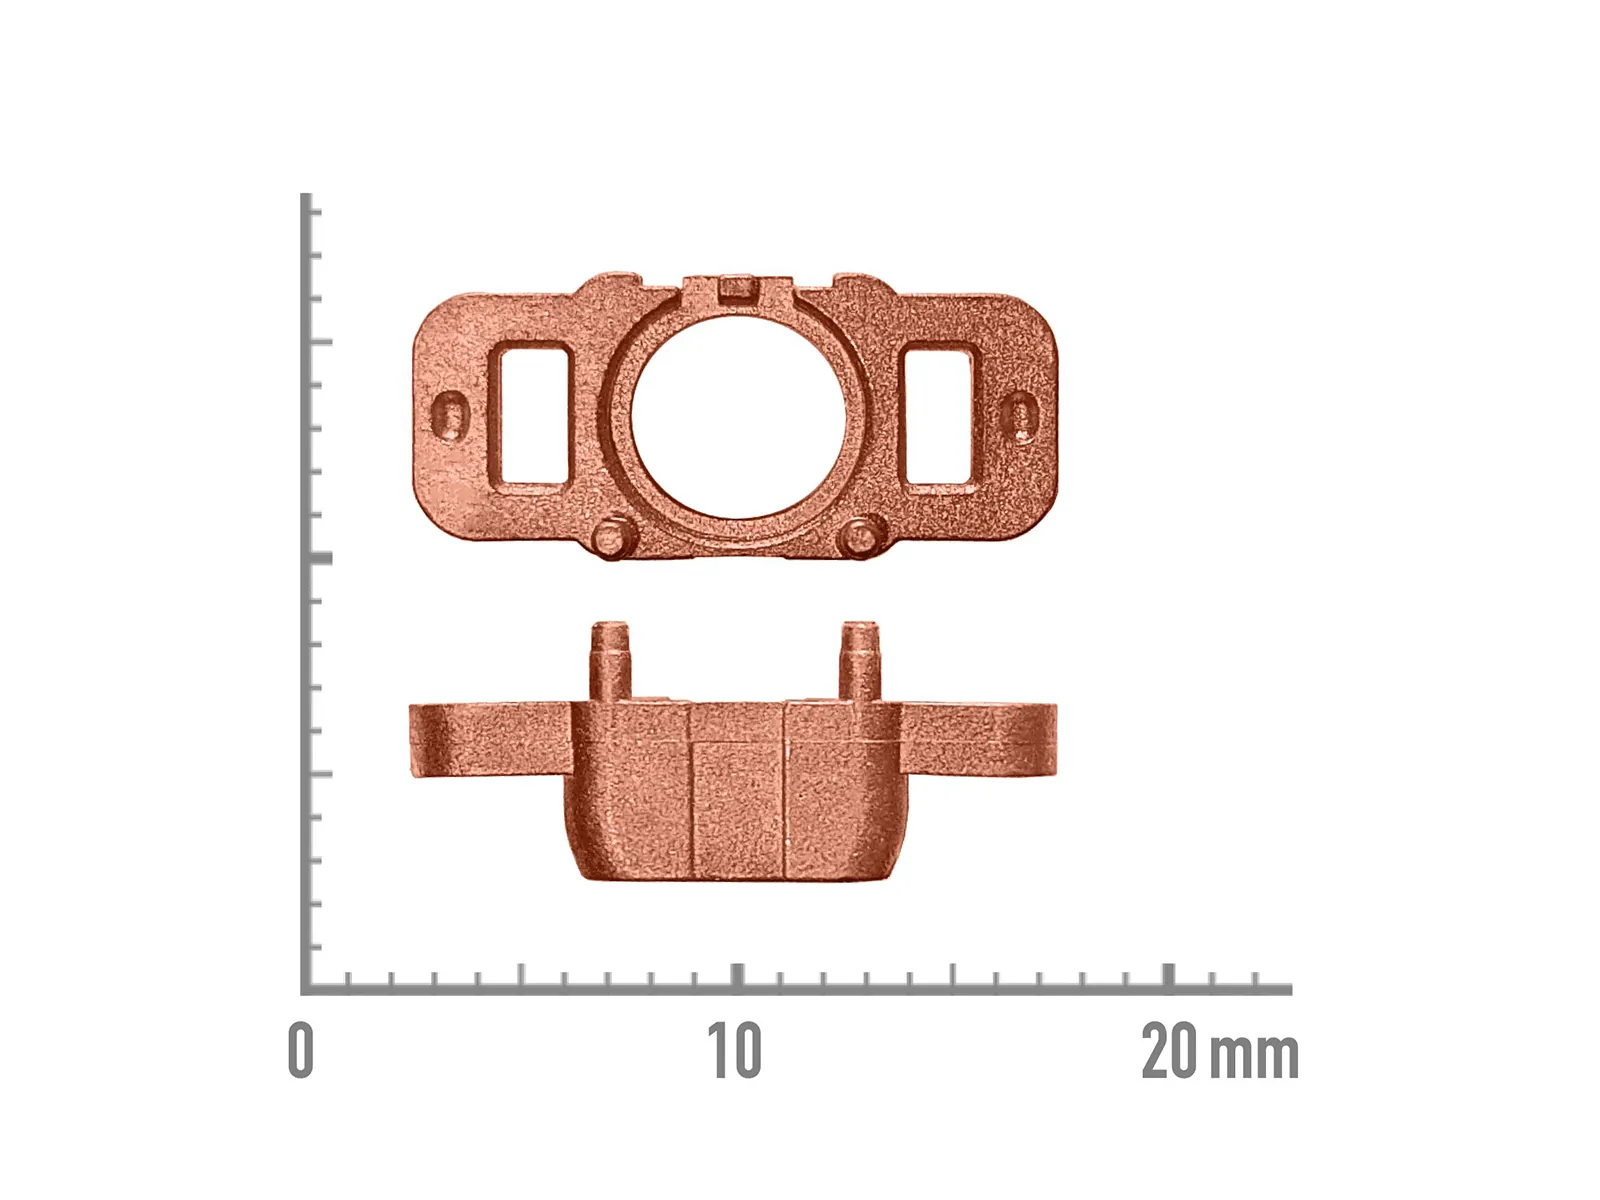
Zwei Ansichten einer kupferfarbenen Präzisionsmetallkomponente mit zentraler kreisförmiger Öffnung, seitlichen Schlitzen und Positionierungsvorsprüngen
Illustrative Metallgeometrie, die eine zentrale Bohrung, seitliche Schlitze und Positionierungsmerkmale zeigt. Die Legierung, der Herstellungsprozess und der spezifische Endzweck wurden nicht unabhängig verifiziert, daher kann sie nicht als Nachweis einer dokumentierten MIM-Anwendung für neue Energien dienen.
Funktionale MerkmaleFertigungstechnische HerausforderungGeplante technische Reaktion
Generator-Gleitbahnen und dünne RippenVerzug, Kontinuität des Profils und GleitsitzWerkzeug-/Angussprüfung, Sinterstützen, Profilinspektion und Rückmeldung zur Montage/Paarung
Bohrungen für Positionierung und SchwenkmerkmaleLagebezug, Durchmesserstabilität und VerschleißAllgemeine Maße getrennt von allen aufgeriebenen, kalibrierten oder bearbeiteten kritischen Schnittstellen
Dichtende oder flüssigkeitsnahe OberflächenEbenheit, Rauheit, verbundene Porosität oder BeschichtungszustandFunktionale Spezifikation zuerst; selektive Oberflächenbearbeitung und Dichtungs-/Leistungsvalidierung bei Bedarf
Elektrischer Kontakt oder thermische KontaktflächeKontaktzustand, Beschigungsaufbau und OberflächenebenheitEndgültigen Kontaktzustand, mögliche Oberflächenbearbeitung und die vom Kunden geforderten Prüfungen definieren
Dichte Kühlrippen oder -stifteMerkmalsreplikation, Verzug, Strömungs- und thermische LeistungFertigungsgerechte Geometrie (DFM) plus hydraulische und thermische Auswertung auf Anwendungsebene

Detaillierte Konstruktion und Oberflächenbearbeitung: MIM-Toleranzen und MIM-Sekundäre Operationen.

Produktion und Validierung

Wie validiert man eine neue Energietechnik-MIM-Komponente vor der Produktion

Eine genehmigte Form ist kein genehmigtes Produkt. Machbarkeit, Endteilprüfung und die funktionale oder Systemqualifizierung des Kunden sind separate Entscheidungen. Die Zeichnung und die RFQ sollten den beabsichtigten Endzustand, die Abnahmekriterien und die Partei, die für jede Verifizierungsaktivität vor der Werkzeugfreigabe zuständig ist, definieren.

01 · Herstellbarkeit

Kann das Teil konsistent produziert werden?

Bestätigen Sie Werkzeugdesign, Materialweg, Füllverhalten beim Spritzgießen, Entbinderungs-/Sinterverhalten, Stützstrategie, ausgewählte Sekundärbearbeitungen, Prüfzugang und erwartete Wiederholmenge.

02 · Komponentenabnahme

Entspricht das gelieferte Teil seiner Zeichnung?

Vereinbaren Sie datumbasierte Maße, Profil oder Ebenheit, Oberflächen-/Beschichtungszustand, Materialverifizierung, wenn spezifiziert, visuelle Kriterien, Stichproben und relevante Chargenprotokolle. Die Prüfung erfolgt im spezifizierten Endzustand.

03 · Funktionale Qualifizierung

Funktioniert es im System des Kunden?

Der Kunde definiert alle erforderlichen Bewertungen für Paarung, Verschleiß, Vibration, thermische, elektrische, flüssige, Dichtungs-, Druck-, Korrosions-, Haltbarkeits- oder Sicherheitsanforderungen. Die dimensionale Abnahme durch den Lieferanten ersetzt nicht die Systemqualifizierung.

Frühe Design-Prüfung beeinflusst die Wahl der Legierung und Oberfläche; kritische Schnittstellen bestimmen die Kalibrierung und Bearbeitung; Nachbehandlungen können die Endabmessungen verändern; und Prüfprotokolle müssen der vereinbarten Zeichnung und den Einkaufsanforderungen entsprechen. Eine fehlende Servicebedingung sollte vor der Werkzeugerstellung geklärt werden, anstatt sie in einer generischen Materialempfehlung zu verstecken.

Beispiel-FunktionNachweise auf Komponentenebene zur BerücksichtigungKundenprogramm-Verifizierung
Generator-Erdung oder Bürstenhalter-MechanismusSchienen-/Profil-, Passungs-, Härte- oder Materialzustand gemäß Spezifikation, OberflächengüteFunktionalität der Gegenbaugruppe, Betriebsverschleiß und generatorspezifische Qualifizierung
Präzisionshalteteil oder AusrichtungsteilKritische Bohrungen, Bezugspunkte, Beschichtungsdicke, wiederkehrende MaßePassung der Baugruppe, Betätigung oder Vibrationsbeständigkeit
Kühlkomponente für LeistungselektronikRippen-/Stift-Replikation, Montage-Schnittstelle, endgültiger Legierungszustand und MaßhaltigkeitWärmeübertragung, Druckabfall und Dichtheitsprüfung, wo zutreffend
Wasserstoff- oder flüssigkeitsnahe KomponenteDefinierte Materialroute, Oberflächenbeschaffenheit, kritische Dichtungen und AbmessungenMedienverträglichkeit, Druck-/Dichtheits-/Sicherheitsprüfungen nach kundenspezifischem Standard

Fertigungsroute: Von der Zeichnungsprüfung bis zur Serienproduktion

  1. 1. DFM und AnforderungsabstimmungFertigungsrouten vergleichen; Material, kritische Schnittstellen, Inspektion und Menge bestätigen.
  2. 2. Werkzeugbau und ErstbemusterungAnschnitt, Trennebene, Schwindungskompensation, Stützfunktionen und Erstprüfungen planen.
  3. 3. Spritzgießen, Entbindern und SinternStabile Geometrie und Materialzustand entwickeln, während Defekte und Schwindungsverhalten überwacht werden.
  4. 4. Ausgewählte NachbearbeitungsschritteWenden Sie nur die Bearbeitung, Kalibrierung, Wärmebehandlung, Oberflächenvorbereitung oder Beschichtung an, die in der Zeichnung gefordert ist.
  5. 5. Endkontrolle und KundenprüfungÜberprüfen Sie den endgültigen Lieferzustand und die funktionalen oder Montageergebnisse des Kunden.
  6. 6. Wiederholproduktion-KontrolleVereinbaren Sie Anforderungen für Musterentnahme, Rückverfolgbarkeit, Überwachung kritischer Abmessungen, Änderungskontrolle und Wiederholungsprogramme.

Qualifizierungsgrenze: XTMIM kann die MIM-Machbarkeit, Werkzeug- und Prozessplanung, ausgewählte Nachbearbeitungsrouten und den Umfang der Teileinspektion besprechen. Es wird keine Batterie-, Lade-, Wasserstoff-, Druck-, elektrische oder andere systembezogene Freigabe beansprucht, ohne projektspezifische Spezifikationen und Validierung. Jegliche Testkapazität oder externe Partnerroute wird für die spezifische RFQ bestätigt.

Informationen zu Inspektionsmethoden und was auf Komponentenebene verifiziert werden kann, finden Sie unter XTMIM Inspektion und Prüfung.

Technische RFQ

Was für eine Machbarkeitsprüfung für New Energy MIM einzureichen ist

Eine aussagekräftige Machbarkeitsprüfung für MIM erfordert CAD-Geometrie, Komponentenfunktion und Betriebsbedingungen, Material- und Oberflächenanforderungen, kritische Abmessungen, Jahresbedarf und die aktuelle Fertigungsroute. Diese Eingaben helfen bei der Identifizierung notwendiger Sekundärbearbeitungen, Inspektionsanforderungen und ob das erwartete Volumen die Werkzeugkosten rechtfertigt.

Geometrie und CAD

  • 2D-Zeichnung und 3D-STEP oder anderes nutzbares Modell
  • Größe, Gewicht, Wandstärken, Bohrungen, Rippen und Hinterschneidungen
  • Aktuelle mehrteilige Montage, falls zutreffend

Funktion und Umgebung

  • Tatsächliche Ausrüstungsfunktion und zugehörige Bauteile
  • Einwirkung von Hitze, Feuchtigkeit, Korrosion, Gasen, Flüssigkeiten oder im Freien
  • Anforderungen an Lasten, Verschleiß, Kontakt, Abdichtung oder Ausrichtung

Werkstoff und Endzustand

  • Prioritäten für Legierung oder Eigenschaften
  • Wärmebehandlung, Passivierung, Galvanisierung, Beschichtung, Polieren
  • Erwartungen an das Endaussehen, den Kontakt und die Oberfläche

Kritische Merkmale und Abnahme

  • Zeichnungsbezugspunkte, Schlüsselabmessungen und Toleranzen
  • Montage-, Passungs-, Ebenheits-, Dichtungs- oder leitfähige Schnittstellen
  • Geforderte Prüfmethoden und Abnahmeprotokolle

Volumen und Programm-Timing

  • Anforderungen für Prototypen, Pilotserien und Jahresbedarf
  • Erwartete Programmlaufzeit und Nachfragestabilität
  • Meilensteine für Werkzeugbau, Muster und Hochlauf

Aktueller Weg und Überprüfungsziel

  • Bestehende CNC-, Stanz-, PM- oder Montageprozesse
  • Hauptkosten-, Kapazitäts-, Geometrie- oder Qualitätsproblem
  • Was die technische Überprüfung entscheiden muss

Beginnen Sie mit einer fertigungsseitigen Überprüfung auf Zeichnungsebene

XTMIM kann Geometrie, eine machbare Materialroute, kritische Schnittstellen, Sekundärbearbeitungen, den Inspektionsumfang und die Jahresmenge prüfen, bevor ein Werkzeugangebot finalisiert wird. Stellen Sie die erforderlichen Kundenqualifikationskriterien separat von den Fertigungs- und Abnahmeanforderungen für das Teil bereit.