
Wann wird Hartmetall benötigt?
Verschleißbedingungen bestimmen, ob eine Hartmetallgüte gerechtfertigt ist, bevor die Herstellungsroute ausgewählt wird. Hartmetalle (Cemented Carbides) sind Hartmetallverbundwerkstoffe, die üblicherweise auf Wolframcarbid (WC)-Körnern basieren, die von einem metallischen Binder wie Kobalt zusammengehalten werden. Die harte Phase bietet Beständigkeit gegen viele abrasive Verschleißbedingungen; der Binder trägt zur Zähigkeit bei und beeinflusst, wie die Güte auf Kontaktdruck, Korrosion und Hitze reagiert. Die richtige Wahl hängt davon ab, wie das bestehende Bauteil versagt, wie es mit seinem Gegenstück in Kontakt tritt und ob seine Einsatzbedingungen Hartmetall anstelle von Stahl oder einem anderen Material rechtfertigen.
Materialwahl auf den Ausfallmechanismus abstimmen
Identifizieren Sie den Mechanismus, der für den Schaden verantwortlich ist, bevor Sie Härtewerte vergleichen. Abrasive Partikel, Hochgeschwindigkeitsströmungen, wiederholtes Gleiten, lokalisierte Stöße und korrosionsunterstützter Verschleiß stellen nicht die gleichen Designanforderungen. Eine Öffnung, die einem Feststoffstrom ausgesetzt ist, benötigt möglicherweise Erosionsbeständigkeit und geschützte Auslasskanten, während eine Führungsbuchse durch Gleitkontakt, Ausrichtung des Gegenstücks und Oberflächengüte bestimmt werden kann. Ein höherer Härtewert allein löst keines der Probleme.
| Beobachtete Einsatzbedingung | Warum Hartmetall helfen kann | Frage, die die Entscheidung ändert |
|---|---|---|
| Abrasive Partikel und Schmutz | Harte WC-Körner können bei geeigneten Güten Materialabtrag widerstehen. | Wie hoch sind Härte, Größe, Belastung und Kontaktbedingungen der Partikel? |
| Erosion durch Schlamm oder Hochgeschwindigkeitsflüssigkeiten | Verschleißfeste Oberflächen können Verluste an Einlass, Bohrung oder Auslass reduzieren. | Wo konzentriert sich die Erosion und ist auch Kantenabsplitterung wahrscheinlich? |
| Wiederholtes Gleiten oder harter Kontakt | Härte und eine kontrollierte Oberfläche können nützlich sein. | Was sind das Gegenflächenmaterial, die Kontaktspannung, die Schmierung und die Ausrichtung? |
| Intermittierende Stöße oder Vibrationen | Hartmetall kann immer noch in Frage kommen, aber Zähigkeit und unterstützte Geometrie werden entscheidend. | Könnte eine scharfe Kante oder ein dünner Abschnitt vor dem Verschleiß brechen? |
| Korrosive Flüssigkeiten plus Verschleiß | Einige Bindersysteme können nach Prüfung der chemischen Verträglichkeit in Betracht gezogen werden. | Was sind die Chemikalien, die Konzentration, die Temperatur und die Expositionsdauer? |
Verschleißerscheinungen allein können keinen Hartmetalltyp festlegen. Fotos des ausgefallenen Teils, die Kontaktgeometrie, das Gegenmaterial und die Einsatzbedingungen liefern stärkere Auswahlhinweise als ein einzelner Härtewert aus dem Katalog.
Beginnen Sie mit einer rückverfolgbaren Fehleraufzeichnung. Fotografieren Sie die beschädigte Oberfläche neben einem unbeschädigten Bereich; notieren Sie das ursprüngliche Material und die Wärmebehandlung, falls bekannt; identifizieren Sie die Gleit- oder Fließrichtung; und erfassen Sie das Schleifmedium, die Gegenfläche, die Temperatur, die Schmierung und das Serviceintervall. Parallele Rillen können eine Untersuchung auf Abrieb veranlassen, während lokalisierte Auslassschäden auf einen Erosions- oder Stoßbeitrag hinweisen können. Diese Beobachtungen sind Hinweise und keine eigenständige Diagnose. Wenn das Hauptproblem eine Fehlausrichtung oder eine scharfe, unzureichend gestützte Kante ist, wird eine Umstellung auf einen härteren Typ dies möglicherweise nicht beheben.
Wenn andere Materialien praktikabler sein können
Wenn Korrosionsbeständigkeit oder allgemeine mechanische Leistung wichtiger sind als starker Abrieb, Edelstahl-MIM kann ein praktikablerer Weg sein. Wenn wärmebehandelbare Festigkeit, Schlagfestigkeit und moderater Verschleiß dominieren, kann ein geeigneter Werkzeug- oder niedriglegierter Stahl einen Vergleich wert sein. Wenn hohe Dichte, Ausgewogenheit oder kompakte Masse das primäre Ziel sind, MIM aus Wolfram-Schwermetalllegierung dient einem anderen Zweck: Wolfram-Schwermetall ist beweist dasselbe wie Hartmetall. Die Dichte ist eine messbare Eigenschaft von Hartmetallen, aber die Dichte allein legt die Verschleißlebensdauer nicht fest und macht sie nicht mit Wolfram-Schwermetallen austauschbar.
Der Vergleich von Materialfamilien verhindert, dass eine dichte Wolframlegierung oder ein korrosionsbeständiger Stahl als Ersatz für ein WC-basiertes Hartmetall ohne Nachweise aus dem Einsatz spezifiziert wird. Ein geeigneter Hartmetalltyp sollte vor der Bewertung der MIM-Herstellbarkeit ermittelt werden. Für einen breiteren Vergleich von Materialfamilien siehe MIM-Werkstoffauswahl-Leitfaden.
Welcher Hartmetalltyp passt zur Anwendung?
“Hartmetall”, “Wolframkarbid” und sogar “WC-Co” beschreiben eine Materialfamilie, nicht einen vollständig spezifizierten Produktionsgrad. Eine Gradspezifikation sollte den Bindertyp und -gehalt, die WC-Korngröße, mögliche zusätzliche Karbide, die Anforderungen im Einsatz und die vorgesehene Herstellungsroute angeben. Eine Zusammensetzung, die für das konventionelle Pressen geeignet ist, ist nicht automatisch als Feedstock für Spritzguss qualifiziert. Zwei verschiedene Bindemittel sind beteiligt: Kobalt oder Nickel ist die metallische Binderphase, die im fertigen Hartmetall verbleibt, während das temporäre Wachs-/Polymerbindemittel im CCIM-Feedstock während des Entbinderns entfernt werden muss.
WC-Co vs. WC-Ni-Bindersysteme
WC-Co ist eine weit verbreitete Hartmetallfamilie für Schneid- und Verschleißkomponenten. Das Kobaltbindemittel trägt zur Zähigkeit bei, während die Karbidphase für Härte sorgt. WC-Ni oder andere maßgeschneiderte Bindersysteme können evaluiert werden, wenn das Arbeitsmedium Bedenken hinsichtlich der Korrosionsverträglichkeit aufwirft, aber kein Bindersystem ist unter jeder Kombination von Abrieb, Korrosion, Schlag und Temperatur überlegen. Eine Spezifikation für chemische Exposition und gradspezifische Testnachweise sind erforderlich, bevor eine korrosionsbezogene Option ausgewählt wird.
Korrosionsnachweise: Eine vergleichende Studie aus dem Jahr 2025 berichtete über ein günstigeres Korrosionsverhalten seines getesteten WC-Ni-Materials als seines getesteten WC-Co-Materials in chlorid- und sulfathaltigen Umgebungen. Das Ergebnis gilt für die getesteten Zusammensetzungen und Umgebungen; es kann keine universelle Korrosionsrangfolge festlegen oder qualifizierten CCIM-Feedstock für diesen WC-Ni-Grad bestätigen. Die Materialverträglichkeit muss immer noch gegen das tatsächliche Medium geprüft werden. Berücksichtigen Sie Ionenkonzentration, pH-Wert, Temperatur, Expositionszeit und jegliche kombinierte Gleit- oder Erosionsbelastung bei der Gradprüfung. Elektrochemisches Korrosionsverhalten von WC-Co- und WC-Ni-Hartmetallen (2025).
Gemischte Karbidzusätze sind in spezialisierten Qualitäten möglich, aber ihre Anwesenheit allein ist kein Beweis dafür, dass eine Formulierung für CCIM kommerziell erhältlich ist. Eine Zeichnung, die nur “Wolframkarbid” angibt, ist für ein zuverlässiges Materialangebot nicht ausreichend.
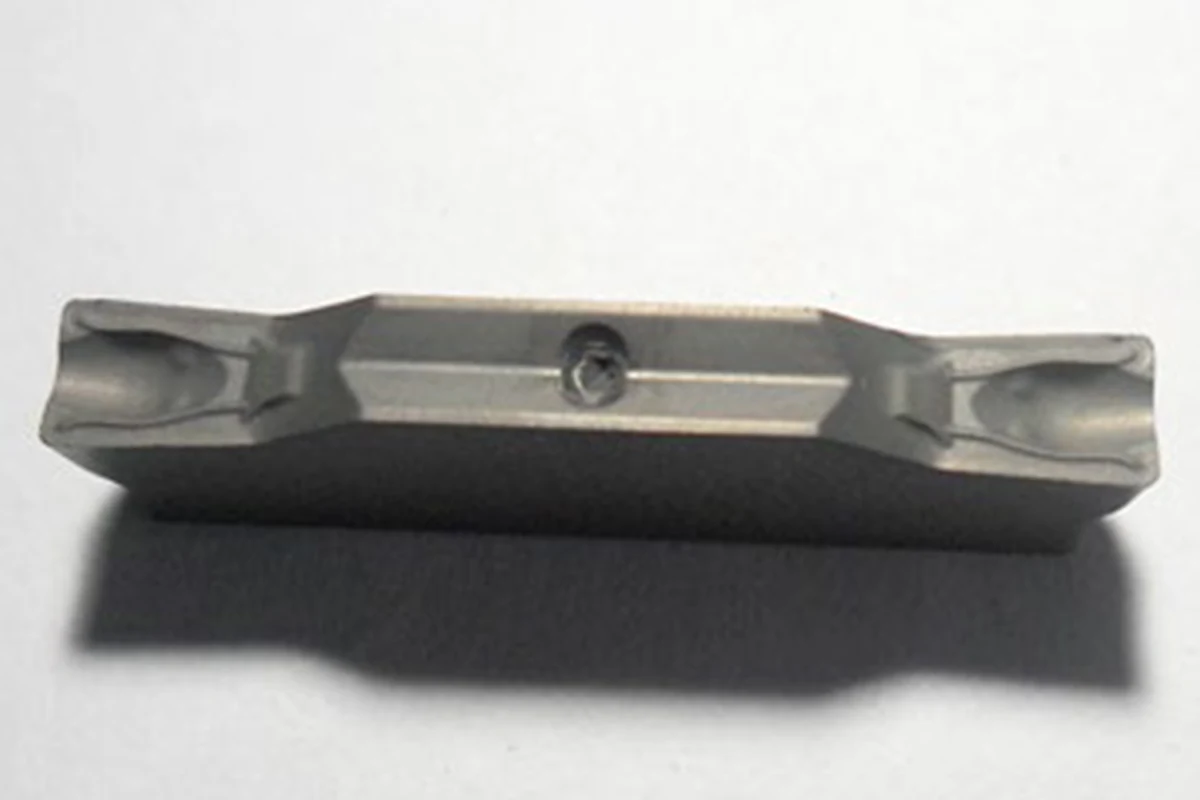
Veröffentlichtes WC-Co Beispiel: Ein ZTBD02002-MG Nuteneinsatz wurde mittels Pulverspritzguss (Powder Injection Moulding, PIM) aus WC-10%Co Feedstock hergestellt und in Schnittversuchen an 0,45% Kohlenstoffstahl evaluiert. Die Publikation beschreibt den spezifizierten Feedstock, den Formgebungsprozess und die Schnittbewertung; sie legt WC-10%Co nicht als Standardgüte für andere Verschleißteile fest und bestätigt keine XTMIM-Produktionsroute.
Material: WC-10%Co. Funktion: Metall-Nuteneinsatz. Foto: Abb. 2, März 2014. Originalquelle der Publikation und Abbildung. Von Dritten veröffentlichtes Beispiel; kein XTMIM-Produktionsfoto.
Kompromisse zwischen Bindemittelgehalt und WC-Korngröße
Auf Familienebene verschiebt die Änderung des Bindemittelgehalts und der WC-Korngröße das Gleichgewicht zwischen Härte, Bruchfestigkeit, Festigkeit und Verschleißverhalten. Ein geringerer Bindemittelanteil begünstigt oft höhere Härte, kann aber weniger Bruchfestigkeit an ungestützten Kanten aufweisen. Ein höherer Bindemittelanteil kann die Zähigkeit verbessern und die Abriebleistung verändern. Feinere Karbidkörner können die Härte und die Kantenleistung beeinflussen, erfordern jedoch eine geeignete Pulververarbeitung und eine Kontrolle des Kornwachstums. Die endgültige WC-Korngröße und die Partikelgröße des eingehenden Feedstock-Pulvers sind keine austauschbaren Spezifikationen; keine von beiden allein legt eine formbare minimale Wand- oder Schlitzgröße fest. Diese Materialkompromisse können die Verschleißlebensdauer oder Bruchfestigkeit unter den tatsächlichen Lasten und Kontaktbedingungen nicht unabhängig vorhersagen.
| Variabler Grad | Potenzieller technischer Vorteil | Kompromiss oder Unsicherheit | Anzufordernde RFQ-Nachweise |
|---|---|---|---|
| WC-Co-Bindersystem | Etablierte Hartmetallfamilie für viele abrasive und Kontaktverschleißanwendungen. | Schlagbeanspruchung, korrosive Einwirkung, Kantenform und Gradvariation. | Binderanteil, Medium, Härte-/Zähigkeitsziele, Testgrundlage. |
| WC-Ni / angepasstes Bindersystem | Geeignet für ausgewählte chemische oder korrosionsbeanspruchte Einsatzbedingungen. | Die Kompatibilität hängt von der genauen Binderchemie und der Umgebung ab. | Materialzusammensetzung, Medien-/Temperaturdaten, Korrosionskriterien. |
| Geringerer vs. höherer Binderanteil | Beeinflusst das Härte-Zähigkeits-Verhältnis. | Härter ist nicht automatisch langlebiger bei Stoßbelastung oder Fehlausrichtung. | Erforderliche Verschleißlebensdauer, Stoßbelastung, kritische Kantenunterstützung. |
| WC-Korngröße | Beeinflusst Härte, Mikrostruktur und Leistung bei kleinen Merkmalen. | Pulverkontrolle, Kornwachstum und Inspektionsmethode müssen kompatibel sein. | Gradspezifische Korngrößenanforderung und Verifizierungsmethode. |
| Aktueller CCIM-Feedstock-Pfad | Verbindet die gewählte Güte mit einem formbaren und sinterfähigen Prozess. | Verfügbares Pulver beweist keinen qualifizierten Feedstock oder keine wiederholbare Produktion. | Feedstock-Verfügbarkeit, Versuchsdaten, Sinterroute und Qualitätsplan. |
Der Binderanteil und die WC-Korngröße beschreiben wichtige Aspekte der Härte und des Bruchverhaltens, aber keiner der beiden Parameter ersetzt anwendungsspezifische Tests. Der zweiphasige Materialaufbau wird in dem Hartmetall-Materialüberblick von CERATIZIT.
Genehmigen Sie keinen Werkstoffnamen allein. Bestätigen Sie die Zusammensetzung, die Einsatzumgebung, kritische Leistungsziele, die Quelle des qualifizierten Feedstocks, Verarbeitungstests, Endbearbeitungsanforderungen und die vereinbarte Inspektionsmethode. Veröffentlichte Werte für eine WC-Co-Sorte dürfen nicht auf eine andere Sorte oder einen anderen Lieferantenweg übertragen werden.
Wann ist CCIM besser als die herkömmliche Hartmetallfertigung?
Die Herstellungsverfahren müssen anhand der Kosten und der Leistung akzeptierter, fertiger Komponenten verglichen werden und nicht nur anhand der Formkosten. Herkömmliches Hartmetallpressen und Sintern kann effiziente Rohlinge und einfache Formen erzeugen, die dann auf Maß geschliffen werden können. CCIM fügt Werkzeug- und Feedstock-Entwicklung hinzu, kann aber komplexe Formen näher an der Endgeometrie erzeugen. CCIM wird attraktiv, wenn die Reduzierung der Hartbearbeitung und die Integration von Merkmalen die Werkzeugkosten, Qualifizierung, Prozessrisiken und verbleibende Endbearbeitungsarbeiten überwiegen.
Wo Near-Net-Shape-Formgebung Wert schafft
CCIM ist am interessantesten, wenn es mehrere schwierige Operationen an einer kleinen Hartmetallkomponente ersetzt: geformte Taschen, äußere Ebenen, mehrere Konturmerkmale, wiederholte Nuten oder komplexe Montageflächen. Gehen Sie nicht davon aus, dass jedes kleine Loch präzise geformt werden kann; Kernunterstützung, Pulverfluss, Zugang zur Entbinderung, Schwindung und Prüfbarkeit müssen immer noch bewertet werden. Ein Merkmal, das nicht zuverlässig fertiggestellt oder gemessen werden kann, ist kein Netto-Vorteil, nur weil es in der Form erscheint.
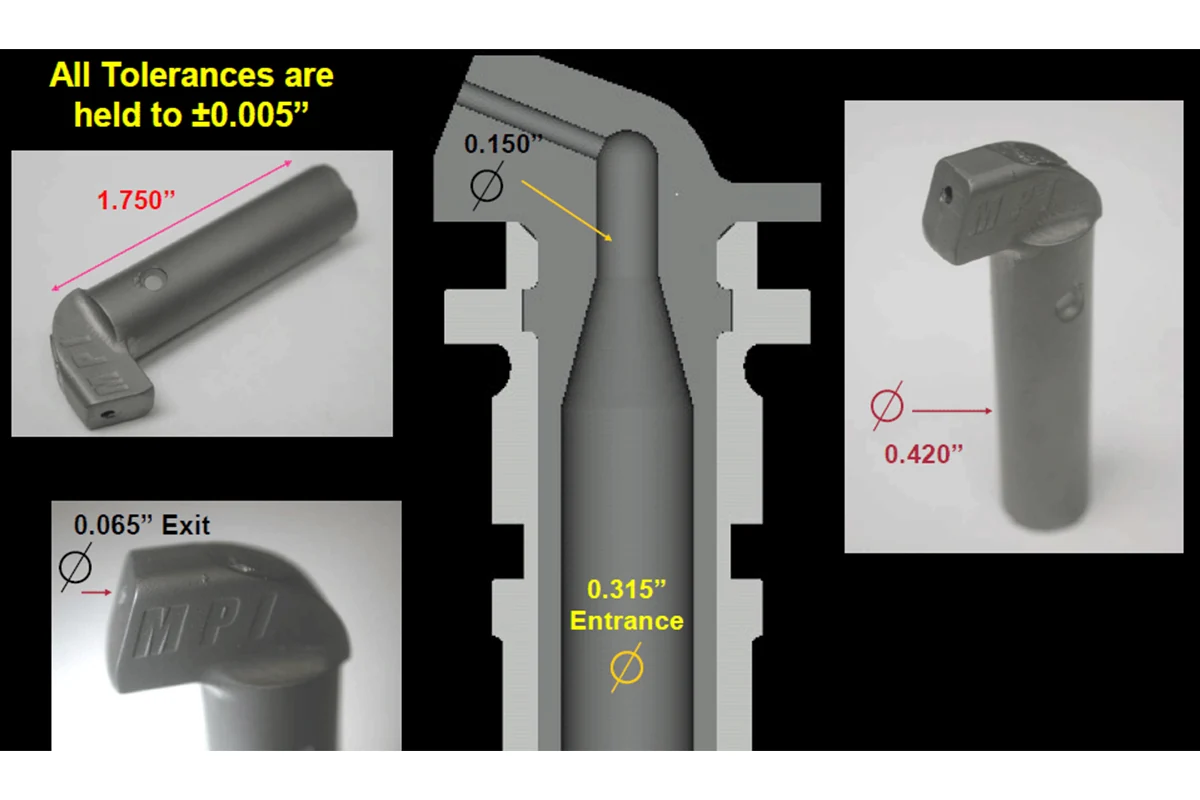
Veröffentlichtes Near-Net-Shape Beispiel: Materials Processing Inc. (MPI) fertigte eine 47 g schwere Hartmetall-Teersanddüse durch Niederdruck-Pulverspritzguss (LP-PIM). Ihr interner Kanal und der abgewinkelte Auslass demonstrieren eine Form, die eine Bewertung für gespritztes Hartmetall rechtfertigt, anstatt anzunehmen, dass jede Funktion hartbearbeitet werden muss. Die Quelle identifiziert die Anwendung als Teersanddüse, veröffentlicht jedoch keine spezifische WC-Co- oder WC-Ni-Güte oder den genauen Einsatzort der Düse. Die in der veröffentlichten Abbildung gezeigten Abmessungen gelten nur für dieses Beispiel.
Material: Hartmetall (genaue Bindergüte nicht offengelegt). Funktion: Teersandprozessdüse. Abb. 4, 2025. Originalquelle der Publikation und Abbildung. Von Dritten veröffentlichtes Beispiel; kein XTMIM-Produktionsfoto.
Wenn konventionelles Pressen und Schleifen besser sind
Einfache Stäbe, Scheiben, Platten, Ringe und Standard-Schneidrohlinge erfordern in der Regel zuerst Angebote für konventionelles Pressen/Sintern und Schleifen. Die Bearbeitung oder das Schleifen eines kommerziellen Hartmetallrohlings kann auch die risikofreiere Option für Einzelstück-Prototypen, frühe Designiterationen oder Kleinserien sein. Prototypenfertigung und Kleinserien von Hartmetallkomponenten sollten getrennt von der werkzeugbasierten Serienproduktion beurteilt werden: Eine Prototypenmethode zum Nachweis der Funktion muss nicht die endgültige Massenproduktionsroute sein.
CCIM hat weniger wirtschaftliche Vorteile, wenn nahezu jede funktionale Oberfläche noch erhebliches Schleifen nach dem Sintern erfordert. Der Vergleich eines spritzgegossenen Near-Net-Preforms mit der Bearbeitung aus einem massiven Hartmetallrohling erfordert für beide Optionen die gleiche Endkontrolle und die gleichen Oberflächenanforderungen.
Funktionale Prototypen und die Qualifizierung des CCIM-Prozesses können unterschiedliche Herstellungswege nutzen. Bei einem sich ändernden Design kann ein bearbeiteter oder geschliffener Hartmetallrohling-Prototyp Passform, Kontaktmuster und Verschleißverhalten testen, ohne sich auf Spritzgusswerkzeuge festzulegen. Wenn sich das Design stabilisiert und die wiederkehrende Nachfrage dies unterstützt, kann ein separater CCIM-Prozessversuch dann Formbarkeit, Schwindung, Mikrostruktur und die Ausbeute akzeptierter Teile bewerten. Ein bearbeiteter Prototyp kann die Funktion validieren, aber er kann kein CCIM-Feedstock, keinen Werkzeugkavität oder keinen Sinterprozess qualifizieren. Ebenso ist eine spritzgegossene Versuchform kein Beweis für die endgültige Verschleißleistung.
Produktionsvolumen und Gesamtherstellungskosten
Ein praktikables Angebot muss den gesamten Prozess umfassen. Ein anfänglicher Stückpreis für das Spritzgießen kann irreführend sein, wenn Pulver-/Feedstock-Kosten, Werkzeugbau, Prozessqualifizierung, Nachbearbeitung, Inspektion und Ausbeute weggelassen werden. Schätzen Sie für jeden Weg Kosten pro akzeptiertem geliefertem Teil vom Material-/Feedstock-Einkauf, zugeordnetem Werkzeug- und Entwicklungskosten, Form-/Entbinderungs-/Sinterprozess oder Rohlingvorbereitung, Hartbearbeitung, Inspektion und Verlusten durch Ausschussteile. Vergleichen Sie CCIM, konventionelles Pressen und Sintern sowie die Bearbeitung aus einem massiven Hartmetallrohling mit der gleichen Zeichnung, dem gleichen Fertigungszustand, den gleichen Qualitätskriterien und der gleichen Bestellmenge. Die Zuordnung hängt von den tatsächlichen Bestellzusagen und der qualifizierten Ausbringung ab – nicht von einer universellen Mindestmenge.
Break-even-Volumen. Vergleichen Sie die inkrementellen CCIM-Fixkosten (Werkzeugbau plus Entwicklung/Qualifizierung) mit der Nettoeinsparung pro akzeptiertem Teil nach Abzug von Ausschussteilen, Schleifen, Läppen und Inspektion. Wenn ein qualifizierter CCIM-Prozess eine positive Einsparung pro akzeptiertem Teil aufweist, ergibt sich das indikative Break-Even-Volumen aus den inkrementellen Fixkosten geteilt durch diese Einsparung. Wenn die Einsparung null oder negativ ist, kann ein höheres Volumen allein aus Kostengründen die zusätzlichen Fixinvestitionen nicht rechtfertigen. Verwenden Sie für beide Angebote realistische akzeptierte Mengen anstelle von Brutto-Spritzgussteilen.
Für vergleichbare Angebote: Fordern Sie für beide Prozesse dieselbe funktionale Zeichnungsrevision und dieselben Endinspektionsanforderungen an; fragen Sie separat nach einmaligen Entwicklungskosten, Stückpreisen für Wiederholungsbestellungen, Nachbearbeitung, Inspektion, Ertragsannahmen und den Auswirkungen von Konstruktionsänderungen. Jede Break-Even-Schlussfolgerung bleibt vorläufig, bis repräsentative CCIM-Testergebnisse vorliegen.
| Projektbedingung | Zuerst zu bewertender Prozess | Grund | Was könnte die Antwort ändern? |
|---|---|---|---|
| Kleines komplexes Teil; mehrere kostspielige Nachbearbeitungsschritte | CCIM- und konventioneller Prozess im Vergleich | Potenzielle Reduzierung der Netto-Nachbearbeitung und Integration von Merkmalen. | Feedstock-Qualifizierung, Formbarkeit, Schwindung und Ausbeute. |
| Einfaches Rohteil, Stab, Platte, Ring oder Standardeinsatz | Konventionelle Hartmetallformgebung | Geringer geometrischer Wert durch Spritzguss. | Ungewöhnliche Merkmale oder eine erhebliche Einsparung durch Sekundärbearbeitung. |
| Einzelnes Prototyp oder geringes Volumen ohne Verpflichtung | Rohe Bearbeitung / Schleifen oder eine andere geeignete Versuchsmethode | Kosten für Werkzeug- und Materialentwicklung können dominieren. | Bestätigte skalierbare Nachfrage und ein qualifizierter CCIM-Weg. |
| Hohe wiederkehrende Nachfrage mit wiederholbarer komplexer Geometrie | CCIM-Machbarkeit und Kostenmodell | Werkzeugkosten können auf akzeptierte Serienteile verteilt werden. | Tatsächlicher Ausschuss, Inspektionsaufwand und Nachbearbeitungszuschlag. |
| Enge Toleranzen auf fast jeder Fläche | Vollständiger Prozessvergleich, keine Standard-CCIM-Wahl | Erforderliches Schleifen kann den Near-Net-Shape-Vorteil zunichtemachen. | Funktionale Oberflächen von nicht-kritischen Oberflächen im gesinterten Zustand trennen. |
| Ungenügender Binder/Feedstock oder Sinterprozess | Zuerst Material- und Prozessvalidierung | Erfolgreiches Spritzgießen kann nicht allein aus der Pulververfügbarkeit abgeleitet werden. | Dokumentierte Versuche mit dem vorgeschlagenen Werkstoff und der Geometrie. |
Veröffentlichte Forschung zum Metallpulverspritzguss (MIM) zeigt die technische Machbarkeit für spezifische WC-basierte Zusammensetzungen; sie bietet beweist keine branchenweiten Kostenschwellen oder Toleranzgarantien. Für eine dokumentierte Prozessstudie siehe Qu et al., Metallpulverspritzguss von WC-TiC-Co Hartmetallen.
Welche Bauteilgeometrien eignen sich für CCIM?
Der Wert von CCIM hängt von den geformten Merkmalen der Komponente ab, nicht allein von der Hartmetallchemie. Dokumentierte spritzgegossene Hartmetallbeispiele haben Prozessnachweise veröffentlicht; potenzielle technische Kandidaten erfordern weiterhin eine grad- und geometriespezifische Verifizierung.
Geometriemerkmale, die CCIM begünstigen können
Potenziell günstige Teile kombinieren kompakte Geometrie mit mehreren geformten Details: profilierte Außenflächen, geformte Kontaktzonen für Verschleiß, kurze Schlitze, komplexe Montageflächen oder Merkmale, die sonst umfangreiche Nacharbeiten an bereits gesintertem Hartmetall erfordern würden. Wiederholgenauigkeit und Produktionsvolumen sind wichtig, ebenso wie Angusszugänglichkeit, gleichmäßige Querschnitte, gestützte Kanten und eine machbare Methode zur Inspektion funktionaler Abmessungen.
Umgekehrt können eine lange, ungestützte Lippe, ein extrem tiefer schmaler Hohlraum, ein unzugänglicher Sackgang oder große asymmetrische Abschnitte Risiken beim Spritzgießen und Entbindern erhöhen. Es gibt keine verantwortungsvolle allgemeine Mindestwandstärke, Schlitz- oder Lochgröße, die für jede Hartmetallformulierung und jedes Teil gilt.
Evidenzbasierte Teileanwendungen
Veröffentlichte Teile liefern stärkere Beweise als generische Listen potenzieller Verwendungen. Die Beispiele auf dieser Seite umfassen eine WC-10%Co-Nuteneinlage, eine Hartmetall-LP-PIM-Teersanddüse, einen spritzgegossenen Holzbearbeitungsschneidkopf und eine Hartmetall-Spiralbohrklinge, die in verschiedenen Herstellungsstadien gezeigt werden. Die Ausgabe von 2016 dokumentiert auch eine Bohrspitze und eine Sammlung von Verschleißteilformen. Die veröffentlichten Materialnamen und Funktionen gelten nur für die abgebildeten Teile; Güte, Maßhaltigkeit, Oberflächenbearbeitung und Produktionsumfang dürfen nicht auf ein anderes Design übertragen werden. Dies sind technische Beispiele von Drittanbietern, keine Produktionsfälle von XTMIM. Siehe PIM International, März 2016, Abb. 10–12.
| Teil oder Beispiel | Was es tut | Warum Geometrie wichtig ist | Evidenzstatus / Einschränkung |
|---|---|---|---|
| ZTBD02002-MG Nuteneinlage | Schneidet Nuten in Stahl während veröffentlichter Zerspanungsversuche. | Geformte Schneidenden und wiederholgenaue Einlagegeometrie. | Eine PIM-Studie aus dem Jahr 2014 berichtet ausdrücklich über WC-10%Co-Feedstock; andere Hartmetallgüten werden nicht qualifiziert. |
| Düse für Hartmetall-Teer-Sand | Dient als Düse bei der Verarbeitung von Teer-Sand; genaue Ausrüstungsposition nicht offengelegt. | Interner Durchgang und abgewinkelter Auslass bieten potenziellen Net-Shaping-Wert. | MPI LP-PIM Beispiel, 2025 Abb. 4; Hartmetall bestätigt, genaue Binderzusammensetzung nicht veröffentlicht. |
| Rotierender Holzbearbeitungsschneider | Führt Rotationsschnitte in Holzbearbeitungsmaschinen durch. | Profilierte Schnittmerkmale um eine zentrale Montagebohrung. | Spritzgegossenes Hartmetall; 2016 Abb. 12. Spezifische Güte und Serviceeinstellungen nicht angegeben. |
| Spiral-Hartmetall-Schnecke | Verwendet in spezialisierten industriellen Stahlschneidanwendungen. | Erweiterte Spiralgeometrie; Stufen vor und nach dem Sintern und Bearbeiten. | 2012 Abb. 2 / 2025 Abb. 5; Hartmetall LP-PIM, genaue Zusammensetzung nicht veröffentlicht. |
| Spritzgegossene Hartmetall-Bohrspitze | Bildet eine verschleißfeste Schneidkante zum Bohren. | Kleine Formwerkzeugspitze mit funktioneller Schneidkontur. | 2016 Abb. 11 bestätigt Hartmetall-Spritzguss; genaue Sorte und Maschine nicht spezifiziert. |
| Verschleißhülsen und Führungsbuchsen | Schützen Gleit- oder Führungskontaktflächen. | Schlitze, Abflachungen und Nuten können eine Near-Net-Formgebung rechtfertigen. | Konstruktionskandidat; für diese Geometrie wird hier kein unabhängig verifizierter CCIM-Produktionsfoto beansprucht. |
| Ventilsitze und Kontaktverschleiß-Einsätze | Bieten harte Kontakt- oder Dichtflächen. | Kompakte Profile können gespritzt werden, aber kritische Kontaktflächen erfordern möglicherweise eine Nachbearbeitung. | Technische Eignung; Material-, Geometrie- und Servicetests müssen separat geprüft werden. |
Vergleichen Sie für jeden Kandidaten Funktion → Verschleißart → Geometrische Komplexität → Oberflächenanforderungsgrad → Volumen → Prozessnachweis. Eine Fotografie einer herkömmlichen Hartmetall-Düse ist kein Beweis dafür, dass die Düse im Spritzgussverfahren hergestellt wurde.
Prüfung des Designs von Rotationsfräsern: Der veröffentlichte Spritzguss-Holzbearbeitungsschneider bestätigt, dass diese Klasse von geformten Schneidwerkzeugen gebildet wurde; er legt jedoch nicht die Oberflächenbeschaffenheit, die Auswuchtung, die Schärfe der Schneide oder die Toleranz eines neuen Rotationsfräsers fest. Ein Käufer, der ein ähnliches Profil bewertet, sollte fragen, welche Merkmale nahezu endkonturnahe gefertigt werden können, welche Schneid-/Kontaktflächen geschliffen werden müssen, wie das Teil während des Sinterprozesses gestützt wird und wie das Endwerkzeug geprüft wird. Bei einer Kandidatendüse kann ein komplexer Montagekörper das Spritzgießen begünstigen, während die Bohrung für den Durchfluss oder die kritische Öffnung weiterhin die Kosten für die Endbearbeitung und Abnahme bestimmt.
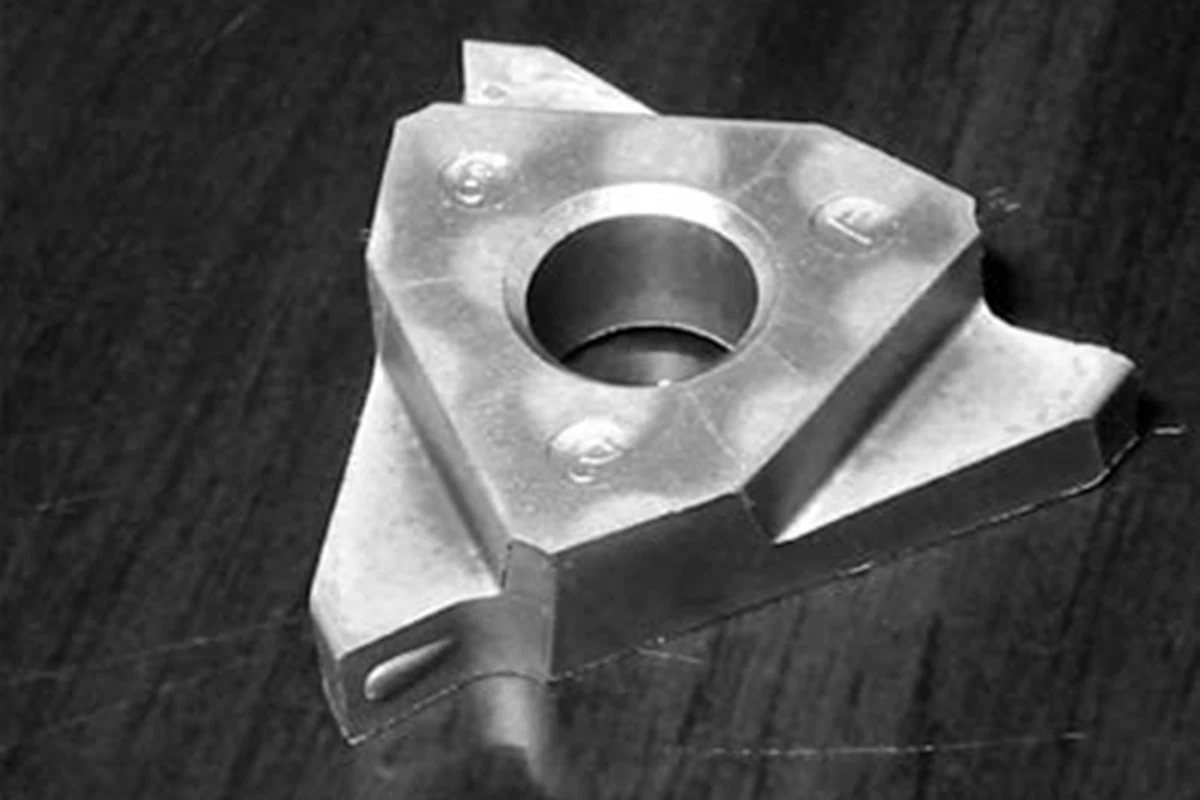
Verifiziertes Beispiel für ein geformtes Werkzeug: Die Journal-Fotografie von 2016 identifiziert einen Rotationsfräser für Holz, der durch Spritzgießen aus Hartmetall geformt wurde. Das Bauteil hat eine zentrale Montageöffnung und profilierte Schneidmerkmale. Dies demonstriert ein echtes geformtes Hartmetallteil, das auf diesem Weg hergestellt wurde; es offenbart jedoch keinen exakten WC-Co-Binderanteil, keine Toleranz für Schneidwerkzeuge, keine Betriebsgeschwindigkeit und keine Lebensdauer. Ein neuer Fräser würde immer noch eine Kantenbearbeitung, eine Auswuchtungs- und eine Montageflächenprüfung erfordern.
Material: Hartmetall; Güteklasse nicht angegeben. Funktion: Holzdrehbearbeitung. Abb. 12, März 2016 (mit freundlicher Genehmigung von Y. S. Kwon). Originalquelle der Publikation und Abbildung. Von Dritten veröffentlichtes Beispiel; kein XTMIM-Produktionsfoto.
Geometrische Risiken, die eine frühzeitige DFM-Prüfung erfordern
Dünne Kanten, interne Kanäle und Bezugspunkte müssen vor der Genehmigung eines Werkzeugangebots geprüft werden. Ein DFM-Prüfung deckt das Kavitätenfüllen, die Handhabung des Grünteils, das Entbindern, das Sintern, die Endbearbeitung und die Inspektion ab. Ein gespritztes Merkmal schafft nur dann einen Mehrwert, wenn es diese Operationen übersteht und die Funktionszeichnung erfüllt.
| Zeichnungsmerkmal | Potenzielles Versagen oder Kostentreiber | Prüfmaßnahme |
|---|---|---|
| Dünne, ungestützte Kante / scharfer Grat | Beschädigung durch Handhabung, Bruch, Abplatzung oder Verzug. | Kantenfunktion, Stützung, zulässiger Radius oder Fase sowie Kontaktlast spezifizieren. |
| Dicker-zu-dünner Übergang oder asymmetrische Masse | Ungleichmäßiges Füllen, Entbindern, Schwinden und Verziehen. | Wandübergänge, Anschnitt, Stützen und Materialfluss prüfen. |
| Kleine Kanäle, Sacklöcher und Schlitze | Werkzeugkern-, Entbinderungs-, Reinigungs-, Nachbearbeitungs- und Inspektionsbeschränkungen. | Zugänglichkeit der Funktion, erreichbare Geometrie und Messmethode bestätigen. |
| Dichtfläche, Gleitbohrung, präziser Bezugspunkt | Erforderliches Schleifen oder Läppen kann die Gesamtkosten beeinflussen. | Funktionskritische Oberflächen kennzeichnen und Nachbearbeitung nur dort vorsehen, wo nötig. |
| Eng anliegende Toleranzen über die gesamte Fläche | Unnötiges Schleifen, Ausschussrisiko und Prüfkomplexität. | Kritische Abmessungen von Oberflächen trennen, die für die als-gesinterte Abnahme in Frage kommen. |
Illustratives Szenario: Kantenabsplitterung an einer Verschleißsitzfläche (kein XTMIM-Fall). Ein Hartmetall-Sitz kann zur Reduzierung des abrasiven Verschleißes ausgewählt werden, doch eine scharfe, ungestützte Dichtlippe kann beim Zusammenbau oder bei Stoßbelastung absplittern. Die Prüfung sollte die Kontaktspannung, das Ziel für Bindemittel/Zähigkeit, die Kantenunterstützung, einen zulässigen Radius und die Dichtfläche, die eine Endbearbeitung erfordert, untersuchen. Höhere Verschleißfestigkeit kann eine unzureichende Kantenunterstützung nicht kompensieren, wenn Kontaktspannungen oder Montagebelastungen das Versagen bestimmen.
Illustratives Szenario: übermäßiges Schleifen an einer Verschleißhülse (kein XTMIM-Fall). Eine aus einem bearbeiteten Metallteil übernommene Zeichnung kann enge Grenzwerte für jede äußere und innere Abmessung festlegen, obwohl nur die funktionale Bohrung und eine Stirnfläche die Montage steuern. Die Identifizierung echter Bezugspunkte und funktionaler Oberflächen vor der CCIM-Angebotsabgabe kann verhindern, dass ein nahezu endkonturnahes Teil zu einem teuren Schleifprojekt nach dem Sintern wird.
Was muss vor dem CCIM-Werkzeugbau kontrolliert werden?
CCIM ist nicht allein dadurch validiert, dass die nominelle Pulverchemie verfügbar ist. Eine vollständige Fertigungsroute erfordert kompatibles Pulver und Bindemittel-Feedstock, Werkzeugfüllung, Grünteilfestigkeit, Entbinderung, Sintern, optionale Nachbearbeitung und Inspektion. Probleme werden möglicherweise erst nach der Entbinderung oder dem Sintern sichtbar, was eine frühzeitige Prozessqualifizierung unerlässlich macht.
Qualifizierung von Pulver, Bindemittel und Feedstock
Die Partikelgrößenverteilung des Pulvers, Agglomeration, Pulverbeladung, das Verhalten des Bindemittels und die Mischungsuniformität beeinflussen den Werkzeugfluss und die nachfolgende Dichte und Schwindung. Die Verfügbarkeit von WC-Co-Pulver allein begründet noch keinen formbaren Produktionsprozess. Der Lieferant benötigt einen qualifizierten CCIM-Feedstock oder eine definierte Entwicklungsprüfung für die benötigte Güte und Geometrie. Eine dedizierte Studie zum WC-Co-Mikropulverspritzguss identifizierte die Pulveraufbereitung und das Feedstock-Verhalten als entscheidend für die Formung der Ziel-Mikrokomponenten; ihre Ergebnisse gehören zu dieser untersuchten Formulierung und nicht zu allen kommerziellen Karbiden. Studie zur Vorbereitung von WC-Co-Mikro-PIM-Feedstock.
Das gespritzte, ungesinterte Teil wird oft als Grünkörper oder Grünling. Seine Handhabungsfestigkeit und Geometrie sind wichtig, aber die Eigenschaften des Grünkörpers spiegeln nicht die endgültige Dichte, Härte oder Mikrostruktur nach dem Sintern wider. Der separate Begriff Hartmetall-Rohling kann auch einen gesinterten Rohling beschreiben, der absichtlich mit Schleifzugabe belassen wurde. Bei der Prüfung von Rohlingseigenschaften oder der Einholung von Angeboten sollten Sie fragen, ob der Lieferant einen Grünkörper, einen entbinderten Körper oder einen gesinterten Rohling meint; jeder hat einen anderen Prüf- und Bearbeitungszustand.
| Gemeldeter Rohlingzustand | Was in dieser Phase existiert | Was die Beweise feststellen können und was nicht |
|---|---|---|
| Grün gespritzter Körper | Hartmetallpulver, gehalten von temporärem organischem Formbinder. | Kann Füllung, Grünform und Handhabungsschäden beurteilen; kann keine endgültige Härte, Dichte oder Toleranzen zertifizieren. |
| Entbindert / Braunkörper | Der größte Teil des organischen Binders wurde extrahiert; das Teil ist noch zerbrechlich. | Kann die sichtbare Formstabilität und entbinderungsbedingte Schäden prüfen; beweist keine endgültigen Hartmetall-Eigenschaften. |
| Gesinterter Hartmetall-Rohling / Vorformling | Verdichtetes Hartmetall mit metallischer Binderphase, möglicherweise mit Bearbeitungszugabe. | Kann die gesinterte Geometrie und Materialeigenschaften bewerten; die Einhaltung der endgültigen Zeichnung kann noch vom Schleifen oder Läppen abhängen. |
| Fertigteil | Gesintert und, falls spezifiziert, geschliffen oder geläppt auf funktionale Abmessungen. | Erfordert die endgültige Material-, Maß-, Oberflächen- und Funktionsabnahme gemäß der vereinbarten Spezifikation. |
Risiken beim Spritzgießen und Entbindern
Das Anschnittsystem, der Fließweg, Wanddickenübergänge, feine Kanäle und mögliche Binder-/Pulversegregation müssen gemeinsam untersucht werden. Während Entbindern, können die Entfernungsrate und die Austrittswege mit dicken Abschnitten, Sacklöchern und der Grünfestigkeit interagieren. Ein Teil kann nach dem Spritzgießen intakt aussehen, aber später interne Risse, Verformungen oder lokale Defekte entwickeln. Dokumentierte WC-basierte PIM-Studien diskutieren die Spritzgieß-, Entbinderungs- und Sinterphasen als einen verknüpften Prozess und nicht als austauschbare Einstellungen.
Ein nützlicher Versuchsplans zeichnet die Integrität des Grünteils, das Ansprechverhalten beim Entbindern, die Formstabilität während des Sinterprozesses und ob Prüfkörper die kritischen Merkmale des realen Teils darstellen, auf.
Sintern, Kohlenstoffbilanz und Dimensionsstabilität
Sintern verdichtet den Körper und führt zu einer erheblichen prozessabhängigen Schwindung. Die Werkzeuggröße, die Stützstrategie, die Ausrichtung und die gemessene Dimensionsabweichung müssen auf Versuchen mit dem tatsächlichen Feedstock und der Geometrie basieren; kopieren Sie keinen generischen MIM-Schwindungswert für Edelstahl. Bei Hartmetallen auf WC-Basis spielt auch die Kohlenstoffbilanz eine Rolle: Eine ungünstige Zusammensetzung oder Atmosphäre kann zu ungebundenem Kohlenstoff oder unerwünschter Eta-Phase führen, während das Kornwachstumsverhalten die endgültige Mikrostruktur beeinflusst. Diese Änderungen können nicht immer allein durch eine externe Dimensionsprüfung erkannt werden.
Die frei zugängliche Studie “Powder Injection Molding von WC-TiC-Co Hartmetallen” untersuchte eine WC-TiC-Co-Formulierung unter definierten Prozessbedingungen. Ihre Ergebnisse können nicht als Schwindungszugaben, Toleranzen oder Produktionsgarantien für eine andere Güte oder einen anderen Lieferanten übertragen werden.
| Veröffentlichte Forschungsroute | Berichtete studien-spezifische Beobachtung | Was ein Käufer schließen sollte |
|---|---|---|
| WC-10Co-0.8VC Mikro-PIM-Untersuchung (2014) | Forscher berichteten über 94,5 % der theoretischen Dichte und eine Längenschwindung von 16–22 % für ihre experimentellen Mikrokomponenten. | Tatsächlicher Feedstock und Sinterbedingungen beeinflussen die Schwindung und die erreichte Dichte. Keiner der Werte ist eine Fähigkeitsangabe von XTMIM oder ein geeigneter universeller Werkzeugskalierungsfaktor. |
| WC-TiC-Co PIM-Untersuchung (2003) | Für die optimierte Formulierung und die Prüfkörper der Forscher lag die Dimensionsabweichung innerhalb von ±0,2 %. | Dies zeigt die formulierungsspezifische Prozesskontrolle in einer Studie; es ist beweist eine Toleranzvorgabe im gesinterten Zustand für ein anderes Teil, eine andere Güte, ein anderes Werkzeug oder einen anderen Lieferanten. |
Von Versuchen zur Serienproduktion: Die Qualifizierung schreitet von Feedstock- und Probekörperversuchen zu Messungen an repräsentativen gespritzten und gesinterten Teilen, der Erststückabnahme von Material und kritischen Qualitätsmerkmalen (CTQ) sowie Wiederholungslosprüfungen fort. Erfassen Sie den Werkzeugnest, den Feedstock-Los, den Entbinderungs-/Sinterzyklus, die Endbearbeitungsmethode, die Messergebnisse und Ausschüsse an jedem Gate. Eine akzeptable Probe ist kein Beweis für ein stabiles Produktionsfenster.
Nachbearbeitungszugabe und kritische Oberflächen
Präzisionsdichtflächen, Lagerflächen, Gleitflächen und einige Bohrungen erfordern möglicherweise nach dem Sintern noch Schleifen oder Läppen. Ziel ist es, die Hartbearbeitung auf die Oberflächen zu beschränken, die die Funktion tatsächlich steuern. Die Zeichnung sollte Oberflächen unterscheiden, die im gesinterten Zustand verbleiben sollen, von denen, die eine definierte Oberfläche, Kantenbeschaffenheit und Nachbearbeitungsmessung erfordern. Deshalb muss eine CCIM-Machbarkeitsentscheidung den endgültigen Inspektionszustand einschließen, nicht nur den Grünkavität des Spritzgusses.
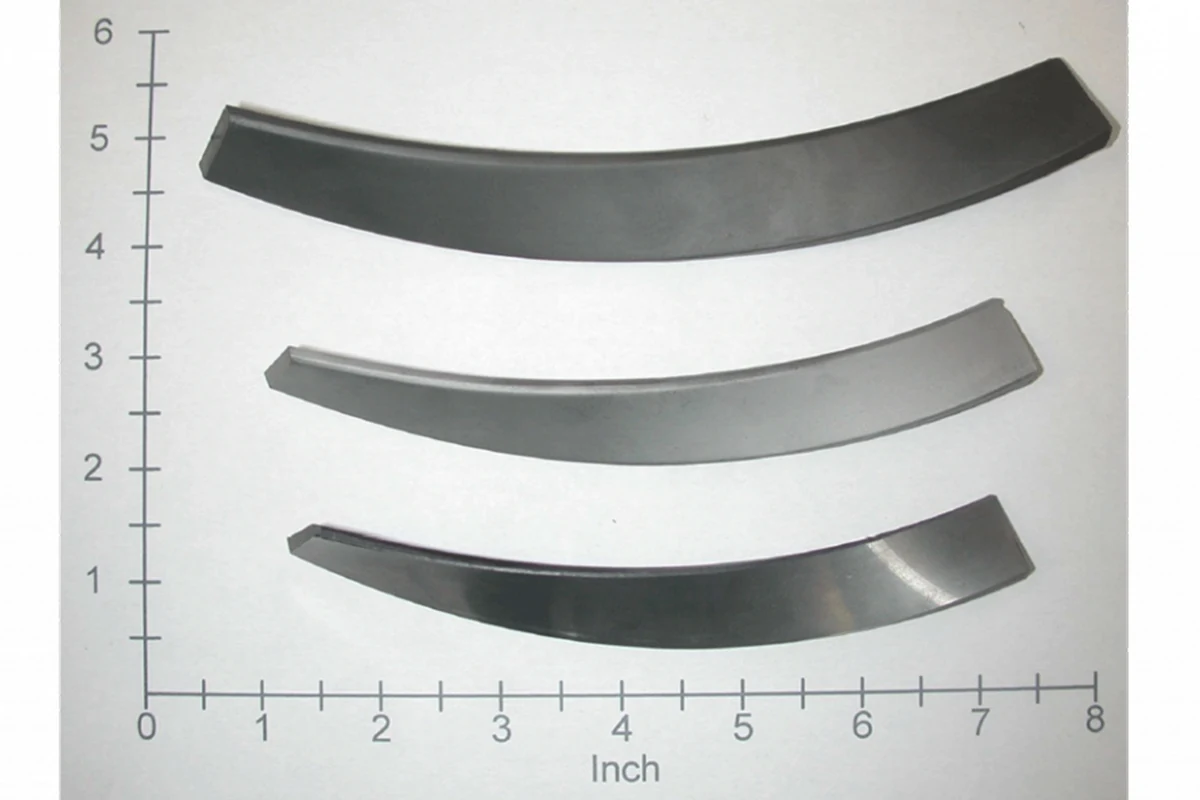
Beispiel für Hartmetall-Prozessstufe: Eine veröffentlichte LP-PIM-Aufnahme eines Spiralbohrers zeigt die gespritzte Form, das gesinterte Teil und eine gesinterte und bearbeitete Klinge. Das Teil wurde als Hartmetall-Schneidklinge beschrieben, mit einer 35-Grad-Helix, die im früheren Artikel identifiziert wurde. Die sich ändernden Abmessungen und der Oberflächenzustand zeigen, warum Formstabilität und Nachbearbeitung zusammen bewertet werden müssen; die Fotografie ist keine übertragbare Schwindungsspezifikation. Die genaue Hartmetall-Binderformulierung wurde nicht offengelegt.
Material: Hartmetall (genaue Sorte nicht veröffentlicht). Funktion: spezialisierte industrielle Schneidanwendung. Abb. 2, 2012; Verarbeitungsstufen auch in Abb. 5, 2025 beschrieben. Originalquelle der Publikation und Abbildung. Von Dritten veröffentlichtes Beispiel; kein XTMIM-Produktionsfoto.
| Prozess-Gate | Hauptunsicherheit | Nachweise vor Werkzeugfreigabe |
|---|---|---|
| Werkstoffgüte und Feedstock | Die gewählte Zusammensetzung hat keinen geeigneten formbaren Feedstock. | Dokumentierte Formulierung/Quelle, Materialziele, Fließverhalten und Versuchspläne. |
| Formbarkeit / Grünling | Dünne Merkmale füllen nicht aus oder überstehen die Handhabung nicht. | Anguss-/Flussanalyse, Grünlingsinspektion, Prüfung kritischer Merkmale. |
| Entbindern | Interne Defekte, Restbinder, Formverlust. | Gewählte Entbinderungsroute und repräsentative Fehler-/Kontrollprüfungen. |
| Sintern | Kohlenstoff-/Gefügeänderungen, Schwindungsvariation, Verzug. | Gütespezifische Sinterroute, Versuchsteile, Gefüge- und Maßkontrollen. |
| Nachbearbeitung | Übermäßiges Schleifen eliminiert den erwarteten Kostenvorteil. | Kritische Oberflächenkarte, Nachbearbeitungszugabe, zugängliche Merkmale, Plan für die Endkontrolle. |
| Scale-up | Prototype success does not translate to yield or repeatability. | Representative parts and evidence from the proposed equipment and process route. |
Production qualification: Published CCIM studies, powder availability, and experience with iron-based MIM do not demonstrate a qualified process for a particular WC-based grade. Before any production commitment, confirm the proposed supplier's grade-specific feedstock, furnace/atmosphere suitability, trial data, finishing and inspection capabilities. No specific XTMIM cemented-carbide production record is claimed in this article.
How Should CCIM Parts Be Tested and Accepted?
A molded part that meets nominal dimensions is not necessarily acceptable for abrasive service. Acceptance has to connect the application, material microstructure, critical surfaces, and any post-sinter finishing. The drawing and purchase specification should identify which checks prove fitness for purpose and which limits are required for the agreed grade. Testing every possible property on every part is neither necessary nor a substitute for risk-based engineering review.
Material and Microstructure Verification
Depending on the application, checks can include grade identification, hardness, WC grain size, apparent porosity, uncombined carbon/eta-phase evidence, and a suitable strength or functional assessment. A nominal material name does not define acceptable microstructure. For a new feedstock or process route, confirm which acceptance values will come from an approved specification, a supplied material datasheet, or representative trial results.
Critical Dimensions and Surface Integrity
Separate as-sintered dimensions from ground or lapped final dimensions. Specify inspection datums, assembly fits, critical bores, sealing faces, and edge damage limits. Surface integrity may matter more than an arbitrary cosmetic requirement: chips or cracks at a working lip may compromise a valve seat, while minor nonfunctional external variation might be acceptable if it is within the agreed drawing specification. The MIM-Toleranzleitfaden can help organize the drawing review, but values for other MIM alloys must not be transferred directly to CCIM.
Application-Based Performance Validation
Material hardness does not prove wear life or resistance to impact. A severe erosive nozzle may require flow or erosion testing; a sliding guide may require a counterface-aware wear test; a valve seat may require leakage or contact-surface verification. Where a previous part failed, record the wear pattern and failure conditions so the replacement is checked against the actual cause, not only against catalog hardness.
| Requirement / risk | Mögliche Verifizierung | Agreement needed before production |
|---|---|---|
| Hardmetal microstructure / carbon-related defects | Metallographic assessment of porosity, uncombined carbon, and eta-phase where applicable. | Applicable method and permissible findings for the specified grade. |
| WC grain-size requirement | Metallographic grain-size measurement. | Specified material system, grain-size target, sampling plan. |
| Hardness / material consistency | Grade-appropriate hardness testing with suitable sample geometry. | Scale, method, target interval, specimen suitability. |
| Fit, sealing and contact faces | Datum-based dimensional checks, surface measurement, magnified edge inspection. | CTQ features, final finishing condition, acceptance limits. |
| Severe wear, erosion, corrosion, or impact | Application-specific qualification or functional test. | Test environment, representative load, comparison criterion, and responsibility. |
Relevant test methods: ASTM B276-21(2026) addresses apparent porosity assessment in cemented carbides; ASTM B294-22 covers Rockwell hardness testing; ISO 4499-2:2020 addresses metallographic WC grain-size measurement and is intended primarily for WC/Co hardmetals; and ISO 4499-4:2016 covers characterization of porosity, uncombined carbon, and eta-phase in hardmetals. The applicable method and acceptance limits must be defined for the chosen grade and specimen geometry; listing a standard does not establish compliance or prove that XTMIM performed the test.
Agree on an acceptance plan before purchase order release. For every critical-to-quality (CTQ) characteristic, record the drawing or material requirement, measurement stage (as-sintered versus finished), applicable method, allowable result, number or frequency of samples, and the party responsible for approval. Destructive metallography may require representative samples or witness specimens rather than tests on every delivered piece; the sampling rationale must be agreed. Requalification should be considered when the approved feedstock composition, tooling, furnace route, or finishing method changes in a way that may affect performance.
For an abrasive-flow nozzle, acceptable hardness and bore size can coexist with orifice-edge chipping under particle impact. In that case, define the allowed edge condition and a representative flow/erosion check in addition to nominal diameter. A sliding bushing instead may be governed by bore finish, running clearance and counterface wear. Such checks require an agreed service-specific test plan; they are not XTMIM test records.
How to Prepare a CCIM Feasibility Review and RFQ
The RFQ should turn material requirements, geometry constraints, process risks, and validation criteria into a clear sourcing decision. An initial RFQ should separate what is mandatory und what can change after a DFM discussion.
Three Possible Project Decisions
Proceed to CCIM evaluation. Carbide is justified, the geometry could reduce hard machining, expected demand supports a tooling discussion, and the selected grade has a credible qualification route.
Compare conventional carbide routes first. A simple blank, a single prototype, or extensive required grinding weakens the value of injection molding.
Resolve technical gaps before tooling. Binder/feedstock availability, complex geometry, carbon control, critical properties, or supplier capability is not yet demonstrated.
What to Include in a CCIM RFQ
A short RFQ with accurate geometry, actual service loads, and critical acceptance requirements is more useful than a long list of unsupported material properties. For example, if replacing a failed steel sleeve, show the wear pattern, mating part, surface requiring protection, and the dimensions that control assembly.
| RFQ item | Was bereitzustellen ist | Decision it supports |
|---|---|---|
| 2D-Zeichnung und 3D-CAD | Functional dimensions, datums, thin features, holes, assembly interfaces. | Moldability, dimensional strategy, inspection access. |
| Materialanforderung | Existing grade if known, binder preference, essential performance and substitutions allowed. | Grade and feedstock qualification. |
| Working conditions | Abrasion/erosion/sliding/impact, counterface, fluid, temperature, duty cycle. | Material suitability and edge/finish design. |
| Surface and acceptance targets | Critical-to-function surfaces, grinding/lapping expectations, material and functional tests. | True post-sinter cost and verification plan. |
| Demand and project stage | Prototype quantity, expected annual volume, schedule, anticipated design stability. | Tooling economics and scale-up path. |
| Existing performance evidence | Prior part material, failure photos, known lifetime, wear locations if available. | Clear problem definition and measurable improvement target. |
What to Verify With a CCIM Supplier
Ask the supplier to show how the proposed grade will be sourced and molded, which debinding and sintering equipment/atmosphere are suitable, what representative parts have been trialed, how finishing is handled, and which material and dimensional results can be documented. Confirm whether production is in-house, subcontracted, or still at development stage. A satisfactory answer should identify remaining uncertainties and a verification plan, not promise exact tolerances or properties before trials.
| Supplier claim to verify | Useful supporting evidence | If evidence is not available |
|---|---|---|
| "We can mold your selected carbide grade." | Exact grade/composition, feedstock route, powder and binder specification, relevant molded trial or development plan. | Classify as unqualified; approve only feasibility work, not promised production properties. |
| "We can sinter the part to the required properties." | Documented furnace/atmosphere compatibility and representative density, microstructure, and dimensional data. | Request sample-based route validation and a risk owner before tooling release. |
| "The quoted price is production-ready." | Specified finished surfaces, inspection scope, estimated accepted yield, tooling/qualification charges, and recurring piece price. | Compare as a preliminary estimate, not an approved delivered-part price. |
| "The work is handled by our facility." | Clear declaration of in-house versus subcontracted molding, sintering, grinding, and inspection responsibilities. | Clarify process ownership, traceability, subcontractor controls, and who signs the acceptance record. |
Vor Werkzeugfreigabe: Do not release CCIM tooling solely because the nominal carbide grade and initial drawing appear acceptable. Confirm the feedstock path, processing capability, sampling plan, critical acceptance criteria, and total delivered-part cost. If these remain open, request a feasibility assessment rather than a production commitment.
Request an Initial Carbide MIM Feasibility Review
Provide the drawing, wear conditions, required surfaces, and annual demand for an initial material and geometry assessment. Grade-specific feedstock, sintering capability, and acceptance requirements must be confirmed before any CCIM production commitment.