
Vorteile und Grenzen des Metallpulverspritzgusses
Die Vor- und Nachteile des Metallpulverspritzgusses (MIM) sollten auf Zeichnungsebene beurteilt werden, nicht als allgemeine Prozessbeschreibung. MIM ist eine starke Option, wenn ein kleines Metallteil eine komplexe Geometrie, ein geeignetes Material, eine stabile Produktionsnachfrage und realistische Maßanforderungen kombiniert. Seine Hauptvorteile sind die Formgebung in Endkontur (Near-Net-Shape), reduzierte Bearbeitungsabfälle, wiederholbare Produktion und die Fähigkeit, kleine funktionale Merkmale in eine einzige Metallkomponente zu integrieren. Seine Hauptnachteile oder Einschränkungen sind Werkzeugkosten, Sinterschwindung, Teilegröße, Wanddickenempfindlichkeit, Materialverfügbarkeit, Toleranzstrategie und das Risiko von Designänderungen nach der Werkzeugfertigung. In der Praxis sollte MIM nur dann ausgewählt werden, wenn das Teil zu Kosten geformt, entbindert, gesintert, geprüft und produziert werden kann, die dem Projektvolumen entsprechen.
Für eine spezifische Zeichnung ist MIM nur dann geeignet, wenn seine Geometrie und seine Produktionsvorteile die Risiken hinsichtlich Werkzeugkosten, Schwindung, Toleranzen und Material überwiegen. Dieses Gleichgewicht sollte vor der Werkzeugfreigabe oder der Angebotsanfrage (RFQ) geprüft werden.
Schnellentscheidungstabelle: Ist MIM für Ihr Bauteil geeignet?
Eine praktische MIM-Entscheidung beginnt mit dem Vergleich der Vor- und Nachteile. MIM ist kein universeller Ersatz für CNC-Bearbeitung, Guss, Stanzen oder konventionelle Pulvermetallurgie. Es wird nur dann nützlich, wenn der Vorteil der Formgebung kleiner, komplexer Geometrien nahe der Endform die Werkzeugkosten, die Sinterschwindung, die Toleranzkontrolle, die Materialmachbarkeit und das Risiko von Designänderungen überwiegt. Die Teilegeometrie, das Material, das Toleranzniveau und das Produktionsvolumen müssen alle eine werkzeugbasierte Spritzguss- und Sinterroute unterstützen.
| Projektfaktor | MIM ist in der Regel geeignet | MIM ist möglicherweise nicht geeignet |
|---|---|---|
| Bauteilgröße | Kleine, kompakte Metallkomponenten | Große, schwere, dickwandige Teile |
| Geometrie | Komplexe 3D-Formen, dünne Wände, kleine Löcher, Schlitze, Rippen, Hinterschneidungen, feine Merkmale | Einfache Platten, Wellen, Blöcke, Abstandshalter oder grundlegende Drehteile |
| Produktionsvolumen | Mittlere bis hohe Serienproduktion | Prototyp mit sehr geringer Stückzahl oder Einzelprojekt |
| Material | Qualifizierte MIM-Legierungen mit stabilem Feedstock und Sinterverhalten | Werkstoffe nicht verfügbar oder nicht für MIM validiert |
| Toleranz | Funktionale Toleranzen, die durch Werkzeugkompensation, Prozesskontrolle oder lokale spanende Nachbearbeitung beherrschbar sind | Extrem enge Toleranzen auf vielen Maßen ohne Nachbearbeitung |
| Designreife | Zeichnung ist vor Werkzeugbau stabil | Häufige Konstruktionsänderungen werden erwartet |
| Kostenlogik | Werkzeugkosten können durch die Produktionsmenge amortisiert werden. | Werkzeugkosten lassen sich durch die Bestellmenge nicht rechtfertigen. |
| Prozessrisiko | Die Geometrie ist für Formgebung, Entbindern und Sintern geeignet. | Dicke Querschnitte, ungleichmäßige Wände, ungestützte Formen oder schwieriges Sinterverhalten erhöhen das Risiko. |
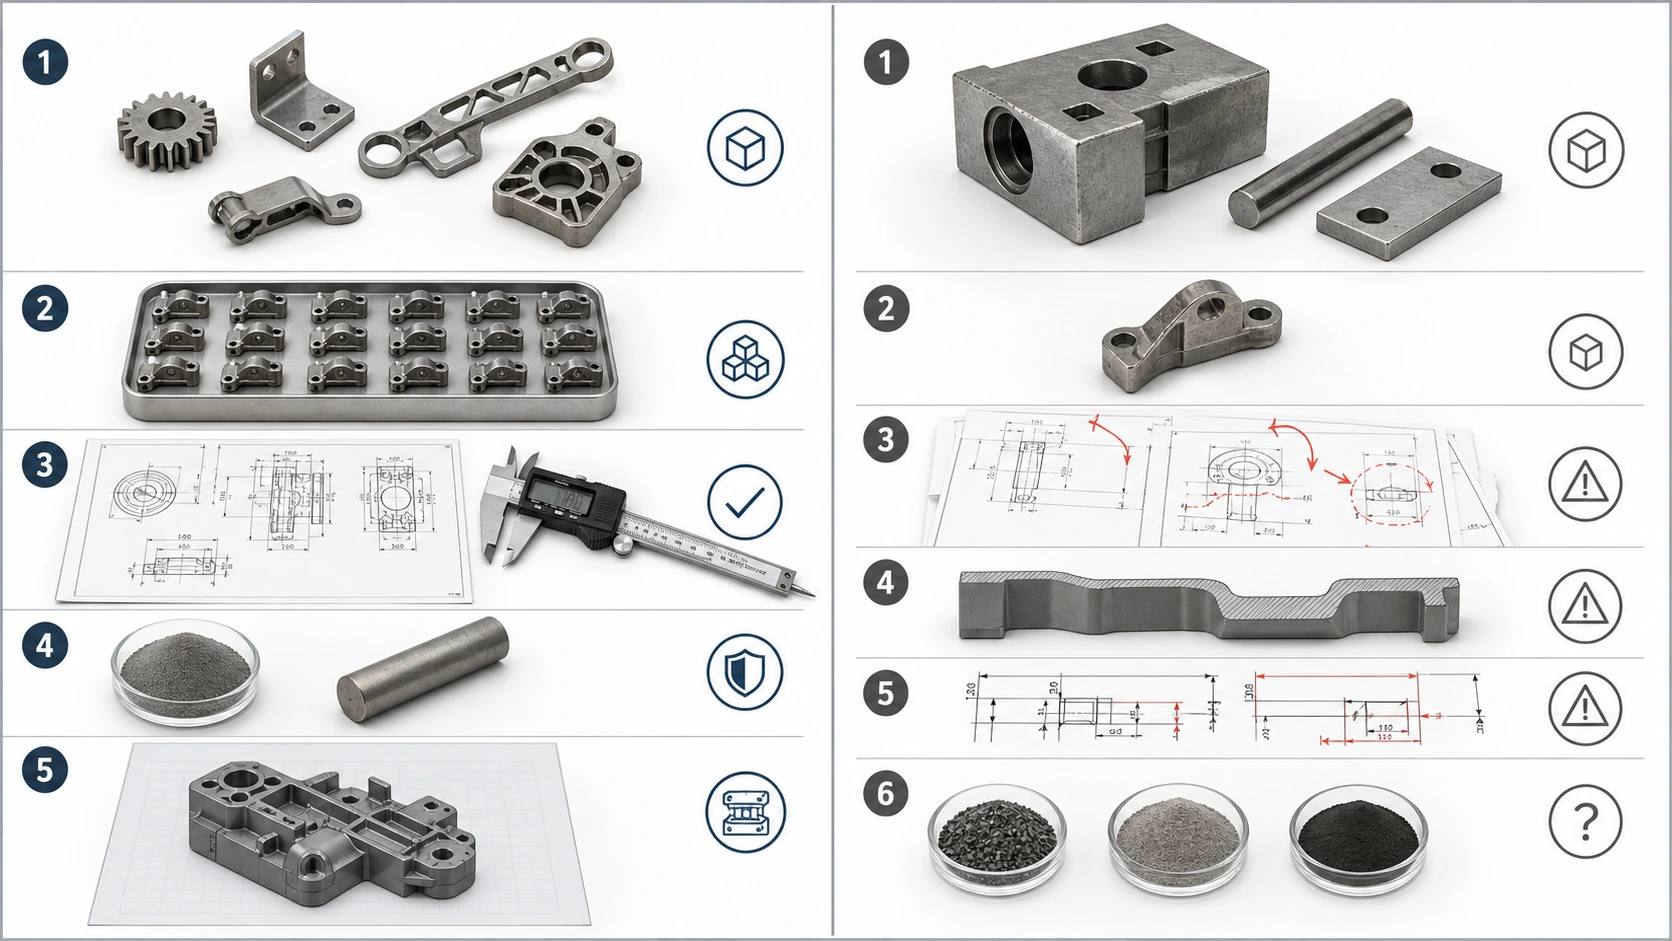
MIM sollte nicht allein nach der Komplexität beurteilt werden. Ein guter Kandidat vereint in der Regel kleine Größe, komplexe Merkmale, stabiles Volumen, geeignetes Material, realistische Toleranzen und eine ausgereifte Zeichnung vor dem Werkzeugbau.
Hauptvorteile des Metallpulverspritzgusses
Die Vorteile des Metallpulverspritzgusses ergeben sich aus der Kombination von feinem Metallpulver, Binder-basiertem Feedstock, Spritzgießen, Entbindern, Sintern und Dimensionskompensation. Für geeignete kleine komplexe Teile können diese Vorteile den Bearbeitungsaufwand, Materialabfall und Montagekomplexität reduzieren. Sie sind am wertvollsten, wenn die gespritzte Geometrie den größten Teil der funktionalen Form tragen kann, während die Risiken bei Schwindung, Werkzeugkosten, Toleranzen und Inspektion überschaubar bleiben.

MIM ist nicht einfach “günstigere Metallfertigung”. Sein Wert liegt in der Reduzierung von Bearbeitung und Montage sowie in der wiederholbaren Herstellung kleiner komplexer Teile, wenn sich die Werkzeugkosten rechtfertigen lassen.
Komplexe Metallgeometrien können nahezu endkonturnah geformt werden
Der größte Vorteil des Metallpulverspritzgusses ist seine Fähigkeit, kleine, komplexe Metallteile nahe an der Endform herzustellen. Merkmale wie dünne Wände, kleine Löcher, Rippen, Nuten, Hinterschneidungen, Ansätze, Keilverzahnungen und mehrachsige Geometrien können oft in ein einziges Spritzgussteil integriert werden.
Dies ist wichtig, weil viele kleine Metallkomponenten teuer werden, wenn sie mehrere CNC-Aufspannungen, EDM, Schweißen, Montage oder manuelle Nachbearbeitung erfordern. MIM kann einen Großteil der Geometrie direkt im Werkzeug formen und anschließend durch Sintern ein dichtes Metallteil erzeugen.
Komplexe Geometrien müssen jedoch fertigungsgerecht gestaltet sein. Wandübergänge, Trennlinie, Angusslage, Grünlingfestigkeit, Entbinderungspfad und Sinterunterstützung müssen vor dem Werkzeugbau geprüft werden. Für den breiteren technologischen Hintergrund lesen Sie bitte den Übersicht zum Metallpulverspritzguss.
MIM kann Bearbeitungsabfall bei kleinen komplexen Teilen reduzieren
MIM wird oft in Betracht gezogen, wenn die CNC-Bearbeitung zu viel Material entfernt oder zu viel Zykluszeit für ein kleines Teil benötigt. Da MIM das Teil nahezu endkonturnah formt, kann es Rohmaterialabfälle reduzieren und aufwändige Bearbeitungen an Merkmalen minimieren, die direkt geformt werden können.
Dieser Vorteil ist am größten, wenn das Teil aus einer höherwertigen Legierung besteht, viele kleine Merkmale aufweist oder eine wiederholbare Produktion in nennenswerten Stückzahlen erfordert. Anstatt jede Nut, jedes Loch, jede Rippe oder jedes Profil aus Stangenmaterial zu fräsen, kann das Werkzeug einen Großteil der Form von Anfang an erzeugen.
Der Kostenvorteil ist nicht automatisch gegeben. Wenn das Teil einfach ist, eine geringe Stückzahl aufweist, sehr groß ist oder immer noch umfangreiche Nachbearbeitung erfordert, kann die CNC-Bearbeitung der praktischere Weg bleiben.
MIM unterstützt Teilekonsolidierung und Reduzierung der Montage
MIM gibt Konstrukteuren die Möglichkeit, mehrere kleine Merkmale oder manchmal mehrere montierte Komponenten zu einem einzigen Spritzgussteil zu kombinieren. In kleinen Präzisionsmechanismen kann selbst eine geringfügige Reduzierung der Montage die Konsistenz verbessern und das Lieferantenmanagement vereinfachen.
Ein häufiger Fehler ist es, Teile nur zur Reduzierung der Teileanzahl zusammenzufassen. Wenn das kombinierte Teil zu dick wird, schwer zu entbindern ist, während des Sinterns schwer zu stützen oder schwer zu prüfen ist, kann die Zusammenlegung mehr Produktionsrisiko als Nutzen schaffen.
MIM kann eine gute Wiederholbarkeit in der stabilen Produktion bieten
Sobald das Werkzeug, der Feedstock, die Spritzparameter, der Entbinderungszyklus, das Sinterprofil und der Prüfplan stabil sind, kann MIM eine wiederholbare Produktion kleiner komplexer Teile unterstützen.
Wiederholbarkeit kommt nicht allein vom Spritzgießen. Sie hängt von der gesamten Prozesskette ab: Feedstock-Konsistenz, Werkzeugzustand, Spritzstabilität, Handhabung des Grünlings, Entbinderungskontrolle, Sinteratmosphäre, Sinterunterstützung und Endprüfung.
Für Käufer bedeutet dies, dass der Lieferant nicht nur fertige Teile zeigen sollte. Der Lieferant sollte erklären können, wie das Teil von MIM-Feedstock bis zum Sintern und zur Prüfung kontrolliert wird.
MIM bietet nützliche Materialoptionen für technische Anwendungen
MIM kann viele technische Metallwerkstoffe unterstützen, darunter Edelstähle, niedriglegierte Stähle, weichmagnetische Legierungen, Titanlegierungen und andere qualifizierte MIM-Materialsysteme, abhängig von der Feedstock-Verfügbarkeit und Prozessfähigkeit.
Der Vorteil liegt nicht nur in “vielen Materialien”. Der eigentliche Vorteil ist die Fähigkeit, ein geeignetes Material mit einer kleinen komplexen Geometrie zu kombinieren, die spanend zu bearbeiten oder zu montieren teuer wäre.
Die Materialauswahl sollte nicht nur die nominelle Legierungsgüte berücksichtigen, sondern auch die Feedstock-Verfügbarkeit, das Sinterverhalten, den Wärmebehandlungsbedarf, Korrosions- oder Verschleißanforderungen und die endgültige Prüfmethode.
MIM ermöglicht funktionale Details ohne aufwändige Nachbearbeitung
Viele kleine Merkmale können direkt in das Grünling eingespritzt und durch Entbindern und Sintern geführt werden. Dies reduziert die Notwendigkeit, jedes Detail nach dem Sintern zu bearbeiten.
In der Produktion ist die richtige Balance oft selektiv: Formen Sie den Großteil der Geometrie und wenden Sie sekundäre Bearbeitung nur dort an, wo die Funktion wirklich engere Toleranzen erfordert. Dieser Ansatz ist in der Regel realistischer, als zu versuchen, sehr enge Toleranzen über die gesamte Zeichnung zu halten.
Hauptgrenzen des Metallpulverspritzgusses
Die Nachteile des Metallpulverspritzgusses sind am besten als Projektrisikofaktoren zu verstehen, die vor der Werkzeugfertigung geprüft werden müssen. Die häufigsten Einschränkungen betreffen Werkzeugkosten, Schwindungskontrolle, Teilegröße, Wanddicke, Toleranzerwartungen, Materialverfügbarkeit und Designänderungen. Wenn diese Faktoren ignoriert werden, kann ein Teil, das in CAD für MIM geeignet erscheint, teuer, schwer zu prüfen oder instabil während der Produktion werden.
Die meisten MIM-Probleme werden nicht durch den Prozessnamen selbst verursacht. Sie werden verursacht, indem MIM für das falsche Teil, das falsche Volumen, die falsche Toleranzstrategie, eine unreife Konstruktion oder einen nicht validierten Materialweg ausgewählt wird.
Werkzeugkosten müssen durch Produktionsvolumen gerechtfertigt sein
MIM erfordert Werkzeugbau. Dies ist eine der wichtigsten Einschränkungen für Sourcing-Manager und Projektteams. Wenn das Projektvolumen zu gering ist, können die Werkzeugkosten und die Entwicklungszeit nicht gerechtfertigt sein.
MIM ist in der Regel nicht die beste Wahl für ein Einzelprototyp, ein sehr frühes Konzept oder eine Konstruktion, die sich vor der Freigabe mehrmals ändern kann. CNC-Bearbeitung, additive Fertigung oder eine andere Prototypenmethode können in der frühen Konstruktionsphase besser geeignet sein.
Das MIM-Werkzeug muss Anspritzpunkt, Trennlinie, Auswurf, Schwindungskompensation und Einfahrkorrekturen berücksichtigen. Ohne ausreichende Serienproduktion können diese Fixkosten nicht auf genügend Teile umgelegt werden.
Sinterschwindung birgt Risiko für Maßhaltigkeit
MIM-Teile schrumpfen während des Sinterns. Diese Schwindung ist zu erwarten und muss im Werkzeugbau und Prozessdesign kompensiert werden. Die technische Herausforderung liegt nicht allein im Schrumpfen des Teils, sondern darin, ob die Schwindung vorhersagbar, gleichmäßig und mit den geforderten Toleranzen vereinbar ist.
Ungleichmäßige Wandstärken, dicke Querschnitte, ungestützte Spannweiten, asymmetrische Geometrien und schlechte Sinterunterstützung können das Verzugsrisiko erhöhen. Kritische Maße müssen vor dem Werkzeugbau identifiziert werden, damit Formdesign, Aufmaßfaktoren, Auflagekonzept und Nachbearbeitung korrekt geplant werden können. Weitere Details finden Sie im MIM-Sinterleitfaden.
Die Schwindung wird durch das Verhalten des Feedstocks, die Pulverbeladung, die Stabilität des Entbinderungsprozesses, die Sinteratmosphäre, die Stützmethode und das Gleichgewicht der Wandstärken beeinflusst. Kritische Abmessungen sollten vor dem Werkzeugbau von nicht-kritischen Abmessungen getrennt werden.
Bauteilgröße und Wandstärke sind praktische Einschränkungen
MIM ist in der Regel am besten für kleine, kompakte, komplexe Teile geeignet. Große, schwere oder dickwandige Teile reduzieren oft den wirtschaftlichen und technischen Vorteil von MIM.
Dicke Querschnitte können Entbinderungsprobleme verursachen, da die Binderentfernung schwieriger und weniger gleichmäßig wird. Große Querschnitte können auch das Sinterverhalten, den Verzug, die Dichtekonsistenz und die Zykluszeit beeinflussen. Überprüfung MIM-Entbindern wenn Wandstärke oder das Risiko der Binderentfernung ein Problem darstellt.
Dicke Abschnitte verlängern die Binderentfernungswege und erhöhen das Risiko innerer Spannungen. Größere Teile erhöhen zudem den Pulververbrauch, die Ofenbeladungsempfindlichkeit und die Maßabweichung nach dem Sintern.
Enge Toleranzen können dennoch Nachbearbeitungen erfordern
MIM bietet eine gute Wiederholgenauigkeit, sollte jedoch nicht als Ersatz für die Präzisionsbearbeitung bei jeder Abmessung betrachtet werden. Bestimmte Merkmale können dennoch Nachbearbeitungen wie spanende Bearbeitung, Kalibrieren, Prägen, Schleifen, Gewindeschneiden, Reiben oder Oberflächenveredelung erfordern.
Ein häufiger Fehler von Einkäufern ist die Anwendung enger Toleranzen auf alle Abmessungen. Dies erhöht Kosten und Risiko, ohne die Funktion zu verbessern. Ein besserer Ansatz ist die Trennung kritischer von nicht-kritischen Abmessungen und die Definition der Prüfmethode vor dem Werkzeugbau. Funktionsoberflächen, Montagebezugspunkte, kritische Bohrungen, Positionierungsmerkmale, Dichtflächen und kosmetische Anforderungen sollten explizit identifiziert werden, damit eine enge Kontrolle nur dort angewendet wird, wo sie die Leistung beeinflusst.
MIM-Maße werden durch Formgebungsvariationen, Handhabung des Grünlings, Entbinderungsunterstützung, Sinterschwindung und Ofenbeladung beeinflusst. Kritische Funktionsflächen sollten frühzeitig identifiziert werden, sodass nur notwendige Merkmale einer sekundären Kontrolle unterzogen werden.
Nicht jede Metalllegierung ist für MIM geeignet
Die Materialverfügbarkeit ist eine weitere Einschränkung. Die ausgewählte Legierung muss für die MIM-Feedstock-Herstellung, das Spritzgießen, das Entbindern, das Sintern und die endgültigen Eigenschaftsanforderungen geeignet sein.
Ein Werkstoff, der sich gut als Stangenmaterial, Gusswerkstoff oder Schmiedematerial eignet, ist nicht automatisch für MIM geeignet. Die Legierung muss als stabiler Feedstock verfügbar sein, sich während des Entbinderns und Sinterns richtig verhalten und die funktionalen Anforderungen des Teils nach einer notwendigen Wärmebehandlung oder Nachbearbeitung erfüllen. Korrosionsbeständigkeit, Verschleiß, Härte, magnetische Reaktion und andere Leistungsziele sollten daher zusammen mit dem Sinterverhalten und der endgültigen Prüfroute überprüft werden.
Eine praktikable MIM-Route erfordert ein prozessierbares Pulver-Binder-System, ein stabiles Sinterverhalten und erreichbare Endprodukteigenschaften. Die Materialauswahl sollte daher anhand der Feedstock-Verfügbarkeit und der validierten Prozessroute des Lieferanten geprüft werden.
Konstruktionsänderungen nach dem Werkzeugbau können teuer werden
MIM-Werkzeuge werden auf Basis der Bauteilgeometrie, der Schwindungskompensation, des Angussorts, der Trennlinie, des Auswurfs und des erwarteten Sinterverhaltens ausgelegt. Sobald das Werkzeug gebaut ist, können größere Konstruktionsänderungen kostspielig und zeitaufwendig sein.
Eine frühzeitige Prüfung sollte Konstruktionsrisiken vor dem Werkzeugbau identifizieren, insbesondere in Bezug auf die Trennlinie, Auswerfer, Anschnittposition, Wandstärke, Bohrungen, Schlitze, scharfe Übergänge, Hinterschnittstrategie, Handhabung des Grünteils, Sinterstützen und Nachbearbeitungszugaben. Eine Form, die in CAD komplex und machbar erscheint, muss dennoch durch den gesamten MIM-Prozess formbar und stabil sein. Risiken in der Spritzgussetappe können auch durch die MIM-Spritzgießen Route überprüft werden.
Sobald Werkzeugstahl geschnitten ist, kann die Änderung eines Formmerkmals eine Werkzeugeinsatzmodifikation, eine neue Schwindungskompensation, eine Anschnittanpassung oder sogar einen neuen Hohlraum erfordern. Das Design-Freeze ist daher bei MIM wichtiger als bei frühen CNC-Prototypen.
Wann MIM sinnvoll ist – und wann nicht
Nach der ersten Prüfung stellt sich die Frage, ob Geometrie, Serienproduktion, Materialverfügbarkeit und realistische Maßhaltigkeit die gleiche Prozessroute unterstützen. Wenn mehrere Warnbedingungen zutreffen, kann ein anderes Herstellungsverfahren praktikabler sein.
MIM ist eine starke Option, wenn
- Das Teil ist klein und komplex genug, dass CNC mehrere Aufspannungen, lange Zykluszeiten oder erhebliche Materialabträge erfordern würde.
- Die Jahresnachfrage ist stabil genug, um Werkzeug- und Entwicklungskosten zu rechtfertigen.
- Das Design ist abgeschlossen oder kurz vor der Freigabe, und die benötigte Legierung hat eine qualifizierte MIM-Route.
- Die Near-Net-Shape-Formgebung kann Bearbeitungs-, Füge- oder Montagevorgänge reduzieren.
- Kritische Toleranzen sind auf funktionale Merkmale beschränkt, die durch Prozessplanung oder lokale Sekundärbearbeitung kontrolliert werden können.
- Die DFM-Prüfung bestätigt, dass das Teil zuverlässig geformt, entbindert, beim Sintern gestützt und inspiziert werden kann.
Andere Verfahren in Betracht ziehen, wenn
- Das Projekt ist ein Einzelprototyp, das Design ändert sich noch, oder schnelle Iterationen sind wichtiger als Produktionswerkzeuge.
- Das Volumen ist zu gering, um Werkzeug- und Prozessentwicklung zu amortisieren.
- Das Teil ist groß, schwer, einfach oder leicht durch Bearbeitung, Stanzen, Gießen oder Press-Sinter-PM herstellbar.
- Das benötigte Material hat keinen validierten MIM-Feedstock oder Prozessweg.
- Viele Abmessungen erfordern sehr enge Toleranzen, ohne dass eine nachträgliche Bearbeitung oder Kalibrierung zulässig ist.
- Dicke Abschnitte, schwieriges Entbindern, hohes Risiko von Sinterschwindung und Verzug oder aufwendige Nachbearbeitung würden den Hauptvorteil von MIM zunichtemachen.
MIM-Prozesseignungsmatrix
Eine MIM-Eignungsmatrix hilft, risikoarme Projekte von Teilen zu trennen, die vor dem Werkzeugbau eine technische Prüfung benötigen. Einige Projekte werden nicht sofort abgelehnt, erfordern jedoch eine genauere Prüfung hinsichtlich Wandstärke, Sinterschwindung, sekundärer Bearbeitung, Prüfung und Materialroute.

Die MIM-Eignung ist keine einfache Ja-oder-Nein-Entscheidung. Ein Teil kann je nach Geometrie, Wandstärke, Toleranz, Material, Stückzahl und Designreife als risikoarm, prüfungspflichtig oder risikoreich eingestuft werden.
| Faktor | Risikoarm | Technische Prüfung erforderlich | Hohes Risiko |
|---|---|---|---|
| Geometrie | Kleines komplexes Teil mit spritzgießbaren Merkmalen | Gemischte dünne und dicke Abschnitte | Große massive Masse oder ungestützte Form |
| Wanddicke | Relativ gleichmäßige Wandstärkengestaltung | Lokale dicke Zonen oder abrupte Übergänge | Massive Abschnitte, die Entbindern und Sintern beeinflussen |
| Toleranz | Funktionale Toleranzen mit klaren kritischen Maßen | Mehrere kritische Maße erfordern Prozessplanung | Viele extrem enge Maße auf mehreren Oberflächen |
| Material | Gängige MIM-Legierung mit bekanntem Prozessweg | Besondere Leistungs- oder Behandlungsanforderung | Nicht validierte Legierung oder unklare Spezifikation |
| Volumen | Stabile Serienproduktion | Mittleres Volumen mit unsicherer Prognose | Einmalprojekt oder sehr geringes Volumen |
| Konstruktionsstatus | Eingefrorene oder nahezu eingefrorene Zeichnung | Kleinere Überarbeitungen möglich | Häufige Konstruktionsänderungen erwartet |
| Sekundäre Bearbeitungen | Begrenzte lokale Bearbeitung oder Endbearbeitung | Bearbeitung an kritischen Oberflächen erforderlich | Umfangreiche Nachbearbeitung hebt den Kostenvorteil des MIM auf |
| Prüfplan | Wichtige Maße klar definiert | Prüfmethode muss noch abgestimmt werden | Keine eindeutige Bezugsbasis, Toleranz oder Akzeptanzkriterien |
MIM im Vergleich zu CNC, Pulvermetallurgie, Druckguss, Feinguss und metallischem 3D-Druck
Für die erste Prozessauswahl vergleichen Sie Geometrie, Material, Toleranz, Volumen, Oberflächenanforderungen und Projektzeitplan, anstatt einen Prozess nur nach seinem Namen auszuwählen.
| Fertigungsprozess | Besser geeignet, wenn | MIM kann besser sein, wenn |
|---|---|---|
| CNC-Bearbeitung | Geringe Stückzahl, einfache Geometrie, sehr enge Toleranzen, häufige Designänderungen | Kleine komplexe Geometrie verursacht hohe Bearbeitungszeit und Materialabfall |
| Pulvermetallurgie | Form ist relativ einfach und pressbar; hohe Kostenempfindlichkeit | Teil benötigt komplexe 3D-Geometrie, Seitenmerkmale, dünne Wände oder feinere Details |
| Druckguss | Größere Nichteisenmetallteile und sehr hohe Stückzahlen | Kleine Stahl- oder Hochleistungslegierungsteile erforderlich |
| Feinguss | Größere oder weniger maßhaltigkeitskritische komplexe Teile | Kleinere Präzisionsteile benötigen bessere Wiederholgenauigkeit und feinere Merkmale |
| Metalladditive Fertigung | Kleinserien-Prototypen, innere Kanäle, schnelle Designiteration | Höhere Wiederholproduktion erfordert stabile Stückkosten und Wiederholgenauigkeit |
Was Sie für eine MIM-Eignungsprüfung vorbereiten müssen
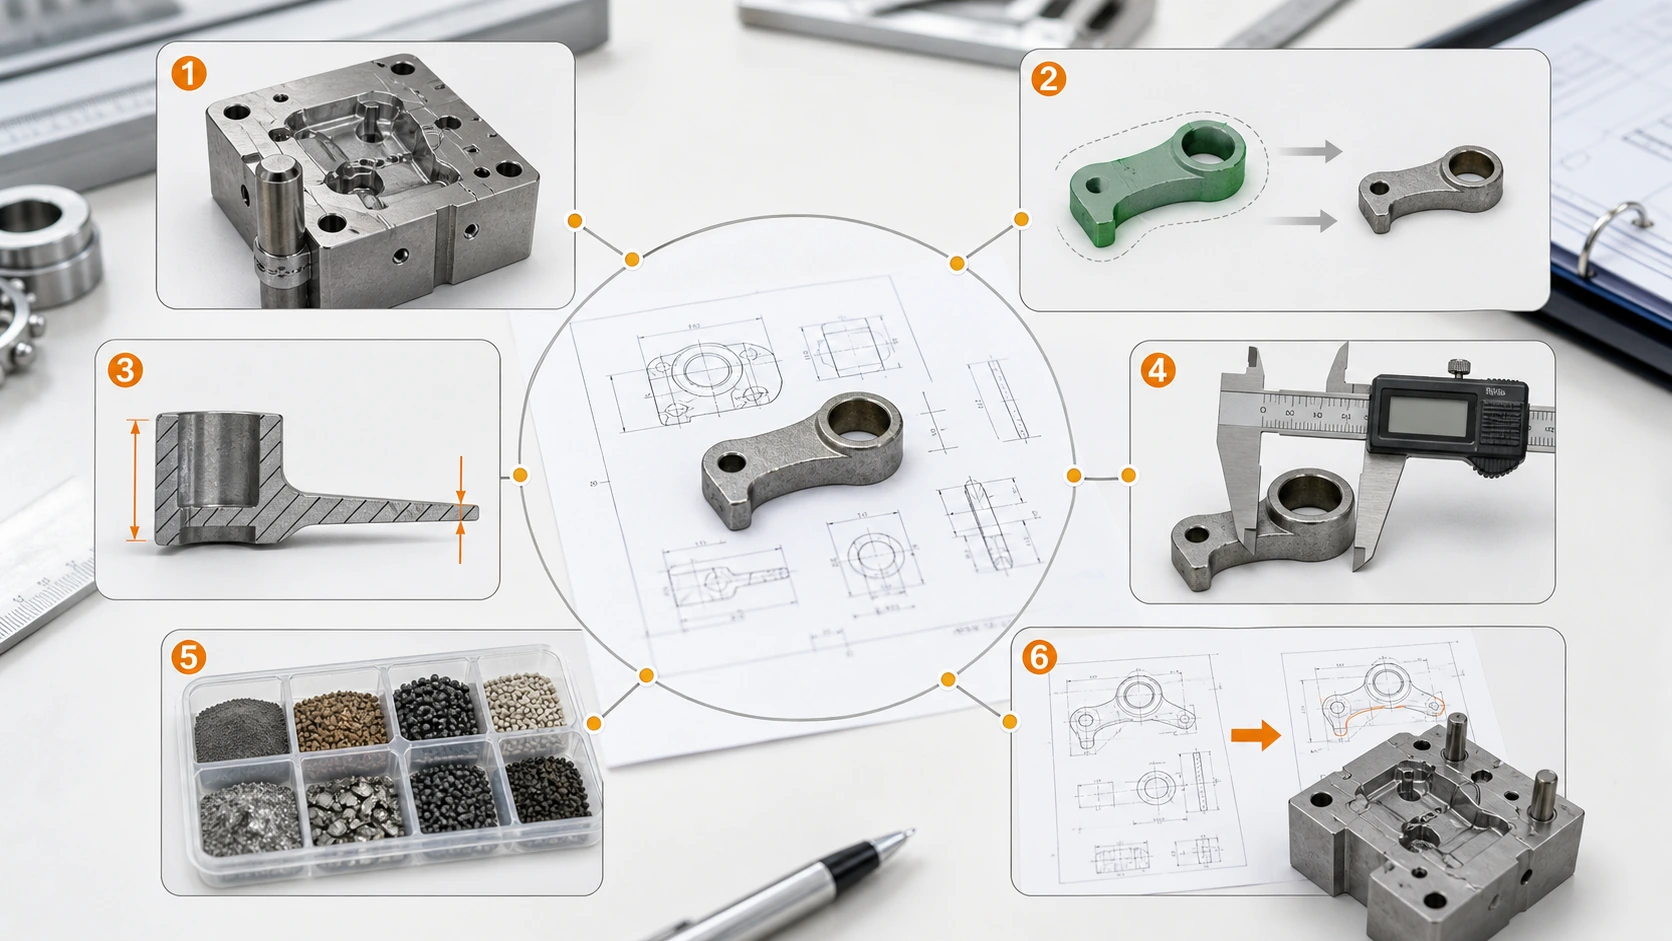
Eine nützliche MIM-Prüfung verbindet die Zeichnung mit Materialverhalten, Toleranzkontrolle, Werkzeugkosten und Produktionsbedingungen. Die Bereitstellung der unten aufgeführten Informationen ermöglicht es dem Lieferanten und dem Projektteam zu beurteilen, ob das Teil nicht nur geformt, sondern auch entgratet, gesintert, inspiziert und zu Kosten produziert werden kann, die dem Programm entsprechen.

Die Prüfung sollte Formbarkeit, Materialmachbarkeit, Risiko von Schwindung und Verzug, kritische Abmessungen, Inspektionsanforderungen, Sekundärbearbeitungen und ob das Produktionsvolumen den Werkzeugbau rechtfertigt, identifizieren.
| Bereitzustellende Informationen | Warum dies bei der MIM-Prüfung wichtig ist | Typische technische Prüfung |
|---|---|---|
| 2D-Zeichnung und 3D-CAD-Datei | Definiert Geometrie, Wandstärke, Hinterschneidungen, Bohrungen, Bezugsflächen und kritische Maße. | Formbarkeit, Anschnittlage, Trennlinie, Auswurf, Schwindungsausgleich und Sinterunterstützung. |
| Material- und Leistungsanforderung | Zeigt, ob ein qualifizierter MIM-Feedstock und Prozessweg das funktionale Ziel erreichen kann. | Legierungs-Machbarkeit, Dichteziel, Wärmebehandlung, Korrosions-, Verschleiß-, magnetische, Festigkeits- oder thermische Anforderungen. |
| Jahresstückzahl und Projektlaufzeit | Bestimmt, ob Werkzeug- und Entwicklungskosten über die Wiederholungsproduktion amortisiert werden können. | Werkzeugkostenlogik, Produktionsplanung, Kavitätenstrategie und Eignung für Stückkosten. |
| Kritische Toleranzen und Bezugsstrategie | Trennt Maße, die eine strenge funktionale Kontrolle erfordern, von Maßen, die normale MIM-Variationen zulassen. | Sinterschwindungsrisiko, Prüfmethode, lokale Bearbeitung, Kalibrieren, Prägen, Schleifen, Gewindeschneiden oder Reiben erforderlich. |
| Anforderungen an Oberfläche, Kosmetik und Sekundärbearbeitungen | Beeinflusst Anschnittmarkenposition, Trennlinienakzeptanz, Bearbeitungszugabe, Nachbearbeitungsweg und Prüfkriterien. | Oberflächengüte, Polieren, Beschichten, Passivieren, Galvanisieren, Wärmebehandlung, kosmetischer Schutz und Bearbeitungsreihenfolge. |
| Anwendung und Belastungsbedingungen | Klärt die funktionale Umgebung, die das Teil überstehen muss. | Materialauswahl, Dichtheitsanforderung, Ausfallrisiko, Nachbehandlungsweg und Endkontrollplan. |
| Aktueller Prozess- und Designstatus | Zeigt an, ob das Projekt für den Werkzeugbau bereit ist und wo MIM die bestehende Route verbessern soll. | Design-Freeze, Kostentreiber für CNC oder Montage, wahrscheinliche Geometrieüberarbeitungen und ob Werkzeugänderungen noch wahrscheinlich sind. |
Beispiel: Wann ein bearbeitetes Teil ein guter MIM-Kandidat wird
Betrachten Sie ein kleines Edelstahl-Mechanikteil mit mehreren kleinen Bohrungen, einer dünnen Seitenwand, einem gestuften Innenprofil und einer kompakten Verriegelungsfunktion. Die CNC-Bearbeitung kann die Geometrie erzeugen, aber die wiederholte Produktion erfordert mehrere Rüstvorgänge und lokale Nachbearbeitung. Wenn die Nachfrage stabil ist, wird das Projekt ein sinnvoller Kandidat für eine MIM-Prüfung, anstatt jedes Merkmal als Bearbeitungsoperation zu behandeln.
How XTMIM Reviews MIM Suitability
Normen und technische Referenzen für die technische Prüfung
MPIF, MIMA, and EPMA provide industry reference material on MIM process principles and design. Their guidance is most useful when combined with the actual drawing, material data, tolerance requirements, production volume, and supplier capability review.
FAQ zu Vorteilen und Grenzen des Metallpulverspritzgusses
Was sind die Hauptvorteile des Metallpulverspritzgusses?
Die Hauptvorteile des Metallpulverspritzgusses sind die Möglichkeit komplexer Geometrien, die endkonturnahe Formgebung, reduzierter Zerspanungsabfall, gute Wiederholbarkeit in der Serienproduktion, nützliche Materialoptionen und die Möglichkeit, kleine funktionale Merkmale in einem Metallteil zu vereinen. Diese Vorteile kommen am stärksten zum Tragen, wenn das Teil klein und komplex ist und in ausreichender Stückzahl produziert wird, um den Werkzeugbau zu rechtfertigen.
Was sind die Hauptnachteile des Metallpulverspritzgusses?
Die Hauptnachteile von MIM sind die Werkzeugkosten, die Kosten für Konstruktionsänderungen, die Sinterschwindung, die Bauteilgrößenbeschränkungen, die Wanddickenempfindlichkeit, die Materialverfügbarkeit und die Toleranzgrenzen. MIM ist nicht immer kosteneffizient für sehr kleine Stückzahlen, große einfache Teile oder Konstruktionen, die noch häufige Änderungen erfordern.
Ist MIM für die Kleinserienproduktion geeignet?
MIM ist in der Regel nicht ideal für die Kleinserienproduktion, da die Werkzeugkosten, die Prozessentwicklung und die Versuchskosten auf eine ausreichende Stückzahl umgelegt werden müssen. Für frühe Prototypen, Einzelstücke oder Konstruktionen, die sich häufig ändern können, sind CNC-Zerspanung oder metallische additive Fertigung oft praktikabler, bevor man zu MIM übergeht.
Welche Bauteilgröße ist für MIM geeignet?
MIM ist in der Regel am besten für kleine, kompakte, komplexe Metallteile geeignet. Große, schwere oder dickwandige Teile können sowohl den technischen als auch den wirtschaftlichen Vorteil verringern, da sie die Pulverkosten, die Entbinderungszeit, das Risiko von Sinterschwindung und die Schwierigkeit der Maßhaltigkeit erhöhen können.
Warum erfordert MIM eine Investition in das Werkzeug?
MIM verwendet eine Spritzgussform, die auf die Bauteilgeometrie, den Angussort, die Trennebene, die Auswerfmethode und die Kompensation der Sinterschwindung ausgelegt ist. Diese Investition in das Werkzeug ist für eine reproduzierbare Formgebung und Produktion notwendig, muss aber durch eine stabile Teilenachfrage und ausreichende Produktionsmengen gerechtfertigt sein.
Wann sollte ich CNC-Bearbeitung anstelle von MIM wählen?
CNC-Bearbeitung ist in der Regel besser, wenn das Teil einfach ist, die Stückzahl gering ist, die Toleranz auf vielen Flächen extrem eng ist oder das Design sich noch ändert. MIM wird attraktiver, wenn die CNC-Bearbeitung übermäßigen Materialabtrag, viele Aufspannungen oder hohe wiederkehrende Bearbeitungskosten für ein kleines komplexes Teil erfordert.
Wann ist MIM nicht kosteneffizient?
MIM ist in der Regel nicht kosteneffizient, wenn die Produktionsmenge zu gering ist, um das Werkzeug zu amortisieren, das Teil groß und einfach ist, das Design nicht stabil ist oder das Teil noch umfangreiche Nachbearbeitung erfordert. In diesen Fällen können CNC-Bearbeitung, additive Fertigung, Gießen, Stanzen oder konventionelle Pulvermetallurgie besser geeignet sein.
Kann MIM enge Toleranzen erreichen?
MIM kann eine gute Maßwiederholbarkeit erreichen, aber enge Toleranzen müssen sorgfältig geprüft werden. Einige kritische Merkmale können eine sekundäre Bearbeitung, Kalibrieren, Prägen, Schleifen, Gewindeschneiden oder Reiben erfordern. Der beste Ansatz ist, festzulegen, welche Maße wirklich kritisch sind, und zu vermeiden, enge Toleranzen auf jedes Merkmal anzuwenden.
Welche Informationen werden benötigt, um zu beurteilen, ob ein Bauteil für MIM geeignet ist?
Eine ordnungsgemäße MIM-Eignungsprüfung erfordert in der Regel eine 2D-Zeichnung, eine 3D-CAD-Datei, die Materialanforderung, kritische Abmessungen, Toleranzanforderungen, die geschätzte Jahresstückzahl, die Anwendungsumgebung, die Oberflächengüteanforderung, die Wärmebehandlungsanforderung sowie eventuelle sekundäre Bearbeitungsanforderungen.
Fordern Sie eine MIM-Eignungsprüfung vor dem Werkzeugbau an
Wenn Ihr Bauteil eine komplexe Geometrie, kleine funktionale Merkmale, hohe Bearbeitungskosten oder eine stabile, wiederkehrende Nachfrage aufweist, kann XTMIM prüfen, ob MIM technisch geeignet und wirtschaftlich gerechtfertigt ist, bevor mit der Formenentwicklung begonnen wird.
Senden Sie Ihre 2D-Zeichnung, 3D-CAD-Datei, Materialanforderung, kritische Toleranzen, geschätzte Jahresstückzahl, Oberflächenanforderungen, Anforderungen an sekundäre Bearbeitungen sowie den Anwendungshintergrund. Die Prüfung konzentriert sich auf Formbarkeit, Materialeignung, Sinterschwindungsrisiko, Wandstärke, Toleranzstrategie, Werkzeugkostenlogik und Produktionsmachbarkeit.
- Prüfung von Zeichnung und CAD auf Formbarkeit und Merkmalsrisiken
- Prüfung der Material- und Feedstock-Eignung
- Prüfung des Risikos von Wandstärke, Entbindern und Sinterschwindung
- Planung kritischer Toleranzen und sekundärer Bearbeitungen
- Prüfung der Werkzeuginvestition und der Eignung der Produktionsmenge