
Metal Enjeksiyon Kalıplama Avantajları ve Sınırlamaları
Metal enjeksiyon kalıplamanın (MIM) avantajları ve dezavantajları, genel bir süreç iddiası olarak değil, çizim seviyesinde değerlendirilmelidir. MIM, küçük bir metal parçanın karmaşık geometriyi, uygun malzemeyi, istikrarlı üretim talebini ve gerçekçi boyutsal gereksinimleri birleştirdiği durumlarda güçlü bir seçenektir. Başlıca avantajları net şekle yakın üretim, azaltılmış talaşlı işleme atığı, tekrarlanabilir üretim ve küçük fonksiyonel özelliklerin tek bir metal bileşene entegre edilebilmesidir. Başlıca dezavantajları veya sınırlamaları ise kalıp maliyeti, sinterleme büzülmesi, parça boyutu, et kalınlığı hassasiyeti, malzeme bulunabilirliği, tolerans stratejisi ve kalıplama sonrası tasarım değişikliği riskidir. Pratikte MIM, yalnızca parçanın proje hacmine uygun bir maliyetle kalıplanıp, bağlayıcısı giderilip, sinterlenip, denetlenip üretilebildiği durumlarda seçilmelidir.
Belirli bir parça çizimi için MIM, yalnızca geometrisi ve üretim avantajları kalıp, sinterleme büzülmesi, tolerans ve malzeme risklerine üstün geldiğinde uygundur. Bu denge, kalıplama veya RFQ onayından önce gözden geçirilmelidir.
Hızlı Karar Tablosu: Parçanız MIM için Uygun mu?
Pratik bir MIM kararı, avantajların dezavantajlarla karşılaştırılmasıyla başlar. MIM, CNC işleme, döküm, presleme veya geleneksel toz metalurjisinin evrensel bir ikamesi değildir. Yalnızca küçük karmaşık geometrileri nihai şekle yakın üretmenin faydası, kalıp maliyeti, sinterleme büzülmesi, tolerans kontrolü, malzeme fizibilitesi ve tasarım değişikliği riskini aştığı durumlarda kullanışlı hale gelir. Parça geometrisi, malzeme, tolerans seviyesi ve üretim hacmi, kalıplama tabanlı enjeksiyon kalıplama ve sinterleme rotasını desteklemelidir.
| Proje Faktörü | MIM Genellikle Uygundur | MIM Uygun Olmayabilir |
|---|---|---|
| Parça boyutu | Küçük, kompakt metal bileşenler | Büyük, ağır, kalın kesitli parçalar |
| Geometri | Karmaşık 3D şekiller, ince duvarlar, küçük delikler, yuvalar, kanallar, alttan kesikler, ince detaylar | Basit plakalar, miller, bloklar, ara parçalar veya temel tornalanmış parçalar |
| Üretim hacmi | Orta ila yüksek tekrarlı üretim | Çok düşük hacimli prototip veya tek seferlik proje |
| Malzeme | Kararlı besleme stoğu ve sinterleme davranışına sahip kalifiye MIM alaşımları | MIM için mevcut olmayan veya doğrulanmamış malzemeler |
| Tolerans | Takım telafisi, proses kontrolü veya lokal ikincil işleme ile kontrol edilebilen fonksiyonel toleranslar | İkincil işlemler olmadan birçok boyutta aşırı sıkı tolerans |
| Tasarım olgunluğu | Takım öncesi çizim stabildir | Sık tasarım değişiklikleri bekleniyor |
| Maliyet mantığı | Takım maliyeti üretim hacmi ile amorti edilebilir | Takım maliyeti sipariş miktarı ile haklı gösterilemez |
| Proses riski | Geometri, kalıplama, bağlayıcı giderme ve sinterleme için uygundur. | Kalın kesitler, dengesiz duvarlar, desteklenmeyen şekiller veya zor sinterleme davranışı riski artırır. |
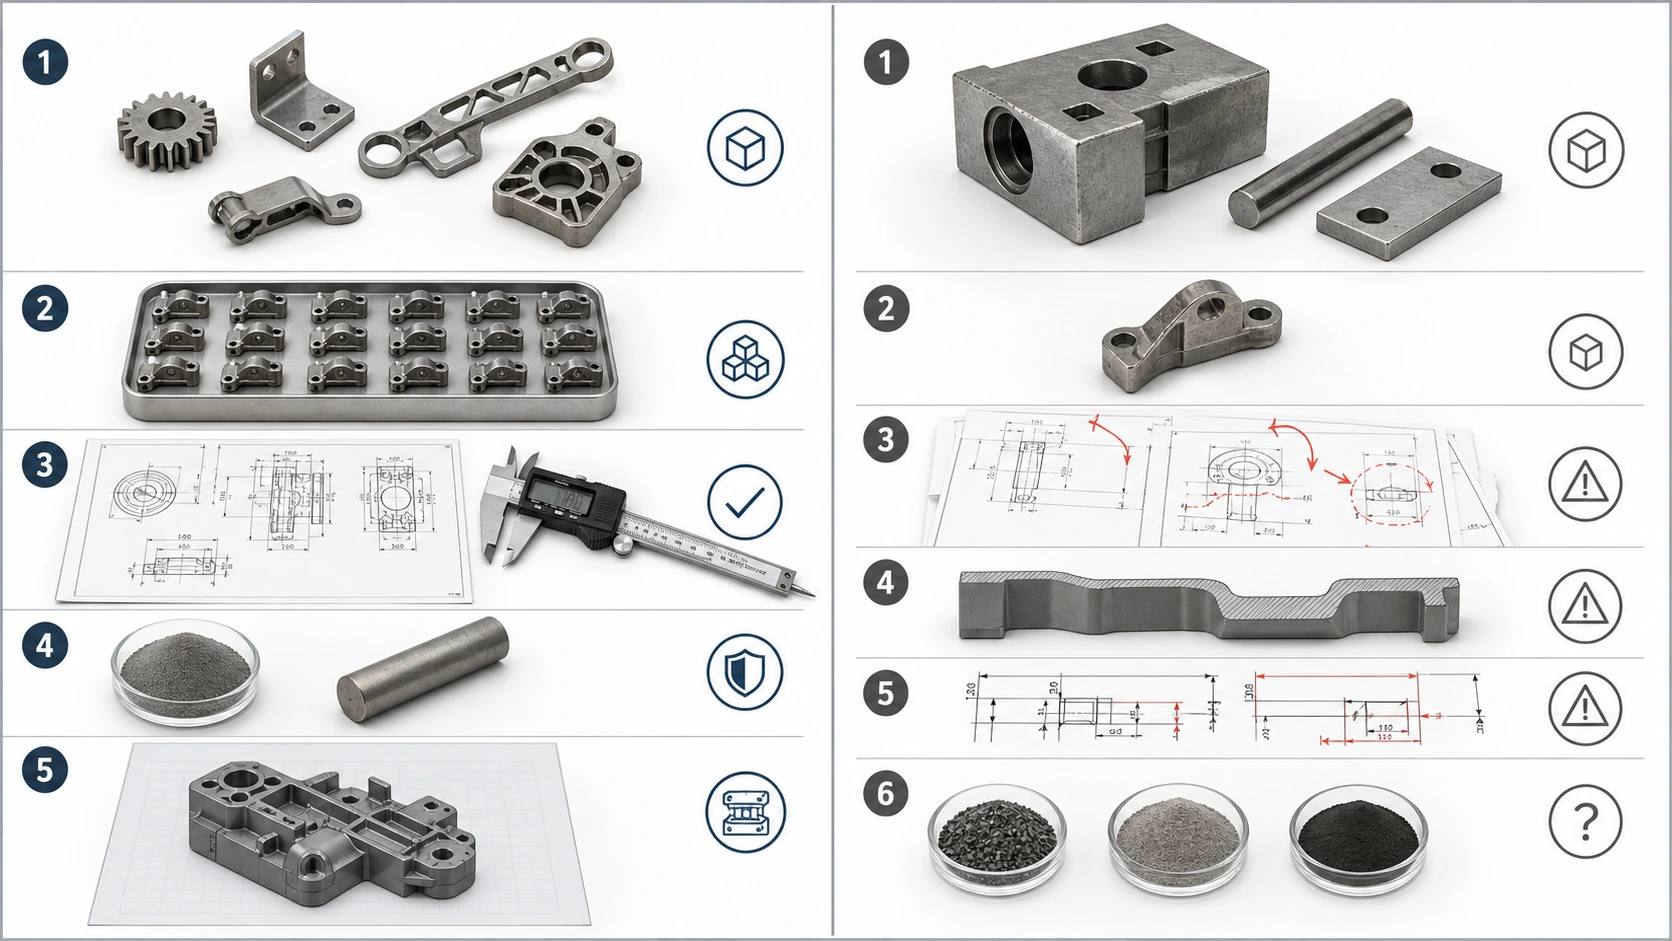
MIM yalnızca karmaşıklıkla değerlendirilmemelidir. İyi bir aday genellikle küçük boyut, karmaşık özellikler, istikrarlı hacim, uygun malzeme, gerçekçi toleranslar ve kalıplamadan önce olgun bir çizimi birleştirir.
Metal Enjeksiyon Kalıplamanın Başlıca Avantajları
Metal enjeksiyon kalıplamanın avantajları, ince metal tozu, bağlayıcı bazlı besleme stoğu, enjeksiyon kalıplama, bağlayıcı giderme, sinterleme ve boyutsal telafinin birleşiminden gelir. Uygun küçük karmaşık parçalar için bu avantajlar, işleme yükünü, malzeme atığını ve montaj karmaşıklığını azaltabilir. Kalıplanmış geometrinin fonksiyonel şeklin çoğunu taşıyabildiği, büzülme, kalıp, tolerans ve denetim risklerinin yönetilebilir kaldığı durumlarda en değerlidir.

MIM sadece “daha ucuz metal üretimi” değildir. Değeri, kalıplama gerekçelendirilebildiğinde işlemeyi azaltmak, montajı azaltmak ve küçük karmaşık parçaları tekrar tekrar üretmekten gelir.
Karmaşık Metal Geometrileri Net Şekle Yakın Kalıplanabilir
Metal enjeksiyon kalıplamanın en güçlü avantajı, küçük, karmaşık metal parçaları son şekle yakın üretebilmesidir. İnce duvarlar, küçük delikler, nervürler, oluklar, alttan kesikler, bosslar, kamalar ve çok eksenli geometri gibi özellikler genellikle tek bir kalıplanmış bileşene entegre edilebilir.
Bu önemlidir çünkü birçok küçük metal parça, birden fazla CNC işleme, EDM, kaynak, montaj veya manuel bitirme gerektirdiğinde pahalı hale gelir. MIM, geometrinin büyük bir kısmını doğrudan kalıpta şekillendirebilir ve ardından sinterleme ile yoğun bir metal parça elde edebilir.
Ancak karmaşık geometri yine de üretilebilir bir geometri gerektirir. Kalıplama öncesinde duvar geçişleri, ayırma hattı, besleme noktası konumu, ham parça mukavemeti, bağlayıcı giderme yolu ve sinterleme desteği incelenmelidir. Daha geniş teknoloji bilgisi için şuraya göz atın: metal enjeksiyon kalıplamaya genel bakış.
MIM, Küçük Karmaşık Parçalarda Talaşlı İmalat Atığını Azaltabilir
MIM genellikle CNC işlemenin çok fazla malzeme kaldırdığı veya küçük bir parça için çok fazla çevrim süresi gerektirdiği durumlarda düşünülür. MIM parçayı nihai şekle yakın oluşturduğu için hammadde atığını azaltabilir ve doğrudan kalıplanabilen özelliklerde ağır işleme ihtiyacını en aza indirebilir.
Bu avantaj, parçanın yüksek değerli bir alaşım kullanması, birçok küçük özellik içermesi veya anlamlı hacimde tekrarlanabilir üretim gerektirmesi durumunda en güçlüdür. Her bir yuva, delik, kaburga veya profili çubuk malzemeden işlemek yerine, kalıp şeklin büyük kısmını baştan oluşturabilir.
Maliyet avantajı otomatik değildir. Parça basit, düşük hacimli, çok büyükse veya hala kapsamlı son işleme gerektiriyorsa, CNC daha pratik bir yol olarak kalabilir.
MIM, Parça Birleştirme ve Montaj Azaltmayı Destekler
MIM, tasarım mühendislerine birkaç küçük özelliği veya bazen birkaç monte edilmiş bileşeni tek bir kalıplanmış metal parçada birleştirme seçeneği sunar. Küçük hassas mekanizmalarda, küçük bir montaj azaltması bile tutarlılığı artırabilir ve tedarikçi yönetimini basitleştirebilir.
Yaygın bir hata, yalnızca parça sayısını azaltmak için parçaları birleştirmektir. Birleştirilmiş parça çok kalınlaşırsa, bağlayıcı gidermesi zorlaşırsa, sinterleme sırasında desteklenmesi zorlaşırsa veya incelenmesi zorlaşırsa, birleştirme üretim riskini faydadan daha fazla artırabilir.
MIM, Stabil Üretimde İyi Tekrarlanabilirlik Sağlayabilir
Kalıp, besleme stoğu, enjeksiyon parametreleri, bağlayıcı giderme döngüsü, sinterleme profili ve muayene planı stabil hale geldiğinde, MIM küçük karmaşık parçaların tekrarlanabilir üretimini destekleyebilir.
Tekrarlanabilirlik yalnızca kalıplamadan gelmez. Tam proses zincirine bağlıdır: besleme stoğu tutarlılığı, kalıp durumu, enjeksiyon kararlılığı, ham parça taşıma, bağlayıcı giderme kontrolü, sinterleme atmosferi, sinterleme desteği ve son muayene.
Alıcılar için bu, tedarikçinin yalnızca bitmiş parçaları göstermemesi gerektiği anlamına gelir. Tedarikçi, parçanın MIM besleme stoğu sinterleme ve muayeneye kadar nasıl kontrol edildiğini açıklayabilmelidir.
MIM, Mühendislik Uygulamaları için Kullanışlı Malzeme Seçenekleri Sunar
MIM, paslanmaz çelikler, düşük alaşımlı çelikler, yumuşak manyetik alaşımlar, titanyum alaşımları ve besleme stoğu bulunabilirliği ile proses kabiliyetine bağlı olarak diğer uygun MIM malzeme sistemleri dahil olmak üzere birçok mühendislik metal malzemesini destekleyebilir.
Avantaj sadece “birçok malzeme” değildir. Gerçek avantaj, uygun bir malzemeyi, işlenmesi veya birleştirilmesi maliyetli olacak küçük karmaşık bir geometri ile birleştirme yeteneğidir.
Malzeme seçiminde yalnızca nominal alaşım sınıfı değil, aynı zamanda besleme stoğu bulunabilirliği, sinterleme tepkisi, ısıl işlem ihtiyaçları, korozyon veya aşınma gereksinimleri ve son muayene yöntemi de dikkate alınmalıdır.
MIM, Yoğun İkincil İşleme Gerek Kalmadan Fonksiyonel Detayı Destekleyebilir
Birçok küçük özellik doğrudan ham parçaya kalıplanabilir ve bağlayıcı giderme ve sinterleme boyunca taşınabilir. Bu, sinterleme sonrası her detaylı özelliği işleme ihtiyacını azaltabilir.
Üretimde doğru denge genellikle seçicidir: geometrinin çoğunu kalıplayın, ardından ikincil işlemeyi yalnızca fonksiyonun gerçekten daha sıkı kontrol gerektirdiği yerlerde uygulayın. Bu yaklaşım, tüm çizimde çok sıkı toleransları tutmaya çalışmaktan genellikle daha gerçekçidir.
Metal Enjeksiyon Kalıplamanın Ana Sınırlamaları
Metal enjeksiyon kalıplamanın dezavantajları, kalıplama öncesinde gözden geçirilmesi gereken proje risk faktörleri olarak en iyi şekilde anlaşılır. En yaygın sınırlamalar kalıp maliyeti, büzülme kontrolü, parça boyutu, et kalınlığı, tolerans beklentileri, malzeme bulunabilirliği ve tasarım değişikliklerini içerir. Bu faktörler göz ardı edilirse, CAD'de MIM için uygun görünen bir parça pahalı, denetimi zor veya üretim sırasında kararsız hale gelebilir.
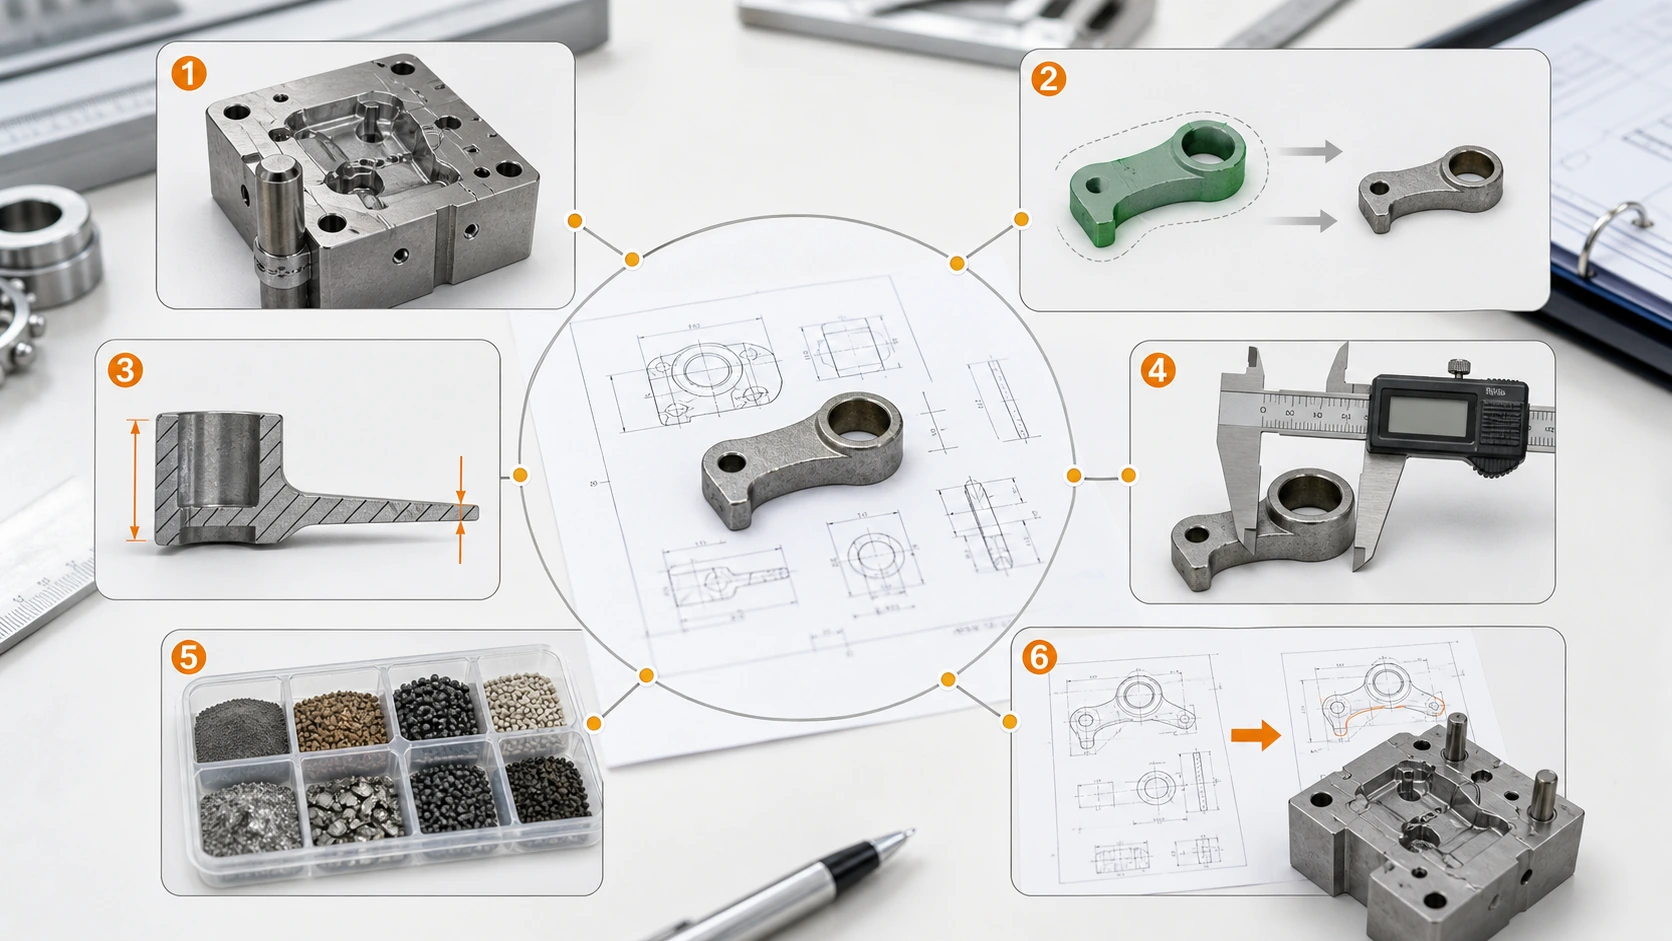
Çoğu MIM sorunu, sürecin adından kaynaklanmaz. Yanlış parça, yanlış hacim, yanlış tolerans stratejisi, olgunlaşmamış tasarım veya doğrulanmamış malzeme yolu için MIM seçilmesinden kaynaklanır.
Kalıp Maliyeti Üretim Hacmi ile Gerekçelendirilmelidir
MIM kalıp gerektirir. Bu, tedarik yöneticileri ve proje ekipleri için en önemli sınırlamalardan biridir. Proje hacmi çok düşükse, kalıp maliyeti ve geliştirme süresi haklı çıkmayabilir.
MIM genellikle tek seferlik bir prototip, çok erken bir konsept veya piyasaya sürülmeden önce birkaç kez değişebilecek bir tasarım için en iyi seçim değildir. Erken tasarım aşamasında CNC işleme, eklemeli imalat veya başka bir prototip yöntemi daha iyi olabilir.
MIM kalıbı, yolluk konumu, ayırma hattı, itme, büzülme telafisi ve deneme ayarını hesaba katmalıdır. Yeterli tekrarlı üretim olmadan, bu sabit maliyetler yeterli sayıda parçaya dağıtılamaz.
Sinterleme Büzülmesi Boyutsal Kontrol Riski Oluşturur
MIM parçalar sinterleme sırasında büzülür. Bu büzülme beklenir ve kalıp ile proses geliştirmede telafi edilmelidir. Mühendislik zorluğu, parçanın basitçe büzülmesi değil, büzülmenin öngörülebilir, homojen ve gerekli toleranslarla uyumlu olup olmadığıdır.
Dengesiz et kalınlığı, kalın kesitler, desteksiz açıklıklar, asimetrik geometri ve zayıf sinterleme desteği distorsiyon riskini artırabilir. Kritik boyutlar, kalıp tasarımı, büyütme faktörleri, fikstür stratejisi ve ikincil işlemlerin doğru planlanabilmesi için kalıp yapımından önce belirlenmelidir. Daha fazla detay için MIM sinterleme kılavuzu.
Sinterleme büzülmesi, besleme stoğu davranışı, toz yüklemesi, bağlayıcı giderme stabilitesi, sinterleme atmosferi, destek yöntemi ve duvar kesit dengesi tarafından etkilenir. Kritik boyutlar, kalıp üretilmeden önce kritik olmayan boyutlardan ayrılmalıdır.
Parça Boyutu ve Et Kalınlığı Pratik Sınırlamalardır
MIM genellikle küçük, kompakt, karmaşık parçalar için en güçlüdür. Büyük, ağır veya kalın kesitli parçalar genellikle MIM'in ekonomik ve teknik avantajını azaltır.
Kalın kesitler, bağlayıcı gidermenin daha zor ve daha az homojen olması nedeniyle bağlayıcı giderme zorlukları yaratabilir. Büyük kesitler ayrıca sinterleme davranışını, distorsiyonu, yoğunluk tutarlılığını ve çevrim süresini etkileyebilir. Et kalınlığı veya bağlayıcı giderme riski söz konusu olduğunda MIM bağlayıcı giderme inceleyin.
Kalın kesitler bağlayıcı giderme yollarını uzatır ve iç gerilim riskini artırır. Daha büyük parçalar ayrıca toz tüketimini, fırın yükleme hassasiyetini ve sinterleme sonrası boyutsal değişimi artırır.
Sıkı Toleranslar Yine de İkincil İşlemler Gerektirebilir
MIM iyi bir tekrarlanabilirlik sağlayabilir, ancak her boyutta hassas işlemenin yerine geçecek bir yöntem olarak görülmemelidir. Bazı özellikler yine de ikincil işleme, boyutlandırma, coining, taşlama, kılavuz çekme, raybalama veya yüzey bitirme gerektirebilir.
Tüm boyutlara sıkı toleranslar uygulamanın yaygın bir alıcı hatası olduğunu belirtmek gerekir. Bu, işlevi iyileştirmeden maliyeti ve riski artırır. Daha iyi bir yaklaşım, kritik boyutları kritik olmayan boyutlardan ayırmak ve kalıplama öncesinde muayene yöntemini tanımlamaktır. Fonksiyonel yüzeyler, montaj datumları, kritik delikler, konumlandırma özellikleri, sızdırmazlık yüzeyleri ve kozmetik gereksinimler, yalnızca performansı etkilediği yerlerde sıkı kontrol uygulanacak şekilde açıkça belirtilmelidir.
MIM boyutları; kalıplama varyasyonu, ham parça taşıma, bağlayıcı giderme desteği, sinterleme büzülmesi ve fırın yüklemesinden etkilenir. Kritik fonksiyonel yüzeyler erken belirlenmeli, böylece yalnızca gerekli özellikler ikincil kontrole tabi tutulmalıdır.
Her Metal Alaşımı MIM İçin Uygun Değildir
Malzeme bulunabilirliği başka bir sınırlamadır. Seçilen alaşım, MIM besleme stoğu üretimi, enjeksiyon kalıplama, bağlayıcı giderme, sinterleme ve nihai özellik gereksinimleri için uygun olmalıdır.
Çubuk stok, döküm veya dövme malzeme olarak iyi çalışan bir malzeme, otomatik olarak MIM için uygun değildir. Alaşım, kararlı besleme stoğu olarak mevcut olmalı, bağlayıcı giderme ve sinterleme sırasında düzgün yanıt vermeli ve gerekli herhangi bir ısıl işlem veya ikincil işlemden sonra parçanın fonksiyonel gereksinimlerini karşılamalıdır. Bu nedenle, korozyon direnci, aşınma, sertlik, manyetik yanıt ve diğer performans hedefleri, sinterleme davranışı ve nihai muayene rotası ile birlikte gözden geçirilmelidir.
Çalışılabilir bir MIM rotası, işlenebilir bir toz-bağlayıcı sistemi, kararlı sinterleme yanıtı ve elde edilebilir nihai özellikler gerektirir. Bu nedenle malzeme seçimi, besleme stoğu bulunabilirliği ve tedarikçinin doğrulanmış işlem rotası ile kontrol edilmelidir.
Kalıplama Sonrası Tasarım Değişiklikleri Pahalı Olabilir
MIM kalıpları, parça geometrisi, büzülme telafisi, yolluk konumu, ayırma hattı, itici sistemi ve beklenen sinterleme davranışı etrafında tasarlanır. Kalıp yapıldıktan sonra büyük tasarım değişiklikleri maliyetli ve zaman alıcı olabilir.
Erken inceleme, kalıplama öncesinde, özellikle ayırma hattı, çıkarma, yolluk konumu, et kalınlığı, delikler, yuvalar, keskin geçişler, alt kesme stratejisi, yeşil parça elleçleme, sinterleme desteği ve ikincil işleme payı etrafındaki tasarım risklerini belirlemelidir. CAD'de karmaşık ve uygulanabilir görünen bir şeklin, tam MIM süreci boyunca kalıplanabilir ve kararlı olması gerekir. Enjeksiyon aşaması riskleri de MIM enjeksiyon kalıplama rota üzerinden incelenebilir.
Kalıp çeliği kesildikten sonra, kalıplanmış bir özelliği değiştirmek, parça ekleme modifikasyonu, yeni büzülme telafisi, yolluk ayarı veya hatta yeni bir boşluk gerektirebilir. Bu nedenle, MIM'de erken aşama CNC prototiplemeye göre tasarım dondurma daha önemlidir.
MIM Ne Zaman Mantıklıdır — ve Ne Zaman Mantıklı Değildir
İlk taramadan sonra, bir sonraki soru, geometrinin, tekrarlı üretimin, malzeme fizibilitesinin ve gerçekçi boyutsal kontrolün aynı işlem rotasını destekleyip desteklemediğidir. Birden fazla uyarı koşulu geçerliyse, başka bir üretim yöntemi daha pratik olabilir.
MIM Güçlü Bir Adaydır:
- Parça, CNC'nin birden fazla kurulum, uzun çevrim süresi veya önemli malzeme kaldırma gerektireceği kadar küçük ve karmaşıktır.
- Yıllık talep, kalıp ve geliştirme maliyetini haklı çıkaracak kadar stabildir.
- Tasarım tamamlanmış veya yayına yakın durumdadır ve gerekli alaşımın nitelikli bir MIM rotası vardır.
- Neredeyse nihai şekil verme, işleme, birleştirme veya montaj adımlarını azaltabilir.
- Kritik toleranslar, işlem planlaması veya yerel ikincil işleme ile kontrol edilebilen işlevsel özelliklerle sınırlıdır.
- DFM incelemesi, parçanın güvenilir bir şekilde kalıplanabileceğini, bağlayıcısının giderilebileceğini, sinterleme sırasında desteklenebileceğini ve denetlenebileceğini doğrular.
Başka Bir Süreci Düşünün:
- Proje tek seferlik bir prototip, tasarım hala değişiyor veya hızlı yineleme üretim kalıplamasından daha önemlidir.
- Kalıp ve süreç geliştirme maliyetini karşılamak için hacim çok düşüktür.
- Parça büyük, ağır, basit veya işleme, damgalama, döküm veya pres-sinter PM ile kolayca yapılabilir.
- Gerekli malzeme için doğrulanmış bir MIM besleme stoğu veya işlem rotası bulunmamaktadır.
- Birçok boyut, ikincil işleme veya boyutlandırmaya izin vermeden çok sıkı toleranslar gerektirir.
- Kalın kesitler, zor bağlayıcı giderme, ciddi sinterleme distorsiyon riski veya ağır son işleme, ana MIM avantajını ortadan kaldıracaktır.
MIM Süreç Uygunluk Matrisi
Bir MIM uygunluk matrisi, düşük riskli projeleri kalıplama öncesinde mühendislik incelemesi gereken parçalardan ayırmaya yardımcı olur. Bazı projeler hemen reddedilmez, ancak et kalınlığı, sinterleme büzülmesi, ikincil işleme, muayene ve malzeme yolu etrafında daha yakından incelenmeleri gerekir.

MIM uygunluğu basit bir evet-hayır kararı değildir. Bir parça, geometri, et kalınlığı, tolerans, malzeme, hacim ve tasarım olgunluğuna bağlı olarak düşük riskli, inceleme gerektiren veya yüksek riskli olabilir.
| Faktör | Düşük Risk | Mühendislik İncelemesi Gerektirir | Yüksek Risk |
|---|---|---|---|
| Geometri | Kalıplanabilir özelliklere sahip küçük karmaşık parça | Karışık ince ve kalın kesitler | Büyük katı kütle veya desteksiz şekil |
| Et kalınlığı | Nispeten düzgün duvar tasarımı | Yerel kalın bölgeler veya ani geçişler | Bağlayıcı giderme ve sinterlemeyi etkileyen ağır kesitler |
| Tolerans | Net kritik boyutlara sahip fonksiyonel toleranslar | Birkaç kritik boyut süreç planlaması gerektirir | Çoklu yüzeylerde çok sayıda ultra sıkı tolerans |
| Malzeme | Bilinen süreç rotasına sahip yaygın MIM alaşımı | Özel performans veya işlem gereksinimi | Doğrulanmamış alaşım veya belirsiz spesifikasyon |
| Hacim | Kararlı tekrarlı üretim | Belirsiz tahminli orta hacim | Tek seferlik veya çok düşük hacimli proje |
| Tasarım durumu | Donmuş veya donmaya yakın çizim | Küçük revizyonlar olabilir | Sık tasarım değişiklikleri bekleniyor |
| İkincil işlemler | Sınırlı yerel işleme veya bitirme | Kritik yüzeylerde işleme gerekiyor | Yoğun son işleme, MIM maliyet avantajını ortadan kaldırır |
| Muayene planı | Anahtar boyutlar açıkça belirtilmiş | Muayene yöntemi hâlâ uyum gerektiriyor | Net referans, tolerans veya kabul kriteri yok |
MIM'in CNC, PM, Basınçlı Döküm, Hassas Döküm ve Metal AM ile Karşılaştırılması
İlk geçiş işlem seçimi için, sadece isme göre bir işlem seçmek yerine geometri, malzeme, tolerans, hacim, yüzey gereksinimleri ve proje zamanlamasını karşılaştırın.
| Üretim Süreci | Daha İyi Olduğu Durumlar | MIM Daha İyi Olabilir |
|---|---|---|
| CNC işleme | Düşük hacim, basit geometri, çok sıkı tolerans, sık tasarım değişikliği | Küçük karmaşık geometri yüksek işleme süresi ve malzeme israfı yaratır |
| Toz metalurjisi | Şekil nispeten basit ve preslenebilir; maliyet hassasiyeti yüksek | Parça karmaşık 3D geometri, yan özellikler, ince duvarlar veya daha ince detay gerektiriyor |
| Basınçlı döküm | Büyük demir dışı parçalar ve çok yüksek hacimli üretim | Küçük çelik veya yüksek performanslı alaşım parçalar gereklidir |
| Hassas döküm | Daha büyük veya boyutsal olarak daha az zorlayıcı karmaşık parçalar | Daha küçük hassas parçalar daha iyi tekrarlanabilirlik ve daha ince özellikler gerektirir |
| Metal eklemeli imalat | Düşük hacimli prototipler, iç kanallar, hızlı tasarım iterasyonu | Daha yüksek tekrarlı üretim, istikrarlı birim maliyet ve tekrarlanabilirlik gerektirir |
MIM Uygunluk İncelemesi İçin Neler Hazırlanmalı
Faydalı bir MIM incelemesi, çizimi malzeme davranışı, tolerans kontrolü, kalıp ekonomisi ve üretim koşullarıyla ilişkilendirir. Aşağıdaki bilgilerin sağlanması, tedarikçinin ve proje ekibinin sadece parçanın kalıplanıp kalıplanamayacağını değil, aynı zamanda programın gerektirdiği maliyete uygun olarak bağlayıcı giderilip giderilemeyeceğini, sinterlenip sinterlenemeyeceğini, denetlenip denetlenemeyeceğini ve üretilip üretilemeyeceğini değerlendirmesini sağlar.

İnceleme, kalıplanabilirlik, malzeme fizibilitesi, büzülme ve distorsiyon riskini, kritik boyutları, denetim gereksinimlerini, ikincil işlemleri ve üretim hacminin kalıplama maliyetini haklı çıkarıp çıkarmadığını belirlemelidir.
| Sağlanacak Bilgi | MIM İncelemesinde Neden Önemlidir | Tipik Mühendislik Kontrolü |
|---|---|---|
| 2D çizim ve 3D CAD dosyası | Geometri, et kalınlığı, alttan kesikler, delikler, referans yüzeyleri ve kritik boyutları tanımlar. | Kalıplanabilirlik, besleme noktası konumu, ayırma hattı, itici pimler, sinterleme büzülmesi telafisi ve sinterleme desteği. |
| Malzeme ve performans gereksinimi | Nitelikli bir MIM besleme stoğu ve işlem rotasının fonksiyonel hedefi karşılayıp karşılamadığını gösterir. | Alaşımların fizibilitesi, yoğunluk hedefi, ısıl işlem, korozyon, aşınma, manyetik, mukavemet veya termal gereksinimler. |
| Yıllık hacim ve proje ömrü | Tekrarlayan üretimlerde kalıp ve geliştirme maliyetinin amortize edilip edilemeyeceğini belirler. | Kalıp maliyeti mantığı, üretim planlaması, boşluk stratejisi ve birim maliyet uygunluğu. |
| Kritik toleranslar ve datum stratejisi | Katı fonksiyonel kontrol gerektiren boyutları, normal MIM varyasyonunu takip edebilecek boyutlardan ayırır. | Sinterleme büzülmesi riski, muayene yöntemi, lokal işleme, boyutlandırma, coining, taşlama, kılavuz çekme veya raybalama ihtiyaçları. |
| Yüzey, kozmetik ve ikincil işlem gereksinimleri | Yolluk izi konumu, ayırma hattı kabulü, işleme payı, son işlem rotası ve muayene kriterlerini etkiler. | Yüzey kalitesi, parlatma, kaplama, pasivasyon, kaplama, ısıl işlem, kozmetik koruma ve işleme sırası. |
| Uygulama ve yük koşulu | Parçanın dayanması gereken fonksiyonel ortamı netleştirir. | Malzeme seçimi, yoğunluk gereksinimi, arıza riski, işlem sonrası rota ve nihai kalite kontrol planı. |
| Mevcut süreç ve tasarım durumu | Projenin kalıplamaya hazır olup olmadığını ve MIM'in mevcut rotayı nerede iyileştirmesinin beklendiğini gösterir. | Tasarım dondurma, CNC veya montaj maliyet etkenleri, olası geometri revizyonları ve kalıp değişikliklerinin hala muhtemel olup olmadığı. |
İşlenmiş Bir Parça Ne Zaman İyi Bir MIM Adayı Olur
Birkaç küçük deliği, ince bir yan duvarı, kademeli bir iç profili ve kompakt bir kilitleme özelliğine sahip küçük bir paslanmaz çelik mekanizma parçasını ele alalım. CNC işleme bu geometrileri üretebilir, ancak tekrarlanan üretim birden fazla kurulum ve yerel son işlem gerektirir. Talep istikrarlıysa, her özelliği bir işleme operasyonu olarak ele almak yerine, proje MIM incelemesi için makul bir aday haline gelir.
XTMIM MIM Uygunluğunu Nasıl İnceler
Mühendislik İncelemesi için Standartlar ve Teknik Referanslar
MPIF, MIMA ve EPMA, MIM proses prensipleri ve tasarımı hakkında endüstri referans materyalleri sağlar. Bu kılavuzlar, gerçek teknik resim, malzeme verileri, tolerans gereksinimleri, üretim hacmi ve tedarikçi kabiliyet incelemesi ile birleştirildiğinde en faydalıdır.
Metal Enjeksiyon Kalıplamanın Avantajları ve Sınırlamaları Hakkında SSS
Metal enjeksiyon kalıplamanın başlıca avantajları nelerdir?
Metal enjeksiyon kalıplamanın başlıca avantajları; karmaşık geometri kabiliyeti, net şekle yakın şekillendirme, azaltılmış işleme atığı, istikrarlı üretimde iyi tekrarlanabilirlik, kullanışlı malzeme seçenekleri ve küçük fonksiyonel özelliklerin tek bir metal parçada birleştirilebilmesidir. Bu avantajlar, parça küçük, karmaşık ve kalıp maliyetini karşılayacak yeterli hacimde üretildiğinde en belirgindir.
Metal enjeksiyon kalıplamanın başlıca sınırlamaları nelerdir?
MIM'in başlıca sınırlamaları; kalıp maliyeti, tasarım değişikliği maliyeti, sinterleme büzülmesi, parça boyut kısıtlamaları, et kalınlığı hassasiyeti, malzeme bulunabilirliği ve tolerans sınırlamalarıdır. MIM, çok düşük hacimli parçalar, büyük basit parçalar veya sık değişiklik gerektiren tasarımlar için her zaman uygun maliyetli değildir.
MIM düşük hacimli üretim için uygun mudur?
MIM genellikle çok düşük hacimli üretim için ideal değildir çünkü kalıp, süreç geliştirme ve deneme maliyetleri yeterli sayıda parçaya amorti edilmelidir. Erken prototipler, tek seferlik parçalar veya sık değişebilecek tasarımlar için, MIM'e geçmeden önce CNC işleme veya metal eklemeli imalat genellikle daha pratiktir.
MIM için hangi parça boyutu uygundur?
MIM genellikle küçük, kompakt ve karmaşık metal parçalar için en güçlüdür. Büyük, ağır veya kalın kesitli parçalar, toz maliyetini, bağlayıcı giderme süresini, sinterleme distorsiyon riskini ve boyutsal kontrol zorluğunu artırabileceğinden hem teknik hem de ekonomik avantajı azaltabilir.
MIM neden kalıp yatırımı gerektirir?
MIM, parça geometrisi, yolluk konumu, ayırma hattı, ejeksiyon yöntemi ve sinterleme büzülme telafisi için tasarlanmış bir enjeksiyon kalıbı kullanır. Bu kalıp yatırımı, tekrarlanabilir kalıplama ve üretim için gereklidir, ancak istikrarlı parça talebi ve yeterli üretim hacmi ile haklı gösterilmelidir.
MIM yerine ne zaman CNC işleme tercih etmeliyim?
CNC işleme genellikle parça basit olduğunda, miktar düşük olduğunda, birçok yüzeyde tolerans son derece sıkı olduğunda veya tasarım hala değişiyorken daha iyidir. MIM, CNC'nin aşırı malzeme çıkarma, çok sayıda bağlama veya küçük karmaşık bir parça için yüksek tekrarlı işleme maliyeti gerektirdiği durumlarda daha cazip hale gelir.
MIM ne zaman uygun maliyetli değildir?
MIM genellikle üretim hacmi kalıp maliyetini amorti etmek için çok düşük olduğunda, parça büyük ve basit olduğunda, tasarım istikrarlı olmadığında veya parça hala kapsamlı son işleme gerektirdiğinde uygun maliyetli değildir. Bu durumlarda CNC işleme, eklemeli imalat, döküm, damgalama veya geleneksel toz metalurjisi daha uygun olabilir.
MIM sıkı toleranslara ulaşabilir mi?
MIM iyi boyutsal tekrarlanabilirlik sağlayabilir, ancak sıkı toleranslar dikkatlice incelenmelidir. Bazı kritik özellikler ikincil işleme, boyutlandırma, coining, taşlama, kılavuz çekme veya raybalama gerektirebilir. En iyi yaklaşım, hangi boyutların gerçekten kritik olduğunu tanımlamak ve her özelliğe sıkı tolerans uygulamaktan kaçınmaktır.
Bir parçanın MIM için uygun olup olmadığını değerlendirmek için hangi bilgilere ihtiyaç vardır?
Uygun bir MIM uygunluk incelemesi genellikle bir 2D çizim, 3D CAD dosyası, malzeme gereksinimi, kritik boyutlar, tolerans gereksinimleri, yıllık hacim tahmini, uygulama ortamı, yüzey kalitesi gereksinimi, ısıl işlem gereksinimi ve gerekli ikincil işleme ihtiyaçlarını gerektirir.
Kalıp Öncesi MIM Uygunluk İncelemesi Talep Edin
Parçanız karmaşık geometriye, küçük fonksiyonel özelliklere, yüksek işleme maliyetine veya istikrarlı tekrarlanan talebe sahipse, XTMIM kalıp geliştirmeden önce MIM'in teknik olarak uygun ve ekonomik olarak gerekçelendirilmiş olup olmadığını inceleyebilir.
2D çiziminizi, 3D CAD dosyanızı, malzeme gereksiniminizi, kritik toleranslarınızı, yıllık hacim tahmininizi, yüzey gereksinimlerinizi, ikincil işlem ihtiyaçlarınızı ve uygulama geçmişinizi gönderin. İnceleme, kalıplanabilirlik, malzeme uygunluğu, büzülme riski, et kalınlığı, tolerans stratejisi, kalıp maliyeti mantığı ve üretim fizibilitesine odaklanacaktır.
- Kalıplanabilirlik ve özellik riski için çizim ve CAD incelemesi
- Malzeme ve MIM besleme stoğu uygunluk incelemesi
- Et kalınlığı, bağlayıcı giderme ve sinterleme büzülme riski incelemesi
- Kritik tolerans ve ikincil işlem planlaması
- Kalıp yatırımı ve üretim hacmi uygunluk kontrolü