Metal Enjeksiyon Kalıplama Fiyat Teklifi Alın

Çiziminizi, malzeme gereksinimlerinizi, yıllık hacminizi, tolerans ihtiyaçlarınızı veya uygulama detaylarınızı paylaşın. Mühendislik ekibimiz MIM projenizi inceleyecek ve teknik geri bildirim veya fiyat teklifi ile yanıt verecektir.

Metal Enjeksiyon Kalıplama Hizmetleri

XTMIM, küçük, karmaşık OEM parçaları için metal enjeksiyon kalıplama hizmetleri sunmaktadır. Enjeksiyon kalıplama, bağlayıcı giderme ve sinterleme işlemlerimiz Dongguan tesisimizde şirket bünyesinde gerçekleştirilmektedir. Çizim incelemeleri, kalıplama kısıtlamalarını, gerekli olabilecek talaşlı imalat veya yüzey işlemleri ve bitmiş parça için muayene kriterlerini belirler.

01 · Hizmet kapsamı

Metal Enjeksiyon Kalıplama Hizmetlerimiz

Tam bir MIM teklifi, hem sinterlenmiş parçayı hem de bitmiş çizimi karşılamak için gereken herhangi bir işi hesaba katmalıdır. Kritik özellikleri inceleriz, deneme muayene planını tanımlarız ve kalıplama tamamlanmadan önce boyutlandırma, talaşlı imalat veya yüzey işlemesini belirleriz. RFQ, hangi operasyonların XTMIM tarafından gerçekleştirileceğini ve hangilerinin uzman ortaklar gerektireceğini belirler.

01

Mühendislik İncelemesi ve Kalıplama Desteği

DFM incelemesi sırasında, yolluk ve ayırma hattı konumlarını, sinterleme öncesi hassas özellikleri, büzülmeye duyarlı boyutları ve montaj datumlarını inceliyoruz. Uzman kalıpçılar, mühendislik girdilerimizle kalıbı geliştirir. Kalıp düzeltmelerinin nerede gerektiğini belirlemek için sinterlenmiş deneme parçalarından alınan ölçümler kullanılır.

  • Geometriyi, montaj datumlarını ve kalite açısından kritik özellikleri inceleyin
  • Kalıplama ve kalıp risklerini uzman kalıp tedarikçisiyle anlaşın
  • Düzeltmeleri planlamak için ölçülen T0/T1 numune sapmalarını kullanın
02

Dahili Enjeksiyon Kalıplama, Bağlayıcı Giderme ve Sinterleme

Enjeksiyon kalıplama, yeşil parça elleçleme, bağlayıcı giderme ve sinterleme şirket içinde gerçekleştirilir. Deneme parçaları dolum veya çıkarma kusurları, bağlayıcı giderme sırasında oluşan hasarlar ve sinterleme sonrası oluşan deformasyon açısından kontrol edilir. Sinterlenmiş boyutlar ve yüzey durumu – sadece kalıplanmış yeşil parça değil – işlemin onay için hazır olup olmadığını belirler.

  • Fırınlama öncesinde kalıplanmış ve bağlayıcısı giderilmiş durumu inceleyin
  • Sinterlenmiş şekli ve yüzey durumunu değerlendirin
  • Deneme ölçümlerini kalıplama ve işlem kararlarına geri besleyin
03

İkincil İşleme ve Son İşlem Hizmetleri

Son çizime bağlı olarak, bir parçanın boyutlandırma, seçici CNC işleme, taşlama, parlatma, kumlama, pasivasyon, kaplama veya PVD gibi işlemlere ihtiyaç duyması gerekebilir. Bu işlemler, ihtiyaç duyan özellikler için ayrılmıştır: sinterlenmiş olarak kalabilecek yüzeylerin işlenmesi, MIM'in net şekle yakın maliyet avantajını azaltacaktır.

  • İşlem görmesi gereken fonksiyonel delikleri, dişleri ve referans yüzeylerini belirleyin
  • Kozmetik bölgeleri koruyun ve kaplama veya bitirme efektlerine izin verin
  • Parçayı belirtilen nihai durumunda ölçün

Enjeksiyon kalıplama, bağlayıcı giderme ve sinterleme şirket bünyesinde gerçekleştirilir. XTMIM, gerektiğinde uzman kalıp ve bitirme tedarikçileriyle çalışır. Anlaşılan proses planı, sinterlenmiş boyutları, son işlem gerektiren özellikleri ve nihai muayene noktalarını belirler. Bizim üretim yetenek detaylarımızı.

02 · Parçalar ve Uygulamalar

Özel MIM Parçalar Üretiyoruz

XTMIM portföyündeki bu parçalar, üç yaygın üretim zorluğunu göstermektedir: montaj deliği hizalaması, menteşe uyumu ve montaj yüzeyi düzlüğü. Aşağıdaki mühendislik noktaları, bir müşteri çiziminde nelerin kontrol edilmesi gerektiğini açıklamaktadır; bunlar resimdeki bileşenlerden elde edilen muayene sonuçları değildir.

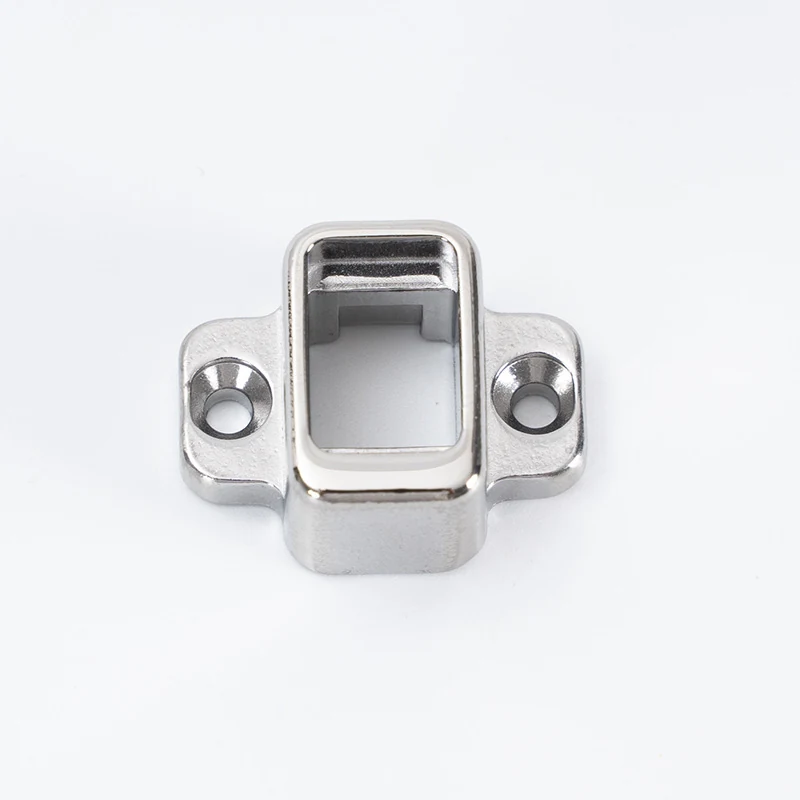
İki sabitleme deliğine sahip 304 paslanmaz çelik kompakt cep telefonu braketi

304 Paslanmaz Çelik Telefon Braketi

Açık çerçeve ve montaj delikleri, birden fazla konumlandırma işlevini tek bir kompakt parçada birleştirir. Montaj referans noktasına göre delik konumları yakın kontrol gerektirebilirken, kritik olmayan dış yüzeyler sinterlenmiş olarak kalabilir.

Çizimde: konumlandırma yüzeyini ve delik konumu toleranslarını belirleyin. Herhangi bir özellik son işlem gerektiriyorsa, sinterlemeden sonra bir takımın ona ulaşabileceğini onaylayın.

MIM braket parçalarını görüntüle →
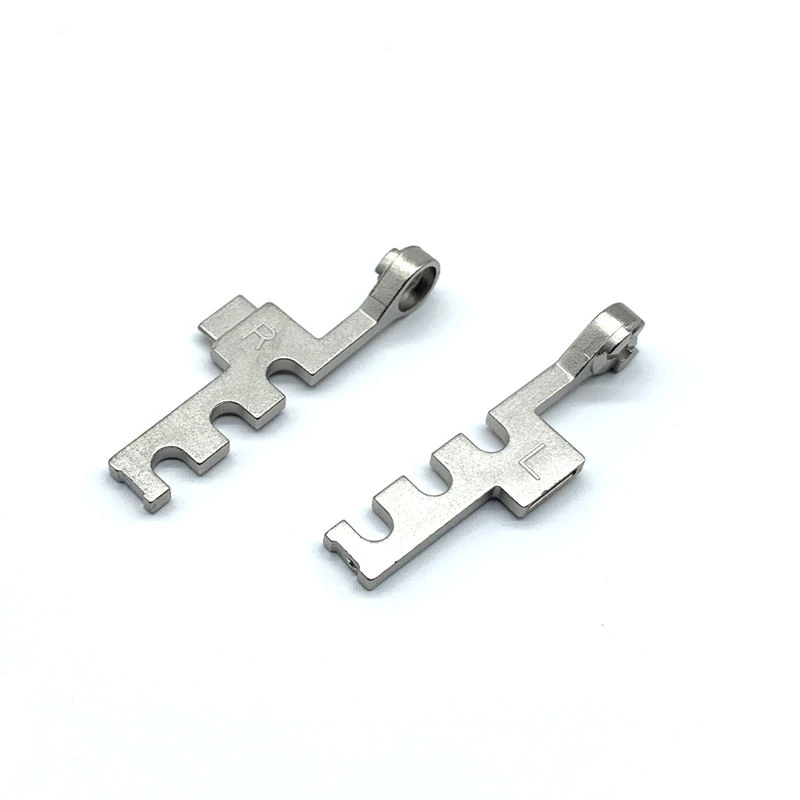
Pivot delikleri ve şekillendirilmiş montaj özelliklerine sahip küçük metal menteşe bileşenleri

Akıllı Telefon Ekran Menteşe Bileşeni

Bir pivot deliği, montaj sırasında sinterleme ekseni referans veriye göre hareket ederse çap toleransını karşılayabilir ancak yine de sıkışabilir. Yerel duvar dağılımı ve temas yüzeylerinin durumu da nihai uyumu etkiler.

Çizimde: delik konumunu fonksiyonel referans veriye ve amaçlanan uyuma göre belirtin. Nihai durum ölçümünün veya seçici delik işleme gerekliliğinin olup olmadığını onaylayın.

MIM menteşe parçalarını görüntüle →
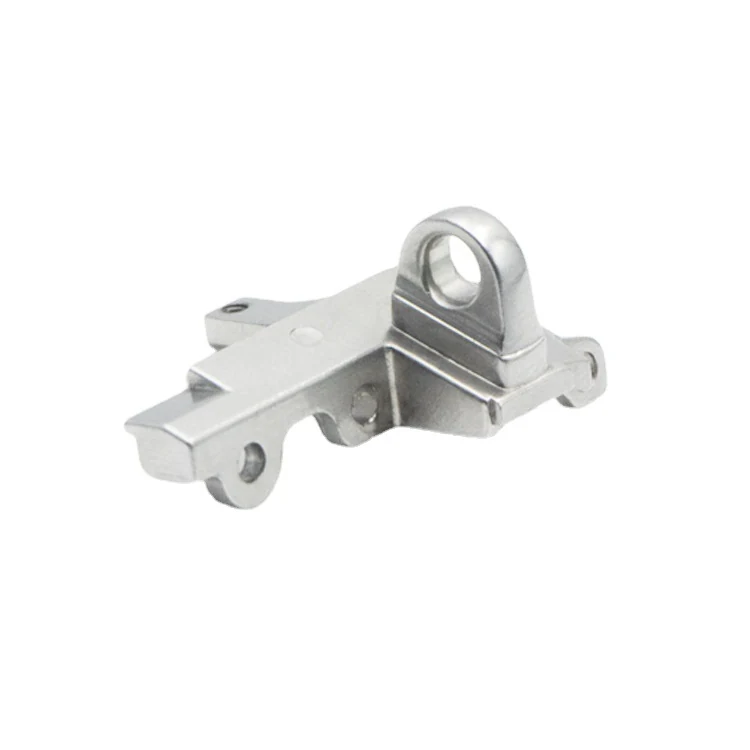
Montaj pabucu ve çeşitli şekillendirilmiş özelliklere sahip kompakt dizüstü bilgisayar braketi bileşeni

Montaj Özellikli Dizüstü Bilgisayar Braketi

Destekler, kollar ve basamaklar, tek bir bileşende birden fazla montaj fonksiyonunu entegre eder. Düzensiz kesit kalınlığı ve sinterleme desteği ile temas, montaj yüzeylerinde farklı büzülme veya deformasyona neden olabilir.

Çizimde: montaj referans verisini ve gerekli düzlüğü işaretleyin. Bir deneme, bu gereksinimi karşılamak için destek değişikliklerinin veya seçici işleme gerekip gerekmediğini belirleyebilir.

Kompakt MIM parçalarını keşfedin →

ek şekilleri keşfedin özel MIM parçaları portföyünde. Malzeme sertifikaları, boyutlandırma sonuçları ve üretim gereksinimleri her çizim ve onaylanmış üretim rotası için teyit edilir.

03 · Üretim kanıtı

Dahili MIM Üretim Yetenekleri

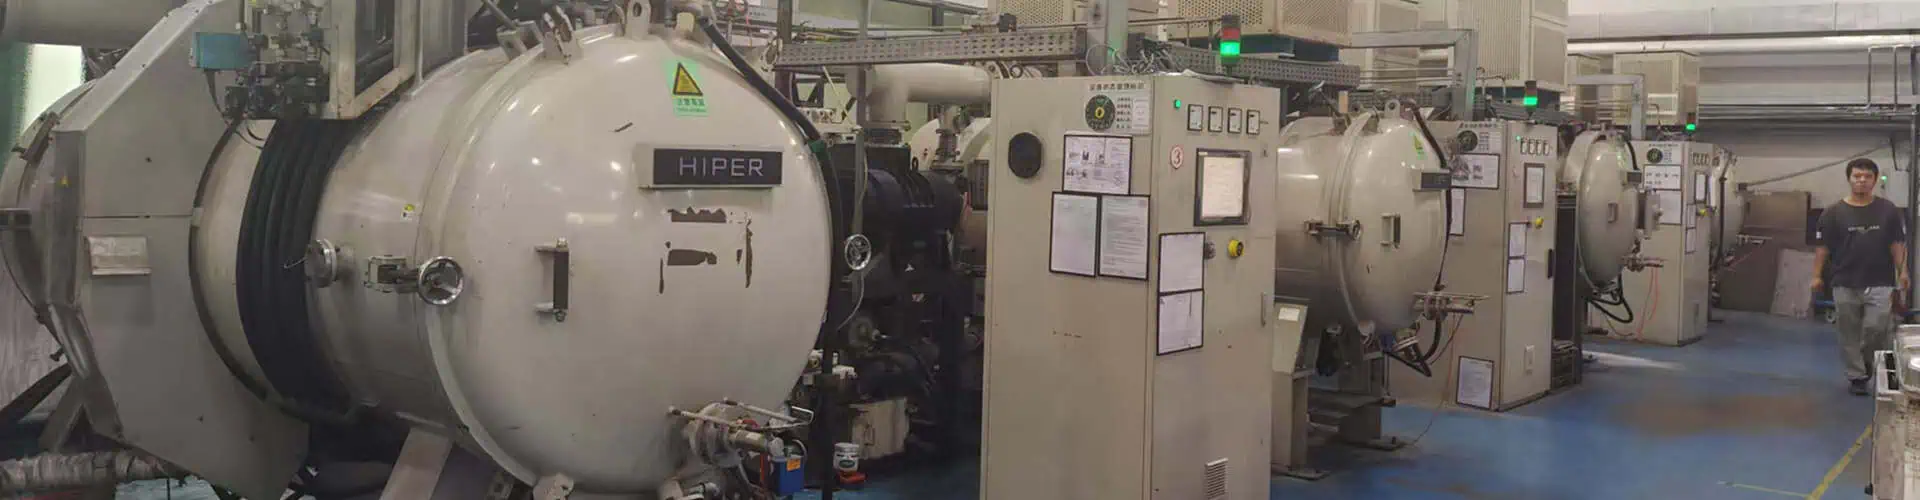
Dongguan tesisimiz, enjeksiyon kalıplama, bağlayıcı giderme ve sinterlemeyi, boyutlandırma ve boyutsal inceleme desteğiyle bir araya getiriyor. Belirli bir alaşım ve geometri için, tekrarlanan üretimden önce seçilen fırın rotasını, gerekli son işlemleri ve nihai kabul kriterlerini değerlendirmek üzere sinterlenmiş numune ölçümlerini kullanıyoruz.

  • Kalıplama ve deneme üretimi: sinterlenmiş denemelerle sadece kalıp kabulü değil, yeşil parça dolumu, itme, görünür kusurlar ve boyutsal sonuçlar gözden geçirilir.
  • Bağlayıcı giderme ve sinterleme: dahili fırın rotaları vakum ve sürekli düzenekleri içerir; tüm alaşımlar için varsayılan değil, seçilen malzeme ve parça için uygunluk teyit edilir.
  • Sinterleme sonrası işlem: boyutlandırma ve seçici işleme, sadece sinterlenmiş olarak nihai gereksinimleri ekonomik olarak karşılayamayan özellikler için dikkate alınır.
  • Muayene geri bildirimi: CMM ve optik ölçüm kaynakları, referans noktasıyla ilgili ve küçük özellik kontrollerini destekler; spesifikasyon gerektirdiğinde malzeme veya yüzey testleri tanımlanır.

Önerilen üretim rotası, çizim tarafından gerektirilen fırın işlemini, dahili operasyonları, ortak yönetimindeki son işlemleri ve muayene noktalarını belirleyecektir. Ayrıca şunları da inceleyebilirsiniz: fabrika turu, üretim kabiliyetimiz ve muayene kaynaklarımız.

Üretim planınız için önemli detaylar

  • Dahili kalıplama, bağlayıcı giderme ve sinterleme rotası
  • Kalıp yapımcısı ve bitirme sorumlulukları
  • Numune inceleme yöntemi ve kabul kriterleri
  • Tekrar siparişler için gerekli üretim kontrolleri

Sinterlenmiş deneme parçaları, kritik boyutları doğrulamak için kalıptan çıkmadan önce çizime göre ölçülür.

XTMIM fabrika turu üretim ortamı genel bakışı
Fabrika turu genel bakış
04 · Proje uygunluğu

Metal Enjeksiyon Kalıplama Parçanız İçin Uygun mu?

MIM, geometri işlenmesi zor veya maliyetli olduğunda ve tekrarlayan talep özel bir kalıbı haklı çıkardığında değerlendirilmeye değerdir. Çoğu özellik net şekle yakın kalmalıdır; malzeme bulunabilirliği, sinterleme bozulması ve bitirme maliyetleri hala fizibilitesini etkiler. Sadece küçük boyut, bir parçayı MIM için uygun hale getirmez.

✓ Daha güçlü bir MIM adayı
  • Yarım, yuvalar, çıkıntılar, delikler veya entegre fonksiyonlar gibi birden çok karmaşık özelliğe sahip küçük veya kompakt parça.
  • Kalıp ve geliştirme maliyetlerini yayacak yeterli hacme sahip tekrarlayan siparişler.
  • Yerleşik malzeme kalitesi ve kritik uyum ve görünüm gereksinimlerini tanımlayan bir teknik resim.
  • Kapsamlı CNC işlemlerini azaltma veya çok parçalı bir montajı birleştirme potansiyeli.
! Önce başka bir süreci gözden geçirin
  • Tasarımının tekrar tekrar değişmesi muhtemel çok düşük adetler veya prototipler.
  • Kaçınılabilir sinterleme riski olan büyük, basit, kalın veya oldukça asimetrik geometri.
  • Neredeyse her yüzeyin son derece sıkı işleme toleranslarına ihtiyacı var.
  • Damgalanmış, işlenmiş, dökülmüş veya preslenmiş bir parça, teknik resmi daha ekonomik bir şekilde karşılayabilir.

Bir MIM kalıbını açmadan önce: tasarımın kararlı olduğunu onaylayın, hangi boyutların gerçekten sinterleme sonrası işleme gerektirdiğini belirleyin ve kalıp yatırımını tekrarlayan sipariş talebiyle karşılaştırın. Bu koşullar uyumlu değilse, CNC veya başka bir işlem daha ekonomik olabilir. Bizimkini görün üretim süreci karşılaştırmaları.

05 · Malzeme ve yüzey işlemleri

MIM Malzemeleri ve Yüzey İşlem Seçenekleri

MIM parçaları için, yalnızca alaşım kalitesi bitmiş parça performansını belirlemez. Isıl işlem, yoğunluk, korozyon maruziyeti ve yüzey işlemleri dayanımı, boyutları ve hizmet ömrünü etkileyebilir. XTMIM öncelikli olarak yerleşik çelik ve paslanmaz çelik yöntemlerini değerlendirir; standart dışı kaliteler ayrı bir üretim incelemesi gerektirir.

Mevcut MIM Malzemeleri

Malzeme ailesiİncelenen Yaygın KalitelerTedarik / mühendislik kararı
Ostenitik paslanmaz çelikler304, 316LKorozyon maruziyeti, yüzey görünümü ve gerekli pasivasyon veya kaplama.
Çökelmeyle sertleştirilebilir paslanmaz çelik17-4 PHGerekli dayanım ve son ısıl işlem durumu.
Martensitik paslanmaz çelikler420, 440CSertlik, aşınma davranışı, ısıl işlem ve deformasyon riski.
Düşük alaşımlı çelikler4140, 4340, 4605Mekanik yükleme, ısıl işlem, korozyon koruması ve üretim hacmi.

Sınıf bulunabilirliği ve üretim rotası teklif aşamasında onaylanır; tablo, her besleme stoğunun stokta tutulduğu anlamına gelmez. Gerekli herhangi bir ısıl işlem görmüş durumu ve kabul standardını belirtin. MPIF Standard 35-MIM malzemeleri referansı kabulünüzü belirleyen çiziminiz ve üzerinde anlaşılan testlerle birlikte ilgili endüstri spesifikasyonlarını sağlar. Çizimimizi ve testlerimizi inceleyin MIM malzeme kütüphanemiz.

İkincil Son İşlemler ve Fonksiyonel Gereksinimler

Boyutsal son işlemler

Sinterleme sonrası güvenilir bir şekilde çizimi karşılayamayan konumlandırma yüzeyleri, delikler, dişliler veya diğer kritik özellikler için yalnızca CNC son işlemleri, boyutlandırma veya taşlama işlemlerini planlayın. Takım üretilmeden önce referans noktalarını ve ölçüm erişimini tanımlayın.

Yüzey hazırlığı

Cilalama, tamburlama, kumlama ve temizleme işlemleri görünümü, kenar durumunu ve bazen kritik yüzeyleri değiştirir. Kozmetik bölgeleri, pürüzlülük hedeflerini ve yuvarlanmaması gereken yüzeyleri belirleyin.

Fonksiyonel işlem

Alaşımla ve son kullanım ile uyumlu olduğunda ısıl işlem, pasivasyon, kaplama veya PVD düşünülebilir. Sıkı geçmeli bir delik veya birleşen yüzeydeki kaplama, boşluğu değiştirebilir, bu nedenle kaplama limitlerini, maskeleme ihtiyaçlarını ve son işlemden sonra ölçülecek nihai boyutu belirtin.

Teklif talebinde kozmetik alanları, pürüzlülük sınırlarını, kaplama kalınlığını ve geçme hassasiyeti olan yüzeyleri belirlemek, takım üretilmeden önce işleme paylarının, maskelemenin ve nihai denetimin planlanmasını sağlar.

06 · Program geliştirme

Çizim İncelemesinden MIM Üretimine

Kalıp tamamlanması, MIM parçalarının seri üretime geçmesine izin vermez. Öncelikle, sinterlenmiş numuneler ve uygulanabilir olduğu durumlarda bitmiş numuneler çizime göre kontrol edilmelidir. Deneme ölçümleri, numune onayından önce takım düzeltmelerine, işlem değişikliklerine veya ek son işlemlere yol açabilir.

01Kalıp & fizibilite incelemesi

Kritik kalite boyutlarını, datumları, alaşımı, yüzey işlemini ve yıllık talebi inceler, ardından tasarım risklerini ve önerilen üretim rotasını belirleriz.

02Kalıplama planı & geliştirme

Kalıplama planı, kalıp tedarikçisi ile boşluk yerleşimini, yolluk ve ayırma hattı konumlarını, büzülme payını ve ölçüm erişimini belirler.

03Deneme kalıplama & sinterlenmiş numuneler

Sinterlenmiş ve gerektiğinde bitirilmiş numuneler, çizim datumlarına göre ölçülür. Sapma paterni, herhangi bir takım düzeltmesi, destek değişikliği veya ikincil işlem için rehberlik eder.

04Numune doğrulama & onay

Montaj uyumunu, CTQ boyutlarını, son malzeme durumunu ve yüzey işlemini kontrol edin; üretim öncesinde çizim revizyonunu ve muayene yöntemini onaylayın.

05Seri üretim & kontrol

Onaylanmış rota ve mutabık kalınan kontrol noktaları, numune alma, paketleme ve tekrar sipariş gereksinimlerini kullanarak üretim yapın; onay temel çizgisine karşı sonraki değişiklikleri yönetin.

Örnek — montaj deliği hizalaması: Bir deneme parçası genel boyutlarını karşılarken, montaj deliği referans yüzeye göre konumsal toleransının dışında kalabilir. Numuneyi onaylamadan önce, referans (datum) ve ölçüm kurulumunu doğrulayın, sinterlenmiş sapma desenini inceleyin, ardından kalıp telafisini, destek değişikliklerini veya seçici işlemeyi değerlendirin. Bu, müşteri test kaydı değil, açıklayıcı bir mühendislik senaryosudur. Bizim proje geliştirme desteğimizden.

07 · Kalite ve Doğrulama

Kalite Kontrol ve Boyutsal Doğrulama

İnceleme planı, kalıp kesilmeden önce çizim referansları (datum) ve kalite için kritik boyutlarla başlar. İşleme, ısıl işlem veya kaplama sırasında değişen bir özellik, belirtilen son durumda tekrar kontrol edilir; daha önceki bir incelemeden geçmek, nihai montaj uygunluğunu sağlamaz.

Kritik Boyutlar ve Sinterleme Sonrası Kontrol

Kalıp büzülme telafisi beklenen genel azalmayı ele alır, ancak sinterleme sırasındaki dengesiz duvar dağılımı, yükleme veya destekten kaynaklanan yerel çarpılmalar ortaya çıkabilir. Deneme numunelerinde kritik delikleri, düzlüğü ve fonksiyonel referanslara (datum) göre konumları ölçün; ardından sapma desenine göre kalıp düzeltmesini, destek revizyonunu veya seçici yüzey işlemesini seçin.

  • Referans (datum) şemasını, uyumu ve fonksiyonel toleransları tanımlayın
  • Duvar dengesini, destek yüzeylerini ve çarpılma riskini kontrol edin
  • Yüzey işlemesi sonrası nihai ölçüm koşulunu kabul edin

İnceleme ve Üretim Tutarlılığı

XTMIM, boyutsal kontroller için CMM ve optik ölçüm kaynakları kullanır. CMM ölçümleri, referanslara (datum) ve eşleşen yüzey ilişkilerine göre konumları belirleyebilir; optik yöntemler, temas probunun zor olduğu küçük yuvaları ve profilleri incelemeye yardımcı olabilir. Çizim ve inceleme planı, numune onayı öncesinde yöntemi, referansları (datum), numune boyutunu ve kabul limitlerini belirlemelidir.

  • İlk numune ve son durum doğrulaması
  • Kalıplama ve sinterleme arasındaki süreç içi geri bildirim
  • Mutabık kalınan muayene kayıtları ve tekrar sipariş kontrolleri
Potansiyel riskPlanlı kontrol / doğrulamaAlıcının tanımlaması gerekenler
Sinterleme sonrası boyutsal değişimTakım kompanzasyonu, deneme ölçümü, destek ve seçici boyutlandırmaKritik özellikler, datumlar, pafta toleransları
Malzeme veya ısıl işlem uyumsuzluğuOnaylanmış kalite, uygulanabilir testler ve son durum geçerliliğiMalzeme standardı, sertlik veya fonksiyonel gereksinim
Uyumu veya görünümü etkileyen yüzey işlemleriBelirtilen operasyon sonrası tolerans payı ve son muayeneYüzey pürüzlülüğü, kaplama, görünüm bölgeleri, korozyon dayanımı
Numune onayından sonra sapmaTanımlanmış üretim kontrolleri ve üzerinde anlaşılmış denetim noktalarıTedarik kriterleri, hacim, izlenebilirlik ihtiyaçları

Örnekleyici kalite kontrolleri

Çarpık montaj yüzeyi: Asimetrik bir braket genel uzunluk kontrolünü geçip sinterleme sonrası montaj düzlüğünü sağlayamazsa, sinterleme desteğindeki duvar geçişlerini ve temas noktalarını karşılaştırın. Çizime göre destek değişiklikleri, geometri ayarı veya seçici işleme ile hedefe ulaşılıp ulaşılamayacağına yalnızca birkaç deneme numunesi üzerinde düzlüğü ölçerek karar verin. Sinterlenmemiş parçanın görsel incelemesi bu nihai durum sorununu tespit edemez.

Kaplama ile ilgili uyum: Kaplamadan önce kabul edilen kaplamalı bir birleştirme özelliği kaplamadan sonra çok sıkı hale gelirse, kaplama birikimini, maskelemeyi ve belirtilen nihai boyut toleransını inceleyin. Nihai kabul, çizimin gerektirdiği bitmiş parçaya dayanmalıdır.

Sinterlenmiş toleranslar, özellik boyutuna, geometriye, alaşıma ve işlem koşullarına bağlıdır; kritik uyumlar seçici bitirme gerektirebilir. Mevcut kontrollerimiz için kalite kontrol ve muayene ve test kaynaklarımıza bakın.

08 · Ticari planlama

MIM Kalıplama, MOQ, Fiyatlandırma ve Teslim Süreleri

Bir MIM teklifinde, tek seferlik kalıp maliyeti, tekrarlayan parça fiyatından ayrı olarak belirtilmeli ve yüzey işlemenin, muayenenin ve paketlemenin dahil olup olmadığı açıklanmalıdır. Takım imalatı, deneme numunesi onayı ve tekrar üretim farklı zaman çizelgelerine sahiptir. Teklifleri aynı çizim revizyonu, sipariş hacmi ve muayene kapsamına göre karşılaştırmak, yanıltıcı birim fiyat farklılıklarını önler.

Alıcı sorusuProje nasıl ele alınırTeklif için faydalı girdi
Kalıbın sahibi kim?Özel kalıp müşteriye aittir ve normalde fabrikada tutulur. Bakım, büyük düzeltmeler ve devir işlemleri kalıp sözleşmesinde yer alır.Mülkiyet şartları, depolama/devir ihtiyaçları ve planlanan tekrar siparişler
Numune ve üretim minimum sipariş miktarları (MOQ) nelerdir?Deneme/numune miktarları, ilk üretim siparişinden ve sonraki tekrar parti MOQ'dan ayrıdır. Teklifte her aşama için sayısal gereksinimi onaylayın.T0/T1 numune ihtiyacı, ilk sipariş, tekrar parti büyüklüğü ve yıllık tahmin
Birim fiyata neler dahildir?Tek seferlik kalıp maliyeti, sinterlenmiş parça üretimi, seçici işleme, kaplama, muayene ve paketleme arasında kalem bazında bir ayrım talep edin.Malzeme, teknik resim revizyonu, yüzey işlemi, Kritik Tasarım Özellikleri (CTQ) ve karşılaştırılabilir hacim seviyeleri
Kalıplama takımı ve numune teslim süreleri nasıl planlanmaktadır?Kalıp imalatı, T0 sinterlenmiş numuneler, olası kalıp düzeltmeleri ve müşteri onayı için ayrı tarihler talep edin. Bu faaliyetler ilk geliştirme programını uzatabilir.Hedef onay tarihi, test gereksinimleri ve onay karar vericisi
Tekrar siparişler için ne gereklidir?Tekrar siparişlerden önce üretim onay gereksinimlerini, muayene veya rapor formatını, ambalajlamayı, parti programını ve herhangi bir mühendislik değişikliği onayını kabul edin.Talep tahmini, teslim alma kriterleri ve revizyon kontrolü

Birim fiyat neleri hariç tutabilir: Daha düşük sinterlenmiş ham fiyat, işleme, yüzey işlemi, özel muayene veya kalıplama takımlarını hariç tutabilir. Aynı malzeme durumu, yıllık miktar ve nihai parça kabul gereksinimleri üzerinden toplam maliyeti karşılaştırın. Daha tam bir açıklama, bizim MIM maliyet kılavuzunu.

09 · Projenize Başlayın

Metal Enjeksiyon Kalıplama Fiyat Teklifi Alın

OEM MIM incelemesi için teknik resim paketinizi ve tahmini yıllık hacminizi gönderin. Ekibimiz proses uygunluğunu kontrol eder, geometri veya tolerans risklerini belirler ve fiyat teklifi için gereken kalıplama takımı, yüzey işlemi ve muayene kapsamını özetler. Eksik gereksinimler, kalıp tasarımı veya fiyatta varsayım haline gelmeden önce belirlenir.

MIM RFQ'nuza neleri dahil etmelisiniz

  • 2B çizim ve 3B CAD: PDF artı STEP/STP (varsa).
  • Malzeme: tercih edilen kalite sınıfı veya gerekli fonksiyonel özellikler.
  • Hacim: ilk sipariş, tahmini parti büyüklüğü ve yıllık talep.
  • Kritik boyutlar: uyum özellikleri, datumlar, GD&T ve montaj arayüzleri.
  • Yüzey İşlem: kozmetik bölgeler, yüzey pürüzlülüğü, kaplama, pasivasyon veya ısıl işlem.
  • Proje gereksinimleri: hedef teslimat penceresi, onay/test ve özel notlar.

Erken aşama çizimleri memnuniyetle karşılanır. Malzeme seçimi, toleranslar veya onay kriterleri hala açıksa, fiyatlandırma veya kalıp kararları kesinleşmeden önce mühendislik incelemesinin bunları ele alabilmesi için bunları bekleyen olarak işaretleyin.

Gönderdikten sonra ne olur?

Geliştirme aşamasındaki bir tasarım için malzeme, tolerans veya süreç sorularını çözmek üzere Çizim İncelemesi'ni kullanın. Çizim, beklenen sipariş miktarı ve yüzey işlem gereksinimleri tanımlanmışsa, fiyatlandırma için Teklif İste'yi kullanın.

  • İlk uygunluk ve malzeme yolu incelemesi
  • Anahtar geometri, büzülme veya tolerans endişeleri
  • Gerekli ikincil işlemler ve inceleme kapsamı
  • Teklif girdileri ve önerilen sonraki geliştirme adımı

Çizimler ve CAD dosyaları mühendislik incelemesi, tekliflendirme ve proje iletişimi için kullanılır. Yayınlanmamış tasarımlar için, dosyaları göndermeden önce NDA düzenlemelerini görüşün.