
Metal Enjeksiyon Kalıplama Uygulamaları
Uygun Parçalar, Malzemeler, Endüstriler ve Mühendislik İnceleme Faktörleri
Metal enjeksiyon kalıplama (MIM) uygulamaları, tekrarlanabilir üretim, zorlu geometri ve mukavemet, aşınma direnci, korozyon direnci veya manyetik tepki gibi fonksiyonel metal özellikler gerektiren küçük, karmaşık metal parçalar için en uygunudur. Tasarım mühendisleri için temel soru, bir parçanın kalıplanıp kalıplanamayacağı değil, aynı zamanda geometrisinin, malzeme gereksiniminin, tolerans planının, yıllık hacminin ve muayene yönteminin MIM işlem rotasına uygun olup olmadığıdır. Bu, kalıplama öncesinde önemlidir çünkü bir parça CAD'de uygun görünse bile, yeşil parça elleçleme, bağlayıcı giderme, sinterleme büzülmesi, destek tasarımı, ikincil işleme veya son muayene sırasında risk oluşturabilir. DFM incelemesi, numune alma veya RFQ hazırlığı öncesinde belirli bir metal bileşenin iyi bir MIM adayı olup olmadığını değerlendirmek için aşağıdaki kriterleri kullanın.
Metal enjeksiyon kalıplama, zorlu geometri, tekrarlı üretim, fonksiyonel malzeme gereksinimleri ve gerçekçi bir tolerans planını birleştiren küçük, karmaşık metal parçalar için en güçlü yöntemdir. Tipik uygulamalar arasında minyatür dişliler, menteşeler, braketler, miller, pimler, kilitleme parçaları, konektör donanımları, sensör bileşenleri, cerrahi veya dişçilik alet parçaları ve kompakt yapısal bileşenler bulunur. Makineyle işleme, damgalama, döküm veya çok parçalı montajın üretim hacminde verimsiz hale geldiği durumlarda MIM incelemeye değerdir, ancak uygunluk geometri, malzeme rotası, yıllık hacim, sinterleme riski, ikincil işlemler ve muayene gereksinimleri için kalıplama öncesinde taranmalıdır.
Metal Enjeksiyon Kalıplama İçin En Uygun Uygulamalar Hangileridir?
Metal enjeksiyon kalıplama uygulamaları, bir projenin tekrarlanabilir üretim, fonksiyonel malzeme performansı ve gerçekçi bir tolerans ve muayene planı gerektiren küçük, karmaşık metal parçalar içermesi durumunda en güçlü hale gelir. Yaygın MIM uygulamaları arasında minyatür dişliler, menteşeler, braketler, miller, pimler, kilitleme parçaları, konektör donanımları, sensör gövdeleri, cerrahi veya dişçilik aleti bileşenleri ve kompakt yapısal metal parçalar bulunur. Bileşene özgü örnekler için bkz. MIM parçaları uygulama ve parça tipine göre. MIM genellikle CNC işleme, damgalama, döküm veya çok parçalı montajın üretim hacminde verimsiz hale geldiği durumlarda incelenmeye değerdir, ancak parça duvar kalınlığı, yeşil parça elleçleme, bağlayıcı giderme, sinterleme büzülmesi, ikincil işleme ve son muayene için DFM incelemesinden geçmelidir. En güçlü uygulamalar genellikle birkaç koşulu aynı anda karşılar:
- İnce duvarlı, delikli, nervürlü, bosslu, alttan kesmeli, ince dişli veya entegre işlevsel özelliklere sahip küçük karmaşık metal parçalar.
- CNC ile işlenmesi, damgalanması, dökülmesi veya birden fazla küçük bileşenden monte edilmesi zor veya maliyetli olan parçalar.
- Metal mukavemeti, aşınma direnci, korozyon direnci, ısıl işlem tepkisi veya manyetik performans gerektiren uygulamalar.
- Tasarımı stabil, tolerans stratejisi gerçekçi ve kalıplama öncesi doğrulanabilir muayene gereksinimleri olan bileşenler.
- Kalıp ve proses geliştirme maliyetlerinin yıllık hacimle karşılanabildiği tekrarlı üretim projeleri.
- MIM'in ana geometriyi oluşturabildiği, ikincil işlemenin yalnızca seçilmiş kritik özellikler için ayrıldığı parçalar.
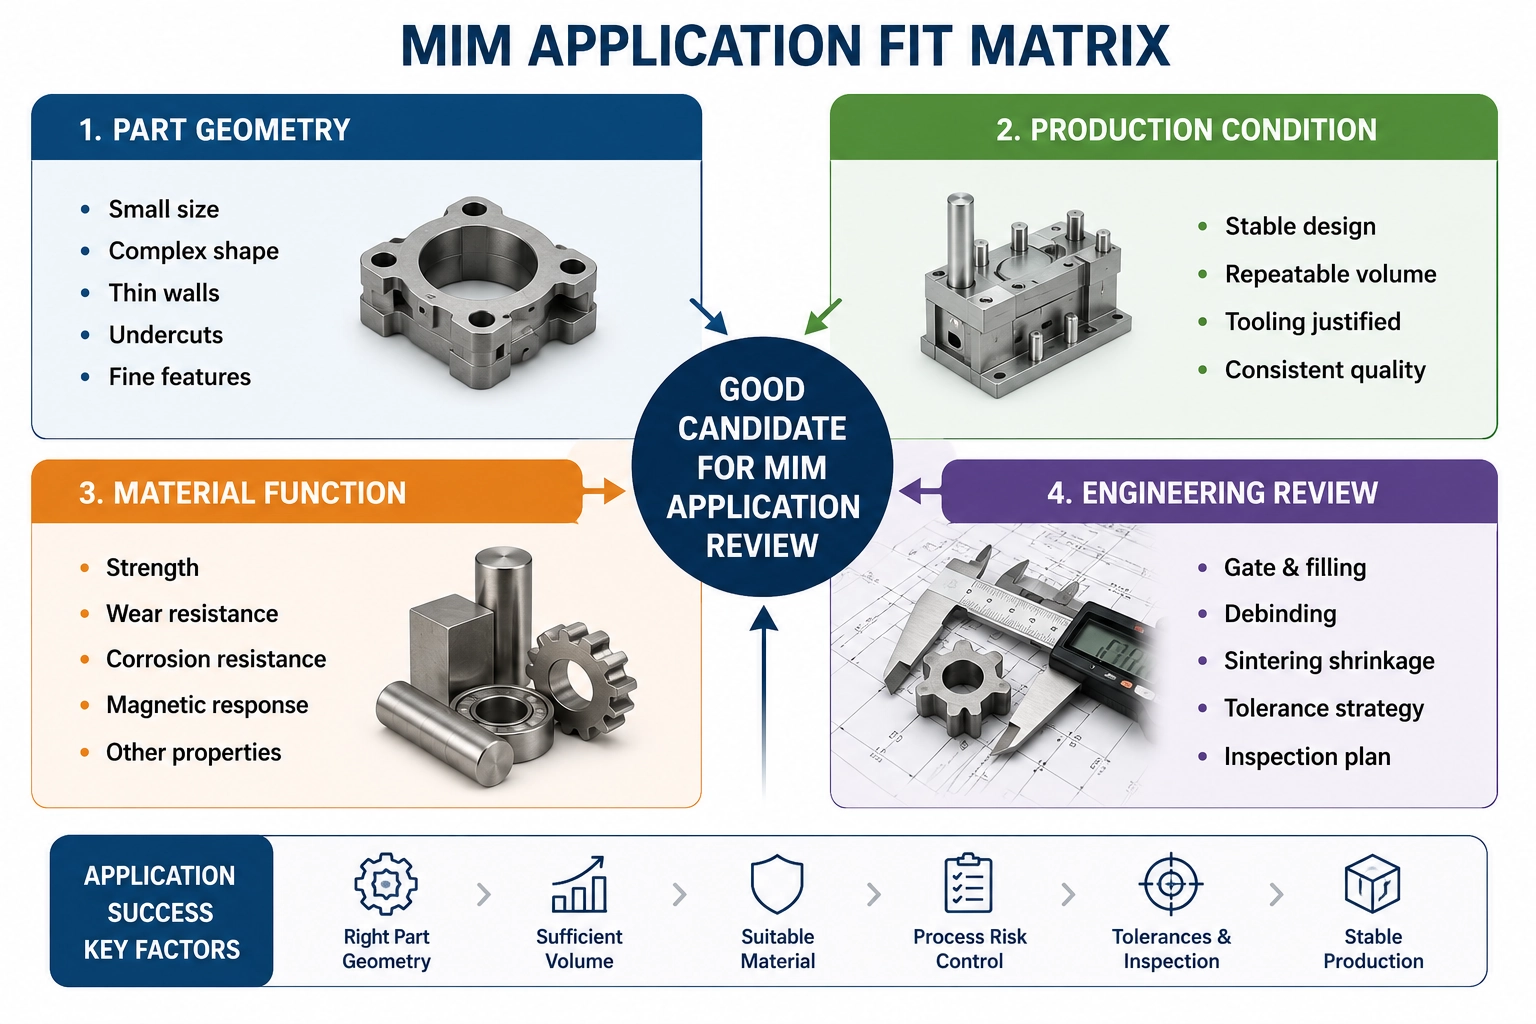
MIM Uygulama Uygunluk Matrisi
Güçlü bir MIM adayı sadece küçük bir parça değildir. Geometri, üretim ekonomisi, malzeme performansı ve kalite kontrol gereksinimlerini uyumlu hale getirmelidir. Aşağıdaki matris, mühendislik ve tedarik ekiplerinin takım öncesi uygulamaları taramasına yardımcı olur ve MIM'i yalnızca bir CAD modelinde “karmaşık” göründüğü için seçme hatasını önler.
| Uygulama Gereksinimi | MIM Neden Uygun Olabilir | Mühendislik Riski | Kalıplama Öncesi İncelenmesi Gerekenler |
|---|---|---|---|
| Küçük karmaşık geometri | Enjeksiyon kalıplama, işlenmesi maliyetli olan detayları oluşturabilir. | Kalıp dolum dengesizliği, yolluk izleri, çapak, özellik hasarı. | Yolluk konumu, ayırma hattı, et kalınlığı, ejeksiyon stratejisi. |
| İnce cidarlı veya minyatür metal parçalar | İnce toz besleme stoğu, kompakt hassas geometriyi destekleyebilir. | Ham parça kırılganlığı, bağlayıcı giderme gerilimi, sinterleme deformasyonu. | Taşıma yöntemi, destek tasarımı, cidar geçişleri. |
| Yüksek hacimli tekrarlı üretim | Kalıp, validasyon sonrası tekrarlanabilir üretimi destekleyebilir. | Başlangıç kalıp ve proses geliştirme maliyeti. | Yıllık hacim, tasarım dondurma, numune planı. |
| Aşınmaya dayanıklı veya yüksek mukavemetli parçalar | MIM malzemeleri ve ısıl işlem, fonksiyonel performansı destekleyebilir. | Sinterleme veya ısıl işlem sonrası distorsiyon. | Malzeme yolu, ısıl işlem, kritik boyutlar. |
| Korozyona dayanıklı uygulamalar | Paslanmaz çelik MIM malzemeleri, korozyonla ilgili gereksinimleri destekleyebilir. | Yüzey durumu, pasivasyon, ortam uyumsuzluğu. | Uygulama ortamı, temizleme yöntemi, yüzey işleme gereksinimi. |
| Küçük hareketli bileşenler | Karmaşık fonksiyonel şekiller, nihai şekle yakın olarak kalıplanabilir. | Sürtünme yüzeyi, tolerans birikimi, temas noktalarında aşınma. | Hareket arayüzü, referans düzeni, ikincil işleme ihtiyacı. |
| Elektrik, sensör veya manyetik donanım | MIM, küçük fonksiyonel metal parçaları destekleyebilir. | Malzeme özellik değişimi, kaplama veya manyetik tepki belirsizliği. | Malzeme ailesi, kaplama, muayene yöntemi. |
| Montaj birleştirme | Birden fazla parça, tek bir kalıplanmış bileşen haline gelebilir. | Kalın kesitler, gizli büzülme riski, zor inceleme. | Yük yolu, duvar dengesi, fonksiyonel yüzeyler. |
Bir Uygulamayı Metal Enjeksiyon Kalıplama İçin Uygun Kılan Nedir?
MIM uygulamaları yalnızca endüstri adıyla tanımlanmaz. Otomotiv, medikal, elektronik, endüstriyel aletler, robotik, havacılık, yeni enerji ve giyilebilir cihazlar hepsi MIM kullanabilir, ancak gerçek uygunluk parçanın kendisinden gelir. İyi bir MIM uygulaması normalde geometri zorluğunu, üretim tekrarlanabilirliğini, malzeme performansını ve gerçekçi bir tolerans stratejisini birleştirir. Kalıplamadan bağlayıcı giderme ve sinterlemeye kadar olan üretim dizisi için bkz. metal enjeksiyon kalıplama prosesi.
Küçük Karmaşık Metal Parçalar
MIM, parça verimli kalıplama ve sinterleme için yeterince küçük olduğunda ancak ekonomik ölçekte işlenemeyecek kadar geometrik olarak karmaşık olduğunda en değerlidir. Örnekler arasında minyatür dişliler, kilitleme parçaları, cerrahi alet bileşenleri, menteşeler, braketler, miller, konnektör parçaları, sensör donanımları ve küçük yapısal bileşenler bulunur.
Karmaşıklık faydalı olmalı, dekoratif değil. Küçük delikler, alttan kesikler, nervürler, patronlar, ince dişler, ince duvarlar, kavisli yüzeyler, iç formlar ve entegre fonksiyonel şekiller gibi özellikler, işleme, montaj veya malzeme israfını azaltıyorsa MIM kararını destekleyebilir.
Yüksek Hacimli ve Kararlı Tasarıma Sahip Parçalar
MIM, kalıp, süreç geliştirme, bağlayıcı giderme kontrolü ve sinterleme doğrulaması gerektirir. Bu nedenle, tasarımın kararlı olduğu ve üretim hacminin, kalıp ve kalifikasyon maliyetlerini birçok parçaya yaymak için yeterince yüksek olduğu durumlarda genellikle daha uygundur.
Yaygın bir hata, tasarımın hala birkaç haftada bir değiştiği erken aşamada MIM kullanmaktır. Erken fizibilite incelemesi faydalıdır, ancak üretim kalıbı normalde montaj arayüzü, fonksiyonel yüzeyler, malzeme yönü ve kritik toleranslar makul ölçüde stabilize olana kadar beklemelidir.
İşlenmesi Zor Geometri
CNC işleme çok sayıda fikstür, küçük takımlar, zor iç özellikler, önemli malzeme kaldırma veya uzun çevrim süresi gerektirdiğinde MIM cazip hale gelir. Ayrıca, birkaç işlenmiş veya damgalanmış parçadan oluşan bir montajın, tek bir kalıplanmış ve sinterlenmiş bileşen olarak yeniden tasarlanabildiği durumlarda da yardımcı olabilir.
Bu, MIM'in işlemeyi tamamen ortadan kaldırdığı anlamına gelmez. Kritik delikler, dişler, referans yüzeyleri, sızdırmazlık alanları veya çok sıkı toleranslı özellikler için ikincil işleme hala kullanılabilir. Kalıplamadan önceki temel soru, hangi yüzeylerin kalıplanabileceği ve hangi yüzeylerin ikincil operasyonlar için ayrılması gerektiğidir.
Malzeme Performans Gereksinimleri
MIM, plastiğin yeterince güçlü olmadığı ve geleneksel metal şekillendirme yöntemlerinin gerekli geometri için verimli olmadığı durumlarda düşünülür. Uygulama gereksinimleri korozyon direnci, aşınma direnci, mekanik dayanım, ısıl işlem yanıtı, manyetik performans veya tıbbi sınıf malzeme yönünü içerebilir.
Malzeme seçimi bir katalog kararı olarak ele alınmamalıdır. Uygulama ortamı, yük koşulu, yüzey gereksinimi, ısıl işlem planı, korozyona maruz kalma, temizlik gereksinimi ve muayene yöntemi, bir malzemenin belirli bir MIM projesi için uygun olup olmadığını etkiler.
Tipik Metal Enjeksiyon Kalıplama Parça Uygulamaları
Birçok MIM uygulaması, endüstri adına göre değil, bileşen türüne göre değerlendirilmesi daha kolaydır. Dişliler, braketler, miller, menteşeler ve kilitleme parçaları gibi bileşene özgü örnekler için bkz. MIM parçaları ve parça aileleri.
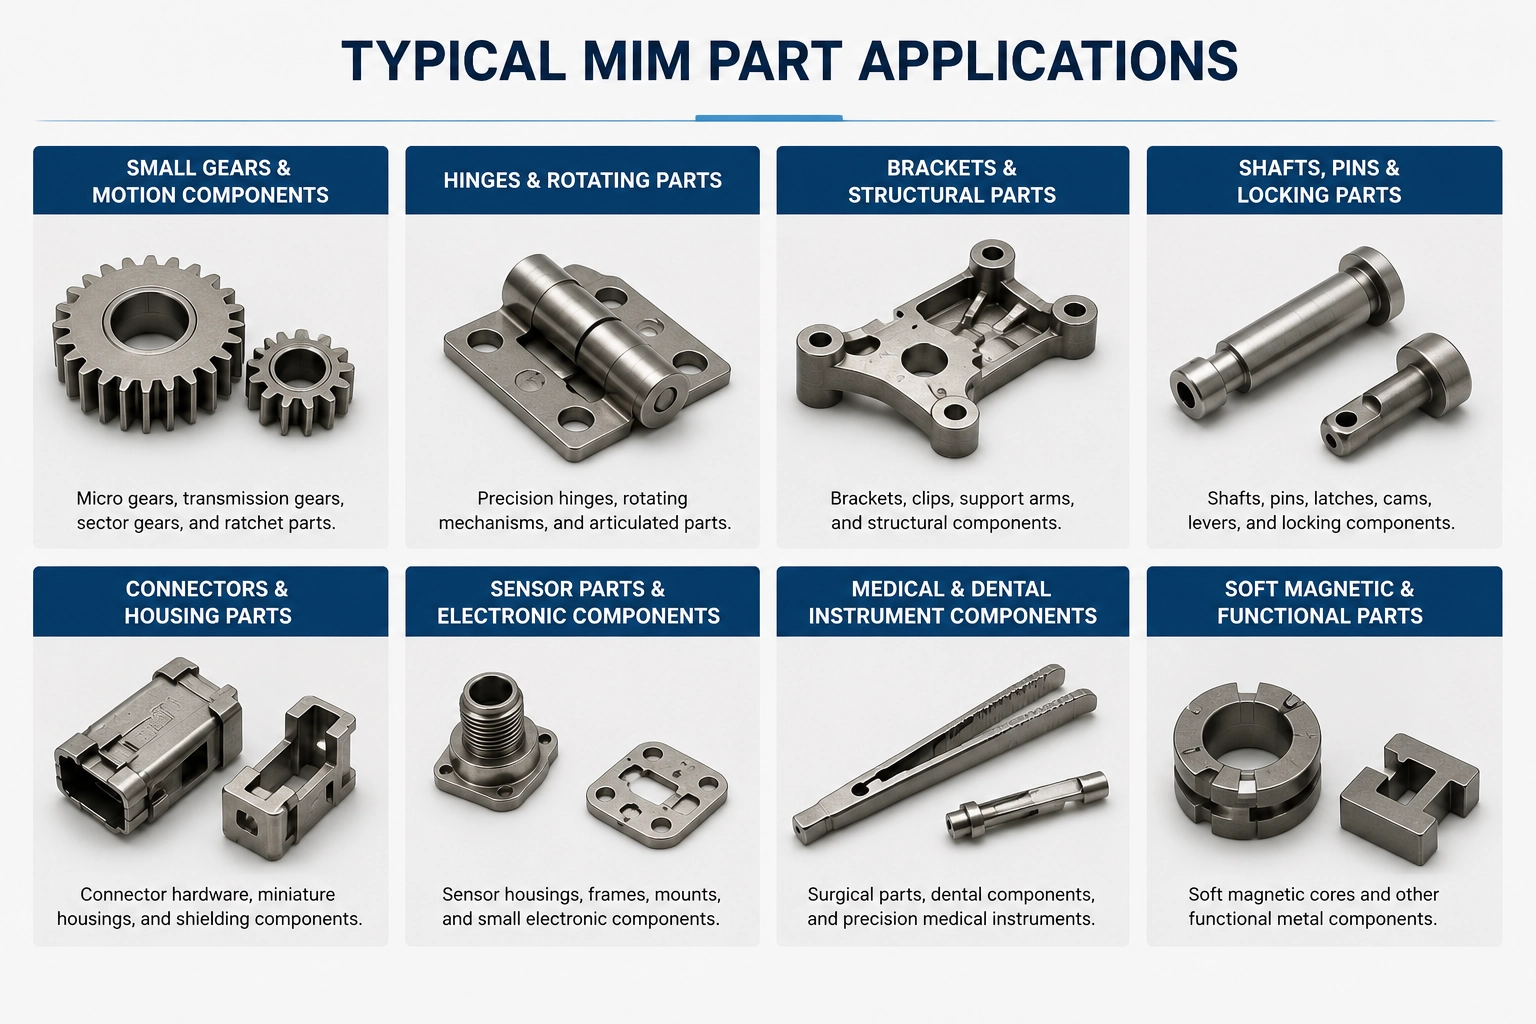
Küçük Dişliler ve Hareket Bileşenleri
Küçük dişliler, mikro dişliler, sektör dişlileri, cırcır parçaları ve hareket iletim bileşenleri, geometri kompakt olduğunda ve diş formlarının seri üretimde işlenmesi zor veya maliyetli olduğunda yaygın adaylardır. MIM, karmaşık dişli benzeri geometriyi destekleyebilir, ancak diş doğruluğu, aşınma yüzeyi, ısıl işlem tepkisi ve sinterleme sonrası boyutsal kontrol incelenmelidir.
Menteşeler, Braketler ve Yapısal Parçalar
MIM, delikler, bossalar, kavisli yüzeyler, ribler ve yük taşıma özelliklerini birleştiren kompakt menteşeler, küçük braketler, destek kolları ve yapısal parçalar için faydalı olabilir. Bu parçalar genellikle tüketici elektroniği, giyilebilir cihazlar, otomotiv donanımları, endüstriyel mekanizmalar ve kompakt montajlarda bulunur.
Miller, Pimler ve Kilitleme Parçaları
Küçük miller, pimler, mandallar, kamlar, kollar ve kilitleme bileşenleri, karmaşık şekiller, aşınma direnci, korozyon direnci veya ölçekte kararlı üretim gerektirdiğinde MIM için uygun olabilir. İnceleme, temas aşınması, mukavemet, yüzey kalitesi, boyutsal referanslar ve ikincil işlem ihtiyaçlarına odaklanmalıdır.
Konnektörler, Sensör Parçaları ve Minyatür Gövdeler
MIM, küçük konnektör donanımları, sensör gövdeleri, koruyucu bileşenler, minyatür metal çerçeveler ve elektronik veya endüstriyel cihazlar için kompakt yapısal parçaları destekleyebilir. Bu uygulamalar genellikle minyatürleştirme, kararlı geometri, korozyon direnci, kaplama uyumluluğu veya manyetik tepki gerektirir.
Cerrahi, Dişçilik ve Tıbbi Cihaz Bileşenleri
MIM, küçük geometri, korozyon direnci, mukavemet veya fonksiyonel hassasiyet gerektiren seçilmiş cerrahi, dişçilik ve tıbbi cihaz bileşenleri için düşünülebilir. Tıbbi uygulamalar, dikkatli malzeme seçimi, temizlik gereksinimleri, yüzey bitirme, izlenebilirlik ve validasyon planlaması gerektirir.
Yumuşak Manyetik ve Fonksiyonel Metal Bileşenler
Bazı MIM uygulamaları, yumuşak manyetik tepki, kontrollü genleşme, aşınma direnci veya korozyon direnci gibi fonksiyonel malzeme davranışı gerektirir. Bunlar sadece şekil odaklı projeler değil, malzeme performansı projeleridir. Sinterleme atmosferi, yoğunluk, karbon kontrolü, ısıl işlem ve muayene yöntemi nihai performansı etkileyebilir.
MIM'in Doğru Uygulama Seçimi Olmadığı Durumlar
MIM, CNC işleme, basınçlı döküm, damgalama, hassas döküm veya PM'nin evrensel bir alternatifi değildir. En güçlü olduğu durum, uygulamanın hem geometriye hem de üretim ekonomisine uyduğu zamandır. Sorumlu bir MIM üreticisi, parça sürece uymadığında “uygun değil” diyebilmelidir.
- Parça, verimli kalıplama ve sinterleme için çok büyük.
- Üretim hacmi, kalıplama takımını haklı çıkarmak için çok düşük.
- Geometri basittir ve damgalama, tornalama, frezeleme veya presleme ile daha ekonomik olarak üretilebilir.
- Tasarım hala kararsızdır ve büyük geometri değişiklikleri beklenmektedir.
- Tolerans gereksinimi son derece sıkıdır ancak ikincil bir işleme izin verilmemektedir.
- Duvar kalınlığı farkı çok büyük ve yüksek sinterleme bükülme riski yaratıyor.
- Malzeme gereksinimi, pratik bir MIM besleme stoğu ve sinterleme yoluyla uyuşmuyor.
- Kozmetik yüzey gereksinimi, gerçekçi bir bitirme planı olmadan karşılanamaz.
- Uygulama, alıcı tarafından tanımlanmamış sertifikasyon, test veya izlenebilirlik gerektiriyor.
- Parça, preslenebilir ve maliyet hassas geometrisi nedeniyle PM için daha uygundur.
- Parça, gerekli malzeme özellikleri metalik değil seramik olduğu için CIM için daha uygundur.
- Ana hedef sadece “CNC'yi değiştirmek” olup geometri, hacim veya maliyet gerekçesi yok.
MIM Yerine PM, CNC, Döküm, Damgalama veya CIM Ne Zaman Seçilmeli
Bir parça MIM için uygun değilse, bir sonraki adım projeyi MIM kalıbına zorlamak değildir. Daha iyi karar, geometri, malzeme, hacim, tolerans ve maliyet yapısını diğer üretim yollarıyla karşılaştırmaktır.
| Üretim Yolu | En Uygun | MIM Yerine Tercih Edilmesinin Tipik Nedeni |
|---|---|---|
| MIM | Yüksek tekrarlanabilirlik ve fonksiyonel malzeme gereksinimleri olan küçük, karmaşık metal parçalar. | Karmaşık geometri, yüksek hacimli üretim ve yakın net şekilli metal performansı kalıp yatırımını haklı çıkardığında MIM'i seçin. |
| PM | Nispeten düzenli, preslenebilir, maliyet hassasiyeti olan sinterlenmiş metal parçalar. | Geometri dikey olarak sıkıştırılabildiğinde ve maliyet verimliliği karmaşık 3D özelliklerden daha önemli olduğunda PM'i seçin. |
| CNC İşleme | Düşük hacimli parçalar, prototipler, büyük parçalar veya çok sıkı talaşlı işleme toleransları gerektiren özellikler. | Tasarım değişiklikleri sık olduğunda, kalıp yatırımı haklı görülmediğinde veya kritik boyutlar doğrudan işleme gerektirdiğinde CNC'yi seçin. |
| Döküm | Döküm ekonomisinin MIM'den daha güçlü olduğu daha büyük metal parçalar veya şekiller. | Parça boyutu, et kalınlığı veya üretim ekonomisi MIM kalıplama ve sinterlemeye uygun olmadığında dökümü seçin. |
| Sac metal şekillendirme | Düz veya şekillendirilmiş geometriye sahip ince sac metal parçalar. | Parça sac bazlıysa ve MIM tarzı 3D karmaşık kalıplanmış geometri gerektirmiyorsa damgalama tercih edin. |
| CIM | Seramik malzeme özellikleri gerektiren küçük karmaşık seramik parçalar. | Gerekli işlev elektrik yalıtımı, seramik sertliği, yüksek sıcaklık seramik davranışı veya diğer seramiğe özgü performanslar olduğunda CIM'i seçin. |
Bu MIM Uygulamalarının Sıkça Görüldüğü Endüstriler
MIM uygulamaları, karmaşık geometriye ve tekrarlanabilir üretime sahip kompakt metal parçalara ihtiyaç duyan endüstrilerde yaygın olarak görülür. Endüstri bağlamı malzeme, doğrulama, yüzey, muayene ve izlenebilirlik gereksinimlerini değiştirebilir, bu nedenle sektöre özgü projeler ilgili gereksinimlere göre de kontrol edilmelidir. MIM endüstri rehberliği.
Otomotiv
Otomotiv MIM uygulamaları genellikle kilitler, sensörler, yakıt sistemleri, kontrol sistemleri, emniyet donanımları ve kompakt mekanik düzeneklerde kullanılan küçük metal parçaları içerir.
Ana inceleme: mukavemet, aşınma, korozyon direnci, üretim hacmi ve boyutsal tekrarlanabilirlik.
Otomotiv MIM uygulamaları →Tıbbi Cihazlar
Tıbbi cihaz MIM uygulamaları küçük cerrahi, diş, ortopedi veya enstrümantasyonla ilgili bileşenleri içerebilir.
Ana inceleme: malzeme seçimi, korozyon direnci, temizlik, yüzey işlemi, validasyon gereksinimleri ve izlenebilirlik beklentileri.
Tıbbi cihaz MIM uygulamaları →Tüketici Elektroniği
Tüketici elektroniği uygulamaları genellikle minyatür yapısal parçalar, menteşeler, braketler, konnektör donanımları, küçük muhafazalar ve kozmetik metal bileşenlere odaklanır.
Ana inceleme: ince cidar geometrisi, yüzey kalitesi, boyutsal kararlılık ve yüksek hacimli tekrarlanabilirlik.
Tüketici elektroniği MIM uygulamaları →Endüstriyel Takımlar
Endüstriyel takım uygulamaları, küçük aşınmaya dayanıklı parçalar, takım mekanizmaları, kilitleme elemanları, braketler ve hassas donanımlar için MIM kullanabilir.
Ana inceleme: sertlik, aşınma direnci, ısıl işlem planlaması ve fonksiyonel yüzey kontrolü.
Endüstriyel takım MIM uygulamaları →Robotik
Robotik uygulamaları, kompakt eklemler, tutucu parçalar, küçük dişliler, sensör muhafazaları, braketler ve minyatür mekanik elemanlar içerebilir.
Ana inceleme: yük yolu, hareket arayüzü, boyutsal tekrarlanabilirlik ve montaj hassasiyeti.
Robotik MIM uygulamaları →Havacılık
Havacılıkla ilgili MIM uygulamaları, doğrulama, malzeme takip edilebilirliği ve müşteri gereksinimleri genellikle daha zorlu olduğu için dikkatlice ele alınmalıdır.
Ana inceleme: malzeme gereksinimi, izlenebilirlik, muayene yöntemi ve müşteri onay beklentileri.
Havacılık MIM uygulamaları →Yeni Enerji
Yeni enerji uygulamaları, küçük sensör parçaları, konnektör donanımları, valf ile ilgili parçalar, termal veya korozyona dayanıklı bileşenler ve kompakt metal yapılar içerebilir.
Ana inceleme: uygulama ortamı, korozyona maruz kalma, ısı, elektriksel veya manyetik işlev ve muayene gereksinimleri.
Yeni enerji MIM uygulamaları →Giyilebilir Cihazlar
Giyilebilir cihaz uygulamaları genellikle küçük metal muhafazalar, menteşeler, saat bileşenleri, konnektör parçaları, dekoratif-işlevsel metal bileşenler ve kompakt yapısal parçalar içerir.
Ana inceleme: yüzey kalitesi, korozyon direnci, cilt teması malzeme gereksinimleri ve boyutsal tutarlılık.
Giyilebilir cihaz MIM uygulamaları →Malzeme Gereksinimleri MIM Uygulamalarını Nasıl Etkiler
Malzeme seçimi, tüm uygulama incelemesini değiştirir. İki parça aynı şekle sahip olabilir ancak biri korozyon direnci, diğeri aşınma direnci ve bir diğeri manyetik tepki gerektiriyorsa farklı MIM stratejileri gerektirebilir. Alaşım aileleri ve özelliğe dayalı seçim için inceleyin MIM Malzemeleri.
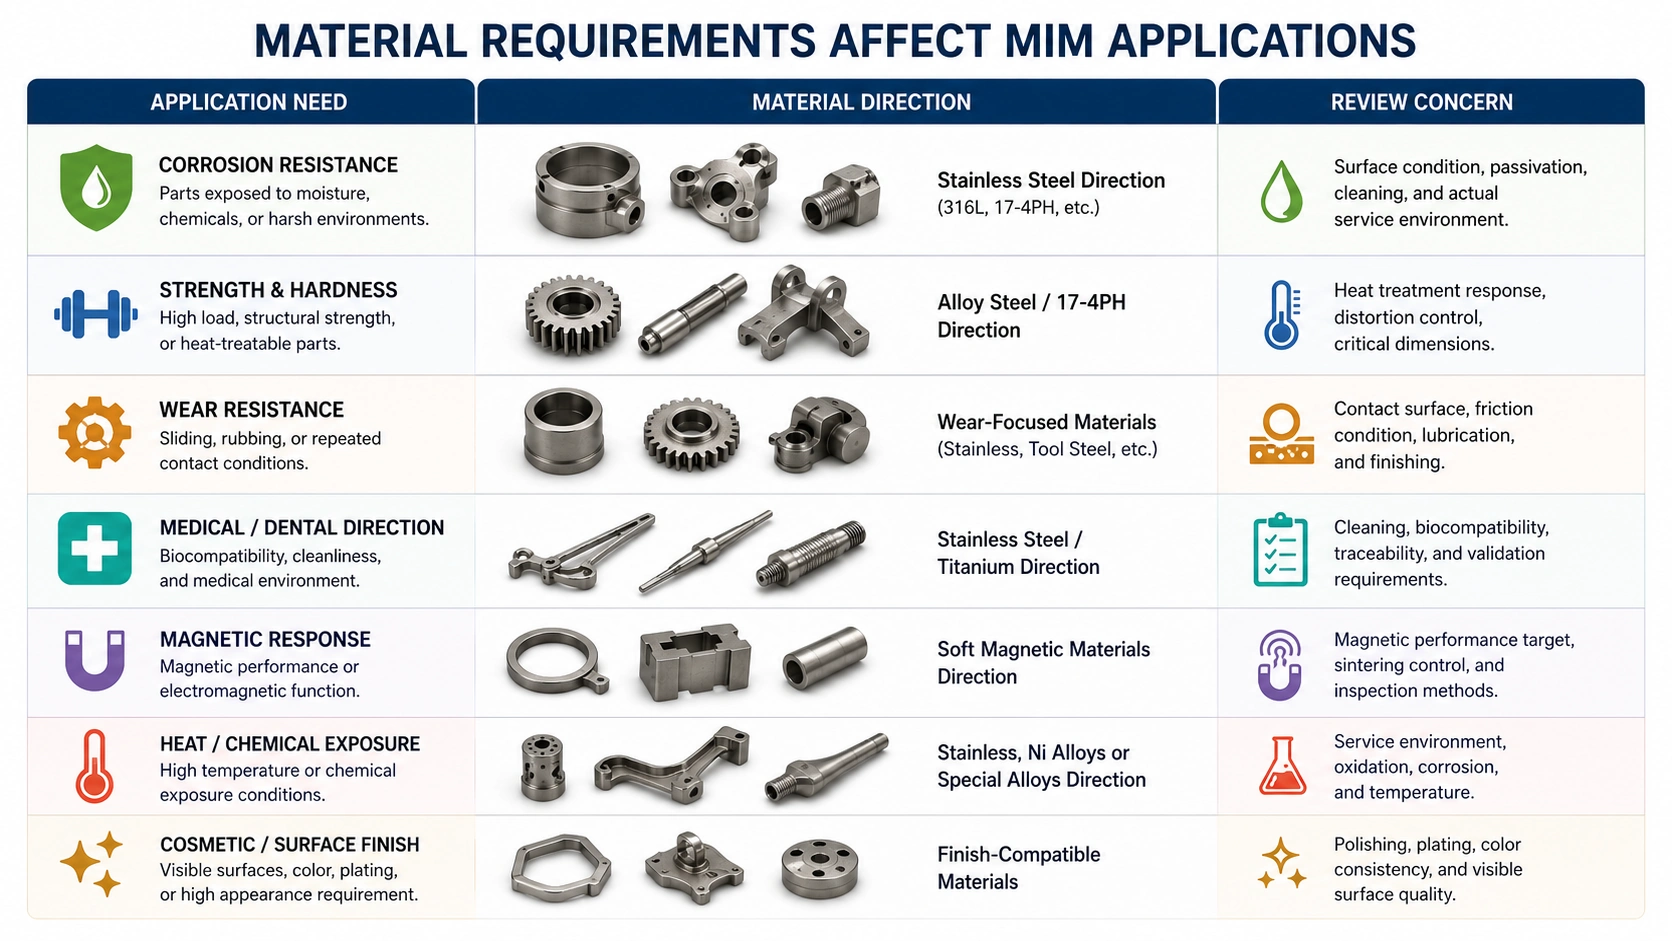
| Uygulama İhtiyacı | Olası MIM Malzeme Yönelimi | İnceleme Konusu |
|---|---|---|
| Korozyon direnci | Paslanmaz çelik yönelimi, mukavemet ve ortama bağlı olarak 316L veya 17-4PH gibi. | Korozyon ortamı, yüzey kalitesi, pasivasyon, temizleme yöntemi. |
| Mukavemet ve sertlik | Düşük alaşımlı çelik, çökelme sertleşmeli paslanmaz çelik veya ısıl işlem görebilir malzeme yönelimi. | Isıl işlem bozulması, kritik boyutlar, sertlik gereksinimi. |
| Aşınma direnci | Paslanmaz çelik, takım çeliği veya aşınma odaklı diğer malzeme yönelimi. | Temas yüzeyi, sürtünme koşulu, yağlama, yüzey işlemi. |
| Tıbbi veya dişçilik yönelimi | Uygun olduğunda tıbbi paslanmaz çelik veya titanyum yönelimi. | Müşteri spesifikasyonu, düzenleyici beklenti, temizlik, izlenebilirlik. |
| Manyetik tepki | Yumuşak manyetik malzeme yönelimi. | Manyetik performans hedefi, sinterleme atmosferi, muayene yöntemi. |
| Isı veya kimyasal maruziyet | Uygun olduğunda paslanmaz çelik, nikel alaşımı veya özel alaşım yönelimi. | Gerçek servis ortamı, oksidasyon, korozyon, sıcaklık maruziyeti. |
| Kozmetik metal parça | Paslanmaz çelik veya bitişle uyumlu diğer malzeme yönlendirmesi. | Parlatma, kaplama, renk tutarlılığı, görünür yüzey kusurları. |
MIM Kalıplamadan Önce Uygulama Risk Ekranı
Bir parça CAD'de uygun görünebilir ve yine de kalıplama, yeşil parça elleçleme, bağlayıcı giderme, sinterleme, ikincil işlemler veya muayene kontrolsüz riskler oluşturursa kötü bir üretim adayı olabilir. Bu kontroller kalıplamadan önce faydalıdır; ayrıntılı geometri, duvar, datum ve tolerans kararları daha sonra üzerinde çalışılabilir. MIM Tasarım Kılavuzu.
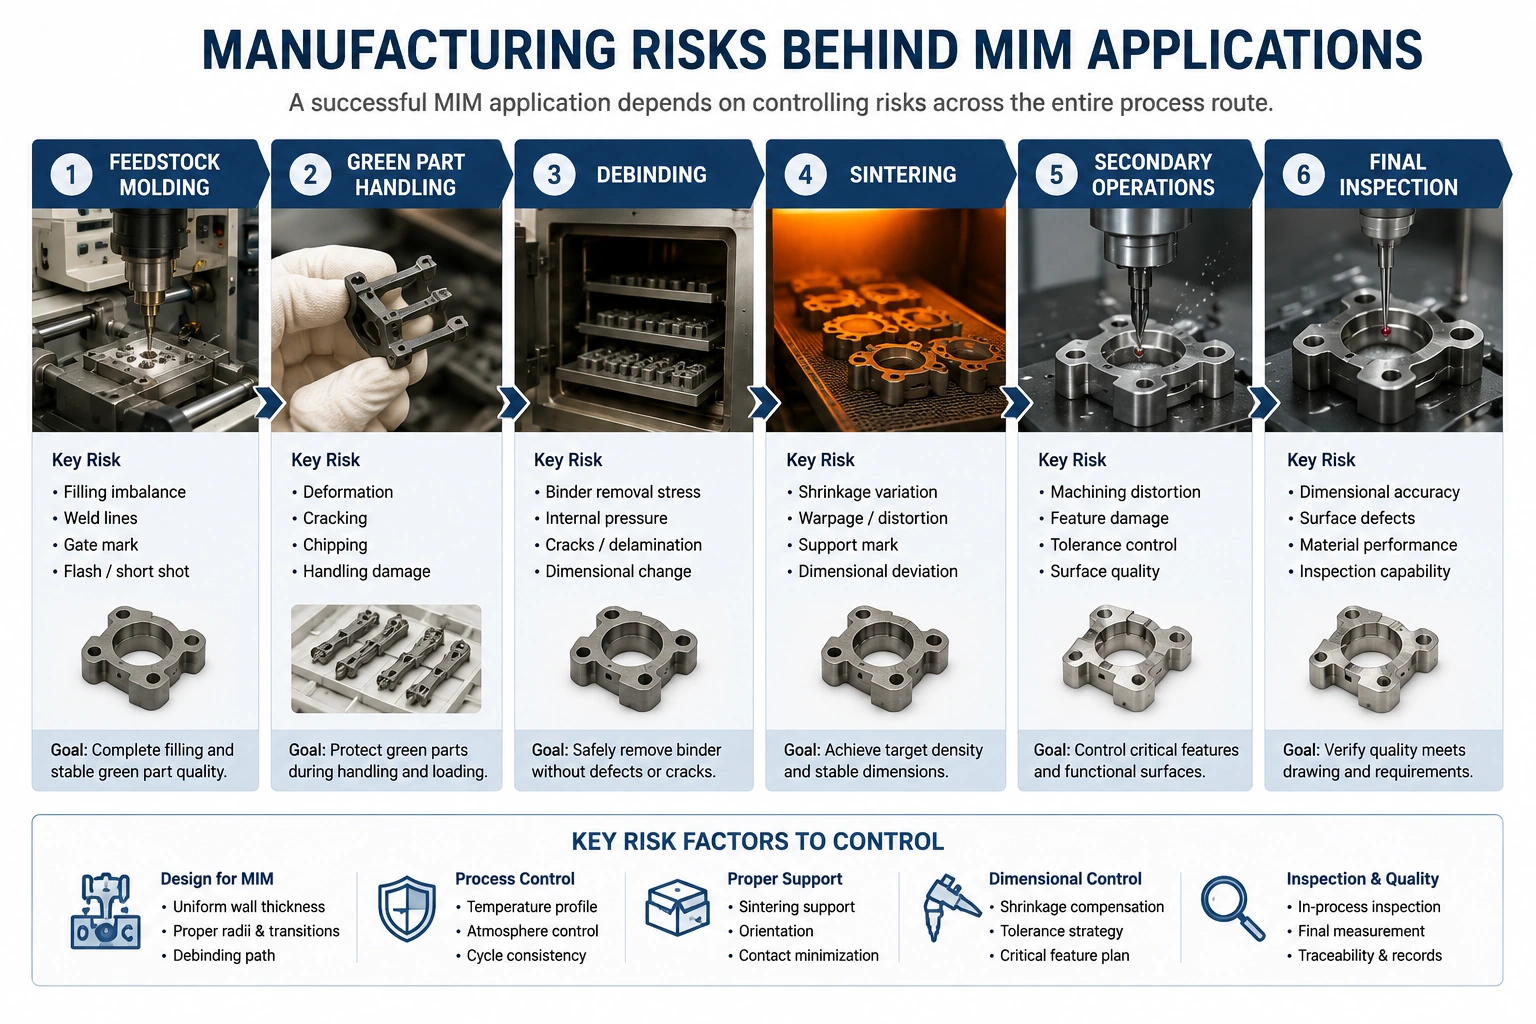
Kalıp Dolumu ve Yolluk Konumu
Yolluk konumu, dolum dengesini, kaynak hatlarını, yolluk izlerini, yüzey görünümünü ve boyutsal kararlılığı etkiler. Kozmetik veya fonksiyonel yüzeyler için, kalıp tasarımından önce yolluk pozisyonu gözden geçirilmelidir. Yanlış yolluk kararları, yalnızca muayene ile düzeltilemeyecek görünür izlere veya dengesiz doluma neden olabilir.
İnce Duvarlar ve Duvar Geçişleri
MIM'de ince duvarlar mümkündür, ancak kalın ve ince kesitler arasındaki ani değişiklikler kalıplama kusurları, bağlayıcı giderme gerilimi ve sinterleme distorsiyonu riskini artırır. Üniform duvar tasarımı genellikle yoğun yerel kütle birikiminden daha kararlıdır.
Ham Parça Taşıma
Enjeksiyon kalıplamadan sonra, yeşil parça hala bağlayıcı içerir ve bitmiş bir metal parça değildir. Küçük ince özellikler, uzun kollar ve hassas kenarlar, bağlayıcı giderme öncesinde taşıma, çapak alma, tepsi yükleme ve transfer için gözden geçirilmelidir.
Bağlayıcı Giderme Yolu
Bağlayıcı giderme kararlı olmalıdır. Parçada kalın kesitler, kör iç bölgeler veya zor bağlayıcı çıkış yolları varsa, bağlayıcı giderme kusurları oluşabilir. Parça tasarımı, bağlayıcının iç basınç veya çatlama riski olmadan uzaklaştırılmasına izin vermelidir.
Sinterleme Büzülmesi ve Destek
MIM parçaları sinterleme sırasında önemli ölçüde büzülür. Kalıp telafisi beklenen büzülmeyi hesaba katabilir, ancak eşit olmayan duvar kalınlığı, desteksiz açıklıklar, asimetrik kütle ve zayıf fırın desteği yine de distorsiyona neden olabilir.
Tolerans ve İkincil Talaşlı İmalat
MIM, tekrarlanabilir şekilde nihai şekle yakın geometri elde edebilir, ancak her özelliğin sinterlemeden sonra sıkı talaşlı imalat toleransına ulaşması beklenmemelidir. Kritik delikler, dişler, sızdırmazlık yüzeyleri, yatak alanları veya hassas referans noktaları ikincil işleme veya boyutlandırma gerektirebilir.
Örnek: Sinterleme Sırasında İnce Kol Braketinin Çarpılması
Bu temsili mühendislik örneği, geometrinin, sinterleme desteğinin ve tolerans stratejisinin kalıplamadan önce birlikte gözden geçirilmesi gerektiğini göstermektedir.
İki ince kollu küçük bir braket MIM için uygun görünüyordu, ancak ilk denemede sinterleme sonrası kol distorsiyonu ve dengesiz delik konumu gözlendi.
Parça eşit olmayan et kalınlığına, uzun desteksiz bir açıklığa ve ince bir geçiş alanına yakın kritik bir deliğe sahipti.
Tasarım, sinterleme desteği ve tolerans stratejisi kalıp öncesi birlikte incelenmemişti. Çizim tüm boyutları eşit derecede kritik olarak ele almıştı.
Tasarım daha yumuşak geçişler için ayarlandı, fırın desteği revize edildi ve seçilen kritik delikler ikincil işleme için ayrıldı.
Kalıp serbest bırakılmadan önce yük yolu, duvar dengesi, destek yönü, referans şeması ve ikincil işlem planını gözden geçirin.
RFQ Öncesi Uygulama İnceleme Kontrol Listesi
Teklif talebinde bulunmadan önce, gerçek bir MIM uygunluk incelemesi için yeterli bilgi hazırlayın. Tek başına bir çizim faydalıdır, ancak uygulama bağlamı genellikle proses yolunun uygun olup olmadığını belirler. Amaç, kalıp tasarımı veya numune üretiminden önce fizibiliteyi, riski, maliyet etkenlerini, tolerans stratejisini ve muayene yöntemini doğrulamaktır.

Gönderilmesi Önerilen Bilgiler
| Bilgi | Neden Önemlidir |
|---|---|
| 2D çizim | Boyutları, toleransları, yüzeyleri ve muayene gereksinimlerini tanımlar. |
| 3D CAD dosyası | Geometri, et kalınlığı, alttan kesikler, kalıplanabilirlik ve sinterleme büzülmesi telafisinin değerlendirilmesine yardımcı olur. |
| Malzeme gereksinimi | Besleme stoğu yönünü, sinterleme rotasını, ısıl işlemi ve bitirme planını belirler. |
| Kritik boyutlar | Kalıplanmış boyutların ikincil işlenmiş özelliklerden ayrılmasına yardımcı olur. |
| Yıllık hacim tahmini | Kalıp ve proses geliştirmenin ekonomik olarak makul olup olmadığını belirler. |
| Uygulama ortamı | Korozyon, aşınma, ısı, yük, manyetik veya temizlik gereksinimlerini netleştirir. |
| Yüzey kalitesi gereksinimi | Parlatma, tamburlama, kaplama, pasivasyon veya kozmetik incelemeyi etkiler. |
| Isıl işlem gereksinimi | Malzeme seçimini, bozulma riskini ve sertlik stratejisini etkiler. |
| Montaj işlevi | Tolerans yığılması ve eşleşen yüzeylerin incelenmesine yardımcı olur. |
| Mevcut üretim sorunu | MIM'i CNC, döküm, damgalama, PM veya montaj bazlı üretimle karşılaştırmaya yardımcı olur. |
XTMIM Mühendislerinin İncelemesi Gerekenler
- Geometrinin MIM kalıplama ve sinterlemeye uygun olup olmadığı.
- Et kalınlığının stabil üretim için yeterince dengeli olup olmadığı.
- Kritik özelliklerin ikincil işleme ihtiyaç duyup duymadığı.
- Malzeme gereksiniminin MIM için gerçekçi olup olmadığı.
- Tahmini hacmin kalıplama takımını destekleyip desteklemediği.
- Yüzey bitirme işleminin uygulamayla uyumlu olup olmadığı.
- Muayene gereksinimlerinin açıkça tanımlanıp tanımlanmadığı.
- PM veya CIM gibi başka bir prosesin daha uygun olup olmadığı.
MIM Uygulama Ekranından Sonraki Adımlar
Parça ilk uygulama ekranını geçtiğinde, kalan mühendislik sorusuna uyan konuyu takip edin. Bu, her MIM projesini aynı şekilde ele almadan incelemeyi odaklı tutar.
- Üretim rotasını anlamanız mı gerekiyor? İnceleyin metal enjeksiyon kalıplama prosesi.
- Karşılaştırılabilir örnekler mi gerekiyor? Göz atın MIM Parçaları veya MIM Endüstrileri.
- Alaşımlama yönünü veya hizmet-ortam uyumunu onaylamanız mı gerekiyor? İnceleyin MIM Malzemeleri.
- Geometri, et kalınlığı, datum veya tolerans rehberliği mi gerekiyor? Devam edin MIM Tasarım Kılavuzu.
- Proje bazlı incelemeye hazır mısınız? İnceleme için çizimleri gönderin veya teklif iste malzeme, tolerans, yüzey ve yıllık hacim gereksinimleriyle birlikte.
Uygulamanızın MIM'e Uygun Olup Olmadığını Kontrol Etmeniz mi Gerekiyor?
2D çiziminizi, 3D CAD dosyanızı, malzeme gereksiniminizi, kritik boyutlarınızı, yüzey gereksinimlerinizi, uygulama ortamınızı ve tahmini yıllık hacminizi gönderin. XTMIM, parçanın MIM için uygun olup olmadığını, ikincil işlemlerin gerekli olup olmadığını ve kalıplama, numune üretimi veya seri üretim onayından önce hangi risklerin doğrulanması gerektiğini inceleyebilir.
SSS: Metal Enjeksiyon Kalıplama Uygulamaları
Metal enjeksiyon kalıplamanın başlıca uygulamaları nelerdir?
Metal enjeksiyon kalıplama, esas olarak tekrarlanabilir üretim ve fonksiyonel malzeme performansı gerektiren küçük, karmaşık metal parçalar için kullanılır. Yaygın uygulamalar arasında küçük dişliler, menteşeler, braketler, miller, pimler, kilitleme parçaları, konnektör donanımları, sensör bileşenleri, cerrahi alet parçaları, diş bileşenleri ve kompakt yapısal metal parçalar bulunur.
MIM ne zaman CNC işleme yerine düşünülmelidir?
MIM, parça küçük, karmaşık, tekrarlı üretim hacmi gerektiğinde ve çoklu kurulumlar, ince takımlar, malzeme atığı veya zor iç özellikler nedeniyle işlenmesi maliyetli olduğunda CNC işleme yerine düşünülmelidir. CNC, prototipler, düşük hacimli parçalar, büyük parçalar veya çok sıkı işlenmiş toleranslar gerektiren özellikler için hala daha iyi olabilir.
Bir uygulama için MIM'i ne zaman seçmemeliyim?
MIM, çok büyük parçalar, çok düşük hacimli parçalar, basit geometriler, kararsız tasarımlar, ikincil işleme payı olmayan aşırı toleranslı parçalar veya pratik bir MIM proses rotasıyla uyuşmayan malzemeler için uygun olmayabilir. PM, CNC işleme, basınçlı döküm, damgalama, hassas döküm veya CIM, uygulamaya bağlı olarak daha iyi olabilir.
Parçamın MIM için uygun olup olmadığını nasıl anlarım?
En güvenilir yöntem, çizim tabanlı bir DFM incelemesidir. Bir 2B çizim, 3B model, malzeme gereksinimi, kritik toleranslar, yüzey kalitesi ihtiyaçları, yıllık hacim ve uygulama ortamı gönderin. Mühendislik ekibi daha sonra kalıplanabilirlik, bağlayıcı giderme riski, sinterleme büzülmesi, ikincil işleme ihtiyaçları ve proses uygunluğunu değerlendirebilir.
MIM tıbbi cihaz bileşenleri için uygun mudur?
MIM, seçilmiş tıbbi, dişçilik ve cerrahi alet bileşenleri için, özellikle küçük karmaşık metal parçalar için uygun olabilir. Ancak tıbbi uygulamalar, malzeme gereksinimleri, yüzey kalitesi, temizlik, izlenebilirlik, validasyon ve müşteri şartnamelerinin dikkatlice incelenmesini gerektirir. Uygunluk proje bazında teyit edilmelidir.
Bir MIM uygulama incelemesi için ne sağlamalıyım?
2D çizim, 3D CAD dosyası, malzeme gereksinimi, tolerans gereksinimleri, yıllık hacim, yüzey kalitesi ihtiyaçları, varsa ısıl işlem gereksinimi ve uygulama ortamının kısa bir açıklamasını sağlayın. Parçanın mevcut üretim sorunları varsa, bu detayları da ekleyin.
Standartlar ve Teknik Referans Notu
MIM uygulama kararları, parça çizimlerine, müşteri şartnamelerine, malzeme gereksinimlerine ve doğrulanmış proses kapasitesine dayanmalıdır. Genel MIM tasarım ve malzeme referansları erken değerlendirmeyi destekleyebilir, ancak proje düzeyindeki DFM incelemesinin yerini almamalıdır.
- MIMA metal enjeksiyon kalıplamaya genel bakış genel MIM prosesi ve uygulama anlayışı için.
- MIMA proses genel bakış kalıplama, bağlayıcı giderme, sinterleme ve MIM proses bağlamı için.
- EPMA metal enjeksiyon kalıplama teknik genel bakış süreç bağlamı ve uygulama sektörü arka planı için.
- MPIF Standard 35-MIM malzeme standartları bilgisi yaygın MIM malzeme spesifikasyonları ve referans verileri için.
Malzeme değerleri, tolerans beklentileri, test yöntemleri ve kabul kriterleri, en son resmi standartlar, müşteri çizimleri, malzeme verileri ve tedarikçi proses kabiliyetine göre teyit edilmelidir.