
Aplicações da Moldagem por Injeção de Metal
Peças Adequadas, Materiais, Indústrias e Fatores de Revisão de Engenharia
As aplicações de moldagem por injeção de metal (MIM) são mais adequadas para peças metálicas pequenas e complexas que necessitam de produção repetível, geometria difícil e propriedades metálicas funcionais, como resistência, resistência ao desgaste, resistência à corrosão ou resposta magnética. Para engenheiros de projeto, a questão principal não é apenas se uma peça pode ser moldada, mas se sua geometria, requisito de material, plano de tolerância, volume anual e método de inspeção se encaixam no processo MIM. Isso é importante antes do ferramental, pois uma peça pode parecer adequada no CAD, mas ainda assim criar riscos durante o manuseio da peça verde, remoção do ligante, retração na sinterização, projeto de suportes, usinagem secundária ou inspeção final. Use os critérios abaixo para julgar se um componente metálico específico é um bom candidato MIM antes da revisão DFM, amostragem ou preparação de cotação (RFQ).
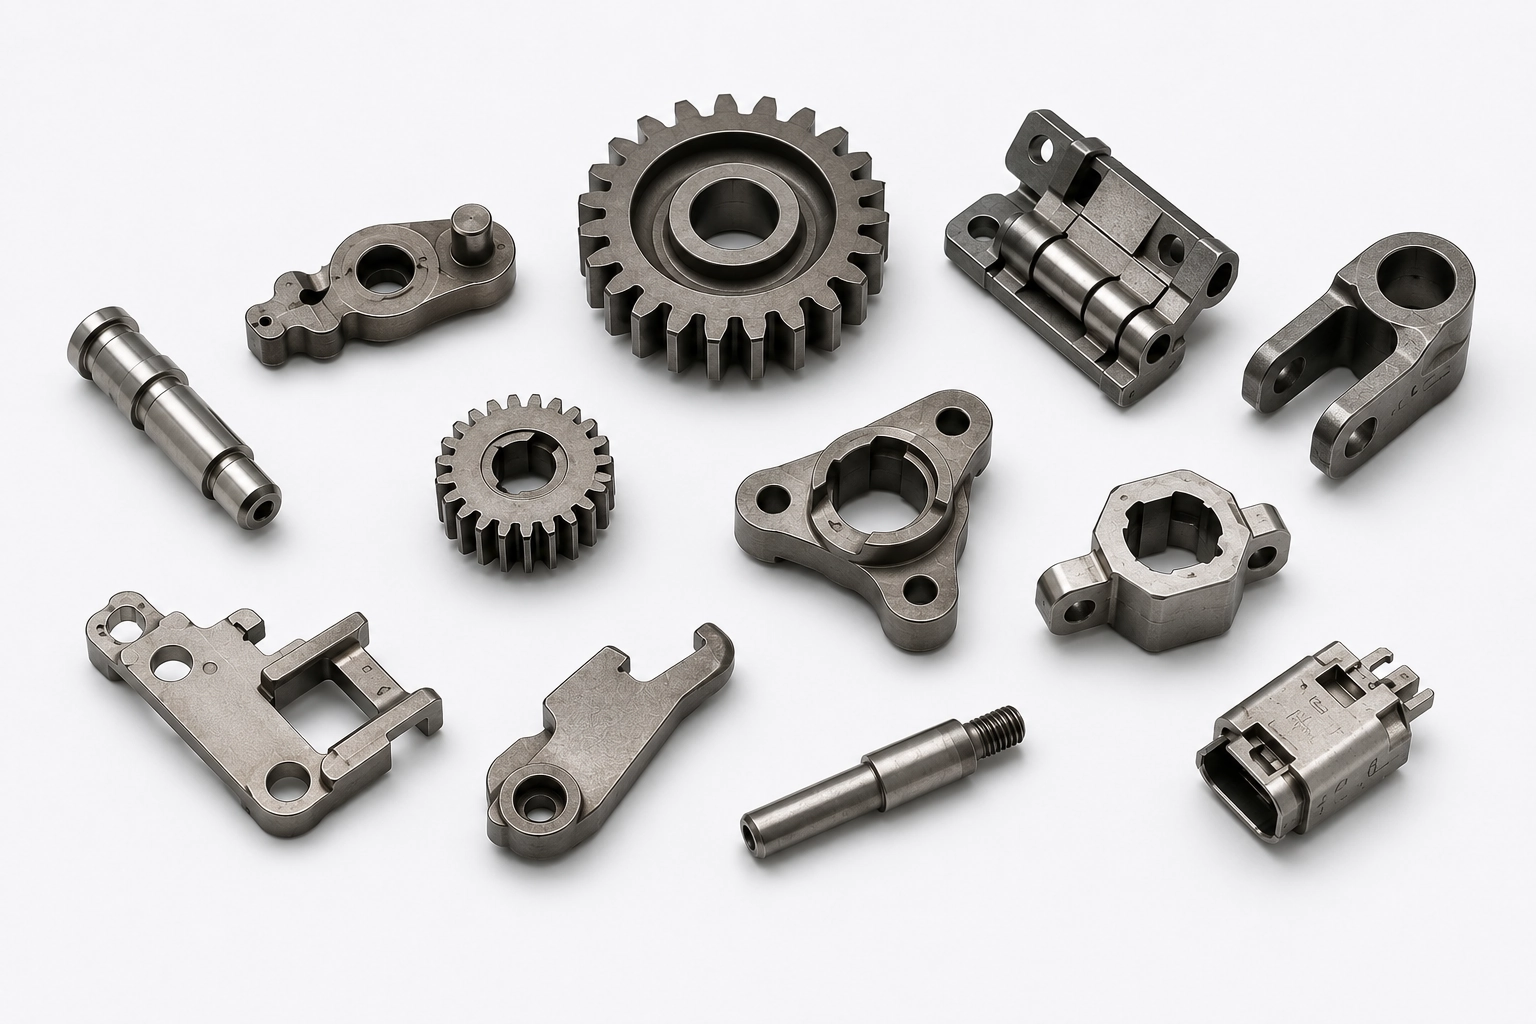
A moldagem por injeção de metal (MIM) é mais forte para peças metálicas pequenas e complexas que combinam geometria difícil, produção repetível, requisitos de material funcionais e um plano de tolerância realista. As aplicações típicas incluem engrenagens miniatura, dobradiças, suportes, eixos, pinos, peças de travamento, ferragens de conectores, componentes de sensores, peças de instrumentos cirúrgicos ou odontológicos e componentes estruturais compactos. A MIM vale a pena ser revisada quando usinagem, estampagem, fundição ou montagem de várias peças se tornam ineficientes em volume de produção, mas a adequação deve ser verificada antes do ferramental quanto à geometria, rota de material, volume anual, risco de sinterização, operações secundárias e requisitos de inspeção.
Quais Aplicações São Melhores para Moldagem por Injeção de Metal?
As aplicações de moldagem por injeção de metal (MIM) são mais fortes quando um projeto envolve peças metálicas pequenas e complexas que necessitam de produção repetível, desempenho de material funcional e um plano de tolerância e inspeção realista. As aplicações comuns de MIM incluem engrenagens miniatura, dobradiças, suportes, eixos, pinos, peças de travamento, ferragens de conectores, carcaças de sensores, componentes de instrumentos cirúrgicos ou odontológicos e peças metálicas estruturais compactas. Para exemplos específicos de componentes, consulte Peças MIM por aplicação e tipo de peça. A MIM geralmente vale a pena ser revisada quando a usinagem CNC, estampagem, fundição ou montagem de várias peças se tornam ineficientes em volume de produção, mas a peça ainda deve passar pela revisão DFM quanto à espessura da parede, manuseio da peça verde, remoção do ligante, retração na sinterização, usinagem secundária e inspeção final. As aplicações mais fortes geralmente atendem a várias condições ao mesmo tempo:
- Peças metálicas pequenas e complexas com paredes finas, furos, nervuras, bossas, rebaixos, dentes finos ou recursos funcionais integrados.
- Peças que são difíceis ou caras de usinar em CNC, estampar, fundir ou montar a partir de múltiplos componentes pequenos.
- Aplicações que exigem resistência mecânica do metal, resistência ao desgaste, resistência à corrosão, resposta a tratamento térmico ou desempenho magnético.
- Componentes com projeto estável, estratégia de tolerância realista e requisitos de inspeção que podem ser confirmados antes do ferramental.
- Projetos de produção repetitiva onde os custos de ferramental e desenvolvimento de processo podem ser justificados pelo volume anual.
- Peças onde a MIM pode formar a geometria principal enquanto a usinagem secundária é reservada apenas para características críticas selecionadas.
Matriz de Adequação de Aplicações MIM
Um bom candidato para MIM não é apenas uma peça pequena. Ele deve alinhar geometria, economia de produção, desempenho do material e requisitos de controle de qualidade. A matriz abaixo ajuda as equipes de engenharia e sourcing a avaliar aplicações antes do ferramental e evita o erro comum de escolher MIM apenas porque uma peça parece “complexa” em um modelo CAD.
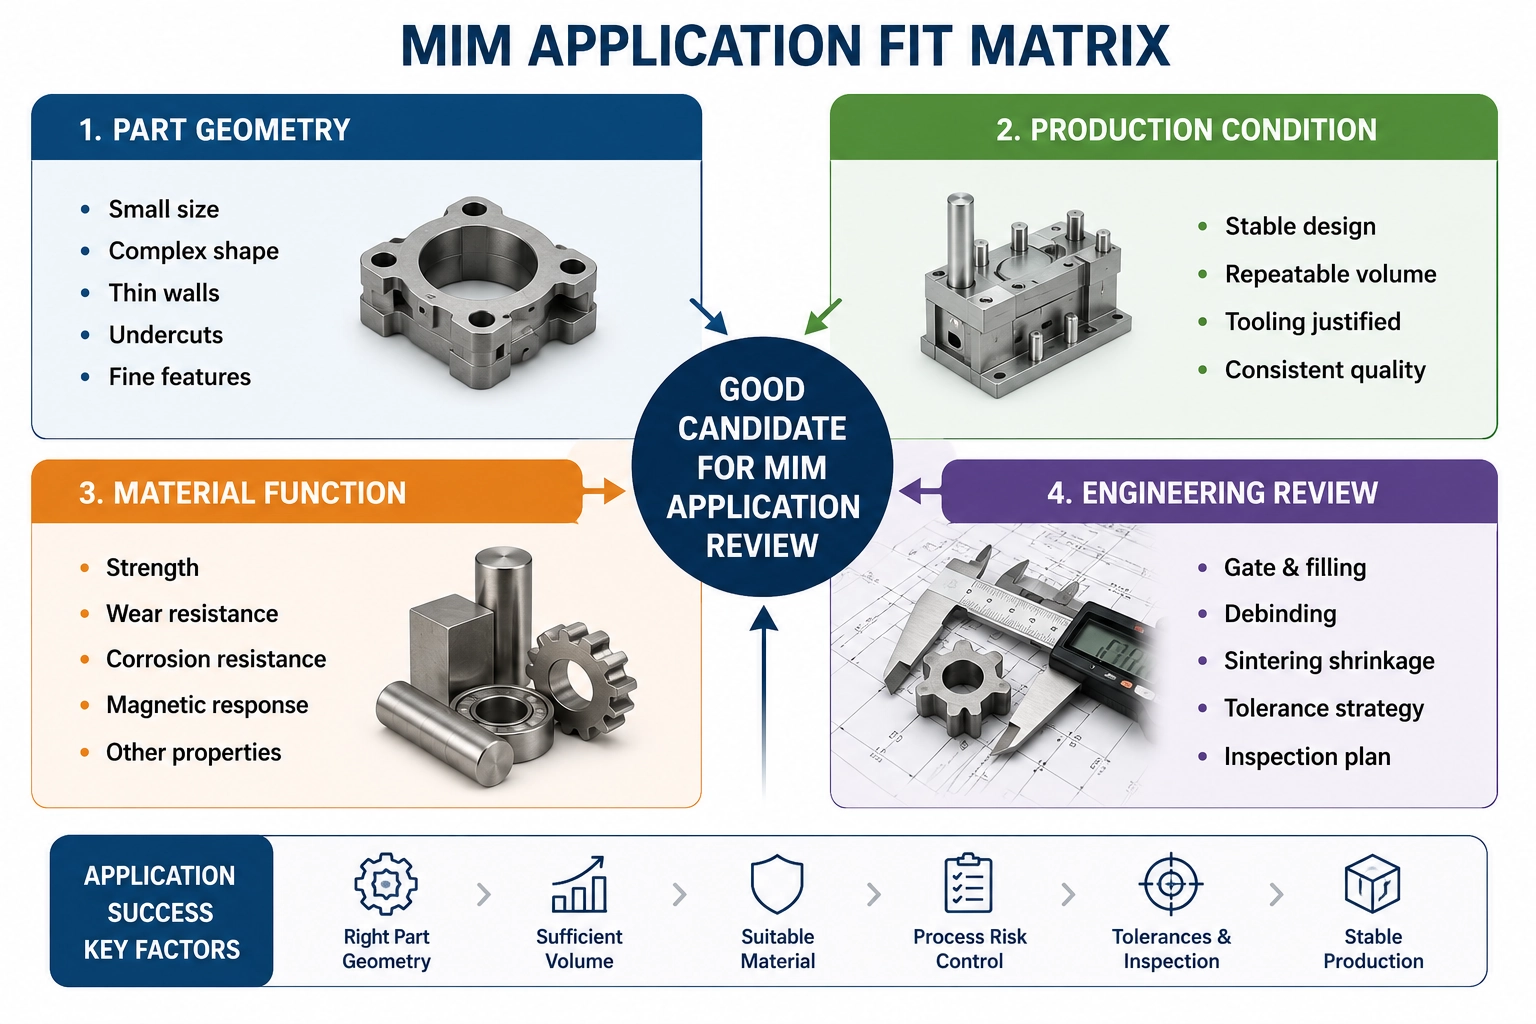
| Requisito da Aplicação | Por que o MIM é Adequado | Risco de Engenharia | O que Revisar Antes do Ferramental |
|---|---|---|---|
| Geometria pequena e complexa | A moldagem por injeção pode formar detalhes que são caros de usinar. | Desequilíbrio de preenchimento do molde, marcas de ponto de injeção, rebarbas, danos a detalhes. | Localização do ponto de injeção, linha de partição, espessura de parede, estratégia de ejeção. |
| Peças metálicas de parede fina ou miniaturizadas | O feedstock de pó fino pode suportar geometria de precisão compacta. | Fragilidade da peça verde, tensão na remoção do ligante, deformação na sinterização. | Método de manuseio, projeto de suporte, transições de parede. |
| Produção repetitiva de alto volume | O ferramental pode suportar produção repetível após validação. | Custo inicial de ferramental e desenvolvimento de processo. | Volume anual, congelamento de projeto, plano de amostragem. |
| Peças resistentes ao desgaste ou de alta resistência | Materiais MIM e tratamento térmico podem suportar desempenho funcional. | Distorção após sinterização ou tratamento térmico. | Rota de material, tratamento térmico, dimensões críticas. |
| Aplicações resistentes à corrosão | Materiais MIM de aço inoxidável podem suportar requisitos relacionados à corrosão. | Condição superficial, passivação, incompatibilidade de ambiente. | Ambiente de aplicação, método de limpeza, requisito de acabamento. |
| Componentes móveis pequenos | Formas funcionais complexas podem ser moldadas próximo ao formato final. | Superfície de atrito, acumulação de tolerâncias, desgaste nos pontos de contato. | Interface de movimento, esquema de referência, necessidade de usinagem secundária. |
| Hardware elétrico, de sensor ou magnético | A MIM pode suportar pequenas peças metálicas funcionais. | Variação de propriedade do material, incerteza de revestimento ou resposta magnética. | Família de material, revestimento, método de inspeção. |
| Consolidação de montagem | Múltiplas peças podem se tornar um único componente moldado. | Seções espessas, risco oculto de retração, inspeção difícil. | Caminho de carga, equilíbrio de paredes, superfícies funcionais. |
O Que Torna uma Aplicação Adequada para Moldagem por Injeção de Metal?
As aplicações de MIM não são definidas apenas pelo nome da indústria. Automotiva, médica, eletrônica, ferramentas industriais, robótica, aeroespacial, nova energia e dispositivos vestíveis podem usar MIM, mas a adequação real vem da própria peça. Uma boa aplicação MIM normalmente combina dificuldade geométrica, repetibilidade de produção, desempenho de material e uma estratégia de tolerância realista. Para a sequência de fabricação, desde a moldagem até a remoção do ligante e a sinterização, consulte o processo de moldagem por injeção de metal.
Pequenas Peças Metálicas Complexas
O MIM é mais valioso quando a peça é pequena o suficiente para moldagem e sinterização eficientes, mas geometricamente complexa demais para ser usinada economicamente em escala. Exemplos incluem engrenagens miniatura, peças de travamento, componentes de instrumentos cirúrgicos, dobradiças, suportes, eixos, peças de conectores, hardware de sensores e pequenos componentes estruturais.
A complexidade deve ser útil, não decorativa. Características como furos pequenos, rebaixos, nervuras, bossas, dentes finos, paredes finas, superfícies curvas, formas internas e formas funcionais integradas podem apoiar uma decisão por MIM se reduzirem usinagem, montagem ou desperdício de material.
Peças de Alto Volume com Projeto Estável
O MIM requer ferramental, desenvolvimento de processo, controle de remoção do ligante e validação de sinterização. Por esse motivo, geralmente é mais adequado quando o projeto é estável e o volume de produção é alto o suficiente para distribuir os custos de ferramental e qualificação entre muitas peças.
Um erro comum é usar MIM muito cedo, quando o design ainda está mudando a cada poucas semanas. A revisão de viabilidade inicial é útil, mas o ferramental de produção normalmente deve esperar até que a interface de montagem, as superfícies funcionais, a direção do material e as tolerâncias críticas estejam razoavelmente estáveis.
Geometria de Difícil Usinagem
O MIM se torna atraente quando a usinagem CNC exigiria muitas configurações, ferramentas pequenas, recursos internos difíceis, remoção significativa de material ou ciclo longo. Também pode ajudar quando uma montagem feita de várias peças usinadas ou estampadas pode ser reprojetada em um único componente moldado e sinterizado.
Isso não significa que o MIM elimina completamente a usinagem. A usinagem secundária ainda pode ser usada para furos críticos, roscas, superfícies de referência, áreas de vedação ou recursos com tolerâncias muito apertadas. Antes do ferramental, a questão-chave é quais superfícies podem ser moldadas e quais devem ser reservadas para operações secundárias.
Necessidades de Desempenho do Material
O MIM é considerado quando o plástico não é resistente o suficiente e as rotas convencionais de conformação de metal não são eficientes para a geometria necessária. Os requisitos da aplicação podem incluir resistência à corrosão, resistência ao desgaste, resistência mecânica, resposta a tratamento térmico, desempenho magnético ou direção de material de grau médico.
A seleção do material não deve ser tratada como uma decisão de catálogo. O ambiente de aplicação, condição de carga, requisito de superfície, plano de tratamento térmico, exposição à corrosão, requisito de limpeza e método de inspeção afetam se um material é adequado para um projeto MIM específico.
Aplicações Típicas de Peças em Moldagem por Injeção de Metal
Muitas aplicações de MIM são mais fáceis de avaliar por tipo de componente do que por nome de indústria. Para exemplos específicos de componentes, como engrenagens, suportes, eixos, dobradiças e peças de travamento, consulte Peças e famílias de peças MIM.
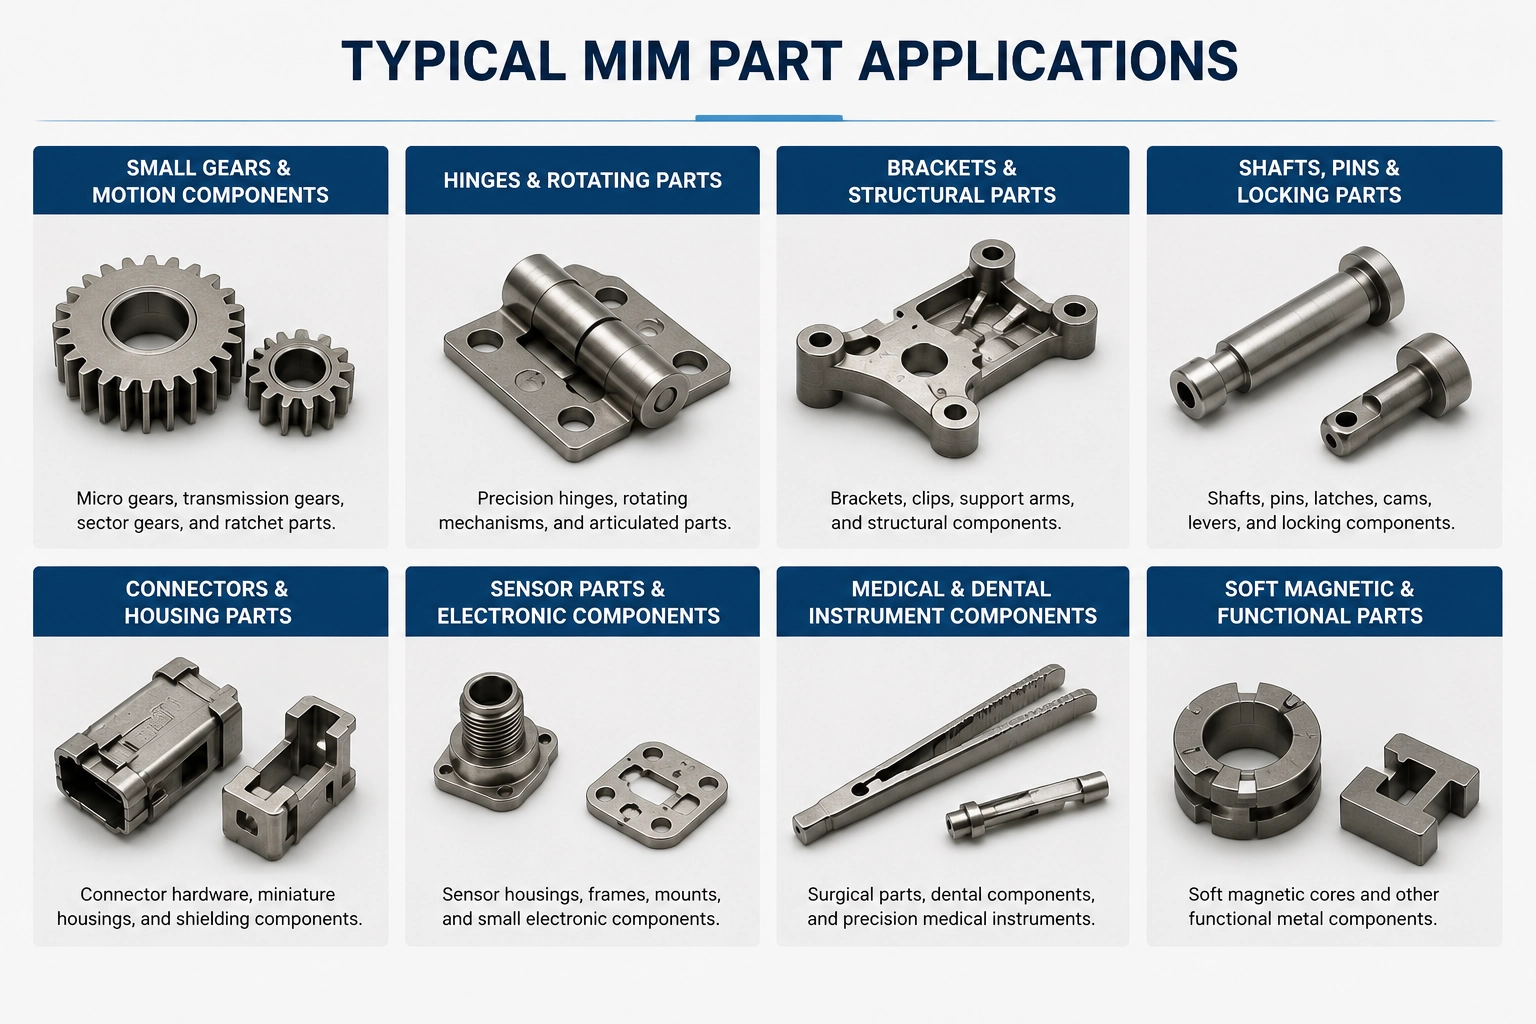
Pequenas Engrenagens e Componentes de Movimento
Pequenas engrenagens, microengrenagens, engrenagens setoriais, peças de catraca e componentes de transmissão de movimento são candidatos comuns quando a geometria é compacta e as formas dos dentes são difíceis ou caras de usinar em volume. O MIM pode suportar geometrias complexas semelhantes a engrenagens, mas a precisão dos dentes, a superfície de desgaste, a resposta ao tratamento térmico e o controle dimensional pós-sinterização devem ser revisados.
Dobradiças, Suportes e Peças Estruturais
A MIM pode ser útil para dobradiças compactas, pequenos suportes, braços de apoio e peças estruturais que combinam furos, bossas, superfícies curvas, nervuras e características de suporte de carga. Essas peças são frequentemente encontradas em eletrônicos de consumo, dispositivos vestíveis, hardware automotivo, mecanismos industriais e conjuntos compactos.
Eixos, Pinos e Peças de Travamento
Pequenos eixos, pinos, trincos, cames, alavancas e componentes de travamento podem ser adequados para MIM quando exigem formas complexas, resistência ao desgaste, resistência à corrosão ou produção estável em escala. A revisão deve focar no desgaste por contato, resistência, acabamento superficial, referenciais dimensionais e necessidades de operações secundárias.
Conectores, Peças de Sensores e Invólucros Miniatura
A MIM pode suportar pequenos conectores de hardware, invólucros de sensores, componentes de blindagem, estruturas metálicas miniatura e peças estruturais compactas para dispositivos eletrônicos ou industriais. Essas aplicações geralmente exigem miniaturização, geometria estável, resistência à corrosão, compatibilidade com galvanoplastia ou resposta magnética.
Componentes para Instrumentos Cirúrgicos, Odontológicos e Médicos
A MIM pode ser considerada para componentes selecionados de instrumentos cirúrgicos, odontológicos e médicos onde são necessárias geometria pequena, resistência à corrosão, resistência ou precisão funcional. Aplicações médicas exigem seleção criteriosa de material, requisitos de limpeza, acabamento superficial, rastreabilidade e planejamento de validação.
Componentes Metálicos Magnéticos Macios e Funcionais
Algumas aplicações de MIM exigem comportamento funcional do material, como resposta magnética macia, expansão controlada, resistência ao desgaste ou resistência à corrosão. Estes são projetos de desempenho de material, não apenas projetos orientados por forma. A atmosfera de sinterização, densidade, controle de carbono, tratamento térmico e método de inspeção podem influenciar o desempenho final.
Quando a MIM Não É a Escolha de Aplicação Adequada
A MIM não é um substituto universal para usinagem CNC, fundição sob pressão, estampagem, fundição de precisão ou metalurgia do pó. Ela é mais indicada quando a aplicação se adequa tanto à geometria quanto à economia de produção. Um fabricante responsável de MIM deve ser capaz de dizer “não é adequado” quando a peça não se encaixa no processo.
- A peça é grande demais para moldagem e sinterização eficientes.
- O volume de produção é muito baixo para justificar o ferramental.
- A geometria é simples e pode ser estampada, torneada, fresada ou prensada de forma mais econômica.
- O design ainda é instável e mudanças significativas na geometria são esperadas.
- O requisito de tolerância é extremamente apertado, mas nenhuma operação secundária é permitida.
- A variação de espessura de parede é muito grande e cria alto risco de distorção na sinterização.
- O requisito de material não corresponde a uma rota prática de feedstock MIM e sinterização.
- O requisito de superfície cosmética não pode ser alcançado sem um plano de acabamento realista.
- A aplicação exige certificação, testes ou rastreabilidade que não foram definidos pelo comprador.
- A peça é mais adequada para PM porque a geometria é prensável e sensível a custos.
- A peça é mais adequada para CIM porque as propriedades do material exigidas são cerâmicas, não metálicas.
- O principal objetivo é apenas “substituir CNC” sem justificativa de geometria, volume ou custo.
Quando Escolher MIM em vez de PM, CNC, Fundição, Estampagem ou CIM
Se uma peça não é adequada para MIM, o próximo passo não é forçar o projeto para o ferramental MIM. A melhor decisão é comparar a geometria, material, volume, tolerância e estrutura de custos com outras rotas de fabricação.
| Rota de Fabricação | Melhor Adequação | Motivo Típico para Escolhê-la em vez de MIM |
|---|---|---|
| MIM | Peças metálicas pequenas e complexas com alta necessidade de repetibilidade e requisitos funcionais de material. | Escolha MIM quando a geometria complexa, a produção em alto volume e o desempenho do metal near-net-shape justificarem o ferramental. |
| PM | Peças sinterizadas de metal relativamente regulares, prensáveis e sensíveis ao custo. | Escolha PM quando a geometria puder ser compactada verticalmente e a eficiência de custo for mais importante que recursos 3D complexos. |
| Usinagem CNC | Peças de baixo volume, protótipos, peças grandes ou recursos que exigem tolerâncias de usinagem muito apertadas. | Escolha CNC quando as alterações de projeto forem frequentes, o ferramental não for justificado ou dimensões críticas exigirem usinagem direta. |
| Fundição | Peças metálicas maiores ou formas onde a economia de fundição é mais forte que a MIM. | Escolha fundição quando o tamanho da peça, a seção da parede ou a economia de produção não se adequarem à moldagem e sinterização MIM. |
| Estampagem | Peças finas de chapa metálica com geometria plana ou conformada. | Escolha estampagem quando a peça for baseada em chapa e não exigir geometria moldada 3D complexa no estilo MIM. |
| CIM | Pequenas peças cerâmicas complexas que exigem propriedades de material cerâmico. | Escolha CIM quando a função necessária for isolamento elétrico, dureza cerâmica, comportamento cerâmico em alta temperatura ou outro desempenho específico de cerâmica. |
Indústrias onde essas aplicações MIM comumente aparecem
As aplicações MIM comumente aparecem em indústrias que necessitam de peças metálicas compactas com geometria complexa e produção repetível. O contexto da indústria pode alterar os requisitos de material, validação, superfície, inspeção e rastreabilidade, portanto, projetos específicos do setor também devem ser verificados em relação aos relevantes Orientação da indústria MIM.
Automotivo
As aplicações MIM automotivas frequentemente envolvem pequenas peças metálicas usadas em fechaduras, sensores, sistemas de combustível, sistemas de controle, componentes de segurança e conjuntos mecânicos compactos.
Revisão principal: resistência, desgaste, resistência à corrosão, volume de produção e repetibilidade dimensional.
Aplicações MIM automotivas →Dispositivos Médicos
As aplicações MIM para dispositivos médicos podem incluir pequenos componentes cirúrgicos, odontológicos, ortopédicos ou relacionados a instrumentos.
Revisão principal: seleção de material, resistência à corrosão, limpeza, acabamento, requisitos de validação e expectativas de rastreabilidade.
Aplicações MIM para dispositivos médicos →Eletrônicos de Consumo
Aplicações de eletrônicos de consumo frequentemente focam em peças estruturais miniaturizadas, dobradiças, suportes, hardware de conectores, pequenos invólucros e componentes metálicos cosméticos.
Revisão principal: geometria de parede fina, acabamento superficial, estabilidade dimensional e repetibilidade em alto volume.
Aplicações MIM em eletrônicos de consumo →Ferramentas Industriais
Aplicações em ferramentas industriais podem usar MIM para peças pequenas resistentes ao desgaste, mecanismos de ferramentas, elementos de travamento, suportes e hardware de precisão.
Revisão principal: dureza, resistência ao desgaste, planejamento de tratamento térmico e controle funcional de superfície.
Aplicações MIM em ferramentas industriais →Robótica
Aplicações em robótica podem envolver juntas compactas, peças de garras, pequenas engrenagens, invólucros de sensores, suportes e elementos mecânicos miniaturizados.
Revisão principal: caminho de carga, interface de movimento, repetibilidade dimensional e precisão de montagem.
Aplicações MIM em robótica →Aeroespacial
Aplicações MIM relacionadas à indústria aeroespacial devem ser discutidas com cuidado, pois a validação, rastreabilidade de materiais e requisitos do cliente são geralmente mais exigentes.
Revisão principal: requisito de material, rastreabilidade, método de inspeção e expectativas de qualificação do cliente.
Aplicações aeroespaciais de MIM →Novas Energias
Aplicações de novas energias podem envolver pequenas peças de sensores, hardware de conectores, componentes relacionados a válvulas, peças resistentes a térmicas ou corrosão e estruturas metálicas compactas.
Revisão principal: ambiente de aplicação, exposição à corrosão, calor, função elétrica ou magnética e requisitos de inspeção.
Aplicações de MIM em novas energias →Dispositivos Vestíveis
Aplicações em dispositivos vestíveis geralmente envolvem pequenas carcaças metálicas, dobradiças, componentes de relógios, peças de conectores, componentes metálicos decorativos-funcionais e peças estruturais compactas.
Revisão principal: acabamento superficial, resistência à corrosão, requisitos de material em contato com a pele e consistência dimensional.
Aplicações de MIM em dispositivos vestíveis →Como os Requisitos de Material Afetam as Aplicações de MIM
A seleção de material altera toda a revisão da aplicação. Duas peças podem ter a mesma forma, mas exigir estratégias MIM diferentes se uma precisar de resistência à corrosão, outra de resistência ao desgaste e outra de resposta magnética. Para famílias de ligas e seleção baseada em propriedades, revise Materiais MIM.
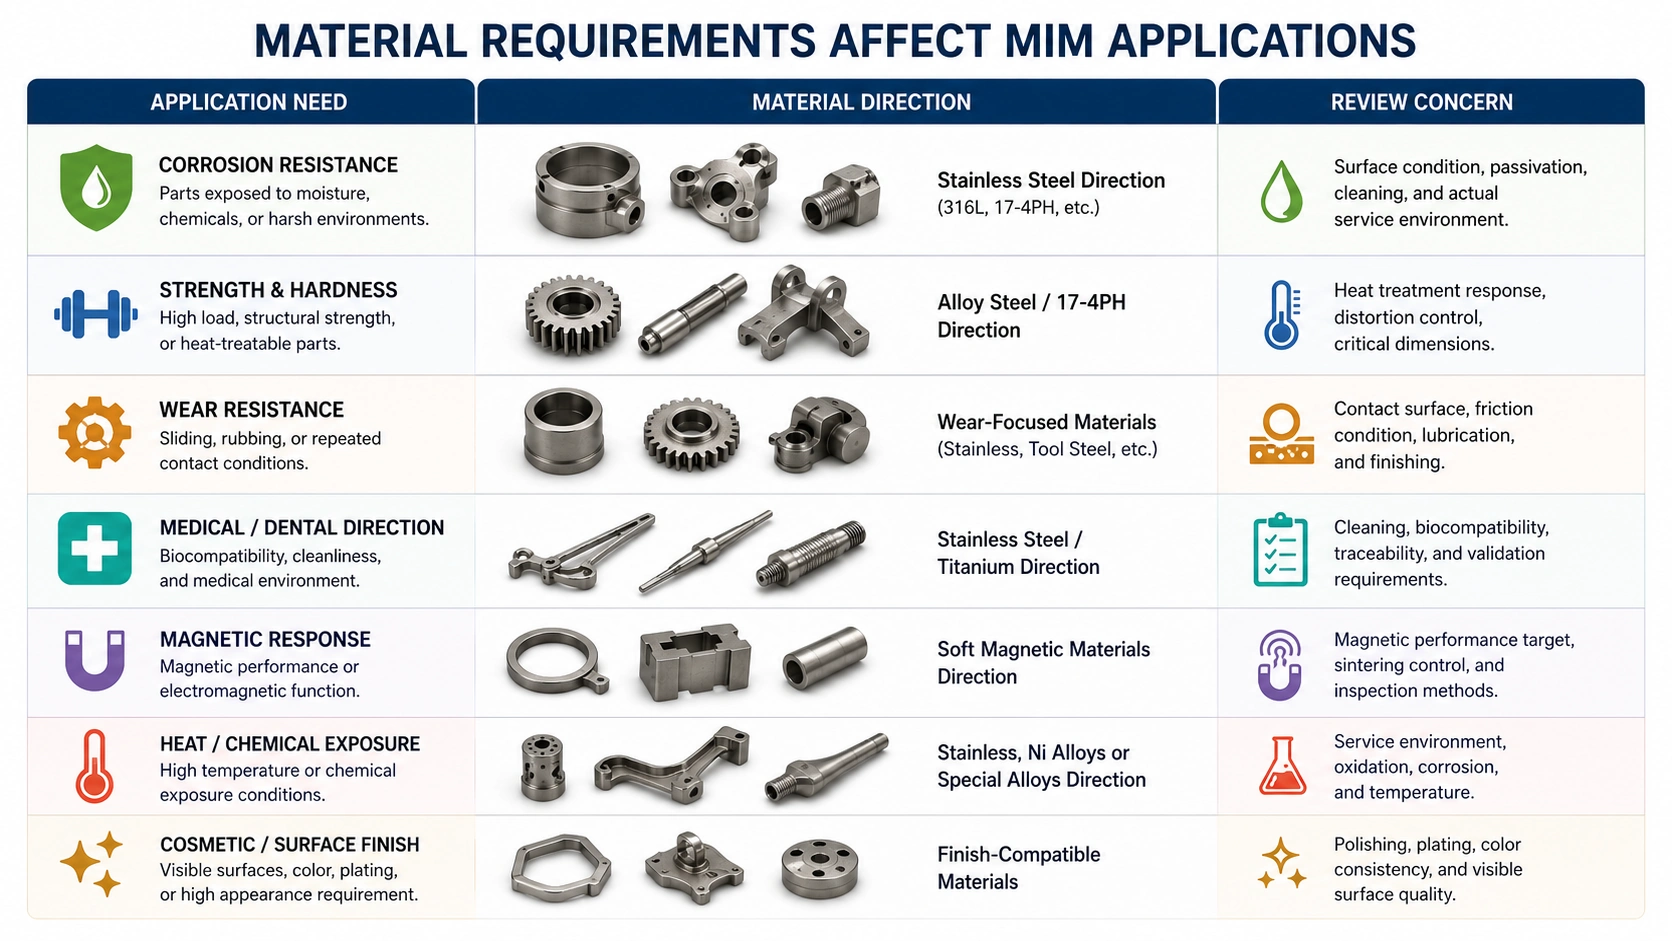
| Necessidade da Aplicação | Possível Direção do Material MIM | Preocupação de Revisão |
|---|---|---|
| Resistência à corrosão | Direção de aço inoxidável, como 316L ou 17-4PH, dependendo da resistência e do ambiente. | Ambiente corrosivo, acabamento superficial, passivação, método de limpeza. |
| Resistência e dureza | Direção de aço de baixa liga, aço inoxidável endurecível por precipitação ou material tratável termicamente. | Distorção por tratamento térmico, dimensões críticas, requisito de dureza. |
| Resistência ao desgaste | Direção de aço inoxidável, aço ferramenta ou outro material focado em desgaste. | Superfície de contato, condição de atrito, lubrificação, acabamento. |
| Direção médica ou odontológica | Direção de aço inoxidável médico ou titânio, quando aplicável. | Especificação do cliente, exigência regulatória, limpeza, rastreabilidade. |
| Resposta magnética | Direção de material magnético macio. | Alvo de desempenho magnético, atmosfera de sinterização, método de inspeção. |
| Exposição a calor ou produtos químicos | Direção de aço inoxidável, liga de níquel ou liga especial, quando viável. | Ambiente real de serviço, oxidação, corrosão, exposição à temperatura. |
| Peça metálica cosmética | Direção de aço inoxidável ou outro material compatível com acabamento. | Polimento, galvanoplastia, consistência de cor, defeitos superficiais visíveis. |
Triagem de Risco de Aplicação Antes do Ferramental MIM
Uma peça pode parecer adequada em CAD e ainda assim ser um mau candidato à produção se a moldagem, o manuseio da peça verde, a remoção do ligante, a sinterização, as operações secundárias ou a inspeção criarem risco descontrolado. Essas verificações são úteis antes do ferramental; decisões detalhadas de geometria, espessura, datum e tolerância podem então ser trabalhadas em Guia de Projeto MIM.
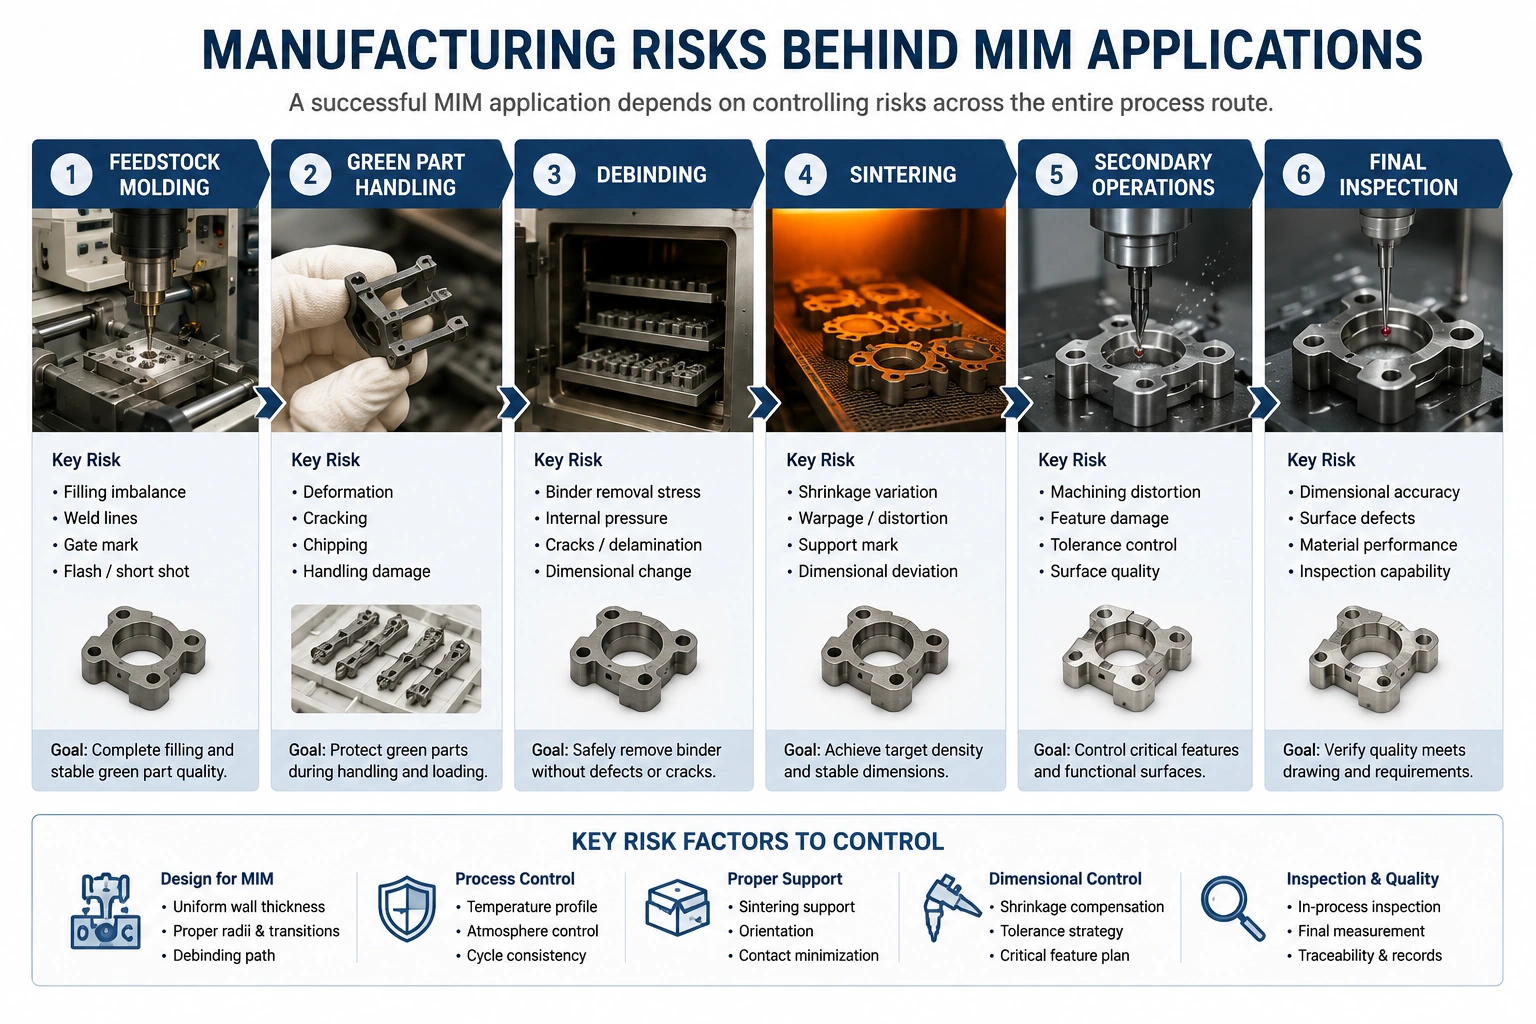
Preenchimento do Molde e Localização do Ponto de Injeção
A localização do ponto de injeção afeta o equilíbrio do preenchimento, linhas de solda, marcas do ponto de injeção, aparência superficial e estabilidade dimensional. Para superfícies cosméticas ou funcionais, a posição do ponto de injeção deve ser revisada antes do projeto do molde. Decisões ruins sobre o ponto de injeção podem criar marcas visíveis ou preenchimento irregular que não podem ser corrigidos apenas pela inspeção.
Paredes Finas e Transições de Parede
Paredes finas são possíveis em MIM, mas mudanças bruscas entre seções espessas e finas aumentam o risco de defeitos de moldagem, tensão na remoção do ligante e distorção na sinterização. O projeto de parede uniforme é geralmente mais estável do que a concentração local de massa pesada.
Manuseio da Peça Verde
Após a moldagem por injeção, a peça verde ainda contém ligante e não é uma peça metálica acabada. Pequenos recursos finos, braços longos e bordas delicadas devem ser revisados para manuseio, corte, carregamento em bandejas e transferência antes da remoção do ligante.
Caminho de Remoção do Ligante
A remoção do ligante deve ser estável. Se uma peça tiver seções espessas, áreas internas cegas ou caminhos de escape difíceis para o ligante, podem ocorrer defeitos na remoção. O projeto da peça deve permitir a remoção do ligante sem pressão interna ou risco de trincas.
Retração na Sinterização e Suporte
As peças MIM retraem substancialmente durante a sinterização. A compensação do ferramental pode considerar a retração esperada, mas espessura de parede irregular, vãos sem suporte, massa assimétrica e suporte inadequado do suporte podem causar distorção.
Tolerância e Usinagem Secundária
O MIM pode alcançar geometria de forma final repetível, mas nem todo recurso deve ser esperado para atender a tolerâncias apertadas de nível de usinagem diretamente da sinterização. Furos críticos, roscas, superfícies de vedação, áreas de rolamento ou datuns de precisão podem precisar de usinagem secundária ou calibração.
Exemplo: Distorção de Suporte de Braço Fino Durante a Sinterização
Este exemplo de engenharia representativo mostra por que a geometria, o suporte de sinterização e a estratégia de tolerância devem ser revisados juntos antes do ferramental.
Um pequeno suporte com dois braços finos parecia adequado para MIM, mas o primeiro teste mostrou distorção dos braços após a sinterização e posição instável do furo.
A peça apresentava espessura de parede irregular, um vão longo sem suporte e um furo crítico localizado próximo a uma área de transição fina.
O projeto, o suporte de sinterização e a estratégia de tolerância não foram revisados em conjunto antes do ferramental. O desenho tratava todas as dimensões como igualmente críticas.
O projeto foi ajustado para transições mais suaves, o suporte do setter foi revisado e furos críticos selecionados foram reservados para usinagem secundária.
Revise o caminho de carga, o equilíbrio das paredes, a direção do suporte, o esquema de referência e o plano de operações secundárias antes da liberação do molde.
Lista de Verificação de Revisão de Aplicação Antes do RFQ
Antes de solicitar um orçamento, prepare informações suficientes para uma revisão real de adequação ao MIM. Apenas um desenho é útil, mas o contexto da aplicação geralmente determina se a rota de processo é apropriada. O objetivo é confirmar viabilidade, risco, direcionadores de custo, estratégia de tolerância e método de inspeção antes do projeto do molde ou da produção de amostras.

Informações Recomendadas para Enviar
| Informação | Por Que É Importante |
|---|---|
| Desenho 2D | Define dimensões, tolerâncias, superfícies e requisitos de inspeção. |
| Arquivo CAD 3D | Ajuda a avaliar geometria, espessura de parede, rebaixos, moldabilidade e compensação de retração. |
| Requisito de material | Determina a direção do feedstock, rota de sinterização, tratamento térmico e plano de acabamento. |
| Dimensões críticas | Ajuda a separar dimensões moldadas de características usinadas secundárias. |
| Estimativa de volume anual | Determina se o ferramental e o desenvolvimento do processo são economicamente viáveis. |
| Ambiente de aplicação | Esclarece requisitos de corrosão, desgaste, calor, carga, magnéticos ou de limpeza. |
| Requisito de acabamento superficial | Afeta a polimento, o tamboreamento, a galvanoplastia, a passivação ou a revisão cosmética. |
| Requisito de tratamento térmico | Influencia a escolha do material, o risco de distorção e a estratégia de dureza. |
| Função de montagem | Ajuda a revisar a acumulação de tolerâncias e superfícies de contato. |
| Problema de fabricação existente | Ajuda a comparar MIM com usinagem CNC, fundição, estampagem, metalurgia do pó ou produção baseada em montagem. |
O que os engenheiros da XTMIM devem revisar
- Se a geometria é adequada para moldagem e sinterização MIM.
- Se a espessura da parede é suficientemente equilibrada para produção estável.
- Se as características críticas necessitam de usinagem secundária.
- Se o requisito de material é realista para MIM.
- Se o volume estimado justifica o ferramental.
- Se o acabamento superficial é compatível com a aplicação.
- Se os requisitos de inspeção estão claramente definidos.
- Se outro processo, como PM ou CIM, pode ser mais adequado.
Próximos Passos Após a Triagem Inicial da Aplicação MIM
Uma vez que a peça passe na triagem inicial da aplicação, siga o tópico que corresponde à pergunta de engenharia restante. Isso mantém a revisão focada sem tratar cada projeto MIM como igual.
- Precisa entender a rota de fabricação? Revise o processo de moldagem por injeção de metal.
- Precisa de exemplos comparáveis? Navegue Peças MIM ou Indústrias MIM.
- Precisa confirmar a direção da liga ou o ajuste do ambiente de serviço? Revise Materiais MIM.
- Precisa de orientação sobre geometria, espessura, datum ou tolerância? Continue para o Guia de Projeto MIM.
- Pronto para revisão específica do projeto? Envie desenhos para revisão ou solicitar um orçamento com requisitos de material, tolerância, superfície e volume anual.
Precisa verificar se sua aplicação é adequada para MIM?
Envie seu desenho 2D, arquivo CAD 3D, requisito de material, dimensões críticas, requisitos de superfície, ambiente de aplicação e volume anual estimado. A XTMIM pode avaliar se a peça é adequada para MIM, se operações secundárias são necessárias e quais riscos devem ser confirmados antes da liberação de ferramental, amostragem ou produção.
FAQ: Aplicações da Moldagem por Injeção de Metal
Quais são as principais aplicações da moldagem por injeção de metal?
A moldagem por injeção de metal é usada principalmente para peças metálicas pequenas e complexas que exigem produção repetível e desempenho funcional do material. As aplicações comuns incluem engrenagens pequenas, dobradiças, suportes, eixos, pinos, peças de travamento, hardware de conectores, componentes de sensores, peças de instrumentos cirúrgicos, componentes odontológicos e peças metálicas estruturais compactas.
Quando a MIM deve ser considerada em vez da usinagem CNC?
O MIM deve ser considerado em vez da usinagem CNC quando a peça é pequena, complexa, necessária em volume de produção repetitivo e cara de usinar devido a múltiplas configurações, ferramentas finas, desperdício de material ou recursos internos difíceis. A usinagem CNC ainda pode ser melhor para protótipos, peças de baixo volume, peças grandes ou recursos que exigem tolerâncias de usinagem muito apertadas.
Quando não devo escolher o MIM para uma aplicação?
O MIM pode não ser adequado para peças muito grandes, peças de volume muito baixo, geometrias simples, projetos instáveis, peças com tolerâncias extremas sem margem de usinagem secundária ou materiais que não correspondam a uma rota de processo MIM prática. PM, usinagem CNC, fundição sob pressão, estampagem, fundição de precisão ou CIM podem ser melhores dependendo da aplicação.
Como saber se minha peça é adequada para MIM?
O método mais confiável é uma revisão DFM baseada em desenho. Envie um desenho 2D, modelo 3D, requisito de material, tolerâncias críticas, necessidades de acabamento superficial, volume anual e ambiente de aplicação. A equipe de engenharia pode então avaliar a moldabilidade, risco de remoção do ligante, retração na sinterização, necessidades de usinagem secundária e adequação do processo.
O MIM é adequado para componentes de dispositivos médicos?
O MIM pode ser adequado para componentes selecionados de instrumentos médicos, odontológicos e cirúrgicos, especialmente peças metálicas pequenas e complexas. No entanto, aplicações relacionadas à área médica exigem uma revisão cuidadosa dos requisitos de material, acabamento superficial, limpeza, rastreabilidade, validação e especificações do cliente. A adequação deve ser confirmada projeto a projeto.
O que devo fornecer para uma revisão de aplicação MIM?
Forneça um desenho 2D, arquivo CAD 3D, requisito de material, requisitos de tolerância, volume anual, necessidades de acabamento superficial, requisito de tratamento térmico, se aplicável, e uma breve explicação do ambiente de aplicação. Se a peça atualmente apresenta problemas de fabricação, inclua esses detalhes também.
Nota de Referência Técnica e Normas
As decisões de aplicação do MIM devem ser baseadas em desenhos de peças, especificações do cliente, requisitos de material e capacidade de processo verificada. Referências gerais de design e materiais MIM podem apoiar a avaliação inicial, mas não devem substituir a revisão DFM em nível de projeto.
- Visão geral da MIMA sobre moldagem por injeção de metal para entendimento geral do processo MIM e suas aplicações.
- visão geral do processo MIMA para contexto sobre moldagem, remoção do ligante, sinterização e processo MIM.
- Visão geral técnica da EPMA sobre moldagem por injeção de metal para contexto do processo e histórico do setor de aplicação.
- Informações sobre padrões de materiais MIM da MPIF Standard 35 para especificações comuns de materiais MIM e dados de referência.
Os valores de material, expectativas de tolerância, métodos de teste e critérios de aceitação devem ser confirmados com base nas normas oficiais mais recentes, desenhos do cliente, dados de material e capacidade de processo do fornecedor.