
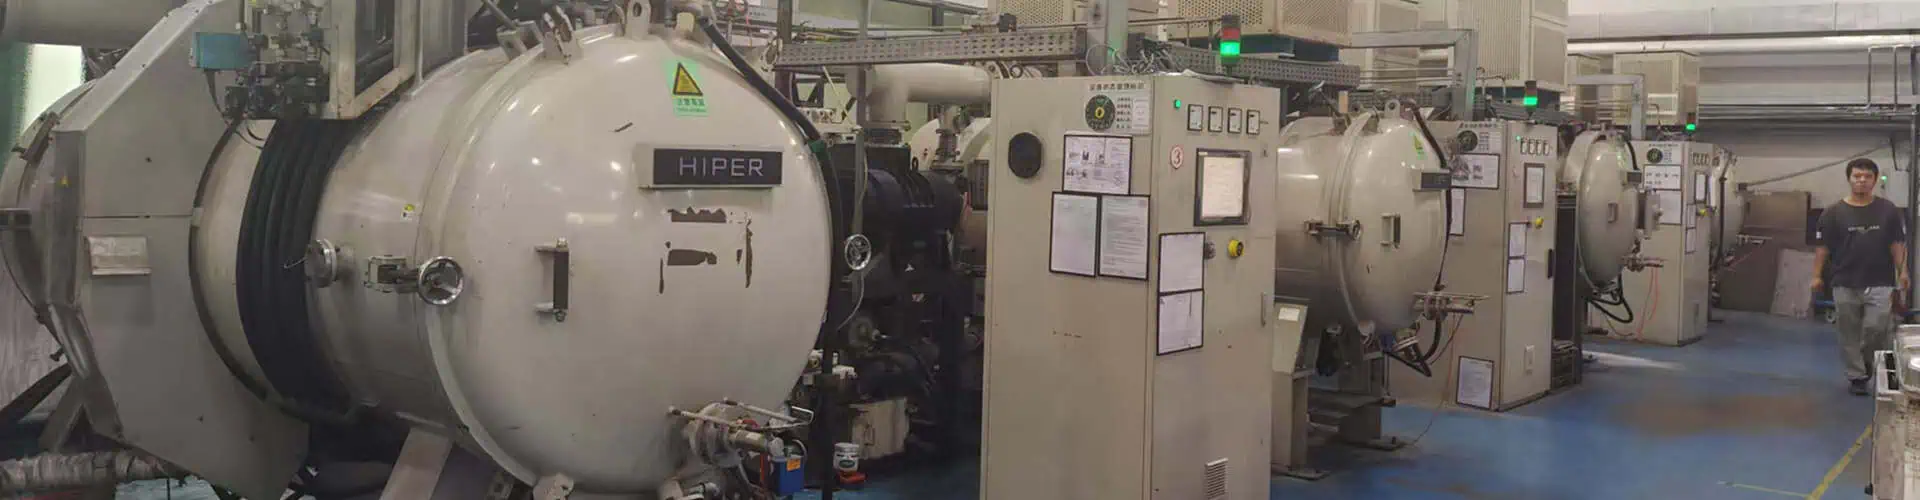
Tour pela Fábrica XTMIM para Avaliação de Projetos MIM Personalizados
A XTMIM é um fabricante sediado em Dongguan, estabelecido em 2016, com aproximadamente 220 funcionários e capacidade central de fabricação MIM para peças metálicas pequenas, complexas e de precisão. O tour pela fábrica mostra o ambiente de produção por trás de projetos personalizados, incluindo equipamentos de moldagem MIM/CIM, manuseio de peças verdes, remoção de ligante interna, recursos de sinterização, revisão de engenharia e ferramental, controle de qualidade, inspeção e entrega para expedição. Evidências da fábrica ajudam os compradores a avaliar a capacidade de fabricação antes de solicitar cotação (RFQ), enquanto a viabilidade final do projeto ainda requer revisão DFM baseada em desenho.
Se você estiver comparando fornecedores, revise nosso mais amplo visão geral de capacidades juntamente com o processo de revisão de engenharia baseado em desenhos. Para um projeto específico, a XTMIM ainda precisa de desenhos, arquivos CAD, requisitos de material, dimensões críticas, requisitos de superfície, volume anual estimado e histórico da aplicação.
Resposta Rápida: Quais Capacidades de Fabricação a XTMIM Oferece?
A XTMIM suporta projetos MIM personalizados desde a revisão de desenhos e coordenação de ferramental até a moldagem por injeção, manuseio de peças verdes, remoção do ligante, sinterização, planejamento de inspeção, inspeção final, embalagem e entrega para expedição. A moldagem por injeção e a remoção do ligante são realizadas internamente. A capacidade de sinterização inclui rotas em forno a vácuo em batelada e contínuo/esteira. O feedstock preparado é adquirido em pellets em vez de ser composto internamente, enquanto a maior parte da fabricação de moldes é coordenada com parceiros de ferramental; a XTMIM suporta moldagem de teste e revisão de correção de ferramentas internamente. O mesmo ambiente de fábrica também inclui equipamentos compartilhados de moldagem MIM/CIM e processamento térmico onde os requisitos do processo são compatíveis.
Visão Geral da Fábrica: O Que os Compradores Podem Verificar
As informações da fábrica devem ajudar os compradores a verificar a realidade do fornecedor sem expor projetos de clientes ou detalhes confidenciais do processo. A XTMIM fornece identidade geral da fábrica, ambiente de produção e informações de recursos de fabricação centrais para projetos de componentes de precisão focados em MIM.
| Informações da Fábrica | O Que Mostra | Por que é Importante para Compradores |
|---|---|---|
| Fundada em 2016 | Histórico da Empresa | Fornece contexto histórico de operação para avaliação do fornecedor. |
| Dongguan, Guangdong, China | Localização da Fabricação | Ajuda as equipes de sourcing a entender a base de fabricação e ponto de discussão logística. |
| Aprox. 220 funcionários | Escala da equipe da fábrica | Fornece contexto para a organização de engenharia, produção, inspeção e suporte a projetos. |
| Moldagem por injeção e remoção de ligante realizadas internamente | Controle de processo principal | Conecta as principais etapas de produção MIM diretamente às operações de fábrica da XTMIM. |
| Rotas de sinterização a vácuo em batelada e contínua / em esteira | Capacidade de processamento térmico | Suporta a seleção de rota de acordo com material, geometria, requisitos de produção e risco de processo. |
| Equipamentos de produção compartilhados MIM/CIM | Plataforma de fabricação | Reflete os equipamentos compartilhados de injeção e processamento térmico usados onde os requisitos de projeto MIM e CIM são compatíveis. |
O que a XTMIM Lida Internamente e o que é Coordenado
Projetos personalizados de MIM combinam produção de fábrica, trabalho de ferramental, fornecimento de material, revisão de engenharia, inspeção e suporte de especialistas externos. A XTMIM separa claramente essas responsabilidades para que os compradores possam entender quais etapas são tratadas diretamente na fábrica e quais etapas são coordenadas com fornecedores qualificados ou parceiros de ferramental.
| Estágio do Projeto | Papel da XTMIM | Como é Feito |
|---|---|---|
| Feedstock | Seleção de material e revisão dos requisitos do projeto | O feedstock preparado é adquirido em pellets; a composição do feedstock não é apresentada como um processo interno. |
| Ferramental | Entrada DFM, revisão de ferramental, moldagem de teste e feedback de correção da ferramenta | A maior parte da fabricação de moldes é coordenada com parceiros de ferramental, enquanto a moldagem de teste e a revisão de correção podem ser suportadas internamente. |
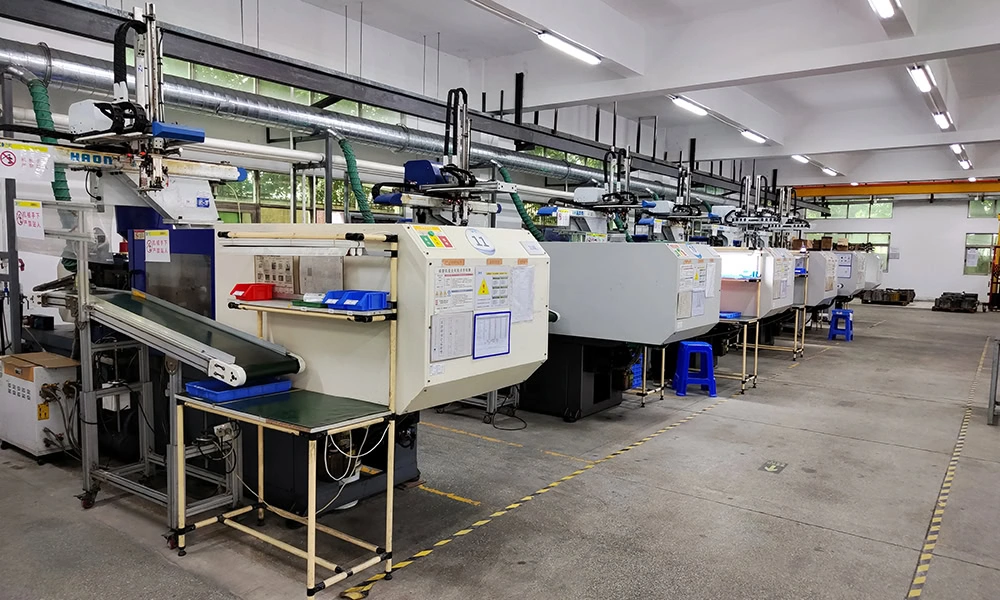
| Moldagem por injeção | Moldagem de produção e moldagem de teste | Realizado internamente usando o equipamento de moldagem MIM/CIM da fábrica. |
| Manuseio da peça verde | Transferência da peça, posicionamento na bandeja e preparação para a remoção do ligante | Gerenciado como parte do fluxo de produção da fábrica para reduzir deformação, danos por manuseio e risco de contaminação. |
| Remoção do Ligante | Remoção do ligante antes da sinterização | Realizado internamente como parte da rota de produção controlada. |
| Sinterização | Seleção da rota de processamento térmico e execução da produção | A capacidade inclui sinterização a vácuo em batelada e rotas de forno contínuo / de esteira. |
| Inspeção e entrega | Planejamento de inspeção baseado em desenho, revisão final, embalagem e preparação para expedição | Integrado à entrega do projeto; a profundidade da inspeção e quaisquer testes especializados são confirmados contra os requisitos do projeto. |
O que os Compradores Podem Verificar na XTMIM
A visita à fábrica conecta áreas de produção visíveis com as questões de manufatura que importam em projetos MIM personalizados. Os compradores podem verificar o ambiente de produção da XTMIM, equipamentos de moldagem MIM/CIM, remoção de ligante interna, recursos de sinterização, ferramental e revisão de engenharia, áreas de inspeção, práticas de confidencialidade e preparação para expedição antes de prosseguir para discussões DFM e RFQ específicas do projeto.
Instalação de Fabricação Real
A visita mostra áreas de produção, áreas de manuseio de peças, áreas de inspeção e áreas de preparação para expedição para que os compradores possam verificar se a XTMIM está conectada ao trabalho de manufatura por trás de projetos MIM personalizados.
Fluxo de Produção MIM Principal
O fluxo de produção da XTMIM conecta moldagem, manuseio de peça verde, remoção do ligante, sinterização e entrega pós-sinterização. Isso é importante porque a variação introduzida no início do processo pode se tornar visível apenas após o processamento térmico.
Suporte a Ferramental e Testes
A XTMIM conecta a revisão do ferramental com a posição do ponto de injeção, linha de partição, ejeção, compensação de retração, suporte de sinterização, feedback de amostra de teste e correção dimensional.
Ambiente de Revisão de Engenharia
A revisão de engenharia foca em se a peça pode ser moldada, desaglutinada, sinterizada, inspecionada e produzida repetidamente antes que as decisões de ferramental e produção sejam finalizadas.
Áreas de Qualidade e Inspeção
A visita mostra onde as peças são verificadas, medidas, revisadas e liberadas. A inspeção final suporta a liberação para expedição, enquanto o controle de processo permanece importante durante a moldagem, remoção do ligante, sinterização e operações pós-sinterização.
Remessa e Transferência de Projeto
Embalagem, armazenagem, preparação de remessa e controle de registros ajudam a mostrar se a fábrica pode suportar pedidos repetidos e a transferência de produção.
Lista de Verificação de Visita à Fábrica para Compradores de MIM
Ao revisar uma visita à fábrica de MIM ou organizar uma visita ao local, os compradores devem verificar se as áreas visíveis da fábrica correspondem aos riscos da peça real. Uma foto limpa do chão de fábrica é útil, mas deve estar conectada ao controle do processo MIM e à comunicação do projeto.
- A fábrica mostra áreas reais de moldagem, remoção do ligante, sinterização, inspeção e transferência?
- O fornecedor pode explicar como o manuseio da peça verde afeta distorção, trincas, riscos e estabilidade na sinterização?
- A revisão do ferramental está conectada com posição do gate, extração, compensação de retração e feedback de tentativas?
- Os pontos de controle de qualidade são mostrados antes da inspeção final, não apenas após a conclusão da produção?
- Os recursos de inspeção podem ser vinculados a dimensões críticas, requisitos de material e critérios de aceitação do cliente?
- O fornecedor protege desenhos de clientes, números de peças, parâmetros de processo e informações de envio?
- O processo de RFQ é baseado em desenhos, arquivos CAD, requisitos de material, tolerâncias e volume anual?
- O fornecedor evita alegações absolutas como tolerância garantida ou zero defeitos sem revisão do projeto?
Áreas de Produção MIM: Moldagem, Remoção do Ligante e Sinterização
As áreas de manufatura MIM da XTMIM suportam o fluxo de processo principal desde a moldagem por injeção até o manuseio da peça verde, remoção do ligante, sinterização, manuseio pós-sinterização e entrega para inspeção. A moldagem por injeção e a remoção do ligante são realizadas internamente, enquanto a capacidade de sinterização inclui rotas de forno a vácuo em batelada e contínuo/de esteira. O mesmo ambiente de fábrica também inclui equipamentos MIM/CIM compartilhados onde os requisitos do processo são compatíveis. A viabilidade do projeto e o planejamento da produção ainda dependem da geometria, material, status do ferramental, requisitos de inspeção, cronograma de entrega e risco do processo.
Área de Moldagem MIM/CIM
A área de moldagem suporta a etapa de injeção, onde o feedstock de pó metálico e ligante é moldado em peças verdes. Na prática, a qualidade da peça verde afeta a estabilidade dos processos posteriores. Injeções incompletas, marcas de fluxo, tensão relacionada ao ponto de injeção, compactação irregular, características frágeis ou danos por manuseio podem nem sempre ser totalmente visíveis a princípio, mas podem influenciar os resultados da remoção do ligante e da sinterização.
Para avaliação de fornecedores, os compradores não devem apenas perguntar quantas máquinas de moldagem uma fábrica possui. Eles devem perguntar como o fornecedor revisa a geometria, espessura de parede, posição do ponto de injeção, risco de extração e dimensões críticas antes do ferramental.
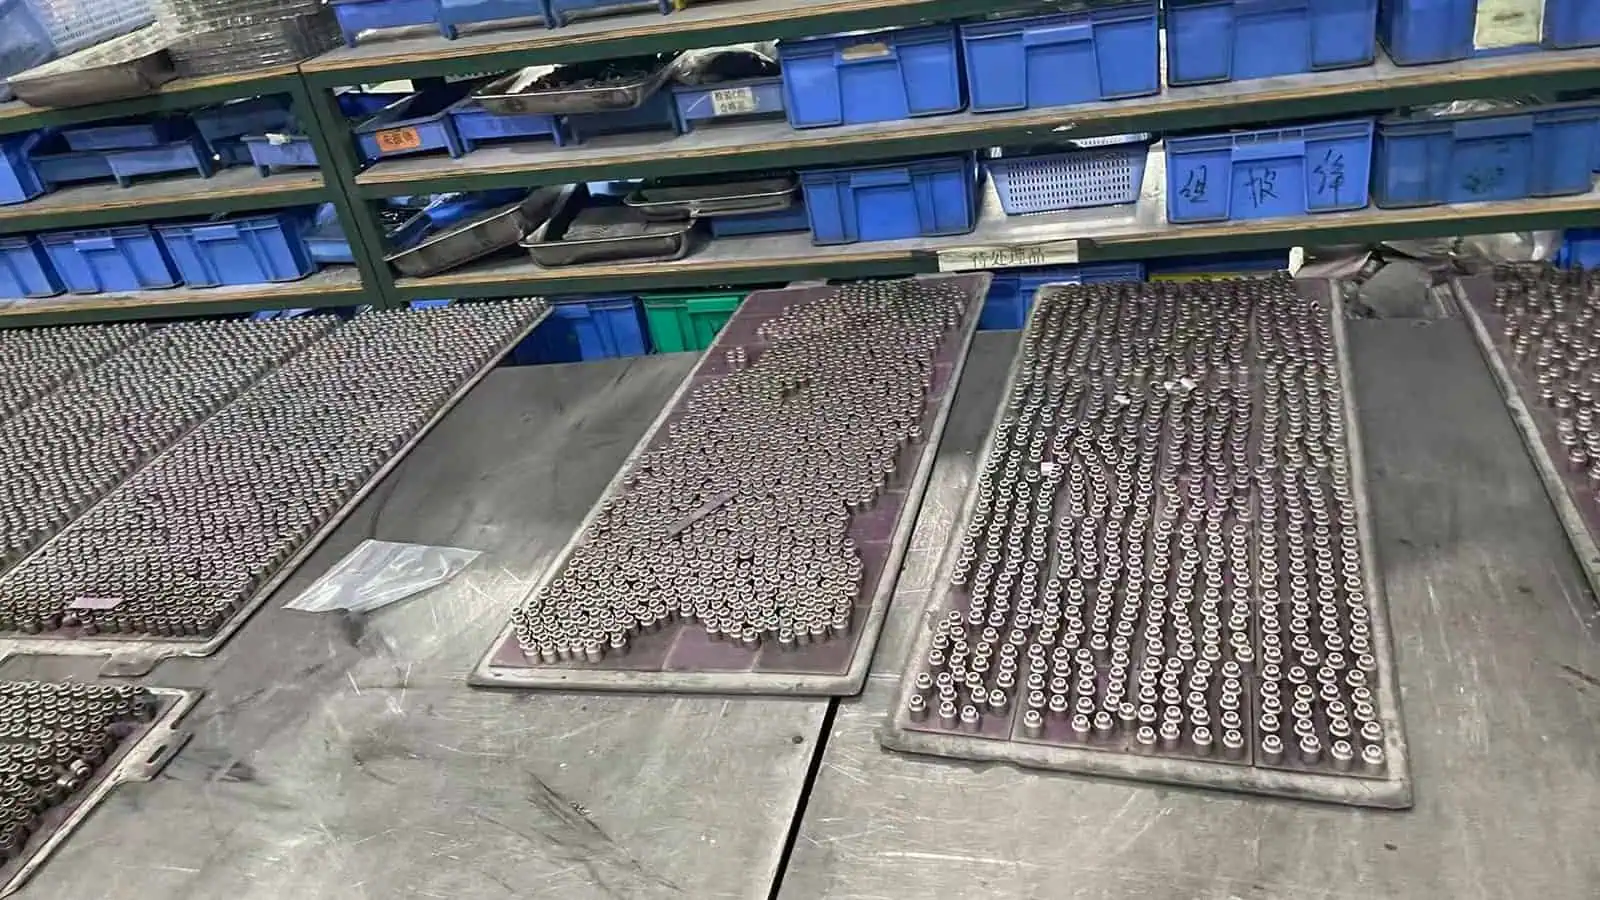
Manuseio e Posicionamento de Peças Verdes em Bandejas
O manuseio da peça verde é frequentemente subestimado durante a avaliação de fornecedores. Uma peça moldada deve ser transferida, posicionada e preparada para as etapas posteriores sem deformação, arranhões, contaminação ou carregamento sem suporte. Para peças MIM pequenas e complexas, a qualidade do manuseio pode influenciar trincas, empenamento, defeitos de aparência e estabilidade dimensional final.
- A geometria pode ser preenchida de forma consistente?
- Paredes finas, furos, ranhuras ou rebaixos estão em risco?
- A peça verde pode ser manuseada sem deformação?
- A posição do ponto de injeção é compatível com a aparência e as dimensões?
- As dimensões críticas são realistas para a produção como sinterizada?
- Os recursos selecionados exigem calibração ou operações secundárias?
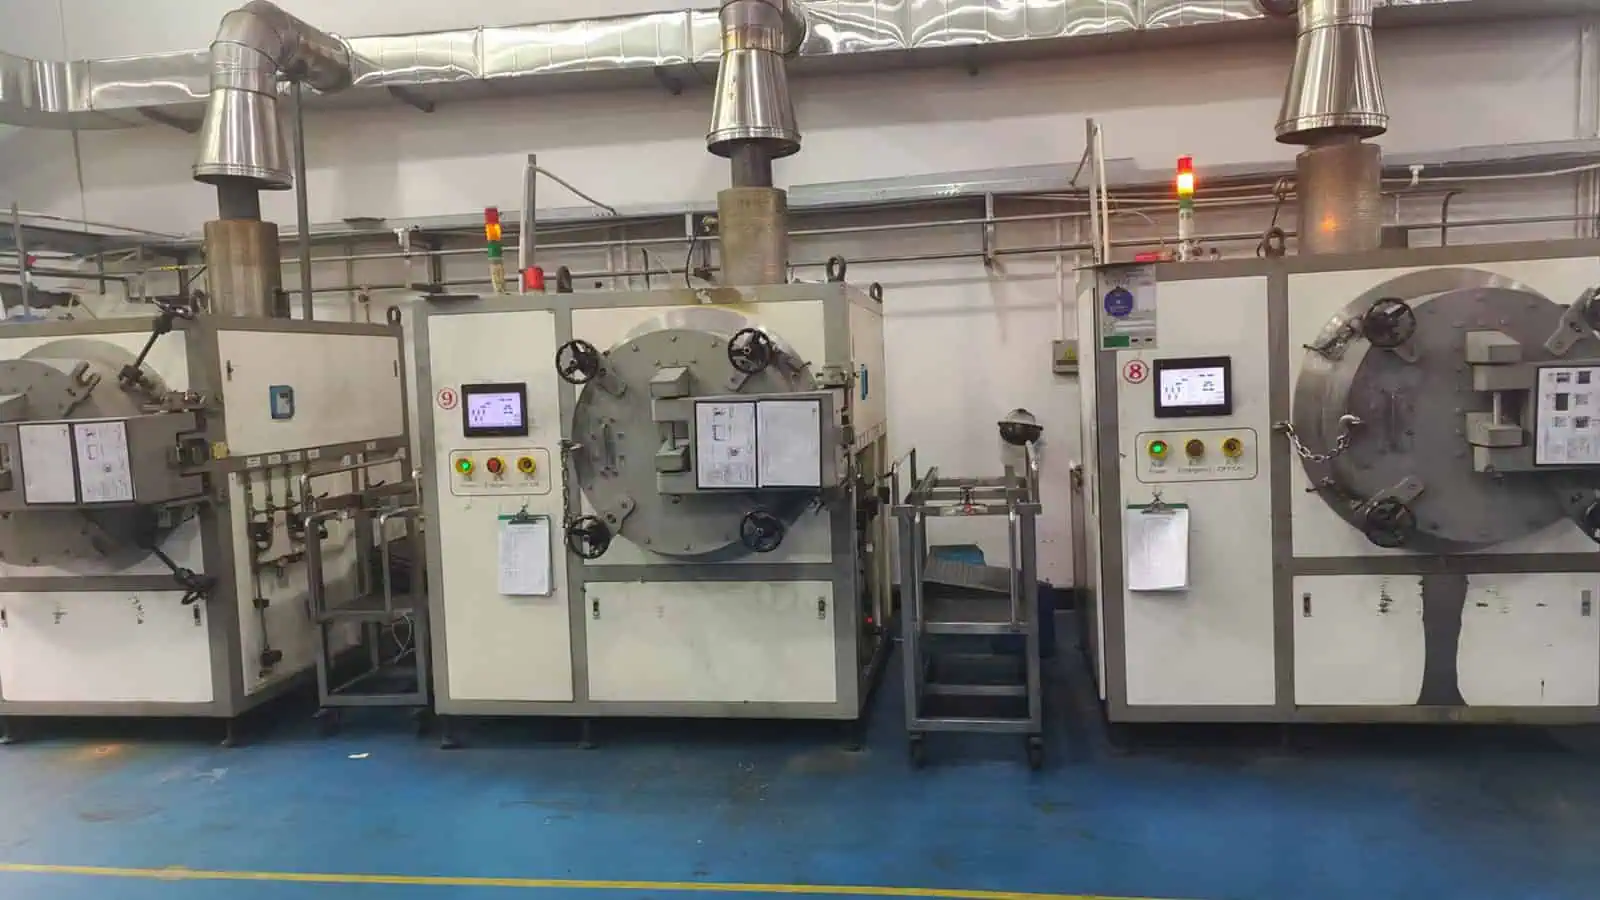
Área de Remoção do Ligante
A remoção do ligante retira o ligante da peça moldada antes da sinterização. Esta etapa é uma transição crítica porque a peça não é mais apenas uma forma moldada; ela deve manter a integridade estrutural enquanto o ligante é removido. O controle inadequado da remoção do ligante pode contribuir para trincas, deformação, contaminação ou instabilidade na sinterização.
A área de fornos de remoção de ligante da XTMIM está incluída no tour pela fábrica. Métodos específicos de remoção de ligante, janelas de processo e parâmetros são confirmados de acordo com os requisitos do projeto e tratados como informações de processo específicas do projeto, em vez de dados operacionais gerais.
Área de Sinterização
A sinterização é onde a peça MIM atinge a densidade final e sofre retração significativa. Esta etapa afeta a estabilidade dimensional, as propriedades mecânicas, a condição superficial e o risco de distorção. Os recursos de sinterização da XTMIM incluem fornos de sinterização a vácuo e linhas de fornos de sinterização contínua, que suportam diferentes requisitos de produção e processo.
Do ponto de vista da revisão de projeto, a capacidade de sinterização deve ser discutida em conjunto com a geometria da peça. Recursos finos, seções planas sem suporte, espessura de parede assimétrica, cantos vivos ou seções longas e esbeltas podem exigir estratégia de suporte, compensação no ferramental ou planejamento de correção pós-sinterização.

Áreas de Ferramental e Revisão de Engenharia
A capacidade de uma fábrica de MIM depende fortemente das decisões de ferramental. Uma visita à fábrica deve, portanto, incluir áreas de engenharia e ferramental, não apenas máquinas de produção. Para muitos projetos personalizados, erros precoces na estratégia de ferramental podem causar correção repetida de amostras, desvio dimensional, defeitos de superfície, marcas de ponto de injeção ou operações secundárias desnecessárias.
Suporte de Ferramental Conectado com Compensação de Retração
O ferramental MIM deve considerar o comportamento de retração, design do ponto de injeção, ejeção, linha de partição, estabilidade de características e medição pós-sinterização. A maior parte da fabricação de moldes é coordenada com parceiros de ferramental, enquanto a XTMIM suporta a revisão de engenharia, moldagem de teste, feedback de correção de ferramenta e validação de produção em torno do molde.
Para compradores, a questão chave não é apenas quem usina o molde, mas se as decisões de ferramental estão conectadas com a retração na sinterização, risco geométrico, resultados de testes e correção da primeira amostra antes da liberação da produção.
Saiba mais sobre a compensação de retração na sinterização MIM
Revisão de Engenharia Baseada em Desenho
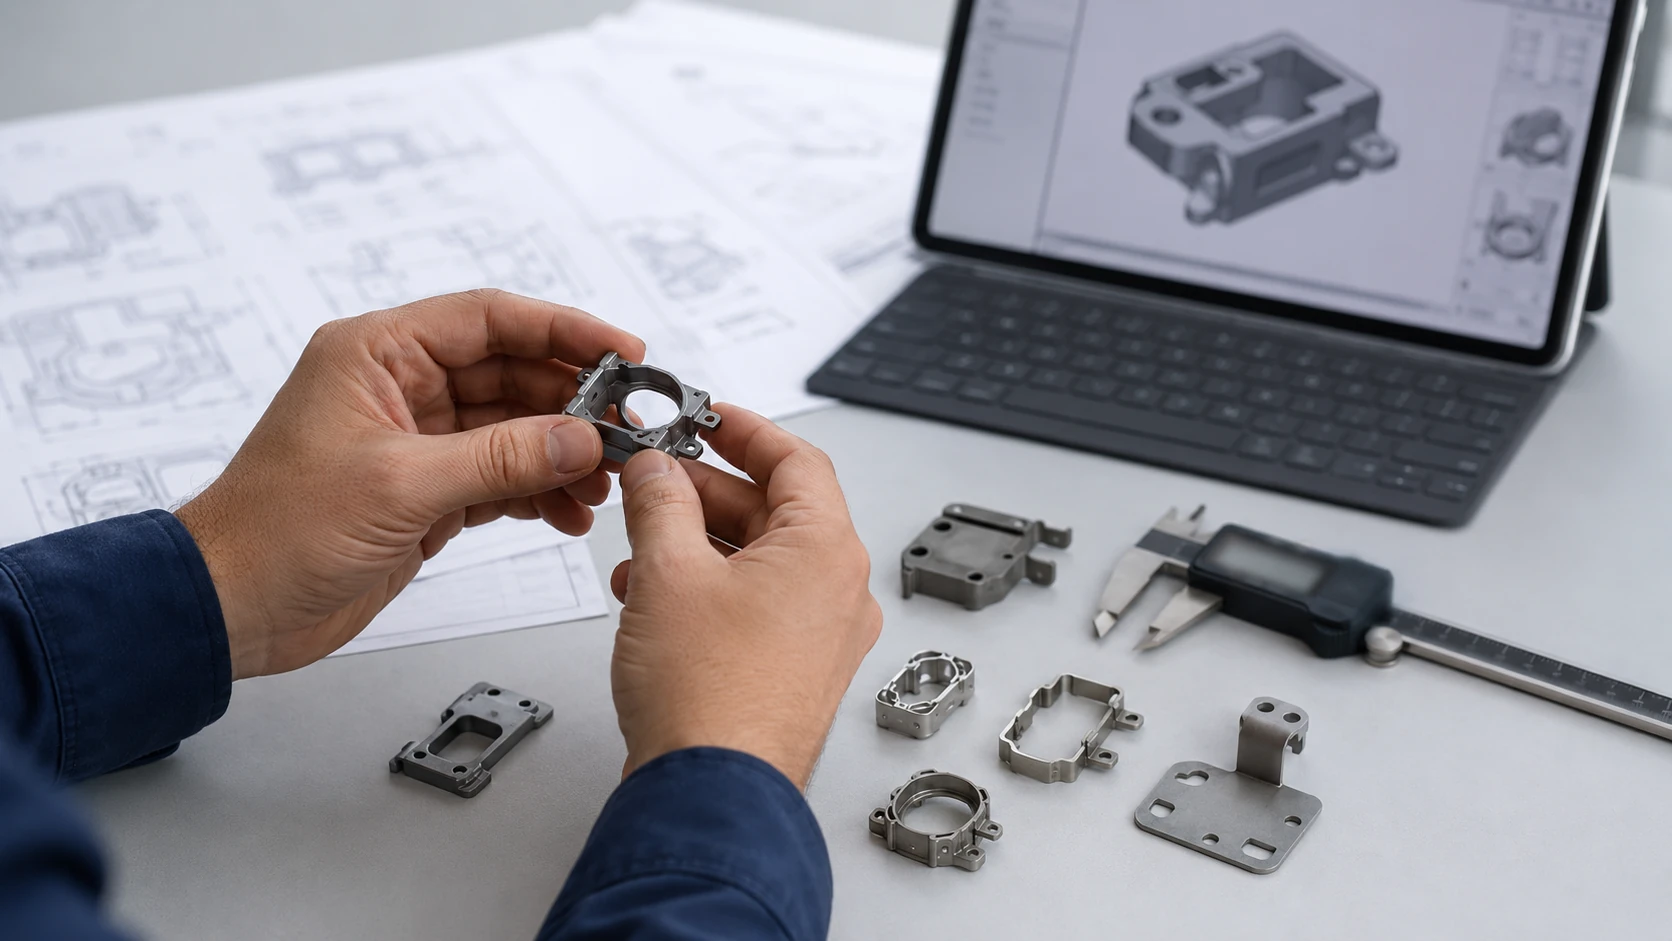
Antes do ferramental, a equipe de engenharia deve revisar o desenho e identificar áreas de risco. Esta revisão pode incluir adequação do material, espessura de parede, furos, ranhuras, rebaixos, localização do ponto de injeção, requisitos de acabamento superficial, dimensões críticas e método de inspeção.
Para equipes de sourcing, isso é importante porque uma cotação baixa sem revisão de engenharia antecipada pode levar a custos mais altos posteriormente, com correções repetidas de amostras, modificação de ferramental, usinagem secundária ou atraso na aprovação da produção.
Feedback de Amostras Antes da Liberação da Produção
As amostras de teste devem ser revisadas antes da liberação da produção. A revisão deve comparar os resultados reais das amostras com os requisitos do desenho, pontos de inspeção, expectativas de material, condição superficial e requisitos de montagem ou função.
Para projetos de MIM, uma tentativa não é apenas uma etapa de aprovação visual. É um ciclo de feedback entre ferramental, moldagem, remoção do ligante, sinterização, calibração, acabamento e inspeção. É aqui que a evidência de fabricação se torna um julgamento de engenharia específico do projeto.
Ambiente de Controle de Qualidade e Inspeção
A evidência da fábrica deve mostrar como a qualidade é controlada durante a produção, não apenas como as peças são verificadas no final. Em MIM, problemas dimensionais e de aparência podem vir de variação na moldagem, manuseio de peças verdes, instabilidade na remoção do ligante, distorção na sinterização, inconsistência na calibração, tratamento de superfície ou incompatibilidade no método de inspeção.

Pontos de Controle de Qualidade em Processo
Para projetos de produção, a documentação do fluxo de processo pode incluir características de processo definidas, verificações de características do produto, POPs, registros de verificação de parâmetros, registros de inspeção em processo e registros de remessa. O nível exato de documentação deve depender do risco do projeto, requisitos do cliente e estágio de produção.
| Área do Processo | O Que Deve Ser Controlado | Por Que É Importante |
|---|---|---|
| Inspeção de recebimento | Identidade do material, controle de lote, verificações básicas de aceitação | Evita mistura de materiais e riscos iniciais do processo. |
| Moldagem | Aparência da peça verde, tendência dimensional, estabilidade da moldagem | Influencia os resultados da remoção do ligante e da sinterização. |
| Manuseio da peça verde | Posicionamento na bandeja, deformação, riscos, contaminação | Reduz trincas, empenamento e defeitos de aparência. |
| Remoção do Ligante | Integridade estrutural, aparência, estabilidade do processo | Suporta transição segura para a sinterização. |
| Sinterização | Comportamento de retração, estabilidade relacionada à densidade, risco de distorção | Determina a condição final da peça e a tendência dimensional. |
| Calibração / conformação | Correção dimensional selecionada e estabilidade de forma | Ajuda a suportar dimensões críticas quando aplicável. |
| Inspeção final | Verificações dimensionais e visuais baseadas no desenho | Confirma a prontidão para embarque conforme critérios acordados. |
| Embalagem / expedição | Identificação, quantidade, proteção, registros | Suporta o recebimento do cliente e o controle de pedidos repetidos. |
Sala de Inspeção e Recursos de Medição
A transferência de fabricação é suportada por recursos de teste dimensional, mecânico, de material, de superfície e de confiabilidade. Estes podem incluir CMMs, máquinas de medição óptica, digitalização 3D, teste de dureza, teste de tração, equipamento metalográfico, teste de rugosidade, teste de névoa salina e câmaras de teste ambiental.
O plano de inspeção não deve ser presumido a partir de uma lista de máquinas. Deve ser confirmado de acordo com os requisitos do desenho, dimensões críticas, grau do material, requisitos de superfície, ambiente de aplicação e critérios de aceitação do cliente.
Ver recursos de inspeção e teste
A Inspeção Depende dos Requisitos do Desenho
Diferentes peças MIM exigem diferentes estratégias de inspeção. Um componente decorativo pode exigir verificação de aparência superficial, rugosidade, consistência de cor e desgaste. Um componente estrutural pode exigir estabilidade dimensional, dureza, propriedades de tração ou inspeção por calibrador funcional. Um pequeno componente de precisão pode exigir medição por CMM, OMM, calibrador de pino ou dispositivo.
A pergunta de avaliação do fornecedor deve ser: a fábrica consegue conectar os recursos de inspeção com os requisitos reais do desenho?
Manuseio Pós-Sinterização, Acabamento e Preparação para Embarque
As operações pós-sinterização devem ser apresentadas com cuidado. Algumas peças podem exigir calibração, conformação, tamboreamento, polimento magnético, jateamento, marcação a laser, passivação, tratamento térmico ou outro suporte de acabamento. Essas operações não são automaticamente necessárias para toda peça. Devem ser selecionadas de acordo com os requisitos do desenho, condição da superfície, estratégia de tolerância, comportamento do material e critérios de aceitação do cliente.
Suporte para Calibragem e Conformação Pós-Sinterização
A calibragem ou conformação pode ajudar em dimensões específicas, planeza ou requisitos de forma após a sinterização. No entanto, não deve ser tratada como uma forma de corrigir todos os problemas de projeto ou tolerância. Se a peça estiver instável após a sinterização, a causa raiz pode ser a geometria, a compensação do ferramental, a estratégia de suporte ou a seleção do datum de inspeção.
Suporte para Acabamento e Marcação
Processos como tamboreamento, polimento magnético, jateamento de areia, marcação a laser e outros acabamentos podem ser utilizados quando necessário. O acabamento pode afetar a aparência, as condições das bordas, a rugosidade superficial e a aceitação do cliente, portanto, o acabamento necessário deve ser definido antes da liberação da produção.
Embalagem, Armazenagem e Preparação para Expedição
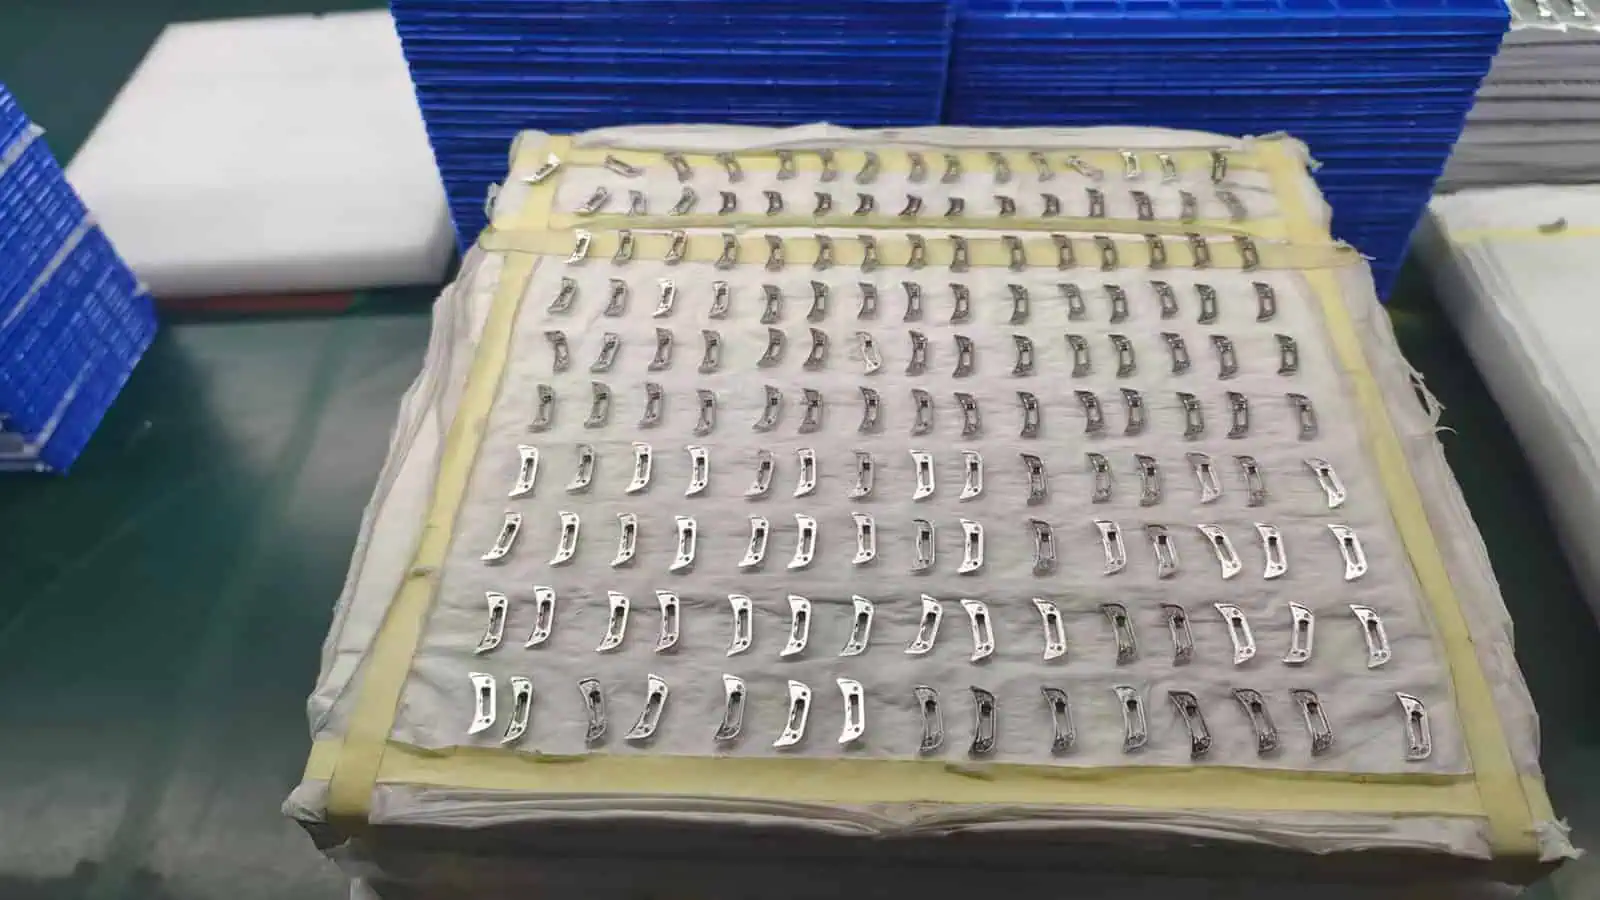
A embalagem e a preparação para expedição devem proteger as peças e apoiar a inspeção de recebimento. A embalagem pode precisar considerar a geometria da peça, a sensibilidade superficial, a quantidade, a rotulagem e os requisitos de manuseio do cliente.
O Que Não Mostramos Publicamente por Motivos de Confidencialidade
A confidencialidade do cliente limita o que pode ser mostrado em um tour pela fábrica. A XTMIM não divulga desenhos de clientes, logotipos de clientes, nomes de projetos, pedidos de produção, receitas de fornos, telas de parâmetros de processo ou peças confidenciais ao apresentar a capacidade de fabricação.
Muitos projetos MIM envolvem geometria proprietária, montagens funcionais, materiais específicos do cliente ou cronogramas de lançamento comercial. A divulgação dessas informações pode criar risco de confidencialidade para clientes existentes.
Discussão sobre Visita Virtual ou Presencial à Fábrica
Para projetos qualificados, uma visita virtual ou presencial à fábrica pode ser discutida mediante agendamento. Antes de agendar uma visita, geralmente é mais eficiente compartilhar desenhos, arquivos CAD, requisitos de material, requisitos de tolerância e histórico do projeto para que a discussão possa focar em manufaturabilidade, risco de ferramental, planejamento de inspeção e transferência de produção. Algumas áreas de produção, registros de projetos, peças de clientes e parâmetros de processo podem permanecer restritos por questões de confidencialidade e segurança.
FAQ do Tour pela Fábrica
Uma visita à fábrica pode provar que minha peça é adequada para MIM?
Não. Uma visita à fábrica pode ajudá-lo a verificar o ambiente de produção do fornecedor, áreas de revisão de engenharia, recursos de inspeção e configuração de controle de qualidade. No entanto, a adequação ao MIM depende da geometria da peça, espessura da parede, grau do material, requisitos de tolerância, volume anual, expectativas de superfície e risco de aplicação. Uma revisão DFM baseada em desenho ainda é necessária antes do planejamento de ferramental ou produção.
Quais áreas da fábrica devo procurar ao avaliar um fornecedor de MIM?
Uma visita útil à fábrica de MIM deve mostrar áreas de moldagem, manuseio de peças verdes, remoção do ligante, sinterização, manuseio pós-sinterização, revisão de ferramental, comunicação de engenharia, controle de qualidade, inspeção, embalagem e preparação para embarque. Essas áreas são mais significativas do que fotos de escritório ou exibições genéricas de peças acabadas.
Por que alguns desenhos, detalhes de peças ou telas de equipamentos não são mostrados claramente?
Desenhos de clientes, números de peças, parâmetros de processo, receitas de fornos, registros de lote e relatórios de inspeção podem conter informações confidenciais. Uma visita profissional à fábrica deve proteger as informações do cliente, ao mesmo tempo que mostra o ambiente real de fabricação e as áreas relacionadas ao processo.
Por que esta visita à fábrica se concentra principalmente em MIM?
Este tour pela fábrica foca principalmente em MIM, pois MIM é o foco principal dos projetos atuais da XTMIM. O ambiente de injeção, manuseio, remoção de ligante e sinterização da fábrica também inclui equipamentos que podem suportar estágios relevantes de produção CIM. O CIM ainda requer feedstock específico para cerâmica, controle de material, revisão de remoção de ligante e sinterização, e engenharia baseada em aplicação, portanto, os projetos CIM são avaliados de acordo com seus próprios requisitos de processo.
Quais informações devo enviar antes de solicitar uma revisão de projeto baseada em fábrica?
Você deve enviar desenhos 2D, arquivos CAD 3D, requisitos de material, requisitos de tolerância, dimensões críticas, expectativas de acabamento superficial, volume anual estimado e contexto de aplicação. Se a peça for atualmente fabricada por CNC, fundição, estampagem ou outro processo, compartilhar o problema atual de fabricação também pode ajudar na revisão de engenharia.
Equipamentos de inspeção por si só podem garantir a qualidade da peça?
Não. Equipamentos de inspeção auxiliam na verificação, mas a qualidade em MIM depende do controle de processo em toda a moldagem, manuseio de peças verdes, remoção do ligante, sinterização, calibração, acabamento e inspeção final. O plano de inspeção deve ser confirmado de acordo com o desenho, material, dimensões críticas, requisitos de superfície e critérios de aceitação do cliente.
Os clientes podem agendar uma visita à fábrica?
Visitas à fábrica podem ser discutidas mediante agendamento, dependendo do estágio do projeto, requisitos de confidencialidade e acordos de visita. Antes de uma visita, geralmente é mais eficiente compartilhar desenhos, requisitos de material e contexto do projeto para que a discussão possa focar em manufaturabilidade, risco de ferramental, necessidades de inspeção e planejamento de produção.
Solicite uma Revisão de Projeto MIM Baseada na Fábrica
Se você está avaliando um fornecedor para peças MIM personalizadas, envie seus desenhos e informações do projeto para a XTMIM para uma revisão técnica. Isso é mais útil para componentes metálicos de precisão, pequenos e complexos, onde a viabilidade de moldagem, retração na sinterização, seleção de material, dimensões críticas, condição superficial e planejamento de inspeção afetam o sucesso do projeto.
- Desenhos 2D e arquivos CAD 3D
- Grau do material ou desempenho alvo
- Dimensões críticas e requisitos de tolerância
- Requisitos de acabamento superficial ou aparência
- Volume anual estimado
- Contexto da aplicação e problema atual de fabricação, se aplicável
A equipe de engenharia da XTMIM pode revisar a adequação do processo, riscos de ferramental, necessidades de compensação de retração, estratégia de dimensões críticas, método de inspeção, viabilidade de produção e pontos de discussão para visita à fábrica antes do planejamento de ferramental ou produção.