
A Moldagem por Injeção de Metal e a fundição de precisão podem ambas produzir componentes metálicos complexos, mas resolvem diferentes problemas de fabricação. O MIM é geralmente a opção mais forte quando a peça é pequena, geometricamente detalhada, difícil de usinar e necessária em volume de produção médio a alto e repetível. A fundição de precisão continua prática quando o componente é maior, o volume é baixo a médio, a rota da liga é mais bem estabelecida para fundição, ou características críticas podem ser usinadas após a fundição sem perder a vantagem de custo do projeto.
Resposta rápida: escolher Moldagem por Injeção de Metal quando a peça é pequena, complexa, de alto volume e se beneficia de detalhes finos moldados que reduzem usinagem ou montagem. Escolha fundição de precisão quando a peça é maior, de volume baixo a médio, mais adequada a uma rota de liga fundida, ou ainda requer usinagem pós-fundição em superfícies críticas. A decisão correta depende da geometria do desenho, espessura da seção, rota do material, zonas de tolerância, volume anual, requisitos de superfície, riscos de qualidade e custo da peça acabada aceita.
Para uma peça real, a seleção do processo deve ser baseada na estabilidade da rota de produção após a consideração de ferramental, seleção de material, controle dimensional, acabamento superficial, inspeção, rendimento e custo total. Isso é especialmente importante ao decidir se uma peça fundida por cera perdida existente deve permanecer fundida ou ser redesenhada para MIM.
Tabela de Seleção Rápida: Quando Escolher MIM ou Fundição de Precisão
| Fator do Projeto | Escolha MIM Quando... | Escolha a Fundição de Precisão Quando... |
|---|---|---|
| Tamanho da peça | A peça é pequena, compacta ou do tamanho da palma da mão, e o custo do pó não domina o projeto. | A peça é média a grande, pesada ou volumosa demais para uma remoção de ligante e sinterização econômicas. |
| Geometria | O design possui furos pequenos, ranhuras, rebaixos, paredes finas, detalhes finos ou múltiplas características que seriam caras para usinar. | A geometria é complexa, mas mais adequada para a criação de modelos de cera, moldagem em casca, fluxo de fundição e acabamento pós-fundição. |
| Volume de produção | O volume anual é médio a alto e o ferramental pode ser amortizado ao longo da produção repetitiva. | O volume é baixo a médio e o projeto precisa de flexibilidade de fundição mais do que eficiência de produção em múltiplas cavidades. |
| Rota do material | A liga está disponível como um feedstock MIM comprovado e possui uma rota de sinterização estável. | A liga é mais estabelecida como uma liga fundida ou é especificada pelo cliente como uma rota de fundição. |
| Tolerância | O controle dimensional repetível de peças pequenas é importante e características críticas podem ser suportadas através do ferramental MIM e da estratégia de sinterização. | Características críticas podem ser usinadas após a fundição sem tornar o custo total da peça acabada desinteressante. |
| Acabamento superficial | Detalhes finos de características e redução de usinagem secundária são valiosos. | Superfície fundida mais retificação, jateamento, polimento ou usinagem é aceitável. |
| Direcionador de custo | O custo da peça acabada melhora com a redução de usinagem, montagem, sucata ou triagem de inspeção ao longo do volume. | Menor custo inicial de ferramental ou economia de fundição de peças maiores importam mais. |
| Melhor adequação | Peças metálicas de precisão pequenas e complexas. | Peças metálicas fundidas maiores e complexas. |
Trate esta tabela como uma ferramenta de triagem inicial, em vez de uma decisão de ferramental. Antes do ferramental, revise o desenho, a classe do material, as tolerâncias críticas, a espessura da seção, o volume anual, o método de inspeção e as condições de operação.
Por que Fundição de Cera Perdida e Fundição sob Pressão Precisam de Comparações Separadas
Fundição de cera perdida e fundição sob pressão são ambas rotas de fundição, mas criam diferentes compromissos de engenharia e custo. A fundição de cera perdida usa uma rota de cera perdida com padrões de cera, cascas cerâmicas, desparafinagem, vazamento de metal fundido, remoção da casca e acabamento. A fundição sob pressão usa injeção de alta pressão de metal fundido em um molde de aço, tipicamente para peças não ferrosas de alto volume.
Se o processo concorrente for fundição sob pressão em vez de fundição de cera perdida, revise MIM vs fundição sob pressão. Essa decisão depende mais dos limites da liga de fundição sob pressão, ângulos de saída e rebarbas, porosidade, custo do ferramental de moldagem e economia de ciclos de alto volume. Projetos de fundição de precisão exigem uma revisão diferente focada na geometria da peça fundida, rota da liga, usinagem pós-fundição e se o redesenho para MIM cria valor de fabricação suficiente.
Qual é a Principal Diferença Entre MIM e Fundição de Precisão?
MIM Utiliza Injeção de Feedstock, Remoção do Ligante e Sinterização
A Moldagem por Injeção de Metal começa com pó metálico fino misturado com um sistema ligante para formar um feedstock moldável. Este feedstock MIM é injetado em um molde de precisão para formar uma peça verde. O ligante é então removido através do Processo de remoção do ligante MIM, e a peça marrom restante é sinterizada para densificar a estrutura metálica e atingir a geometria final.
MIM não é um processo de fundição de metal fundido. A peça é moldada em um molde, mas o componente metálico final é criado através de metalurgia do pó e Sinterização MIM. O ferramental deve compensar a retração na sinterização, e o projeto da peça deve permitir remoção estável do ligante, suporte controlado e mudança dimensional repetível.
Fundição de Investimento Usa Modelos de Cera, Cascas Cerâmicas e Vazamento de Metal Fundido
A fundição de investimento, também chamada de fundição por cera perdida, segue uma rota de fabricação diferente. Um modelo de cera é produzido, montado em uma árvore de cera, revestido com barbotina cerâmica e granalha para formar uma casca cerâmica, em seguida, descera-se antes que o metal fundido seja vazado na cavidade da casca. Após a solidificação, a casca é removida e operações de acabamento são aplicadas onde necessário.
A qualidade da fundição de precisão depende da precisão do padrão de cera, construção da casca, canais de alimentação, fluxo do metal, solidificação, retração, remoção da casca e acabamento pós-fundição. Esses pontos de controle diferem do MIM, mesmo quando ambos os processos estão sendo considerados para um componente metálico de forma próxima à final (near-net-shape).
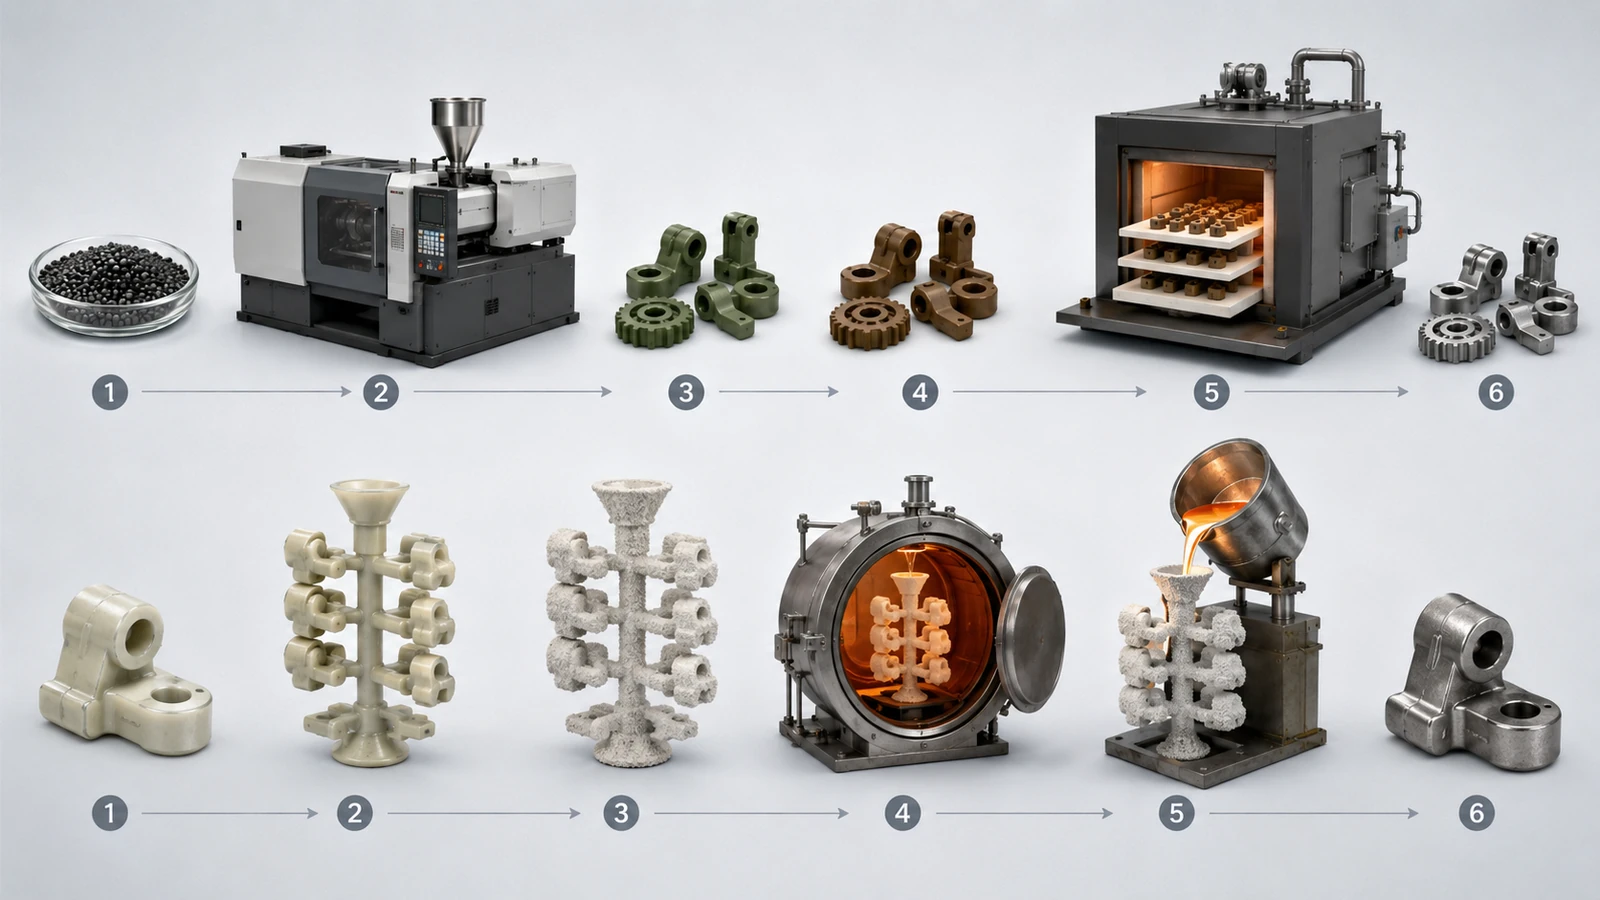
MIM vs Fundição de Investimento: Tabela Comparativa de Processos
| Ponto de Comparação | Moldagem por Injeção de Metal | Fundição de Precisão (Investment Casting) |
|---|---|---|
| Princípio de formação | Feedstock de pó metálico injetado | Fundição por cera perdida e casca cerâmica |
| Estado do material durante a formação | Feedstock de pó metálico fino + ligante | Metal fundido vazado em casca cerâmica |
| Lógica do ferramental | Molde de injeção com compensação de retração e estratégia de porta/linha de partição | Ferramental de cera, montagem em árvore, construção de casca cerâmica, canais de alimentação e massalote |
| Etapa térmica chave | Remoção do ligante e sinterização | Descera, pré-aquecimento da casca, vazamento e solidificação |
| Mecanismo de retração | Retração controlada na sinterização | Retração por solidificação e resfriamento |
| Resistência típica | Componentes metálicos pequenos e complexos de formato quase final | Componentes metálicos fundidos maiores ou mais amplos |
| Risco crítico do processo | Falha de preenchimento, trincas na remoção do ligante, distorção na sinterização, variação de retração, marcas de suporte | Porosidade, cavidades de retração, defeitos de casca, inclusões, marcas de remoção de gate |
| Melhor decisão de uso | Peças pequenas de precisão em alto volume | Peças de precisão fundidas maiores ou de menor volume |
Um erro comum é comparar apenas a alegação de near-net-shape de cada processo. Ambos os processos podem reduzir a usinagem em comparação com a usinagem CNC completa, mas alcançam forma, densidade, superfície e controle dimensional de maneiras diferentes.
Tamanho da Peça, Peso e Espessura de Seção: Onde Cada Processo se Torna Prático
Por que o MIM Geralmente é Mais Forte para Peças Pequenas e Complexas
O MIM é mais valioso quando a peça é pequena o suficiente para moldagem estável, remoção do ligante, sinterização e manuseio em lote, mas complexa o suficiente para que a usinagem ou fundição mais acabamento se tornem ineficientes. Bons candidatos geralmente incluem pequenos suportes, dobradiças, peças de dispositivos médicos, componentes de fechaduras, hardware eletrônico, peças estruturais miniatura e mecanismos de precisão.
A vantagem não é apenas o tamanho. O caso mais forte para MIM geralmente vem da combinação de tamanho compacto, geometria complexa, produção repetível e redução de usinagem secundária. Se uma peça tem múltiplos furos pequenos, características finas, ranhuras laterais, detalhes precisos ou formas difíceis de usinar, o MIM pode formar essas características diretamente do molde.
Por que a Fundição de Precisão Geralmente é Melhor para Componentes Fundidos Maiores
A fundição de precisão é geralmente mais prática para componentes maiores, seções mais espessas e volumes de produção baixos a médios. Se a peça for muito grande, muito pesada ou muito espessa para um MIM econômico, a fundição de precisão pode fornecer uma rota mais prática. Ela também permanece valiosa quando o material é mais adequado para fundição ou quando superfícies críticas podem ser usinadas após a fundição.
Para peças fundidas estruturais maiores, o custo do pó MIM, ferramental, tempo de remoção do ligante, controle de sinterização e risco de distorção podem superar o benefício da geometria moldada por injeção.
Por que a Espessura da Seção é Importante Antes de Escolher o MIM
A espessura da seção é frequentemente mais importante que o tamanho geral do envelope. Uma peça pequena com seções espessas e irregulares ainda pode ser difícil para MIM porque a remoção do ligante e a retração na sinterização devem permanecer estáveis. Regiões espessas podem aumentar o risco de defeitos na remoção do ligante, tensão interna, distorção ou retração não uniforme.
Na fundição de precisão, a espessura da seção também importa, mas por razões diferentes. O engenheiro de fundição deve considerar fluxo de metal, alimentação, pontos quentes, solidificação e cavidades de contração. Um projeto que funciona na fundição de precisão não é automaticamente adequado para MIM sem uma revisão DFM.
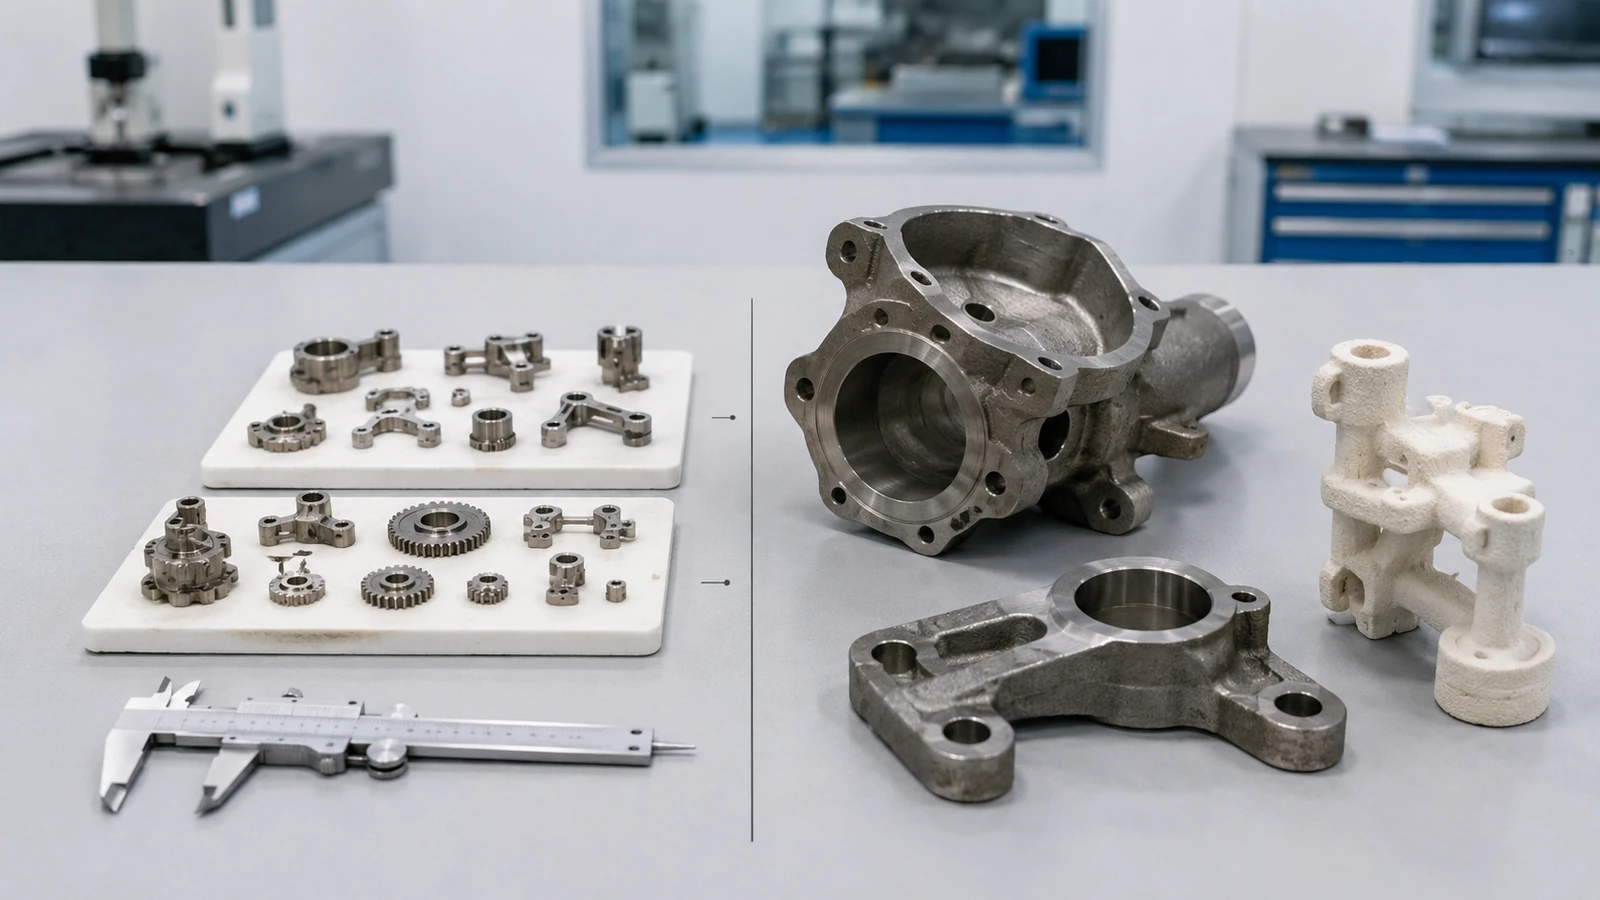
Sinais de Alerta Técnicos em MIM a Verificar Antes do Ferramental
Uma peça que parece favorável para MIM em uma comparação inicial ainda pode se tornar difícil, instável ou antieconômica se as condições chave de DFM não forem resolvidas. Os itens a seguir são sinais de triagem para verificar antes do ferramental, não limites de produção universais.
| Item de Revisão | Sinal de Alerta MIM | O que Confirmar Antes do Ferramental |
|---|---|---|
| Envelope da peça | Geometria grande, pesada ou volumosa onde o custo do pó, tempo de remoção do ligante, carregamento do forno e risco de distorção podem dominar. | Confirme a massa da peça, manuseio no forno, suporte de sinterização e se a geometria ainda fornece redução suficiente de usinagem ou montagem para justificar o MIM. |
| Espessura da seção | Seções muito espessas, altamente desiguais ou concentrações de massa isoladas conectadas a características finas. | Revise os caminhos de remoção do ligante, transições de espessura grossa para fina, risco de distorção e se o material não funcional pode ser reduzido ou redistribuído. |
| Volume anual | Demanda repetida baixa ou incerta que não justifica ferramental dedicado e validação de processo. | Compare a amortização do ferramental e o custo da peça acabada com fundição de precisão, usinagem CNC ou outra rota de menor comprometimento. |
| Valor da característica | Geometria simples onde a maioria das características funcionais ainda necessita de usinagem após a sinterização. | Identificar quais furos, rebaixos, ranhuras, dentes, estrias, características tipo rebaixo (undercut) ou funções consolidadas podem ser realmente moldadas e remover operações secundárias. |
| Rota do material | A liga especificada carece de um feedstock MIM prático, uma janela de sinterização estável ou uma rota de propriedades verificada. | Confirmar a disponibilidade de pó e feedstock, comportamento da sinterização, tratamento térmico, densidade, requisitos de corrosão ou mecânicos e critérios de aceitação específicos da aplicação. |
| Tolerâncias críticas | Tolerâncias apertadas são aplicadas em todo o desenho sem prioridade clara de datum ou margem para operações secundárias. | Separar dimensões críticas de não críticas e definir quais características dependem de compensação de ferramental, suporte de sinterização, calibração (sizing), controle de inspeção ou usinagem limitada. |
A orientação de projeto MIM da EPMA também trata tolerância, acabamento superficial, tamanho da peça e espessura da seção como fatores dependentes do processo que devem ser confirmados para a peça real e a rota de produção. Consulte as diretrizes de projeto MIM da EPMA.
Geometria e Complexidade do Projeto: Qual Processo Lida Melhor com Detalhes Finos?
Onde a MIM Tem uma Vantagem Clara
A MIM geralmente é mais vantajosa quando uma pequena peça metálica requer detalhes finos que seriam caros de usinar ou difíceis de manter consistentemente após a fundição. Características típicas favoráveis à MIM podem incluir:
- Pequenos furos passantes e furos cegos
- Furos transversais e furos angulados
- Paredes finas em geometria adequada
- Ranhuras, pequenos encaixes e características laterais
- Rebaixos onde o projeto do ferramental permite a liberação
- Dentes finos, estrias ou detalhes funcionais moldados
- Consolidação de peças a partir de múltiplas peças usinadas ou montadas
- Pequenas características repetíveis em produção de médio a alto volume
A Metal Injection Molding Association observa que a MIM pode oferecer vantagens sobre a fundição de precisão em paredes mais finas, características mais nítidas, furos de pequeno diâmetro, melhor acabamento superficial, redução de usinagem de acabamento e altos volumes de componentes pequenos. Consulte as diretrizes de projeto da MIMA.
Onde a Fundição de Precisão Ainda Funciona Bem
A fundição de precisão continua eficaz para geometrias complexas de fundição, peças metálicas maiores, contornos orgânicos, seções mais espessas e formas que não são adequadas para a economia de moldagem por injeção e sinterização. Também pode ser apropriada quando a geometria da peça é complexa, mas não contém muitos microdetalhes que exijam repetibilidade de moldagem no nível MIM.
Na produção, isso geralmente depende se a complexidade é “complexidade de fundição” ou “complexidade de pequenos detalhes de precisão”. Um corpo fundido curvo pode ser um bom candidato para fundição de precisão. Uma peça pequena com múltiplos pequenos detalhes funcionais pode ser um melhor candidato para MIM.
Alerta de Revisão de Projeto: Geometria de Fundição Nem Sempre Pode Ser Transferida Diretamente para MIM
Um erro comum é pegar um desenho de fundição de precisão e solicitar produção direta em MIM sem redesenho. Isso pode criar riscos evitáveis de ferramental e qualidade.
Antes de migrar da fundição de precisão para MIM, os engenheiros devem reavaliar:
- Uniformidade de espessura de parede e transições de espesso para fino
- Localização do ponto de injeção, linha de partição e direção de extração
- Caminho de remoção do ligante e risco de ligante retido
- Direção de suporte na sinterização e risco de distorção
- Compensação de retração e estratégia de referência
- Superfícies funcionais críticas e sobremetal para usinagem
- Se raios de fundição, bossas, nervuras ou seções espessas precisam de redesenho
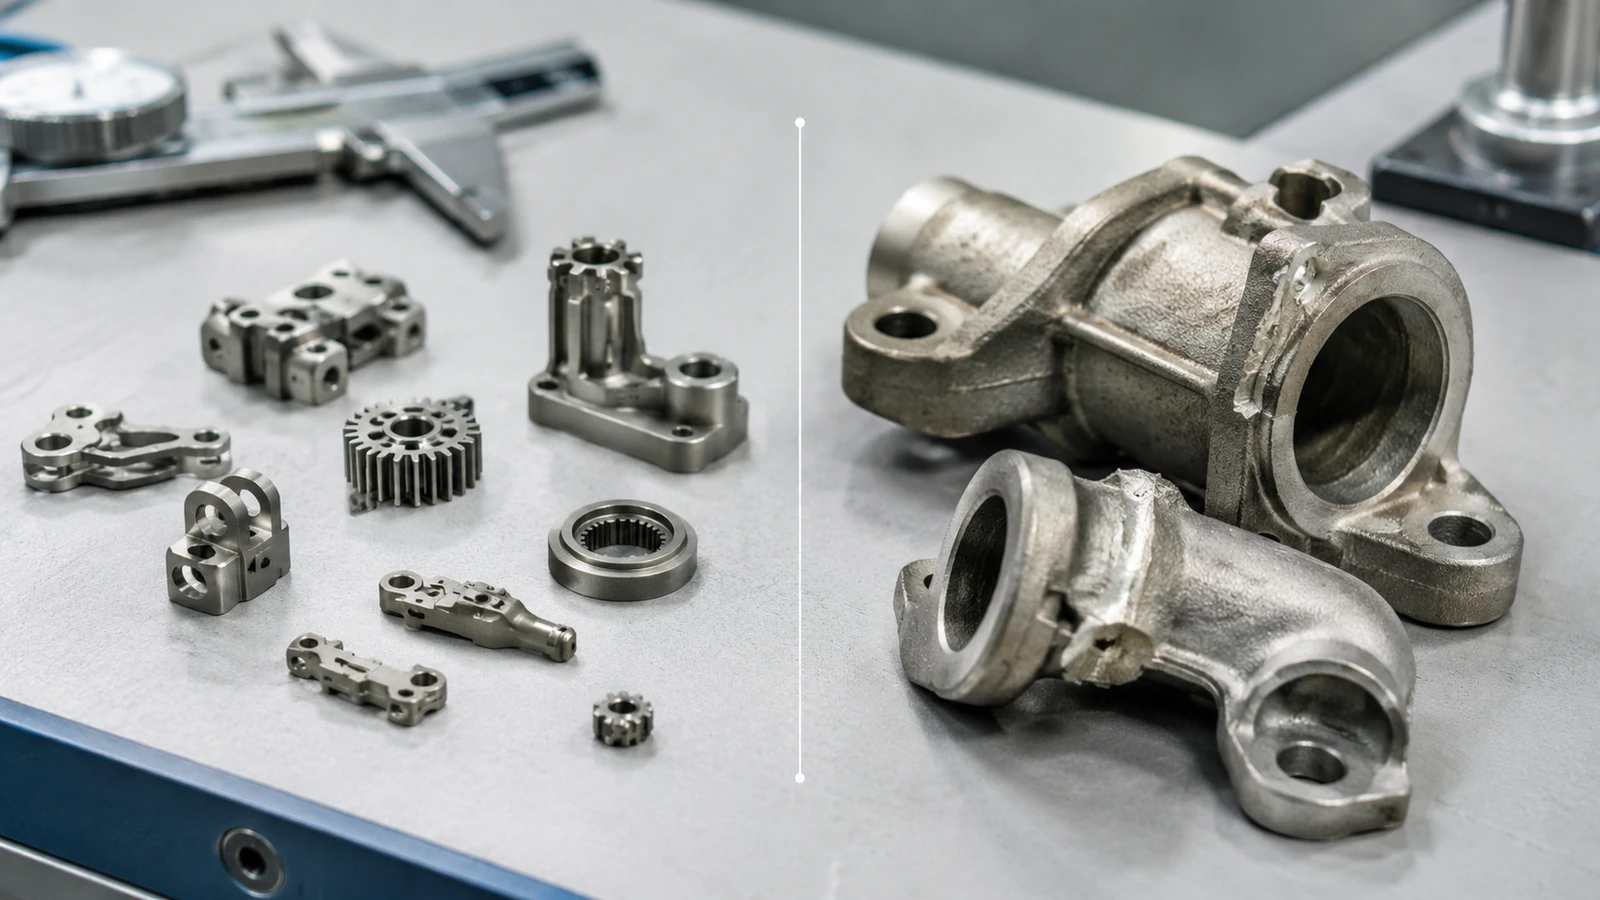
Seleção de Materiais: Pós MIM vs. Ligas Fundidas
Materiais MIM Devem Ser Selecionados pela Disponibilidade do Pó e Comportamento de Sinterização
A seleção de materiais MIM depende de mais do que apenas o nome da liga. O material deve estar disponível como pó adequado, ser compatível com a preparação do feedstock, moldável na geometria selecionada, estável durante a remoção do ligante e capaz de atingir a densidade e propriedades necessárias após a sinterização e quaisquer operações secundárias.
As famílias comuns de materiais MIM podem incluir aços inoxidáveis, aços de baixa liga, aços ferramenta, ligas magnéticas macias, ligas de tungstênio, ligas de cobalto-cromo e ligas de titânio selecionadas, onde o fornecedor tenha capacidade de processo comprovada. No entanto, nem toda liga forjada ou fundida pode ser considerada prática em MIM.
A Fundição de Precisão Geralmente Oferece uma Rota Mais Ampla de Ligas Fundidas
A fundição de precisão é amplamente utilizada para muitas famílias de ligas fundidas, incluindo aços inoxidáveis, aços carbono, ligas de níquel, ligas de cobalto, ligas de alumínio, ligas de cobre, ligas de titânio e ligas resistentes ao calor, dependendo da capacidade da fundição e dos requisitos da aplicação.
Esta é uma das razões pelas quais a fundição de precisão continua forte em aplicações aeroespaciais, de defesa, energia, médicas e industriais. Para certos componentes fundidos grandes, de alta temperatura ou específicos de liga, a fundição de precisão pode ser a rota mais estabelecida.
Não Escolha Apenas pelo Nome da Liga
A mesma família de ligas pode se comportar de forma diferente na MIM e na fundição de precisão. Densidade, microestrutura, resposta ao tratamento térmico, comportamento de corrosão, desempenho magnético, condição superficial e estabilidade dimensional podem depender da rota de processo.
A viabilidade do material deve ser confirmada no nível peça e processo: a rota MIM selecionada pode produzir a liga, geometria, volume anual, dimensões críticas, requisitos de inspeção e desempenho operacional necessários de forma consistente?
Custo e Volume de Produção: Qual Processo é Mais Econômico?
Lógica de Custo do MIM
O MIM geralmente exige maior investimento inicial em engenharia e ferramental do que rotas de fundição de baixo volume. Ferramental, desenvolvimento de feedstock, validação de moldagem, remoção do ligante, sinterização e configuração de inspeção devem ser justificados pelo projeto.
O MIM se torna mais atraente quando o volume de produção é alto o suficiente para amortizar o ferramental, quando é possível usar ferramental multicavidade, quando usinagem cara pode ser reduzida ou quando várias peças podem ser consolidadas em um único componente moldado.
Lógica de Custo da Fundição de Precisão
A fundição de precisão pode ser mais econômica quando o volume anual é menor, o tamanho da peça é maior ou o design já é bem adequado para fundição. Também pode ser mais prática quando o projeto requer uma rota de liga fundida, quando a flexibilidade do ferramental inicial é importante ou quando a usinagem secundária já é esperada.
No entanto, o custo da fundição de precisão não deve ser julgado apenas pelo preço da fundição. A produção da casca cerâmica, sistema de canais, rendimento, tratamento térmico, acabamento, usinagem e inspeção podem todos afetar o custo final aceito da peça.
Tabela de Decisão de Custo
| Fator de Custo | Melhor para MIM | Melhor para Fundição de Precisão |
|---|---|---|
| Volume anual | Produção repetitiva de média a alta | Volume baixo a médio |
| Tamanho da peça | Pequeno e compacto | Médio a grande |
| Geometria | Detalhes pequenos e complexos reduzem usinagem | Complexidade de fundição sem muitos microdetalhes |
| Amortização do ferramental | Mais vantajoso quando o volume é alto | Melhor quando é necessário menor investimento inicial |
| Impacto no custo do material | Mais aceitável quando o peso da peça é pequeno | Geralmente melhor para maior massa de metal fundido |
| Redução de usinagem | Grande vantagem se as características puderem ser moldadas | Usinagem ainda pode ser necessária para superfícies críticas |
| Lógica de custo final | Melhor quando o custo da peça acabada diminui com o volume | Melhor quando a fundição mais o acabamento permanecem econômicos |
Tolerância e Controle Dimensional
Por que a MIM Pode Ser Robusta para Tolerâncias Repetíveis em Peças Pequenas
A MIM pode ser robusta para tolerâncias repetíveis em peças pequenas quando a geometria é adequada e o processo é bem controlado. O molde de injeção pode ser projetado com compensação de retração, e o processo produtivo pode ser ajustado com base no feedstock, parâmetros de moldagem, remoção do ligante, suporte de sinterização e feedback de inspeção.
Isso é relevante para peças com pequenos detalhes e demanda de produção repetida. Se a mesma geometria precisa ser produzida consistentemente ao longo de milhares ou milhões de peças, a MIM pode se tornar mais atrativa do que uma rota de fundição que exige usinagem repetida ou acabamento manual.
No entanto, a MIM não deve ser descrita como automaticamente mais apertada para toda peça. Desbalanceamento de espessura de parede, geometria de sinterização sem suporte, grande variação de massa ou tolerâncias irreais no desenho ainda podem gerar problemas de qualidade.
Por que a Fundição de Precisão Frequentemente Precisa de Usinagem para Dimensões Críticas
A fundição de precisão pode produzir peças fundidas precisas e complexas, mas as dimensões críticas frequentemente dependem do modelo de cera, da casca cerâmica, da expansão térmica, do fluxo de metal, da solidificação, do resfriamento, da remoção do canal de alimentação e do acabamento pós-fundição. Para superfícies de referência de alta precisão, faces de vedação, ajustes de rolamentos ou interfaces de rosca, a usinagem ainda pode ser necessária.
Uma comparação de custo significativa deve incluir fundição, retífica, usinagem, acabamento, inspeção e rendimento — não apenas o preço da fundição.
Acabamento Superficial e Operações Secundárias
A MIM Pode Reduzir Algumas Etapas de Acabamento e Usinagem
A MIM pode reproduzir detalhes finos moldados e pode reduzir a necessidade de usinagem de pequenas características. Para peças adequadas, recursos como ranhuras, furos pequenos, logotipos, texturas, estrias e contornos complexos podem ser moldados em vez de usinados.
Operações secundárias MIM podem ainda ser necessários dependendo do projeto. Estes podem incluir tratamento térmico, calibração (sizing), polimento, passivação, galvanoplastia, revestimento, usinagem CNC ou outras operações de acabamento. O MIM é valioso quando a geometria moldada remove usinagem secundária suficiente para melhorar o processo da peça acabada, não quando se espera que cada etapa de acabamento desapareça.
Peças Fundidas por Cera Perdida Ainda Podem Necessitar de Retificação, Usinagem ou Acabamento Superficial
Peças fundidas por cera perdida podem exigir remoção de canais, limpeza de remoção de casca, retificação, jateamento, polimento, tratamento térmico, usinagem ou acabamento superficial. Algumas superfícies podem ser aceitáveis como fundidas, enquanto características críticas podem exigir usinagem pós-fundição.
A Comparação Real é o Custo Total da Peça Acabada
Comparar o custo aceito da peça acabada em vez do preço da peça bruta MIM contra o preço da peça bruta de fundição de precisão (investment casting).
- Desenvolvimento de ferramental e processo
- Custo de material e feedstock ou liga fundida
- Risco de sucata e triagem por inspeção
- Carga de trabalho de usinagem e acabamento
- Tratamento térmico ou tratamento de superfície
- Rendimento, prazo de entrega e repetibilidade
- Aceitação funcional final, não apenas o preço do blank bruto
Riscos de Qualidade e Foco de Inspeção: Distorção na Sinterização vs Defeitos de Fundição
Riscos de Qualidade MIM: Trincas na Remoção do Ligante, Distorção na Sinterização e Variação de Retração
Os riscos de qualidade MIM geralmente vêm da interação entre geometria e controle de processo. Riscos comuns incluem injeção incompleta, linhas de solda, danos no manuseio da peça verde, trincas na remoção do ligante, fragilidade da peça marrom, distorção na sinterização, retração não uniforme, empenamento por suporte inadequado, desvio dimensional entre lotes e defeitos superficiais após sinterização ou acabamento.
Esses riscos não significam que o MIM é instável. Eles significam que o MIM deve ser avaliado como uma rota de injeção e sinterização baseada em pó, e não como uma simples substituição para fundição.
Riscos de Qualidade da Fundição de Precisão: Porosidade, Rechupes, Defeitos de Casca e Marcas de Remoção de Canal de Alimentação
Os riscos de qualidade da fundição de precisão estão ligados à qualidade do modelo de cera, construção da casca, descera, vazamento do metal, solidificação e acabamento. Preocupações típicas incluem variação do modelo de cera, trincas na casca, porosidade, rechupes, inclusões, rechupes de solidificação, marcas de remoção do canal de alimentação, imperfeições superficiais e problemas de sobremetal para usinagem.
O Investment Casting Institute descreve a construção da casca como revestimento repetido de lama cerâmica e granalha em torno da árvore de cera, seguido de descera e vazamento do metal na casca pré-aquecida. Veja referência de construção de casca.
O que os Engenheiros Devem Inspecionar Antes de Aprovar a Produção
Antes de aprovar qualquer processo, os engenheiros devem definir o método de inspeção, estrutura de referência, superfícies funcionais, dimensões críticas, condição do material, requisitos de tratamento térmico, expectativas estéticas e expectativas de controle lote a lote.
| Área de Risco | Foco da Revisão MIM | Foco da Revisão de Fundição de Precisão | Por Que É Importante |
|---|---|---|---|
| Variação dimensional | Compensação do ferramental, retração na sinterização, método de suporte, estabilidade do lote | Precisão do modelo de cera, expansão do molde, retração de solidificação, sobremetal de usinagem | Dimensões críticas podem falhar mesmo quando a forma da peça parece correta. |
| Defeitos internos | Estabilidade na remoção do ligante, ligante retido, risco em seções espessas, densidade de sinterização | Porosidade, cavidades de retração, inclusões, estratégia de alimentação e canais de entrada | Defeitos internos podem afetar resistência, vedação, fadiga, corrosão ou confiabilidade da montagem. |
| Superfície e acabamento | Superfície do molde, marcas de sinterização, contato com suporte, necessidade de acabamento secundário | Textura da casca, remoção do canal de injeção, jateamento, esmerilhamento, polimento, usinagem | A condição da superfície afeta a aceitação estética, atrito, vedação e comportamento de corrosão. |
| Repetibilidade da produção | Controle de lote do feedstock, parâmetros de moldagem, consistência do ciclo de remoção do ligante/sinterização | Montagem da cera, secagem da casca, temperatura de vazamento, resfriamento, tratamento térmico | A repetibilidade determina se a aprovação do protótipo pode ser traduzida em produção estável. |
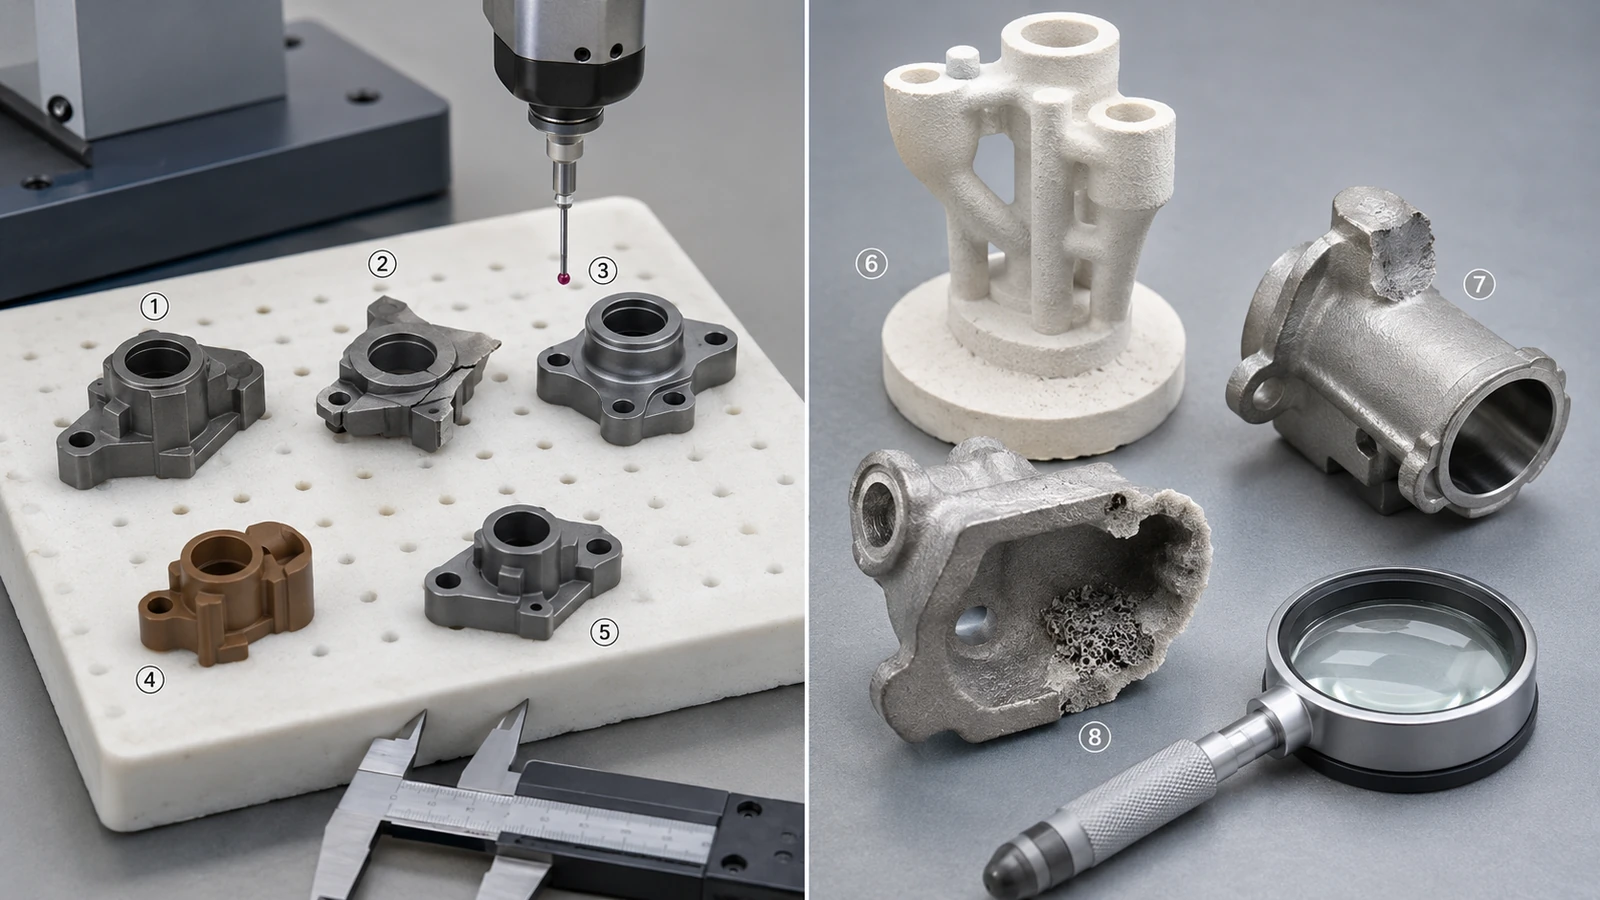
Sua peça de fundição de precisão é um bom candidato para conversão para MIM?
Quando uma Peça Existente Fundida por Cera Perdida Merece Revisão para Conversão para MIM
Uma revisão de conversão é mais útil quando a rota de fabricação atual gera custos evitáveis, variação ou trabalho secundário. Sinais fortes incluem:
- Usinagem, retífica ou acabamento repetidos são necessários para criar pequenas características funcionais.
- Variação dimensional ou de acabamento gera pressão recorrente de inspeção, triagem ou retrabalho.
- Múltiplos componentes ou operações poderiam ser potencialmente consolidados em uma única peça moldada.
- A demanda anual é estável o suficiente para justificar ferramental dedicado e validação de processo.
- A geometria pode ser redesenhada com espessura de parede mais equilibrada e suporte para sinterização.
- O material especificado possui um feedstock MIM prático e comprovado e rota de sinterização.
Um forte candidato à conversão não é simplesmente uma fundição pequena. O MIM se torna mais atraente quando a rota de fundição existente deixa pressões substanciais de usinagem, acabamento, montagem, repetibilidade ou custo total que uma peça MIM redesenhada pode reduzir.
Quando a Conversão Provavelmente Não Agregará Valor Suficiente
Manter a rota de fundição por cera perdida pode ser mais prático quando:
- A fundição atual atende às necessidades de custo, qualidade e entrega com pouca usinagem secundária.
- A demanda é baixa ou instável, de modo que o ferramental MIM dedicado e a validação não podem ser justificados.
- A peça é grande, pesada ou dominada por seções muito espessas e irregulares.
- A liga necessária, a microestrutura fundida ou a especificação do cliente dependem da rota de fundição.
- A maioria das superfícies críticas ainda exigiria usinagem completa após o MIM.
- A geometria não pode ser adaptada para gating MIM, remoção do ligante, controle de retração, ejeção ou suporte de sinterização sem comprometer a função.
O Que Deve Ser Revisado Antes de Substituir Fundição de Precisão por MIM
Antes de converter uma peça de fundição de precisão para MIM, verifique novamente o envelope geral da peça, a espessura máxima da seção, a variação da espessura da parede, os furos internos, as opções de ponto de injeção e linha de partição, a direção de suporte na sinterização, as zonas críticas de tolerância, a margem de usinagem, a disponibilidade de material, o volume de produção, os requisitos de inspeção e o ambiente de aplicação.
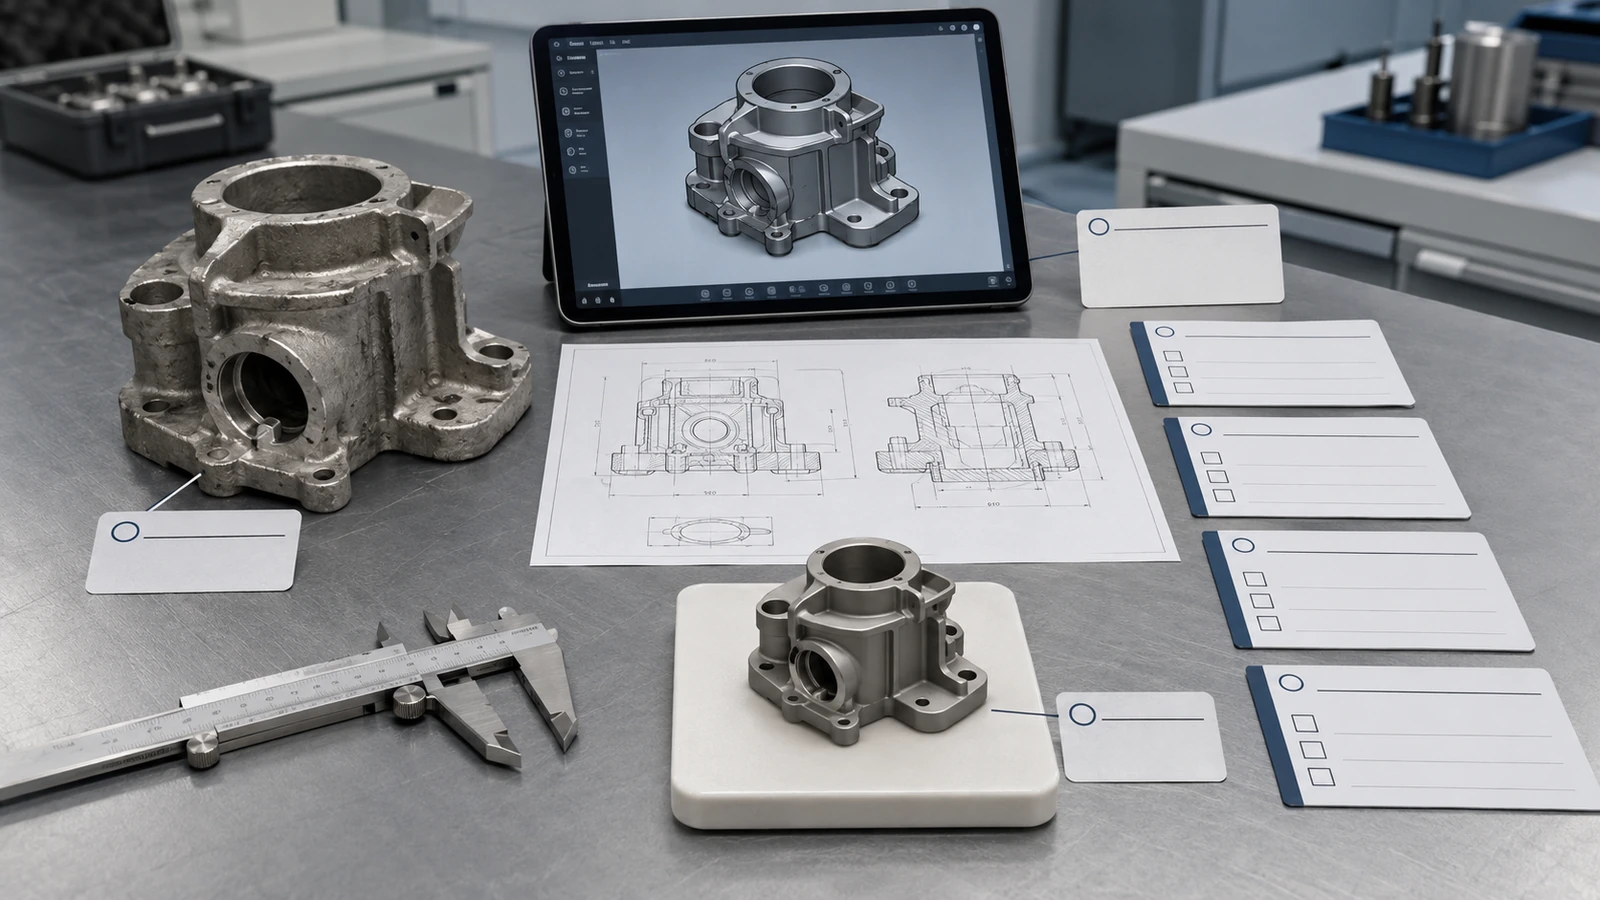
Quando uma Peça de Fundição de Precisão Parece um Candidato a MIM, mas Precisa de Redesenho
Problema de projeto: Um pequeno componente fundido com vários furos e um rasgo usinado pode parecer inicialmente adequado para conversão MIM, mas um ressalto espesso conectado a um braço fino e um requisito crítico de planicidade na maior extensão podem alterar essa avaliação.
Por que o desenho de fundição precisa de alterações: A geometria original pode funcionar em fundição de precisão (investment casting) porque uma seção local pesada pode ser preenchida com metal fundido e usinada posteriormente. No MIM, a mesma concentração de massa altera o comportamento de remoção do ligante, o equilíbrio da retração e os requisitos de suporte de sinterização, aumentando o risco de distorção, mesmo que a peça inteira permaneça pequena.
Resposta de engenharia: Revise o equilíbrio da espessura da parede, a posição do ponto de injeção (gate), a direção do suporte, a estratégia de datum, a planicidade crítica e a folga de usinagem antes do projeto do molde. Onde a função permitir, reduza a massa não crítica ou suavize as transições de espessura grossa para fina, mantendo as superfícies funcionais ligadas a um plano de inspeção claro.
Erros Comuns ao Comparar MIM e Fundição de Precisão
Comparar o Preço da Peça Bruta em vez do Custo da Peça Acabada
Um preço de fundição mais baixo pode não significar custo final menor se usinagem, retificação, acabamento, inspeção ou perda de rendimento forem significativos.
Presumir que Todas as Ligas de Fundição Podem Ser Convertidas para MIM
A seleção de material MIM depende da disponibilidade de pó, estabilidade do feedstock, comportamento de sinterização, densidade final e desempenho da aplicação.
Ignorar a Espessura da Seção
Uma peça pequena com seções espessas ainda pode ser difícil para MIM porque a remoção do ligante e a retração na sinterização devem permanecer estáveis.
Reutilizar Desenhos de Fundição de Precisão sem Revisão DFM para MIM
Desenhos de fundição frequentemente incluem geometria, raios, tolerâncias e sobremetal de usinagem que podem não ser ideais para MIM.
Tratar o Acabamento Superficial como um Valor Fixo de Processo
O acabamento superficial depende do ferramental, material, controle de processo, método de acabamento e geometria da peça.
Ignorar o Volume Anual
A MIM é frequentemente mais atrativa quando o volume é alto o suficiente para justificar o ferramental e o desenvolvimento do processo.
Lista de Verificação de Revisão de Desenho Antes de Escolher MIM ou Fundição de Precisão
Antes de escolher entre MIM e fundição de precisão, prepare as seguintes informações para revisão do fornecedor:
- Desenho 2D com dimensões críticas
- Arquivo CAD 3D
- Grau do material ou propriedades mecânicas exigidas
- Volume anual estimado
- Peso da peça e dimensões do envelope
- Espessura de parede máxima e mínima
- Zonas críticas de tolerância
- Requisitos de acabamento superficial
- Requisitos de tratamento térmico
- Requisitos de corrosão, desgaste, magnéticos ou biocompatibilidade
- Interfaces de montagem
- Superfícies funcionais
- Pontos problemáticos do processo atual
- Etapas atuais de usinagem ou acabamento
- Estágio de produção alvo: protótipo, produção experimental ou produção em massa
Um RFQ (Pedido de Cotação) útil deve incluir o desenho, os requisitos de material, as expectativas de tolerância, o volume anual, o histórico da aplicação e quaisquer problemas atuais de fundição ou usinagem que precisem ser resolvidos antes do ferramental.
Antes de Solicitar um Orçamento, Envie Estes 6 Itens
Para receber uma recomendação de processo útil em vez de um palpite de preço aproximado, envie informações suficientes para a revisão de engenharia. Estes seis itens ajudam a XTMIM a avaliar se a MIM é técnica e comercialmente adequada em comparação com a fundição de precisão.
- Desenho 2D com dimensões críticas marcadas
- Arquivo CAD 3D para revisão de geometria e moldabilidade
- Grau do material ou requisito de desempenho desejado
- Volume anual estimado e estágio de produção
- Requisitos críticos de tolerância, superfície e montagem
- Pontos críticos atuais de fundição, usinagem, qualidade ou custo
Quanto mais claro o pacote de desenhos, mais fácil é identificar se a peça é um forte candidato para MIM, um projeto melhor para fundição de precisão ou um design que precisa de modificação antes que qualquer processo possa ser cotado com precisão.
Precisa saber se sua peça fundida por cera perdida pode ser convertida para MIM?
Envie seu desenho, arquivo 3D, requisito de material, tolerâncias críticas, requisitos de superfície e volume anual estimado. A XTMIM pode avaliar se a peça é adequada para MIM, se é necessário redesenho e quais riscos de processo devem ser verificados antes da ferramentaria, produção experimental ou produção em série.
Normas e Referências Técnicas para Avaliação de Processos
As decisões entre MIM e fundição de precisão devem ser baseadas em desenhos, requisitos de material, capacidade do processo e expectativas de inspeção. Referências gerais de processo de organizações como MIMA, EPMA, MPIF, e a Investment Casting Institute podem ajudar a definir a rota básica de fabricação e a lógica de projeto, mas não devem substituir uma revisão de engenharia específica do projeto.
Quando o desempenho do material, uso médico, uso aeroespacial, resistência à corrosão, tratamento térmico, densidade, propriedades mecânicas ou aceitação de inspeção são críticos, o requisito final deve ser confirmado através das normas aplicáveis ASTM, ISO, do cliente ou da indústria. Não presuma que uma comparação geral entre MIM e fundição de precisão define automaticamente a tolerância, resistência, densidade ou condição superficial aceitável para uma peça específica.
Perguntas Frequentes: MIM vs Fundição de Precisão
Uma peça fundida em cera com investimento, mesmo que pequena, pode ser uma candidata ruim para MIM?
Sim. O tamanho geral pequeno não garante a adequação para MIM. Seções muito espessas ou irregulares, concentrações de massa isoladas, uma rota de material impraticável, demanda anual baixa ou tolerâncias apertadas gerais podem tornar o MIM difícil ou antieconômico, mesmo quando a peça se encaixa facilmente em um envelope pequeno.
O desenho existente de fundição por cera perdida pode ser enviado diretamente para o ferramental MIM?
Deve ser usado como ponto de partida, não como um desenho MIM pronto para ferramental. A espessura da parede, as transições de espessura fina para grossa, as opções de injeção e ejeção, os caminhos de remoção do ligante, o suporte de sinterização, a compensação de retração, a estratégia de datum, as tolerâncias críticas e a usinagem de sobremetal devem ser revisados antes do projeto do molde.
O MIM ainda é atraente se algumas superfícies críticas exigirem usinagem?
Pode ser. A questão chave é se o MIM elimina usinagem, acabamento, montagem ou variações suficientes para reduzir o custo final aceito da peça. Se a maior parte da geometria crítica ainda exigir usinagem completa após a sinterização, a vantagem da conversão se torna muito menor.
Quais informações são necessárias para uma análise útil de MIM versus fundição de precisão?
Forneça o desenho 2D, arquivo CAD 3D, requisito de material ou desempenho, dimensões críticas, tamanho e espessura da seção da peça, volume anual, requisitos de tratamento de superfície e térmico, condições de aplicação e os problemas atuais de fundição, usinagem, qualidade ou custo que você deseja que o novo processo resolva.