
Metal Enjeksiyon Kalıplama ve hassas döküm, her ikisi de karmaşık metal bileşenler üretebilir, ancak farklı üretim sorunlarını çözerler. MIM, parça küçük, geometrik olarak detaylı, işlenmesi zor ve tekrarlanabilir orta-yüksek üretim hacmi gerektiğinde genellikle daha güçlü adaydır. Hassas döküm, bileşen daha büyük olduğunda, hacim düşük ila orta seviyede olduğunda, alaşım yolu döküm için daha iyi kurulduğunda veya kritik özellikler dökümden sonra işlenerek projenin maliyet avantajı kaybedilmeden elde edilebildiğinde pratik kalır.
Hızlı cevap: seç Metal Enjeksiyon Kalıplama parça küçük, karmaşık, yüksek hacimli olduğunda ve talaşlı imalatı veya montajı azaltan kalıplanmış ince özelliklerden fayda sağladığında. Parça daha büyük, düşük-orta hacimli, döküm alaşım yoluna daha uygun olduğunda veya kritik yüzeylerde döküm sonrası talaşlı imalat gerektirdiğinde hassas dökümü seçin. Doğru karar, çizim geometrisine, kesit kalınlığına, malzeme yoluna, tolerans bölgelerine, yıllık hacme, yüzey gereksinimlerine, kalite risklerine ve kabul edilen bitmiş parçanın maliyetine bağlıdır.
Gerçek bir parça için, üretim rotasının kalıp, malzeme seçimi, boyutsal kontrol, yüzey işlemesi, muayene, verim ve toplam maliyet dikkate alındığında stabil kalıp kalmayacağına bağlı olarak süreç seçimi yapılmalıdır. Mevcut yatırım döküm parçasının döküm olarak kalıp kalmayacağına veya MIM için yeniden tasarlanıp tasarlanmayacağına karar verilirken bu özellikle önemlidir.
Hızlı Seçim Tablosu: MIM veya Hassas Döküm Ne Zaman Seçilmeli
| Proje Faktörü | MIM'i Şu Durumlarda Tercih Edin... | Aşağıdaki Durumlarda Hassas Dökümü Tercih Edin... |
|---|---|---|
| Parça boyutu | Parça küçük, kompakt veya avuç içi boyutundadır ve toz maliyeti projeye hakim değildir. | Parça orta ila büyük, ağır veya ekonomik bağlayıcı giderme ve sinterleme için çok hacimlidir. |
| Geometri | Tasarımda işlenmesi pahalı olacak küçük delikler, kanallar, alttan kesikler, ince duvarlar, ince detaylar veya birden çok özellik bulunur. | Geometri karmaşıktır ancak mum model oluşturma, kabuk kalıplama, döküm akışı ve döküm sonrası bitirme işlemlerine daha uygundur. |
| Üretim hacmi | Yıllık hacim orta ila yüksektir ve takım maliyeti tekrarlanan üretimde amorti edilebilir. | Hacim düşük ila orta düzeydedir ve proje, çok gözlü üretim verimliliğinden ziyade döküm esnekliği gerektirir. |
| Malzeme yolu | Alaşım, kanıtlanmış bir MIM besleme stoğu olarak mevcuttur ve kararlı bir sinterleme yoluna sahiptir. | Alaşım, döküm alaşımı olarak daha iyi bilinir veya müşteri tarafından döküm yolu olarak belirtilmiştir. |
| Tolerans | Tekrarlanabilir küçük parça boyutsal kontrolü önemlidir ve kritik özellikler MIM kalıplama ve sinterleme stratejisi ile desteklenebilir. | Kritik özellikler, döküm sonrası işlenerek toplam bitmiş parça maliyetini cazip olmaktan çıkarmadan desteklenebilir. |
| Yüzey kalitesi | İnce detay özellikleri ve azaltılmış ikincil işleme değerlidir. | Döküm yüzeyi artı taşlama, kumlama, parlatma veya işleme kabul edilebilir. |
| Maliyet faktörü | Bitmiş parça maliyeti, hacim arttıkça işleme, montaj, hurda veya muayene ayıklamasını azaltarak iyileşir. | Daha düşük başlangıç kalıp maliyeti veya büyük parça döküm ekonomisi daha önemlidir. |
| En uygun | Küçük karmaşık hassas metal parçalar. | Daha büyük karmaşık döküm metal parçalar. |
Bu tabloyu, kalıp kararı için bir ön eleme aracı olarak değerlendirin. Kalıplama öncesinde, teknik resmi, malzeme kalitesini, kritik toleransları, kesit kalınlığını, yıllık hacmi, muayene yöntemini ve çalışma koşullarını gözden geçirin.
Neden Yatırım Dökümü ve Basınçlı Döküm Ayrı Karşılaştırmalar Gerektirir
Yatırım dökümü ve basınçlı döküm her ikisi de döküm yöntemleridir, ancak farklı mühendislik ve maliyet dengeleri oluştururlar. Yatırım dökümü, balmumu modelleri, seramik kabuklar, balmumu giderme, erimiş metal dökümü, kabuk çıkarma ve son işlemlerle kayıp balmumu yöntemini kullanır. Basınçlı döküm, genellikle yüksek hacimli demir dışı parçalar için erimiş metalin çelik bir kalıba yüksek basınçla enjekte edilmesini kullanır.
Rekabetçi süreç, kayıp balmumu yatırım dökümü yerine yüksek basınçlı döküm ise, gözden geçirin MIM ve basınçlı döküm. Bu karar, basınçlı döküm alaşım limitleri, kalıp açısı ve çapak, porozite, kalıp takım maliyeti ve yüksek hacimli çevrim ekonomisi gibi faktörlere daha fazla bağlıdır. Yatırım döküm projeleri, döküm parça geometrisi, alaşım rotası, döküm sonrası işleme ve MIM için yeniden tasarımın yeterli üretim değeri yaratıp yaratmadığına odaklanan farklı bir inceleme gerektirir.
MIM ve Hassas Döküm Arasındaki Temel Fark Nedir?
MIM, Besleme Stoğu Enjeksiyonu, Bağlayıcı Giderme ve Sinterleme Kullanır
Metal Enjeksiyon Kalıplama, kalıplanabilir bir besleme stoğu oluşturmak için ince metal tozunun bir bağlayıcı sistemi ile karıştırılmasıyla başlar. Bu MIM besleme stoğu hassas bir kalıba enjekte edilerek yeşil parça oluşturulur. Ardından bağlayıcı MIM bağlayıcı giderme prosesi, yoluyla uzaklaştırılır ve kalan kahverengi parça, metal yapıyı yoğunlaştırmak ve nihai geometriye ulaşmak için sinterlenir.
MIM, erimiş metal döküm süreci değildir. Parça bir kalıpta şekillendirilir, ancak nihai metal bileşen toz metalurjisi yoluyla oluşturulur. MIM sinterleme. yoluyla oluşturulur. Kalıp, sinterleme büzülmesini telafi etmeli ve parça tasarımı, kararlı bağlayıcı giderme, kontrollü destek ve tekrarlanabilir boyutsal değişime izin vermelidir.
Hassas Döküm, Mum Modeller, Seramik Kabuklar ve Erimiş Metal Döküm Kullanır
Hassas döküm veya kayıp mum dökümü olarak da bilinen bu yöntem, farklı bir üretim yolunu izler. Bir mum model üretilir, bir mum ağacına monte edilir, seramik bir kabuk oluşturmak için seramik bulamaç ve stuko ile kaplanır, ardından erimiş metal kabuk boşluğuna dökülmeden önce mumu alınır. Katılaşmadan sonra kabuk çıkarılır ve gerektiğinde bitirme işlemleri uygulanır.
Yatırım döküm kalitesi, balmumu deseni doğruluğu, kabuk oluşturma, yolluklama, metal akışı, katılaşma, büzülme, kabuk çıkarma ve döküm sonrası finisaj gibi faktörlere bağlıdır. Bu kontrol noktaları, her iki süreç de net şekle yakın bir metal bileşen için değerlendirildiğinde bile MIM'den farklıdır.
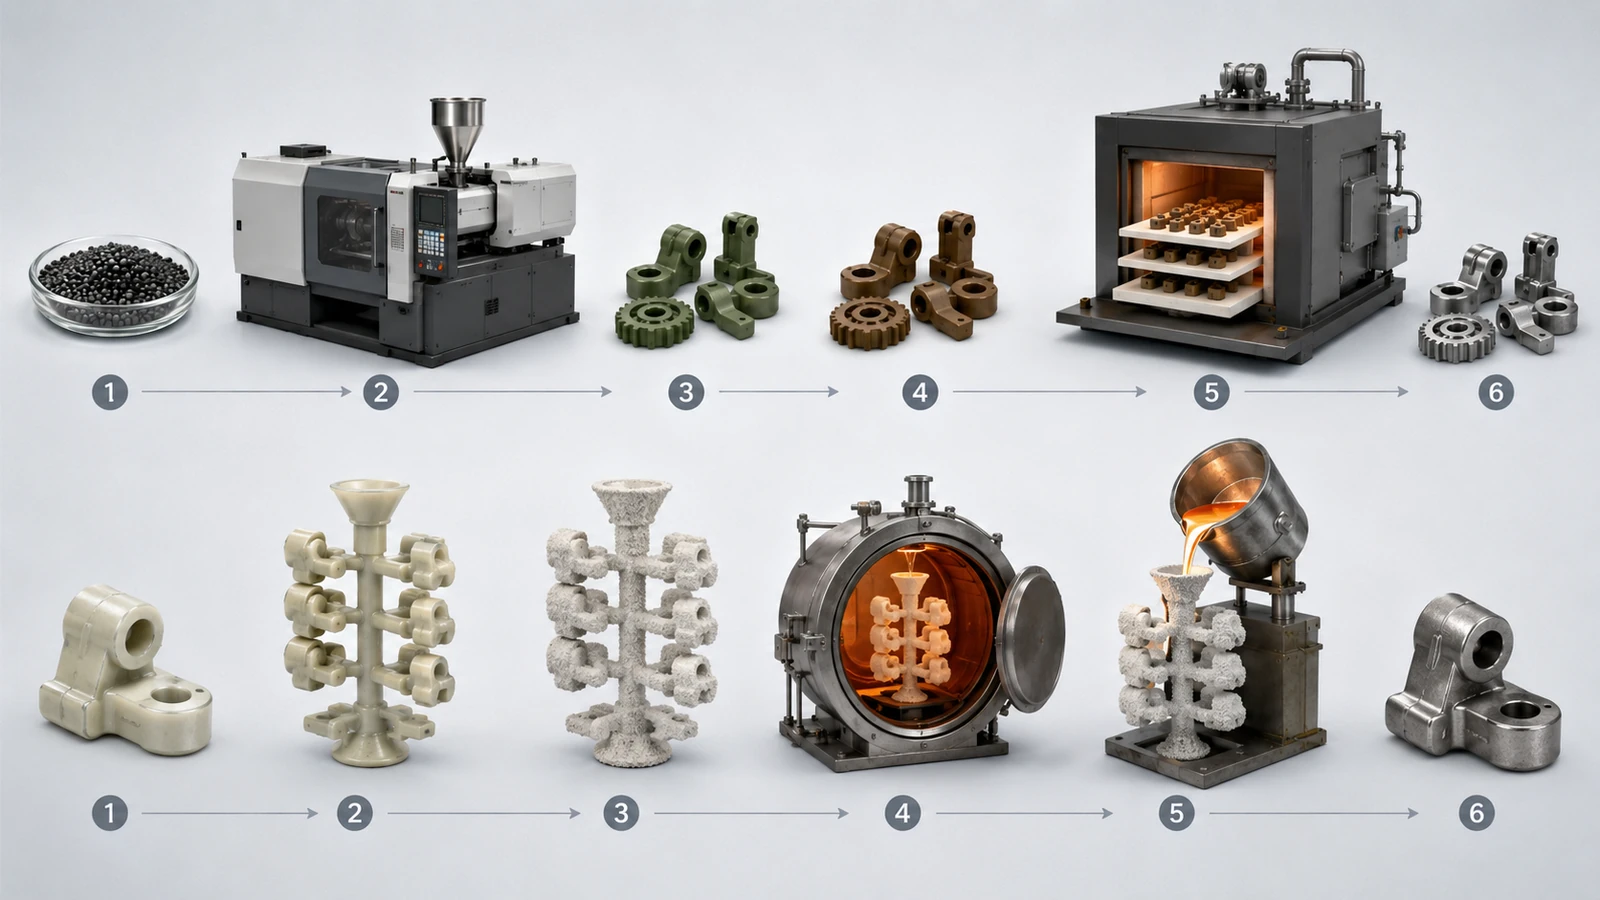
MIM ve Hassas Döküm: Süreç Karşılaştırma Tablosu
| Karşılaştırma Noktası | Metal Enjeksiyon Kalıplama | Hassas Döküm |
|---|---|---|
| Şekillendirme prensibi | Enjekte edilen metal tozu besleme stoğu | Mum model ve seramik kabuk döküm |
| Şekillendirme sırasında malzeme durumu | İnce metal tozu + bağlayıcı besleme stoğu | Seramik kabuğa dökülen ergimiş metal |
| Kalıp mantığı | Büzülme telafisi ve yolluk/ayrım hattı stratejisi ile enjeksiyon kalıbı | Mum kalıbı, ağaç montajı, seramik kabuk yapımı, yolluk ve besleyici tasarımı |
| Ana termal aşama | Bağlayıcı giderme ve sinterleme | Mum giderme, kabuk ön ısıtma, döküm ve katılaşma |
| Büzülme mekanizması | Kontrollü sinterleme büzülmesi | Katılaşma ve soğuma büzülmesi |
| Tipik mukavemet | Küçük, karmaşık, net şekle yakın metal bileşenler | Daha büyük veya daha geniş döküm metal bileşenler |
| Ana proses riski | Kısa dolum, bağlayıcı giderme çatlakları, sinterleme distorsiyonu, büzülme varyasyonu, destek izleri | Gözeneklilik, büzülme boşlukları, kabuk kusurları, kalıntılar, yolluk çıkarma izleri |
| En iyi kullanım kararı | Yüksek hacimli küçük hassas parçalar | Daha büyük veya düşük hacimli hassas döküm parçalar |
Yaygın bir hata, her iki prosesin de sadece yakın net şekil iddiasını karşılaştırmaktır. Her iki proses de tam CNC işlemeye kıyasla talaşlı imalatı azaltabilir, ancak şekil, yoğunluk, yüzey ve boyutsal kontrolü farklı şekillerde sağlarlar.
Parça Boyutu, Ağırlığı ve Kesit Kalınlığı: Her Sürecin Uygulanabilir Olduğu Durumlar
Küçük Karmaşık Parçalar İçin MIM Neden Genellikle Daha Güçlüdür
MIM, parçanın kararlı kalıplama, bağlayıcı giderme, sinterleme ve parti halinde işleme için yeterince küçük, ancak talaşlı imalat veya döküm artı bitirme işleminin verimsiz hale geleceği kadar karmaşık olduğunda en değerlidir. İyi adaylar genellikle küçük braketler, menteşeler, tıbbi cihaz parçaları, kilit bileşenleri, elektronik donanım, minyatür yapısal parçalar ve hassas mekanizmaları içerir.
Avantaj sadece boyutla ilgili değildir. MIM'in daha güçlü olduğu durum genellikle kompakt boyut, karmaşık geometri, tekrarlanabilir üretim ve azaltılmış ikincil talaşlı imalatın birleşiminden kaynaklanır. Bir parçada birden fazla küçük delik, ince özellikler, yan oluklar, ince detaylar veya işlenmesi zor şekiller varsa, MIM bu özellikleri doğrudan kalıptan oluşturabilir.
Daha Büyük Döküm Bileşenler İçin Hassas Döküm Neden Genellikle Daha İyidir
Hassas döküm, genellikle daha büyük bileşenler, daha kalın kesitler ve düşük-orta üretim hacimleri için daha pratiktir. Parça ekonomik MIM için çok büyük, çok ağır veya çok kalınsa, hassas döküm daha pratik bir yol sağlayabilir. Ayrıca malzemenin döküme daha uygun olduğu veya kritik yüzeylerin dökümden sonra işlenebildiği durumlarda da değerlidir.
Daha büyük yapısal döküm parçalar için MIM tozu, kalıp, bağlayıcı giderme süresi, sinterleme kontrolü ve bozulma riskinin maliyeti, enjeksiyonla kalıplanmış geometrinin avantajından daha ağır basabilir.
MIM Seçmeden Önce Kesit Kalınlığı Neden Önemlidir
Kesit kalınlığı genellikle genel boyuttan daha önemlidir. Kalın ve düzensiz kesitlere sahip küçük bir parça, bağlayıcı giderme ve sinterleme büzülmesinin stabil kalması gerektiğinden MIM için hala zor olabilir. Kalın bölgeler, bağlayıcı giderme kusurları, iç gerilim, distorsiyon veya düzgün olmayan büzülme riskini artırabilir.
Hassas dökümde de kesit kalınlığı önemlidir, ancak farklı nedenlerle. Döküm mühendisi metal akışı, besleme, sıcak noktalar, katılaşma ve büzülme boşluklarını dikkate almalıdır. Hassas dökümde çalışan bir tasarım, DFM incelemesi yapılmadan MIM için otomatik olarak uygun değildir.
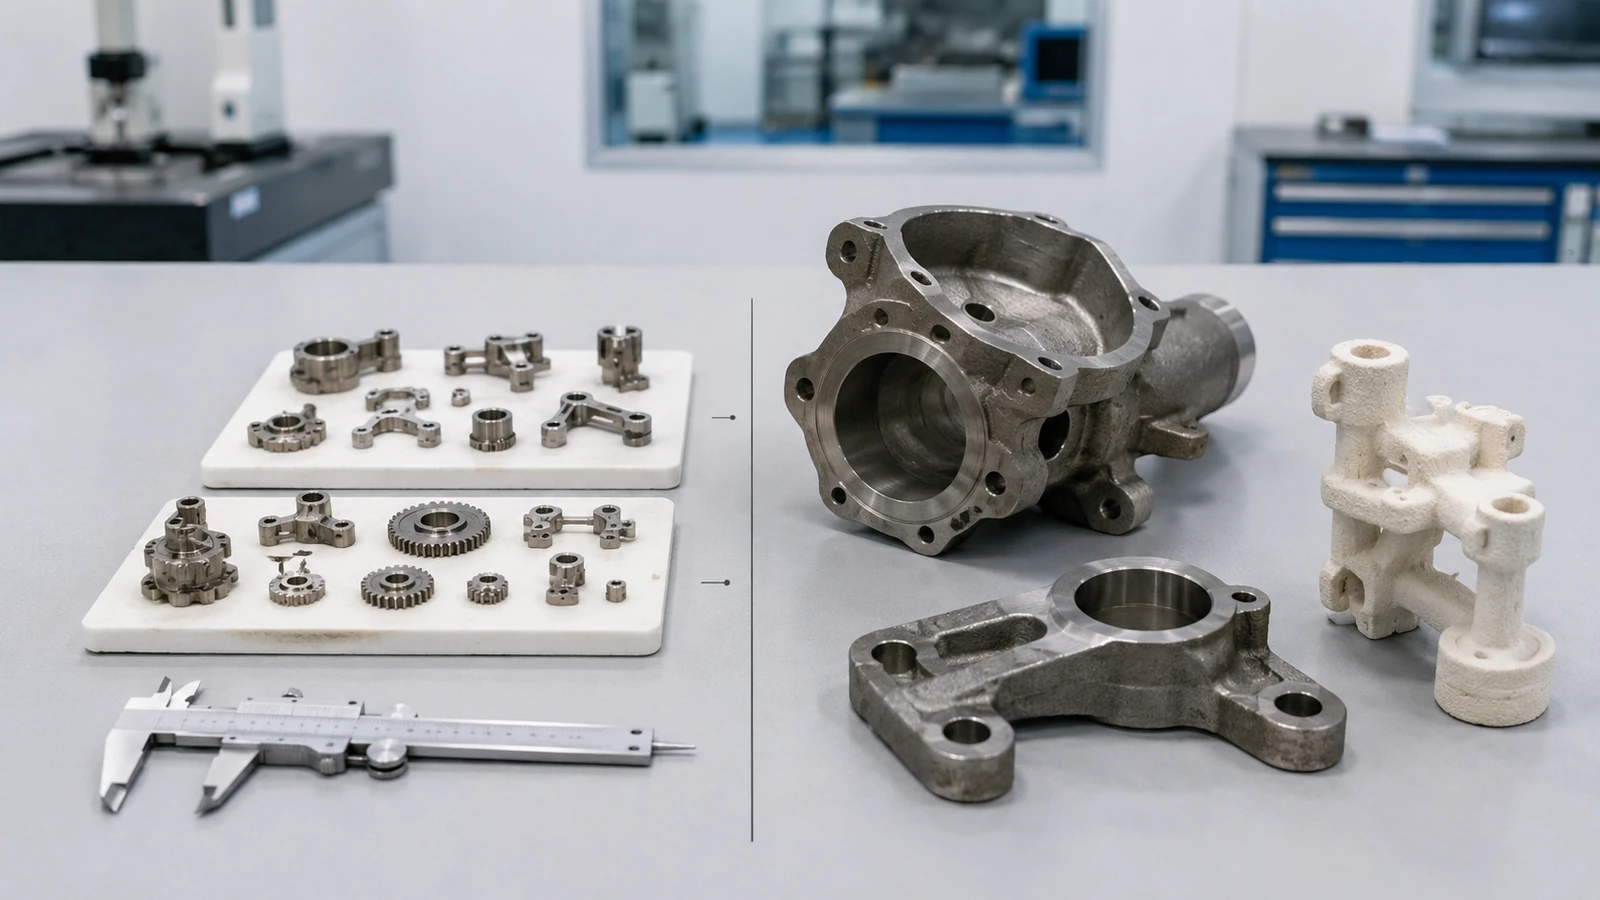
Kalıplama Öncesi Kontrol Edilecek MIM Teknik Risk Faktörleri
İlk karşılaştırmada MIM için uygun görünen bir parça, kilit DFM koşulları çözülmezse zor, kararsız veya ekonomik olmayan hale gelebilir. Aşağıdaki maddeler, evrensel üretim limitleri değil, kalıplama öncesi kontrol edilecek risk faktörleridir.
| İnceleme Kalemi | MIM Risk Faktörü | Kalıp Öncesi Onaylanması Gerekenler |
|---|---|---|
| Parça boyutu | Toz maliyeti, bağlayıcı giderme süresi, fırın yüklemesi ve distorsiyon riskinin baskın olabileceği büyük, ağır veya hacimli geometri. | Parça kütlesini, fırın taşıma kapasitesini, sinterleme desteğini ve geometrinin MIM'i haklı çıkaracak kadar işleme veya montaj azaltması sağlayıp sağlamadığını doğrulayın. |
| Kesit kalınlığı | Çok kalın, oldukça düzensiz kesitler veya ince özelliklere bağlı izole kütle konsantrasyonları. | Bağlayıcı giderme yollarını, kalın-ince geçişleri, distorsiyon riskini ve işlevsel olmayan malzemenin azaltılıp azaltılamayacağını veya yeniden dağıtılamayacağını gözden geçirin. |
| Yıllık hacim | Özel kalıplama takımını ve proses doğrulamasını haklı çıkaramayacak düşük veya belirsiz tekrar talebi. | Kalıplama takım amortismanını ve bitmiş parça maliyetini, yatırım döküm, CNC işleme veya başka bir daha az taahhütlü rotayla karşılaştırın. |
| Özellik değeri | Sinterleme sonrası çoğu fonksiyonel özelliğin hala işlenmesi gereken basit geometri. | Hangi deliklerin, kanalların, yuvaların, dişlerin, kamaların, alt kesim benzeri özelliklerin veya birleştirilmiş fonksiyonların aslında kalıplanabileceğini belirleyin ve ikincil işlemleri ortadan kaldırın. |
| Malzeme yolu | Belirtilen alaşımın pratik bir MIM besleme stoğu, kararlı sinterleme penceresi veya doğrulanmış özellik rotası eksiktir. | Toz ve besleme stoğu bulunabilirliğini, sinterleme davranışını, ısıl işlemi, yoğunluğu, korozyon veya mekanik gereksinimleri ve uygulamaya özel kabul kriterlerini doğrulayın. |
| Kritik toleranslar | Sıkı toleranslar, net datum önceliği veya ikincil işlemlere izin olmaksızın çizim boyunca uygulanır. | Kritik ve kritik olmayan boyutları ayırın ve hangi özelliklerin kalıp telafisine, sinterleme desteğine, boyutlandırmaya, muayene kontrolüne veya sınırlı işlemeye dayandığını tanımlayın. |
EPMA MIM tasarım kılavuzu ayrıca toleransı, yüzey kalitesini, parça boyutunu ve kesit kalınlığını, gerçek parça ve üretim rotası için doğrulanması gereken işlem bağımlı faktörler olarak ele alır. EPMA MIM tasarım kılavuzuna bakın.
Geometri ve Tasarım Karmaşıklığı: Hangi Proses İnce Detayları Daha İyi İşler?
MIM'in Net Avantajı Olduğu Durumlar
MIM genellikle, işlenmesi pahalı veya döküm sonrası tutarlı bir şekilde elde edilmesi zor olan ince detaylar gerektiren küçük bir metal parça söz konusu olduğunda daha güçlüdür. Tipik MIM dostu özellikler şunları içerebilir:
- Küçük geçiş delikleri ve kör delikler
- Çapraz delikler ve açılı delikler
- Uygun geometride ince duvarlar
- Kanallar, küçük yuvalar ve yan özellikler
- Kalıp tasarımının serbest bırakmaya izin verdiği alttan kesikler
- İnce dişler, kamalar veya kalıplanmış fonksiyonel detaylar
- Birden fazla işlenmiş veya monte edilmiş parçadan parça birleştirme
- Orta-yüksek hacimli üretimde tekrarlanabilir küçük özellikler
Metal Enjeksiyon Kalıplama Derneği, MIM'in hassas döküme kıyasla daha ince duvar kesitleri, keskin özellikler, küçük çaplı delikler, iyileştirilmiş yüzey kalitesi, azaltılmış talaşlı imalat ve yüksek hacimli küçük bileşenlerde avantaj sağlayabileceğini belirtmektedir. MIMA tasarım kılavuzuna bakın.
Hassas Dökümün Hala İyi Çalıştığı Yerler
Hassas döküm, karmaşık döküm geometrileri, daha büyük metal parçalar, organik konturlar, daha kalın kesitler ve enjeksiyon kalıplama ve sinterleme ekonomisine uygun olmayan şekiller için etkili olmaya devam etmektedir. Ayrıca, parça geometrisi karmaşık olduğunda ancak MIM seviyesinde kalıplama tekrarlanabilirliği gerektiren çok sayıda mikro özellik içermediğinde de uygun olabilir.
Üretimde bu genellikle karmaşıklığın “döküm karmaşıklığı” mı yoksa “küçük hassas özellik karmaşıklığı” mı olduğuna bağlıdır. Kavisli bir döküm gövdesi, hassas döküm için iyi bir aday olabilir. Birden fazla küçük işlevsel özelliğe sahip küçük bir parça, MIM için daha iyi bir aday olabilir.
Tasarım İnceleme Uyarısı: Döküm Geometrisi Her Zaman Doğrudan MIM'e Taşınamaz
Yaygın bir hata, bir hassas döküm çizimini alıp yeniden tasarım yapmadan doğrudan MIM üretimi istemektir. Bu, önlenebilir kalıp ve kalite riskleri yaratabilir.
Hassas dökümden MIM'e geçmeden önce mühendisler şunları yeniden kontrol etmelidir:
- Et kalınlığı homojenliği ve kalından inceye geçişler
- Yolluk konumu, ayırma hattı ve itme yönü
- Bağlayıcı giderme yolu ve sıkışmış bağlayıcı riski
- Sinterleme destek yönü ve distorsiyon riski
- Sinterleme büzülmesi telafisi ve referans stratejisi
- Kritik işlevsel yüzeyler ve talaşlı imalat payı
- Döküm radyüsleri, patronlar, nervürler veya kalın kesitlerin yeniden tasarlanması gerekip gerekmediği
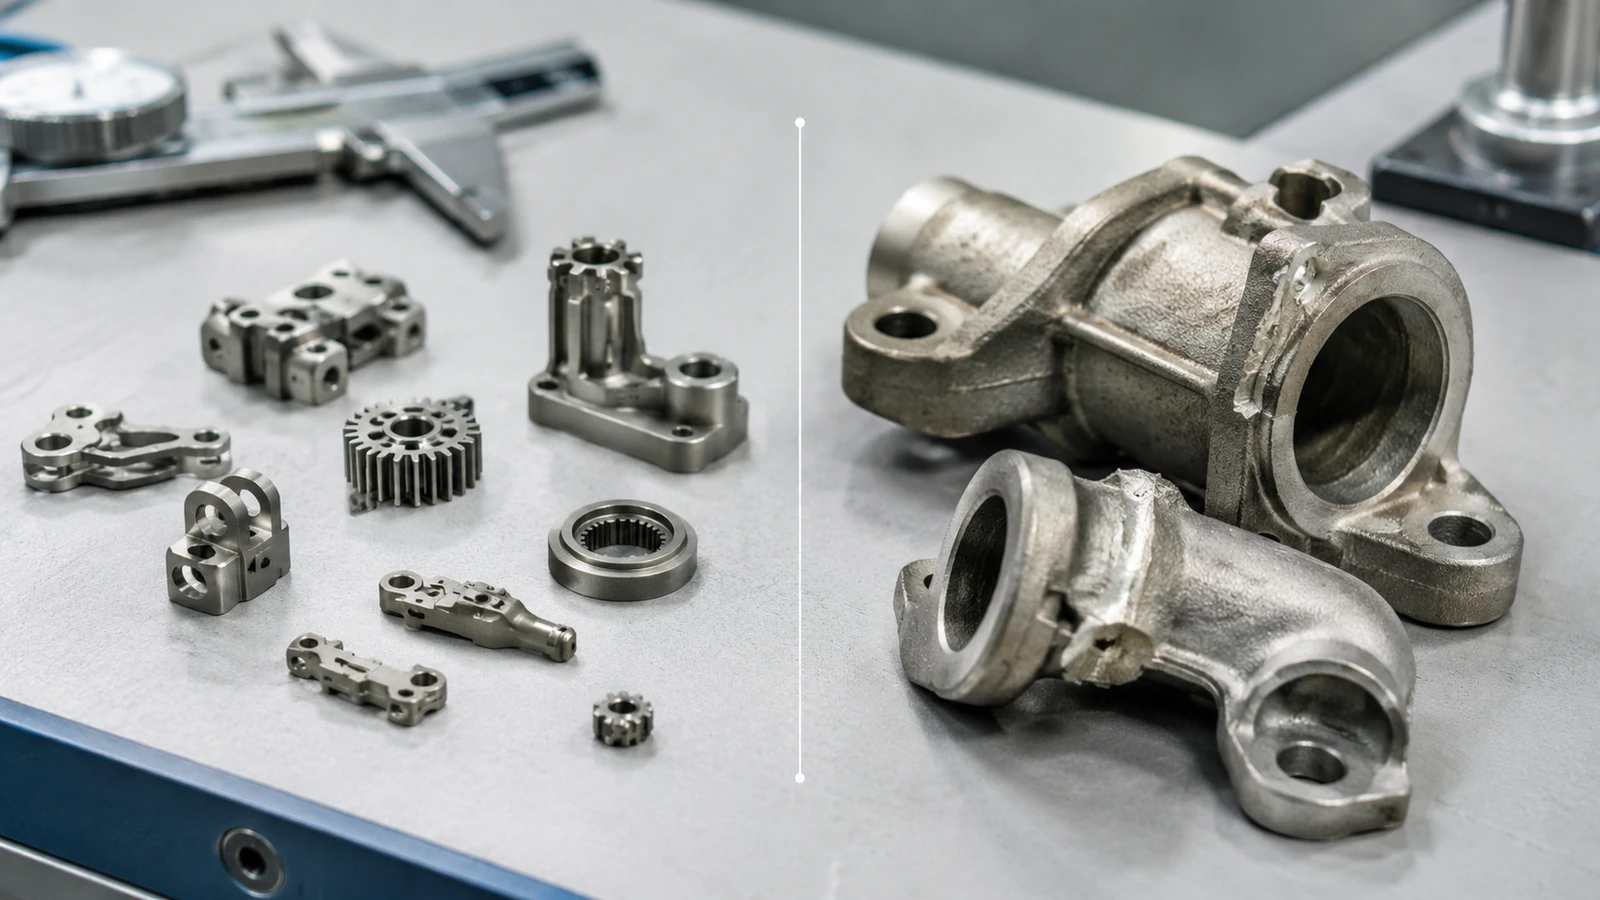
Malzeme Seçimi: MIM Tozları ve Döküm Alaşımları
MIM Malzemeleri Toz Bulunabilirliği ve Sinterleme Davranışına Göre Seçilmelidir
MIM malzeme seçimi yalnızca alaşım adına bağlı değildir. Malzeme uygun toz olarak mevcut olmalı, besleme stoğu hazırlığı ile uyumlu, seçilen geometride kalıplanabilir, bağlayıcı giderme boyunca kararlı ve sinterleme ile gerekli yoğunluk ve özelliklere ulaşabilir olmalıdır.
Yaygın MIM malzeme aileleri paslanmaz çelikler, düşük alaşımlı çelikler, takım çelikleri, yumuşak manyetik alaşımlar, tungsten alaşımları, kobalt-krom alaşımları ve tedarikçinin kanıtlanmış proses kabiliyetine sahip olduğu seçili titanyum alaşımlarını içerebilir. Ancak, her dövme veya döküm alaşımının MIM'de pratik olduğu varsayılamaz.
Hassas Döküm Genellikle Daha Geniş Bir Döküm Alaşım Yolu Sunar
Hassas döküm, paslanmaz çelikler, karbon çelikleri, nikel alaşımları, kobalt alaşımları, alüminyum alaşımları, bakır alaşımları, titanyum alaşımları ve ısıya dayanıklı alaşımlar dahil olmak üzere birçok döküm alaşım ailesi için yaygın olarak kullanılır.
Bu, hassas dökümün havacılık, savunma, enerji, tıp ve endüstriyel uygulamalarda neden güçlü kaldığının bir nedenidir. Belirli büyük, yüksek sıcaklık veya alaşıma özgü döküm bileşenler için hassas döküm daha yerleşik bir yol olabilir.
Sadece Alaşım Adına Göre Seçim Yapmayın
Aynı alaşım ailesi, MIM ve hassas dökümde farklı davranabilir. Yoğunluk, mikro yapı, ısıl işlem tepkisi, korozyon davranışı, manyetik performans, yüzey durumu ve boyutsal kararlılık, proses yoluna bağlı olarak değişebilir.
Malzeme fizibilitesi, parça ve işlem düzeyinde doğrulanmalıdır: seçilen MIM rotası, gerekli alaşımı, geometriyi, yıllık hacmi, kritik boyutları, muayene gereksinimlerini ve işletme performansını tutarlı bir şekilde üretebilir mi?
Maliyet ve Üretim Hacmi: Hangi Proses Daha Ekonomiktir?
MIM Maliyet Mantığı
MIM, genellikle düşük hacimli döküm yöntemlerine kıyasla daha yüksek erken mühendislik ve kalıp yatırımı gerektirir. Kalıp, besleme stoğu geliştirme, kalıplama doğrulama, bağlayıcı giderme, sinterleme ve muayene kurulumu proje tarafından haklı çıkarılmalıdır.
MIM, üretim hacmi kalıp maliyetini amorti edecek kadar yüksek olduğunda, çok gözlü kalıp kullanılabildiğinde, pahalı işleme azaltılabildiğinde veya birden fazla parça tek bir kalıplanmış bileşende birleştirilebildiğinde daha cazip hale gelir.
Hassas Döküm Maliyet Mantığı
Hassas döküm, yıllık hacmin daha düşük olduğu, parça boyutunun daha büyük olduğu veya tasarımın döküme zaten uygun olduğu durumlarda daha ekonomik olabilir. Ayrıca proje bir döküm alaşımı yöntemi gerektirdiğinde, ilk kalıp esnekliği önemli olduğunda veya ikincil işleme zaten beklendiğinde daha pratik olabilir.
Ancak hassas döküm maliyeti yalnızca döküm fiyatına göre değerlendirilmemelidir. Seramik kabuk üretimi, yolluk sistemi, verim, ısıl işlem, talaşlı imalat ve muayene, kabul edilen nihai parça maliyetini etkileyebilir.
Maliyet Karar Tablosu
| Maliyet Faktörü | MIM için Daha İyi | Hassas Döküm için Daha İyi |
|---|---|---|
| Yıllık hacim | Orta ila yüksek tekrarlı üretim | Düşük ila orta hacim |
| Parça boyutu | Küçük ve kompakt | Orta ila büyük |
| Geometri | Küçük karmaşık detaylar talaşlı imalatı azaltır | Çok sayıda mikro özellik olmadan döküm karmaşıklığı |
| Kalıp amortismanı | Hacim yüksek olduğunda daha güçlü | Daha düşük başlangıç yatırımı gerektiğinde daha iyi |
| Malzeme maliyeti etkisi | Parça ağırlığı küçük olduğunda daha kabul edilebilir | Genellikle daha büyük dökme metal kütlesi için daha iyi |
| Talaşlı imalat azaltımı | Özellikler kalıplanabiliyorsa güçlü avantaj | Kritik yüzeyler için talaşlı imalat hala gerekebilir |
| Nihai maliyet mantığı | En iyisi, bitmiş parça maliyeti hacimle düştüğünde | Döküm artı işlemenin ekonomik kaldığı durumlarda en iyisi |
Tolerans ve Boyutsal Kontrol
MIM Neden Tekrarlanabilir Küçük Parça Toleransları İçin Güçlü Olabilir
MIM, geometri uygun olduğunda ve proses iyi kontrol edildiğinde tekrarlanabilir küçük parça toleransları için güçlü olabilir. Enjeksiyon kalıbı, büzülme telafisi ile tasarlanabilir ve üretim prosesi, besleme stoğu, kalıplama parametreleri, bağlayıcı giderme, sinterleme desteği ve muayene geri bildirimi etrafında ayarlanabilir.
Bu, küçük özelliklere sahip ve tekrarlanan üretim talebi olan parçalar için önemlidir. Aynı geometri binlerce veya milyonlarca parça boyunca tutarlı bir şekilde üretilmeliyse, MIM, tekrarlanan işleme veya manuel bitirme gerektiren bir döküm yolundan daha cazip hale gelebilir.
Ancak MIM, her parça için otomatik olarak daha sıkı olarak tanımlanmamalıdır. Zayıf et kalınlığı dengesi, desteklenmeyen sinterleme geometrisi, büyük kütle değişimi veya gerçekçi olmayan çizim toleransları yine de kalite sorunları yaratabilir.
Hassas Döküm Neden Kritik Boyutlar İçin Genellikle İşleme Gerektirir
Hassas döküm, doğru ve karmaşık dökümler üretebilir, ancak kritik boyutlar genellikle mum modeli, seramik kabuk, termal genleşme, metal akışı, katılaşma, soğutma, yolluk çıkarma ve döküm sonrası bitirme işlemlerine bağlıdır. Yüksek hassasiyetli referans yüzeyleri, sızdırmazlık yüzeyleri, yatak oturmaları veya diş arayüzleri için işleme gerekebilir.
Anlamlı bir maliyet karşılaştırması, yalnızca döküm fiyatını değil, aynı zamanda döküm, taşlama, işleme, sonlandırma, muayene ve verimi de içermelidir.
Yüzey Kalitesi ve İkincil İşlemler
MIM, Bazı Son İşlem ve Talaşlı İmalat Adımlarını Azaltabilir
MIM, ince kalıplanmış detayları yeniden üretebilir ve küçük özelliklerin işlenmesi ihtiyacını azaltabilir. Uygun parçalar için oluklar, küçük delikler, logolar, dokular, kamalar ve karmaşık konturlar gibi özellikler işlenmek yerine kalıplanabilir.
MIM ikincil işlemler proje gerektirebilir. Bunlar arasında ısıl işlem, boyutlandırma, parlatma, pasivasyon, kaplama, CNC işleme veya diğer sonlandırma işlemleri yer alabilir. MIM, her sonlandırma adımının ortadan kalkmasının beklendiği durumlarda değil, kalıplanmış geometrinin ikincil işlemeyi yeterince ortadan kaldırarak bitmiş parça işlemini iyileştirdiği durumlarda değerlidir.
Hassas Döküm Parçalar Hala Taşlama, İşleme veya Yüzey İşlemi Gerektirebilir
Hassas döküm parçalar, yolluk çıkarma, kabuk temizleme, taşlama, kumlama, parlatma, ısıl işlem, talaşlı imalat veya yüzey işlemi gerektirebilir. Bazı yüzeyler döküm halinde kabul edilebilirken, kritik özellikler döküm sonrası işleme gerektirebilir.
Gerçek Karşılaştırma, Bitmiş Parça Toplam Maliyetidir
Yatırım döküm boş fiyatına karşı kabul edilen bitmiş parça maliyetini karşılaştırın.
- Takım ve proses geliştirme
- Malzeme ve besleme stoğu veya döküm alaşımı maliyeti
- Hurda riski ve muayene ayıklama
- İşleme ve bitirme iş yükü
- Isıl işlem veya yüzey işlemi
- Verim, teslim süresi ve tekrarlanabilirlik
- Nihai fonksiyonel kabul, sadece ham parça fiyatı değil
Kalite Riskleri ve Muayene Odağı: Sinterleme Distorsiyonu ve Döküm Kusurları
MIM Kalite Riskleri: Bağlayıcı Giderme Çatlakları, Sinterleme Distorsiyonu ve Büzülme Değişkenliği
MIM kalite riskleri genellikle geometri ile proses kontrolü arasındaki etkileşimden kaynaklanır. Yaygın riskler arasında kısa atışlar, kaynak hatları, yeşil parça taşıma hasarı, bağlayıcı giderme çatlakları, kahverengi parça kırılganlığı, sinterleme distorsiyonu, homojen olmayan büzülme, zayıf destekten kaynaklanan eğrilme, partiler arası boyutsal sapma ve sinterleme veya işleme sonrası yüzey kusurları bulunur.
Bu riskler MIM'in kararsız olduğu anlamına gelmez. Bunlar, MIM'in dökümün basit bir alternatifi olarak değil, toz bazlı enjeksiyon ve sinterleme yöntemi olarak değerlendirilmesi gerektiği anlamına gelir.
Hassas Döküm Kalite Riskleri: Porozite, Büzülme Boşlukları, Kabuk Kusurları ve Yolluk Çıkarma
Hassas döküm kalite riskleri, mum model kalitesi, kabuk yapımı, mum giderme, metal dökümü, katılaşma ve işleme ile bağlantılıdır. Tipik endişeler arasında mum model varyasyonu, kabuk çatlakları, porozite, büzülme boşlukları, kalıntılar, eksik dökümler, yolluk çıkarma izleri, yüzey kusurları ve talaşlı işleme payı sorunları yer alır.
Hassas Döküm Enstitüsü, kabuk yapımını mum ağacının etrafına tekrarlanan seramik bulamaç ve kum kaplama, ardından mum giderme ve ön ısıtmalı kabuğa metal dökümü olarak tanımlar. Kabuk yapımı referansına bakın.
Mühendisler Üretimi Onaylamadan Önce Neleri İncelemeli
Mühendisler, her iki prosesi onaylamadan önce muayene yöntemini, referans yapısını, fonksiyonel yüzeyleri, kritik boyutları, malzeme durumunu, ısıl işlem gereksinimlerini, görsel beklentileri ve parti-parti kontrol beklentilerini tanımlamalıdır.
| Risk Alanı | MIM İnceleme Odağı | Hassas Döküm İnceleme Odağı | Neden Önemlidir |
|---|---|---|---|
| Boyutsal varyasyon | Kalıp telafisi, sinterleme büzülmesi, destek yöntemi, parti kararlılığı | Mum desen doğruluğu, kabuk genleşmesi, katılaşma büzülmesi, işleme payı | Parça şekli doğru görünse bile kritik boyutlar başarısız olabilir. |
| İç kusurlar | Bağlayıcı giderme kararlılığı, sıkışmış bağlayıcı, kalın kesit riski, sinterleme yoğunluğu | Porozite, büzülme boşlukları, kalıntılar, besleme ve yolluk stratejisi | İç kusurlar; mukavemet, sızdırmazlık, yorulma, korozyon veya montaj güvenilirliğini etkileyebilir. |
| Yüzey ve bitirme işlemleri | Kalıp yüzeyi, sinterleme izleri, destek teması, ikincil bitirme ihtiyacı | Kabuk dokusu, yolluk çıkarma, kumlama, taşlama, parlatma, işleme | Yüzey durumu, kozmetik kabul, sürtünme, sızdırmazlık ve korozyon davranışını etkiler. |
| Üretim tekrarlanabilirliği | Besleme stoğu parti kontrolü, kalıplama parametreleri, bağlayıcı giderme/sinterleme döngü tutarlılığı | Mum montajı, kabuk kurutma, dökme sıcaklığı, soğutma, ısıl işlem | Tekrarlanabilirlik, prototip onayının istikrarlı üretime dönüşüp dönüşemeyeceğini belirler. |
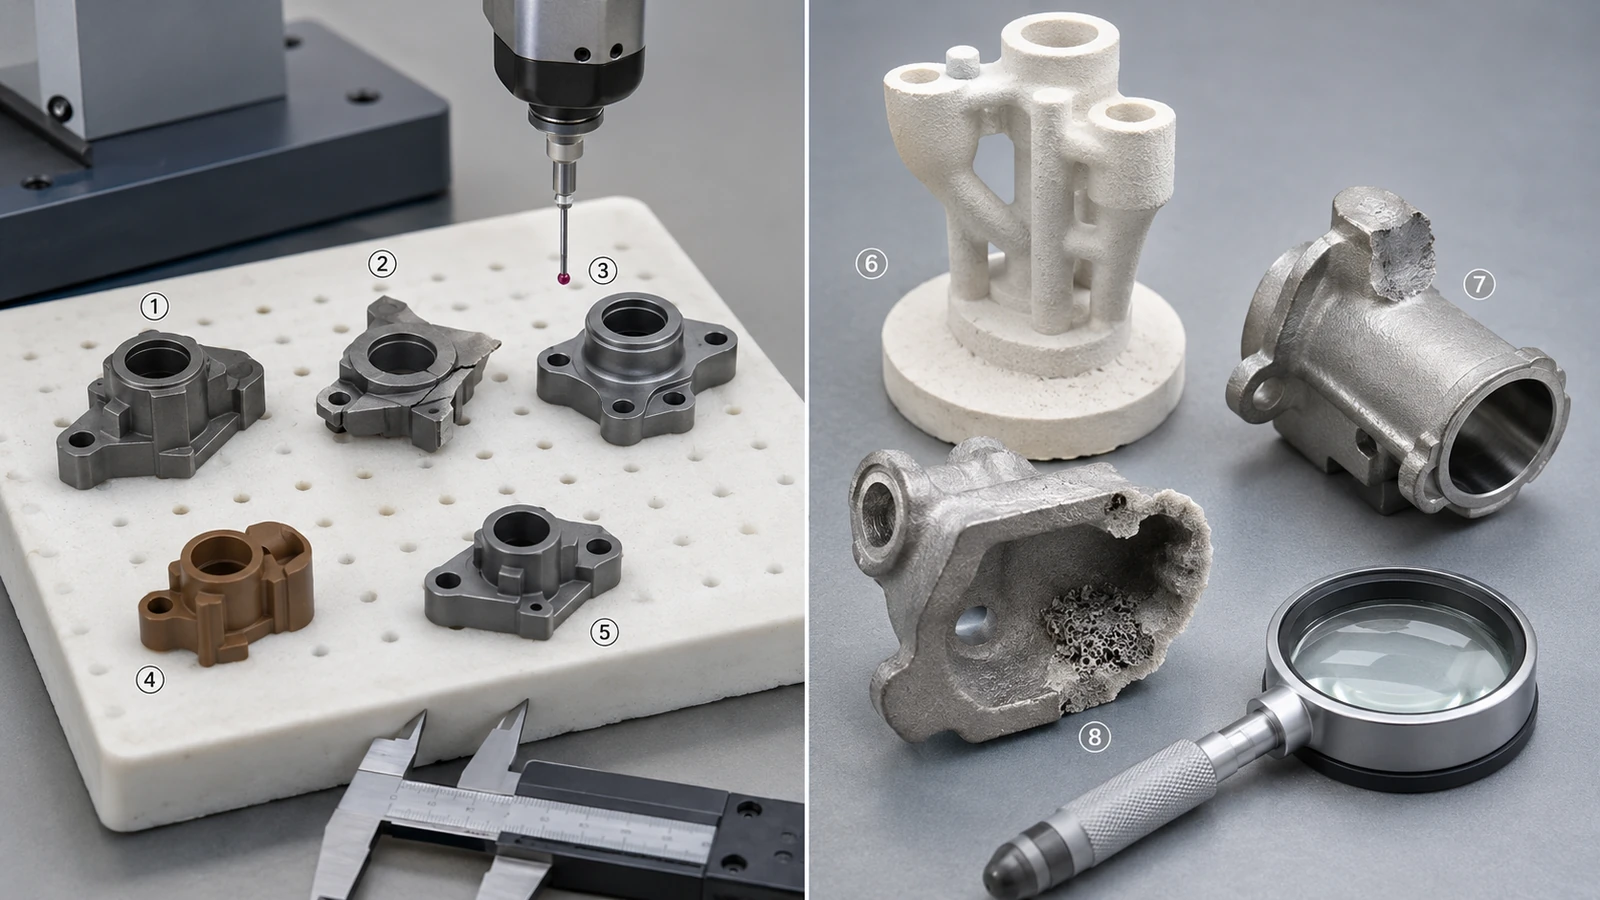
Yatırım Döküm Parçanız MIM Dönüşümü İçin Uygun mu?
Mevcut Döküm Parçanın MIM'e Dönüşüm İncelemesini Hak Ettiği Durumlar
Mevcut üretim rotasının kendisinin kaçınılmaz maliyet, varyasyon veya ikincil işlem yarattığı durumlarda bir dönüşüm incelemesi en faydalıdır. Güçlü sinyaller şunları içerir:
- Küçük fonksiyonel özellikler oluşturmak için tekrarlanan talaşlı işleme, taşlama veya yüzey işlemesi gereklidir.
- Boyutsal varyasyon veya yüzey işlemesi, tekrarlayan muayene, ayıklama veya yeniden işleme baskısı yaratır.
- Birden fazla bileşen veya işlem potansiyel olarak tek bir kalıplanmış parçada birleştirilebilir.
- Yıllık talep, özel kalıp ve proses doğrulamasını haklı çıkaracak kadar stabildir.
- Geometri, daha dengeli et kalınlığı ve sinterleme desteği etrafında yeniden tasarlanabilir.
- Belirtilen malzemenin pratik, kanıtlanmış bir MIM besleme stoğu ve sinterleme rotası vardır.
Güçlü bir dönüşüm adayı sadece küçük bir döküm değildir. MIM, mevcut döküm rotasının, yeniden tasarlanmış bir MIM parçasının azaltabileceği önemli talaşlı işleme, yüzey işlemesi, montaj, tekrarlanabilirlik veya toplam maliyet baskısı bıraktığı durumlarda daha cazip hale gelir.
Dönüşümün Yeterli Değer Katmayacağı Durumlar
Mevcut yatırım döküm rotasını sürdürmek daha pratik olabilir:
- Mevcut döküm, az ikincil talaşlı işleme ile maliyet, kalite ve teslimat ihtiyaçlarını zaten karşılıyorsa.
- Talep düşük veya istikrarsız olduğundan, özel MIM kalıplama ve doğrulama maliyetleri haklı çıkarılamaz.
- Parça büyük, ağır veya çok kalın ve düzensiz kesitlerden oluşmaktadır.
- Gerekli alaşım, döküm mikro yapısı veya müşteri spesifikasyonu, bir döküm rotasına bağlıdır.
- En kritik yüzeyler MIM sonrasında tam talaşlı işleme gerektirmeye devam edecektir.
- Geometri, işlevsellikten ödün vermeden MIM besleme, bağlayıcı giderme, büzülme kontrolü, çıkarma veya sinterleme desteği için uyarlanamaz.
Hassas Dökümün MIM ile Değiştirilmesinden Önce Neler Tekrar Kontrol Edilmelidir
Hassas döküm bir parçayı MIM'e dönüştürmeden önce, genel parça boyutunu, maksimum kesit kalınlığını, et kalınlığı değişimini, iç delikleri, yolluk ve ayırma hattı seçeneklerini, sinterleme destek yönünü, kritik tolerans bölgelerini, işleme payını, malzeme bulunabilirliğini, üretim hacmini, muayene gereksinimlerini ve uygulama ortamını yeniden kontrol edin.
Hassas Döküm Parça MIM Adayı Gibi Göründüğünde Ancak Yeniden Tasarım Gerektiğinde
Tasarım sorunu: Birkaç deliği ve işlenmiş bir yuvası olan küçük bir döküm bileşen başlangıçta MIM'e dönüştürmeye uygun görünebilir, ancak ince bir kola bağlı kalın bir boss ve en uzun açıklık boyunca kritik bir düzlük gereksinimi bu değerlendirmeyi değiştirebilir.
Döküm çiziminin neden değişikliklere ihtiyacı var: Orijinal geometri, yatırım dökümünde işe yarayabilir çünkü ağır bir yerel kesit erimiş metal olarak doldurulabilir ve sonrasında işlenebilir. MIM'de, aynı kütle konsantrasyonu, bağlayıcı giderme davranışını, büzülme dengesini ve sinterleme destek gereksinimlerini değiştirir, genel parça küçük kalsa bile deformasyon riskini artırır.
Mühendislik yanıtı: Kalıp tasarımından önce et kalınlığı dengesini, besleme konumunu, destek yönünü, referans stratejisini, kritik düzlüğü ve işleme payını gözden geçirin. İşlevsellik izin verdiğinde, işlevsel yüzeyleri net bir inceleme planına bağlı tutarken kritik olmayan kütleyi azaltın veya kalın-ince geçişlerini yumuşatın.
MIM ve Hassas Döküm Karşılaştırılırken Yapılan Yaygın Hatalar
Bitmiş Parça Maliyeti Yerine Ham Parça Fiyatını Karşılaştırmak
Daha düşük bir döküm fiyatı, işleme, taşlama, bitirme, muayene veya fire kaybı önemliyse daha düşük nihai maliyet anlamına gelmeyebilir.
Tüm Döküm Alaşımlarının MIM'e Dönüştürülebileceğini Varsaymak
MIM malzeme seçimi, toz bulunabilirliği, besleme stoğu kararlılığı, sinterleme davranışı, nihai yoğunluk ve uygulama performansına bağlıdır.
Kesit Kalınlığını Göz Ardı Etmek
Kalın kesitlere sahip küçük bir parça, bağlayıcı giderme ve sinterleme büzülmesinin kararlı kalması gerektiğinden MIM için hala zor olabilir.
MIM DFM İncelemesi Olmadan Hassas Döküm Çizimlerini Yeniden Kullanmak
Döküm çizimleri genellikle MIM için ideal olmayabilecek geometri, radyuslar, toleranslar ve işleme payları içerir.
Yüzey Kalitesini Sabit Bir Proses Değeri Olarak Ele Almak
Yüzey kalitesi; kalıp, malzeme, proses kontrolü, bitirme yöntemi ve parça geometrisine bağlıdır.
Yıllık Hacmi Göz Ardı Etmek
MIM, genellikle hacmin kalıp ve proses geliştirmeyi haklı çıkaracak kadar yüksek olduğu durumlarda daha caziptir.
MIM veya Hassas Döküm Seçimi Öncesi Çizim İnceleme Kontrol Listesi
MIM ve hassas döküm arasında seçim yapmadan önce tedarikçi incelemesi için aşağıdaki bilgileri hazırlayın:
- Kritik boyutları içeren 2D çizim
- 3D CAD dosyası
- Malzeme sınıfı veya gerekli mekanik özellikler
- Tahmini yıllık hacim
- Parça ağırlığı ve toplam boyut
- Maksimum ve minimum et kalınlığı
- Kritik tolerans bölgeleri
- Yüzey kalitesi gereksinimleri
- Isıl işlem gereksinimleri
- Korozyon, aşınma, manyetik veya biyouyumluluk gereksinimleri
- Montaj ara yüzleri
- Fonksiyonel yüzeyler
- Mevcut proses sorun noktaları
- Mevcut işleme veya bitirme adımları
- Hedef üretim aşaması: prototip, deneme üretimi veya seri üretim
Faydalı bir Teklif Talebi (RFQ), çizimi, malzeme gereksinimlerini, tolerans beklentilerini, yıllık hacmi, uygulama geçmişini ve takımlamadan önce çözülmesi gereken mevcut döküm veya talaşlı işleme sorunlarını içermelidir.
Teklif İstemeden Önce Bu 6 Maddeyi Gönderin
Kaba bir fiyat tahmini yerine faydalı bir proses önerisi almak için mühendislik incelemesine yetecek kadar bilgi gönderin. Bu altı madde, XTMIM'in MIM'in hassas döküme kıyasla teknik ve ticari olarak uygun olup olmadığını değerlendirmesine yardımcı olur.
- Kritik boyutları işaretlenmiş 2D çizim
- Geometri ve kalıplanabilirlik incelemesi için 3D CAD dosyası
- Malzeme sınıfı veya gerekli performans hedefi
- Tahmini yıllık hacim ve üretim aşaması
- Kritik tolerans, yüzey ve montaj gereksinimleri
- Mevcut döküm, işleme, kalite veya maliyet sorunları
Çizim paketi ne kadar net olursa, parçanın güçlü bir MIM adayı mı, daha iyi bir hassas döküm projesi mi olduğunu veya herhangi bir prosesin doğru fiyatlandırılabilmesi için değişiklik gerektiren bir tasarım mı olduğunu belirlemek o kadar kolay olur.
Hassas Döküm Parçanızın MIM'e Dönüştürülüp Dönüştürülemeyeceğini Bilmeniz mi Gerekiyor?
Çiziminizi, 3D dosyanızı, malzeme gereksiniminizi, kritik toleranslarınızı, yüzey gereksinimlerinizi ve tahmini yıllık hacminizi gönderin. XTMIM, parçanın MIM için uygun olup olmadığını, yeniden tasarım gerekip gerekmediğini ve kalıplama, deneme üretimi veya seri üretimden önce hangi proses risklerinin kontrol edilmesi gerektiğini inceleyebilir.
Süreç Değerlendirmesi için Standartlar ve Teknik Referanslar
MIM ve hassas döküm kararları, çizimlere, malzeme gereksinimlerine, proses kapasitesine ve muayene beklentilerine dayanmalıdır. Gibi kuruluşlardan genel proses referansları MIMA, EPMA, MPIF, ve Investment Casting Institute temel üretim yolunu ve tasarım mantığını tanımlamaya yardımcı olabilir, ancak projeye özel mühendislik incelemesinin yerini almamalıdır.
Malzeme performansı, tıbbi kullanım, havacılık kullanımı, korozyon direnci, ısıl işlem, yoğunluk, mekanik özellikler veya muayene kabulü kritik olduğunda, nihai gereklilik ilgili ASTM, ISO, müşteri veya endüstri standartları aracılığıyla teyit edilmelidir. Genel bir MIM veya hassas döküm karşılaştırmasının belirli bir parça için kabul edilebilir toleransı, mukavemeti, yoğunluğu veya yüzey durumunu otomatik olarak tanımladığını varsaymayın.
MIM ve Hassas Döküm SSS
Küçük bir yatırım döküm parçası bile kötü bir MIM adayı olabilir mi?
Evet. Küçük genel boyutlar MIM uygunluğunu garanti etmez. Çok kalın veya düzensiz kesitler, izole kütle yoğunlukları, pratik olmayan bir malzeme rotası, düşük yıllık talep veya genel sıkı toleranslar, parça küçük bir zarfa kolayca sığsa bile MIM'i zor veya ekonomiksiz hale getirebilir.
Mevcut yatırım döküm çizimi doğrudan MIM kalıplaması için gönderilebilir mi?
Kalıp tasarımı öncesinde et kalınlığı, kalın-ince geçişleri, yolluk ve itici seçenekleri, bağlayıcı giderme yolları, sinterleme destekleri, sinterleme büzülmesi telafisi, referans noktası stratejisi, kritik toleranslar ve işleme payı gözden geçirilmelidir; bu, kalıplanmaya hazır bir MIM çizimi olarak değil, bir başlangıç noktası olarak kullanılmalıdır.
Bazı kritik yüzeylerin işlenmesi gerekiyorsa MIM hala cazip midir?
Olabilir. Anahtar soru, MIM'in kabul edilen nihai parça maliyetini düşürmek için diğer talaşlı imalat, yüzey işlemleri, montaj veya varyasyonların yeterince fazlasını ortadan kaldırıp kaldırmadığıdır. Eğer kritik geometrinin çoğu sinterleme sonrası tam talaşlı imalat gerektiriyorsa, dönüşüm avantajı çok daha zayıf kalır.
Yararlı bir MIM vs yatırım dökümü karşılaştırması için hangi bilgilere ihtiyaç vardır?
2B çizimi, 3B CAD dosyasını, malzeme veya performans gereksinimlerini, kritik boyutları, parça boyutunu ve kesit kalınlığını, yıllık hacmi, yüzey ve ısıl işlem gereksinimlerini, uygulama koşullarını ve mevcut döküm, işleme, kalite veya maliyet sorunlarını, yeni sürecin çözmesini istediğiniz şekilde sağlayın.