
El Moldeo por Inyección de Metal y la fundición a la cera perdida pueden producir componentes metálicos complejos, pero resuelven diferentes problemas de fabricación. El MIM suele ser la opción más adecuada cuando una pieza es pequeña, tiene detalles geométricos, es difícil de mecanizar y se requiere en volúmenes de producción medios a altos repetibles. La fundición a la cera perdida sigue siendo práctica cuando el componente es más grande, el volumen es bajo a medio, la ruta de aleación está mejor establecida para la fundición, o las características críticas se pueden mecanizar después de la fundición sin perder la ventaja de costo del proyecto.
Respuesta rápida: elegir Moldeo por Inyección de Metal cuando la pieza es pequeña, compleja, de alto volumen y se beneficia de características moldeadas finas que reducen el maquinado o el ensamblaje. Elija la fundición a la cera perdida cuando la pieza es más grande, de volumen bajo a medio, más adecuada para una ruta de aleación fundida, o aún requiere maquinado posterior a la fundición en superficies críticas. La decisión correcta depende de la geometría del dibujo, el espesor de la sección, la ruta del material, las zonas de tolerancia, el volumen anual, los requisitos de superficie, los riesgos de calidad y el costo de la pieza terminada aceptada.
Para una pieza real, la selección del proceso debe basarse en si la ruta de producción se mantiene estable después de considerar el herramental, la selección de materiales, el control dimensional, el acabado superficial, la inspección, el rendimiento y el costo total. Esto es especialmente importante al decidir si una pieza existente de fundición de precisión debe seguir siendo fundida o rediseñarse para MIM.
Tabla de selección rápida: Cuándo elegir MIM o fundición a la cera perdida
| Factor del proyecto | Elija MIM cuando... | Elija fundición de inversión cuando... |
|---|---|---|
| Tamaño de la pieza | La pieza es pequeña, compacta o del tamaño de la palma de la mano, y el costo del polvo no domina el proyecto. | La pieza es mediana a grande, pesada o demasiado voluminosa para un desaglutinado y sinterizado económicos. |
| Geometría | El diseño tiene agujeros pequeños, ranuras, socavados, paredes delgadas, detalles finos o múltiples características que serían costosas de mecanizar. | La geometría es compleja pero más adecuada para la creación de patrones de cera, moldeo en cáscara, flujo de colada y acabado posterior a la colada. |
| Volumen de producción | El volumen anual es medio a alto y el herramental puede amortizarse en producción repetitiva. | El volumen es bajo a medio y el proyecto necesita flexibilidad de colada más que eficiencia de producción de cavidades múltiples. |
| Ruta del material | La aleación está disponible como un feedstock MIM probado y tiene una ruta de sinterizado estable. | La aleación está mejor establecida como aleación de fundición o el cliente la especifica como ruta de fundición. |
| Tolerancia | El control dimensional repetible de piezas pequeñas es importante y las características críticas pueden respaldarse mediante el herramental MIM y la estrategia de sinterizado. | Las características críticas pueden maquinarse después de la fundición sin que el costo total de la pieza terminada resulte poco atractivo. |
| Acabado superficial | El detalle fino de las características y la reducción del maquinado secundario son valiosos. | La superficie fundida más rectificado, granallado, pulido o maquinado es aceptable. |
| Factor de costo | El costo de la pieza terminada mejora al reducir el maquinado, ensamble, desperdicio o clasificación de inspección a lo largo del volumen. | El menor costo inicial del herramental o la economía de fundición de piezas más grandes son más importantes. |
| Mejor ajuste | Piezas metálicas pequeñas, complejas y de precisión. | Piezas metálicas fundidas grandes y complejas. |
Considere esta tabla como una herramienta de selección inicial en lugar de una decisión de herramental. Antes del herramental, revise el dibujo, el grado del material, las tolerancias críticas, el espesor de sección, el volumen anual, el método de inspección y las condiciones de operación.
Por qué la Fundición de Precisión y la Fundición a Presión Requieren Comparaciones Separadas
La fundición de precisión y la fundición a presión son ambas rutas de fundición, pero crean diferentes compromisos de ingeniería y costos. La fundición de precisión utiliza una ruta de cera perdida con patrones de cera, cáscaras cerámicas, descerado, vertido de metal fundido, eliminación de la cáscara y acabado. La fundición a presión utiliza la inyección a alta presión de metal fundido en un troquel de acero, típicamente para piezas no ferrosas de alto volumen.
Si el proceso competidor es la fundición a presión en lugar de la fundición de precisión por cera perdida, revise MIM vs fundición a presión. Esa decisión depende más de los límites de la aleación de fundición a presión, el desmoldeo y las rebabas, la porosidad, el costo del herramental del troquel y la economía de los ciclos de alto volumen. Los proyectos de fundición de inversión requieren una revisión diferente centrada en la geometría de la pieza fundida, la ruta de la aleación, el mecanizado posterior a la fundición y si el rediseño para MIM crea suficiente valor de fabricación.
¿Cuál es la principal diferencia entre MIM y la fundición de inversión?
MIM utiliza inyección de feedstock, desaglutinado y sinterizado
El moldeo por inyección de metal comienza con polvo metálico fino mezclado con un sistema aglutinante para formar un feedstock moldeable. Este feedstock MIM se inyecta en un molde de precisión para formar una pieza en verde. Luego, el aglutinante se elimina mediante Proceso de desaglutinado MIM, y la pieza en marrón restante se sinteriza para densificar la estructura metálica y alcanzar la geometría final.
El MIM no es un proceso de fundición de metal fundido. La pieza se moldea en un molde, pero el componente metálico final se crea a través de la metalurgia de polvos y Sinterizado MIM. El herramental debe compensar la contracción durante el sinterizado, y el diseño de la pieza debe permitir una eliminación estable del aglutinante, soporte controlado y un cambio dimensional repetible.
La fundición de inversión utiliza patrones de cera, cáscaras cerámicas y vertido de metal fundido
La fundición de inversión, también llamada fundición a la cera perdida, sigue una ruta de fabricación diferente. Se produce un patrón de cera, se ensambla en un árbol de cera, se recubre con lechada cerámica y granalla para formar una cáscara cerámica, luego se descera antes de verter metal fundido en la cavidad de la cáscara. Después de la solidificación, se retira la cáscara y se aplican operaciones de acabado donde sea necesario.
La calidad de la fundición de inversión depende de la precisión del patrón de cera, la construcción de la carcasa, el sistema de alimentación (gating), el flujo del metal, la solidificación, la contracción, la eliminación de la carcasa y el acabado posterior a la fundición. Estos puntos de control difieren del MIM, incluso cuando ambos procesos se consideran para un componente metálico de forma cercana a la neta.
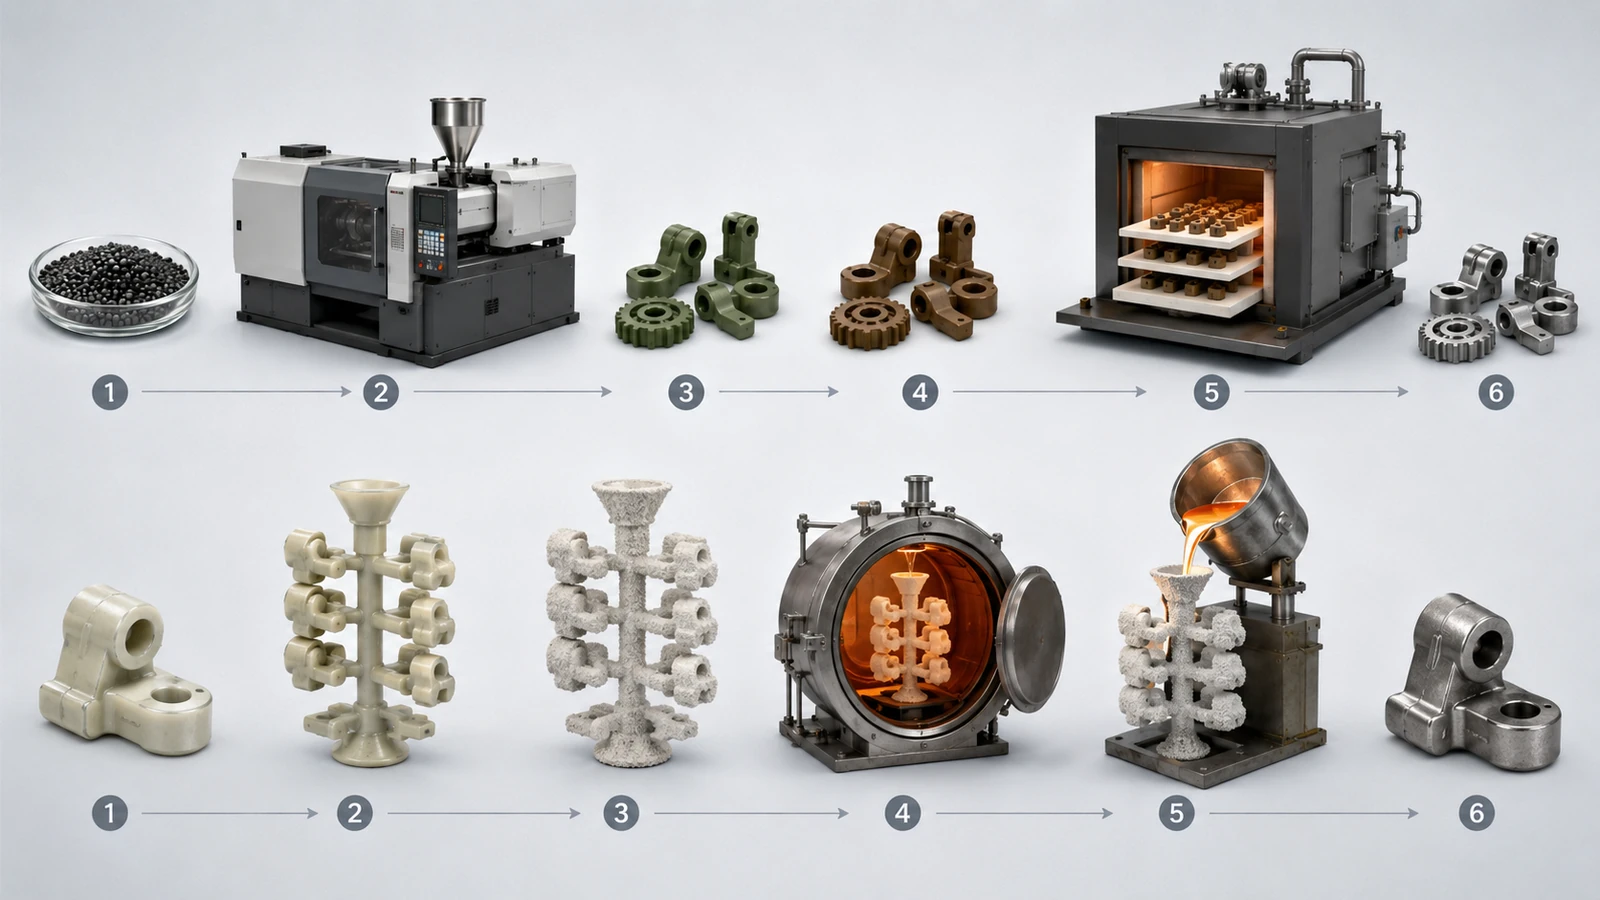
MIM vs Fundición de Inversión: Tabla Comparativa de Procesos
| Punto de Comparación | Moldeo por Inyección de Metal | Fundición a la cera perdida |
|---|---|---|
| Principio de formación | Feedstock de polvo metálico inyectado | Patrón de cera y fundición en cáscara cerámica |
| Estado del material durante la formación | Polvo metálico fino + feedstock aglutinante | Metal fundido vertido en una cáscara cerámica |
| Lógica de herramental | Molde de inyección con compensación de contracción y estrategia de compuerta/línea de partición | Herramental para cera, ensamble en árbol, construcción de cáscara cerámica, diseño de compuertas y alimentadores |
| Etapa térmica clave | Desaglutinado y sinterizado | Descerado, precalentamiento de cáscara, colado y solidificación |
| Mecanismo de contracción | Contracción controlada por sinterizado | Contracción por solidificación y enfriamiento |
| Resistencia típica | Componentes metálicos pequeños, complejos y de forma casi neta | Componentes metálicos fundidos más grandes o más amplios |
| Riesgo clave del proceso | Disparo corto, grietas por desaglutinado, distorsión por sinterizado, variación de contracción, marcas de soporte | Porosidad, cavidades de contracción, defectos de cáscara, inclusiones, marcas de remoción de compuerta |
| Mejor decisión de uso | Piezas pequeñas de precisión de alto volumen | Piezas de precisión fundidas más grandes o de menor volumen |
Un error común es comparar solo la afirmación de forma casi neta de cada proceso. Ambos procesos pueden reducir el maquinado en comparación con el maquinado CNC completo, pero logran la forma, densidad, superficie y control dimensional de diferentes maneras.
Tamaño, peso y espesor de sección de la pieza: dónde cada proceso se vuelve práctico
Por qué MIM suele ser más fuerte para piezas pequeñas y complejas
MIM es más valioso cuando la pieza es lo suficientemente pequeña para un moldeo, desaglutinado, sinterizado y manejo por lotes estables, pero lo suficientemente compleja como para que el maquinado o la fundición más el acabado sean ineficientes. Los buenos candidatos a menudo incluyen soportes pequeños, bisagras, piezas de dispositivos médicos, componentes de cerraduras, herrajes electrónicos, piezas estructurales en miniatura y mecanismos de precisión.
La ventaja no es solo el tamaño. El caso más sólido de MIM generalmente proviene de la combinación de tamaño compacto, geometría compleja, producción repetible y reducción del maquinado secundario. Si una pieza tiene múltiples agujeros pequeños, características delgadas, ranuras laterales, detalles finos o formas difíciles de maquinar, MIM puede formar estas características directamente desde el molde.
Por qué la fundición a la cera perdida suele ser mejor para componentes fundidos más grandes
La fundición de inversión suele ser más práctica para componentes grandes, secciones gruesas y volúmenes de producción de bajos a medios. Si la pieza es demasiado grande, pesada o gruesa para un MIM económico, la fundición de inversión puede ser una ruta más práctica. También sigue siendo valiosa cuando el material es más adecuado para la fundición o cuando las superficies críticas pueden mecanizarse después de la fundición.
Para piezas fundidas estructurales grandes, el costo del polvo MIM, el herramental, el tiempo de desaglutinado, el control del sinterizado y el riesgo de distorsión pueden superar el beneficio de la geometría moldeada por inyección.
Por qué el espesor de sección importa antes de elegir MIM
El espesor de sección suele ser más importante que el tamaño general del contorno. Una pieza pequeña con secciones gruesas y desiguales puede ser difícil para MIM porque la eliminación del aglutinante y la contracción durante el sinterizado deben mantenerse estables. Las regiones gruesas pueden aumentar el riesgo de defectos de desaglutinado, tensiones internas, distorsión o contracción no uniforme.
Para la fundición de inversión, el espesor de sección también importa, pero por razones diferentes. El ingeniero de fundición debe considerar el flujo de metal, la alimentación, los puntos calientes, la solidificación y las cavidades de contracción. Un diseño que funciona en fundición de inversión no es automáticamente adecuado para MIM sin una revisión DFM.
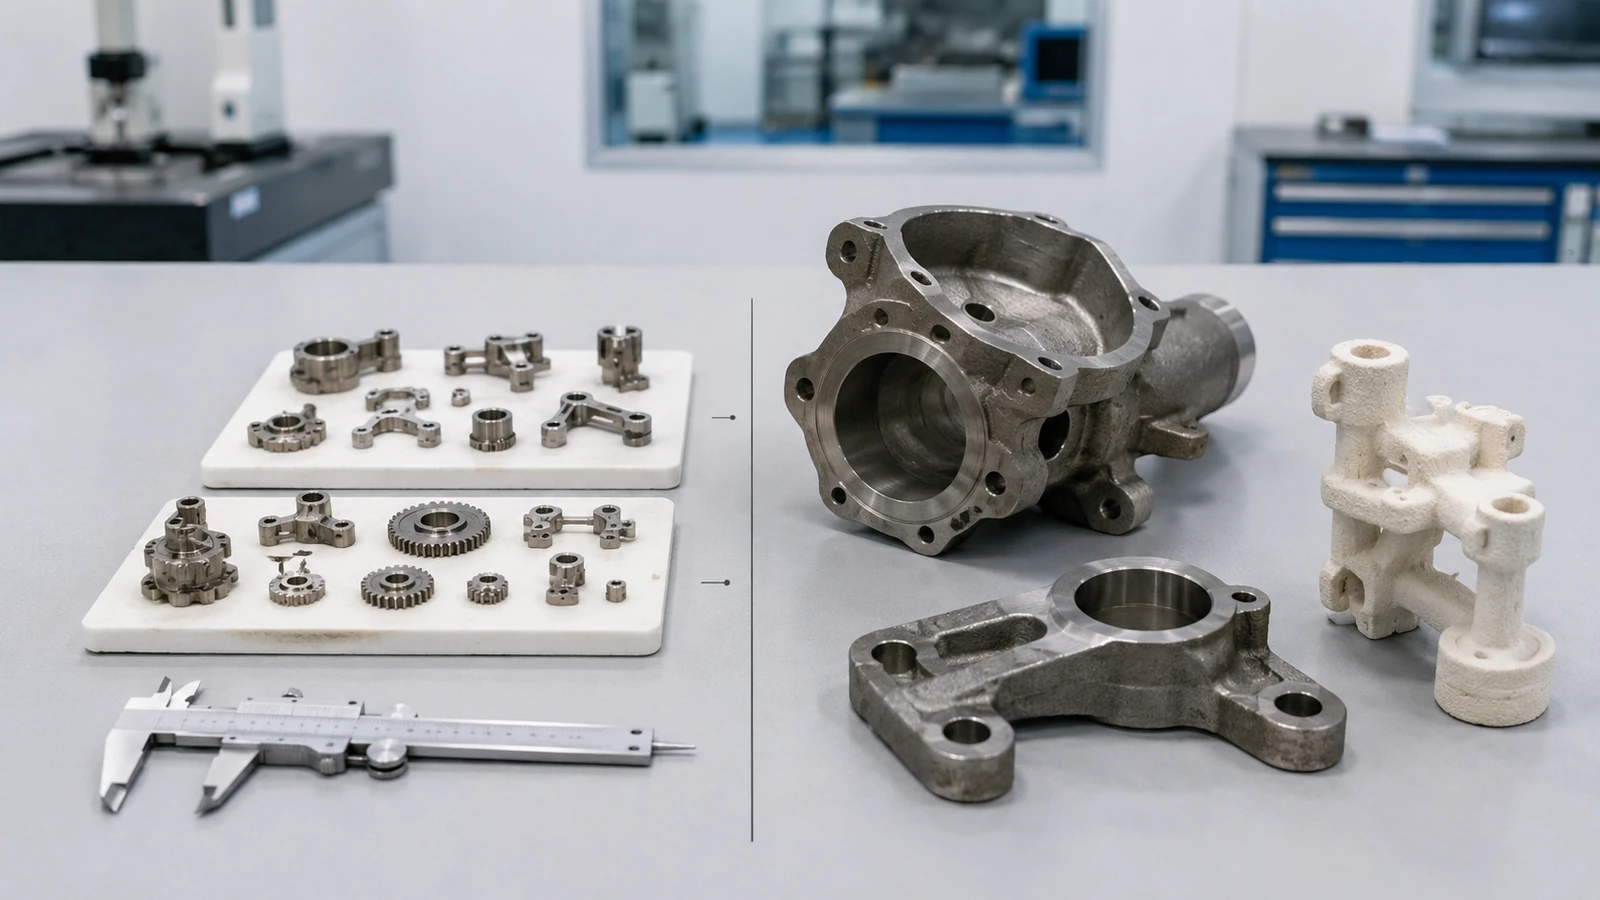
Señales de Alerta Técnicas de MIM a Revisar Antes del Herramental
Una pieza que parece favorable para MIM en una comparación inicial aún puede volverse difícil, inestable o antieconómica si no se resuelven las condiciones clave de DFM. Los siguientes elementos son indicadores de selección a revisar antes del herramental, no límites de producción universales.
| Elemento de revisión | Señal de Alerta MIM | Qué confirmar antes del herramental |
|---|---|---|
| Envolvente de la pieza | Geometría grande, pesada o voluminosa donde el costo del polvo, el tiempo de desaglutinado, la carga del horno y el riesgo de distorsión pueden dominar. | Confirmar la masa de la pieza, el manejo en horno, el soporte de sinterizado y si la geometría aún proporciona suficiente reducción de mecanizado o ensamblaje para justificar el MIM. |
| Espesor de sección | Secciones muy gruesas, muy irregulares o concentraciones de masa aisladas conectadas a características delgadas. | Revisar las rutas de eliminación del aglutinante, las transiciones de grueso a delgado, el riesgo de distorsión y si el material no funcional puede reducirse o redistribuirse. |
| Volumen anual | Demanda repetida baja o incierta que no justifica herramental dedicado y validación del proceso. | Comparar la amortización del herramental y el costo de la pieza terminada con la fundición de inversión, el mecanizado CNC u otra ruta de menor compromiso. |
| Valor de característica | Geometría simple donde la mayoría de las características funcionales aún requieren mecanizado después del sinterizado. | Identificar qué orificios, ranuras, chaveteros, dientes, estrías, características similares a socavados o funciones consolidadas se pueden moldear y eliminar operaciones secundarias. |
| Ruta del material | La aleación especificada carece de un feedstock MIM práctico, una ventana de sinterizado estable o una ruta de propiedades verificada. | Confirmar la disponibilidad de polvo y feedstock, el comportamiento del sinterizado, el tratamiento térmico, la densidad, los requisitos de corrosión o mecánicos y los criterios de aceptación específicos de la aplicación. |
| Tolerancias críticas | Se aplican tolerancias estrictas en el plano sin una clara prioridad de datum o margen para operaciones secundarias. | Separar las dimensiones críticas de las no críticas y definir qué características dependen de la compensación del herramental, el soporte de sinterizado, el calibrado, el control de inspección o el mecanizado limitado. |
La guía de diseño MIM de EPMA también trata la tolerancia, el acabado superficial, el tamaño de la pieza y el espesor de la sección como factores dependientes del proceso que deben confirmarse para la pieza real y la ruta de producción. Consulte la guía de diseño MIM de EPMA.
Geometría y complejidad del diseño: ¿Qué proceso maneja mejor los detalles finos?
Donde MIM tiene una clara ventaja
El MIM suele ser más resistente cuando una pieza metálica pequeña requiere detalles finos que serían costosos de mecanizar o difíciles de mantener consistentes después de la fundición. Las características típicas compatibles con MIM pueden incluir:
- Orificios pasantes pequeños y orificios ciegos
- Orificios transversales y orificios angulados
- Paredes delgadas con geometría adecuada
- Ranuras, pequeñas cavidades y características laterales
- Socavados donde el diseño del herramental permite la liberación
- Dientes finos, estrías o detalles funcionales moldeados
- Consolidación de piezas a partir de múltiples piezas mecanizadas o ensambladas
- Características pequeñas repetibles en producción de volumen medio a alto
La Asociación de Moldeo por Inyección de Metal señala que el MIM puede ofrecer ventajas sobre la fundición de inversión en secciones de pared más delgadas, características más nítidas, orificios de diámetro pequeño, mejor acabado superficial, reducción del mecanizado de acabado y altos volúmenes de componentes pequeños. Consulte la guía de diseño de MIM.
Dónde la fundición a la cera perdida sigue funcionando bien
La fundición a la cera perdida sigue siendo efectiva para geometrías de fundición complejas, piezas metálicas grandes, contornos orgánicos, secciones gruesas y formas que no son adecuadas para la economía del moldeo por inyección y sinterizado. También puede ser apropiada cuando la geometría de la pieza es compleja pero no contiene muchas microcaracterísticas que requieran la repetibilidad del moldeo a nivel MIM.
En producción, esto generalmente depende de si la complejidad es “complejidad de fundición” o “complejidad de pequeñas características de precisión”. Un cuerpo fundido curvo puede ser un buen candidato para la fundición a la cera perdida. Una pieza pequeña con múltiples características funcionales diminutas puede ser un mejor candidato para MIM.
Advertencia de revisión de diseño: la geometría de fundición no siempre se puede transferir directamente a MIM
Un error común es tomar un plano de fundición a la cera perdida y solicitar producción directa por MIM sin rediseño. Esto puede crear riesgos evitables en el herramental y la calidad.
Antes de pasar de la fundición a la cera perdida a MIM, los ingenieros deben verificar:
- Uniformidad del espesor de pared y transiciones de grueso a delgado
- Ubicación del punto de inyección, línea de partición y dirección de expulsión
- Trayectoria de desaglutinado y riesgo de aglutinante atrapado
- Dirección de soporte durante el sinterizado y riesgo de distorsión
- Compensación por contracción y estrategia de referencia
- Superficies funcionales críticas y margen de maquinado
- Si los radios de fundición, resaltes, nervaduras o secciones gruesas necesitan rediseño
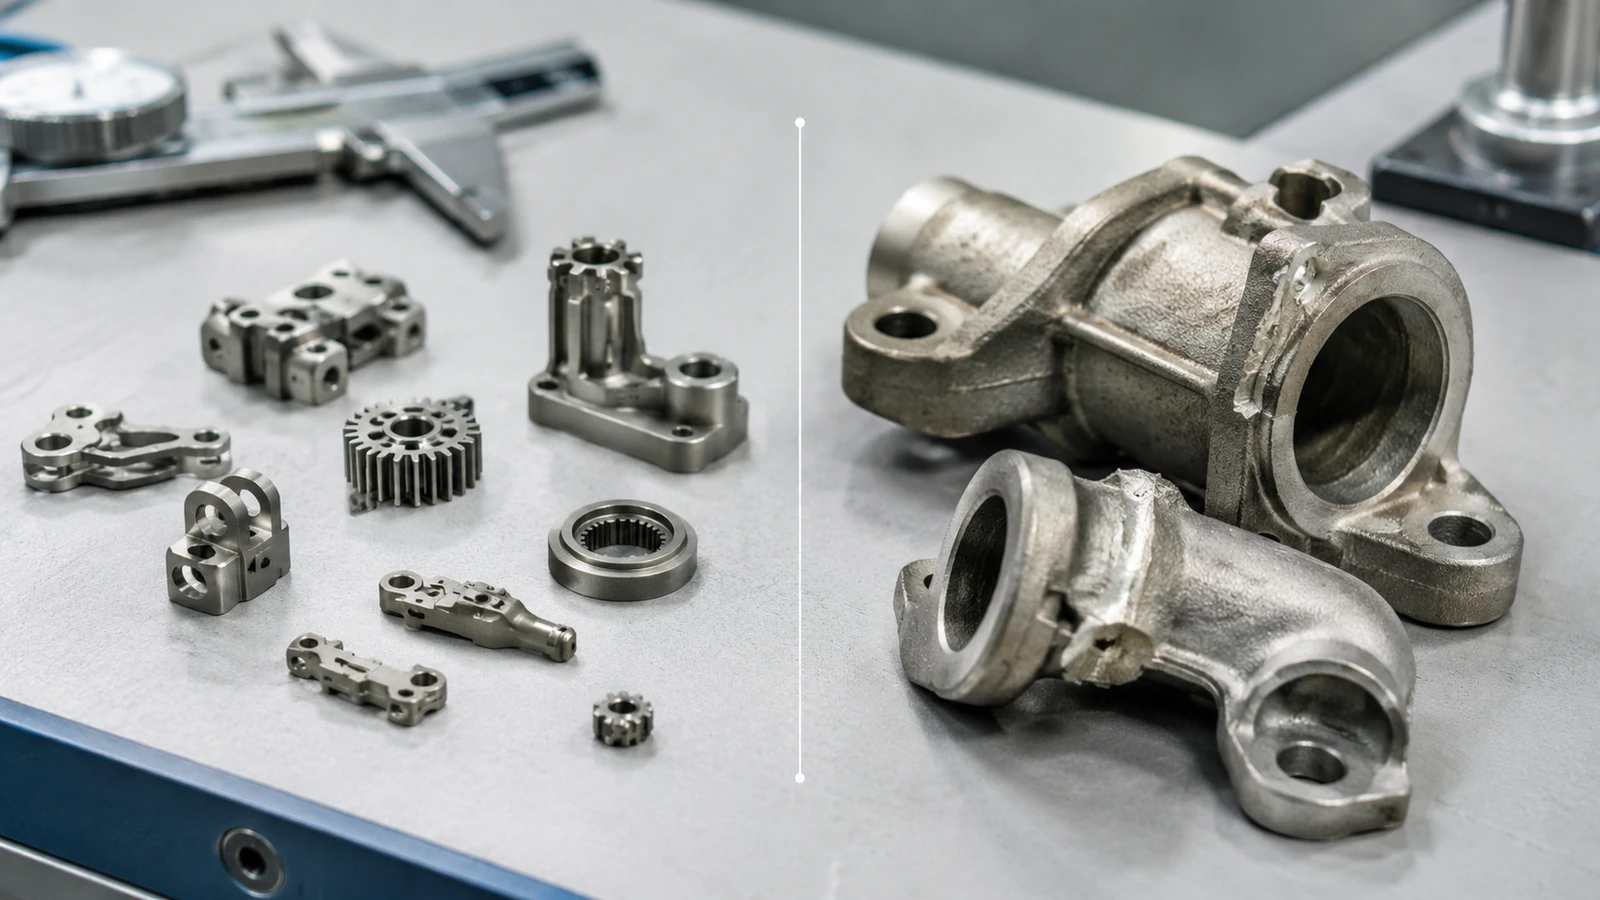
Selección de Material: Polvos MIM vs. Aleaciones Fundidas
Los Materiales MIM Deben Seleccionarse por la Disponibilidad de Polvo y el Comportamiento de Sinterizado
La selección de materiales MIM depende de más que solo el nombre de la aleación. El material debe estar disponible como polvo adecuado, ser compatible con la preparación del feedstock, moldeable en la geometría seleccionada, estable durante el desaglutinado y capaz de alcanzar la densidad y propiedades requeridas después del sinterizado y cualquier operación secundaria.
Las familias comunes de materiales MIM pueden incluir aceros inoxidables, aceros de baja aleación, aceros para herramientas, aleaciones magnéticas blandas, aleaciones de tungsteno, aleaciones de cobalto-cromo y aleaciones de titanio seleccionadas donde el proveedor tenga capacidad de proceso comprobada. Sin embargo, no se puede asumir que toda aleación forjada o fundida sea práctica en MIM.
La fundición de inversión generalmente ofrece una ruta más amplia de aleaciones de fundición
La fundición de inversión se utiliza ampliamente para muchas familias de aleaciones de fundición, incluidos aceros inoxidables, aceros al carbono, aleaciones de níquel, aleaciones de cobalto, aleaciones de aluminio, aleaciones de cobre, aleaciones de titanio y aleaciones resistentes al calor, según la capacidad de la fundición y los requisitos de la aplicación.
Esta es una de las razones por las que la fundición de inversión sigue siendo fuerte en aplicaciones aeroespaciales, de defensa, energéticas, médicas e industriales. Para ciertos componentes fundidos grandes, de alta temperatura o específicos de aleación, la fundición de inversión puede ser la ruta más establecida.
No elija solo por el nombre de la aleación
La misma familia de aleaciones puede comportarse de manera diferente en MIM y fundición de inversión. La densidad, la microestructura, la respuesta al tratamiento térmico, el comportamiento a la corrosión, el rendimiento magnético, el estado de la superficie y la estabilidad dimensional pueden depender de la ruta del proceso.
La viabilidad del material debe confirmarse a nivel de pieza y proceso: ¿puede la ruta MIM seleccionada producir la aleación requerida, la geometría, el volumen anual, las dimensiones críticas, los requisitos de inspección y el rendimiento operativo de manera consistente?
Costo y Volumen de Producción: ¿Qué Proceso es Más Económico?
Lógica de Costos de MIM
El MIM generalmente requiere una mayor inversión inicial en ingeniería y herramental que las rutas de fundición de bajo volumen. El herramental, el desarrollo del feedstock, la validación del moldeo, el desaglutinado, el sinterizado y la configuración de la inspección deben justificarse con el proyecto.
El MIM se vuelve más atractivo cuando el volumen de producción es lo suficientemente alto como para amortizar el herramental, cuando se puede utilizar un herramental de cavidades múltiples, cuando se puede reducir el maquinado costoso o cuando se pueden consolidar varias piezas en un solo componente moldeado.
Lógica de Costos de la Fundición de Inversión
La fundición de inversión puede ser más económica cuando el volumen anual es menor, el tamaño de la pieza es mayor o el diseño ya está bien adaptado a la fundición. También puede ser más práctica cuando el proyecto requiere una ruta de aleación fundida, cuando la flexibilidad inicial del herramental es importante o cuando ya se espera un maquinado secundario.
Sin embargo, el costo de la fundición de inversión no debe juzgarse solo por el precio de la fundición. La producción de la cáscara cerámica, el sistema de alimentación, el rendimiento, el tratamiento térmico, el acabado, el maquinado y la inspección pueden afectar el costo final aceptado de la pieza.
Tabla de Decisión de Costos
| Factor de Costo | Mejor para MIM | Mejor para Fundición de Inversión |
|---|---|---|
| Volumen anual | Producción repetitiva de media a alta | Volumen de bajo a medio |
| Tamaño de la pieza | Pequeñas y compactas | Medianas a grandes |
| Geometría | Los detalles pequeños y complejos reducen el maquinado | Complejidad de fundición sin muchas microcaracterísticas |
| Amortización del herramental | Más rentable cuando el volumen es alto | Mejor cuando se requiere una inversión inicial menor |
| Impacto en el costo del material | Más aceptable cuando el peso de la pieza es pequeño | A menudo mejor para masas de metal fundido más grandes |
| Reducción de maquinado | Ventaja significativa si las características se pueden moldear | El maquinado aún puede ser necesario para superficies críticas |
| Lógica de costo final | Mejor cuando el costo de la pieza terminada disminuye con el volumen | Mejor cuando la fundición más el acabado sigue siendo económica |
Tolerancia y control dimensional
Por qué MIM puede ser fuerte para tolerancias repetibles en piezas pequeñas
MIM puede ser fuerte para tolerancias repetibles en piezas pequeñas cuando la geometría es adecuada y el proceso está bien controlado. El molde de inyección puede diseñarse con compensación de contracción, y el proceso de producción puede ajustarse en torno al feedstock, parámetros de moldeo, desaglutinado, soporte de sinterizado y retroalimentación de inspección.
Esto es importante para piezas con características pequeñas y demanda de producción repetida. Si la misma geometría debe producirse de manera consistente durante miles o millones de piezas, MIM puede volverse más atractivo que una ruta de fundición que requiere mecanizado repetido o acabado manual.
Sin embargo, MIM no debe describirse como automáticamente más ajustado para cada pieza. Un equilibrio deficiente del espesor de pared, una geometría de sinterizado sin soporte, una gran variación de masa o tolerancias de dibujo poco realistas aún pueden crear problemas de calidad.
Por qué la fundición a la cera perdida a menudo requiere maquinado para dimensiones críticas
La fundición a la cera perdida puede producir piezas fundidas precisas y complejas, pero las dimensiones críticas a menudo dependen del modelo de cera, la cáscara cerámica, la expansión térmica, el flujo de metal, la solidificación, el enfriamiento, la remoción del bebedero y el acabado posterior a la fundición. Para superficies de referencia de alta precisión, caras de sellado, ajustes de rodamientos o interfaces de rosca, aún puede ser necesario el maquinado.
Una comparación de costos significativa debe incluir fundición, rectificado, mecanizado, acabado, inspección y rendimiento, no solo el precio de la fundición.
Acabado superficial y operaciones secundarias
MIM puede reducir algunos pasos de acabado y maquinado
MIM puede reproducir detalles moldeados finos y puede reducir la necesidad de maquinar características pequeñas. Para piezas adecuadas, características como ranuras, orificios pequeños, logotipos, texturas, estrías y contornos complejos pueden moldearse en lugar de maquinarse.
Operaciones secundarias MIM pueden ser necesarios según el proyecto. Estos pueden incluir tratamiento térmico, calibrado, pulido, pasivado, galvanizado, recubrimiento, mecanizado CNC u otras operaciones de acabado. El MIM es valioso cuando la geometría moldeada elimina suficiente mecanizado secundario para mejorar el proceso de la pieza terminada, no cuando se espera que desaparezca cada paso de acabado.
Las piezas fundidas a la cera perdida aún pueden necesitar rectificado, maquinado o acabado superficial
Las piezas fundidas a la cera perdida pueden requerir remoción del bebedero, limpieza de la cáscara, rectificado, granallado, pulido, tratamiento térmico, maquinado o acabado superficial. Algunas superficies pueden ser aceptables en estado de fundición, mientras que las características críticas pueden requerir maquinado posterior a la fundición.
La comparación real es el costo total de la pieza terminada
Comparar el costo aceptado de la pieza terminada en lugar del precio en bruto MIM contra el precio en bruto de fundición por inversión.
- Desarrollo de herramental y proceso
- Costo del material y del feedstock o de la aleación de fundición
- Riesgo de chatarra y clasificación por inspección
- Carga de trabajo de maquinado y acabado
- Tratamiento térmico o tratamiento superficial
- Rendimiento, tiempo de entrega y repetibilidad
- Aceptación funcional final, no solo el precio de la pieza en bruto
Riesgos de calidad y enfoque de inspección: Distorsión por sinterizado vs. Defectos de fundición
Riesgos de calidad en MIM: Grietas por desaglutinado, distorsión por sinterizado y variación de contracción
Los riesgos de calidad en MIM generalmente provienen de la interacción entre la geometría y el control del proceso. Los riesgos comunes incluyen disparos cortos, líneas de soldadura, daños en la pieza en verde, grietas por desaglutinado, fragilidad de la pieza marrón, distorsión por sinterizado, contracción no uniforme, alabeo por mal soporte, desviación dimensional entre lotes y defectos superficiales después del sinterizado o acabado.
Estos riesgos no significan que MIM sea inestable. Significan que MIM debe evaluarse como una ruta de inyección y sinterizado basada en polvos, no como un simple reemplazo de la fundición.
Riesgos de calidad en fundición de inversión: Porosidad, cavidades por contracción, defectos de cáscara y remoción de compuerta
Los riesgos de calidad en la fundición de inversión están relacionados con la calidad del patrón de cera, la construcción de la cáscara, la desparafinación, el vertido de metal, la solidificación y el acabado. Las preocupaciones típicas incluyen variación del patrón de cera, grietas en la cáscara, porosidad, cavidades de contracción, inclusiones, desbordamientos, marcas de remoción de compuerta, imperfecciones superficiales y problemas de sobremedida para maquinado.
El Instituto de Fundición de Inversión describe la construcción de la cáscara como el recubrimiento repetido de barbotina cerámica y granalla alrededor del árbol de cera, seguido de desparafinación y vertido de metal en la cáscara precalentada. Ver referencia de construcción de cáscara.
Qué deben inspeccionar los ingenieros antes de aprobar la producción
Antes de aprobar cualquiera de los procesos, los ingenieros deben definir el método de inspección, la estructura de referencia, las superficies funcionales, las dimensiones críticas, la condición del material, los requisitos de tratamiento térmico, las expectativas cosméticas y el control lote a lote.
| Área de Riesgo | Enfoque de revisión MIM | Enfoque de revisión de fundición de inversión | Por qué es importante |
|---|---|---|---|
| Variación dimensional | Compensación del herramental, contracción por sinterizado, método de soporte, estabilidad del lote | Precisión del patrón de cera, expansión de la cáscara, contracción por solidificación, sobremedida para maquinado | Las dimensiones críticas pueden fallar incluso cuando la forma de la pieza parece correcta. |
| Defectos internos | Estabilidad del desaglutinado, aglutinante atrapado, riesgo en secciones gruesas, densidad del sinterizado | Porosidad, cavidades por contracción, inclusiones, estrategia de alimentación y compuerta | Los defectos internos pueden afectar la resistencia, el sellado, la fatiga, la corrosión o la confiabilidad del ensamblaje. |
| Superficie y acabado | Superficie del molde, marcas de sinterizado, contacto con soportes, necesidad de acabado secundario | Textura de la carcasa, remoción de compuerta, granallado, esmerilado, pulido, maquinado | La condición de la superficie afecta la aceptación estética, la fricción, el sellado y el comportamiento frente a la corrosión. |
| Repetibilidad de producción | Control de lote de feedstock, parámetros de moldeo, consistencia del ciclo de desaglutinado/sinterizado | Ensamblaje de cera, secado de concha, temperatura de colada, enfriamiento, tratamiento térmico | La repetibilidad determina si la aprobación de prototipos puede traducirse en producción estable. |
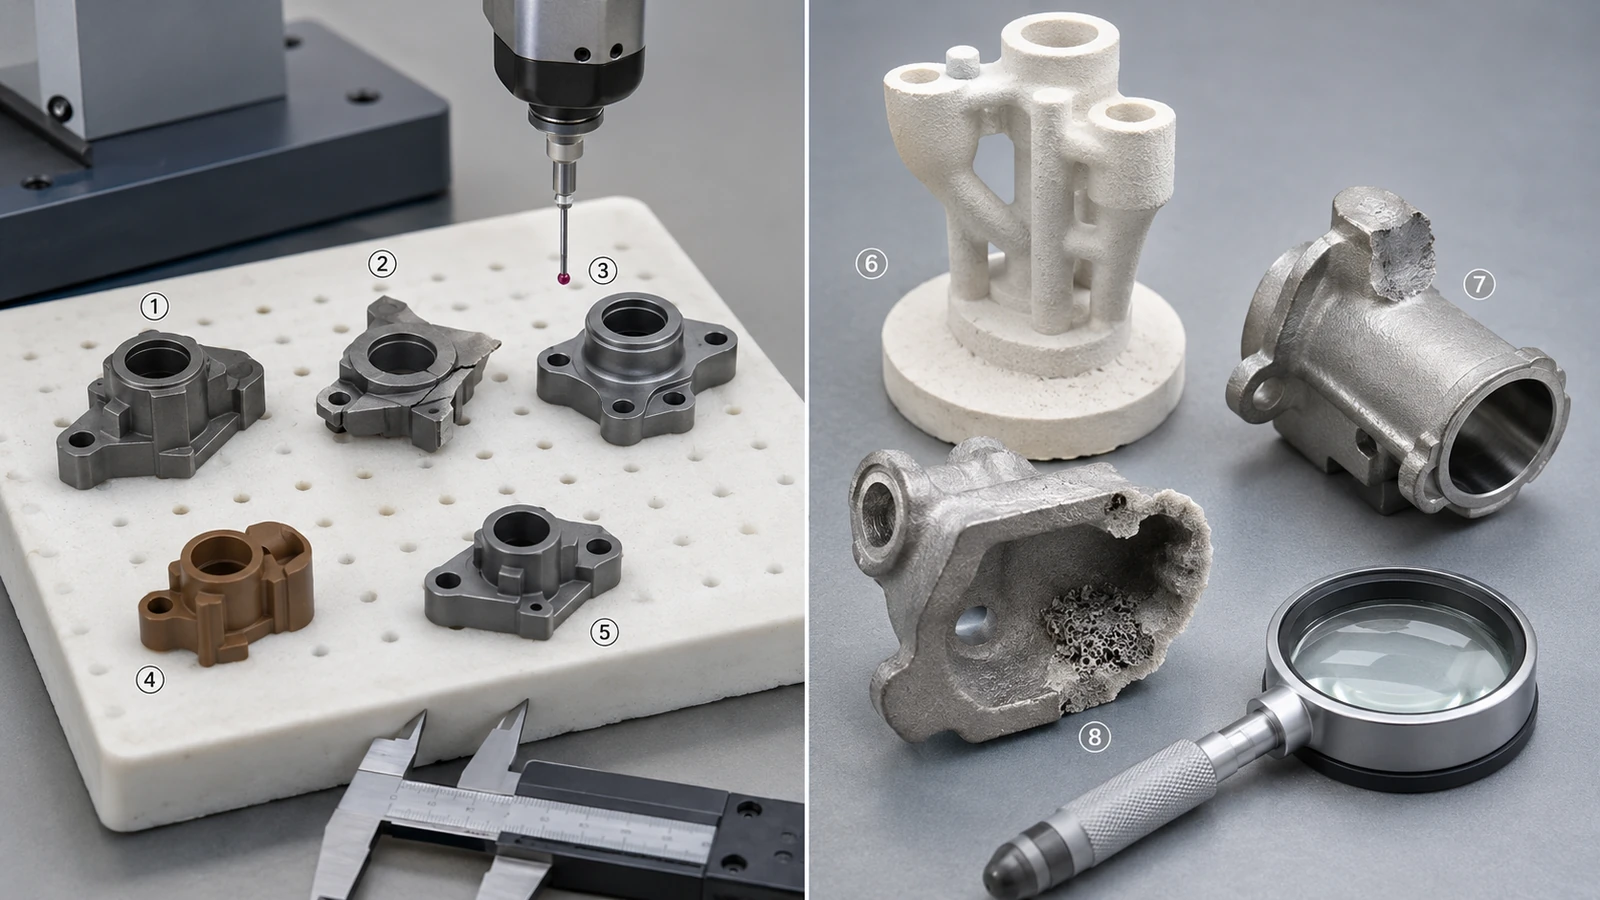
¿Es su pieza de fundición a la cera perdida un buen candidato para la conversión a MIM?
Revisión de Conversión de Piezas de Fundición de Inversión Existentes a MIM
Una revisión de conversión es más útil cuando la ruta de fabricación actual genera costos evitables, variaciones o trabajo secundario. Las señales claras incluyen:
- Se requiere mecanizado, rectificado o acabado repetido para crear características funcionales pequeñas.
- La variación dimensional o el acabado generan presión recurrente de inspección, clasificación o retrabajo.
- Múltiples componentes u operaciones podrían consolidarse potencialmente en una sola pieza moldeada.
- La demanda anual es lo suficientemente estable como para justificar herramental dedicado y validación del proceso.
- La geometría se puede rediseñar con un espesor de pared más equilibrado y soporte para sinterizado.
- El material especificado tiene una ruta de feedstock y sinterizado MIM práctica y probada.
Un candidato fuerte para la conversión no es simplemente un casting pequeño. El MIM se vuelve más convincente cuando la ruta de casting existente deja una presión sustancial de mecanizado, acabado, ensamblaje, repetibilidad o costo total que una pieza MIM rediseñada puede reducir.
Cuándo la Conversión Probablemente No Añadirá Suficiente Valor
Mantener la ruta de fundición de inversión puede ser más práctico cuando:
- La fundición actual cumple con las necesidades de costo, calidad y entrega con poco mecanizado secundario.
- La demanda es baja o inestable, por lo que no se puede justificar un herramental MIM dedicado y su validación.
- La pieza es grande, pesada o está dominada por secciones muy gruesas y desiguales.
- La aleación requerida, la microestructura de fundición o la especificación del cliente dependen de la ruta de fundición.
- Las superficies más críticas aún requerirían mecanizado completo después del MIM.
- La geometría no se puede adaptar para la alimentación MIM, el desaglutinado, el control de contracción, la expulsión o el soporte de sinterizado sin comprometer la función.
Qué se debe volver a verificar antes de reemplazar la fundición de inversión con MIM
Antes de convertir una pieza de fundición de inversión a MIM, vuelva a verificar el envolvente general de la pieza, el espesor máximo de sección, la variación de espesor de pared, los orificios internos, las opciones de compuerta y línea de partición, la dirección de soporte durante el sinterizado, las zonas de tolerancia crítica, el margen de maquinado, la disponibilidad de material, el volumen de producción, los requisitos de inspección y el entorno de aplicación.
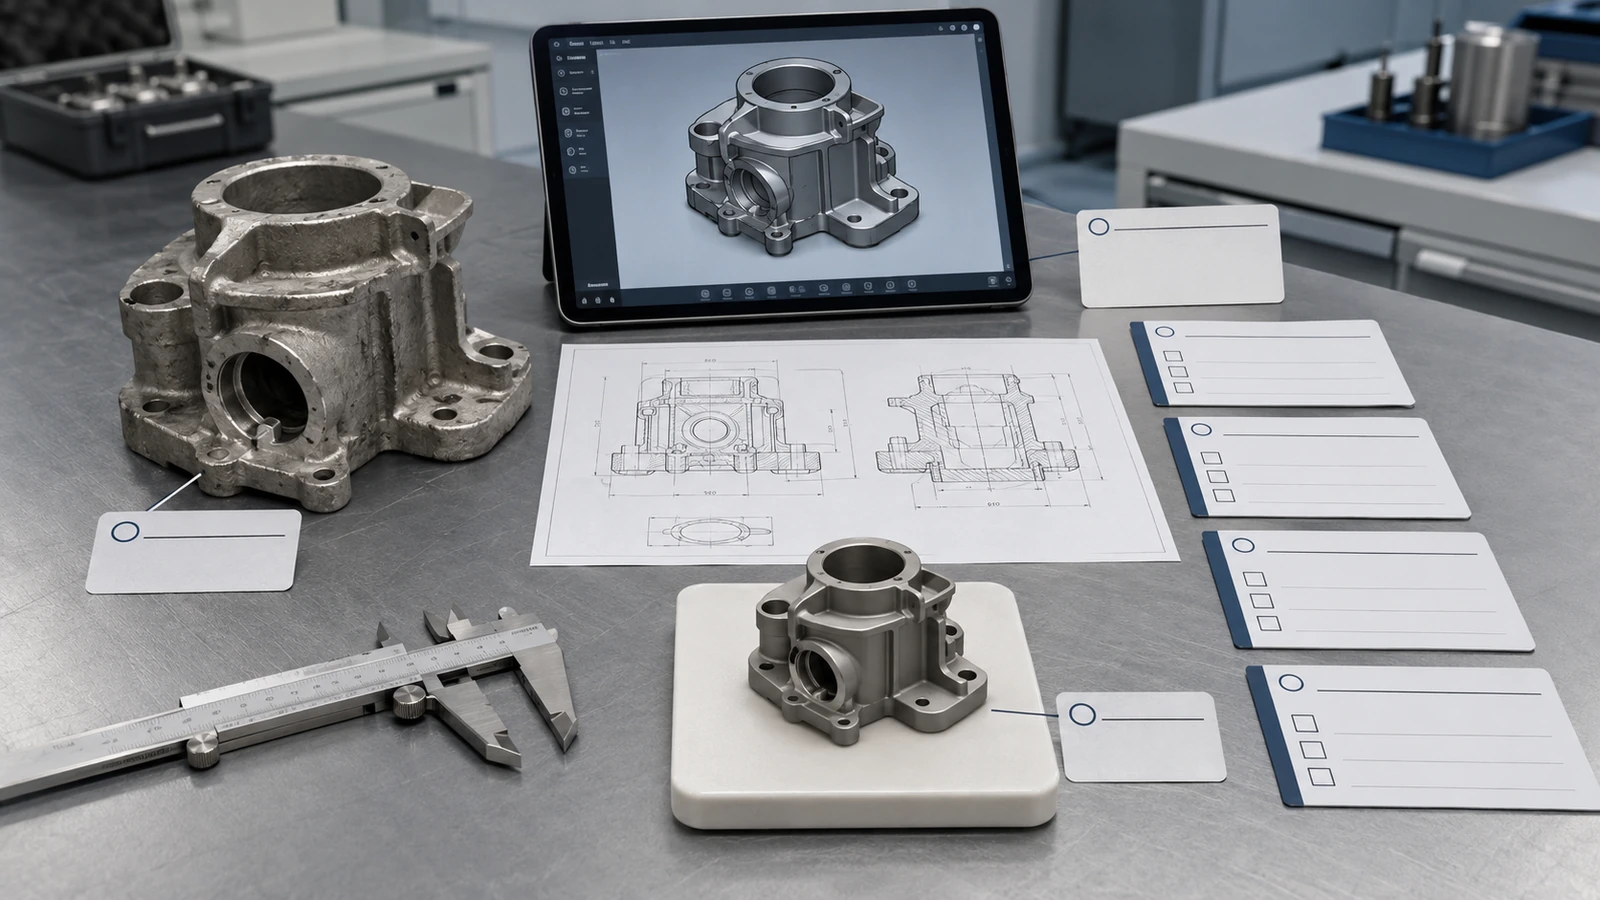
Cuando una pieza de fundición de inversión parece candidata a MIM pero necesita rediseño
Problema de diseño: un componente fundido pequeño con varios orificios y una ranura mecanizada puede parecer inicialmente adecuado para la conversión a MIM, pero un espesor pronunciado conectado a un brazo delgado y un requisito crítico de planitud en la mayor extensión pueden cambiar esa evaluación.
Por qué el dibujo de fundición necesita cambios: la geometría original puede funcionar en fundición de precisión porque una sección local gruesa se puede llenar como metal fundido y mecanizar posteriormente. En MIM, la misma concentración de masa cambia el comportamiento de eliminación del aglutinante, el equilibrio de contracción y los requisitos de soporte de sinterizado, aumentando el riesgo de distorsión a pesar de que la pieza general sigue siendo pequeña.
Respuesta de ingeniería: revise el equilibrio del espesor de pared, la posición de la compuerta, la dirección del soporte, la estrategia de referencia, la planitud crítica y la tolerancia de mecanizado antes del diseño del molde. Donde la función lo permita, reduzca la masa no crítica o suavice las transiciones de grueso a delgado manteniendo las superficies funcionales vinculadas a un plan de inspección claro.
Errores Comunes al Comparar MIM y Fundición a la Cera Perdida
Comparar el Precio de la Pieza Bruta en Lugar del Costo de la Pieza Terminada
Un precio de fundición más bajo puede no significar un costo final menor si el maquinado, rectificado, acabado, inspección o pérdida de rendimiento son significativos.
Asumir que Todas las Aleaciones de Fundición se Pueden Convertir a MIM
La selección del material MIM depende de la disponibilidad de polvo, la estabilidad del feedstock, el comportamiento durante el sinterizado, la densidad final y el rendimiento en la aplicación.
Ignorar el espesor de sección
Una pieza pequeña con secciones gruesas puede ser difícil para MIM porque la eliminación del aglutinante y la contracción durante el sinterizado deben mantenerse estables.
Reutilizar planos de fundición a la cera perdida sin revisión DFM para MIM
Los planos de fundición a menudo incluyen geometría, radios, tolerancias y sobrematerial para maquinado que pueden no ser ideales para MIM.
Tratar el acabado superficial como un valor fijo del proceso
El acabado superficial depende del herramental, el material, el control del proceso, el método de acabado y la geometría de la pieza.
Ignorar el volumen anual
MIM suele ser más atractivo cuando el volumen es lo suficientemente alto como para justificar el herramental y el desarrollo del proceso.
Lista de verificación para revisión de planos antes de elegir MIM o fundición a la cera perdida
Antes de elegir entre MIM y fundición de inversión, prepare la siguiente información para la revisión del proveedor:
- Plano 2D con dimensiones críticas
- Archivo CAD 3D
- Grado de material o propiedades mecánicas requeridas
- Volumen anual estimado
- Peso de la pieza y tamaño del envolvente
- Espesor de pared máximo y mínimo
- Zonas críticas de tolerancia
- Requisitos de acabado superficial
- Requisitos de tratamiento térmico
- Requisitos de corrosión, desgaste, magnéticos o biocompatibilidad
- Interfaces de ensamblaje
- Superficies funcionales
- Puntos críticos del proceso actual
- Pasos actuales de maquinado o acabado
- Etapa de producción objetivo: prototipo, producción de prueba o producción en masa
Una RFQ útil debe incluir el dibujo, los requisitos de material, las expectativas de tolerancia, el volumen anual, los antecedentes de la aplicación y cualquier problema actual de fundición o mecanizado que deba resolverse antes del herramental.
Antes de Solicitar una Cotización, Envíe Estos 6 Elementos
Para recibir una recomendación de proceso útil en lugar de un estimado de precio aproximado, envíe suficiente información para la revisión de ingeniería. Estos seis elementos ayudan a XTMIM a determinar si MIM es técnica y comercialmente adecuado en comparación con la fundición de inversión.
- Plano 2D con dimensiones críticas marcadas
- Archivo CAD 3D para revisión de geometría y moldeabilidad
- Grado de material o requisito de rendimiento objetivo
- Volumen anual estimado y etapa de producción
- Requisitos críticos de tolerancia, superficie y ensamble
- Puntos problemáticos actuales de fundición, maquinado, calidad o costo
Cuanto más claro sea el paquete de planos, más fácil será identificar si la pieza es un candidato fuerte para MIM, un mejor proyecto de fundición de inversión, o un diseño que necesita modificación antes de que cualquier proceso pueda cotizarse con precisión.
¿Necesita saber si su pieza de fundición de inversión se puede convertir a MIM?
Envíe su plano, archivo 3D, requisito de material, tolerancias críticas, requisitos de superficie y volumen anual estimado. XTMIM puede revisar si la pieza es adecuada para MIM, si se necesita rediseño y qué riesgos del proceso deben verificarse antes del herramental, la producción de prueba o la producción en serie.
Normas y referencias técnicas para la evaluación del proceso
Las decisiones sobre MIM y fundición de inversión deben basarse en planos, requisitos de material, capacidad del proceso y expectativas de inspección. Las referencias generales de proceso de organizaciones como MIMA, EPMA, MPIF, y la Investment Casting Institute pueden ayudar a definir la ruta de fabricación básica y la lógica de diseño, pero no deben reemplazar la revisión de ingeniería específica del proyecto.
Cuando el rendimiento del material, el uso médico, el uso aeroespacial, la resistencia a la corrosión, el tratamiento térmico, la densidad, las propiedades mecánicas o la aceptación de la inspección sean críticos, el requisito final debe confirmarse mediante las normas ASTM, ISO, del cliente o de la industria aplicables. No asuma que una comparación general entre MIM y fundición de inversión define automáticamente la tolerancia, resistencia, densidad o condición superficial aceptables para una pieza específica.
Preguntas frecuentes: MIM vs. fundición de inversión
¿Una pieza pequeña de fundición de inversión puede seguir siendo un mal candidato para MIM?
Sí. El tamaño pequeño en general no garantiza la idoneidad del MIM. Secciones muy gruesas o irregulares, concentraciones de masa aisladas, una ruta de material impráctica, baja demanda anual o tolerancias estrictas generales pueden dificultar o encarecer el MIM, incluso cuando la pieza cabe fácilmente dentro de un sobre pequeño.
¿Se puede enviar directamente el plano de fundición a la inversión para el herramental MIM?
Debe usarse como punto de partida, no como un plano MIM listo para herramental. El espesor de pared, las transiciones de grueso a delgado, las opciones de colada y expulsión, las rutas de desaglutinado, el soporte de sinterizado, la compensación de contracción, la estrategia de datum, las tolerancias críticas y la tolerancia de maquinado deben revisarse antes del diseño del molde.
¿Sigue siendo atractivo el MIM si algunas superficies críticas requieren mecanizado?
Puede ser. La pregunta clave es si el MIM elimina suficiente mecanizado, acabado, ensamblaje u otras operaciones para reducir el costo aceptado de la pieza terminada. Si la mayoría de la geometría crítica aún requiere mecanizado completo después del sinterizado, la ventaja de la conversión se debilita considerablemente.
¿Qué información se necesita para una revisión útil de MIM vs. fundición a la cera perdida?
Proporcione el dibujo 2D, archivo CAD 3D, requisito de material o rendimiento, dimensiones críticas, tamaño y espesor de sección de la pieza, volumen anual, requisitos de tratamiento superficial y térmico, condiciones de aplicación y los problemas actuales de fundición, mecanizado, calidad o costo que desea resolver con el nuevo proceso.