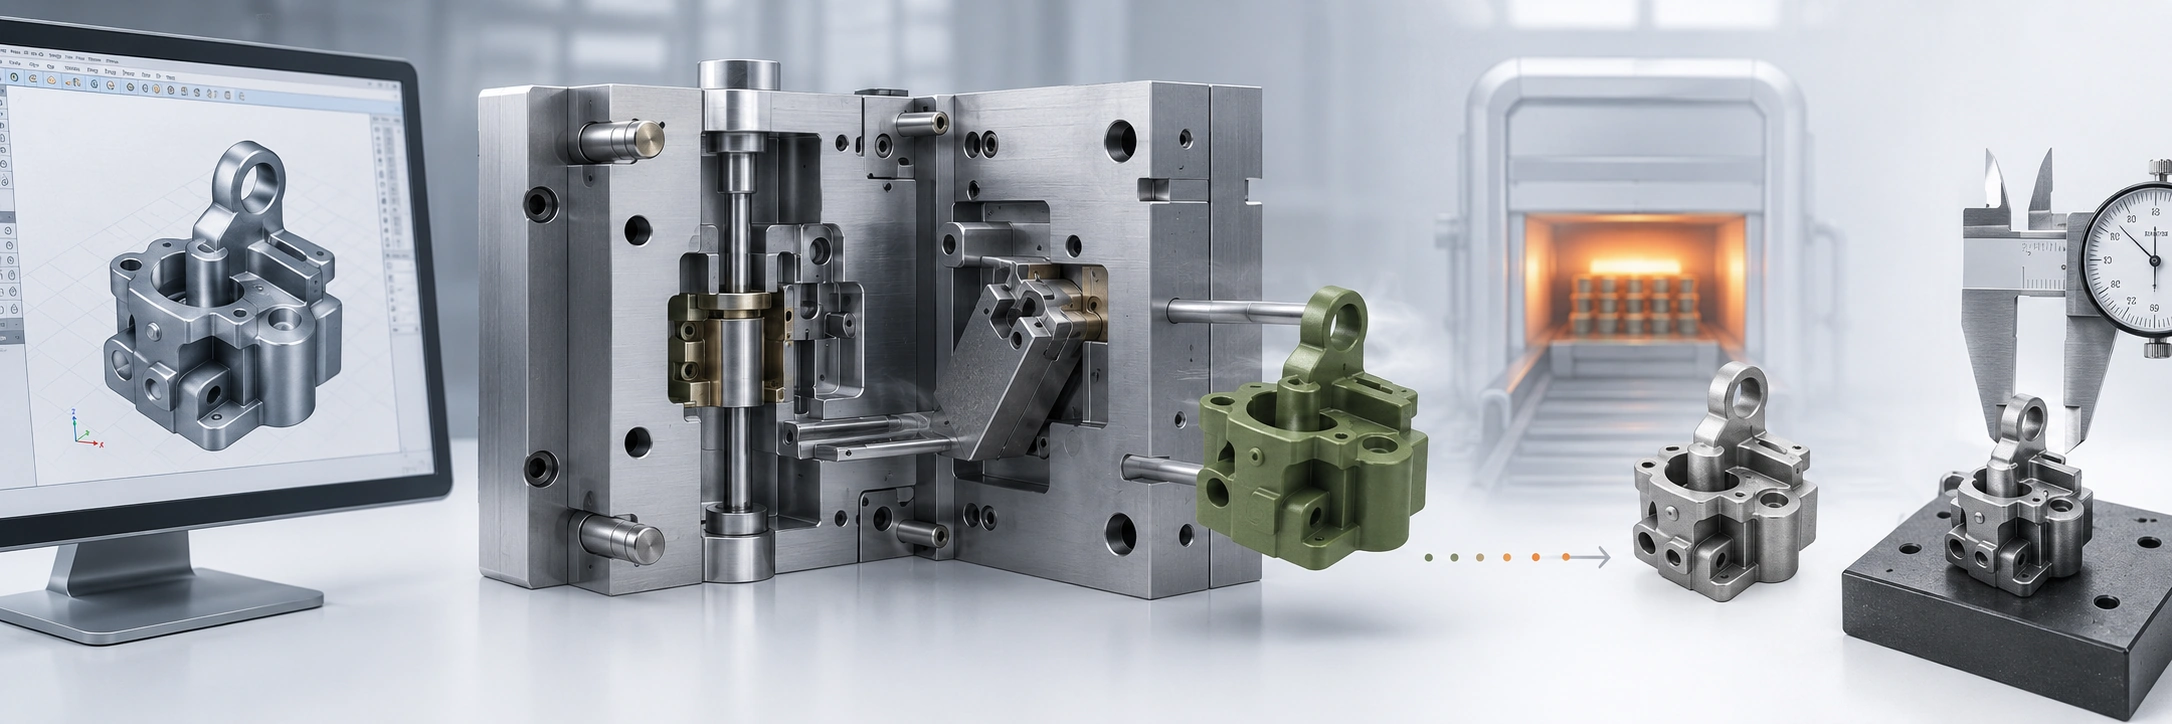
El diseño del molde MIM determina si una pieza metálica compleja puede llenarse, liberarse como pieza en verde, desaglutinarse, sinterizarse e inspeccionarse sin riesgos evitables en el herramental. Antes de la inversión en el molde, los ingenieros deben confirmar la dirección de apertura del molde, la línea de partición, los correderas, los insertos, los pines de núcleo, las ubicaciones de los expulsores, las áreas de sellado y las superficies protegidas. Estas decisiones son especialmente importantes para agujeros laterales, socavados, agujeros profundos, ranuras delgadas, caras de sellado, áreas cosméticas y dimensiones funcionales críticas. Una característica puede ser moldeable en CAD pero aún así crear grietas, rebabas, distorsión, marcas superficiales o costosas correcciones T1 si la ruta del herramental no se revisa a tiempo. Estas decisiones de estructura del molde deben confirmarse antes de la liberación del herramental.
¿Qué debe resolver el diseño del molde MIM antes del herramental?
Antes del herramental, el diseño del molde MIM debe confirmar cuatro cosas: que la pieza en verde pueda liberarse sin daños; que las superficies críticas eviten marcas no deseadas; que las características laterales puedan formarse con una complejidad de herramental aceptable; y que la disposición del molde soporte el control dimensional después del desaglutinado y el sinterizado.
El MIM utiliza moldeo por inyección para formar un componente en verde a partir de feedstock de polvo metálico, pero la pieza moldeada aún debe sobrevivir a la eliminación del aglutinante y al sinterizado. Como el resumen del proceso MPIF muestra, la liberación de la pieza en verde es solo la primera etapa. Por lo tanto, el herramental debe proteger la pieza durante la liberación y tener en cuenta la contracción posterior, la distorsión y la inspección final; un molde que funciona para el moldeo por inyección de plástico no es automáticamente adecuado para MIM.
| Pregunta de revisión | Por qué es importante | ¿Qué se debe verificar antes del herramental? |
|---|---|---|
| ¿Puede la pieza liberarse del molde? | El desmoldeo afecta los deslizadores, la línea de partición, la salida, la expulsión y el riesgo de daño en la pieza en verde. | Dirección de apertura del molde, socavados, características laterales, soporte de expulsores |
| ¿Las superficies protegidas están claramente marcadas? | Las marcas de compuerta, marcas de expulsión y líneas de partición pueden afectar la función o la apariencia. | Superficies de sellado, superficies deslizantes, superficies cosméticas, superficies de referencia |
| ¿Se requieren agujeros laterales o socavados? | Estos pueden necesitar deslizadores, núcleos laterales, insertos, mecanizado posterior o rediseño. | Dirección de la característica, profundidad del agujero, tolerancia, acceso para el herramental |
| ¿Las dimensiones críticas son sensibles a la contracción? | El diseño del herramental y la compensación por contracción influyen en el control dimensional final. | Estrategia de referencia, clase de tolerancia, margen de maquinado, método de inspección |
| ¿La complejidad del herramental se justifica por el volumen de producción? | Los deslizadores e insertos pueden reducir las operaciones secundarias, pero pueden aumentar el costo del molde y el mantenimiento. | Volumen anual, objetivo de costo, alternativas de maquinado secundario |
Para la revisión de manufacturabilidad a nivel de plano, más allá del molde en sí, consulte la guía de DFM para MIM.
¿Qué características de la pieza aumentan la complejidad del herramental MIM?
La geometría de la pieza determina si el herramental MIM puede seguir siendo un molde simple de extracción recta o si necesita movimiento adicional, acero delgado, insertos o condiciones de sellado más exigentes. Por lo tanto, la primera revisión de diseño debe identificar qué características del plano crean complejidad antes de decidir qué herramental utilizar. La Centro de Diseño MIMA señala que MIM puede formar geometría compleja, pero una mayor libertad de diseño también puede aumentar el costo de ingeniería y puesta en marcha del herramental.

| Característica del Plano | Por qué aumenta la complejidad del herramental | Decisión a tomar antes de elegir el herramental |
|---|---|---|
| Agujero lateral o transversal | La característica podría no liberarse en la dirección principal de apertura del molde. | Confirme si la dirección del agujero puede cambiar, si debe ser moldeada o si se acepta mecanizado posterior al sinterizado. |
| Socavado interno | La geometría puede atrapar la pieza en verde o requerir un movimiento de liberación no recto. | Confirme que el socavado es crítico para la función antes de aceptar movimiento adicional del molde o esfuerzo de rediseño. |
| Agujero ciego profundo | Las características profundas pueden requerir acero de molde largo y delgado con soporte limitado. | Revise la profundidad, el diámetro, la tolerancia del agujero y si un agujero pasante, de profundidad reducida o una tolerancia de mecanizado es más seguro. |
| Ranura delgada o característica local estrecha | El acero de molde estrecho y las áreas de cierre ajustadas pueden ser frágiles o difíciles de mantener. | Revise el tamaño mínimo de la característica, la resistencia del borde y si la característica debe ampliarse, acortarse o mecanizarse. |
| Superficie protegida cerca de una línea de partición o zona de marca | Las restricciones funcionales o cosméticas pueden limitar dónde puede particionar, ventilar, inyectar o expulsar el molde. | Defina las zonas de sellado de marca, deslizamiento, cosméticas, de referencia y aceptables antes de fijar el diseño del molde. |
| Elemento de referencia crítico o sensible a la contracción | La orientación de la herramienta, el comportamiento de la contracción, la tolerancia de mecanizado y el elemento de referencia de inspección se vuelven interdependientes. | Separe las dimensiones críticas de las no críticas y defina la estrategia de inspección final antes de la liberación del herramental. |
Si un elemento añade complejidad al herramental sin aportar valor funcional, simplifíquelo o reoriéntelo antes de fijar el diseño del molde. Una vez identificados los riesgos geométricos, compare el herramental de extracción recta, los correderas o insertos, y el mecanizado post-sinterizado como rutas de producción alternativas. Para obtener orientación a nivel de elemento, consulte agujeros, ranuras y socavados en el diseño MIM.
Cómo la ubicación de la línea de partición afecta la función, la apariencia y el riesgo de rebaba
Coloque la línea de partición alrededor de la función de la pieza, no de la conveniencia del molde. Una línea de testigo puede ser aceptable en una superficie no crítica, pero puede interferir con el sellado, el deslizamiento, el ensamblaje, la apariencia o la inspección de datum.

El desajuste de la línea de partición o el desgaste de la línea de cierre pueden crear rebabas que luego requieren remoción. En piezas MIM pequeñas, esa operación adicional puede dañar los bordes, alterar el ajuste o afectar la inspección, por lo que las superficies protegidas y las zonas de marca aceptables deben definirse antes del herramental.
| Tipo de superficie | Por qué debe protegerse | Preocupación de diseño del molde |
|---|---|---|
| Superficie de sellado | La rebaba o línea de testigo puede afectar el rendimiento de sellado. | Evitar línea de partición, marcas de expulsión y vestigio de compuerta. |
| Superficie de deslizamiento | Las marcas elevadas pueden afectar el movimiento o el desgaste. | Controle la línea de partición y los requisitos de pulido. |
| Superficie de acoplamiento | El desajuste de superficies puede afectar el ensamblaje. | Confirme la planitud, la ubicación de marcas y la estrategia de referencia. |
| Superficie cosmética | Las marcas visibles pueden ser inaceptables. | Planifique la compuerta, el expulsor y la línea de partición en áreas menos visibles. |
| Referencia de inspección | Las marcas del molde pueden afectar la repetibilidad de la medición. | Mantenga la superficie de referencia estable y claramente especificada. |
| Superficie post-mecanizada | La condición moldeada puede ser menos crítica si se planea el mecanizado. | Coordine el margen de mecanizado y la disposición del herramental. |
Si no se identifican las superficies protegidas, una compuerta técnicamente moldeable, un pin eyector o una línea de partición aún pueden ser inaceptables en uso. Revise la ubicación de la marca junto con el diseño de compuerta MIM y tolerancias MIM.
¿Cuándo se necesitan deslizadores, insertos y pasadores de núcleo en el herramental MIM?
Una vez que la revisión de la geometría identifique un problema de desmoldeo, soporte, desgaste o sellado, la ruta del herramental debe seleccionarse según la función y el valor de producción del elemento. Las correderas, los insertos y los machos son útiles cuando crean un elemento requerido de manera confiable; no deben añadirse automáticamente solo porque el modelo CAD original contiene un agujero lateral, un socavado, una cavidad profunda o un detalle estrecho.
Elija la ruta del herramental, no solo la geometría moldeable
Compare la solución moldeada con el rediseño y el mecanizado post-sinterizado. La ruta preferida es la que cumple los requisitos funcionales con repetibilidad, mantenimiento, control de rebabas, riesgo dimensional y costo total del proyecto aceptables.
| Opción de Herramental | Elíjala cuando | Prefiera Rediseño u Operación Secundaria Cuando | Confirmar antes del herramental |
|---|---|---|---|
| Núcleo (core pin) | Un agujero, saliente o cavidad se puede formar con acero de molde adecuadamente soportado. | El elemento es demasiado profundo, esbelto, sensible al desgaste o más crítico de lo que el proceso de moldeo puede mantener de manera confiable. | Profundidad, diámetro, soporte, tolerancia, dirección de desmoldeo y mantenimiento de pines. |
| Deslizador / acción lateral | Una característica lateral crítica para la función no se puede desmoldear en la dirección principal de apertura del molde y su moldeo elimina trabajo secundario significativo. | La característica puede ser reorientada, simplificada o mecanizada con menor riesgo total. | Dirección de corredera, rebaba en la interfaz, desgaste, mantenimiento, volumen anual y necesidad de tolerancia. |
| Insertos reemplazables | Un detalle local, una característica frágil o un área de desgaste se benefician de acero de molde fabricado por separado. | El inserto crea líneas de partición innecesarias, dificultad de ajuste o mantenimiento para una característica no crítica. | Ajuste del inserto, estrategia de reemplazo, ubicación de la marca y desgaste esperado. |
| Superficie de cierre | La geometría se puede separar con un contacto robusto de acero a acero y un riesgo controlado de rebaba. | La línea de partición sería demasiado aguda, frágil, inaccesible o estaría ubicada en una superficie crítica. | Ángulo de la línea de partición, área de contacto, criticidad de la característica y acceso de mantenimiento. |
| Maquinado postsinterizado | Un orificio pequeño, una característica lateral o un datum local son más fáciles de crear o acabar después del sinterizado. | La operación añadida dominaría el costo unitario a alto volumen y un moldeo estable puede eliminarla. | Tolerancia de maquinado, estrategia de datum, volumen anual, tolerancia y costo total de la pieza entregada. |
Una acción lateral puede valer la pena cuando elimina varias operaciones secundarias o permite la consolidación de piezas. La misma acción lateral puede ser innecesaria cuando la característica no es crítica o cuando una geometría más simple proporciona un molde más robusto. Tome la decisión basándose en la función, el volumen, la tolerancia, el mantenimiento y el procesamiento posterior, en lugar de basarse únicamente en la geometría CAD.
Cómo el diseño de expulsión protege la pieza verde MIM
El diseño de expulsión es especialmente importante en MIM porque la pieza moldeada aún es una pieza verde cuando sale del molde. Contiene polvo metálico y aglutinante, pero aún no se ha convertido en el componente metálico denso final. La descripción general del proceso MIMA explica la secuencia desde el moldeo del feedstock hasta la eliminación del aglutinante y el sinterizado, por lo que la manipulación de la pieza en verde debe considerarse durante el diseño del herramental.

Una mala expulsión puede crear grietas, dobleces, compresión local, deformación o marcas que permanecen visibles después del sinterizado. Las paredes delgadas, salientes, nervaduras, secciones planas largas, proyecciones pequeñas y geometría asimétrica requieren una planificación cuidadosa de la expulsión. En la práctica, la disposición de los expulsores debe revisarse junto con el espesor de pared, la salida, las notas de superficie protegida y la orientación de soporte durante el sinterizado.
El diseño propuesto de los expulsores y la dirección de desmoldeo deben verificarse durante el proceso real proceso de moldeo por inyección de metal MIM, donde se pueden observar conjuntamente el llenado del molde, el enfriamiento, la apertura del molde, el movimiento de los expulsores, la extracción de la pieza en verde y la estabilidad del ciclo repetido. Un molde no debe aprobarse solo porque la pieza se pueda extraer una vez; debe desmoldearse consistentemente sin agrietarse, deformarse, pegarse o dañar las superficies protegidas.
| Elemento a verificar | Por qué es importante | Mejor práctica |
|---|---|---|
| Ubicación de la marca del expulsor | Las marcas pueden permanecer en la pieza final o afectar el ensamblaje. | Mantenga las marcas de los expulsores alejadas de las superficies de sellado, deslizamiento, cosméticas y de referencia. |
| Soporte de pared delgada | Las secciones delgadas pueden deformarse durante la expulsión. | Utilice áreas de soporte más amplias o modifique las transiciones locales de pared. |
| Disposición de resaltes y nervaduras | Las transiciones locales de espesor/delgado pueden concentrar el esfuerzo de expulsión. | Revise el balance de pared, los radios y la posición del expulsor en conjunto. |
| Superficie sensible a la planicidad | La fuerza de expulsión puede introducir flexión o distorsión. | Revise el balance del expulsor y el soporte de sinterizado en conjunto. |
| Características pequeñas frágiles | Pasadores, lengüetas, ganchos y proyecciones pequeñas pueden romperse o distorsionarse. | Agregue radio, ajuste la orientación o revise si la operación secundaria es más segura. |
