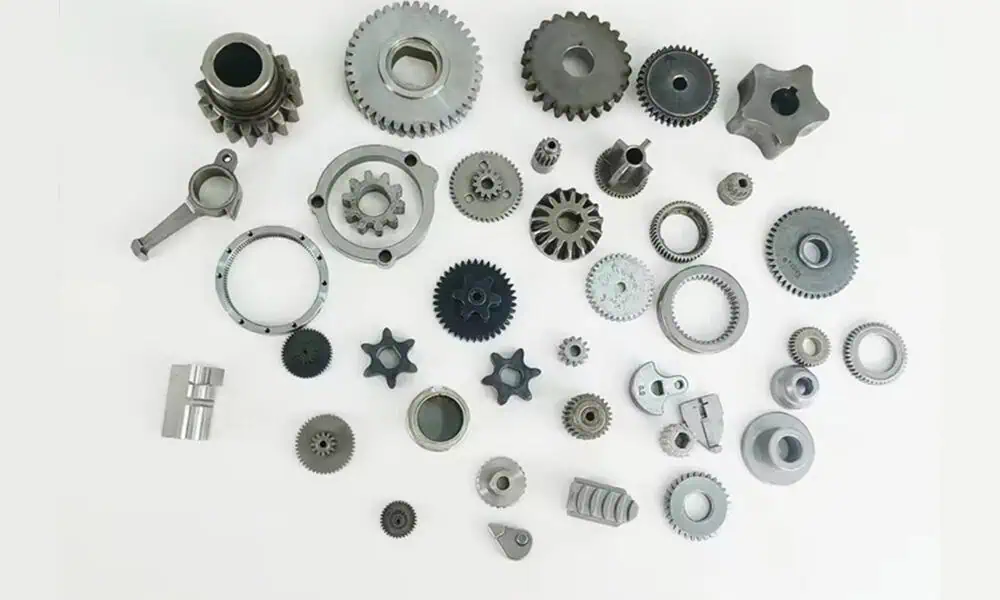
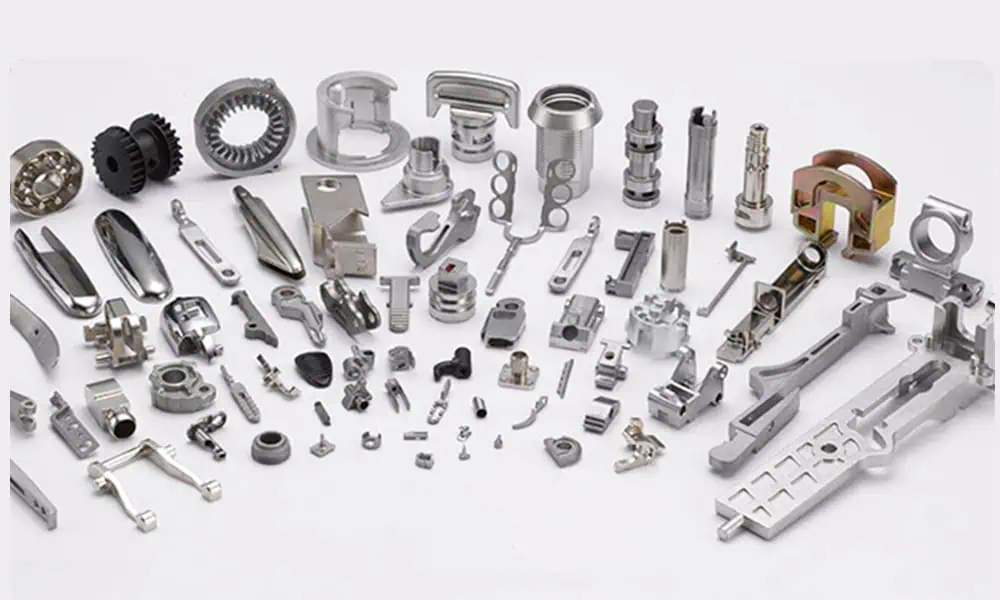
XT MIM es un fabricante B2B de moldeo por inyección de metal (MIM) que apoya proyectos OEM y personalizados basados en planos para componentes metálicos pequeños y complejos. Nuestra operación de manufactura maneja internamente el moldeo por inyección, desaglutinado y sinterizado, con revisión de ingeniería, coordinación de herramental, moldeo de prueba, inspección y soporte de producción organizados en torno a cada proyecto.
XT MIM fabrica componentes moldeados por inyección de metal específicos del cliente en lugar de un catálogo fijo de productos estándar. Los proyectos se evalúan a partir de la geometría de la pieza, los requisitos de material, las dimensiones críticas, el volumen de producción esperado, los requisitos de superficie y las condiciones de aplicación.
El MIM se considera comúnmente cuando un componente combina geometría compleja con demanda de producción repetida y cuando la formación de múltiples características en una sola pieza moldeada puede reducir la carga de mecanizado o ensamblaje. La idoneidad final aún depende del plano, los requisitos de tolerancia, la elección del material y las operaciones posteriores.
Los proyectos típicos involucran piezas compactas con características integradas como secciones delgadas, agujeros, nervaduras, salientes, socavados o geometrías que son difíciles de producir eficientemente solo con mecanizado convencional.
Los aceros inoxidables, los aceros de baja aleación y los materiales magnéticos blandos son áreas comunes de revisión. Otras calidades adecuadas para MIM se evalúan según las propiedades requeridas, la ruta del proceso y el entorno de aplicación.
Las áreas de proyecto incluyen electrónica de consumo, automotriz, componentes médicos, equipo industrial, herramientas, cerraduras y herrajes, dispositivos de comunicación y otros ensambles mecánicos de precisión.
Un proyecto MIM personalizado involucra múltiples etapas de fabricación y soporte. XT MIM realiza el moldeo por inyección, el desaglutinado y el sinterizado internamente, mientras que la fabricación de herramentales y los procesos posteriores seleccionados se coordinan según los requisitos del proyecto.
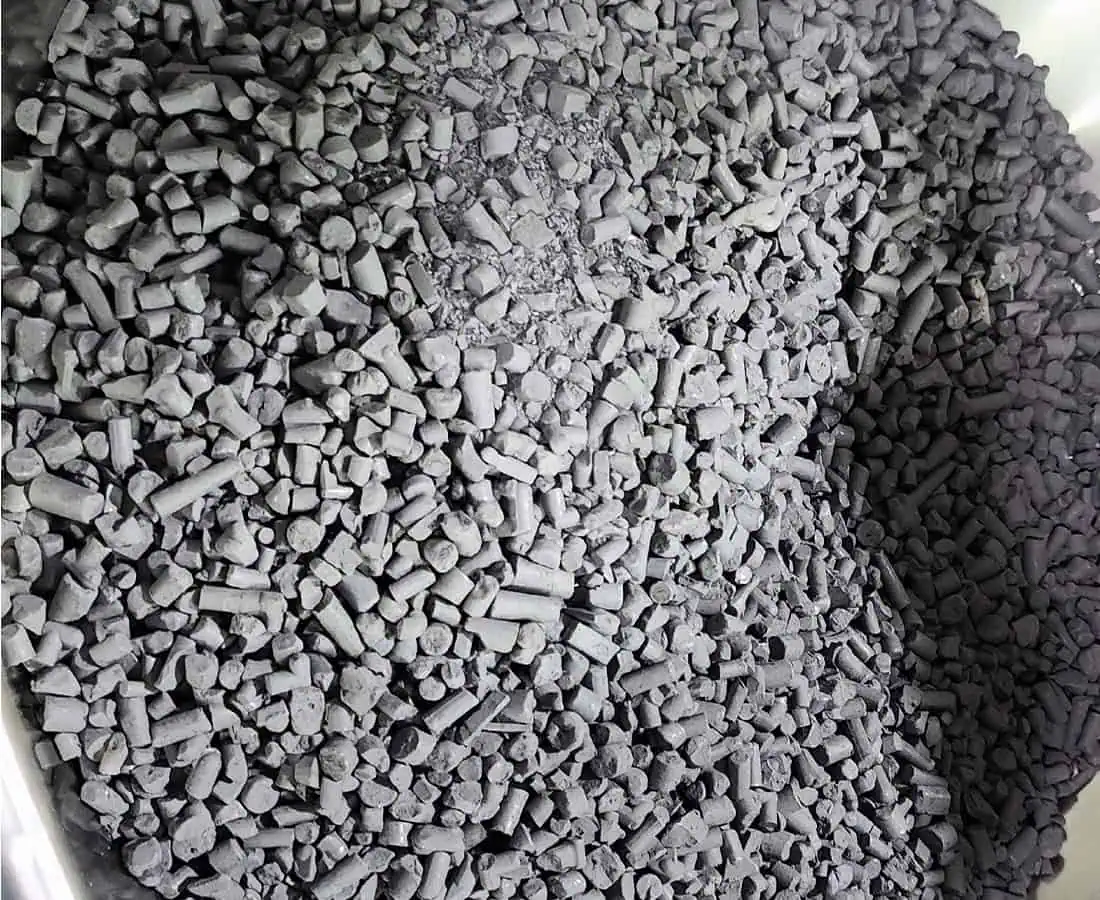
| 1. Materia prima (Feedstock) | Suministro calificado Se obtiene materia prima MIM calificada y lista para moldear según el sistema de material confirmado y los requisitos del proyecto. |
|---|---|
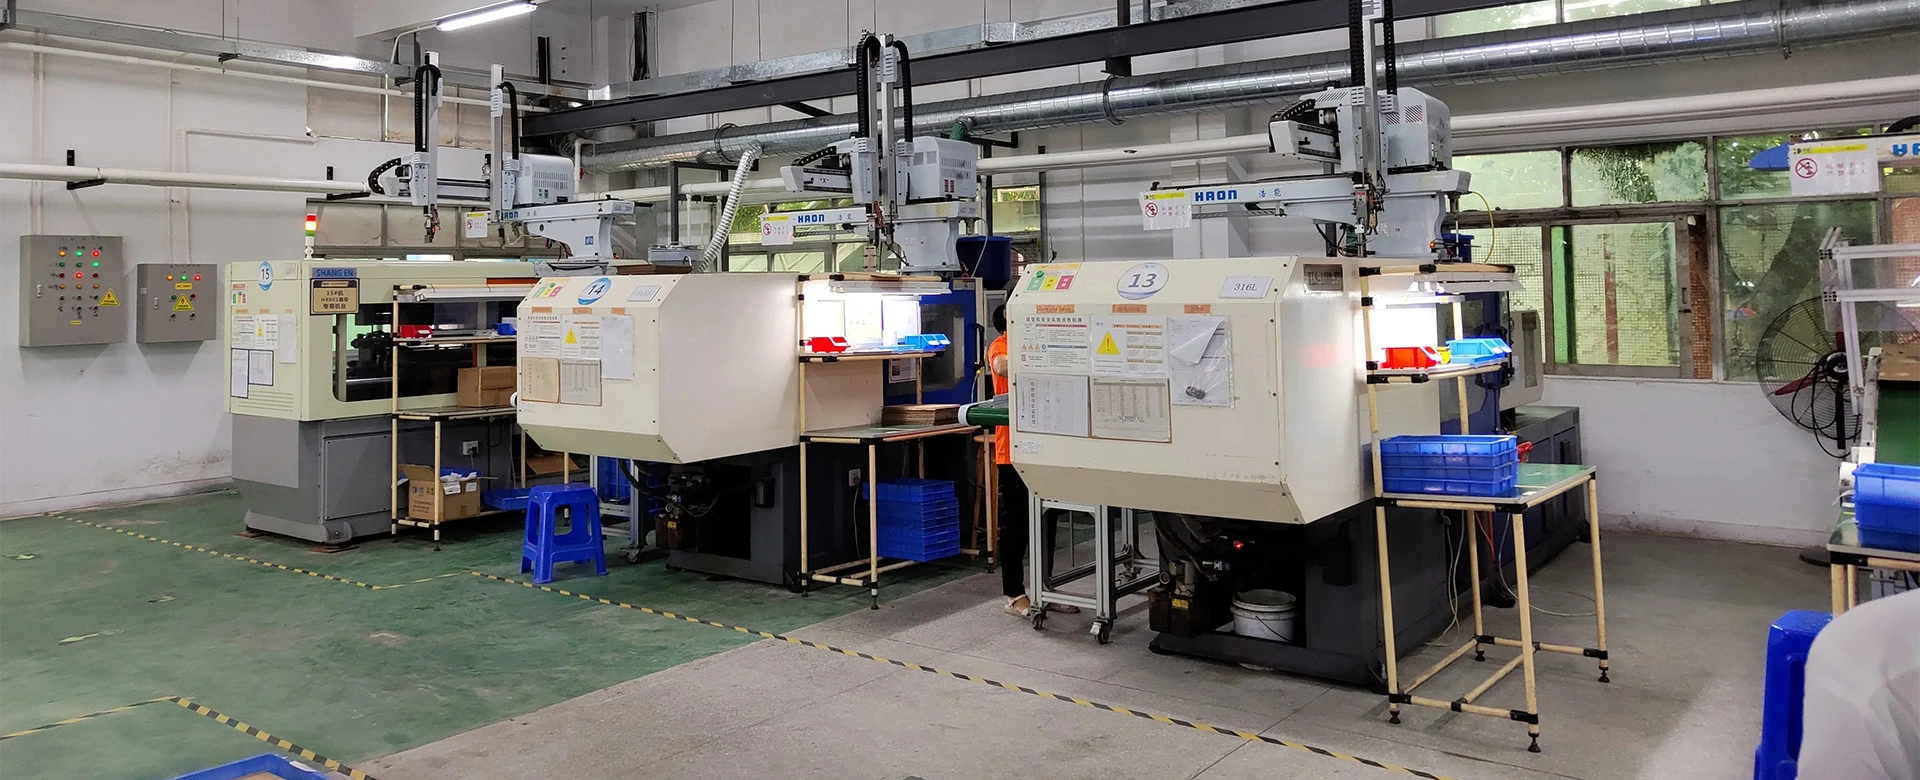
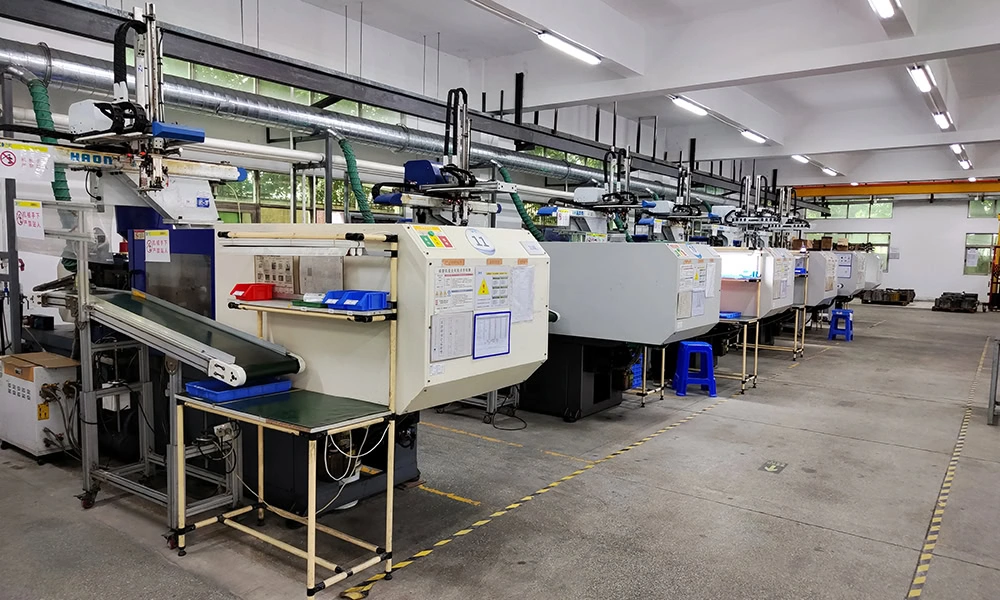
| 2. Moldeo por Inyección | Interno La materia prima se moldea por inyección en piezas en verde bajo condiciones de moldeo controladas. |
| 3. Manejo de piezas en verde | Interno Las piezas en verde moldeadas se manejan, colocan y revisan antes del desaglutinado para reducir deformaciones, rayones, contaminación y daños por manipulación. |
| 4. Desaglutinado | Interno Se elimina el aglutinante de las piezas moldeadas antes del sinterizado, controlando la forma y la integridad estructural de la pieza. |
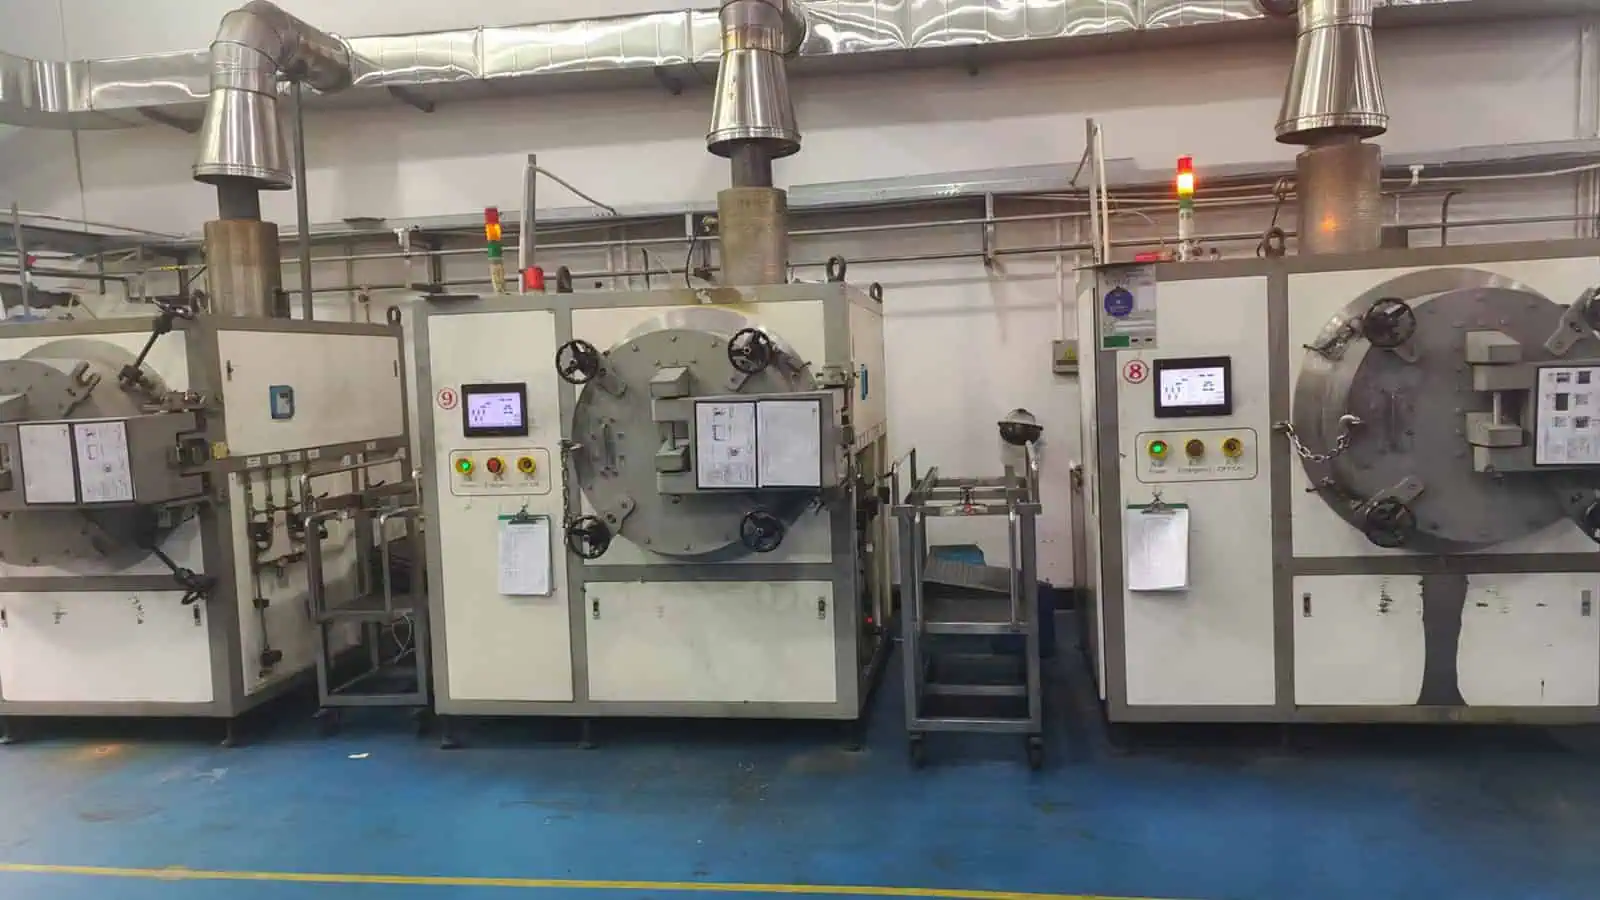
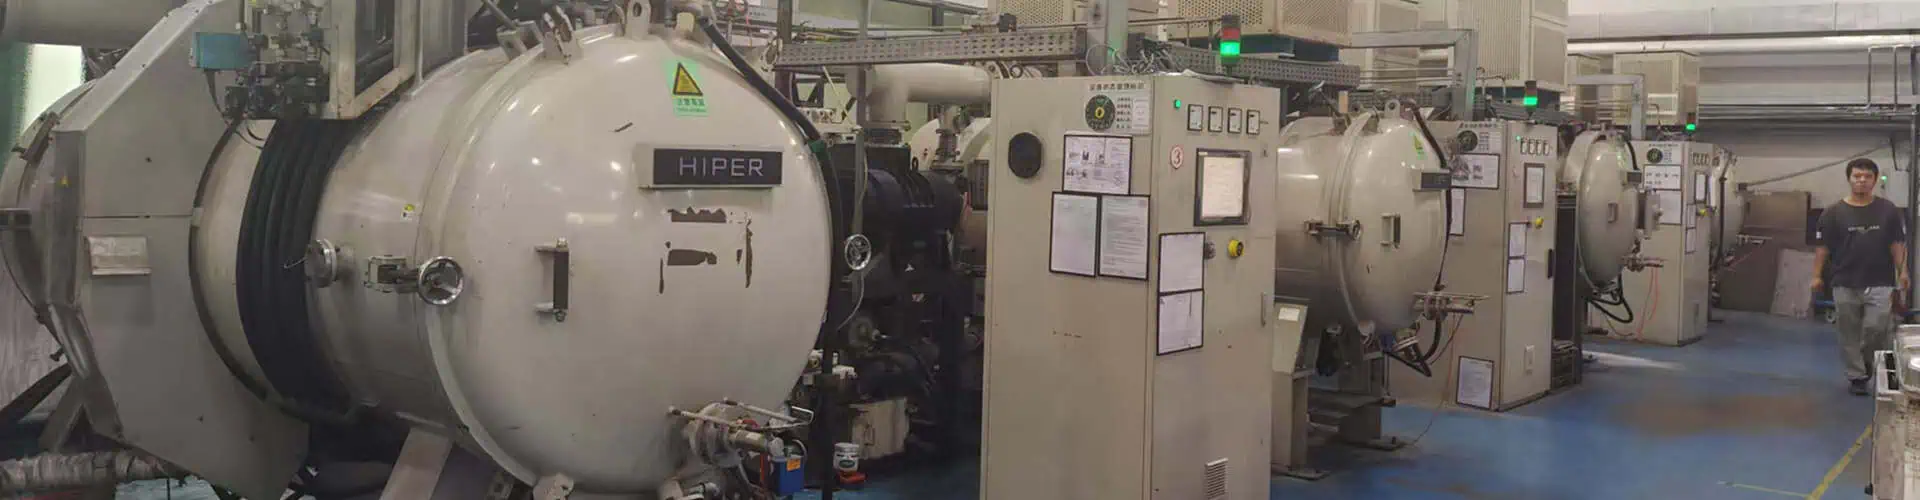
| 5. Sinterizado | Interno Las piezas desaglutinadas se densifican a través de la ruta de sinterizado seleccionada, incluyendo procesamiento en horno de lote al vacío o continuo según los requisitos del material y la producción. |
| 6. Calibrado post-sinterizado | Soporte interno Las piezas seleccionadas pueden usar calibrado o conformado después del sinterizado cuando la estrategia dimensional confirmada lo requiere. |
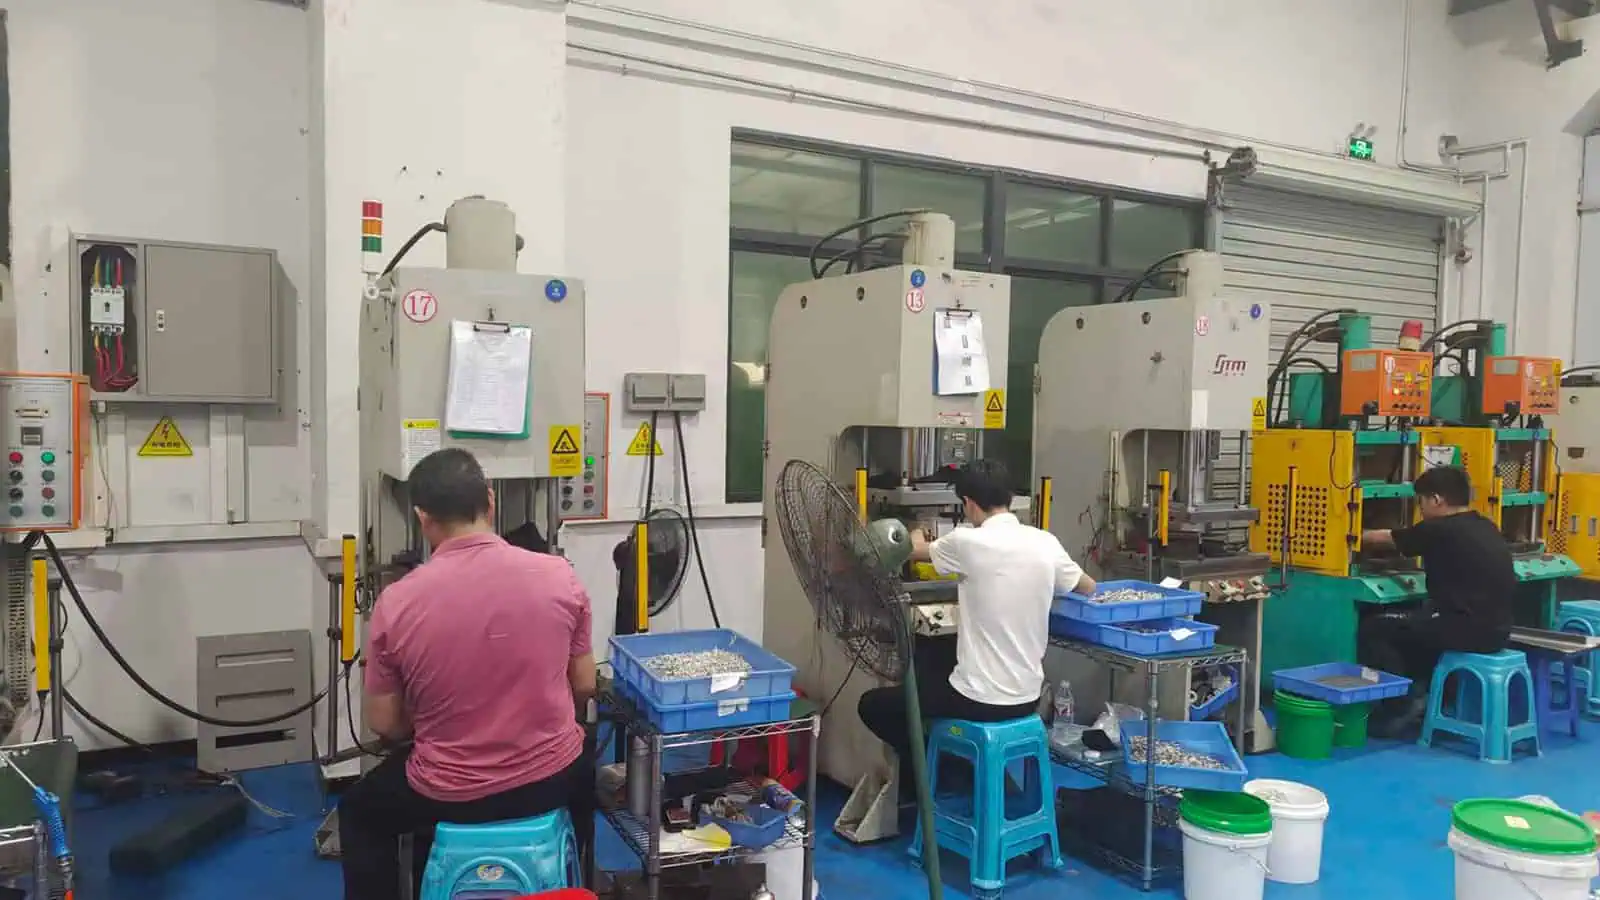
| 7. Operaciones secundarias | Específico del proyecto Se aplican maquinado, tratamiento térmico, pulido, tratamiento superficial, marcado láser, ensamblaje u otras operaciones posteriores solo cuando lo requiere el plano y la ruta de proceso aprobada. |
| 8. Inspección y Entrega a Producción | Soporte interno Las dimensiones críticas, los requisitos de material o superficie y los criterios de aceptación específicos del proyecto se verifican antes de que las piezas aprobadas pasen a producción repetida, empaque y envío. |
El ciclo de vida del proyecto comienza con los requisitos de la pieza, luego pasa por la revisión DFM, desarrollo de herramental, retroalimentación de prueba, confirmación de muestras, introducción a producción y suministro recurrente. Esto mantiene conectadas las decisiones de ingeniería, los cambios de herramental, los requisitos de inspección y la entrega a producción a medida que el proyecto avanza.
Evaluar planos 2D, modelos 3D, requisitos de material, dimensiones críticas, volumen esperado y condiciones de aplicación.
Evaluar geometría, expectativas de tolerancia, idoneidad del material, consideraciones de herramental y riesgos principales de producción antes de que proceda el herramental.
Coordinar el desarrollo del molde y el moldeo de prueba, luego identificar correcciones del molde o ajustes del proceso a partir de los resultados de la primera prueba.
Revise las muestras de prueba contra las dimensiones críticas, los requisitos de apariencia y funcionales, y complete las correcciones aprobadas antes del lanzamiento.
Transfiera la configuración aprobada a la ruta de producción con los controles de proceso, puntos de inspección y documentación del proyecto requeridos.
Verifique los requisitos acordados, mantenga la línea base de producción aprobada y prepare las piezas calificadas para pedidos repetidos y envío.

Las piezas MIM personalizadas no se desarrollan únicamente con la producción. Las decisiones de ingeniería, la ejecución del proceso y la verificación de calidad deben mantenerse conectadas desde la primera revisión del dibujo hasta las piezas de prueba y la fabricación repetida.
Revisa la geometría, el material, el espesor de pared, las dimensiones críticas, las consideraciones de herramental, el riesgo de contracción y las necesidades de operaciones secundarias antes y durante el desarrollo del proyecto.
Ejecuta la ruta de fabricación principal y retroalimenta las observaciones de producción al ajuste de parámetros, la evaluación de pruebas y el control de producción repetida.
Inspecciona las dimensiones críticas y los requisitos del proyecto, mantiene los registros de producción relevantes y apoya las decisiones de liberación antes del envío.
Para una mirada más cercana al equipo de producción de XT MIM, el flujo de trabajo de manufactura y el entorno del taller, explore nuestra capacidad de Manufactura MIM y Tour de Fábrica. Estas páginas proporcionan detalles adicionales sobre el moldeo por inyección, desaglutinado, sinterizado, áreas de producción y operaciones de fábrica.
Taller de Moldeo por Inyección XTMIM — Ver Fabricación MIM →
El punto de partida más útil para un proyecto MIM personalizado es un dibujo de componente real y una descripción clara de lo que debe hacer la pieza. Esto permite que la revisión de ingeniería se centre en la manufacturabilidad, la elección del material, el riesgo de tolerancias, las necesidades de herramental y la ruta de producción probable, en lugar de depender de una solicitud de cotización genérica.
Envíe el plano, los requisitos de material, el volumen esperado y las dimensiones críticas. XT MIM puede revisar el proyecto desde una perspectiva de manufactura y herramental antes de definir el siguiente paso.