
Ventajas y Limitaciones del Moldeo por Inyección de Metal
Las ventajas y desventajas del moldeo por inyección de metal (MIM) deben evaluarse a nivel de plano, no como una afirmación genérica del proceso. El MIM es una opción sólida cuando una pieza metálica pequeña combina geometría compleja, material adecuado, demanda de producción estable y requisitos dimensionales realistas. Sus principales ventajas son la formación casi neta (near-net-shape), la reducción del desperdicio de mecanizado, la producción repetible y la capacidad de integrar características funcionales pequeñas en un solo componente metálico. Sus principales desventajas o limitaciones son el costo del herramental, la contracción durante el sinterizado, el tamaño de la pieza, la sensibilidad al espesor de pared, la disponibilidad de materiales, la estrategia de tolerancias y el riesgo de cambios de diseño después del herramental. En la práctica, el MIM solo debe seleccionarse cuando la pieza pueda moldearse, desaglutinarse, sinterizarse, inspeccionarse y producirse a un costo que se ajuste al volumen del proyecto.
Para un dibujo específico, el MIM es apropiado solo cuando su geometría y beneficios de producción superan los riesgos de herramental, contracción, tolerancias y materiales. Este balance debe revisarse antes de la aprobación del herramental o la cotización (RFQ).
Tabla de decisión rápida: ¿Es MIM adecuado para su pieza?
Una decisión práctica de MIM comienza comparando las ventajas con las desventajas. El MIM no es un reemplazo universal para el mecanizado CNC, el fundido, el estampado o la metalurgia de polvos convencional. Se vuelve útil solo cuando el beneficio de formar geometrías complejas pequeñas cerca de la forma final supera el costo del herramental, la contracción durante el sinterizado, el control de tolerancias, la factibilidad del material y el riesgo de cambios de diseño. La geometría de la pieza, el material, el nivel de tolerancia y el volumen de producción deben respaldar una ruta de moldeo por inyección y sinterizado basada en herramental.
| Factor del proyecto | MIM suele ser adecuado | MIM puede no ser adecuado |
|---|---|---|
| Tamaño de la pieza | Componentes metálicos pequeños y compactos | Piezas grandes, pesadas y de sección gruesa |
| Geometría | Formas 3D complejas, paredes delgadas, orificios pequeños, ranuras, nervaduras, socavados, características finas | Placas simples, ejes, bloques, espaciadores o piezas torneadas básicas |
| Volumen de producción | Producción repetitiva de media a alta | Prototipo de volumen muy bajo o proyecto único |
| Material | Aleaciones MIM calificadas con feedstock estable y comportamiento de sinterizado predecible | Materiales no disponibles o no validados para MIM |
| Tolerancia | Tolerancias funcionales que pueden controlarse mediante compensación del herramental, control de proceso o maquinado secundario local | Tolerancia extremadamente ajustada en muchas dimensiones sin operaciones secundarias |
| Madurez del diseño | El dibujo está estable antes del herramental | Se esperan cambios frecuentes en el diseño |
| Lógica de costos | El costo del herramental puede amortizarse con el volumen de producción | El costo del herramental no se justifica con la cantidad del pedido |
| Riesgo del proceso | La geometría es adecuada para moldeo, desaglutinado y sinterizado | Las secciones gruesas, paredes desiguales, formas sin soporte o un comportamiento de sinterizado difícil aumentan el riesgo |
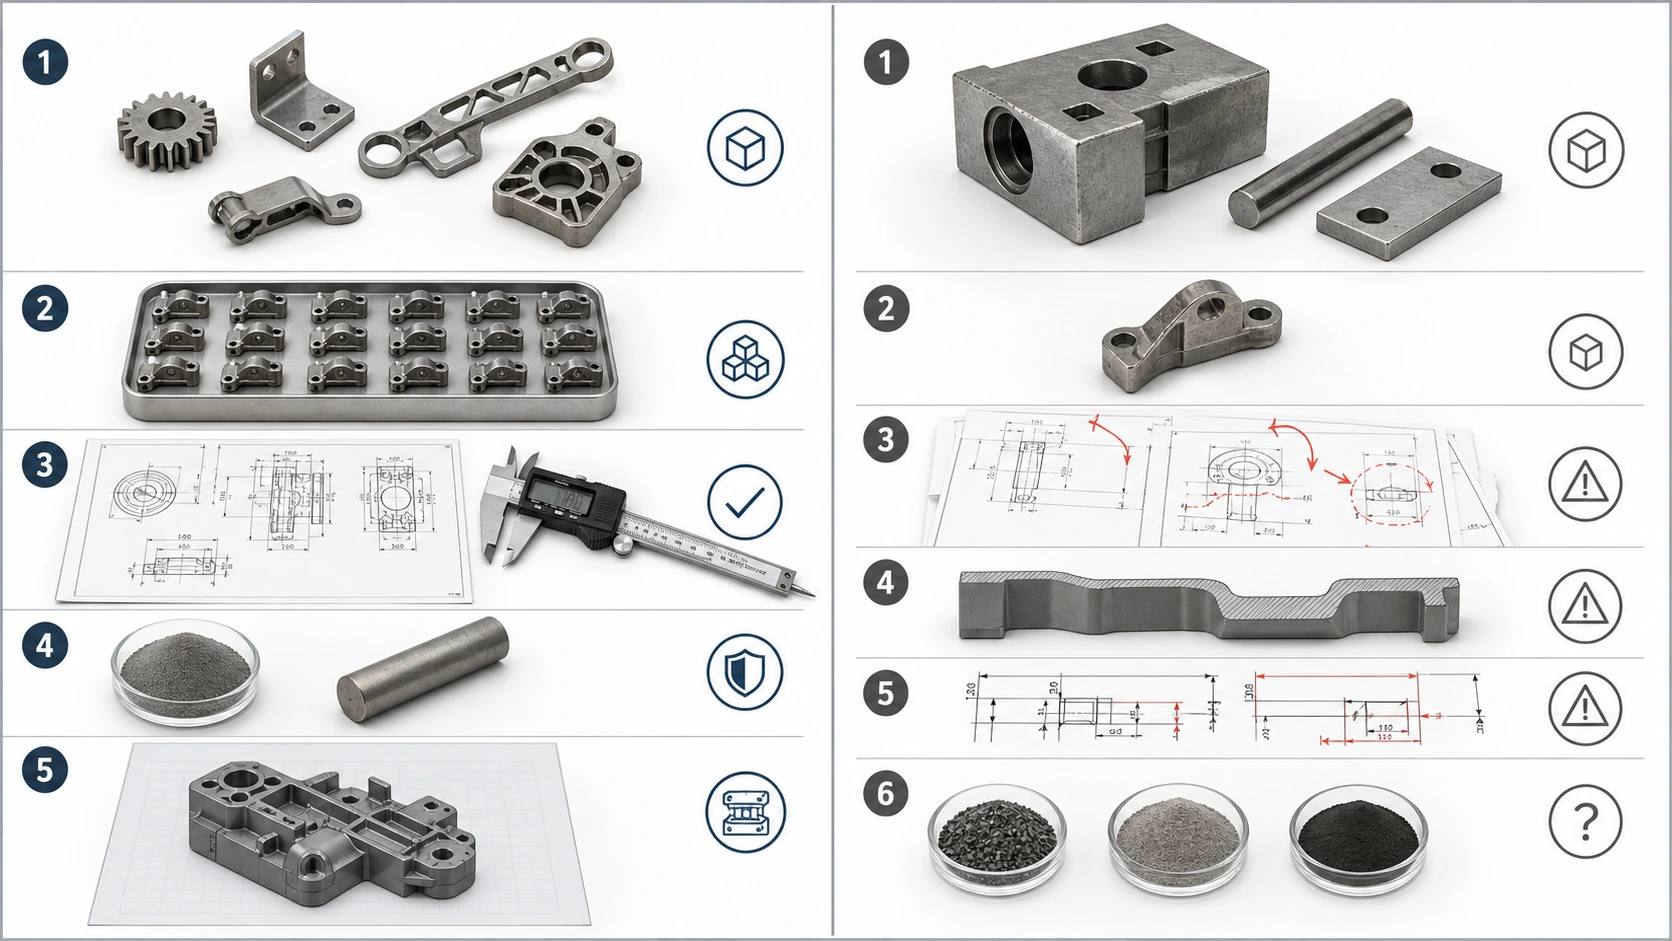
El MIM no debe evaluarse solo por la complejidad. Un buen candidato generalmente combina tamaño pequeño, características complejas, volumen estable, material adecuado, tolerancias realistas y un plano maduro antes del herramental.
Principales ventajas del Moldeo por Inyección de Metal
Las ventajas del moldeo por inyección de metal provienen de la combinación de polvo metálico fino, feedstock a base de aglutinante, moldeo por inyección, desaglutinado, sinterizado y compensación dimensional. Para piezas pequeñas complejas adecuadas, estas ventajas pueden reducir la carga de mecanizado, el desperdicio de material y la complejidad del ensamblaje. Son más valiosas cuando la geometría moldeada puede soportar la mayor parte de la forma funcional, mientras que los riesgos de contracción, herramental, tolerancia e inspección siguen siendo manejables.

El MIM no es simplemente “fabricación de metal más barata”. Su valor proviene de reducir el maquinado, reducir el ensamble y producir piezas pequeñas y complejas de forma repetitiva cuando el herramental puede justificarse.
Geometrías Metálicas Complejas Moldeables Casi a Forma Final
La ventaja más fuerte del moldeo por inyección de metal es su capacidad para producir piezas metálicas pequeñas y complejas cercanas a la forma final. Características como paredes delgadas, orificios pequeños, nervaduras, ranuras, socavados, salientes, estrías y geometría multieje a menudo pueden integrarse en un solo componente moldeado.
Esto es importante porque muchos componentes metálicos pequeños se vuelven costosos cuando requieren múltiples configuraciones de CNC, electroerosión, soldadura, ensamblaje o acabado manual. MIM puede formar gran parte de la geometría directamente en el molde y luego usar sinterizado para lograr una pieza metálica densa.
Sin embargo, la geometría compleja aún necesita geometría fabricable. Las transiciones de pared, la línea de partición, la ubicación del punto de inyección, la resistencia de la pieza en verde, la ruta de eliminación del aglutinante y el soporte de sinterizado deben revisarse antes del herramental. Para conocer los antecedentes tecnológicos más amplios, revise la descripción general del moldeo por inyección de metal.
MIM Puede Reducir el Desperdicio de Mecanizado en Piezas Pequeñas y Complejas
MIM a menudo se considera cuando el mecanizado CNC elimina demasiado material o requiere demasiado tiempo de ciclo para una pieza pequeña. Debido a que MIM forma la pieza casi a forma final, puede reducir el desperdicio de materia prima y minimizar el mecanizado pesado en características que pueden moldearse directamente.
Esta ventaja es más fuerte cuando la pieza utiliza una aleación de mayor valor, contiene muchas características pequeñas o requiere producción repetible en un volumen significativo. En lugar de mecanizar cada ranura, orificio, nervadura o perfil a partir de barra, el molde puede crear gran parte de la forma desde el principio.
La ventaja de costo no es automática. Si la pieza es simple, de bajo volumen, muy grande o aún requiere un posmecanizado extenso, el CNC puede seguir siendo la ruta más práctica.
MIM Facilita la Consolidación de Piezas y la Reducción de Ensambles
MIM brinda a los ingenieros de diseño la opción de combinar varias características pequeñas, o a veces varios componentes ensamblados, en una sola pieza metálica moldeada. En mecanismos pequeños de precisión, incluso una reducción menor de ensamble puede mejorar la consistencia y simplificar la gestión de proveedores.
Un error común es fusionar piezas solo para reducir el número de componentes. Si la pieza combinada se vuelve demasiado gruesa, difícil de desaglutinar, difícil de soportar durante el sinterizado o difícil de inspeccionar, la consolidación puede generar más riesgo de producción que beneficio.
El MIM puede proporcionar buena repetibilidad en producción estable
Una vez que el molde, el feedstock, los parámetros de inyección, el ciclo de desaglutinado, el perfil de sinterizado y el plan de inspección son estables, el MIM puede respaldar la producción repetible de piezas pequeñas y complejas.
La repetibilidad no proviene solo del moldeo. Depende de toda la cadena de proceso: consistencia del feedstock, condición del molde, estabilidad de inyección, manejo de piezas en verde, control de desaglutinado, atmósfera de sinterizado, soporte de sinterizado e inspección final.
Para los compradores, esto significa que el proveedor no solo debe mostrar piezas terminadas. El proveedor debe poder explicar cómo se controla la pieza desde feedstock MIM hasta el sinterizado y la inspección.
El MIM ofrece opciones de materiales útiles para aplicaciones de ingeniería
El MIM puede soportar muchos materiales metálicos de ingeniería, incluidos aceros inoxidables, aceros de baja aleación, aleaciones magnéticas blandas, aleaciones de titanio y otros sistemas de materiales MIM calificados, según la disponibilidad de feedstock y la capacidad del proceso.
La ventaja no es solo “muchos materiales”. La verdadera ventaja es la capacidad de combinar un material adecuado con una geometría pequeña y compleja que sería costosa de mecanizar o ensamblar.
La selección del material debe considerar no solo el grado de aleación nominal, sino también la disponibilidad de feedstock, la respuesta al sinterizado, las necesidades de tratamiento térmico, los requisitos de corrosión o desgaste, y el método de inspección final.
MIM puede soportar detalles funcionales sin necesidad de maquinado pesado posterior
Muchas características pequeñas pueden moldearse directamente en la pieza en verde y mantenerse durante el desaglutinado y sinterizado. Esto puede reducir la necesidad de maquinar cada detalle después del sinterizado.
En producción, el equilibrio adecuado suele ser selectivo: moldear la mayor parte de la geometría y luego aplicar maquinado secundario solo donde la función realmente requiera un control más estricto. Este enfoque suele ser más realista que intentar mantener tolerancias muy ajustadas en todo el dibujo.
Principales limitaciones del Moldeo por Inyección de Metal
Las desventajas del moldeo por inyección de metal se entienden mejor como factores de riesgo del proyecto que deben revisarse antes del herramental. Las limitaciones más comunes involucran el costo del herramental, el control de la contracción, el tamaño de la pieza, el espesor de pared, las expectativas de tolerancia, la disponibilidad de materiales y los cambios de diseño. Si estos factores se ignoran, una pieza que parece adecuada para MIM en CAD puede volverse costosa, difícil de inspeccionar o inestable durante la producción.
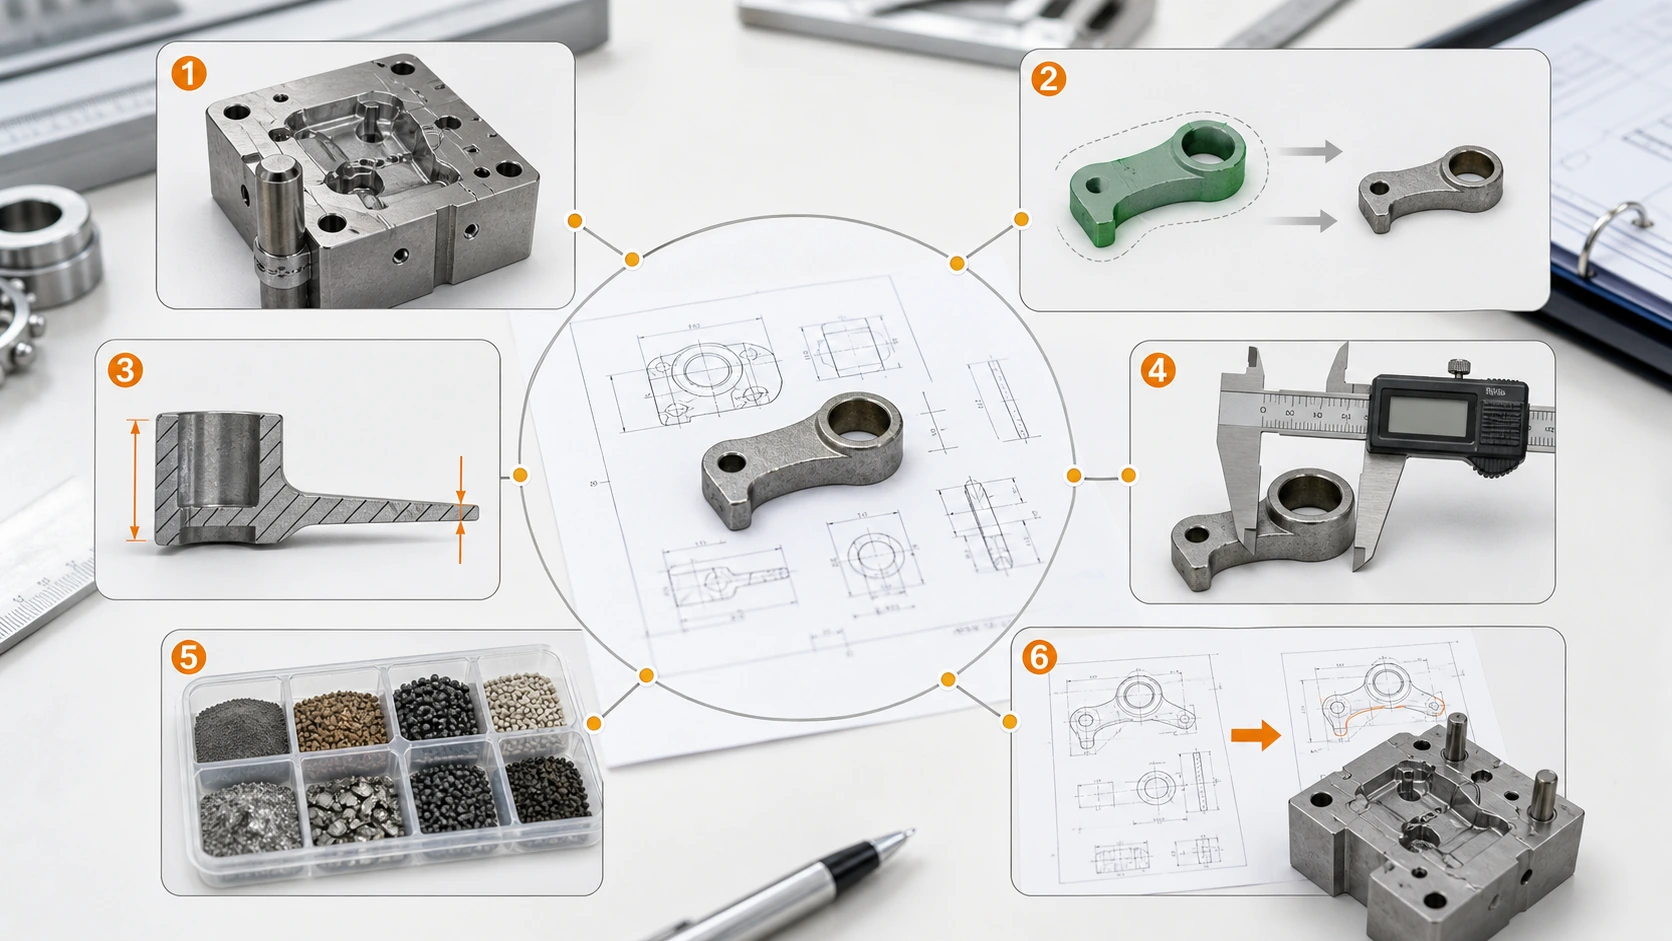
La mayoría de los problemas del MIM no son causados por el nombre del proceso en sí. Son causados por seleccionar MIM para la pieza incorrecta, el volumen incorrecto, la estrategia de tolerancia incorrecta, un diseño inmaduro o una ruta de material no validada.
El costo del herramental debe justificarse por el volumen de producción
MIM requiere herramental. Esta es una de las limitaciones más importantes para los gerentes de abastecimiento y los equipos de proyecto. Si el volumen del proyecto es demasiado bajo, el costo del herramental y el tiempo de desarrollo pueden no justificarse.
MIM generalmente no es la mejor opción para un prototipo único, un concepto muy temprano o un diseño que pueda cambiar varias veces antes del lanzamiento. El maquinado CNC, la manufactura aditiva u otro método de prototipado pueden ser mejores durante la etapa inicial de diseño.
El herramental MIM debe considerar la ubicación del punto de inyección, la línea de partición, la expulsión, la compensación por contracción y los ajustes de prueba. Sin suficiente producción repetitiva, estos costos fijos no pueden distribuirse entre suficientes piezas.
La contracción por sinterizado crea riesgo de control dimensional
Las piezas MIM se contraen durante el sinterizado. Esta contracción es esperada y debe compensarse en el diseño del herramental y el desarrollo del proceso. El desafío técnico no es simplemente que la pieza se contraiga, sino si la contracción es predecible, uniforme y compatible con las tolerancias requeridas.
El espesor de pared desigual, las secciones gruesas, los tramos sin soporte, la geometría asimétrica y un mal soporte durante el sinterizado pueden aumentar el riesgo de distorsión. Las dimensiones críticas deben identificarse antes del herramental para que el diseño del molde, los factores de sobredimensión, la estrategia de soportes y las operaciones secundarias se planifiquen correctamente. Para más detalle, consulte la guía de sinterizado MIM.
La contracción es influenciada por el comportamiento del feedstock, la carga de polvo, la estabilidad del desaglutinado, la atmósfera de sinterizado, el método de soporte y el balance de secciones de pared. Las dimensiones críticas deben separarse de las no críticas antes de fabricar el molde.
El tamaño de la pieza y el espesor de pared son limitaciones prácticas
MIM suele ser más adecuado para piezas pequeñas, compactas y complejas. Las piezas grandes, pesadas o de sección gruesa a menudo reducen la ventaja económica y técnica del MIM.
Las secciones gruesas pueden generar desafíos en el desaglutinado porque la eliminación del aglutinante se vuelve más difícil y menos uniforme. Las secciones transversales grandes también pueden afectar el comportamiento del sinterizado, la distorsión, la consistencia de la densidad y el tiempo de ciclo. Revise Desaglutinado MIM cuando el espesor de pared o el riesgo de eliminación del aglutinante es una preocupación.
Las secciones gruesas extienden las rutas de eliminación del aglutinante y aumentan el riesgo de tensiones internas. Las piezas más grandes también incrementan el consumo de polvo, la sensibilidad a la carga del horno y la variación dimensional después del sinterizado.
Las Tolerancias Ajustadas Pueden Requerir Operaciones Secundarias
MIM puede proporcionar buena repetibilidad, pero no debe tratarse como un reemplazo del mecanizado de precisión en cada dimensión. Ciertas características pueden requerir mecanizado secundario, calibrado, acuñado, rectificado, roscado, escariado o acabado superficial.
Un error común del comprador es aplicar tolerancias estrictas a todas las dimensiones. Esto aumenta el costo y el riesgo sin mejorar la función. Un mejor enfoque es separar las dimensiones críticas de las no críticas y definir el método de inspección antes del herramental. Las superficies funcionales, los planos de ensamble, los barrenos críticos, las características de posicionamiento, las superficies de sellado y los requisitos cosméticos deben identificarse explícitamente para que el control estricto se aplique solo donde afecta el rendimiento.
Las dimensiones MIM se ven afectadas por la variación del moldeo, el manejo de la pieza en verde, el soporte del desaglutinado, la contracción durante el sinterizado y la carga del horno. Las superficies funcionales críticas deben identificarse temprano para que solo las características necesarias reciban control secundario.
No Todas las Aleaciones Metálicas son Adecuadas para MIM
La disponibilidad de material es otra limitación. La aleación seleccionada debe ser adecuada para la producción de feedstock MIM, moldeo por inyección, desaglutinado, sinterizado y requisitos finales de propiedades.
Un material que funciona bien como barra, fundición o material forjado no es automáticamente adecuado para MIM. La aleación debe estar disponible como feedstock estable, responder adecuadamente durante el desaglutinado y sinterizado, y cumplir los requisitos funcionales de la pieza después de cualquier tratamiento térmico o operación secundaria necesaria. Por lo tanto, la resistencia a la corrosión, al desgaste, la dureza, la respuesta magnética y otros objetivos de rendimiento deben revisarse junto con el comportamiento del sinterizado y la ruta de inspección final.
Una ruta MIM viable requiere un sistema procesable de polvo y aglutinante, una respuesta de sinterizado estable y propiedades finales alcanzables. Por lo tanto, la selección del material debe verificarse con la disponibilidad del feedstock y la ruta de proceso validada del proveedor.
Los cambios de diseño después del herramental pueden ser costosos
El herramental MIM se diseña en función de la geometría de la pieza, la compensación por contracción, la ubicación del punto de inyección, la línea de partición, la expulsión y el comportamiento esperado durante el sinterizado. Una vez construido el herramental, los cambios importantes de diseño pueden resultar costosos y llevar mucho tiempo.
La revisión temprana debe identificar los riesgos de diseño antes del herramental, especialmente en torno a la línea de partición, eyección, ubicación de la compuerta, espesor de pared, barrenos, ranuras, transiciones agudas, estrategia de socavado, manejo de pieza en verde, soporte de sinterizado y margen para maquinado secundario. Una forma que parece compleja y factible en CAD aún debe ser moldeable y estable a través de todo el proceso MIM. Los riesgos de la etapa de inyección también pueden revisarse a través de la moldeo por inyección MIM ruta.
Una vez que el acero para moldes está cortado, cambiar una característica moldeada puede requerir modificación de inserto, nueva compensación de contracción, ajuste de compuerta o incluso una nueva cavidad. Por lo tanto, la congelación del diseño es más importante en MIM que en la prototipación CNC en etapas tempranas.
Cuándo el MIM tiene sentido — y cuándo no
Después de la selección inicial, la siguiente pregunta es si la geometría, la producción repetida, la factibilidad del material y el control dimensional realista respaldan la misma ruta de proceso. Si aplican varias condiciones de advertencia, otro método de fabricación puede ser más práctico.
El MIM es un candidato fuerte cuando
- La pieza es lo suficientemente pequeña y compleja como para que el CNC requiera múltiples configuraciones, un tiempo de ciclo largo o una eliminación significativa de material.
- La demanda anual es lo suficientemente estable como para justificar el costo de herramental y desarrollo.
- El diseño está cerrado o cerca de su lanzamiento, y la aleación requerida tiene una ruta MIM calificada.
- La conformación casi neta puede reducir los pasos de mecanizado, unión o ensamblaje.
- Las tolerancias críticas se limitan a características funcionales que pueden controlarse mediante la planificación del proceso o el mecanizado secundario local.
- La revisión DFM confirma que la pieza se puede moldear, desaglutinar, soportar durante el sinterizado e inspeccionar de manera confiable.
Considere otro proceso cuando
- El proyecto es un prototipo único, el diseño aún está cambiando o la iteración rápida es más importante que el herramental de producción.
- El volumen es demasiado bajo para amortizar el herramental y el desarrollo del proceso.
- La pieza es grande, pesada, simple o fácil de fabricar mediante mecanizado, estampado, fundición o metalurgia de polvos por prensado y sinterizado.
- El material requerido no cuenta con un feedstock MIM validado ni una ruta de proceso.
- Muchas dimensiones requieren tolerancias muy estrictas sin permitir mecanizado secundario o calibrado.
- Secciones gruesas, desaglutinado difícil, alto riesgo de distorsión durante el sinterizado o mecanizado posterior intensivo eliminarían la principal ventaja del MIM.
Matriz de Idoneidad del Proceso MIM
Una matriz de idoneidad MIM ayuda a separar proyectos de bajo riesgo de piezas que requieren revisión de ingeniería antes del herramental. Algunos proyectos no se rechazan de inmediato, pero requieren una revisión más detallada del espesor de pared, contracción, maquinado secundario, inspección y ruta de material.

La idoneidad MIM no es una decisión simple de sí o no. Una pieza puede ser de bajo riesgo, requerir revisión o ser de alto riesgo dependiendo de la geometría, espesor de pared, tolerancia, material, volumen y madurez del diseño.
| Factor | Bajo Riesgo | Requiere Revisión de Ingeniería | Alto Riesgo |
|---|---|---|---|
| Geometría | Pieza pequeña y compleja con características moldeables | Secciones mixtas delgadas y gruesas | Masa sólida grande o forma sin soporte |
| Espesor de pared | Diseño de pared relativamente uniforme | Zonas gruesas locales o transiciones abruptas | Secciones pesadas que afectan el desaglutinado y sinterizado |
| Tolerancia | Tolerancias funcionales con dimensiones críticas claras | Varias dimensiones críticas requieren planificación del proceso | Muchas dimensiones ultraajustadas en múltiples superficies |
| Material | Aleación MIM común con ruta de proceso conocida | Requisito especial de rendimiento o tratamiento | Aleación no validada o especificación poco clara |
| Volumen | Producción repetitiva estable | Volumen medio con pronóstico incierto | Proyecto único o de volumen muy bajo |
| Estado del diseño | Plano congelado o casi congelado | Pueden ocurrir revisiones menores | Se esperan cambios frecuentes de diseño |
| Operaciones secundarias | Maquinado o acabado local limitado | Maquinado necesario en superficies críticas | El maquinado posterior intensivo elimina la ventaja de costo del MIM |
| Plan de inspección | Dimensiones clave claramente identificadas | El método de inspección aún necesita alineación | Sin datum, tolerancia ni criterios de aceptación claros |
MIM Comparado con CNC, PM, Fundición a Presión, Fundición de Inversión y AM de Metal
Para la selección inicial del proceso, compare la geometría, el material, la tolerancia, el volumen, los requisitos de superficie y el tiempo del proyecto, en lugar de elegir un proceso solo por su nombre.
| Proceso de fabricación | Mejor cuando | MIM puede ser mejor cuando |
|---|---|---|
| Mecanizado CNC | Bajo volumen, geometría simple, tolerancia muy ajustada, cambio frecuente de diseño | La geometría pequeña y compleja genera alto tiempo de mecanizado y desperdicio de material |
| Metalurgia de polvos | La forma es relativamente simple y prensable; alta sensibilidad al costo | La pieza necesita geometría 3D compleja, características laterales, paredes delgadas o detalles finos |
| Fundición a presión | Piezas no ferrosas grandes y producción de muy alto volumen | Se requieren piezas pequeñas de acero o aleaciones de alto rendimiento |
| Fundición a la cera perdida | Piezas complejas más grandes o con menos exigencias dimensionales | Piezas de precisión más pequeñas que requieren mejor repetibilidad y características más finas |
| Fabricación aditiva de metales | Prototipos de bajo volumen, canales internos, iteración rápida de diseño | Mayor producción repetitiva requiere costo unitario estable y repetibilidad |
Qué preparar para una revisión de idoneidad MIM
Una revisión MIM útil conecta el plano con el comportamiento del material, el control de tolerancias, la economía del herramental y las condiciones de producción. Proporcionar la información a continuación permite al proveedor y al equipo del proyecto juzgar no solo si la pieza puede ser moldeada, sino si puede ser desaglutinada, sinterizada, inspeccionada y producida a un costo que se ajuste al programa.

La revisión debe identificar la moldeabilidad, la factibilidad del material, el riesgo de contracción y distorsión, las dimensiones críticas, los requisitos de inspección, las operaciones secundarias y si el volumen de producción justifica el herramental.
| Información a proporcionar | Por qué es importante en la revisión MIM | Revisión técnica típica |
|---|---|---|
| Archivo CAD 2D y 3D | Define geometría, espesor de pared, socavados, orificios, superficies de referencia y dimensiones críticas. | Moldeabilidad, ubicación de la compuerta, línea de partición, expulsión, compensación por contracción y soporte para sinterizado. |
| Requisito de material y rendimiento | Muestra si un feedstock MIM calificado y una ruta de proceso pueden cumplir el objetivo funcional. | Factibilidad de la aleación, objetivo de densidad, tratamiento térmico, requisitos de corrosión, desgaste, magnéticos, de resistencia o térmicos. |
| Volumen anual y vida útil del proyecto | Determina si el costo de herramental y desarrollo se puede amortizar en producción repetida. | Lógica de costos de herramental, planificación de producción, estrategia de cavidades y conveniencia del costo unitario. |
| Tolerancias críticas y estrategia de datos. | Separa las dimensiones que requieren control funcional estricto de las dimensiones que pueden seguir la variación normal de MIM. | Riesgo de contracción durante el sinterizado, método de inspección, mecanizado local, calibrado, acuñado, rectificado, roscado o escariado. |
| Requisitos de superficie, cosméticos y operaciones secundarias. | Afecta la ubicación de la marca de inyección, la aceptación de la línea de partición, la tolerancia de mecanizado, la ruta de acabado y los criterios de inspección. | Acabado superficial, pulido, recubrimiento, pasivación, galvanizado, tratamiento térmico, protección cosmética y secuencia de mecanizado. |
| Aplicación y condición de carga | Aclara el entorno funcional que la pieza debe soportar. | Selección de material, requisito de densidad, riesgo de falla, ruta de post-tratamiento y plan de control de calidad final. |
| Estado actual del proceso y diseño. | Muestra si el proyecto está listo para herramental y dónde se espera que MIM mejore la ruta existente. | Congelación de diseño, impulsores de costo de CNC o ensamblaje, revisiones de geometría probables y si los cambios de herramental aún son probables. |
Ejemplo: Cuándo una pieza mecanizada se convierte en un buen candidato para MIM
Considere una pequeña pieza de mecanismo de acero inoxidable con varios orificios pequeños, una pared lateral delgada, un perfil interno escalonado y una característica de bloqueo compacta. El mecanizado CNC puede producir la geometría, pero la producción repetida requiere múltiples configuraciones y acabado local. Si la demanda es estable, el proyecto se convierte en un candidato razonable para una revisión MIM en lugar de tratar cada característica como una operación de mecanizado.
Cómo XTMIM Revisa la Idoneidad de MIM
Estándares y Referencias Técnicas para la Revisión de Ingeniería
MPIF, MIMA y EPMA proporcionan material de referencia de la industria sobre principios de diseño y proceso MIM. Su guía es más útil cuando se combina con el dibujo real, datos de material, requisitos de tolerancia, volumen de producción y revisión de la capacidad del proveedor.
Preguntas Frecuentes sobre Ventajas y Limitaciones del Moldeo por Inyección de Metal
¿Cuáles son las principales ventajas del moldeo por inyección de metal?
Las principales ventajas del moldeo por inyección de metal son la capacidad de geometrías complejas, la formación de forma casi neta, la reducción de desperdicio de maquinado, la buena repetibilidad en producción estable, opciones de materiales útiles y la capacidad de consolidar pequeñas características funcionales en una sola pieza metálica. Estas ventajas son más fuertes cuando la pieza es pequeña, compleja y se produce en volumen suficiente para justificar el herramental.
¿Cuáles son las principales limitaciones del moldeo por inyección de metal?
Las principales limitaciones del MIM son el costo del herramental, el costo de cambios de diseño, la contracción durante el sinterizado, las restricciones de tamaño de pieza, la sensibilidad al espesor de pared, la disponibilidad de materiales y las limitaciones de tolerancia. El MIM no siempre es rentable para piezas de volumen muy bajo, piezas grandes y simples, o diseños que aún requieren cambios frecuentes.
¿Es el MIM adecuado para producción de bajo volumen?
El MIM generalmente no es ideal para producción de volumen muy bajo porque el herramental, el desarrollo del proceso y los costos de prueba deben amortizarse entre suficientes piezas. Para prototipos iniciales, piezas únicas o diseños que pueden cambiar con frecuencia, el maquinado CNC o la fabricación aditiva de metal suele ser más práctica antes de pasar al MIM.
¿Qué tamaño de pieza es adecuado para MIM?
El MIM es típicamente más fuerte para piezas metálicas pequeñas, compactas y complejas. Las piezas grandes, pesadas o de sección gruesa pueden reducir tanto la ventaja técnica como económica porque pueden aumentar el costo del polvo, el tiempo de desaglutinado, el riesgo de distorsión por sinterizado y la dificultad de control dimensional.
¿Por qué el MIM requiere inversión en herramental?
El MIM utiliza un molde de inyección diseñado para la geometría de la pieza, la ubicación del punto de inyección, la línea de partición, el método de expulsión y la compensación por contracción durante el sinterizado. Esta inversión en herramental es necesaria para un moldeo y producción repetibles, pero debe justificarse con una demanda estable de piezas y un volumen de producción suficiente.
¿Cuándo debo elegir mecanizado CNC en lugar de MIM?
El mecanizado CNC suele ser mejor cuando la pieza es simple, la cantidad es baja, la tolerancia es extremadamente ajustada en muchas superficies, o el diseño aún está cambiando. El MIM se vuelve más atractivo cuando el CNC requiere una eliminación excesiva de material, múltiples configuraciones o un alto costo de mecanizado repetitivo para una pieza pequeña y compleja.
¿Cuándo no es rentable el MIM?
El MIM generalmente no es rentable cuando el volumen de producción es demasiado bajo para amortizar el herramental, la pieza es grande y simple, el diseño no es estable, o la pieza aún requiere un maquinado posterior extenso. En estos casos, el mecanizado CNC, la fabricación aditiva, la fundición, el estampado o la pulvimetalurgia convencional pueden ser más adecuados.
¿Puede el MIM lograr tolerancias ajustadas?
El MIM puede lograr una buena repetibilidad dimensional, pero las tolerancias ajustadas deben revisarse cuidadosamente. Algunas características críticas pueden requerir maquinado secundario, calibrado, acuñado, rectificado, roscado o escariado. El mejor enfoque es definir qué dimensiones son realmente críticas y evitar aplicar tolerancias ajustadas a cada característica.
¿Qué información se necesita para evaluar si una pieza es adecuada para MIM?
Una revisión adecuada de idoneidad para MIM generalmente requiere un plano 2D, archivo CAD 3D, requisito de material, dimensiones críticas, requisitos de tolerancia, estimación de volumen anual, entorno de aplicación, requisito de acabado superficial, requisito de tratamiento térmico y cualquier necesidad de maquinado secundario.
Solicite una Revisión de Idoneidad para MIM Antes del Herramental
Si su pieza tiene geometría compleja, características funcionales pequeñas, alto costo de mecanizado o demanda repetitiva estable, XTMIM puede evaluar si MIM es técnicamente viable y económicamente justificado antes del desarrollo del molde.
Envíe su plano 2D, archivo CAD 3D, requisito de material, tolerancias críticas, volumen anual estimado, requisitos de superficie, necesidades de operaciones secundarias y antecedentes de aplicación. La revisión se centrará en la moldeabilidad, viabilidad del material, riesgo de contracción, espesor de pared, estrategia de tolerancias, lógica de costos de herramental y viabilidad de producción.
- Revisión de planos y CAD para moldeabilidad y riesgo de características
- Revisión de idoneidad del material y del feedstock
- Revisión del espesor de pared, desaglutinado y riesgo de contracción por sinterizado
- Planificación de tolerancias críticas y operaciones secundarias
- Verificación de inversión en herramental y volumen de producción adecuado