
金属射出成形の利点と限界:MIMを採用すべきケース
小さな金属部品には、複数のCNCセットアップ、広範な除去加工、または別々の部品の組み立てが必要になる場合があります。金属射出成形(MIM)は、それらの形状の多くを最終形状に近い状態で製造できますが、専用の金型と脱脂・焼結プロセスが追加されます。その価値は、それらの工程が何を代替するか、どの機能がまだ仕上げを必要とするか、そして繰り返し生産が投資を正当化するかどうかに依存します。.
利点と限界を一覧で表示。. MIMの利点は複雑な形状を成形できることですが、コストと実現可能性は、金型、プロセス制御、最終公差、および予想される生産量によって決まります。.
| 潜在的な利点 | 対応する限界 | 結果を決定する要因は何ですか? |
|---|---|---|
| ニアネット形状で形成される複雑な詳細 | 金型設計と焼結時の歪み | 脱脂および焼結プロセス全体を通して、フィーチャーが成形可能で安定しているかどうか |
| CNC加工と材料除去の削減 | 一部の重要な面や穴は仕上げが必要 | すべての二次加工後、実際にどのくらいの加工が不要になりますか? |
| 一つの部品に複数の機能を統合 | より要求の厳しい形状と検査 | 生産工程の簡略化が、新たな弱部や厚肉部を発生させずに実現できるか |
| 確立された金型からの繰り返し生産 | 金型およびプロセス開発への投資 | 予想されるライフタイムでの生産量、設計の安定性、および検証済みのプロセス能力 |
| 認定された金属合金から得られる有用な特性 | フィードストック、焼結、および特性検証が必要 | 最終部品が用途固有のテストおよび受け入れ基準を満たすか |
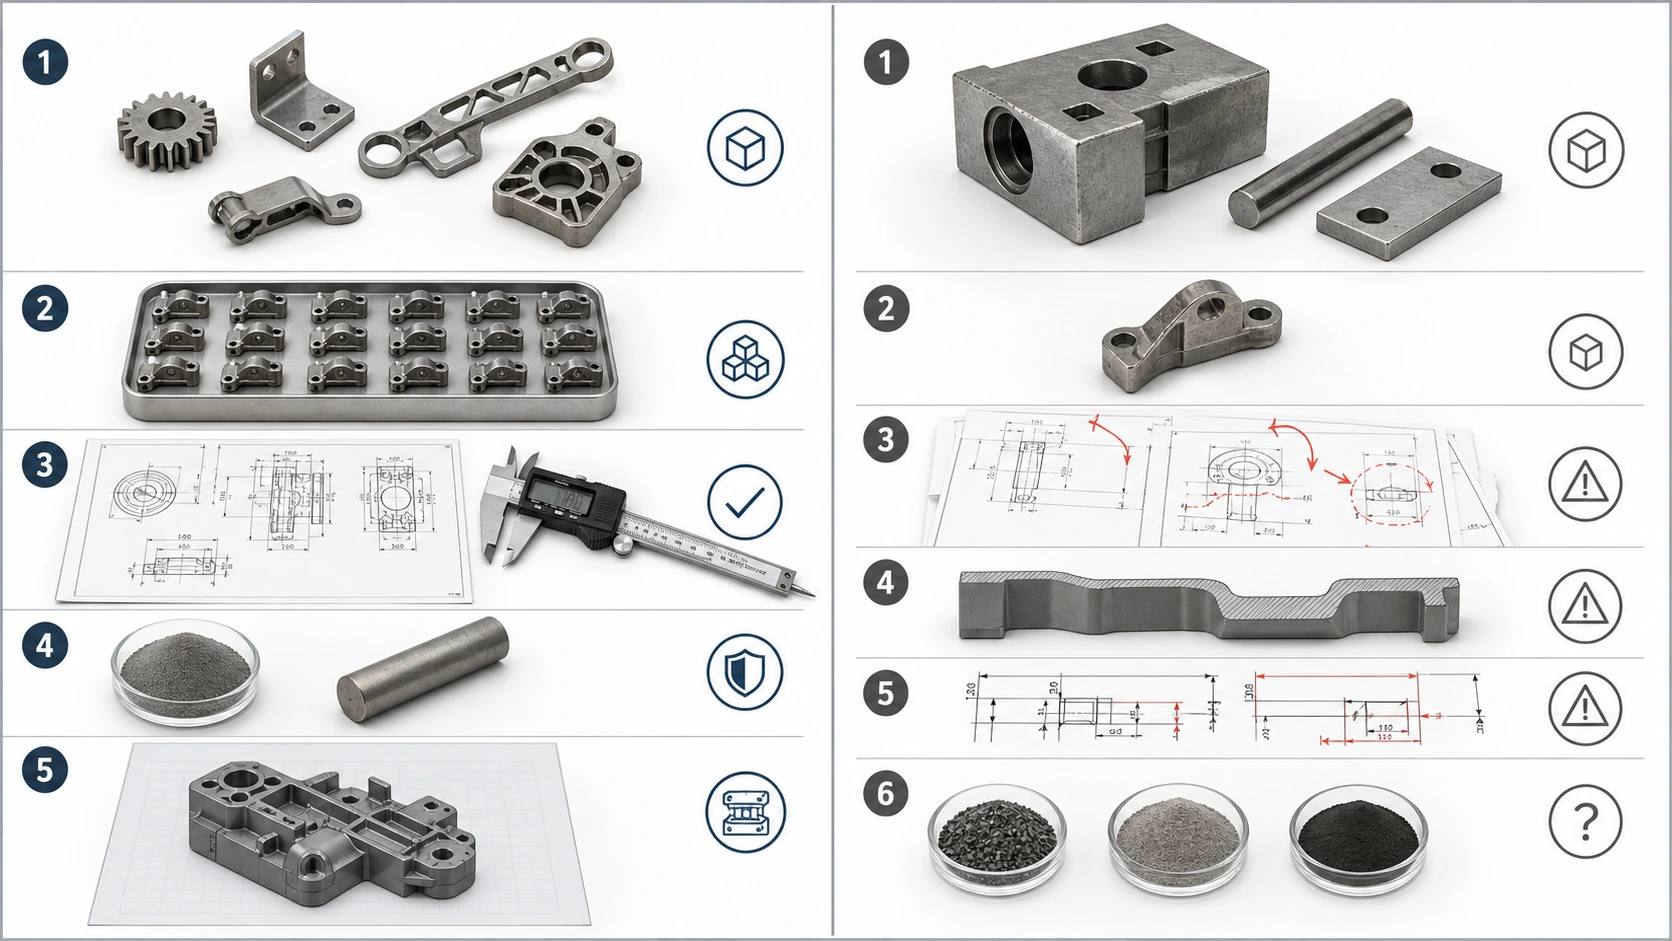
部品の複雑さだけでは優位性は確立されません。実際の図面と提案された生産ルートによって、メリットが達成可能かどうかが決まります。.
金属射出成形(MIM)の主な利点は何ですか?
MIMは、粉末とバインダーを混合した材料を射出成形し、その後脱脂・焼結を行うプロセスです。金型に部品の機能形状の大部分を持たせることができれば、個別の製造工程数を削減できます。その価値は、実際に回避される機械加工や組立工程の量、および焼結時に形状が許容可能な寸法で維持されるかどうかに依存します。.

特徴は、同等の金型、焼結、仕上げ、または検査の労力を追加することなく、製造作業を置き換える場合にのみ利点となります。.
複雑形状とニアネットシェイプ成形
MIMでは、微細な金属粉末をバインダーと混合してフィードストックを形成し、これを形状化された金型キャビティに射出します。バインダーを除去し、粉末を焼結した後、多くの成形された特徴が最終的な金属部品に残ります。そのため、小さなサイド特徴、リブ、溝、ボス、スプライン、コンパクトな三次元輪郭などを、固体材料から一つずつ削り出すのではなく、一つの部品に設計することができます。.
ニアネットシェイプ とは、焼結後の部品が要求される最終形状に近いことを意味し、全ての表面が自動的に仕上げられている、または最も厳しい図面公差内にあることを意味するわけではありません。金型パーティング、エジェクション、フィーチャーの離型、グリーン部品の強度、焼結サポートなどが、形状を制限する可能性があります。例えば、アンダーカットは金型のアクションや設計変更を必要とする場合があり、薄い突起は加工中に追加のサポートを必要とする場合があります。.
加工が困難な詳細形状を複数持つ部品は、単純な旋削形状の部品よりも製造工程を削減する機会が多くなります。. MIMAのデザインガイド 同様に、幾何学的複雑性と機能統合をMIMを検討する重要な理由として特定しています。.
穴の設計は、一見単純な特徴が金型の複雑性にどのように影響するかを示しています。貫通穴は両端で支持されたコアピンを使用する場合がありますが、長いブラインド穴は片端のみで支持された細いピンを必要とする可能性があり、たわみやメンテナンスのリスクが増加します。オフセットされた凹部やアンダーカットは、スライド機構や設計変更を必要とする場合があります。. EPMAのMIMガイダンス は、これらの金型および生産上の制約に関する追加のプロセスコンテキストを提供します。.
複雑な形状をMIMの利点として数える前に、それが代替する機械加工工程を特定し、その機能に対する工具の抜き勾配、コアサポート、および焼結サポートを確認してください。複雑な形状は、同等の製造上の困難を伴わずに工程を削減する場合に価値を生み出します。.
機械加工および材料除去の削減
棒材から小型で複雑な部品を機械加工する場合、複数の段取り替えや工具交換、そしてかなりの金属除去が必要になることがあります。MIMでは、フィードストックが既に必要な形状の多くを含んだキャビティに充填されるため、焼結後の除去金属量は大幅に少なくなる可能性があります。これは、部品に多くの詳細な特徴がある場合や、加工が困難または高価な合金で作られている場合に特に有用です。.
MIMにも、ランナー、試作部品、不良品などの材料や工程での損失は依然として存在します。また、金型、脱脂、焼結、検査、後加工の各工程にもコストがかかります。もし、ほとんどの面、穴、輪郭を再加工する必要がある場合、ニアネットシェイプで本体を成形しても、元のCNCルートと比較して正味の節約はほとんどない可能性があります。.
例えば、ポケット、2つのサイドディテール、位置決めボスなどは、CNC加工では材料除去と異なる方向からのアクセスが必要になる場合があります。それらの形状を成形できる場合、MIMルートは複数の切削工程を1つのニアネットシェイプ本体に置き換えることができます。しかし、精密な穴や基準面は、焼結後にリーミングやフライス加工が必要になる場合があります。エンジニアリングの比較では、新しい仕上げ、検査、および合格部品の歩留まりと並んで、元の段取りと加工時間を記録する必要があります。粉末の生質量と元のビレット質量だけを比較しても、不完全な答えしか得られません。.
部品の一体化と組立工程の削減
MIMでは、本来なら別々の機械加工部品と組立が必要となる小型ブラケット、ピンシート、ロック機能、その他の機能的なディテールを一体化できる場合があります。機能統合により、ファスナーや接合工程を排除し、製造ルートを短縮し、部品間の公差積算を削減できます。.
統合された部品は、成形、脱脂、焼結、検査が現実的である必要があります。部品の組み合わせは、急激な肉厚変化、アクセスしにくい特徴、または炉内でサポートが難しい表面を作り出す可能性があります。削除された組立工程は、ワンピース設計によって導入される追加のプロセス制御を正当化する必要があります。.
例えば、以前はプレスフィットやファスナーで小型ハウジングに取り付けられていた位置決め要素を考えてみましょう。これを成形ボディに統合することで、組立工程と位置公差積算の1つのソースを排除できます。しかし、その機能とハウジングの基準面との間の重要な距離は、成形と焼結の挙動によって決まります。結果として得られる単一部品設計は、以前の組立に使用されていたものと同じ機能基準スキームに対してチェックする必要があります。部品点数が少ないことが、自動的に優れた位置決めや低い不良率を意味するわけではありません。.
安定生産における繰り返し精度
金型とプロセスルートが認定された後、繰り返し成形により、グリーン部品の形状を安定して製造できます。キャビティバランスと後続処理が管理下にある場合、マルチキャビティ金型は追加の生産量を提供できます。小型で複雑な部品の繰り返し注文の場合、これは多くの個別の機械加工操作を繰り返すことと比較して重要な利点となる可能性があります。.
繰り返し成形は、寸法管理の最初の部分にすぎません。フィードストックのソリッドローディングや射出パッキングの変更は、グリーン部品の形状に影響を与える可能性があります。ハンドリングや脱脂は部品の完全性に影響を与える可能性があります。また、炉の装入、雰囲気、またはセッターとの接触は、最終的な収縮や歪みを変化させる可能性があります。したがって、安定した金型だけでは、最終部品の能力を確立することはできません。.
最終的な部品は、以下の項目で評価されるべきです MIM製造プロセス , 単回の成形または焼結トライアルで承認されるのではなく。.
重要な特性については、それらの変数が関連する場合、異なる金型キャビティ、トライアルラン、および炉の位置からのグリーン状態と焼結状態の測定値を比較してください。一方のキャビティからの継続的なずれは、その成形または金型条件の確認を示唆します。炉の位置に関連するばらつきは、ローディング、温度分布、またはサポートの調査を必要とします。これらの比較は、寸法ばらつきの原因を特定し、リピート注文が同じ許容限界を満たせるかどうかを確立するのに役立ちます。.
エンジニアリング材料オプションと機能特性
選定されたステンレス鋼や低合金鋼などのエンジニアリング合金、および特定の軟磁性材料やその他の特殊材料システムに対応したMIMプロセスが利用可能です。MIMでよく評価される例には、サプライヤーのフィードストックと焼結能力に応じて、316L、17-4 PH、および4605が含まれます。MIMは、指定された合金の機能要件と、他の方法では製造が困難な可能性のある複雑な小型部品の形状を組み合わせることができます。.
馴染みのある合金指定であっても、MIM部品と圧延部品が同一の特性を持つことを保証するものではありません。最終密度、残留気孔率、化学組成、熱処理、表面状態は、強度、耐食性、耐摩耗性、磁気特性に影響を与える可能性があります。工学的な利点は、合金と形状の適切な組み合わせですが、重要な特性については、依然として関連する材料仕様、合意された試験方法、および意図された製造ルートを代表する結果が必要です。.
MPIF規格35-MIM 指定されたMIM合金の材料仕様を提供しますが、特定のサプライヤーの完成部品が顧客のすべての要件を満たすことを確立するものではありません。例えば、17-4 PHの熱処理状態や316L部品の耐食性または表面要件は、それぞれ用途に関連する受け入れ基準が必要です。 MPIFプロセス入門 粉末・バインダー製造ルート全般について説明しています。.
耐荷重性、耐食性、またはその他の要求の厳しい機能については、合金の状態、関連する熱処理、試験方法、および受け入れ場所を指定してください。代表的な焼結部品または合意された試験片からの結果は、プロセス差を考慮せずに使用される圧延棒のデータシートよりも有益です。.
MIMの主な欠点と限界は何ですか?
金型、脱脂、焼結、二次加工は、コストと品質管理を追加するため、ニアネットシェイプの利点と並行して考慮する必要があります。MIMが本来排除する製造作業を上回る時間、投資、または管理に必要な変動が生じた場合、その制約が決定的なものとなります。.
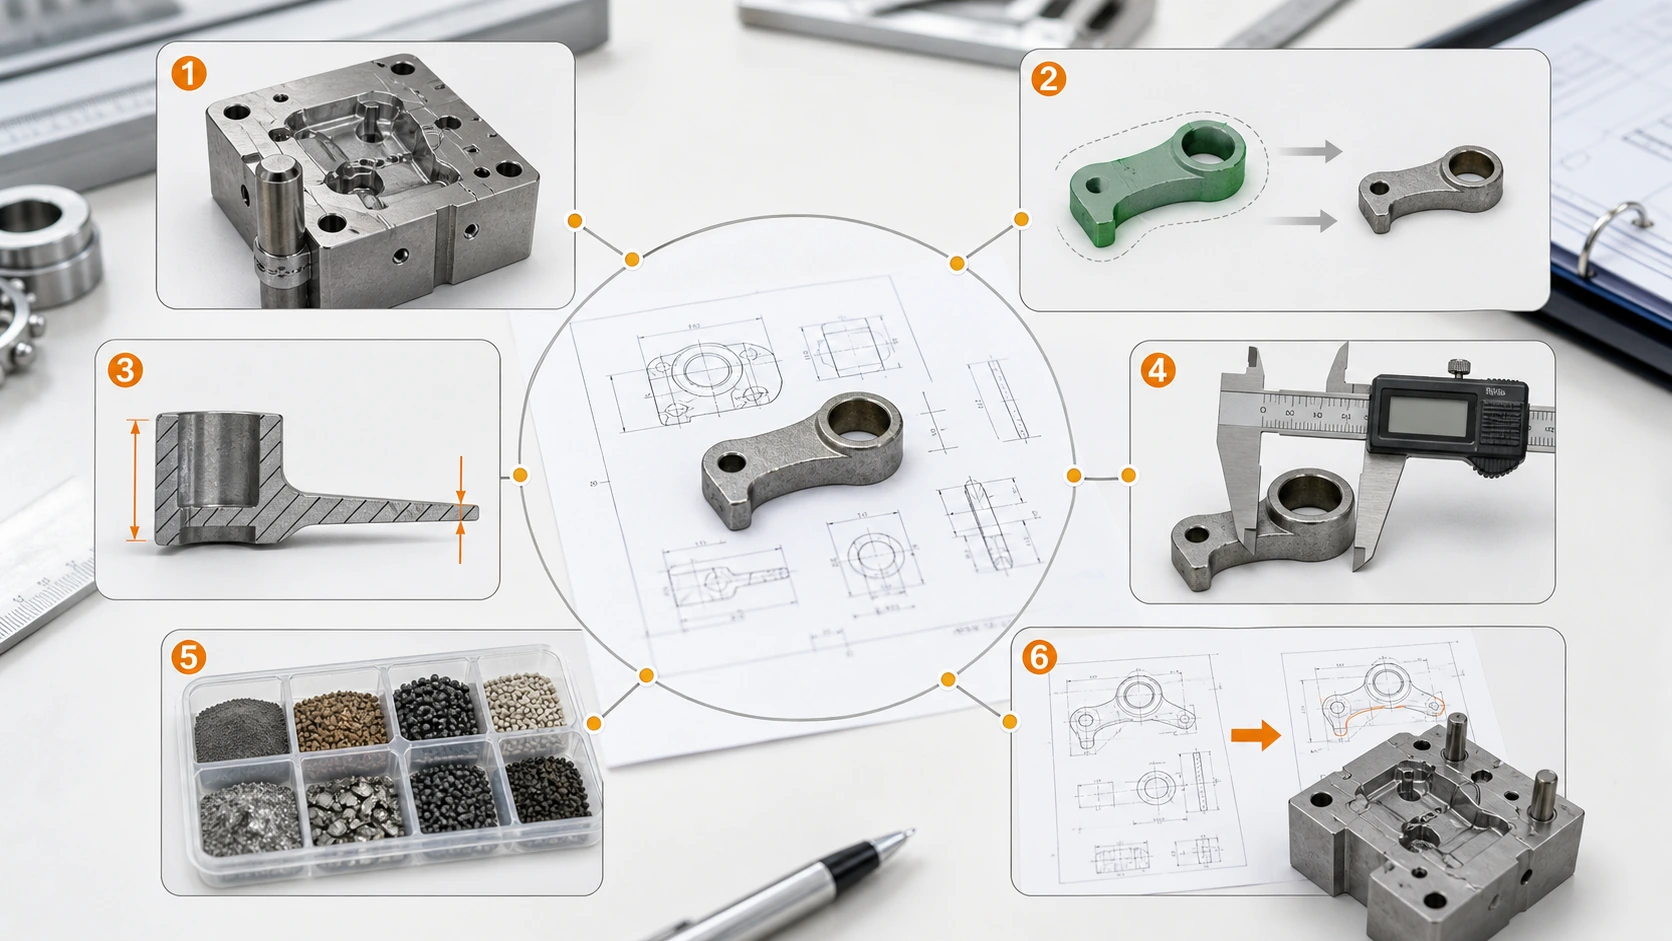
焼結収縮と変形は異なる懸念事項です。固定された金型補正は、トライアル、サポート計画、または重要箇所の測定に代わるものではありません。.
金型投資と設計変更コスト
MIMには、部品形状だけでなく、パーティングライン、ゲート、エジェクター、グリーン部品の取り扱い、および焼結収縮の補正を考慮して設計された射出成形用金型が必要です。金型製作、エンジニアリングトライアル、治具開発、プロセス認定は初期投資となります。これらは繰り返し生産には合理的ですが、ワンオフのプロトタイプや、評価ごとに変更される可能性が高い設計には正当化が困難です。.
金型製造後に穴の位置や肉厚を変更すると、キャビティの一部に影響するだけでなく、フィードストックの流れ、ゲートへのアクセス、グリーン部品の取り扱い、および焼結中のサポートに影響を与える可能性があります。一部の変更はインサートで行うことができますが、他の変更には大規模な金型 rework または新しいキャビティが必要です。このため、金型加工前に確定した基準線(datum scheme)と安定した図面が重要となります。.
責任ある普遍的な最小数量はありません。経済的な損益分岐点は、特定の部品の金型コスト、生産寿命、繰り返し数量、加工歩留まり、および代替製造コストに依存します。詳細なコストドライバーについては、専用の「 MIMコストガイド 」を参照してください。.
金型レビューでは、どの機能がキャビティ鋼、コア、または交換可能なインサートに依存するか、およびゲート、エジェクター、パーティングラインのマークがどこで許容されるかを特定する必要があります。これらの決定は、金型コストだけでなく、後続の図面改訂の範囲にも影響します。寸法変更は、収縮、機能のリリース、および最終検査の再確認を必要とする場合があります。.
脱脂、焼結収縮、および変形
成形されたグリーン部品は、バインダーで保持された粉末を含んでいます。脱脂中、バインダーは制御された経路で除去されますが、粉末構造は限られた強度しかありません。長い除去経路や不適切な条件は、亀裂や形状損失の原因となる可能性があります。焼結中、金属粒子が結合し、気孔が減少し、部品は高密度化に伴って収縮します。金型補正は予想される収縮を考慮しますが、それ自体では変形や不均一な寸法変化を修正することはできません。. EPMAのプロセス概要 は、これらの連携した段階を説明しています。.
異なる充填条件、断面厚さの急激な変化、非対称な形状、および不均一なセッターサポートは、異なる密度化率や重力による変形を引き起こす可能性があります。サポートされていないアームは、部品の平均寸法が他の部分で許容範囲内であっても移動することがあります。したがって、金型で適切にオーバーサイズに作られた部品でも、焼結後に平面度、直角度、または位置の要件を満たせない場合があります。.
金型製作前に、フィードストックと脱脂ルートを確認し、厚肉部とサポートされていないスパンに印を付け、焼結セッターとの接触箇所を合意します。トライアル中は、フィーチャー寸法と炉内装入条件を記録します。金型補正とプロセスは、あらゆる形状に一般的な収縮率を適用するのではなく、観察された挙動に基づいて調整します。 MIM焼結ガイド は、プロセスについてより詳細に説明しています。.
これらの段階では、異なる調査も必要となります。脱脂時の亀裂は、バインダー除去条件、断面厚さ、または取り扱いに関連する可能性がありますが、焼結後に現れる反り上がったアームは、不均一な密度化、重力、またはセッター接触に関連する可能性があります。部品は意図したグリーン寸法に一致しても、平均収縮率が金型設計許容値に近い場合でも、焼成後に平面度や穴の位置を満たせないことがあります。.
寸法問題が発生する段階を特定するには、測定が可能な場合に、グリーン、脱脂済み、焼結済み部品の識別可能なフィーチャーを比較します。向き、セッター接触、および炉内装入内の位置を記録します。片持ち梁状のフィーチャーが主に焼結中に移動する場合、金型の全体的なスケールを変更しても、必ずしもそれを修正できるわけではありません。. MIMAの複雑形状設計ガイドライン は、長尺または片持ち梁状のフィーチャーに対する平面サポート面と治具について説明しています。.
部品サイズ、肉厚、および形状の制約
MIMは通常、比較的小さく、詳細な部品において、経済性と技術的な利点の組み合わせを最も強く発揮します。部品が大きくなり、質量が増すにつれて、フィードストックの消費量、金型需要、炉内装入、および寸法変動の可能性は一般的に増加します。大きくて単純なプレートやブロックは、従来の機械加工、成形、または他の金属プロセスで製造する方が容易な場合があります。.
肉厚は、単なる金型充填の問題ではありません。厚いセクションは、より長いバインダー除去パスと不完全または不均一な脱脂のリスクの増加を引き起こす可能性があり、薄くサポートされていない領域は、グリーン部品の取り扱いと焼結変形に敏感になる可能性があります。急激な厚肉から薄肉への遷移は、個々の壁が単独で成形可能であっても、困難な局所条件を作り出します。.
断面が不均一な部品の場合、最も長いバインダー除去パス、急激な壁遷移、サポートされていないウェブ、ブラインドレセス、およびセッター接触面に印を付けます。厚いコアはゆっくりと脱脂される可能性がありますが、細いアームは取り扱い中に損傷したり、焼結中に移動したりする可能性があります。その深刻度は、フィードストック、材料、およびプロセスルートによって異なります。 MIM脱脂ガイド バインダー除去メカニズムを解説。単一の推奨肉厚制限では、あらゆる設計の製造性を確立することはできません。.
MIMAの複雑形状設計ガイドライン 肉厚の推奨範囲として約1.3~6.3 mm(0.05~0.25インチ)を記載していますが、例外も存在します。これは設計上の指針であり、万能の制限やXTMIMの能力保証ではありません。サポートされた薄いリブ、サポートのない長いウェブ、重厚な密閉部では、公称厚さが同等であっても異なるリスクが生じる可能性があります。.
可能な限り、肉厚の厚い領域にコアを設けたり、厚肉から薄肉への移行を徐々にしたりすることで、脱脂距離を短縮し、焼結挙動の差を軽減できます。ただし、コア抜きは新たな金型アクション、コアピン、または検査の制約を生じさせる可能性があるため、修正は単なる肉厚の修正としてではなく、部品全体として検討する必要があります。EPMAは、脱脂時間は肉厚の最も厚い部分にも依存すると指摘しており、平均厚さだけでなく断面形状を検討する必要があることを裏付けています。.
精密公差と二次加工要件
MIMは、適格部品に対して有用な寸法再現性を提供できますが、焼結状態で全ての寸法が精密加工限界まで保持されるわけではありません。収縮、サポート、局所的な断面変化、および測定基準点の選択によって制御されるフィーチャーは、異なる変動を示す可能性があります。図面では、適合性または機能に不可欠な寸法と、一般的な製造管理を必要とするだけの寸法を区別する必要があります。.
例えば、軸受座、位置決め面、ねじ部、またはシール基準点は、焼結後にリーミング、研削、旋削、タッピング、サイジング、またはその他の仕上げ加工が必要になる場合があります。これは正当なハイブリッドMIMルートです。金型で大部分の形状を作成し、高価な仕上げ加工は本当に重要なフィーチャーのみに限定します。多くのフィーチャーが独立した後加工セットアップを必要とする場合、それは欠点となります。.
各重要特性について、図面の基準点、検査方法、およびそのフィーチャーが焼結状態で要求を満たせるかどうかを指定してください。それが実現不可能な場合は、部品全体をデフォルトで加工するのではなく、局所的な機械加工、サイジング、またはその他の管理された加工を計画してください。. MIMAの二次加工に関するガイダンス では、寸法修正のための機械加工とコイニングについて説明しています。フィーチャー固有の公差は、 金属射出成形公差ガイド .
MIMAの二次加工に関するガイダンス で扱われており、平均的なMIMプロセスの公差は約±0.3%と引用されています。この参照は、穴の位置、平面度、短い寸法、または基準点の関係に対する包括的な保証ではありません。寸法は一貫して再現しながらも公称値からずれている可能性もあり、プロセスのばらつきと寸法の中心合わせの両方を、完成部品の図面に対して確認する必要があります。.
仕上げが必要な場合は、焼結形状が安定した加工基準点とターゲットフィーチャーに必要な十分なストックを提供できるか確認してください。関連する2つの穴の場合、一方の穴と検査基準点が焼結中に予測不能に動く場合、一方の穴のみを加工しても効果がない可能性があります。仕上げルートは、単に2つの個別の直径を仕様内に収めるだけでなく、機能的な関係を維持する必要があります。.
材料の入手可能性とプロセス認定
全ての合金が、線材、鋳造材料、または積層造形用粉末として利用可能であるとは限りません。それらが必ずしも射出成形用フィードストックとして確立され、焼結プロセスが認定されているとは限りません。MIMの成功には、適切な粉末とバインダーシステムの組み合わせ、予測可能な脱脂プロセス、制御された焼結雰囲気、そして最終的な化学組成と特性を指定通りに実現する能力が必要です。.
316Lや17-4 PHのようなグレードが入手可能であっても、その特性は顧客の用途の文脈で評価されるべきです。密度、炭素や酸素への感受性、熱処理応答性、硬度、耐食性、寸法安定性などは、合金の名称だけよりも重要になる場合があります。特別な特性要件は、一般的な材料データシートから想定するのではなく、試験方法と合格基準に結びつける必要があります。.
他の製造プロセスからMIMに移行する部品は、適切な形状を有していても、利用可能なMIMプロセスでまだ実証されていない材料状態を必要とする場合があります。そのような設計は、代表的なトライアルを通じて必要な特性が確認されるか、代替プロセスが選択されるまで、レビュー下に置かれるべきです。.
粉末の入手可能性だけでは、MIMへの対応能力の証明にはなりません。粉末は、信頼性高く成形できるバインダーシステムと互換性がある必要があります。脱脂プロセスは形状を維持し、焼結スケジュールは意図した化学組成、密度、微細構造を実現する必要があります。金属積層造形などの他の製造プロセス用に提供されている粉末は、追加の評価なしに、認定されたMIMフィードストックとして扱われるべきではありません。.
要求されるグレードとMIM材料仕様を、硬度、耐食性、磁気特性、または負荷に関するプロジェクト固有の要件と合わせて定義してください。その証拠は、提案された焼結および熱処理ルートから得られるべきです。関連する試験方法や合格基準が存在しない場合は、サプライヤーが準拠を主張できる前に、その要件を解決する必要があります。.
MIMの利点がその限界を上回るのはいつか?
MIMの製造上のメリットは、4つの連動した要因に依存します:排除される工程、総プロジェクト数量、重要な仕上げ要件、および材料の認定です。ニアネットシェイプ成形が有利な部品であっても、金型製作、検査、または二次加工が期待されるコスト削減分を食いつぶす場合、経済的に不利な選択肢となる可能性があります。.
部品の複雑さで製造工程を十分に削減できますか?
2つの部品は外形寸法が似ていても、MIMでの価値は大きく異なる場合があります。単純な旋削スペーサーは、1つの単純な機械加工工程で済むかもしれませんが、それをMIMに移行すると、金型と焼結の工程が追加され、実質的な作業削減につながらない可能性があります。一方、交差する特徴、オフセットされた詳細、複数のセットアップを必要とするコンパクトなロック部品は、工程を統合する大きな機会を提供する可能性があります。.
各特徴を、現在それを作成するために使用されている工程と照合してください。どの切削、セットアップ、または接合ステップがなくなるか、どの特徴にスライドやその他の金型機構が必要か、そしてどの寸法が焼結後に仕上げを必要とするかを特定してください。複雑なCADモデルであっても、その複雑さが回避される製造作業に翻訳されなければ、経済的価値はほとんどありません。.
例えば、溝の成形はフライス加工パスを削減するかもしれませんが、サイドアクション金型と焼結後のリーミングを必要とする横方向の穴は、コストを増加させる可能性があります。比較には、金型の複雑さ、焼結後の機械加工、およびその穴を受け入れるために必要な検査を含める必要があります。これが、有用な幾何学的統合と、単に新しい工程段階への作業移行を区別するものです。.
生産量は初期投資を正当化できますか?
金型およびプロセス認定は通常、量産前に支払われ、機械加工コストは各ユニットごとに発生します。生涯の需要量が多いほど、固定投資をより多くの部品に分散させることができ、ニアネットシェイプ成形がより魅力的になります。しかし、関連する数量は、楽観的な年間目標や初期の試作数量だけでなく、信頼できるプロジェクトの予測です。.
同じ信頼できるプロジェクト期間全体で、同じ完成部品仕様を比較してください。MIMの合計には、金型および開発費、繰り返し発生する成形、脱脂および焼結、二次加工、検査、および不適合部品の許容範囲が含まれます。代替案は、独自の材料費、機械加工費または組立費、検査費、および配送費とともに評価する必要があります。仕上げやスクラップが高い場合、低い成形価格が低い納入部品価格になるとは限りません。ツールの変更につながる可能性のある設計変更も、それに応じて考慮する必要があります。.
公差と二次加工でメリットが相殺されますか?
ニアネットシェイプ成形は、焼結後に最終形状のかなりの部分を受け入れられる場合にのみ経済的に有用です。ほとんどの表面に研削、旋削、研磨、または精密な穴仕上げが必要な場合、プロセスは成形 と 以前とほぼ同等の加工負荷。.
逆に、選択的な仕上げを行うことでMIMの利点を維持できます。複数の成形された輪郭を持つ部品でも、局所的なCNC加工が必要な機能的な基準点が1つか2つしかない場合は、すべての基準面と嵌合穴に精密仕上げが必要な部品とは大きく異なります。図面では、真に機能的な寸法と、一律に厳しい公差を区別し、各主要機能がどのように測定されるかを指定する必要があります。.
各基準点の位置は、必要な公差値と同じくらい重要です。ボアは焼結後にリーマ加工で寸法を調整できますが、その位置を定義する面が歪んでしまった場合、アセンブリの問題を解決することはできません。基準点の連鎖、加工しろ、および必要な治具セットアップをまとめて確認してください。選択的な仕上げは、ほとんどの輪郭が焼結そのままの状態を維持できる場合に、MIMの利点をより多く保持します。.
材料と機能要件は確実に満たせますか?
有望な形状とコスト見積もりでも、不適切な材料経路を補うことはできません。関連する決定は、金属粉末が存在するかどうかではなく、選択されたフィードストック、熱処理、および後続の処理が、必要な密度、強度、耐食性、磁性またはその他の機能特性を一貫して達成できるかどうかです。.
利点を主張する前に、機能要件を受入試験に翻訳してください。たとえば、指定された熱処理後の硬度、合意された暴露下での耐食性、磁気性能、または機能負荷チェックなどです。サプライヤーが選択した合金に対して資格のある経路を持っているか、およびその証拠が同等の焼結部品から来ているかを確認してください。有利なCAD設計や材料データシートは、それらの結果に取って代わることはできません。経路が未実証の場合、決定は検証に対する条件付きであり、生産保証ではありません。.
公開されているグレード仕様は、材料の基準を確立しますが、提案された部品がそのサービス要件を満たすことの証明ではありません。必要な状態と試験場所を確認し、コンポーネントとプロセスを代表する結果を使用してください。焼結後に熱処理が続く場合は、その処理後の最終寸法と特性も確認してください。.

リスクレベルだけでは、MIMがより良いプロセスであるかどうかを確立することはできません。排除された作業のコストと、許容可能な部品を提供するために必要なツーリング、仕上げ、および検査を比較してください。.
| 潜在的なメリット | それを相殺できるものは? | 重要なエンジニアリングチェック | 意思決定への影響 |
|---|---|---|---|
| 一体成形された複雑形状 | 複雑な工具、薄肉・微細形状、または焼結サポートが不十分な場合 | CNC/組立工程に置き換わる各フィーチャーをマッピングし、スライド、離型リスク、および残存する後加工を特定する | 高コストな工程が削減された場合にのみ有効 |
| 繰り返し加工コストの削減 | 初期の金型費、トライアル、および設計の安定性に関する不確実性 | 信頼できる量での総プログラムコストを、許容部品歩留まり、金型費、認定費用、および繰り返し加工コストを用いて比較する | リピートプログラムではMIMが有利になる可能性があるが、必ずしもプロトタイプ向けではない |
| ニアネットシェイプ寸法 | 多数の精密公差、穴、または平面度要求 | 機能公差、相対関係、および許容加工代をマークし、トライアル部品での焼結後能力を確認する | 局所的な機械加工は利点を維持する可能性があるが、広範な機械加工はそうではない可能性がある |
| 有用な金属特性 | 未検証のフィードストック、焼結ルート、または処理 | MIMグレード/条件に合意し、意図した焼結および処理ルートからの特性結果を確認する | 形状と価格だけで進めない |
| 部品統合 | 厚肉部、困難な脱脂、またはアクセス不可能な検査 | 断面遷移、セッター接触、およびワンピース設計で機能アライメントを検査できるかを確認する | 部品点数の削減は、新しい部品が製造可能である場合にのみ価値がある |
技術的には成形可能であっても、広範な後加工、不確かな材料認定、または過剰な金型投資が必要になる場合がある。形状主導のスクリーニングについては、こちらを参照してください。 金属射出成形に適した部品 ; ここでは、メリット、リスク、および承認された部品コストのバランスが考慮されます。.
MIMの利点と制限は、実際の部品決定にどのように影響しますか?
以下の3つのシナリオは、検証済みの顧客プロジェクトや実際の生産結果ではなく、あくまでエンジニアリング上の例示です。これらは、形状、注文数量、寸法要件、材料認定の変更が、どのように異なる意思決定につながるかを示しています。.
シナリオA:MIMが明確な製造上の利点を提供するケース
小型のステンレス鋼製ロッキング部品には、オフセットした2つの穴、内部ステップ、細い側壁、一体型の位置決め機能があります。CNC加工も可能ですが、これらの詳細にアクセスするには複数の段取りと局所的な仕上げ作業が必要です。設計が確定し、継続的な需要がある場合、この部品をMIMで比較検討する価値があり、ほとんどの機能を成形することでこれらの工程を削減できるかどうかを判断します。.
繰り返しの段取りとアクセスが困難な機能が、従来の製造ルートを決定づけます。.
部品の有用な形状は、その全体サイズよりも複雑であり、機能ごとの加工に多くの手間がかかります。.
元のCNCの段取りと、成形を提案する機能を照合します。金型リリース、壁の遷移、ゲートとエジェクターの位置、脱脂および焼結サポートを確認します。図面上で機能的に重要な2つの基準面をマークし、それらの仕上げと測定方法を特定し、試作部品の結果を受入基準と比較します。.
MIMは強力な製造ルートとなり得ます もし 試作部品が要件を満たし、妥当な継続的需要における総コストがCNCルートよりも低い場合。形状の大部分を成形し、必要な場合にのみ重要な表面を仕上げます。サンプルとコストの証拠なしでは、その利点は証明された節約ではなく、合理的な可能性のままです。.
長くて支持のない壁、アクセスできない加工基準、最初の試作での不安定さ、または最終的なプロジェクトボリュームの低さが、期待される節約をなくす可能性があります。完成部品の見積もりと試作の証拠が得られるまで、経済的な結論は条件付きのままです。.
成形された詳細加工が困難な機械加工を十分に排除し、残りの精密加工が経済的に処理できる場合にのみ、その機会は現実のものとなります。削減効果を主張するには、試作結果と完成部品のコスト比較が必要です。.
シナリオB:MIMが可能だが経済的ではない場合
シンプルな金属スペーサーは、中央の穴と2つの平坦な面を持っています。これは成形可能ですが、標準在庫品をわずかなセットアップ作業で旋盤加工または機械加工することも可能です。当面の要件は小ロットの開発バッチであり、穴と外寸は嵌合アセンブリに合わせてまだ変更中です。.
設計と注文数量が確立される前に、生産金型を検討しています。.
排除すべき機械加工工程は少なく、MIMは固定金型、試作、および設計変更に対する寸法補正を追加します。.
現在のサイクルと材料使用量と、提案された完全なMIMプロセスを比較してください。予想される年間需要、金型変更、および各設計反復のコストを確認してください。.
開発中は、より柔軟な製造ルートで部品を維持してください。後で設計の複雑さや信頼できる繰り返し需要がコストバランスを変える場合にのみ、MIMを再検討してください。.
複雑な横方向の特徴と信頼性の高い大量需要を追加する後の改訂は、経済比較を変える可能性があります。それまでは、現在の柔軟なルートは早期の金型投資を回避します。.
成形可能性だけでは金型製作を正当化できません。設計が安定し、予測される生産量が経済性を変えるまで、柔軟な製造ルートは不要な金型投資を回避します。.
シナリオC:MIMのメリットがさらなる検証を必要とする場合
深いくぼみ、局所的に厚い部分、および組み立てを制御する相対位置にある2つの軸受穴を備えたコンパクトなアクチュエータ部品です。その形状は機械加工を削減する可能性がありますが、断面の不均衡は脱脂および焼結の懸念を引き起こします。指定された合金は、提案されたMIMルートではまだ実証されていない機能要件も持っています。.
形状はMIMに適しているように見えますが、寸法および材料のリスクは未解決のままです。.
異なる肉厚やサポートされていない形状は、脱脂および焼結の挙動に影響を与える可能性があります。密接に関連する重要寸法には、通常の焼結後ばらつきを超える管理が必要になる場合があります。.
壁の均一性、バインダー除去経路、サポーター接触、および穴間の基準関係を確認してください。資格のある材料ルートと必要な機能テストを確認してください。関連する成形および焼結条件からの試作部品の穴位置と歪みを測定し、局所的なリーミングまたはその他の仕上げでアセンブリ基準を満たし、製造上の利点を維持できるかどうかを評価してください。.
MIMを候補として維持しますが、実現可能なDFM計画、合意された測定方法、および検証済みの部品サンプルを条件として、金型およびプロセス承認を行ってください。.
再設計された壁の遷移または成功したサポート/仕上げ計画により、ルートが実現可能になる可能性があります。穴から穴への関係または材料特性を達成できない場合、代替プロセスが好ましいでしょう。.
この決定は、重要な穴の関係、断面の安定性、および最終的な材料特性にかかっています。これらが証明されていない場合、幾何学的な魅力のみで金型を承認するよりも、定義された試行および検査計画の方が役立ちます。.

重要な基準、材料の状態、または予測が不明な場合、コストと製造の比較は、それらの入力が確認されるまで暫定的なままです。.
MIMは、複雑な小部品の形状が最終形状に近い状態で形成され、繰り返し加工や組み立てを削減できる場合に最も価値があります。金型コスト、脱脂および焼結の挙動、重要寸法、および材料の資格が、その可能性が信頼できる製造上の利点になるかどうかを決定します。.
MIMが除去する工程と、それが追加する金型、プロセス制御、検査、および二次加工を比較してください。次に、完成した部品が、受け入れられた単位あたりの妥当なコストで機能要件を満たせることを確認してください。安定した図面と繰り返し需要はケースを強化します。広範な仕上げ、未解決の歪み、または資格のない材料特性はそれを弱めます。証拠の欠如は、無条件のプロセス選択ではなく、特定の検証ステップを必要とします。.
記載されている肉厚の推奨値および平均公差は、MIMAによるガイダンスであり、XTMIMの製造保証ではありません。MPIF Standard 35-MIMは材料仕様を提供するものであり、特定の完成部品の承認を意味するものではありません。実際の能力、最終特性、製造コストについては、図面および意図されたプロセスルートに対する検証が必要です。.
- MPIF:金属射出成形(MIM)プロセス入門 — 粉末/バインダープロセスとニアネットシェイプ成形能力。.
- MIMA:MIMでの設計 — 複雑性、部品統合、数量、材料性能、およびコスト要因。.
- MIMA:二次加工 — 機械加工、コイニング、および最終寸法管理のコスト。.
- EPMA: 金属射出成形(Metal Injection Moulding) — プロセス段階、バインダー除去、および収縮制御。.
- MIMA: MIMによる複雑形状設計 — 一様な肉厚、断面遷移、およびサセプターサポート。範囲は設計ガイダンスであり、サプライヤー保証ではありません。.
- MPIF:Standard 35-MIM — 公表されている材料規格の範囲と、グレード、状態、および受け入れ特性の合意の必要性。.
MIMの利点と限界に関するよくある質問
加工なしで、MIMは全ての重要形状で寸法の一貫性を達成できますか?
はい、焼結後の代表的な寸法が機能限界を満たす場合です。繰り返し精度は部品間のばらつきを表し、精度は平均値が公称値にどれだけ近いかにも依存します。穴の直径は安定していても、アセンブリ基準に対する位置がそうでない場合があります。どのフィーチャーに局所的な機械加工が必要かを決定する前に、指定された基準に対して重要な関係を測定してください。.
MIM合金は、鍛造材と同じ特性を自動的に持ちますか?
鍛造部品とMIM部品では、公称合金が同じでも、残留気孔率、微細構造、表面状態、熱処理応答が異なる場合があります。適用されるMIMグレードと条件を出発点とし、意図した製造ルートを使用して、用途に重要な特性を検証してください。鍛造材のデータシートだけでは、完成したMIM部品の特性を保証することはできません。.
MIMの期待される製造上の利点を活用する前に、何を検証すべきですか?
MIMが代替する機械加工または組立工程を特定し、図面、機能基準、材料仕様、生産予測、および提案された金型から完成品までのルートを確認します。代表的なトライアルで、重要寸法と材料特性を実証する必要があります。金型、二次加工、検査、および予想される損失を含む、許容される完成品あたりの総コストを、実現可能な代替案と比較してください。.
部品のメリットとデメリットを評価する必要がありますか?
トレードオフが有望な場合は、XTMIMの 金属射出成形サービス 製造ルートを理解してください。プロジェクト固有の評価については、図面を提出し、材料、重要な寸法、おおよその数量を指定してください。これにより、エンジニアリングチームが関連する制約をレビューできます。.
エンジニアリングレビュー用の図面を提出