
金属射出成形(MIM)は、航空機システム向けのコンプレッサー静翼、静翼調整レバー、サーボバルブ部品、除氷バルブマイクロスイッチアームの製造に使用されてきました。これらの用途は、複雑な形状と繰り返し生産がMIMを正当化する場所を示しており、材料性能、寸法安定性、および仕上げが、部品が要件を満たすかどうかを依然として決定する理由を示しています。
航空宇宙分野で金属射出成形はどこで使用されていますか?
航空宇宙MIMは、主に大型の機体構造ではなく、比較的小さく複雑な金属部品に使用されます。その用途は、高温のコンプレッサー静翼から機械式制御レバー、コンパクトなバルブ部品まで多岐にわたります。それぞれが、材料特性、最終寸法、製造管理の異なる組み合わせを必要とします。
コンプレッサーの空気流
複雑な空力プロファイルと高温にさらされる固定式コンプレッサーベーン。
エンジンベーン制御
可変ガイドベーンおよびステータガイドベーンの角度を調整するレバーおよびアクチュエーター。
フライトコントロールサーボバルブ
電磁束キャリアアセンブリ内のコンパクトなプレートおよびフレームコンポーネント。
航空機補助システム
除氷バルブ機構で使用されるワンピースマイクロスイッチアーム。
コンプレッサーベーンは過酷な熱条件に耐える必要があります。ベーン制御レバーは一貫した動きとフィットに依存します。サーボバルブステータは磁気機能を果たします。マイクロスイッチアームは複数の部品からなる機構を簡素化できます。これらの違いが、各部品の設計、加工、検証の方法を形成します。
MIMで製造された実際の航空宇宙部品
これらの公開されている航空宇宙用途は、MIMを使用するさまざまな理由を示しています。複雑な高温ベーンプロファイルの形成、再現性のあるエンジン制御部品の製造、コンパクトな電磁コンポーネントの成形、および多数の小さな部品をよりシンプルなアセンブリへの統合です。製造の詳細も、完成した形状と同じくらい重要です。
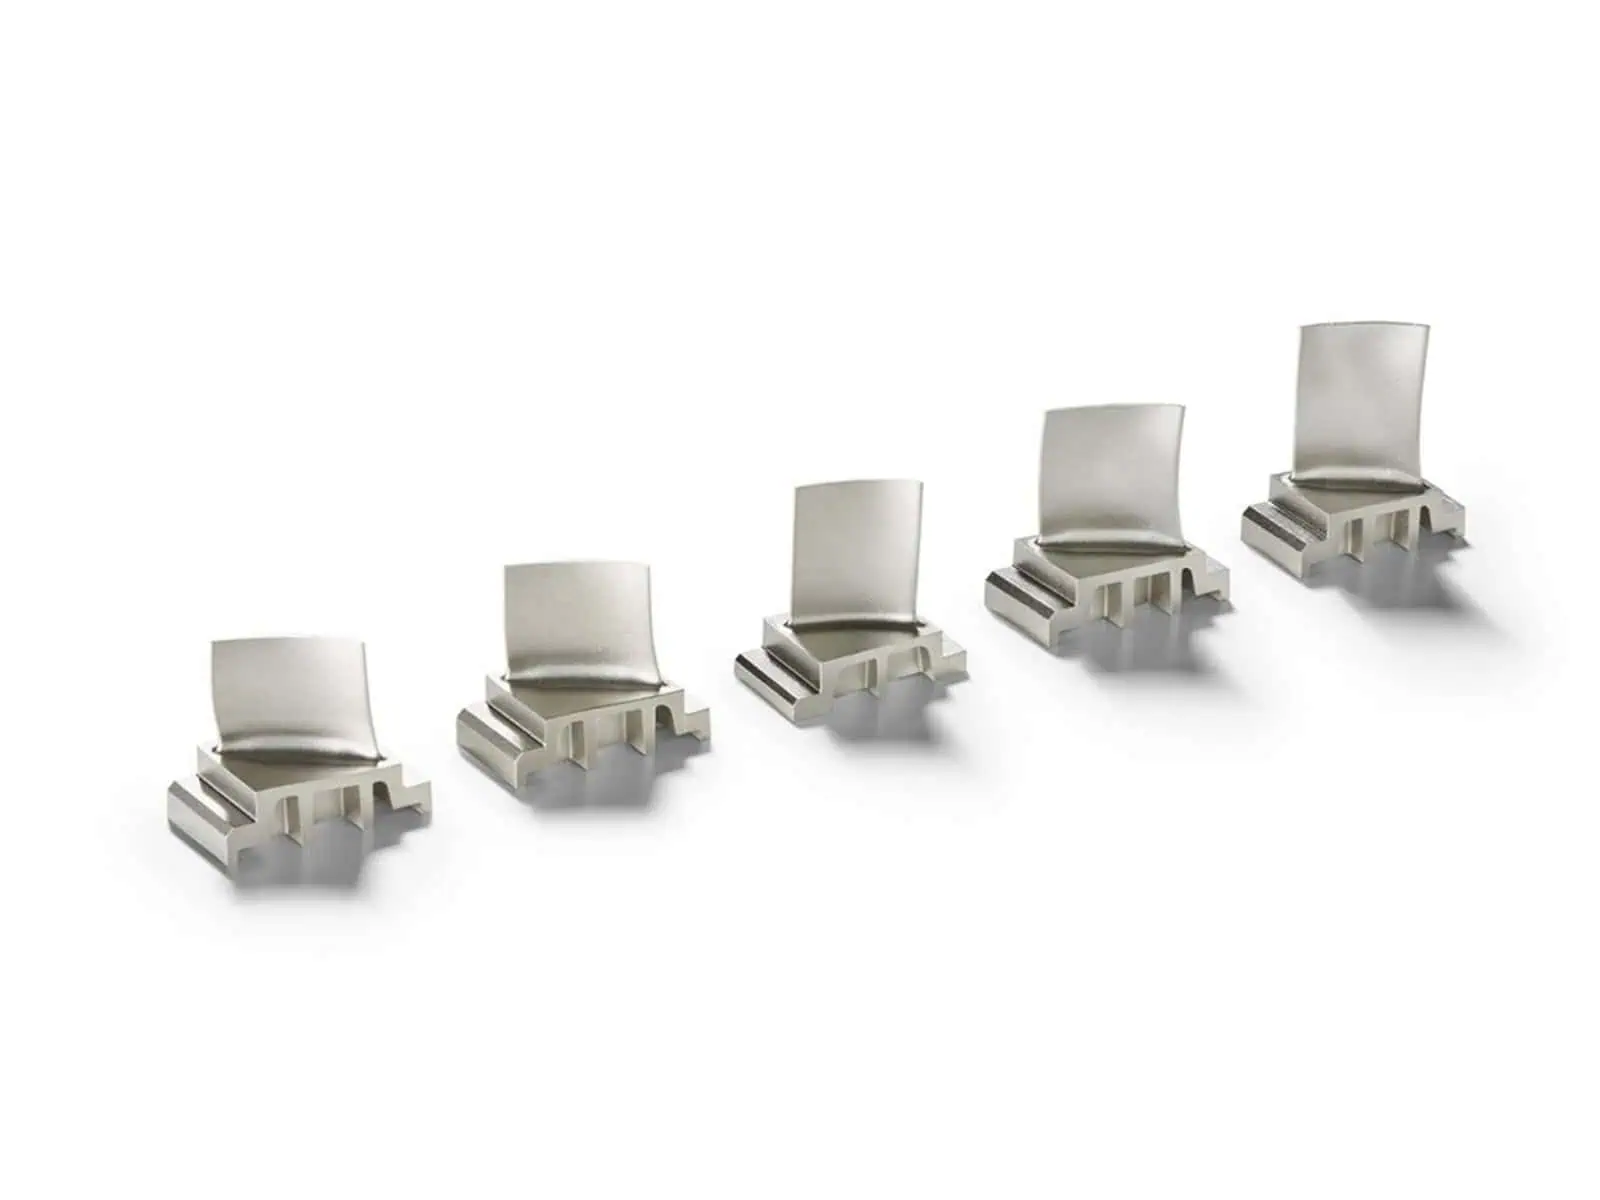
ロールス・ロイス パール15向けIN713LCコンプレッサー静翼
コンプレッサー静翼は、エンジン内の気流を案内します。Schunkは、ロールス・ロイス パール15コンプレッサーのステージ5~9向けに、ニッケル基超合金IN713LC製のMIM静翼を開発しました。これらのステージでは、報告されている動作環境は約700℃に達することがあります。
これらは一般的なステンレス鋼のMIM部品ではありません。この合金の高いアルミニウム含有量は、高温ガス腐食に耐えるのに役立ちますが、酸化アルミニウムが容易に形成されるため、焼結が複雑になります。Schunkは、広範な材料および炉プロセス開発を経て、理論密度の99%以上の再現可能な密度を達成したと報告しています。商業生産は2018年に開始されました。
静翼調整レバーおよびアクチュエータ
MIMは、コンプレッサー静翼の角度を調整する小型の金属機構にも使用されます。SchunkとARC Group Worldwideは、それぞれ独自の金型と加工課題を持つ異なるレバー設計を製造しました。
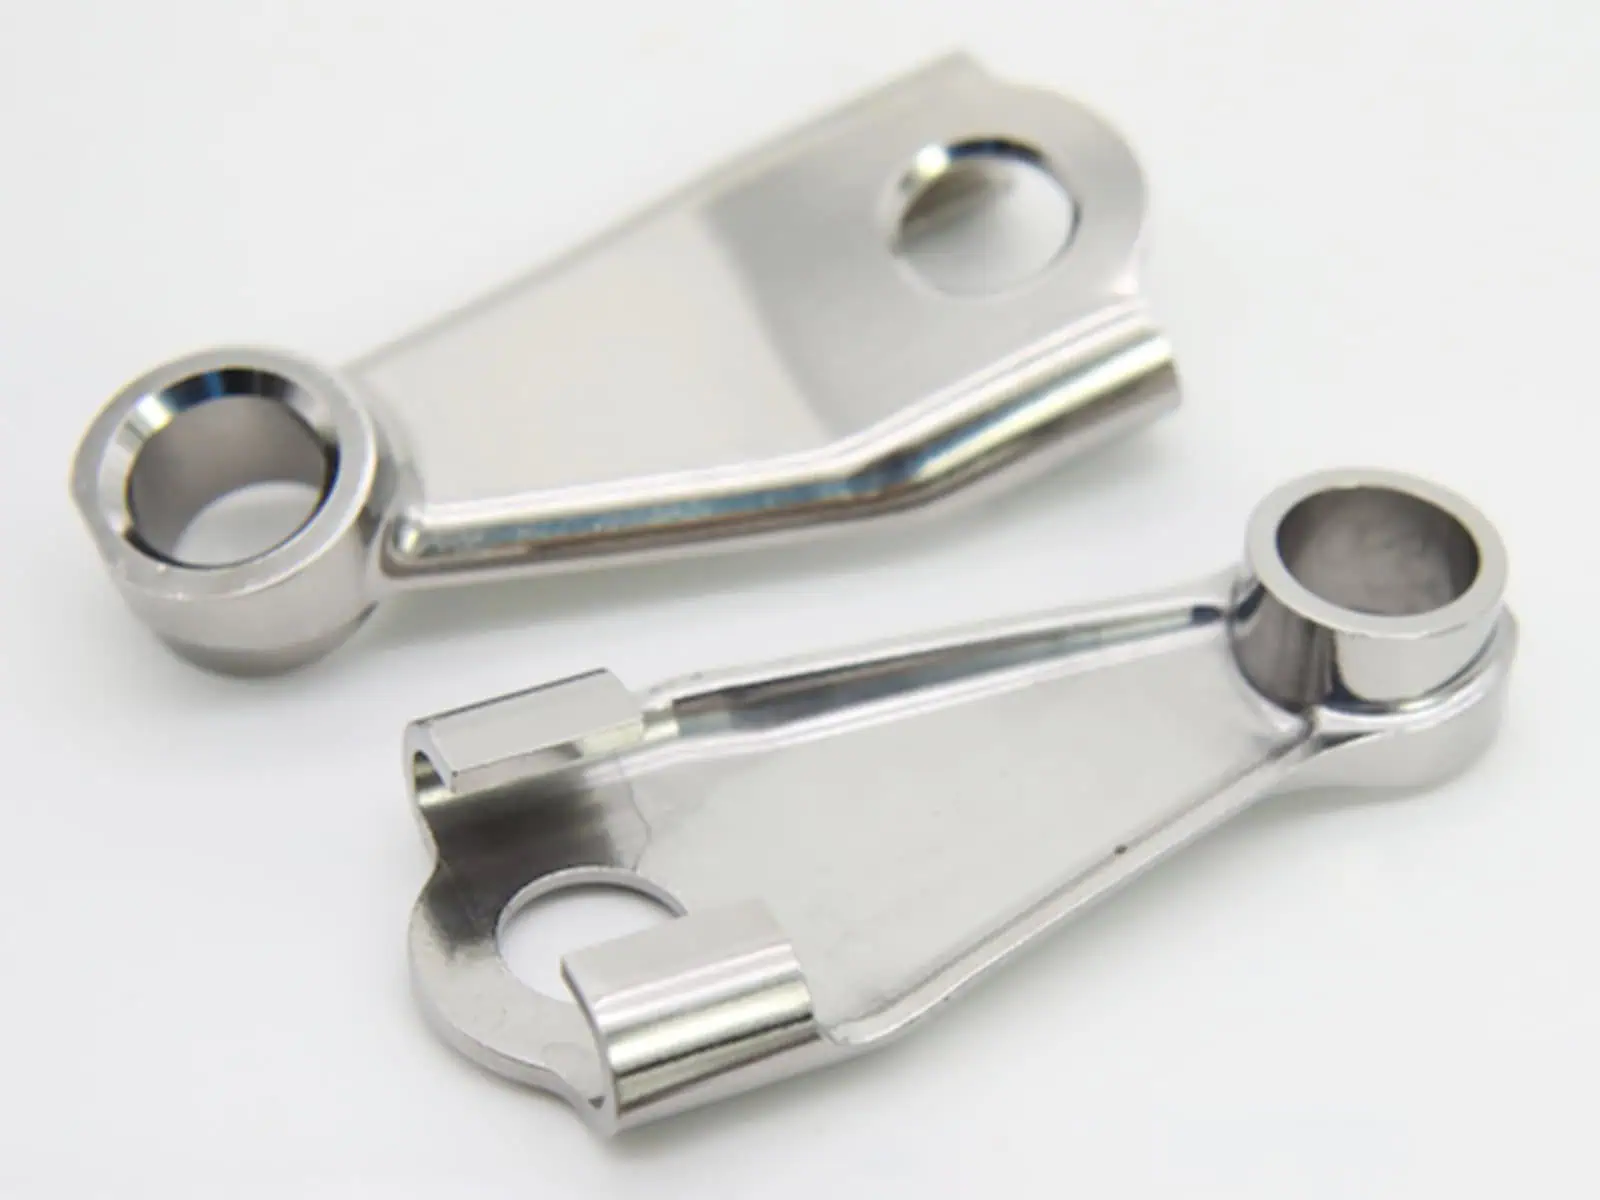
シュンク製調整レバー: このレバーは、パール15の冷却された外部からベーン角度を調整します。ロールスロイスは、当初異なるサイズのレバーを、同一のレバーが使用できるように再設計し、リピート生産に必要な金型セット数を削減しました。
ARC製ターボプロップアクチュエータ: ARCは、別途撮影されたレバーアクチュエータをMIM 17-4PHステンレス鋼で製造しました。脱脂および焼結中の未支持のスロット形状を維持するため、製造元は一時的なブリッジを追加し、専用トレイを使用しました。その後、必要に応じて機械加工され、密度7.6 g/cm³以上という仕様を満たすために熱間等方圧接(HIP)が施されました。
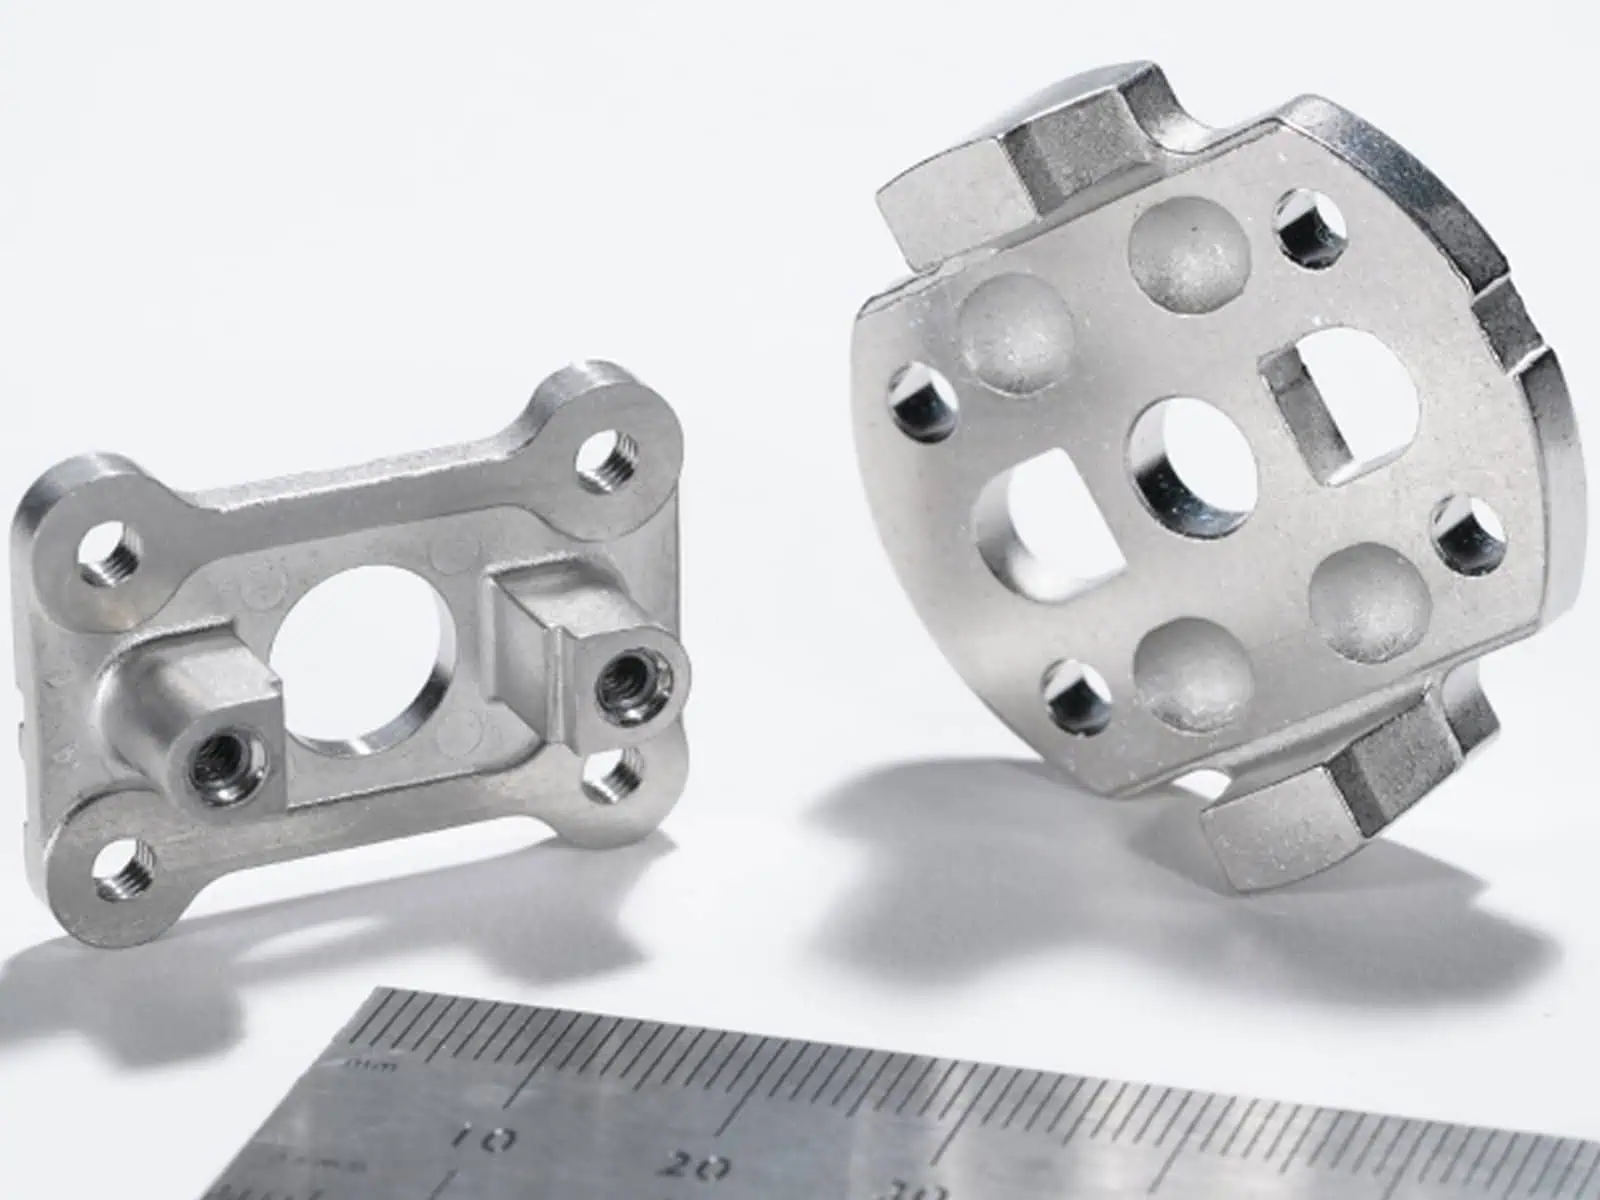
航空宇宙用サーボバルブのプレートおよびフレーム部品
航空宇宙用制御システムにおけるサーボバルブは、コンパクトな電磁アセンブリを備えています。ARC Group Worldwide社は、磁石とコイルからの磁束をアーマチュアへ向けるために使用されるステータープレートとフレームを製造しました。
2022年のMPIF賞報告によると、両コンポーネントは2キャビティ、3プレートの射出成形金型を使用して製造され、製造コストの優位性が報告されています。MIMは、ほぼ最終形状(ニアネットシェイプ)で複雑なプレートとフレームの形状を形成するのに役立ちましたが、最終的な寸法と機能要件は、完全な製造プロセスで満たす必要がありました。
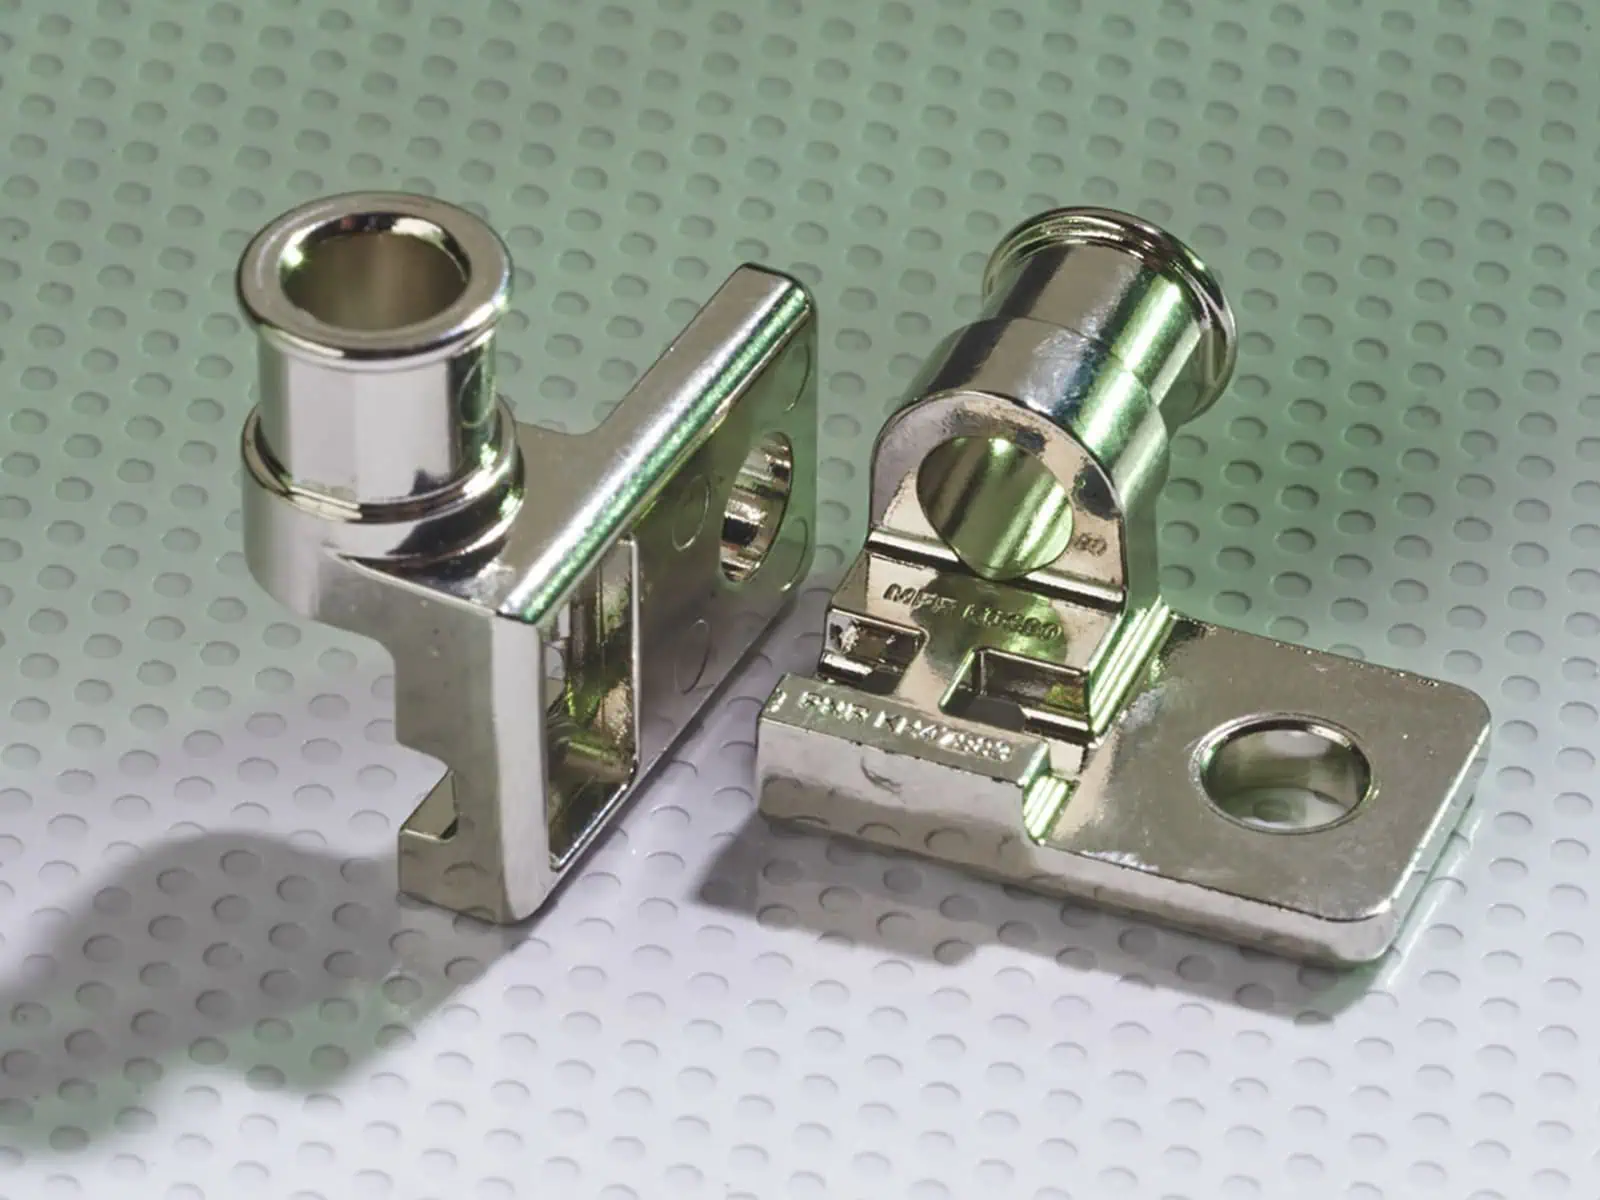
航空機除氷バルブ用316Lマイクロスイッチアーム
2008年に発表された業界レポートでは、Metal Injection Mouldings Ltdがエアバス航空機(A380を含む)で使用される316Lステンレス鋼製マイクロスイッチアームを製造したと説明されています。2本の一体型MIMアームが、以前の除氷バルブ構成で使用されていた合計22個の個別部品を置き換えました。
この変更により、従来の組み立て品にあった複数の小さなプレス部品、シャフト、ナット、ワッシャーが不要になりました。成形されたアームに組み込まれたリベット用のくぼみは、プラスチック製マイクロスイッチの取り付けも簡素化しました。報告された価値は、単に安価な単一の金属部品ではなく、購入、在庫、取り扱い、組み立ての手間が削減されたことでした。
MIMは従来の製造方法と比較してなぜ使用されるのか?
複雑な形状だけではMIMを使用する十分な理由にはなりません。金型、脱脂、焼結、二次加工、検査、そしてリピート数量が製造方法の決定に影響します。上記の航空宇宙分野の用途は、3つの実用的な利点を示しています。
アセンブリの統合
エアバス社のマイクロスイッチアームケースは、個別に購入・組み立てられていた多くの部品を排除しました。これにより、組み立て工程や公差の累積を削減できますが、一体設計が機能性を維持することが前提となります。
複雑な形状の形成
湾曲したベーン、複合レバー形状、コンパクトなバルブ部品などを最終形状に近い状態で製造できます。ただし、精密な取り付け面や要求の厳しい表面状態には、依然として機械加工や仕上げが必要になる場合があります。
リピート生産のスケーリング
類似した小型部品が繰り返し必要とされる場合、多穴金型と機械加工時間の短縮により、初期の金型投資を相殺できます。この利点は、部品の数量と完全な製造ルートに依存します。
CNC加工との比較: 小型部品の複雑さ、リピート数量、またはアセンブリ統合が増加するにつれて、MIMの魅力が増します。CNCは、プロトタイプ、少量生産、単純な形状、または局所的な精密機能にはしばしば好まれます。 インベストメント鋳造との比較: 部品サイズ、薄肉形状、金型、合金適合性、仕上げ、および最終公差によって決定が異なります。単一のプロセスが普遍的に安価であるということはありません。
航空宇宙部品のMIM加工は可能か?
MIMは、すべての航空機金属加工部品に適しているわけではありませんが、特に小型で複雑な形状の部品に最も有効です。形状、生産量、材料要求、および最終的な機械加工の量によって、MIMが適切な選択肢となるかどうかが決まります。
| 検討事項 | MIMを支持するシグナル | 他のルートを検討すべき理由 |
|---|---|---|
| 部品形状 | 小型で複雑な形状、複数の統合されたボス、スロット、または湾曲したプロファイル。 | 大きなセクション、単純なフライス加工プロファイル、または焼結による大きな歪みを受けやすい形状。 |
| 量産 | 金型およびプロセス開発コストを吸収できる安定した設計と繰り返し数量。 | 単一のプロトタイプ、小ロット、または頻繁な形状変更。 |
| 材料とサービス | 確立されたMIM材料/プロセス経路は、アプリケーションの最終条件を実証可能に満たすことができます。 | 検証済みのプロセスと材料資格パスがない特殊合金または極端なサービス要求。 |
| 機能インターフェース | 部品の大部分は成形および焼結でき、重要な機能は選択的に機械加工されます。 | 部品のほぼ全体が非常にタイトな最終機械加工またはアクセス不可能な検査を必要とします。 |
適合性は、エンジニアリングと経済性の総合的な判断です。シュンク社の高温ベーンの例では特殊合金と管理されたプロセスが必要でしたが、標準的なMIM生産ラインが自動的に高温エンジンハードウェアに適しているという意味ではありません。より広範な金属射出成形設計原則については、以下を参照してください。 MIM設計ガイド.
航空宇宙MIM部品に使用される材料
材料の選択は、部品の温度、負荷、環境暴露、および必要な最終特性に依存します。上記で説明した航空宇宙部品は、サービス条件と機能が異なるため、異なる合金ファミリーを使用しています。
316Lステンレス鋼
報告された航空機除氷バルブマイクロスイッチアームで使用。
316Lは、報告されたエアバス除氷スイッチアーム用途で使用される耐食性オーステナイト系ステンレス鋼です。グレード名だけでは、完成部品の腐食または機械的性能を確立するものではありません。これらの特性は、処理方法とサービス中に遭遇する条件によって異なります。
17-4PHステンレス鋼
ARCのターボプロップベーンレバーアクチュエータで使用。
適切な処理により強度要求の高い機構に適した析出硬化系ステンレス鋼。ARCは特定の密度要件を満たすためにHIP処理を報告しました。HIPは全ての17-4PH MIM部品に必須ではありません。
IN713LC ニッケル基超合金
シュンク社のパール15コンプレッサー用ステーターベーンに使用されています。
IN713LCは、高温サービス向けのニッケル基超合金です。MIMでベーンを製造するには、特殊な粉末、焼結、および検証が必要でした。標準的なMIM材料や焼結ルートで同等の性能が得られるとは限りません。
同じ合金名だけでは、鍛造部品、鋳造部品、MIM部品間の同等性は確立されません。関連する比較は、化学組成、密度、微細構造、熱処理、欠陥、表面状態、および部品が使用中に維持する必要のある特性に依存します。
航空宇宙分野におけるMIMのエンジニアリングおよび品質上の課題
航空宇宙部品の場合、適切な成形形状を得ることは始まりに過ぎません。焼結挙動、最終加工、材料の完全性、検査、および顧客承認がすべて、完成した部品が意図されたサービスに適しているかどうかを左右します。
収縮と形状保持
部品は、脱脂および焼結中にサイズが変化し、歪む可能性があります。ARCはレバーアクチュエーター用に一時的なブリッジと専用トレイを使用しましたが、シュンクはベーン金型で予測される歪みを補正しました。これらは設計固有の対策であり、普遍的な設定ではありません。
重要なインターフェースと最終加工
ニアネットシェイプは、すべての寸法が炉から直接供給されることを意味するわけではありません。シュンクは焼結後にベーンの位置決めフィーチャーを機械加工し、仕上げ/研磨を使用して空力面を改善しました。重要な表面には、意図的な最終プロセスルートが必要です。
材料の完全性とサービス性能
密度だけでは適合性の証明にはなりません。高温用ベーンには適切な強度、クリープ挙動、耐食性も必要とされ、制御システム部品には特定の硬度、疲労強度、寸法精度が求められる場合があります。部品ごとに異なる検証試験が必要です。
検証と航空宇宙分野の承認
航空機用途では、ロットトレーサビリティ、文書化された製造設定、適切な検査、および顧客固有の認定ルートが必要となる場合があります。公表されているシュンク社のプロセスには、広範な材料試験と検査が含まれていました。あるサプライヤーの部品の承認は、他のサプライヤーや設計には引き継がれません。
MIMが適切な製造方法となるための条件は、その形状と生産経済性に合理性があること および 完成部品が材料、寸法、検査の各要件を満たせることです。
精密金属部品のためのMIMを探る
産業用または民生用製品の小型で複雑な金属部品を開発されている場合は、MIMがプロジェクトに適しているかどうかを検討するためにXTMIMにご連絡ください。