
金属射出成形(MIM)の見積もりを依頼する

図面、材料要件、年間数量、公差要件、またはアプリケーションの詳細をお知らせください。当社のエンジニアリングチームがお客様のMIMプロジェクトをレビューし、技術的なフィードバックまたは見積もりを提供します。.

MIM金型設計:パーティングライン、スライド、エジェクション

MIM設計ガイド · 金型投資前のツーリングレビュー

MIM金型設計は、回避可能な金型リスクなしに、複雑な金属部品が充填され、グリーン部品として取り出され、脱脂、焼結、検査できるかどうかを決定します。金型投資の前に、エンジニアは金型開き方向、パーティングライン、スライド、インサート、コアピン、エジェクター位置、シール面、および保護された表面を確認する必要があります。これらの決定は、サイドホール、アンダーカット、深穴、薄いスロット、シール面、外観部品、および厳しい機能寸法にとって特に重要です。CADで成形可能なフィーチャーであっても、金型ルートが早期にレビューされない場合、クラック、バリ、変形、表面マーク、またはコストのかかるT1修正が発生する可能性があります。これらの金型構造の決定は、金型リリース前に確認する必要があります。.
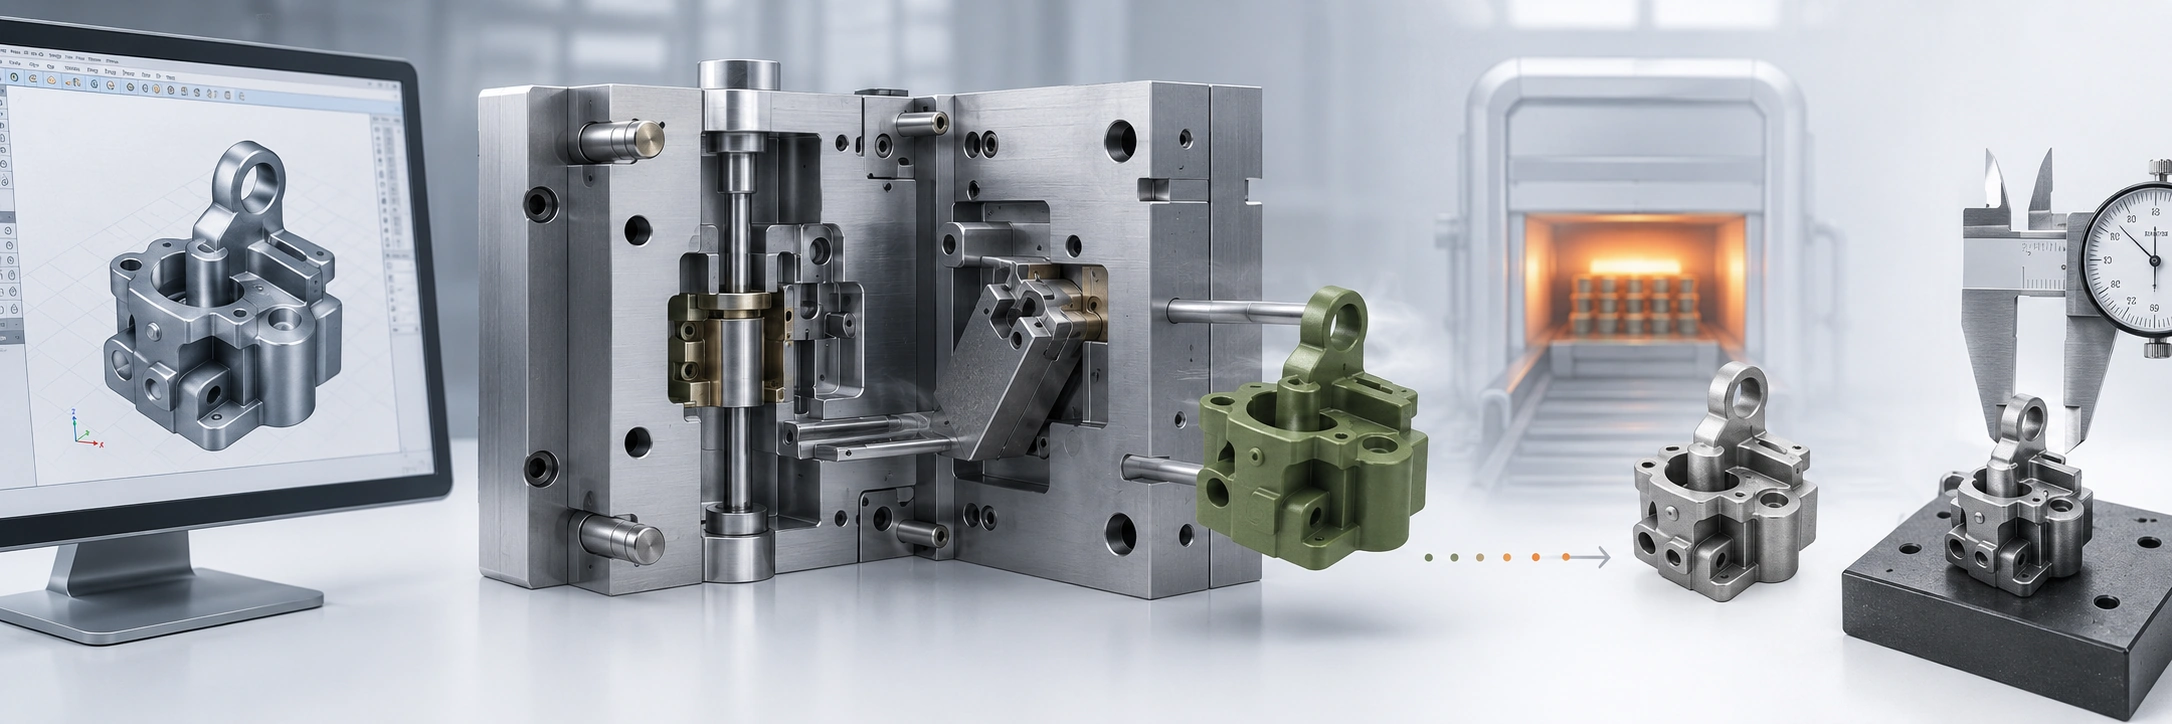
CADジオメトリ、金型レイアウト、グリーン部品の抜き取り、焼結収縮、最終検査リスクを示すMIM金型設計決定マップ。.
MIM金型設計は、CADジオメトリと、金型レイアウト、グリーン部品の取り扱い、焼結収縮、および最終検査を接続します。.
最適な部品 機械加工、組立、または複数の部品を代替できる、小型で複雑な部品。.
高リスク形状 サイド穴、アンダーカット、深穴、薄いスロット、脆弱なリブ、および保護された表面。.
主要な金型判断 パーティングライン、スライド、インサート、コアピン、エジェクション、シャットオフ、およびキャビティレイアウト。.
金型製作前のレビュー 2D図面、3D CAD、重要寸法、保護された表面、材料、および年間生産量。.
関連設計チェック: これらの要因が充填、取り出し、焼結挙動、または最終寸法に影響を与える場合は、常にゲート位置、肉厚、収縮補償、および公差計画と合わせて金型レイアウトを確認してください。.

MIM金型設計は金型製作前に何を解決すべきか?

金型製作前には、MIM金型設計において以下の4点を確認する必要があります。グリーンパーツが損傷なく取り出せること。重要部品の表面に不要な痕跡が付かないこと。サイドフィーチャーが許容可能な金型複雑性で形成できること。そして、脱脂および焼結後の寸法制御を金型レイアウトがサポートすること。.

MIMは射出成形を用いて金属粉末フィードストックからグリーン部品を成形しますが、成形された部品は脱脂と焼結を乗り越える必要があります。なぜなら、 MPIFプロセス概要 ショーでは、グリーンパーツの取り出しは最初の段階にすぎません。したがって、金型は取り出し時に部品を保護し、その後の収縮、反り、最終検査に対応する必要があります。プラスチック射出成形用の金型がMIMに自動的に適しているわけではありません。.

レビュー質問 重要性 金型製作前に確認すべきこと
部品は金型から離型できますか? 離型性はスライド、パーティングライン、抜き勾配、エジェクション、およびグリーンパートの損傷リスクに影響します。. 金型の開き方向、アンダーカット、側面形状、エジェクターの支持
保護面は明確にマークされていますか? ゲート跡、エジェクターマーク、パーティングラインは機能や外観に影響を与える可能性があります。. シール面、摺動面、外観面、基準面
横穴やアンダーカットは必要ですか? これらにはスライド、サイドコア、インサート、後加工、または再設計が必要な場合があります。. 形状の方向、穴の深さ、公差、工具のアクセス性
重要な寸法は焼結収縮の影響を受けますか? 金型レイアウトと焼結収縮補正は、最終的な寸法管理に影響を与えます。. データム戦略、公差等級、加工代、検査方法
金型の複雑性は生産量によって正当化されますか? スライドやインサートは二次加工を削減できますが、金型コストとメンテナンスが増加する可能性があります。. 年間生産量、目標コスト、二次加工の代替案

金型自体を超えた図面レベルの製造性レビューについては、 「MIMのためのDFMガイド」.

どの部品形状がMIM金型の複雑性を高めるか?

部品形状は、MIM金型がシンプルなストレートプル金型で済むか、追加の動き、細い鋼材、インサート、またはより要求の厳しいシール条件が必要かを決定します。したがって、最初の設計レビューでは、どの金型ハードウェアを使用するかを決定する前に、どの図面フィーチャーが複雑さを生み出すかを特定する必要があります。 MIMA Design Center MIMは複雑な形状を形成できますが、より大きな設計の自由度は金型エンジニアリングと立ち上げコストを増加させる可能性があることに注意してください。.

サイド穴、アンダーカット、複雑な金属成形部品に対応する、スライド、インサート、コアピン金型と比較したシンプルなMIM金型。.
サイドホール、アンダーカット、深穴、および狭いフィーチャーは、金型をシンプルなストレートプルレイアウトから遠ざける可能性があり、金型ルートを選択する前にレビューする必要があります。.
図面特徴 金型複雑性を引き起こす理由 金型選択前に決定すること
サイドまたはクロスホール 特徴が主型開き方向でリリースされない場合があります。. 穴方向を変更できるか、成形が必要か、または焼結後の機械加工が可能かを確認してください。.
内部アンダーカット 形状がグリーン部品を閉じ込めたり、直線的でない離型動作が必要になったりする可能性があります。. アンダーカットが機能的に重要であるかどうかを、追加の型運動や再設計作業を受け入れる前に確認してください。.
深い止まり穴 深い特徴部は、サポートが限られた長くて細い金型鋼を必要とする場合があります。. 穴の深さ、直径、公差、および貫通穴、短縮された深さ、または機械加工代のいずれがより安全かを確認してください。.
薄いスロットまたは狭い局所的な特徴部 細い型鋼とタイトな突き合わせ部は、壊れやすいか、維持が困難な場合があります。. 最小特徴部サイズ、エッジ強度、および特徴部を広げる、短くする、または機械加工する必要があるかを確認してください。.
分割部またはマークゾーンの近くにある保護された表面 機能的または外観上の制約により、型が開く、ベントする、ゲートする、または突き出すことができる場所が制限される場合があります。. 型のレイアウトが固定される前に、マークのシーリング、スライド、外観、基準、および許容されるマークゾーンを確認してください。.
厳しい基準面または収縮に敏感なフィーチャー 工具の向き、収縮挙動、機械加工代、および検査基準面が相互に依存するようになります。. 工具リリース前に、重要な寸法と重要でない寸法を分離し、最終検査戦略を定義してください。.

フィーチャーが機能的価値を追加せずに工具の複雑さを増す場合は、金型設計が確定する前に、それを簡素化または再配向してください。ジオメトリのリスクが特定されたら、ストレートプル工具、スライドまたはインサート、および焼結後の機械加工を代替生産ルートとして比較してください。フィーチャーレベルのガイダンスについては、以下を参照してください。 MIM設計における穴、スロット、アンダーカット.

パーティングラインの配置が機能、外観、バリリスクに与える影響

パーティングラインは、金型の都合ではなく、部品の機能を中心に配置してください。目印線は重要でない表面では許容される場合がありますが、シール、スライド、組み立て、外観、または基準検査に干渉する可能性があります。.

ゲートマーク、エジェクターマーク、シール面、摺動面、化粧面、基準面を示すMIMパーティングラインと保護面マップ。.
保護すべき面は金型設計前に特定し、パーティングライン、ゲート跡、エジェクタ跡が機能や外観に影響を与えないようにする必要があります。.

パーティングラインの不一致や型締め部の摩耗は、後で除去が必要なバリを発生させる可能性があります。小型MIM部品では、その追加作業がエッジを損傷したり、嵌合を変更したり、検査に影響を与えたりする可能性があるため、型製作前に保護された表面と許容されるマークゾーンを定義する必要があります。.

表面タイプ 保護すべき理由 金型設計上の考慮事項
シール面 バリや跡がシール性能に影響を与える可能性があります。. パーティングライン、エジェクタ跡、ゲート跡を避けてください。.
摺動面 盛り上がりマークは動作や摩耗に影響を与える可能性があります。. パーティングラインと研磨要件を管理してください。.
合わせ面 表面の不一致は組立に影響を与える可能性があります。. 平面度、マーク位置、およびデータム戦略を確認してください。.
外観面 目に見えるマークは許容されない場合があります。. ゲート、エジェクタ、パーティングラインは目立たない領域に計画してください。.
検査基準 金型マークは測定再現性に影響を与える可能性があります。. データム面を安定させ、明確に指定してください。.
後加工面 機械加工を予定している場合、成形状態の重要性は低くなることがあります。. 機械加工代と金型レイアウトを調整します。.

保護された表面が特定されていない場合でも、技術的に成形可能なゲート、エジェクターピン、またはパーティングラインが、使用上許容できない場合があります。マークの位置を以下と合わせてレビューしてください。 MIMゲート設計 および MIM公差.

MIM金型にスライド、インサート、コアピンはいつ必要ですか?

ジオメトリレビューで抜き勾配、サポート、摩耗、または合わせ面の問題が特定された後、工具ルートはフィーチャーの機能と生産価値に従って選択されるべきです。スライド、インサート、およびコアピンは、必要なフィーチャーを確実に作成する場合に役立ちます。元のCADモデルにサイドホール、アンダーカット、深いキャビティ、または細かいディテールが含まれているという理由だけで自動的に追加されるべきではありません。.

金型で成形可能なジオメトリだけでなく、工具ルートを選択してください

再設計および焼結後の機械加工と比較検討してください。望ましいルートは、許容可能な繰り返し性、メンテナンス、バリ制御、寸法リスク、および総プロジェクトコストで機能要件を満たすものです。.

工具オプション 次の場合に選択 次の場合に再設計または二次加工を優先 金型製作前の確認事項
コアピン 適切にサポートされた金型鋼で、穴、ボス、またはキャビティを形成できる場合。. フィーチャーが深すぎる、細すぎる、摩耗に敏感すぎる、または成形プロセスで確実に保持できないほどタイトな場合。. 深さ、直径、サポート、公差、抜き方向、ピンメンテナンス。.
スライド/サイドアクション 機能上重要なサイドフィーチャーは、主型開き方向での抜き取りができず、成形時に意味のある二次加工が必要になります。. フィーチャーの向きを変える、簡略化する、またはリスクの低い加工で対応できます。. スライド方向、パーティング面フラッシュ、摩耗、メンテナンス、年間生産量、公差の要件。.
交換可能インサート 局所的なディテール、脆弱なフィーチャー、または摩耗箇所には、別途製造された金型鋼が有利です。. インサートは、重要度の低いフィーチャーに対して、不要なゲート跡、嵌合の困難さ、またはメンテナンスの問題を引き起こします。. インサートの嵌合、交換戦略、マーク位置、および予想される摩耗。.
シャットオフ面 ジオメトリは、堅牢な鋼対鋼接触と管理されたフラッシュリスクで分離できます。. シャットオフが鋭すぎる、脆弱すぎる、アクセスしにくい、または重要な表面にある。. シャットオフ角度、接触面積、フィーチャーの重要度、およびメンテナンスアクセス。.
焼結後機械加工 タイトな穴、サイドフィーチャー、または局所的な基準面は、焼結後に作成または仕上げる方が容易です。. 追加の工程は、大量生産時に単価を支配することになり、安定した成形により排除できます。. 機械加工代、基準戦略、年間生産量、公差、および総着払い部品コスト。.

サイドアクションは、複数の二次加工を排除したり、部品の一体化を可能にしたりする場合に価値があることがあります。同じサイドアクションでも、フィーチャーが重要でなかったり、より単純な形状でより堅牢な金型が得られる場合は不要になることがあります。CADジオメトリだけでなく、機能、生産量、公差、メンテナンス、および後工程処理から判断してください。.

エジェクション設計がMIMグリーンパーツを保護する方法

MIMでは、成形部品が金型から取り出される際にまだグリーンパーツであるため、エジェクション設計は特に重要です。グリーンパーツには金属粉末とバインダーが含まれていますが、まだ最終的な高密度金属部品にはなっていません。 MIMAプロセス概要 フィードストックの成形から脱脂、焼結に至る工程を説明しており、そのため金型設計時にグリーンパーツの取り扱いを考慮する必要があります。.

エジェクターピン配置、薄肉サポート、ボス、リブ、変形リスク、保護面領域を示すMIMグリーン部品抜き取りリスク図。.
エジェクション設計は、脱脂・焼結前のMIMグリーンパーツを保護しなければなりません。局所的な応力が割れ、変形、または目に見える跡を引き起こす可能性があるからです。.
MIMのイジェクターピンの配置を、離型機能だけでなく、グリーンパーツ保護の問題として検討してください。.

不適切なエジェクションは、割れ、曲がり、局所的な圧縮、変形、または焼結後も残る跡を生じさせる可能性があります。薄肉、ボス、リブ、長い平坦部、小さな突起、非対称形状はすべて、慎重なエジェクション計画を必要とします。実際には、エジェクタレイアウトは、肉厚、抜き勾配、保護面の指定、焼結支持方向と併せて検討する必要があります。.

提案されたエジェクターレイアウトとリリース方向は、実際の製造中に検証する必要があります。 MIM射出成形プロセス, 金型への充填、冷却、型開き、エジェクターの動き、グリーン部品の取り出し、およびサイクル安定性が同時に確認できる箇所です。金型設計は、部品が一度取り出せるという理由だけで承認されるべきではなく、割れ、変形、固着、または保護表面への損傷なしに一貫してリリースできる必要があります。.

チェック項目 重要性 より良い方法
エジェクタマーク位置 マークが最終部品に残ったり、組み立てに影響を与える可能性があります。. エジェクタマークは、シール面、摺動面、外観面、基準面から離してください。.
薄肉部のサポート 薄肉部は押出時に変形する可能性があります。. サポート領域を広げるか、局所的な壁厚の遷移部を修正してください。.
ボスとリブのレイアウト 局所的な厚肉/薄肉の遷移部は押出応力を集中させる可能性があります。. 壁厚バランス、アール、エジェクタ位置を総合的に確認してください。.
平面度が要求される面 押出力により曲げや変形が生じる可能性があります。. エジェクタのバランスと 焼結サポート を併せて確認してください。.
微細な脆弱形状 ピン、タブ、フック、小さな突起は破損や変形を起こす可能性があります。. Rを追加するか、方向を調整するか、二次加工の方が安全かどうかを検討してください。.

例:摺動面へのイジェクターピン痕

問題 小型MIMロック部品で、図面でその領域が保護対象として特定されていなかったため、摺動接触面にイジェクターピン痕が発生しました。.
発生理由 イジェクターピンの配置は、主に離型問題として扱われていました。表面優先度マップがないため、金型レイアウトでは機能的な無痕領域と許容される痕跡領域を区別していませんでした。.
設計対応 RFQ前に、マークシール、摺動面、外観、基準面、許容痕跡領域を定義し、十分なグリーンパーツサポートがある、より重要度の低い表面にイジェクターピンを配置してください。.

シャットオフ、ベント、バリ制御がMIM成形品質に与える影響

フラッシュ制御は金型設計の問題であり、単なるトリミングの問題ではありません。MIMでは、パーティングライン、スライドコア、コアピン、小径穴、スロット、シャットオフ面、または摩耗した金型界面の周囲でフラッシュが発生する可能性があります。成形後または焼結後のフラッシュ除去は可能ですが、コスト増加、微細形状の損傷、またはエッジ状態の変化を引き起こす可能性があります。.

シャットオフ面は、金型鋼同士が接触してフィードストックの流れを遮断する領域を定義します。シャットオフ領域が脆弱すぎる、鋭すぎる、支持が不十分である、または重要な形状の周囲に位置する場合、再現性の問題を引き起こす可能性があります。また、ベントも重要であり、閉じ込められた空気はショートショット、焼け跡、または充填不足の原因となる可能性がありますが、このトピックは金型設計に関連したままとし、完全な成形パラメータの議論にすべきではありません。.

リスク領域 考えられる原因 品質への影響 レビューアクション
パーティングライン 位置ずれ、摩耗、局所的な高圧 目に見えるウェルトライン、フラッシュ パーティングラインの位置とシャットオフの適合性を確認。.
スライドコア界面 スライドの不一致または摩耗 サイド穴またはアンダーカット周囲のフラッシュ スライド方向、接触面積、およびメンテナンスリスクを確認。.
コアピン部 ピン周りの微小な隙間 穴内部のバリまたは局所的なバリ ピンの支持と公差を見直す。.
薄肉スロット 脆弱なインサートまたは不十分なシャットオフ スロットの詰まり、バリ、エッジの損傷 その形状を成形加工すべきか機械加工すべきか検討する。.
ベント部 過剰なベントまたは不適切なベント位置 バリ、表面欠陥 金型トライアルを通じてベントのサイズと配置を確認します。.

金型決定の特定の品質欠陥の観点については、以下を確認してください。 金型設計がMIM部品の品質に与える影響. 射出パラメータ、フィードストックの状態、脱脂、および焼結は、欠陥が金型レイアウトのみに起因しない場合に個別に調査する必要があります。.

金型設計前のMIM金型設計決定マトリクス

このマトリクスを使用して、各フィーチャーを図面通りにするか、簡略化または再配向するか、金型機構を必要とするか、焼結後の機械加工に移行するか、またはRFQまたは金型リリース前に、より明確な公差と表面要件が必要かを判断してください。.

RFQ前の2D図面、3D CAD、保護面、重要寸法、材料、体積、金型リスクレビューを示すMIM金型設計レビューチェックリスト。.
有用なMIM金型設計レビューには、図面、CADファイル、保護表面指示、公差優先順位、材料要件、生産数量が必要です。.
より良いRFQインプットは、金型投資前の金型リスクを特定しやすくします。.
図面項目 金型設計リスク サプライヤーが確認すべき事項 金型製作前の検討事項
サイドホール スライドまたはサイドコアが必要な場合があります。. 方向、アクセス、公差、壁の支持 穴の方向を変更、スライドを使用、または焼結後に機械加工
内部アンダーカット 複雑な金型動作が必要な場合があります。. 離型方向、金型の実現性、コストへの影響 形状を簡略化するか、金型の複雑さを受け入れる
深い止まり穴 長いコアピンはたわみや摩耗を生じる可能性があります。. 穴の深さ、直径、公差、支持 貫通穴に変更、深さを低減、または後加工
外観保護面 ゲート、エジェクタ、パーティングマークが許容されない場合があります。. マーク禁止ゾーンと許容マークゾーン マークを裏面または機能面以外に移動
厳しい基準寸法 金型と焼結収縮が最終寸法に影響する可能性があります。. 金型レイアウト、収縮補正、検査基準 公差調整、加工代追加、または基準の明確化
ボス近傍の薄肉 射出応力または充填アンバランスが発生する可能性があります。. 壁厚変化部、エジェクタ支持部、アール アール追加、壁厚調整、またはエジェクタ支持部の位置変更
平面度が重要な領域 エジェクションと焼結支持が干渉する可能性があります。. 金型方向、支持面、検査方法 焼結支持戦略と併せてレビュー
高年間生産量 マルチキャビティ金型を検討可能です。. キャビティバランス、再現性、メンテナンス シングルキャビティ、ファミリー金型、またはマルチキャビティ戦略を比較

図面レベルの金型設計前チェックリストには、 MIM DFM設計チェックリスト.

金型の複雑さが金型コストとプロジェクトリスクに与える影響

金型の複雑さは、スライド、インサート、サイドコア、脆弱なシャットオフ、精密形状などの追加要素ごとに、設計工数、製造難易度、試作リスク、メンテナンス負荷を増大させるため、コストに影響します。ただし、金型の複雑さは必ずしも悪いわけではありません。CNC加工の削減、組立工程の排除、再現性の向上、大量生産への対応などに寄与する場合には、正当化され得ます。.

実際には、バイヤーは金型の複雑さを、想定年間生産量、部品機能、公差要件、代替製造方法のコストと合わせて評価すべきです。二次加工が多い単純な金型が必ずしも全体コストで安いとは限らず、低生産量や非重要形状に対して過度に複雑な金型は、不必要なリスクを生む可能性があります。.

コスト要因 リスクやコストが増大する理由 正当化されるケース
スライドまたはサイドコア 可動金型機構とメンテナンスが追加される。. 高価な機械加工や組立を排除できる場合。.
交換可能インサート 嵌合とメンテナンス要件が追加される。. 局部的詳細部や摩耗部を管理交換する必要がある場合。.
長尺コアピン たわみ、摩耗、破損の可能性がある。. 穴が機能上重要で再設計できない場合。.
マルチキャビティ金型 キャビティバランスと事前の詳細レビューが必要。. 年間生産量が金型投資を正当化する場合。.
タイトシャットオフ機構 金型の精密な嵌合とメンテナンスが必要。. 成形形状が機能上必須である場合。.
T1設計の遅い変更 溶接、再切削、または金型の大幅な改造が必要になる場合がある。. 早期のDFMレビューで削減すべき。.

実用的な購入の質問は、単に「なぜ金型は高価なのですか?」ではありません。より良い質問は、「どの形状の選択が金型コストを発生させており、それらの選択は機能に必要ですか?」です。形状レベルのコストトレードオフについては、以下を確認してください。 コストを考慮したMIM設計.

金型製作前に発見すべき一般的な金型設計ミス

多くの金型関連の問題は、図面を金型製作前にレビューすれば回避可能である。以下のミスは、部品がCAD上では単純に見えても、金型離型、グリーンパートの取り出し、脱脂、焼結時に異なる挙動を示すために一般的である。.

よくある間違い 生産リスク より良い対応策
図面に保護面の指示がない ゲート、エジェクタ、またはパーティングマークが機能に影響を与える可能性がある。. シール面、摺動面、外観面、基準面をマークしてください。.
金型レビューなしでサイドホールを配置 スライドまたはサイドコアはコストとバリのリスクを増加させる可能性があります。. 方向、公差、またはプロセスを変更できるかどうかを確認してください。.
深い止まり穴を成形形状として設計 コアピンがたわんだり破損する可能性があります。. 貫通穴、深さの低減、または二次加工を検討してください。.
すべての寸法に厳しい公差を適用 金型と検査のコストが不必要に増加する可能性があります。. 重要な寸法と非重要な寸法を分離してください。.
収縮を単純なスケールファクターとして扱う 最終寸法は形状や焼結挙動により変動する可能性があります。. 収縮に敏感なフィーチャーと検査基準点をレビューしてください。.
T1まではエジェクタマークを無視 機能面や外観面に影響が出る可能性があります。. 金型製作前に許容マークゾーンを確認してください。.

例:スライドを避けるためのサイドホールの再配向

問題 コンパクトなMIMブラケットで、機械加工設計から引き継いだサイドホールがありました。元のMIMレイアウトでは、そのホールはスライドを必要とし、局所的なフラッシュインターフェースが発生しました。.
発生理由 穴の方向が機能に不可欠であるか、または主型開き方向に適合するかを確認せずに、形状がMIMに転送されました。.
設計対応 穴は主開き方向に再配向され、その公差がレビューされました。同様の穴、スロット、アンダーカットは、スライドが受け入れられる前に、機能、方向、公差、および金型加工価値について確認する必要があります。.

金型設計以外の追加のDFM失敗モードについては、以下を参照してください。 MIM設計におけるよくあるミス.

MIM金型設計レビューには何を送るべきか?

有用なMIM金型設計レビューには、部品の画像や基本的な寸法以上のものが必要です。サプライヤーは、部品の機能、重要な面、公差の優先順位、材料の期待値、生産量、そしてプロジェクトが金型製作前にまだ柔軟性があるかどうかを理解する必要があります。.

提供する情報 重要性
2D図面 公差、データム、表面注記、検査要件を示します。.
3D CADファイル 金型の開閉方向、アンダーカット、工具の動きをレビューできます。.
重要寸法 収縮に敏感な特徴や検査に敏感な特徴を特定するのに役立ちます。.
保護面 ゲート、エジェクタ、パーティングマークが機能面に配置されるのを防ぎます。.
材料要件 フィードストックの選択、焼結挙動、特性、および用途適合性に影響します。.
表面仕上げ要件 許容される跡、研磨、機械加工、コーティング、または後処理に影響します。.
推定年間数量 金型の複雑さとマルチキャビティ金型の妥当性を判断するのに役立ちます。.
適用背景 エンジニアリングチームが負荷、摩耗、腐食、組立、または外観のニーズを理解するのに役立ちます。.
試作段階または量産段階 金型投資前に設計変更がまだ実用的かどうかを判断します。.

RFQ前に、図面上でこれらの領域をマークしてください

金型設計レビューの精度を高めるため、保護化粧面、シール面、摺動面、基準面、重要寸法、サイド穴、アンダーカット、薄肉スロット、平面度敏感領域、および許容跡ゾーンを特定します。これにより、エンジニアリングチームは金型投資前にパーティングライン、ゲート跡、エジェクタ跡、スライド界面、収縮敏感寸法、および二次加工の必要性をレビューできます。.

最も強力なレビューは金型リリース前に行われます。金型が完成すると、パーティングライン、ゲート、エジェクタ、スライド、または収縮関連の問題の修正は、より時間とコストがかかる可能性があります。.

MIM金型設計レビューのための図面を提出する

部品にサイドホール、アンダーカット、深穴、薄肉スロット、保護された外観面、シール面、厳しい基準寸法、または大量生産要件が含まれる場合、金型製作前にプロジェクト情報を送信し、金型設計とDFMレビューを依頼してください。.

2D図面と3D CADファイル 重要な寸法と公差の優先順位 材料と表面仕上げの要件 保護された機能面または外観面 推定年間数量とプロジェクト段階 アプリケーションの背景と組立要件

XTMIMは、金型の開き方向、パーティングラインの配置、ゲートおよびエジェクタマークの制限、スライド、インサート、コアピン、シャットオフリスク、焼結収縮に敏感な寸法、および金型投資、試作、量産前に簡略化すべき形状についてレビューできます。.

図面を提出して金型設計レビューを受ける

MIM金型設計に関するFAQ

MIM金型設計とは何ですか?

MIM金型設計は、部品図面を成形可能なグリーン部品に変換するための金型計画プロセスです。キャビティレイアウト、パーティングラインの配置、金型開き方向、スライド、インサート、コアピン、エジェクション、シャットオフ面、ベント、マーク位置が含まれます。MIMでは、金型設計は脱脂、焼結収縮、最終寸法、検査要件も考慮する必要があります。.

MIM金型設計はプラスチック射出成形金型設計とどう違うのですか?

MIMは射出成形の原理を利用しますが、成形された部品は最終製品ではありません。金属粉末とバインダーから作られたグリーン部品です。成形後、バインダーを除去し、部品を焼結して高密度の金属部品にする必要があります。つまり、金型設計はグリーン部品の強度、エジェクションによる損傷、収縮、焼結挙動、最終寸法管理を考慮しなければなりません。.

MIMにおいてパーティングラインの配置が重要なのはなぜですか?

パーティングラインの配置は、外観、バリのリスク、組み立て、シール、摺動機能、検査に影響を与える可能性があるため重要です。目に見えるパーティングラインは非重要面では許容される場合がありますが、シール面、摺動面、外観面、基準面、嵌合面では通常避けるべきです。.

MIM部品にスライドやサイドアクションが必要になるのはどのような場合ですか?

スライド機構やサイドアクションは、機能上重要なサイド穴、アンダーカット、交差穴、または類似の形状が、主型開き方向で抜き取れない場合に考慮されます。サイド形状があれば必ず必要というわけではありません。金型コスト、メンテナンス、またはフラッシュのリスクを低減し、かつ機能性を損なわない場合に、再設計、再配向、簡素化、または焼結後の機械加工の方が実用的になることがあります。.

最終的なMIM部品にエジェクタピン跡は残りますか?

残る可能性があります。グリーンパ部品の取り出し時に生じたエジェクタ跡は、脱脂・焼結後も視認されたり、機能面に影響を与えることがあります。表面が外観面、シール面、摺動面、または検査基準面として使用される場合は、金型設計前に保護面として指定する必要があります。.

MIM金型設計レビューにはどのようなファイルが必要ですか?

有用なレビューには通常、2D図面、3D CADファイル、材料要件、重要寸法、公差優先順位、保護面指示、表面仕上げ要件、推定年間生産量、および用途背景が必要です。これらの情報により、サプライヤーは金型離型、金型複雑性、エジェクション、収縮影響寸法、および生産実現性を評価できます。.

XTMIMエンジニアリングチームによるレビュー済み

MIM金型レビューでは、DFM、金型リスク、グリーン部品の取り扱い、脱脂および焼結の影響、公差計画、検査、および生産の実現可能性を考慮する必要があります。最終的な金型決定には、プロジェクト固有の図面レビュー、材料確認、金型設計、およびプロセス検証が必要です。.

MIM金型レビューのための技術参考資料

The MIMA Design Center 複雑なMIM設計と金型に関する考慮事項を網羅しています。 MPIF MIMプロセス概要 グリーン部品の取り外し、バインダー抽出、および焼結について説明し、 MPIF規格35-MIM 金型設計ではなく材料仕様に対応しています。金型レイアウト、達成可能な公差、および生産の実現可能性については、引き続きプロジェクト固有のDFMレビューが必要です。.