金属射出成形(MIM)とインベストメント鋳造はどちらも複雑な金属部品を製造できますが、解決する製造上の課題は異なります。MIMは、部品が小型で形状が複雑、機械加工が困難、かつ中~大量生産が求められる場合に、通常より適した選択肢となります。インベストメント鋳造は、部品が大型、生産量が低~中程度、合金の選択肢が鋳造で確立されている、または鋳造後に重要な特徴を機械加工してもコスト優位性が損なわれない場合に実用的です。.
クイックアンサー: 選択する 金属射出成形(MIM) 部品が小型で複雑、大量生産向けであり、成形による微細な特徴が加工や組立を削減できる場合に適しています。部品が大型で中〜低量生産、鋳造合金ルートに適している場合、または重要な面に鋳造後の機械加工が必要な場合は、インベストメント鋳造を選択します。正しい判断は、図面形状、断面厚さ、材料ルート、公差範囲、年間数量、表面要件、品質リスク、および許容される完成部品のコストに依存します。.
実際の部品については、金型、材料選定、寸法管理、表面処理、検査、歩留まり、および総コストを考慮した後に製造ルートが安定するかどうかに基づいて、プロセス選定を行う必要があります。これは、既存のインベストメント鋳造部品を鋳造のままにするか、MIM用に再設計するかを決定する際に特に重要です。.
簡易選択表:MIMとインベストメント鋳造の使い分け
| プロジェクト要素 | MIMを選ぶべき場合. | インベストメント鋳造を選ぶべき場合. |
|---|---|---|
| 部品サイズ | 部品が小型、コンパクト、手のひらサイズで、粉末コストがプロジェクトを圧迫しない場合。. | 部品が中型から大型、重量がある、または脱脂・焼結にコストがかかりすぎる場合。. |
| 形状 | 設計に小さな穴、溝、アンダーカット、薄肉、微細なディテール、または機械加工にコストがかかる複数の特徴がある場合。. | 形状は複雑だが、ワックスパターン作成、シェルモールディング、鋳造フロー、鋳造後の仕上げに適している場合。. |
| 生産数量 | 年間数量が中~高で、金型コストを量産で償却できる場合。. | 数量が低~中で、多キャビティ生産効率よりも鋳造の柔軟性が必要な場合。. |
| 材料の選択 | この合金は実績のあるMIMフィードストックとして入手可能であり、安定した焼結プロセスが確立されています。. | この合金は鋳造合金としてより確立されているか、顧客から鋳造ルートとして指定されています。. |
| 公差 | 再現性のある小型部品の寸法管理が重要であり、MIM金型と焼結戦略によって重要な特徴をサポートできます。. | 重要な特徴は鋳造後に機械加工できますが、完成部品の総コストが魅力的でなくなることはありません。. |
| 表面仕上げ | 微細な形状詳細と二次加工の削減は価値があります。. | 鋳造面に加えて、研削、ブラスト、研磨、または機械加工が許容されます。. |
| コスト要因 | 完成部品コストは、機械加工、組立、スクラップ、または検査選別を量産にわたって削減することで改善します。. | 初期金型コストの低さや大型部品の鋳造経済性がより重要です。. |
| 最適 | 小型で複雑な高精度金属部品。. | 大型で複雑な鋳造金属部品。. |
この表は、金型決定のための初期スクリーニングツールとして扱ってください。金型製作前に、図面、材料グレード、重要公差、断面厚さ、年間生産量、検査方法、および使用条件を確認してください。.
インベストメント鋳造とダイカストが別々に比較される理由
インベストメント鋳造とダイカストはどちらも鋳造プロセスですが、エンジニアリングとコストのトレードオフが異なります。インベストメント鋳造は、ワックスパターン、セラミックシェル、脱ろう、溶融金属の注湯、シェル除去、仕上げを伴うロストワックス法を使用します。ダイカストは、通常、非鉄金属の大量生産部品向けに、溶融金属を高圧で鋼鉄製の金型に射出します。.
競合プロセスがロストワックス法によるインベストメント鋳造ではなく、高圧ダイカストである場合、レビューしてください MIMとダイカストの比較. その決定は、圧鋳合金の限界、抜き勾配とバリ、気孔率、ダイカスト金型コスト、および大量生産のサイクル経済性にさらに依存します。インベストメント鋳造プロジェクトでは、鋳造部品の形状、合金ルート、鋳造後の機械加工、およびMIM用に再設計することで十分な製造価値が生まれるかどうかに焦点を当てた別のレビューが必要です。.
MIMとインベストメント鋳造の主な違いは何ですか?
MIMはフィードストック射出、脱脂、焼結を使用
金属射出成形は、微細な金属粉末とバインダーシステムを混合して成形可能なフィードストックを作ることから始まります。これは MIMフィードストック 精密金型に射出されてグリーンパートを形成します。その後、バインダーは MIM脱脂プロセス, によって除去され、残ったブラウンパートは焼結されて金属組織を緻密化し、最終形状に達します。.
MIMは溶融金属鋳造プロセスではありません。部品は金型で成形されますが、最終的な金属部品は粉末冶金によって作成されます。 MIM焼結. によって作られます。金型は焼結収縮を補償する必要があり、部品設計は安定したバインダー除去、制御された支持、再現性のある寸法変化を可能にする必要があります。.
インベストメント鋳造はワックスパターン、セラミックシェル、溶融金属注入を使用
インベストメント鋳造(ロストワックス鋳造とも呼ばれる)は、異なる製造経路をたどります。ワックスパターンを作成し、ワックスツリーに組み立て、セラミックスラリーとスタッコでコーティングしてセラミックシェルを形成し、脱蝋した後、溶融金属をシェルキャビティに注入します。凝固後、シェルを除去し、必要に応じて仕上げ加工を施します。.
インベストメント鋳造の品質は、ワックスパターンの精度、シェル構築、湯口、金属の流れ、凝固、収縮、シェル除去、および鋳造後の仕上げに依存します。これらの管理ポイントは、両方のプロセスがニアネットシェイプ金属部品を対象としている場合でも、MIMとは異なります。.
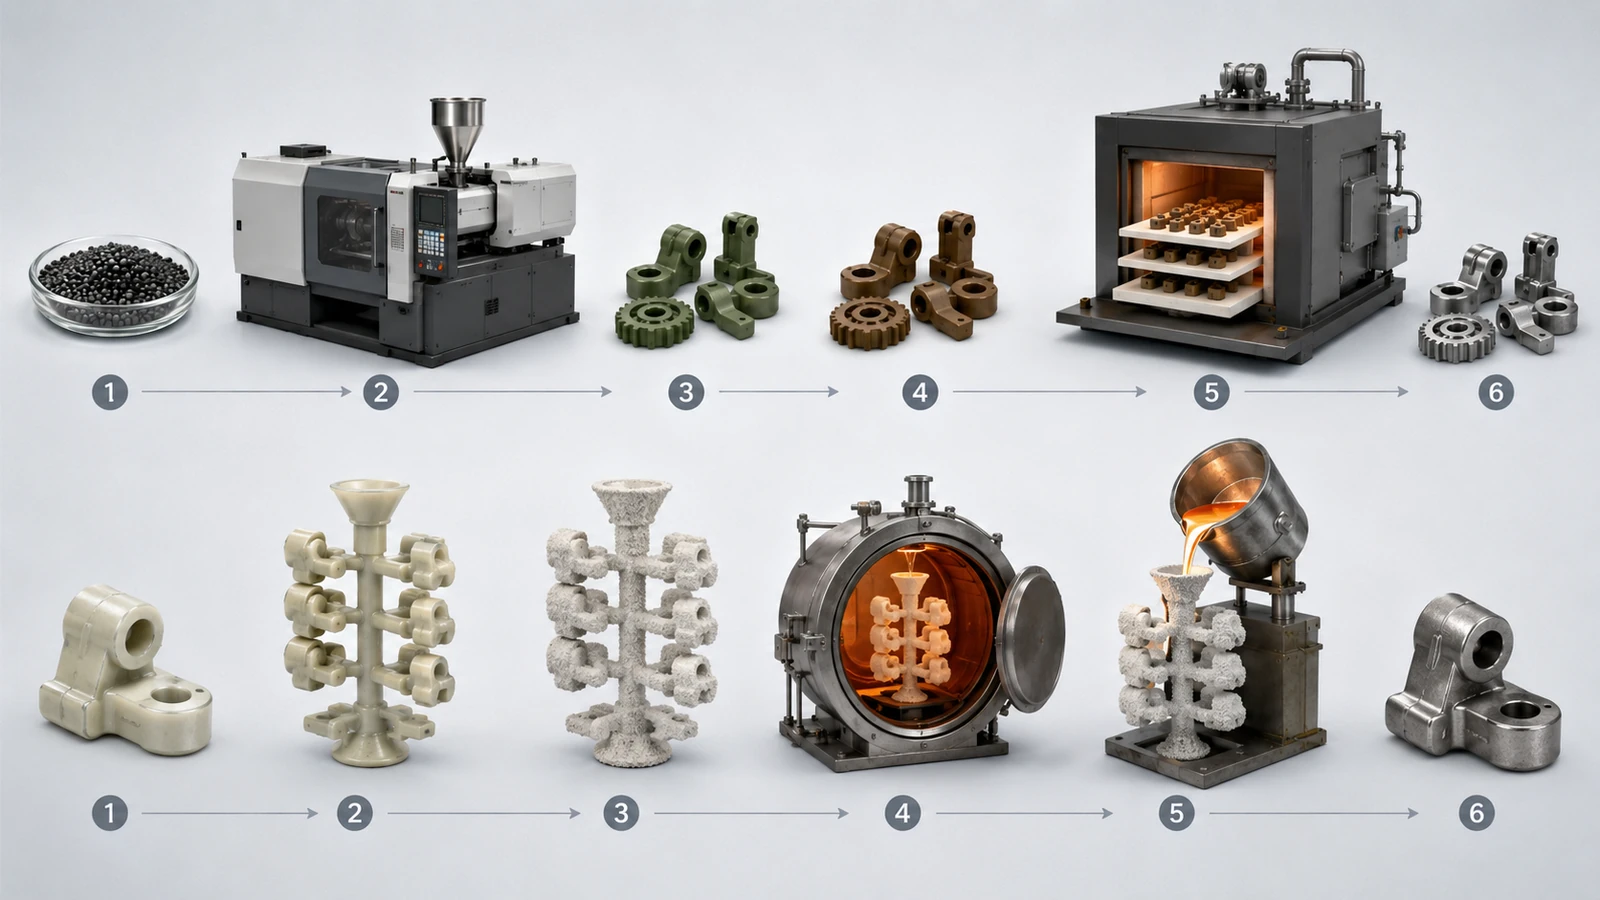
MIM vs ロストワックス鋳造:プロセス比較表
| 比較項目 | 金属射出成形(MIM) | ロストワックス鋳造 |
|---|---|---|
| 成形原理 | 金属粉末フィードストックの射出成形 | ワックス模型とセラミックシェル鋳造 |
| 成形時の材料状態 | 微細金属粉末+バインダーフィードストック | セラミックシェルに注入される溶湯 |
| 金型設計ロジック | 収縮補正とゲート・パーティングライン戦略を考慮した射出成形金型 | ワックス金型、ツリー組立、セラミックシェル造形、ゲート・押湯設計 |
| 主要熱処理工程 | 脱脂と焼結 | 脱蝋、シェル予熱、注湯、凝固 |
| 収縮メカニズム | 制御された焼結収縮 | 凝固・冷却収縮 |
| 代表的な強度 | 小型で複雑なニアネットシェイプ金属部品 | 大型または広範な鋳造金属部品 |
| 主要なプロセスリスク | ショートショット、脱脂割れ、焼結変形、収縮ばらつき、支持痕 | ポロシティ、引け巣、シェル欠陥、介在物、ゲート除去痕 |
| 最適な用途 | 大量生産の小型精密部品 | 大型または低量生産の精密鋳造部品 |
よくある間違いは、各プロセスのニアネットシェイプの主張だけを比較することです。どちらのプロセスも完全なCNC加工と比較して機械加工を削減できますが、形状、密度、表面、寸法制御の達成方法が異なります。.
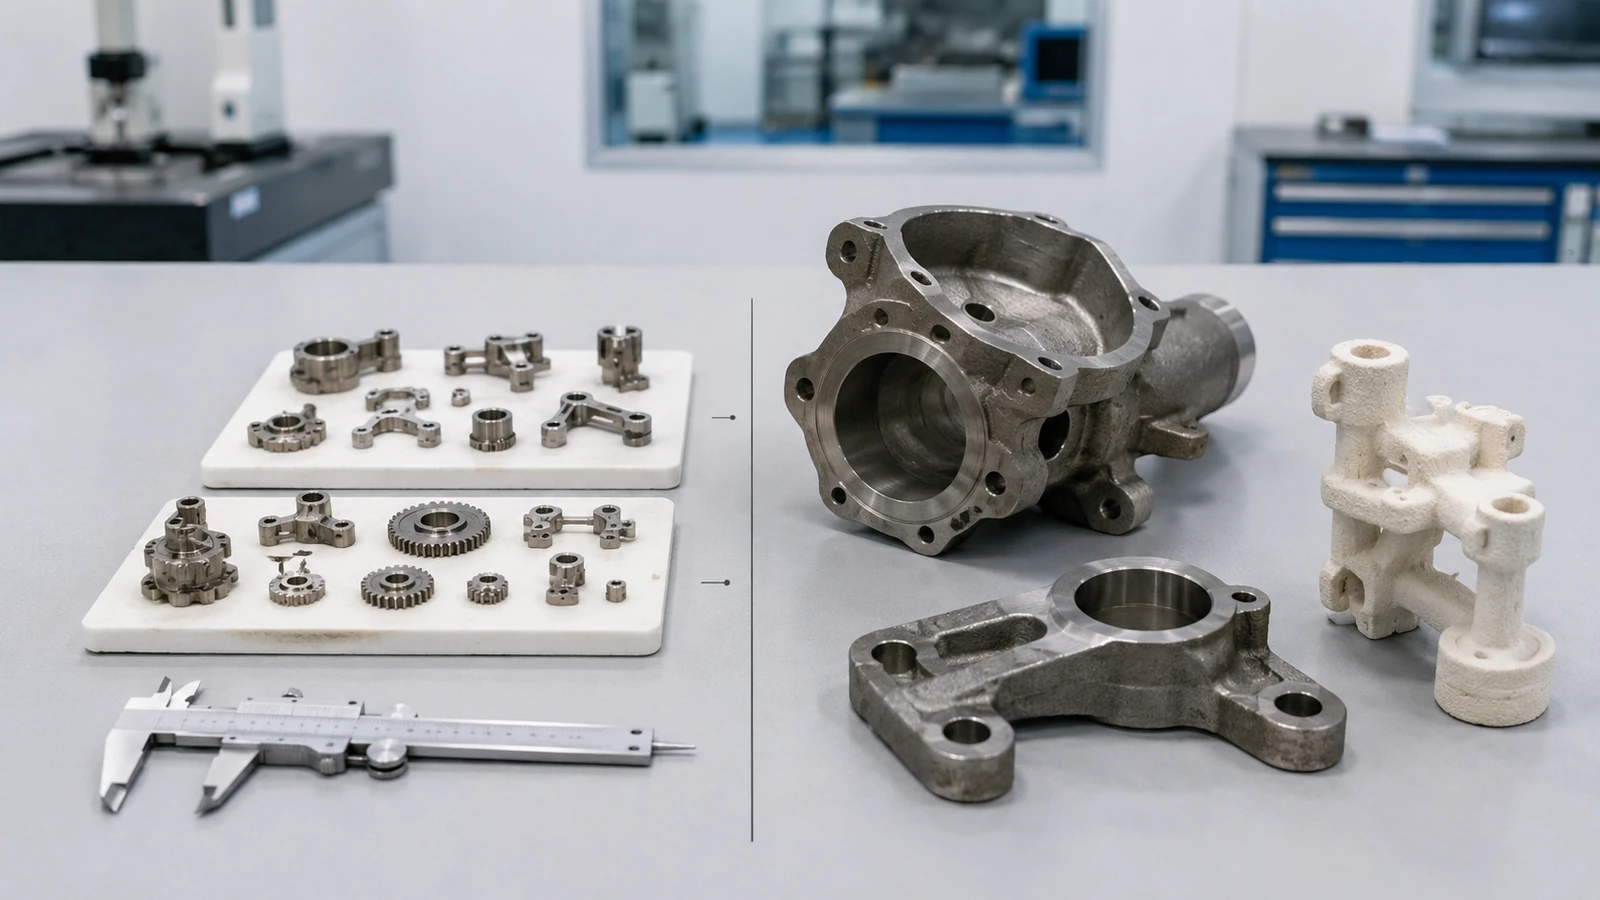
部品サイズ、重量、断面厚さ:各プロセスが実用的になる条件
小型複雑部品においてMIMが通常より強い理由
MIMが最も価値を発揮するのは、部品が安定した成形、脱脂、焼結、バッチ処理に十分小さく、かつ機械加工や鋳造に仕上げを加えると非効率になるほど複雑な場合です。適切な候補には、小型ブラケット、ヒンジ、医療機器部品、ロック部品、電子機器ハードウェア、小型構造部品、精密機構などが含まれます。.
利点はサイズだけではありません。MIMの優位性は通常、コンパクトなサイズ、複雑な形状、再現性のある生産、二次加工の削減の組み合わせから生まれます。部品に複数の小さな穴、薄肉形状、サイドグルーブ、微細なディテール、または加工が難しい形状がある場合、MIMはこれらの形状を金型から直接形成できる可能性があります。.
大型鋳造部品にはなぜインベストメント鋳造が適しているのか
インベストメント鋳造は、大型部品、厚肉部品、中低量生産に適していることが多いです。部品が大きすぎる、重すぎる、または厚すぎてMIMでは経済的でない場合、インベストメント鋳造がより実用的な選択肢となります。また、材料が鋳造に適している場合や、鋳造後に重要な面を機械加工できる場合にも有効です。.
大型構造用鋳造部品の場合、MIMの粉末コスト、金型コスト、脱脂時間、焼結制御、変形リスクが、射出成形形状の利点を上回る可能性があります。.
MIMを選択する前に肉厚が重要な理由
肉厚は、全体のサイズよりも重要な場合が多いです。小さな部品でも、厚く不均一な断面があると、バインダー除去と焼結収縮を安定させる必要があるため、MIMが困難になることがあります。厚肉部は、脱脂欠陥、内部応力、変形、不均一収縮のリスクを高める可能性があります。.
インベストメント鋳造でも肉厚は重要ですが、理由は異なります。鋳造技術者は、溶湯の流動、押湯、ホットスポット、凝固、引け巣を考慮する必要があります。インベストメント鋳造で機能する設計が、DFMレビューなしで自動的にMIMに適しているわけではありません。.
金型製作前のMIM技術上の注意点
初期比較でMIMに適しているように見える部品でも、主要なDFM条件が解決されない場合、製造が困難、不安定、または非経済的になる可能性があります。以下の項目は、金型製作前のスクリーニングフラグであり、普遍的な生産限界ではありません。.
| レビュー項目 | MIMの注意点 | 金型製作前に確認すべき事項 |
|---|---|---|
| 部品エンベロープ | 粉末コスト、脱脂時間、炉の装入、および変形リスクが支配的になる可能性のある、大きくて重い、またはかさばる形状。. | 部品の質量、炉の取り扱い、焼結サポートを確認し、機械加工または組み立ての削減がMIMを正当化するのに十分かどうかを確認します。. |
| 断面厚さ | 非常に厚い、非常に不均一なセクション、または薄い特徴に接続された孤立した質量集中。. | 脱脂パス、厚肉から薄肉への移行、変形リスクを確認し、機能しない材料を削減または再分配できるかどうかをレビューします。. |
| 年間数量 | 専用金型とプロセス検証を正当化できない、低または不確かな繰り返し需要。. | 金型償却費と完成部品コストを、インベストメント鋳造、CNC機械加工、またはその他のコミットメントの少ないルートと比較します。. |
| 機能値 | 焼結後にほとんどの機能的な特徴に機械加工が必要な、シンプルな形状。. | 成形可能な穴、溝、スロット、歯、スプライン、アンダーカット様の特徴、または統合された機能を特定し、二次加工を削除します。. |
| 材料の選択 | 指定された合金は、実用的なMIMフィードストック、安定した焼結ウィンドウ、または検証済みの特性経路が不足しています。. | 粉末とフィードストックの入手可能性、焼結挙動、熱処理、密度、腐食または機械的要件、および用途固有の許容基準を確認してください。. |
| 重要公差 | 公差は図面全体に適用されていますが、明確な基準優先順位がなく、二次加工の許容範囲もありません。. | 重要な寸法と重要でない寸法を分離し、どの特徴が金型補正、焼結サポート、サイジング、検査管理、または限定的な機械加工に依存するかを定義します。. |
EPMA MIM設計ガイドラインでは、公差、表面仕上げ、部品サイズ、および断面厚さもプロセス依存の要因として扱っており、実際の部品と製造ルートで確認する必要があります。. EPMA MIM設計ガイダンスを参照.
形状と設計の複雑さ:微細形状の処理に優れているのはどちらのプロセスか?
MIMが明確な優位性を持つ分野
小さな金属部品に微細な形状が必要で、機械加工ではコストが高くなったり、鋳造後の一貫した保持が難しい場合、MIMは通常より強力です。典型的なMIMに適した形状には以下が含まれます:
- 小さな貫通穴と止まり穴
- 交差穴と斜め穴
- 適切な形状の薄肉
- 溝、小さなスロット、側面形状
- 金型設計で離型が可能なアンダーカット
- 微細な歯、スプライン、または成形された機能的なディテール
- 複数の機械加工部品や組立部品からの部品統合
- 中量から大量生産における再現性のある小さな形状
金属射出成形協会(MIMA)は、MIMが薄肉部、鋭利な形状、小径穴、優れた表面仕上げ、仕上げ加工の低減、および小型部品の大量生産において、インベストメント鋳造よりも優位性を発揮できると指摘しています。. MIMAの設計ガイダンスを参照.
インベストメント鋳造が依然として有効なケース
インベストメント鋳造は、複雑な鋳造形状、大型の金属部品、有機的な輪郭、厚肉部、および射出成形と焼結の経済性に適さない形状に対して有効です。また、部品形状が複雑であっても、MIMレベルの成形再現性を必要とする微細な特徴が少ない場合にも適しています。.
生産においては、複雑さが「鋳造の複雑さ」か「小型精密形状の複雑さ」かに依存します。湾曲した鋳造ボディはインベストメント鋳造に適した候補です。一方、複数の微細な機能形状を持つ小型部品はMIMの方が適しています。.
設計レビュー警告:鋳造形状をそのままMIMに移行できない場合がある
よくある間違いは、インベストメント鋳造の図面をそのままMIM生産に持ち込み、再設計を行わないことです。これにより、金型や品質に関する回避可能なリスクが生じます。.
インベストメント鋳造からMIMに移行する前に、エンジニアは以下を再確認する必要があります:
- 肉厚の均一性と厚肉から薄肉への移行部
- ゲート位置、パーティングライン、および突き出し方向
- 脱脂経路とバインダー閉じ込めリスク
- 焼結支持方向と変形リスク
- 収縮補償と基準面戦略
- 重要機能面と加工代
- 鋳造R、ボス、リブ、肉厚部の再設計要否
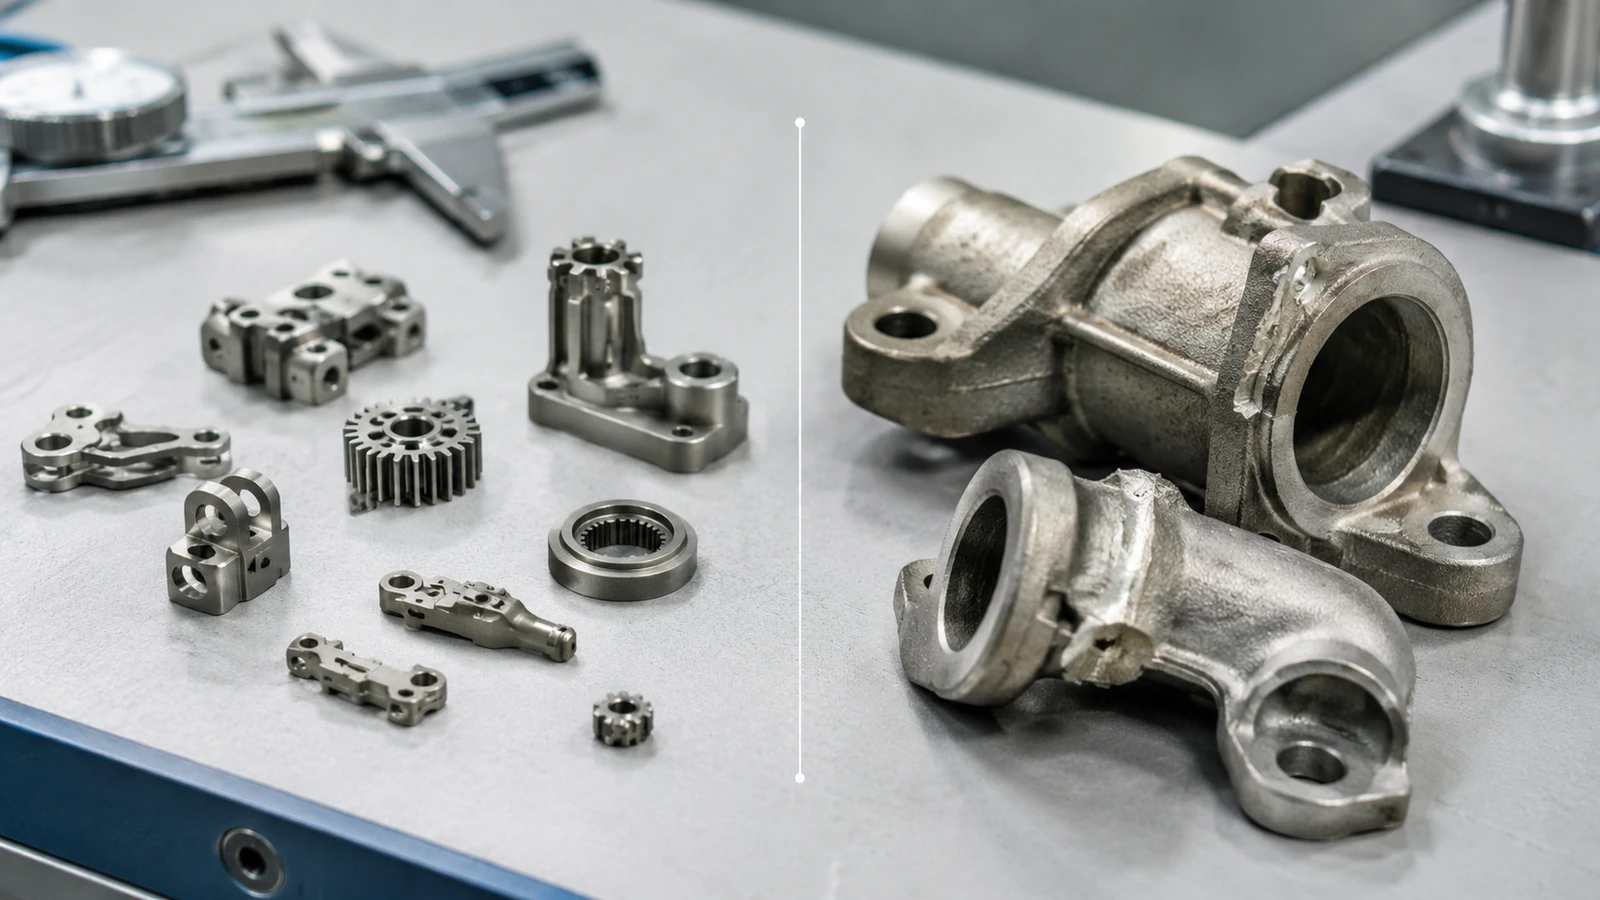
材料選定:MIM粉末 vs 鋳造合金
MIM材料は粉末の入手性と焼結挙動で選定すべき
MIM材料の選定は合金名だけでは決まらない。適切な粉末として入手可能であり、フィードストック調製に適合し、選択した形状に成形可能で、脱脂工程で安定し、焼結および二次加工後に要求される密度と特性を達成できる材料でなければならない。.
一般的なMIM材料ファミリーには、ステンレス鋼、低合金鋼、工具鋼、軟磁性合金、タングステン合金、コバルトクロム合金、およびサプライヤーが実証済みのプロセス能力を持つ一部のチタン合金が含まれます。ただし、すべての鍛造合金や鋳造合金がMIMに実用的であるとは限りません。.
インベストメント鋳造は通常、より広範な鋳造合金ルートを提供する
インベストメント鋳造は、ステンレス鋼、炭素鋼、ニッケル合金、コバルト合金、アルミニウム合金、銅合金、チタン合金、耐熱合金など、多くの鋳造合金ファミリーに広く使用されており、鋳造所の能力とアプリケーション要件に依存します。.
これが、インベストメント鋳造が航空宇宙、防衛、エネルギー、医療、産業用途で依然として強い理由の一つです。特定の大型、高温、または合金固有の鋳造部品では、インベストメント鋳造がより確立されたルートとなる場合があります。.
合金名だけで選択しない
同じ合金ファミリーでも、MIMとインベストメント鋳造では挙動が異なる場合があります。密度、微細構造、熱処理応答、腐食挙動、磁気特性、表面状態、寸法安定性はすべて、プロセスルートに依存する可能性があります。.
材料の実現可能性は、部品とプロセスのレベルで確認する必要があります。選択したMIMルートは、必要な合金、形状、年間生産量、重要な寸法、検査要件、および運用パフォーマンスを一貫して生成できますか?
コストと生産量:どちらのプロセスがより経済的か?
MIMのコストロジック
MIMは通常、低量産の鋳造ルートよりも初期のエンジニアリングと金型への投資が高くなります。金型、フィードストック開発、成形検証、脱脂、焼結、検査のセットアップは、プロジェクトによって正当化される必要があります。.
MIMは、生産量が十分に高く金型費を償却できる場合、多面取り金型を使用できる場合、高価な機械加工を削減できる場合、または複数の部品を1つの成形部品に統合できる場合に、より魅力的になります。.
インベストメント鋳造のコストロジック
インベストメント鋳造は、年間生産量が少ない場合、部品サイズが大きい場合、または設計が鋳造に適している場合に、より経済的になることがあります。また、プロジェクトで鋳造合金ルートが必要な場合、初期の金型の柔軟性が重要な場合、または二次機械加工がすでに想定されている場合にも、より実用的です。.
ただし、インベストメント鋳造のコストは鋳造価格だけで判断すべきではありません。セラミックシェル製造、湯口、歩留まり、熱処理、仕上げ、機械加工、検査はすべて、最終的な部品コストに影響を与える可能性があります。.
コスト比較表
| コスト要因 | MIMに有利 | インベストメント鋳造に有利 |
|---|---|---|
| 年間数量 | 中〜高リピート生産 | 低~中量産向け |
| 部品サイズ | 小型・コンパクト | 中~大量産向け |
| 形状 | 小型の複雑な細部により機械加工を削減 | 多くの微細形状を必要としない鋳造の複雑さ |
| 金型償却 | 量産時に強みを発揮 | 初期投資を抑えたい場合に適している |
| 材料費の影響 | 部品重量が小さい場合に許容されやすい | 鋳造金属の大きな質量に適することが多い |
| 機械加工の削減 | 成形可能な形状であれば大きな利点 | 重要な面には機械加工が必要な場合もある |
| 最終コストのロジック | 完成部品のコストが量産効果で低下する場合に最適 | 鋳造と仕上げ加工のコストが経済的に成立する場合に最適 |
公差と寸法管理
繰り返し生産される小型部品の公差においてMIMが強みを発揮する理由
MIMは、形状が適切でプロセスが適切に制御されている場合、繰り返し生産される小型部品の公差において強みを発揮できます。射出成形金型は収縮補償を考慮して設計でき、生産プロセスはフィードストック、成形パラメータ、脱脂、焼結サポート、検査フィードバックに合わせて調整できます。.
これは、小さな特徴を持ち、繰り返し生産が求められる部品にとって重要です。同じ形状を数千から数百万個にわたって一貫して生産する必要がある場合、MIMは、繰り返しの機械加工や手作業による仕上げが必要な鋳造ルートよりも魅力的になります。.
ただし、MIMがすべての部品に対して自動的に厳しい公差を実現できるわけではありません。肉厚バランスの不良、焼結形状の支持不足、大きな質量ばらつき、または非現実的な図面公差は、依然として品質問題を引き起こす可能性があります。.
精密寸法に機械加工が必要となるインベストメント鋳造の理由
インベストメント鋳造は精密で複雑な鋳造品を製造できますが、重要な寸法はワックスパターン、セラミックシェル、熱膨張、金属流動、凝固、冷却、ゲート除去、鋳造後の仕上げに依存することがよくあります。高精度の基準面、シール面、ベアリング嵌合部、ねじ部などでは、機械加工が必要となる場合があります。.
意味のあるコスト比較には、鋳造価格だけでなく、鋳造、研削、機械加工、仕上げ、検査、および歩留まりを含める必要があります。.
表面仕上げと二次加工
MIMは一部の仕上げおよび機械加工工程を削減できる
MIMは微細な成形ディテールを再現でき、小さなフィーチャーの機械加工の必要性を低減する可能性があります。適切な部品では、溝、小穴、ロゴ、テクスチャ、スプライン、複雑な輪郭などのフィーチャーを機械加工ではなく成形できる場合があります。.
MIM二次加工 プロジェクトによっては、依然として必要になる場合があります。これらには、熱処理、サイジング、研磨、不動態化、めっき、コーティング、CNC機械加工、またはその他の仕上げ操作が含まれます。MIMは、成形された形状が二次機械加工を十分に除去して最終部品のプロセスを改善する場合に価値があり、すべての仕上げ工程がなくなることが期待される場合ではありません。.
インベストメント鋳造部品には研削、機械加工、または表面仕上げが必要な場合がある
インベストメント鋳造部品には、ゲート除去、シェル除去の清掃、研削、ブラスト、研磨、熱処理、機械加工、または表面仕上げが必要な場合があります。一部の表面は鋳造ままの状態で許容される場合がありますが、重要なフィーチャーには鋳造後の機械加工が必要となる場合があります。.
本当の比較は完成部品の総コストである
投資鋳造ブランク価格ではなく、受け入れられた最終部品のコストを、MIMブランク価格と比較してください。.
- 金型とプロセス開発
- 材料とフィードストックまたは鋳造合金コスト
- スクラップリスクと検査選別
- 機械加工と仕上げ工数
- 熱処理または表面処理
- 歩留まり、リードタイム、再現性
- 最終的な機能受入基準(ブランク価格のみではない)
品質リスクと検査の重点:焼結変形 vs 鋳造欠陥
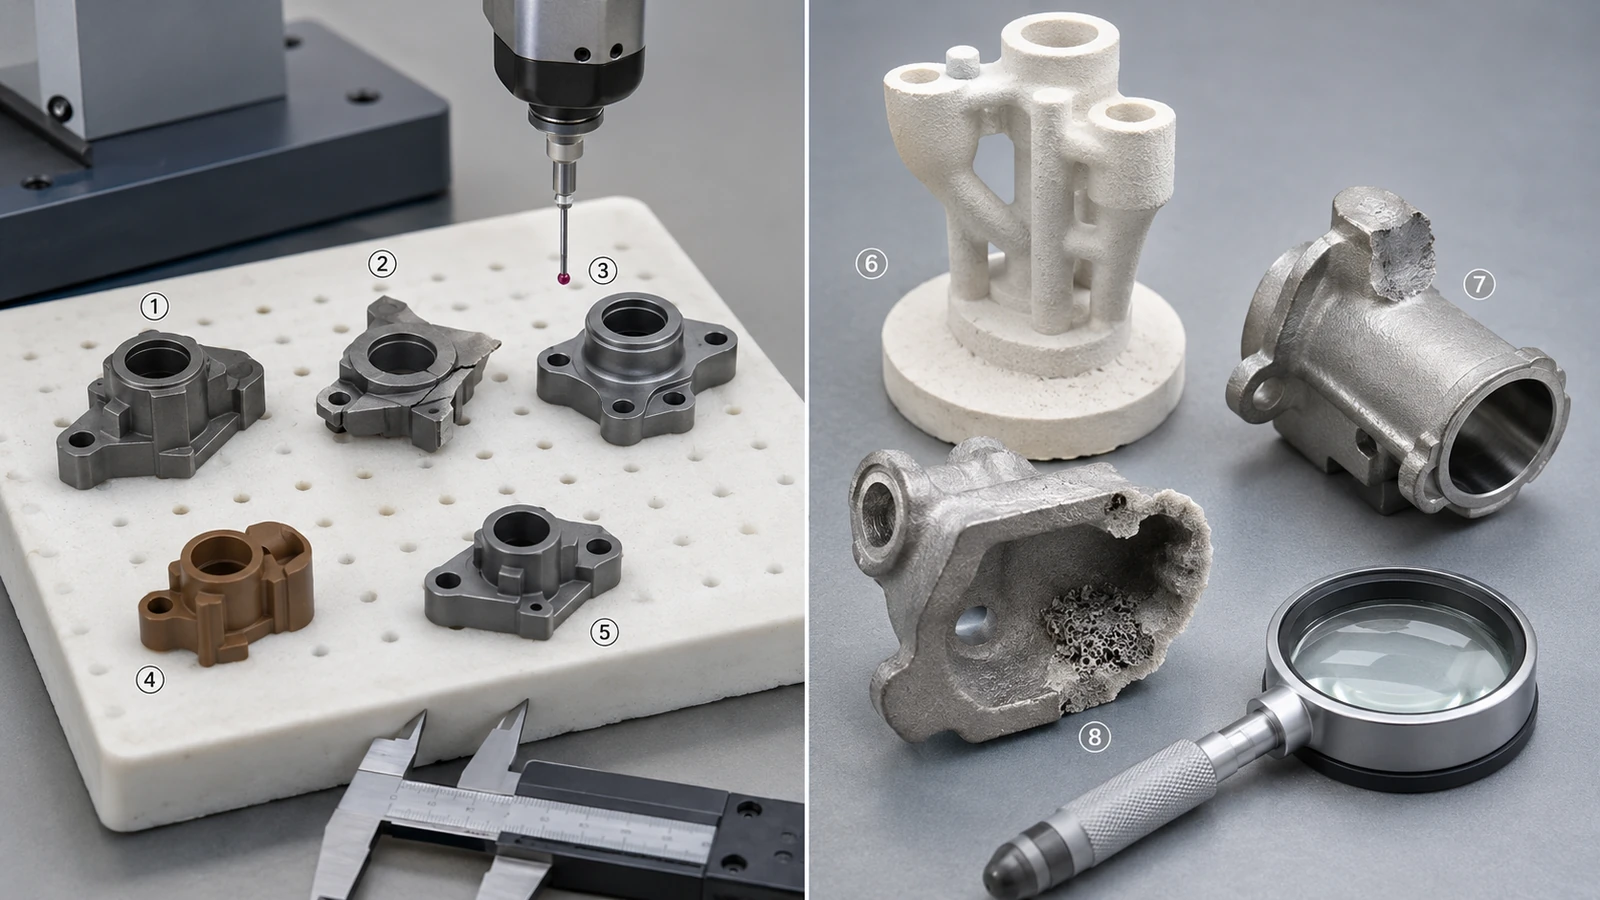
MIMの品質リスク:脱脂割れ、焼結変形、収縮ばらつき
MIMの品質リスクは、通常、形状とプロセス制御の相互作用から生じます。一般的なリスクとしては、ショートショット、ウェルドライン、グリーン部品のハンドリング損傷、脱脂割れ、ブラウン部品の脆弱性、焼結変形、不均一な収縮、支持不良による反り、ロット間の寸法変動、焼結後や仕上げ後の表面欠陥などがあります。.
これらのリスクはMIMが不安定であることを意味するのではありません。MIMは粉末ベースの射出成形と焼結のプロセスとして評価されるべきであり、単純な鋳造の代替として見るべきではないということです。.
ロストワックス精密鋳造の品質リスク:ポロシティ、引け巣、シェル欠陥、ゲート除去
ロストワックス精密鋳造の品質リスクは、ワックスパターンの品質、シェル積層、脱蝋、注湯、凝固、仕上げに起因します。典型的な懸念事項としては、ワックスパターンのばらつき、シェル割れ、ポロシティ、引け巣、介在物、湯回り不良、ゲート除去痕、表面欠陥、および加工代の問題が挙げられます。.
ロストワックス精密鋳造協会(Investment Casting Institute)は、シェル積層を、ワックスツリーの周りにセラミックスラリーとスタッコを繰り返し塗布し、その後脱蝋して予熱したシェルに注湯するプロセスと定義しています。. シェル積層の参考資料を参照.
エンジニアが量産承認前に検査すべき項目
いずれかのプロセスを承認する前に、エンジニアは検査方法、データム構造、機能面、重要寸法、材料状態、熱処理要件、外観基準、およびロット間の管理基準を明確に定義する必要があります。.
| リスク領域 | MIMのレビュー重点項目 | ロストワックス精密鋳造のレビュー重点項目 | 重要性 |
|---|---|---|---|
| 寸法ばらつき | 金型補正、焼結収縮、支持方法、バッチ安定性 | ワックスパターン精度、シェル膨張、凝固収縮、機械加工代 | 部品形状が正しく見えても、重要な寸法が不合格になる可能性があります。. |
| 内部欠陥 | 脱脂安定性、バインダー閉じ込め、厚肉部リスク、焼結密度 | 気孔、引け巣、介在物、注湯方案とゲート設計 | 内部欠陥は、強度、シール性、疲労、耐食性、または組立信頼性に影響を与える可能性があります。. |
| 表面と仕上げ | 金型表面、焼結痕、支持具接触、二次仕上げの必要性 | シェルテクスチャ、ゲート除去、ブラスト、研削、研磨、機械加工 | 表面状態は、外観の許容性、摩擦、シール性、耐食性に影響を与えます。. |
| 生産再現性 | フィードストックのロット管理、成形パラメータ、脱脂・焼結サイクルの一貫性 | ワックス組立、シェル乾燥、注湯温度、冷却、熱処理 | 再現性は、試作承認が安定生産に移行できるかどうかを決定します。. |
あなたのインベストメント鋳造部品はMIM転換の良い候補ですか?
既存のインベストメント鋳造部品をMIMへの転換検討に値するか
現在の製造方法自体が回避可能なコスト、ばらつき、または後工程作業を生み出している場合に、転換検討は最も有効です。以下のような兆候が強い場合:
- 小さな機能部品を作成するために、繰り返し機械加工、研削、または仕上げが必要となる。.
- 寸法公差や仕上げにより、繰り返し検査、選別、または手直しが発生している。.
- 複数の部品や工程を、一つの成形部品に統合できる可能性がある。.
- 専用金型と工程検証を正当化できるだけの年間需要が安定している。.
- 肉厚の均一化と焼結サポートを考慮した再設計が可能である。.
- 指定された材料に、実用的で実績のあるMIM用フィードストックと焼結工程が存在する。.
転換候補として有力なのは、単に小さな鋳造品ではありません。既存の鋳造方法が、再設計されたMIM部品によって削減できる、かなりの機械加工、仕上げ、組立、繰り返し精度、または総コストの課題を残している場合に、MIMはより魅力的になります。.
転換によって十分な価値が得られない場合
インベストメント鋳造ルートを維持する方が実用的である場合:
- 現在の鋳造品が、ほとんど後工程加工なしでコスト、品質、納期を満たしている。.
- 需要が低いか不安定なため、専用のMIM金型やバリデーションの正当化が困難。.
- 部品が大型、重量物であるか、非常に厚く不均一な断面が支配的である。.
- 必要な合金、鋳造組織、または顧客仕様は、鋳造ルートによって異なります。.
- 最も重要な表面は、MIM後も完全な機械加工が必要になる場合があります。.
- 機能性を損なうことなく、MIMのゲート、脱脂、収縮制御、エジェクション、または焼結サポートに適応できない形状です。.
インベストメント鋳造からMIMに置き換える前に再確認すべき事項
インベストメント鋳造部品をMIMに切り替える前に、部品全体の外形、最大断面厚さ、肉厚のばらつき、内部穴、ゲートとパーティングラインのオプション、焼結時の支持方向、重要公差領域、機械加工代、材料の入手性、生産量、検査要件、および適用環境を再確認してください。.
ロストワックス鋳造部品がMIM候補に見えても再設計が必要な場合
設計上の問題: 複数の穴と機械加工されたスロットを持つ小さな鋳造部品は、当初MIMへの転換に適しているように見えますが、薄いアームに接続された厚いボスや、最も長いスパンにわたる重要な平面度要件があると、その評価が変わる可能性があります。.
鋳造図面の変更が必要な理由: 元の形状は、局所的に重い肉厚部が溶融金属として充填され、後で機械加工できるため、インベストメント鋳造では機能する可能性があります。MIMでは、同じ質量集中がバインダー除去挙動、収縮バランス、焼結サポート要件を変更し、部品全体が小さいままでも歪みのリスクを高めます。.
エンジニアリング対応: 金型設計の前に、肉厚バランス、ゲート位置、サポート方向、基準戦略、重要な平面度、および機械加工代を確認してください。機能が許す範囲で、非重要部分の質量を削減するか、機能面を明確な検査計画に結び付けながら、厚肉部から薄肉部への遷移を滑らかにしてください。.
MIMとロストワックス鋳造を比較する際のよくある間違い
完成品コストではなく、生の部品価格を比較すること
鋳造価格が低くても、機械加工、研削、仕上げ、検査、歩留まり損失が大きい場合、最終コストが低くなるとは限りません。.
すべての鋳造合金がMIMに変換可能と仮定する
MIM材料の選定は、粉末の入手性、フィードストックの安定性、焼結挙動、最終密度、およびアプリケーション性能に依存します。.
断面厚さを無視する
厚い断面を持つ小さな部品でも、バインダー除去と焼結収縮を安定に保つ必要があるため、MIMには困難な場合があります。.
MIMのDFMレビューなしでインベストメント鋳造図面を再利用する
鋳造図面には、MIMに適さない形状、R、公差、機械加工代が含まれていることがよくあります。.
表面仕上げを固定プロセス値として扱う
表面仕上げは、金型、材料、プロセス制御、仕上げ方法、および部品形状に依存します。.
年間数量を無視する
MIMは、量産規模が金型製作とプロセス開発を正当化できるほど大きい場合に、より魅力的な選択肢となります。.
MIMまたはインベストメント鋳造を選択する前の図面レビューチェックリスト
MIMとインベストメント鋳造のどちらを選ぶか決める前に、以下の情報をサプライヤーによるレビューのために準備してください:
- 重要寸法を含む2D図面
- 3D CADファイル
- 材料グレードまたは必要な機械的特性
- 推定年間数量
- 部品重量と外形寸法
- 最大および最小肉厚
- 重要公差領域
- 表面仕上げ要件
- 熱処理要件
- 耐食性、耐摩耗性、磁性、または生体適合性の要件
- 組み立てインターフェース
- 機能面
- 既存工程の課題
- 現在の機械加工または仕上げ工程
- 目標生産段階:試作、量産試作、または量産
有用なRFQには、図面、材料要件、公差の期待値、年間生産量、用途背景、および金型製作前に解決する必要のある現在の鋳造または機械加工の問題を含めるべきです。.
見積もり依頼前に、これら6項目を送付してください
大まかな価格見積もりではなく、有用な工程提案を受けるためには、エンジニアリングレビューに十分な情報を送付してください。以下の6項目により、XTMIMはMIMがインベストメント鋳造と比較して技術的・商業的に適切かどうかを判断できます。.
- 重要寸法を記入した2D図面
- 形状と成形性を確認するための3D CADファイル
- 材料グレードまたは要求性能目標
- 推定年間数量と生産段階
- 重要な公差、表面、および組立要件
- 現在の鋳造、機械加工、品質、またはコストに関する課題
図面パッケージが明確であればあるほど、その部品がMIMに適しているか、精密鋳造プロジェクトとしてより適しているか、またはどのプロセスでも正確に見積もる前に設計変更が必要かを特定しやすくなります。.
精密鋳造部品をMIMに変換できるかどうかを知りたいですか?
図面、3Dファイル、材料要件、重要な公差、表面要件、推定年間数量をお送りください。XTMIMが、部品がMIMに適しているか、再設計が必要か、金型製作、試作、量産前に確認すべきプロセスリスクを評価します。.
プロセス評価のための規格と技術参考資料
MIMと精密鋳造の判断は、図面、材料要件、プロセス能力、および検査要件に基づくべきです。以下のような組織からの一般的なプロセス参考資料 MIMA, EPMA, MPIF, 、および インベストメント鋳造協会 は基本的な製造ルートと設計ロジックの定義に役立ちますが、プロジェクト固有のエンジニアリングレビューの代わりにはなりません。.
材料性能、医療用途、航空宇宙用途、耐食性、熱処理、密度、機械的特性、または検査受入基準が重要な場合、最終要件は該当するASTM、ISO、顧客、または業界標準を通じて確認する必要があります。一般的なMIMまたはインベストメント鋳造の比較が、特定の部品の許容公差、強度、密度、または表面状態を自動的に定義するものと想定しないでください。.
MIM vs インベストメント鋳造 FAQ
小規模なインベストメント鋳造部品でも、MIMには不向きな場合がありますか?
はい。全体的に小さいサイズだからといって、MIMが適しているとは限りません。肉厚すぎる、または不均一な断面、孤立した質量集中、非現実的な材料ルート、低い年間需要、または一律に厳しい公差は、部品が小さな筐体に収まる場合でも、MIMを困難または非経済的にする可能性があります。.
既存のインベストメント鋳造図面をそのままMIM金型製作に送ることはできますか?
これはツーリング準備完了のMIM図面としてではなく、出発点として使用されるべきです。金型設計の前に、肉厚、厚肉部から薄肉部への遷移、ゲートおよびエジェクターオプション、脱脂パス、焼結サポート、収縮補償、基準戦略、重要公差、および機械加工代をレビューする必要があります。.
一部の重要表面に機械加工が必要な場合でも、MIMは依然として魅力的ですか?
可能です。重要なのは、MIMが他の機械加工、仕上げ、組立、またはばらつきをどの程度削減し、最終的な部品コストを低減できるかという点です。焼結後に最も重要な形状のほとんどが依然として完全な機械加工を必要とする場合、MIMへの切り替えによるメリットは大幅に低下します。.
有用なMIMとインベストメント鋳造の比較レビューには、どのような情報が必要ですか?
2D図面、3D CADファイル、材質または性能要件、重要寸法、部品サイズと肉厚、年間生産量、表面処理および熱処理要件、使用条件、そして新しいプロセスで解決したい現在の鋳造、機械加工、品質、またはコストの問題点をご提供ください。.