
Metallpulverspritzguss und Feinguss können beide komplexe Metallkomponenten herstellen, lösen jedoch unterschiedliche fertigungstechnische Probleme. MIM ist in der Regel die bessere Wahl, wenn ein Teil klein, geometrisch detailliert, schwer zu bearbeiten ist und in wiederholbaren mittleren bis hohen Stückzahlen benötigt wird. Feinguss bleibt praktikabel, wenn die Komponente größer ist, die Stückzahl niedrig bis mittel ist, der Legierungsweg für den Guss besser etabliert ist oder kritische Merkmale nach dem Guss bearbeitet werden können, ohne den Kostenvorteil des Projekts zu verlieren.
Kurze Antwort: auswählen Metallpulverspritzguss wenn das Teil klein, komplex, in hohen Stückzahlen gefertigt wird und von geformten Feinstrukturen profitiert, die Bearbeitung oder Montage reduzieren. Wählen Sie Feinguss, wenn das Teil größer ist, niedrige bis mittlere Stückzahlen aufweist, besser für eine Gusslegierungsroute geeignet ist oder noch Nachbearbeitung an kritischen Oberflächen erfordert. Die richtige Entscheidung hängt von der Zeichnungsgeometrie, Wanddicke, Materialroute, Toleranzzonen, Jahresstückzahl, Oberflächenanforderungen, Qualitätsrisiken und den Kosten des akzeptierten Fertigteils ab.
Für ein tatsächliches Teil sollte die Prozessauswahl darauf basieren, ob der Produktionsweg nach Berücksichtigung von Werkzeugbau, Materialauswahl, Maßkontrolle, Oberflächenbearbeitung, Inspektion, Ausbeute und Gesamtkosten stabil bleibt. Dies ist besonders wichtig bei der Entscheidung, ob ein bestehendes Feingussteil gegossen bleiben oder für MIM neu konstruiert werden soll.
Schnellauswahltabelle: Wann MIM oder Feinguss wählen
| Projektfaktor | MIM wählen, wenn... | Feinguss wählen, wenn... |
|---|---|---|
| Bauteilgröße | Das Bauteil ist klein, kompakt oder handtellergroß, und die Pulverkosten dominieren das Projekt nicht. | Das Bauteil ist mittel bis groß, schwer oder zu sperrig für wirtschaftliches Entbindern und Sintern. |
| Geometrie | Das Design weist kleine Löcher, Nuten, Hinterschneidungen, dünne Wände, feine Details oder mehrere Merkmale auf, die in der spanenden Bearbeitung teuer wären. | Die Geometrie ist komplex, aber besser geeignet für die Wachsmodellerstellung, Schalenformgebung, Gießfluss und Nachbearbeitung. |
| Produktionsvolumen | Die Jahresstückzahl ist mittel bis hoch und das Werkzeug kann über wiederholte Produktion amortisiert werden. | Die Stückzahl ist niedrig bis mittel und das Projekt benötigt mehr Gießflexibilität als Mehrkavitäten-Produktionseffizienz. |
| Materialroute | Die Legierung ist als bewährter MIM-Feedstock verfügbar und hat einen stabilen Sinterprozess. | Die Legierung ist besser als Gusslegierung etabliert oder wird vom Kunden als Gussroute spezifiziert. |
| Toleranz | Wiederholbare Maßhaltigkeit von Kleinteilen ist wichtig, und kritische Merkmale können durch MIM-Werkzeug und Sinterstrategie unterstützt werden. | Kritische Merkmale können nach dem Guss bearbeitet werden, ohne die Gesamtkosten des Fertigteils unattraktiv zu machen. |
| Oberflächenbeschaffenheit | Feine Detailgenauigkeit und reduzierte Nachbearbeitung sind wertvoll. | Gussoberfläche plus Schleifen, Strahlen, Polieren oder Bearbeiten ist akzeptabel. |
| Kostentreiber | Die Kosten für das Fertigteil verbessern sich durch Reduzierung von Bearbeitung, Montage, Ausschuss oder Prüfsortierung über die Stückzahl. | Niedrigere anfängliche Werkzeugkosten oder die Wirtschaftlichkeit größerer Gussteile sind wichtiger. |
| Beste Eignung | Kleine komplexe Präzisionsmetallteile. | Größere komplexe Gussmetallteile. |
Betrachten Sie diese Tabelle als anfängliches Auswahlwerkzeug und nicht als Entscheidungsgrundlage für den Werkzeugbau. Überprüfen Sie vor dem Werkzeugbau die Zeichnung, Werkstoffgüte, kritische Toleranzen, Wandstärke, Jahresvolumen, Prüfmethode und Betriebsbedingungen.
Warum Feinguss und Druckguss separate Vergleiche benötigen
Feinguss und Druckguss sind beides Gießverfahren, aber sie führen zu unterschiedlichen technischen und Kostenauswirkungen. Feinguss verwendet ein Wachsausschmelzverfahren mit Wachsmodellen, Keramikschalen, Entwachsen, Gießen von flüssigem Metall, Entfernen der Schale und Nachbearbeitung. Druckguss verwendet Hochdruckeinspritzung von flüssigem Metall in eine Stahlform, typischerweise für Nichteisenmetalle in hohen Stückzahlen.
Wenn der konkurrierende Prozess Hochdruck-Druckguss und nicht Wachsausschmelz-Feinguss ist, überprüfen Sie MIM vs. Druckguss. Diese Entscheidung hängt stärker von den Legierungsgrenzen des Druckgusses, Entformungsschrägen und Graten, Porosität, Werkzeugkosten und der Wirtschaftlichkeit von Hochvolumenzyklen ab. Investitionsguss-Projekte erfordern eine andere Prüfung, die sich auf die Geometrie des Gussteils, die Legierungsroute, die Nachbearbeitung nach dem Guss und darauf konzentriert, ob eine Neukonstruktion für MIM einen ausreichenden Fertigungswert schafft.
Was ist der Hauptunterschied zwischen MIM und Feinguss?
MIM verwendet Feedstock-Spritzguss, Entbindern und Sintern
Metallpulverspritzguss beginnt mit feinem Metallpulver, das mit einem Bindersystem zu einem formbaren Feedstock gemischt wird. Dieses MIM-Feedstock wird in eine Präzisionsform gespritzt, um einen Grünling zu formen. Der Binder wird dann durch den MIM-Entbinderungsprozess, Entbinderungsprozess entfernt, und der verbleibende Braunling wird gesintert, um die Metallstruktur zu verdichten und die endgültige Geometrie zu erreichen.
MIM ist kein Schmelzmetall-Gießverfahren. Das Teil wird in einem Werkzeug geformt, aber die endgültige Metallkomponente wird durch Pulvermetallurgie und Sintern hergestellt. MIM-Sintern. Sintern erzeugt. Das Werkzeug muss die Sinterschwindung kompensieren, und die Teilekonstruktion muss eine stabile Binderentfernung, kontrollierte Unterstützung und wiederholbare Maßänderungen ermöglichen.
Feinguss verwendet Wachsmodelle, Keramikschalen und das Gießen von geschmolzenem Metall
Feinguss, auch als Wachsausschmelzverfahren bekannt, folgt einem anderen Fertigungsweg. Ein Wachsmodell wird hergestellt, auf einen Wachsbaum montiert, mit Keramikschlicker und Stuck beschichtet, um eine Keramikschale zu bilden, dann entwachst, bevor geschmolzenes Metall in den Schalenhohlraum gegossen wird. Nach der Erstarrung wird die Schale entfernt und bei Bedarf Nachbearbeitungen durchgeführt.
Die Qualität des Investitionsgusses hängt von der Genauigkeit des Wachsmusters, dem Schalenaufbau, dem Anschnittsystem, dem Metallfluss, der Erstarrung, der Schwindung, der Schalenentfernung und der Nachbearbeitung nach dem Guss ab. Diese Kontrollpunkte unterscheiden sich von MIM, auch wenn beide Verfahren für eine metallische Komponente in Near-Net-Shape-Qualität in Betracht gezogen werden.
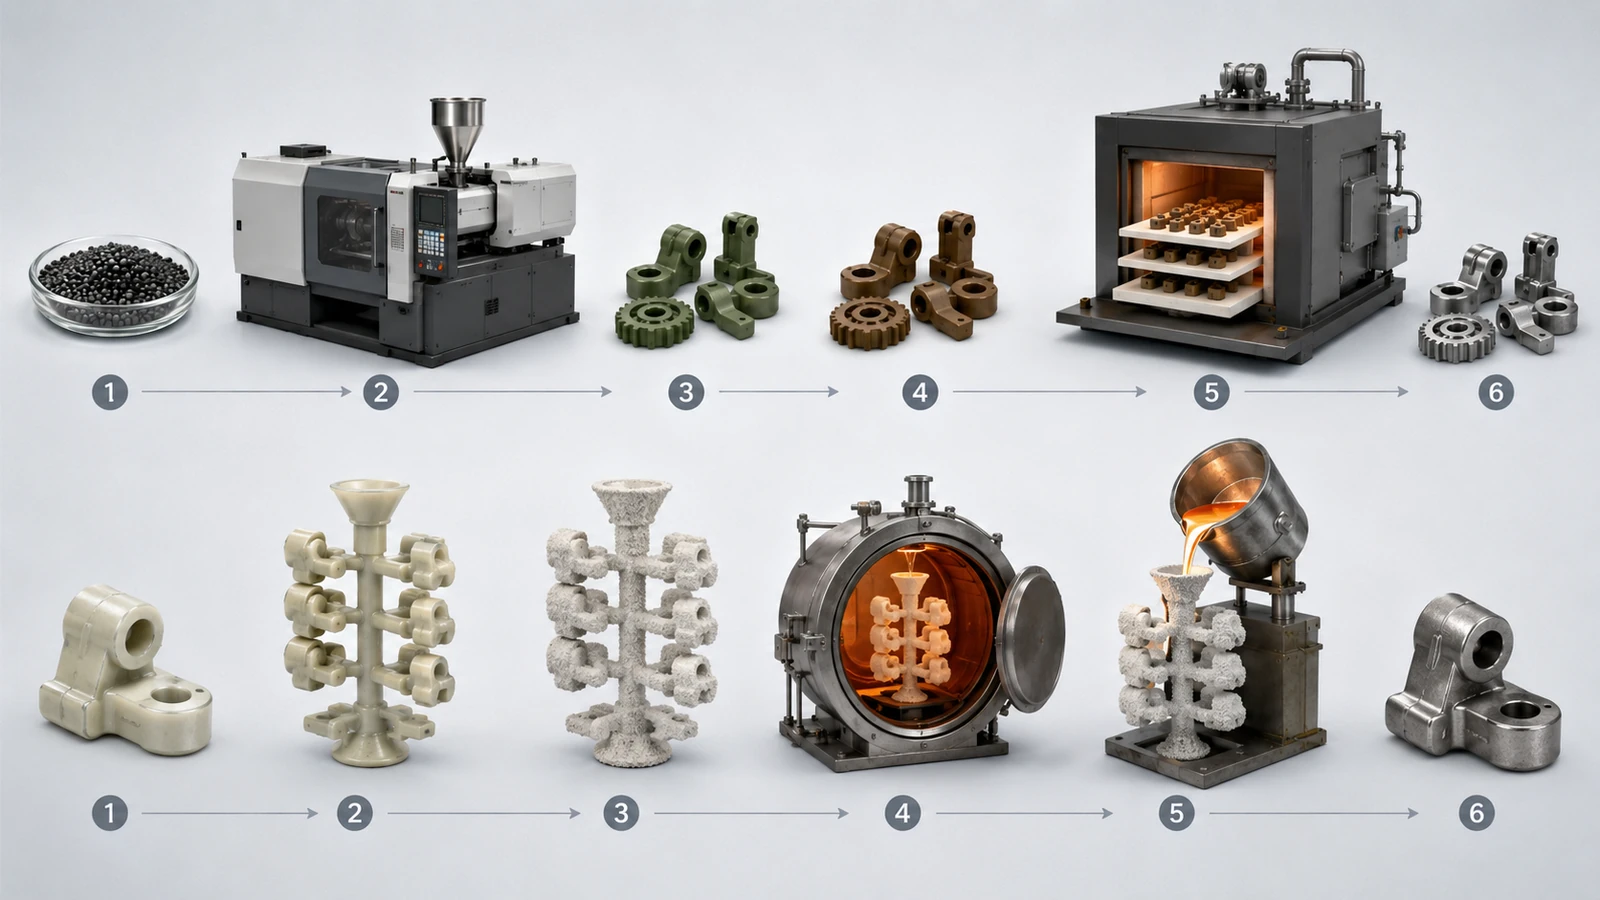
MIM vs. Feingießen: Prozessvergleichstabelle
| Vergleichspunkt | Metallpulverspritzguss | Feingießen |
|---|---|---|
| Formgebungsprinzip | Eingespritzter Metallpulver-Feedstock | Wachsmodell und Keramikschalenguss |
| Materialzustand während der Formgebung | Feines Metallpulver + Binder-Feedstock | Geschmolzenes Metall in eine Keramikschale gegossen |
| Werkzeuglogik | Spritzgießwerkzeug mit Schwindungsausgleich und Anguss-/Trennlinienstrategie | Wachswerkzeug, Baumontage, keramischer Schalenbau, Angusssystem und Speiser-/Zuführungsdesign |
| Wichtige thermische Stufe | Entbindern und Sintern | Entwachsen, Schalenvorwärmung, Gießen und Erstarren |
| Schwindungsmechanismus | Kontrollierte Sinterschwindung | Erstarrungs- und Abkühlungsschwindung |
| Typische Festigkeit | Kleine komplexe endkonturnahe Metallkomponenten | Größere oder breitere Gussmetallteile |
| Wichtigstes Prozessrisiko | Kurzschuss, Entbinderungsrisse, Sinterverzug, Schwindungsschwankungen, Auflagemarkierungen | Porosität, Lunker, Schalenfehler, Einschlüsse, Anschnittmarkierungen |
| Beste Entscheidungsgrundlage | Kleine Präzisionsteile in hohen Stückzahlen | Größere oder kleinere Präzisionsgussteile |
Ein häufiger Fehler ist der alleinige Vergleich der Endkonturnähe beider Verfahren. Beide Verfahren können die Nachbearbeitung im Vergleich zur vollständigen CNC-Bearbeitung reduzieren, aber sie erreichen Form, Dichte, Oberfläche und Maßhaltigkeit auf unterschiedliche Weise.
Teilegröße, Gewicht und Wanddicke: Wo jeder Prozess praktikabel wird
Warum MIM für kleine komplexe Teile meist stärker ist
MIM ist am wertvollsten, wenn das Teil klein genug für stabiles Formen, Entbindern, Sintern und Chargenhandling ist, aber komplex genug, dass Bearbeitung oder Gießen plus Nachbearbeitung ineffizient werden. Gute Kandidaten umfassen oft kleine Halterungen, Scharniere, Medizingeräteteile, Schließkomponenten, Elektronikhardware, miniaturisierte Strukturteile und Präzisionsmechanismen.
Der Vorteil liegt nicht nur in der Größe. Der stärkere MIM-Fall ergibt sich meist aus der Kombination von kompakter Größe, komplexer Geometrie, reproduzierbarer Produktion und reduzierter spanender Nachbearbeitung. Wenn ein Teil mehrere kleine Löcher, dünne Merkmale, Seitennuten, feine Details oder schwer zu bearbeitende Formen aufweist, kann MIM diese Merkmale direkt aus der Form abbilden.
Warum Feinguss oft besser für größere Gussteile geeignet ist
Feinguss ist oft praktikabler für größere Komponenten, dickere Wandstärken und niedrige bis mittlere Produktionsvolumina. Wenn das Teil zu groß, zu schwer oder zu dick für einen wirtschaftlichen MIM-Prozess ist, kann Feinguss der praktikablere Weg sein. Er bleibt auch dann wertvoll, wenn das Material besser für den Guss geeignet ist oder wenn kritische Oberflächen nach dem Guss bearbeitet werden können.
Bei größeren strukturellen Gussteilen können die Kosten für MIM-Pulver, Werkzeugbau, Entbinderungszeit, Sinterkontrolle und Verzugsrisiko den Vorteil der spritzgegossenen Geometrie überwiegen.
Warum die Wandstärke vor der Wahl von MIM entscheidend ist
Die Wandstärke ist oft wichtiger als die Gesamtgröße des Bauteils. Ein kleines Teil mit dicken, ungleichmäßigen Querschnitten kann für MIM dennoch schwierig sein, da die Binderentfernung und Sinterschwindung stabil bleiben müssen. Dicke Bereiche können das Risiko von Entbinderungsfehlern, inneren Spannungen, Verzug oder ungleichmäßiger Schwindung erhöhen.
Beim Feinguss spielt die Wandstärke ebenfalls eine Rolle, jedoch aus anderen Gründen. Der Gießereifachmann muss Metallfluss, Speisung, Heißstellen, Erstarrung und Lunkerbildung berücksichtigen. Ein Design, das im Feinguss funktioniert, ist ohne DFM-Prüfung nicht automatisch für MIM geeignet.
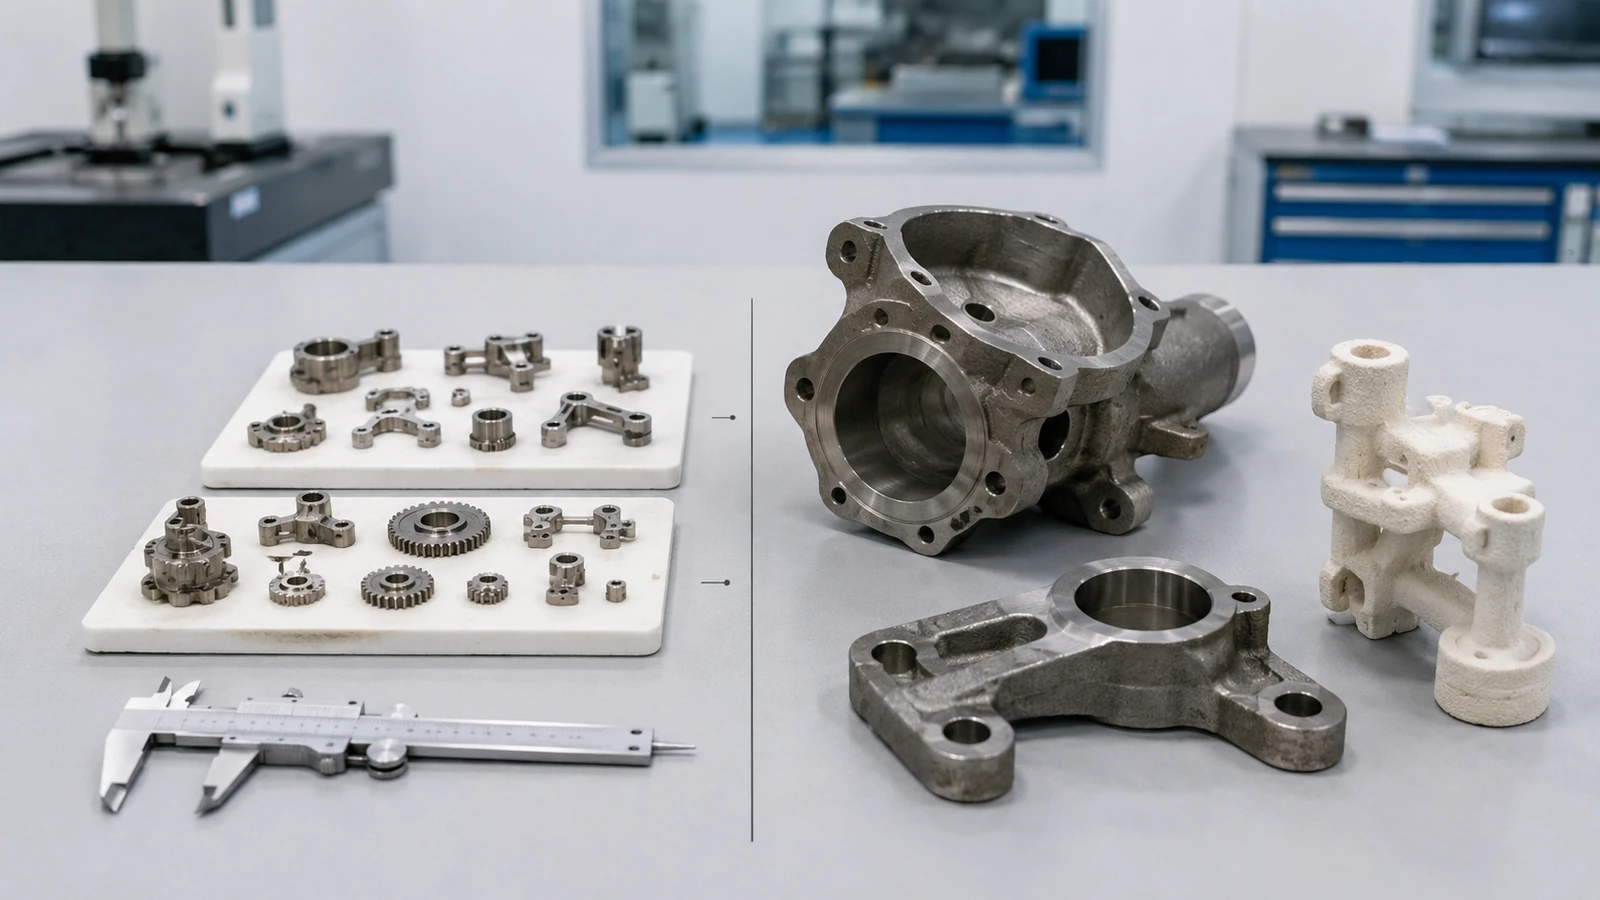
Technische Warnsignale bei MIM, die vor dem Werkzeugbau zu prüfen sind
Ein Teil, das im anfänglichen Vergleich günstig für MIM erscheint, kann dennoch schwierig, instabil oder unwirtschaftlich werden, wenn wichtige DFM-Bedingungen nicht gelöst werden. Die folgenden Punkte sind Prüfhinweise, die vor dem Werkzeugbau zu prüfen sind, keine universellen Produktionsgrenzen.
| Prüfpunkt | MIM Warnsignal | Was vor dem Werkzeugbau zu klären ist |
|---|---|---|
| Teilehülle | Große, schwere oder sperrige Geometrien, bei denen Pulver-Kosten, Entbinderungszeit, Ofenbeladung und Verzugsrisiko dominieren können. | Bestätigen Sie die Teilemasse, die Ofenhandhabung, die Sinterunterstützung und ob die Geometrie immer noch eine ausreichende Reduzierung der Bearbeitungs- oder Montagekosten ermöglicht, um MIM zu rechtfertigen. |
| Querschnittsdicke | Sehr dicke, stark ungleichmäßige Abschnitte oder isolierte Massenkonzentrationen, die mit dünnen Merkmalen verbunden sind. | Prüfen Sie die Entbinderungswege, Übergänge von dick nach dünn, das Verzugsrisiko und ob nicht-funktionelles Material reduziert oder umverteilt werden kann. |
| Jahresvolumen | Geringe oder unsichere wiederkehrende Nachfrage, die keine dedizierten Werkzeuge und Prozessvalidierung rechtfertigen kann. | Vergleichen Sie die Werkzeugamortisation und die Kosten des Fertigteils mit denen des Investitionsgusses, der CNC-Bearbeitung oder einer anderen Route mit geringerem Engagement. |
| Wert | Einfache Geometrie, bei der die meisten funktionalen Merkmale nach dem Sintern noch bearbeitet werden müssen. | Identifizieren Sie, welche Bohrungen, Nuten, Schlitze, Zähne, Keilprofile, unterschnittähnliche Merkmale oder konsolidierten Funktionen tatsächlich formgepresst werden können, und eliminieren Sie Sekundärbearbeitungen. |
| Materialroute | Die angegebene Legierung verfügt über kein praktikables MIM-Feedstock, kein stabiles Sinterfenster und keine verifizierte Eigenschaftsroute. | Bestätigen Sie die Verfügbarkeit von Pulver und Feedstock, das Sinterverhalten, die Wärmebehandlung, die Dichte, die Korrosions- oder mechanischen Anforderungen und anwendungsspezifische Akzeptanzkriterien. |
| Kritische Toleranzen | Enge Toleranzen werden über die gesamte Zeichnung angewendet, ohne klare Bezugsgrößenpriorität oder Spielraum für Sekundärbearbeitungen. | Trennen Sie kritische von nicht-kritischen Abmessungen und definieren Sie, welche Merkmale Werkzeugkompensation, Sinterunterstützung, Kalibrierung, Prüfkontrolle oder begrenzte Bearbeitung erfordern. |
Die EPMA MIM-Konstruktionsrichtlinien behandeln Toleranz, Oberflächengüte, Teilegröße und Wandstärke ebenfalls als prozessabhängige Faktoren, die für das tatsächliche Teil und die Produktionsroute bestätigt werden sollten. Siehe EPMA MIM-Konstruktionsleitfaden.
Geometrie und Designkomplexität: Welches Verfahren beherrscht feine Details besser?
Wo MIM klare Vorteile bietet
MIM ist in der Regel dann überlegen, wenn ein kleines Metallteil feine Merkmale erfordert, die spanend teuer zu fertigen oder nach dem Gießen nur schwer maßhaltig zu halten wären. Typische MIM-gerechte Merkmale können umfassen:
- Kleine Durchgangs- und Sacklöcher
- Quer- und Schrägbohrungen
- Dünne Wände in geeigneter Geometrie
- Nuten, kleine Schlitze und seitliche Merkmale
- Hinterschnitte, die werkzeugtechnisch ausformbar sind
- Feine Zähne, Keilverzahnungen oder geformte funktionale Details
- Teilekonsolidierung aus mehreren spanend gefertigten oder montierten Teilen
- Wiederholbare feine Merkmale in mittleren bis hohen Stückzahlen
Die Metal Injection Molding Association stellt fest, dass MIM gegenüber dem Feinguss Vorteile bei dünneren Wandstärken, schärferen Konturen, kleinen Durchmessern, verbesserter Oberflächengüte, reduzierter Nachbearbeitung und hohen Stückzahlen kleiner Bauteile bieten kann. Siehe MIMA-Konstruktionsrichtlinien.
Wo Feinguss weiterhin gut funktioniert
Feinguss bleibt effektiv für komplexe Gussgeometrien, größere Metallteile, organische Konturen, dickere Querschnitte und Formen, die für die Wirtschaftlichkeit von Spritzguss und Sintern nicht geeignet sind. Er kann auch geeignet sein, wenn die Teilegeometrie komplex ist, aber nicht viele Mikromerkmale aufweist, die eine MIM-typische Formwiederholbarkeit erfordern.
In der Produktion hängt dies in der Regel davon ab, ob die Komplexität eine “Gusskomplexität” oder eine “Komplexität kleiner Präzisionsmerkmale” ist. Ein gekrümmter Gusskörper kann ein guter Feingusskandidat sein. Ein kleines Teil mit mehreren winzigen Funktionsmerkmalen kann ein besserer MIM-Kandidat sein.
Konstruktionshinweis: Gussgeometrien können nicht immer direkt auf MIM übertragen werden
Ein häufiger Fehler besteht darin, eine Feingusszeichnung zu nehmen und ohne Neukonstruktion eine direkte MIM-Fertigung zu verlangen. Dies kann vermeidbare Werkzeug- und Qualitätsrisiken verursachen.
Bevor Ingenieure vom Feinguss zum MIM wechseln, sollten sie Folgendes überprüfen:
- Gleichmäßigkeit der Wandstärke und Übergänge von dick zu dünn
- Angusslage, Trennlinie und Auswurfrichtung
- Entbinderungspfad und Risiko eingeschlossenen Binders
- Sinterstützrichtung und Verzugsrisiko
- Schwindungsausgleich und Bezugsstrategie
- Kritische Funktionsflächen und Bearbeitungszugabe
- Ob Gussradien, Ansätze, Rippen oder starke Querschnitte neu gestaltet werden müssen
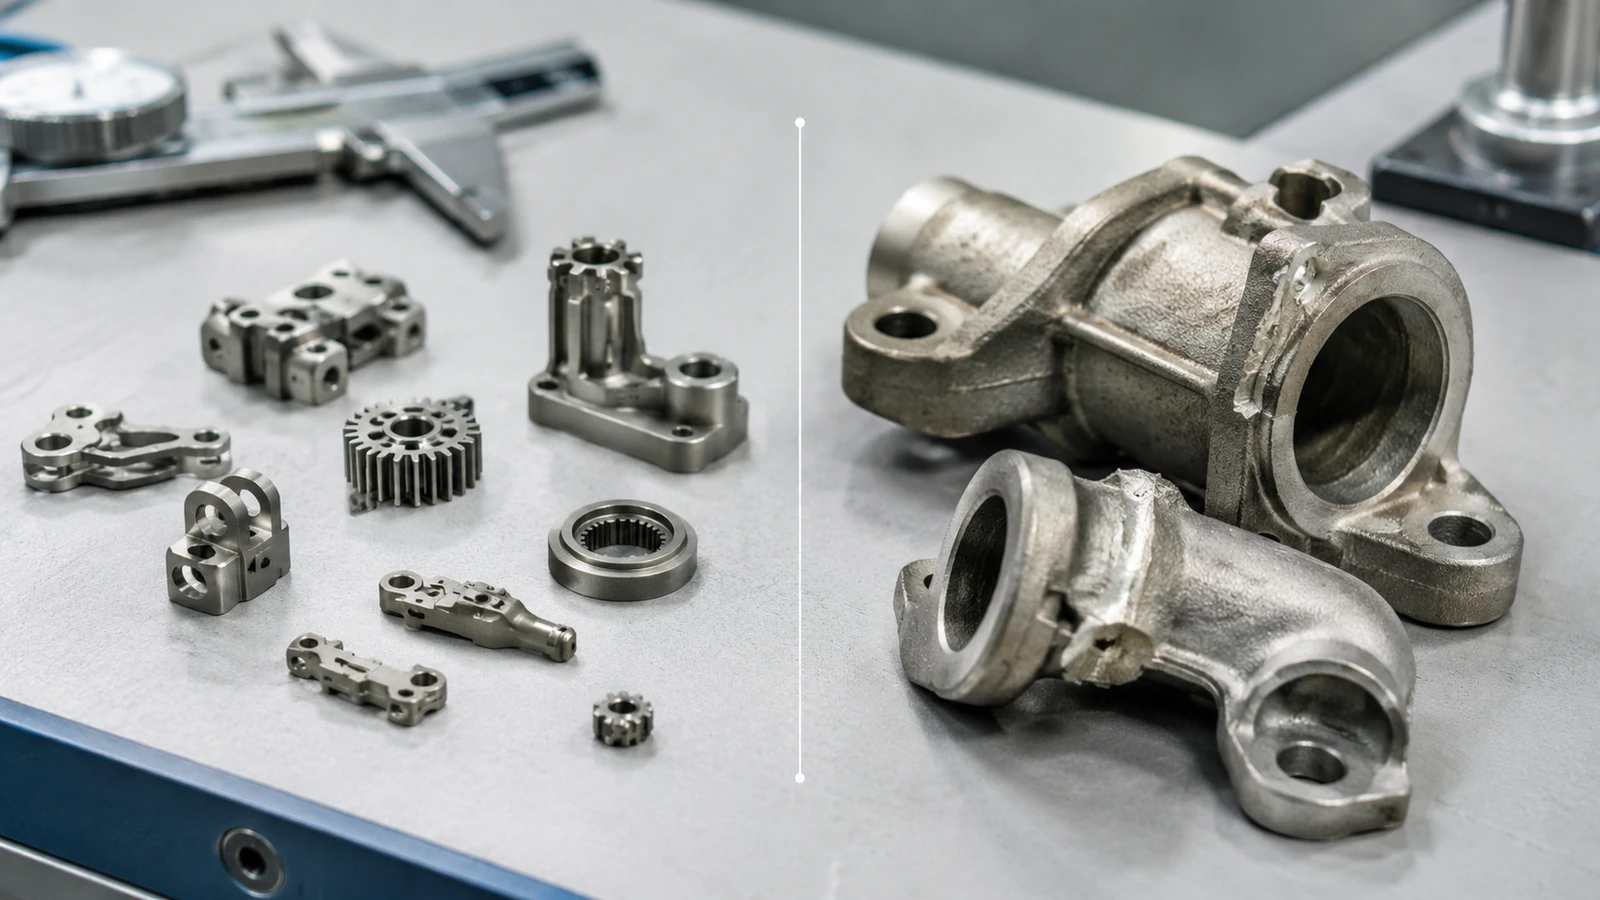
Materialauswahl: MIM-Pulver vs. Gusslegierungen
MIM-Materialien sollten nach Pulververfügbarkeit und Sinterverhalten ausgewählt werden
Die MIM-Materialauswahl hängt von mehr als nur dem Legierungsnamen ab. Das Material muss als geeignetes Pulver verfügbar, mit der Feedstock-Herstellung kompatibel, in der gewählten Geometrie formbar, während der Entbinderung stabil und in der Lage sein, nach dem Sintern und eventuellen Nachbearbeitungen die erforderliche Dichte und Eigenschaften zu erreichen.
Zu den gängigen MIM-Werkstofffamilien können Edelstähle, niedriglegierte Stähle, Werkzeugstähle, weichmagnetische Legierungen, Wolframlegierungen, Kobalt-Chrom-Legierungen und ausgewählte Titanlegierungen gehören, sofern der Lieferant eine nachgewiesene Prozessfähigkeit besitzt. Allerdings kann nicht davon ausgegangen werden, dass jede schmiedbare oder gießbare Legierung für MIM praktikabel ist.
Feinguss bietet in der Regel ein breiteres Spektrum an Gusslegierungen
Feinguss wird für viele Gusslegierungsfamilien eingesetzt, darunter Edelstähle, Kohlenstoffstähle, Nickellegierungen, Kobaltlegierungen, Aluminiumlegierungen, Kupferlegierungen, Titanlegierungen und hitzebeständige Legierungen, abhängig von den Gießereikapazitäten und den Anwendungsanforderungen.
Dies ist ein Grund, warum Feinguss in der Luft- und Raumfahrt, Verteidigung, Energie, Medizintechnik und Industrie weiterhin stark vertreten ist. Für bestimmte große, hochtemperaturbeständige oder legierungsspezifische Gussteile kann Feinguss der etabliertere Weg sein.
Nicht nur nach dem Legierungsnamen wählen
Dieselbe Legierungsfamilie kann sich in MIM und Feinguss unterschiedlich verhalten. Dichte, Mikrostruktur, Wärmebehandlungsverhalten, Korrosionsverhalten, magnetische Eigenschaften, Oberflächenbeschaffenheit und Maßhaltigkeit können vom Prozessweg abhängen.
Die Materialmachbarkeit sollte auf Teile- und Prozessebene bestätigt werden: Kann die ausgewählte MIM-Route die erforderliche Legierung, Geometrie, das jährliche Volumen, kritische Abmessungen, Prüfanforderungen und die Betriebsleistung konsistent produzieren?
Kosten und Produktionsvolumen: Welches Verfahren ist wirtschaftlicher?
MIM-Kostenlogik
MIM erfordert in der Regel höhere anfängliche Investitionen in Engineering und Werkzeugbau als Gießverfahren mit geringem Volumen. Werkzeugbau, Feedstock-Entwicklung, Formteilvalidierung, Entbindern, Sintern und Prüfaufbau müssen durch das Projekt gerechtfertigt sein.
MIM wird attraktiver, wenn die Produktionsmenge hoch genug ist, um die Werkzeugkosten zu amortisieren, wenn Mehrfachkavitätenwerkzeuge eingesetzt werden können, wenn teure Zerspanung reduziert werden kann oder wenn mehrere Teile zu einer geformten Komponente zusammengefasst werden können.
Kostenlogik des Feingusses
Feinguss kann wirtschaftlicher sein, wenn die Jahresmenge geringer ist, die Teilegröße größer oder die Konstruktion bereits gut für den Guss geeignet ist. Er kann auch praktischer sein, wenn das Projekt einen Gusslegierungsweg erfordert, wenn die Flexibilität des anfänglichen Werkzeugbaus wichtig ist oder wenn eine sekundäre Zerspanung bereits erwartet wird.
Die Kosten des Feingusses sollten jedoch nicht nur am Gießpreis gemessen werden. Keramikschalenherstellung, Angusssysteme, Ausbeute, Wärmebehandlung, Endbearbeitung, Zerspanung und Prüfung können alle die akzeptierten Endteil-Kosten beeinflussen.
Kostenentscheidungstabelle
| Kostenfaktor | Besser für MIM | Besser für Feinguss |
|---|---|---|
| Jahresvolumen | Mittlere bis hohe Serienproduktion | Niedriges bis mittleres Volumen |
| Bauteilgröße | Klein und kompakt | Mittel bis groß |
| Geometrie | Kleine komplexe Details reduzieren die Zerspanung | Gusskomplexität ohne viele Mikromerkmale |
| Werkzeugamortisation | Stärker bei hohem Volumen | Besser, wenn eine geringere Anfangsinvestition erforderlich ist |
| Auswirkung der Materialkosten | Akzeptabler bei geringem Bauteilgewicht | Oft besser für größere Gussmetallmasse |
| Reduzierung der Zerspanung | Starker Vorteil, wenn Merkmale geformt werden können | Zerspanung kann für kritische Oberflächen dennoch erforderlich sein |
| Endgültige Kostenlogik | Am besten, wenn die Kosten des fertigen Teils mit der Stückzahl sinken | Am besten, wenn Gießen plus Endbearbeitung wirtschaftlich bleibt |
Toleranz und Maßhaltigkeit
Warum MIM bei wiederholbaren Toleranzen für Kleinteile stark sein kann
MIM kann bei wiederholbaren Toleranzen für Kleinteile stark sein, wenn die Geometrie geeignet und der Prozess gut kontrolliert ist. Das Spritzgießwerkzeug kann mit Schwindungskompensation ausgelegt werden, und der Produktionsprozess kann auf Feedstock, Spritzparameter, Entbindern, Sinterunterstützung und Prüfrückmeldung abgestimmt werden.
Dies ist wichtig für Teile mit kleinen Merkmalen und wiederholtem Produktionsbedarf. Wenn dieselbe Geometrie über Tausende oder Millionen von Teilen hinweg konsistent hergestellt werden muss, kann MIM attraktiver werden als ein Gussverfahren, das wiederholte Bearbeitung oder manuelle Nacharbeit erfordert.
MIM sollte jedoch nicht pauschal als automatisch enger für jedes Teil beschrieben werden. Eine schlechte Wanddickenbalance, ungestützte Sintergeometrie, große Massenunterschiede oder unrealistische Zeichnungstoleranzen können dennoch Qualitätsprobleme verursachen.
Warum Feinguss oft Bearbeitung für kritische Maße benötigt
Feinguss kann präzise und komplexe Gussteile herstellen, aber kritische Maße hängen oft vom Wachsmodell, der Keramikschale, der Wärmeausdehnung, dem Metallfluss, der Erstarrung, der Abkühlung, der Angusssystementfernung und der Nachbearbeitung ab. Für hochpräzise Bezugsflächen, Dichtflächen, Lagersitze oder Gewindeschnittstellen kann dennoch eine Bearbeitung erforderlich sein.
Ein aussagekräftiger Kostenvergleich sollte Gießen, Schleifen, Bearbeiten, Veredeln, Prüfen und Ausbeute umfassen – nicht nur den Guss-Preis.
Oberflächengüte und Nachbearbeitung
MIM kann einige Nachbearbeitungs- und Bearbeitungsschritte reduzieren
MIM kann feine geformte Details reproduzieren und den Bedarf an Bearbeitung kleiner Merkmale verringern. Bei geeigneten Teilen können Merkmale wie Nuten, kleine Löcher, Logos, Texturen, Keilwellen und komplexe Konturen geformt statt bearbeitet werden.
MIM-Sekundäroperationen können je nach Projekt noch erforderlich sein. Dazu können Wärmebehandlung, Kalibrierung, Polieren, Passivieren, Beschichten, Galvanisieren, CNC-Bearbeitung oder andere Veredelungsvorgänge gehören. MIM ist wertvoll, wenn die formgepresste Geometrie genügend Sekundärbearbeitungen eliminiert, um den Prozess des Fertigteils zu verbessern, nicht wenn jeder Veredelungsschritt verschwinden soll.
Feingussteile können dennoch Schleifen, Bearbeiten oder Oberflächenveredelung benötigen
Feingussteile können Angusssystementfernung, Schalenreinigung, Schleifen, Strahlen, Polieren, Wärmebehandlung, Bearbeitung oder Oberflächenveredelung erfordern. Einige Oberflächen können im Gusszustand akzeptabel sein, während kritische Merkmale eine Nachbearbeitung erfordern können.
Der wirkliche Vergleich sind die Gesamtkosten des fertigen Teils
Vergleichen Sie die akzeptierten Fertigteilkosten anstelle des MIM-Rohlingspreises mit dem Preis für Rohlinge aus Feinguss.
- Werkzeugbau und Prozessentwicklung
- Material- und Feedstock- oder Gusslegierungskosten
- Ausschussrisiko und Prüfsortierung
- Zerspanungs- und Endbearbeitungsaufwand
- Wärmebehandlung oder Oberflächenbehandlung
- Ausbeute, Durchlaufzeit und Wiederholbarkeit
- Endgültige funktionale Abnahme, nicht nur der Rohlingpreis
Qualitätsrisiken und Prüfschwerpunkte: Sinterschwindung vs. Gussfehler
MIM-Qualitätsrisiken: Entbinderungsrisse, Sinterschwindung und Schwindungsvariation
MIM-Qualitätsrisiken entstehen in der Regel aus dem Zusammenspiel von Geometrie und Prozesskontrolle. Häufige Risiken sind Kurzschuss, Bindenähte, Beschädigungen beim Handling des Grünlings, Entbinderungsrisse, Sprödigkeit des Braunlings, Sinterschwindung, ungleichmäßige Schwindung, Verzug durch schlechte Auflage, Maßabweichungen zwischen Chargen sowie Oberflächenfehler nach dem Sintern oder der Endbearbeitung.
Diese Risiken bedeuten nicht, dass MIM instabil ist. Sie bedeuten, dass MIM als pulverbasierter Spritzguss- und Sinterprozess betrachtet werden muss, nicht als einfacher Ersatz für Gießen.
Qualitätsrisiken beim Feinguss: Porosität, Lunker, Schalenfehler und Angussspuren
Die Qualitätsrisiken beim Feinguss hängen mit der Wachsmodellqualität, dem Schalenbau, dem Entwachsen, dem Metallgießen, der Erstarrung und der Endbearbeitung zusammen. Typische Probleme sind Wachsmodellschwankungen, Schalenrisse, Porosität, Lunker, Einschlüsse, Fehlläufe, Angussspuren, Oberflächenfehler und Aufmaßprobleme.
Das Investment Casting Institute beschreibt den Schalenbau als wiederholtes Beschichten des Wachsbaums mit keramischer Schlicker und Stuck, gefolgt von Entwachsen und Metallgießen in die vorgeheizte Schale. Siehe Referenz zum Schalenbau.
Was Ingenieure vor der Freigabe der Produktion prüfen sollten
Vor der Freigabe eines der beiden Verfahren sollten Ingenieure die Prüfmethode, das Bezugssystem, die Funktionsflächen, die kritischen Maße, den Werkstoffzustand, die Wärmebehandlungsanforderungen, die optischen Erwartungen und die Anforderungen an die Chargenkontrolle festlegen.
| Risikobereich | MIM-Prüfschwerpunkt | Feinguss-Prüfschwerpunkt | Warum das wichtig ist |
|---|---|---|---|
| Maßabweichung | Werkzeugkompensation, Sinterschwindung, Stützmethode, Chargenstabilität | Wachsmodellgenauigkeit, Schalenausdehnung, Erstarrungsschwindung, Bearbeitungszugabe | Kritische Maße können selbst bei korrekter Teilegeometrie fehlschlagen. |
| Innere Fehler | Entbinderungsstabilität, eingeschlossenes Bindemittel, Risiko dicker Querschnitte, Sinterdichte | Porosität, Lunker, Einschlüsse, Speisungs- und Angusssystemstrategie | Innere Fehler können Festigkeit, Dichtheit, Ermüdung, Korrosion oder Montagezuverlässigkeit beeinträchtigen. |
| Oberfläche und Nachbearbeitung | Formoberfläche, Sintermarkierungen, Stützkontakt, erforderliche Nachbearbeitung | Schalenstruktur, Angussentfernung, Strahlen, Schleifen, Polieren, Zerspanen | Die Oberflächenbeschaffenheit beeinflusst die kosmetische Akzeptanz, Reibung, Abdichtung und das Korrosionsverhalten. |
| Produktionswiederholbarkeit | Feedstock-Chargenkontrolle, Spritzgussparameter, Konsistenz des Entbinderungs-/Sinterzyklus | Wachsaufbau, Schalentrocknung, Gießtemperatur, Abkühlung, Wärmebehandlung | Die Wiederholbarkeit bestimmt, ob sich die Freigabe von Prototypen in eine stabile Produktion übertragen lässt. |
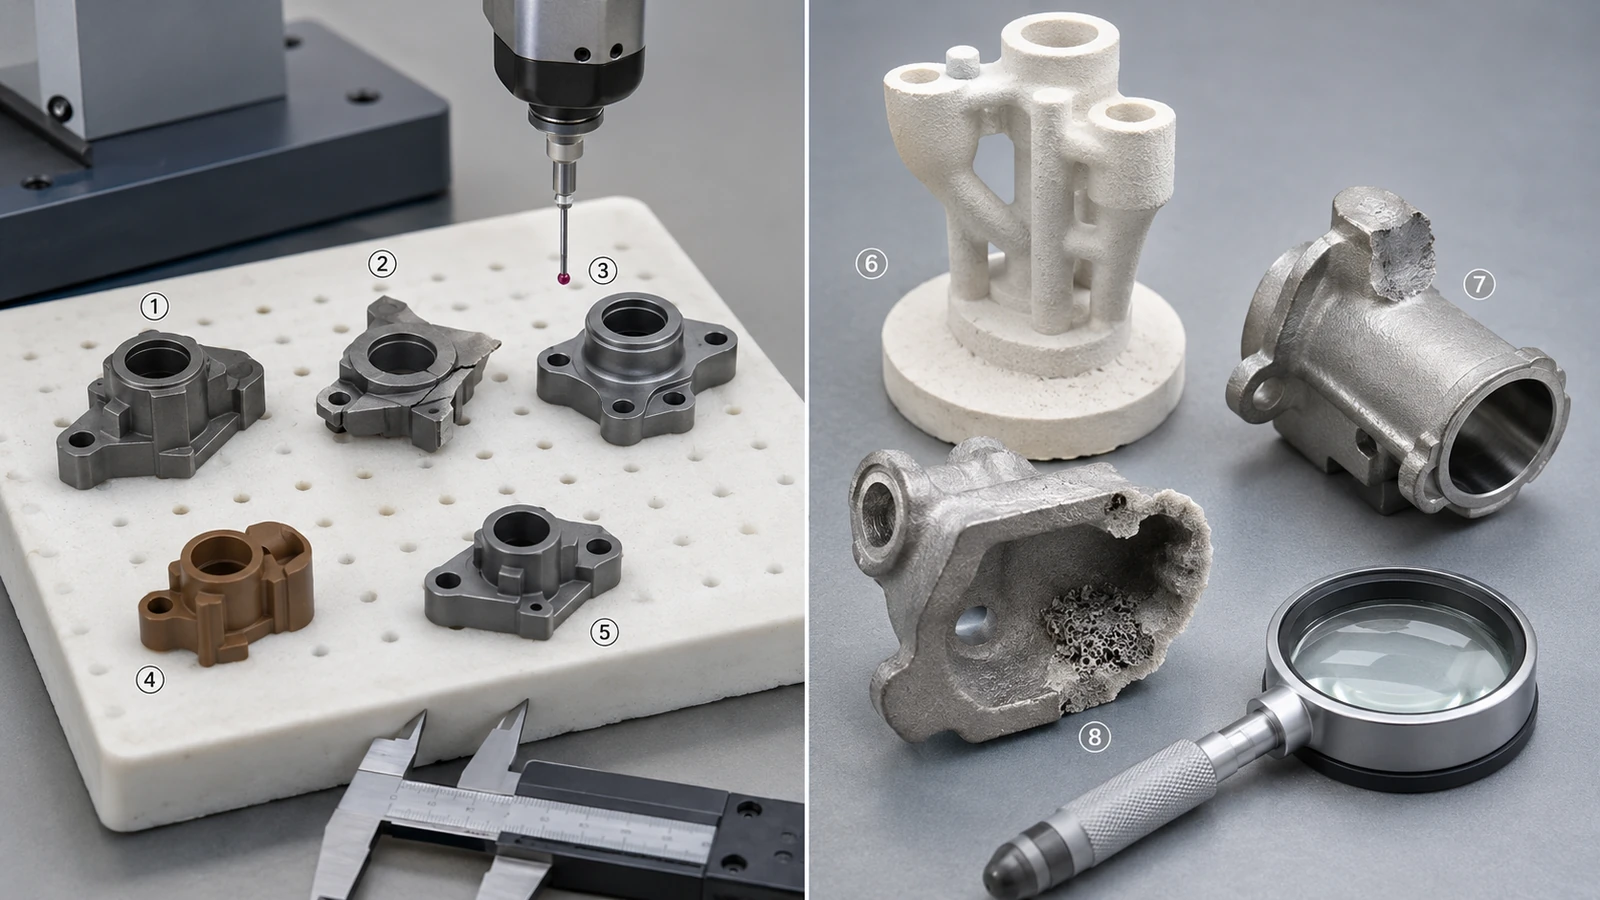
Ist Ihr Feingussteil ein guter Kandidat für die Umstellung auf MIM?
Prüfung der Umwandlung eines bestehenden Feingussteils in MIM
Eine Umwandlungsprüfung ist am nützlichsten, wenn die aktuelle Fertigungsroute selbst vermeidbare Kosten, Variationen oder Nacharbeiten verursacht. Deutliche Anzeichen sind:
- Wiederholte Bearbeitung, Schleifen oder Nachbearbeitung ist erforderlich, um kleine funktionale Merkmale zu erzeugen.
- Maßliche Variationen oder Oberflächenbeschaffenheit führen zu wiederkehrendem Prüf-, Sortier- oder Nacharbeitsaufwand.
- Mehrere Komponenten oder Operationen könnten potenziell zu einem gespritzten Teil konsolidiert werden.
- Die jährliche Nachfrage ist stabil genug, um dedizierte Werkzeuge und Prozessvalidierung zu rechtfertigen.
- Die Geometrie kann um eine ausgewogenere Wandstärke und Sinterunterstützung herum neu gestaltet werden.
- Das spezifizierte Material verfügt über eine praktikable, bewährte MIM-Feedstock- und Sinterroute.
Ein starker Umwandlungskandidat ist nicht einfach nur ein kleines Gussstück. MIM wird überzeugender, wenn die bestehende Gussroute erheblichen Bearbeitungs-, Nachbearbeitungs-, Montage-, Wiederholbarkeits- oder Gesamtkostendruck hinterlässt, den ein neu gestaltetes MIM-Teil reduzieren kann.
Wann eine Umwandlung wahrscheinlich nicht genug Wert hinzufügt
Die Beibehaltung der Feingussroute kann praktikabler sein, wenn:
- Das aktuelle Gussstück bereits Kosten-, Qualitäts- und Lieferanforderungen mit wenig sekundärer Bearbeitung erfüllt.
- Die Nachfrage ist gering oder instabil, sodass dedizierte MIM-Werkzeuge und Validierungen nicht gerechtfertigt werden können.
- Das Bauteil ist groß, schwer oder weist sehr dicke und ungleichmäßige Abschnitte auf.
- Die erforderliche Legierung, die Gussmikrostruktur oder die Kundenspezifikation hängen von der Gießroute ab.
- Die kritischsten Oberflächen erfordern nach dem MIM-Verfahren immer noch eine vollständige Bearbeitung.
- Die Geometrie kann nicht für MIM-Anschnitt, Entbinderung, Schwindungssteuerung, Auswerfen oder Sinterstützen angepasst werden, ohne die Funktion zu beeinträchtigen.
Was vor dem Ersetzen von Feinguss durch MIM erneut überprüft werden muss
Vor der Umstellung eines Feingussteils auf MIM müssen folgende Punkte erneut geprüft werden: das gesamte Bauteil-Envelope, maximale Querschnittsdicke, Wanddickenvariation, innere Löcher, Optionen für Anguss und Trennlinie, Sinterunterstützungsrichtung, kritische Toleranzzonen, Bearbeitungszugabe, Materialverfügbarkeit, Produktionsvolumen, Prüfanforderungen und Anwendungsumgebung.
Wenn ein Feingussteil wie ein MIM-Kandidat aussieht, aber neu konstruiert werden muss
Konstruktionsproblem: Ein kleines Gussteil mit mehreren Bohrungen und einer bearbeiteten Nut mag zunächst für eine MIM-Umwandlung geeignet erscheinen. Eine dicke Anschnittnase, die mit einem dünnen Arm verbunden ist, und eine kritische Ebenheitsanforderung über die größte Spannweite können diese Einschätzung jedoch ändern.
Warum die Gusszeichnung geändert werden muss: Die ursprüngliche Geometrie funktioniert möglicherweise beim Feinguss, da ein starker lokaler Abschnitt mit flüssigem Metall gefüllt und anschließend bearbeitet werden kann. Beim MIM ändert dieselbe Massenkonzentration das Verhalten der Binderentfernung, die Schwindungsbalance und die Anforderungen an die Sinterstützen, was das Verzugsrisiko erhöht, obwohl das Gesamteil klein bleibt.
Technische Reaktion: Überprüfen Sie vor dem Werkzeugbau die Wanddickenbalance, die Anschnittposition, die Stützrichtung, die Bezugsstrategie, die kritische Ebenheit und die Bearbeitungszugabe. Wo es die Funktion zulässt, reduzieren Sie nicht-kritische Masse oder glätten Sie Übergänge von dick nach dünn, während Sie funktionale Oberflächen mit einem klaren Inspektionsplan verbinden.
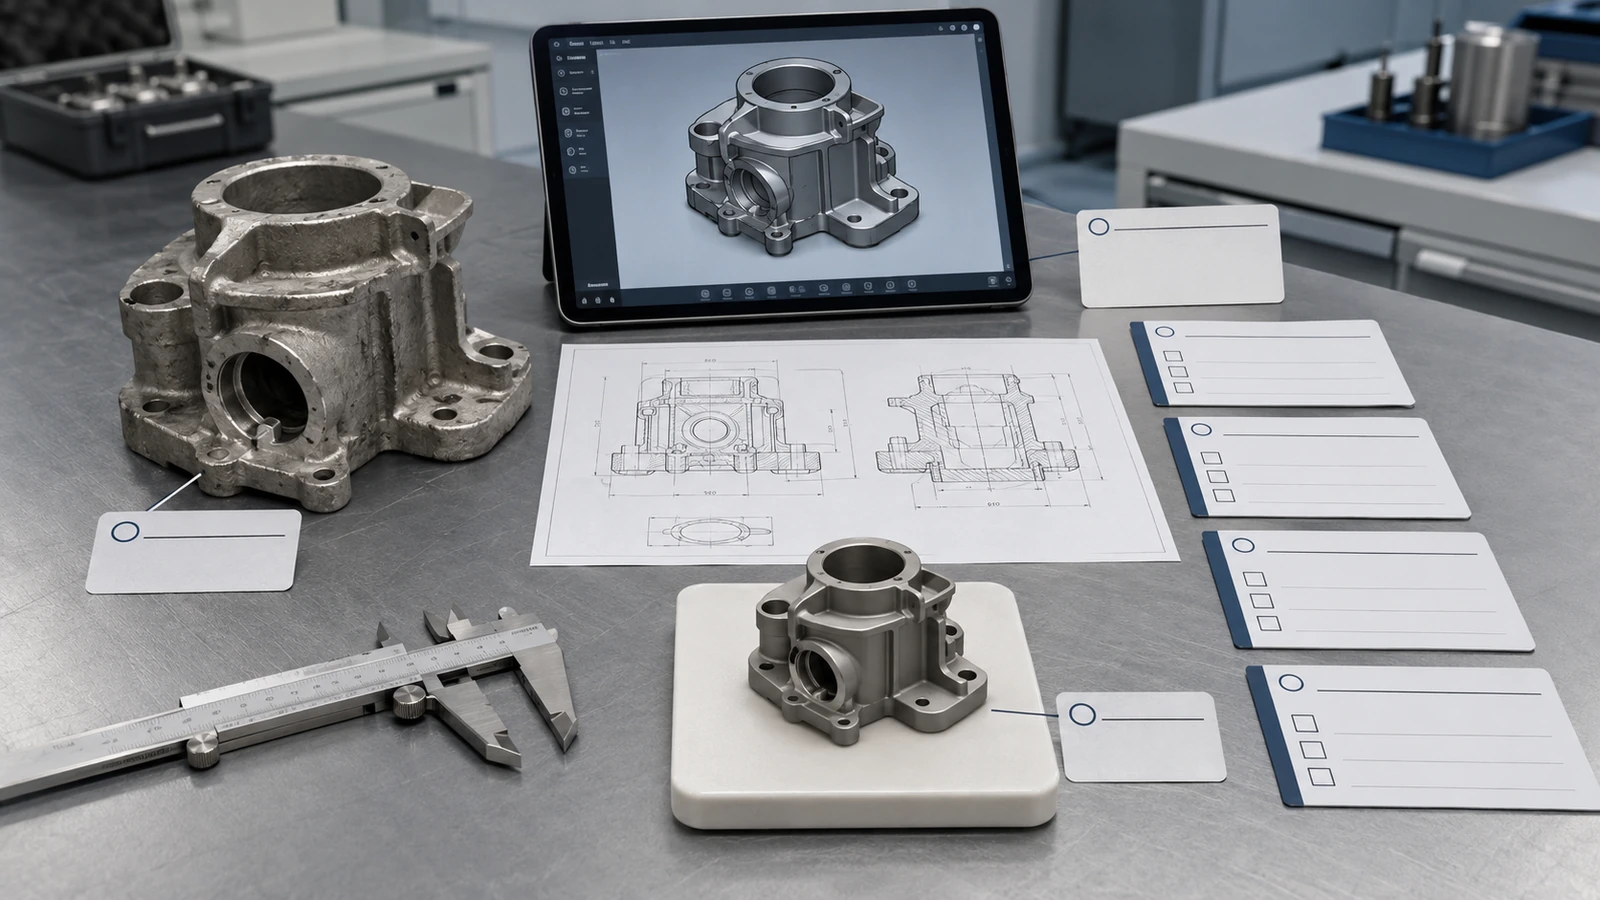
Häufige Fehler beim Vergleich von MIM und Feinguss
Vergleich des Rohbauteilpreises anstatt der Kosten des fertigen Teils
Ein niedrigerer Gießpreis bedeutet nicht zwangsläufig geringere Endkosten, wenn Zerspanung, Schleifen, Nachbearbeitung, Prüfung oder Ausbeuteverluste erheblich sind.
Annahme, dass alle Gusslegierungen in MIM umgewandelt werden können
Die MIM-Werkstoffauswahl hängt von der Pulververfügbarkeit, der Feedstock-Stabilität, dem Sinterverhalten, der Enddichte und der Anwendungsleistung ab.
Ignorieren der Wandstärke
Ein kleines Teil mit dicken Wandstärken kann für MIM dennoch schwierig sein, da die Entbinderung und Sinterschwindung stabil bleiben müssen.
Wiederverwendung von Feingusszeichnungen ohne MIM-DFM-Prüfung
Gusszeichnungen enthalten oft Geometrien, Radien, Toleranzen und Bearbeitungszugaben, die für MIM möglicherweise nicht ideal sind.
Behandlung der Oberflächengüte als festen Prozesswert
Die Oberflächengüte hängt vom Werkzeug, Werkstoff, der Prozesskontrolle, der Nachbearbeitungsmethode und der Teilegeometrie ab.
Ignorieren der Jahresstückzahl
MIM ist oft attraktiver, wenn das Volumen hoch genug ist, um Werkzeugbau und Prozessentwicklung zu rechtfertigen.
Checkliste für die Zeichnungsprüfung vor der Wahl zwischen MIM und Feinguss
Bevor Sie sich zwischen MIM und Feinguss entscheiden, bereiten Sie folgende Informationen für die Lieferantenprüfung vor:
- 2D-Zeichnung mit kritischen Maßen
- 3D-CAD-Datei
- Werkstoffgüte oder erforderliche mechanische Eigenschaften
- Geschätzte Jahresstückzahl
- Teilegewicht und Abmessungen der Hüllkontur
- Maximale und minimale Wandstärke
- Kritische Toleranzzonen
- Oberflächengüteanforderungen
- Anforderungen an die Wärmebehandlung
- Anforderungen an Korrosionsbeständigkeit, Verschleißfestigkeit, magnetische Eigenschaften oder Biokompatibilität
- Montageschnittstellen
- Funktionsflächen
- Bestehende Prozessprobleme
- Aktuelle Bearbeitungs- oder Endbearbeitungsschritte
- Zielproduktionsstufe: Prototyp, Versuchsproduktion oder Serienproduktion
Eine nützliche RFQ sollte die Zeichnung, Materialanforderungen, Toleranzerwartungen, Jahresvolumen, Anwendungsdetails und aktuelle Guss- oder Bearbeitungsprobleme enthalten, die vor dem Werkzeugbau gelöst werden müssen.
Bevor Sie ein Angebot anfordern, senden Sie diese 6 Punkte
Um eine sinnvolle Prozessempfehlung statt einer groben Preisschätzung zu erhalten, senden Sie ausreichend Informationen für eine technische Prüfung. Diese sechs Punkte helfen XTMIM zu beurteilen, ob MIM im Vergleich zum Feinguss technisch und wirtschaftlich geeignet ist.
- 2D-Zeichnung mit markierten kritischen Maßen
- 3D-CAD-Datei zur Überprüfung von Geometrie und Formbarkeit
- Materialgüte oder geforderte Leistungsziele
- Geschätzte Jahresstückzahl und Produktionsstufe
- Kritische Toleranz-, Oberflächen- und Montageanforderungen
- Aktuelle Probleme mit Gießen, Zerspanung, Qualität oder Kosten
Je klarer die Zeichnungsunterlagen sind, desto einfacher ist es zu erkennen, ob das Teil ein starker MIM-Kandidat, ein besser geeignetes Investitionsgussprojekt oder eine Konstruktion ist, die vor einer genauen Angebotserstellung geändert werden muss.
Möchten Sie wissen, ob Ihr Investitionsgussteil in MIM umgewandelt werden kann?
Senden Sie Ihre Zeichnung, 3D-Datei, Materialanforderung, kritischen Toleranzen, Oberflächenanforderungen und geschätzte Jahresmenge. XTMIM kann prüfen, ob das Teil für MIM geeignet ist, ob eine Neukonstruktion erforderlich ist und welche Prozessrisiken vor dem Werkzeugbau, der Versuchsproduktion oder der Serienproduktion überprüft werden sollten.
Normen und technische Referenzen für die Prozessbewertung
Entscheidungen zwischen MIM und Investitionsguss sollten auf Zeichnungen, Materialanforderungen, Prozessfähigkeit und Prüferwartungen basieren. Allgemeine Prozessreferenzen von Organisationen wie MIMA, EPMA, MPIF, und der Investment Casting Institute kann helfen, den grundlegenden Fertigungsweg und die Konstruktionslogik zu definieren, sollte aber nicht die projektspezifische technische Prüfung ersetzen.
Wenn Materialeigenschaften, medizinische Anwendung, Luft- und Raumfahrtanwendung, Korrosionsbeständigkeit, Wärmebehandlung, Dichte, mechanische Eigenschaften oder Abnahmequalität kritisch sind, sollte die endgültige Anforderung durch geltende ASTM-, ISO-, Kunden- oder Industriestandards bestätigt werden. Gehen Sie nicht davon aus, dass ein allgemeiner Vergleich von MIM und Feinguss automatisch die akzeptable Toleranz, Festigkeit, Dichte oder Oberflächenbeschaffenheit für ein bestimmtes Teil definiert.
MIM vs. Feinguss – Häufig gestellte Fragen
Kann ein kleines Feingussteil dennoch ein schlechter MIM-Kandidat sein?
Ja. Eine geringe Gesamtgröße garantiert keine Eignung für MIM. Sehr dicke oder ungleichmäßige Abschnitte, isolierte Massenkonzentrationen, eine unpraktische Materialroute, geringe Jahresnachfrage oder pauschal enge Toleranzen können MIM schwierig oder unwirtschaftlich machen, selbst wenn das Teil leicht in ein kleines Gehäuse passt.
Kann die bestehende Zeichnung für Feinguss direkt für den MIM-Werkzeugbau verwendet werden?
Es sollte als Ausgangspunkt dienen und nicht als werkzeugfertige MIM-Zeichnung behandelt werden. Wandstärke, Übergänge von dick zu dünn, Anschnitt- und Auswerferoptionen, Entbinderungswege, Sinterstützen, Schwindungskompensation, Bezugsstrategie, kritische Toleranzen und Bearbeitungszugaben sollten vor dem Werkzeugdesign geprüft werden.
Ist MIM noch attraktiv, wenn einige kritische Oberflächen eine Nachbearbeitung erfordern?
Das kann sein. Die entscheidende Frage ist, ob MIM genügend andere Bearbeitungs-, Nachbearbeitungs-, Montage- oder Variantenkosten einspart, um die akzeptierten Kosten des Fertigteils zu senken. Wenn die kritischste Geometrie auch nach dem Sintern noch eine vollständige Bearbeitung erfordert, wird der Umwandlungsvorteil deutlich geringer.
Welche Informationen sind für einen aussagekräftigen Vergleich von MIM und Feinguss erforderlich?
Stellen Sie die 2D-Zeichnung, die 3D-CAD-Datei, die Material- oder Leistungsanforderung, kritische Abmessungen, Teilegröße und Wandstärke, das Jahresvolumen, die Anforderungen an Oberflächen- und Wärmebehandlung, die Anwendungsbedingungen sowie die aktuellen Probleme bei Guss, Bearbeitung, Qualität oder Kosten bereit, die Sie mit dem neuen Prozess lösen möchten.