
Le moulage par injection de métal et le moulage à la cire perdue peuvent tous deux produire des composants métalliques complexes, mais ils résolvent des problèmes de fabrication différents. Le MIM est généralement le meilleur choix lorsqu'une pièce est petite, géométriquement détaillée, difficile à usiner et requise en volume de production moyen à élevé et reproductible. Le moulage à la cire perdue reste pertinent lorsque le composant est plus grand, le volume est faible à moyen, la voie d'alliage est mieux établie pour la coulée, ou que les caractéristiques critiques peuvent être usinées après coulée sans perdre l'avantage de coût du projet.
Réponse rapide : choisir Moulage par injection de métal lorsque la pièce est petite, complexe, en grande série et bénéficie de détails moulés fins qui réduisent l'usinage ou l'assemblage. Choisissez la fonderie à cire perdue lorsque la pièce est plus grande, en série faible à moyenne, mieux adaptée à une voie d'alliage coulé, ou nécessite encore un usinage après coulée sur les surfaces critiques. La décision correcte dépend de la géométrie du dessin, de l'épaisseur de section, de la voie matière, des zones de tolérance, du volume annuel, des exigences de surface, des risques qualité et du coût de la pièce finie acceptée.
Pour une pièce réelle, la sélection du procédé doit être basée sur la stabilité du processus de production après prise en compte de l'outillage, de la sélection des matériaux, du contrôle dimensionnel, de l'état de surface, de l'inspection, du rendement et du coût total. Ceci est particulièrement important pour décider si une pièce existante moulée à cire perdue doit rester moulée ou être redéfinie pour le MIM.
Tableau de sélection rapide : quand choisir le MIM ou la fonderie à cire perdue
| Facteur projet | Choisir le MIM lorsque... | Choisir la fonderie à cire perdue lorsque... |
|---|---|---|
| Taille de la pièce | La pièce est petite, compacte ou de la taille d'une paume, et le coût de la poudre ne domine pas le projet. | La pièce est de taille moyenne à grande, lourde ou trop volumineuse pour un déliantage et un frittage économiques. |
| Géométrie | La conception comporte de petits trous, rainures, contre-dépouilles, parois minces, détails fins ou plusieurs caractéristiques qui seraient coûteuses à usiner. | La géométrie est complexe mais mieux adaptée à la création de modèles en cire, au moulage en coquille, à l'écoulement de coulée et à la finition après coulée. |
| Volume de production | Le volume annuel est moyen à élevé et l'outillage peut être amorti sur une production répétée. | Le volume est faible à moyen et le projet nécessite plus de flexibilité de coulée que d'efficacité de production multi-empreintes. |
| Voie matière | L'alliage est disponible sous forme de feedstock MIM éprouvé et possède une voie de frittage stable. | L'alliage est mieux établi en tant qu'alliage moulé ou est spécifié par le client comme une voie de fonderie. |
| Tolérance | Le contrôle dimensionnel reproductible des petites pièces est important et les caractéristiques critiques peuvent être prises en charge par l'outillage MIM et la stratégie de frittage. | Les caractéristiques critiques peuvent être usinées après la coulée sans rendre le coût total de la pièce finie peu attractif. |
| Finition de surface | Les détails fins des caractéristiques et la réduction de l'usinage secondaire sont précieux. | La surface de fonderie plus le meulage, le grenaillage, le polissage ou l'usinage sont acceptables. |
| Facteur de coût | Le coût de la pièce finie s'améliore en réduisant l'usinage, l'assemblage, les rebuts ou le tri d'inspection en volume. | Le coût initial d'outillage plus faible ou l'économie de fonderie des pièces de plus grande taille importent davantage. |
| Meilleure adéquation | Petites pièces métalliques complexes de précision. | Pièces métalliques coulées complexes de grande taille. |
Considérez ce tableau comme un outil de présélection plutôt que comme une décision d'outillage. Avant l'outillage, examinez le dessin, le grade du matériau, les tolérances critiques, l'épaisseur de section, le volume annuel, la méthode d'inspection et les conditions de fonctionnement.
Pourquoi les comparaisons entre moulage à cire perdue et moulage sous pression doivent être séparées
Le moulage à cire perdue et le moulage sous pression sont tous deux des procédés de fonderie, mais ils créent des compromis techniques et économiques différents. Le moulage à cire perdue utilise un procédé à la cire perdue avec des modèles en cire, des coquilles en céramique, le déparaffinage, le coulée de métal en fusion, le retrait de la coquille et la finition. Le moulage sous pression utilise l'injection à haute pression de métal en fusion dans une matrice en acier, généralement pour des pièces non ferreuses à haut volume.
Si le procédé concurrent est le moulage sous pression à haute pression plutôt que le moulage à cire perdue, examinez MIM vs moulage sous pression. Cette décision dépend davantage des limites d'alliage de la coulée sous pression, du dépouille et des bavures, de la porosité, du coût de l'outillage de matrice et de l'économie des cycles de production à grand volume. Les projets de fonderie à cire perdue nécessitent une analyse différente axée sur la géométrie de la pièce coulée, la voie d'alliage, l'usinage post-fonderie et si une refonte pour le MIM crée une valeur de fabrication suffisante.
Quelle est la principale différence entre le MIM et le moulage à cire perdue ?
Le MIM utilise l'injection de feedstock, le déliantage et le frittage
Le moulage par injection de métal commence par un mélange de poudre métallique fine et d'un système de liant pour former un feedstock injectable. Ce feedstock MIM est injecté dans un moule de précision pour former une pièce verte. Le liant est ensuite retiré par Procédé de déliantage MIM, et la pièce brune restante est frittée pour densifier la structure métallique et atteindre la géométrie finale.
Le MIM n'est pas un procédé de coulée de métal en fusion. La pièce est formée dans un moule, mais le composant métallique final est créé par métallurgie des poudres et Frittage MIM. L'outillage doit compenser le retrait de frittage, et la conception de la pièce doit permettre un retrait stable du liant, un support contrôlé et un changement dimensionnel reproductible.
La fonderie à cire perdue utilise des modèles en cire, des coques céramiques et une coulée de métal en fusion
La fonderie à cire perdue, également appelée moulage à cire perdue, suit une voie de fabrication différente. Un modèle en cire est produit, assemblé sur une grappe en cire, enrobé de barbotine céramique et de stuc pour former une coque céramique, puis déciré avant que le métal en fusion ne soit coulé dans la cavité de la coque. Après solidification, la coque est retirée et des opérations de finition sont appliquées si nécessaire.
La qualité de la fonderie à cire perdue dépend de la précision du modèle en cire, de la construction de la chape, du système de canaux, de l'écoulement du métal, de la solidification, du retrait, du retrait de la chape et de la finition post-fonderie. Ces points de contrôle diffèrent du MIM, même lorsque les deux procédés sont envisagés pour un composant métallique de forme quasi nette.
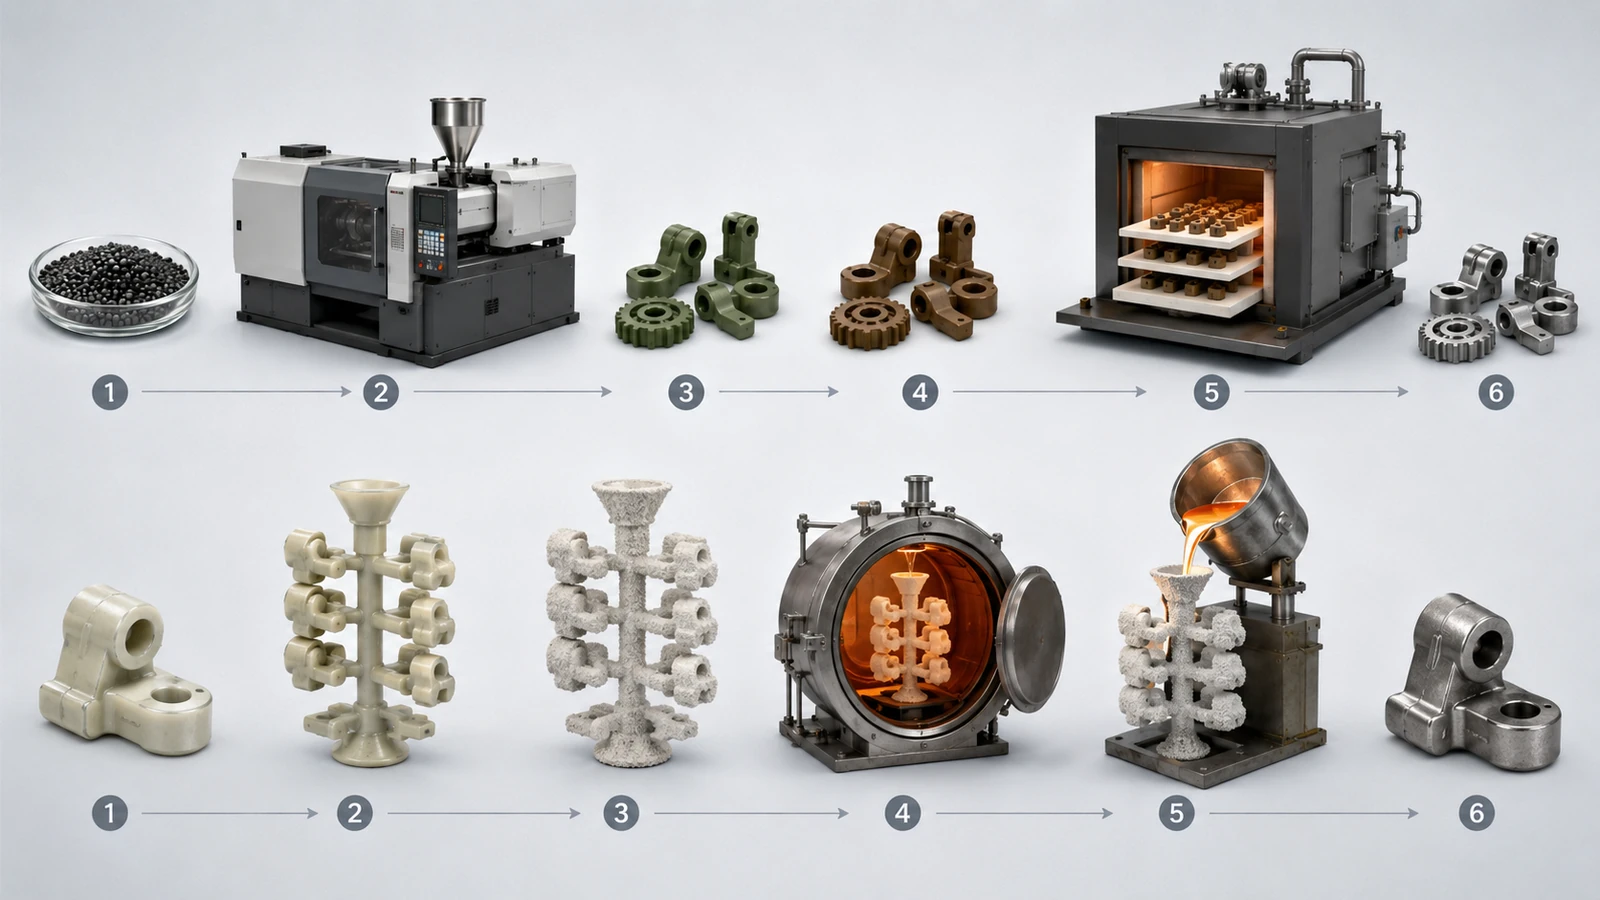
MIM vs Fonderie à cire perdue : Tableau comparatif des procédés
| Point de comparaison | Moulage par injection de métal | Fonderie à cire perdue |
|---|---|---|
| Principe de formage | Feedstock de poudre métallique injecté | Modèle en cire et moulage en coque céramique |
| État du matériau lors du formage | Poudre métallique fine + feedstock liant | Métal en fusion coulé dans une coque céramique |
| Logique d'outillage | Moule d'injection avec compensation du retrait de frittage et stratégie de porte/ligne de joint | Outillage en cire, assemblage en grappe, construction de coque céramique, attaque et conception des masselottes/descente de coulée |
| Étape thermique clé | Déliantage et frittage | Décire, préchauffage de la coque, coulée et solidification |
| Mécanisme de retrait | Retrait de frittage contrôlé | Retrait de solidification et de refroidissement |
| Résistance typique | Petits composants métalliques complexes de forme quasi nette | Composants métalliques moulés plus grands ou plus larges |
| Risque clé du procédé | Injection incomplète, fissures de déliantage, distorsion de frittage, variation de retrait, marques de support | Porosité, retassures, défauts de carapace, inclusions, marques d'évacuation de carotte |
| Meilleure décision d'utilisation | Petites pièces de précision en grand volume | Pièces moulées de précision plus grandes ou en plus faible volume |
Une erreur courante est de comparer uniquement la revendication de forme quasi nette de chaque procédé. Les deux procédés peuvent réduire l'usinage par rapport à l'usinage CNC complet, mais ils atteignent la forme, la densité, l'état de surface et le contrôle dimensionnel de différentes manières.
Taille, poids et épaisseur de paroi des pièces : où chaque procédé devient pratique
Pourquoi le MIM est généralement plus adapté aux petites pièces complexes
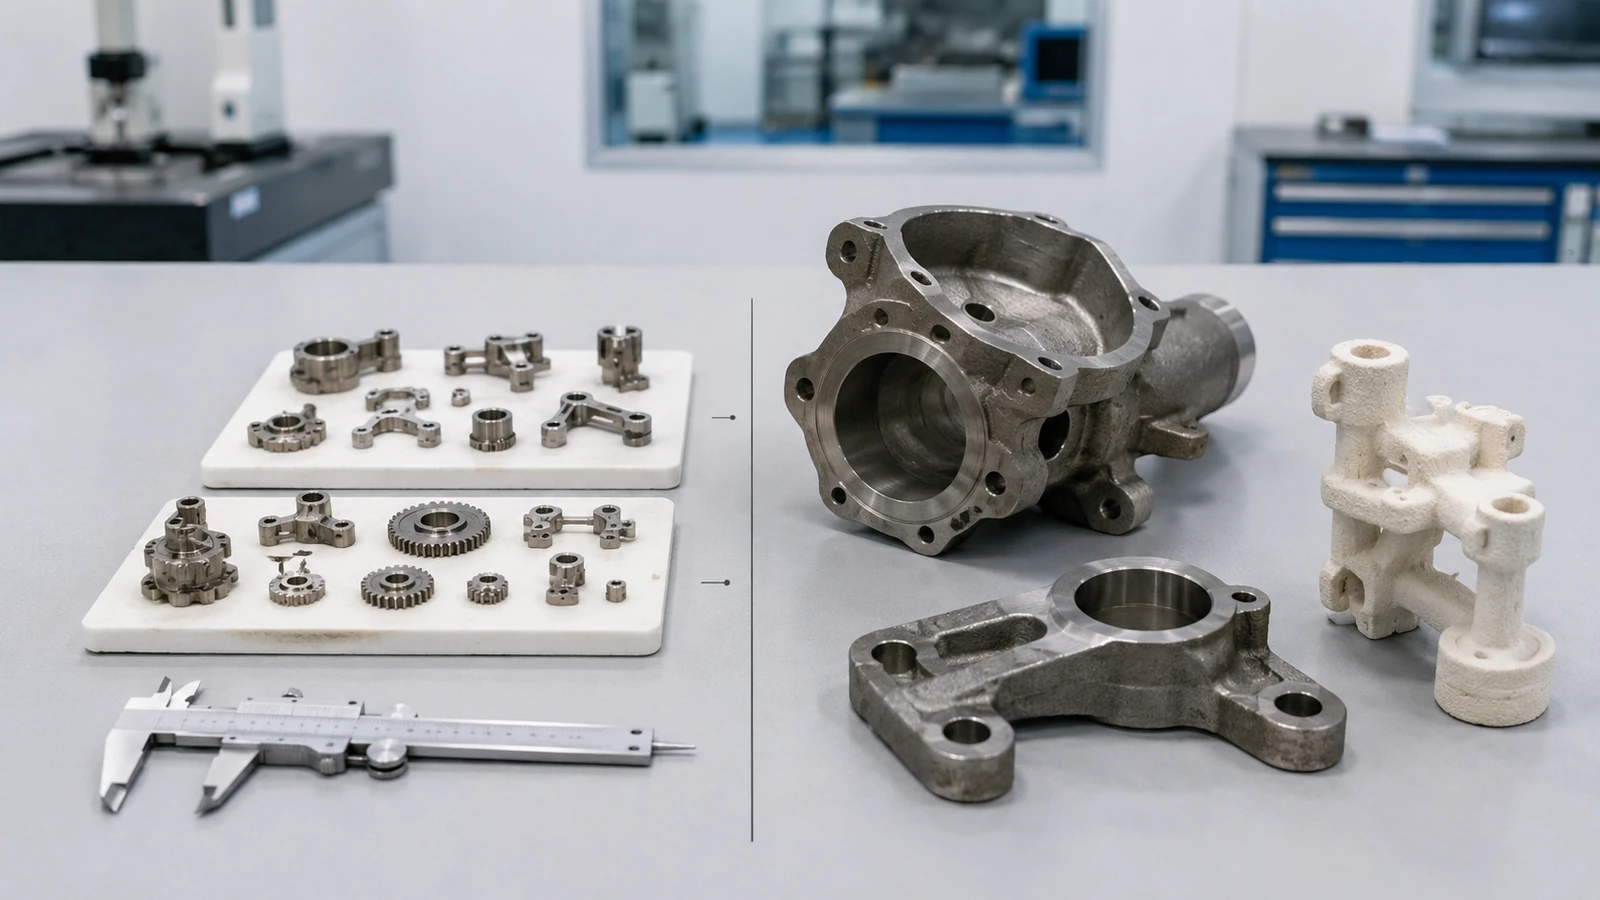
Le MIM est le plus intéressant lorsque la pièce est suffisamment petite pour un moulage, un déliantage, un frittage et une manipulation par lots stables, mais suffisamment complexe pour que l'usinage ou la coulée avec finition devienne inefficace. Les bons candidats incluent souvent de petits supports, charnières, pièces de dispositifs médicaux, composants de serrures, matériel électronique, pièces structurelles miniatures et mécanismes de précision.
L'avantage ne réside pas seulement dans la taille. Le cas le plus fort pour le MIM vient généralement de la combinaison d'une taille compacte, d'une géométrie complexe, d'une production reproductible et d'une réduction de l'usinage secondaire. Si une pièce comporte plusieurs petits trous, des caractéristiques minces, des rainures latérales, des détails fins ou des formes difficiles à usiner, le MIM peut former ces caractéristiques directement à partir du moule.
Pourquoi la fonderie à cire perdue est souvent préférable pour les pièces moulées de grande taille
La fonderie à cire perdue est souvent plus pratique pour les composants de grande taille, les sections épaisses et les volumes de production faibles à moyens. Si la pièce est trop grande, trop lourde ou trop épaisse pour un MIM économique, la fonderie à cire perdue peut offrir une voie plus adaptée. Elle reste également pertinente lorsque le matériau est mieux adapté à la fonderie ou lorsque des surfaces critiques peuvent être usinées après coulée.
Pour les pièces moulées structurelles de grande taille, le coût de la poudre MIM, de l'outillage, du temps de déliantage, du contrôle du frittage et le risque de déformation peuvent l'emporter sur l'avantage de la géométrie injectée.
Pourquoi l'épaisseur de section est importante avant de choisir le MIM
L'épaisseur de section est souvent plus importante que la taille globale de l'enveloppe. Une petite pièce avec des sections épaisses et irrégulières peut encore être difficile pour le MIM car l'élimination du liant et le retrait de frittage doivent rester stables. Les zones épaisses peuvent augmenter le risque de défauts de déliantage, de contraintes internes, de déformation ou de retrait non uniforme.
Pour la fonderie à cire perdue, l'épaisseur de section compte également, mais pour des raisons différentes. L'ingénieur de fonderie doit prendre en compte l'écoulement du métal, l'alimentation, les points chauds, la solidification et les cavités de retrait. Une conception qui fonctionne en fonderie à cire perdue n'est pas automatiquement adaptée au MIM sans une revue DFM.
Points d'alerte techniques MIM à vérifier avant l'outillage
Une pièce qui semble favorable au MIM lors d'une comparaison initiale peut encore devenir difficile, instable ou non économique si les conditions clés de la DFM ne sont pas résolues. Les éléments suivants sont des indicateurs de dépistage à vérifier avant l'outillage, et non des limites de production universelles.
| Élément d'examen | Signal d'alerte MIM | Que confirmer avant l'outillage |
|---|---|---|
| Encombrement de la pièce | Géométrie grande, lourde ou volumineuse où le coût de la poudre, le temps de déliantage, le chargement du four et le risque de déformation peuvent dominer. | Confirmer la masse de la pièce, la manipulation au four, le support de frittage et si la géométrie offre encore suffisamment de réduction d'usinage ou d'assemblage pour justifier le MIM. |
| Épaisseur de section | Sections très épaisses, très inégales ou concentrations de masse isolées connectées à des caractéristiques minces. | Examiner les chemins de retrait du liant, les transitions d'épais à mince, le risque de déformation et si le matériau non fonctionnel peut être réduit ou redistribué. |
| Volume annuel | Demande répétée faible ou incertaine qui ne peut justifier un outillage dédié et une validation du processus. | Comparer l'amortissement de l'outillage et le coût de la pièce finie par rapport à la fonderie à cire perdue, à l'usinage CNC ou à une autre voie à engagement plus faible. |
| Valeur de la caractéristique | Géométrie simple où la plupart des caractéristiques fonctionnelles nécessitent encore un usinage après frittage. | Identifier quels trous, rainures, fentes, dents, cannelures, caractéristiques de type dépouille, ou fonctions consolidées peuvent réellement être moulés et supprimer les opérations secondaires. |
| Voie matière | L'alliage spécifié manque d'un feedstock MIM pratique, d'une fenêtre de frittage stable, ou d'une voie de propriétés vérifiée. | Confirmer la disponibilité de la poudre et du feedstock, le comportement au frittage, le traitement thermique, la densité, les exigences de corrosion ou mécaniques, et les critères d'acceptation spécifiques à l'application. |
| Tolérances critiques | Des tolérances serrées sont appliquées sur le dessin sans priorité claire des datums ni allowance pour les opérations secondaires. | Séparer les dimensions critiques des non-critiques et définir quelles caractéristiques dépendent de la compensation de l'outillage, du support de frittage, du calibrage, du contrôle d'inspection, ou d'un usinage limité. |
Les directives de conception MIM de l'EPMA traitent également la tolérance, la finition de surface, la taille de la pièce et l'épaisseur de section comme des facteurs dépendants du processus qui devraient être confirmés pour la pièce réelle et la voie de production. Voir le guide de conception MIM de l'EPMA.
Géométrie et complexité de conception : quel procédé gère mieux les caractéristiques fines ?
Où le MIM présente un avantage clair
Le MIM est généralement plus performant lorsqu'une petite pièce métallique nécessite des caractéristiques fines qui seraient coûteuses à usiner ou difficiles à maintenir de manière constante après le moulage. Les caractéristiques typiques adaptées au MIM peuvent inclure :
- Trous traversants et borgnes de petite taille
- Trous transversaux et inclinés
- Parois minces dans une géométrie appropriée
- Rainures, petites fentes et caractéristiques latérales
- Contre-dépouilles lorsque la conception de l'outillage permet le démoulage
- Dents fines, cannelures ou détails fonctionnels moulés
- Consolidation de pièces à partir de plusieurs pièces usinées ou assemblées
- Caractéristiques répétables de petite taille pour une production de moyenne à grande série
L'Association de Moulage par Injection de Métal note que le MIM peut offrir des avantages par rapport à la fonderie à cire perdue pour les parois plus fines, les détails plus nets, les trous de petit diamètre, un meilleur état de surface, une réduction de l'usinage de finition et des volumes élevés de petites pièces. Voir les recommandations de conception de la MIMA.
Où la fonderie à cire perdue reste performante
La fonderie à cire perdue reste efficace pour les géométries de fonderie complexes, les pièces métalliques de grande taille, les contours organiques, les sections épaisses et les formes qui ne sont pas adaptées à l'économie du moulage par injection et du frittage. Elle peut également être appropriée lorsque la géométrie de la pièce est complexe mais ne comporte pas de nombreuses micro-caractéristiques nécessitant la répétabilité du moulage de niveau MIM.
En production, cela dépend généralement de savoir si la complexité est une “ complexité de fonderie ” ou une “ complexité de petites caractéristiques de précision ”. Un corps moulé courbe peut être un bon candidat pour la fonderie à cire perdue. Une petite pièce avec de multiples petites caractéristiques fonctionnelles peut être un meilleur candidat pour le MIM.
Avertissement de revue de conception : la géométrie de fonderie ne peut pas toujours être transférée directement au MIM
Une erreur courante consiste à prendre un dessin de fonderie à cire perdue et à demander une production directe par MIM sans reconception. Cela peut créer des risques évitables pour l'outillage et la qualité.
Avant de passer de la fonderie à cire perdue au MIM, les ingénieurs doivent revérifier :
- Uniformité de l'épaisseur de paroi et transitions épais-mince
- Emplacement du point d'injection, ligne de joint et sens d'éjection
- Chemin de déliantage et risque de liant piégé
- Direction du support de frittage et risque de déformation
- Compensation du retrait et stratégie de référence
- Surfaces fonctionnelles critiques et surépaisseur d'usinage
- Nécessité de reconcevoir les rayons de coulée, bossages, nervures ou sections épaisses
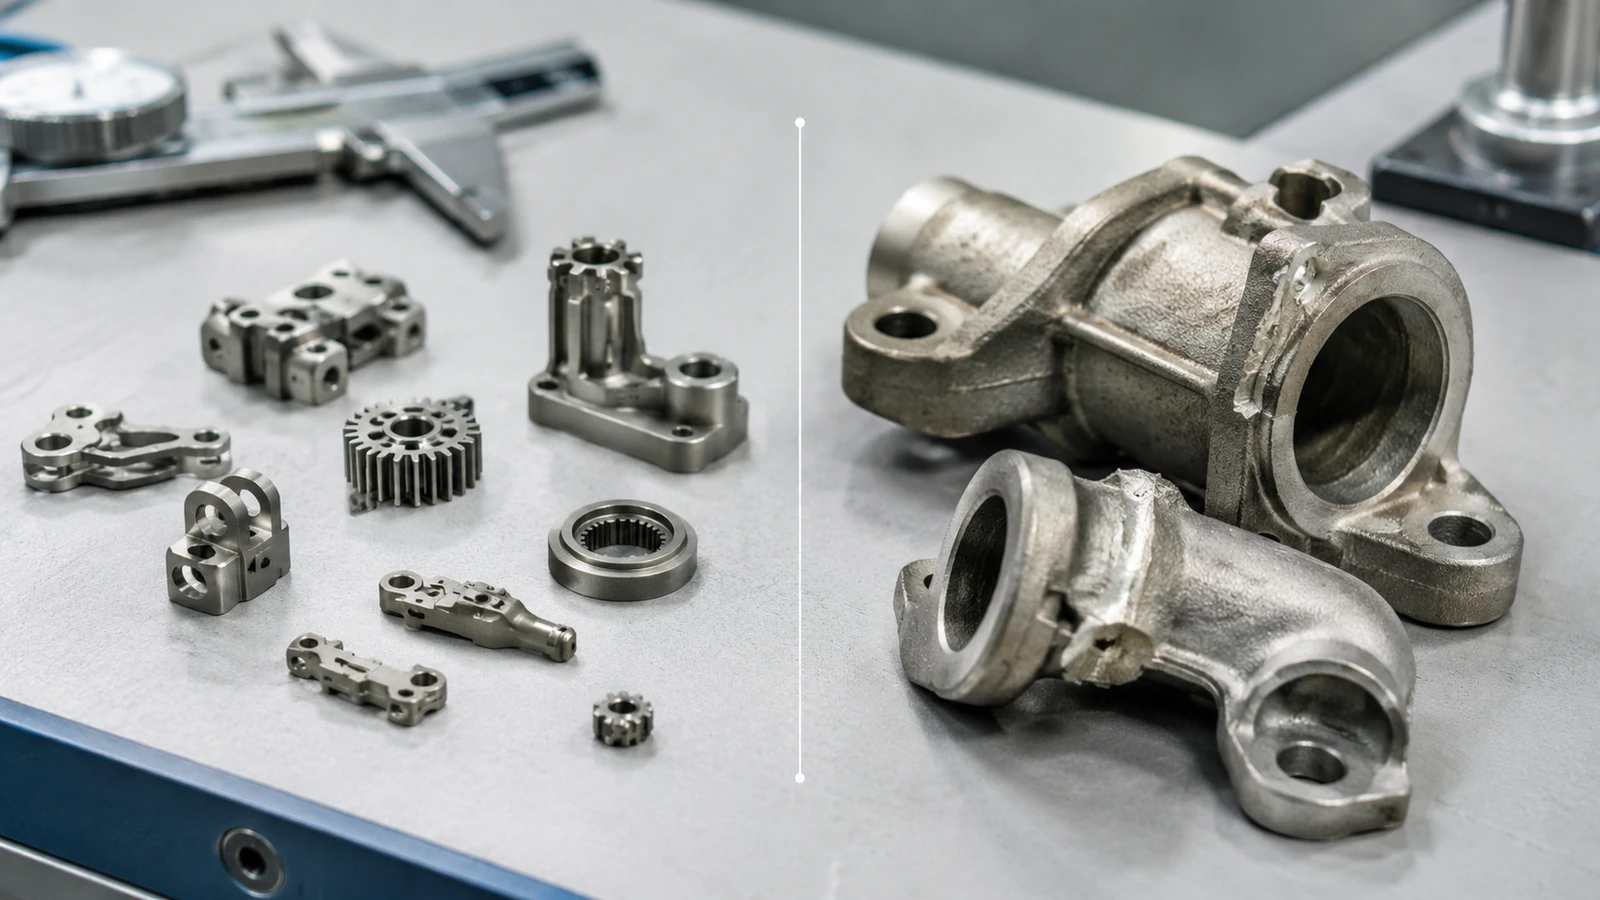
Sélection des matériaux : poudres MIM vs alliages coulés
Les matériaux MIM doivent être sélectionnés en fonction de la disponibilité des poudres et du comportement au frittage
La sélection des matériaux MIM dépend de plus que du nom de l'alliage. Le matériau doit être disponible sous forme de poudre adaptée, compatible avec la préparation du feedstock, moulable dans la géométrie choisie, stable pendant le déliantage, et capable d'atteindre la densité et les propriétés requises après frittage et opérations secondaires éventuelles.
Les familles de matériaux MIM courantes peuvent inclure les aciers inoxydables, les aciers faiblement alliés, les aciers à outils, les alliages magnétiques doux, les alliages de tungstène, les alliages cobalt-chrome et certains alliages de titane pour lesquels le fournisseur a démontré sa capacité de procédé. Cependant, on ne peut pas supposer que tous les alliages corroyés ou moulés sont réalisables en MIM.
La fonderie à cire perdue offre généralement une gamme plus large d'alliages de fonderie
La fonderie à cire perdue est largement utilisée pour de nombreuses familles d'alliages de fonderie, notamment les aciers inoxydables, les aciers au carbone, les alliages de nickel, les alliages de cobalt, les alliages d'aluminium, les alliages de cuivre, les alliages de titane et les alliages réfractaires, en fonction des capacités de la fonderie et des exigences de l'application.
C'est l'une des raisons pour lesquelles la fonderie à cire perdue reste prédominante dans les secteurs aérospatial, de la défense, de l'énergie, médical et industriel. Pour certaines pièces moulées de grande taille, à haute température ou spécifiques à un alliage, la fonderie à cire perdue peut être la voie la plus établie.
Ne choisissez pas uniquement en fonction du nom de l'alliage
Une même famille d'alliages peut se comporter différemment en MIM et en fonderie à cire perdue. La densité, la microstructure, la réponse au traitement thermique, le comportement à la corrosion, les performances magnétiques, l'état de surface et la stabilité dimensionnelle peuvent tous dépendre du procédé choisi.
La faisabilité du matériau doit être confirmée au niveau pièce-et-processus : la voie MIM sélectionnée peut-elle produire l'alliage requis, la géométrie, le volume annuel, les dimensions critiques, les exigences d'inspection et les performances opérationnelles de manière cohérente ?
Coût et volume de production : quel procédé est le plus économique ?
Logique de coût du MIM
Le MIM nécessite généralement un investissement initial plus élevé en ingénierie et en outillage que les procédés de fonderie à faible volume. L'outillage, le développement du feedstock, la validation du moulage, le déliantage, le frittage et la mise en place des contrôles doivent être justifiés par le projet.
Le MIM devient plus intéressant lorsque le volume de production est suffisamment élevé pour amortir l'outillage, lorsqu'un outillage multi-empreintes peut être utilisé, lorsque l'usinage coûteux peut être réduit, ou lorsque plusieurs pièces peuvent être regroupées en un seul composant moulé.
Logique de coût de la fonderie à cire perdue
La fonderie à cire perdue peut être plus économique lorsque le volume annuel est plus faible, que la taille de la pièce est plus grande, ou que la conception est déjà bien adaptée à la fonderie. Elle peut également être plus pratique lorsque le projet nécessite un alliage de fonderie, lorsque la flexibilité de l'outillage initial est importante, ou lorsque l'usinage secondaire est déjà prévu.
Cependant, le coût de la fonderie à cire perdue ne doit pas être jugé uniquement sur le prix de la pièce coulée. La production de la coque céramique, le système de coulée, le rendement, le traitement thermique, la finition, l'usinage et le contrôle peuvent tous affecter le coût final accepté de la pièce.
Tableau de décision des coûts
| Facteur de coût | Meilleur pour le MIM | Meilleur pour la fonderie à cire perdue |
|---|---|---|
| Volume annuel | Production répétitive moyenne à élevée | Volume faible à moyen |
| Taille de la pièce | Petit et compact | Moyen à grand |
| Géométrie | Les petits détails complexes réduisent l'usinage | Complexité de fonderie sans nombreux micro-détails |
| Amortissement de l'outillage | Plus économique pour les volumes élevés | Mieux adapté lorsque l'investissement initial est plus faible |
| Impact du coût des matériaux | Plus acceptable lorsque la pièce est de faible poids | Souvent meilleur pour les pièces moulées de grande masse |
| Réduction d'usinage | Avantage important si les caractéristiques peuvent être moulées | Un usinage peut encore être nécessaire pour les surfaces critiques |
| Logique de coût final | Meilleur lorsque le coût de la pièce finie diminue avec le volume | Meilleur lorsque la coulée plus la finition reste économique |
Tolérance et contrôle dimensionnel
Pourquoi le MIM peut être performant pour les tolérances répétables des petites pièces
Le MIM peut être performant pour les tolérances répétables des petites pièces lorsque la géométrie est adaptée et que le procédé est bien maîtrisé. Le moule d'injection peut être conçu avec une compensation du retrait, et le processus de production peut être ajusté en fonction du feedstock, des paramètres de moulage, du déliantage, du support de frittage et du retour d'inspection.
Cela est important pour les pièces présentant de petites caractéristiques et une demande de production répétée. Si la même géométrie doit être produite de manière cohérente sur des milliers ou des millions de pièces, le MIM peut devenir plus attractif qu'une voie de fonderie nécessitant un usinage répété ou une finition manuelle.
Cependant, le MIM ne doit pas être présenté comme automatiquement plus précis pour chaque pièce. Un mauvais équilibre des épaisseurs de paroi, une géométrie de frittage non supportée, une variation de masse importante ou des tolérances irréalistes sur le plan peuvent encore créer des problèmes de qualité.
Pourquoi la fonderie à cire perdue nécessite souvent un usinage pour les dimensions critiques
La fonderie à cire perdue peut produire des pièces moulées précises et complexes, mais les dimensions critiques dépendent souvent du modèle en cire, de la coque céramique, de la dilatation thermique, de l'écoulement du métal, de la solidification, du refroidissement, de l'ébarbage et de la finition après moulage. Pour les surfaces de référence de haute précision, les faces d'étanchéité, les ajustements de roulements ou les interfaces filetées, un usinage peut encore être nécessaire.
Une comparaison de coût significative doit inclure la fonderie, le meulage, l'usinage, la finition, l'inspection et le rendement — pas seulement le prix de la pièce brute de fonderie.
État de surface et opérations secondaires
Le MIM peut réduire certaines étapes de finition et d'usinage
Le MIM peut reproduire des détails moulés fins et peut réduire le besoin d'usinage pour les petites caractéristiques. Pour les pièces adaptées, des éléments tels que des rainures, des petits trous, des logos, des textures, des cannelures et des contours complexes peuvent être moulés plutôt qu'usinés.
Opérations secondaires MIM peuvent encore être nécessaires en fonction du projet. Celles-ci peuvent inclure le traitement thermique, le calibrage, le polissage, la passivation, le placage, le revêtement, l'usinage CNC, ou d'autres opérations de finition. Le MIM est précieux lorsque la géométrie moulée élimine suffisamment d'usinage secondaire pour améliorer le processus de la pièce finie, et non lorsque chaque étape de finition est censée disparaître.
Les pièces de fonderie à cire perdue peuvent encore nécessiter une rectification, un usinage ou une finition de surface
Les pièces de fonderie à cire perdue peuvent nécessiter un ébarbage, un nettoyage de la coque, une rectification, un grenaillage, un polissage, un traitement thermique, un usinage ou une finition de surface. Certaines surfaces peuvent être acceptables à l'état brut de moulage, tandis que les caractéristiques critiques peuvent nécessiter un usinage après moulage.
La vraie comparaison est le coût total de la pièce finie
Comparer le coût accepté de la pièce finie plutôt que le prix de la pièce brute MIM au prix de la pièce brute de fonderie d'investissement.
- Outillage et développement du procédé
- Coût du matériau et du feedstock ou de l'alliage de coulée
- Risque de rebut et tri par inspection
- Charge d'usinage et de finition
- Traitement thermique ou traitement de surface
- Rendement, délai et répétabilité
- Acceptation fonctionnelle finale, pas seulement le prix de l'ébauche brute
Risques qualité et focus d'inspection : distorsion de frittage vs défauts de coulée
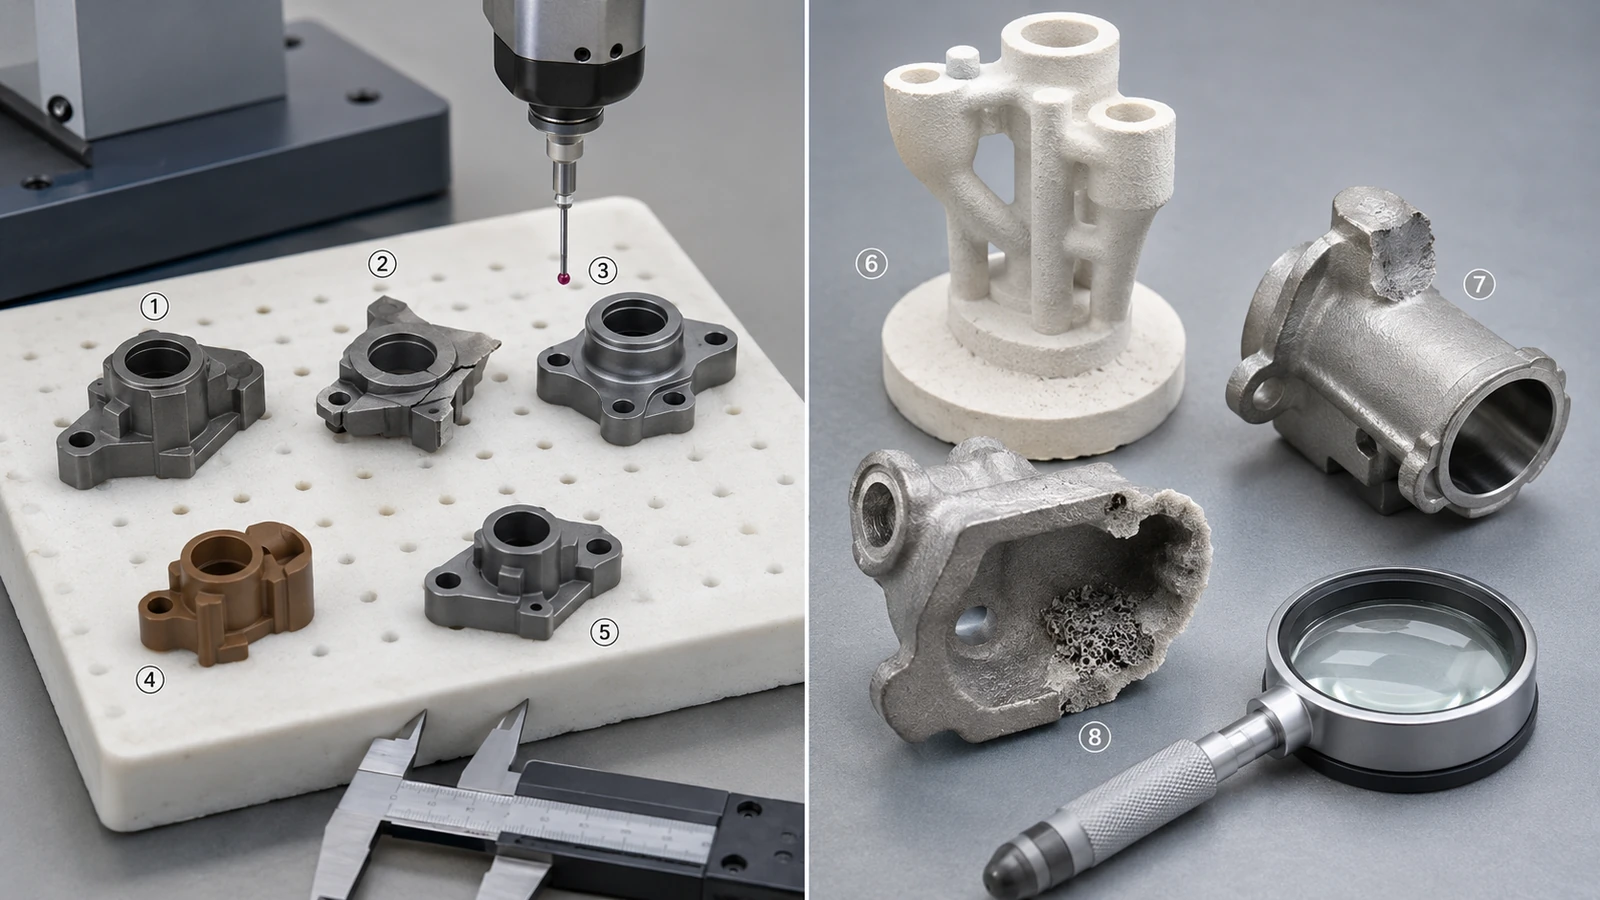
Risques qualité MIM : fissures de déliantage, distorsion de frittage et variation de retrait
Les risques qualité MIM proviennent généralement de l'interaction entre la géométrie et le contrôle du procédé. Les risques courants incluent les injections incomplètes, les lignes de soudure, les dommages lors de la manipulation des pièces vertes, les fissures de déliantage, la fragilité des pièces brunes, la distorsion de frittage, le retrait non uniforme, le gauchissement dû à un mauvais support, la dérive dimensionnelle entre lots et les défauts de surface après frittage ou finition.
Ces risques ne signifient pas que le MIM est instable. Ils signifient que le MIM doit être considéré comme une voie d'injection et de frittage à base de poudre, et non comme un simple remplacement de la coulée.
Risques qualité du moulage à cire perdue : porosité, retassures, défauts de carapace et retrait de masselottage
Les risques qualité du moulage à cire perdue sont liés à la qualité du modèle en cire, à la construction de la carapace, au décirage, à la coulée du métal, à la solidification et à la finition. Les préoccupations typiques incluent les variations du modèle en cire, les fissures de carapace, la porosité, les retassures, les inclusions, les manques, les marques de retrait de masselottage, les imperfections de surface et les problèmes de surépaisseur d'usinage.
L'Investment Casting Institute décrit la construction de la carapace comme un revêtement répété de barbotine céramique et de stuc autour de la grappe de cire, suivi du décirage et de la coulée du métal dans la carapace préchauffée. Voir la référence sur la construction de la carapace.
Ce que les ingénieurs doivent inspecter avant d'approuver la production
Avant d'approuver l'un ou l'autre procédé, les ingénieurs doivent définir la méthode d'inspection, la structure de référence, les surfaces fonctionnelles, les dimensions critiques, l'état du matériau, les exigences de traitement thermique, les attentes esthétiques et les attentes de contrôle lot à lot.
| Zone de risque | Point de contrôle MIM | Point de contrôle du moulage à cire perdue | Pourquoi c'est important |
|---|---|---|---|
| Variation dimensionnelle | Compensation d'outillage, retrait de frittage, méthode de support, stabilité des lots | Précision du modèle en cire, dilatation de la coque, retrait de solidification, surépaisseur d'usinage | Les dimensions critiques peuvent échouer même si la forme de la pièce semble correcte. |
| Défauts internes | Stabilité du déliantage, liant piégé, risque des sections épaisses, densité de frittage | Porosité, cavités de retrait, inclusions, stratégie d'alimentation et de masselottage | Les défauts internes peuvent affecter la résistance, l'étanchéité, la fatigue, la corrosion ou la fiabilité de l'assemblage. |
| Surface et finition | Surface du moule, marques de frittage, contact des supports, besoin de finition secondaire | Texture de la coque, retrait de carotte, grenaillage, meulage, polissage, usinage | L'état de surface influence l'acceptation esthétique, le frottement, l'étanchéité et le comportement à la corrosion. |
| Répétabilité de production | Contrôle des lots de feedstock, paramètres de moulage, constance du cycle de déliantage/frittage | Assemblage de la cire, séchage de la carapace, température de coulée, refroidissement, traitement thermique | La répétabilité détermine si l'approbation du prototype peut se traduire par une production stable. |
Votre pièce de fonderie à cire perdue est-elle un bon candidat pour la conversion en MIM ?
Quand une pièce existante moulée à cire perdue mérite une revue de conversion MIM
Une revue de conversion est plus utile lorsque le processus de fabrication actuel engendre des coûts évitables, des variations ou des opérations secondaires. Les indicateurs forts incluent :
- Une rectification, un usinage ou une finition répétée est nécessaire pour créer de petites caractéristiques fonctionnelles.
- La variation dimensionnelle ou la finition engendre une pression récurrente d'inspection, de tri ou de retravail.
- Plusieurs composants ou opérations pourraient potentiellement être consolidés en une seule pièce moulée.
- La demande annuelle est suffisamment stable pour justifier un outillage dédié et une validation du processus.
- La géométrie peut être redessinée autour d'une épaisseur de paroi plus équilibrée et d'un support de frittage.
- Le matériau spécifié dispose d'un feedstock MIM et d'une voie de frittage pratiques et éprouvés.
Un candidat à la conversion solide n'est pas simplement une petite pièce de fonderie. Le MIM devient plus convaincant lorsque le processus de fonderie existant laisse une pression substantielle en termes d'usinage, de finition, d'assemblage, de répétabilité ou de coût total qu'une pièce MIM redessinée peut réduire.
Quand la conversion n'ajoutera probablement pas assez de valeur
Conserver le processus de moulage à cire perdue peut être plus pratique lorsque :
- La pièce de fonderie actuelle répond déjà aux besoins en termes de coût, de qualité et de livraison avec peu d'usinage secondaire.
- La demande est faible ou instable, ce qui ne justifie pas un outillage et une validation MIM dédiés.
- La pièce est grande, lourde, ou dominée par des sections très épaisses et irrégulières.
- L'alliage requis, la microstructure de coulée ou la spécification client dépendent de la voie de fonderie.
- La plupart des surfaces critiques nécessiteraient toujours un usinage complet après le MIM.
- La géométrie ne peut pas être adaptée pour le piquage MIM, le déliantage, le contrôle du retrait, l'éjection ou le support de frittage sans compromettre la fonction.
Ce qui doit être revérifié avant de remplacer la fonderie à cire perdue par le MIM
Avant de convertir une pièce de fonderie à cire perdue en MIM, revérifiez l'encombrement global de la pièce, l'épaisseur maximale de section, la variation d'épaisseur de paroi, les trous internes, les options de point d'injection et de ligne de joint, la direction de support de frittage, les zones de tolérance critiques, la surépaisseur d'usinage, la disponibilité des matériaux, le volume de production, les exigences d'inspection et l'environnement d'application.
Quand une pièce de fonderie à cire perdue ressemble à un candidat MIM mais nécessite une refonte
Problème de conception : un petit composant moulé avec plusieurs trous et une rainure usinée peut initialement sembler adapté à une conversion MIM, mais un boss épais relié à un bras fin et une exigence de planéité critique sur la plus grande portée peuvent modifier cette évaluation.
Pourquoi le dessin de fonderie nécessite des modifications : la géométrie d'origine peut fonctionner en fonderie à cire perdue car une section locale épaisse peut être remplie par du métal en fusion et usinée par la suite. En MIM, la même concentration de masse modifie le comportement de déliantage, l'équilibre du retrait et les exigences de support de frittage, augmentant le risque de déformation même si la pièce globale reste petite.
Réponse d'ingénierie : examinez l'équilibre de l'épaisseur des parois, la position du piquage, la direction du support, la stratégie de datum, la planéité critique et l'usinage avant la conception du moule. Lorsque la fonction le permet, réduisez la masse non critique ou lissez les transitions d'épais à fin tout en maintenant les surfaces fonctionnelles liées à un plan d'inspection clair.
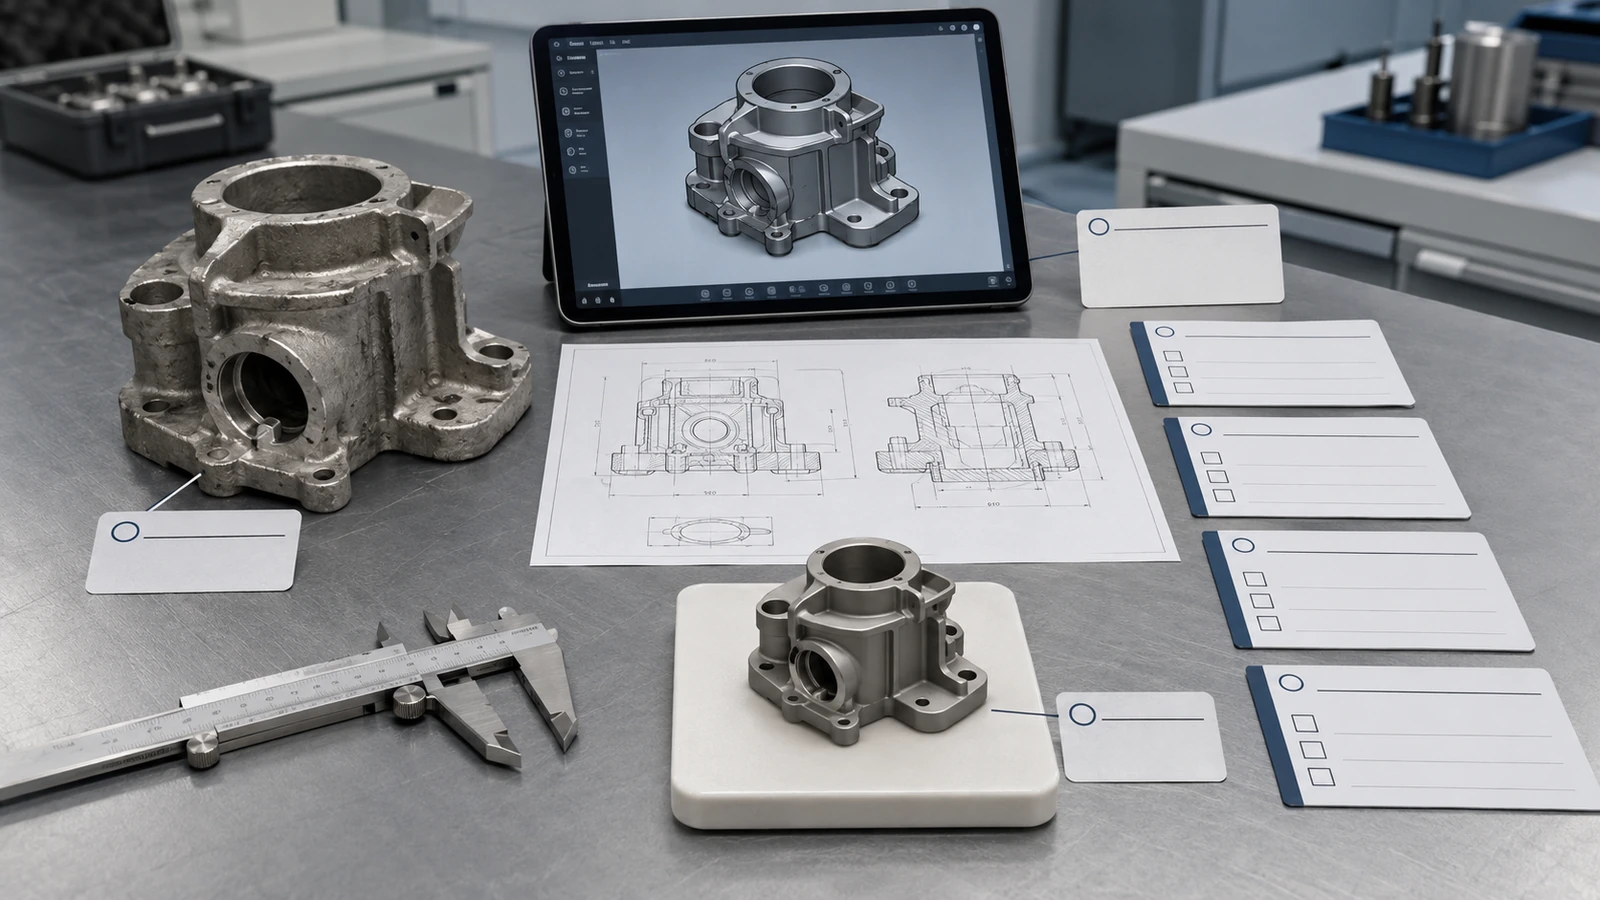
Erreurs courantes lors de la comparaison entre MIM et fonderie à cire perdue
Comparer le prix de la pièce brute au lieu du coût de la pièce finie
Un prix de fonderie plus bas peut ne pas signifier un coût final plus faible si l'usinage, le meulage, la finition, l'inspection ou les pertes de rendement sont importants.
En supposant que tous les alliages de fonderie peuvent être convertis en MIM
La sélection des matériaux MIM dépend de la disponibilité des poudres, de la stabilité du feedstock, du comportement au frittage, de la densité finale et des performances de l'application.
Ignorer l'épaisseur de section
Une petite pièce avec des sections épaisses peut encore être difficile pour le MIM car le déliantage et le retrait de frittage doivent rester stables.
Réutiliser les dessins de fonderie à cire perdue sans revue DFM MIM
Les dessins de fonderie incluent souvent des géométries, des rayons, des tolérances et des surépaisseurs d'usinage qui peuvent ne pas être idéaux pour le MIM.
Traiter l'état de surface comme une valeur de procédé fixe
L'état de surface dépend de l'outillage, du matériau, du contrôle du procédé, de la méthode de finition et de la géométrie de la pièce.
Ignorer le volume annuel
Le MIM est souvent plus attractif lorsque le volume est suffisamment élevé pour justifier l'outillage et le développement du procédé.
Liste de vérification du dessin avant de choisir entre le MIM et la fonderie à cire perdue
Avant de choisir entre le MIM et la fonderie à cire perdue, préparez les informations suivantes pour l'évaluation du fournisseur :
- Plan 2D avec dimensions critiques
- Fichier CAO 3D
- Nuance de matériau ou propriétés mécaniques requises
- Volume annuel estimé
- Poids de la pièce et dimensions hors tout
- Épaisseur de paroi maximale et minimale
- Zones de tolérance critiques
- Exigences d'état de surface
- Exigences de traitement thermique
- Exigences de résistance à la corrosion, à l'usure, magnétiques ou de biocompatibilité
- Interfaces d'assemblage
- Surfaces fonctionnelles
- Points de douleur du procédé existant
- Étapes d'usinage ou de finition actuelles
- Stade de production cible : prototype, production d'essai ou production en série
Une demande de devis (RFQ) utile devrait inclure le dessin, les exigences matérielles, les attentes de tolérance, le volume annuel, le contexte de l'application et tout problème actuel de fonderie ou d'usinage qui doit être résolu avant l'outillage.
Avant de demander un devis, envoyez ces 6 éléments
Pour recevoir une recommandation de procédé utile plutôt qu'une estimation de prix approximative, envoyez suffisamment d'informations pour une revue technique. Ces six éléments aident XTMIM à déterminer si le MIM est techniquement et commercialement adapté par rapport à la fonderie à la cire perdue.
- Dessin 2D avec dimensions critiques marquées
- Fichier CAO 3D pour l'examen de la géométrie et de la moulabilité
- Nuance de matériau ou objectif de performance requis
- Volume annuel estimé et stade de production
- Exigences critiques de tolérance, de surface et d'assemblage
- Points de douleur actuels en fonderie, usinage, qualité ou coût
Plus le dossier de plans est clair, plus il est facile d'identifier si la pièce est un bon candidat pour le MIM, un meilleur projet de fonderie à cire perdue, ou une conception nécessitant des modifications avant qu'un procédé puisse être chiffré avec précision.
Besoin de savoir si votre pièce de fonderie à cire perdue peut être convertie en MIM ?
Envoyez votre plan, fichier 3D, exigence matière, tolérances critiques, exigences de surface et volume annuel estimé. XTMIM peut évaluer si la pièce est adaptée au MIM, si une refonte est nécessaire, et quels risques procédés doivent être vérifiés avant l'outillage, la production d'essai ou la production en série.
Normes et références techniques pour l'évaluation des procédés
Les décisions entre MIM et fonderie à cire perdue doivent être basées sur les plans, les exigences matière, la capacité des procédés et les attentes d'inspection. Des références générales sur les procédés provenant d'organisations telles que MIMA, EPMA, MPIF, et la Institut de la Fonderie de Précision peut aider à définir la voie de fabrication de base et la logique de conception, mais ne doit pas remplacer une revue technique spécifique au projet.
Lorsque les performances du matériau, l'usage médical, l'usage aérospatial, la résistance à la corrosion, le traitement thermique, la densité, les propriétés mécaniques ou l'acceptation du contrôle sont critiques, l'exigence finale doit être confirmée par les normes ASTM, ISO, client ou industrielles applicables. Ne présumez pas qu'une comparaison générale entre MIM et fonderie de précision définit automatiquement la tolérance, la résistance, la densité ou l'état de surface acceptable pour une pièce spécifique.
FAQ : MIM vs Fonderie de Précision
Une pièce moulée de petite taille par coulée de précision peut-elle quand même être une mauvaise candidate pour le MIM ?
Oui. Une petite taille globale ne garantit pas l'adéquation du MIM. Des sections très épaisses ou inégales, des concentrations de masse isolées, une voie de matériau peu pratique, une faible demande annuelle ou des tolérances serrées généralisées peuvent rendre le MIM difficile ou non économique, même lorsque la pièce s'inscrit facilement dans un petit encombrement.
Le dessin existant de fonderie à cire perdue peut-il être envoyé directement pour l'outillage MIM ?
Il doit être utilisé comme point de départ, et non comme un dessin MIM prêt pour l'outillage. L'épaisseur de paroi, les transitions d'épaisseur, les options de grille et d'éjection, les chemins de déliantage, le support de frittage, la compensation du retrait, la stratégie de datum, les tolérances critiques et l'usinage d'ajustement doivent être examinés avant la conception du moule.
Le MIM reste-t-il intéressant si certaines surfaces critiques nécessitent un usinage ?
C'est possible. La question clé est de savoir si le MIM élimine suffisamment d'autres opérations d'usinage, de finition, d'assemblage ou de variations pour réduire le coût accepté de la pièce finie. Si la plupart des géométries critiques nécessitent encore un usinage complet après le frittage, l'avantage de la conversion devient beaucoup plus faible.
Quelles informations sont nécessaires pour une comparaison utile entre le MIM et le moulage à cire perdue ?
Fournissez le dessin 2D, le fichier CAO 3D, les exigences de matériau ou de performance, les dimensions critiques, la taille de la pièce et l'épaisseur de section, le volume annuel, les exigences de traitement de surface et de traitement thermique, les conditions d'application, ainsi que les problèmes actuels de fonderie, d'usinage, de qualité ou de coût que vous souhaitez résoudre avec le nouveau procédé.