
Les pièces de charnière de précision MIM sont de petits composants métalliques complexes utilisés à l'intérieur de mécanismes de charnière compacts, et non des assemblages de charnières complets. Le moulage par injection de métal (MIM) est particulièrement utile lorsqu'un composant de charnière présente une géométrie compacte, plusieurs trous ou fentes, des surfaces fonctionnelles courbes, des caractéristiques de positionnement intégrées ou des exigences de production répétées qui rendent l'usinage CNC, l'emboutissage ou le tournage simple inefficaces.
Les candidats typiques incluent les cames de charnière, les bras de liaison, les transporteurs miniatures, les éléments de verrouillage, les blocs d'arrêt, les plaques de charnière complexes et certaines pièces liées à des arbres courts avec des caractéristiques non rondes. La décision d'ingénierie ne porte pas sur la question de savoir si un produit “ utilise une charnière MIM ”, mais sur les composants individuels de charnière qui justifient le feedstock de poudre métallique fine, le moulage par injection, le déliantage, le contrôle du retrait de frittage et la compensation de l'outillage.
Pour les pièces de charnière avec des trous critiques, des surfaces de friction, des zones cosmétiques, des zones de contact liées au couple ou un alignement d'assemblage serré, examinez l'adéquation MIM, la sélection des matériaux, la stratégie de tolérance, l'emplacement de la porte, les besoins en opérations secondaires et le risque de déformation au frittage avant l'outillage.
Présentation des pièces de charnière de précision MIM
Ces pièces métalliques liées aux charnières montrent la géométrie compacte, les petites caractéristiques d'assemblage, les surfaces visibles et les détails fonctionnels couramment considérés lors de l'évaluation d'un composant pour le moulage par injection de métal dans les assemblages d'appareils électroniques et portables.
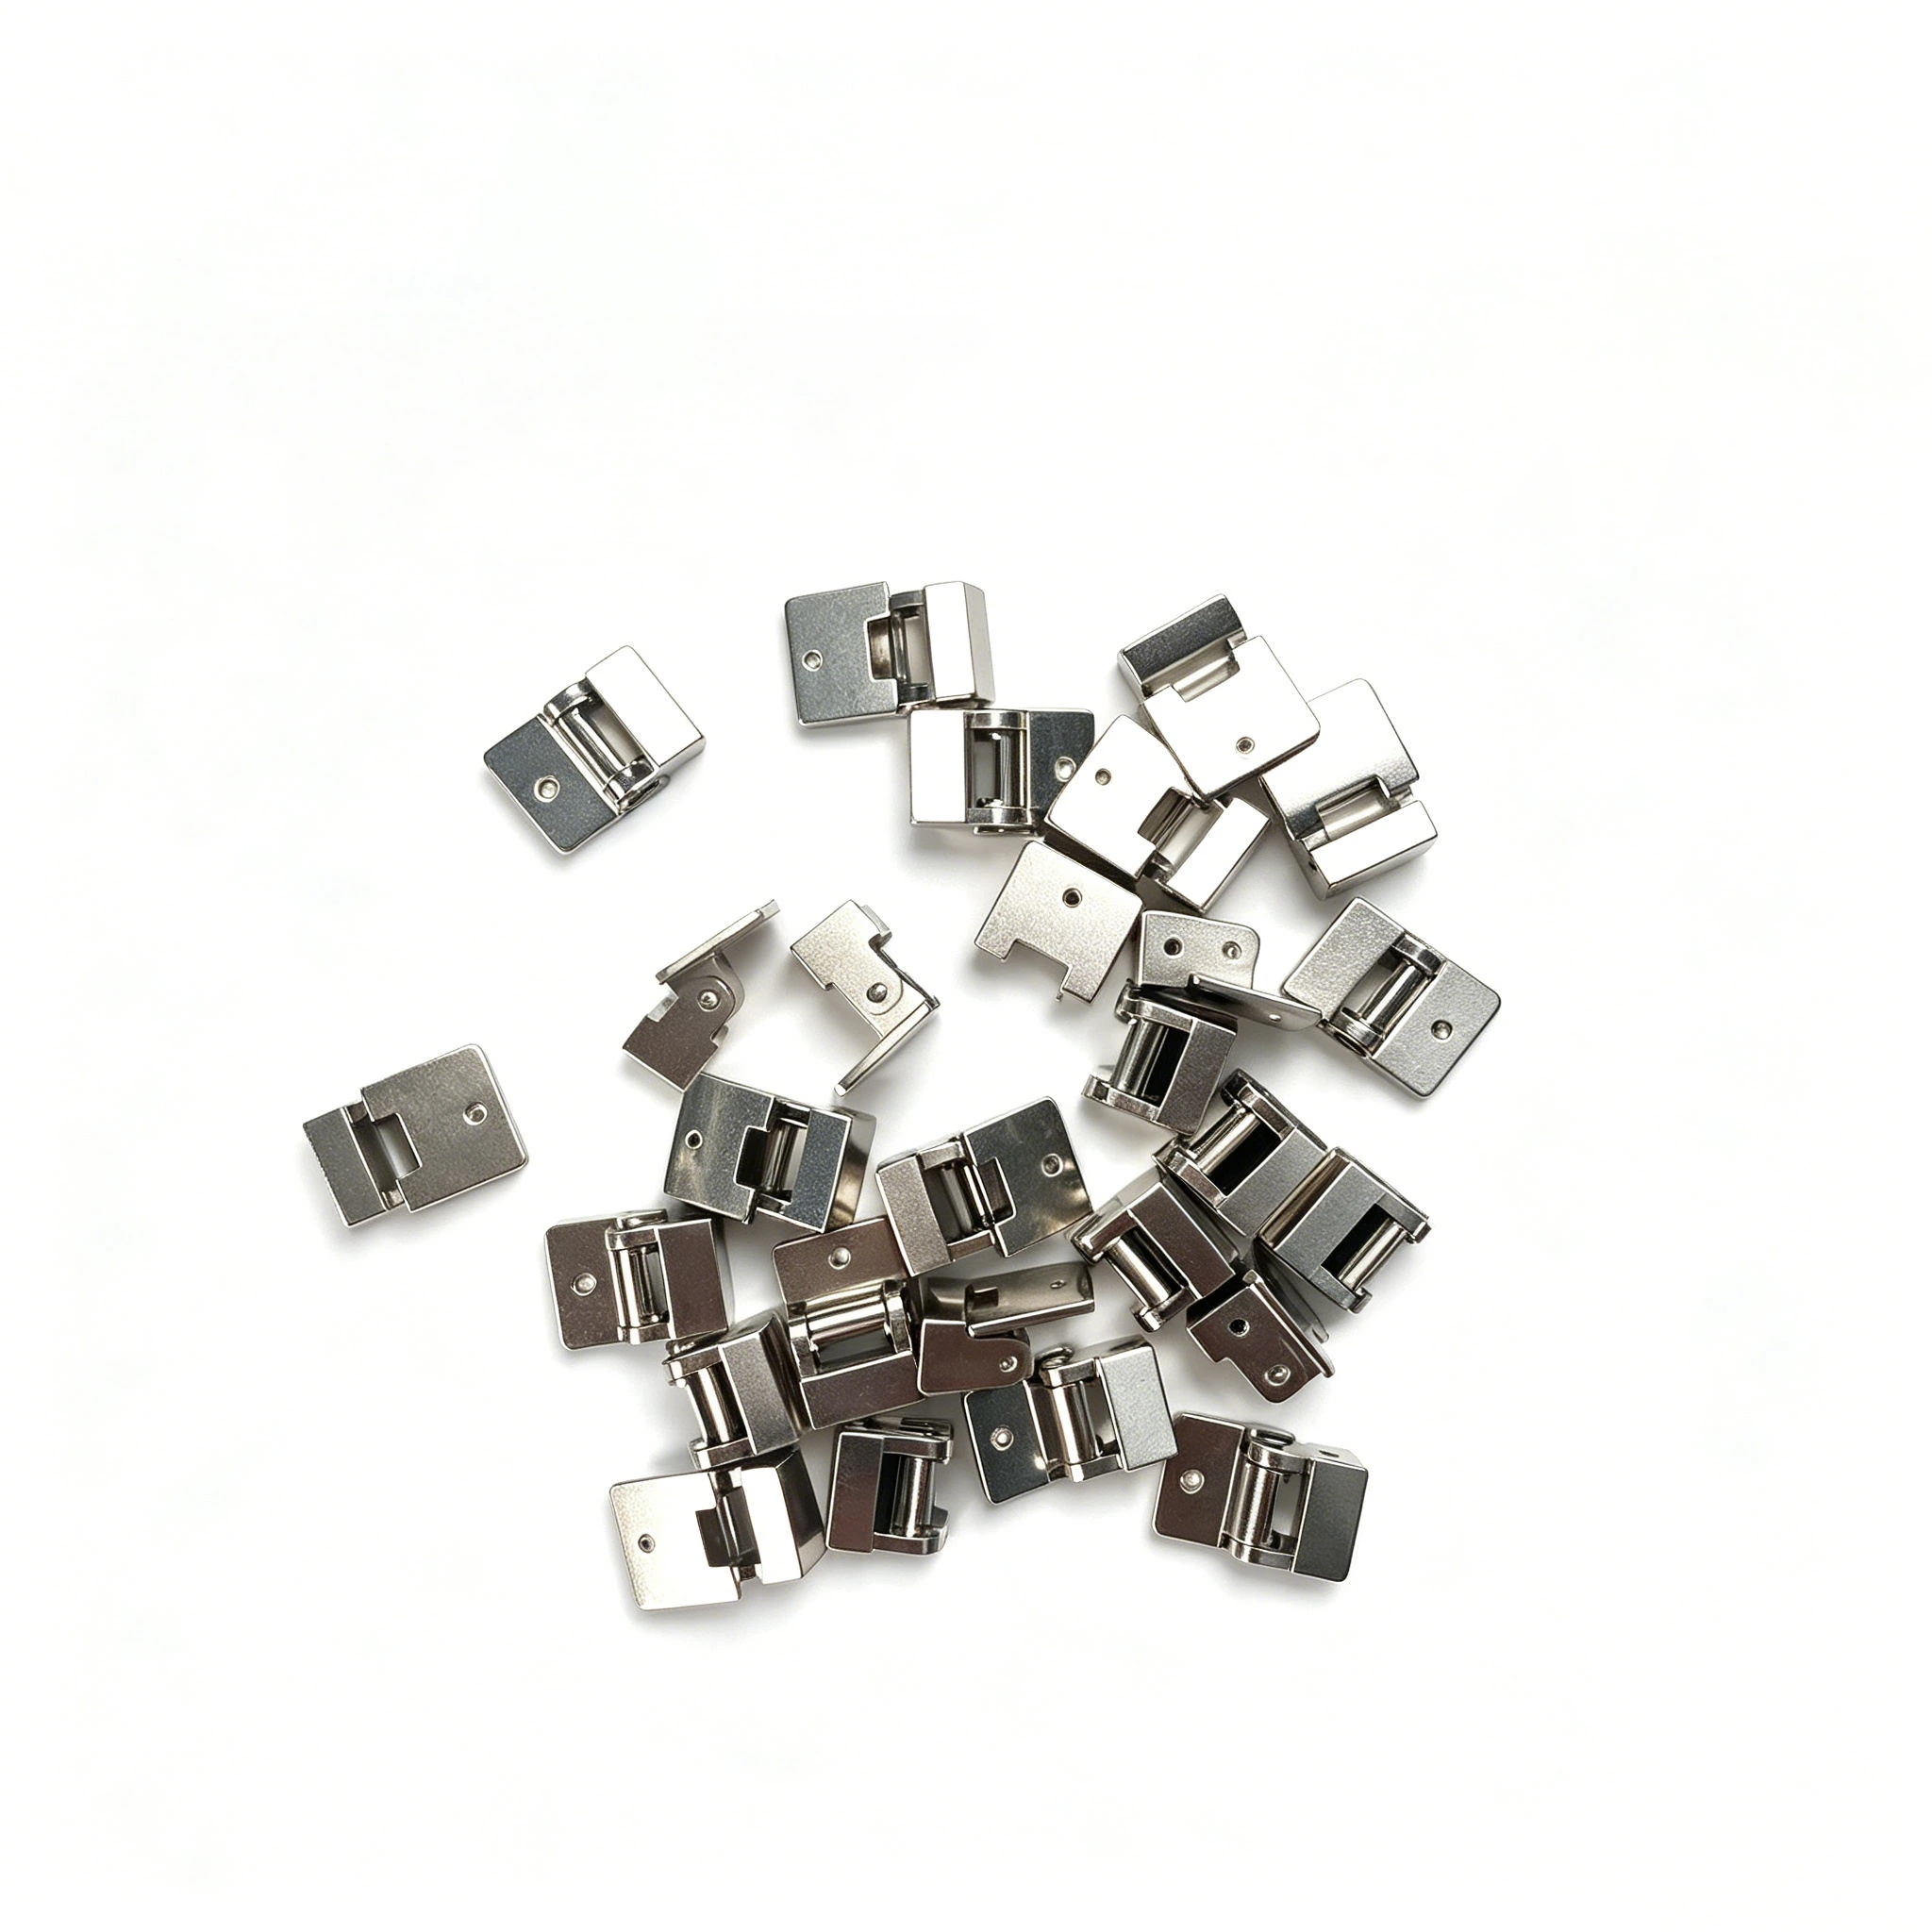
Pièces de charnière de précision groupées
Les composants de charnière groupés facilitent la comparaison de la géométrie répétable, des petites caractéristiques d'assemblage et des surfaces sensibles à l'apparence avant d'évaluer l'adéquation, la DFM, le matériau, l'inspection et les exigences RFQ.
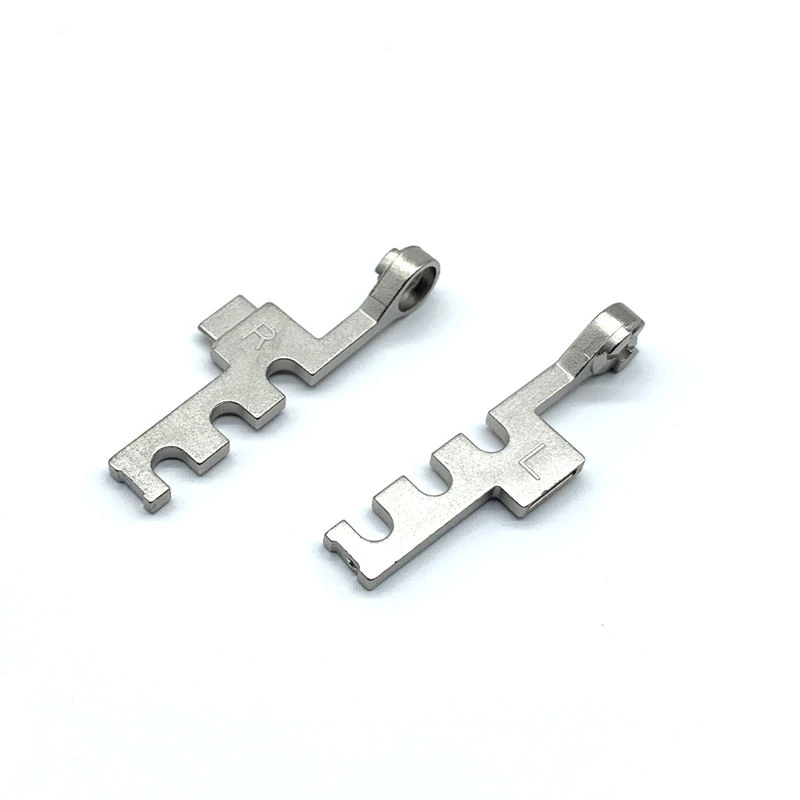
Composant de charnière d'écran de smartphone
La géométrie compacte des charnières d'affichage combine des caractéristiques de montage, des surfaces visibles et des interfaces d'ajustement d'assemblage qui peuvent nécessiter une revue DFM précoce.
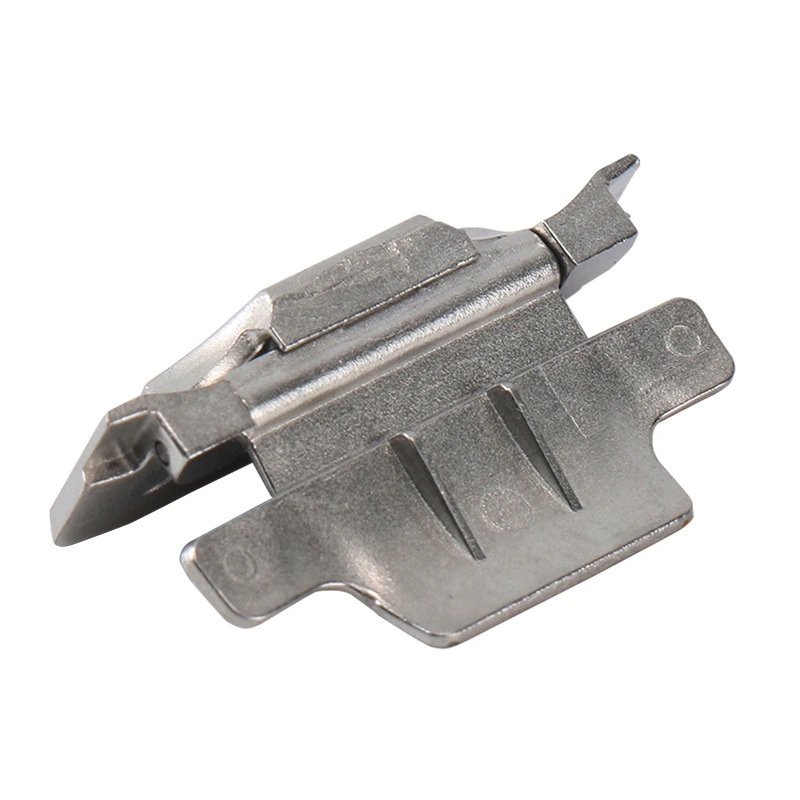
Charnière de boîtier d'écouteurs Bluetooth
Les pièces de charnière d'enceinte compactes appariées mettent davantage l'accent sur la géométrie gauche-droite, la position des petits trous et l'alignement de l'assemblage.
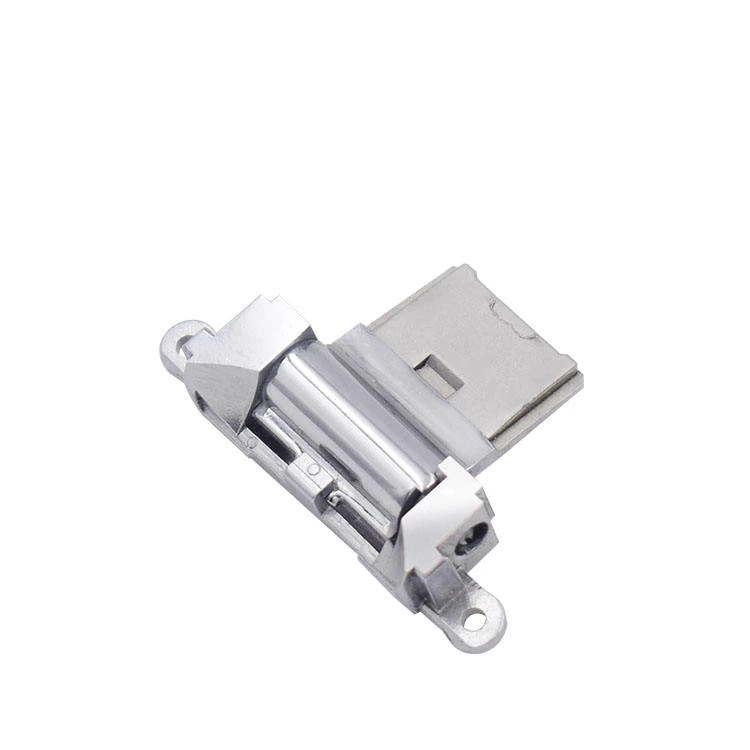
Composant de charnière de casque
La géométrie des charnières d'appareils portables compacts nécessite souvent un examen précoce des caractéristiques de pivot, de l'état de surface et de l'ajustement de l'assemblage.
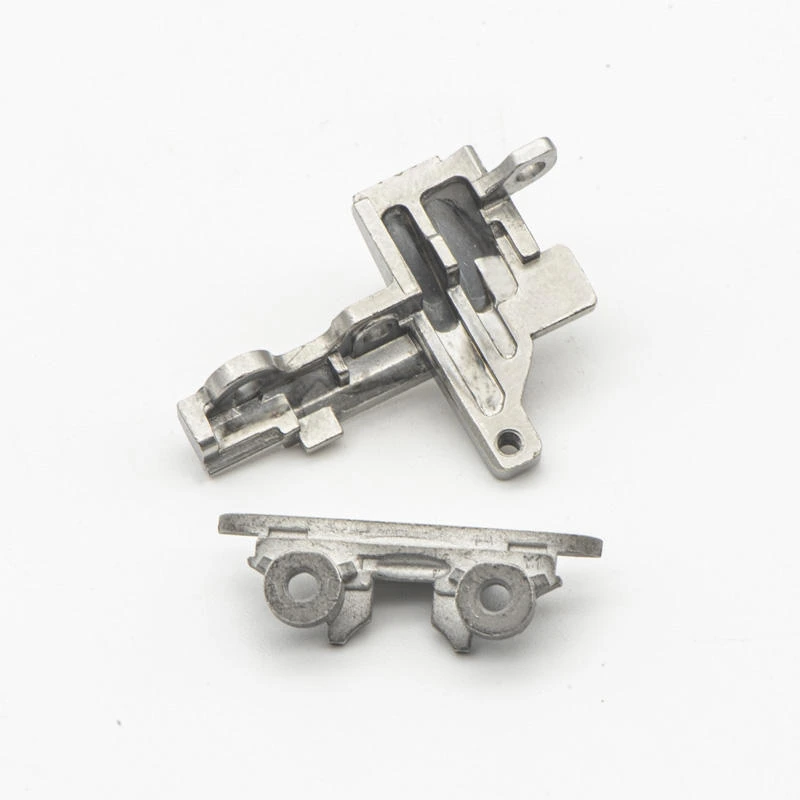
Pièces de détail de charnière pour boîtier d'écouteurs
Les trous locaux, la géométrie compacte et les petites caractéristiques d'assemblage illustrent les zones les plus susceptibles d'affecter le moulage, le frittage et l'ajustement final.
Caractéristiques pertinentes pour le MIM dans les pièces de charnière de précision
Ces exemples montrent une géométrie compacte, de petits trous, des surfaces courbes ou visibles et des caractéristiques orientées vers l'assemblage qui peuvent justifier un examen de fabricabilité MIM.
Portée de l'évaluation des composants de charnière MIM
L'évaluation MIM s'applique aux composants de charnière de précision individuels plutôt qu'aux assemblages de charnières complets, aux charnières de réparation, aux charnières matérielles standard ou aux modules de charnière finis.
Prochaines étapes de révision avant l'outillage
Après avoir confirmé la famille de pièces, les ingénieurs doivent examiner l'adéquation MIM, l'emplacement de l'alimentation, l'épaisseur de paroi, les trous critiques, le choix du matériau, les exigences de surface, les datums d'inspection et les entrées RFQ.
Matrice d'adéquation des pièces de charnière de précision MIM
La première décision est de savoir si la géométrie de la pièce bénéficie réellement du MIM. Une pièce de charnière n'est pas un bon candidat MIM simplement parce qu'elle est petite ou précise. Le MIM devient intéressant lorsque la complexité, les performances du matériau, le volume de production et l'intégration fonctionnelle justifient l'outillage, la compensation du retrait, le développement du déliantage et du frittage, ainsi que la planification de l'inspection.
| Type de pièce d'articulation | Adéquation MIM | Pourquoi le MIM peut convenir | Point clé à vérifier |
|---|---|---|---|
| Cames d'articulation / cames de couple | Élevée | Profil incurvé compact, surfaces de contact locales, géométrie reproductible | Surface d'usure, emplacement du point d'injection, distorsion due au retrait |
| Bras de liaison / bras rotatifs | Moyen–Élevé | Petite géométrie porteuse avec trous et caractéristiques compactes | Planéité, déformation des trous, support de frittage |
| Plaques d'articulation avec trous, fentes ou bossages | Moyen–Élevé | Trous, fentes, bossages et fonctions de positionnement intégrés | Distorsion de plaque, tolérance de trou, stratégie de référence |
| Supports de charnière miniatures | Élevée | Plusieurs fonctions d'assemblage intégrées dans un seul composant compact | Épaisseur de paroi, sens de démoulage, surfaces fonctionnelles |
| Éléments de verrouillage / positionnement | Élevée | Petites fonctions d'engagement complexes et répétables | Résistance de surface de contact, état d'arête, contrôle des bavures |
| Broches / pièces d'arbre courtes et riches en fonctions | Conditionnel | Utiles uniquement lorsque des méplats, rainures, épaulements ou fonctions non rondes existent | Ne remplacez pas de simples broches tournées sans raison de coût ou de conception |
| Plaques plates simples | Faible | Généralement mieux adaptées à l'emboutissage ou à l'usinage | Vérification des limites de coût et de la route de production |
| Longs arbres droits ou broches | Faible | Généralement mieux adaptés au tournage, au formage à froid ou à la rectification | Rectitude, rondeur, coût et adéquation du procédé |
Que sont les pièces de précision MIM pour charnières ?
Les pièces de précision MIM pour charnières sont des composants métalliques à l'intérieur de mécanismes de charnières compacts qui nécessitent une petite taille, une forme complexe, une résistance mécanique, une répétabilité dimensionnelle et un ajustement d'assemblage fiable. Elles peuvent être utilisées dans les appareils pliables, les ordinateurs portables, les appareils portables, les étuis d'écouteurs sans fil, l'électronique portable, les mécanismes de caméras compacts, les articulations robotiques, les dispositifs industriels compacts et autres petits assemblages rotatifs.
Il ne s'agit pas des mêmes modules de charnière complets. En pratique, un assemblage de charnière peut combiner des pièces MIM avec des pièces embouties, des broches usinées, des arbres tournés, des vis, des ressorts, des rondelles, des pièces moulées sous pression, des pièces en plastique ou d'autres composants de précision. Le MIM doit être évalué pièce par pièce, car différents composants de la même charnière peuvent appartenir à différentes routes de fabrication.
D'un point de vue de la revue de conception, une pièce de charnière MIM présente généralement au moins une des caractéristiques suivantes : géométrie tridimensionnelle complexe, petits trous ou fentes, structure compacte porteuse de charge, surfaces de came ou de contact courbes, caractéristiques de positionnement intégrées, ou surfaces qui affectent le couple, l'usure, la rotation ou l'alignement de l'assemblage.
Une erreur courante est d'appeler l'ensemble du mécanisme une “ charnière MIM ”. Pour les demandes de devis (RFQ) et la revue DFM, la question la plus utile est de savoir quel composant doit être moulé, lequel doit être usiné et lequel doit rester embouti ou tourné.
Quand le MIM est-il adapté aux composants de charnière de précision ?
Le MIM doit être envisagé lorsque le composant de charnière est petit, géométriquement complexe et destiné à une production en volume moyen à élevé après validation de la conception. Le procédé est moins intéressant pour les pièces simples, de faible volume ou de grande taille, où l'usinage conventionnel, l'emboutissage, le moulage sous pression ou le tournage peuvent produire la pièce de manière plus économique.
Géométrie complexe de petite taille
Le MIM permet de former des profils compacts, des surfaces courbes, des trous, des bossages, des nervures et des fonctions intégrées sans usiner chaque surface séparément.
Conception de production stable
Le MIM devient plus pratique après que la géométrie de la charnière est validée et que le projet s'oriente vers une production répétitive.
Intégration fonctionnelle
Les meilleurs candidats réduisent les étapes d'usinage, réduisent le nombre de pièces d'assemblage ou améliorent la répétabilité géométrique dans un mécanisme compact.
Avant l'outillage, la question clé est de savoir si la complexité a une réelle valeur de fabrication. Une complexité utile peut réduire les opérations CNC, combiner plusieurs fonctions en un seul composant moulé, améliorer la répétabilité lot à lot ou permettre une géométrie compacte difficile à emboutir ou à tourner. Une complexité qui ajoute seulement des tiroirs d'outillage, des caractéristiques serrées ou un risque esthétique sans réduire les coûts ou la charge d'assemblage peut ne pas justifier le MIM.
Quand le MIM n'est pas le meilleur choix pour les pièces de charnière
Le MIM n'est pas un remplacement universel pour l'usinage CNC, l'emboutissage, le moulage sous pression ou le tournage. Une revue MIM fiable doit également identifier les pièces qui doivent rester en dehors de la voie MIM.
- Grandes plaques de charnière simples pouvant être embouties avec une meilleure rentabilité.
- Broches ou arbres longs et droits pouvant être tournés, formés à froid ou rectifiés avec un meilleur contrôle de la rectitude.
- Supports plats simples sans géométrie intégrée ni avantage fonctionnel de surface.
- Prototypes en faible volume où l'usinage CNC est plus rapide et plus flexible lors des modifications de conception.
- Grands couvercles de charnière esthétiques où l'apparence de surface, la distorsion et le risque de finition peuvent dominer la décision.
- Charnières de quincaillerie générale utilisées dans les meubles, les portes ou les boîtiers mécaniques simples.
- Pièces avec des modifications de conception fréquentes avant que la géométrie, le schéma de référence et les surfaces critiques ne soient figés.
Cette limite est importante car le MIM nécessite un investissement en outillage, une compensation du retrait, un contrôle du déliantage et du frittage, ainsi qu'une validation dimensionnelle. Lorsque la pièce est simple, le processus supplémentaire peut ajouter des coûts sans améliorer la fonction.
Pièces MIM courantes utilisées dans les mécanismes de charnière de précision
La faisabilité finale dépend de la géométrie du dessin, du matériau, des dimensions critiques, des exigences esthétiques, du volume de production et de la fonction d'assemblage. Le seul nom de la pièce ne suffit pas pour une décision MIM fiable.
Cames de charnière / Cames de couple
Les cames de charnière et les cames liées au couple sont de bons candidats pour le MIM lorsqu'elles présentent des profils courbes compacts, des fonctions de positionnement, des zones de contact locales et des exigences de production répétées. Les points clés à examiner sont la définition de la surface de la came, la zone d'usure, la position de la bavure d'injection, le risque de déformation au frittage, l'état de surface, et la nécessité éventuelle d'un calibrage ou d'un usinage après frittage pour le profil fonctionnel.
Bras de liaison / Bras rotatifs
Les petits bras de liaison peuvent convenir lorsqu'ils présentent une géométrie compacte supportant des charges, plusieurs trous, bossages, nervures ou caractéristiques non planes. Les bras longs et minces nécessitent un examen attentif car les sections fines peuvent être sensibles à la manipulation des pièces vertes, au support de déliantage, à la déformation au frittage et au décalage de l'alignement des trous.
Plaques de charnière avec trous et fentes
Une simple plaque plane n'est généralement pas un bon candidat pour le MIM. Une plaque de charnière devient plus appropriée lorsqu'elle comprend des trous, des fentes, des bossages, des variations locales d'épaisseur, des fonctions de positionnement moulées ou une géométrie multi-plans. L'examen technique doit se concentrer sur la planéité, la position des trous, l'équilibre des parois et le choix des références.
Supports de charnière miniatures
Les supports miniatures sont de bons candidats lorsqu'ils combinent parois, nervures, poches, trous, bossages et fonctions de positionnement en une seule pièce compacte. La revue DFM doit couvrir l'épaisseur minimale de paroi, la direction de démoulage, le chemin d'écoulement du feedstock, le support de déliantage, le support de frittage et l'accès pour l'inspection.
Éléments de verrouillage / positionnement
Les blocs de verrouillage, les pièces d'encliquetage et les éléments de positionnement influencent souvent la sensation, la position ou la stabilité mécanique de la charnière. L'état de surface de contact, la qualité des arêtes, la résistance locale et le choix du matériau doivent être examinés avant l'outillage. Une petite bavure, une surépaisseur ou une marque de porte sur la mauvaise surface peut affecter le mouvement ou la sensation d'assemblage.
Broches courtes et riches en fonctionnalités / pièces liées aux axes
Les broches courtes de charnière peuvent être envisagées pour le MIM uniquement si elles comportent des méplats, des rainures, des épaulements, des fonctions de verrouillage ou une géométrie non ronde. Les broches cylindriques longues et simples sont généralement mieux adaptées au tournage, au formage à froid ou à la rectification. Pour des conseils plus approfondis sur les axes, voir Arbres et broches MIM.
Où les pièces de charnière de précision MIM sont utilisées
Les pièces de charnière de précision MIM sont particulièrement pertinentes dans les produits compacts où la charnière doit combiner mouvement mécanique, résistance, efficacité spatiale et assemblage répétable. Les applications des appareils montrent où les composants de charnière MIM sont couramment utilisés, mais la fabricabilité doit toujours être évaluée au niveau de la pièce individuelle, car un assemblage de charnière complet peut combiner MIM, usinage, estampage, tournage, ressorts, fixations et autres procédés.
Pièces de charnière de téléphone pliable
Les charnières de téléphones pliables peuvent inclure des composants mécaniques compacts avec de petites caractéristiques, des surfaces courbes, des zones porteuses de charge et des exigences d'alignement. Le MIM peut être envisagé pour des cames sélectionnées, des porte-pièces, des éléments de liaison, des pièces de positionnement ou des composants structurels miniatures.
Pièces de charnière d'ordinateur portable
Les mécanismes de charnières d'ordinateurs portables peuvent utiliser de petits composants métalliques sélectionnés qui nécessitent de la résistance, une géométrie compacte ou un ajustement d'assemblage stable. Le MIM devient plus pertinent lorsque la pièce inclut une géométrie complexe, une intégration multi-fonctionnalités ou des exigences de cohérence à haut volume. Ce guide s'applique aux composants de charnières de précision fabriqués sur mesure, et non aux charnières de remplacement ou de réparation pour ordinateurs portables finis.
Pièces de charnière pour appareils portables
Les appareils portables peuvent utiliser de petites pièces de charnière ou de rotation où la compacité, la résistance à la corrosion, l'état de surface et le confort de l'utilisateur sont importants. Contenu connexe : Pièces MIM pour appareils portables.
Pièces de charnière pour écouteurs et boîtiers de charge
Les petites charnières dans les écouteurs, les boîtiers de charge ou les appareils électroniques grand public compacts peuvent inclure des supports miniatures, des butées, des détails de verrouillage ou des éléments rotatifs. Le MIM peut être envisagé lorsque la géométrie, la résistance et le volume justifient le procédé, mais de nombreuses pièces simples peuvent rester mieux adaptées à l'emboutissage ou à l'usinage.
MIM vs CNC, emboutissage, moulage sous pression et tournage pour les pièces de charnière
Le meilleur procédé dépend de la géométrie de la pièce, du volume de production, des exigences de tolérance, des exigences de surface et de la stabilité de la conception. Une évaluation pratique doit commencer par le dessin de la charnière, et non par une préférence générique de procédé.
| Procédé | Meilleure adéquation pour les composants de charnière | Faible adéquation |
|---|---|---|
| MIM | Pièces métalliques complexes de petite taille avec des fonctions intégrées, une géométrie stable et un volume de production élevé | Grandes pièces simples, conceptions instables, pièces simples en faible volume |
| Usinage CNC | Prototypes, pièces en faible volume, caractéristiques locales serrées, modifications de conception fréquentes | Petites pièces complexes en grand volume avec de nombreuses caractéristiques usinées |
| Emboutissage | Plaques plates, pièces en tôle mince, supports simples, pièces de tôlerie en grand volume | Géométrie 3D complexe, pièces compactes épaisses, surfaces fonctionnelles courbes |
| Moulage sous pression | Pièces structurelles plus grandes, boîtiers, certaines formes métalliques compactes | Caractéristiques de précision très petites à haute résistance ou composants minces détaillés |
| Tournage / formage à froid | Goupilles, arbres, bagues, pièces rondes simples | Caractéristiques complexes non rondes, géométrie intégrée multi-surfaces |
Pour la géométrie des pièces, le retrait, l'épaisseur des parois et la stratégie de tolérancement, voir DFM pour le MIM. Si un composant de charnière inclut des engrenages compacts ou des fonctions de synchronisation, évaluez ces fonctions séparément en utilisant les critères de micro-engrenages MIM.
Risques DFM pour les pièces de charnière de précision MIM
Les pièces de charnière MIM doivent être examinées avant l'outillage, car de petites modifications géométriques peuvent affecter le moulage par injection, la manipulation des pièces vertes, le déliantage, le retrait de frittage et l'ajustement final de l'assemblage. Le véritable problème n'est pas seulement de savoir si la pièce peut être moulée, mais si les surfaces fonctionnelles restent stables après le retrait et la finition.
| Risque DFM | Pourquoi c'est important pour les pièces de charnière | Revue avant outillage |
|---|---|---|
| Vestige de porte sur les surfaces de contact ou esthétiques | Peut affecter la rotation, l'usure, l'apparence ou l'assemblage | Définir les surfaces sans porte d'injection tôt |
| Distorsion au frittage dans les bras ou plaques minces | Peut affecter la planéité, la position des trous et l'alignement d'assemblage | Examiner les transitions de paroi, la stratégie de support et le schéma de référence |
| Déformation des trous | Peut affecter l'ajustement du pivot, l'ajustement de la goupille, l'assemblage par vis ou le jeu de rotation | Confirmer la taille du trou, l'emplacement, la tolérance et les besoins de post-traitement |
| Usure de la surface de contact | Peut affecter le couple, la sensation de mouvement ou la durée de vie | Examiner le matériau, le traitement thermique, la finition et l'état de surface |
| Ambiguïté de surface critique | Le fournisseur et le client peuvent optimiser des surfaces différentes | Marquer clairement les surfaces fonctionnelles, esthétiques, d'assemblage et non critiques |
Scénario d'ingénierie représentatif : Vestige de point d'injection sur une surface de contact
Une came de charnière MIM compacte a satisfait à ses exigences dimensionnelles, mais les unités assemblées présentaient une sensation de rotation incohérente. Le problème a été attribué à un petit vestige de point d'injection situé sur une surface de contact fonctionnelle de la came. Le dessin contrôlait la géométrie de la pièce, mais il n'identifiait pas cette zone de contact comme une surface sans point d'injection ou sans ligne de joint.
La mesure corrective a consisté à éloigner le point d'injection de la surface de contact, à identifier clairement la zone fonctionnelle critique et à inclure une inspection des vestiges de point d'injection sur le profil de la came.
Pour des pièces de charnières similaires, la DFM doit distinguer les surfaces fonctionnelles, cosmétiques, d'assemblage et non critiques avant l'outillage. L'emplacement du point d'injection, la position de la ligne de joint et les exigences de finition de surface peuvent ensuite être examinés par rapport à la fonction réelle de chaque surface.
Revue des matériaux et des surfaces pour les pièces de charnière MIM
La sélection des matériaux pour les pièces de charnières MIM doit être basée sur la charge, le comportement au contact, l'environnement de corrosion, l'apparence de surface, les exigences de finition et la compatibilité du traitement thermique. Les composants de charnières peuvent subir des contacts répétés, des rotations, des frottements, une manipulation et une exposition à la sueur ou à l'humidité, de sorte que le matériau et le traitement de surface doivent correspondre aux conditions de service réelles.
| Caractéristique typique de charnière | Exigence | Orientation de la revue | Pourquoi c'est important |
|---|---|---|---|
| Bras de liaison ou support porteur de charge | Résistance et capacité de charge | Revue : acier inoxydable, acier inoxydable durcissant par précipitation ou acier faiblement allié | Supporte les structures porteuses compactes tout en maîtrisant la déformation et l'ajustement d'assemblage |
| Composant de charnière portable ou tenu en main | Résistance à la corrosion | Revue de l'acier inoxydable ou de la protection de surface | Important pour l'exposition à la transpiration, l'humidité, les manipulations répétées et les interfaces visibles des appareils |
| Came, butée ou élément de positionnement | Performance d'usure/contact | Revue de la dureté du matériau, du traitement thermique, de la finition ou du revêtement | Important pour les contacts répétés, la sensation de charnière, la constance du couple et le risque de dommages locaux en surface |
| Plaque de charnière visible ou composant exposé | Surface esthétique | Revue du polissage, du grenaillage, du placage, du revêtement ou de la surface visible contrôlée | Important lorsque les traces de point d'injection, le plan de joint, la direction de polissage ou les défauts de revêtement peuvent être visibles après assemblage |
Pour une sélection plus large des matériaux, voir matériaux MIM. Pour les exigences spécifiques de performance, voir pièces MIM résistantes à l'usure et pièces MIM résistantes à la corrosion.
Points de contrôle pour les composants de charnière de précision
La planification du contrôle doit refléter le fonctionnement de la pièce dans le mécanisme de la charnière. Un plan de contrôle complet ne consiste pas seulement à mesurer toutes les dimensions. Il doit séparer les dimensions critiques, les dimensions d'assemblage, les surfaces de contact, les surfaces cosmétiques et les caractéristiques sensibles au processus.
Avant l'outillage, le client et le fournisseur doivent définir les caractéristiques CTQ au lieu de traiter chaque dimension comme également importante. Pour les composants de charnière, les éléments CTQ courants incluent la position du trou de pivot, les surfaces de référence, les surfaces de contact, les profils de came liés au couple, les zones cosmétiques visibles et toutes les surfaces pouvant nécessiter un usinage secondaire ou une finition après frittage.

| Point de contrôle | Niveau CTQ | Pourquoi c'est important |
|---|---|---|
| Diamètre et position du trou critique | Élevée | Affecte l'ajustement de la goupille, la rotation, le jeu d'assemblage et l'alignement |
| Planéité | Moyen–Élevé | Affecte l'accouplement, le contrôle du jeu et le mouvement fluide |
| État de surface de contact | Élevée | Influe sur l'usure, la sensation de couple et la répétabilité |
| Vestige de point d'injection et ligne de joint | Moyen–Élevé | Peut affecter les zones esthétiques, les surfaces de frottement ou les faces d'assemblage |
| État des bavures / arêtes / chants | Moyenne | Peut interférer avec l'assemblage, le toucher ou le mouvement |
| Cohérence dimensionnelle | Élevée | Affecte l'assemblage par lots et la stabilité de production |
Scénario d'ingénierie représentatif : Dérive d'alignement des trous après frittage
Un maillon de charnière compact respectait le diamètre de trou spécifié, mais l'alignement de l'assemblage variait après frittage. Le problème n'était pas la taille du trou elle-même. Des sections de paroi inégales et une fine section autour du trou de pivot rendaient la caractéristique plus sensible à la déformation de frittage et aux conditions de support.
Le dessin contrôlait le diamètre du trou mais ne définissait pas clairement sa relation avec la surface d'accouplement, la planéité de la pièce ou le datum fonctionnel utilisé lors de l'assemblage.
La correction a consisté à définir la structure du datum fonctionnel, à ajouter des contrôles de position de trou et de planéité si nécessaire, et à examiner conjointement le support de frittage et la méthode d'inspection. Pour des pièces de charnière similaires, la DFM doit évaluer la position du trou, les relations de datum, l'équilibre des parois, le support de frittage et la condition d'assemblage finale comme un système, plutôt que de traiter chaque dimension indépendamment.
Liste de contrôle RFQ pour pièces MIM de précision à charnière
Une RFQ utile pour les pièces MIM à charnière doit fournir suffisamment d'informations pour l'évaluation de la fabricabilité, de l'outillage, du matériau, des tolérances, de la surface et de la production. Un dessin seul peut ne pas suffire si la pièce comporte des exigences cachées d'assemblage, de couple, d'usure ou de mouvement.
| Entrée RFQ | Pourquoi c'est nécessaire |
|---|---|
| Plan 2D | Définit les dimensions, tolérances, notes de surface, références et caractéristiques critiques |
| Fichier CAO 3D | Aide à examiner la géométrie, la direction d'outillage, les transitions d'épaisseur, le risque de retrait et la moulabilité |
| Exigence de matériau | Soutient l'examen de la résistance, de la corrosion, de l'usure, du traitement thermique ou des propriétés magnétiques |
| Notes de tolérance | Aide à évaluer si la tolérance à l'état fritté est suffisante ou si des opérations secondaires sont nécessaires |
| Exigence de finition de surface | Définit les surfaces cosmétiques, de frottement, de revêtement ou d'assemblage |
| Position d'assemblage | Indique quelles surfaces sont fonctionnelles, visibles, en contact, ou non critiques |
| Volume annuel | Aide à déterminer si l'économie de l'outillage MIM est raisonnable |
| Exigence de charge / couple / cycle | Aide à évaluer le matériau, la surface de contact, l'usure et le risque fonctionnel |
Comment préparer une pièce de charnière personnalisée pour la revue MIM
Pour un projet de charnière personnalisé, commencez par identifier le candidat MIM réel, marquez les surfaces fonctionnelles et cosmétiques, et confirmez quelles composantes environnantes doivent rester usinées, embouties, tournées ou produites par d'autres procédés.
Identifier le candidat MIM
Séparez le candidat MIM de l'ensemble de charnière complet. Identifiez si la pièce est une came, un support, un bras de liaison, un élément de verrouillage, un bloc d'arrêt, un support, une plaque ou un composant court riche en fonctionnalités lié à un arbre.
Marquer les surfaces fonctionnelles et cosmétiques
Marquez clairement les surfaces de contact, les zones visibles, les plans de référence d'assemblage, les trous, les fentes, les surfaces liées au couple, et toutes les surfaces où le vestige de grille, la ligne de joint, la bavure ou la direction de polissage peuvent affecter la fonction ou l'apparence.
Confirmer la limite du procédé
Ne forcez pas chaque pièce liée aux charnières dans le MIM. Les plaques plates simples, les longs axes droits et les pièces prototypes précoces à faible volume peuvent toujours être mieux adaptés à l'estampage, au tournage, à l'usinage ou à d'autres voies de fabrication.
Soumettez votre dessin de pièce de charnière pour une revue MIM
Contactez XTMIM lorsque votre composant est petit, complexe, métallique et difficile à produire efficacement par usinage CNC, emboutissage, moulage sous pression ou tournage. Veuillez fournir le dessin 2D, le fichier CAO 3D, l'exigence de matériau, les notes de tolérance, l'exigence de finition de surface, le volume annuel estimé, la position d'assemblage, ainsi que toute exigence de charge, couple, usure ou cycle.
La revue technique de XTMIM peut aider à évaluer l'adéquation du MIM, la direction de l'outillage, l'emplacement du point d'injection, le risque de déliantage et de frittage, le choix du matériau, les exigences de surface, les besoins en opérations secondaires et la stratégie d'inspection avant l'outillage, la production d'essai ou la planification de la production en série.
FAQ sur les pièces de charnière de précision MIM
Est-ce que des assemblages de charnières complets sont fabriqués par MIM ?
Généralement non. Le MIM est plus couramment utilisé pour des composants métalliques de petite taille sélectionnés à l'intérieur d'un assemblage de charnière, tels que des cames, des supports, des bras de liaison, des éléments de verrouillage, des butées ou des supports complexes. Un module de charnière complet peut également inclure des pièces embouties, des axes usinés, des vis, des ressorts, des rondelles, des arbres, des pièces en plastique ou des composants moulés sous pression.
Quelles pièces de charnière sont les mieux adaptées au moulage par injection de métal ?
Les meilleurs candidats pour le MIM sont les petites pièces métalliques complexes avec des fonctions intégrées, une géométrie compacte supportant des charges, plusieurs trous ou fentes, des surfaces de contact courbes ou des fonctions de positionnement répétables. Les exemples incluent les cames de charnière, les supports miniatures, les éléments de verrouillage, les butées, les plaques de charnière complexes, les petits supports et certaines pièces d'arbre court avec des caractéristiques non rondes.
Quand l'usinage CNC est-il meilleur que le MIM pour les pièces de charnière ?
L'usinage CNC est souvent préférable pour les prototypes en faible volume, les pièces de développement précoce, les modifications de conception fréquentes ou les géométries simples qui ne justifient pas un outillage MIM. L'usinage CNC peut également être nécessaire pour des caractéristiques locales très serrées ou des opérations secondaires après frittage.
Le MIM peut-il être utilisé pour les pièces de charnière de téléphones pliables ?
Le MIM peut être utilisé pour certains composants de charnière de téléphones pliables, en particulier les petites pièces avec une géométrie complexe, des chemins de charge compacts, des surfaces courbes et des exigences de répétabilité en grand volume. Cependant, le mécanisme de charnière complet n'est normalement pas une seule pièce MIM.
Quelles informations sont nécessaires pour établir un devis pour des pièces de charnière en MIM ?
Une demande de devis utile doit inclure des dessins 2D, des fichiers CAO 3D, les exigences de matériau, les notes de tolérance, les exigences de finition de surface, le volume annuel, la position d'assemblage, ainsi que toute exigence de charge, de couple, d'usure ou de cycle.
Quels sont les risques DFM courants pour les pièces de charnière en MIM ?
Les risques courants incluent la trace de point d'injection sur les surfaces de contact ou esthétiques, la distorsion au frittage dans les bras ou plaques minces, la déformation des trous autour des éléments de pivot, les bavures ou arêtes près des bords d'assemblage, l'usure des surfaces de contact, les surfaces fonctionnelles non définies et des exigences de tolérance irréalistes.
Les longues broches de charnière sont-elles de bons candidats pour le MIM ?
Les simples broches cylindriques longues ne sont généralement pas de bons candidats pour le MIM. Le tournage, le formage à froid ou la rectification sont souvent plus adaptés. Le MIM peut être envisagé uniquement lorsqu'une broche courte ou une pièce liée à un arbre comprend une géométrie non cylindrique, des méplats, des gorges, des épaulements, des détails de verrouillage ou des fonctions intégrées.
Portée de la revue d'ingénierie XTMIM
XTMIM examine les composants de charnière de précision en fonction de l'adéquation au procédé MIM, de la géométrie de la pièce, de la sélection des matériaux, du risque d'outillage, de la manipulation de la pièce brute, du déliantage, du retrait de frittage, du contrôle dimensionnel, des exigences de surface, de la faisabilité de production et de la planification de l'inspection.
Pour les pièces de charnière de précision, XTMIM recommande une revue basée sur le dessin avant l'outillage car les composants de charnière incluent souvent des trous critiques, des surfaces de contact, des zones esthétiques, des sections minces et des relations d'assemblage qui ne peuvent pas être jugées uniquement à partir du nom de la pièce.
Références techniques pour l'évaluation des charnières MIM
L'adéquation générale du MIM dépend de la conception, du matériau, de la capacité du processus, du volume de production et du coût de la pièce, plutôt que du seul nom de la pièce. MIMA Designing with MIM couvre la sélection des candidats en fonction des performances du matériau, de la complexité de la forme, de la quantité de production et du coût, tandis que le ressources des normes MPIF fournir les normes de matériaux MIM, les notes explicatives et les définitions.
Le Aperçu du procédé MIM selon l'EPMA est pertinent pour le processus MIM de base, y compris le feedstock poudre et liant, le moulage, le déliantage et le frittage. Pour les spécifications des matériaux, ASTM B883-24 couvre les matériaux spécifiés fabriqués par moulage par injection de métal, tandis que ISO 22068:2012 spécifie les exigences chimiques, mécaniques et physiques pour les matériaux MIM frittés.
Ces références soutiennent une revue technique générale, mais elles ne remplacent pas les dessins spécifiques au projet, les fiches techniques des matériaux, les plans d'inspection convenus ou les critères d'acceptation du client. Pour les pièces de charnière de précision, l'acceptation finale doit être basée sur le dessin client, le modèle CAO 3D, les exigences matérielles, les dimensions critiques, les définitions des surfaces fonctionnelles, les exigences esthétiques, les conditions d'assemblage, le volume de production et la capacité du procédé du fournisseur.