
Avantages et limites du moulage par injection de métal
Les avantages et les inconvénients du moulage par injection de métal doivent être jugés au niveau du dessin, et non comme une affirmation générique du procédé. Le MIM est une option solide lorsqu'une petite pièce métallique combine une géométrie complexe, un matériau adapté, une demande de production stable et des exigences dimensionnelles réalistes. Ses principaux avantages sont la mise en forme quasi nette (near-net-shape), la réduction des déchets d'usinage, la production répétable et la capacité d'intégrer de petites fonctionnalités dans un seul composant métallique. Ses principaux inconvénients ou limitations sont le coût de l'outillage, le retrait de frittage, la taille des pièces, la sensibilité de l'épaisseur des parois, la disponibilité des matériaux, la stratégie de tolérancement et le risque de modification de la conception après l'outillage. En pratique, le MIM ne doit être sélectionné que lorsque la pièce peut être moulée, déliantée, frittée, inspectée et produite à un coût adapté au volume du projet.
Pour un dessin spécifique, le MIM est approprié uniquement lorsque sa géométrie et ses avantages de production l'emportent sur les risques liés à l'outillage, au retrait, aux tolérances et aux matériaux. Cet équilibre doit être examiné avant l'approbation de l'outillage ou de la demande de devis (RFQ).
Tableau de décision rapide : le MIM est-il adapté à votre pièce ?
Une décision MIM pratique commence par la comparaison des avantages et des inconvénients. Le MIM n'est pas un remplacement universel pour l'usinage CNC, la fonderie, l'estampage ou la métallurgie des poudres conventionnelle. Il devient utile uniquement lorsque l'avantage de former une géométrie complexe et petite proche de la forme finale l'emporte sur le coût de l'outillage, le retrait de frittage, le contrôle des tolérances, la faisabilité des matériaux et le risque de modification de la conception. La géométrie de la pièce, le matériau, le niveau de tolérance et le volume de production doivent tous supporter une voie de moulage par injection et de frittage basée sur l'outillage.
| Facteur projet | Le MIM est généralement adapté | Le MIM peut ne pas être adapté |
|---|---|---|
| Taille de la pièce | Pièces métalliques petites et compactes | Pièces grandes, lourdes et à sections épaisses |
| Géométrie | Formes 3D complexes, parois minces, petits trous, fentes, nervures, contre-dépouilles, détails fins | Plaques simples, arbres, blocs, entretoises ou pièces de tournage basiques |
| Volume de production | Production répétitive moyenne à élevée | Projet de prototype ou pièce unique en très faible volume |
| Matériau | Alliages MIM qualifiés avec un feedstock stable et un comportement de frittage maîtrisé | Matériaux non disponibles ou non validés pour le MIM |
| Tolérance | Tolérances fonctionnelles pouvant être maîtrisées par compensation d'outillage, contrôle de procédé ou usinage local secondaire | Tolérance extrêmement serrée sur de nombreuses dimensions sans opérations secondaires |
| Maturité de la conception | Plan stable avant l'outillage | Des modifications fréquentes de conception sont attendues |
| Logique de coût | Le coût d'outillage peut être amorti par le volume de production | Le coût d'outillage ne peut pas être justifié par la quantité commandée |
| Risque de procédé | La géométrie est adaptée au moulage, au déliantage et au frittage. | Les sections épaisses, les parois irrégulières, les formes non supportées ou un comportement de frittage difficile augmentent le risque. |
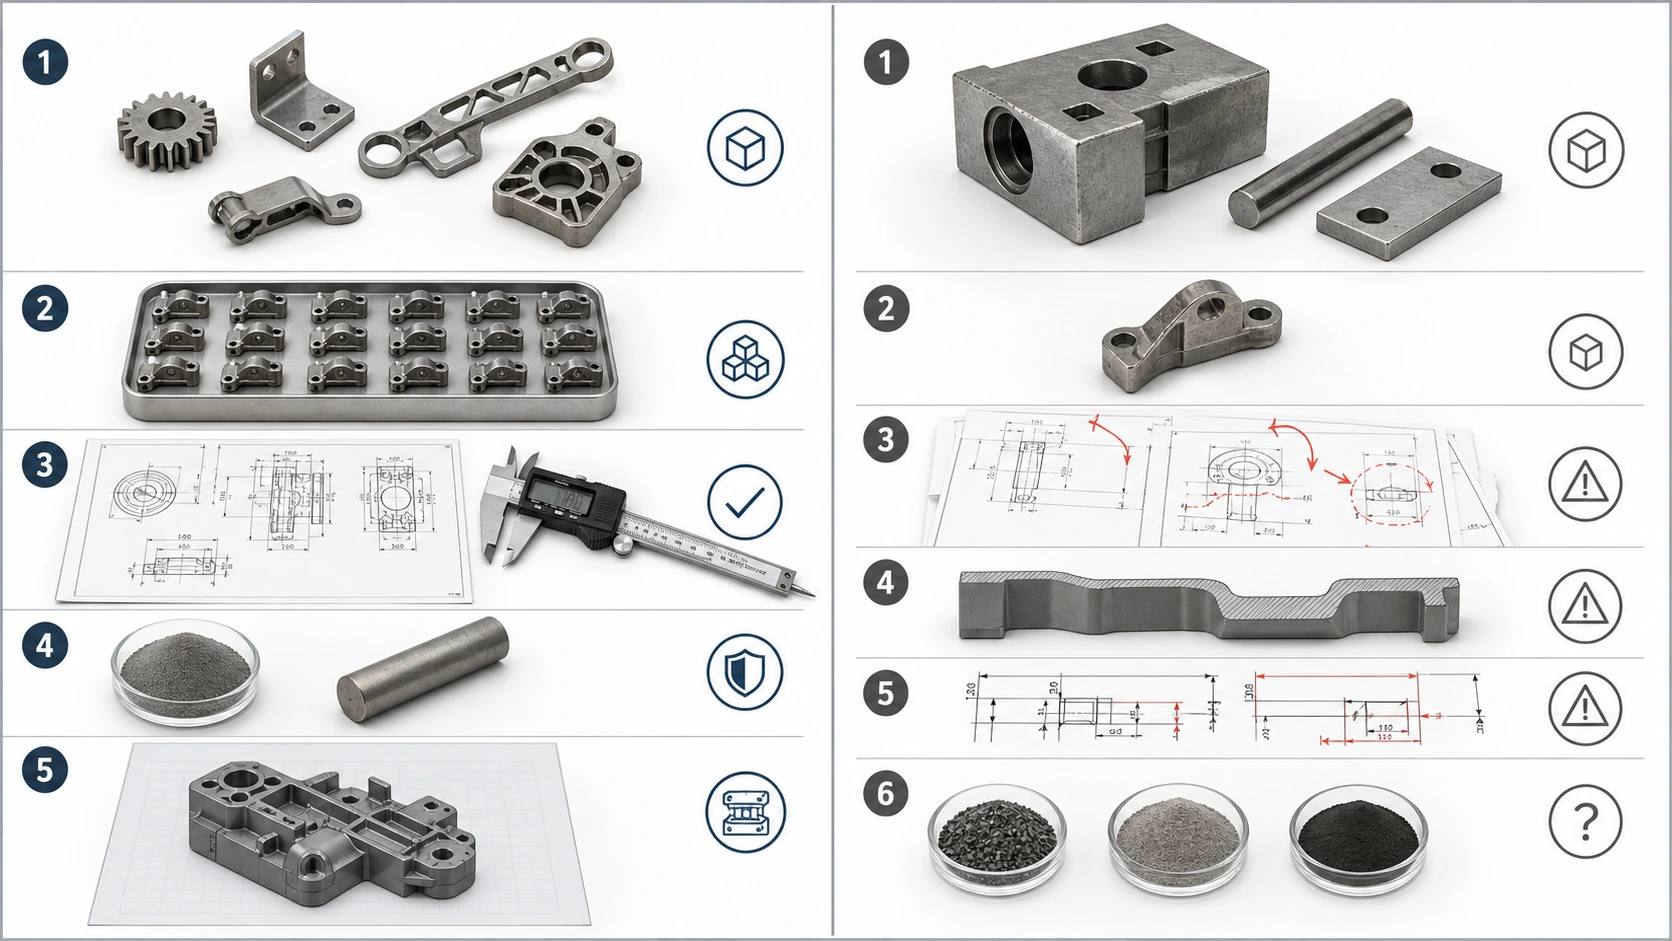
Le MIM ne doit pas être jugé uniquement sur la complexité. Un bon candidat combine généralement une petite taille, des caractéristiques complexes, un volume stable, un matériau adapté, des tolérances réalistes et un dessin mature avant l'outillage.
Principaux avantages du moulage par injection de métal
Les avantages du moulage par injection de métal proviennent de la combinaison de poudre métallique fine, de feedstock à base de liant, de moulage par injection, de déliantage, de frittage et de compensation dimensionnelle. Pour les petites pièces complexes adaptées, ces avantages peuvent réduire la charge d'usinage, le gaspillage de matériau et la complexité d'assemblage. Ils sont plus précieux lorsque la géométrie moulée peut porter la majeure partie de la forme fonctionnelle, tandis que les risques liés au retrait, à l'outillage, aux tolérances et à l'inspection restent gérables.

Le MIM n'est pas simplement une “ fabrication métallique moins chère ”. Sa valeur réside dans la réduction de l'usinage, la réduction de l'assemblage et la production répétée de petites pièces complexes lorsque l'outillage peut être justifié.
Des géométries métalliques complexes peuvent être moulées près de la forme finale
Le principal avantage du moulage par injection de métal est sa capacité à produire de petites pièces métalliques complexes proches de la forme finale. Des caractéristiques telles que des parois minces, de petits trous, des nervures, des rainures, des contre-dépouilles, des bossages, des cannelures et des géométries multi-axes peuvent souvent être intégrées dans un seul composant moulé.
Cela est important car de nombreuses petites pièces métalliques deviennent coûteuses lorsqu'elles nécessitent plusieurs configurations CNC, EDM, soudage, assemblage ou finition manuelle. Le MIM peut former une grande partie de la géométrie directement dans le moule, puis utiliser le frittage pour obtenir une pièce métallique dense.
Cependant, une géométrie complexe doit toujours être fabricable. Les transitions de paroi, la ligne de joint, l'emplacement du point d'injection, la résistance de la pièce verte, le chemin d'élimination du liant et le support de frittage doivent être examinés avant l'outillage. Pour un contexte technologique plus large, consultez la présentation du moulage par injection de métal.
Le MIM peut réduire les déchets d'usinage pour les petites pièces complexes
Le MIM est souvent envisagé lorsque l'usinage CNC enlève trop de matière ou nécessite un temps de cycle trop long pour une petite pièce. Comme le MIM forme la pièce à une forme quasi nette, il peut réduire le gaspillage de matière première et minimiser l'usinage lourd sur les caractéristiques pouvant être moulées directement.
Cet avantage est le plus fort lorsque la pièce utilise un alliage de valeur plus élevée, contient de nombreuses petites caractéristiques ou nécessite une production reproductible en volume significatif. Au lieu d'usiner chaque fente, trou, nervure ou profil à partir de barres, le moule peut créer une grande partie de la forme dès le départ.
L'avantage en termes de coût n'est pas automatique. Si la pièce est simple, de faible volume, très grande ou nécessite encore un post-usinage important, l'usinage CNC peut rester la voie la plus pratique.
Le MIM favorise la consolidation des pièces et la réduction de l'assemblage
Le MIM offre aux ingénieurs de conception la possibilité de combiner plusieurs petites caractéristiques, ou parfois plusieurs composants assemblés, en une seule pièce métallique moulée. Dans les petits mécanismes de précision, même une réduction mineure de l'assemblage peut améliorer la cohérence et simplifier la gestion des fournisseurs.
Une erreur courante consiste à fusionner des pièces uniquement pour réduire le nombre de pièces. Si la pièce combinée devient trop épaisse, difficile à déliant, difficile à supporter pendant le frittage ou difficile à inspecter, la consolidation peut créer plus de risques de production que d'avantages.
Le MIM peut offrir une bonne répétabilité en production stable
Une fois que le moule, le feedstock, les paramètres d'injection, le cycle de déliantage, le profil de frittage et le plan d'inspection sont stables, le MIM peut soutenir une production répétable de petites pièces complexes.
La répétabilité ne provient pas uniquement du moulage. Elle dépend de l'ensemble de la chaîne de processus : constance du feedstock, état du moule, stabilité de l'injection, manipulation des pièces vertes, contrôle du déliantage, atmosphère de frittage, support de frittage et inspection finale.
Pour les acheteurs, cela signifie que le fournisseur ne doit pas seulement montrer des pièces finies. Le fournisseur doit être capable d'expliquer comment la pièce est contrôlée depuis feedstock MIM jusqu'au frittage et à l'inspection.
Le MIM offre des options de matériaux utiles pour les applications d'ingénierie
Le MIM peut prendre en charge de nombreux matériaux métalliques d'ingénierie, y compris les aciers inoxydables, les aciers faiblement alliés, les alliages magnétiques doux, les alliages de titane et d'autres systèmes de matériaux MIM qualifiés en fonction de la disponibilité du feedstock et de la capacité du procédé.
L'avantage n'est pas seulement “ beaucoup de matériaux ”. Le véritable avantage est la capacité de combiner un matériau approprié avec une petite géométrie complexe qui serait coûteuse à usiner ou à assembler.
La sélection des matériaux doit prendre en compte non seulement la nuance d'alliage nominale, mais aussi la disponibilité du feedstock, la réponse au frittage, les besoins de traitement thermique, les exigences de corrosion ou d'usure, et la méthode d'inspection finale.
Le MIM peut prendre en charge des détails fonctionnels sans usinage postérieur lourd
De nombreuses petites caractéristiques peuvent être moulées directement dans la pièce verte et conservées lors du déliantage et du frittage. Cela peut réduire le besoin d'usiner chaque détail après le frittage.
En production, le bon équilibre est souvent sélectif : mouler la majeure partie de la géométrie, puis appliquer un usinage secondaire uniquement là où la fonction exige un contrôle plus strict. Cette approche est généralement plus réaliste que d'essayer de maintenir des tolérances très serrées sur l'ensemble du plan.
Principales limites du moulage par injection de métal
Les inconvénients du moulage par injection de métal sont mieux compris comme des facteurs de risque de projet qui doivent être examinés avant l'outillage. Les limitations les plus courantes concernent le coût de l'outillage, le contrôle du retrait, la taille des pièces, l'épaisseur des parois, les attentes en matière de tolérances, la disponibilité des matériaux et les modifications de conception. Si ces facteurs sont ignorés, une pièce qui semble adaptée au MIM en CAO peut devenir coûteuse, difficile à inspecter ou instable pendant la production.
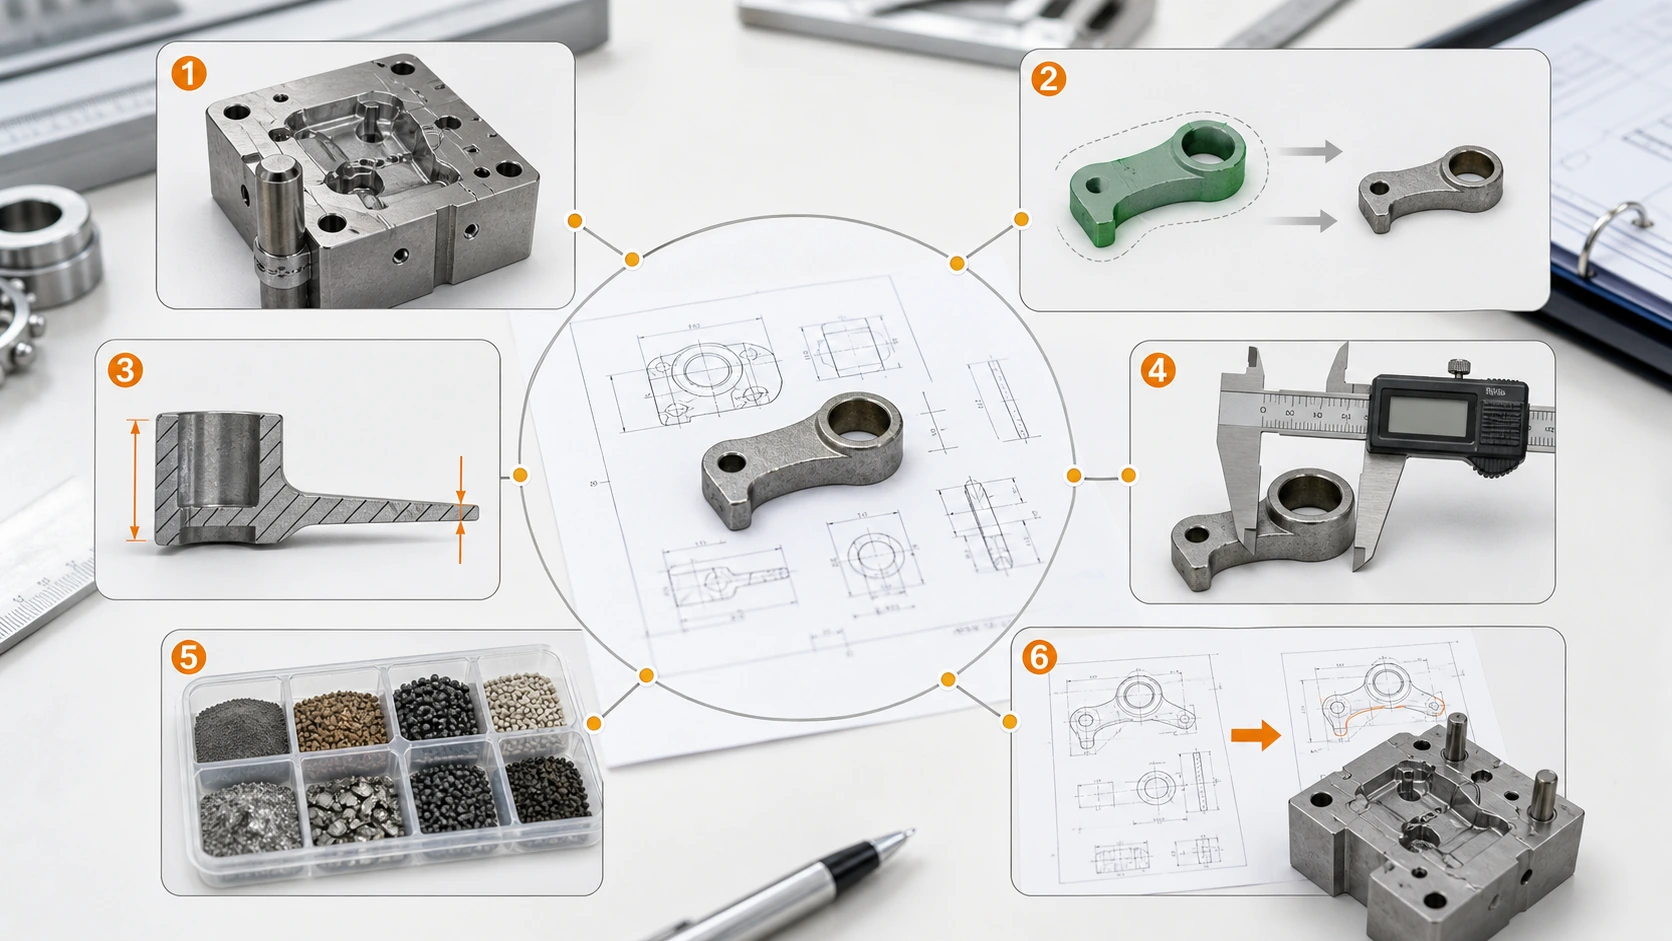
La plupart des problèmes liés au MIM ne sont pas causés par le nom du procédé lui-même. Ils sont causés par la sélection du MIM pour la mauvaise pièce, le mauvais volume, la mauvaise stratégie de tolérance, une conception immature ou une voie matérielle non validée.
Le coût de l'outillage doit être justifié par le volume de production
Le MIM nécessite un outillage. C'est l'une des limitations les plus importantes pour les responsables achats et les équipes de projet. Si le volume du projet est trop faible, le coût de l'outillage et le temps de développement peuvent ne pas être justifiés.
Le MIM n'est généralement pas le meilleur choix pour un prototype unique, un concept très précoce ou une conception susceptible de changer plusieurs fois avant sa sortie. L'usinage CNC, la fabrication additive ou une autre méthode de prototypage peuvent être préférables pendant la phase de conception précoce.
L'outillage MIM doit tenir compte de l'emplacement du point d'injection, du plan de joint, de l'éjection, de la compensation du retrait et des réglages d'essai. Sans une production répétée suffisante, ces coûts fixes ne peuvent pas être répartis sur un nombre suffisant de pièces.
Le retrait de frittage crée un risque de contrôle dimensionnel
Les pièces MIM rétrécissent pendant le frittage. Ce retrait est prévu et doit être compensé dans le développement de l'outillage et du procédé. Le défi technique n'est pas simplement que la pièce rétrécisse, mais de savoir si le retrait est prévisible, uniforme et compatible avec les tolérances requises.
Une épaisseur de paroi inégale, des sections épaisses, des portées non supportées, une géométrie asymétrique et un mauvais support de frittage peuvent augmenter le risque de déformation. Les dimensions critiques doivent être identifiées avant l'outillage afin que la conception du moule, les facteurs de surdimensionnement, la stratégie de support et les opérations secondaires puissent être planifiés correctement. Pour plus de détails, consultez le guide de frittage MIM.
Le retrait est influencé par le comportement du feedstock, le chargement de poudre, la stabilité du déliantage, l'atmosphère de frittage, la méthode de support et l'équilibre des sections de paroi. Les dimensions critiques doivent être séparées des dimensions non critiques avant la fabrication du moule.
La taille de la pièce et l'épaisseur de paroi sont des contraintes pratiques
Le MIM est généralement le plus adapté pour les pièces petites, compactes et complexes. Les pièces grandes, lourdes ou à sections épaisses réduisent souvent l'avantage économique et technique du MIM.
Les sections épaisses peuvent créer des défis de déliantage car l'élimination du liant devient plus difficile et moins uniforme. Les grandes sections transversales peuvent également affecter le comportement au frittage, la déformation, l'uniformité de la densité et le temps de cycle. Consultez le déliantage MIM lorsque l'épaisseur de paroi ou le risque d'élimination du liant est une préoccupation.
Les sections épaisses allongent les chemins d'élimination du liant et augmentent le risque de contraintes internes. Les pièces plus grandes augmentent également la consommation de poudre, la sensibilité au chargement du four et la variation dimensionnelle après frittage.
Les tolérances serrées peuvent encore nécessiter des opérations secondaires
Le MIM offre une bonne répétabilité, mais il ne doit pas être considéré comme un remplacement de l'usinage de précision pour chaque dimension. Certaines caractéristiques peuvent encore nécessiter un usinage secondaire, un calibrage, un matriçage, une rectification, un taraudage, un alésage ou une finition de surface.
Une erreur courante de l'acheteur est d'appliquer des tolérances serrées à toutes les dimensions. Cela augmente le coût et le risque sans améliorer la fonction. Une meilleure approche consiste à séparer les dimensions critiques des dimensions non critiques et à définir la méthode d'inspection avant l'outillage. Les surfaces fonctionnelles, les plans de référence d'assemblage, les trous critiques, les caractéristiques de positionnement, les surfaces d'étanchéité et les exigences cosmétiques doivent être identifiés explicitement afin qu'un contrôle strict ne soit appliqué que là où il affecte les performances.
Les dimensions MIM sont affectées par la variation de moulage, la manipulation des pièces vertes, le support de déliantage, le retrait de frittage et le chargement du four. Les surfaces fonctionnelles critiques doivent être identifiées tôt afin que seules les caractéristiques nécessaires reçoivent un contrôle secondaire.
Tous les alliages métalliques ne conviennent pas au MIM
La disponibilité des matériaux est une autre limitation. L'alliage sélectionné doit être adapté à la production de feedstock MIM, au moulage par injection, au déliantage, au frittage et aux exigences de propriétés finales.
Un matériau qui fonctionne bien en tant que matériau brut, moulé ou forgé n'est pas automatiquement adapté au MIM. L'alliage doit être disponible sous forme de feedstock stable, répondre correctement lors du déliantage et du frittage, et satisfaire aux exigences fonctionnelles de la pièce après tout traitement thermique ou opération secondaire nécessaire. La résistance à la corrosion, à l'usure, la dureté, la réponse magnétique et d'autres objectifs de performance doivent donc être examinés conjointement avec le comportement au frittage et la voie d'inspection finale.
Une voie MIM réalisable nécessite un système poudre-liant processable, une réponse de frittage stable et des propriétés finales atteignables. La sélection des matériaux doit donc être vérifiée par rapport à la disponibilité du feedstock et à la voie de processus validée du fournisseur.
Les modifications de conception après l'outillage peuvent être coûteuses
L'outillage MIM est conçu en fonction de la géométrie de la pièce, de la compensation du retrait, de l'emplacement du point d'injection, de la ligne de joint, de l'éjection et du comportement de frittage attendu. Une fois l'outillage construit, des modifications majeures de conception peuvent être coûteuses et longues.
Une revue précoce doit identifier les risques de conception avant l'outillage, en particulier autour de la ligne de joint, de l'éjection, de l'emplacement de l'alimentation, de l'épaisseur de paroi, des trous, des fentes, des transitions abruptes, de la stratégie de contre-dépouille, de la manipulation de la pièce verte, du support de frittage et de la marge d'usinage secondaire. Une forme qui semble complexe et réalisable en CAO doit néanmoins être moulable et stable tout au long du processus MIM complet. Les risques au stade de l'injection peuvent également être examinés via le le moulage par injection MIM voie.
Une fois l'acier à outils coupé, la modification d'une caractéristique moulée peut nécessiter une modification de l'insert, une nouvelle compensation de retrait, un ajustement de l'alimentation, voire une nouvelle cavité. Le gel de conception est donc plus important en MIM qu'en prototypage CNC précoce.
Quand le MIM est pertinent — et quand il ne l'est pas
Après le contrôle initial, la question suivante est de savoir si la géométrie, la production répétée, la faisabilité du matériau et le contrôle dimensionnel réaliste soutiennent tous la même voie de processus. Si plusieurs conditions d'alerte s'appliquent, une autre méthode de fabrication peut être plus pratique.
Le MIM est un candidat solide lorsque
- La pièce est suffisamment petite et complexe pour que l'usinage CNC nécessite plusieurs montages, un temps de cycle long ou un enlèvement de matière important.
- La demande annuelle est suffisamment stable pour justifier les coûts d'outillage et de développement.
- La conception est figée ou proche de la mise en production, et l'alliage requis dispose d'une voie MIM qualifiée.
- La mise en forme quasi-nette peut réduire les opérations d'usinage, d'assemblage ou de soudage.
- Les tolérances critiques sont limitées aux caractéristiques fonctionnelles qui peuvent être contrôlées par la planification du processus ou un usinage secondaire localisé.
- La revue DFM confirme que la pièce peut être moulée, déliantée, supportée pendant le frittage et inspectée de manière fiable.
Envisager un autre processus lorsque
- Le projet est un prototype unique, la conception est encore en cours de modification, ou l'itération rapide est plus importante que l'outillage de production.
- Le volume est trop faible pour amortir les coûts d'outillage et de développement du processus.
- La pièce est grande, lourde, simple, ou facilement réalisable par usinage, estampage, coulée ou métallurgie des poudres par pressage et frittage.
- Le matériau requis ne dispose pas de feedstock MIM ou de voie de procédé validés.
- De nombreuses dimensions nécessitent des tolérances très serrées sans permettre d'usinage secondaire ou de calibrage.
- Les sections épaisses, un déliantage difficile, un risque sévère de déformation au frittage ou un usinage post-production important annuleraient l'avantage principal du MIM.
Matrice d'adéquation du procédé MIM
Une matrice d'adéquation MIM aide à séparer les projets à faible risque des pièces nécessitant une revue technique avant l'outillage. Certains projets ne sont pas rejetés immédiatement, mais nécessitent un examen plus approfondi concernant l'épaisseur de paroi, le retrait, l'usinage secondaire, l'inspection et la voie matière.

L'aptitude au MIM n'est pas une simple décision binaire. Une pièce peut être à faible risque, nécessiter une revue, ou être à haut risque selon la géométrie, l'épaisseur de paroi, la tolérance, le matériau, le volume et la maturité de la conception.
| Facteur | Faible risque | Nécessite une revue technique | Risque élevé |
|---|---|---|---|
| Géométrie | Petite pièce complexe avec des caractéristiques moulables | Sections minces et épaisses mélangées | Masse solide volumineuse ou forme non supportée |
| Épaisseur de paroi | Conception de paroi relativement uniforme | Zones épaisses locales ou transitions abruptes | Sections lourdes affectant le déliantage et le frittage |
| Tolérance | Tolérances fonctionnelles avec dimensions critiques claires | Plusieurs dimensions critiques nécessitant une planification de processus | De nombreuses dimensions ultra-serres sur plusieurs surfaces |
| Matériau | Alliage MIM courant avec procédé connu | Exigence spéciale de performance ou de traitement | Alliage non validé ou spécification peu claire |
| Volume | Production répétitive stable | Volume moyen avec prévisions incertaines | Projet unique ou à très faible volume |
| Statut de conception | Dessin figé ou quasi-figé | Des révisions mineures peuvent survenir | Des modifications fréquentes de conception sont attendues |
| Opérations secondaires | Usinage ou finition locale limitée | Usinage nécessaire sur les surfaces critiques | Un usinage post-MIM important annule l'avantage de coût du MIM |
| Plan d'inspection | Dimensions clés clairement identifiées | La méthode d'inspection nécessite encore un alignement | Pas de référence, tolérance ou critère d'acceptation clair |
MIM comparé à l'usinage CNC, la métallurgie des poudres, le moulage sous pression, la fonderie à cire perdue et la fabrication additive métallique
Pour une première sélection de procédé, comparez la géométrie, le matériau, la tolérance, le volume, les exigences de surface et le calendrier du projet plutôt que de choisir un procédé par son nom seul.
| Procédé de fabrication | Meilleur quand | Le MIM peut être préférable lorsque |
|---|---|---|
| Usinage CNC | Faible volume, géométrie simple, tolérance très serrée, modification fréquente de la conception | Une petite géométrie complexe entraîne un temps d'usinage élevé et un gaspillage de matière |
| Métallurgie des poudres | La forme est relativement simple et pressable ; la sensibilité au coût est élevée | La pièce nécessite une géométrie 3D complexe, des caractéristiques latérales, des parois minces ou des détails plus fins |
| Moulage sous pression | Pièces non ferreuses de grande taille et production à très haut volume | De petites pièces en acier ou en alliage haute performance sont requises |
| Moulage à la cire perdue | Pièces complexes de plus grande taille ou moins exigeantes dimensionnellement | Les petites pièces de précision nécessitent une meilleure répétabilité et des caractéristiques plus fines |
| Fabrication additive métallique | Prototypes en faible volume, canaux internes, itération rapide de conception | La production répétitive à plus haut volume nécessite un coût unitaire stable et une répétabilité |
Comment préparer une revue d'adéquation MIM
Une revue MIM utile relie le dessin au comportement du matériau, au contrôle des tolérances, à l'économie de l'outillage et aux conditions de production. La fourniture des informations ci-dessous permettra au fournisseur et à l'équipe projet de juger non seulement si la pièce peut être moulée, mais aussi si elle peut être déliantée, frittée, inspectée et produite à un coût adapté au programme.

La revue doit identifier la moulabilité, la faisabilité du matériau, le risque de retrait et de déformation, les dimensions critiques, les exigences d'inspection, les opérations secondaires et si le volume de production justifie l'outillage.
| Informations à fournir | Pourquoi c'est important dans la revue MIM | Vérification technique typique |
|---|---|---|
| Dessin 2D et fichier CAO 3D | Définit la géométrie, l'épaisseur de paroi, les contre-dépouilles, les trous, les surfaces de référence et les dimensions critiques. | Moulabilité, position du point d'injection, ligne de joint, éjection, compensation du retrait et support de frittage. |
| Exigences de matériau et de performance | Indique si un feedstock MIM qualifié et une voie de procédé peuvent atteindre la cible fonctionnelle. | Faisabilité de l'alliage, cible de densité, traitement thermique, exigences de corrosion, d'usure, magnétiques, de résistance ou thermiques. |
| Volume annuel et durée de vie du projet | Détermine si les coûts d'outillage et de développement peuvent être amortis sur une production répétée. | Logique des coûts d'outillage, planification de la production, stratégie de cavité et adéquation du coût unitaire. |
| Tolérances critiques et stratégie de datum | Sépare les dimensions nécessitant un contrôle fonctionnel strict des dimensions pouvant suivre la variation MIM normale. | Risque de retrait au frittage, méthode d'inspection, usinage local, calibrage, matriçage, rectification, taraudage ou alésage nécessaires. |
| Exigences de surface, cosmétiques et d'opérations secondaires | Affecte l'emplacement de la marque de carotte, l'acceptation de la ligne de joint, l'usinage de rectification, la voie de finition et les critères d'inspection. | État de surface, polissage, revêtement, passivation, placage, traitement thermique, protection cosmétique et séquence d'usinage. |
| Application et condition de charge | Clarifie l'environnement fonctionnel que la pièce doit supporter. | Sélection des matériaux, exigences de densité, risque de défaillance, voie de post-traitement et plan de contrôle qualité final. |
| Statut actuel du processus et de la conception | Indique si le projet est prêt pour l'outillage et où le MIM devrait améliorer la voie existante. | Gel de conception, facteurs de coût d'usinage CNC ou d'assemblage, révisions géométriques probables et si des modifications d'outillage sont encore probables. |
Exemple : Quand une pièce usinée devient un bon candidat pour le MIM
Considérez une petite pièce de mécanisme en acier inoxydable avec plusieurs petits trous, une paroi latérale mince, un profil interne étagé et un mécanisme de verrouillage compact. L'usinage CNC peut produire la géométrie, mais la production répétée nécessite plusieurs configurations et une finition locale. Si la demande est stable, le projet devient un candidat raisonnable pour une revue MIM plutôt que de traiter chaque caractéristique comme une opération d'usinage.
Comment XTMIM évalue l'adéquation du MIM
Normes et références techniques pour la revue technique
MPIF, MIMA et EPMA fournissent des références industrielles sur les principes du processus MIM et la conception. Leurs conseils sont plus utiles lorsqu'ils sont combinés avec le dessin réel, les données matérielles, les exigences de tolérance, le volume de production et l'évaluation de la capacité du fournisseur.
FAQ sur les avantages et les limites du moulage par injection de métal
Quels sont les principaux avantages du moulage par injection de métal ?
Les principaux avantages du moulage par injection de métal sont la capacité à réaliser des géométries complexes, la mise en forme quasi nette, la réduction des déchets d'usinage, une bonne répétabilité en production stable, des options de matériaux utiles et la possibilité de regrouper de petites fonctionnalités en une seule pièce métallique. Ces avantages sont maximaux lorsque la pièce est petite, complexe et produite en volume suffisant pour amortir l'outillage.
Quelles sont les principales limites du moulage par injection de métal ?
Les principales limites du MIM sont le coût de l'outillage, le coût des modifications de conception, le retrait de frittage, les contraintes de taille de pièce, la sensibilité à l'épaisseur de paroi, la disponibilité des matériaux et les limites de tolérance. Le MIM n'est pas toujours rentable pour les pièces en très faible volume, les grandes pièces simples ou les conceptions nécessitant encore des modifications fréquentes.
Le MIM est-il adapté à la production en faible volume ?
Le MIM n'est généralement pas idéal pour la production en très faible volume car l'outillage, le développement du procédé et les coûts d'essai doivent être amortis sur un nombre suffisant de pièces. Pour les prototypes précoces, les pièces uniques ou les conceptions susceptibles de changer fréquemment, l'usinage CNC ou la fabrication additive métallique est souvent plus pratique avant de passer au MIM.
Quelle taille de pièce convient au MIM ?
Le MIM est généralement le plus adapté pour les petites pièces métalliques compactes et complexes. Les pièces grandes, lourdes ou à sections épaisses peuvent réduire à la fois l'avantage technique et économique car elles peuvent augmenter le coût de la poudre, le temps de déliantage, le risque de distorsion au frittage et la difficulté de contrôle dimensionnel.
Pourquoi le MIM nécessite-t-il un investissement dans l'outillage ?
Le MIM utilise un moule d'injection conçu pour la géométrie de la pièce, l'emplacement du point d'injection, le plan de joint, la méthode d'éjection et la compensation du retrait de frittage. Cet investissement dans l'outillage est nécessaire pour un moulage et une production reproductibles, mais il doit être justifié par une demande stable et un volume de production suffisant.
Quand dois-je choisir l'usinage CNC plutôt que le MIM ?
L'usinage CNC est généralement préférable lorsque la pièce est simple, la quantité faible, la tolérance extrêmement serrée sur de nombreuses surfaces, ou que la conception est encore en évolution. Le MIM devient plus intéressant lorsque l'usinage CNC nécessite un enlèvement de matière excessif, de nombreux réglages, ou un coût d'usinage répétitif élevé pour une petite pièce complexe.
Quand le MIM n'est-il pas rentable ?
Le MIM n'est généralement pas rentable lorsque le volume de production est trop faible pour amortir l'outillage, que la pièce est grande et simple, que la conception n'est pas stable, ou que la pièce nécessite encore un usinage secondaire important. Dans ces cas, l'usinage CNC, la fabrication additive, le moulage, l'emboutissage ou la métallurgie des poudres conventionnelle peuvent être plus adaptés.
Le MIM peut-il atteindre des tolérances serrées ?
Le MIM peut atteindre une bonne répétabilité dimensionnelle, mais les tolérances serrées doivent être examinées attentivement. Certaines caractéristiques critiques peuvent nécessiter un usinage secondaire, un calibrage, un matriçage, une rectification, un taraudage ou un alésage. La meilleure approche consiste à définir quelles dimensions sont vraiment critiques et à éviter d'appliquer des tolérances serrées à chaque caractéristique.
Quelles informations sont nécessaires pour évaluer si une pièce est adaptée au MIM ?
Une évaluation appropriée de l'adéquation au MIM nécessite généralement un dessin 2D, un fichier CAO 3D, l'exigence de matériau, les dimensions critiques, les exigences de tolérance, l'estimation du volume annuel, l'environnement d'application, l'exigence de finition de surface, l'exigence de traitement thermique et tout besoin d'usinage secondaire.
Demander une revue d'adéquation au MIM avant l'outillage
Si votre pièce présente une géométrie complexe, de petites fonctionnalités fonctionnelles, un coût d'usinage élevé ou une demande récurrente stable, XTMIM peut évaluer si le MIM est techniquement adapté et économiquement justifié avant le développement du moule.
Envoyez votre dessin 2D, fichier CAO 3D, exigence de matériau, tolérances critiques, estimation du volume annuel, exigences de surface, besoins en opérations secondaires et contexte d'application. L'analyse se concentrera sur la moulabilité, la faisabilité du matériau, le risque de retrait, l'épaisseur de paroi, la stratégie de tolérance, la logique de coût d'outillage et la faisabilité de production.
- Examen du dessin et de la CAO pour la moulabilité et les risques liés aux caractéristiques
- Évaluation de la compatibilité du matériau et du feedstock
- Examen des risques liés à l'épaisseur de paroi, au déliantage et au retrait de frittage
- Planification des tolérances critiques et des opérations secondaires
- Vérification de l'investissement en outillage et de l'adéquation du volume de production