
مزايا وقيود القولبة بالحقن المعدني
يجب تقييم مزايا وعيوب القولبة بالحقن المعدني (MIM) على مستوى الرسم الهندسي، وليس كادعاء عام للعملية. تعتبر MIM خيارًا قويًا عندما يجمع الجزء المعدني الصغير بين الهندسة المعقدة، والمادة المناسبة، وطلب الإنتاج المستقر، والمتطلبات البعدية الواقعية. تشمل مزاياها الرئيسية التشكيل بالقرب من الشكل النهائي (near-net-shape)، وتقليل هدر التشغيل الآلي، والإنتاج المتكرر، والقدرة على دمج الميزات الوظيفية الصغيرة في مكون معدني واحد. تشمل عيوبها أو قيودها الرئيسية تكلفة الأدوات، وانكماش التلبيد، وحجم الجزء، وحساسية سمك الجدار، وتوفر المواد، واستراتيجية التفاوتات، ومخاطر تغيير التصميم بعد الأدوات. من الناحية العملية، يجب اختيار MIM فقط عندما يمكن تشكيل الجزء، وإزالة المادة الرابطة، وتلبيده، وفحصه، وإنتاجه بتكلفة تناسب حجم المشروع.
For a specific drawing, MIM is appropriate only when its geometry and production benefits outweigh the tooling, shrinkage, tolerance, and material risks. This balance should be reviewed before tooling or RFQ approval.
جدول القرار السريع: هل تقنية MIM مناسبة لقطعتك؟
يبدأ قرار MIM العملي بمقارنة المزايا بالعيوب. MIM ليست بديلاً عالميًا للتشغيل الآلي باستخدام الحاسب الآلي (CNC)، أو الصب، أو الختم، أو التشكيل التقليدي للمساحيق المعدنية. تصبح مفيدة فقط عندما تفوق فائدة تشكيل الهندسة المعقدة الصغيرة بالقرب من الشكل النهائي تكلفة الأدوات، وانكماش التلبيد، والتحكم في التفاوتات، وجدوى المواد، ومخاطر تغيير التصميم. يجب أن تدعم هندسة الجزء، والمادة، ومستوى التفاوت، وحجم الإنتاج جميعها مسارًا قائمًا على الأدوات للحقن والتلبيد.
| عامل المشروع | MIM مناسبة عادةً | MIM قد لا تكون مناسبة |
|---|---|---|
| حجم القطعة | مكونات معدنية صغيرة ومدمجة | أجزاء كبيرة وثقيلة وذات مقاطع سميكة |
| الهندسة | أشكال ثلاثية الأبعاد معقدة، جدران رقيقة، ثقوب صغيرة، شقوق، أضلاع، تجاويف سفلية، ميزات دقيقة | ألواح بسيطة، أعمدة، كتل، فواصل، أو أجزاء خراطة أساسية |
| حجم الإنتاج | إنتاج متكرر متوسط إلى عالي | نموذج أولي بحجم إنتاج منخفض جداً أو مشروع لمرة واحدة |
| المادة | سبائك MIM مؤهلة مع مادة تغذية مستقرة وسلوك تلبيد مستقر | مواد غير متوفرة أو غير معتمدة لتقنية MIM |
| التسامح | تفاوتات وظيفية يمكن التحكم فيها من خلال تعويض القالب، التحكم في العملية، أو التشغيل الميكانيكي الموضعي | تفاوتات ضيقة جدًا على العديد من الأبعاد بدون عمليات ثانوية |
| نضج التصميم | الرسم مستقر قبل تصنيع القالب | من المتوقع حدوث تغييرات متكررة في التصميم |
| منطق التكلفة | يمكن استهلاك تكلفة القالب من خلال حجم الإنتاج | لا يمكن تبرير تكلفة القالب بكمية الطلب |
| مخاطر العملية | الهندسة مناسبة للقولبة، إزالة المادة الرابطة، والتلبيد | المقاطع السميكة، الجدران غير المتساوية، الأشكال غير المدعومة، أو سلوك التلبيد الصعب يزيد من المخاطر |
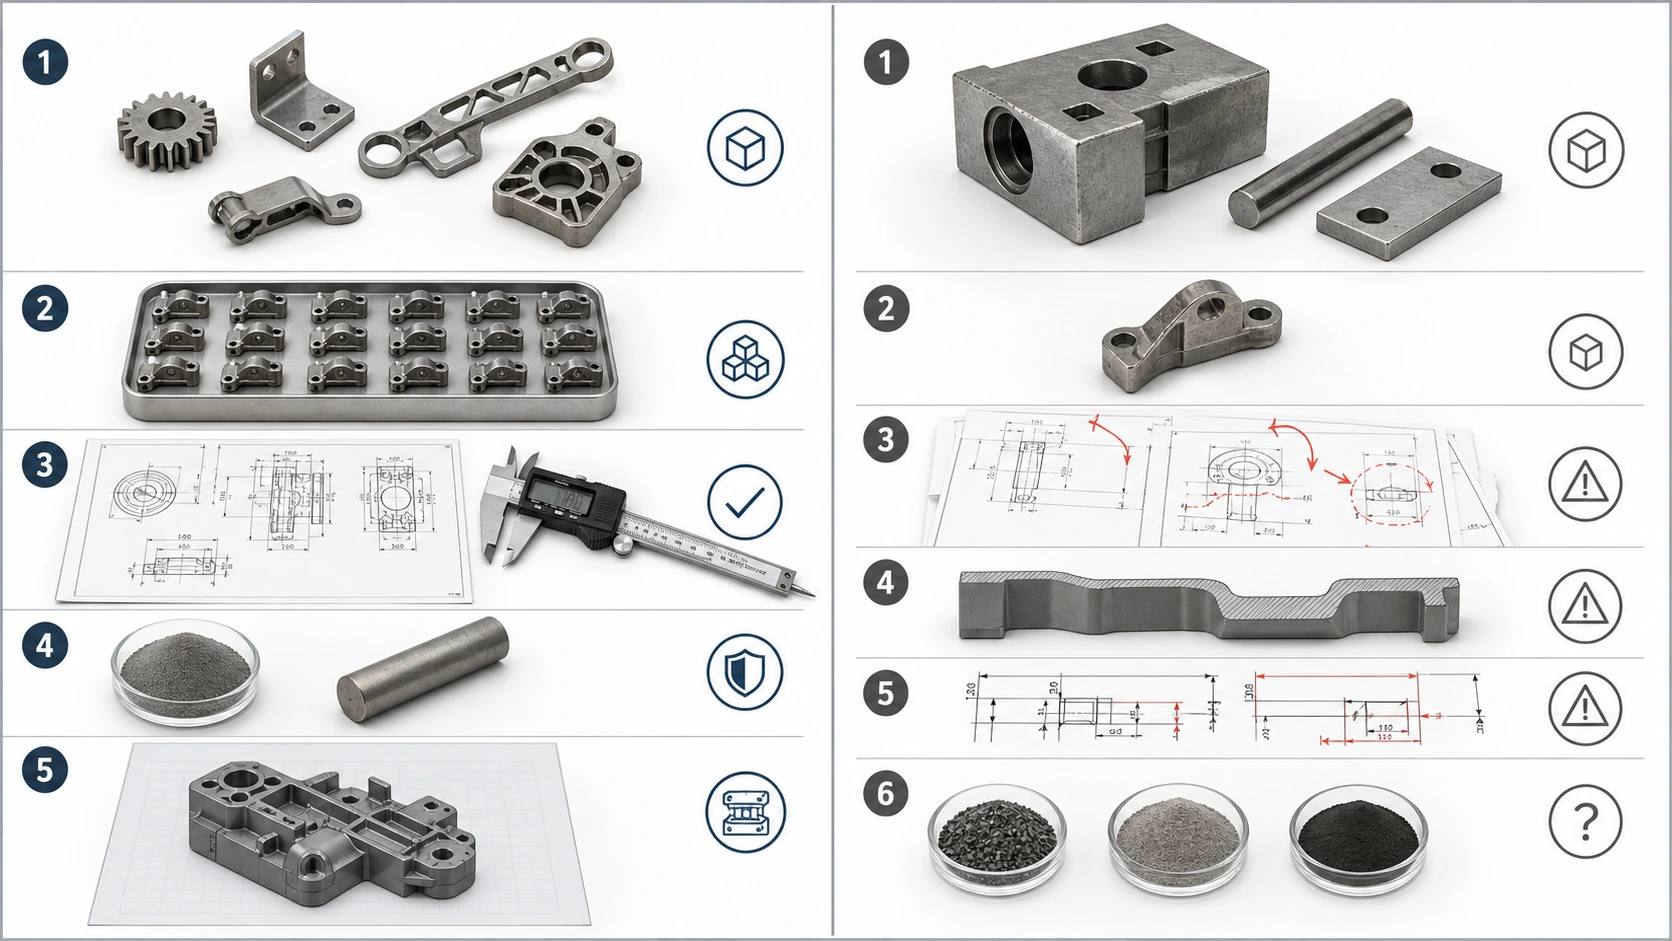
لا ينبغي الحكم على تقنية MIM بناءً على التعقيد وحده. عادةً ما يجمع المرشح الجيد بين الأبعاد الصغيرة، والميزات المعقدة، والحجم المستقر، والمادة المناسبة، والتفاوتات الواقعية، ورسم ناضج قبل التصنيع.
المزايا الرئيسية للقولبة بالحقن المعدني
تأتي مزايا القولبة بالحقن المعدني من مزيج المسحوق المعدني الدقيق، والمادة المغذية القائمة على المادة الرابطة، والحقن، وإزالة المادة الرابطة، والتلبيد، والتعويض البعدي. بالنسبة للأجزاء المعقدة الصغيرة المناسبة، يمكن لهذه المزايا تقليل عبء التشغيل الآلي، وهدر المواد، وتعقيد التجميع. تكون هذه المزايا أكثر قيمة عندما يمكن للهندسة المشكلة أن تحمل معظم الشكل الوظيفي بينما تظل مخاطر الانكماش والأدوات والتفاوتات والفحص قابلة للإدارة.

MIM ليست مجرد “تصنيع معدني أرخص”. تكمن قيمتها في تقليل التشغيل الآلي، وتقليل التجميع، وإنتاج أجزاء صغيرة معقدة بشكل متكرر عندما يمكن تبرير تكلفة الأدوات.
يمكن قولبة الأشكال الهندسية المعدنية المعقدة قريبة من الشكل النهائي
أقوى ميزة للقولبة بالحقن المعدني هي قدرتها على إنتاج أجزاء معدنية صغيرة ومعقدة قريبة من الشكل النهائي. يمكن دمج ميزات مثل الجدران الرقيقة، والثقوب الصغيرة، والأضلاع، والأخاديد، والنقرات، والنتوءات، والمحاور المتعددة في مكون واحد مقولب.
هذا مهم لأن العديد من المكونات المعدنية الصغيرة تصبح باهظة الثمن عندما تتطلب إعدادات CNC متعددة، أو EDM، أو لحام، أو تجميع، أو تشطيب يدوي. يمكن لتقنية MIM تشكيل معظم الهندسة مباشرة في القالب، ثم استخدام التلبيد لتحقيق جزء معدني كثيف.
ومع ذلك، لا تزال الهندسة المعقدة بحاجة إلى هندسة قابلة للتصنيع. يجب مراجعة انتقالات الجدار، وخط الفصل، وموقع البوابة، وقوة الجزء الأخضر، ومسار إزالة المادة الرابطة، ودعم التلبيد قبل التصنيع. للحصول على خلفية تقنية أوسع، راجع نظرة عامة على القولبة بالحقن المعدني.
يمكن لتقنية MIM تقليل نفايات التصنيع للأجزاء الصغيرة المعقدة
غالبًا ما يُنظر إلى تقنية MIM عندما تزيل المعالجة باستخدام الحاسب الآلي (CNC) كمية كبيرة من المواد أو تتطلب وقت دورة طويل جدًا لجزء صغير. نظرًا لأن تقنية MIM تشكل الجزء بشكل شبه نهائي، فإنها يمكن أن تقلل من هدر المواد الخام وتقلل من التصنيع المكثف على الميزات التي يمكن قولبتها مباشرة.
تكون هذه الميزة أقوى عندما يستخدم الجزء سبيكة عالية القيمة، أو يحتوي على العديد من الميزات الصغيرة، أو يتطلب إنتاجًا متكررًا بحجم ذي معنى. بدلاً من تصنيع كل شق أو ثقب أو ضلع أو شكل جانبي من قضيب معدني، يمكن للقالب إنشاء معظم الشكل منذ البداية.
الميزة في التكلفة ليست تلقائية. إذا كان الجزء بسيطًا أو منخفض الحجم أو كبيرًا جدًا أو لا يزال يتطلب تصنيعًا لاحقًا مكثفًا، فقد تظل المعالجة باستخدام الحاسب الآلي (CNC) هي الخيار الأكثر عملية.
تدعم تقنية MIM دمج الأجزاء وتقليل التجميع
تمنح تقنية MIM مهندسي التصميم خيار دمج عدة ميزات صغيرة، أو أحيانًا عدة مكونات مجمعة، في جزء معدني واحد مقولب. في الآليات الدقيقة الصغيرة، حتى التخفيض الطفيف في التجميع يمكن أن يحسن الاتساق ويبسط إدارة الموردين.
من الأخطاء الشائعة دمج الأجزاء فقط لتقليل عدد الأجزاء. إذا أصبح الجزء المدمج سميكًا جدًا، أو يصعب إزالة المادة الرابطة منه، أو يصعب دعمه أثناء التلبيد، أو يصعب فحصه، فقد يؤدي الدمج إلى مخاطر إنتاجية أكثر من الفوائد.
يمكن لتقنية MIM توفير قابلية تكرار جيدة في الإنتاج المستقر
بمجرد استقرار القالب، ومادة التغذية، ومعلمات الحقن، ودورة إزالة المادة الرابطة، وملف التلبيد، وخطة الفحص، يمكن لتقنية MIM دعم الإنتاج المتكرر للأجزاء الصغيرة المعقدة.
لا تأتي قابلية التكرار من القولبة وحدها. إنها تعتمد على سلسلة العملية الكاملة: اتساق مادة التغذية، حالة القالب، استقرار الحقن، معالجة الجزء الأخضر، التحكم في إزالة المادة الرابطة، جو التلبيد، دعم التلبيد، والفحص النهائي.
بالنسبة للمشترين، هذا يعني أن المورد لا ينبغي أن يعرض الأجزاء النهائية فقط. بل يجب أن يكون المورد قادرًا على شرح كيفية التحكم في الجزء بدءًا من مادة تغذية MIM وصولاً إلى التلبيد والفحص.
MIM يقدم خيارات مواد مفيدة للتطبيقات الهندسية
يمكن لتقنية MIM دعم العديد من المواد المعدنية الهندسية، بما في ذلك الفولاذ المقاوم للصدأ، والفولاذ منخفض السبائك، والسبائك المغناطيسية اللينة، وسبائك التيتانيوم، وغيرها من أنظمة مواد MIM المؤهلة اعتمادًا على توفر مادة التغذية والقدرة العملية.
الميزة ليست مجرد “مواد كثيرة”. الميزة الحقيقية هي القدرة على الجمع بين مادة مناسبة مع شكل هندسي صغير ومعقد قد يكون مكلفًا للتصنيع الآلي أو التجميع.
يجب أن يأخذ اختيار المادة في الاعتبار ليس فقط درجة السبيكة الاسمية، ولكن أيضًا توفر مادة التغذية، واستجابة التلبيد، واحتياجات المعالجة الحرارية، ومتطلبات التآكل أو التآكل، وطريقة الفحص النهائي.
MIM يمكن أن يدعم التفاصيل الوظيفية دون تشغيل آلي مكثف لاحق
يمكن تشكيل العديد من الميزات الصغيرة مباشرة في الجزء الأخضر ونقلها خلال إزالة المادة الرابطة والتلبيد. يمكن أن يقلل ذلك من الحاجة إلى تشغيل كل ميزة مفصلة آليًا بعد التلبيد.
في الإنتاج، التوازن الصحيح غالبًا ما يكون انتقائيًا: تشكيل معظم الهندسة، ثم تطبيق التشغيل الآلي الثانوي فقط حيث تتطلب الوظيفة تحكمًا أكثر إحكامًا. هذا النهج عادة ما يكون أكثر واقعية من محاولة الحفاظ على تفاوتات ضيقة جدًا عبر الرسم بأكمله.
القيود الرئيسية للقولبة بالحقن المعدني
يُفضل فهم عيوب القولبة بالحقن المعدني كعوامل خطر للمشروع يجب مراجعتها قبل الأدوات. تشمل القيود الأكثر شيوعًا تكلفة الأدوات، والتحكم في الانكماش، وحجم الجزء، وسمك الجدار، وتوقعات التفاوتات، وتوفر المواد، وتغييرات التصميم. إذا تم تجاهل هذه العوامل، فقد يصبح الجزء الذي يبدو مناسبًا لـ MIM في برنامج CAD مكلفًا، أو صعب الفحص، أو غير مستقر أثناء الإنتاج.
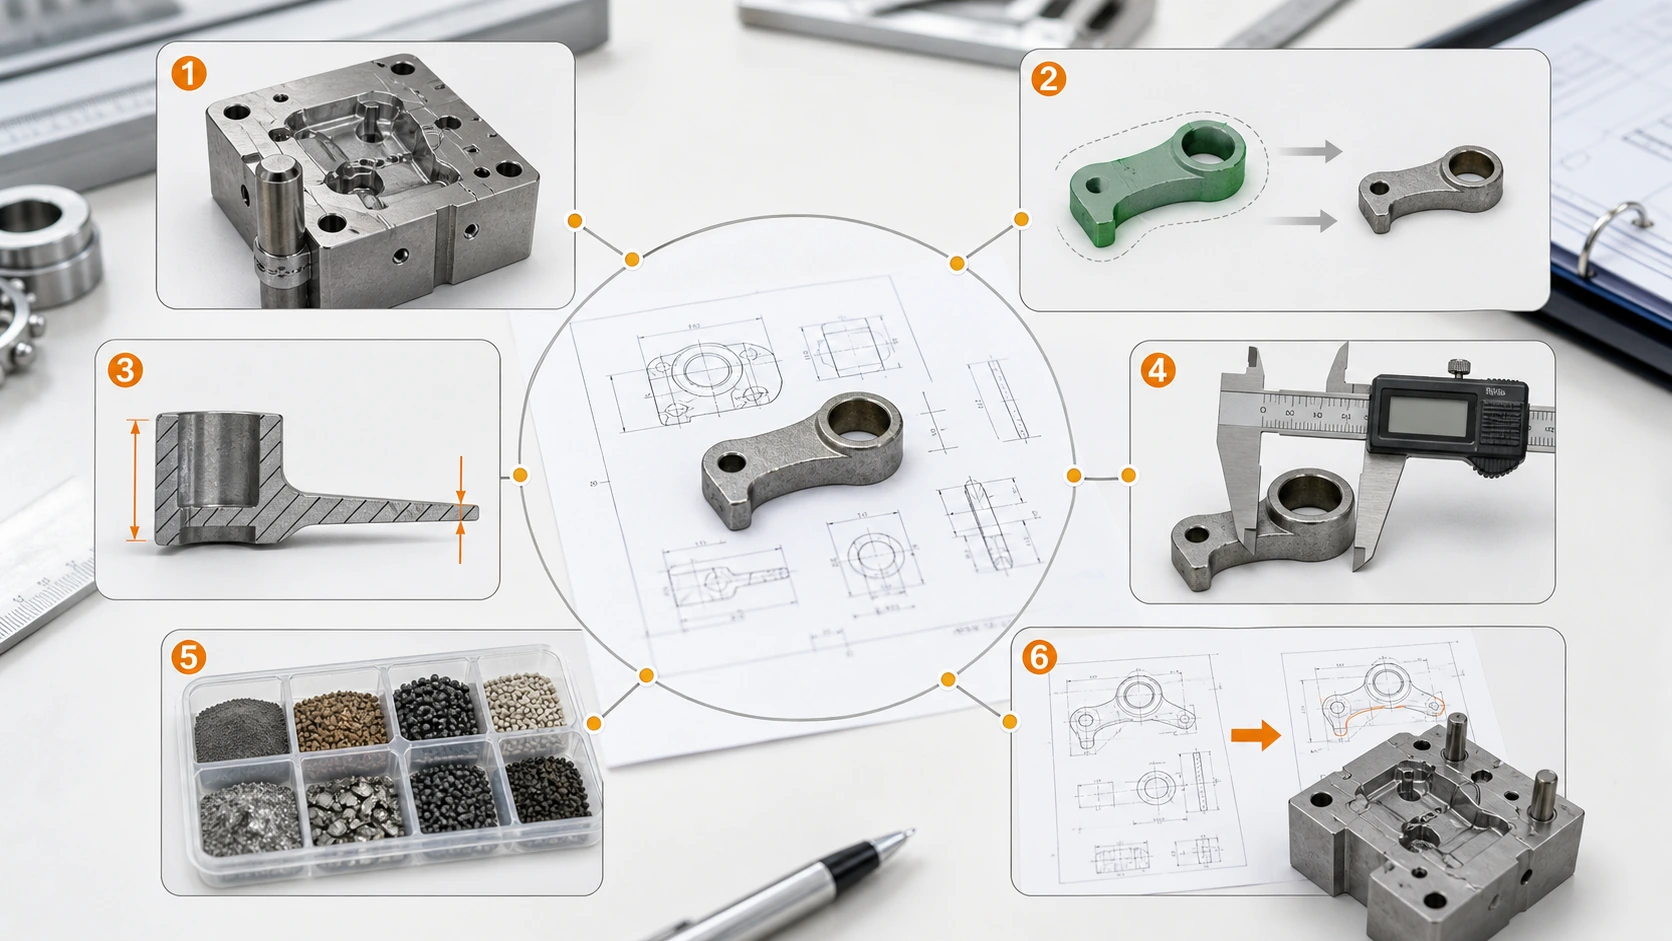
معظم مشكلات MIM لا تنتج عن اسم العملية نفسها. بل تنتج عن اختيار MIM للجزء الخطأ، الحجم الخطأ، استراتيجية التفاوتات الخاطئة، التصميم غير الناضج، أو مسار المواد غير المعتمد.
يجب تبرير تكلفة القالب بحجم الإنتاج
تتطلب MIM قالبًا. هذا أحد أهم القيود لمديري المشتريات وفرق المشروع. إذا كان حجم المشروع منخفضًا جدًا، فقد لا تكون تكلفة القالب ووقت التطوير مبررة.
عادةً لا تكون MIM الخيار الأفضل لنموذج أولي واحد، أو مفهوم مبكر جدًا، أو تصميم قد يتغير عدة مرات قبل الإطلاق. قد تكون المعالجة باستخدام الحاسب الآلي، التصنيع الإضافي، أو طريقة نماذج أولية أخرى أفضل خلال مرحلة التصميم المبكرة.
يجب أن يأخذ قالب MIM في الاعتبار موقع البوابة، خط الفصل، الإخراج، تعويض الانكماش، والتعديل التجريبي. بدون إنتاج متكرر كافٍ، لا يمكن توزيع هذه التكاليف الثابتة على عدد كافٍ من الأجزاء.
انكماش التلبيد يخلق خطر التحكم البعدي
تنكمش أجزاء MIM أثناء التلبيد. هذا الانكماش متوقع ويجب تعويضه في القالب وتطوير العملية. التحدي الهندسي ليس فقط أن الجزء ينكمش؛ بل ما إذا كان الانكماش قابلًا للتنبؤ، منتظمًا، ومتوافقًا مع التفاوتات المطلوبة.
يمكن أن يؤدي عدم انتظام سمك الجدار، والمقاطع الثقيلة، والامتدادات غير المدعومة، والهندسة غير المتماثلة، وضعف دعم التلبيد إلى زيادة خطر التشوه. يجب تحديد الأبعاد الحرجة قبل تصنيع القالب بحيث يمكن التخطيط لتصميم القالب، وعوامل التكبير، واستراتيجية التثبيت، والعمليات الثانوية بشكل صحيح. لمزيد من التفاصيل، راجع دليل تلبيد MIM.
Shrinkage is influenced by feedstock behavior, powder loading, debinding stability, sintering atmosphere, support method, and wall-section balance. Critical dimensions should be separated from non-critical dimensions before the mold is built.
حجم الجزء وسمك الجدار هما قيود عملية
عادةً ما تكون تقنية MIM الأقوى للأجزاء الصغيرة والمدمجة والمعقدة. غالبًا ما تقلل الأجزاء الكبيرة أو الثقيلة أو ذات المقاطع السميكة من الميزة الاقتصادية والتقنية لتقنية MIM.
يمكن أن تشكل المقاطع السميكة تحديات في إزالة المادة الرابطة لأن إزالة المادة الرابطة تصبح أكثر صعوبة وأقل انتظامًا. يمكن أن تؤثر المقاطع العرضية الكبيرة أيضًا على سلوك التلبيد والتشوه واتساق الكثافة ووقت الدورة. راجع إزالة المادة الرابطة في MIM عندما يكون سمك الجدار أو خطر إزالة المادة الرابطة مصدر قلق.
تعمل المقاطع السميكة على إطالة مسارات إزالة المادة الرابطة وتزيد من خطر الإجهاد الداخلي. كما تزيد الأجزاء الأكبر من استهلاك المسحوق وحساسية تحميل الفرن والتباين الأبعادي بعد التلبيد.
قد لا تزال التفاوتات الضيقة تتطلب عمليات ثانوية
يمكن أن توفر تقنية MIM قابلية تكرار جيدة، ولكن لا ينبغي التعامل معها كبديل للتصنيع الدقيق في كل بُعد. قد لا تزال بعض الميزات تتطلب تشغيلًا ثانويًا، أو تحجيمًا، أو سكًا، أو تجليخًا، أو قلاوظة، أو توسيعًا، أو تشطيبًا سطحيًا.
A common buyer mistake is to apply tight tolerances to all dimensions. This increases cost and risk without improving function. A better approach is to separate critical dimensions from non-critical dimensions and define the inspection method before tooling. Functional surfaces, assembly datums, critical holes, positioning features, sealing surfaces, and cosmetic requirements should be identified explicitly so tight control is applied only where it affects performance.
تتأثر أبعاد MIM بتغيرات القولبة، ومناولة الأجزاء الخضراء، ودعم إزالة المادة الرابطة، وانكماش التلبيد، وتحميل الفرن. يجب تحديد الأسطح الوظيفية الحرجة مبكرًا بحيث تخضع الميزات الضرورية فقط للتحكم الثانوي.
ليست كل سبيكة معدنية مناسبة لـ MIM
توفر المواد هو قيد آخر. يجب أن تكون السبيكة المختارة مناسبة لإنتاج مادة تغذية MIM، والحقن، وإزالة المادة الرابطة، والتلبيد، ومتطلبات الخصائص النهائية.
A material that works well as bar stock, casting, or wrought material is not automatically suitable for MIM. The alloy must be available as stable feedstock, respond properly during debinding and sintering, and meet the part’s functional requirements after any necessary heat treatment or secondary operation. Corrosion resistance, wear, hardness, magnetic response, and other performance targets should therefore be reviewed together with sintering behavior and the final inspection route.
A workable MIM route requires a processable powder-and-binder system, stable sintering response, and achievable final properties. Material selection should therefore be checked against feedstock availability and the supplier’s validated process route.
تغييرات التصميم بعد التصنيع قد تكون مكلفة
تم تصميم قوالب MIM بناءً على هندسة الجزء، وتعويض الانكماش، وموقع البوابة، وخط الفصل، والإخراج، وسلوك التلبيد المتوقع. بمجرد بناء القالب، يمكن أن تكون تغييرات التصميم الكبيرة مكلفة وتستغرق وقتًا طويلاً.
Early review should identify design risks before tooling, especially around parting line, ejection, gate location, wall thickness, holes, slots, sharp transitions, undercut strategy, green-part handling, sintering support, and secondary machining allowance. A shape that looks complex and feasible in CAD still has to be moldable and stable through the full MIM process. Injection-stage risks can also be reviewed through the قولبة الحقن MIM المسار.
Once tool steel is cut, changing a molded feature may require insert modification, new shrinkage compensation, gate adjustment, or even a new cavity. Design freeze is therefore more important in MIM than in early-stage CNC prototyping.
When MIM Makes Sense — and When It Does Not
After the initial screening, the next question is whether geometry, repeat production, material feasibility, and realistic dimensional control all support the same process route. If several warning conditions apply, another manufacturing method may be more practical.
MIM Is a Strong Candidate When
- The part is small and complex enough that CNC would require multiple setups, long cycle time, or significant material removal.
- Annual demand is stable enough to justify tooling and development cost.
- The design is frozen or close to release, and the required alloy has a qualified MIM route.
- Near-net-shape forming can reduce machining, joining, or assembly steps.
- Critical tolerances are limited to functional features that can be controlled by process planning or local secondary machining.
- DFM review confirms that the part can be molded, debound, supported during sintering, and inspected reliably.
Consider Another Process When
- The project is a one-off prototype, the design is still changing, or rapid iteration is more important than production tooling.
- Volume is too low to amortize tooling and process development.
- The part is large, heavy, simple, or easily made by machining, stamping, casting, or press-and-sinter PM.
- The required material has no validated MIM feedstock or process route.
- Many dimensions require very tight tolerances without allowing secondary machining or sizing.
- Thick sections, difficult debinding, severe sintering distortion risk, or heavy post-machining would remove the main MIM advantage.
مصفوفة ملاءمة عملية MIM
تساعد مصفوفة ملاءمة MIM في فصل المشاريع منخفضة المخاطر عن الأجزاء التي تحتاج إلى مراجعة هندسية قبل التصنيع. بعض المشاريع لا يتم رفضها فورًا، لكنها تتطلب مراجعة أكثر دقة فيما يتعلق بسُمك الجدار، وانكماش التلبيد، والتشغيل الآلي الثانوي، والفحص، ومسار المادة.

ملاءمة MIM ليست قرارًا بسيطًا بنعم أو لا. يمكن أن يكون الجزء منخفض المخاطر، أو يتطلب مراجعة، أو عالي المخاطر اعتمادًا على الهندسة، سمك الجدار، التفاوتات، المادة، الكمية، ونضج التصميم.
| العامل | منخفض المخاطر | يحتاج إلى مراجعة هندسية | عالي المخاطر |
|---|---|---|---|
| الهندسة | جزء صغير معقد بميزات قابلة للقولبة | مقاطع رقيقة وسميكة مختلطة | كتلة صلبة كبيرة أو شكل غير مدعوم |
| سمك الجدار | تصميم جدار موحد نسبيًا | مناطق سميكة موضعية أو انتقالات مفاجئة | مقاطع ثقيلة تؤثر على إزالة المادة الرابطة والتلبيد |
| التسامح | تفاوتات وظيفية مع أبعاد حرجة واضحة | عدة أبعاد حرجة تتطلب تخطيط العملية | العديد من الأبعاد فائقة الدقة على أسطح متعددة |
| المادة | سبيكة MIM شائعة مع مسار عملية معروف | متطلبات أداء أو معالجة خاصة | سبيكة غير معتمدة أو مواصفات غير واضحة |
| الحجم | إنتاج متكرر مستقر | حجم متوسط مع توقعات غير مؤكدة | مشروع لمرة واحدة أو بحجم منخفض جدًا |
| حالة التصميم | رسم مجمد أو شبه مجمد | قد تحدث مراجعات طفيفة | تغييرات تصميم متكررة متوقعة |
| العمليات الثانوية | تشغيل أو تشطيب محلي محدود | تشغيل مطلوب على الأسطح الحرجة | التشغيل الميكانيكي الثقيل يزيل ميزة تكلفة MIM |
| خطة الفحص | الأبعاد الرئيسية محددة بوضوح | طريقة الفحص لا تزال بحاجة إلى توافق | لا يوجد مرجع أو تفاوت أو معايير قبول واضحة |
مقارنة MIM مع التصنيع باستخدام الحاسب الآلي، وتعدين المساحيق، والصب بالقالب، والصب الاستثماري، والتصنيع الإضافي للمعادن
For first-pass process selection, compare geometry, material, tolerance, volume, surface requirements, and project timing rather than choosing a process by name alone.
| عملية التصنيع | أفضل عندما | قد تكون MIM أفضل عندما |
|---|---|---|
| التصنيع باستخدام الحاسب الآلي (CNC) | حجم منخفض، هندسة بسيطة، تسامح ضيق جدًا، تغيير متكرر في التصميم | هندسة صغيرة ومعقدة تؤدي إلى وقت تصنيع طويل وهدر في المواد |
| تعدين المساحيق | الشكل بسيط نسبيًا وقابل للضغط؛ حساسية التكلفة عالية | الجزء يحتاج إلى هندسة ثلاثية الأبعاد معقدة، ميزات جانبية، جدران رقيقة، أو تفاصيل أدق |
| الصب بالقالب | أجزاء كبيرة من معادن غير حديدية وإنتاج عالي الحجم جدًا | أجزاء صغيرة من الفولاذ أو سبائك عالية الأداء مطلوبة |
| الصب بالاستثمار | أجزاء معقدة أكبر أو أقل تطلبًا من حيث الأبعاد | أجزاء دقيقة أصغر تحتاج إلى قابلية تكرار أفضل وميزات أدق |
| التصنيع الإضافي للمعادن | نماذج أولية منخفضة الحجم، قنوات داخلية، تكرار تصميم سريع | الإنتاج المتكرر الأعلى يحتاج إلى تكلفة وحدة ثابتة وقابلية تكرار |
What to Prepare for a MIM Suitability Review
A useful MIM review connects the drawing with material behavior, tolerance control, tooling economics, and production conditions. Providing the information below allows the supplier and project team to judge not only whether the part can be molded, but whether it can be debound, sintered, inspected, and produced at a cost that fits the program.

The review should identify moldability, material feasibility, shrinkage and distortion risk, critical dimensions, inspection requirements, secondary operations, and whether production volume justifies tooling.
| المعلومات المطلوب توفيرها | لماذا هذا مهم في مراجعة MIM | الفحص الهندسي النموذجي |
|---|---|---|
| رسم ثنائي الأبعاد وملف CAD ثلاثي الأبعاد | يحدد الهندسة، سمك الجدار، القطع السفلية، الثقوب، أسطح الأساس، والأبعاد الحرجة. | قابلية القولبة، موقع البوابة، خط الفصل، القذف، تعويض الانكماش، ودعم التلبيد. |
| Material and performance requirement | Shows whether a qualified MIM feedstock and process route can meet the functional target. | Alloy feasibility, density target, heat treatment, corrosion, wear, magnetic, strength, or thermal requirements. |
| الكمية السنوية وعمر المشروع | Determines whether tooling and development cost can be amortized over repeat production. | Tooling cost logic, production planning, cavity strategy, and unit-cost suitability. |
| Critical tolerances and datum strategy | Separates dimensions that need strict functional control from dimensions that can follow normal MIM variation. | خطر انكماش التلبيد، طريقة الفحص، التشغيل المحلي، التحجيم، السك، التجليخ، القطع باللولب، أو احتياجات التوسيع. |
| Surface, cosmetic, and secondary-operation requirements | Affects gate-mark location, parting-line acceptance, machining allowance, finishing route, and inspection criteria. | Surface finish, polishing, coating, passivation, plating, heat treatment, cosmetic protection, and machining sequence. |
| التطبيق وظروف التحميل | Clarifies the functional environment the part must survive. | Material selection, density requirement, failure risk, post-treatment route, and final quality-control plan. |
| Current process and design status | Shows whether the project is ready for tooling and where MIM is expected to improve the existing route. | Design freeze, CNC or assembly cost drivers, likely geometry revisions, and whether tooling changes are still probable. |
Example: When a Machined Part Becomes a Good MIM Candidate
Consider a small stainless steel mechanism part with several small holes, a thin side wall, a stepped internal profile, and a compact locking feature. CNC machining can produce the geometry, but repeat production requires multiple setups and local finishing. If demand is stable, the project becomes a reasonable candidate for a MIM review rather than treating every feature as a machining operation.
How XTMIM Reviews MIM Suitability
المعايير والمراجع الفنية للمراجعة الهندسية
MPIF, MIMA, and EPMA provide industry reference material on MIM process principles and design. Their guidance is most useful when combined with the actual drawing, material data, tolerance requirements, production volume, and supplier capability review.
أسئلة شائعة حول مزايا وقيود القولبة بالحقن المعدني
ما هي المزايا الرئيسية للقولبة بالحقن المعدني؟
المزايا الرئيسية للقولبة بالحقن المعدني هي القدرة على تشكيل الأشكال الهندسية المعقدة، التشكيل شبه النهائي، تقليل نفايات التصنيع، قابلية التكرار الجيدة في الإنتاج المستقر، خيارات المواد المفيدة، والقدرة على دمج الميزات الوظيفية الصغيرة في جزء معدني واحد. تكون هذه المزايا أقوى عندما يكون الجزء صغيرًا ومعقدًا ويتم إنتاجه بحجم كافٍ لتبرير تكلفة القالب.
ما هي القيود الرئيسية للقولبة بالحقن المعدني؟
القيود الرئيسية لـ MIM هي تكلفة القالب، تكلفة تغيير التصميم، انكماش التلبيد، قيود حجم الجزء، حساسية سمك الجدار، توفر المواد، وقيود التفاوتات. لا تكون MIM فعالة من حيث التكلفة دائمًا للأجزاء ذات الحجم المنخفض جدًا، أو الأجزاء الكبيرة البسيطة، أو التصميمات التي لا تزال تتطلب تغييرات متكررة.
هل MIM مناسبة للإنتاج بكميات منخفضة؟
عادةً لا تكون MIM مثالية للإنتاج بكميات منخفضة جدًا لأن تكلفة القالب وتطوير العملية والتجارب يجب أن تُوزع على عدد كافٍ من الأجزاء. بالنسبة للنماذج الأولية المبكرة، أو الأجزاء الفردية، أو التصميمات التي قد تتغير بشكل متكرر، غالبًا ما تكون التصنيع باستخدام الحاسب الآلي أو التصنيع الإضافي المعدني أكثر عملية قبل الانتقال إلى MIM.
ما هو حجم الجزء المناسب لـ MIM؟
تعتبر تقنية MIM الأقوى عادةً للأجزاء المعدنية الصغيرة والمدمجة والمعقدة. قد تؤدي الأجزاء الكبيرة أو الثقيلة أو ذات المقاطع السميكة إلى تقليل الميزة التقنية والاقتصادية لأنها قد تزيد من تكلفة المسحوق، ووقت إزالة المادة الرابطة، وخطر تشوه التلبيد، وصعوبة التحكم في الأبعاد.
لماذا تتطلب MIM استثمارًا في القوالب؟
تستخدم MIM قالب حقن مصمم لهندسة الجزء، وموقع البوابة، وخط الفصل، وطريقة القذف، وتعويض انكماش التلبيد. هذا الاستثمار في القوالب ضروري للتشكيل والإنتاج المتكرر، ولكن يجب تبريره بطلب مستقر على الجزء وحجم إنتاج كافٍ.
متى يجب أن أختار التصنيع باستخدام الحاسب الآلي CNC بدلاً من MIM؟
عادةً ما يكون التصنيع باستخدام الحاسب الآلي أفضل عندما يكون الجزء بسيطًا، والكمية منخفضة، والتسامح ضيق جدًا على العديد من الأسطح، أو التصميم لا يزال قيد التغيير. تصبح MIM أكثر جاذبية عندما يتطلب التصنيع باستخدام الحاسب الآلي إزالة مفرطة للمواد، أو إعدادات متعددة، أو تكلفة تصنيع متكررة عالية لجزء صغير معقد.
متى لا تكون MIM فعالة من حيث التكلفة؟
عادةً لا تكون MIM فعالة من حيث التكلفة عندما يكون حجم الإنتاج منخفضًا جدًا بحيث لا يمكن استهلاك تكلفة القالب، أو الجزء كبير وبسيط، أو التصميم غير مستقر، أو الجزء لا يزال يتطلب تشغيلًا ميكانيكيًا مكثفًا. في هذه الحالات، قد يكون التصنيع باستخدام الحاسب الآلي، أو التصنيع المضاف، أو الصب، أو الختم، أو تعدين المساحيق التقليدي أكثر ملاءمة.
هل يمكن لـ MIM تحقيق تسامحات ضيقة؟
يمكن لـ MIM تحقيق قابلية تكرار أبعاد جيدة، ولكن يجب مراجعة التسامحات الضيقة بعناية. قد تتطلب بعض الميزات الحرجة تشغيلًا ميكانيكيًا ثانويًا، أو التحجيم، أو السك، أو التجليخ، أو القطع بالقالب، أو الثقب. أفضل نهج هو تحديد الأبعاد الحرجة حقًا وتجنب تطبيق تسامح ضيق على كل ميزة.
ما هي المعلومات المطلوبة لتقييم ما إذا كان الجزء مناسبًا لـ MIM؟
عادةً ما تتطلب مراجعة ملاءمة MIM المناسبة رسمًا ثنائي الأبعاد، وملف CAD ثلاثي الأبعاد، ومتطلبات المواد، والأبعاد الحرجة، ومتطلبات التفاوتات، وتقدير الحجم السنوي، وبيئة التطبيق، ومتطلبات تشطيب السطح، ومتطلبات المعالجة الحرارية، وأي احتياجات تصنيع ثانوية.
اطلب مراجعة ملاءمة MIM قبل تصنيع القالب
إذا كان الجزء الخاص بك يتميز بهندسة معقدة، أو ميزات وظيفية صغيرة، أو تكلفة تصنيع عالية، أو طلب متكرر مستقر، يمكن لـ XTMIM مراجعة ما إذا كانت تقنية MIM مناسبة تقنيًا ومبررة اقتصاديًا قبل تطوير القالب.
أرسل الرسم ثنائي الأبعاد، وملف CAD ثلاثي الأبعاد، ومتطلبات المواد، والتفاوتات الحرجة، وتقدير الحجم السنوي، ومتطلبات السطح، واحتياجات العمليات الثانوية، وخلفية التطبيق. ستركز المراجعة على قابلية القولبة، وجدوى المواد، وخطر انكماش التلبيد، وسُمك الجدار، واستراتيجية التفاوتات، ومنطق تكلفة أدوات التصنيع، وجدوى الإنتاج.
- مراجعة الرسم وملف CAD من أجل قابلية القولبة ومخاطر الميزات
- مراجعة ملاءمة المواد ومادة تغذية MIM
- مراجعة سُمك الجدار، وإزالة المادة الرابطة، وخطر انكماش التلبيد
- تخطيط التفاوتات الحرجة والعمليات الثانوية
- التحقق من ملاءمة استثمار أدوات التصنيع وحجم الإنتاج