
Études de cas MIM | Exemples d'analyse d'ingénierie
Cette bibliothèque d'études de cas MIM aide les ingénieurs et les équipes d'approvisionnement à décider si une pièce métallique petite et complexe mérite d'être évaluée pour le moulage par injection de métal avant l'outillage ou la demande de devis (RFQ). Commencez par le problème d'ingénierie – pas par le nom de l'industrie : conversion de procédé, géométrie, performance du matériau ou contrôle dimensionnel. Les exemples sur cette page sont clairement identifiés comme des scénarios composites éducatifs, sauf si un cas est explicitement désigné comme une référence de production publiée. Utilisez-les pour comparer votre pièce avec les points de décision MIM courants, identifier les risques qui nécessitent une revue et préparer les informations requises pour une évaluation de fabricabilité basée sur le dessin.
Trouver un cas MIM par défi d'ingénierie
Le contexte industriel peut être utile, mais l'adéquation du MIM est généralement décidée par le problème de fabrication. Une pièce médicale, robotique, automobile ou électronique peut toujours être mieux adaptée à l'usinage CNC, à l'estampage, au moulage sous pression, à la métallurgie des poudres (PM) ou à un autre procédé. Choisissez la direction du cas ci-dessous qui correspond à la décision que vous devez prendre.
Conversion de procédé
Idéal pour : Comparaisons CNC, PM, moulage sous pression, estampage ou impression 3D métal.
Question clé : Le MIM peut-il réduire la complexité du procédé sans créer de coûts excessifs d'outillage ou d'usinage secondaire ?
CNC vers MIMSélection de voie de fabricationConception et géométrie
Idéal pour : Parois fines, trous, fentes, dépouilles négatives, longs méplats et pièces asymétriques.
Question clé : La géométrie peut-elle être moulée, manipulée, déliantée, frittée et mesurée de manière cohérente ?
DFMRisque de déformationPerformance des matériaux
Idéal pour : Exigences de corrosion, de résistance, de dureté, d'usure, de traitement thermique ou magnétiques.
Question clé : Le matériau requis et la voie de post-traitement conviennent-ils à l'application et au procédé MIM ?
316L17-4PHTolérancement et inspection
Idéal pour : Dimensions critiques, surfaces fonctionnelles, stratégie de référence, calibrage et usinage.
Question clé : Quelles caractéristiques peuvent rester telles quelles après frittage, et lesquelles nécessitent un contrôle ou une inspection secondaire ?
ToléranceInspectionContexte d'application
Idéal pour : Équipes à la recherche d'applications MIM familières dans les produits médicaux, robotiques, électroniques, automobiles et industriels.
Question clé : L'application impose-t-elle des exigences spéciales en matière de performance, de finition, de validation ou de qualité ?
ApplicationsContexte industrielLes études de cas sont un outil de dépistage, pas une décision finale de DFM
Un cas similaire peut vous aider à identifier les risques probables, mais l'adéquation finale au MIM dépend du dessin réel, de la taille de la pièce, du matériau, des dimensions critiques, du volume annuel, des opérations secondaires et des exigences de l'application. Utilisez le Guide de conception MIM pour un contexte technique ou pour demander une une revue d'ingénierie basée sur les dessins pour une décision spécifique à un projet.
Scénarios Éducatifs d'Ingénierie MIM
Ces scénarios composites sont basés sur des décisions récurrentes en ingénierie MIM et sont fournis à des fins d'éducation technique. Ils ne sont pas présentés comme des études de cas clients nommées. Commencez par le scénario le plus proche de votre problème de fabrication actuel, puis poursuivez vers le tableau de décision détaillé dans la section correspondante.
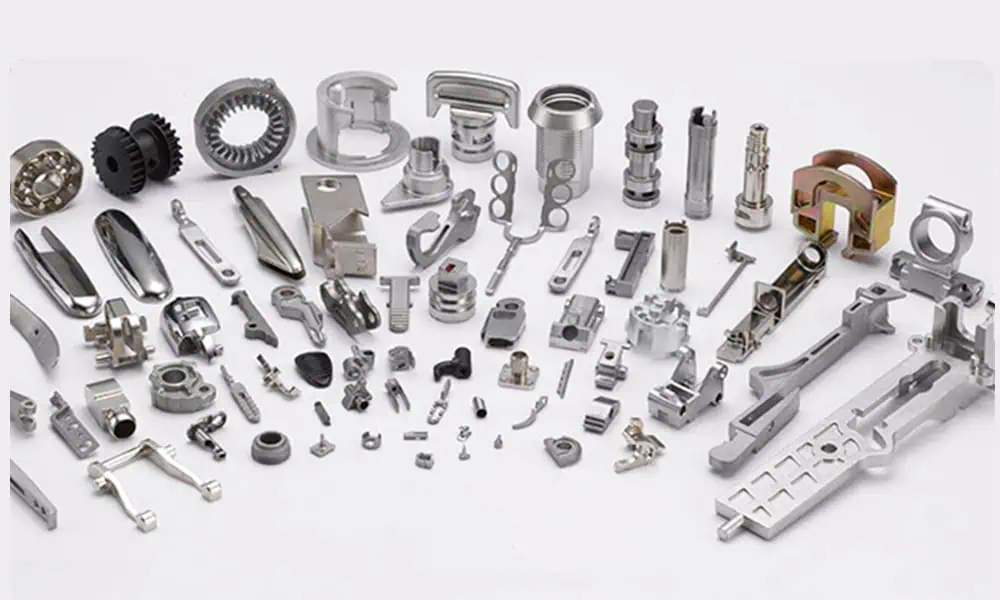
Conversion CNC vers MIM
Un petit support en acier inoxydable présente un temps d'usinage et une complexité de fixation croissants avec l'augmentation du volume de production.
Points d'examen : volume annuel, investissement en outillage, opportunité de forme quasi-nette, surfaces de référence et usinage post-frittage.
Risque de déformation des parois minces
Une pièce compacte contient des caractéristiques minces, non supportées ou déséquilibrées qui peuvent se déformer pendant le déliantage et le frittage.
Points d'examen : transitions de paroi, équilibre des masses, stratégie de point d'injection, support de frittage et tolérances réalistes.
Sélection du matériau 316L
Une pièce résistante à la corrosion est spécifiée uniquement comme “ acier inoxydable ”, sans informations suffisantes sur l'application ou la finition.
Points d'examen : environnement d'exposition, nuance du matériau, finition, surfaces fonctionnelles et critères d'inspection.
Contrôle des cotes critiques
Un support MIM compact contient plusieurs surfaces fonctionnelles, mais le dessin ne distingue pas les dimensions critiques des dimensions générales.
Points d'examen : stratégie de datum, capacité telle que frittée, calibrage ou usinage, et priorité d'inspection.
Sélection de procédé et cas de conversion
Une décision de conversion n'est pas simplement “ Le MIM est-il moins cher ? ”. La question utile est de savoir si le MIM peut produire la géométrie et les performances matérielles requises au volume attendu tout en réduisant la complexité de l'usinage, de l'assemblage ou du processus suffisamment pour justifier l'outillage.
| Voie d'origine | Quand le MIM mérite un examen | Risque de conversion principal | Vérification de décision |
|---|---|---|---|
| Usinage CNC | Petite pièce complexe, demande répétée, enlèvement de matière important, fixations difficiles. | Les surfaces critiques peuvent encore nécessiter un usinage après frittage. | Comparer l'outillage, le volume annuel, les étapes d'usinage supprimées et l'usinage secondaire. |
| Moulage sous pression | Les caractéristiques fines, la petite géométrie ou les exigences matérielles sont difficiles pour le procédé de fonderie actuel. | Le MIM peut ne pas correspondre à toutes les économies de la fonderie ou aux attentes de taille de pièce. | Examiner l'alliage, la taille de la pièce, le détail des caractéristiques et le volume de production. |
| Emboutissage | La pièce nécessite une géométrie 3D, des bossages, des trous ou des caractéristiques intégrées difficiles à emboutir. | Les pièces plates minces simples peuvent rester mieux adaptées à l'emboutissage. | Comparer la complexité géométrique, les étapes d'assemblage et les exigences fonctionnelles. |
| Compactage PM | La pièce nécessite une plus grande liberté géométrique, une densité plus élevée ou des caractéristiques non adaptées au pressage axial. | La métallurgie des poudres (PM) peut rester plus économique pour des formes simples à grand volume. | Comparer la direction de pressage, la densité, la géométrie et le coût. |
| Impression 3D métal | Un prototype réussi évolue vers un volume de production répété. | Des modifications de l'outillage et de la conception spécifique MIM peuvent être nécessaires. | Comparer le volume, les exigences de surface, le retour sur investissement de l'outillage et le post-traitement. |
Scénario Éducatif : Conversion CNC vers MIM
- Scénario : Un petit support en acier inoxydable est usiné à partir de barre et comprend plusieurs trous, des surfaces courbes et plusieurs caractéristiques dépendantes du montage.
- Pourquoi le MIM peut être envisagé : La production répétée augmente le temps d'usinage, l'enlèvement de matière et la complexité des fixations, tandis que certaines géométries peuvent être formées en forme quasi-finale (near-net-shape).
- Principal risque d'ingénierie : Le MIM n'élimine pas automatiquement l'usinage. Les surfaces de référence critiques ou les dimensions fonctionnelles précises peuvent encore nécessiter des opérations post-frittage.
- Ce qu'il faut examiner : Volume annuel, investissement en outillage, feedstock, compensation du retrait de frittage, stratégie de référence, et usinage secondaire.
- Conclusion de la décision : Le MIM devient plus attractif lorsque la production en forme quasi-finale élimine suffisamment d'usinage ou de travail d'assemblage pour justifier l'outillage, sans reporter un coût excessif sur les opérations secondaires.
Pour une comparaison plus approfondie des méthodes, consultez MIM vs usinage CNC.
Cas de défis de conception et de géométrie
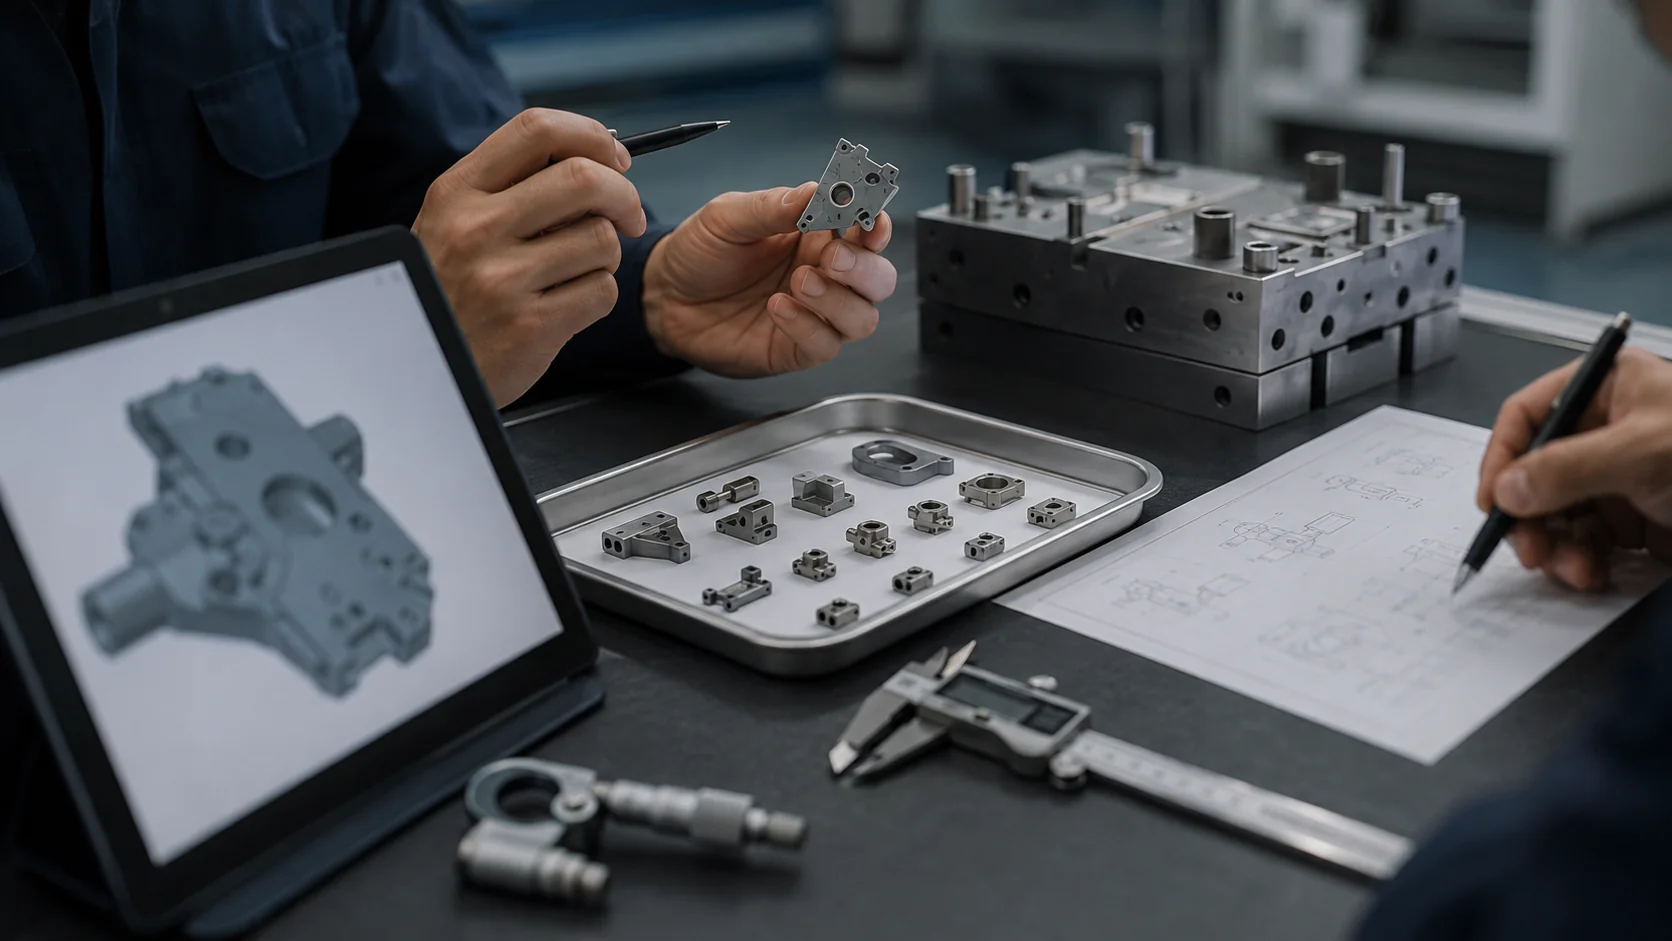
En MIM, une forme n'est pas prouvée comme étant fabricable simplement parce qu'elle peut être moulée. La géométrie doit également résister à la manipulation de la pièce brute, au déliantage, au retrait de frittage, au support, à la mesure et à l'assemblage.
| Caractéristique géométrique | Pourquoi c'est important en MIM | Question de revue |
|---|---|---|
| Parois minces | Peut augmenter le risque de déformation lors du remplissage, de la manipulation et du frittage. | L'épaisseur de paroi est-elle constante et adéquatement supportée ? |
| Petits trous et fentes | L'outillage, le retrait de frittage, le flux et l'accès pour l'inspection peuvent affecter la capacité. | Quels sont les ouvertures critiques pour la fonction, et quelle tolérance est réellement requise ? |
| Contre-dépouilles | Peut ajouter des actions de moule, un risque d'éjection et une complexité d'outillage. | La caractéristique peut-elle être moulée de manière fiable, simplifiée ou déplacée vers une opération secondaire ? |
| Longues surfaces planes | Peut être sensible au gauchissement pendant le frittage. | Un support de frittage ou une stratégie d'équilibrage de géométrie est-il nécessaire ? |
| Transitions vives | Peut créer des différences locales de flux, de contrainte ou de retrait. | Les transitions peuvent-elles être arrondies ou la distribution de masse améliorée ? |
| Surfaces fonctionnelles | Peut nécessiter un contrôle plus strict que la géométrie environnante. | Peuvent-elles rester telles que frittées, ou nécessitent-elles un calibrage, un usinage ou une inspection dédiée ? |
Scénario éducatif : Revue de la déformation des parois minces
- Scénario : Un composant compact contient une région mince non supportée et une distribution de masse inégale sur la pièce.
- Pourquoi le MIM peut être envisagé : La géométrie est difficile à usiner efficacement et pourrait bénéficier d'un formage de forme quasi-nette.
- Principal risque d'ingénierie : La variation de l'épaisseur des parois, les caractéristiques non supportées, l'emplacement de l'alimentation et le support de frittage peuvent créer un retrait non uniforme ou une déformation.
- Ce qu'il faut examiner : Transitions de paroi, équilibre des masses, position des caractéristiques, méthode de support, stratégie d'alimentation et dimensions réellement critiques.
- Conclusion de la décision : Le MIM pour parois minces est un problème DFM au niveau du système. La géométrie et le support de frittage doivent être évalués ensemble avant que la conception du moule ne soit finalisée.
Conseils connexes : Conception de l'épaisseur de paroi MIM, trous, fentes et contre-dépouilles, et Frittage MIM.
Cas de matériaux et de performances
La sélection des matériaux commence par la fonction requise, pas seulement par le nom de l'alliage. La corrosion, la résistance, la dureté, l'usure, le traitement thermique, la réponse magnétique, l'état de surface et la stabilité dimensionnelle peuvent tous modifier le matériau MIM préféré et la voie de post-traitement.
| Exigence de performance | Orientation possible du matériau MIM | Éléments à confirmer |
|---|---|---|
| Résistance à la corrosion | Acier inoxydable 316L ou une autre nuance résistante à la corrosion. | Environnement d'exposition, état de surface, passivation et finition. |
| Résistance après traitement thermique | Acier inoxydable 17-4PH ou des aciers faiblement alliés sélectionnés. | Voie de traitement thermique, risque de déformation et dimensions critiques. |
| Résistance à l'usure ou dureté | 420, 440C, ou une autre nuance appropriée. | Cible de dureté, condition d'usure et risque de post-traitement. |
| Application structurelle faiblement alliée | 4605 ou un autre acier faiblement allié. | Densité, résistance, traitement thermique et contrôle dimensionnel. |
| Réponse magnétique | Matériaux MIM magnétiques doux. | Cible magnétique, géométrie, condition de frittage et méthode de validation. |
| Exigence d'alliage léger ou spécial | Alliages de titane ou d'autres familles d'alliages spéciaux si approprié. | Disponibilité du matériau, risque d'application, coût et capacité du processus. |
Scénario Éducatif : Sélection du Matériau 316L
- Scénario : Un petit composant résistant à la corrosion est spécifié uniquement comme “ acier inoxydable ”, avec des informations limitées sur l'environnement de service ou l'exigence de surface.
- Pourquoi le 316L peut être envisagé : L'application peut privilégier la résistance à la corrosion par rapport à la dureté traitable thermiquement ou à la résistance maximale.
- Principal risque d'ingénierie : Une désignation générique d'acier inoxydable ne définit pas l'exposition, la finition, les surfaces fonctionnelles ou les exigences d'inspection.
- Ce qu'il faut examiner : Environnement de corrosion, nuance requise, traitement de surface, dimensions critiques, conditions d'assemblage et critères d'inspection.
- Conclusion de la décision : La nuance du matériau doit être confirmée avec l'application et les exigences de post-traitement, et non sélectionnée isolément du dessin.
Cas de Qualité, Tolérance et Inspection
Le contrôle dimensionnel MIM est influencé par le moulage, la manipulation de la pièce brute, le déliantage, le retrait de frittage, le support, les opérations secondaires et le montage de mesure. L'objectif pratique est d'identifier quelles dimensions et surfaces contrôlent la fonction, puis de leur attribuer la stratégie de fabrication et d'inspection appropriée.

| Question | Pourquoi c'est important | Point d'examen |
|---|---|---|
| Quelles dimensions sont critiques pour la fonction ? | Toutes les dimensions n'ont pas besoin du même niveau de contrôle. | Datums, surfaces d'assemblage, interfaces fonctionnelles et priorité de tolérance. |
| Quelles caractéristiques peuvent rester telles quelles après frittage ? | La production de forme quasi-net est là où le MIM crée une grande partie de sa valeur de processus. | Capacité des caractéristiques moulées, comportement au retrait et méthode d'inspection. |
| Quelles caractéristiques nécessitent un usinage secondaire ? | Des tolérances très serrées ou des surfaces fonctionnelles peuvent nécessiter un contrôle post-frittage. | Marge d'usinage, transfert de datum et impact sur les coûts. |
| Le calibrage ou le matriçage est-il requis ? | Certaines dimensions peuvent nécessiter une correction après frittage. | Adéquation géométrique, répétabilité et risque de déformation. |
| Comment contrôler l'état de surface ? | Les surfaces fonctionnelles et cosmétiques peuvent nécessiter des procédés de finition différents. | Polissage, passivation, PVD, tribofinition, revêtement et critères d'acceptation. |
| Que faut-il inspecter en premier ? | Les ressources d'inspection doivent suivre le risque produit. | Dimensions critiques, surfaces fonctionnelles, contrôles matière et besoins de validation. |
Scénario Éducatif : Contrôle des Dimensions Critiques
- Scénario : Un support compact contient plusieurs surfaces fonctionnelles, mais le dessin applique une emphase de tolérance similaire aux dimensions critiques et non critiques.
- Pourquoi le MIM peut toujours convenir : Une grande partie de la géométrie peut être produite en forme quasi-finale, tandis que des interfaces sélectionnées reçoivent un contrôle secondaire plus strict.
- Principal risque d'ingénierie : Sans une stratégie claire de datum et de criticité fonctionnelle, les priorités de devis, de compensation d'outillage, d'usinage et d'inspection deviennent floues.
- Ce qu'il faut examiner : Datums fonctionnels, dimensions après frittage, besoins de calibrage ou d'usinage, méthode de mesure et critères d'acceptation.
- Conclusion de la décision : Un dessin MIM solide distingue les dimensions qui déterminent la fonction des dimensions qui peuvent utiliser la capacité réaliste du procédé.
Pages de capacités associées : contrôle qualité, inspection et essais, et opérations secondaires.
Comment XTMIM examine une pièce similaire
Si l'un des scénarios ressemble à votre projet, la prochaine étape consiste à tester le dessin réel par rapport à six domaines de décision.
1. Fonction
Que doit faire la pièce sous contrainte de charge, d'usure, de corrosion, de mouvement, d'étanchéité, magnétique, cosmétique ou d'assemblage ?
2. Matériau
Quelles propriétés sont requises, et le matériau, le traitement thermique et la voie de finition les supportent-ils ?
3. Géométrie
Quels murs, trous, contre-dépouilles, méplats, transitions ou déséquilibres de masse créent un risque de moulage ou de frittage ?
4. Tolérance
Quelles dimensions sont critiques pour la fonction, et lesquelles peuvent suivre la capacité réaliste après frittage ?
5. Opérations secondaires
Quelles caractéristiques nécessitent un calibrage, un usinage, un polissage, un traitement thermique, une passivation, un dépôt physique en phase vapeur (PVD) ou une autre opération post-traitement ?
6. Validation
Comment les dimensions critiques, les propriétés des matériaux, les surfaces et les exigences spécifiques à l'application seront-elles vérifiées ?
Pour plus de détails, voir revue technique et l'outillage MIM.
Que préparer pour une revue d'ingénierie MIM
Une revue utile nécessite plus qu'un prix unitaire cible. Les informations ci-dessous permettent au fournisseur d'évaluer la fabricabilité, l'économie de l'outillage, les caractéristiques critiques, les opérations secondaires et les exigences de validation.
| Informations à fournir | Pourquoi c'est important |
|---|---|
| Dessin 2D + CAO 3D | Définit la géométrie, les dimensions, les tolérances, les plans de référence, les dépouilles, l'épaisseur des parois et les caractéristiques de l'outillage. |
| Exigence de matériau + traitement thermique | Définit la direction du feedstock, le processus de frittage, les propriétés cibles et les risques post-traitement. |
| Dimensions critiques + exigence d'inspection | Sépare les caractéristiques fonctionnelles des dimensions générales et aide à définir le contrôle et la mesure secondaires. |
| Exigence de surface et de finition | Clarifie les besoins de polissage, de passivation, de PVD, de revêtement, de tribofinition, cosmétiques ou fonctionnels de la surface. |
| Volume annuel estimé | Détermine si l'investissement en outillage et l'économie de la production MIM sont raisonnables. |
| Processus de fabrication actuel | Indique où les étapes de CNC, PM, estampage, moulage, impression 3D ou assemblage peuvent être réduites ou conservées. |
| Conditions d'application et d'exploitation | Fournit le contexte des exigences de charge, corrosion, usure, température, mouvement, étanchéité, magnétiques ou d'assemblage. |
Utiliser le Guide de préparation de devis MIM pour organiser le dossier du projet, puis soumettre les plans pour examen ou demander un devis.
Foire Aux Questions sur les Études de Cas MIM
Ces études de cas MIM sont-elles basées sur des projets clients réels ?
Les exemples sur cette page sont clairement identifiés comme des scénarios composites éducatifs, sauf si un cas est explicitement désigné comme une référence de production publiée. Les détails confidentiels des clients sont supprimés ou généralisés si nécessaire.
Que signifie “ scénario composite à des fins éducatives ” ?
Il s'agit d'un exemple d'ingénierie réaliste construit à partir de modèles récurrents d'analyse MIM et de problèmes de fabrication. Il explique la logique de décision sans prétendre décrire un projet client spécifique nommé.
Comment choisir le scénario à lire en premier ?
Commencez par votre question d'ingénierie principale. Utilisez la conversion de procédé pour les comparaisons CNC ou de procédés alternatifs, la géométrie pour les parois minces ou les caractéristiques complexes, les performances des matériaux pour la sélection des alliages, et la tolérance et l'inspection pour les dimensions critiques ou les surfaces fonctionnelles.
Ces exemples peuvent-ils m'indiquer si ma pièce convient au MIM ?
Ils peuvent aider au dépistage initial, mais l'adéquation finale dépend de la taille réelle de la pièce, de sa géométrie, de son matériau, de ses tolérances, du volume annuel, des opérations secondaires et des conditions d'application. Une revue basée sur le dessin reste nécessaire.
Quelles informations dois-je envoyer pour une revue DFM MIM ?
Fournissez le dessin 2D et le fichier CAO 3D, les exigences de matériau et de traitement thermique, les dimensions critiques, les exigences de surface, le volume annuel estimé, la voie de fabrication actuelle et les exigences d'application ou d'inspection.
XTMIM peut-il comparer ma pièce à l'un de ces scénarios ?
Oui. Si votre pièce présente une voie de fabrication, une géométrie, un matériau, une tolérance ou un défi d'application similaire, XTMIM peut examiner le dessin et identifier les principales questions relatives à la fabricabilité (DFM), à l'outillage, aux opérations secondaires et à l'inspection pour votre projet.
Vous avez une pièce MIM similaire à examiner ?
Envoyez le dessin 2D, le fichier CAO 3D, les exigences matérielles, les dimensions critiques, les exigences de traitement de surface ou de traitement thermique, le volume annuel estimé, le processus de fabrication actuel et le contexte d'application. XTMIM peut examiner l'adéquation MIM, les risques DFM, l'outillage et le retrait, les opérations secondaires, la faisabilité des tolérances et les besoins d'inspection avant la planification de l'outillage ou de la production.