
Le moulage par injection de métal (MIM) a été utilisé pour fabriquer des aubes de stator de compresseur, des leviers de réglage d'aubes, des composants de servovalve et des bras de micro-interrupteur de vanne de dégivrage pour les systèmes d'avions. Ces applications montrent où la géométrie complexe et la production répétée peuvent justifier le MIM – et pourquoi les performances des matériaux, le contrôle de la déformation et la finition déterminent toujours si une pièce répond à ses exigences.
Où le moulage par injection de métal est-il utilisé dans l'aérospatiale ?
Dans l'aérospatiale, le MIM est principalement utilisé pour des composants métalliques complexes de petite taille plutôt que pour de grandes structures de cellule. Ses applications vont des aubes de compresseur à haute température aux leviers de commande mécaniques et aux composants de soupape compacts. Chacune nécessite une combinaison différente de propriétés de matériau, de dimensions finales et de contrôles de fabrication.
Flux d'air du compresseur
Aubes de compresseur stationnaires avec des profils aérodynamiques complexes et une exposition à haute température.
Commande de vanes moteur
Leviers et actionneurs qui ajustent les angles des aubes directrices et statoriques variables.
Servovalves de commande de vol
Composants compacts de plaque et cadre dans un ensemble transportant un flux électromagnétique.
Systèmes auxiliaires d'aéronefs
Bras de micro-interrupteur monobloc utilisés dans les mécanismes de soupape de dégivrage.
Une aube de compresseur doit résister à des conditions thermiques exigeantes ; un levier de commande d'aube repose sur un mouvement et un ajustement constants ; un stator de servovalve remplit une fonction magnétique ; et un bras de micro-interrupteur peut simplifier un mécanisme multi-pièces. Ces différences façonnent la manière dont chaque pièce est conçue, traitée et vérifiée.
Composants aérospatiaux réels fabriqués par MIM
Ces applications aérospatiales publiées montrent différentes raisons d'utiliser le MIM : former des aubes complexes à haute température, produire des pièces de commande moteur répétables, mouler des composants électromagnétiques compacts et combiner de nombreuses petites pièces en assemblages plus simples. Les détails de fabrication sont aussi importants que les formes finies.
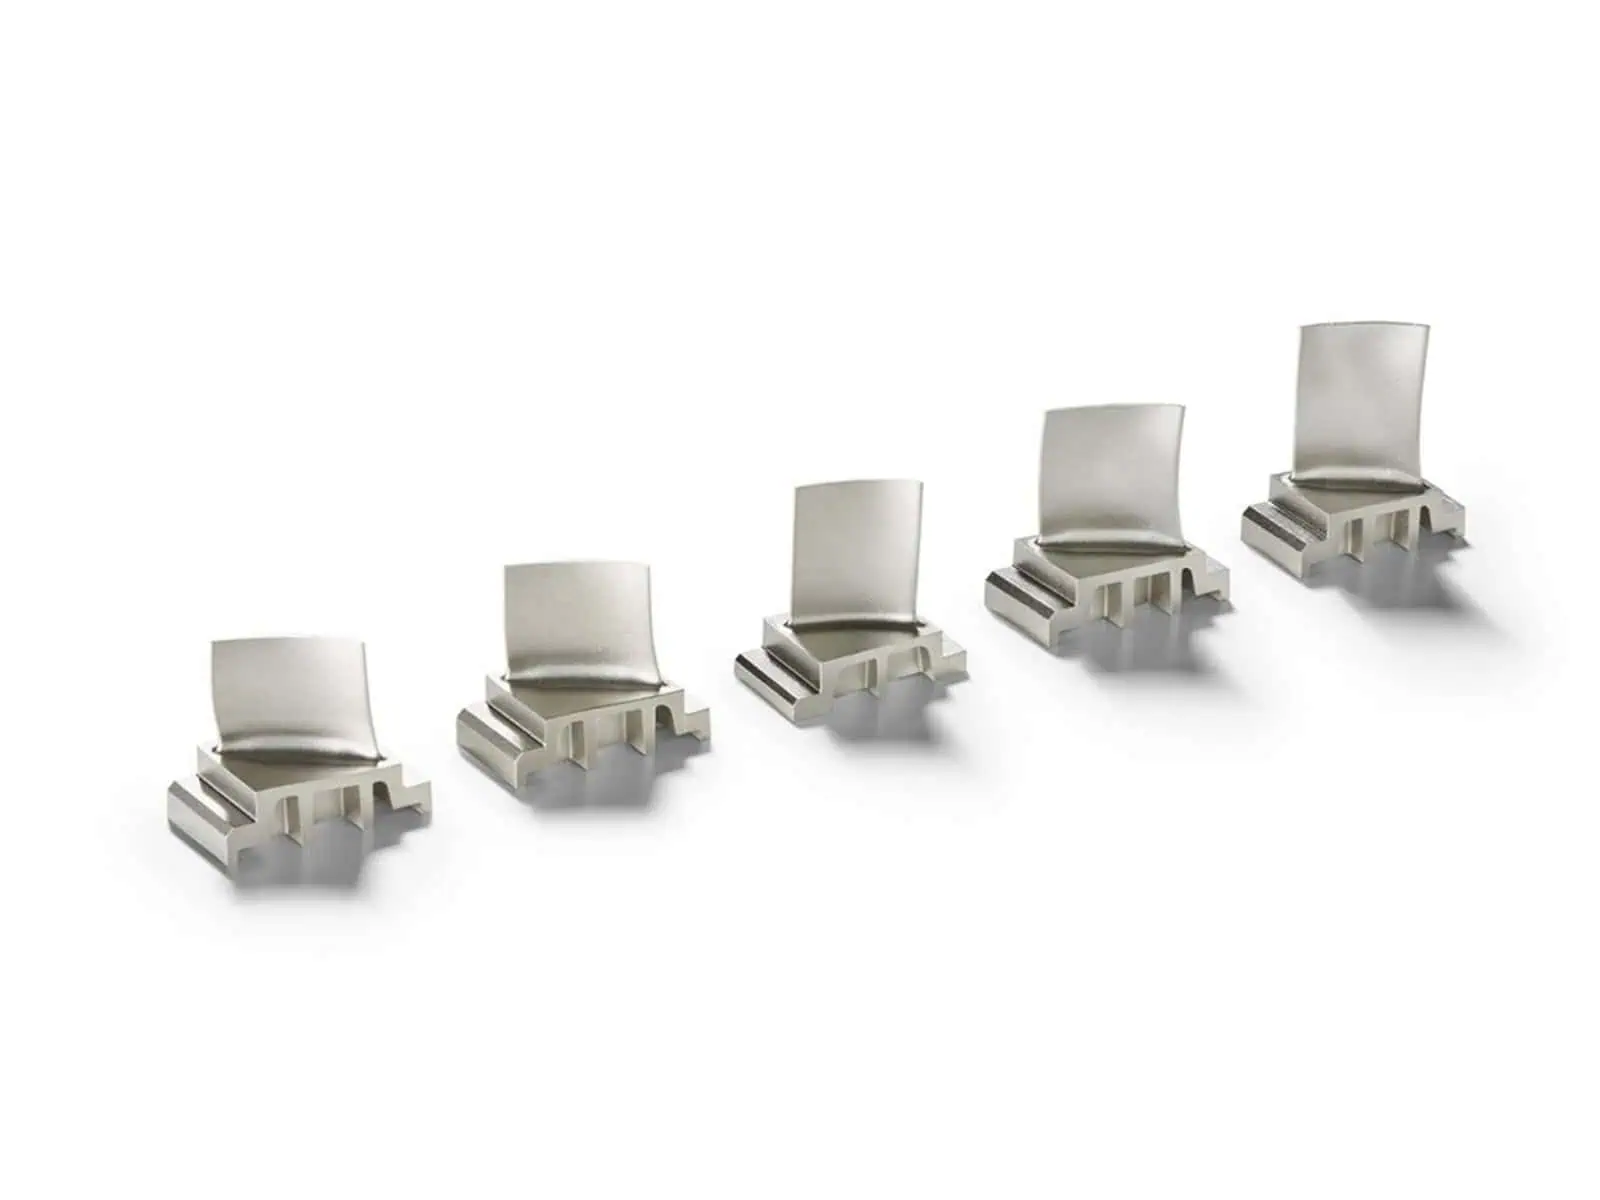
Aubes de stator de compresseur IN713LC dans le Rolls-Royce Pearl 15
Les aubes de stator de compresseur guident le flux d'air à travers le moteur. Schunk a développé des aubes MIM fabriquées à partir du superalliage à base de nickel IN713LC pour les étages 5 à 9 du compresseur Rolls-Royce Pearl 15, où l'environnement opérationnel signalé peut atteindre environ 700°C.
Il ne s'agit pas de pièces MIM ordinaires en acier inoxydable. La teneur élevée en aluminium de l'alliage aide à résister à la corrosion par les gaz chauds mais complique le frittage car l'oxyde d'aluminium se forme facilement. Schunk a rapporté avoir atteint une densité répétable supérieure à 99 % de la valeur théorique après un développement approfondi des matériaux et des procédés de four. La production commerciale a débuté en 2018.
Leviers et actionneurs de réglage d'aubes
Le MIM est également utilisé pour les petits mécanismes métalliques qui ajustent les angles des aubes du compresseur. Schunk et ARC Group Worldwide ont produit différents designs de leviers, chacun avec ses propres défis d'outillage et de traitement.
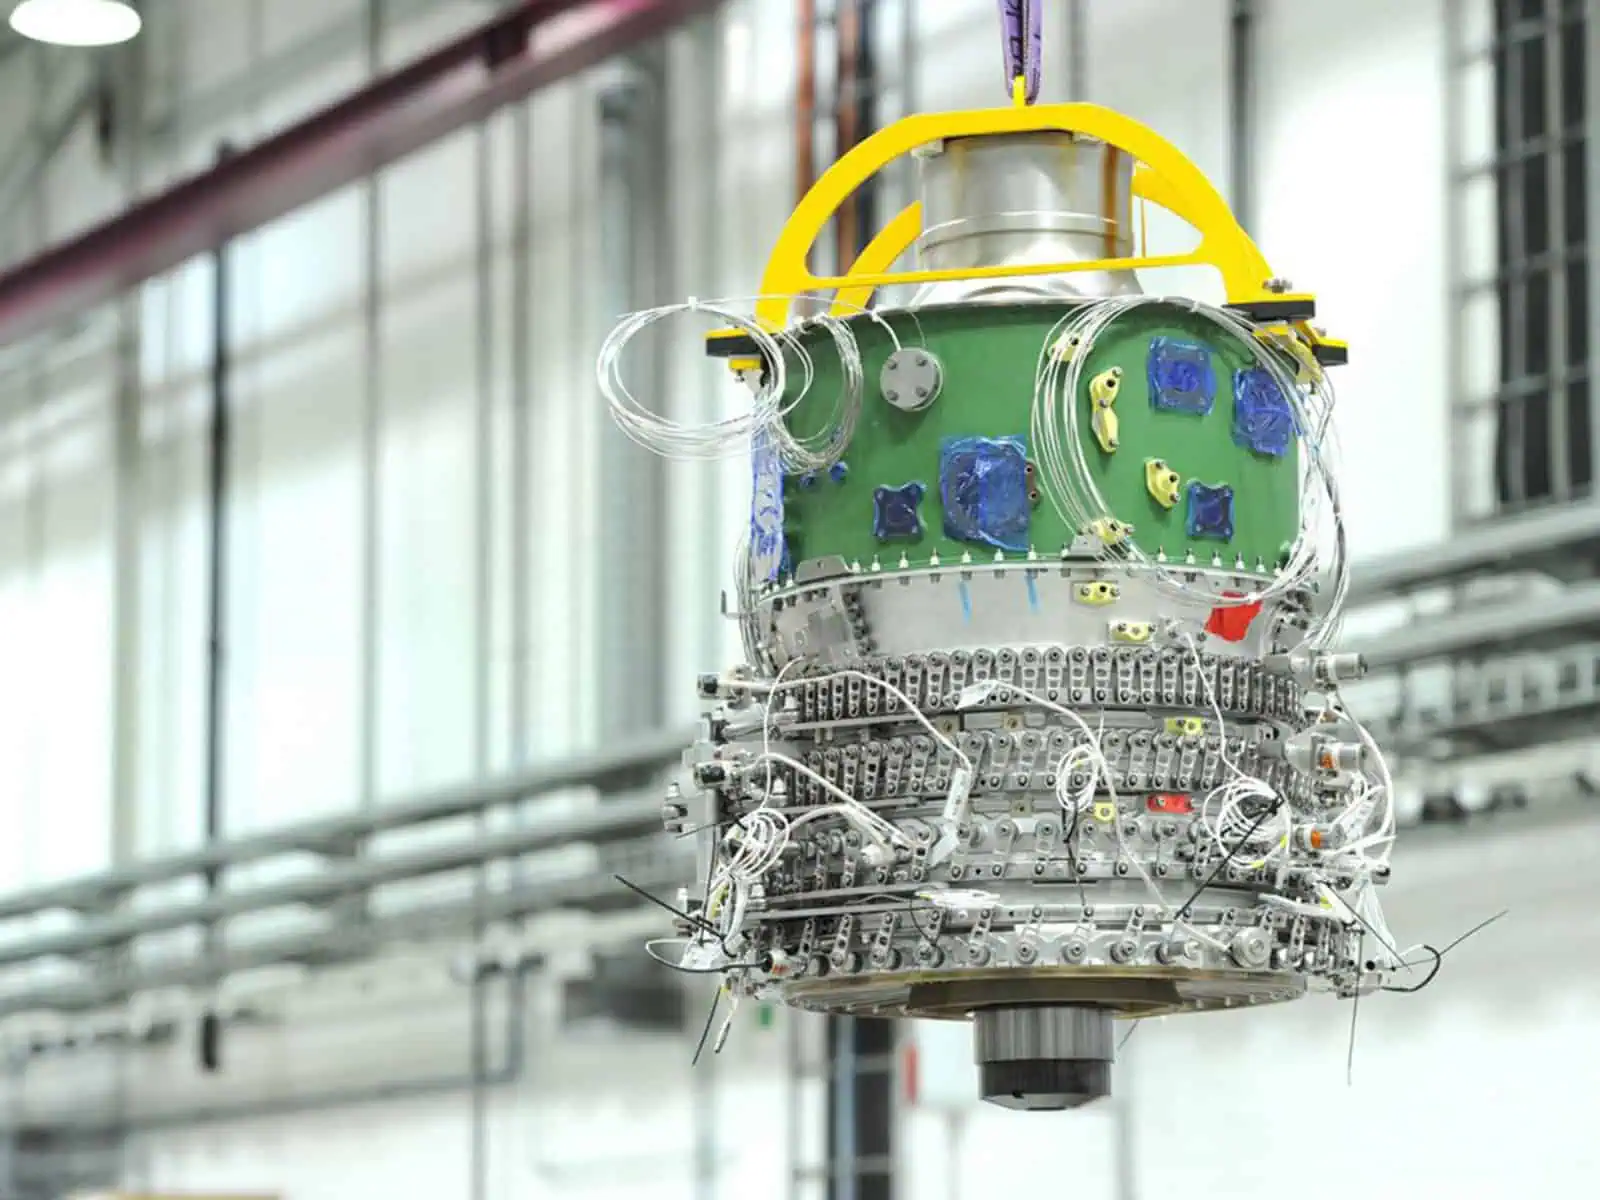
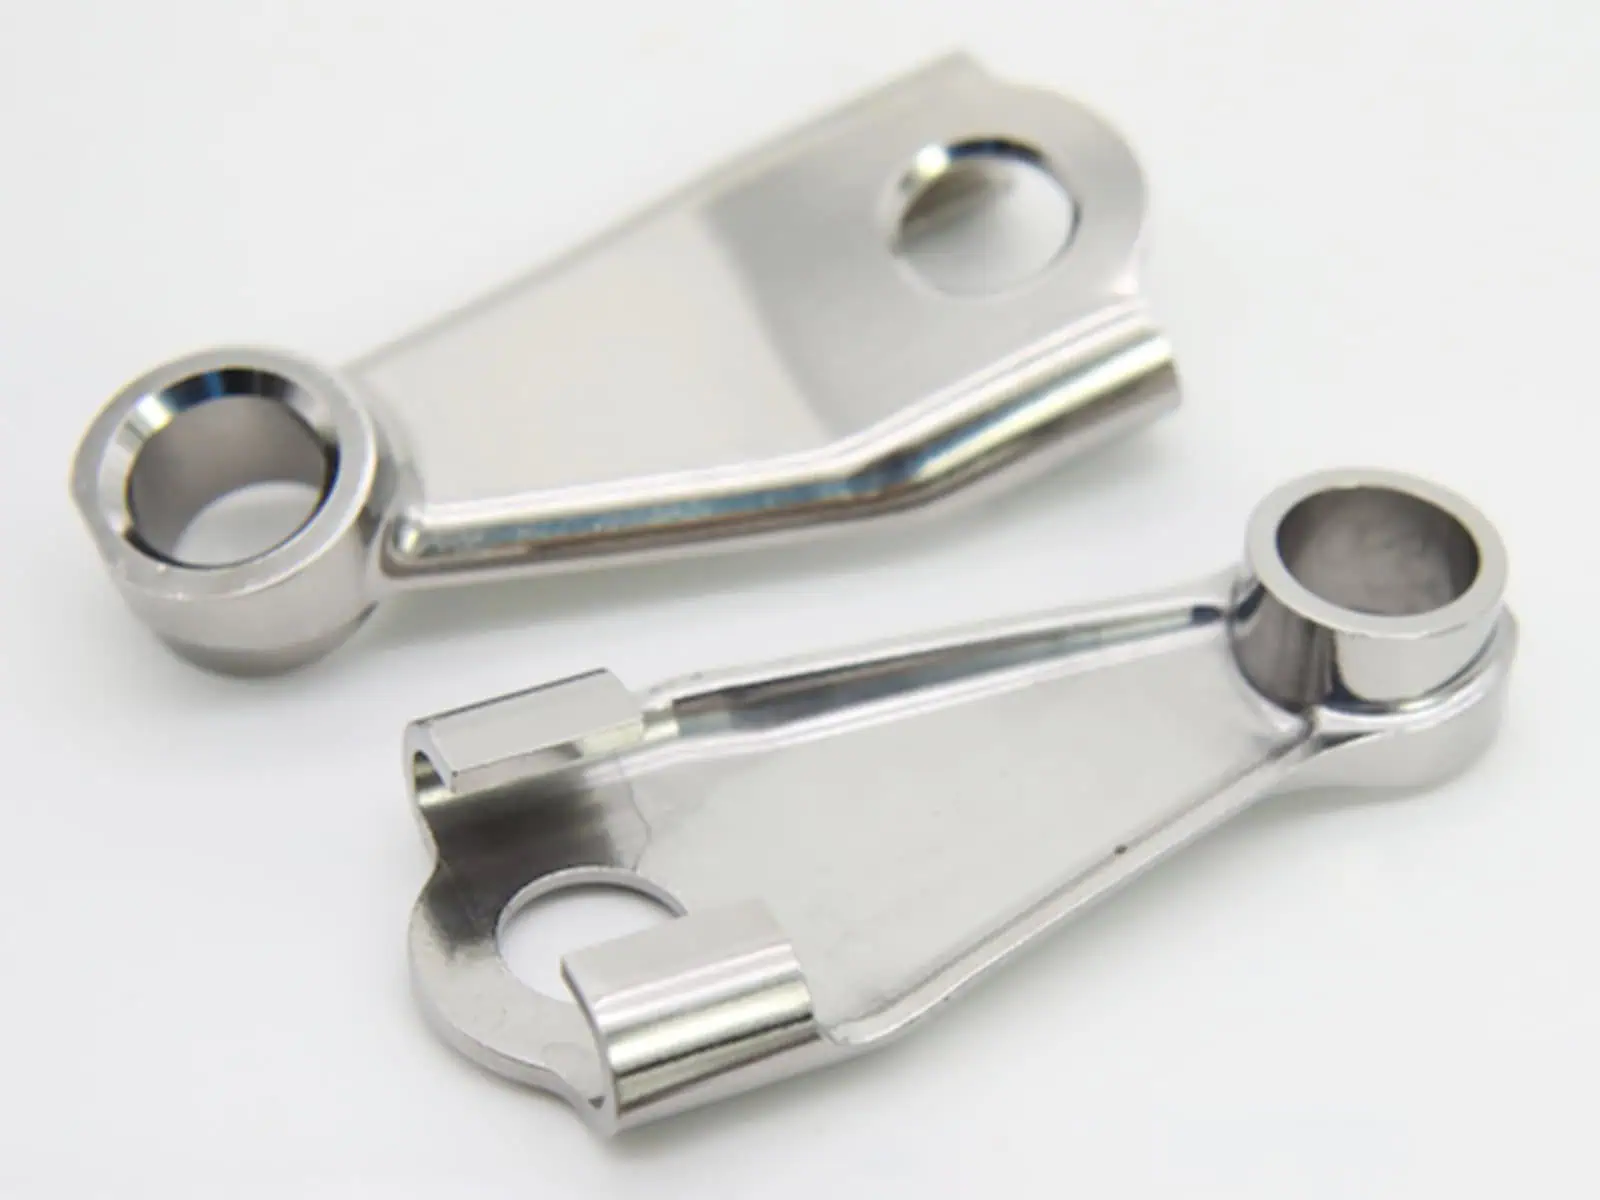
Leviers de réglage Schunk : Les leviers ajustent les angles des ailettes depuis l'extérieur du refroidisseur de la Pearl 15. Rolls-Royce a redessiné des leviers de tailles initialement différentes afin que des leviers identiques puissent être utilisés, réduisant ainsi le nombre de jeux d'outillage nécessaires pour la production répétée.
Actionneurs de turbopropulseurs ARC : ARC a fabriqué les actionneurs à levier photographiés séparément en acier inoxydable MIM 17-4PH. Pour préserver la géométrie des fentes non supportées pendant le déliantage et le frittage, le fabricant a ajouté un pont temporaire et utilisé des supports dédiés. Les pièces ont ensuite été usinées si nécessaire et pressées isostatiquement à chaud (HIP) pour atteindre une densité spécifiée supérieure à 7,6 g/cm³.
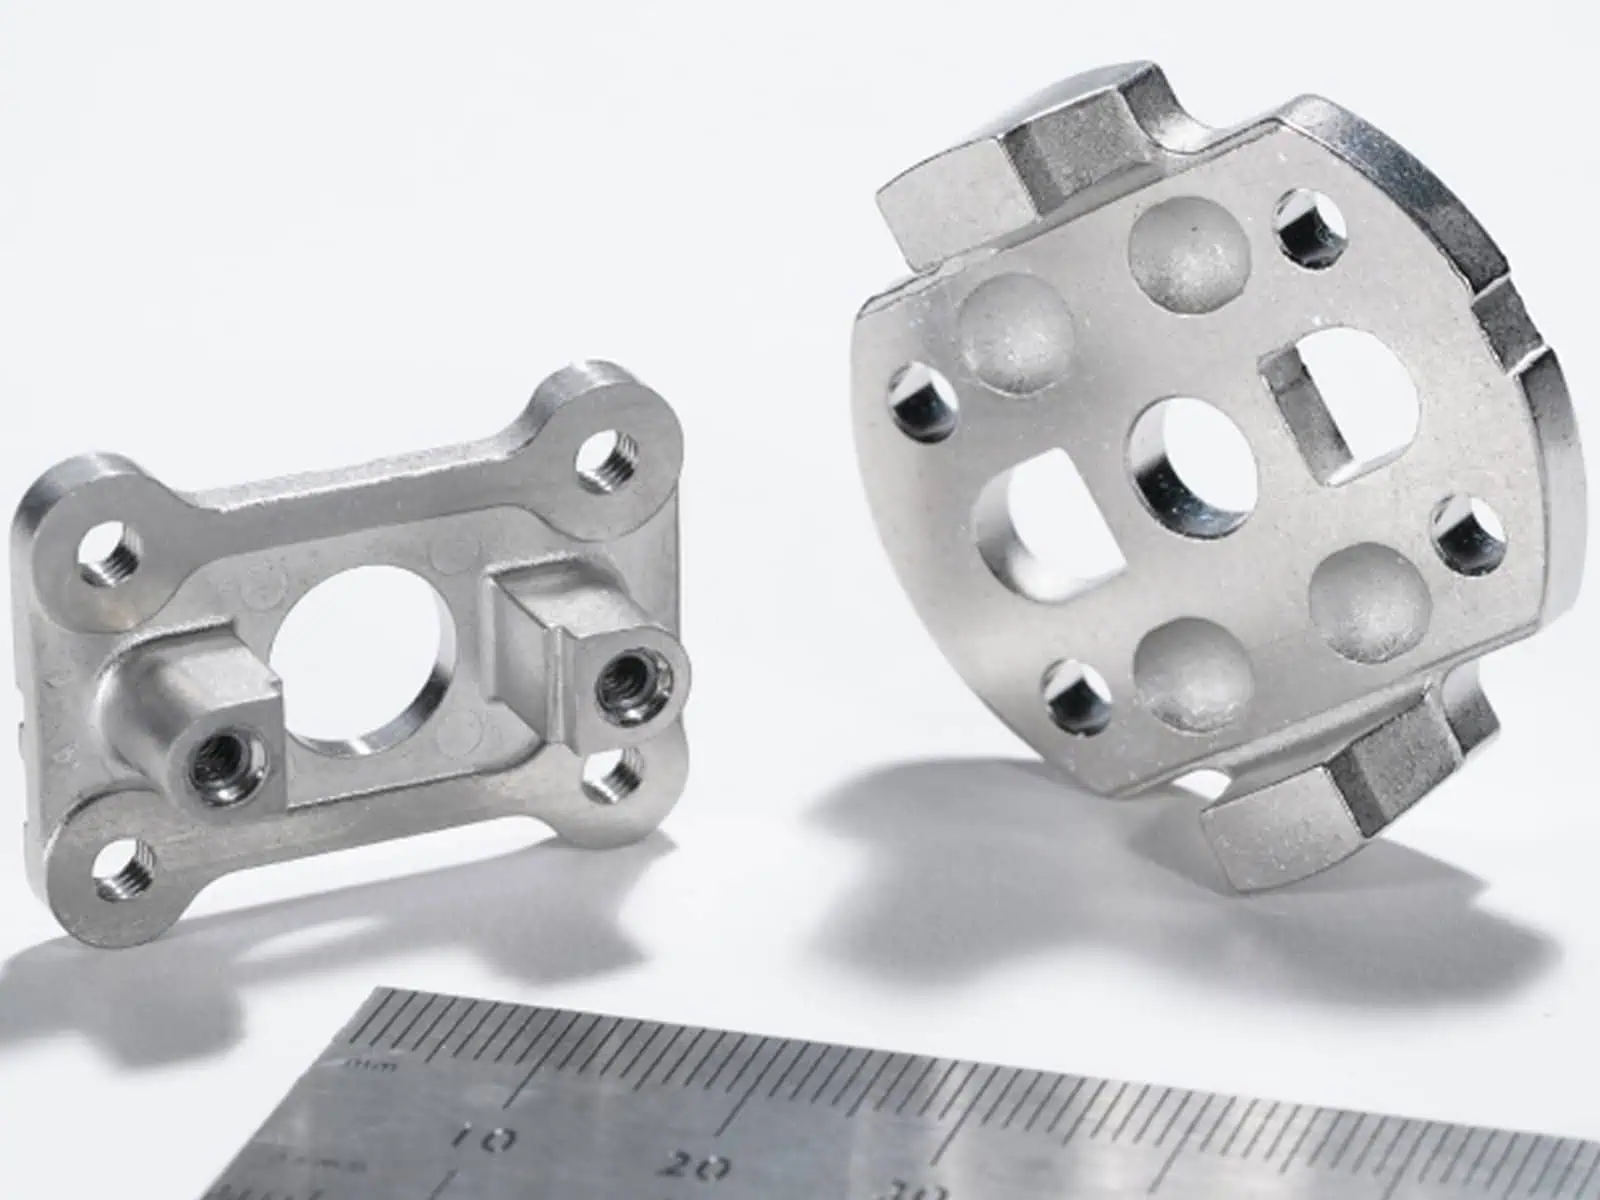
Composants de plaque et cadre pour servovalves aérospatiales
Une servovalve dans un système d'actionnement de commande de vol contient un ensemble électromagnétique compact. ARC Group Worldwide a fabriqué une plaque et un cadre de stator utilisés pour diriger le flux magnétique d'un aimant et d'une bobine vers une armature.
Selon le rapport du prix MPIF 2022, les deux composants ont été produits à l'aide de moules à injection à trois plaques et deux empreintes, avec un avantage de coût de fabrication rapporté. Le MIM a aidé à former la géométrie complexe de la plaque et du cadre près de la forme finale ; les dimensions finales et les exigences fonctionnelles devaient toujours être satisfaites par le processus de fabrication complet.
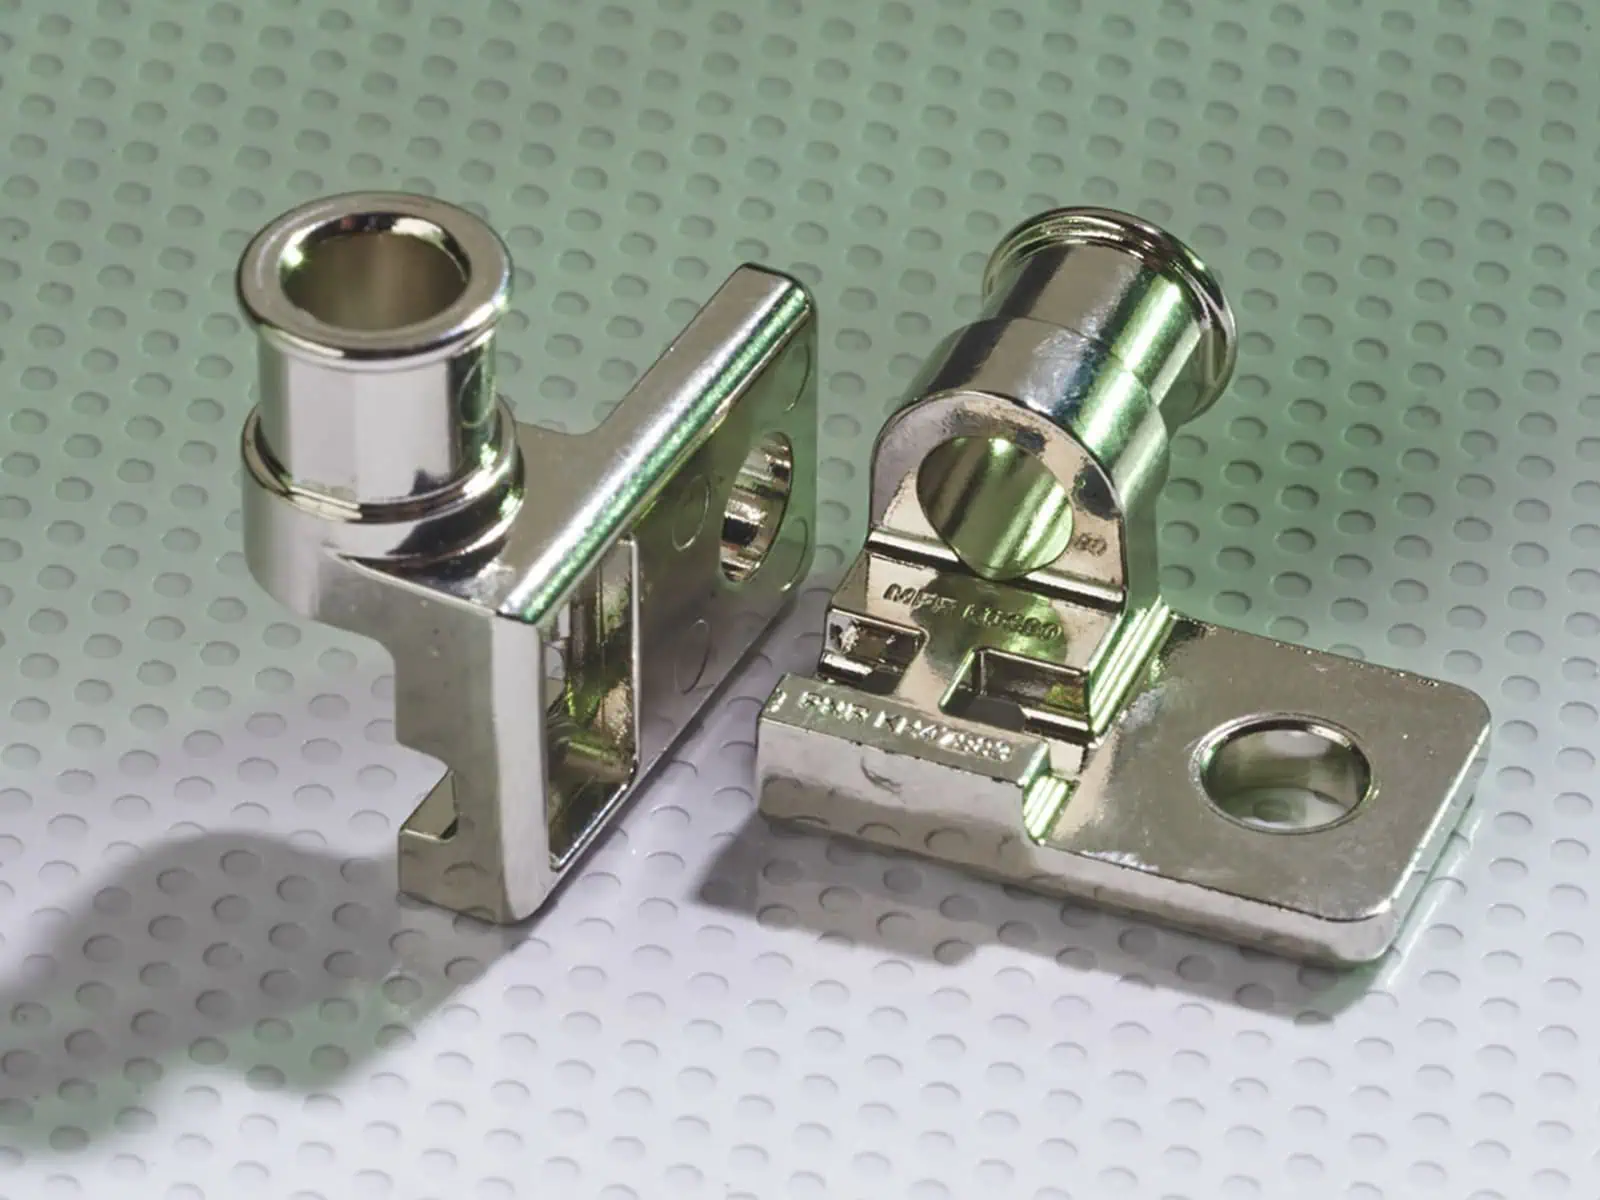
Bras de micro-interrupteur 316L pour vannes de dégivrage d'avions
Un rapport industriel publié en 2008 décrit Metal Injection Mouldings Ltd produisant des bras de micro-interrupteur en acier inoxydable 316L utilisés dans les avions Airbus, y compris l'A380. Deux bras MIM monoblocs ont remplacé un total de 22 composants individuels précédemment utilisés dans l'ensemble de la vanne de dégivrage.
Le changement a supprimé plusieurs petites pièces embouties, arbres, écrous et rondelles des anciens assemblages. Les caractéristiques de rivet encastrées intégrées aux bras moulés ont également simplifié la fixation d'un micro-interrupteur en plastique. La valeur rapportée était un coût d'achat, de stockage, de manipulation et d'assemblage inférieur, et non simplement une pièce métallique unique moins chère.
Pourquoi utiliser le MIM plutôt que la fabrication conventionnelle ?
La forme complexe seule n'est pas une raison suffisante pour utiliser le MIM. L'outillage, le déliantage, le frittage, la finition secondaire, l'inspection et la quantité répétée affectent tous la décision de fabrication. Les applications aérospatiales ci-dessus démontrent trois avantages pratiques.
Consolidation d'assemblages
Le boîtier de micro-interrupteur-levier d'Airbus a éliminé de nombreux éléments achetés et assemblés séparément. Cela peut réduire les opérations d'assemblage et l'empilement des tolérances, à condition que la conception monobloc reste fonctionnelle.
Formation de géométries complexes
Des aubes courbes, des fonctionnalités de levier complexes et des composants de valve compacts peuvent être produits proches de leur forme finale. Des faces de montage de précision ou des états de surface exigeants peuvent encore nécessiter un usinage ou une finition.
Mise à l'échelle de la production répétée
Lorsque des pièces petites similaires sont nécessaires de manière répétée, un outillage multi-empreintes et un temps d'usinage réduit peuvent compenser un investissement initial en outillage. Le bénéfice dépend du volume de pièces et du processus de fabrication complet.
Comparaison avec l'usinage CNC : Le MIM devient plus attractif à mesure que la complexité des petites pièces, la quantité répétée ou la consolidation des assemblages augmentent. Le CNC est souvent préférable pour les prototypes, les faibles volumes, les formes simples ou les caractéristiques de précision très localisées. Comparaison avec le moulage à cire perdue : la décision dépend de la taille de la pièce, des caractéristiques fines, de l'outillage, de l'adéquation de l'alliage, de la finition et des tolérances finales. Aucun processus n'est universellement moins cher.
Quelles pièces aérospatiales conviennent au MIM ?
Le MIM est surtout utile pour des composants sélectionnés, petits et denses en caractéristiques, pas pour toutes les pièces métalliques d'aéronefs. La géométrie, le volume de production, les exigences matérielles et l'usinage final déterminent s'il s'agit d'un choix judicieux.
| Considération | Signaux favorables au MIM | Raisons d'envisager une autre voie |
|---|---|---|
| Géométrie de la pièce | Caractéristiques petites et complexes ; multiples bossages, fentes ou profils courbes intégrés. | Grandes sections, profils fraisés simples ou formes vulnérables à une déformation sévère lors du frittage. |
| Production en série | Conception stable et quantités répétées qui peuvent absorber les coûts d'outillage et de développement de processus. | Prototypes uniques, petits lots ou changements de géométrie fréquents. |
| Matériau et service | Une voie matérielle/processus MIM établie peut répondre de manière démontrable aux conditions finales de l'application. | Alliages spéciaux ou exigences de service extrêmes sans parcours de qualification de procédé et de matériau vérifié. |
| Interfaces fonctionnelles | La majeure partie de la pièce peut être moulée et frittée, avec des caractéristiques critiques usinées sélectivement. | La quasi-totalité de la pièce nécessite un usinage final extrêmement précis ou une inspection inaccessible. |
L'aptitude résulte d'une évaluation combinée des aspects techniques et économiques. L'exemple de l'aube à haute température de Schunk a nécessité un alliage spécialisé et un procédé maîtrisé ; cela ne signifie pas qu'une ligne de production MIM standard convienne automatiquement aux composants de moteur à haute température. Pour des principes plus généraux de conception pour le moulage par injection de métal, consultez le Guide de conception MIM.
Matériaux utilisés dans les composants MIM aérospatiaux
Le choix du matériau dépend de la température du composant, de la charge, de l'exposition environnementale et des propriétés finales requises. Les pièces aérospatiales décrites ci-dessus utilisent différentes familles d'alliages car leurs conditions de service et leurs fonctions sont différentes.
Acier inoxydable 316L
Utilisé dans les bras de micro-interrupteurs de vannes de dégivrage d'avions rapportés.
Le 316L est un acier inoxydable austénitique résistant à la corrosion, utilisé dans l'application documentée de bras de commutateur de dégivrage d'Airbus. La seule désignation de la nuance ne garantit pas la résistance à la corrosion ni les performances mécaniques de la pièce finie ; ces propriétés dépendent du procédé de fabrication et des conditions rencontrées en service.
Acier inoxydable 17-4PH
Utilisé dans les actionneurs de leviers de stator de turbopropulseur d'ARC.
Un acier inoxydable à durcissement par précipitation adapté aux mécanismes exigeant de la résistance lorsqu'il est traité de manière appropriée. ARC a rapporté un traitement HIP pour atteindre une exigence de densité spécifique ; le HIP n'est pas obligatoire pour chaque pièce MIM en 17-4PH.
Superalliage à base de nickel IN713LC
Utilisé dans les aubes de stator de compresseur Pearl 15 de Schunk.
L'IN713LC est un superalliage à base de nickel pour une utilisation à haute température. La production des aubes par MIM a nécessité une poudre, un frittage et une validation spécialisés ; un matériau MIM ou un procédé de frittage standard ne peuvent pas simplement être considérés comme offrant les mêmes performances.
Le même nom d'alliage seul n'établit pas l'équivalence entre les pièces forgées, moulées et MIM. Les comparaisons pertinentes dépendent de la chimie, de la densité, de la microstructure, du traitement thermique, des défauts, de l'état de surface et des propriétés que le composant doit conserver en service.
Défis d'ingénierie et de qualité dans le MIM aérospatial
Pour les pièces aérospatiales, obtenir la forme moulée correcte n'est que le début. Le comportement au frittage, l'usinage final, l'intégrité du matériau, l'inspection et l'approbation du client affectent tous si le composant fini est adapté à son service prévu.
Retrait et rétention de forme
Les pièces changent de taille et peuvent se déformer pendant le déliantage et le frittage. ARC a utilisé des ponts temporaires et des supports dédiés pour ses actionneurs à levier, tandis que Schunk a compensé la déformation prévisible dans l'outillage des aubes. Ce sont des contre-mesures spécifiques à la conception, pas des réglages universels.
Interfaces critiques et usinage final
La forme quasi-nette ne signifie pas que chaque dimension est livrée directement du four. Schunk a usiné les caractéristiques de positionnement des aubes après frittage et a utilisé des finitions/polissages pour améliorer les surfaces aérodynamiques. Les surfaces critiques nécessitent une voie de processus final délibérée.
Intégrité du matériau et performance en service
La densité seule n'est pas une preuve d'aptitude. Les aubes à haute température nécessitent également une résistance appropriée, un comportement au fluage et à la corrosion ; les pièces de système de contrôle peuvent nécessiter une dureté spécifique, une résistance à la fatigue ou des preuves dimensionnelles. Différents composants appellent différents tests de validation.
Vérification et approbation aérospatiale
Les applications aéronautiques peuvent nécessiter une traçabilité des lots, des paramètres de production documentés, une inspection appropriée et un processus de qualification spécifique au client. Le procédé Schunk rapporté publiquement comprenait des tests et des inspections approfondis des matériaux. L'approbation d'une pièce d'un fournisseur ne s'applique pas à un autre fournisseur ou à une autre conception.
Le MIM est une option de fabrication adaptée uniquement lorsque sa géométrie et son économie de production sont pertinentes et le composant fini peut répondre à ses exigences matérielles, dimensionnelles et d'inspection.
Découvrez le MIM pour les pièces métalliques de précision
Si vous développez une pièce métallique petite et complexe pour un produit industriel ou de consommation, contactez XTMIM pour discuter de la pertinence du MIM pour votre projet.