
Applications du moulage par injection de métal
Pièces, matériaux, industries et facteurs de revue technique appropriés
Les applications du moulage par injection de métal conviennent mieux aux pièces métalliques petites et complexes nécessitant une production répétable, une géométrie difficile et des propriétés métalliques fonctionnelles telles que la résistance, la résistance à l'usure, la résistance à la corrosion ou la réponse magnétique. Pour les ingénieurs concepteurs, la question clé n'est pas seulement de savoir si une pièce peut être moulée, mais si sa géométrie, ses exigences matérielles, son plan de tolérance, son volume annuel et sa méthode d'inspection correspondent au processus MIM. Ceci est important avant l'outillage car une pièce peut sembler adaptée en CAO mais présenter encore des risques lors de la manipulation de la pièce brute, du déliantage, du retrait de frittage, de la conception des supports, de l'usinage secondaire ou de l'inspection finale. Utilisez les critères ci-dessous pour juger si un composant métallique spécifique est un bon candidat MIM avant la revue DFM, l'échantillonnage ou la préparation de la demande de devis.
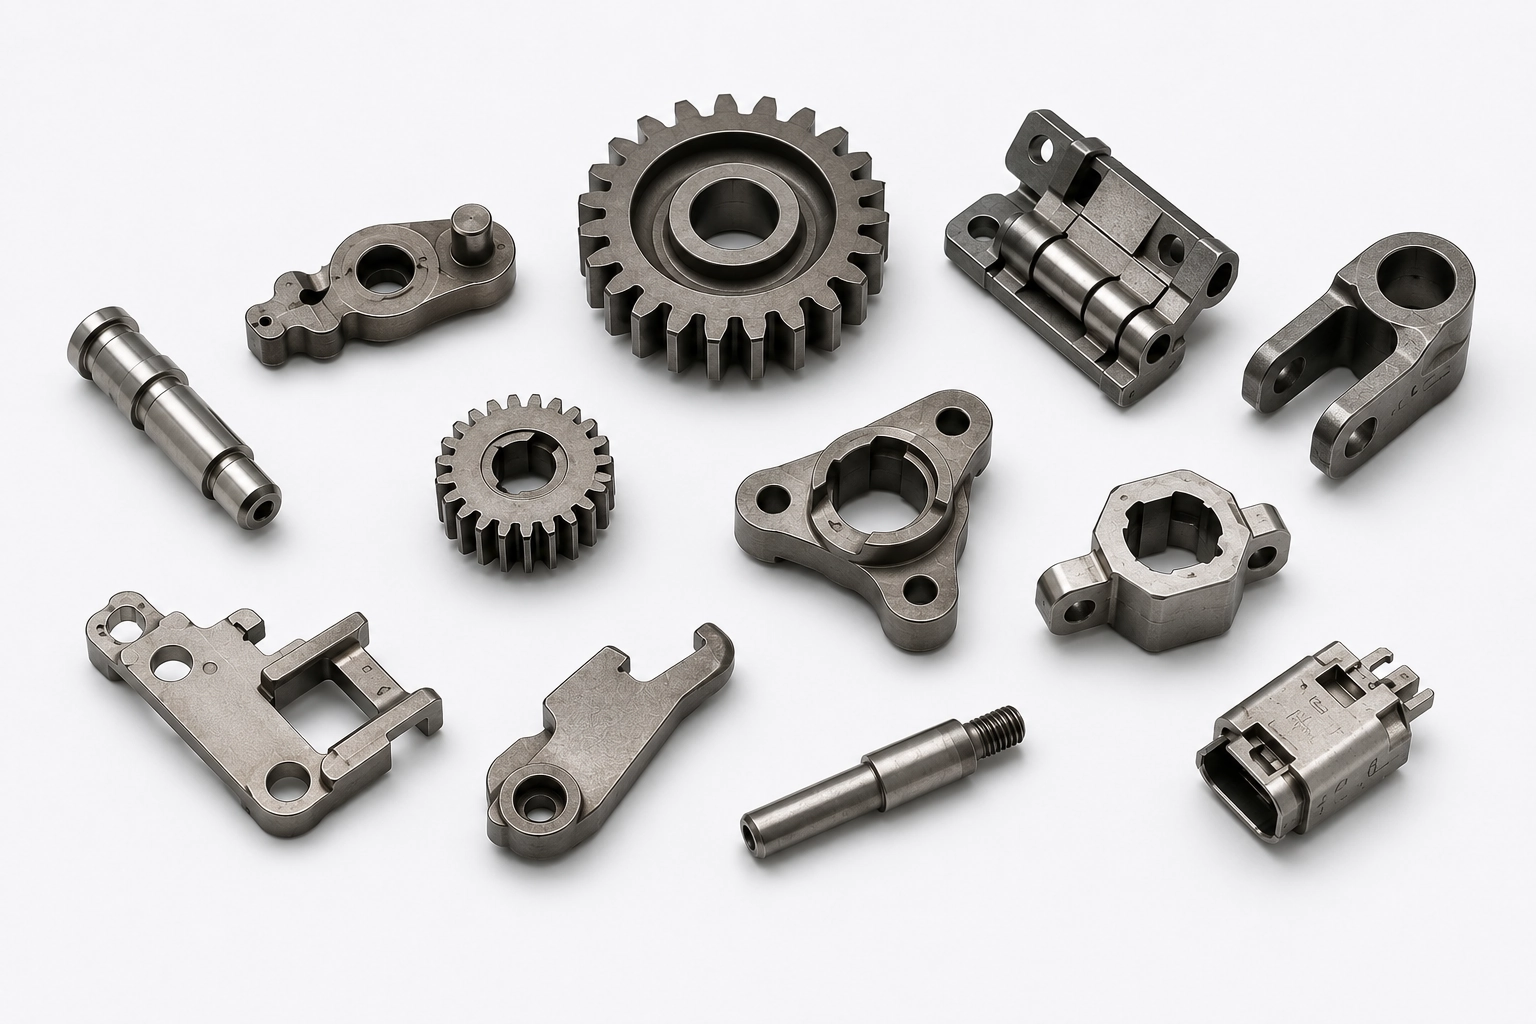
Le moulage par injection de métal est le plus performant pour les pièces métalliques petites et complexes qui combinent une géométrie difficile, une production répétée, des exigences matérielles fonctionnelles et un plan de tolérance réaliste. Les applications typiques comprennent les engrenages miniatures, les charnières, les supports, les arbres, les axes, les pièces de verrouillage, le matériel de connecteur, les composants de capteur, les pièces d'instruments chirurgicaux ou dentaires et les composants structurels compacts. Le MIM mérite d'être examiné lorsque l'usinage, l'estampage, la fonderie ou l'assemblage en plusieurs pièces deviennent inefficaces au volume de production, mais la pertinence doit être vérifiée avant l'outillage pour la géométrie, la voie matérielle, le volume annuel, le risque de frittage, les opérations secondaires et les exigences d'inspection.
Quelles sont les meilleures applications pour le moulage par injection de métal ?
Les applications du moulage par injection de métal sont les plus performantes lorsqu'un projet implique des pièces métalliques petites et complexes nécessitant une production répétable, des performances matérielles fonctionnelles et un plan de tolérance et d'inspection réaliste. Les applications MIM courantes comprennent les engrenages miniatures, les charnières, les supports, les arbres, les axes, les pièces de verrouillage, le matériel de connecteur, les boîtiers de capteur, les composants d'instruments chirurgicaux ou dentaires et les pièces métalliques structurelles compactes. Pour des exemples spécifiques de composants, voir Pièces MIM par application et type de pièce. Le MIM mérite généralement d'être examiné lorsque l'usinage CNC, l'estampage, la fonderie ou l'assemblage en plusieurs pièces deviennent inefficaces au volume de production, mais la pièce doit toujours passer la revue DFM pour l'épaisseur de paroi, la manipulation de la pièce brute, le déliantage, le retrait de frittage, l'usinage secondaire et l'inspection finale. Les applications les plus performantes répondent généralement à plusieurs conditions simultanément :
- Petites pièces métalliques complexes avec parois minces, trous, nervures, bossages, contre-dépouilles, dents fines ou caractéristiques fonctionnelles intégrées.
- Pièces difficiles ou coûteuses à usiner par CNC, emboutir, mouler ou assembler à partir de plusieurs petits composants.
- Applications nécessitant une résistance métallique, une résistance à l'usure, une résistance à la corrosion, une réponse au traitement thermique ou des performances magnétiques.
- Composants avec une conception stable, une stratégie de tolérance réaliste et des exigences de contrôle pouvant être confirmées avant l'outillage.
- Projets de production récurrents où les coûts d'outillage et de développement du procédé peuvent être justifiés par le volume annuel.
- Pièces où le MIM peut former la géométrie principale tandis que l'usinage secondaire est réservé uniquement à certaines caractéristiques critiques sélectionnées.
Matrice d'adéquation des applications MIM
Un bon candidat MIM n'est pas seulement une petite pièce. Il doit aligner la géométrie, l'économie de production, les performances des matériaux et les exigences de contrôle qualité. Le tableau ci-dessous aide les équipes d'ingénierie et d'approvisionnement à filtrer les applications avant l'outillage et évite l'erreur courante de choisir le MIM uniquement parce qu'une pièce semble “ complexe ” dans un modèle CAO.
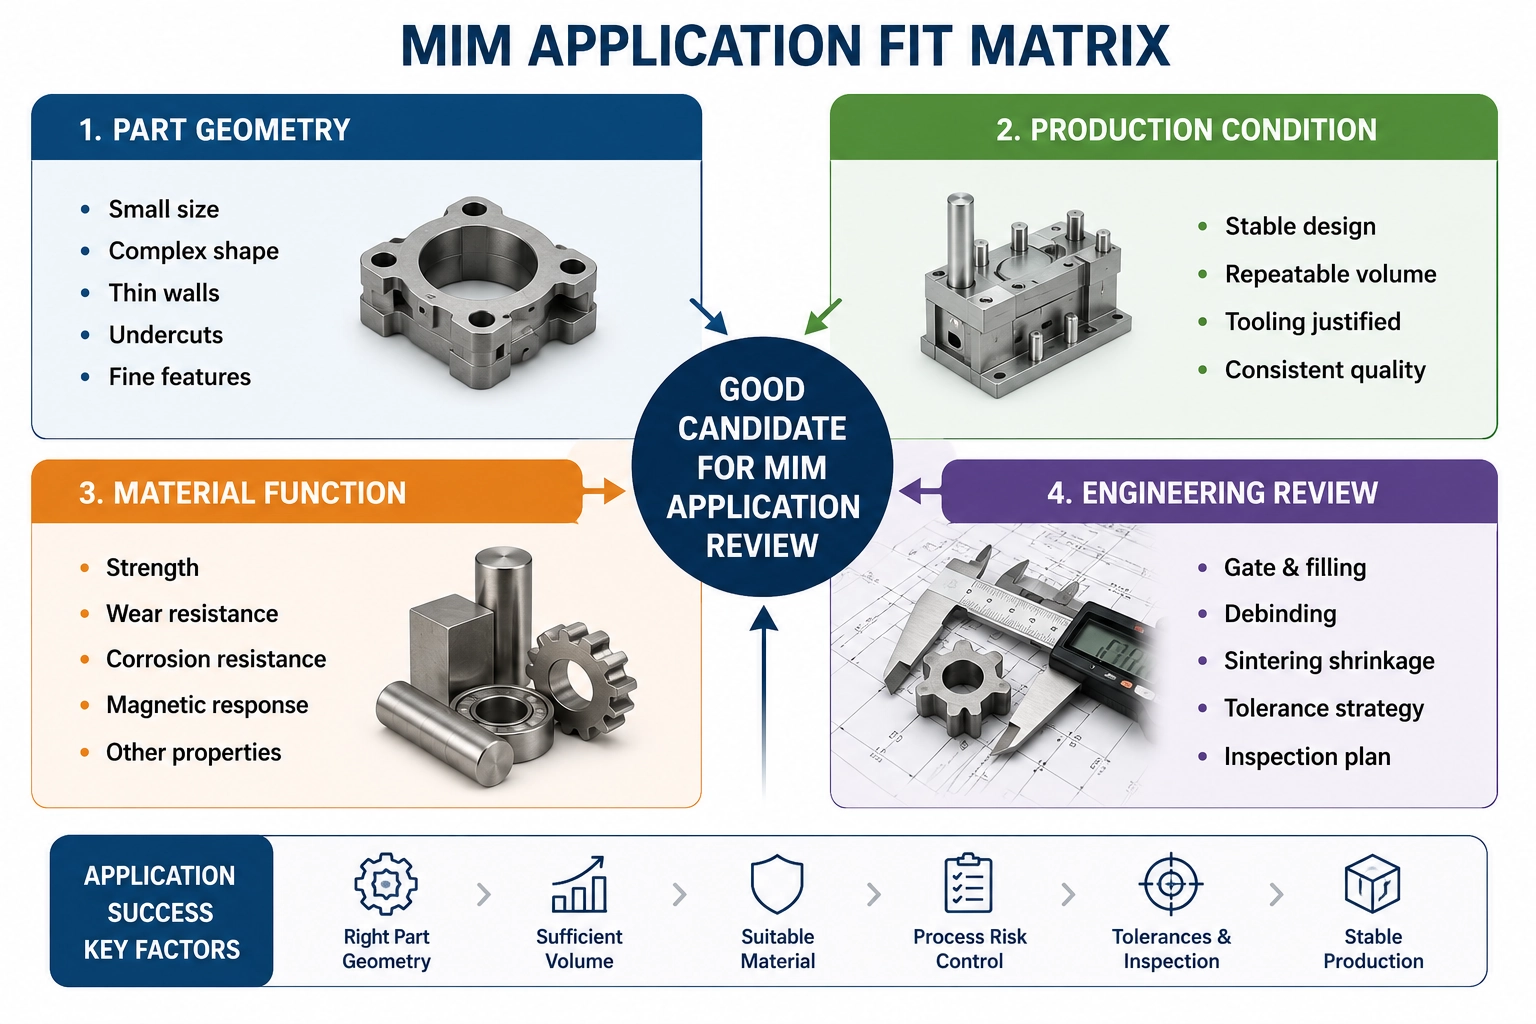
| Exigence d'application | Pourquoi le MIM est adapté | Risque technique | Que vérifier avant l'outillage |
|---|---|---|---|
| Géométrie complexe de petite taille | Le moulage par injection permet de former des détails coûteux à usiner. | Déséquilibre de remplissage du moule, marques de point d'injection, bavures, endommagement des détails. | Emplacement du point d'injection, ligne de joint, épaisseur de paroi, stratégie d'éjection. |
| Pièces métalliques à paroi mince ou miniatures | Le feedstock à poudre fine permet de réaliser des géométries de précision compactes. | Fragilité de la pièce verte, contrainte de déliantage, déformation au frittage. | Méthode de manutention, conception des supports, transitions de paroi. |
| Production répétitive en grand volume | L'outillage peut soutenir une production répétitive après validation. | Coût initial de l'outillage et du développement du procédé. | Volume annuel, gel de conception, plan d'échantillonnage. |
| Pièces résistantes à l'usure ou à haute résistance | Les matériaux MIM et le traitement thermique peuvent soutenir les performances fonctionnelles. | Déformation après frittage ou traitement thermique. | Voie matière, traitement thermique, dimensions critiques. |
| Applications résistantes à la corrosion | Les matériaux MIM en acier inoxydable peuvent répondre aux exigences de corrosion. | État de surface, passivation, inadéquation de l'environnement. | Environnement d'application, méthode de nettoyage, exigence de finition. |
| Petits composants mobiles | Les formes fonctionnelles complexes peuvent être moulées en forme quasi nette. | Surface de frottement, cumul de tolérances, usure aux points de contact. | Interface de mouvement, schéma de référence, besoin d'usinage secondaire. |
| Composants électriques, capteurs ou magnétiques | Le MIM peut prendre en charge de petites pièces métalliques fonctionnelles. | Variation des propriétés du matériau, incertitude du placage ou de la réponse magnétique. | Famille de matériaux, revêtement, méthode d'inspection. |
| Consolidation d'assemblage | Plusieurs pièces peuvent devenir un seul composant moulé. | Sections épaisses, risque de retrait caché, inspection difficile. | Chemin de charge, équilibre des parois, surfaces fonctionnelles. |
Qu'est-ce qui rend une application adaptée au moulage par injection de métal ?
Les applications MIM ne sont pas définies par le nom de l'industrie seul. L'automobile, le médical, l'électronique, les outils industriels, la robotique, l'aérospatiale, la nouvelle énergie et les appareils portables peuvent tous utiliser le MIM, mais la véritable pertinence vient de la pièce elle-même. Une bonne application MIM combine normalement la difficulté géométrique, la répétabilité de la production, la performance matérielle et une stratégie de tolérance réaliste. Pour la séquence de fabrication, du moulage au déliantage et au frittage, voir le procédé de moulage par injection de métal.
Petites pièces métalliques complexes
Le MIM est le plus intéressant lorsque la pièce est suffisamment petite pour un moulage et un frittage efficaces, mais trop complexe géométriquement pour être usinée économiquement à grande échelle. Les exemples incluent les engrenages miniatures, les pièces de verrouillage, les composants d'instruments chirurgicaux, les charnières, les supports, les arbres, les pièces de connecteurs, le matériel de capteurs et les petits composants structurels.
La complexité doit être utile, pas décorative. Des caractéristiques telles que les petits trous, les contre-dépouilles, les nervures, les bossages, les dents fines, les parois minces, les surfaces courbes, les formes internes et les formes fonctionnelles intégrées peuvent justifier une décision en faveur du MIM si elles réduisent l'usinage, l'assemblage ou le gaspillage de matière.
Pièces à grand volume avec conception stable
Le MIM nécessite un outillage, un développement de procédé, un contrôle du déliantage et une validation du frittage. Pour cette raison, il est généralement plus adapté lorsque la conception est stable et que le volume de production est suffisamment élevé pour répartir les coûts d'outillage et de qualification sur un grand nombre de pièces.
Une erreur courante consiste à utiliser le MIM trop tôt, alors que la conception change encore toutes les quelques semaines. Une revue de faisabilité précoce est utile, mais l'outillage de production devrait normalement attendre que l'interface d'assemblage, les surfaces fonctionnelles, la direction du matériau et les tolérances critiques soient raisonnablement stables.
Géométrie difficile à usiner
Le MIM devient intéressant lorsque l'usinage CNC nécessiterait de nombreux montages, de petits outils, des caractéristiques internes difficiles, un enlèvement de matière important ou un temps de cycle long. Il peut également être utile lorsqu'un assemblage composé de plusieurs pièces usinées ou embouties peut être reconçu en un seul composant moulé et fritté.
Cela ne signifie pas que le MIM élimine complètement l'usinage. Un usinage secondaire peut encore être utilisé pour les trous critiques, les filetages, les surfaces de référence, les zones d'étanchéité ou les caractéristiques à très haute tolérance. Avant l'outillage, la question clé est de savoir quelles surfaces peuvent être moulées et quelles surfaces doivent être réservées aux opérations secondaires.
Besoins en performance du matériau
Le MIM est envisagé lorsque le plastique n'est pas assez résistant et que les voies de formage métallique conventionnelles ne sont pas efficaces pour la géométrie requise. Les exigences de l'application peuvent inclure la résistance à la corrosion, la résistance à l'usure, la résistance mécanique, la réponse au traitement thermique, les performances magnétiques ou l'orientation vers des matériaux de qualité médicale.
La sélection du matériau ne doit pas être traitée comme une décision de catalogue. L'environnement d'application, les conditions de charge, les exigences de surface, le plan de traitement thermique, l'exposition à la corrosion, les exigences de nettoyage et la méthode d'inspection affectent tous la pertinence d'un matériau pour un projet MIM spécifique.
Applications typiques des pièces de moulage par injection de métal
De nombreuses applications MIM sont plus faciles à évaluer par type de composant que par nom d'industrie. Pour des exemples spécifiques de composants tels que les engrenages, les supports, les arbres, les charnières et les pièces de verrouillage, voir Pièces et familles de pièces MIM.
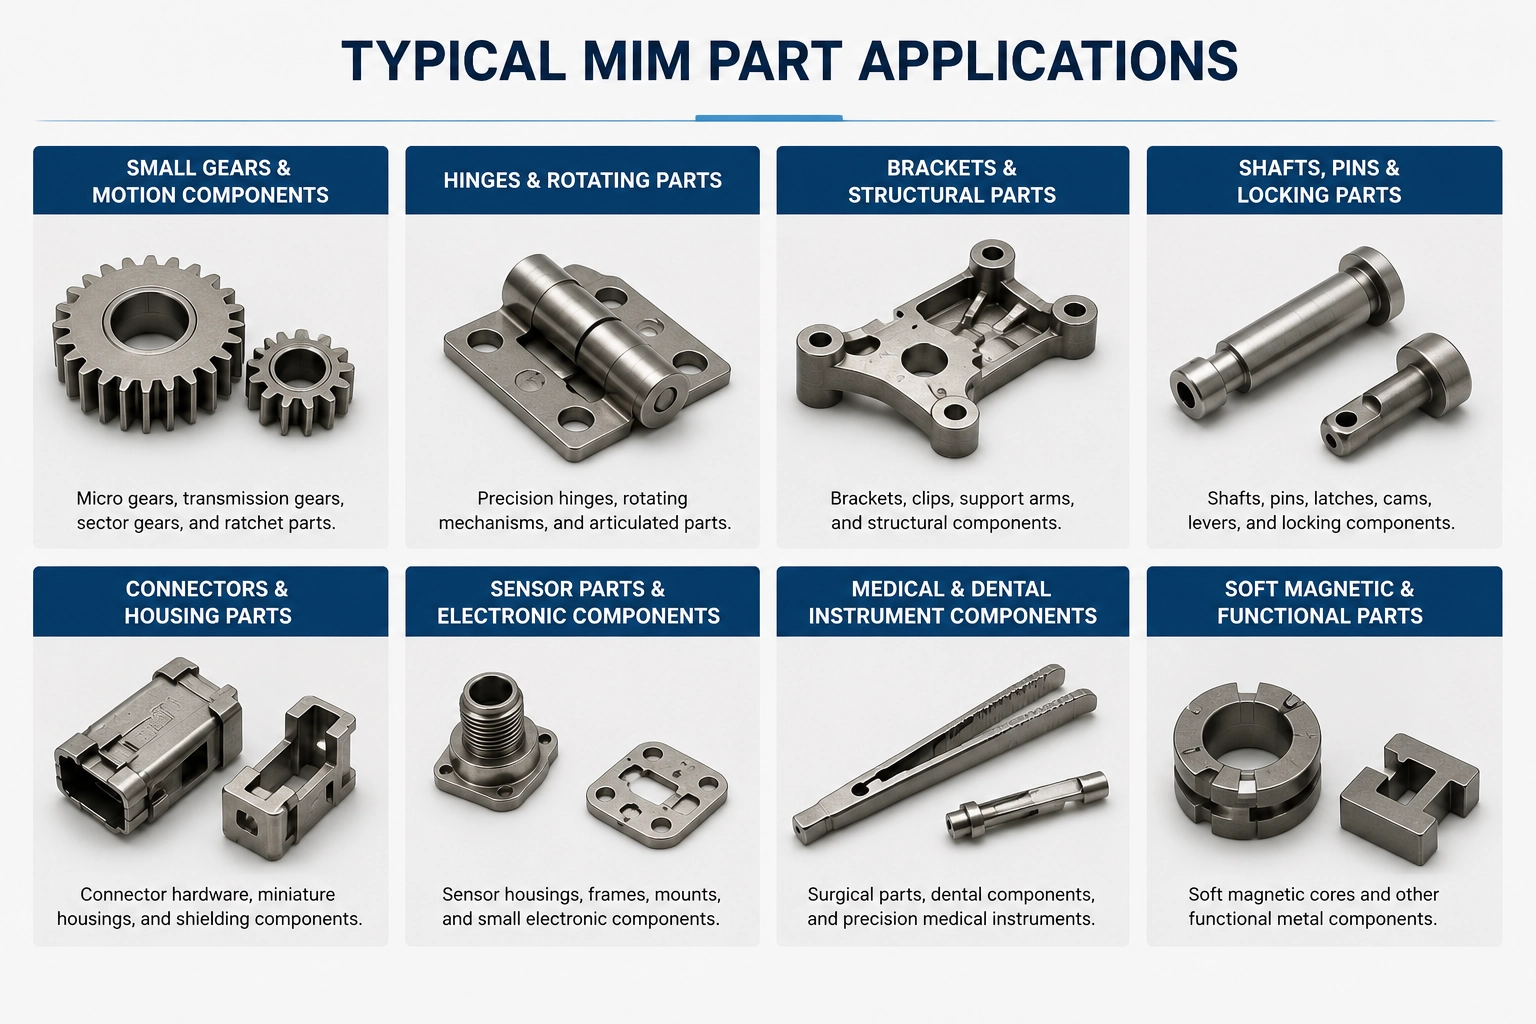
Petits engrenages et composants de mouvement
Les petits engrenages, micro-engrenages, engrenages sectoriels, pièces de cliquet et composants de transmission de mouvement sont des candidats courants lorsque la géométrie est compacte et que les formes de dents sont difficiles ou coûteuses à usiner en volume. Le MIM peut prendre en charge des géométries complexes de type engrenage, mais la précision des dents, la surface d'usure, la réponse au traitement thermique et le contrôle dimensionnel après frittage doivent être examinés.
Charnières, supports et pièces structurelles
Le MIM peut être utile pour les charnières compactes, les petits supports, les bras de support et les pièces structurelles qui combinent des trous, des bossages, des surfaces courbes, des nervures et des caractéristiques porteuses. Ces pièces se trouvent souvent dans l'électronique grand public, les appareils portables, la quincaillerie automobile, les mécanismes industriels et les assemblages compacts.
Arbres, broches et pièces de verrouillage
Les petits arbres, broches, loquets, cames, leviers et composants de verrouillage peuvent convenir au MIM lorsqu'ils nécessitent des formes complexes, une résistance à l'usure, une résistance à la corrosion ou une production stable à grande échelle. L'examen doit se concentrer sur l'usure de contact, la résistance, l'état de surface, les références dimensionnelles et les besoins en opérations secondaires.
Connecteurs, pièces de capteurs et boîtiers miniatures
Le MIM peut prendre en charge les petits connecteurs, les boîtiers de capteurs, les composants de blindage, les cadres métalliques miniatures et les pièces structurelles compactes pour l'électronique ou les dispositifs industriels. Ces applications nécessitent souvent une miniaturisation, une géométrie stable, une résistance à la corrosion, une compatibilité avec le placage ou une réponse magnétique.
Composants d'instruments chirurgicaux, dentaires et médicaux
Le MIM peut être envisagé pour certains composants d'instruments chirurgicaux, dentaires et médicaux où une petite géométrie, une résistance à la corrosion, une résistance ou une précision fonctionnelle est requise. Les applications médicales nécessitent une sélection prudente des matériaux, des exigences de nettoyage, une finition de surface, une traçabilité et une planification de la validation.
Composants métalliques magnétiques doux et fonctionnels
Certaines applications MIM nécessitent un comportement fonctionnel du matériau, comme une réponse magnétique douce, une dilatation contrôlée, une résistance à l'usure ou à la corrosion. Ce sont des projets axés sur la performance du matériau, et non uniquement sur la forme. L'atmosphère de frittage, la densité, le contrôle du carbone, le traitement thermique et la méthode d'inspection peuvent influencer les performances finales.
Quand le MIM n'est pas le bon choix d'application
Le MIM n'est pas un remplacement universel pour l'usinage CNC, le moulage sous pression, l'emboutissage, la fonderie à la cire perdue ou la métallurgie des poudres. Il est le plus performant lorsque l'application correspond à la fois à la géométrie et à l'économie de production. Un fabricant MIM responsable doit pouvoir dire “ non adapté ” lorsque la pièce ne convient pas au procédé.
- La pièce est trop grande pour un moulage et un frittage efficaces.
- Le volume de production est trop faible pour justifier l'outillage.
- La géométrie est simple et peut être emboutie, tournée, fraisée ou pressée de manière plus économique.
- La conception est encore instable et des modifications majeures de géométrie sont attendues.
- L'exigence de tolérance est extrêmement serrée mais aucune opération secondaire n'est autorisée.
- La variation d'épaisseur de paroi est trop importante et crée un risque élevé de distorsion lors du frittage.
- L'exigence de matériau ne correspond pas à une voie réaliste de feedstock MIM et de frittage.
- L'exigence de surface cosmétique ne peut être satisfaite sans un plan de finition réaliste.
- L'application nécessite une certification, des tests ou une traçabilité qui n'ont pas été définis par l'acheteur.
- La pièce est plus adaptée à la PM car la géométrie est pressable et sensible aux coûts.
- La pièce est plus adaptée à la CIM car les propriétés de matériau requises sont céramiques plutôt que métalliques.
- L'objectif principal est seulement de “ remplacer l'usinage CNC ” sans justification de géométrie, de volume ou de coût.
Quand choisir le MIM plutôt que la PM, l'usinage CNC, la fonderie, l'emboutissage ou la CIM
Si une pièce n'est pas adaptée au MIM, l'étape suivante ne consiste pas à forcer le projet dans un outillage MIM. La meilleure décision est de comparer la géométrie, le matériau, le volume, la tolérance et la structure de coûts par rapport à d'autres voies de fabrication.
| Voie de fabrication | Meilleur ajustement | Raison typique de le choisir plutôt que le MIM |
|---|---|---|
| MIM | Petites pièces métalliques complexes nécessitant une grande répétabilité et des exigences fonctionnelles en matière de matériaux. | Choisissez le MIM lorsque la géométrie complexe, la production en grand volume et les performances métalliques en forme quasi nette justifient l'outillage. |
| Métallurgie des poudres (PM) | Pièces métalliques frittées relativement régulières, compressibles et sensibles aux coûts. | Choisissez la PM lorsque la géométrie peut être compactée verticalement et que l'efficacité des coûts est plus importante que les caractéristiques 3D complexes. |
| Usinage CNC | Pièces en faible volume, prototypes, grandes pièces ou caractéristiques nécessitant des tolérances d'usinage très serrées. | Choisissez l'usinage CNC lorsque les modifications de conception sont fréquentes, que l'outillage n'est pas justifié ou que les dimensions critiques nécessitent un usinage direct. |
| Fonderie | Pièces métalliques plus grandes ou formes où l'économie de fonderie est plus avantageuse que le MIM. | Choisissez la fonderie lorsque la taille de la pièce, l'épaisseur de paroi ou l'économie de production ne correspondent pas au moulage par injection de métal et au frittage. |
| Emboutissage | Pièces minces en tôle à géométrie plane ou formée. | Choisissez l'emboutissage lorsque la pièce est en tôle et ne nécessite pas la géométrie 3D complexe du moulage MIM. |
| CIM | Petites pièces céramiques complexes nécessitant les propriétés des matériaux céramiques. | Choisissez le CIM lorsque la fonction requise est l'isolation électrique, la dureté céramique, le comportement à haute température ou d'autres performances spécifiques aux céramiques. |
Secteurs où ces applications MIM apparaissent couramment
Les applications MIM apparaissent couramment dans les industries qui nécessitent des pièces métalliques compactes avec une géométrie complexe et une production répétable. Le contexte industriel peut modifier les exigences en matière de matériaux, de validation, de surface, d'inspection et de traçabilité. Par conséquent, les projets spécifiques à un secteur doivent également être vérifiés par rapport aux exigences pertinentes. Guide de l'industrie MIM.
Automobile
Les applications MIM automobiles impliquent souvent de petites pièces métalliques utilisées dans les serrures, capteurs, systèmes de carburant, systèmes de commande, matériel de sécurité et assemblages mécaniques compacts.
Critères principaux : résistance, usure, résistance à la corrosion, volume de production et répétabilité dimensionnelle.
Applications MIM automobiles →Dispositifs médicaux
Les applications MIM pour dispositifs médicaux peuvent inclure de petits composants chirurgicaux, dentaires, orthopédiques ou liés à l'instrumentation.
Critères principaux : sélection des matériaux, résistance à la corrosion, nettoyage, finition, exigences de validation et attentes en matière de traçabilité.
Applications MIM pour dispositifs médicaux →Électronique grand public
Les applications de l'électronique grand public se concentrent souvent sur des pièces structurelles miniaturisées, des charnières, des supports, du matériel de connecteurs, de petits boîtiers et des composants métalliques esthétiques.
Critères principaux : géométrie à paroi mince, état de surface, stabilité dimensionnelle et répétabilité en grands volumes.
Applications MIM pour l'électronique grand public →Outils industriels
Les applications d'outillage industriel peuvent utiliser le MIM pour de petites pièces résistantes à l'usure, des mécanismes d'outils, des éléments de verrouillage, des supports et du matériel de précision.
Critères principaux : dureté, résistance à l'usure, planification du traitement thermique et contrôle de l'état de surface fonctionnel.
Applications MIM pour l'outillage industriel →Robotique
Les applications robotiques peuvent impliquer des articulations compactes, des pièces de préhenseur, de petits engrenages, des boîtiers de capteurs, des supports et des éléments mécaniques miniatures.
Critères principaux : chemin de charge, interface de mouvement, répétabilité dimensionnelle et précision d'assemblage.
Applications MIM en robotique →Aérospatial
Les applications MIM liées à l'aérospatiale doivent être discutées avec soin car la validation, la traçabilité des matériaux et les exigences clients sont généralement plus exigeantes.
Critères principaux : exigences matérielles, traçabilité, méthode d'inspection et attentes de qualification client.
Applications MIM aérospatiales →Nouvelles énergies
Les applications dans les nouvelles énergies peuvent impliquer de petites pièces de capteurs, des connecteurs, des composants de vannes, des pièces résistantes à la chaleur ou à la corrosion, et des structures métalliques compactes.
Critères principaux : environnement d'application, exposition à la corrosion, chaleur, fonction électrique ou magnétique, et exigences d'inspection.
Applications MIM pour les nouvelles énergies →Appareils portables
Les applications pour dispositifs portables impliquent souvent de petits boîtiers métalliques, des charnières, des composants de montres, des connecteurs, des composants métalliques décoratifs-fonctionnels et des pièces structurelles compactes.
Critères principaux : finition de surface, résistance à la corrosion, exigences de matériaux en contact avec la peau et cohérence dimensionnelle.
Applications MIM pour dispositifs portables →Comment les exigences matérielles affectent les applications MIM
La sélection du matériau modifie l'ensemble de l'examen de l'application. Deux pièces peuvent avoir la même forme mais nécessiter des stratégies MIM différentes si l'une nécessite une résistance à la corrosion, une autre une résistance à l'usure et une autre une réponse magnétique. Pour la sélection basée sur les familles d'alliages et les propriétés, consultez Matériaux MIM.
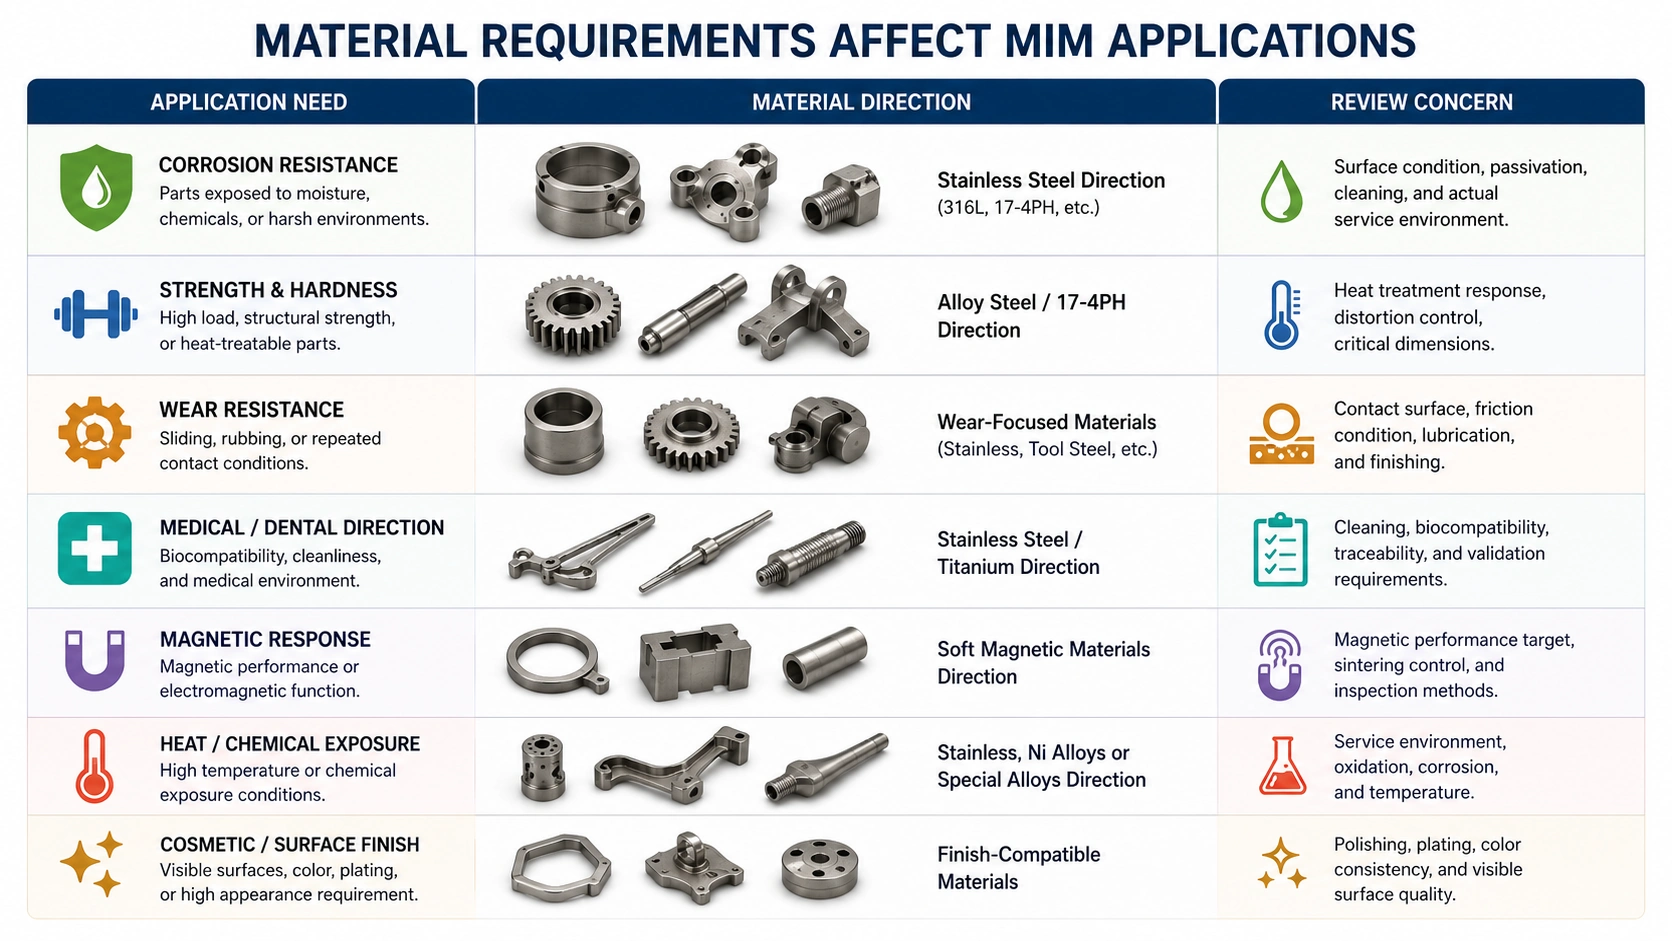
| Besoin de l'application | Orientation possible du matériau MIM | Point d'attention |
|---|---|---|
| Résistance à la corrosion | Orientation acier inoxydable, comme 316L ou 17-4PH selon la résistance et l'environnement. | Environnement corrosif, état de surface, passivation, méthode de nettoyage. |
| Résistance et dureté | Acier faiblement allié, acier inoxydable durcissant par précipitation ou matériau traitable thermiquement. | Distorsion due au traitement thermique, dimensions critiques, exigence de dureté. |
| Résistance à l'usure | Acier inoxydable, acier à outils ou autre matériau axé sur la résistance à l'usure. | Surface de contact, condition de frottement, lubrification, finition. |
| Orientation médicale ou dentaire | Acier inoxydable médical ou titane le cas échéant. | Spécification client, exigence réglementaire, nettoyage, traçabilité. |
| Réponse magnétique | Orientation matériau magnétique doux. | Objectif de performance magnétique, atmosphère de frittage, méthode d'inspection. |
| Exposition à la chaleur ou aux produits chimiques | Acier inoxydable, alliage de nickel ou alliage spécial si réalisable. | Environnement de service réel, oxydation, corrosion, exposition à la température. |
| Pièce métallique cosmétique | Orientation du matériau : acier inoxydable ou autre matériau compatible avec la finition. | Polissage, placage, uniformité de la couleur, défauts de surface visibles. |
Analyse des risques d'application avant l'outillage MIM
Une pièce peut sembler adaptée en CAO et être néanmoins une mauvaise candidate à la production si le moulage, la manipulation de la pièce brute, le déliantage, le frittage, les opérations secondaires ou l'inspection créent un risque incontrôlé. Ces vérifications sont utiles avant l'outillage ; les décisions détaillées concernant la géométrie, les parois, les plans de référence et les tolérances peuvent alors être étudiées. Guide de conception MIM.
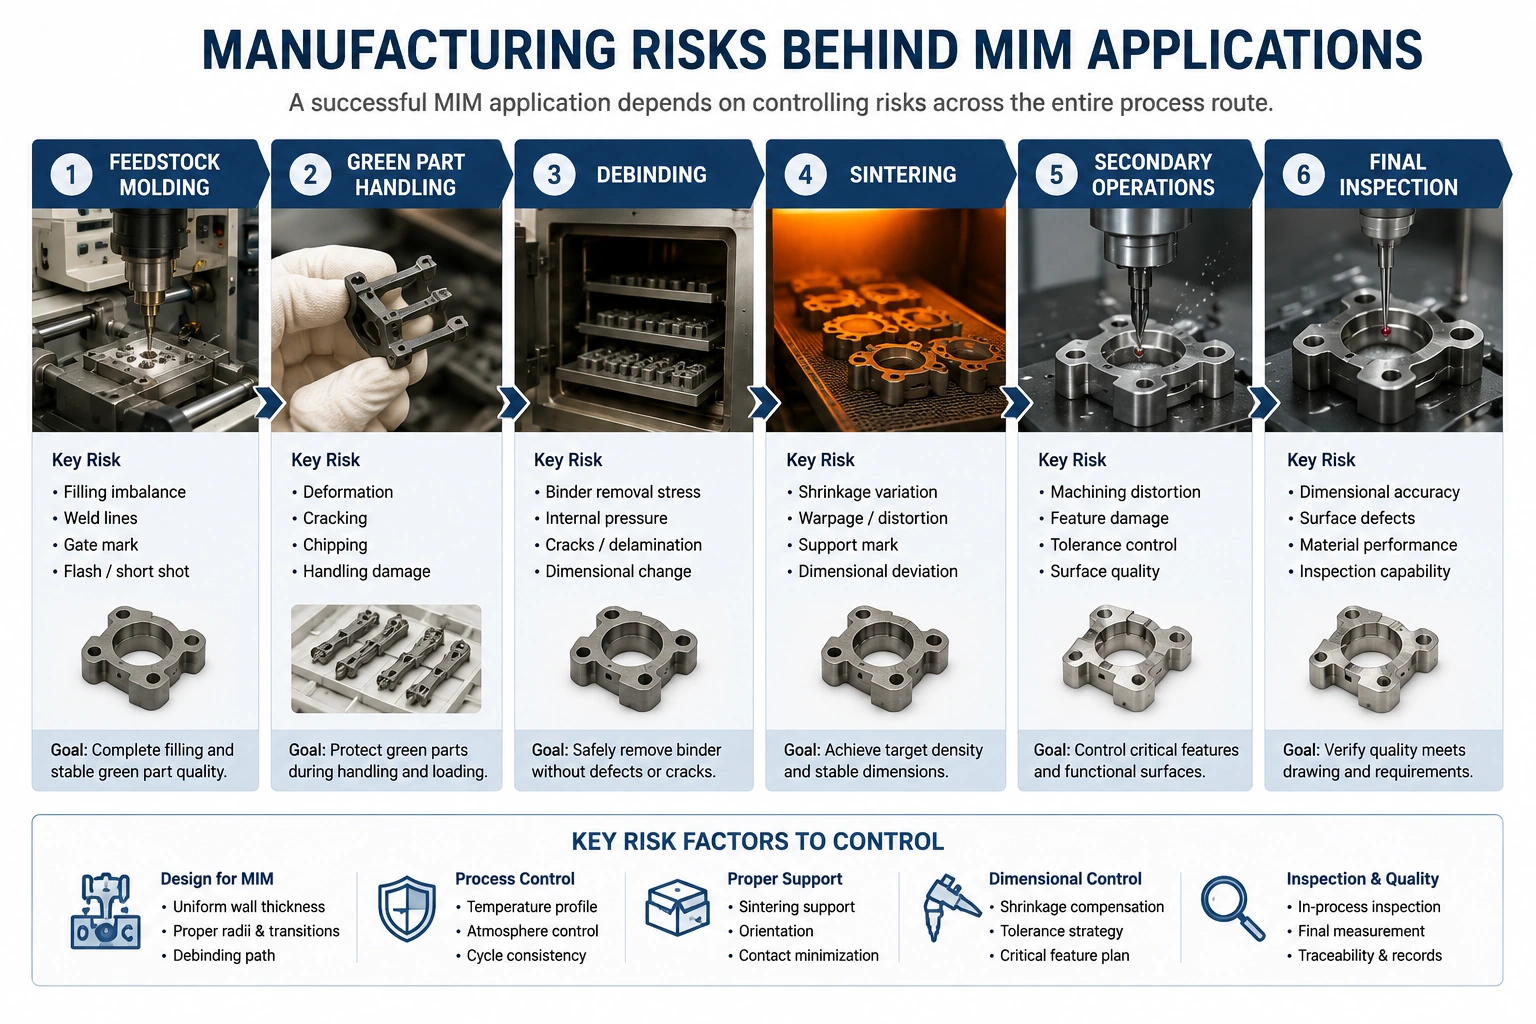
Remplissage du moule et position de l'injecteur
La position de l'injecteur affecte l'équilibre de remplissage, les lignes de soudure, les marques d'injection, l'aspect de surface et la stabilité dimensionnelle. Pour les surfaces cosmétiques ou fonctionnelles, la position de l'injecteur doit être revue avant la conception du moule. De mauvaises décisions concernant l'injecteur peuvent créer des marques visibles ou un remplissage irrégulier que l'inspection seule ne peut corriger.
Parois minces et transitions d'épaisseur
Les parois minces sont possibles en MIM, mais les changements brusques entre sections épaisses et minces augmentent le risque de défauts de moulage, de contraintes de déliantage et de distorsion au frittage. Une conception d'épaisseur uniforme est généralement plus stable qu'une forte concentration locale de masse.
Manutention des pièces vertes
Après le moulage par injection, la pièce verte contient encore du liant et n'est pas une pièce métallique finie. Les petites caractéristiques fines, les longs bras et les bords délicats doivent être examinés pour la manutention, l'ébavurage, le chargement sur plateau et le transfert avant le déliantage.
Chemin de déliantage
L'élimination du liant doit être stable. Si une pièce présente des sections épaisses, des zones internes aveugles ou des chemins d'évacuation du liant difficiles, des défauts de déliantage peuvent survenir. La conception de la pièce doit permettre l'élimination du liant sans risque de pression interne ou de fissuration.
Retrait de frittage et support
Les pièces MIM rétrécissent considérablement pendant le frittage. La compensation d'outillage peut tenir compte du retrait attendu, mais une épaisseur de paroi inégale, des portées non supportées, une masse asymétrique et un mauvais support sur le support de frittage peuvent encore provoquer des distorsions.
Tolérances et usinage secondaire
Le MIM permet d'obtenir une géométrie nette répétable, mais il ne faut pas s'attendre à ce que chaque caractéristique atteigne directement une tolérance d'usinage serrée après frittage. Les trous critiques, filetages, surfaces d'étanchéité, zones de palier ou références de précision peuvent nécessiter un usinage secondaire ou un calibrage.
Exemple : Déformation d'un support à bras mince pendant le frittage
Cet exemple d'ingénierie représentatif montre pourquoi la géométrie, le support de frittage et la stratégie de tolérance doivent être examinés ensemble avant l'outillage.
Un petit support avec deux bras minces semblait adapté au MIM, mais le premier essai a montré une déformation des bras après frittage et une position de trou instable.
La pièce présentait une épaisseur de paroi inégale, une longue portée non supportée et un trou critique situé près d'une zone de transition mince.
La conception, le support de frittage et la stratégie de tolérance n'ont pas été examinés ensemble avant l'outillage. Le dessin traitait toutes les dimensions comme également critiques.
La conception a été ajustée pour des transitions plus douces, le support de calage a été révisé et certains trous critiques ont été réservés pour un usinage secondaire.
Examinez le chemin de charge, l'équilibre des parois, la direction du support, le schéma de référence et le plan d'opérations secondaires avant la libération du moule.
Liste de contrôle pour l'évaluation de l'application avant la demande de devis
Avant de demander un devis, préparez suffisamment d'informations pour une véritable évaluation de l'adéquation au MIM. Un dessin seul est utile, mais le contexte de l'application détermine souvent si la voie de procédé est appropriée. L'objectif est de confirmer la faisabilité, les risques, les facteurs de coût, la stratégie de tolérance et la méthode d'inspection avant la conception du moule ou la production d'échantillons.

Informations recommandées à envoyer
| Informations | Pourquoi c'est important |
|---|---|
| Plan 2D | Définit les dimensions, tolérances, surfaces et exigences d'inspection. |
| Fichier CAO 3D | Aide à évaluer la géométrie, l'épaisseur de paroi, les contre-dépouilles, la moulabilité et la compensation du retrait. |
| Exigence de matériau | Détermine la direction du feedstock, le parcours de frittage, le traitement thermique et le plan de finition. |
| Dimensions critiques | Aide à séparer les dimensions moulées des caractéristiques usinées secondaires. |
| Estimation du volume annuel | Détermine si l'outillage et le développement du procédé sont économiquement raisonnables. |
| Environnement d'application | Clarifie les exigences de corrosion, d'usure, de chaleur, de charge, magnétiques ou de nettoyage. |
| Exigence de finition de surface | Affecte le polissage, le grenaillage, le placage, la passivation ou la revue cosmétique. |
| Exigence de traitement thermique | Influence le choix du matériau, le risque de déformation et la stratégie de dureté. |
| Fonction d'assemblage | Aide à examiner l'accumulation de tolérances et les surfaces de contact. |
| Problème de fabrication existant | Aide à comparer le MIM avec l'usinage CNC, le moulage, l'emboutissage, la métallurgie des poudres ou la production par assemblage. |
Ce que les ingénieurs XTMIM doivent examiner
- Si la géométrie est adaptée au moulage et au frittage MIM.
- Si l'épaisseur de paroi est suffisamment équilibrée pour une production stable.
- Si les caractéristiques critiques nécessitent un usinage secondaire.
- Si l'exigence de matériau est réaliste pour le MIM.
- Si le volume estimé justifie l'outillage.
- Si la finition de surface est compatible avec l'application.
- Si les exigences d'inspection sont clairement définies.
- Si un autre procédé, comme la PM ou le CIM, peut être plus adapté.
Prochaines étapes après l'évaluation de l'application MIM
Une fois la pièce validée lors de l'évaluation initiale de l'application, suivez le sujet qui correspond à la question d'ingénierie restante. Cela permet de maintenir la revue ciblée sans traiter chaque projet MIM de la même manière.
- Besoin de comprendre le processus de fabrication ? Consultez la procédé de moulage par injection de métal.
- Besoin d'exemples comparables ? Parcourez Pièces MIM ou Industries MIM.
- Besoin de confirmer la direction de l'alliage ou l'adéquation service-environnement ? Consultez Matériaux MIM.
- Besoin de conseils sur la géométrie, l'épaisseur de paroi, les datums ou les tolérances ? Continuez vers Guide de conception MIM.
- Prêt pour une revue spécifique au projet ? Soumettre les dessins pour revue ou demander un devis avec les exigences de matériau, de tolérance, de surface et de volume annuel.
Besoin de vérifier si votre application est adaptée au MIM ?
Envoyez votre dessin 2D, fichier CAO 3D, exigence de matériau, dimensions critiques, exigences de surface, environnement d'application et volume annuel estimé. XTMIM peut évaluer si la pièce est adaptée au MIM, si des opérations secondaires sont nécessaires et quels risques doivent être confirmés avant l'outillage, l'échantillonnage ou le lancement de la production.
FAQ : Applications du moulage par injection de métal
Quelles sont les principales applications du moulage par injection de métal ?
Le moulage par injection de métal est principalement utilisé pour les petites pièces métalliques complexes nécessitant une production reproductible et des performances fonctionnelles des matériaux. Les applications courantes incluent les petits engrenages, charnières, supports, arbres, goupilles, pièces de verrouillage, connectiques, composants de capteurs, pièces d'instruments chirurgicaux, composants dentaires et pièces métalliques structurelles compactes.
Quand faut-il envisager le MIM plutôt que l'usinage CNC ?
Le MIM doit être envisagé plutôt que l'usinage CNC lorsque la pièce est petite, complexe, nécessaire en volume de production répété et coûteuse à usiner en raison de multiples configurations, d'outils fins, de déchets de matière ou de caractéristiques internes difficiles. L'usinage CNC peut encore être préférable pour les prototypes, les pièces en faible volume, les grandes pièces ou les caractéristiques nécessitant des tolérances d'usinage très serrées.
Quand ne dois-je pas choisir le MIM pour une application ?
Le MIM peut ne pas convenir pour les très grandes pièces, les pièces en très faible volume, les géométries simples, les conceptions instables, les pièces avec des tolérances extrêmes sans marge d'usinage secondaire, ou les matériaux qui ne correspondent pas à un processus MIM pratique. La métallurgie des poudres (PM), l'usinage CNC, le moulage sous pression, l'emboutissage, la fonderie à cire perdue ou le moulage par injection de céramique (CIM) peuvent être meilleurs selon l'application.
Comment savoir si ma pièce est adaptée au MIM ?
La méthode la plus fiable est une revue DFM basée sur le dessin. Envoyez un dessin 2D, un modèle 3D, les exigences de matériau, les tolérances critiques, les besoins d'état de surface, le volume annuel et l'environnement d'application. L'équipe d'ingénierie peut alors évaluer la moulabilité, le risque de déliantage, le retrait de frittage, les besoins d'usinage secondaire et l'adéquation du procédé.
Le MIM est-il adapté aux composants de dispositifs médicaux ?
Le MIM peut convenir à certains composants médicaux, dentaires et d'instruments chirurgicaux, en particulier les petites pièces métalliques complexes. Cependant, les applications médicales nécessitent un examen attentif des exigences de matériau, de l'état de surface, du nettoyage, de la traçabilité, de la validation et des spécifications du client. L'adéquation doit être confirmée projet par projet.
Que dois-je fournir pour une revue d'application MIM ?
Fournissez un dessin 2D, un fichier CAO 3D, les exigences de matériau, les exigences de tolérance, le volume annuel, les besoins d'état de surface, les exigences de traitement thermique le cas échéant, et une brève explication de l'environnement d'application. Si la pièce présente actuellement des problèmes de fabrication, incluez également ces détails.
Note sur les normes et références techniques
Les décisions d'application MIM doivent être basées sur les dessins de pièces, les spécifications du client, les exigences de matériau et la capacité de procédé vérifiée. Les références générales de conception et de matériaux MIM peuvent soutenir l'évaluation préliminaire, mais elles ne doivent pas remplacer la revue DFM au niveau du projet.
- Aperçu MIMA du moulage par injection de métal pour une compréhension générale du procédé MIM et de ses applications.
- vue d'ensemble du processus MIMA pour le contexte du moulage, du déliantage, du frittage et du procédé MIM.
- Aperçu technique EPMA du moulage par injection de métal pour le contexte du procédé et le contexte sectoriel des applications.
- Norme MPIF 35 – Informations sur les normes relatives aux matériaux MIM pour les spécifications courantes des matériaux MIM et les données de référence.
Les valeurs des matériaux, les tolérances attendues, les méthodes d'essai et les critères d'acceptation doivent être confirmés par rapport aux dernières normes officielles, aux dessins clients, aux données matérielles et à la capacité de processus du fournisseur.