
MIM hassas menteşe parçaları, tam menteşe aksamları değil, kompakt menteşe mekanizmalarının içinde kullanılan küçük, karmaşık metal bileşenlerdir. Metal Enjeksiyon Kalıplama (MIM), bir menteşe bileşeninin kompakt geometriye, çok sayıda deliğe veya yuvaya, kavisli fonksiyonel yüzeylere, entegre konumlandırma özelliklerine sahip olduğu veya CNC işleme, damgalama veya basit tornalamayı verimsiz hale getiren tekrarlayan üretim gereksinimleri olduğunda en faydalıdır.
Tipik adaylar arasında menteşe kamları, bağlantı kolları, minyatür taşıyıcılar, kilitleme elemanları, durdurma blokları, karmaşık menteşe plakaları ve yuvarlak olmayan özelliklere sahip seçilmiş kısa mil ile ilgili parçalar bulunur. Mühendislik kararı, bir ürünün “MIM menteşe kullanıp kullanmadığı” değil, hangi bireysel menteşe bileşenlerinin ince metal tozu besleme stoğu, enjeksiyon kalıplama, bağlayıcı giderme, sinterleme büzülmesi kontrolü ve kalıp telafisini haklı çıkardığıdır.
Kritik deliklere, sürtünme yüzeylerine, kozmetik bölgelere, torkla ilgili temas alanlarına veya sıkı montaj hizalamasına sahip menteşe parçaları için, kalıplamadan önce MIM uygunluğunu, malzeme seçimini, tolerans stratejisini, yolluk yerleşimini, ikincil operasyon ihtiyaçlarını ve sinterleme deformasyon riskini gözden geçirin.
MIM Hassas Menteşe Parçaları Vitrini
Bu menteşe ile ilgili metal parçalar, elektronik ve taşınabilir cihaz aksamlarında bir bileşenin Metal Enjeksiyon Kalıplama için değerlendirilmesinde yaygın olarak dikkate alınan kompakt geometriyi, küçük montaj özelliklerini, görünür yüzeyleri ve fonksiyonel ayrıntıları göstermektedir.
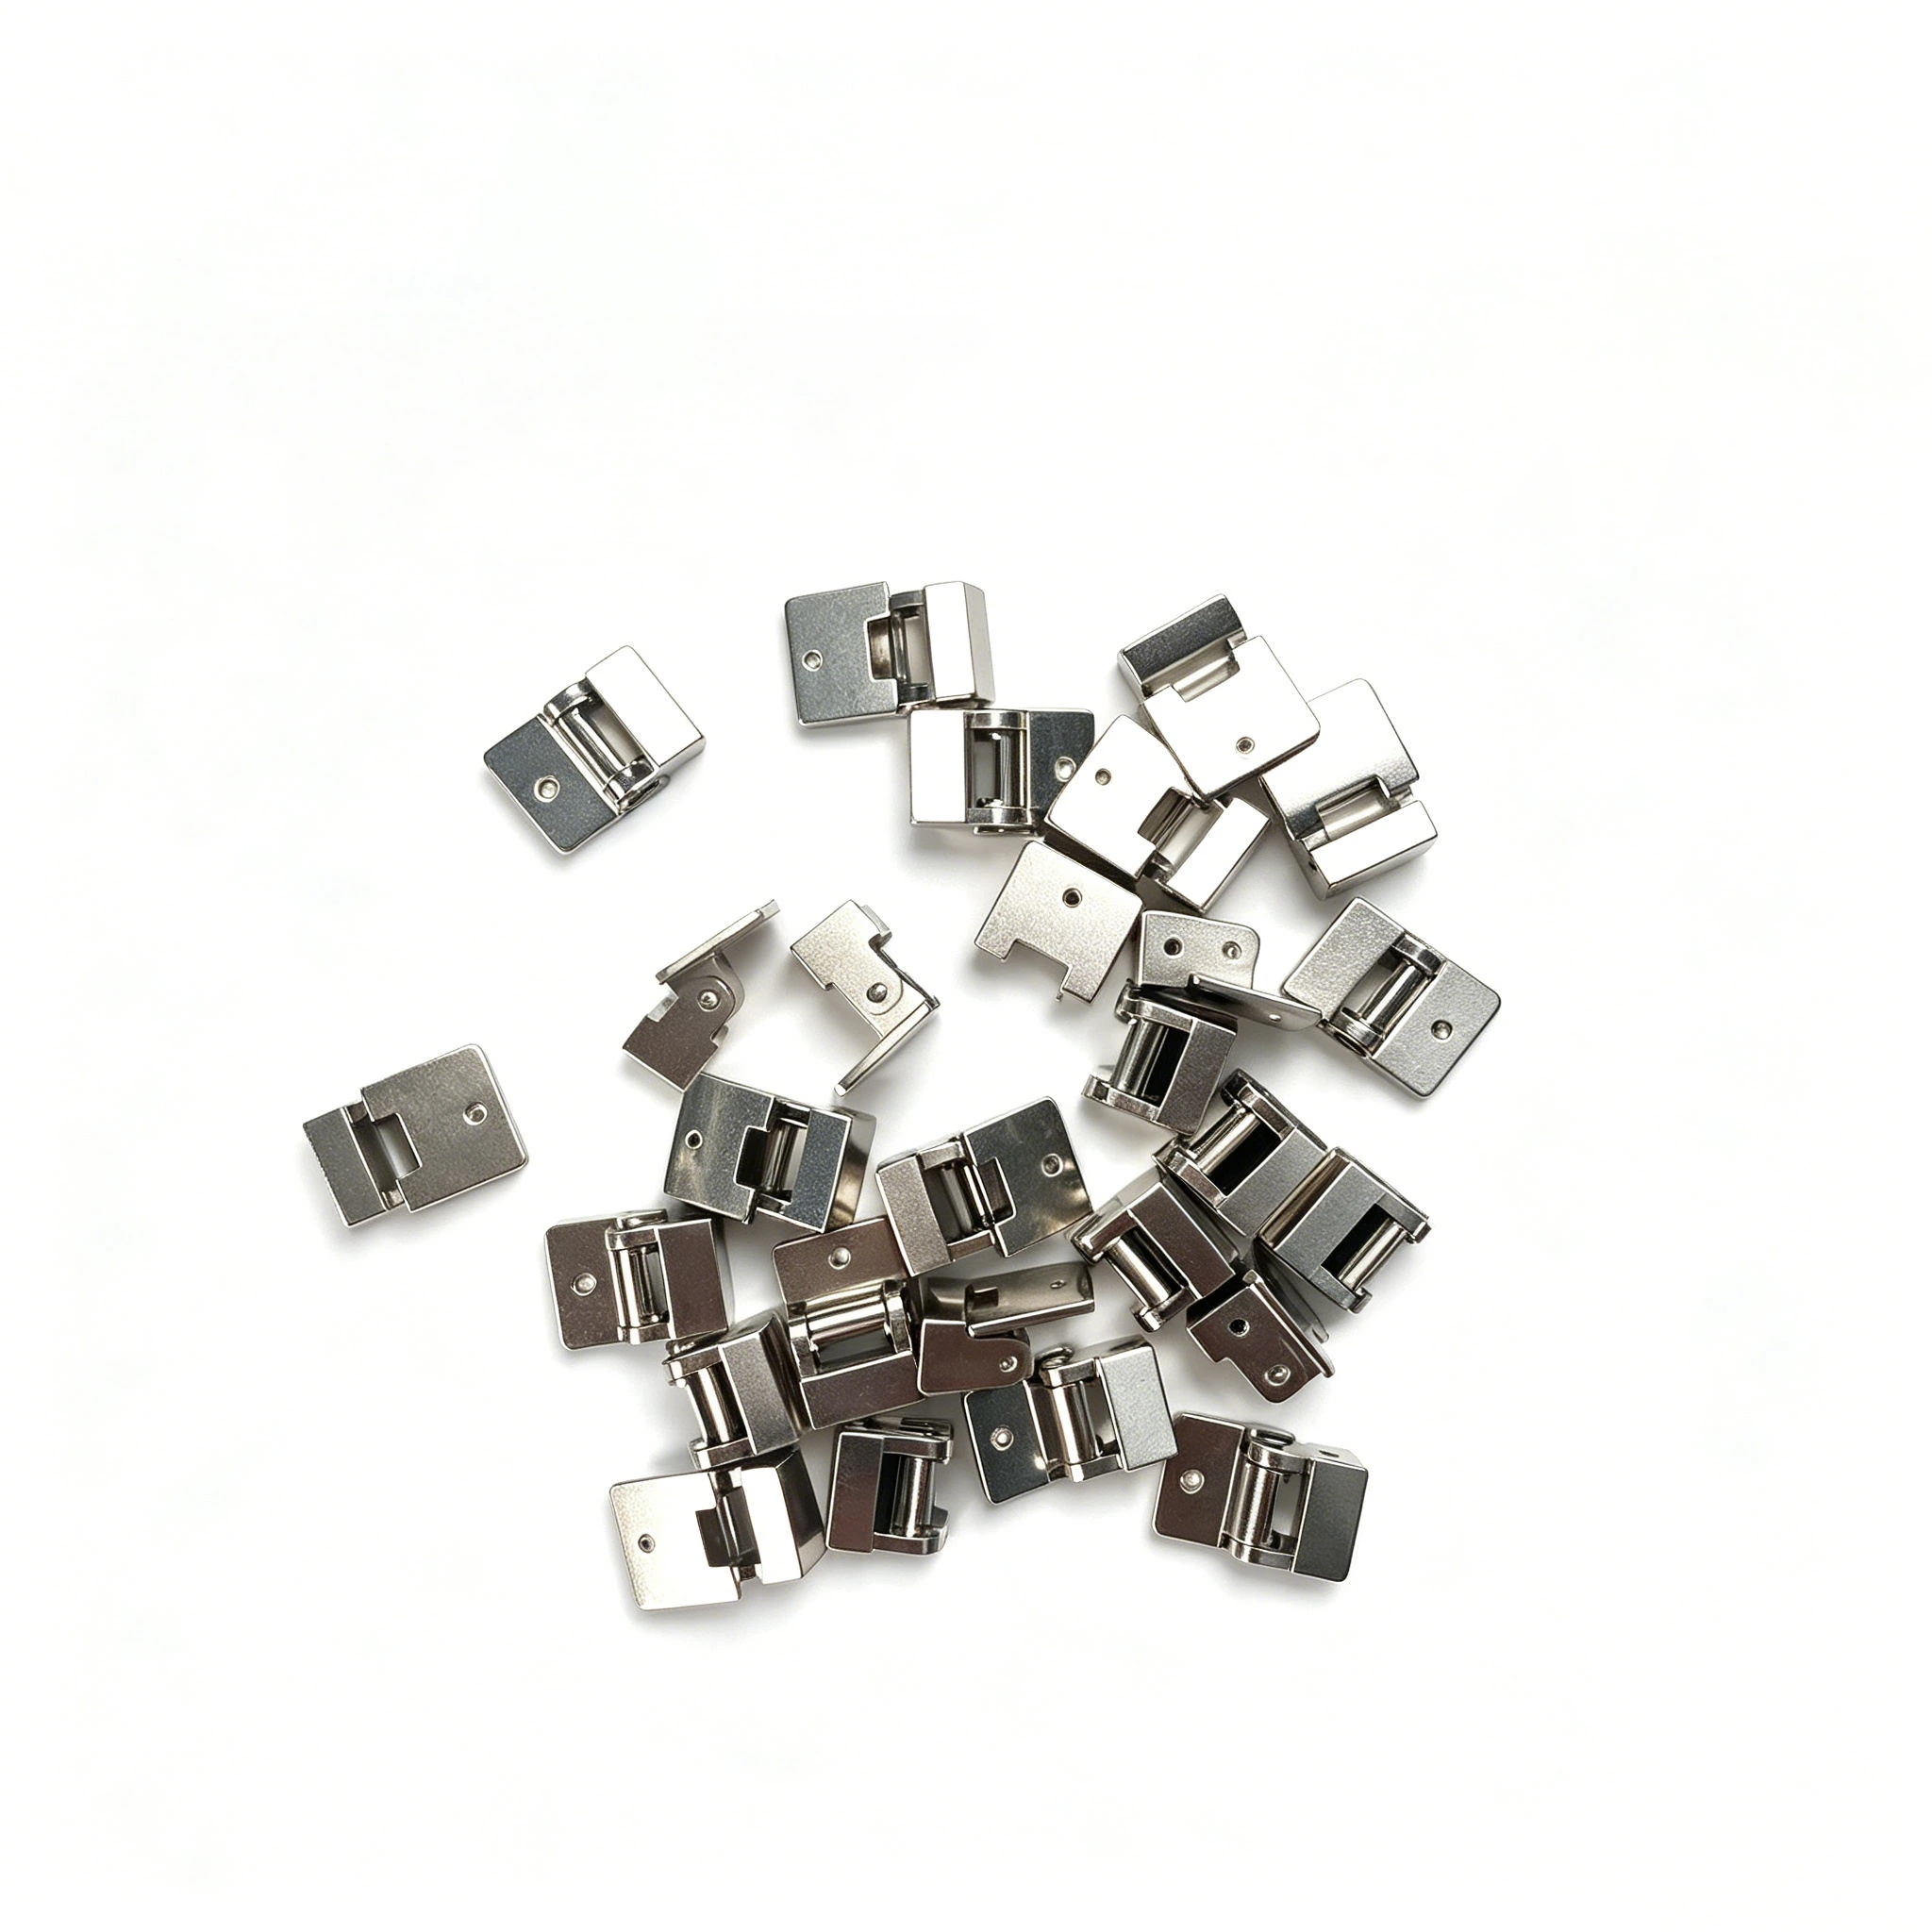
Gruplandırılmış Hassas Menteşe Parçaları
Gruplandırılmış menteşe bileşenleri, uygunluk, DFM, malzeme, muayene ve RFQ gereksinimlerini değerlendirmeden önce tekrarlanabilir geometriyi, küçük montaj özelliklerini ve görünüme duyarlı yüzeyleri karşılaştırmayı kolaylaştırır.
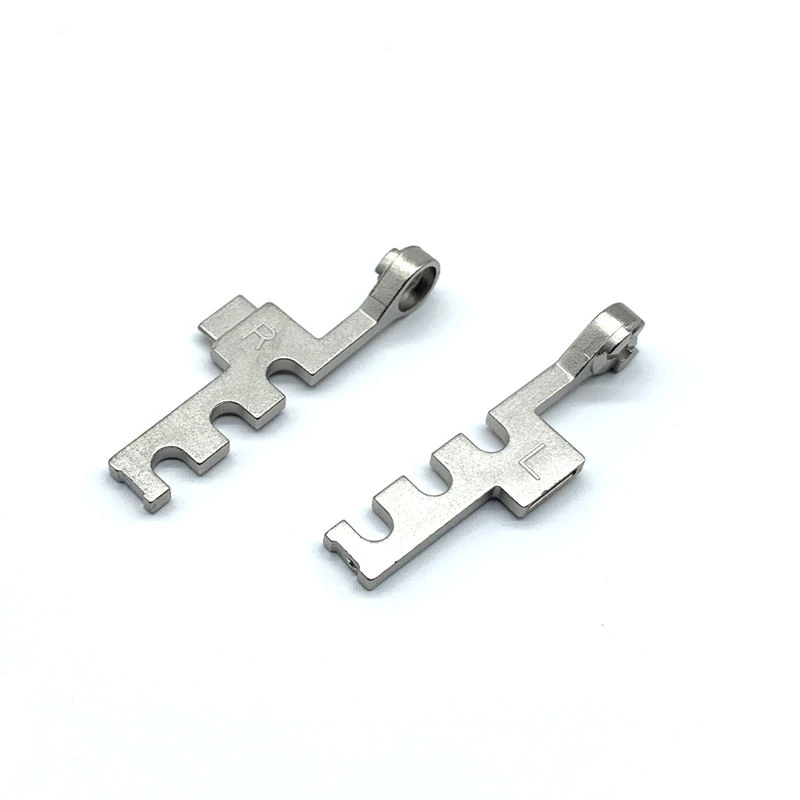
Akıllı Telefon Ekran Menteşe Bileşeni
Kompakt ekran-menteşe geometrisi, erken DFM incelemesi gerektirebilecek montaj özelliklerini, görünür yüzeyleri ve montaj uyum arayüzlerini birleştirir.
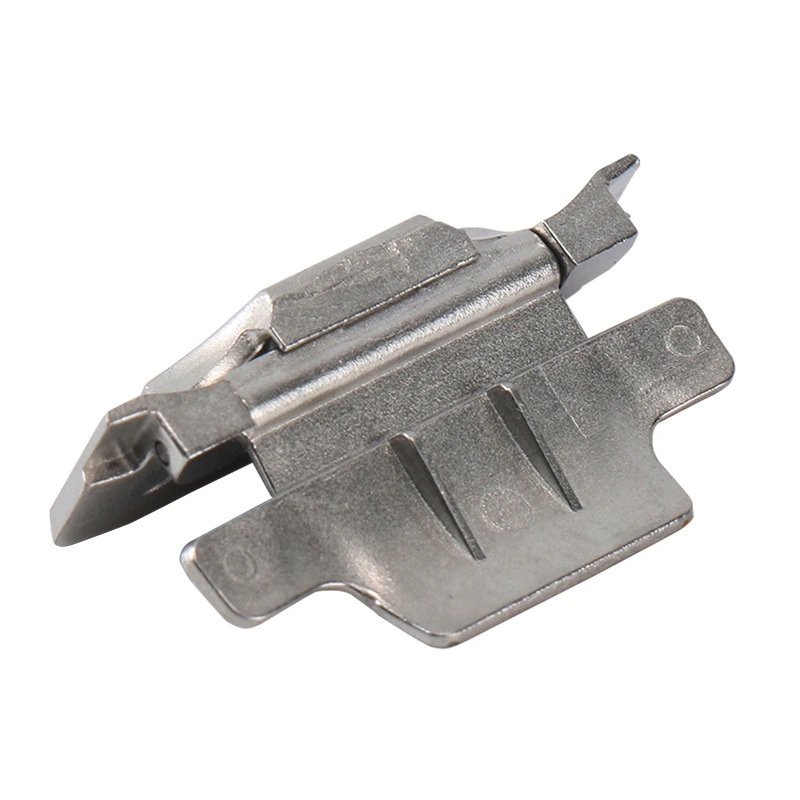
Bluetooth Kulaklık Kutusu Menteşesi
Eşleştirilmiş kompakt muhafaza-menteşe parçaları, sol-sağ geometriye, küçük delik konumuna ve montaj hizalamasına daha fazla önem verir.
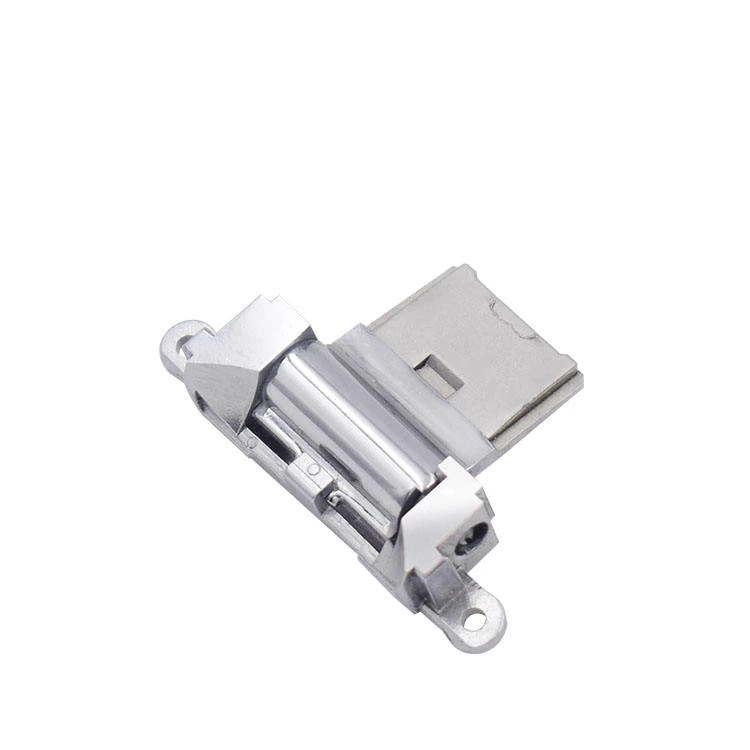
Kulaklık Menteşe Bileşeni
Kompakt taşınabilir cihaz menteşe geometrisi genellikle pivot özelliklerinin, yüzey durumunun ve montaj uyumunun erken incelemesini gerektirir.
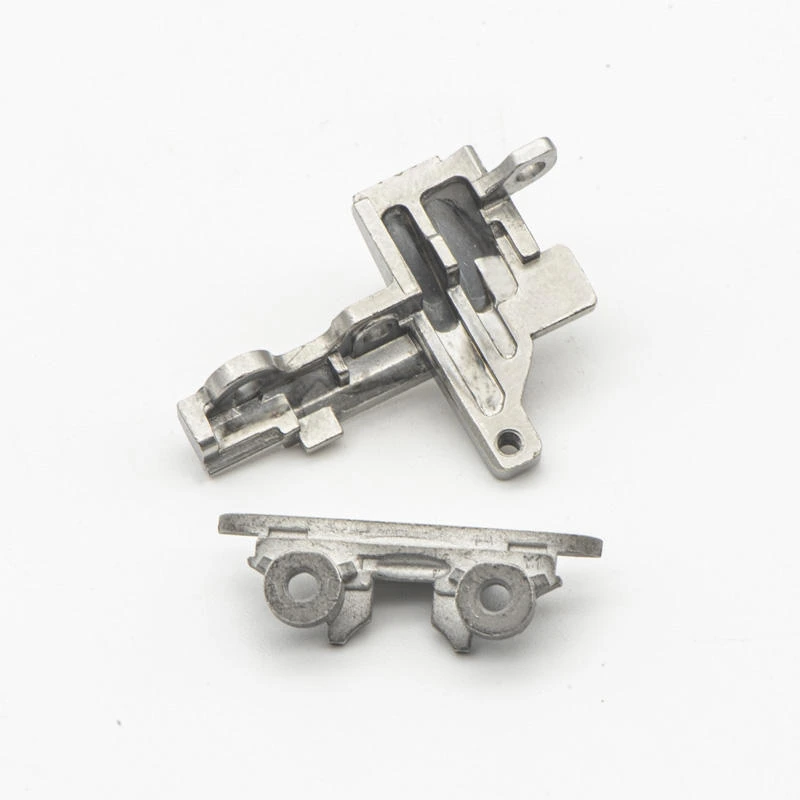
Kulaklık Kutusu Menteşe Detay Parçaları
Yerel delikler, kompakt geometri ve küçük montaj özellikleri, kalıplama, sinterleme ve son uyumu etkileme olasılığı en yüksek alanları göstermektedir.
Hassas Menteşe Parçalarında MIM ile İlgili Özellikler
Bu örnekler, MIM üretilebilirliği incelemesini haklı çıkarabilecek kompakt geometri, küçük delikler, eğimli veya görünür yüzeyler ve montaj odaklı özellikleri göstermektedir.
MIM Menteşe Bileşeni Değerlendirme Kapsamı
MIM değerlendirmesi, tam menteşe aksamları, onarım menteşeleri, standart donanım menteşeleri veya bitmiş menteşe modülleri yerine bireysel hassas menteşe bileşenleri için geçerlidir.
Kalıplama Öncesi Sonraki İnceleme Adımları
Parça ailesini onayladıktan sonra mühendisler, MIM uygunluğunu, yolluk yerleşimini, et kalınlığını, kritik delikleri, malzeme seçimini, yüzey gereksinimlerini, muayene referans noktalarını ve RFQ girdilerini incelemelidir.
MIM Hassas Menteşe Parçası Uygunluk Matrisi
İlk karar, parça geometrisinin MIM'den gerçekten faydalanıp faydalanmadığıdır. Bir menteşe parçası, yalnızca küçük veya hassas olduğu için iyi bir MIM adayı değildir. MIM, karmaşıklık, malzeme performansı, üretim hacmi ve fonksiyonel entegrasyonun kalıp, büzülme telafisi, bağlayıcı giderme ve sinterleme geliştirme ile muayene planlamasını haklı çıkardığı durumlarda değerli hale gelir.
| Menteşe Parça Türü | MIM Uygunluğu | MIM Neden Uygun Olabilir | Anahtar İnceleme Noktası |
|---|---|---|---|
| Menteşe kamları / tork kamları | Yüksek | Kompakt kavisli profil, yerel temas yüzeyleri, tekrarlanabilir geometri | Aşınma yüzeyi, besleme noktası konumu, sinterleme büzülmesi |
| Bağlantı kolları / döner kollar | Orta–Yüksek | Delikler ve kompakt özellikler içeren küçük yük taşıyan geometri | Düzlük, delik deformasyonu, sinterleme desteği |
| Delikli, yuvalı veya bosslu menteşe plakaları | Orta–Yüksek | Entegre delikler, yuvalar, çıkıntılar ve konumlandırma özellikleri | Plaka distorsiyonu, delik toleransı, datum stratejisi |
| Miniatür menteşe taşıyıcıları | Yüksek | Tek bir kompakt bileşende birleştirilmiş çoklu montaj özellikleri | Et kalınlığı, kalıp çıkış yönü, fonksiyonel yüzeyler |
| Kilitleme / konumlandırma elemanları | Yüksek | Küçük, karmaşık, tekrarlanabilir kavrama özellikleri | Temas yüzeyi mukavemeti, kenar durumu, çapak kontrolü |
| Kısa, özellik zengini pimler / mil benzeri parçalar | Koşullu | Yalnızca düz yüzeyler, kanallar, omuzlar veya dairesel olmayan özellikler mevcut olduğunda kullanışlıdır | Maliyet veya tasarım nedeni olmadan basit tornalanmış pimleri değiştirmeyin |
| Basit düz plakalar | Düşük | Genellikle damgalama veya işlemeye daha uygundur | Maliyet sınırı ve üretim yolu kontrolü |
| Uzun düz miller veya pimler | Düşük | Genellikle tornalama, soğuk şekillendirme veya taşlamaya daha uygundur | Düzlük, yuvarlaklık, maliyet ve proses uygunluğu |
MIM Hassas Menteşe Parçaları Nedir?
MIM hassas menteşe parçaları, küçük boyut, karmaşık şekil, mekanik dayanım, boyutsal tekrarlanabilirlik ve güvenilir montaj uyumu gerektiren kompakt menteşe mekanizmaları içindeki metal bileşenlerdir. Katlanabilir cihazlarda, dizüstü bilgisayarlarda, giyilebilir cihazlarda, kablosuz kulaklık kutularında, taşınabilir elektroniklerde, kompakt kamera mekanizmalarında, robotik eklemlerde, kompakt endüstriyel cihazlarda ve diğer küçük döner düzeneklerde kullanılabilirler.
Bunlar tam menteşe modülleriyle aynı değildir. Pratikte bir menteşe montajı, MIM parçalarını damgalanmış parçalar, işlenmiş pimler, tornalanmış miller, vidalar, yaylar, pullar, döküm parçalar, plastik parçalar veya diğer hassas bileşenlerle birleştirebilir. MIM, parça bazında değerlendirilmelidir çünkü aynı menteşedeki farklı bileşenler farklı üretim yollarına ait olabilir.
Tasarım incelemesi açısından bakıldığında, bir MIM menteşe parçası genellikle aşağıdaki özelliklerden en az birine sahiptir: karmaşık üç boyutlu geometri, küçük delikler veya yuvalar, kompakt yük taşıyan yapı, eğimli kam veya temas yüzeyleri, entegre konumlandırma özellikleri veya torku, aşınmayı, dönüşü veya montaj hizalamasını etkileyen yüzeyler.
Yaygın bir hata, tüm mekanizmaya “MIM menteşe” denmesidir. RFQ ve DFM incelemesi için daha faydalı soru, hangi bileşenin kalıplanması gerektiği, hangisinin işlenmesi gerektiği ve hangisinin damgalanmış veya tornalanmış olarak kalması gerektiğidir.
MIM, Hassas Menteşe Bileşenleri İçin Ne Zaman Uygundur?
MIM, menteşe bileşeni küçük, geometrik olarak karmaşık olduğunda ve tasarım doğrulamasından sonra orta ila yüksek hacimli üretime geçmesi beklendiğinde düşünülmelidir. Süreç, geleneksel işleme, damgalama, döküm veya tornalamanın parçayı daha ekonomik üretebildiği basit, düşük hacimli veya büyük parçalar için daha az çekicidir.
Küçük Karmaşık Geometri
MIM, her yüzeyi ayrı ayrı işlemeden kompakt profiller, kavisli yüzeyler, delikler, boss'lar, kaburgalar ve entegre özellikler oluşturabilir.
Kararlı Üretim Tasarımı
MIM, menteşe geometrisi doğrulandıktan ve proje tekrarlanan üretime doğru ilerledikten sonra daha pratik hale gelir.
Fonksiyonel Entegrasyon
En güçlü adaylar, işleme adımlarını azaltan, montaj parçalarını azaltan veya kompakt bir mekanizmada tekrarlanabilir geometriyi iyileştirenlerdir.
Kalıplamadan önceki temel soru, karmaşıklığın gerçek bir üretim değeri taşıyıp taşımadığıdır. Faydalı karmaşıklık, CNC operasyonlarını azaltabilir, birden fazla işlevi tek bir kalıplanmış bileşende birleştirebilir, partiden partiye tekrarlanabilirliği iyileştirebilir veya damgalama veya tornalama ile üretilmesi zor olan kompakt bir geometriyi mümkün kılabilir. Yalnızca kalıp sürgüleri, sıkı özellikler veya kozmetik risk ekleyen, ancak maliyeti veya montaj yükünü azaltmayan karmaşıklık MIM için uygun olmayabilir.
MIM'in Menteşe Parçaları İçin En İyi Seçenek Olmadığı Durumlar
MIM, CNC işleme, damgalama, basınçlı döküm veya tornalamanın evrensel bir alternatifi değildir. Güvenilir bir MIM incelemesi, MIM rotası dışında kalması gereken parçaları da belirlemelidir.
- Daha iyi maliyet verimliliğiyle damgalanabilen büyük, basit menteşe plakaları.
- Daha iyi düzlük kontrolü ile tornalanabilen, soğuk şekillendirilebilen veya taşlanabilen uzun düz pimler veya miller.
- Entegre geometrisi veya fonksiyonel yüzey avantajı olmayan basit düz braketler.
- Tasarım değişiklikleri sırasında CNC işlemenin daha hızlı ve daha esnek olduğu düşük hacimli prototipler.
- Yüzey görünümü, distorsiyon ve bitirme riskinin kararı domine edebileceği büyük kozmetik menteşe kapakları.
- Mobilya, kapılar veya basit mekanik muhafazalarda kullanılan genel donanım menteşeleri.
- Geometri, referans düzlemi şeması ve kritik yüzeyler dondurulmadan önce sık tasarım değişikliği olan parçalar.
Bu sınır önemlidir çünkü MIM, kalıp yatırımı, sinterleme büzülmesi telafisi, bağlayıcı giderme ve sinterleme kontrolü ile boyutsal doğrulama gerektirir. Parça basit olduğunda, ek proses yolu maliyeti artırabilir ancak işlevi iyileştirmez.
Hassas Menteşe Mekanizmalarında Kullanılan Yaygın MIM Parçaları
Nihai uygulanabilirlik, çizim geometrisi, malzeme, kritik boyutlar, kozmetik gereksinimler, üretim hacmi ve montaj işlevine bağlıdır. Parça adı tek başına güvenilir bir MIM kararı için yeterli değildir.
Menteşe Kamları / Tork Kamları
Menteşe kamları ve torkla ilgili kam parçaları, kompakt kavisli profiller, konumlandırma özellikleri, yerel temas bölgeleri ve tekrarlanan üretim gereksinimleri içerdiklerinde güçlü MIM adaylarıdır. Ana inceleme noktaları kam yüzey tanımı, aşınma bölgesi, yolluk izi konumu, sinterleme distorsiyon riski, yüzey kalitesi ve fonksiyonel profil için herhangi bir sinterleme sonrası boyutlandırma veya işleme gerekip gerekmediğidir.
Bağlantı Kolları / Döner Kollar
Küçük bağlantı kolları, kompakt yük taşıyan geometri, çoklu delikler, bosslar, nervürler veya düz olmayan özellikler içerdiklerinde uygun olabilir. Uzun ve ince kollar, ince kesitlerin ham parça taşıma, bağlayıcı giderme desteği, sinterleme distorsiyonu ve delik hizalaması kaymasına karşı hassas olması nedeniyle dikkatli inceleme gerektirir.
Delikli ve Yuvalı Menteşe Plakaları
Basit bir düz plaka genellikle güçlü bir MIM adayı değildir. Bir menteşe plakası, delikler, yuvalar, bosslar, yerel kalınlık değişiklikleri, kalıplanmış konumlandırma özellikleri veya çok düzlemli geometri içerdiğinde daha uygun hale gelir. Mühendislik incelemesi düzlük, delik konumu, duvar dengesi ve veri seçimine odaklanmalıdır.
Miniatür Menteşe Taşıyıcıları
Kompakt bir parçada duvarlar, nervürler, cepler, delikler, bosslar ve konumlandırma özelliklerini birleştiren minyatür taşıyıcılar güçlü adaylardır. DFM incelemesi minimum et kalınlığı, kalıp çıkış yönü, besleme stoğu akış yolu, bağlayıcı giderme desteği, sinterleme desteği ve muayene erişimini kapsamalıdır.
Kilitleme / Konumlandırma Elemanları
Kilitleme blokları, mandal parçaları ve konumlandırma elemanları genellikle menteşenin hissini, konumunu veya mekanik stabilitesini etkiler. Kalıplamadan önce temas yüzeyi durumu, kenar kalitesi, yerel mukavemet ve malzeme seçimi gözden geçirilmelidir. Yanlış yüzeydeki küçük bir çapak, flash veya kalıp giriş izi hareketi veya montaj hissini etkileyebilir.
Kısa, Özellikli Pimler / Mil Benzeri Parçalar
Kısa menteşe pimleri, yalnızca düzlükler, kanallar, omuzlar, kilitleme özellikleri veya dairesel olmayan geometri içerdiklerinde MIM için değerlendirilebilir. Basit uzun silindirik pimler genellikle tornalama, soğuk şekillendirme veya taşlama için daha uygundur. Mil benzeri parçalar için daha derin rehberlik için bkz. MIM miller ve pimler.
MIM Hassas Menteşe Parçalarının Kullanıldığı Yerler
MIM hassas menteşe parçaları, menteşenin mekanik hareketi, mukavemeti, alan verimliliğini ve tekrarlanabilir montajı birleştirmesi gereken kompakt ürünlerde en uygunudur. Cihaz uygulamaları, MIM menteşe bileşenlerinin yaygın olarak kullanıldığı yerleri göstermeye yardımcı olur, ancak tam bir menteşe montajı MIM, işleme, damgalama, tornalama, yaylar, bağlantı elemanları ve diğer süreçleri birleştirebileceğinden, üretim uygunluğu hala bireysel parça düzeyinde değerlendirilmelidir.
Katlanabilir Telefon Menteşe Parçaları
Katlanabilir telefon menteşeleri, küçük özelliklere, eğimli yüzeylere, yük taşıyan alanlara ve hizalama gereksinimlerine sahip kompakt mekanik bileşenler içerebilir. MIM, seçilmiş kamlar, taşıyıcılar, bağlantı elemanları, konumlandırma parçaları veya minyatür yapısal bileşenler için düşünülebilir.
Dizüstü Bilgisayar Menteşe Parçaları
Dizüstü bilgisayar menteşe mekanizmaları, mukavemet, kompakt geometri veya kararlı montaj uyumu gerektiren seçilmiş küçük metal bileşenler kullanabilir. Parça karmaşık geometri, çoklu özellik entegrasyonu veya yüksek hacimli tutarlılık gereksinimleri içerdiğinde MIM daha ilgili hale gelir. Bu kılavuz, özel olarak üretilmiş hassas menteşe bileşenleri için geçerlidir, bitmiş dizüstü bilgisayarlar için yedek veya onarım menteşeleri için değil.
Giyilebilir Cihaz Menteşe Parçaları
Giyilebilir cihazlar, kompakt boyut, korozyon direnci, yüzey durumu ve kullanıcı konforunun önemli olduğu küçük menteşe veya döner bileşenler kullanabilir. İlgili içerik: MIM giyilebilir cihaz parçaları.
Kulaklık ve Şarj Kutusu Menteşe Parçaları
Kulaklıklarda, şarj kutularında veya kompakt tüketici elektroniğinde bulunan küçük menteşeler; minyatür braketler, durdurucular, kilit detayları veya döner elemanlar içerebilir. MIM, geometri, mukavemet ve hacim süreci haklı çıkardığında değerlendirilebilir, ancak birçok basit parça damgalama veya işleme için daha uygun kalabilir.
Menteşe Parçaları için MIM ve CNC, Damgalama, Basınçlı Döküm ve Tornalama Karşılaştırması
En iyi süreç; parça geometrisi, üretim hacmi, tolerans gereksinimleri, yüzey gereksinimleri ve tasarımın stabil olup olmadığına bağlıdır. Pratik bir inceleme, genel bir süreç tercihiyle değil, menteşe çizimiyle başlamalıdır.
| Süreç | Menteşe Bileşenleri İçin En Uygun | Zayıf Uyum |
|---|---|---|
| MIM | Entegre özelliklere, kararlı geometriye ve yüksek üretim hacmine sahip küçük, karmaşık metal parçalar | Büyük basit parçalar, kararsız tasarımlar, düşük hacimli basit parçalar |
| CNC işleme | Prototipler, düşük hacimli parçalar, dar yerel özellikler, sık tasarım değişiklikleri | Birçok işlenmiş özelliğe sahip yüksek hacimli karmaşık küçük parçalar |
| Sac metal şekillendirme | Düz plakalar, ince sac parçalar, basit braketler, yüksek hacimli sac metal parçalar | Karmaşık 3D geometri, kalın kompakt parçalar, kavisli fonksiyonel yüzeyler |
| Basınçlı döküm | Daha büyük yapısal parçalar, gövdeler, bazı kompakt metal şekiller | Çok küçük yüksek mukavemetli hassas özellikler veya ince detaylı bileşenler |
| Tornalama / soğuk şekillendirme | Pimler, miller, burçlar, basit yuvarlak parçalar | Yuvarlak olmayan karmaşık özellikler, entegre çok yüzeyli geometri |
Parça geometrisi, sinterleme büzülmesi, et kalınlığı ve tolerans stratejisi için bkz. MIM için DFM. Bir menteşe bileşeni kompakt bir dişli sektörü veya senkronizasyon özellikleri içeriyorsa, bu özellikleri ayrı ayrı şu adresteki kriterleri kullanarak değerlendirin: MIM mikro dişliler.
MIM Hassas Menteşe Parçaları için DFM Riskleri
MIM menteşe parçaları, kalıplama öncesinde incelenmelidir çünkü küçük geometri değişiklikleri enjeksiyon kalıplama, ham parça taşıma, bağlayıcı giderme, sinterleme büzülmesi ve nihai montaj uyumunu etkileyebilir. Asıl sorun yalnızca parçanın kalıplanıp kalıplanamayacağı değil, aynı zamanda fonksiyonel yüzeylerin büzülme ve son işlemlerden sonra kararlı kalıp kalmayacağıdır.
| DFM Riski | Menteşe Parçaları İçin Neden Önemlidir | Takım Öncesi İnceleme |
|---|---|---|
| Temas veya kozmetik yüzeylerde kalıntı izi | Dönme, aşınma, görünüm veya montajı etkileyebilir | Kapısız yüzeyleri erken tanımlayın |
| İnce kollar veya plakalarda sinterleme bozulması | Düzlük, delik konumu ve montaj hizalamasını etkileyebilir | Duvar geçişlerini, destek stratejisini ve referans şemasını inceleyin |
| Delik deformasyonu | Pivot uyumu, pim uyumu, vida montajı veya dönme boşluğunu etkileyebilir | Delik boyutunu, konumunu, toleransını ve son işlem ihtiyaçlarını doğrulayın |
| Temas yüzeyi aşınması | Torku, hareket hissini veya hizmet ömrünü etkileyebilir | Malzeme, ısıl işlem, yüzey işleme ve yüzey durumunu inceleyin |
| Kritik yüzey belirsizliği | Tedarikçi ve müşteri farklı yüzeyleri optimize edebilir | Fonksiyonel, kozmetik, montaj ve kritik olmayan yüzeyleri net bir şekilde işaretleyin |
Temsili Mühendislik Senaryosu: Bir Temas Yüzeyinde Kalıp Yolluğu Kalıntısı
Kompakt bir MIM menteşe kamı boyutsal gereksinimlerini karşılıyordu, ancak monte edilmiş üniteler tutarsız dönme hissi gösteriyordu. Sorun, işlevsel bir kam-temas yüzeyinde bulunan küçük bir kalıp yolluğu kalıntısına kadar izlendi. Çizim parça geometrisini kontrol ediyordu, ancak o temas alanını kalıp yolluğu olmayan veya ayırma hattı olmayan bir yüzey olarak tanımlamıyordu.
Düzeltici eylem, kalıp yolluğunu temas yüzeyinden uzaklaştırmak, kritik işlevsel alanı açıkça tanımlamak ve kam profilinde kalıp yolluğu kalıntısı denetimini dahil etmekti.
Benzer menteşe parçaları için, DFM kalıplama öncesinde işlevsel, kozmetik, montaj ve kritik olmayan yüzeyleri ayırt etmelidir. Kalıp yolluğu konumu, ayırma hattı konumu ve yüzey bitirme gereksinimleri daha sonra her yüzeyin gerçek işlevine karşı gözden geçirilebilir.
MIM Menteşe Parçaları için Malzeme ve Yüzey İncelemesi
MIM menteşe parçaları için malzeme seçimi yüke, temas davranışına, korozyon ortamına, yüzey görünümüne, bitirme gereksinimlerine ve ısıl işlem uyumluluğuna dayanmalıdır. Menteşe bileşenleri tekrarlanan temasa, dönmeye, sürtünmeye, elleçlemeye ve ter veya neme maruz kalmaya maruz kalabilir, bu nedenle malzeme ve yüzey işlemi gerçek hizmet koşullarına uygun olmalıdır.
| Tipik Menteşe Özelliği | Gereksinim | İnceleme Yönü | Neden Önemlidir |
|---|---|---|---|
| Yük taşıyan bağlantı kolu veya taşıyıcı | Mukavemet ve yük direnci | Paslanmaz çelik, çökelme sertleşmeli paslanmaz çelik veya düşük alaşımlı çelik incelemesi | Deformasyonu ve montaj uyumunu kontrol altında tutarken kompakt yük taşıyan yapıları destekler |
| Giyilebilir veya elde taşınan menteşe bileşeni | Korozyon direnci | Paslanmaz çelik veya yüzey koruma incelemesi | Ter, nem, tekrarlanan kullanım ve görünür cihaz arayüzleri için önemlidir |
| Kam, durdurma bloğu veya konumlandırma elemanı | Aşınma/temas performansı | Malzeme sertliği, ısıl işlem, yüzey bitirme veya kaplama incelemesi | Tekrarlanan temas, menteşe hissi, tork tutarlılığı ve yerel yüzey hasarı riski için önemlidir |
| Görünür menteşe plakası veya açıkta kalan bileşen | Kozmetik yüzey | Parlatma, kumlama, kaplama, kontrollü görünür yüzey incelemesi | Kapı izi, ayırma hattı, parlatma yönü veya kaplama kusurlarının montaj sonrası görülebileceği durumlarda önemlidir |
Daha geniş malzeme seçimi için bkz. MIM malzemeleri. Performansa özel gereksinimler için bkz. aşınmaya dayanıklı MIM parçaları ve korozyona dayanıklı MIM parçaları.
Hassas Menteşe Bileşenleri için Muayene Noktaları
Muayene planlaması, parçanın menteşe mekanizmasında nasıl çalıştığını yansıtmalıdır. Eksiksiz bir muayene planı sadece tüm boyutları ölçmek anlamına gelmez. Kritik boyutları, montaj boyutlarını, temas yüzeylerini, kozmetik yüzeyleri ve proses hassasiyeti olan özellikleri ayırmalıdır.
Kalıplama öncesinde müşteri ve tedarikçi, her boyutu eşit derecede önemli görmek yerine CTQ özelliklerini tanımlamalıdır. Menteşe bileşenleri için yaygın CTQ kalemleri arasında pivot deliği konumu, referans yüzeyleri, temas yüzeyleri, torkla ilgili kam profilleri, görünür kozmetik bölgeler ve sinterleme sonrası ikincil işleme veya bitirme gerektirebilecek yüzeyler bulunur.

| Muayene Noktası | CTQ Seviyesi | Neden Önemlidir |
|---|---|---|
| Kritik delik çapı ve konumu | Yüksek | Pim uyumu, dönüş, montaj boşluğu ve hizalamayı etkiler |
| Düzlük | Orta–Yüksek | Montaj boşluğu kontrolü ve düzgün hareketi etkiler |
| Temas yüzeyi durumu | Yüksek | Aşınma, tork hissi ve tekrarlanabilirliği etkiler |
| Yolluk izi ve ayırma hattı | Orta–Yüksek | Kozmetik bölgeleri, sürtünme yüzeylerini veya montaj yüzeylerini etkileyebilir |
| Çapak / taşma / kenar durumu | Orta | Montajı, dokunsal hissi veya hareketi engelleyebilir |
| Boyutsal tutarlılık | Yüksek | Parti montajı ve üretim kararlılığını etkiler |
Temsili Mühendislik Senaryosu: Sinterleme Sonrası Delik Hizalama Sapması
Kompakt bir menteşe bağlantısı belirtilen delik çapını karşılıyordu, ancak montaj hizalaması sinterlemeden sonra değişiklik gösterdi. Sorun delik boyutunun kendisi değildi. Pivot deliğin etrafındaki dengesiz duvar kesitleri ve ince kol, özelliği sinterleme deformasyonuna ve destek koşullarına daha duyarlı hale getirdi.
Çizim, delik çapını kontrol ediyordu ancak montaj sırasında kullanılan fonksiyonel datum, eşleşen yüzey veya parça düzlüğü ile olan ilişkisini net bir şekilde tanımlamıyordu.
Düzeltme, fonksiyonel datum yapısını tanımlamak, gerektiğinde delik konumu ve düzlük kontrolleri eklemek ve sinterleme desteği ile muayene yöntemini birlikte gözden geçirmekti. Benzer menteşe parçaları için DFM, her boyutu bağımsız olarak ele almak yerine, delik konumunu, datum ilişkilerini, duvar dengesini, sinterleme desteğini ve son montaj koşulunu bir sistem olarak değerlendirmelidir.
MIM Hassas Menteşe Parçaları için RFQ Kontrol Listesi
MIM menteşe parçaları için faydalı bir RFQ, üretilebilirlik, kalıp, malzeme, tolerans, yüzey ve üretim incelemesi için yeterli bilgi sağlamalıdır. Parçada gizli montaj, tork, aşınma veya hareket gereksinimleri varsa, tek başına bir çizim yeterli olmayabilir.
| RFQ Girdisi | Neden Gereklidir |
|---|---|
| 2D çizim | Boyutları, toleransları, yüzey notlarını, referans noktalarını ve kritik özellikleri tanımlar |
| 3D CAD dosyası | Geometri, kalıp yönü, duvar geçişleri, büzülme riski ve kalıplanabilirliğin incelenmesine yardımcı olur |
| Malzeme gereksinimi | Mukavemet, korozyon, aşınma, ısıl işlem veya manyetik incelemeyi destekler |
| Tolerans notları | Sinterlenmiş toleransın yeterli olup olmadığını veya ikincil işlemlerin gerekli olup olmadığını değerlendirmeye yardımcı olur |
| Yüzey kalitesi gereksinimi | Kozmetik, sürtünme, kaplama veya montaj yüzeylerini tanımlar |
| Montaj pozisyonu | Hangi yüzeylerin fonksiyonel, görünür, temasla ilgili veya kritik olmadığını gösterir |
| Yıllık hacim | MIM kalıp ekonomisinin makul olup olmadığını belirlemeye yardımcı olur |
| Yük / tork / çevrim gereksinimi | Malzeme, temas yüzeyi, aşınma ve fonksiyonel riski değerlendirmeye yardımcı olur |
Özel Bir Menteşe Parçasını MIM İncelemesi İçin Nasıl Hazırlanır
Özel bir menteşe projesi için, gerçek MIM adayını belirleyerek, fonksiyonel ve kozmetik yüzeyleri işaretleyerek ve çevredeki hangi bileşenlerin işlenmiş, damgalanmış, tornalanmış veya başka işlemlerle üretilmiş olarak kalması gerektiğini teyit ederek başlayın.
MIM Adayını Belirleme
MIM adayını komple menteşe aksamından ayırın. Parçanın bir kam, taşıyıcı, bağlantı kolu, kilitleme elemanı, durdurma bloğu, braket, plaka veya kısa, özellik açısından zengin şaftla ilgili bir bileşen olup olmadığını belirleyin.
Fonksiyonel ve Kozmetik Yüzeyleri İşaretleyin
Temas yüzeylerini, görünür alanları, montaj datumlarını, delikleri, yuvaları, torkla ilgili yüzeyleri ve yolluk izi, ayırma hattı, çapak veya parlatma yönünün işlevi veya görünümü etkileyebileceği herhangi bir yüzeyi net bir şekilde işaretleyin.
İşlem Sınırını Onaylayın
Her menteşe ile ilgili parçayı MIM'e zorlamayın. Basit düz plakalar, uzun düz pimler ve erken düşük hacimli prototip parçalar damgalama, tornalama, talaşlı imalat veya diğer üretim yöntemleri için daha uygun olabilir.
Menteşe Parça Çiziminizi MIM İncelemesi İçin Gönderin
Bileşeniniz küçük, karmaşık, metal ve CNC işleme, damgalama, basınçlı döküm veya tornalama ile verimli bir şekilde üretilmesi zor olduğunda XTMIM ile iletişime geçin. Lütfen 2D çizim, 3D CAD dosyası, malzeme gereksinimi, tolerans notları, yüzey kalitesi gereksinimi, tahmini yıllık hacim, montaj pozisyonu ve herhangi bir yük, tork, aşınma veya çevrim gereksinimini sağlayın.
XTMIM'in mühendislik incelemesi, kalıplama, deneme üretimi veya seri üretim planlamasından önce MIM uygunluğu, kalıp yönü, besleme noktası konumu, bağlayıcı giderme ve sinterleme riski, malzeme seçimi, yüzey gereksinimleri, ikincil işlem ihtiyaçları ve muayene stratejisini değerlendirmeye yardımcı olabilir.
MIM Hassas Menteşe Parçaları Hakkında SSS
MIM ile komple menteşe montajları yapılır mı?
Genellikle hayır. MIM daha çok menteşe montajı içindeki seçilmiş küçük metal bileşenler için kullanılır; örneğin kamlar, taşıyıcılar, bağlantı kolları, kilitleme elemanları, durdurma blokları veya karmaşık braketler. Komple bir menteşe modülü ayrıca damgalanmış parçalar, işlenmiş pimler, vidalar, yaylar, pullar, miller, plastik parçalar veya döküm bileşenler içerebilir.
Hangi menteşe parçaları Metal Enjeksiyon Kalıplama için en uygundur?
En güçlü MIM adayları, entegre özelliklere, kompakt yük taşıma geometrisine, birden fazla delik veya yuvaya, kavisli temas yüzeylerine veya tekrarlanabilir konumlandırma özelliklerine sahip küçük, karmaşık metal parçalardır. Örnekler arasında menteşe kamları, minyatür taşıyıcılar, kilitleme elemanları, durdurma blokları, karmaşık menteşe plakaları, küçük braketler ve dairesel olmayan özelliklere sahip seçilmiş kısa mil parçaları bulunur.
Menteşe parçaları için CNC işleme ne zaman MIM'den daha iyidir?
CNC işleme genellikle düşük hacimli prototipler, erken geliştirme parçaları, sık tasarım değişiklikleri veya MIM kalıplamayı haklı çıkarmayan basit geometriler için daha iyidir. Ayrıca çok sıkı yerel özellikler veya sinterleme sonrası ikincil işlemler için CNC gerekebilir.
Katlanabilir telefon menteşe parçaları için MIM kullanılabilir mi?
MIM, özellikle karmaşık geometriye, kompakt yük yollarına, kavisli yüzeylere ve yüksek hacimli tekrarlanabilirlik gereksinimlerine sahip küçük parçalar olmak üzere seçilmiş katlanabilir telefon menteşe bileşenleri için kullanılabilir. Ancak komple menteşe mekanizması normalde tek bir MIM parçası değildir.
MIM menteşe parçaları için fiyat teklifi almak üzere hangi bilgilere ihtiyaç vardır?
Faydalı bir RFQ, 2D çizimler, 3D CAD dosyaları, malzeme gereksinimleri, tolerans notları, yüzey kalitesi gereksinimleri, yıllık hacim, montaj pozisyonu ve herhangi bir yük, tork, aşınma veya çevrim gereksinimini içermelidir.
MIM menteşe parçalarında yaygın DFM riskleri nelerdir?
Yaygın riskler arasında temas veya kozmetik yüzeylerde yolluk izi, ince kollar veya plakalarda sinterleme distorsiyonu, pivot özellikleri etrafında delik deformasyonu, montaj kenarlarında çapak veya flaş, temas yüzeyi aşınması, net olmayan fonksiyonel yüzeyler ve gerçekçi olmayan tolerans beklentileri yer alır.
Uzun menteşe pimleri MIM için iyi adaylar mıdır?
Basit uzun silindirik pimler genellikle güçlü MIM adayları değildir. Tornalama, soğuk şekillendirme veya taşlama genellikle daha uygundur. MIM, yalnızca kısa bir pim veya mil ile ilgili parça dairesel olmayan geometri, düzlükler, kanallar, omuzlar, kilitleme detayları veya entegre fonksiyonel özellikler içerdiğinde düşünülmelidir.
XTMIM Mühendislik İnceleme Kapsamı
XTMIM, hassas menteşe bileşenlerini MIM proses uygunluğu, parça geometrisi, malzeme seçimi, kalıp riski, yeşil parça elleçleme, bağlayıcı giderme, sinterleme büzülmesi, boyutsal kontrol, yüzey gereksinimleri, üretim fizibilitesi ve muayene planlaması açısından inceler.
Hassas menteşe parçaları için XTMIM, kalıplamadan önce çizim tabanlı inceleme önerir çünkü menteşe bileşenleri genellikle kritik delikler, temas yüzeyleri, kozmetik bölgeler, ince kesitler ve montaj ilişkileri içerir ve bunlar yalnızca parça adından değerlendirilemez.
MIM Menteşe Değerlendirmesi İçin Teknik Referanslar
Genel MIM uygunluğu, yalnızca parça adına değil, tasarıma, malzemeye, proses kabiliyetine, üretim hacmine ve bileşen maliyetine bağlıdır. MIM ile Tasarım malzeme performansı, şekil karmaşıklığı, üretim miktarı ve maliyet etrafındaki aday seçimini kapsar, aynı zamanda MPIF standart kaynakları MIM malzeme standartları, açıklayıcı notlar ve tanımlar sunar.
The EPMA MIM proses genel bakışı toz ve bağlayıcı besleme stoğu, kalıplama, bağlayıcı giderme ve sinterleme dahil olmak üzere temel MIM rotası için geçerlidir. Malzeme spesifikasyonları için, ASTM B883-24 belirtilen Metal Enjeksiyon Kalıplı malzemeleri kapsar, oysa ISO 22068:2012 sinterlenmiş MIM malzemeleri için kimyasal, mekanik ve fiziksel gereksinimleri belirtir.
Bu referanslar genel mühendislik incelemesini destekler, ancak projeye özel çizimlerin, malzeme veri sayfalarının, üzerinde anlaşılan muayene planlarının veya müşteri kabul kriterlerinin yerini almaz. Hassas menteşe parçaları için nihai kabul, müşteri çizimine, 3D CAD modeline, malzeme gereksinimine, kritik boyutlara, fonksiyonel yüzey tanımlarına, kozmetik gereksinimlere, montaj koşullarına, üretim hacmine ve tedarikçi proses yeteneğine dayanmalıdır.