
Metal Enjeksiyon Kalıplama Tıbbi Cihazlarda Nerede Kullanılır?
Metal enjeksiyon kalıplama, cerrahi görüntüleme sistemleri, infüzyon pompaları, ortopedik cerrahi aletleri, işitme cihazları ve seçilmiş cerrahi alet mekanizmalarındaki kompakt bileşenler için kullanılır. MIM, tek bir metal parçada birden fazla özelliği birleştirebilir, ancak eşleşen yüzeyler, iç geçitler ve temas alanları hala işleme, yüzey bitirme veya muayene gerektirebilir. Adı geçen projeler, XTMIM müşteri projeleri değil, diğer üreticilerin yayınlanmış endüstri örnekleridir.
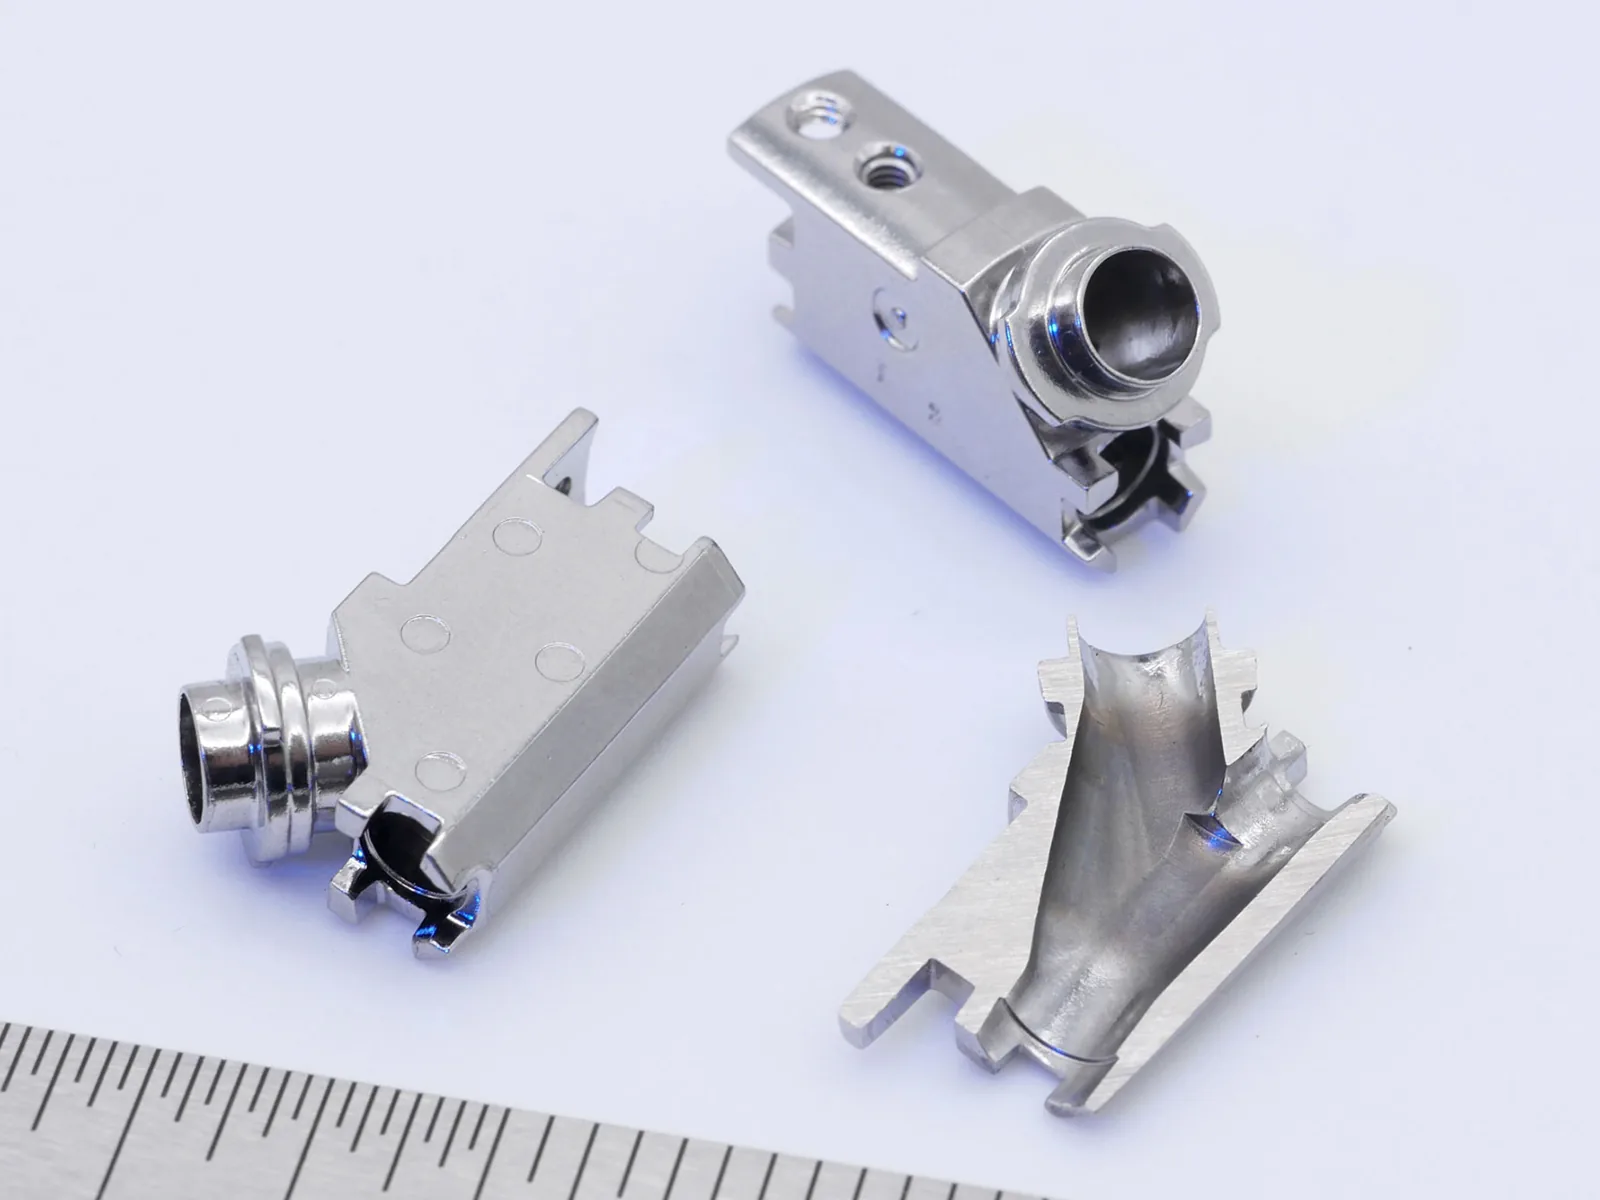
Cerrahi Kamera K-Yuvası: Kaynaklı Montaj Yerine Tek Parça Bağlantı
Bir dijital cerrahi kamera K-montajı, kablo konektörleri için pürüzsüz bir yol sağlarken kamerayı doğru bir şekilde konumlandırmalıdır. Belgelenmiş bir MIM vakasında, önceki tasarım iki birleştirilmiş metal parçadan oluşuyordu. MIM-17-4 PH (H900), orijinal kaynak arayüzünü ortadan kaldırarak sorunlu keskin kenarlar oluşturan entegre bir bileşen olanağı sağladı. Y şeklindeki iç kısım, çapak kontrolü için çoklu kayar kalıp ve distorsiyonu sınırlamak için özel sinterleme destekleri gerektiriyordu. Bu nedenle tek parça tasarım, hem kenar kalitesi kontrolüne hem de sinterleme sonrası stabil geometriye bağlıydı.
Sektör kanıtı: Metal Enjeksiyon Kalıplama Derneği — Cerrahi Kamera için K-Montaj.
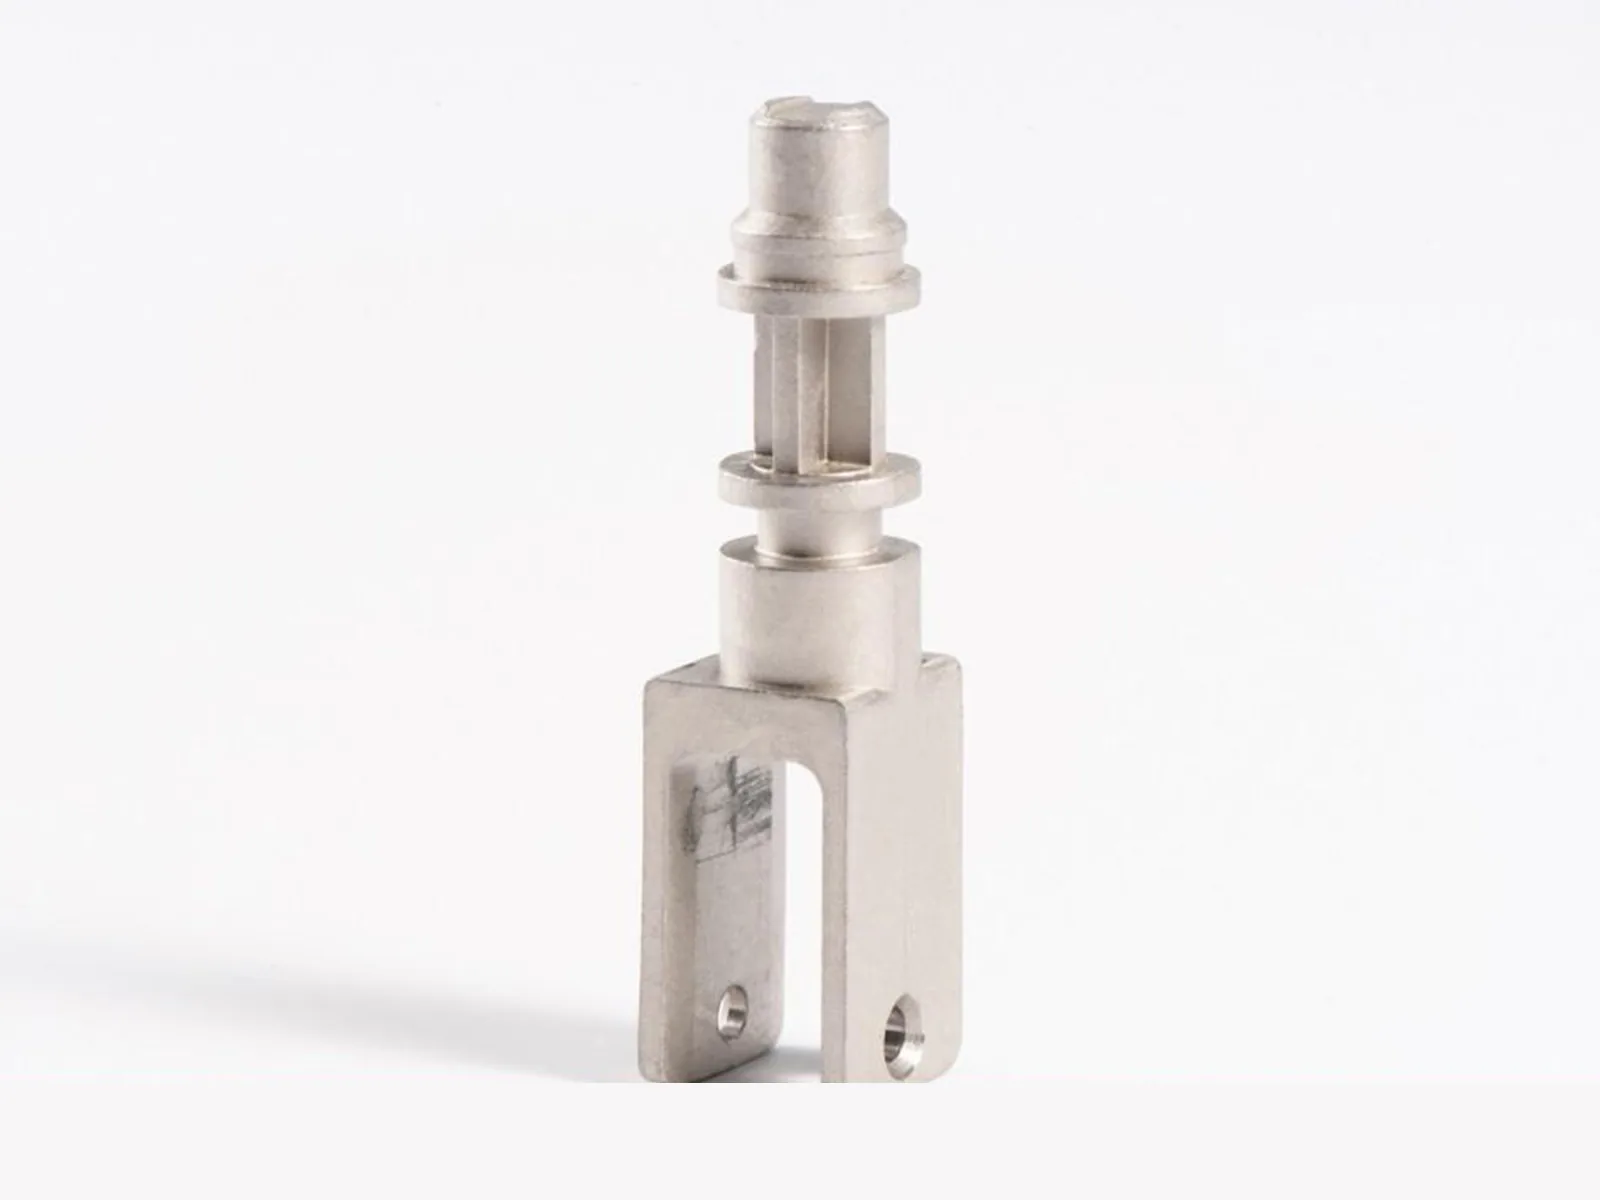
IV İnfüzyon Pompası Kapı Mandalı: İkincil Montajlı Kalıplanmış Bir Mekanizma
Bir infüzyon pompası mandalı, eşleşen bir bileşeni tutan mekanizmanın bir parçasıdır. Üretim başarısı, temas geometrisine, mandal ve eşleşen özelliklerin göreceli konumlarına ve güvenilir nihai montaja bağlıdır. Yayınlanmış 304L paslanmaz çelik tasarımda MIM, karmaşık ana geometriyi oluşturdu; işlevsel mekanizmayı tamamlamak için hala küçük talaşlı işleme ve makara-perçin montajı gerekiyordu. Mandal kilitlemesi ve bileşen düzeyindeki kabul kriterleri cihaz tasarımcısı tarafından tanımlanmalıdır.
Sektör kanıtı: Metal Enjeksiyon Kalıplama Derneği — Pompa Mandalı.
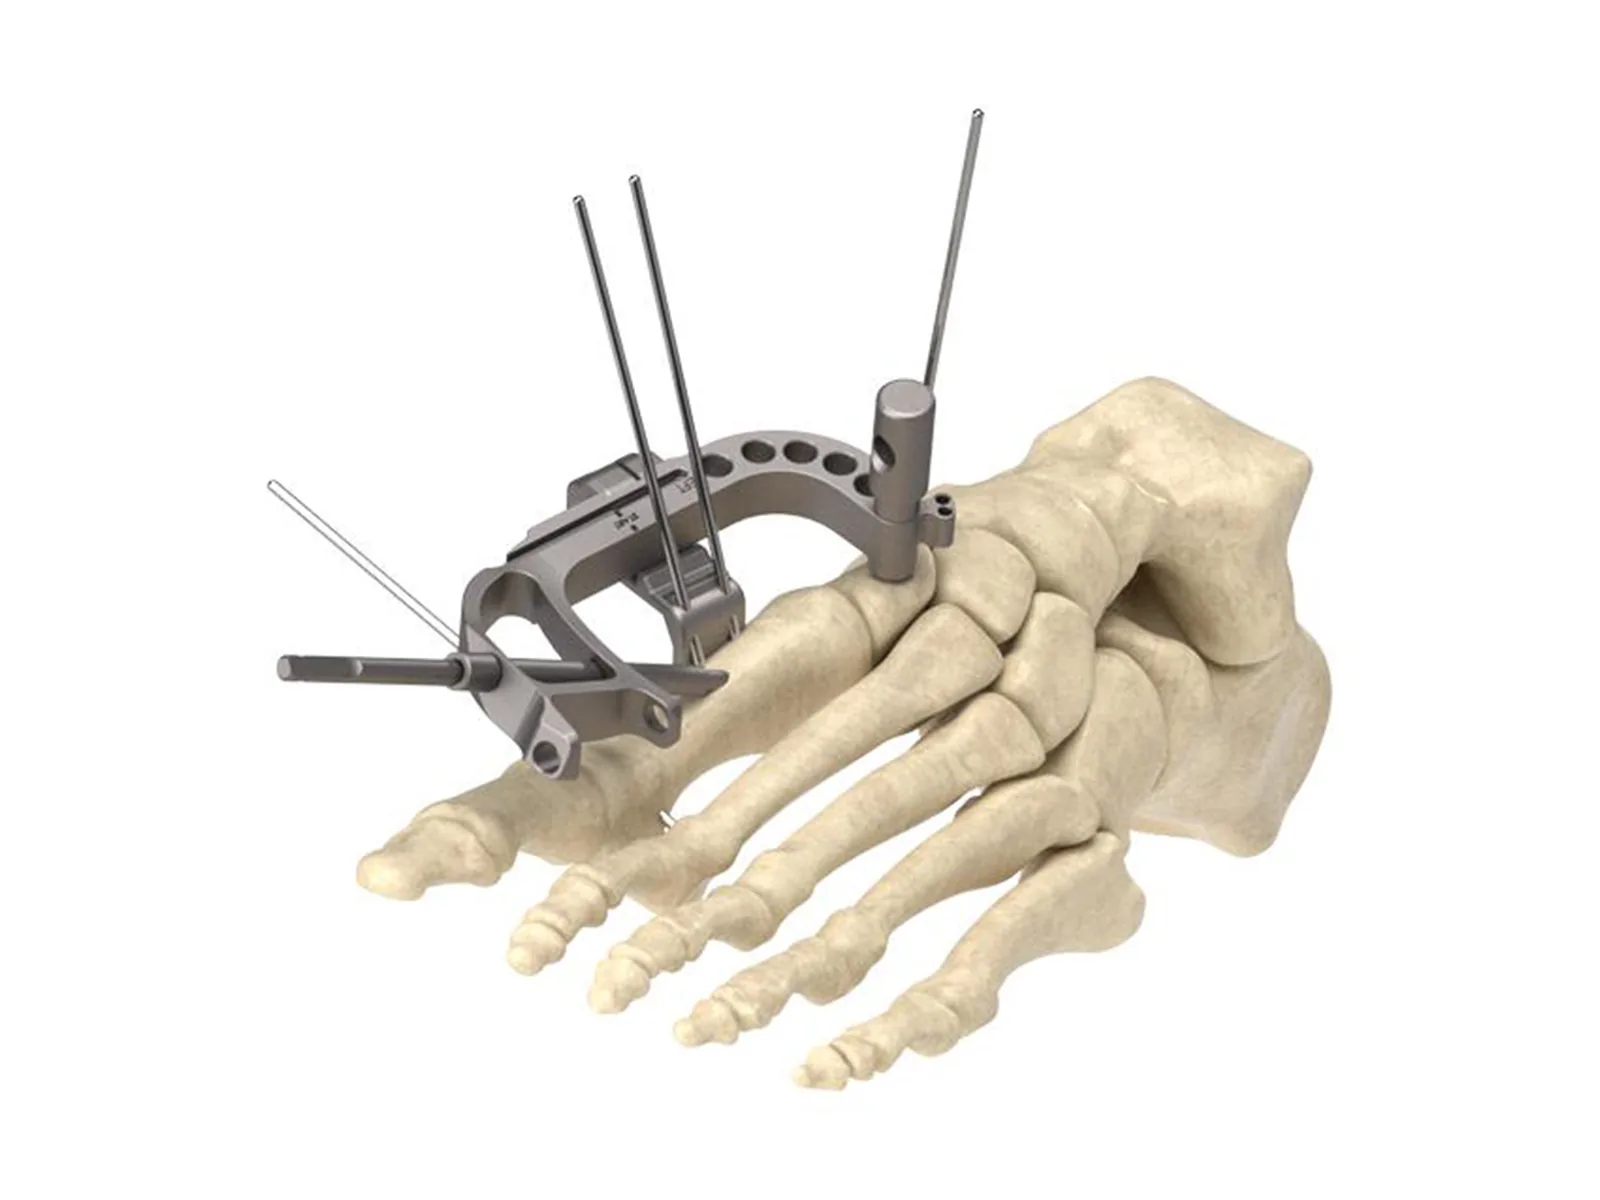
Ortopedik Cerrahi Rehber Çerçevesi: Karmaşık Açılar ve Yüksek Nihai Durum Talepleri
Bir cerrahi kılavuz sıkıştırma çerçevesi, bir ayak prosedürü sırasında bir hedefleme matkap kılavuzunu tutar ve hizalar. Belgelenmiş bir MIM-420 paslanmaz çelik çerçeve, basit bir talaşlı işleme rotasıyla ekonomik olarak oluşturulması ve bitirilmesi zor olan açılı deliklere sahip dikdörtgen bir açıklığı birleştirir. Yayınlanan üretim dizisi, özel takım, sıcak izostatik presleme (HIP), boyutlandırma, yerel delme ve havşa açma, ısıl işlem ve pasivasyon içerir. Açılı kılavuz özellikleri ve bitmiş mekanik özellikler, tam üretim dizisini belirledi. HIP ve listelenen bitirme işlemleri, belirtilen projeye özgüydü; yeni bir tedarikçi için kullanılabilirlikleri doğrulanmalıdır.
Sektör kanıtı: Metal Enjeksiyon Kalıplama Derneği — Sıkıştırma Çerçevesi. Eşlik eden resim bir uygulama çizimidir, fabrika fotoğrafı değildir.
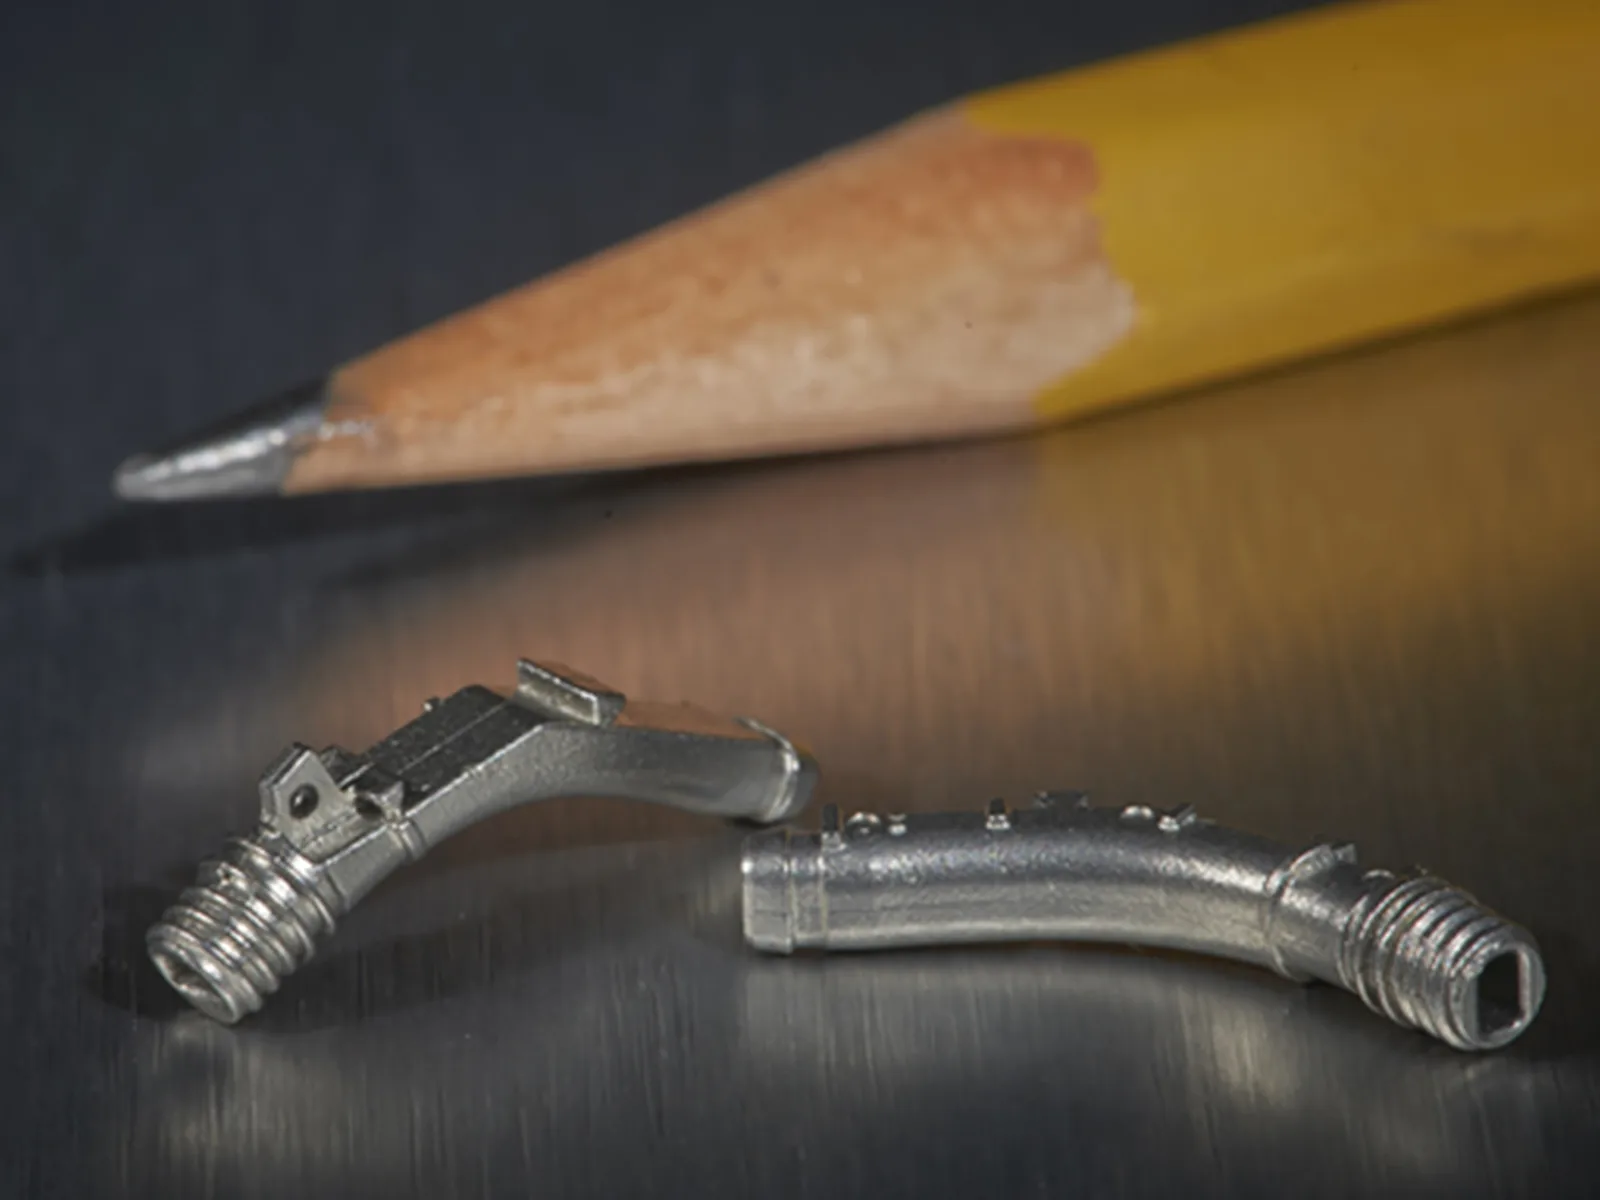
İşitme Cihazı Ses Tüpü: Minyatür Fonksiyonel Bir Geçiş
Bir işitme cihazı ses tüpü, çok küçük metal bir formda fonksiyonel bir iç geçide sahiptir. Phonak için üretilen, yayınlanmış bir endüstri ödülü örneğinde 316 paslanmaz çelik kullanılmış ve karmaşık şekli sinterlenmiş halde elde edilmiş, ardından belirtilen yüzey kalitesi için cam bilye püskürtme işlemi yapılmıştır. Dış şekil başarıyla oluşturulmuş olsa bile, geçiş geometrisi, iç durumu, yüzey kalitesi ve cihaz tarafından tanımlanan akustik gereksinimlerin hala belirtilmesi ve kontrol edilmesi gerekmektedir. Net şekle yakın üretim, bu minyatür geometri için gereken talaşlı imalatı azaltabilir.
Sektör kanıtı: PIM International — Tıbbi MIM Sektörü Uygulamaları (2014 MPIF ödül örneği).
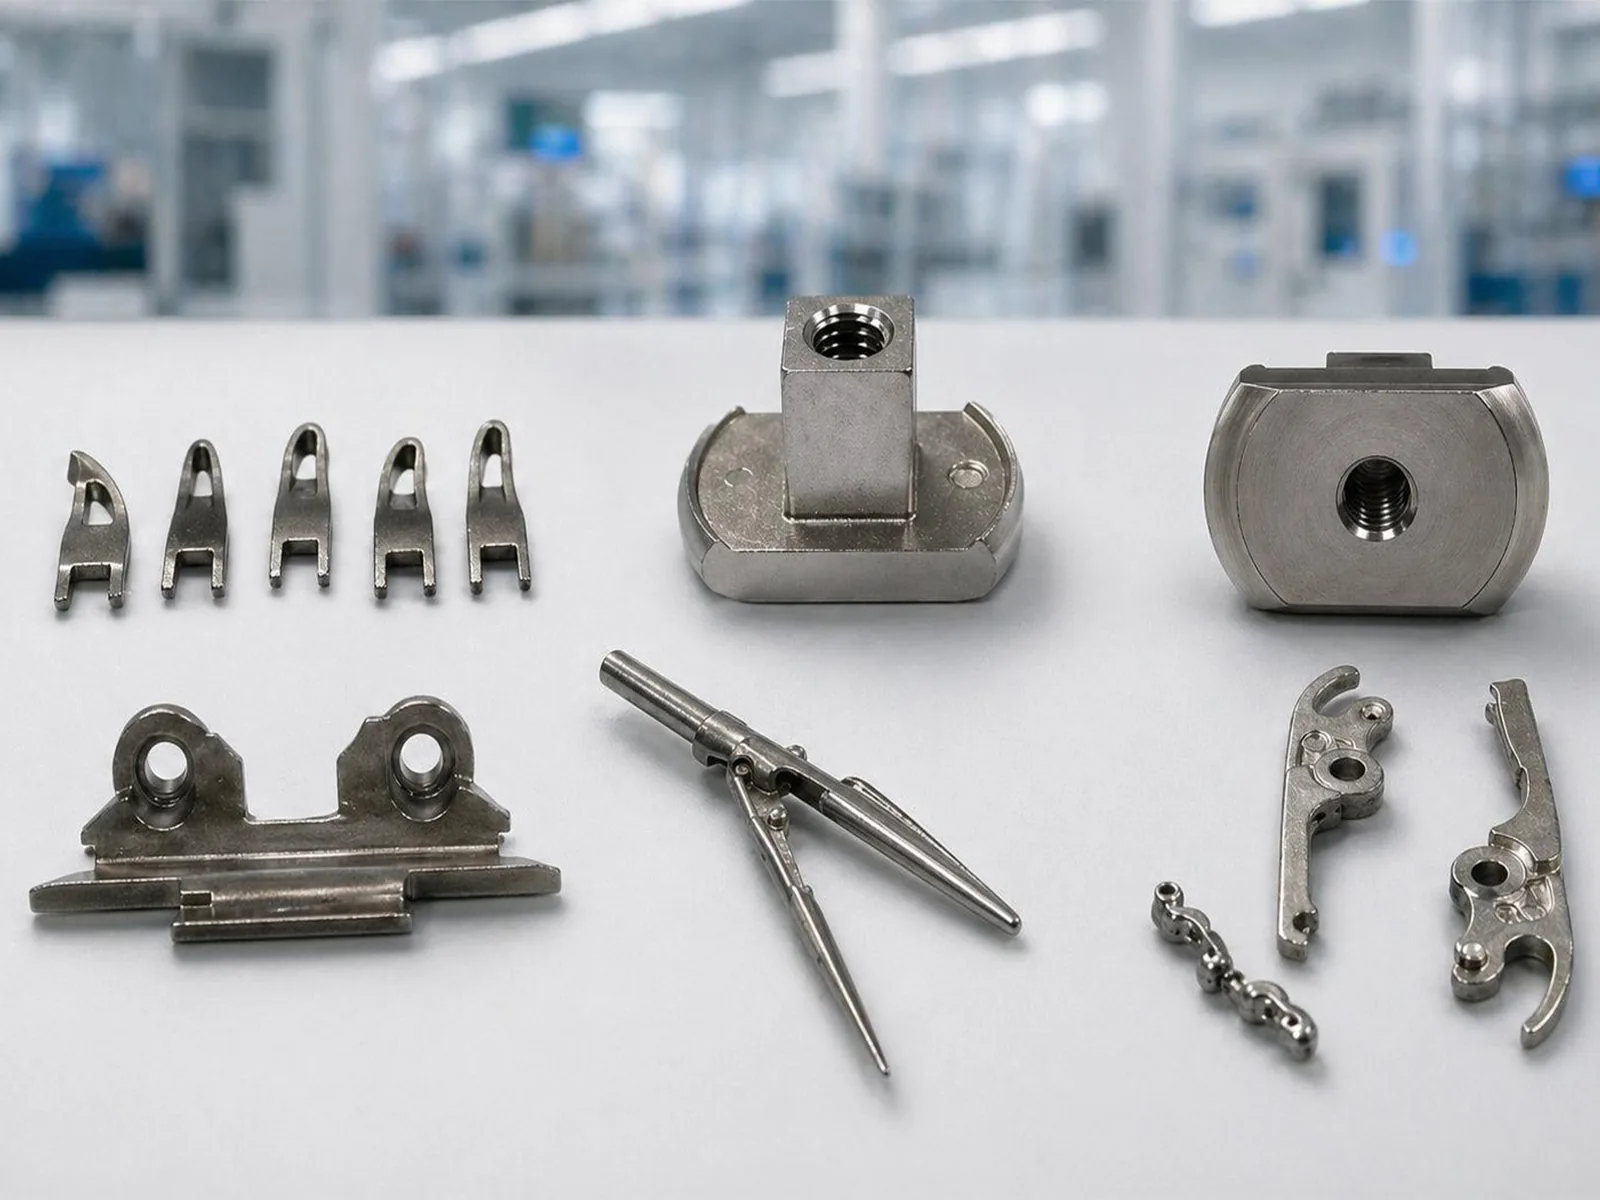
Cerrahi Alet Mekanizmaları: Temsili Küçük Metal Donanımlar
Kompakt cerrahi alet mekanizmaları, çatallı kavrama özellikleri, pivotlar, bağlantılar, taşıyıcılar ve tutma detayları içerebilir. Bu tür şekiller, birden fazla küçük özelliğin tekrarlı üretilen bir metal bileşene entegre edildiği durumlarda bir MIM fizibilite incelemesini haklı çıkarabilir. Temel sorular, parçaların hareket edip etmediği veya eşleşen bileşenlere karşı kilitlenip kilitlenmediği, hangi kenarların fonksiyonel olduğu ve hangi deliklerin veya yuvaların sinterleme sonrası kontrol gerektirdiğidir. Fotoğraf, çeşitli küçük metal bileşenleri göstermektedir; her bir öğe için belirli cihaz kullanımı ve üretim rotası doğrulanmamıştır.
Neden Tıbbi Cihaz Bileşenleri İçin MIM Seçiliyor?
Tıbbi cihaz üreticileri, yalnızca kalıplanmış ham parça için değil, bitmiş, denetlenmiş bileşen için bir üretim rotası seçerler. Kamera yuvası örneğinde, tek bir MIM şekli kaynaklı iki parçalı bir bağlantının yerini almış ve sorunlu ek yerinin kenarını çözmüştür. Pompa mandalı örneğinde, MIM ana metal geometriyi üretirken talaşlı imalat ve montaj gerekli kalmıştır. İşitme cihazı örneği, makineyle işlenmesi zor çok küçük geçişlerin net şekle yakın nasıl oluşturulabileceğini göstermektedir. Bu durumlar farklı üretim faydaları sunar; hiçbiri MIM'in evrensel olarak CNC'den daha ucuz veya daha hassas olduğunu göstermez.
MIM, kompakt bir parçanın birden fazla üç boyutlu özelliği birleştirdiği, istikrarlı tekrar talebi olduğu ve genel geometrisinin büyük bir kısmını sinterlenmiş halde bırakabildiği durumlarda daha güçlü bir aday haline gelir. Kalıp maliyeti, kalıplama, bağlayıcı giderme, sinterleme, yüzey işlemleri, denetim, hurda riski ve kalan talaşlı imalat veya montaj ile birlikte değerlendirilmelidir. İstikrarlı bir tasarım ve üretim tahmini, parça karmaşıklığı kadar önemlidir.
MIM Ne Zaman En İyi Üretim Seçimi Değildir?
Tasarımın hala değişmekte olduğu, kalıpların tekrarlı siparişler üzerinden amorti edilemediği, parçanın nispeten büyük ve basit olduğu veya fonksiyonel yüzeylerin neredeyse tamamının hassas kesim gerektirdiği durumlarda karar daha az elverişli hale gelir. Bu projeler için CNC talaşlı imalat veya karma bir rota, erken aşama riskini azaltabilir. Çizime dayalı bir maliyet ve fizibilite karşılaştırması, sabit bir sipariş hacmi eşiği uygulamaktan daha güvenilirdir.
Kalan tablo sütunlarını görüntülemek için yana kaydırın.
| Parça ve program durumu | Değerlendirme rotası | Mühendislik nedeni |
|---|---|---|
| Tekrarlayan talebi olan küçük, karmaşık geometri | MIM | Birden fazla özellik, kalıp ekonomisi üretim geneline yayılarak birlikte oluşturulabilir. |
| Karmaşık gövde ancak birkaç hassas yuva, delik veya datum | MIM + seçici işleme / boyutlandırma | Tüm parça yerine kritik arayüzler için daha sıkı kontrol ayırın. |
| Prototip tasarımı sık sık değişiyor veya talep çok düşük | CNC veya başka bir düşük maliyetli kalıp rotası | Kararsız bir tasarımı sert kalıplara kilitlemekten kaçının. |
| Göreceli olarak büyük, basit metal geometri | CNC veya uygun başka bir şekillendirme yöntemi | Şekil, MIM kalıplama ve sinterleme kontrolünü haklı çıkarmayabilir. |
| Neredeyse tüm yüzeyler sıkı nihai toleranslara göre işlenmelidir | Tüm rotaları dikkatlice karşılaştırın | MIM, kapsamlı ikincil işlemlerden sonra çok az net fayda sağlayabilir. |
Tıbbi MIM Bileşenlerinde Kritik Özellikler ve Üretim Riskleri
Tıbbi bir bileşen, tekdüze sıkı toleranslı bir nesne olarak ele alınmamalıdır. Kaliteye Kritik (CTQ) özellikler uyumu, hareketi, konumlandırmayı, teması veya tanımlanmış bir cihaz fonksiyonunu doğrudan etkileyen özelliklerdir. Bu özellikleri genel geometriden ayırmak, ekibin sinterlenmiş boyutları, boyutlandırmayı, yerel işlemeyi, çapak almayı, yüzey işlemesini ve muayeneyi uygun şekilde tahsis etmesini sağlar. Fonksiyonel bir neden olmaksızın her boyuta işlem seviyesinde tolerans atanmamalıdır.
Bunlar, yayınlanmış projelerden veya XTMIM siparişlerinden belgelenmiş kusurlar değil, potansiyel tasarım ve üretim riskleridir. Kalıplamadan önce, cihaz sahibi ve tedarikçi bunları fonksiyonel datumları, gerekli proses kontrollerini, ikincil işlemleri ve kabul kontrollerini tanımlamak için kullanabilir.
Kalan tablo sütunlarını görüntülemek için yana kaydırın.
| Cihaz bileşeni / fonksiyonu | Kontrol edilmezse ne yanlış gidebilir | Ana üretim nedeni veya mekanizması | DFM ve kabul planı neyi tanımlamalıdır |
|---|---|---|---|
| Cerrahi kamera K-montajı: kablo yönlendirme ve konumlandırma | Geçiş yerinde flaş veya çapak, hizalanmamış montaj, bozuk arayüz | Kesişen takım-kaydırıcı özellikleri, keskin geçişler, sinterleme bozulması | Eşleşen referans noktaları; izin verilen kenar koşulu; kontrollü dişli ve kablo boşluk özellikleri; sinterleme desteği; konum ve kenar denetimi |
| İnfüzyon pompası kapı mandalı: tekrarlanan kavrama ve tutma | Zayıf kavrama, enterferans, düzensiz aşınma, zor silindir/perçin montajı | Yerel büzülme varyasyonu, fonksiyonel yuvalarda yetersiz boşluk, kalıplanmış ve monte edilmiş özellikler arasında uyumsuzluk | Kavrama geometrisi ve fonksiyonel test; silindir/perçin arayüzü; yerel olarak işlenmiş özellikler; monte edilmiş durumun denetimi |
| Ortopedik cerrahi kılavuzu: açılı kılavuz hizalaması | Delik açısı hatası, konumlandırma hatası, yetersiz son mekanik durum | Zor çok yönlü geometri, sinterleme sonrası hareket, son işlem/ısıl işlem etkileri | Fonksiyonel delik eksenleri ve datumlar; boyutlandırma/işleme sırası; son sertlik ve yüzey gereksinimleri; müşteri tanımlı kılavuz performansı |
| İşitme cihazı ses tüpü: minyatür ses geçişi | Yanlış geçiş formu, yerel tıkanıklık, istenmeyen yüzey değişiklikleri | İnce iç geometri, işlem kalıntısı veya eksik özellik oluşumu, son işlem etkileri | Geçiş geometrisi ve incelenebilirliği; iç/yüzey durumu; izin verilen son işlemler; cihaz seviyesinde mal sahibi tarafından akustik kabul |
| Küçük enstrüman mekanizmaları: menteşe veya kayar arayüz | Sıkışma, aşırı boşluk, tutarsız temas | İnce özellik geçişleri, büzülme dağılımı, yerel deformasyon, çapak hassasiyetli temas alanları | Pivot/yuva geometrisi; yerel referans noktası yapısı; eşleştirme testi; risk temelli ikincil yüzey işlemleri tahsisi |
Örneğin, minyatür bir pivot, ince bir geçişi, konumlandırma özelliğini ve birkaç hassas toleranslı arayüzü birleştirebilir. Tüm boyutlar kritik olarak işaretlenirse, kalıp düzeltme, fikstürleme, ikincil işleme ve ölçüm gereksiz yere karmaşık hale gelir. Daha iyi bir başlangıç noktası, fonksiyonel referans noktalarını tanımlamak, uyum sağlaması gereken boyutları fonksiyonel olmayan yüzeylerden ayırmak ve yerelleştirilmiş yüzey işlemesini belirtmeden önce sinterlenmiş rotanın makul olarak neyi tutabileceğini gözden geçirmektir.
Tıbbi MIM için Malzeme ve Son Yüzey Gereksinimleri
Tek başına bir alaşım adı, tıbbi uygunluğu sağlamaz. Yukarıdaki yayınlanmış endüstri örnekleri, bir kamera montajı için 17-4PH, bir pompa mandalı için 304L, cerrahi kılavuz çerçevesi için 420 paslanmaz çelik ve işitme cihazı ses tüpü için 316 paslanmaz çelik içermektedir. Bu seçimler, her kategorideki her cihaz için evrensel bir malzeme reçetesi değil, belgelenmiş örneklere karşılık gelir. belgelenmiş örnekler, her cihaz için evrensel bir malzeme reçetesi değil.
Kalıplama öncesinde, cihaz sahibi ve tedarikçi, gerekli olanı belirlemelidir nihai durum olmalıdır: malzeme spesifikasyonu ve özellikleri, ilgili durumlarda ısıl işlem durumu, korozyon veya aşınma maruziyeti, pürüzlülük ve kenar durumu, parlatma veya pasivasyon, temizleme maruziyeti ve kabul yöntemi. İşlenmiş bir tasarımdan devredilen bir kalite sınıfı, MIM sinterleme ve son işlem sonrası yeniden değerlendirilmesi gerekebilir. Yeniden kullanılabilir bir alet veya hastayla temas eden bir bileşen için, amaçlanan temizleme, sterilizasyon ve temas koşulları da müşteri liderliğinde değerlendirilmelidir. Bazı özellikler sinterlenmiş olarak kalabilir; diğer fonksiyonel bölgeler işleme, boyutlandırma, sonlandırma veya alternatif bir üretim rotası gerektirebilir.
Kalıp salımından önce, önerilen sinterleme, ikincil işlem ve muayene rotası, gerekli olanlara karşı değerlendirilmelidir bitmiş parça özellikleri, sadece nominal alaşım sınıfına veya kalıplanmış geometriye göre değil.
Tıbbi MIM Parçaları İçin Muayene ve Kalite Gereksinimleri
Bir muayene planı, çizimde tanımlanan işlevleri takip etmelidir. Kamera yuvası için bu, kablo kenarı durumu ve montaj arayüzlerinin konumu anlamına gelebilir; pompa mandalı için kavrama ve monte edilmiş arayüzler; kılavuz çerçeve için kılavuz deliği yönelimi ve son durumu; ve ses tüpü için geçiş ve yüzey durumu anlamına gelebilir. Ölçüm yöntemleri, numune alma planı ve kabul sınırları, belirli cihaza ve çizime göre üzerinde anlaşılmalıdır.
Üretim kalıbı serbest bırakılmadan önce, müşteri ve üretici Kritik Kalite Özellikleri (CTQ'lar), referans noktaları, kabul kriterleri, ölçüm yöntemleri, numune ve üretim kontrolleri, parti tanımlama ve gerekli herhangi bir üretim kaydı üzerinde anlaşmalıdır. Muayene bir özelliğe güvenilir bir şekilde erişemiyorsa, bu sınırlama kalıp tamamlandıktan sonra değil, tasarım incelemesi aşamasında ele alınmalıdır. Dokümantasyon ve izlenebilirlik, satın alma ve kalite gereksinimlerinde belirtilmeli; “tıbbi” etiketinden varsayılmamalıdır.”
Tıbbi Parça Üretimi ve Cihaz Seviyesi Doğrulama Karşılaştırması
Parça üretilebilirliği ve tam tıbbi cihaz yeterliliği farklı kararlardır. XTMIM, üretim hizmetleri kapsamında teknik resmi, önerilen MIM rotasını, anlaşılan parça toleranslarını, ikincil işlemleri ve muayene fizibilitesini inceleyebilir. Tıbbi cihaz üreticisi veya sorumlu cihaz sahibi, kullanım amacını, geçerli düzenleyici gereksinimleri, cihaz seviyesi fonksiyonel kabulü ve gerekli herhangi bir biyolojik, temizleme veya sterilizasyon doğrulamayı belirlemelidir. Tedarikçi yeterliliği ve kayıtlar için sorumluluklar da fiili proje sözleşmesinde tanımlanmalıdır.
Kalan tablo sütunlarını görüntülemek için yana kaydırın.
| Karar Alanı | XTMIM Üretim İncelemesi veya Anlaşılan Teslim Edilebilirler | Tıbbi Cihaz Sahibi / Müşteri Sorumluluğu |
|---|---|---|
| Geometri, Malzeme ve Proses Rotası | MIM uygunluğunu, kalıp/sinterleme risklerini, son durum fizibilitesini ve önerilen ikincil işlemleri değerlendirin. | Amaçlanan fonksiyonu, performans sınırlarını, onaylanmış spesifikasyonları ve değişiklik kontrollerini belirleyin. |
| Parça Kritik Kalite Özellikleri (CTQ) ve Muayene | Üretilebilir tolerans dağılımı önerin ve anlaşılan kapsam dahilinde fizibil yöntemleri / kayıtları onaylayın. | Fonksiyonel kabul, numune alma ve dokümantasyon gereksinimlerini tanımlayın; parça kabulünü onaylayın. |
| Hasta teması, temizleme/sterilizasyon ve düzenleyici onay | Müşteriden gelen gereksinimlere göre üretim etkilerini inceleyin; cihaz düzeyinde yeterlilik varsaymayın. | Gerekli risk temelli değerlendirmeleri, geçerlilikleri, tedarikçi yeterliliklerini ve cihaz düzenleyici eylemleri gerçekleştirin veya ayarlayın. |
FDA'nın ISO 10993-1 hakkındaki kılavuzu, biyolojik değerlendirmenin, uygulanabilir olduğunda, yalnızca nominal başlangıç malzemesini değil, aynı zamanda nihai bitmiş cihazı ve üretimle ilgili değişiklikleri de dikkate aldığını açıklamaktadır. Böyle bir değerlendirmenin gerekli olup olmadığı, gerçek temasa ve amaçlanan kullanıma bağlıdır ve sorumlu cihaz ekibi tarafından belirlenir. FDA referansı: Biyouyumluluk Temelleri.
XTMIM Tıbbi Cihaz Bileşenlerini MIM İçin Nasıl İnceler
Bir tıbbi bileşen sorgusu için XTMIM, parça geometrisini, malzeme ve besleme stoğu fizibilitesini, kalıplanabilirliği, bağlayıcı giderme ve sinterleme risklerini, kritik özellikleri, ikincil işlemleri ve muayene gereksinimlerini değerlendirmeden önce çizimi ve amaçlanan işlevi inceler. Bu girdiler, üretim rotasını tanımlamaya ve temel kısıtlamaları çözmeye yardımcı olur önce kalıp yatırımını.
Pratik bir üretim incelemesi beş adımdan oluşur:
- Cihaz fonksiyonunu ve bileşen arayüzlerini onaylayın.
- Kalıplanabilirlik, sinterleme büzülmesi ve geometri riskleri için 2B çizimi ve 3B CAD'i inceleyin.
- Sinterlenmiş haldeki özellikleri ve boyutlandırma, işleme veya son işlem gerektirenleri belirleyin.
- CTQ'lar, numune alma, kabul sınırları ve gerekli üretim kayıtları üzerinde anlaşmaya varın.
- Geliştirme rotasını ve teklif kapsamını onaylayın.

XTMIM Numune Test Odası
Numune kontrolleri, boyutları ve yüzey koşullarını anlaşılan çizim gereksinimleriyle karşılaştırır. Her proje için Kritik Kalite Özellikleri (CTQ'lar), ölçüm yöntemleri, kabul limitleri ve kayıt formatları tanımlanır.
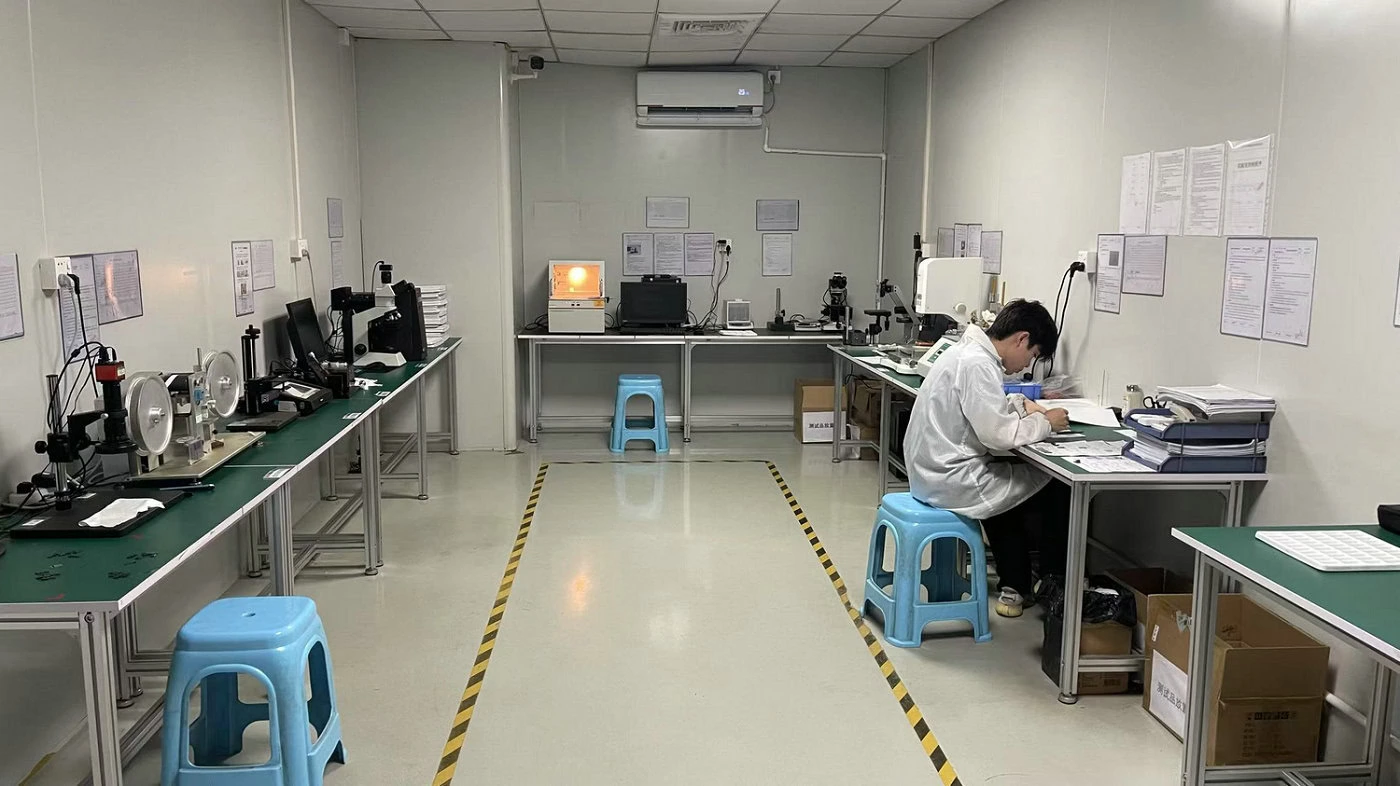
XTMIM Kalite Kontrol Atölyesi
Atölye içi denetim, proje için belirtilen özellikler ve kayıtlar dahil olmak üzere, anlaşılan üretim kapsamı dahilinde bileşen kalite kontrollerini destekler.
Bu XTMIM tesis fotoğrafları genel test ve denetim alanlarını belgelemektedir; ISO 13485 sertifikası, tıbbi cihaz onayı veya tamamlanmış cihazlara özgü doğrulama anlamına gelmez.
Tıbbi MIM Çizim İncelemesinde Neler Bulunmalı
Çizime dayalı bir MIM fizibilite incelemesi için şunları hazırlayın:
- 2B teknik resim ve 3B CAD modeli.
- Amaçlanan cihaz, bileşen işlevi, yıllık hacim ve proje aşaması.
- Gerekli malzeme ve son durum, ilgili temizlik veya sterilizasyon maruziyeti dahil.
- Kritik boyutlar, datumlar, birleşen arayüzler, yüzey durumu ve kenar veya çapak gereksinimleri.
- Sinterleme sonrası işleme, kaplama veya montaj gerektiren özellikler.
- Talep edilen denetim, parti izlenebilirliği ve dokümantasyon gereksinimleri.
Detaylı parça tasarımı gereksinimleri için bkz. Medikal MIM Parçaları, Cerrahi Alet Parçaları, veya Endoskop Parçaları. Uygulamaya bağlı malzemeler ve biyolojik değerlendirme bağlamı için şuna bakınız Biyouyumlu MIM Malzemeleri.