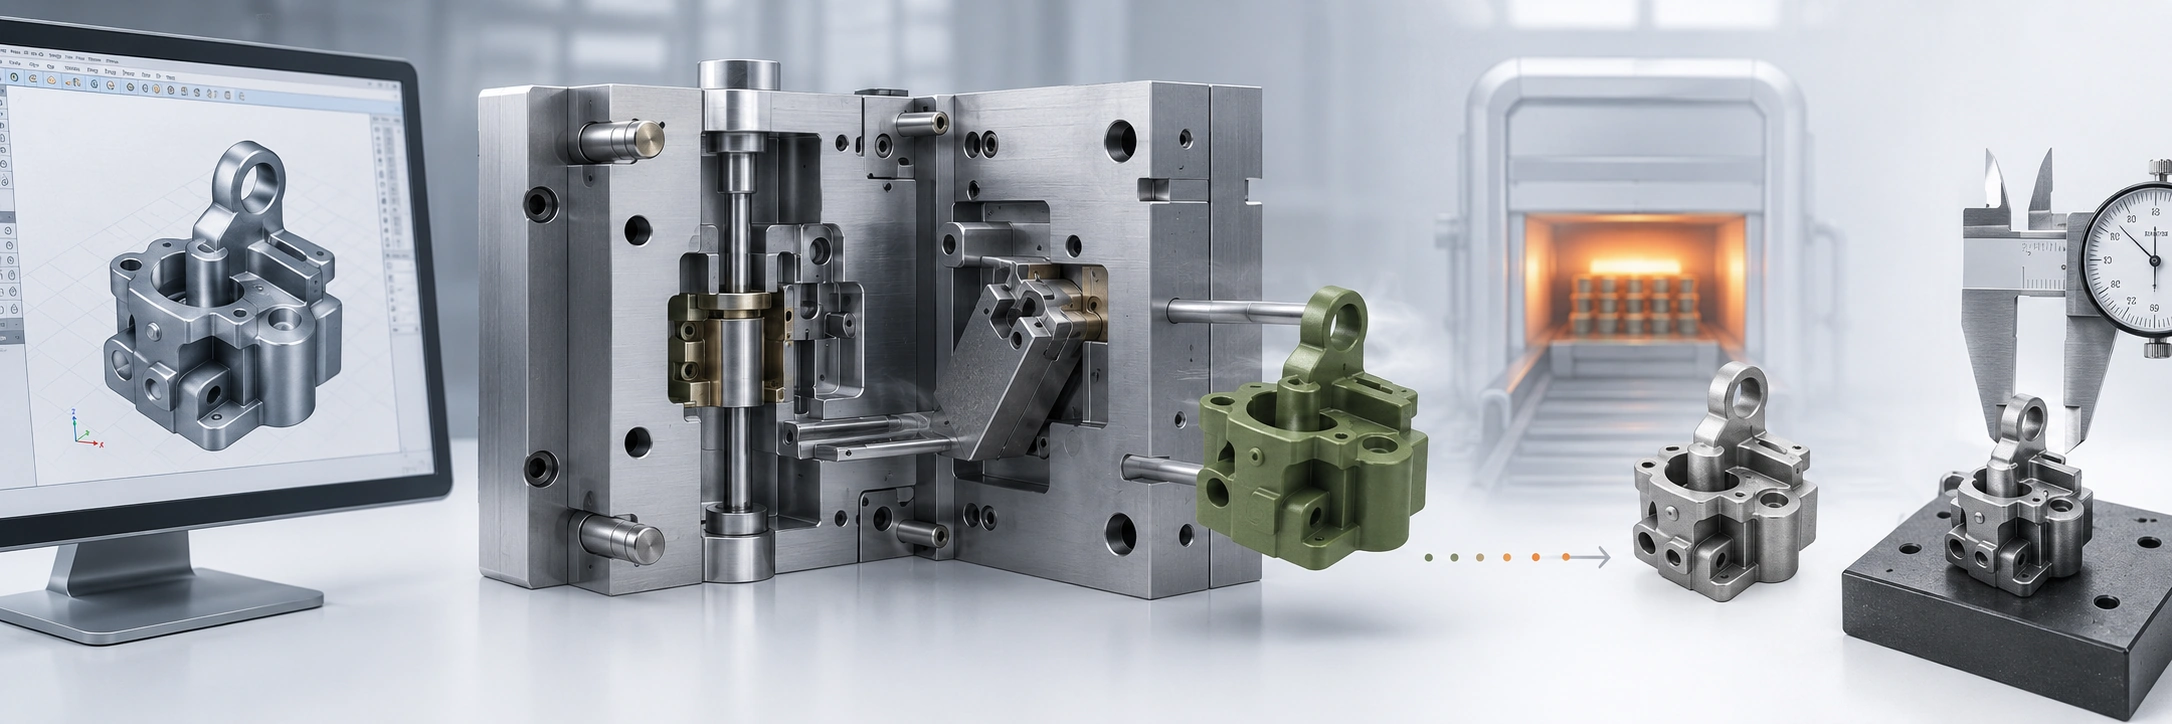
MIM kalıp tasarımı, karmaşık bir metal parçanın doldurulup doldurulamayacağını, yeşil parça olarak kalıptan çıkarılıp çıkarılamayacağını, bağlayıcısının giderilip giderilemeyeceğini, sinterlenip sinterlenemeyeceğini ve kaçınılmaz kalıp riskleri olmadan incelenip incelenemeyeceğini belirler. Mühendisler, kalıp yatırımı öncesinde kalıp açılma yönünü, ayırma hattını, sürgüleri, ek parçaları, maça pimlerini, itici konumlarını, sızdırmazlık alanlarını ve korumalı yüzeyleri teyit etmelidir. Bu kararlar, özellikle yan delikler, alt kesimler, derin delikler, ince yuvalar, sızdırmazlık yüzeyleri, kozmetik alanlar ve hassas fonksiyonel boyutlar için önemlidir. Bir özellik CAD'de kalıplanabilir olsa bile, kalıplama yolu erken incelenmezse çatlaklara, çapaklara, deformasyona, yüzey izlerine veya maliyetli T1 düzeltmelerine neden olabilir. Bu kalıp yapısı kararları, kalıplama için onaylanmadan önce teyit edilmelidir.
Kalıplama takımı imalatından önce MIM kalıp tasarımında nelerin çözülmesi gerekir?
Kalıplama öncesinde MIM kalıp tasarımının dört şeyi doğrulaması gerekir: yeşil parçanın hasar görmeden kalıptan çıkabilmesi; kritik yüzeylerin istenmeyen izlerden kaçınması; yan özelliklerin kabul edilebilir kalıp karmaşıklığı ile oluşturulabilmesi; ve kalıp yerleşiminin bağlayıcı giderme ve sinterleme sonrası boyutsal kontrolü desteklemesi.
MIM, metal tozu besleme stoğundan yeşil bir bileşen oluşturmak için enjeksiyon kalıplama kullanır, ancak kalıplanmış parçanın yine de bağlayıcı giderme ve sinterleme işlemlerine dayanması gerekir. MPIF işlem genel bakışı gösterdiği gibi, yeşil parça çıkarma yalnızca ilk aşamadır. Bu nedenle kalıplama, parçayı çıkarma sırasında korumalı ve sonraki büzülme, çarpılma ve son muayeneyi hesaba katmalıdır; plastik enjeksiyon kalıplama için çalışan bir kalıp, MIM için otomatik olarak uygun değildir. MPIF işlem genel bakışı işlemini gösterir, yeşil parça çıkarma yalnızca ilk aşamadır. Kalıplama bu nedenle parçayı çıkarma sırasında korumalı ve sonraki büzülme, çarpılma ve son muayeneyi hesaba katmalıdır; plastik enjeksiyon kalıplama için çalışan bir kalıp, MIM için otomatik olarak uygun değildir.
| İnceleme Sorusu | Neden Önemlidir | Takımlamadan Önce Neler Kontrol Edilmeli |
|---|---|---|
| Parça kalıptan çıkabilir mi? | Kalıptan çıkarma, sürgüler, ayırma hattı, koniklik, fırlatıcılar ve yeşil parça hasar riskini etkiler. | Kalıp açılma yönü, alt kesimler, yan özellikler, fırlatıcı desteği |
| Korunan yüzeyler net olarak işaretlendi mi? | Giriş izleri, fırlatıcı izleri ve ayırma hatları işlevi veya görünümü etkileyebilir. | Sızdırmazlık yüzeyleri, kayan yüzeyler, kozmetik yüzeyler, datum yüzeyleri |
| Yan delikler veya alt kesimler gerekli mi? | Bunlar kaydırıcılar, yan çekirdekler, ek parçalar, sonradan işleme veya yeniden tasarım gerektirebilir. | Özellik yönü, delik derinliği, tolerans, kalıp erişimi |
| Kritik boyutlar büzülmeye duyarlı mı? | Kalıp düzeni ve büzülme telafisi, nihai boyutsal kontrolü etkiler. | Referans noktası stratejisi, tolerans sınıfı, işleme payı, muayene yöntemi |
| Kalıp karmaşıklığı üretim hacmiyle haklı mı? | Kaydırıcılar ve ek parçalar ikincil işlemleri azaltabilir ancak kalıp maliyetini ve bakımını artırabilir. | Yıllık hacim, maliyet hedefi, ikincil işleme alternatifleri |
Kalıbın kendisi dışındaki çizim seviyesindeki üretilebilirlik incelemesi için, lütfen MIM için DFM kılavuzu.
Hangi Parça Özellikleri MIM Kalıp Karmaşıklığını Artırır?
Parça geometrisi, MIM kalıplamasının basit bir düz çekme kalıbı olarak kalıp alıp alamayacağını veya ek hareket, ince çelik, ek parçalar veya daha zorlu sızdırmazlık koşulları gerektirip gerektirmediğini belirler. Bu nedenle ilk tasarım incelemesi, hangi kalıplama donanımının kullanılacağına karar vermeden önce hangi çizim özelliklerinin karmaşıklık yarattığını belirlemelidir. Bu MIMA Tasarım Merkezi MIM'in karmaşık geometri oluşturabildiğini, ancak daha fazla tasarım özgürlüğünün kalıp mühendisliği ve başlangıç maliyetini de artırabileceğini belirtir.

| Çizim Özelliği | Kalıplama Karmaşıklığını Artırma Nedenleri | Kalıplama Seçiminden Önce Alınacak Karar |
|---|---|---|
| Yan veya çapraz delik | Özellik, ana kalıp açılma yönünde çıkmayabilir. | Delik yönünün değiştirilip değiştirilemeyeceğini, kalıplanması gerekip gerekmediğini veya sinterleme sonrası işleme kabul edilebilir olup olmadığını onaylayın. |
| İç undercut | Geometri, yeşil parçayı hapsedebilir veya düz olmayan bir çıkarma hareketi gerektirebilir. | Ek kalıp hareketi veya yeniden tasarım çabasını kabul etmeden önce girintinin (undercut) işlevsel olarak kritik olduğunu onaylayın. |
| Derin kör delik | Derin özellikler, sınırlı desteğe sahip uzun, ince kalıp çeliği gerektirebilir. | Delik derinliğini, çapını, toleransını ve delme, azaltılmış derinlik veya işleme payı olup olmadığını gözden geçirin. |
| İnce yuva veya dar yerel özellik | Dar kalıp çeliği ve sıkı ayırma alanları kırılgan veya bakımı zor olabilir. | Minimum özellik boyutunu, kenar mukavemetini ve özelliğin genişletilmesi, kısaltılması veya işlenmesi gerekip gerekmediğini gözden geçirin. |
| Bölünme veya işaret bölgesine yakın korumalı yüzey | İşlevsel veya kozmetik kısıtlamalar, kalıbın nerede ayrılabileceğini, havalandırabileceğini, besleyebileceğini veya fırlatabileceğini sınırlayabilir. | Kalıp yerleşimi sabitlenmeden önce işaret sızdırmazlığı, kaydırma, kozmetik, datum ve kabul edilebilir işaret bölgelerini gözden geçirin. |
| Sıkı datum veya büzülmeye duyarlı özellik | Takım yönelimi, büzülme davranışı, işleme payı ve muayene datumu birbirine bağımlı hale gelir. | Kritik ve kritik olmayan boyutları ayırın ve kalıp salımından önce nihai muayene stratejisini tanımlayın. |
Bir özellik, işlevsel değer katmadan kalıp karmaşıklığı ekliyorsa, kalıp tasarımı sabitlenmeden önce basitleştirin veya yeniden yönlendirin. Geometri riskleri belirlendikten sonra, alternatif üretim rotaları olarak düz çekme kalıpları, kaydırıcılar veya ek parçalar ve sinterleme sonrası işleme karşılaştırılır. Özellik düzeyinde rehberlik için bkz. MIM tasarımında delikler, yuvalar ve alt kesimler.
Ayırma Hattı Yerleşiminin İşlev, Görünüm ve Çapak Riski Üzerindeki Etkisi
Ayırma hattını kalıp kolaylığına değil, parça fonksiyonunun etrafına yerleştirin. İz çizgisi kritik olmayan bir yüzeyde kabul edilebilir olabilir, ancak sızdırmazlık, kaydırma, montaj, görünüm veya referans denetimi ile etkileşime girebilir.

Ayırma hattı uyumsuzluğu veya kapanma aşınması, daha sonra çıkarılması gereken çapak oluşturabilir. Küçük MIM parçalarında bu ekstra işlem kenarlara zarar verebilir, uyumu etkileyebilir veya denetimi etkileyebilir, bu nedenle kalıplama öncesinde korumalı yüzeyler ve kabul edilebilir iz bölgeleri tanımlanmalıdır.
| Yüzey Tipi | Neden Korunması Gerektiği | Kalıp Tasarımı Hususu |
|---|---|---|
| Sızdırmazlık yüzeyi | Çapak veya iz çizgisi sızdırmazlık performansını etkileyebilir. | Ayırma hattı, itici izleri ve yolluk kalıntısından kaçının. |
| Kayma yüzeyi | Yükseltilmiş izler hareketi veya aşınmayı etkileyebilir. | Ayırma hattı ve polisaj gereksinimlerini kontrol edin. |
| Eşleşen yüzey | Yüzey uyumsuzluğu montajı etkileyebilir. | Düzlüğü, iz konumunu ve datum stratejisini doğrulayın. |
| Kozmetik yüzey | Görünür izler kabul edilemez olabilir. | Daha az görünür alanlara yolluk, itici ve ayırma hattı planlayın. |
| Kontrol datumu | Kalıp izleri ölçüm tekrarlanabilirliğini etkileyebilir. | Referans yüzeyini stabil ve net bir şekilde belirtin. |
| İşlem sonrası yüzey | İşleme planlanıyorsa, kalıplanmış durum daha az kritik olabilir. | İşleme payını ve kalıp yerleşimini koordine edin. |
Korumalı yüzeyler tanımlanmamışsa, teknik olarak kalıplanabilir bir yolluk, itici pimi veya ayırma hattı kullanımda yine de kabul edilemez olabilir. İz konumu ile birlikte gözden geçirin MIM yolluk tasarımı ve MIM toleransları.
MIM Kalıplarında Kayar Kalıplar, Eklentiler ve Çekirdek Pimleri Ne Zaman Gerekir?
Geometri incelemesi bir salım, destek, aşınma veya kapanma problemi belirledikten sonra, kalıplama rotası özelliğin işlevine ve üretim değerine göre seçilmelidir. Kaydırıcılar, ek parçalar ve maça pimleri, gerekli bir özelliği güvenilir bir şekilde oluşturduklarında kullanışlıdır; orijinal CAD modeli bir yan delik, alt kesim, derin boşluk veya dar detay içerdiği için otomatik olarak eklenmemelidir.
Sadece kalıplanabilir geometriyi değil, kalıplama rotasını seçin
Kalıplanmış çözümü yeniden tasarım ve sinterleme sonrası işleme ile karşılaştırın. Tercih edilen rota, kabul edilebilir tekrarlanabilirlik, bakım, çapak kontrolü, boyutsal risk ve toplam proje maliyeti ile işlevsel gereksinimleri karşılayandır.
| Kalıplama Seçeneği | Ne Zaman Seçilir | Yeniden Tasarım veya İkincil İşlemi Ne Zaman Tercih Etmeli | Kalıplama Öncesi Onaylayın |
|---|---|---|---|
| Çekirdek pim | Yeterince desteklenmiş kalıp çeliği ile bir delik, yükselti veya boşluk oluşturulabilir. | Özellik, kalıplama işleminin güvenilir bir şekilde tutabileceğinden çok derin, ince, aşınmaya duyarlı veya daha sıkı. | Derinlik, çap, destek, tolerans, kalıptan ayırma yönü ve pim bakımı. |
| Kayar kalıp / yan hareket | Fonksiyonel kritik bir yan özellik, ana kalıp açılma yönünde ayrılamaz ve kalıplama, anlamlı ikincil işçiliği ortadan kaldırır. | Özellik yeniden yönlendirilebilir, basitleştirilebilir veya daha düşük toplam riskle işlenebilir. | Kızak yönü, arayüz çapaklanması, aşınma, bakım, yıllık hacim ve tolerans ihtiyacı. |
| Değiştirilebilir ek parça | Yerel bir detay, hassas bir özellik veya aşınma alanı, ayrı üretilmiş kalıp çeliğinden fayda sağlar. | Parça, gereksiz iz çizgileri, montaj zorluğu veya kritik olmayan bir özellik için bakım yaratır. | Parça montajı, değiştirme stratejisi, işaret konumu ve beklenen aşınma. |
| Kapanma yüzeyi | Geometri, sağlam çelikten çeliğe temas ve kontrollü çapaklanma riski ile ayrılabilir. | Kalıp ayırma hattı çok keskin, kırılgan, erişilemez veya kritik bir yüzeyde yer alacaktır. | Kalıp ayırma hattı açısı, temas alanı, özellik kritikliği ve bakım erişimi. |
| Sinterleme sonrası işleme | Dar bir delik, yan özellik veya yerel referans noktası, sinterleme sonrası oluşturulması veya bitirilmesi daha kolaydır. | Eklenen işlem, yüksek hacimde birim maliyetine hakim olacaktır ve stabil kalıplama bunu ortadan kaldırabilir. | İşleme payı, datum stratejisi, yıllık hacim, tolerans ve toplam teslimatlı parça maliyeti. |
Yan hareket, birkaç ikincil işlemi ortadan kaldırdığında veya parça konsolidasyonunu mümkün kıldığında faydalı olabilir. Aynı yan hareket, özellik kritik olmadığında veya daha basit bir geometri daha sağlam bir kalıp sağladığında gereksiz olabilir. Kararı yalnızca CAD geometrisinden ziyade işlev, hacim, tolerans, bakım ve sonraki işlemlerden yola çıkarak verin.
Kalıptan Çıkarma Tasarımı MIM Yeşil Parçasını Nasıl Korur
Kalıptan çıkarma tasarımı, kalıptan çıkan parça hala yeşil parça olduğu için MIM'de özellikle önemlidir. Metal tozu ve bağlayıcı içerir, ancak henüz nihai yoğun metal bileşeni haline gelmemiştir. Bu, MIMA proses genel bakış besleme stoğu kalıplamasından bağlayıcı giderme ve sinterlemeye kadar olan diziyi açıklar, bu nedenle yeşil parça elleçlemesi kalıp tasarımı sırasında dikkate alınmalıdır.

Kötü itme, sinterleme sonrası görünür kalan çatlaklar, bükülme, yerel sıkışma, deformasyon veya izler oluşturabilir. İnce duvarlar, pimler, nervürler, uzun düz bölümler, küçük çıkıntılar ve asimetrik geometri, dikkatli itme planlaması gerektirir. Pratikte, itici yerleşimi, duvar kalınlığı, kalıp açısı, korumalı yüzey notları ve sinterleme destek yönü ile birlikte gözden geçirilmelidir.
Önerilen itici yerleşimi ve kalıptan çıkarma yönü, gerçek MIM enjeksiyon kalıplama prosesi, kalıp dolumu, soğutma, kalıp açma, itici hareketi, ham parçanın çıkarılması ve tekrar çevrim kararlılığının birlikte gözlemlenebildiği yerde doğrulanmalıdır. Bir kalıp tasarımı, parça yalnızca bir kez çıkarılabildiği için onaylanmamalıdır; çatlama, deformasyon, yapışma veya korumalı yüzeylere zarar vermeden tutarlı bir şekilde çıkarılmalıdır.
| Kontrol Maddesi | Neden Önemlidir | Daha İyi Uygulama |
|---|---|---|
| İtici izi konumu | İzler nihai parçada kalabilir veya montajı etkileyebilir. | İtici izlerini sızdırmazlık, kayma, kozmetik ve referans yüzeylerinden uzak tutun. |
| İnce duvar desteği | İnce bölümler itme sırasında deforme olabilir. | Daha geniş destek alanları kullanın veya yerel duvar geçişlerini değiştirin. |
| Pim ve nervür yerleşimi | Yerel kalın/ince geçişler itme gerilimini yoğunlaştırabilir. | Duvar dengesini, radyüsleri ve itici konumunu birlikte gözden geçirin. |
| Düzlük hassasiyeti olan yüzey | Çıkarma kuvveti bükülmeye veya deformasyona neden olabilir. | Çıkarıcı dengesini ve sinterleme desteği birlikte inceleyin. |
| Kırılgan küçük özellikler | Pinler, tırnaklar, kancalar ve küçük çıkıntılar kırılabilir veya deforme olabilir. | Radyus ekleyin, yönlendirmeyi ayarlayın veya ikincil işlemin daha güvenli olup olmadığını gözden geçirin. |
