
Metallpulverspritzguss-Angebot anfordern

Teilen Sie Ihre Zeichnung, Materialanforderungen, Jahresmenge, Toleranzanforderungen oder Anwendungsdetails mit. Unser Ingenieurteam prüft Ihr MIM-Projekt und antwortet mit technischem Feedback oder einem Angebot.

MIM-Werkzeugauslegung: Trennlinien, Schieber & Auswerfer

MIM-Konstruktionsleitfaden · Werkzeugprüfung vor Werkzeuginvestition

Der MIM-Werkzeugbau bestimmt, ob ein komplexes Metallteil ohne vermeidbares Werkzeugrisiko gefüllt, als Grünling entformt, entbindert, gesintert und geprüft werden kann. Vor der Werkzeuginvestition sollten Ingenieure die Entformungsrichtung, die Trennebene, Schieber, Einsätze, Kernstifte, Auswerferpositionen, Dichtflächen und geschützte Oberflächen bestätigen. Diese Entscheidungen sind besonders wichtig für seitliche Bohrungen, Hinterschneidungen, tiefe Löcher, dünne Schlitze, Dichtflächen, kosmetische Bereiche und enge funktionale Abmessungen. Ein Merkmal kann zwar in CAD formbar sein, aber dennoch Risse, Grate, Verzug, Oberflächenmarkierungen oder kostspielige T1-Korrekturen verursachen, wenn der Werkzeugweg nicht frühzeitig geprüft wird. Diese Entscheidungen zur Werkzeugstruktur sollten vor der Werkzeugfreigabe bestätigt werden.
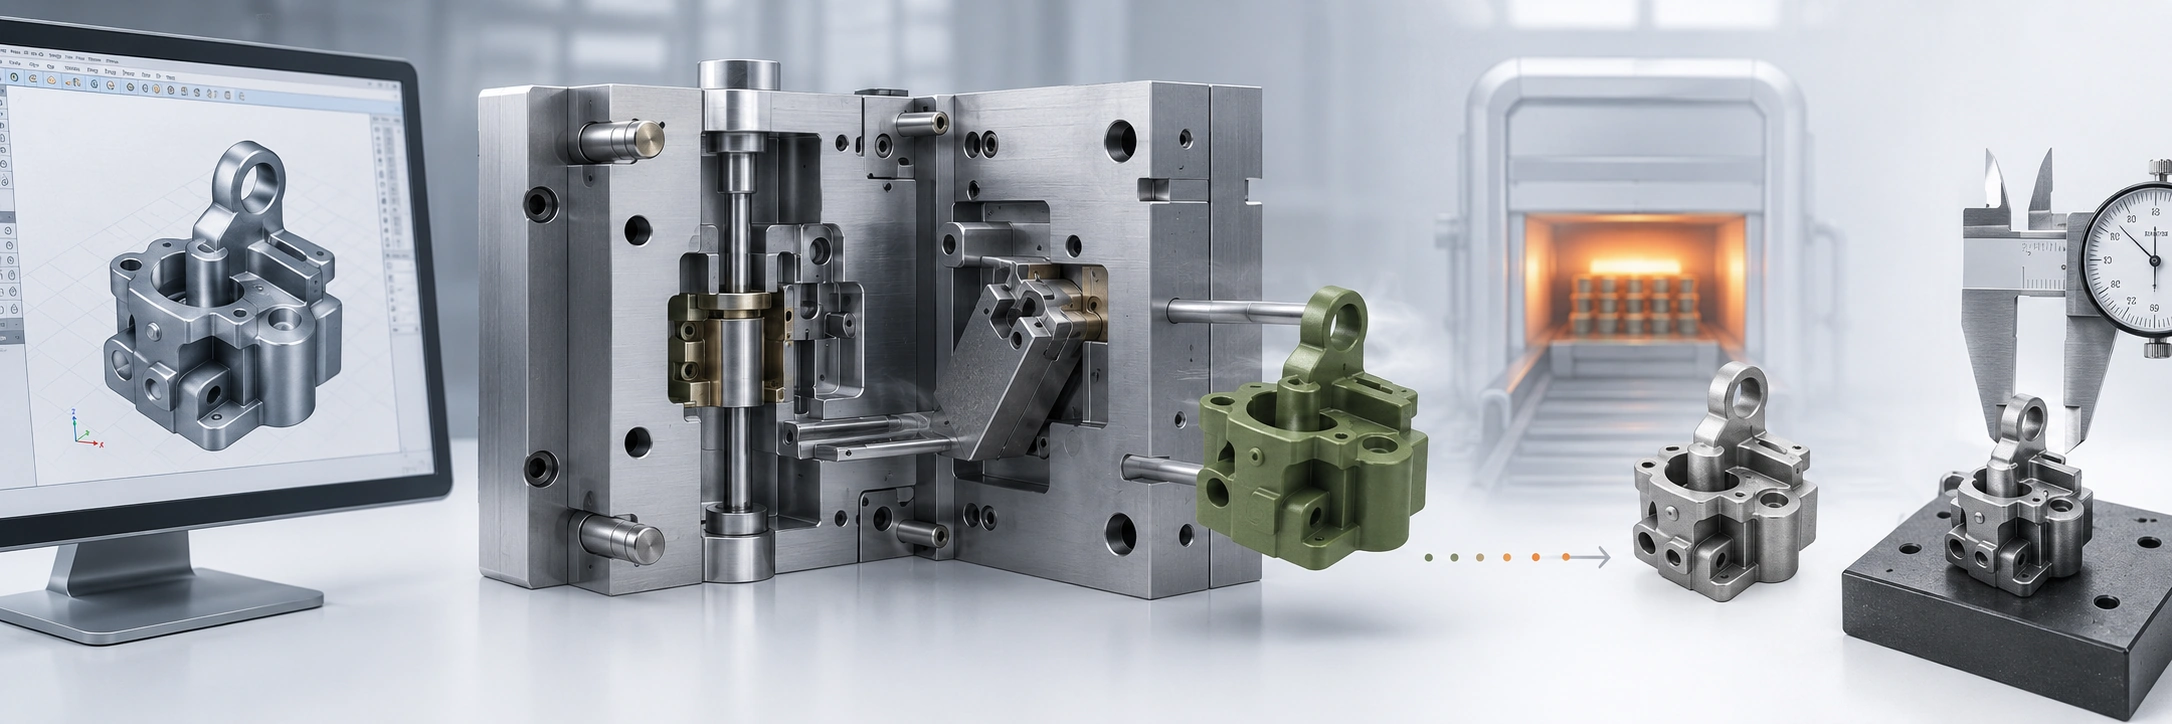
Entscheidungskarte für MIM-Werkzeugdesign mit CAD-Geometrie, Werkzeuglayout, Auswerfen des Grünteils, Sinterschwindung und Risiko der Endkontrolle.
Das MIM-Werkzeugdesign verbindet die CAD-Geometrie mit dem Werkzeuglayout, der Handhabung des Grünlings, der Sinterschwindung und der Endkontrolle.
Optimal geeignete Teile Kleine, komplexe Teile, bei denen Spritzguss die Bearbeitung, Montage oder mehrere Komponenten ersetzen kann.
Hochrisikomerkmale Seitliche Bohrungen, Hinterschneidungen, tiefe Löcher, dünne Schlitze, fragile Rippen und geschützte Oberflächen.
Wichtige Werkzeugentscheidungen Trennebene, Schieber, Einsätze, Kernstifte, Auswerfen, Dichtflächen und Kavitätenlayout.
Prüfung vor dem Werkzeugbau 2D-Zeichnung, 3D-CAD, kritische Abmessungen, geschützte Oberflächen, Material und Jahresvolumen.
Zugehörige Designprüfungen: Überprüfen Sie das Werkzeuglayout zusammen mit Anschnittposition, Wandstärke, Schwindungskompensation und Toleranzplanung, wann immer diese Faktoren das Füllen, Auswerfen, das Sinterverhalten oder die Endabmessungen beeinflussen.

Was sollte die MIM-Werkzeugkonstruktion vor dem Werkzeugbau lösen?

Vor der Werkzeugherstellung sollte das MIM-Werkzeugdesign vier Dinge bestätigen: Der Grünling kann ohne Beschädigung entformt werden; kritische Oberflächen vermeiden unerwünschte Markierungen; seitliche Merkmale können mit akzeptabler Werkzeugkomplexität geformt werden; und das Werkzeuglayout unterstützt die Maßhaltigkeit nach dem Entbindern und Sintern.

MIM verwendet Spritzguss, um eine Grünkomponente aus Metallpulver-Feedstock zu formen, aber das gespritzte Teil muss dennoch die Binderentfernung und das Sintern überstehen. Wie der MPIF-Prozessüberblick zeigt, ist die Entformung des Grünlings nur die erste Stufe. Das Werkzeug muss daher das Teil während der Entformung schützen und spätere Schwindung, Verzug und Endkontrolle berücksichtigen; ein Werkzeug, das für den Kunststoff-Spritzguss geeignet ist, ist nicht automatisch für MIM geeignet.

Prüffrage Warum das wichtig ist Was sollte vor dem Werkzeugbau geprüft werden?
Kann das Teil aus der Form ausgeworfen werden? Die Formtrennung beeinflusst Schieber, Trennlinie, Entformungsschräge, Auswurf und das Risiko von Grünlingsschäden. Formöffnungsrichtung, Hinterschneidungen, Seitenmerkmale, Auswerferunterstützung
Sind geschützte Oberflächen klar gekennzeichnet? Angussmarken, Auswerfermarken und Trennlinien können Funktion oder Aussehen beeinträchtigen. Dichtflächen, Gleitflächen, kosmetische Oberflächen, Bezugsflächen
Sind Seitenlöcher oder Hinterschneidungen erforderlich? Diese können Schieber, Seitenkerne, Einsätze, Nachbearbeitung oder Neukonstruktion erfordern. Merkmalrichtung, Lochtiere, Toleranz, Zugang für Werkzeuge
Sind kritische Maße schwindungsempfindlich? Werkzeugaufteilung und Schwindungskompensation beeinflussen die endgültige Maßhaltigkeit. Bezugsstrategie, Toleranzklasse, Bearbeitungszugabe, Prüfmethode
Ist die Werkzeugkomplexität durch das Produktionsvolumen gerechtfertigt? Schieber und Einsätze können Nachbearbeitungsschritte reduzieren, aber die Werkzeugkosten und den Wartungsaufwand erhöhen. Jahresstückzahl, Kostenziele, alternative Zerspanungsmöglichkeiten

Für eine fertigungsgerechte Prüfung auf Zeichnungsebene, die über das Werkzeug selbst hinausgeht, siehe die DFM für MIM-Leitfaden.

Welche Bauteilmerkmale erhöhen die MIM-Werkzeugkomplexität?

Die Teilegeometrie bestimmt, ob ein MIM-Werkzeug ein einfaches Geradeaus-Werkzeug bleiben kann oder zusätzliche Bewegungen, schlanke Stahlelemente, Einsätze oder anspruchsvollere Dichtbedingungen erfordert. Die erste Designprüfung sollte daher identifizieren, welche Konstruktionsmerkmale Komplexität verursachen, bevor entschieden wird, welche Werkzeughardware verwendet werden soll. Die MIMA Design Center weist darauf hin, dass MIM komplexe Geometrien formen kann, aber größere Designfreiheit kann auch die Werkzeugkonstruktion und die Anlaufkosten erhöhen.

Einfaches MIM-Werkzeug im Vergleich zu Werkzeugen mit Schiebern, Einsätzen und Kernstiften für seitliche Löcher, Hinterschneidungen und komplexe gespritzte Metallmerkmale.
Seitliche Bohrungen, Hinterschneidungen, tiefe Löcher und schmale Merkmale können das Werkzeug von einem einfachen Geradeaus-Layout abweichen lassen und sollten vor der Auswahl des Werkzeugweges geprüft werden.
Zeichnungsmerkmal Warum es die Werkzeugkomplexität erhöht Entscheidung vor der Werkzeugauswahl
Seitliche oder querliegende Bohrung Die Funktion kann nicht in der Hauptentformungsrichtung freigegeben werden. Bestätigen Sie, ob die Lochrichtung geändert werden kann, ob sie umspritzt werden muss oder ob eine Nachbearbeitung nach dem Sintern akzeptabel ist.
Innenhinterschnitt Die Geometrie kann das Grünteil einschließen oder eine nicht gerade Entformungsbewegung erfordern. Bestätigen Sie, ob der Hinterschnitt funktionskritisch ist, bevor zusätzliche Werkzeugbewegungen oder Konstruktionsänderungen akzeptiert werden.
Tiefes Sackloch Tiefe Merkmale können lange, schlanke Formeneinsätze mit begrenzter Unterstützung erfordern. Überprüfen Sie Lochtiefe, Durchmesser, Toleranz und ob ein Durchgangsloch, eine reduzierte Tiefe oder eine Bearbeitungszugabe sicherer ist.
Schmaler Schlitz oder lokales Merkmal Schmale Formeneinsätze und enge Trennflächen können zerbrechlich oder schwer zu warten sein. Überprüfen Sie die minimale Merkmalsgröße, Kantenfestigkeit und ob das Merkmal verbreitert, verkürzt oder bearbeitet werden soll.
Geschützte Oberfläche in der Nähe einer Trenn- oder Markierungszone Funktionale oder kosmetische Einschränkungen können begrenzen, wo das Werkzeug trennen, entlüften, anspritzen oder auswerfen kann. Markierungszonen für Abdichtung, Gleiten, Kosmetik, Bezugspunkte und akzeptable Markierungen festlegen, bevor das Werkzeuglayout fixiert ist.
Schwer definierbares oder schwindungsempfindliches Merkmal Werkzeugorientierung, Schwindungsverhalten, Bearbeitungszugabe und Prüfbezugspunkte werden voneinander abhängig. Kritische von nicht-kritischen Abmessungen trennen und die endgültige Prüfstrategie vor Werkzeugfreigabe definieren.

Wenn ein Merkmal die Werkzeugkomplexität erhöht, ohne einen funktionalen Mehrwert zu schaffen, sollte es vereinfacht oder neu ausgerichtet werden, bevor das Werkzeugdesign festgelegt wird. Nachdem die geometrischen Risiken identifiziert wurden, vergleichen Sie gerade ausziehende Werkzeuge, Schieber oder Einsätze und die Nachbearbeitung nach dem Sintern als alternative Produktionswege. Für anleitende Hinweise auf Merkmalsebene siehe Löcher, Schlitze und Hinterschnitte im MIM-Design.

Wie die Platzierung der Trennlinie Funktion, Aussehen und Gratrisiko beeinflusst

Platzieren Sie die Trennlinie um die Funktion des Teils, nicht um die Bequemlichkeit des Werkzeugs. Eine sichtbare Linie kann auf einer nicht kritischen Oberfläche akzeptabel sein, aber die Abdichtung, Gleitfähigkeit, Montage, das Aussehen oder die Prüfmerkmale beeinträchtigen.

MIM-Trennlinien- und geschützte Oberflächenkarte mit Angabe von Angussmarkierung, Auswerfermarkierungen, Dichtfläche, Gleitfläche, kosmetischer Oberfläche und Bezugsfläche.
Geschützte Oberflächen sollten vor der Werkzeugkonstruktion identifiziert werden, damit Trennebenen, Anschnittmarkierungen und Auswerfermarkierungen die Funktion oder das Erscheinungsbild nicht beeinträchtigen.

Eine ungenaue Trennlinie oder abgenutzte Trennflächen können Grate erzeugen, die später entfernt werden müssen. Bei kleinen MIM-Teilen kann diese zusätzliche Operation Kanten beschädigen, den Sitz beeinträchtigen oder die Prüfung beeinflussen. Daher sollten geschützte Oberflächen und akzeptable Markierungszonen vor der Werkzeugherstellung definiert werden.

Oberflächentyp Warum sie geschützt werden sollte Werkzeugkonstruktionsaspekt
Dichtfläche Grat oder Trennebene kann die Dichtleistung beeinträchtigen. Trennebene, Auswerfermarkierungen und Anschnittreste vermeiden.
Gleitfläche Erhabene Markierungen können Bewegung oder Verschleiß beeinträchtigen. Trennfugenverlauf und Polieranforderungen kontrollieren.
Passfläche Oberflächenversatz kann die Montage beeinträchtigen. Ebenheit bestätigen, Position und Bezugsstrategie festlegen.
Sichtfläche Sichtbare Spuren können unzulässig sein. Anguss, Auswerfer und Trennfuge auf weniger sichtbaren Bereichen planen.
Prüfbezug Formspuren können die Messwiederholbarkeit beeinträchtigen. Bezugsfläche stabil und klar spezifiziert halten.
Nachbearbeitete Oberfläche Der Spritzlingszustand kann weniger kritisch sein, wenn eine spanende Bearbeitung geplant ist. Bearbeitungszugabe und Werkzeugauslegung koordinieren.

Wenn geschützte Oberflächen nicht identifiziert werden, kann ein technisch formbares Angussloch, ein Auswerferstift oder eine Trennlinie im Gebrauch dennoch unannehmbar sein. Überprüfen Sie die Position der Markierungen zusammen mit MIM-Angussdesign und MIM-Toleranzen.

Wann sind Schieber, Einsätze und Kernstifte im MIM-Werkzeugbau erforderlich?

Nachdem die Geometrieüberprüfung ein Entformungs-, Stütz-, Verschleiß- oder Trennproblem identifiziert hat, sollte der Werkzeugweg entsprechend der Funktion und dem Produktionswert des Merkmals ausgewählt werden. Schieber, Einsätze und Kernstifte sind nützlich, wenn sie ein erforderliches Merkmal zuverlässig erzeugen; sie sollten nicht automatisch hinzugefügt werden, nur weil das ursprüngliche CAD-Modell ein seitliches Loch, Hinterschneidungen, tiefe Kavitäten oder feine Details enthält.

Wählen Sie den Werkzeugweg, nicht nur die spritzgießfähige Geometrie

Vergleichen Sie die gespritzte Lösung mit Neukonstruktion und Nachbearbeitung nach dem Sintern. Der bevorzugte Weg ist derjenige, der die funktionalen Anforderungen mit akzeptabler Wiederholbarkeit, Wartung, Gratkontrolle, Dimensionsrisiko und Gesamtkosten erfüllt.

Werkzeugoption Wählen Sie dies, wenn Bevorzugen Sie Neukonstruktion oder Sekundärbearbeitung, wenn Vor dem Werkzeugbau bestätigen
Kernstift Ein Loch, eine Tülle oder eine Kavität kann mit ausreichend gestütztem Werkzeugstahl geformt werden. Das Merkmal ist zu tief, schlank, verschleißempfindlich oder enger, als der Spritzgussprozess zuverlässig halten kann. Tiefe, Durchmesser, Stütze, Toleranz, Entformungsrichtung und Stiftenwartung.
Schieber / Seitenzug Ein funktionskritisches Seitenteil kann nicht in der Hauptformöffnung entformt werden, und dessen Formgebung würde einen erheblichen Nachbearbeitungsaufwand bedeuten. Das Merkmal kann neu ausgerichtet, vereinfacht oder mit geringerem Gesamtrisiko bearbeitet werden. Schieberrichtung, Schnittkanten-Grat, Verschleiß, Wartung, Jahresvolumen und Toleranzbedarf.
Austauschbarer Einsatz Ein lokales Detail, ein empfindliches Merkmal oder eine Verschleißzone profitiert von separat gefertigtem Formstahl. Der Einsatz erzeugt unnötige Formtrennlinien, Passschwierigkeiten oder Wartungsaufwand für ein nicht kritisches Merkmal. Einsatzpassung, Austauschstrategie, Markierungsort und erwarteter Verschleiß.
Dichtfläche Die Geometrie kann mit robustem Stahl-zu-Stahl-Kontakt und kontrolliertem Gratrisiko getrennt werden. Die Trennfläche wäre zu scharf, zerbrechlich, unzugänglich oder auf einer kritischen Oberfläche gelegen. Trennflächenwinkel, Kontaktfläche, Merkmal-Kritikalität und Wartungszugang.
Nachsintern-Bearbeitung Ein enges Loch, ein Seitenteil oder ein lokales Bezugsmaß ist nach dem Sintern einfacher zu erstellen oder zu bearbeiten. Der zusätzliche Arbeitsschritt würde bei hohem Volumen die Stückkosten dominieren, und eine stabile Formgebung kann ihn eliminieren. Bearbeitungszugabe, Bezugsstrategie, Jahresvolumen, Toleranz und gesamte Stückkosten inklusive Fracht.

Ein Schrägzug kann sich lohnen, wenn er mehrere Nachbearbeitungen überflüssig macht oder eine Teilekonsolidierung ermöglicht. Derselbe Schrägzug kann unnötig sein, wenn das Merkmal nicht kritisch ist oder eine einfachere Geometrie eine robustere Form ergibt. Treffen Sie die Entscheidung basierend auf Funktion, Volumen, Toleranz, Wartung und nachgelagerten Prozessen und nicht allein auf Basis der CAD-Geometrie.

Wie das Auswerferdesign das MIM-Grünling schützt

Das Auswerferdesign ist besonders wichtig beim MIM, da das Formteil beim Verlassen der Form noch ein Grünling ist. Es enthält Metallpulver und Binder, ist aber noch nicht zum endgültigen dichten Metallbauteil geworden. Die MIMA-Prozessübersicht erläutert die Abfolge vom Feedstock-Spritzguss bis zur Binderentfernung und zum Sintern, weshalb die Handhabung des Grünlings bereits bei der Werkzeugkonstruktion berücksichtigt werden muss.

Diagramm zum Risiko des Auswerfens von MIM-Grünteilen mit Platzierung der Auswerferstifte, Stützung dünner Wände, Ansätzen, Rippen, Verformungsrisiko und geschützten Oberflächenzonen.
Das Auswerferdesign muss den MIM-Grünling vor dem Entbindern und Sintern schützen, da lokale Spannungen Risse, Verzug oder sichtbare Abdrücke verursachen können.
Bewerten Sie die Positionierung von Auswerfern bei MIM-Teilen als Problem des Grünschutzs und nicht nur als Entformungsfunktion.

Schlechte Auswerfung kann Risse, Verbiegungen, lokale Kompression, Verformungen oder Markierungen verursachen, die nach dem Sintern sichtbar bleiben. Dünne Wände, Vorsprünge, Rippen, lange flache Abschnitte, kleine Vorsprünge und asymmetrische Geometrien erfordern eine sorgfältige Auswerferplanung. In der Praxis sollte die Auswerferanordnung zusammen mit Wandstärke, Entformungsschräge, geschützten Oberflächenhinweisen und der Sinterunterstützungsorientierung überprüft werden.

Das vorgeschlagene Auswerferlayout und die Auswerferrichtung sollten dann während des tatsächlichen Zyklus überprüft werden MIM-Spritzgießprozess, wobei Formfüllung, Kühlung, Formöffnung, Auswerferbewegung, Entnahme des Grünteils und Stabilität des Wiederholzyklus gemeinsam beobachtet werden können. Ein Werkzeugdesign sollte nicht nur genehmigt werden, weil sich das Teil einmal entnehmen lässt; es sollte konsistent ohne Rissbildung, Verzug, Anhaften oder Beschädigung geschützter Oberflächen freigegeben werden.

Prüfmerkmal Warum das wichtig ist Bessere Praxis
Position der Auswerfermarkierung Markierungen können am Endteil verbleiben oder die Montage beeinträchtigen. Halten Sie Auswerfermarkierungen von Dicht-, Gleit-, Kosmetik- und Bezugsflächen fern.
Unterstützung dünner Wände Dünne Abschnitte können sich beim Auswerfen verformen. Verwenden Sie breitere Unterstützungsbereiche oder ändern Sie lokale Wandübergänge.
Anordnung von Vorsprüngen und Rippen Lokale Dick-/Dünn-Übergänge können Auswerferspannungen konzentrieren. Überprüfen Sie Wandstärkenausgleich, Radien und Auswerferposition gemeinsam.
Flächenempfindliche Oberfläche Auswerferkraft kann Biegung oder Verzug verursachen. Überprüfen Sie Auswerferbalance und Sinterunterstützung gemeinsam.
Empfindliche kleine Merkmale Stifte, Nasen, Haken und kleine Vorsprünge können brechen oder sich verziehen. Radius hinzufügen, Ausrichtung anpassen oder prüfen, ob eine Nachbearbeitung sicherer ist.

Beispiel: Auswerfermarkierungen auf einer Gleitfläche

Problem Eine kleine MIM-Verriegelungskomponente zeigte Auswerfermarkierungen auf einer gleitenden Kontaktfläche, da die Zeichnung diesen Bereich nicht als geschützt auswies.
Warum es passiert ist Die Auswerferpositionierung wurde hauptsächlich als Entformungsproblem betrachtet. Ohne eine Oberflächenprioritätskarte unterschied das Werkzeuglayout keine funktionalen, markierungsfreien Zonen von akzeptablen Markierungszonen.
Konstruktionsreaktion Definieren Sie vor der RFQ Markierungs-, Gleit-, Kosmetik-, Bezugs- und akzeptable Markierungszonen und positionieren Sie dann die Auswerfer auf einer weniger kritischen Oberfläche mit ausreichender Grünschutzunterstützung.

Wie sich Abschottung, Entlüftung und Gratkontrolle auf die Qualität von MIM-Formteilen auswirken

Gratkontrolle ist ein Werkzeugkonstruktionsproblem, nicht nur ein Entgratungsproblem. Beim MIM kann Grat an Trennlinien, Seitenzügen, Kernstiften, kleinen Löchern, Schlitzen, Abschottflächen oder verschlissenen Werkzeugschnittstellen auftreten. Das Entfernen von Grat nach dem Formen oder Sintern ist zwar möglich, kann aber die Kosten erhöhen, kleine Merkmale beschädigen oder die Kantenbedingungen verändern.

Abschottflächen definieren, wo Werkzeugstahl auf Werkzeugstahl trifft, um den Feedstock-Fluss zu blockieren. Wenn die Abschottfläche zu fragil, zu scharf, schlecht gestützt oder um ein kritisches Merkmal herum angeordnet ist, kann dies zu Wiederholbarkeitsproblemen führen. Auch die Entlüftung ist wichtig, da eingeschlossene Luft zu Kurzschüssen, Brandflecken oder unvollständiger Füllung beitragen kann, aber dieses Thema sollte im Zusammenhang mit der Werkzeugkonstruktion bleiben und nicht zu einer vollständigen Diskussion der Formparameter werden.

Risikobereich Mögliche Ursache Qualitätsauswirkung Prüfmaßnahme
Trennebene Schlechte Ausrichtung, Verschleiß, hoher lokaler Druck Sichtbare Trennlinie, Grat Trennlinienposition und Dichtflächenpassung prüfen.
Schieberkontaktfläche Schieberversatz oder -verschleiß Grat um Seitenloch oder Hinterschneidung Schieberrichtung, Kontaktfläche und Wartungsrisiko prüfen.
Kernstiftbereich Kleiner Spalt um Stift Grat im Loch oder lokaler Grat Stiftauflage und Toleranz prüfen.
Dünner Schlitz Empfindlicher Einsatz oder schlechte Abschaltung Blockierter Schlitz, Grat, Kantenbeschädigung Prüfen, ob das Merkmal gespritzt oder spanend bearbeitet werden sollte.
Entlüftungsbereich Übermäßige Entlüftung oder schlechte Entlüftungsposition Grat, Oberflächenfehler Entlüftungsgröße und -position durch Werkzeugversuch prüfen.

Betrachten Sie den spezifischen Qualitätsmangelwinkel bei Werkzeugentscheidungen unter Wie die Werkzeugkonstruktion die Qualität von MIM-Teilen beeinflusst. Einspritzparameter, Feedstock-Zustand, Entbindern und Sintern sollten separat untersucht werden, wenn der Defekt nicht allein auf das Werkzeuglayout zurückgeführt werden kann.

Entscheidungsmatrix für das MIM-Werkzeugdesign vor der Werkzeugerstellung

Verwenden Sie diese Matrix, um zu entscheiden, ob jedes Merkmal wie gezeichnet beibehalten, vereinfacht oder neu ausgerichtet werden soll, ob ein Werkzeugmechanismus erforderlich ist, ob es zur Nachbearbeitung nach dem Sintern verlagert werden soll oder ob vor der RFQ oder Werkzeugfreigabe klarere Toleranz- und Oberflächenanforderungen erforderlich sind.

Checkliste für MIM-Werkzeugdesign mit 2D-Zeichnung, 3D-CAD, geschützten Oberflächen, kritischen Abmessungen, Material, Volumen und Werkzeugrisikoprüfung vor der RFQ.
Eine nützliche MIM-Formenbauprüfung erfordert Zeichnungen, CAD-Dateien, geschützte Oberflächennotizen, Toleranzprioritäten, Materialanforderungen und Produktionsvolumen.
Bessere RFQ-Eingaben erleichtern die Identifizierung von Werkzeugrisiken vor der Werkzeuginvestition.
Zeichnungsposition Formenbau-Risiko Was der Lieferant prüfen sollte Mögliche Maßnahme vor dem Werkzeugbau
Seitenloch Schieber oder Seitenkern kann erforderlich sein. Richtung, Zugänglichkeit, Toleranz, Wandunterstützung Lochrichtung umkonstruieren, Schieber verwenden oder nach dem Sintern bearbeiten
Innenhinterschnitt Komplexe Werkzeugbewegung kann erforderlich sein. Entformungsrichtung, Werkzeugmachbarkeit, Kostenauswirkung Geometrie vereinfachen oder Werkzeugkomplexität akzeptieren
Tiefes Sackloch Langer Kernstift kann auslenken oder verschleißen. Lochtiefe, Durchmesser, Toleranz, Unterstützung In Durchgangsloch ändern, Tiefe reduzieren oder nachbearbeiten
Geschützte kosmetische Oberfläche Anschnitt-, Auswerfer- oder Trennmarkierungen können unzulässig sein. Markierungsfreie Zonen und zulässige Markierungszonen Markierungen auf die Rückseite oder in nicht funktionale Bereiche verlegen
Enge Bezugsmaßhaltigkeit Werkzeugbau und Sinterschwindung können das Endmaß beeinflussen. Werkzeugaufbau, Schwindungskompensation, Prüfbezug Toleranz anpassen, Bearbeitungszugabe hinzufügen oder Bezug klären
Dünne Wand nahe einer Nabe Auswerferspannung oder Füllungsungleichgewicht können auftreten. Wandübergang, Auswerferunterstützung, Radien Radius hinzufügen, Wandstärke anpassen oder Auswerferunterstützung verlegen
Flächenempfindlicher Bereich Auswerfen und Sinterunterstützung können sich gegenseitig beeinflussen. Werkzeugausrichtung, Auflagefläche, Prüfmethode Mit Sinterunterstützungsstrategie prüfen
Hohe Jahresstückzahl Mehrfachkavitäten-Werkzeug kann in Betracht gezogen werden. Kavitätenausgleich, Wiederholgenauigkeit, Wartung Einzelkavität, Familienwerkzeug oder Mehrfachkavitäten-Strategie vergleichen

Verwenden Sie für eine Checkliste vor der Werkzeugerstellung auf Zeichnungsebene die MIM-DFM-Konstruktionscheckliste.

Wie die Formkomplexität die Werkzeugkosten und das Projektrisiko beeinflusst

Die Formkomplexität beeinflusst die Kosten, da jeder zusätzliche Schieber, Einsatz, Seitenkern, empfindliche Abschottung oder Präzisionsmerkmal den Konstruktionsaufwand, die Fertigungsschwierigkeit, das Erprobungsrisiko und den Wartungsbedarf erhöht. Allerdings ist Formkomplexität nicht automatisch negativ. Sie kann gerechtfertigt sein, wenn sie die CNC-Bearbeitung reduziert, die Montage überflüssig macht, die Wiederholgenauigkeit verbessert oder die Großserienproduktion unterstützt.

In der Praxis sollten Käufer die Formkomplexität zusammen mit der erwarteten Jahresstückzahl, der Teilefunktion, den Toleranzanforderungen und den Kosten alternativer Fertigungswege bewerten. Eine einfache Form mit umfangreicher Nachbearbeitung ist möglicherweise nicht insgesamt günstiger, während eine überkomplexe Form für ein geringvolumiges oder nicht kritisches Merkmal unnötige Risiken schaffen kann.

Kostentreiber Warum es Risiko oder Kosten erhöht Wann es gerechtfertigt sein kann
Schieber oder Seitenzug Fügt beweglichen Formmechanismus und Wartungsaufwand hinzu. Wenn es teure Bearbeitung oder Montage überflüssig macht.
Austauschbarer Einsatz Fügt Passungs- und Wartungsanforderungen hinzu. Wenn lokale Details oder Verschleißbereiche kontrolliert ausgetauscht werden müssen.
Langer Kernstift Kann auslenken, verschleißen oder brechen. Wenn das Loch funktional ist und nicht umkonstruiert werden kann.
Mehrfachkavitäten-Werkzeug Erfordert Kavitätenausgleich und höheren Vorabaufwand. Wenn das Jahresvolumen die Werkzeuginvestition rechtfertigt.
Eng anliegende Absperrfunktion Erfordert präzise Formpassung und Wartung. Wenn das geformte Merkmal für die Funktion wesentlich ist.
Späte T1-Konstruktionsänderung Kann Schweißen, Nachschneiden oder größere Werkzeugänderungen erfordern. Sollte durch eine frühzeitige DFM-Prüfung reduziert werden.

Eine praktische Einkaufsfrage ist nicht einfach “Warum ist das Werkzeug teuer?” Eine bessere Frage ist: “Welche Geometrieentscheidungen verursachen Werkzeugkosten und sind diese Entscheidungen für die Funktion notwendig?” Für Kosten-Nutzen-Abwägungen auf Geometrienebene siehe MIM-Design für Kostenoptimierung.

Häufige Werkzeugkonstruktionsfehler, die vor der Werkzeugherstellung erkannt werden sollten

Viele werkzeugbezogene Probleme sind vermeidbar, wenn die Zeichnung vor der Werkzeugherstellung überprüft wird. Die folgenden Fehler sind häufig, weil das Teil in CAD einfach aussieht, sich aber beim Entformen, Auswerfen des Grünlings, Entbindern und Sintern anders verhält.

Häufiger Fehler Produktionsrisiko Bessere Maßnahme
Keine Hinweise zu geschützten Oberflächen auf der Zeichnung Anguss, Auswerfer oder Trennmarke können die Funktion beeinträchtigen. Dicht-, Gleit-, Sicht- und Bezugsflächen markieren.
Seitenlöcher ohne Werkzeugprüfung platziert Schieber oder Seitenkern können Kosten und Gratrisiko erhöhen. Prüfen, ob Richtung, Toleranz oder Prozess geändert werden können.
Tiefe Sacklöcher als Formmerkmale konstruiert Kernstift kann auslenken oder brechen. Durchgangsloch, reduzierte Tiefe oder spanende Nachbearbeitung in Betracht ziehen.
Enge Toleranz auf alle Maße angewandt Werkzeug- und Prüfkosten können unnötig steigen. Kritische und unkritische Maße trennen.
Schwindung als einfacher Skalierungsfaktor behandelt Die endgültigen Abmessungen können aufgrund der Geometrie und des Sinterverhaltens variieren. Schwindungsempfindliche Merkmale und Prüfbezugspunkte überprüfen.
Auswerfermarkierungen werden bis T1 ignoriert. Funktionale oder kosmetische Oberflächen können beeinträchtigt werden. Akzeptable Markierungszonen vor dem Werkzeugbau bestätigen.

Beispiel: Neuausrichtung eines seitlichen Lochs zur Vermeidung eines Schiebers

Problem Ein kompakter MIM-Winkel erbte ein seitliches Loch aus einem bearbeiteten Design. Im ursprünglichen MIM-Layout erforderte dieses Loch einen Schieber und führte eine lokale Formtrennungsfläche ein.
Warum es passiert ist Die Geometrie wurde ohne vorherige Prüfung, ob die Lochrichtung für die Funktion wesentlich oder mit der Hauptformöffnung kompatibel war, in den MIM-Prozess übernommen.
Konstruktionsreaktion Das Loch wurde zur Hauptöffnungsrichtung neu ausgerichtet und seine Toleranz wurde überprüft. Ähnliche Löcher, Schlitze und Hinterschneidungen sollten auf Funktion, Richtung, Toleranz und Werkzeugwertigkeit geprüft werden, bevor ein Schieber akzeptiert wird.

Weitere DFM-Fehlerarten über das Formdesign hinaus finden Sie unter typische MIM-Konstruktionsfehler.

Was sollten Sie für eine MIM-Formenkonstruktionsprüfung senden?

Eine sinnvolle MIM-Formenkonstruktionsprüfung erfordert mehr als nur ein Teilebild oder grundlegende Abmessungen. Der Lieferant sollte die Funktion des Teils, kritische Oberflächen, Toleranzprioritäten, Materialerwartungen, Produktionsvolumen und ob das Projekt vor dem Werkzeugbau noch flexibel ist, verstehen.

Bereitzustellende Informationen Warum das wichtig ist
2D-Zeichnung Zeigt Toleranzen, Bezugspunkte, Oberflächenangaben und Prüfanforderungen.
3D-CAD-Datei Ermöglicht die Überprüfung der Formöffnungsrichtung, Hinterschneidungen und Werkzeugbewegungen.
Kritische Maße Hilft, schwindungs- und prüfempfindliche Merkmale zu identifizieren.
Geschützte Oberflächen Verhindert, dass Anschnitt-, Auswerfer- und Trennlinien auf funktionalen Flächen platziert werden.
Materialanforderung Beeinflusst die Feedstock-Wahl, das Sinterverhalten, die Eigenschaften und die Anwendungseignung.
Oberflächenveredelungsanforderung Beeinflusst zulässige Markierungen, Polieren, Bearbeitung, Beschichtung oder Nachbearbeitung.
Geschätzte Jahresstückzahl Hilft zu bestimmen, ob Werkzeugkomplexität und Mehrfachkavitäten-Werkzeuge gerechtfertigt sind.
Anwendungshintergrund Hilft dem Entwicklungsteam, Belastungs-, Verschleiß-, Korrosions-, Montage- oder Optikanforderungen zu verstehen.
Prototyp- oder Serienstadium Bestimmt, ob Konstruktionsänderungen vor der Werkzeuginvestition noch praktikabel sind.

Vor der RFQ diese Bereiche auf der Zeichnung markieren

Um die Werkzeugkonstruktionsprüfung genauer zu gestalten, identifizieren Sie geschützte Kosmetikflächen, Dichtflächen, Gleitflächen, Bezugsflächen, kritische Maße, Seitenlöcher, Hinterschnitte, dünne Schlitze, flächenempfindliche Bereiche und akzeptable Markierungszonen. Dies hilft dem Entwicklungsteam, Trennlinie, Angussrest, Auswerfermarkierungen, Schieberflächen, schwindungsempfindliche Maße und Anforderungen an Nachbearbeitung vor der Werkzeuginvestition zu prüfen.

Die stärkste Prüfung erfolgt vor der Werkzeugfreigabe. Ist das Werkzeug erst gebaut, kann die Korrektur von Problemen mit Trennlinie, Anguss, Auswerfer, Schieber oder Schwindung langsamer und teurer werden.

Reichen Sie Ihre Zeichnung zur MIM-Werkzeugkonstruktionsprüfung ein

Wenn Ihr Teil Seitenlöcher, Hinterschnitte, tiefe Löcher, dünne Schlitze, geschützte Kosmetikbereiche, Dichtflächen, enge Bezugsmaße oder Anforderungen an hohe Stückzahlen aufweist, senden Sie Ihre Projektinformationen für eine Werkzeugkonstruktions- und DFM-Prüfung vor der Werkzeugfreigabe ein.

2D-Zeichnung und 3D-CAD-Datei Kritische Maße und Toleranzprioritäten Material- und Oberflächenbearbeitungsanforderungen Geschützte funktionale oder kosmetische Oberflächen Geschätzte Jahresmenge und Projektphase Anwendungshintergrund und Montageanforderungen

XTMIM kann die Werkzeugöffnungsrichtung, die Position der Trennebene, Einschränkungen für Anguss- und Auswerfermarkierungen, Schieber, Einsätze, Kernstifte, Abschaltrisiko, schwindungsempfindliche Maße und die Frage prüfen, ob eine Geometrie vor der Werkzeuginvestition, der Probeproduktion oder der Serienproduktion vereinfacht werden sollte.

Zeichnung einreichen zur Werkzeugkonstruktionsprüfung

FAQs zum MIM-Werkzeugbau

Was ist MIM-Werkzeugbau?

MIM-Werkzeugbau ist die Werkzeugplanung, die eine Teilezeichnung in ein spritzgießbares Grünling umwandelt. Sie umfasst Kavitätslayout, Trennebenenposition, Werkzeugöffnungsrichtung, Schieber, Einsätze, Kernstifte, Auswerfung, Abschaltflächen, Entlüftung und Markierungsposition. Beim MIM muss der Werkzeugbau auch Entbindern, Sinterschwindung, Endmaße und Prüfanforderungen berücksichtigen.

Wie unterscheidet sich das MIM-Werkzeugdesign vom Spritzgießwerkzeugdesign für Kunststoff?

MIM nutzt die Prinzipien des Spritzgießens, aber das geformte Teil ist nicht das Endprodukt. Es handelt sich um ein Grünling aus Metallpulver und Binder. Nach dem Formen muss der Binder entfernt und das Teil zu einem dichten Metallbauteil gesintert werden. Das bedeutet, dass das Werkzeugdesign die Grünlingsfestigkeit, Auswurfschäden, Sinterschwindung, Sinterverhalten und die endgültige Maßkontrolle berücksichtigen muss.

Warum ist die Position der Trennlinie beim MIM wichtig?

Die Position der Trennlinie ist wichtig, da sie Aussehen, Gratrisiko, Montage, Abdichtung, Gleitfunktion und Prüfung beeinflussen kann. Eine sichtbare Trennlinie kann auf einer unkritischen Oberfläche akzeptabel sein, sollte aber in der Regel auf Dichtflächen, Gleitflächen, kosmetischen Bereichen, Bezugsflächen und engen Passflächen vermieden werden.

Wann benötigt ein MIM-Teil Schieber oder Seitenkerne?

Schieber oder Seitenbewegungen werden berücksichtigt, wenn ein funktionskritisch seitliches Loch, Hinterschnitt, Querloch oder eine ähnliche Funktion nicht in der Hauptwerkzeugöffnung freigegeben werden kann. Sie sind nicht automatisch für jede Seitenfunktion erforderlich. Neukonstruktion, Neuorientierung, Vereinfachung oder Nachbearbeitung nach dem Sintern können praktikabler sein, wenn diese Optionen Werkzeugkosten, Wartung oder Gratbildung reduzieren, ohne die Funktion zu beeinträchtigen.

Bleiben Auswerfermarkierungen auf fertigen MIM-Teilen sichtbar?

Das ist möglich. Auswerfermarkierungen, die beim Entformen des Grünlings entstehen, können nach dem Entbindern und Sintern sichtbar bleiben oder Funktionsflächen beeinträchtigen. Wenn eine Oberfläche kosmetisch, dichtend, gleitend oder als Prüfbezug dient, sollte sie vor der Werkzeugkonstruktion als geschützt gekennzeichnet werden.

Welche Dateien werden für eine MIM-Werkzeugkonstruktionsprüfung benötigt?

Eine sinnvolle Prüfung erfordert in der Regel eine 2D-Zeichnung, eine 3D-CAD-Datei, Materialanforderungen, kritische Maße, Toleranzprioritäten, Angaben zu geschützten Oberflächen, Oberflächenbearbeitungsanforderungen, geschätzte Jahresstückzahl und Anwendungshintergrund. Diese Angaben helfen dem Lieferanten bei der Bewertung der Entformbarkeit, Werkzeugkomplexität, Auswurf, schwindungsempfindlicher Maße und Produktionsmachbarkeit.

Geprüft vom XTMIM Engineering-Team

Die MIM-Werkzeugprüfung sollte DFM, Werkzeugrisiken, Handhabung des Grünteils, Entbinderungs- und Sintereffekte, Toleranzplanung, Inspektion und Produktionsmachbarkeit berücksichtigen. Endgültige Werkzeugentscheidungen erfordern eine projektspezifische Zeichnungsprüfung, Materialbestätigung, Werkzeugdesign und Prozessvalidierung.

Technische Referenzen für die MIM-Werkzeugprüfung

Der MIMA Design Center behandelt komplexe MIM-Konstruktions- und Werkzeugüberlegungen. Die MPIF MIM-Prozessübersicht erklärt die Entnahme des Grünteils, die Binderentfernung und das Sintern, während MPIF Standard 35-MIM sich mit Materialspezifikationen und nicht mit dem Werkzeugdesign befasst. Werkzeuglayout, erreichbare Toleranzen und Produktionsmachbarkeit erfordern weiterhin eine projektspezifische DFM-Prüfung.