
Welche Industrieausrüstungsteile sind für MIM geeignet?
Der Metallpulverspritzguss (MIM) ist am relevantesten für kleine, komplexe Industriekomponenten, wenn integrierte Geometrie, wiederkehrende Produktionsvolumina und Materialanforderungen den Werkzeugbau rechtfertigen. Typische Kandidaten sind Bewegungsteile, Verriegelungsmechanismen, kompakte Halterungen, Wellen und Stifte, Sensorgehäuse, Verschleißteile, Fluidsteuerungsmerkmale und Werkzeugmechanismusteile. Große, einfache, flache oder geringe Stückzahlen sind in der Regel besser für CNC-Bearbeitung, Guss, Stanzen oder konventionelle Pulvermetallurgie geeignet; die Entscheidung sollte auf Geometrie, Material, Toleranz, Belastung und Jahresvolumen basieren.
Bewerten Sie für eine spezifische Industriekomponente MIM anhand der Teilegeometrie, des DFM-Risikos, der Toleranzanforderungen und der Zeichnungsdetails. Für breitere Betriebsumgebungen, Anforderungen an das Werkzeugsystem und branchenweite Anwendungshinweise siehe Industrielle Werkzeugkomponenten.
Verwenden Sie diese Matrix zur Prozess-Eignungsprüfung vor der Werkzeugerstellung. Die endgültige Eignung hängt weiterhin von der tatsächlichen Zeichnung, Toleranz, dem Material, dem Jahresvolumen und den Kostenanforderungen ab.
| Screening-Bedingung | MIM-geeignet | Technischer Grund |
|---|---|---|
| Kleines Teil mit komplexer 3D-Geometrie, Löchern, Nuten oder integrierten Merkmalen | Gut geeignet | MIM kann kompakte Merkmale formen, die mehrere CNC-Bearbeitungen erfordern würden. |
| Mittlere bis hohe jährliche Produktionsnachfrage | Gut geeignet | Werkzeugkosten können über die wiederholte Produktionsmenge verteilt werden. |
| Verschleißfläche, Korrosionsbelastung oder Anforderung an funktionale Werkstoffe | Möglicherweise geeignet | Werkstoff, Wärmebehandlung, Oberflächenzustand und Prüfung müssen überprüft werden. |
| Enge Toleranz an einem funktionalen Loch, einer Welle, einer Dichtfläche oder einem Bezugspunkt | Möglicherweise geeignet | Sekundäre Bearbeitung, Kalibrieren, Schleifen oder Prüfplanung können erforderlich sein. |
| Großer Rahmen, Basis, Gehäuse, Strukturplatte oder schwerer Industriekörper | Schlechtere Eignung | Teilegröße und -masse liegen in der Regel außerhalb des praktischen MIM-Wertebereichs. |
| Einfache Unterlegscheibe, flache Halterung, einfacher Drehstift oder Prototyp mit sehr geringem Volumen | Schlechtere Eignung | CNC, Stanzen, Normteile oder Prototyping-Routen können praktikabler sein. |
Kategorien von MIM-Teilen für Industrieanlagen

Die Zuordnung gruppiert gängige Funktionen von Industriekomponenten und sollte als Kategorienleitfaden und nicht als Katalog von Kundenprogrammen gelesen werden.
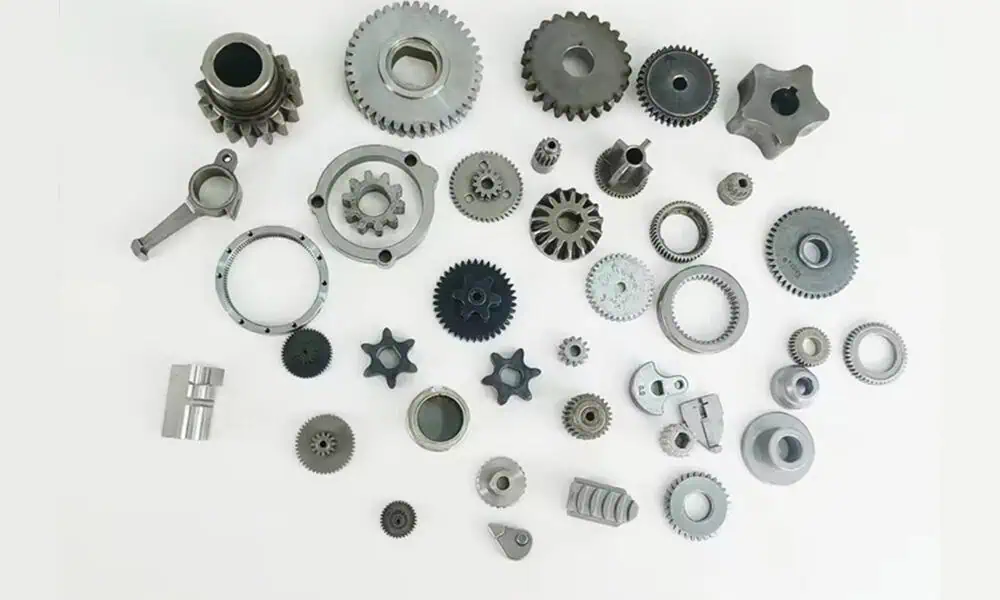
Verwenden Sie die Kategorienspalte, um typische Teile zu vergleichen, warum MIM passen könnte, die wichtigsten technischen Prüfungen für jede Familie und die zugehörigen teilespezifischen Hinweise.
| Teilekategorie | Typische Beispiele | Warum MIM geeignet sein kann | Hauptprüfpunkt | Verwandte Seite |
|---|---|---|---|---|
| Bewegungs- und Getriebeteile | Mikrozahnräder, Nocken, Sperrklinkenteile, Kupplungselemente, Stellglieder | Kompakte Bewegungsgeometrie und reproduzierbare Fertigungsanforderungen | Zahn-/Kontaktgeometrie, Verschleißfläche, Wärmebehandlung, Prüfung | MIM-Zahnräder |
| Verriegelungs- und Positionierteile | Sperrhebel, Rastteile, Riegel, Anschlagblöcke, Sperrbacken | Integrierte Haken, Schultern, Kontaktmerkmale und lokale Lastbereiche | Kontaktdruck, Passung, Verschleiß, Angussmarkierung | Hochpräzise MIM-Teile |
| Montage- und Stützteile | Kompakte Halterungen, Sensorhalterungen, Stützarme, Fixierblöcke, Spannbacken | Komplexe Löcher, Rippen, Ansätze und Befestigungselemente können gemeinsam geformt werden | Ebenheit, Lochstabilität, Montagebezugspunkt, Trennebene | MIM-Halterungen |
| Wellen, Stifte und Ausrichtungsteile | Abgestufte Stifte, Führungsstifte, Aktorstifte, Positionierstifte, Verriegelungsstifte | Nützlich, wenn Stifte Nuten, Flächen, Löcher, Stufen oder Sonderköpfe aufweisen | Kritischer Durchmesser, Geradheit, Passungsspiel, spanende Nachbearbeitung | MIM-Wellen und -Stifte |
| Sensor- und Instrumententeile | Sensorhülsen, Sondenghäuse, Magnetkerne, Präzisionsabdeckungen | Kleine Präzisionsteile können Geometrie, Material und Montagefunktionen kombinieren | Material, magnetische Funktion, Korrosionsbelastung, Maßhaltigkeit | Weichmagnetische MIM-Teile |
| Verschleiß- und Kontaktteile | Verschleißeinsätze, Sperrklinken, Gleitblöcke, Führungsteile, Sperrzähne | Kleine kontaktbelastete Teile können von Werkstoff- und Wärmebehandlungsoptionen profitieren | Verschleißart, Schmierung, Härte, Oberflächenzustand | Verschleißfeste MIM-Teile |
| Kleine Teile für Fluidsteuerung und Pneumatik | Kleine Ventilkörper, kompakte Anschlüsse, Düseneinsätze, Dichtungsträgerteile | Möglich bei kompakter Geometrie und Materialkompatibilität, die eine Prüfung rechtfertigen | Druck, Dichtfläche, Korrosion, Prüfung | Korrosionsbeständige MIM-Teile |
| Teile für Industriewerkzeuge und kompakte Mechanismen | Werkzeughebel, Sperrbacken, Auslöser, Haken, Spannvorrichtungen | Komplexe Geometrie mit Anforderungen an Festigkeit, Verschleißfestigkeit und wiederholbare Passung | Lastpfad, Verschleißfläche, Wärmebehandlung, funktionale Passung | Hochfeste MIM-Teile |
MIM vs. CNC, Gießen, Stanzen und PM

Verwenden Sie diesen Vergleich für die frühe Prozessauswahl. Die endgültige Wahl hängt von der tatsächlichen Geometrie, dem Volumen, der Toleranz, dem Material, dem Werkzeug und den Kostenanforderungen ab.
| Verfahren | Besser geeignet für | Einschränkung für kleine Industrieteile | Wann es in Betracht gezogen werden sollte |
|---|---|---|---|
| MIM | Kleine, komplexe, wiederholbare Metallteile mit integrierten Merkmalen | Die Werkzeugkosten müssen gerechtfertigt sein; einige kritische Oberflächen erfordern möglicherweise Nachbearbeitungen | Verwenden Sie es, wenn kompakte Geometrie, Volumen und Materialleistung die Bearbeitung ineffizient machen. |
| CNC-Bearbeitung | Prototypen, geringe Stückzahlen, einfache Drehteile oder sehr enge lokale Merkmale | Komplexe 3D-Geometrien und mehrere Aufspannungen können die Kosten schnell in die Höhe treiben. | Verwenden Sie es, wenn Flexibilität, geringe Stückzahlen oder extrem enge lokale Kontrolle wichtiger sind als das Werkzeug. |
| Gießen | Größere Metallkomponenten oder weniger fein ausgeprägte Formen | Kann bei sehr kleinen, detaillierten, hochdichten Bauteilen weniger effizient sein | Verwenden Sie es, wenn Bauteilgröße und -geometrie besser für einen Gießprozess geeignet sind. |
| Stanzen | Flache Blechteile, Clips, Abdeckungen und geformte Blechwinkel | Nicht geeignet für kompakte, massive 3D-Geometrien mit Ansätzen, Nuten oder integrierten Merkmalen | Verwenden Sie es, wenn das Bauteil hauptsächlich Blechgeometrie aufweist. |
| PM-Pressen | Regelmäßige Geometrie, hohe Stückzahlen, kostenempfindliche Pressteile | Eingeschränkt für Hinterschneidungen, Seitenlöcher, dünne 3D-Merkmale und komplexe Formen | Verwenden Sie dies, wenn das Teil vertikal gepresst werden kann und keine MIM-typische 3D-Komplexität erfordert. |
DFM-Risiken vor dem Werkzeugbau

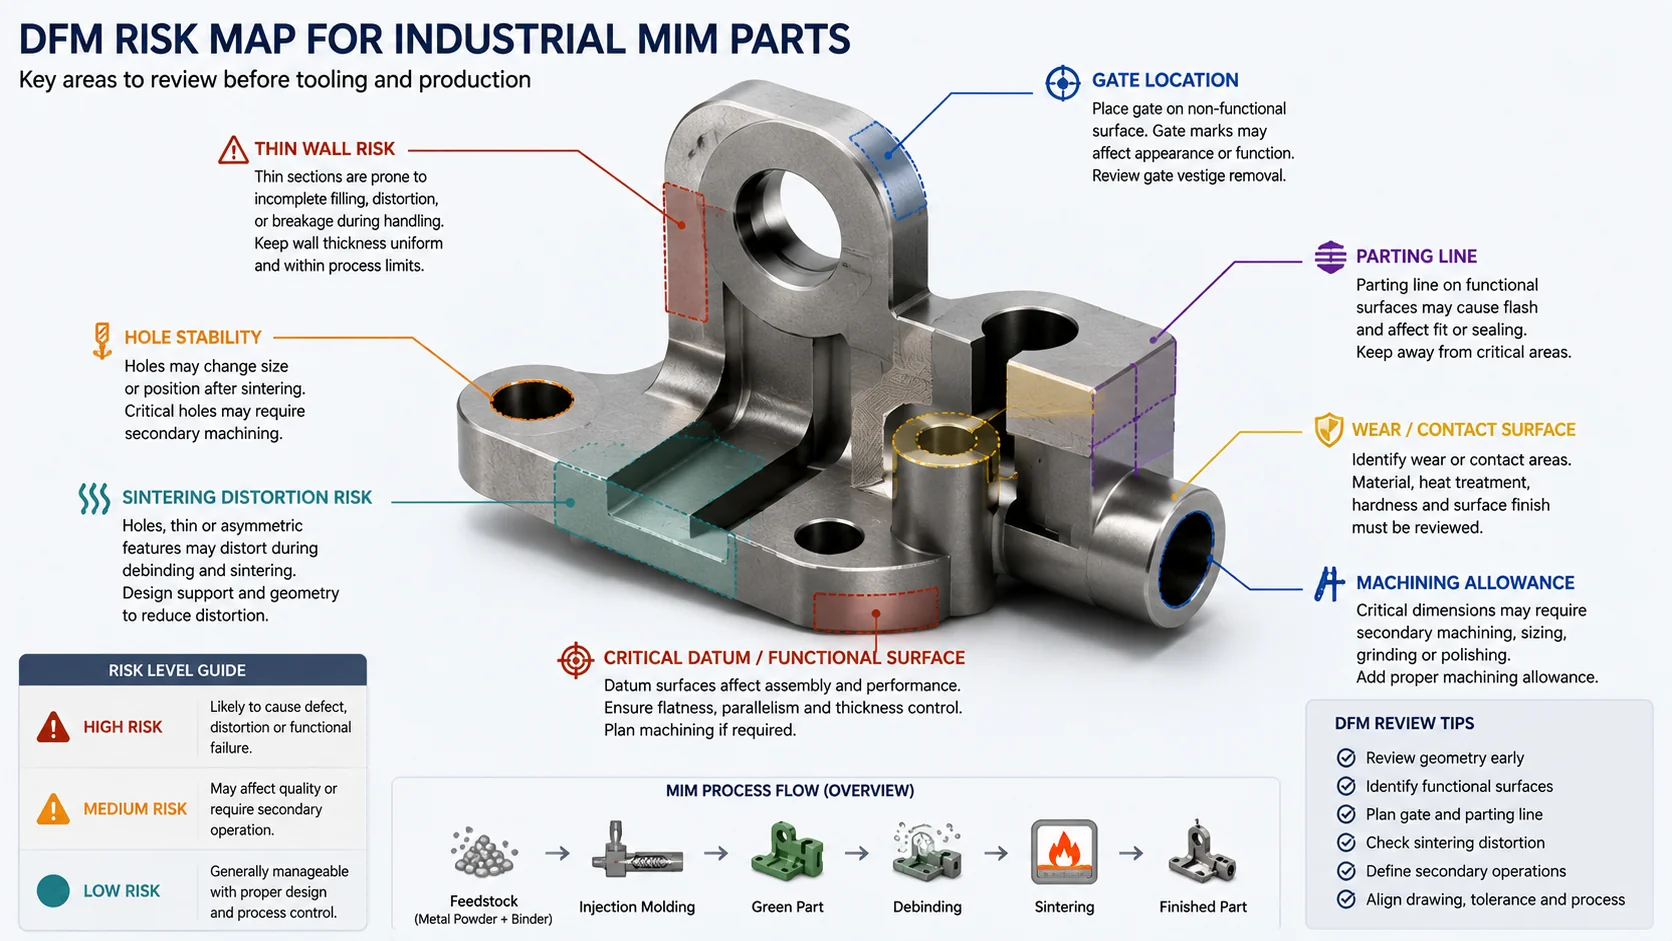
Die hervorgehobenen Merkmale sind übliche Prüfpunkte vor der Werkzeugerstellung. Das tatsächliche Anschnittdesign, die Werkzeuganordnung, Toleranzen und Kontrollprüfungen müssen anhand der Projektzeichnung und der Produktionsanforderungen definiert werden.
Dünne Wände und lange Strukturen
Dünne, lange, asymmetrische oder ungestützte Merkmale können sich während der Handhabung des Grünlings, des Entbinderns oder des Sinterns verziehen. Diese Bereiche sollten vor dem Werkzeugbau hinsichtlich Wandübergang, Unterstützung und Schwindungsrichtung überprüft werden.
Bohrungen, Schlitze und innere Merkmale
Kleine Bohrungen, tiefe Schlitze, dünne Bohrungskanten und innere Ausrichtungsmerkmale können sich verschieben oder verformen, wenn sie zu nahe an schwachen Abschnitten liegen oder als nicht kritische Geometrie behandelt werden.
Angussmarken und Trennlinien
Angussmarken und Trennlinien sollten Gleitflächen, Dichtflächen, Kontaktbereiche und Montagebezugspunkte meiden. Diese Entscheidung sollte vor dem Werkzeugbau getroffen werden, nicht nach dem ersten Musterlauf.
Verschleißflächen und Kontaktbereiche
Die Verschleißfestigkeit hängt vom Werkstoff, der Wärmebehandlung, dem Gegenwerkstoff, dem Kontaktdruck, der Schmierung, der Bewegungsart und dem Oberflächenzustand ab. Die Zeichnung sollte funktionale Kontaktflächen klar kennzeichnen.
Zerspanungszugabe für Nachbearbeitung
MIM kann die Zerspanung reduzieren, aber nicht jede Sekundäroperation überflüssig machen. Kritische Bohrungen, Lagerdurchmesser, Dichtflächen, Presssitzbereiche und Bezugsflächen können weiterhin Bearbeitung, Schleifen, Kalibrieren oder Prüfsteuerung erfordern.
Die MIMA-Konstruktionsrichtlinien heben gleichmäßige Wandstärke, Anschnittposition, Maßkontrolle und Sinterstützen als wichtige MIM-Konstruktionsaspekte hervor. Die EPMA stellt ebenfalls fest, dass Schwankungen der Wandstärke die Schwindung und Maßkontrolle erschweren können. Siehe MIMA — Komplexe Designs mit MIM und EPMA — Metallpulverspritzguss.
Technische Szenarien: Verschleiß- und Verzugsrisiken
Diese Beispiele zeigen zwei wiederkehrende MIM-Risiken: Verschleiß an funktionalen Kontaktflächen und Dimensionsänderungen nach dem Sintern. Es handelt sich um illustrative technische Szenarien und nicht um kundenspezifische Fallstudien.
Szenario 1: Verschleiß einer Sperrklinke
Eine kompakte Sperrklinke kann frühzeitig Verschleiß zeigen, wenn die Kontaktspannung und die Gleitgeometrie vor der Werkzeugerstellung nicht vollständig berücksichtigt werden. Die technische Überprüfung sollte die Anschnittplatzierung, die Material- und Wärmebehandlungsrichtung sowie die klare Identifizierung der funktionalen Kontaktflächen vor der Werkzeugfreigabe abdecken.
Szenario 2: Verzug einer Sensorhülse
Ein internes Ausrichtungsmerkmal in einer Sensorhülse kann sich nach dem Sintern verschieben, wenn es als nicht kritisch behandelt wird. Die Zeichnung sollte das Merkmal als funktional kennzeichnen, damit Schwindung, Sinterstützen und die Notwendigkeit einer nachträglichen Bearbeitung vor der Produktion überprüft werden können.
Checkliste für die Prüfung technischer Zeichnungen
Eine nützliche RFQ für ein industrielles MIM-Teil sollte mehr als nur einen Teilnamen enthalten. Geometrie, Material, Funktion, Stückzahl und Akzeptanzkriterien beeinflussen alle, ob MIM vor dem Werkzeugbau realistisch ist.

| Eingabe | Zweck |
|---|---|
| 2D-Zeichnung / 3D-CAD-Datei | Definiert kritische Maße, Geometrie, funktionale Merkmale und Prüfpunkte für die fertigungsgerechte Konstruktion. |
| Materialanforderung | Leitet die Feedstock-Auswahl, den Sinterprozess, die Wärmebehandlungsrichtung und die Leistungsbewertung. |
| Jahresvolumen | Bestimmt, ob ein MIM-Werkzeug gegenüber CNC, Guss, Stanzen oder Pulvermetallurgie gerechtfertigt werden kann. |
| Kritische Oberflächen | Identifiziert Funktionsbereiche, Verschleißflächen, Dichtflächen und Anforderungen an die spanende Nachbearbeitung. |
| Anforderung an Belastung, Verschleiß, Korrosion, Temperatur oder Magnetismus | Unterstützt die Materialauswahl, Prüfplanung und anwendungsspezifische Risikobewertung. |
| Aktuelles Verfahren und Produktionsprobleme | Hilft, MIM mit dem bestehenden Verfahren zu vergleichen und zu ermitteln, ob Kosten, Ausbeute, Montage oder Geometrie das Hauptproblem sind. |
FAQ zu MIM-Industrieausrüstungsteilen
Welche Industrieausrüstungsteile eignen sich für MIM?
Kleine, komplexe Metallkomponenten in Industrieanlagen eignen sich, wenn sie wiederholbare Geometrie, integrierte Funktionen und mittlere bis hohe Stückzahlen erfordern. Typische Beispiele sind Bewegungsteile, Verriegelungsmechanismen, kompakte Halterungen, Wellen, Stifte, Sensorgehäuse, Verschleißeinsätze und Werkzeugmechanikteile.
Ist MIM für große Industrieanlagenteile geeignet?
In der Regel nicht. Große Maschinengestelle, Basen, Platten, schwere Gehäuse und Schweißkonstruktionen werden besser durch Gießen, Zerspanen, Schweißen oder Fügen hergestellt. MIM wird hauptsächlich für kleine oder kompakte Metallteile mit komplexer Geometrie eingesetzt.
Kann MIM die CNC-Bearbeitung für Industrieanlagenteile ersetzen?
MIM kann die CNC-Bearbeitung für kleine, komplexe Teile mit mittleren bis hohen Stückzahlen ersetzen, insbesondere wenn CNC mehrere Aufspannungen erfordert. CNC kann jedoch besser für Prototypen, Kleinserien, einfache Drehteile oder Merkmale mit extrem engen lokalen Toleranzen geeignet sein.
Kann MIM für verschleißfeste Industrieanlagenteile verwendet werden?
Ja, aber der Verschleißwiderstand muss sorgfältig geprüft werden. Das Ergebnis hängt von Material, Wärmebehandlung, Härte, Kontaktdruck, Schmierung, Gegenmaterial, Oberflächenzustand und Bewegungsart ab.
Gehören Sensor- und Magnetteile zu den MIM-Industrieanlagenteilen?
Ja. Sensorhülsen, Sonden- und Prüfköpfe, kompakte Abdeckungen, Magnetkerne und aktorbezogene Teile können in industriellen Anwendungen eingesetzt werden. Wenn magnetische Eigenschaften, präzise Ausrichtung oder Korrosionsbeständigkeit erforderlich sind, sollte das Teil auch unter den Anforderungen für weichmagnetische, hochpräzise oder korrosionsbeständige Werkstoffe geprüft werden.
Welche Informationen werden für ein Angebot für industrielle MIM-Teile benötigt?
Eine aussagekräftige Angebotsanfrage sollte eine 2D-Zeichnung, eine 3D-CAD-Datei, die Werkstoffanforderung, Toleranzanforderungen, die Oberflächengüte, die Jahresstückzahl, die Arbeitsumgebung, die Gegenstücke, die Belastungs- oder Verschleißbedingungen sowie das aktuelle Fertigungsverfahren enthalten.
Ist MIM für industrielle Teile immer besser als PM?
Nein. PM-Pressen und Sintern können für einfache, regelmäßige, hohe Stückzahlen, die vertikal gepresst werden können, wirtschaftlicher sein. MIM wird in der Regel in Betracht gezogen, wenn das Teil eine komplexe 3D-Geometrie, Hinterschneidungen, dünne Wände, seitliche Merkmale oder integrierte Details aufweist, die mit konventionellem PM-Pressen schwierig herzustellen sind.
Einreichen eines Industrieteils zur MIM-Prüfung
Für kleine, komplexe Industrieteile senden Sie bitte 2D-Zeichnungen, 3D-CAD-Dateien, Werkstoffanforderungen, Toleranzanforderungen, Oberflächengüteanforderungen, geschätzte Jahresstückzahl und den Anwendungshintergrund zur technischen Prüfung. Das XTMIM Engineering Team kann die MIM-Eignung, das Werkzeugrisiko, den Sinterschwund, den Nachbearbeitungsbedarf, die Werkstoffausrichtung und die Produktionsmachbarkeit vor dem Werkzeugbau oder der Nullserie bewerten.
Normen / Technische Referenzen
Normen und Verbandsressourcen sind nützlich für die Werkstoffkommunikation, das Verständnis des MIM-Prozesses und die technische Prüfung. Sie ersetzen nicht die projektspezifische Zeichnungsprüfung, die Lieferantenbewertung oder die endgültige Werkstoff- und Prüfvereinbarung.
- MPIF Standard 35-MIM — Materialstandards für MIM-Teile, Ausgabe 2025 ist die aktuelle MPIF-Ausgabe für gängige MIM-Materialstandards; MPIF gibt an, dass diese Ausgabe frühere Ausgaben ersetzt.
- Metal Injection Molding Association (MIMA) technische Publikationen bieten Referenzmaterial zu MIM-Prozessoptionen, Materialien, Eigenschaften, Konstruktionsmerkmalen, Toleranzen, Anwendungen und verwandten Ingenieurthemen.
- European Powder Metallurgy Association (EPMA) — Metal Injection Moulding erklärt MIM als einen Zweig der Pulvermetallurgie und unterscheidet es von konventionellen Press-und-Sinter-Verfahren.