
MIM-Fertigung für kleine und miniaturisierte Metallkomponenten
XTMIM fertigt kleine und miniaturisierte Metallkomponenten mittels Metallpulverspritzguss (MIM), wenn ein Teil funktionale dreidimensionale Merkmale, technische Metallleistung und Bedarf an Serienfertigung kombiniert. Dieser Weg ist am relevantesten, wenn Bohrungen, Rippen, Ansätze, Haken, Schlitze, Kontaktdetails oder kompakte Montageflächen sonst wiederholte CNC-Bearbeitungen oder Mehrkomponentenmontagen erfordern würden.
Vor dem Werkzeugbau prüfen wir Merkmalsgröße, Wanddickenverteilung, Material- und Feedstock-Route, Werkzeugfüllung, Entbinderung, Sinterschwindung, Toleranzzuweisung, Sekundärbearbeitungen, Handhabung und Prüfzugang. MIM wird nicht einfach ausgewählt, weil eine Komponente klein ist; das Design muss formbar, messbar und stabil genug für die Serienfertigung sein.
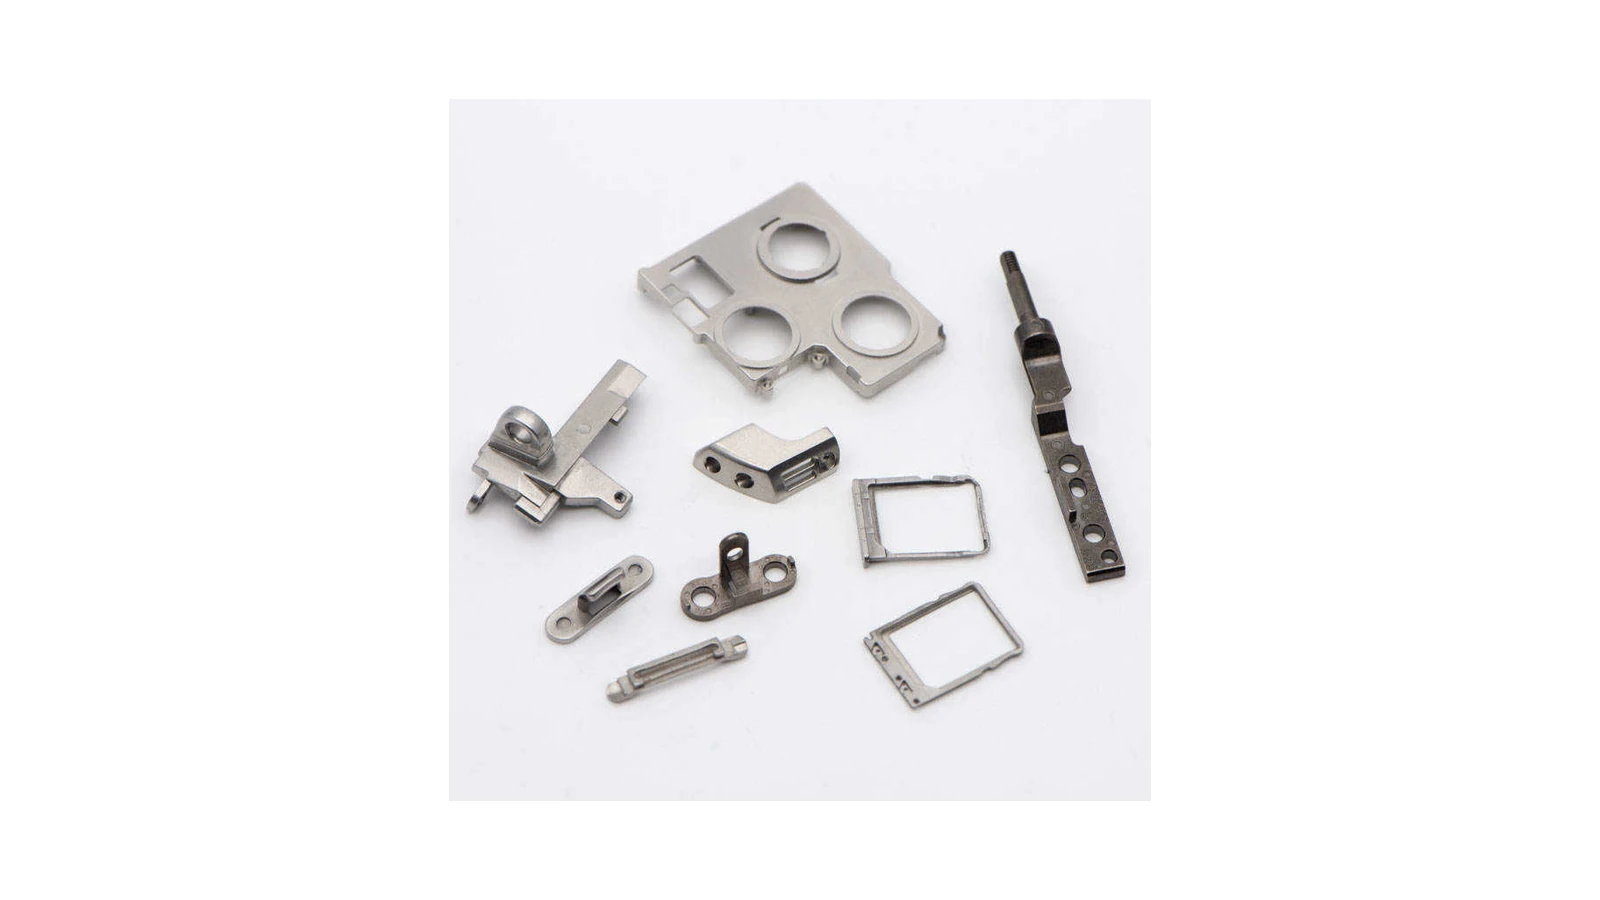
Wo kleine Metallteile schwer zu skalieren sind
Ein miniaturisiertes Bauteil wird zu einem Fertigungsproblem, wenn seine funktionalen Details kostspielig zu reproduzieren, über die gesamte Prozesskette instabil oder schwer zu inspizieren und konsistent zu handhaben sind. Die Frage ist nicht nur, ob eine kleine Form hergestellt werden kann, sondern ob sie wiederholt gefertigt werden kann, ohne die Schnittstellen zu verlieren, die Passung, Bewegung, Kontakt, Verriegelung, Abdichtung oder Aussehen steuern.
Bauteildichte treibt wiederkehrende Kosten
Mehrere kleine Löcher, Schlitze, Rippen, Ansätze, Haken, Nuten und lokale Schnittstellen können wiederholte CNC-Einrichtungen, empfindliche Werkzeuge, Entgraten, Spannvorrichtungen und Montagearbeiten verursachen.
Prototypendetails skalieren nicht automatisch
Ein Merkmal, das in einem bearbeiteten Prototyp funktioniert, kann sich während des Formens, Entbinderns, Handhabens oder Sinterns ändern, es sei denn, Wandstärke, Werkzeugfestigkeit, Unterstützung und Toleranzzuweisung werden vor der Werkzeugerstellung geprüft.
Inspektion und Handhabung können die Route steuern
Kleinteile können definierte Bezugspunkte, optische oder vorrichtungsgestützte Messungen, geschützten Verpackung und selektive Oberflächenbearbeitung erfordern, da sehr kleine Merkmale leicht beschädigt und schwer zu überprüfen sind.
Beispiel für ein kleines, komplexes MIM-Teil prüfen
Für ein strukturiertes Beispiel, das Merkmalsdichte, Jahresvolumen, wiederkehrende Bearbeitung, Toleranzaufteilung, Schwindungsvalidierung, Werkzeugüberarbeitung und Inspektionsplanung abdeckt, siehe kleines komplexes MIM-Teil Überprüfung.
Prüfen, ob eine miniaturisierte Metallkomponente ein guter MIM-Kandidat ist
Allein die geringe Größe macht ein Teil nicht für MIM geeignet. Ein stärkerer Kandidat kombiniert nützliche dreidimensionale Details, wiederkehrende Nachfrage, realistische Toleranzzuweisung, Anforderungen an die Metallleistung und ein Design, das konsistent gefertigt, verarbeitet, gehandhabt und inspiziert werden kann.
Starke MIM-Signale für miniaturisierte Teile
MIM ist in der Regel prüfenswert, wenn das Teil klein, merkmalsreich, mechanisch funktional, in hohen Stückzahlen wiederholt und durch merkmalsweise Bearbeitung teuer oder schwierig herzustellen ist.
In der Regel prüfenswert
Kleines Metallteil mit Löchern, Nuten, Rippen, Bossen, gekrümmten Merkmalen, Verriegelungsdetails oder miniaturisierten Schnittstellen, die in der Produktion wiederholt werden.
Gute Produktionsbedingung
Die Funktion ist bekannt, das Materialziel ist klar, und nur ausgewählte Abmessungen erfordern enge Nachbearbeitung oder Sekundäroperationen.
Miniaturteile, die eine DFM-Überarbeitung benötigen
Einige kleine Teile können im MIM funktionieren, jedoch erst nach Designänderungen. Die häufigsten Probleme sind extrem dünne Rippen, fragile Stifte, tiefe Sacklöcher, scharfe Kanten, kleine isolierte Bosse und Toleranzerwartungen, die direkt von CNC-Zeichnungen übernommen wurden.
Risiko der Merkmalsfestigkeit
Sehr dünne Rippen, winzige Stifte, scharfe Finger oder ungestützte Merkmale können sich während des Formgebens, Entbinderns, der Handhabung oder des Sinterns verformen oder brechen.
Prüfrisiko
Miniaturmerkmale können nur schwer zuverlässig geprüft werden, es sei denn, die Datenlogik, die Messmethode und die Akzeptanzkriterien werden frühzeitig festgelegt.
Kleinteile, die möglicherweise nicht in den MIM gehören
MIM ist nicht immer der beste Weg für jedes winzige Bauteil. Je nach Geometrie, Stückzahl und Toleranzanforderungen können CNC-Mikrobearbeitung, Stanzen, Drahtformen, Fotoätzen, additive Fertigung oder Montage immer noch besser geeignet sein.
Normalerweise schlecht geeignet
Teile mit sehr geringen Stückzahlen, extrem einfache Stanzprofile, lange drahtartige Teile, ultra-dünne Blechmerkmale oder Teile ohne echte 3D-Komplexität.
Hohes Umstellungsrisiko
Teile, die extrem enge Toleranzen über nahezu alle Miniaturmerkmale hinweg erfordern, fragile ungestützte Geometrien oder prüfungsbedingt eingeschränkte Innendetails.
Für eine sinnvolle Kleinteilprüfung benötigte Informationen
Eine praktische Prüfung benötigt ausreichende Informationen, um die Funktion des Teils und den fertigungstechnischen Problembereich zu verstehen. Ein winziges Merkmal kann akzeptabel sein, wenn es unkritisch ist, aber riskant, wenn es Ausrichtung, Verriegelung, Abdichtung, elektrischen Kontakt oder Bewegung steuert.
Technische Daten senden
2D-Zeichnung, 3D-Modell, Werkstoffgüte, Jahresstückzahl, kritische Maße, Oberflächengüte, Montageort und aktueller Fertigungsweg.
Funktionskontext senden
Passungsteile, Verriegelungsbereiche, Kontaktflächen, Verschleißzonen, kosmetische Oberflächen, Handhabungsanforderungen, Nachbearbeitungsbedarf und bekannte Ausfallrisiken.
Miniaturisierte Metallkomponenten und Micro MIM sind verwandt, aber nicht identisch
Beide beinhalten sehr kleine Metallteile oder Merkmale, aber die technische Prüfung beginnt mit einer anderen Fragestellung. Eine Prüfung für miniaturisierte Komponenten fragt, ob das gesamte Teil wiederholbar im MIM-Verfahren hergestellt werden kann. Eine Micro-MIM-Prüfung wird wichtiger, wenn die Größe des Merkmals selbst das Hauptrisiko für Werkzeugbau, Befüllung, Sintern, Handhabung oder Messung darstellt.
Beginnen Sie mit der vollständigen Komponente
Verwenden Sie eine Prüfung für miniaturisierte Komponenten, wenn die Hauptfrage darin besteht, ob das gesamte Teil für die wiederholte MIM-Produktion geeignet ist. Prüfen Sie gemeinsam funktionale Geometrie, Materialausrichtung, Jahresbedarf, DFM, Werkzeugbau, Toleranzzuweisung, Sekundärbearbeitungen, Inspektion und Produktionsfreigabe.
Diese Prüfung ist am nützlichsten, wenn das Teil klein und funktional komplex ist, die dominante Entscheidung jedoch immer noch die allgemeine Herstellbarkeit und Skalierbarkeit der Produktion ist und nicht die Begrenzung eines einzelnen Mikro-Merkmals.
Eskalieren Sie die Prüfung, wenn die Merkmalsgröße die Machbarkeit bestimmt
Eine Micro-MIM-Prüfung wird wichtiger, wenn ein vollständiges Mikro-Teil, Mikro-Merkmal oder eine Mikro-Maßbeziehung das Verhalten des Feedstocks, die Haltbarkeit des Werkzeugs, die Kavitätenbefüllung, die Freigabe des Grünlings, die Entbinderung, die Sinterunterstützung oder die Messfähigkeit beeinträchtigt.
Überprüfen Sie die Mikro-MIM-Feature-, Werkzeug-, Sinter- und Inspektionsgrenzen-Leitfaden wenn die Merkmalsgröße das primäre technische Risiko darstellt.
Wann MIM besser ist als CNC, Stanzen oder Montage für kleine Metallteile
| Entscheidungsbereich | Typisches Problem | Wie MIM helfen kann | Was geprüft werden muss |
|---|---|---|---|
| Miniatur-3D-Merkmale | CNC benötigt winzige Werkzeuge, empfindliche Vorrichtungen und mehrere Arbeitsgänge. | MIM kann viele kleine 3D-Merkmale bei geeigneter Geometrie nahezu endkonturnah formen. | Merkmalgröße, Angusslage, Trennlinie, Auswurf, Werkzeugfestigkeit und Prüfzugänglichkeit. |
| Baugruppenkonsolidierung | Mehrere kleine gestanzte oder spanend bearbeitete Teile werden montiert, um eine Funktion zu erfüllen. | MIM kann Merkmale zu einem kompakten funktionalen Metallbauteil konsolidieren. | Lastpfad, Passflächen, Schwindungsverhalten und ob die kombinierte Geometrie formbar bleibt. |
| Materialeigenschaften | Kunststoff- oder dünne Stanzteile können Festigkeits-, Verschleiß- oder Steifigkeitsanforderungen nicht erfüllen. | MIM unterstützt metallische Werkstoffe für kompakte Teile mit funktionaler Geometrie. | Werkstoffgüte, Enddichte, Wärmebehandlung, Korrosionsverhalten und Oberflächenbeschaffenheit. |
| Toleranzstrategie | Alle kleinen Merkmale sind in der Zeichnung als enge Toleranz gekennzeichnet. | MIM kann die allgemeine Form kontrollieren, während sekundäre Bearbeitungen ausgewählte kritische Merkmale fertigstellen. | Kritische Maße, Bezugslogik, Passungsmerkmale, Messmethode und Nachbearbeitungskosten. |
| Produktionsskalierung | Prototypen funktionieren, aber die Bearbeitung oder Montage von Kleinteilen wird bei hohen Stückzahlen zu langsam. | MIM kann attraktiver werden, wenn der Werkzeugbau durch eine stabile Nachfrage gestützt wird. | Jahresstückzahl, Produktlebensdauer, Bauteilfamilienstrategie, Werkzeugkosten, Handhabung und Qualitätshochlauf. |
Von der Überprüfung miniaturisierter Teile zur wiederholten MIM-Produktion
XTMIM unterstützt miniaturisierte Metallkomponentenprojekte von der Fertigungsfähigkeitsprüfung über DFM, Werkzeugbau, Spritzgießen, Entbindern, Sintern, ausgewählte Sekundärbearbeitungen, Inspektion bis zur Produktionsfreigabe. Die Überprüfung verbindet die Teilefunktion mit dem gesamten Fertigungsprozess, anstatt jedes kleine Merkmal als isolierte Form zu behandeln.
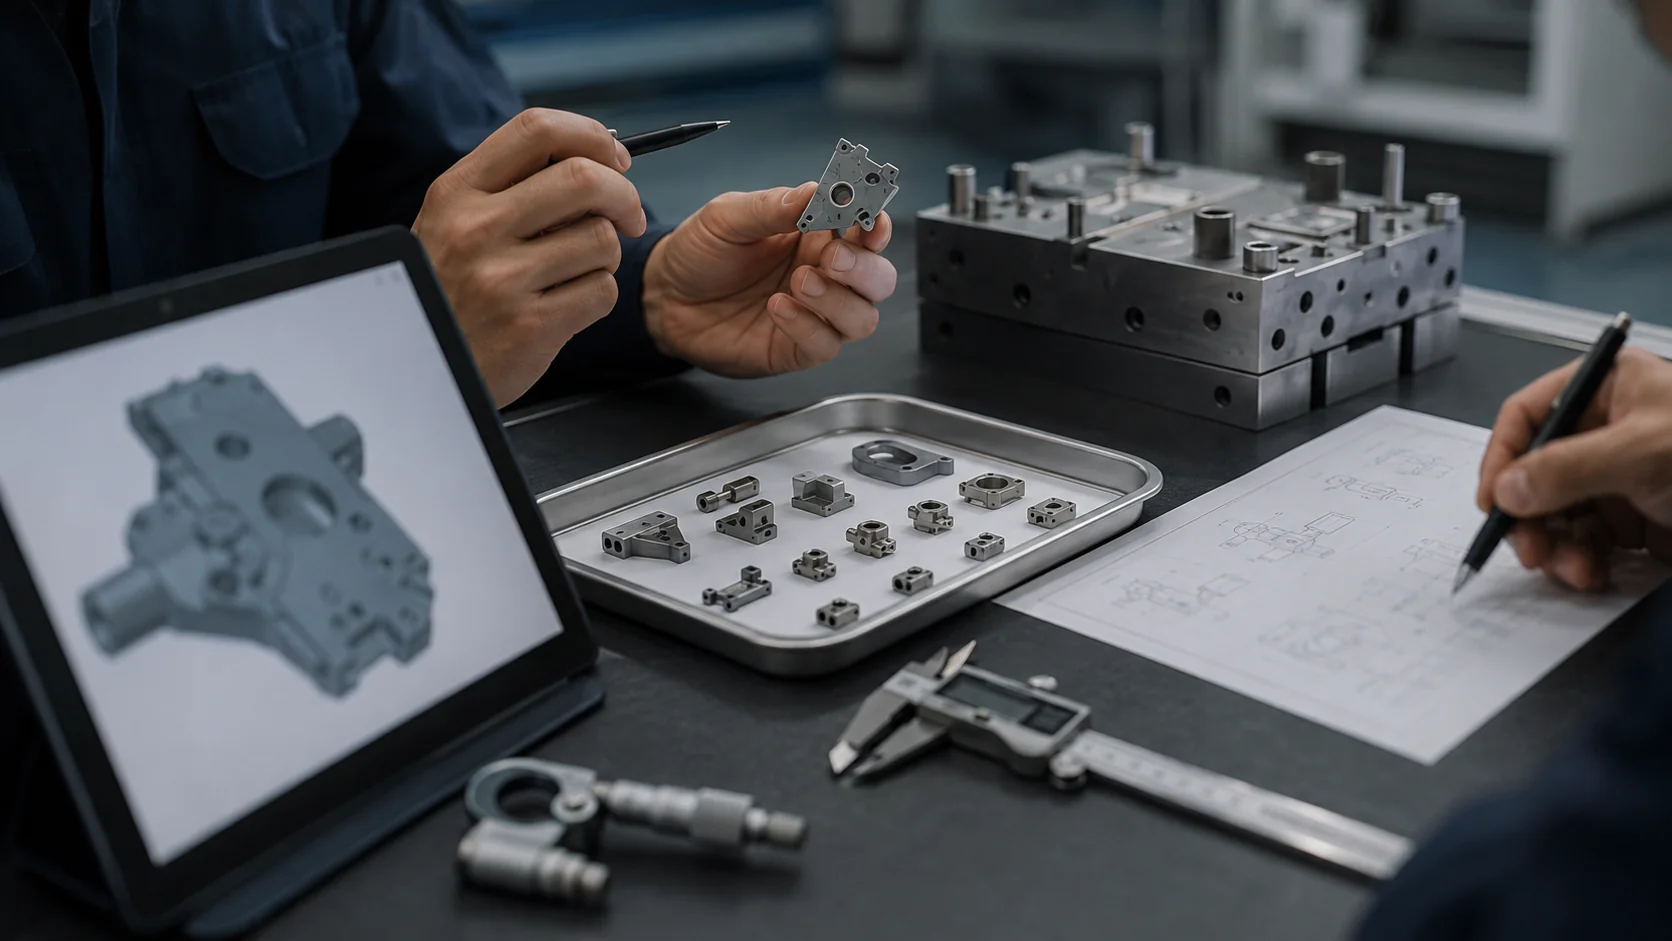
Technische Ergebnisse vor Werkzeugfreigabe festlegen
Die Überprüfung sollte eine definierte Reihe von Projektkontrollen hinterlassen, bevor das Werkzeug freigegeben wird, nicht nur eine Liste von Prozessschritten.
- CTQ-Map (Critical to Quality): identifizieren, welche Verbindungs-, Verriegelungs-, Kontakt-, Bewegungs-, Dichtungs-, Last-, kosmetische und Bezugsmerkmale die Teilefunktion tatsächlich steuern.
- DFM- und Werkzeugentscheidungen: die erforderlichen Änderungen oder Kontrollen für Wandstärken, Rippen, Bohrungen, Haken, Ansätze, Radien, Entformungsschrägen, Anschnitte, Trennlinien, Kerne, Auswerfer und Handhabung dokumentieren.
- Werkstoff und Prozessroute: die Legierung und die Feedstock-Ausrichtung zusammen mit den Anforderungen an Spritzguss, Entbindern, Sintern, Wärmebehandlung und Oberflächenveredelung definieren.
- Toleranz- und Nachbearbeitungsplan: allgemeine MIM-Geometrie von ausgewählten Schnittstellen trennen, die Kalibrierung, Reibung, Bearbeitung, Polieren, Beschichten oder spezielle Lehren erfordern.
- Inspektions- und Freigabeplan: Bezugspunkte, Messmethoden, Stichproben, Verpackungsschutz, Nachweise aus Erprobungen, Annahmeprioritäten und ungelöste Risiken vor der Wiederholungsproduktion definieren.
Wie die technische Überprüfung abläuft
Funktionszuordnung
Identifizierung der Merkmale, die Passung, Bewegung, Kontakt, Last, Abdichtung, Aussehen und Montage steuern.
DFM- und Werkzeugprüfung
Überprüfung von Wanddickenbalance, Merkmalsfestigkeit, Fluss, Entlüftung, Anschnittposition, Trennlinie, Kerndesign, Formschräge, Auswerfern und Handhabung des Grünteils.
Entbinderungs- und Sinterroute
Bewertung von Entbinderungspfaden, lokaler Masse, Handhabungsfestigkeit, Stützorientierung, Schwindungsrichtung, Verzug, Dichte und Merkmalsbewegung.
Toleranz- und Oberflächenplan
Definieren Sie den Zustand nach dem Sintern, Bearbeitungszugaben, Kalibrierung, Wärmebehandlung, Polieren, Passivieren, Beschichten und andere lokale Oberflächenbearbeitungsanforderungen.
Prüfung und Freigabe der Produktion
Bestätigen Sie Messzugang, Bezugspunkte, Vorrichtungen oder Lehren, Annahmekriterien, Verpackungsschutz, Versuchsergebnisse und Prioritäten der Chargenkontrolle.
Wo miniaturisierte MIM-Teile typischerweise versagen
Hauptrisikosignale zur frühen Behebung
- Empfindliche, größenabhängige Merkmale. Dünne Rippen, kleine Stifte, Haken, Finger oder lokale Wände können beim Füllen, Entformen, Entbindern, Transferieren oder Sintern verbiegen oder brechen.
- Merkmalsdefinition zu nah an der Fertigungsgrenze. Kleine Bohrungen, Schlitze, Ecken, Zähne oder Kanten erfordern möglicherweise eine Neukonstruktion, stärkere Werkzeuge, eine geänderte Ausrichtung oder eine selektive Oberflächenbearbeitung.
- CTQ-Abmessungen in instabilen Zonen. Ausrichtungs-, Verriegelungs-, Kontakt- oder Dichtungsmerkmale sollten sich nicht auf unkontrollierte Bewegungen neben Dick-Dünn-Übergängen oder ungestützten Bereichen verlassen.
- Prüfzugang zu spät definiert. Ein Merkmal kann erst als produktionskontrolliert betrachtet werden, wenn Bezugspunkt, Messgröße, Vorrichtung, optische Methode, Funktionslehre, Stichprobe und Annahmeregel praktikabel sind.
- Oberflächenbearbeitung verändert die funktionale Passung. Polieren, Trommeln, Passivieren, Galvanisieren oder Beschichten kann kleine Löcher, Kanten, Haken und Schnittstellen verändern.

Prüfplanung muss der Merkmalsprüfung folgen
Die Prüfung miniaturisierter Bauteile ist erst vollständig, wenn das Team entschieden hat, wie das kritische Merkmal gemessen wird, wie das Teil ohne Beschädigung gehalten wird und welche Nachweise bei Stichproben und wiederholter Fertigung erforderlich sind. Kleine Bohrungen, Haken, Schlitze, Kontaktflächen und Positionsbeziehungen erfordern möglicherweise optische Messungen, spezielle Vorrichtungen, Funktionslehren oder lokale Nachbearbeitung vor der endgültigen Abnahme.
Die Prüfmethode sollte vor der Werkzeugfreigabe vereinbart werden, wenn Messzugänglichkeit, Bezugsdefinition, Merkmalsschutz oder Schichtdicke das Endergebnis beeinflussen können.