
Fabricación MIM de Componentes Metálicos Pequeños y Miniaturizados
XTMIM fabrica componentes metálicos pequeños y miniaturizados mediante moldeo por inyección de metal (MIM) cuando una pieza combina características tridimensionales funcionales, rendimiento metálico de ingeniería y demanda de producción repetida. La ruta es más relevante cuando barrenos, nervios, postes, ganchos, ranuras, detalles de contacto o interfaces de ensamblaje compactas requerirían de otra manera operaciones CNC repetidas o ensamblaje de múltiples piezas.
Antes del herramental, revisamos el tamaño de las características, la distribución de paredes, la ruta de material y feedstock, el llenado del molde, el desaglutinado, la contracción del sinterizado, la asignación de tolerancias, las operaciones secundarias, el manejo y el acceso para inspección. El MIM no se selecciona simplemente porque un componente es pequeño; el diseño debe ser moldeable, medible y lo suficientemente estable para la producción repetida.
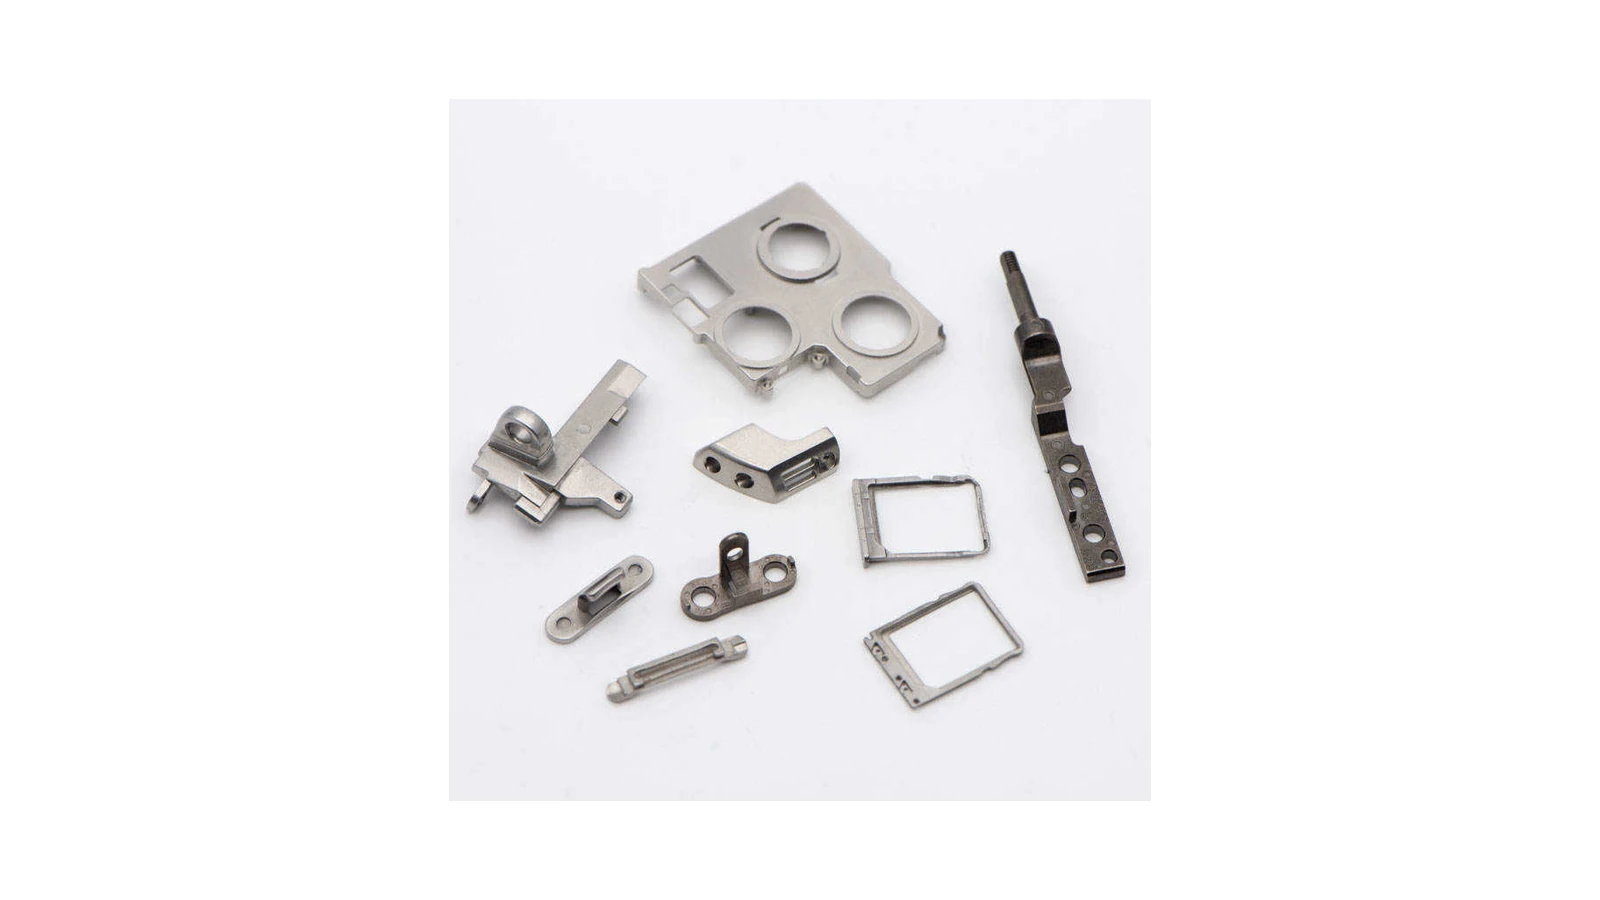
Donde las Piezas Metálicas Pequeñas Se Vuelven Difíciles de Escalar
Un componente miniaturizado se convierte en un problema de fabricación cuando su detalle funcional es costoso de reproducir, inestable a través de toda la cadena de proceso, o difícil de inspeccionar y manipular consistentemente. La pregunta no es solo si se puede hacer una forma pequeña, sino si se puede fabricar repetidamente sin perder las interfaces que controlan el ajuste, el movimiento, el contacto, el bloqueo, el sellado o la apariencia.
La Densidad de Características Impulsa el Costo Recurrente
Múltiples orificios pequeños, ranuras, nervaduras, salientes, ganchos, canales e interfaces locales pueden crear configuraciones repetidas de CNC, herramental delicado, desbarbado, fijación y trabajo de ensamblaje.
El Detalle del Prototipo No Escala Automáticamente
Una característica que funciona en un prototipo mecanizado puede cambiar durante el moldeo, el desaglutinado, la manipulación o el sinterizado, a menos que se revisen el balance de paredes, la resistencia de la herramienta, el soporte y la asignación de tolerancias antes del herramental.
La Inspección y Manipulación Pueden Controlar la Ruta
Las piezas miniatura pueden requerir puntos de referencia definidos, medición óptica o basada en fijaciones, empaque protegido y acabado selectivo, ya que las características muy pequeñas son fáciles de dañar y difíciles de verificar.
Revisar una Pieza MIM Pequeña y Compleja Representativa
Para un ejemplo estructurado que cubra geometría densa en características, volumen anual, mecanizado recurrente, división de tolerancias, validación de contracción, revisión de herramental y planificación de inspección, consulte el revisión de pieza MIM pequeña y compleja.
Verificar si un Componente Metálico Miniaturizado es un Buen Candidato para MIM
El tamaño pequeño por sí solo no hace que una pieza sea adecuada para MIM. Un candidato más fuerte combina detalles tridimensionales útiles, demanda repetida, asignación de tolerancias realista, requisitos de rendimiento del metal y un diseño que pueda ser fabricado con herramental, procesado, manipulado e inspeccionado de manera consistente.
Señales Fuertes de MIM para Piezas Miniaturizadas
Por lo general, vale la pena evaluar MIM cuando la pieza es pequeña, rica en características, funcional mecánicamente, repetida en volumen y costosa o difícil de fabricar mediante mecanizado característica por característica.
Generalmente vale la pena revisar
Pieza metálica pequeña con orificios, ranuras, nervaduras, resaltes, características curvas, detalles de bloqueo o interfaces en miniatura que se repiten en producción.
Buena condición de producción
La función es conocida, el objetivo del material es claro y solo algunas dimensiones seleccionadas requieren acabado fino u operaciones secundarias.
Piezas Miniaturizadas que Necesitan Rediseño DFM
Algunas piezas pequeñas pueden funcionar en MIM, pero solo después de cambios de diseño. Los problemas comunes son nervaduras extremadamente delgadas, pasadores frágiles, agujeros ciegos profundos, esquinas afiladas, resaltes pequeños aislados y expectativas de tolerancia copiadas directamente de planos CNC.
Riesgo de resistencia de la característica
Costillas muy delgadas, postes diminutos, dedos afilados o características no soportadas pueden deformarse o romperse durante el moldeo, desaglutinado, manipulación o sinterizado.
Riesgo de inspección
Las características en miniatura pueden ser difíciles de inspeccionar de manera confiable a menos que la lógica de referencia, el método de medición y los criterios de aceptación se definan desde el principio.
Piezas pequeñas que quizás no pertenezcan a MIM
MIM no siempre es la mejor ruta para cada componente diminuto. El maquinado CNC, estampado, formado de alambre, foto grabado, manufactura aditiva o ensamble pueden ser mejores dependiendo de la geometría, volumen y requisitos de tolerancia.
Generalmente no es adecuada
Piezas de volumen muy bajo, perfiles estampados extremadamente simples, piezas largas tipo alambre, características de lámina ultra delgada o piezas sin complejidad 3D real.
Alto riesgo de conversión
Piezas que requieren tolerancias ultra ajustadas en casi todas las características en miniatura, geometría frágil no soportada o detalles internos limitados por inspección.
Información necesaria para una revisión útil de piezas pequeñas
Una revisión práctica necesita suficiente información para entender la función de la pieza y el punto crítico de manufactura. Una característica diminuta puede ser aceptable si no es crítica, pero riesgosa si controla alineación, bloqueo, sellado, contacto eléctrico o movimiento.
Enviar datos de ingeniería
Dibujo 2D, modelo 3D, grado de material, volumen anual, dimensiones críticas, acabado superficial, ubicación de ensamble y ruta de manufactura actual.
Enviar contexto de la función
Piezas de acoplamiento, zonas de bloqueo, características de contacto, zonas de desgaste, superficies cosméticas, requisitos de manipulación, necesidades de posprocesamiento y problemas de falla conocidos.
Componentes Metálicos Miniaturizados y Micro MIM Están Relacionados pero No Son Idénticos
Ambos involucran piezas o características metálicas muy pequeñas, pero la revisión de ingeniería comienza con una pregunta diferente. Una revisión de componente miniaturizado pregunta si la pieza completa puede fabricarse repetidamente mediante MIM. Una revisión de Micro MIM se vuelve más importante cuando la escala de la característica en sí crea el principal riesgo de herramental, llenado, sinterizado, manejo o medición.
Comience con el Componente Completo
Utilice una revisión de componente miniaturizado cuando la pregunta principal sea si la pieza completa es adecuada para la producción MIM repetida. Revise la geometría funcional, la dirección del material, la demanda anual, DFM, el herramental, la asignación de tolerancias, las operaciones secundarias, la inspección y la liberación de producción en conjunto.
Esta revisión es más útil cuando la pieza es pequeña y funcionalmente compleja, pero la decisión dominante sigue siendo la manufacturabilidad general y la escalabilidad de la producción, en lugar de un único límite de característica a microescala.
Escalar la Revisión Cuando la Escala de la Característica Controla la Viabilidad
Una revisión de Micro MIM se vuelve más importante cuando una pieza micro, microcaracterística o relación dimensional a microescala completa empuja el comportamiento del feedstock, la durabilidad del herramental, el llenado de la cavidad, la liberación de la pieza verde, el desaglutinado, el soporte de sinterizado o la capacidad de medición.
Revise el Guía de límites de microcaracterísticas, herramental, sinterizado e inspección MIM cuando la escala de la característica es el principal riesgo de ingeniería.
Cuándo el MIM es mejor que el CNC, el estampado o el ensamble para piezas metálicas pequeñas
| Área de decisión | Problema típico | Cómo puede ayudar el MIM | Qué se debe verificar |
|---|---|---|---|
| Características 3D en miniatura | El CNC requiere herramientas pequeñas, fijaciones delicadas y varias operaciones. | El MIM puede formar muchas características 3D pequeñas en forma casi neta cuando la geometría es adecuada. | Tamaño de la característica, posición del punto de inyección, línea de partición, expulsión, resistencia del herramental y acceso para inspección. |
| Consolidación de ensambles | Varias piezas pequeñas estampadas o maquinadas se ensamblan para crear una función. | El MIM puede consolidar características en un solo componente metálico funcional y compacto. | Trayectoria de carga, superficies de acoplamiento, comportamiento de contracción y si la geometría combinada sigue siendo moldeable. |
| Rendimiento del material | Las piezas de plástico o estampadas delgadas no pueden cumplir con los requisitos de resistencia, desgaste o rigidez. | El MIM admite materiales metálicos para piezas compactas con geometría funcional. | Grado de material, densidad final, tratamiento térmico, comportamiento frente a la corrosión y acabado superficial. |
| Estrategia de tolerancias | Todas las características pequeñas están marcadas como tolerancia estrecha en el dibujo. | El MIM puede controlar la forma general mientras que las operaciones secundarias terminan las características críticas seleccionadas. | Dimensiones críticas, lógica de referencia, características de acoplamiento, método de medición y costo de posprocesamiento. |
| Escalado de producción | Los prototipos funcionan, pero el mecanizado o ensamblaje de piezas pequeñas se vuelve demasiado lento en volumen. | El MIM puede volverse más atractivo cuando el herramental está respaldado por una demanda estable. | Volumen anual, vida del producto, estrategia de familia de piezas, costo de herramental, manejo y puesta en marcha de calidad. |
De la Revisión de Piezas Miniatura a la Producción MIM Repetida
XTMIM apoya proyectos de componentes metálicos miniaturizados desde la revisión de manufacturabilidad hasta DFM, herramental, moldeo por inyección, desaglutinado, sinterizado, operaciones secundarias selectivas, inspección y liberación de producción. La revisión conecta la función de la pieza con la ruta de fabricación completa en lugar de tratar cada pequeña característica como una forma aislada.
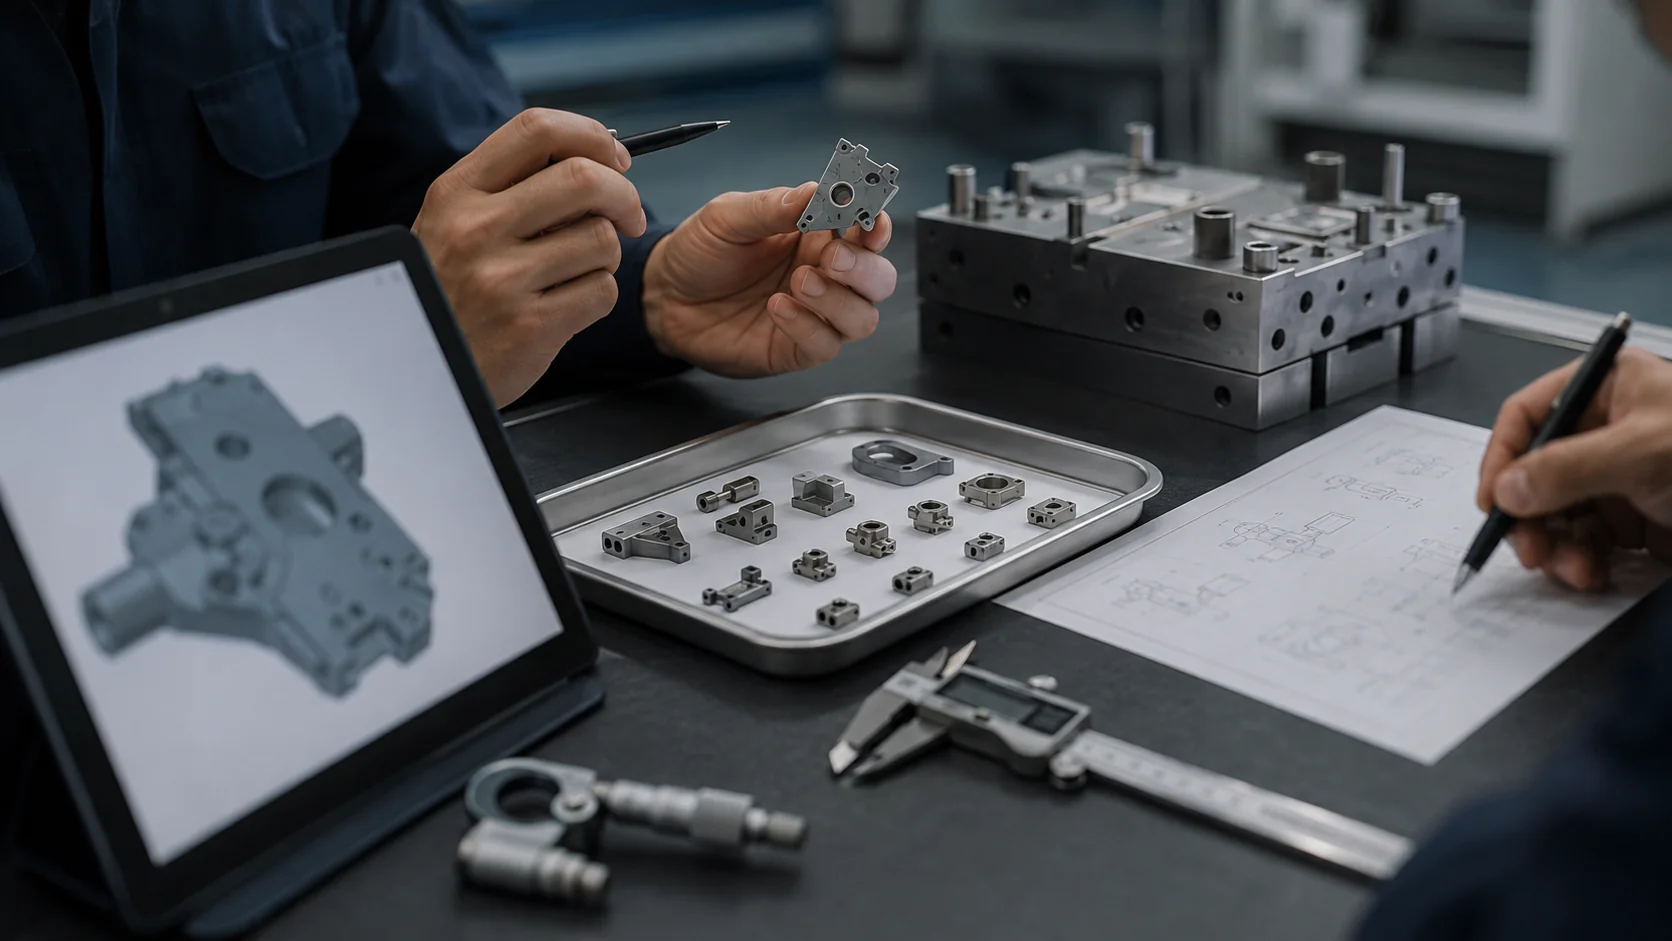
Salidas de Ingeniería a Definir Antes de la Liberación del Herramental
La revisión debe dejar un conjunto definido de controles de proyecto antes de liberar el herramental, no solo una lista de pasos del proceso.
- Mapa de CTQ (Características Críticas para la Calidad): identificar qué características de acoplamiento, sujeción, contacto, movimiento, sellado, carga, cosméticas y relacionadas con puntos de referencia controlan realmente la función de la pieza.
- Decisiones de DFM y herramental: documentar los cambios o controles requeridos para paredes, nervaduras, agujeros, ganchos, postes, radios, ángulos de desmoldeo, puntos de inyección, líneas de partición, machos, expulsión y manejo.
- Ruta de material y proceso: definir la aleación y la dirección del feedstock junto con los requisitos de moldeo, desaglutinado, sinterizado, tratamiento térmico y acabado superficial.
- Plan de tolerancias y operaciones secundarias: separar la geometría general MIM de las interfaces seleccionadas que requieren calibración, escariado, mecanizado, pulido, recubrimiento o galgas dedicadas.
- Plan de inspección y liberación: definir puntos de referencia, métodos de medición, muestreo, protección de empaque, evidencia de pruebas, prioridades de aceptación y riesgos no resueltos antes de la producción repetida.
Cómo Procede la Revisión de Ingeniería
Mapeo de funciones
Identificar las características que controlan el ajuste, movimiento, contacto, carga, sellado, apariencia y ensamblaje.
Revisión DFM y de Herramental
Revisar balance de paredes, resistencia de características, flujo, ventilación, posición del bebedero, línea de partición, diseño de machos, ángulo de desmoldeo, expulsión y manejo de la pieza en verde.
Ruta de Desaglutinado y Sinterizado
Evaluar rutas de eliminación de aglutinante, masa local, resistencia al manejo, orientación de soportes, dirección de contracción, alabeo, densidad y movimiento de características.
Plan de Tolerancias y Acabados
Definir control post-sinterizado, sobremedida para maquinado, calibración (sizing), tratamiento térmico, pulido, pasivado, recubrimiento y otras necesidades locales de acabado.
Liberación de Inspección y Producción
Confirmar acceso para medición, puntos de referencia (datums), herramentales o galgas, criterios de aceptación, protección de empaque, resultados de pruebas y prioridades de control de lote.
Donde las Piezas MIM Miniaturizadas Suelen Fallar
Principales Señales de Riesgo a Resolver Temprano
- Características frágiles sensibles a la escala. Costillas delgadas, postes pequeños, ganchos, dedos o paredes locales pueden doblarse o romperse durante el llenado, desmoldeo, desaglutinado, transferencia o sinterizado.
- Definición de característica demasiado cercana al límite de manufactura. Agujeros pequeños, ranuras, esquinas, dientes o bordes pueden requerir rediseño, herramental más robusto, cambio de orientación o acabado selectivo.
- Dimensiones CTQ ubicadas en zonas inestables. Características de alineación, bloqueo, contacto o sellado no deben depender de movimientos no controlados junto a transiciones de espesores gruesos-delgados o áreas sin soporte.
- Acceso de inspección definido demasiado tarde. Una característica no puede considerarse controlada en producción hasta que el datum, el medidor, el fixture, el método óptico, el gauge funcional, el muestreo y la regla de aceptación sean prácticos.
- El acabado cambia el ajuste funcional. El pulido, tumbling, pasivado, plateado o recubrimiento pueden alterar agujeros pequeños, bordes, ganchos e interfaces de acoplamiento.
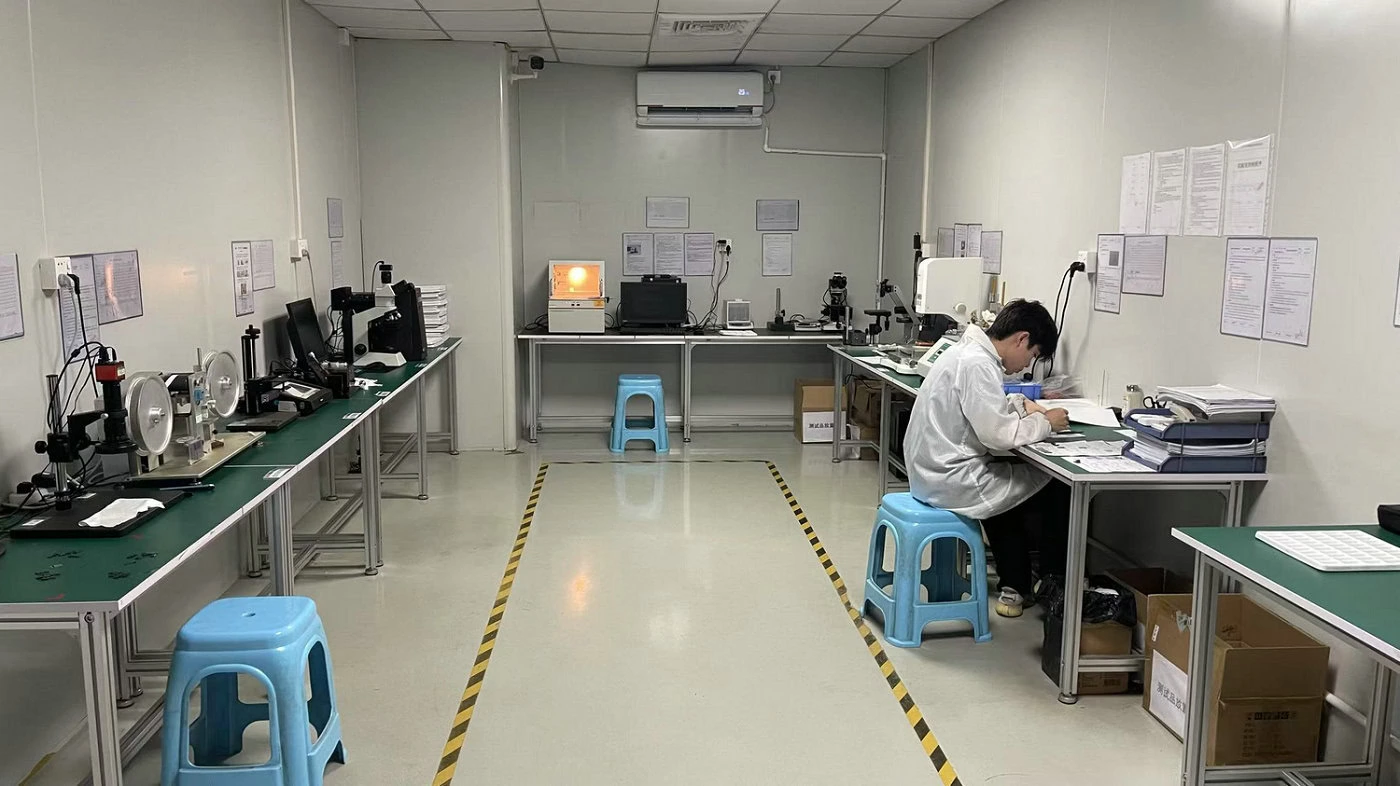
La planificación de la inspección debe seguir la revisión de características
La revisión de componentes miniaturizados está incompleta hasta que el equipo decida cómo se medirá la característica crítica, cómo se sujetará la pieza sin dañarla y qué evidencia se requiere durante el muestreo y la producción repetida. Los agujeros pequeños, ganchos, ranuras, caras de contacto y relaciones posicionales pueden requerir medición óptica, utillajes dedicados, galgas funcionales o post-procesamiento local antes de la aceptación final.
El método de inspección debe acordarse antes de la liberación del herramental cuando el acceso de medición, la definición del datum, la protección de la característica o el espesor del recubrimiento puedan afectar el resultado final.