
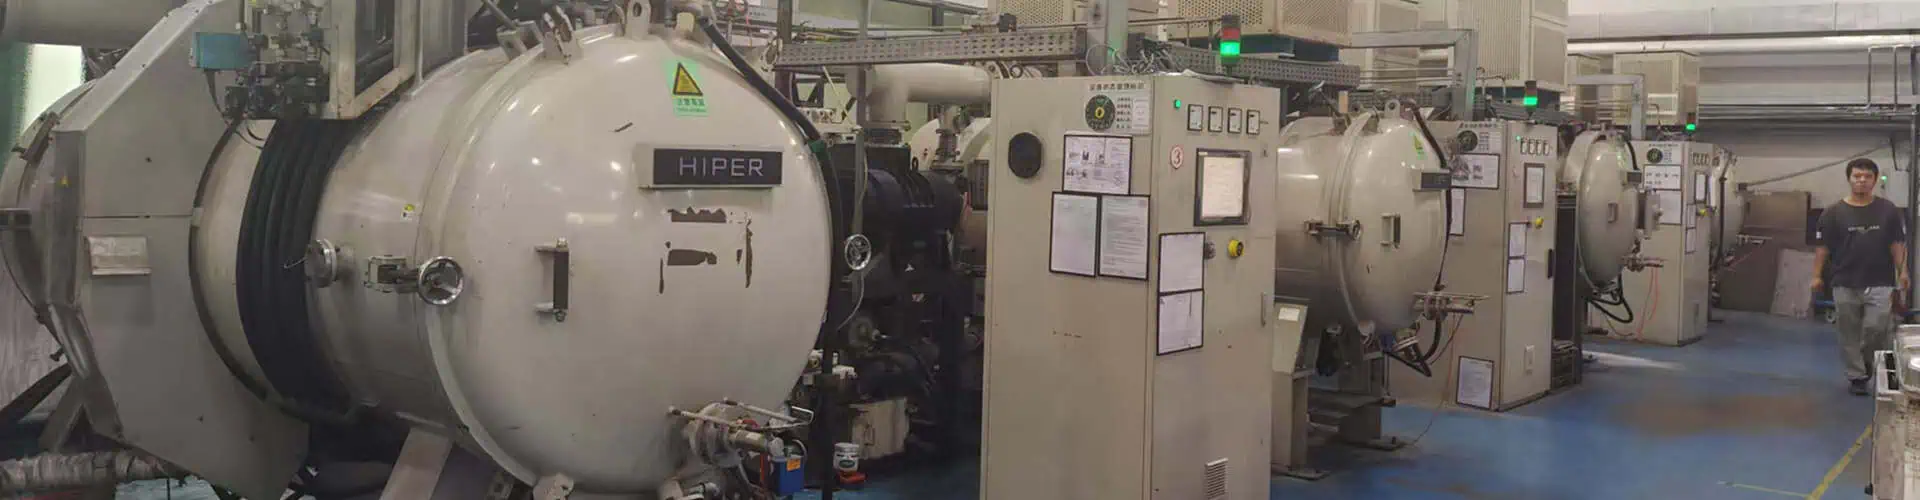
Recorrido por la fábrica de XTMIM para evaluación de proyectos MIM personalizados
XTMIM es un fabricante con sede en Dongguan establecido en 2016, con aproximadamente 220 empleados y la fabricación MIM como capacidad principal para piezas metálicas pequeñas, complejas y de precisión. El recorrido por la fábrica muestra el entorno de producción detrás de los proyectos personalizados, incluyendo equipos de moldeo MIM/CIM, manejo de piezas en verde, desaglutinado interno, recursos de sinterizado, revisión de ingeniería y herramental, control de calidad, inspección y entrega para envío. La evidencia de la fábrica ayuda a los compradores a evaluar la capacidad de fabricación antes de solicitar cotización (RFQ), mientras que la viabilidad final del proyecto aún requiere una revisión DFM basada en planos.
Si está comparando proveedores, revise nuestra oferta más amplia descripción general de capacidades junto con el proceso de revisión de ingeniería basado en planos. Para un proyecto específico, XTMIM aún necesita planos, archivos CAD, requisitos de material, dimensiones críticas, requisitos de superficie, volumen anual estimado y contexto de la aplicación.
Respuesta Rápida: ¿Qué Capacidades de Fabricación Ofrece XTMIM?
XTMIM apoya proyectos MIM personalizados desde la revisión de planos y coordinación de herramental hasta el moldeo por inyección, manejo de piezas en verde, desaglutinado, sinterizado, planificación de inspección, inspección final, empaque y entrega para envío. El moldeo por inyección y el desaglutinado se manejan internamente. La capacidad de sinterizado incluye rutas de horno de vacío por lotes y continuo / de banda. El feedstock preparado se compra en pellets en lugar de ser compuesto internamente, mientras que la mayor parte de la fabricación de moldes se coordina con socios de herramental; XTMIM apoya el moldeo de prueba y la revisión de corrección de herramientas internamente. El mismo entorno de fábrica también incluye equipos compartidos de moldeo MIM/CIM y procesamiento térmico donde los requisitos del proceso son compatibles.
Instantánea de la Fábrica: Qué Pueden Verificar los Compradores
La información de la fábrica debe ayudar a los compradores a verificar la realidad del proveedor sin exponer proyectos de clientes o detalles confidenciales del proceso. XTMIM proporciona información general sobre la identidad de la fábrica, el entorno de producción y los recursos de fabricación centrales para proyectos de componentes de precisión enfocados en MIM.
| Información de la fábrica | Qué Muestra | Por qué es importante para los compradores |
|---|---|---|
| Establecida en 2016 | Antecedentes de la empresa | Proporciona contexto de historial operativo para la evaluación del proveedor. |
| Dongguan, Guangdong, China | Ubicación de fabricación | Ayuda a los equipos de abastecimiento a entender la base de fabricación y punto de discusión logística. |
| Aprox. 220 empleados | Escala del equipo de fábrica | Proporciona contexto para la organización de ingeniería, producción, inspección y soporte de proyectos. |
| Moldeo por inyección y desaglutinado manejados internamente | Control central del proceso | Conecta las etapas clave de producción MIM directamente con las operaciones de fábrica de XTMIM. |
| Rutas de sinterizado por lotes al vacío y continuo / de banda | Capacidad de procesamiento térmico | Soporta la selección de ruta según el material, la geometría, los requisitos de producción y el riesgo del proceso. |
| Equipo de producción compartido MIM/CIM | Plataforma de fabricación | Refleja el equipo compartido de inyección y procesamiento térmico utilizado cuando los requisitos de los proyectos MIM y CIM son compatibles. |
Qué maneja XTMIM internamente y qué se coordina
Los proyectos MIM personalizados combinan la producción en fábrica, el trabajo de herramental, el suministro de materiales, la revisión de ingeniería, la inspección y el soporte de especialistas externos. XTMIM separa claramente estas responsabilidades para que los compradores puedan entender qué etapas se manejan directamente en la fábrica y cuáles se coordinan con proveedores calificados o socios de herramental.
| Etapa del Proyecto | Rol de XTMIM | Cómo se maneja |
|---|---|---|
| Feedstock MIM | Selección de material y revisión de requisitos del proyecto | El feedstock preparado se compra en pellets; la composición del feedstock no se presenta como un proceso interno. |
| Herramental | Entrada DFM, revisión de herramental, moldeo de prueba y retroalimentación de corrección de herramientas | La mayor parte de la fabricación de moldes se coordina con socios de herramental, mientras que el moldeo de prueba y la revisión de correcciones pueden ser soportados internamente. |
| Moldeo por inyección | Moldeo de producción y moldeo de prueba | Se maneja internamente utilizando el equipo de moldeo MIM/CIM de la fábrica. |
| Manejo de piezas en verde | Transferencia de pieza, colocación en bandeja y preparación para el desaglutinado | Gestionado como parte del flujo de producción de la fábrica para reducir la deformación, el daño por manipulación y el riesgo de contaminación. |
| Desaglutinado | Eliminación del aglutinante antes del sinterizado | Se maneja internamente como parte de la ruta de producción controlada. |
| Sinterizado | Selección de la ruta de procesamiento térmico y ejecución de la producción | La capacidad incluye sinterizado en vacío por lotes y rutas de horno continuo / de banda. |
| Inspección y entrega | Planificación de inspección basada en planos, revisión final, empaque y preparación para envío | Integrado en la entrega del proyecto; la profundidad de la inspección y cualquier prueba especializada se confirman según los requisitos del proyecto. |
Qué pueden verificar los compradores en XTMIM
El recorrido por la planta conecta las áreas de producción visibles con las preguntas de fabricación que importan en proyectos MIM personalizados. Los compradores pueden verificar el entorno de producción de XTMIM, el equipo de moldeo MIM/CIM, el desaglutinado interno, los recursos de sinterizado, el herramental y la revisión de ingeniería, las áreas de inspección, las prácticas de confidencialidad y la preparación para el envío antes de pasar a la discusión DFM y RFQ específica del proyecto.
Instalación de Fabricación Real
El recorrido muestra las áreas de producción, las áreas de manejo de piezas, las áreas de inspección y las áreas de preparación para el envío, de modo que los compradores puedan verificar que XTMIM está conectado con el trabajo de fabricación detrás de los proyectos MIM personalizados.
Flujo de Producción MIM Principal
El flujo de producción de XTMIM conecta el moldeo, el manejo de piezas en verde, el desaglutinado, el sinterizado y la entrega posterior al sinterizado. Esto es importante porque la variación introducida al principio del proceso puede volverse visible solo después del procesamiento térmico.
Soporte de herramental y pruebas
XTMIM conecta la revisión del herramental con la posición de la compuerta, la línea de partición, la expulsión, la compensación de contracción, el soporte de sinterizado, la retroalimentación de muestras de prueba y la corrección dimensional.
Ver soporte de herramental MIM y compensación de contracción
Entorno de revisión de ingeniería
La revisión de ingeniería se enfoca en si la pieza puede ser moldeada, desaglutinada, sinterizada, inspeccionada y producida repetidamente antes de que se finalicen las decisiones de herramental y producción.
Áreas de calidad e inspección
El recorrido muestra dónde se verifican, miden, revisan y liberan las piezas. La inspección final apoya la liberación del envío, mientras que el control del proceso sigue siendo importante durante las operaciones de moldeo, desaglutinado, sinterizado y posteriores al sinterizado.
Entrega del proyecto y transferencia
El embalaje, almacenamiento, preparación de envíos y control de registros ayudan a determinar si la fábrica puede soportar pedidos repetitivos y la transferencia de producción.
Lista de verificación de visita a fábrica para compradores de MIM
Al revisar una visita a fábrica de MIM o coordinar una visita al sitio, los compradores deben verificar si las áreas visibles de la fábrica coinciden con los riesgos de la pieza real. Una foto limpia del taller es útil, pero debe estar vinculada al control del proceso MIM y a la comunicación del proyecto.
- ¿La fábrica muestra áreas reales de moldeo, desaglutinado, sinterizado, inspección y transferencia?
- ¿Puede el proveedor explicar cómo el manejo de la pieza en verde afecta la distorsión, grietas, rayones y la estabilidad del sinterizado?
- ¿La revisión del herramental está vinculada con la posición de la compuerta, la expulsión, la compensación por contracción y la retroalimentación de pruebas?
- ¿Se muestran los puntos de control de calidad antes de la inspección final, no solo después de completar la producción?
- ¿Pueden los recursos de inspección vincularse a dimensiones críticas, requisitos de material y criterios de aceptación del cliente?
- ¿El proveedor protege los planos del cliente, los números de pieza, los parámetros del proceso y la información de envío?
- ¿El proceso de RFQ se basa en dibujos, archivos CAD, requisitos de material, tolerancias y volumen anual?
- ¿El proveedor evita afirmaciones absolutas como tolerancia garantizada o cero defectos sin revisión del proyecto?
Áreas de producción MIM: Moldeo, Desaglutinado y Sinterizado
Las áreas de fabricación MIM de XTMIM soportan el flujo de proceso principal desde el moldeo por inyección hasta el manejo de piezas en verde, desaglutinado, sinterizado, manejo posterior al sinterizado y entrega de inspección. El moldeo por inyección y el desaglutinado se manejan internamente, mientras que la capacidad de sinterizado incluye rutas de horno de vacío por lotes y de horno continuo/de banda. El mismo entorno de fábrica también incluye equipos MIM/CIM compartidos donde los requisitos del proceso son compatibles. La viabilidad del proyecto y la planificación de la producción aún dependen de la geometría, el material, el estado del herramental, los requisitos de inspección, el cronograma de entrega y el riesgo del proceso.
Área de Moldeo MIM/CIM
El área de moldeo respalda la etapa de inyección donde la mezcla de polvo metálico y aglutinante se forma en piezas en verde. En la práctica, la calidad de la pieza en verde afecta la estabilidad del proceso posterior. Disparos cortos, marcas de flujo, estrés relacionado con la compuerta, llenado desigual, características débiles o daños por manejo pueden no ser siempre completamente visibles al principio, pero pueden influir en los resultados del desaglutinado y sinterizado.
Para la evaluación de proveedores, los compradores no solo deben preguntar cuántas máquinas de moldeo tiene una fábrica. Deben preguntar cómo el proveedor revisa la geometría, el espesor de pared, la posición de la compuerta, el riesgo de expulsión y las dimensiones críticas antes del herramental.
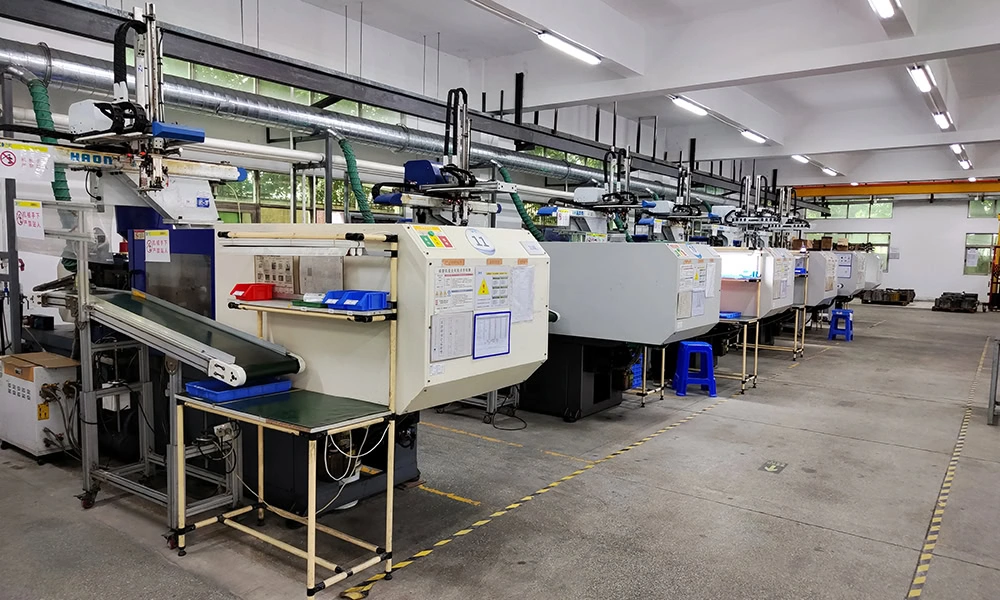
Manejo de Piezas en Verde y Colocación en Bandejas
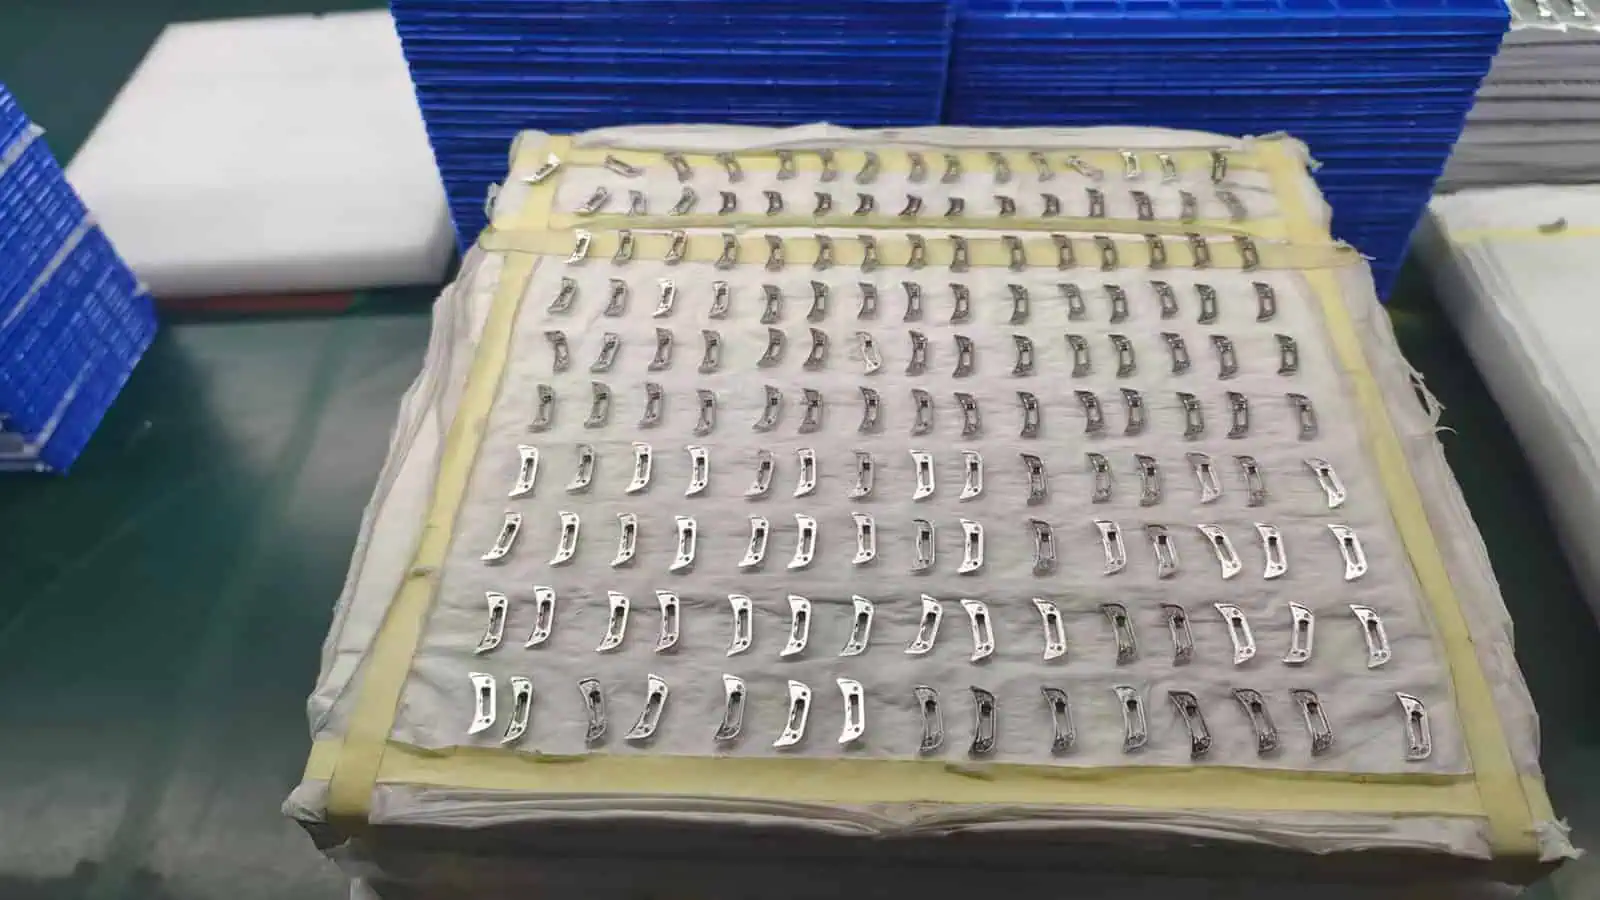
El manejo de la pieza en verde a menudo se subestima durante la evaluación de proveedores. Una pieza moldeada debe transferirse, colocarse y prepararse para etapas posteriores sin deformación, rayones, contaminación ni carga sin soporte. Para piezas MIM pequeñas y complejas, la calidad del manejo puede influir en grietas, alabeo, defectos de apariencia y estabilidad dimensional final.
- ¿Puede la geometría llenarse de manera consistente?
- ¿Están en riesgo las paredes delgadas, agujeros, ranuras o socavados?
- ¿Puede la pieza en verde manipularse sin deformación?
- ¿La posición del punto de inyección es compatible con la apariencia y las dimensiones?
- ¿Son realistas las dimensiones críticas para la producción en estado sinterizado?
- ¿Las características seleccionadas requieren calibrado u operaciones secundarias?
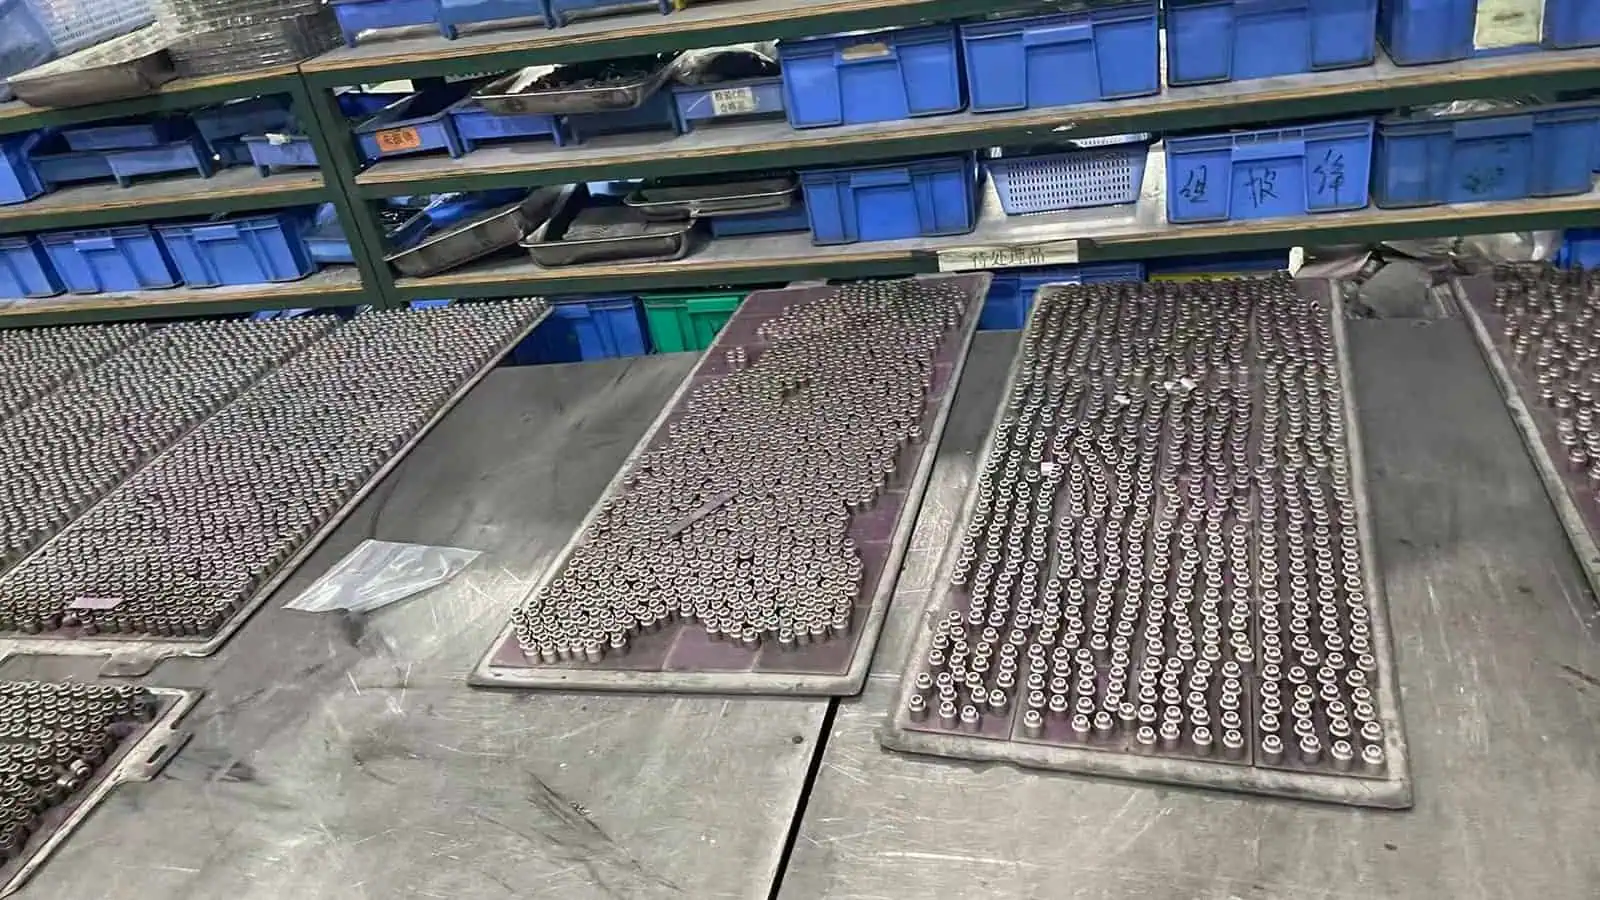
Área de Desaglutinado
El desaglutinado elimina el aglutinante de la pieza moldeada antes del sinterizado. La etapa de desaglutinado es una transición crítica porque la pieza ya no es solo una forma moldeada; debe mantener la integridad estructural mientras se elimina el aglutinante. Un control deficiente del desaglutinado puede contribuir a grietas, deformación, contaminación o inestabilidad en el sinterizado.
El área de hornos de desaglutinado de XTMIM se incluye en el recorrido de fábrica. Los métodos específicos de desaglutinado, las ventanas de proceso y los parámetros se confirman según los requisitos del proyecto y se manejan como información de proceso específica del proyecto en lugar de datos operativos generales.
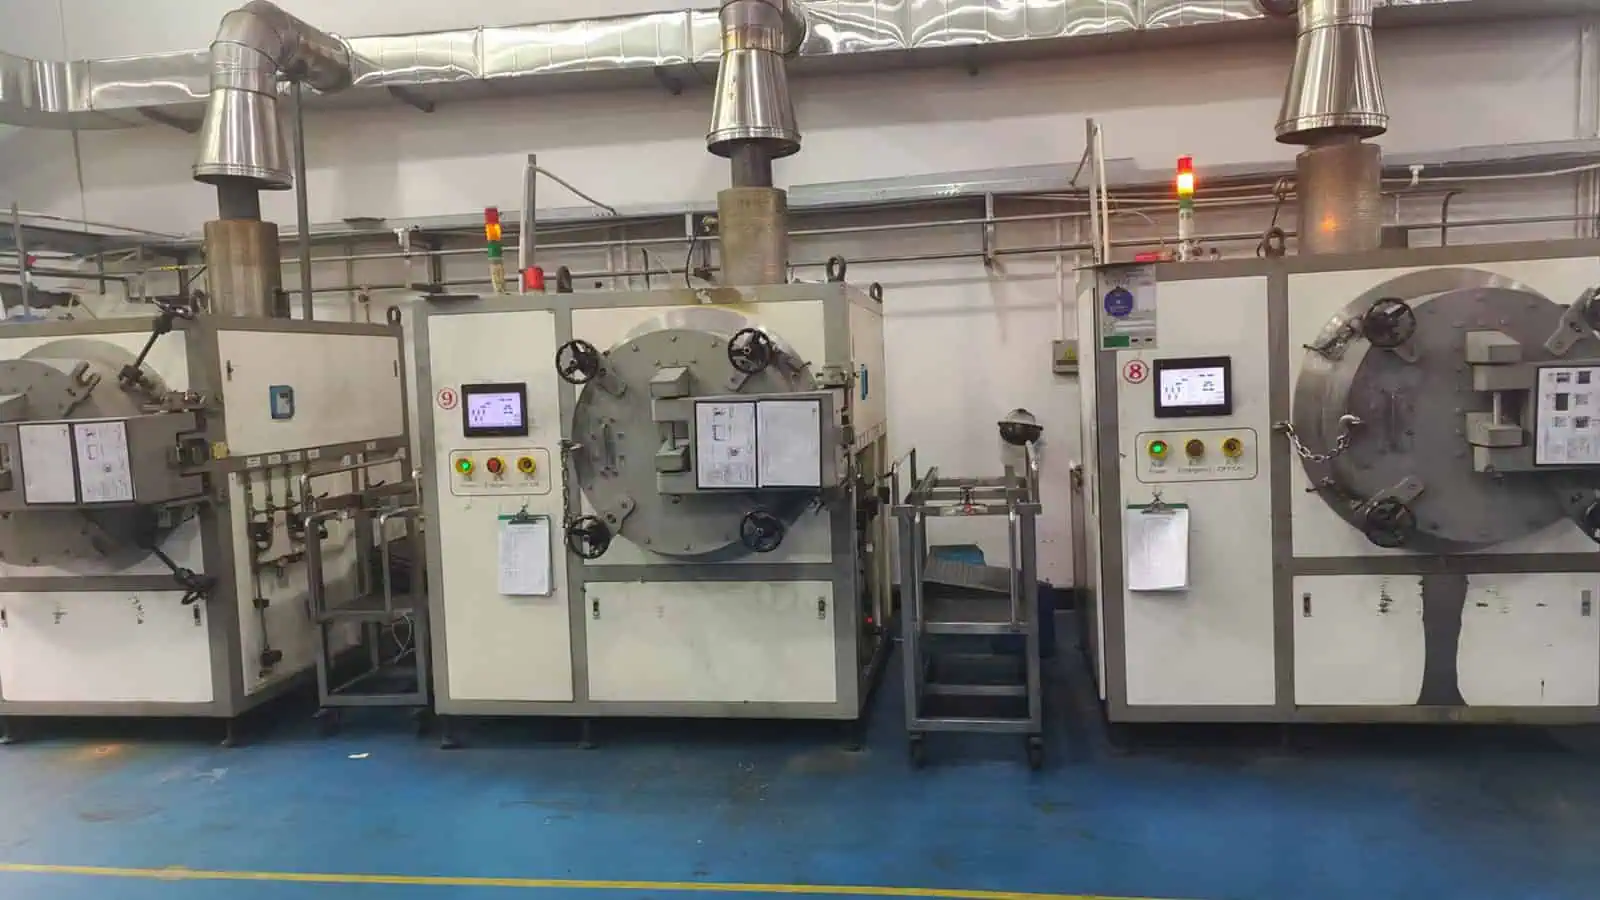
Área de Sinterizado
El sinterizado es donde la pieza MIM alcanza su densidad final y experimenta una contracción significativa. Esta etapa afecta la estabilidad dimensional, las propiedades mecánicas, la condición de la superficie y el riesgo de distorsión. Los recursos de sinterizado de XTMIM incluyen hornos de sinterizado al vacío y líneas de hornos de sinterizado continuo, que soportan diferentes requisitos de producción y proceso.
Desde la perspectiva de la revisión de diseño, la capacidad de sinterizado debe discutirse junto con la geometría de la pieza. Las secciones delgadas, las secciones planas sin soporte, el espesor de pared asimétrico, las esquinas afiladas o las secciones largas y delgadas pueden requerir una estrategia de soporte, compensación del herramental o planificación de corrección posterior al sinterizado.

Áreas de Herramental y Revisión de Ingeniería
La capacidad de una fábrica MIM depende en gran medida de las decisiones de herramental. Por lo tanto, un recorrido por la fábrica debe incluir áreas de ingeniería y herramental, no solo máquinas de producción. En muchos proyectos personalizados, los errores tempranos en la estrategia de herramental pueden causar correcciones repetidas de muestras, desviaciones dimensionales, defectos superficiales, marcas de compuerta u operaciones secundarias innecesarias.
Soporte de Herramental Vinculado con la Compensación por Contracción
El herramental MIM debe considerar el comportamiento de contracción, el diseño de la compuerta, la expulsión, la línea de partición, la estabilidad de las características y la medición posterior al sinterizado. La mayor parte de la fabricación de moldes se coordina con socios de herramental, mientras que XTMIM apoya la revisión de ingeniería, el moldeo de prueba, la retroalimentación de corrección de herramientas y la validación de la producción en torno al molde.
Para los compradores, el problema clave no es solo quién mecaniza el molde, sino si las decisiones de herramental están conectadas con la contracción durante el sinterizado, el riesgo geométrico, los resultados de las pruebas y la corrección de la primera muestra antes de la liberación de la producción.
Obtenga más información sobre la compensación por contracción en MIM
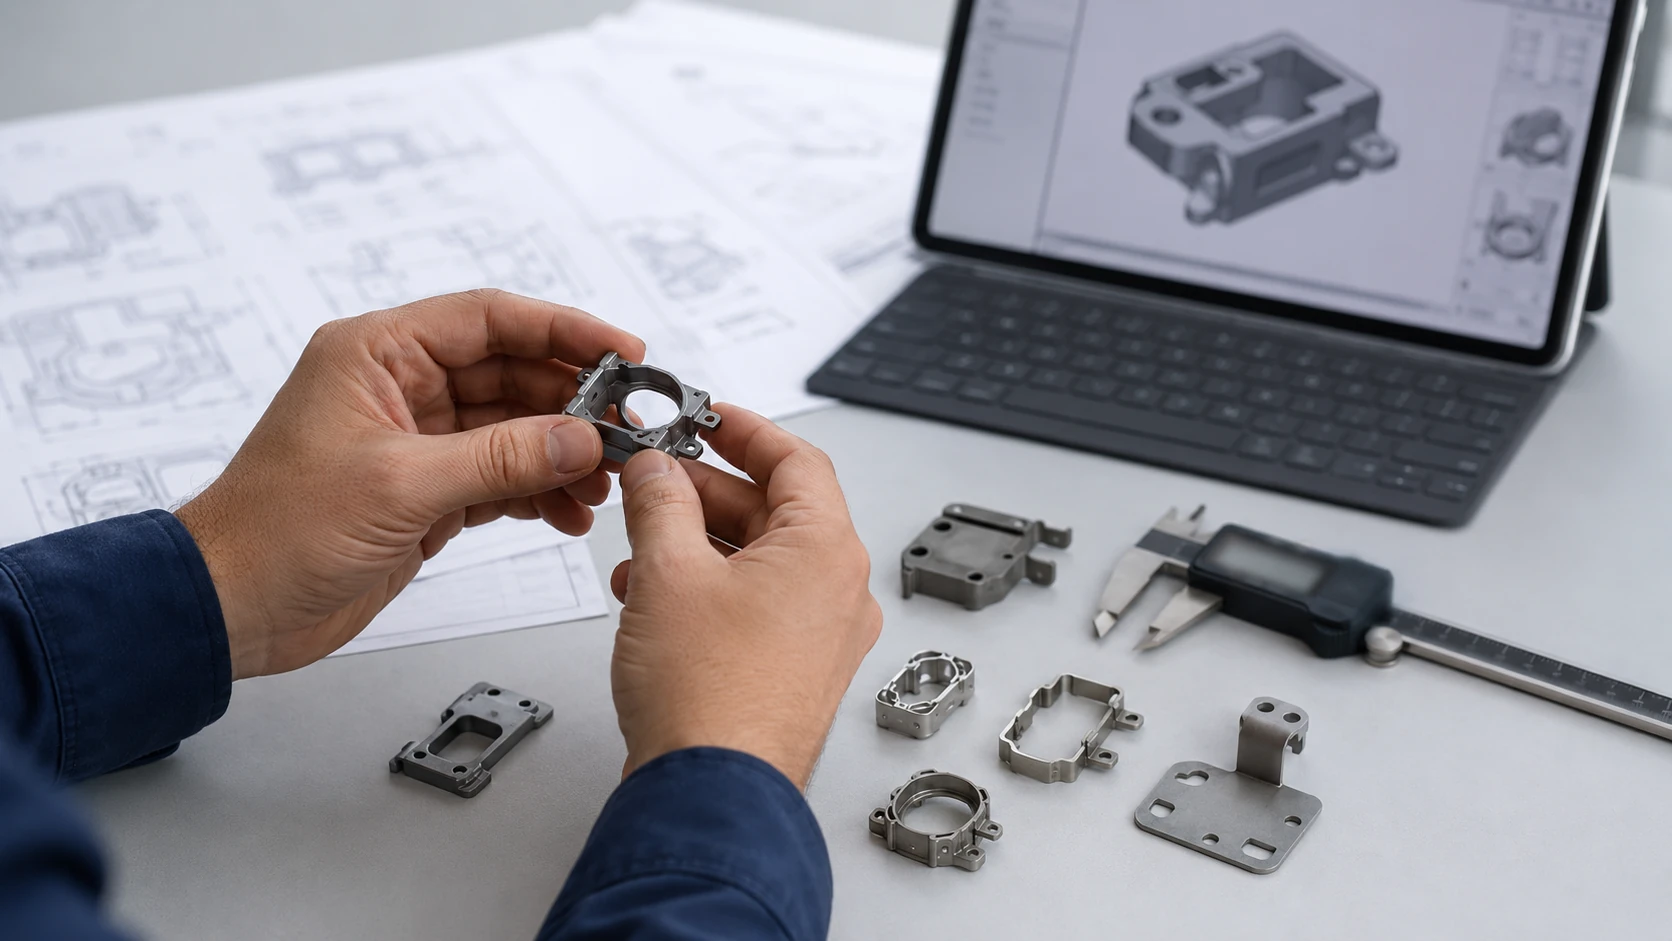
Revisión de ingeniería basada en dibujos
Antes del herramental, el equipo de ingeniería debe revisar el dibujo e identificar áreas de riesgo. Esta revisión puede incluir idoneidad del material, espesor de pared, orificios, ranuras, socavados, ubicación de la compuerta, requisitos de acabado superficial, dimensiones críticas y método de inspección.
Para los equipos de abastecimiento, esto es importante porque una cotización baja sin una revisión de ingeniería temprana puede generar costos más altos posteriormente debido a correcciones repetidas de muestras, modificación del herramental, mecanizado secundario o retraso en la aprobación de producción.
Retroalimentación de pruebas antes de la liberación a producción
Las muestras de prueba deben revisarse antes de la liberación a producción. La revisión debe comparar los resultados reales de las muestras con los requisitos del dibujo, puntos de inspección, expectativas de material, condición superficial y requisitos de ensamble o función.
Para proyectos MIM, una prueba no es solo un paso de aprobación visual. Es un ciclo de retroalimentación entre herramental, moldeo, desaglutinado, sinterizado, calibrado, acabado e inspección. Aquí es donde la evidencia de fabricación se convierte en juicio de ingeniería específico del proyecto.
Entorno de control de calidad e inspección
La evidencia de fábrica debe mostrar cómo se controla la calidad durante la producción, no solo cómo se revisan las piezas al final. En MIM, los problemas dimensionales y de apariencia pueden provenir de variación en el moldeo, manejo de piezas en verde, inestabilidad en el desaglutinado, distorsión en el sinterizado, inconsistencia en el calibrado, tratamiento superficial o desajuste en el método de inspección.

Puntos de control de calidad en proceso
Para proyectos de producción, la documentación del flujo de proceso puede incluir características de proceso definidas, verificaciones de características del producto, SOP, registros de verificación de parámetros, registros de inspección en proceso y registros de envío. El nivel de documentación exacto debe depender del riesgo del proyecto, los requisitos del cliente y la etapa de producción.
| Área del proceso | Qué se debe controlar | Por qué es importante |
|---|---|---|
| Inspección de entrada | Identidad del material, control de lotes, verificaciones básicas de aceptación | Previene la mezcla de materiales y el riesgo temprano del proceso. |
| Moldeo | Apariencia de la pieza en verde, tendencia dimensional, estabilidad del moldeo | Influye en los resultados del desaglutinado y sinterizado. |
| Manejo de piezas en verde | Colocación en bandejas, deformación, rayones, contaminación | Reduce el agrietamiento, la deformación y los defectos de apariencia. |
| Desaglutinado | Integridad estructural, apariencia, estabilidad del proceso | Permite una transición segura al sinterizado. |
| Sinterizado | Comportamiento de contracción, estabilidad relacionada con la densidad, riesgo de distorsión | Determina la condición final de la pieza y la tendencia dimensional. |
| Calibrado / conformado | Corrección dimensional seleccionada y estabilidad de forma | Ayuda a mantener dimensiones críticas cuando corresponde. |
| Inspección final | Verificaciones dimensionales y visuales basadas en el plano | Confirma la preparación para el envío según los criterios acordados. |
| Embalaje / envío | Identificación, cantidad, protección, registros | Admite la recepción de clientes y el control de pedidos repetidos. |
Sala de Inspección y Recursos de Medición
La transferencia de fabricación está respaldada por recursos de pruebas dimensionales, mecánicas, de material, superficiales y de confiabilidad. Estos pueden incluir CMM, máquinas de medición óptica, escaneo 3D, pruebas de dureza, pruebas de tracción, equipos metalográficos, pruebas de rugosidad, pruebas de niebla salina y cámaras de pruebas ambientales.
El plan de inspección no debe asumirse a partir de una lista de máquinas. Debe confirmarse según los requisitos del dibujo, dimensiones críticas, grado de material, requisitos superficiales, entorno de aplicación y criterios de aceptación del cliente.
Ver recursos de inspección y pruebas
La Inspección Depende de los Requisitos del Dibujo
Diferentes piezas MIM requieren diferentes estrategias de inspección. Un componente decorativo puede requerir verificación de apariencia superficial, rugosidad, consistencia de color y desgaste. Un componente estructural puede requerir verificación de estabilidad dimensional, dureza, propiedades de tracción o inspección con calibrador funcional. Un componente pequeño de precisión puede requerir medición con CMM, OMM, calibrador de pasador o basada en accesorio.
La pregunta de evaluación del proveedor debe ser: ¿puede la fábrica conectar los recursos de inspección con los requisitos reales del dibujo?
Manejo Post-Sinterizado, Acabado y Preparación para el Envío
Las operaciones post-sinterizado deben presentarse cuidadosamente. Algunas piezas pueden requerir calibrado, conformado, tamboreo, pulido magnético, arenado, marcado láser, pasivación, tratamiento térmico u otro soporte de acabado. Estas operaciones no son automáticamente necesarias para cada pieza. Deben seleccionarse según los requisitos del dibujo, condición superficial, estrategia de tolerancia, comportamiento del material y criterios de aceptación del cliente.
Soporte de Calibrado y Conformado Post-Sinterizado
El calibrado o conformado puede ayudar a cumplir con dimensiones, planicidad o requisitos de forma específicos después del sinterizado. Sin embargo, no debe tratarse como una forma de corregir todos los problemas de diseño o tolerancia. Si la pieza es inestable después del sinterizado, la causa raíz puede ser la geometría, la compensación del herramental, la estrategia de soporte o la selección del datum de inspección.
Soporte de Acabado y Marcado
El tamboreo, pulido magnético, chorro de arena, marcado láser y otros procesos de acabado pueden utilizarse cuando sea necesario. El acabado puede afectar la apariencia, el estado de los bordes, la rugosidad superficial y la aceptación del cliente, por lo que el acabado requerido debe definirse antes de la liberación de la producción.
Empaque, Almacenamiento y Preparación para el Envío
El empaque y la preparación para el envío deben proteger las piezas y facilitar la inspección de recepción. El empaque puede necesitar considerar la geometría de la pieza, la sensibilidad de la superficie, la cantidad, el etiquetado y los requisitos de manejo del cliente.
Lo que no mostramos públicamente por razones de confidencialidad
La confidencialidad del cliente limita lo que se puede mostrar en un recorrido de fábrica. XTMIM no divulga planos de clientes, logotipos de clientes, nombres de proyectos, órdenes de producción, recetas de hornos, pantallas de parámetros de proceso ni piezas confidenciales al presentar la capacidad de fabricación.
Muchos proyectos MIM involucran geometría propietaria, ensamblajes funcionales, materiales específicos del cliente o cronogramas de lanzamiento comercial. Divulgar esta información puede crear un riesgo de confidencialidad para los clientes existentes.
Discusión sobre visita virtual o presencial a la fábrica
Para proyectos calificados, se puede acordar una visita virtual o presencial a la fábrica con cita previa. Antes de programar una visita, generalmente es más eficiente compartir planos, archivos CAD, requisitos de material, tolerancias y antecedentes del proyecto para que la discusión se centre en la manufacturabilidad, el riesgo del herramental, la planificación de inspección y la transferencia de producción. Algunas áreas de producción, registros de proyectos, piezas de clientes y parámetros de proceso pueden permanecer restringidos por razones de confidencialidad y seguridad.
Preguntas Frecuentes sobre el Recorrido por la Fábrica
¿Puede un recorrido por la fábrica demostrar que mi pieza es adecuada para MIM?
No. Un recorrido por la fábrica puede ayudarle a verificar el entorno de producción del proveedor, las áreas de revisión de ingeniería, los recursos de inspección y la configuración de control de calidad. Sin embargo, la idoneidad de MIM depende de la geometría de la pieza, el espesor de pared, el grado de material, los requisitos de tolerancia, el volumen anual, las expectativas de superficie y el riesgo de aplicación. Aún se requiere una revisión DFM basada en dibujos antes de la planificación del herramental o la producción.
¿Qué áreas de la fábrica debo buscar al evaluar un proveedor de MIM?
Un recorrido útil por una fábrica de MIM debe mostrar las áreas de moldeo, manejo de piezas en verde, desaglutinado, sinterizado, manejo postsinterizado, revisión de herramental, comunicación de ingeniería, control de calidad, inspección, empaque y preparación para envío. Estas áreas son más significativas que las fotos de oficinas o exhibiciones genéricas de piezas terminadas.
¿Por qué algunos dibujos, detalles de piezas o pantallas de equipo no se muestran claramente?
Los dibujos de clientes, números de pieza, parámetros de proceso, recetas de horno, registros de lotes e informes de inspección pueden contener información confidencial. Un recorrido profesional por la fábrica debe proteger la información del cliente mientras sigue mostrando el entorno de fabricación real y las áreas relacionadas con el proceso.
¿Por qué este recorrido por la fábrica se enfoca principalmente en MIM?
Este recorrido por la fábrica se enfoca principalmente en MIM, ya que MIM es el enfoque principal del proyecto actual de XTMIM. El entorno de inyección, manejo, desaglutinado y sinterizado de la fábrica también incluye equipos que pueden soportar etapas relevantes de producción CIM. El CIM aún requiere feedstock específico para cerámica, control de materiales, revisión de desaglutinado y sinterizado, e ingeniería basada en aplicaciones, por lo que los proyectos CIM se evalúan según sus propios requisitos de proceso.
¿Qué información debo enviar antes de solicitar una revisión de proyecto basada en fábrica?
Debe enviar planos 2D, archivos CAD 3D, requisitos de material, requisitos de tolerancia, dimensiones críticas, expectativas de acabado superficial, volumen anual estimado y antecedentes de aplicación. Si la pieza se fabrica actualmente mediante CNC, fundición, estampado u otro proceso, compartir el problema de fabricación actual también puede ayudar en la revisión de ingeniería.
¿Puede el equipo de inspección por sí solo garantizar la calidad de la pieza?
No. El equipo de inspección respalda la verificación, pero la calidad en MIM depende del control del proceso en moldeo, manejo de piezas en verde, desaglutinado, sinterizado, calibrado, acabado e inspección final. El plan de inspección debe confirmarse según el dibujo, material, dimensiones críticas, requisitos de superficie y criterios de aceptación del cliente.
¿Pueden los clientes organizar una visita a la fábrica?
Las visitas a la fábrica pueden discutirse con cita previa dependiendo de la etapa del proyecto, requisitos de confidencialidad y arreglos para visitantes. Antes de una visita, generalmente es más eficiente compartir dibujos, requisitos de material y antecedentes del proyecto para que la discusión pueda centrarse en la manufacturabilidad, riesgo de herramental, necesidades de inspección y planificación de producción.
Solicite una Revisión de Proyecto MIM en Fábrica
Si está evaluando un proveedor para piezas MIM personalizadas, envíe sus planos e información del proyecto a XTMIM para una revisión basada en ingeniería. Esto es más útil para componentes metálicos pequeños, complejos y de precisión donde la viabilidad del moldeo, la contracción durante el sinterizado, la selección de materiales, las dimensiones críticas, el estado de la superficie y la planificación de la inspección afectan el éxito del proyecto.
- Planos 2D y archivos CAD 3D
- Grado de material o rendimiento objetivo
- Dimensiones críticas y requisitos de tolerancia
- Requisitos de acabado superficial o apariencia
- Volumen anual estimado
- Antecedentes de la aplicación y problema de fabricación actual, si aplica
El equipo de ingeniería de XTMIM puede revisar la idoneidad del proceso, el riesgo del herramental, las necesidades de compensación por contracción, la estrategia de dimensiones críticas, el método de inspección, la viabilidad de producción y los puntos de discusión para la visita a la fábrica antes de la planificación del herramental o la producción.