
¿Qué Piezas de Equipos Industriales son Adecuadas para MIM?
El Moldeo por Inyección de Metal (MIM) es más relevante para componentes industriales pequeños y complejos cuando la geometría integrada, el volumen de producción repetido y los requisitos de material justifican el herramental. Los candidatos típicos incluyen piezas de movimiento, mecanismos de bloqueo, soportes compactos, ejes y pasadores, carcasas de sensores, insertos de desgaste, características de control de fluidos y piezas de mecanismos de herramientas. Las piezas grandes, simples, planas o de bajo volumen generalmente se adaptan mejor al mecanizado CNC, fundición, estampado o metalurgia de polvos convencional; la decisión debe basarse en la geometría, el material, la tolerancia, la carga y el volumen anual.
Para un componente industrial específico, evalúe MIM basándose en la geometría de la pieza, el riesgo DFM, los requisitos de tolerancia y los detalles del dibujo. Para entornos operativos más amplios, requisitos del sistema de herramientas y orientación de aplicaciones a nivel industrial, consulte Componentes de Herramientas Industriales.
Utilice esta matriz para evaluar la idoneidad del proceso antes del herramental. La idoneidad final aún depende del dibujo real, la tolerancia, el material, el volumen anual y los requisitos de costo.
| Condición de selección | Apto para MIM | Razón de ingeniería |
|---|---|---|
| Pieza pequeña con geometría 3D compleja, orificios, ranuras o características integradas | Ajuste fuerte | MIM puede formar características compactas que podrían requerir múltiples operaciones CNC. |
| Demanda de producción anual media a alta | Ajuste fuerte | El costo del herramental puede distribuirse en el volumen de producción repetido. |
| Superficie de desgaste, exposición a corrosión o requisito de material funcional | Posible ajuste | El material, tratamiento térmico, condición superficial e inspección deben revisarse. |
| Tolerancia ajustada en un orificio funcional, eje, cara de sellado o dato | Posible ajuste | Puede ser necesario planificar maquinado secundario, calibrado, rectificado o inspección. |
| Marco grande, base, carcasa, placa estructural o cuerpo industrial pesado | Ajuste deficiente | El tamaño y la masa de la pieza generalmente están fuera del rango práctico de valor de MIM. |
| Arandela simple, soporte plano, pasador torneado simple o prototipo de volumen muy bajo | Ajuste deficiente | Las rutas de CNC, estampado, piezas estándar o prototipado pueden ser más prácticas. |
Categorías de piezas MIM para equipos industriales

El mapa agrupa las funciones comunes de las piezas de equipos industriales y debe leerse como una guía de categorías en lugar de un catálogo de programas de clientes.
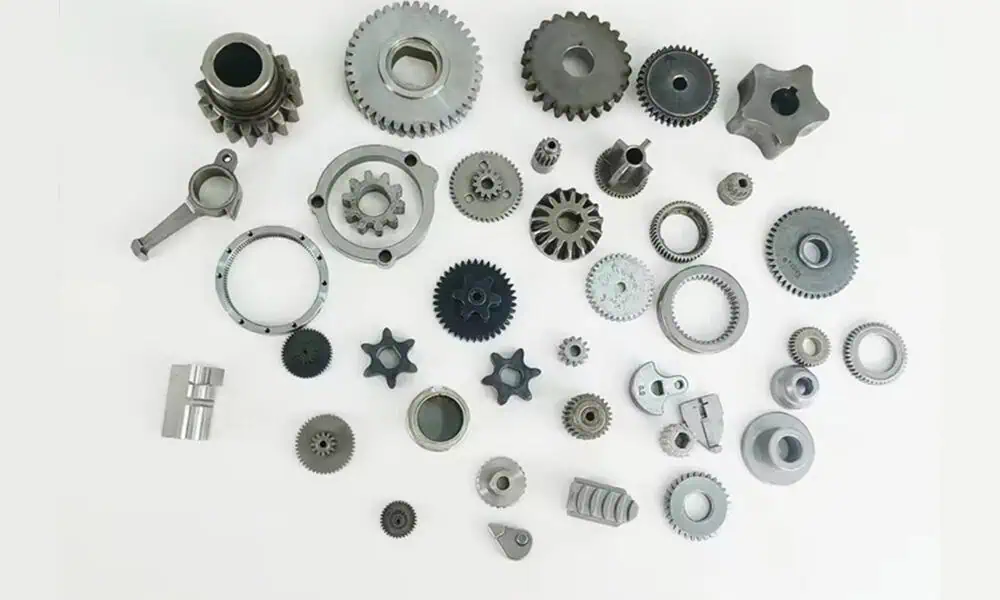
Utilice la tabla de categorías para comparar piezas típicas, por qué MIM puede ser adecuado, las principales verificaciones de ingeniería para cada familia y la orientación específica relacionada con la pieza.
| Categoría de pieza | Ejemplos típicos | Por Qué MIM Puede Ser Adecuado | Punto principal de revisión | Página relacionada |
|---|---|---|---|---|
| Piezas de movimiento y transmisión | Microengranajes, levas, piezas de trinquete, elementos de embrague, eslabones de actuador | Requisitos de geometría de movimiento compacto y producción repetible | Geometría de diente/contacto, superficie de desgaste, tratamiento térmico, inspección | Engranajes MIM |
| Piezas de bloqueo y posicionamiento | Palancas de bloqueo, piezas de pestillo, piezas de retención, topes, mordazas de bloqueo | Ganchos integrados, hombros, características de contacto y áreas locales de carga | Presión de contacto, ajuste, desgaste, posición de la marca de compuerta | Piezas MIM de alta precisión |
| Piezas de montaje y soporte | Soportes compactos, soportes para sensores, brazos de soporte, bloques de fijación, piezas de sujeción | Se pueden moldear juntos agujeros complejos, nervaduras, salientes y características de montaje | Planicidad, estabilidad de agujeros, datum de ensamble, línea de partición | Soportes MIM |
| Ejes, pasadores y piezas de alineación | Pasadores escalonados, pasadores guía, pasadores de actuador, pasadores de localización, pasadores de bloqueo | Útil cuando los pasadores incluyen ranuras, planos, agujeros, escalones o cabezas especiales | Diámetro crítico, rectitud, ajuste de acoplamiento, maquinado secundario | Ejes y pasadores MIM |
| Piezas para sensores e instrumentación | Cámaras de sensores, carcasas de sondas, núcleos magnéticos, cubiertas de precisión | Las piezas pequeñas de precisión pueden combinar geometría, material y funciones de ensamble | Material, función magnética, exposición a corrosión, control dimensional | Piezas MIM magnéticas blandas |
| Piezas de desgaste y contacto | Insertos de desgaste, trinquetes, bloques deslizantes, piezas guía, dientes de trinquete | Las piezas pequeñas sometidas a carga de contacto pueden beneficiarse de opciones de material y tratamiento térmico | Modo de desgaste, lubricación, dureza, condición superficial | Piezas MIM resistentes al desgaste |
| Piezas pequeñas para control de fluidos y neumática | Núcleos de válvula pequeños, conectores compactos, insertos de boquilla, piezas de soporte de sellado | Posible cuando la geometría compacta y la compatibilidad de materiales justifican la revisión | Presión, superficie de sellado, corrosión, inspección | Piezas MIM resistentes a la corrosión |
| Piezas para herramientas industriales y mecanismos compactos | Palancas de herramientas, mordazas de bloqueo, gatillos, ganchos, piezas de sujeción | Geometría compleja con requisitos de resistencia, desgaste y ajuste repetible | Trayectoria de carga, superficie de desgaste, tratamiento térmico, ajuste funcional | Piezas MIM de alta resistencia |
MIM vs CNC, Fundición, Estampado y Pulvimetalurgia

Utilice esta comparación para la selección temprana del proceso. La elección final depende de la geometría real, el volumen, la tolerancia, el material, el herramental y los requisitos de costo.
| Proceso | Mejor para | Limitación para piezas industriales pequeñas | Cuándo considerarlo |
|---|---|---|---|
| MIM | Piezas metálicas pequeñas, complejas y repetibles con características integradas | El costo del herramental debe justificarse; algunas superficies críticas pueden requerir operaciones secundarias | Úselo cuando la geometría compacta, el volumen y el rendimiento del material hagan que el maquinado sea ineficiente. |
| Mecanizado CNC | Prototipos, bajo volumen, piezas torneadas simples o características locales muy ajustadas | El costo puede aumentar rápidamente con geometrías 3D complejas y múltiples configuraciones. | Úselo cuando la flexibilidad, el volumen bajo o el control local extremadamente ajustado sean más importantes que el herramental. |
| Fundición | Componentes metálicos más grandes o formas con menos detalles finos. | Puede ser menos eficiente para componentes muy pequeños, detallados y de alta densidad. | Úselo cuando el tamaño y la geometría de la pieza sean más adecuados para un proceso de fundición. |
| Estampado | Piezas de chapa metálica plana, clips, cubiertas y soportes de chapa conformada. | No es adecuado para geometrías 3D sólidas compactas con resaltes, ranuras o características integradas. | Úselo cuando la pieza tenga principalmente geometría de chapa metálica. |
| Prensado de polvos metálicos (PM) | Piezas prensadas de geometría regular, alto volumen y sensibles al costo. | Limitado para socavados, orificios laterales, características 3D delgadas y formas complejas | Úselo cuando la pieza pueda prensarse verticalmente y no requiera la complejidad 3D de nivel MIM. |
Riesgos de DFM antes del herramental

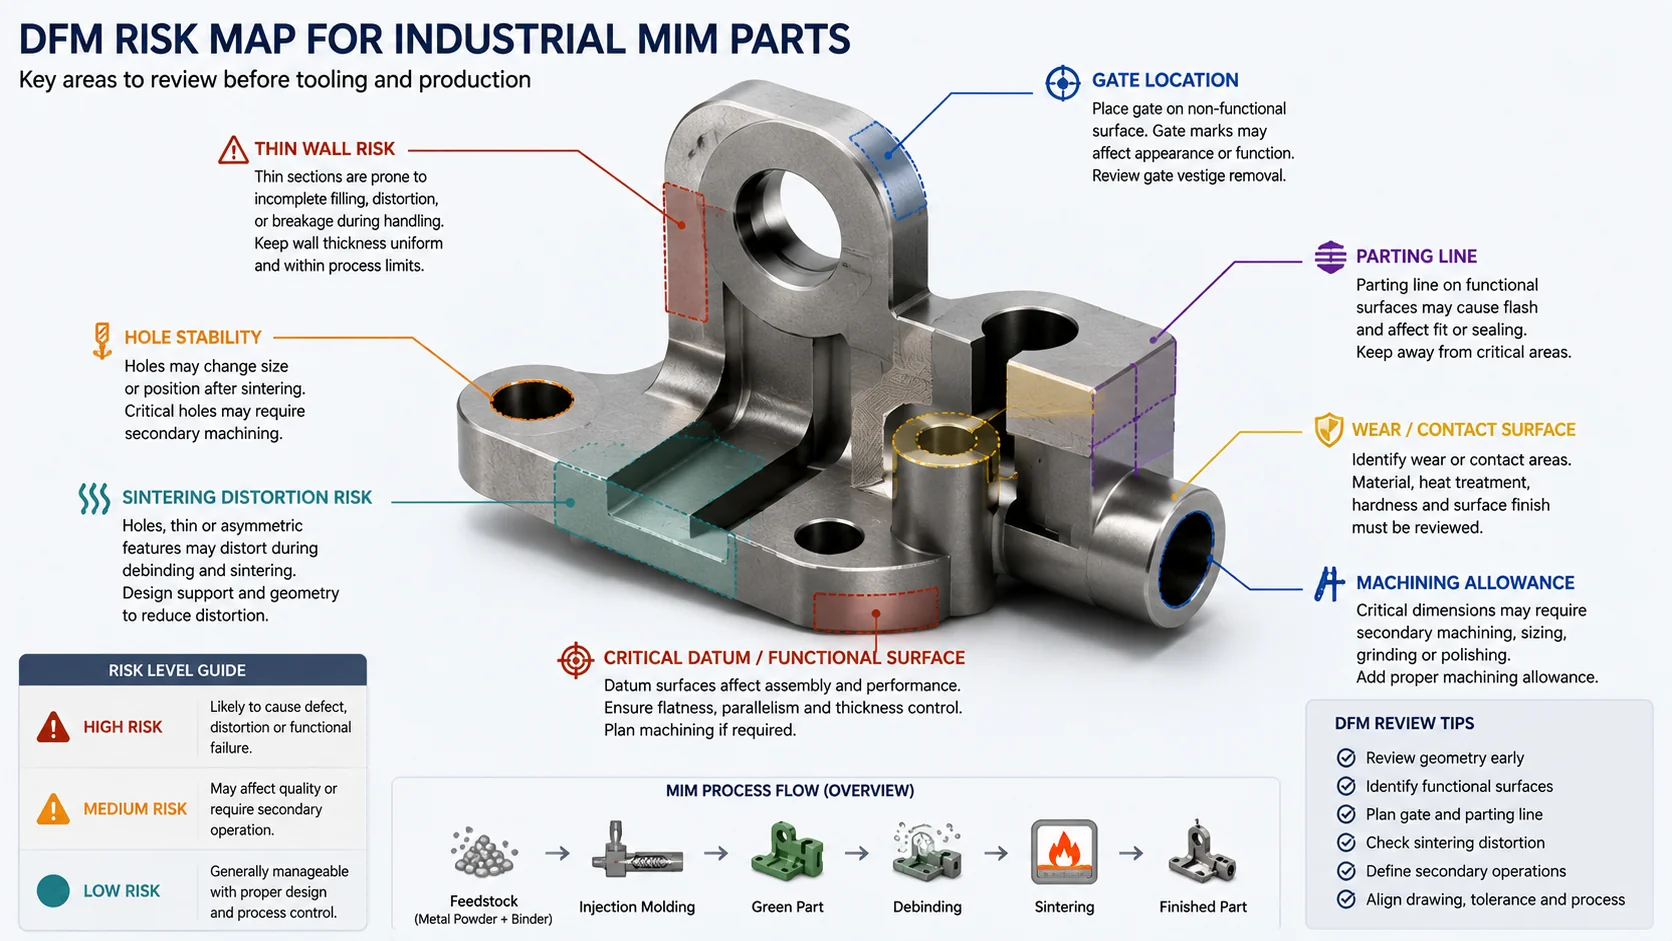
Las características resaltadas son puntos comunes de revisión previa al herramental. El diseño de bebedero real, la disposición del herramental, las tolerancias y los controles de inspección deben definirse a partir del plano del proyecto y los requisitos de producción.
Paredes delgadas y características largas
Las características delgadas, largas, asimétricas o sin soporte pueden deformarse durante la manipulación de la pieza en verde, el desaglutinado o el sinterizado. Estas áreas deben revisarse en cuanto a transición de pared, soporte y dirección de contracción antes del diseño del herramental.
Orificios, ranuras y características internas
Los orificios pequeños, las ranuras profundas, los bordes delgados de orificios y las características de alineación interna pueden desplazarse o deformarse si están demasiado cerca de secciones débiles o se tratan como geometría no crítica.
Marcas de compuerta y líneas de partición
Las marcas de compuerta y las líneas de partición deben evitar superficies deslizantes, caras de sellado, áreas de contacto y planos de referencia de ensamble. Esta decisión debe tomarse antes del herramental, no después de la primera prueba de muestra.
Superficies de desgaste y áreas de contacto
La resistencia al desgaste depende del material, el tratamiento térmico, el material de acoplamiento, la presión de contacto, la lubricación, el tipo de movimiento y la condición de la superficie. El dibujo debe identificar claramente las superficies de contacto funcionales.
Sobrante para maquinado secundario
El MIM puede reducir el maquinado, pero no elimina todas las operaciones secundarias. Los orificios críticos, los diámetros de rodamiento, las caras de sellado, las regiones de ajuste a presión y las superficies de referencia pueden requerir maquinado, rectificado, calibrado o control de inspección.
La guía de diseño MIM destaca el espesor uniforme de pared, la ubicación del bebedero, el control dimensional y el soporte de sinterizado como consideraciones importantes de diseño MIM. EPMA señala de manera similar que la variación del espesor de pared puede complicar la contracción y el control dimensional. Ver MIMA — Diseños complejos con MIM y EPMA — Moldeo por Inyección de Metal.
Escenarios de ingeniería: Riesgos de desgaste y distorsión
Estos ejemplos muestran dos riesgos recurrentes en MIM: desgaste en las superficies de contacto funcionales y movimiento dimensional después del sinterizado. Son escenarios de ingeniería ilustrativos en lugar de estudios de caso específicos del cliente.
Escenario 1: Desgaste de Palanca de Bloqueo
Un trinquete de bloqueo compacto puede mostrar desgaste temprano si el estrés de contacto y la geometría de deslizamiento no se abordan completamente antes del herramental. La revisión de ingeniería debe cubrir la ubicación del bebedero, la dirección del material y el tratamiento térmico, y la identificación clara de las superficies de contacto funcionales antes de la aprobación del herramental.
Escenario 2: Distorsión de Manguito Sensor
Una característica de alineación interna en un manguito de sensor puede desplazarse después del sinterizado si se considera no crítica. El plano debe identificar la característica como funcional para que la contracción, el soporte de sinterizado y la necesidad de mecanizado secundario puedan revisarse antes de la producción.
Lista de Verificación de Revisión de Planos de Ingeniería
Una RFQ útil para una pieza MIM industrial debe proporcionar más que solo el nombre de la pieza. La geometría, el material, la función, el volumen y los criterios de aceptación afectan si MIM es realista antes del herramental.

| Entrada | Propósito |
|---|---|
| Plano 2D / Archivo CAD 3D | Define dimensiones críticas, geometría, características funcionales y puntos de revisión de manufacturabilidad. |
| Requisito de material | Orienta la selección del feedstock, la ruta de sinterizado, la dirección del tratamiento térmico y la revisión de rendimiento. |
| Volumen anual | Determina si el herramental MIM se justifica frente a CNC, fundición, estampado o pulvimetalurgia. |
| Superficies críticas | Identifica áreas funcionales, superficies de desgaste, caras de sellado y necesidades de maquinado secundario. |
| Requisito de carga, desgaste, corrosión, temperatura o magnético | Apoya la selección de materiales, la planificación de inspección y la revisión de riesgos específicos de la aplicación. |
| Proceso actual y preocupación de producción | Ayuda a comparar MIM con la ruta existente e identificar si el costo, el rendimiento, el ensamblaje o la geometría es el problema principal. |
Preguntas Frecuentes sobre Piezas de Equipos Industriales MIM
¿Qué piezas de equipos industriales son adecuadas para MIM?
Los componentes metálicos pequeños y complejos en equipos industriales son adecuados cuando requieren geometría repetible, funciones integradas y un volumen de producción de medio a alto. Ejemplos típicos incluyen piezas de movimiento, mecanismos de bloqueo, soportes compactos, ejes, pasadores, carcasas de sensores, insertos de desgaste y piezas de mecanismos de herramientas.
¿Es MIM adecuado para piezas grandes de maquinaria industrial?
Generalmente no. Los bastidores grandes, bases, placas, carcasas pesadas y estructuras soldadas suelen ser mejor atendidos por fundición, mecanizado, soldadura o fabricación. MIM se utiliza principalmente para piezas metálicas pequeñas o compactas con geometría compleja.
¿Puede MIM reemplazar el mecanizado CNC para piezas de equipos industriales?
MIM puede reemplazar el mecanizado CNC para piezas pequeñas, complejas y de volumen medio a alto, especialmente cuando el CNC requiere múltiples configuraciones. El CNC puede ser mejor para prototipos, piezas de bajo volumen, piezas torneadas simples o características que requieren un control local extremadamente preciso.
¿Se puede usar MIM para piezas industriales resistentes al desgaste?
Sí, pero la resistencia al desgaste debe revisarse cuidadosamente. El resultado depende del material, tratamiento térmico, dureza, presión de contacto, lubricación, material de acoplamiento, condición superficial y tipo de movimiento.
¿Las piezas de sensores y magnéticas están incluidas en las piezas MIM para equipos industriales?
Sí. Los manguitos de sensores, carcasas de sondas, cubiertas compactas, núcleos magnéticos y piezas relacionadas con actuadores pueden formar parte de aplicaciones de equipos industriales. Si se requiere rendimiento magnético, alineación de precisión o resistencia a la corrosión, la pieza también debe revisarse bajo requisitos de materiales magnéticos blandos, alta precisión o resistencia a la corrosión.
¿Qué información se necesita para una cotización de piezas MIM industriales?
Una solicitud de cotización útil debe incluir un dibujo 2D, archivo CAD 3D, requisitos de material, requisitos de tolerancia, acabado superficial, volumen anual, entorno de trabajo, piezas acopladas, condiciones de carga o desgaste, y el proceso de fabricación actual.
¿Es siempre mejor el MIM que la pulvimetalurgia (PM) para piezas industriales?
No. El prensado y sinterizado de PM puede ser más económico para formas simples, regulares y de alto volumen que se puedan prensar verticalmente. El MIM generalmente se considera cuando la pieza tiene geometría 3D compleja, socavados, paredes delgadas, características laterales o detalles integrados que son difíciles para el prensado convencional de PM.
Envíe una pieza de equipo industrial para revisión de MIM
Para piezas de equipos industriales pequeñas y complejas, envíe dibujos 2D, archivos CAD 3D, requisitos de material, requisitos de tolerancia, necesidades de acabado superficial, volumen anual estimado y antecedentes de aplicación para la revisión de ingeniería. El equipo de ingeniería de XTMIM puede evaluar la idoneidad del MIM, el riesgo del herramental, la distorsión por sinterizado, las necesidades de mecanizado secundario, la dirección del material y la viabilidad de producción antes del herramental o la producción de prueba.
Normas / Referencias técnicas
Los recursos de normas y asociaciones son útiles para la comunicación de materiales, la comprensión del proceso MIM y la revisión de ingeniería. No reemplazan la revisión de planos específicos del proyecto, la evaluación de la capacidad del proveedor ni el acuerdo final sobre materiales e inspección.
- MPIF Standard 35-MIM — Materiales Estándar para Piezas Moldeadas por Inyección de Metal, Edición 2025 es la edición actual de MPIF para estándares comunes de materiales MIM; MPIF establece que esta edición reemplaza a las ediciones anteriores.
- Publicaciones técnicas de la Metal Injection Molding Association (MIMA) proporcionan material de referencia sobre opciones de proceso MIM, materiales, propiedades, características de diseño, tolerancias, aplicaciones y temas de ingeniería relacionados.
- European Powder Metallurgy Association (EPMA) — Metal Injection Moulding explica el MIM como una rama de la metalurgia de polvos y lo distingue del procesamiento convencional de prensado y sinterizado.