
Hangi Endüstriyel Ekipman Parçaları MIM İçin Uygundur?
Metal Enjeksiyon Kalıplama (MIM), entegre geometri, tekrarlayan üretim hacmi ve malzeme gereksinimleri kalıplamayı haklı çıkardığında, küçük, karmaşık endüstriyel bileşenler için en uygunudur. Tipik adaylar arasında hareketli parçalar, kilitleme mekanizmaları, kompakt braketler, miller ve pimler, sensör muhafazaları, aşınma parçaları, akış kontrol özellikleri ve takım mekanizma parçaları bulunur. Büyük, basit, düz veya düşük hacimli parçalar genellikle CNC işleme, döküm, damgalama veya geleneksel toz metalurjisi için daha uygundur; karar geometriye, malzemeye, toleransa, yüke ve yıllık hacme dayanmalıdır.
Belirli bir endüstriyel bileşen için, parçanın geometrisini, DFM riskini, tolerans gereksinimlerini ve çizim detaylarını dikkate alarak MIM'i değerlendirin. Daha geniş çalışma ortamları, takım-sistem gereksinimleri ve endüstriyel düzeyde uygulama rehberliği için şuraya bakın: Endüstriyel Takım Bileşenleri.
Takım maliyetine girmeden önce süreç uyumunu filtrelemek için bu matrisi kullanın. Nihai uygunluk, gerçek çizime, toleransa, malzemeye, yıllık hacme ve maliyet gereksinimlerine bağlıdır.
| Eleme Koşulu | MIM Uygunluğu | Mühendislik Nedeni |
|---|---|---|
| Karmaşık 3D geometriye, deliklere, oluklara veya entegre özelliklere sahip küçük parça | Güçlü uyum | MIM, birden fazla CNC operasyonu gerektirebilecek kompakt özellikleri şekillendirebilir. |
| Orta-yüksek yıllık üretim talebi | Güçlü uyum | Kalıp maliyeti, tekrarlanan üretim hacmine dağıtılabilir. |
| Aşınma yüzeyi, korozyon maruziyeti veya fonksiyonel malzeme gereksinimi | Olası uyum | Malzeme, ısıl işlem, yüzey durumu ve muayene gözden geçirilmelidir. |
| Fonksiyonel bir delik, mil, sızdırmazlık yüzeyi veya referans noktasında sıkı tolerans | Olası uyum | İkincil işleme, boyutlandırma, taşlama veya muayene planlaması gerekebilir. |
| Büyük çerçeve, taban, gövde, yapısal plaka veya ağır endüstriyel gövde | Uygun değil | Parça boyutu ve kütlesi genellikle pratik MIM değer aralığının dışındadır. |
| Basit pul, düz braket, basit tornalanmış pim veya çok düşük hacimli prototip | Uygun değil | CNC, damgalama, standart parçalar veya prototipleme yöntemleri daha pratik olabilir. |
Endüstriyel Ekipman MIM Parça Kategorileri

Bu harita, yaygın endüstriyel ekipman parçası fonksiyonlarını gruplandırır ve bir müşteri programları kataloğundan ziyade bir kategori rehberi olarak okunmalıdır.
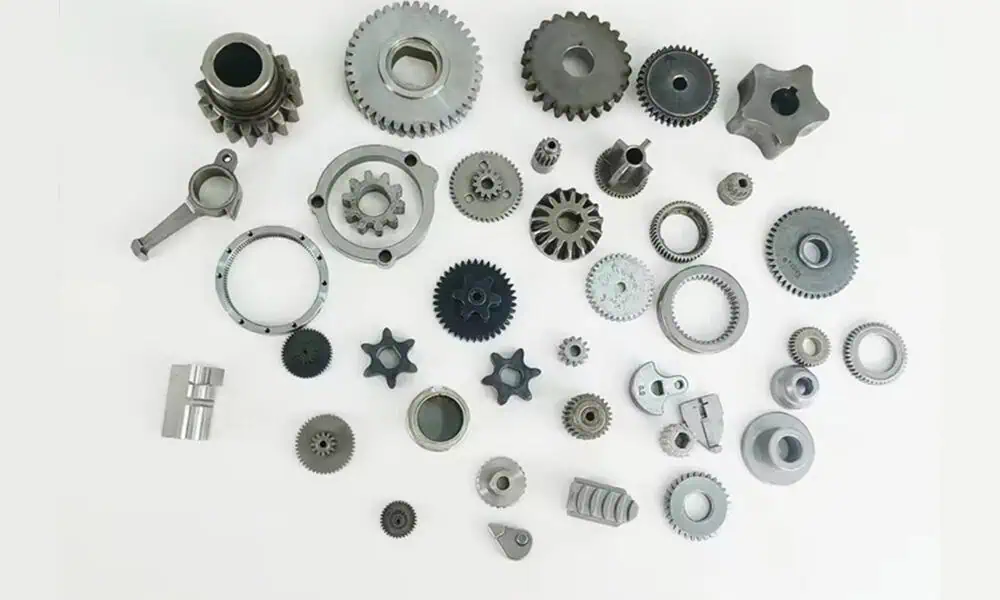
Tipik parçaları, MIM'in neden uygun olabileceğini, her aile için ana mühendislik kontrollerini ve ilgili parça özelindeki rehberliği karşılaştırmak için kategori tablosunu kullanın.
| Parça Kategorisi | Tipik Örnekler | MIM Neden Uygun Olabilir | Ana İnceleme Noktası | İlgili Sayfa |
|---|---|---|---|---|
| Hareket ve iletim parçaları | Mikro dişliler, kamlar, cırcır parçaları, kavrama elemanları, aktüatör bağlantıları | Kompakt hareket geometrisi ve tekrarlanabilir üretim gereksinimleri | Diş/temas geometrisi, aşınma yüzeyi, ısıl işlem, muayene | MIM dişliler |
| Kilitleme ve konumlandırma parçaları | Kilitleme kolları, mandal parçaları, durdurma blokları, kilitleme çeneleri | Entegre kancalar, omuzlar, temas özellikleri ve yerel yük taşıma alanları | Temas basıncı, geçme, aşınma, besleme ağzı konumu | Yüksek hassasiyetli MIM parçaları |
| Montaj ve destek parçaları | Kompakt braketler, sensör braketleri, destek kolları, sabitleme blokları, sıkıştırma parçaları | Karmaşık delikler, nervürler, çıkıntılar ve montaj özellikleri birlikte kalıplanabilir | Düzlük, delik stabilitesi, montaj referansı, ayırma hattı | MIM braketler |
| Miller, pimler ve hizalama parçaları | Kademeli pimler, kılavuz pimler, aktüatör pimleri, konumlandırma pimleri, kilitleme pimleri | Pimlerin oluklar, düz yüzeyler, delikler, kademeler veya özel başlıklar içerdiği durumlarda kullanışlıdır | Kritik çap, düzlük, geçme uyumu, ikincil işleme | MIM miller ve pimler |
| Sensör ve enstrümantasyon parçaları | Sensör kovanları, prob gövdeleri, manyetik çekirdekler, hassas kapaklar | Küçük hassas parçalar geometri, malzeme ve montaj fonksiyonlarını birleştirebilir | Malzeme, manyetik fonksiyon, korozyona maruz kalma, boyutsal kontrol | Yumuşak manyetik MIM parçaları |
| Aşınma ve temas parçaları | Aşınma insertleri, mandallar, kayar bloklar, kılavuz parçalar, cırcır dişleri | Küçük temas yüklü parçalar, malzeme ve ısıl işlem seçeneklerinden faydalanabilir | Aşınma modu, yağlama, sertlik, yüzey durumu | Aşınmaya dayanıklı MIM parçaları |
| Akışkan kontrol ve pnömatik ile ilgili küçük parçalar | Küçük valf gövdeleri, kompakt bağlantı parçaları, nozul insertleri, sızdırmazlık destek parçaları | Kompakt geometri ve malzeme uyumluluğu incelemeyi haklı çıkardığında mümkündür | Basınç, sızdırmazlık yüzeyi, korozyon, muayene | Korozyona dayanıklı MIM parçaları |
| Endüstriyel takım ve kompakt mekanizma parçaları | Takım kolları, kilit çeneleri, tetikler, kancalar, sıkıştırma parçaları | Mukavemet, aşınma ve tekrarlanabilir uyum gereksinimleri olan karmaşık geometri | Yük yolu, aşınma yüzeyi, ısıl işlem, fonksiyonel uyum | Yüksek mukavemetli MIM parçaları |
MIM vs CNC, Döküm, Damgalama ve PM

Erken süreç seçimi için bu karşılaştırmayı kullanın. Nihai seçim, gerçek geometriye, hacme, toleransa, malzemeye, takıma ve maliyet gereksinimlerine bağlıdır.
| Süreç | Daha İyi Olduğu Durumlar | Küçük Endüstriyel Parçalar İçin Sınırlama | Ne Zaman Düşünülmeli |
|---|---|---|---|
| MIM | Entegre özelliklere sahip küçük, karmaşık, tekrarlanabilir metal parçalar | Takım maliyeti haklı gösterilmelidir; bazı kritik yüzeyler ikincil işlemler gerektirebilir | Kompakt geometri, hacim ve malzeme performansının işlemeyi verimsiz kıldığı durumlarda kullanın. |
| CNC işleme | Prototipler, düşük hacimli, basit tornalanmış parçalar veya çok sıkı yerel özellikler | Karmaşık 3D geometri ve çoklu kurulumlarla maliyet hızla artabilir | Esneklik, düşük hacim veya son derece sıkı yerel kontrolün takımdan daha önemli olduğu durumlarda kullanın. |
| Döküm | Daha büyük metal bileşenler veya daha az ince özellikli şekiller | Çok küçük, detaylı, yüksek yoğunluklu bileşenler için daha az verimli olabilir | Parça boyutu ve geometrisinin döküm yöntemine daha uygun olduğu durumlarda kullanın. |
| Sac metal şekillendirme | Düz sac metal parçalar, klipsler, kapaklar ve şekillendirilmiş sac braketler | Kompleks katı 3D geometri, bosslar, yuvalar veya entegre özellikler için uygun değildir | Parçanın temel olarak sac metal geometrisine sahip olduğu durumlarda kullanın. |
| PM presleme | Düzenli geometri, yüksek hacimli, maliyet hassasiyeti olan preslenmiş parçalar | Alttan kesikler, yan delikler, ince 3D özellikler ve karmaşık şekiller için sınırlı | Parçanın dikey olarak preslenebildiği ve MIM seviyesinde 3D karmaşıklık gerektirmediği durumlarda kullanın. |
Kalıp Öncesi DFM Riskleri

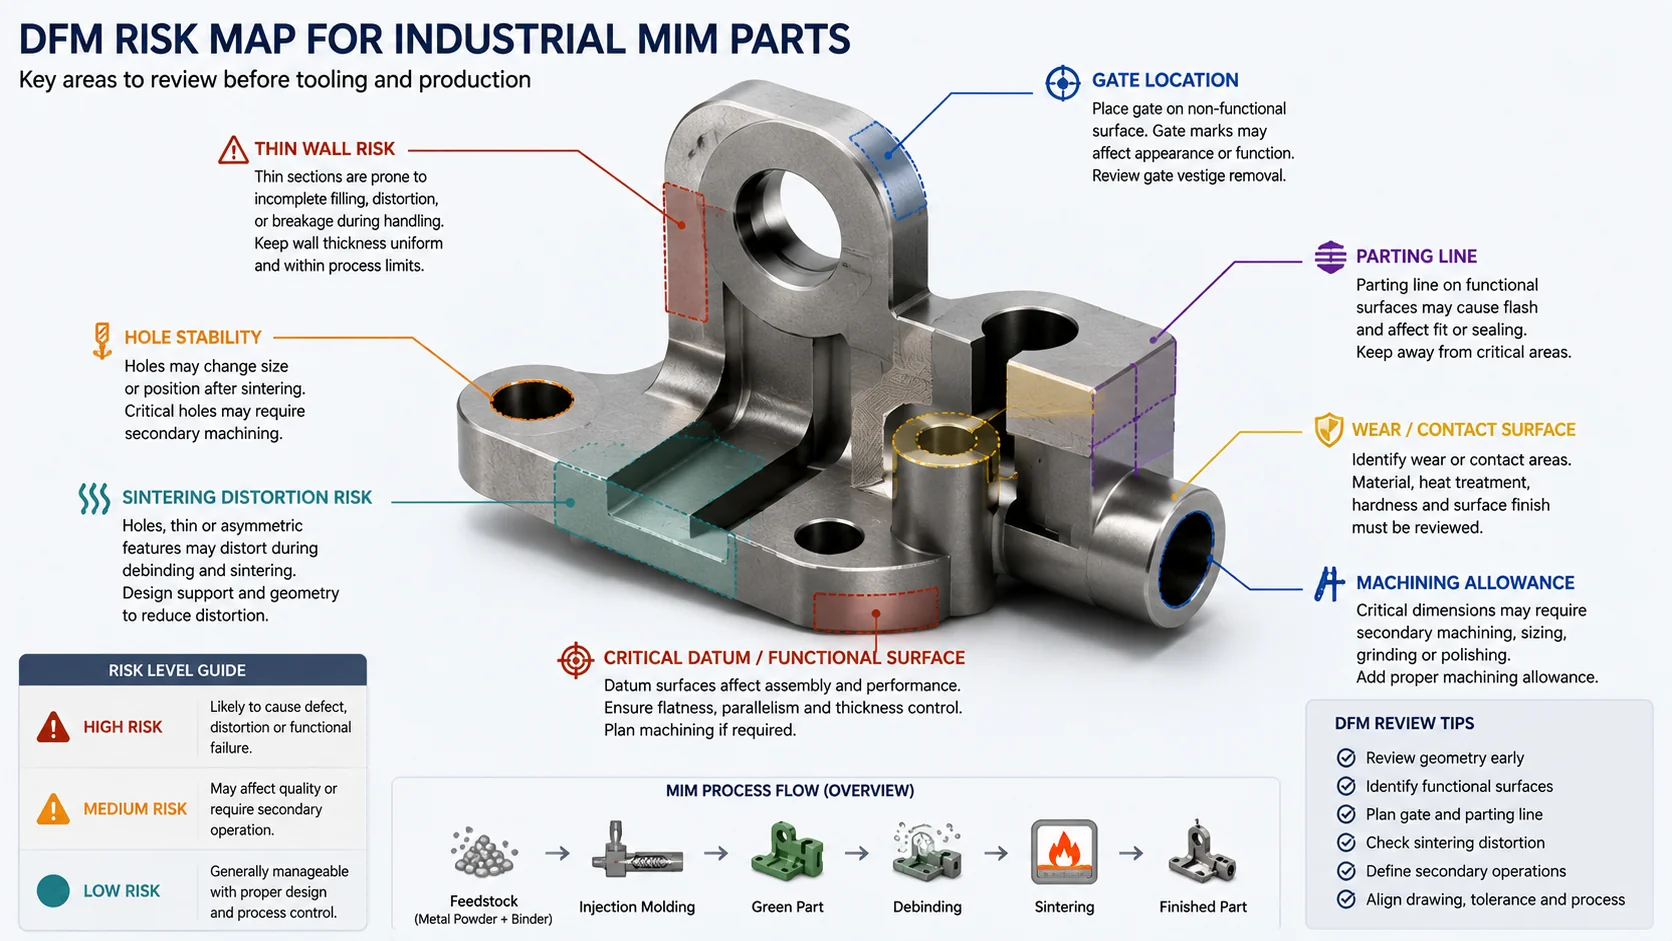
Vurgulanan özellikler, kalıplama öncesi yaygın inceleme noktalarıdır. Gerçek yolluk tasarımı, kalıp yerleşimi, toleranslar ve muayene kontrolleri proje çizimine ve üretim gereksinimlerine göre tanımlanmalıdır.
İnce duvarlar ve uzun özellikler
İnce, uzun, asimetrik veya desteksiz özellikler, ham parça taşıma, bağlayıcı giderme veya sinterleme sırasında bozulabilir. Bu alanlar, kalıp tasarımından önce duvar geçişi, destek ve sinterleme büzülmesi yönü açısından incelenmelidir.
Delikler, yuvalar ve iç özellikler
Küçük delikler, derin yuvalar, ince delik kenarları ve iç hizalama özellikleri, zayıf bölgelere çok yakınsa veya kritik olmayan geometri olarak ele alınırsa kayabilir veya deforme olabilir.
Yolluk izleri ve ayırma çizgileri
Yolluk izleri ve ayırma çizgileri, kayma yüzeylerinden, sızdırmazlık yüzeylerinden, temas alanlarından ve montaj referanslarından kaçınmalıdır. Bu karar, ilk numune denemesinden sonra değil, kalıplamadan önce verilmelidir.
Aşınma yüzeyleri ve temas alanları
Aşınma direnci; malzemeye, ısıl işleme, karşı malzemeye, temas basıncına, yağlamaya, hareket tipine ve yüzey durumuna bağlıdır. Çizim, işlevsel temas yüzeylerini açıkça belirtmelidir.
İkincil işleme payı
MIM, işleme miktarını azaltabilir ancak her ikincil operasyonu ortadan kaldırmaz. Kritik delikler, yatak çapları, sızdırmazlık yüzeyleri, pres geçme bölgeleri ve referans yüzeyleri hala işleme, taşlama, boyutlandırma veya muayene kontrolü gerektirebilir.
MIMA tasarım kılavuzu, tekdüze et kalınlığı, yolluk konumu, boyutsal kontrol ve sinterleme desteğini önemli MIM tasarım hususları olarak vurgulamaktadır. EPMA da benzer şekilde et kalınlığı varyasyonunun büzülme ve boyutsal kontrolü karmaşıklaştırabileceğini belirtmektedir. Bkz. MIMA — MIM ile Karmaşık Tasarımlar ve EPMA — Metal Enjeksiyon Kalıplama.
Mühendislik Senaryoları: Aşınma ve Çarpılma Riskleri
Bu örnekler, tekrarlayan iki MIM riskini göstermektedir: fonksiyonel temas yüzeylerinde aşınma ve sinterleme sonrası boyutsal hareket. Bunlar, müşteri özelinde vaka çalışmaları yerine açıklayıcı mühendislik senaryolarıdır.
Senaryo 1: Kilitleme Mandalı Aşınması
Kompakt bir kilitleme mandalı, temas gerilimi ve kayma geometrisi kalıplama öncesinde tam olarak ele alınmadığında erken aşınma gösterebilir. Mühendislik incelemesi, kalıplama onayı öncesinde yolluk yerleşimini, malzeme ve ısıl işlem yönünü ve fonksiyonel temas yüzeylerinin net tanımını kapsamalıdır.
Senaryo 2: Sensör Manşonu Distorsiyonu
Bir sensör kovanındaki dahili bir hizalama özelliği, kritik olmayan olarak kabul edilirse sinterleme sonrası kayabilir. Çizim, büzülme, sinterleme desteği ve ikincil işleme ihtiyacının üretim öncesinde incelenmesi için özelliği fonksiyonel olarak tanımlamalıdır.
Mühendislik Çizimi İnceleme Kontrol Listesi
Endüstriyel bir MIM parçası için faydalı bir RFQ, yalnızca bir parça adından daha fazlasını sağlamalıdır. Geometri, malzeme, işlev, hacim ve kabul kriterleri, kalıplamadan önce MIM'in gerçekçi olup olmadığını etkiler.
| Girdi | Amaç |
|---|---|
| 2D çizim / 3D CAD dosyası | Kritik boyutları, geometriyi, fonksiyonel özellikleri ve üretilebilirlik inceleme noktalarını tanımlar. |
| Malzeme gereksinimi | MIM besleme stoğu seçimine, sinterleme rotasına, ısıl işlem yönüne ve performans incelemesine rehberlik eder. |
| Yıllık hacim | MIM kalıplamanın CNC, döküm, damgalama veya PM'ye kıyasla gerekçelendirilip gerekçelendirilemeyeceğini belirler. |
| Kritik yüzeyler | Fonksiyonel alanları, aşınma yüzeylerini, sızdırmazlık yüzeylerini ve ikincil işleme ihtiyaçlarını tanımlar. |
| Yük, aşınma, korozyon, sıcaklık veya manyetik gereksinim | Malzeme seçimini, muayene planlamasını ve uygulamaya özel risk incelemesini destekler. |
| Mevcut süreç ve üretim endişesi | MIM'in mevcut yöntemle karşılaştırılmasına yardımcı olur ve maliyet, verim, montaj veya geometrinin ana sorun olup olmadığını belirler. |
MIM Endüstriyel Ekipman Parçaları Hakkında SSS
Hangi endüstriyel ekipman parçaları MIM için uygundur?
Endüstriyel ekipmanlardaki küçük, karmaşık metal parçalar; tekrarlanabilir geometri, entegre özellikler ve orta-yüksek üretim hacmi gerektiğinde uygundur. Tipik örnekler arasında hareket parçaları, kilitleme mekanizmaları, kompakt braketler, miller, pimler, sensör gövdeleri, aşınma insertleri ve takım mekanizması parçaları bulunur.
MIM büyük endüstriyel makine parçaları için uygun mudur?
Genellikle hayır. Büyük makine gövdeleri, tabanlar, plakalar, ağır muhafazalar ve kaynaklı yapılar genellikle döküm, işleme, kaynak veya imalat için daha uygundur. MIM esas olarak karmaşık geometriye sahip küçük veya kompakt metal parçalar için kullanılır.
MIM, endüstriyel ekipman parçaları için CNC işlemeyi tamamen ortadan kaldırabilir mi?
MIM, özellikle CNC'nin birden fazla kurulum gerektirdiği durumlarda, küçük, karmaşık, orta-yüksek hacimli parçalar için CNC işlemeyi ortadan kaldırabilir. CNC, prototipler, düşük hacimli parçalar, basit tornalanmış parçalar veya son derece sıkı yerel tolerans gerektiren özellikler için daha iyi olabilir.
MIM aşınmaya dayanıklı endüstriyel parçalar için kullanılabilir mi?
Evet, ancak aşınma direnci dikkatlice incelenmelidir. Sonuç, malzeme, ısıl işlem, sertlik, temas basıncı, yağlama, karşı malzeme, yüzey durumu ve hareket tipine bağlıdır.
Endüstriyel ekipman MIM parçalarına sensör ve manyetik parçalar dahil midir?
Evet. Sensör kovanları, prob muhafazaları, kompakt kapaklar, manyetik çekirdekler ve aktüatörle ilgili parçalar endüstriyel ekipman uygulamalarının bir parçası olabilir. Manyetik performans, hassas hizalama veya korozyon direnci gerekiyorsa, parça ayrıca yumuşak manyetik, yüksek hassasiyet veya korozyona dayanıklı gereksinimler altında incelenmelidir.
Endüstriyel bir MIM parçası teklifi için hangi bilgiler gereklidir?
Faydalı bir teklif talebi; 2D çizim, 3D CAD dosyası, malzeme gereksinimi, tolerans gereksinimleri, yüzey kalitesi, yıllık hacim, çalışma ortamı, eşleşen parçalar, yük veya aşınma koşulları ve mevcut üretim sürecini içermelidir.
MIM, endüstriyel parçalar için her zaman PM'den daha mı iyidir?
Hayır. PM presleme ve sinterleme, dikey olarak preslenebilen basit, düzenli, yüksek hacimli şekiller için daha ekonomik olabilir. MIM genellikle parçanın karmaşık 3D geometriye, alttan kesiklere, ince duvarlara, yan özelliklere veya geleneksel PM presleme için zor olan entegre detaylara sahip olduğu durumlarda düşünülür.
MIM İncelemesi için Bir Endüstriyel Ekipman Parçası Gönderin
Küçük, karmaşık endüstriyel ekipman parçaları için mühendislik incelemesi amacıyla 2D çizimler, 3D CAD dosyaları, malzeme gereksinimleri, tolerans gereksinimleri, yüzey kalitesi ihtiyaçları, tahmini yıllık hacim ve uygulama geçmişini gönderin. XTMIM Mühendislik Ekibi, kalıplama veya deneme üretiminden önce MIM uygunluğunu, kalıp riskini, sinterleme bozulmasını, ikincil işleme ihtiyaçlarını, malzeme yönünü ve üretim fizibilitesini değerlendirebilir.
Standartlar / Teknik Referanslar
Standartlar ve dernek kaynakları, malzeme iletişimi, MIM proses anlayışı ve mühendislik incelemesi için faydalıdır. Projeye özel çizim incelemesi, tedarikçi yetenek değerlendirmesi veya nihai malzeme ve muayene anlaşmasının yerini almazlar.
- MPIF Standard 35-MIM — Metal Enjeksiyon Kalıplı Parçalar İçin Malzeme Standartları, 2025 Baskısı yaygın MIM malzeme standartları için mevcut MPIF sayısıdır; MPIF, bu sayının önceki sayıların yerini aldığını belirtir.
- Metal Enjeksiyon Kalıplama Derneği (MIMA) teknik yayınları MIM süreci seçenekleri, malzemeler, özellikler, tasarım özellikleri, toleranslar, uygulamalar ve ilgili mühendislik konularında referans materyali sağlar.
- Avrupa Toz Metalurjisi Derneği (EPMA) — Metal Enjeksiyon Kalıplama MIM'i toz metalurjisinin bir dalı olarak açıklar ve geleneksel pres-ve-sinter işleminden ayırır.