
MIM Malzemeleri Mühendislik Rehberi
MIM Malzemelerini Yalnızca Alaşım Adıyla Değil, Gereken Performansa Göre Seçin
MIM malzeme seçimi, yalnızca bilinen bir alaşım adıyla değil, parçanın hizmette ne yapması gerektiğiyle başlamalıdır. Küçük bir dişli, tıbbi cihaz bileşeni, manyetik aktüatör parçası, saat donanımı, elektronik konektör veya kilitleme mekanizması metal enjeksiyon kalıplama için uygun olabilir, ancak her uygulama korozyon direnci, mukavemet, sertlik, aşınma davranışı, manyetik tepki, ısı maruziyeti, boyutsal stabilite veya biyouyumluluk üzerinde farklı taleplerde bulunur.
MIM'de nihai malzeme özellikleri, malzeme kalitesi ve üretim rotasının birleşimiyle şekillenir. Toz kalitesi, besleme stoğu tutarlılığı, bağlayıcı giderme, sinterleme yoğunluğu, kalıntı gözeneklilik, ısıl işlem, yüzey durumu ve muayene yöntemi, parçanın performansını etkileyebilir. Mühendisler ve tedarik ekipleri, malzeme özelliklerini uygulama gereksinimleriyle karşılaştırmalı, aday malzeme ailesini daraltmalı ve kalıplama öncesinde doğrulanması gereken koşulları belirlemelidir.
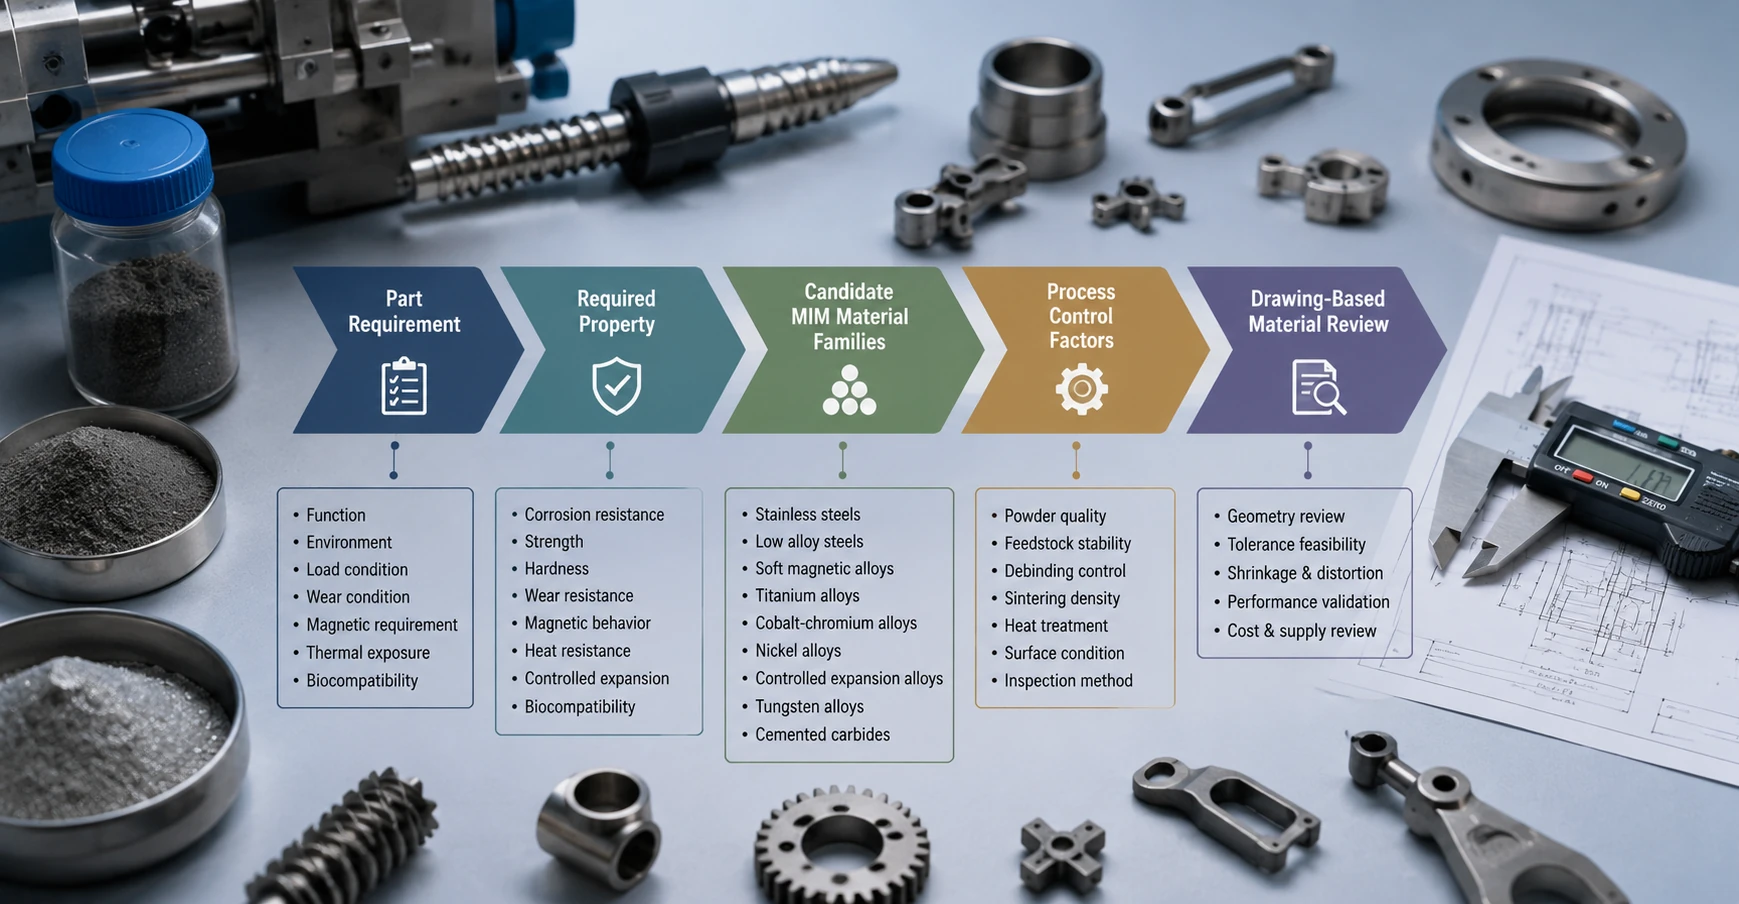
Fonksiyonel gereksinimle başlayın, ardından aday malzeme ailesini daraltın ve nihai parça performansını etkileyebilecek proses ve doğrulama koşullarını onaylayın.
MIM Malzeme Özellikleri Nelerdir?
MIM malzeme özellikleri, sinterlenmiş yoğunluk, çekme dayanımı, akma dayanımı, uzama, sertlik, aşınma direnci, korozyon direnci, manyetik davranış, termal genleşme, ısı direnci ve ısıl işlem tepkisi dahil olmak üzere metal enjeksiyon kalıplama parçalarının ölçülebilir performans özellikleridir. Bu özellikler yalnızca alaşım adıyla belirlenmez.
Metal enjeksiyon kalıplama için nihai özellikler malzeme kalitesine, ince metal tozuna, bağlayıcı sistemine, besleme stoğu tutarlılığına, bağlayıcı giderme kontrolüne, sinterleme yoğunluğuna, artık gözenekliliğe, ısıl işlemeye, yüzey durumuna, parça geometrisine ve muayene yöntemine bağlıdır. Kalıp kararları için en güvenli yaklaşım, hedef özelliği çizim, servis ortamı, kritik boyutlar, yüzey gereksinimleri ve beklenen üretim hacmi ile birlikte doğrulamaktır.
Mühendislik Özeti
Malzeme taraması gerektiğinde
Malzeme taraması, teknik resimde bir performans gereksinimi tanımlanmış ancak kalitenin henüz onaylanmadığı durumlarda, özellikle kalıplama öncesinde, RFQ hazırlığı sırasında veya bir parçayı CNC, döküm, damgalama, pres döküm veya geleneksel PM'den dönüştürürken faydalıdır. Halihazırda incelenmekte olan iki aday kalite varsa, bunları yan yana karşılaştırın MIM malzeme karşılaştırma kılavuzu.
Malzeme tablosu yeterli olmadığında
Parça sıkı toleranslara, yüksek yüke, aşınma temasına, korozyon maruziyetine, manyetik gereksinimlere, ısıl işlemeye, tıbbi temasa veya düzenleyici gereksinimlere sahipse, yalnızca bir web tablosundan MIM malzemesi onaylamayın.
Ana mühendislik riski
Aynı nominal alaşım, sinterlenmiş yoğunluk, artık gözeneklilik, karbon/oksijen kontrolü, ısıl işlem, yüzey kalitesi veya muayene yöntemi uygulamaya uyumlu değilse farklı performans gösterebilir.
Kalıplama öncesinde onaylanması gerekenler
Geometri, kritik boyutlar, uygulama ortamı, hedef özellikler, işlem sonrası, muayene yöntemi ve tahmini üretim hacmi dahil olmak üzere çizim tabanlı inceleme yoluyla malzeme uygunluğunu doğrulayın.
MIM Malzeme Seçimi İçin Üç Girdi
Erken MIM proje tartışmalarında sık yapılan bir hata, bilinen bir alaşım adıyla başlayıp sonucun işlenmiş çubuk stok, döküm veya dövme malzeme ile aynı olacağını varsaymaktır. Pratikte, alaşım sınıfı yalnızca başlangıç noktasıdır.
1. Malzeme ailesi
Paslanmaz çelik, düşük alaşımlı çelik, yumuşak manyetik alaşım, titanyum alaşımı, kobalt-krom alaşımı, nikel alaşımı, kontrollü genleşme alaşımı, tungsten alaşımı veya sement karbür.
2. Gerekli parça performansı
Korozyon direnci, çekme dayanımı, sertlik, aşınma direnci, manyetik tepki, ısı direnci, termal genleşme kontrolü veya biyouyumluluk.
3. MIM proses koşulu
Sinterlenmiş yoğunluk, ısıl işlem, yüzey işleme, boyutsal tolerans, kritik özellikler ve muayene gereksinimleri.
Bu önemlidir çünkü aynı nominal malzemeden yapılmış iki parça, biri yüksek yoğunluk, sinterleme sonrası ısıl işlem, sıkı düzlük, pasivasyon, manyetik performans veya kontrollü yüzey kaplaması gerektiriyorsa farklı davranmayabilir. Bu nedenle malzeme özellikleri, teknik resim, uygulama ortamı, kritik boyutlar ve fonksiyonel gereksinimlerle birlikte gözden geçirilmelidir.
MIMA'nın malzeme yelpazesi paslanmaz çelikler, düşük alaşımlı çelikler, manyetik alaşımlar, nikel alaşımları, titanyum alaşımları, kontrollü genleşme alaşımları ve diğer özel malzemeler dahil olmak üzere birçok alaşım ailesini kapsayabileceğini göstermektedir. Ancak, alaşım bulunabilirliği ve nihai uygunluk, proje incelemesi yoluyla tedarikçi düzeyinde onay gerektirecektir.
Mühendislerin Genellikle Doğruladığı Tipik MIM Özellik Verileri
Erken malzeme taraması için mühendisler genellikle projeyi bir aday malzemeye daraltmadan önce aşağıdaki özellik verilerini karşılaştırırlar. Kesin değerler, yalnızca genel bir web tablosundan ziyade ilgili malzeme standardından, tedarikçi veri sayfasından, test raporundan ve projeye özgü doğrulamadan gelmelidir.
| Doğrulanacak Özellik Verileri | Neden Önemlidir | Yaygın Malzeme Yönelimi | Proje İncelemesi Uyarısı |
|---|---|---|---|
| Sinterlenmiş yoğunluk | Yoğunluk, mukavemet, korozyon davranışı, manyetik tepki, sızdırmazlık performansı ve boyutsal stabiliteyi etkiler. | Tüm MIM malzeme aileleri | Yoğunluk gereksinimini ve gözenekliliğin işlevi, korozyonu, aşınmayı veya sızdırmazlığı etkileyip etkilemediğini onaylayın. |
| Çekme dayanımı ve akma dayanımı | Bu değerler, yük taşıyan parçaları, braketleri, kolları, dişlileri ve kilitleme bileşenlerini filtrelemeye yardımcı olur. | 17-4 PH, 4605, 4140, 4340, Fe-Ni alaşımları | Kalıplama öncesinde geometriyi, gerilim yoğunlaşmasını, ısıl işlemi ve yük yönünü gözden geçirin. |
| Uzama ve tokluk | Bu özellikler çatlak direncini, montaj güvenliğini, darbe riskini ve yerel gerilime toleransı etkiler. | Paslanmaz çelikler, düşük alaşımlı çelikler, titanyum alaşımları | Çok yüksek sertlik veya mukavemet sünekliği azaltabilir; ince kesitler ve keskin köşeler DFM incelemesi gerektirir. |
| Sertlik | Sertlik, aşınma kenarlarını, kilitleme yüzeylerini, girinti direncini ve temas özelliklerini filtrelemeye yardımcı olur. | 420, 440C, 17-4 PH, takım çelikleri, sementit karbürler | Sertlik tek başına aşınma direncini tanımlamaz; yüzey kalitesi, temas yükü ve karşı yüzey önemlidir. |
| Korozyon direnci | Korozyon davranışı, nemli, ter maruz kalan, kimyasal maruz kalan, tıbbi ve dış mekan uygulamalarını etkiler. | 316L, 304, 17-4 PH, titanyum alaşımları, kobalt-krom alaşımları, nikel alaşımları | Yüzey pürüzlülüğü, artık gözeneklilik, pasivasyon, temizlik ve gerçek maruz kalma koşullarını inceleyin. |
| Manyetik davranış | Manyetik özellikler sensörleri, aktüatörleri, ekranlama özelliklerini, manyetik çekirdekleri ve elektromekanik aksamları etkiler. | Fe-3Si, Fe-50Ni, Fe-50Co, seçilmiş manyetik paslanmaz çelikler | Yoğunluk, ısıl işlem, kesit kalınlığı ve geometri manyetik tepkiyi etkileyebilir. |
| Termal genleşme veya ısı direnci | Termal davranış, elektronik paketler, cam-metal sızdırmazlık, sıcak ortamlar ve termal döngüler için önemlidir. | Invar, Kovar, nikel alaşımları, kobalt alaşımları, ısıya dayanıklı paslanmaz çelikler | Kontrollü genleşme ve ısı direnci farklı gereksinimlerdir; servis sıcaklığını ve montaj koşulunu tanımlayın. |
| Isıl işlem tepkisi | Isıl işlem, sinterleme sonrası mukavemeti veya sertliği artırabilir. | 17-4 PH, 420, 440C, 4605, 4140, 4340 | Isıl işlem aynı zamanda boyutları, düzlüğü, deformasyonu ve muayene sonuçlarını etkileyebilir. |
| Yüzey kaplaması ve son işlem durumu | Yüzey durumu sürtünmeyi, korozyonu, görünümü, temizliği, kaplama yapışmasını ve kullanıcıyla temas performansını etkiler. | Tüm MIM malzeme aileleri | Parçanın kabul edilmeden önce sinterlenmiş, parlatılmış, pasivize edilmiş, kaplanmış, işlenmiş veya ısıl işlem görmüş olup olmadığını tanımlayın. |
MIM Malzeme Özellik Seçim Matrisi
Aşağıdaki tablo, MIM malzemelerini performans gereksinimlerine göre seçmek için mühendislik açısından bir başlangıç noktası sunmaktadır. Bir proje veri sayfası, resmi standart veya uygulamaya özel doğrulamayı ikame etmemelidir.
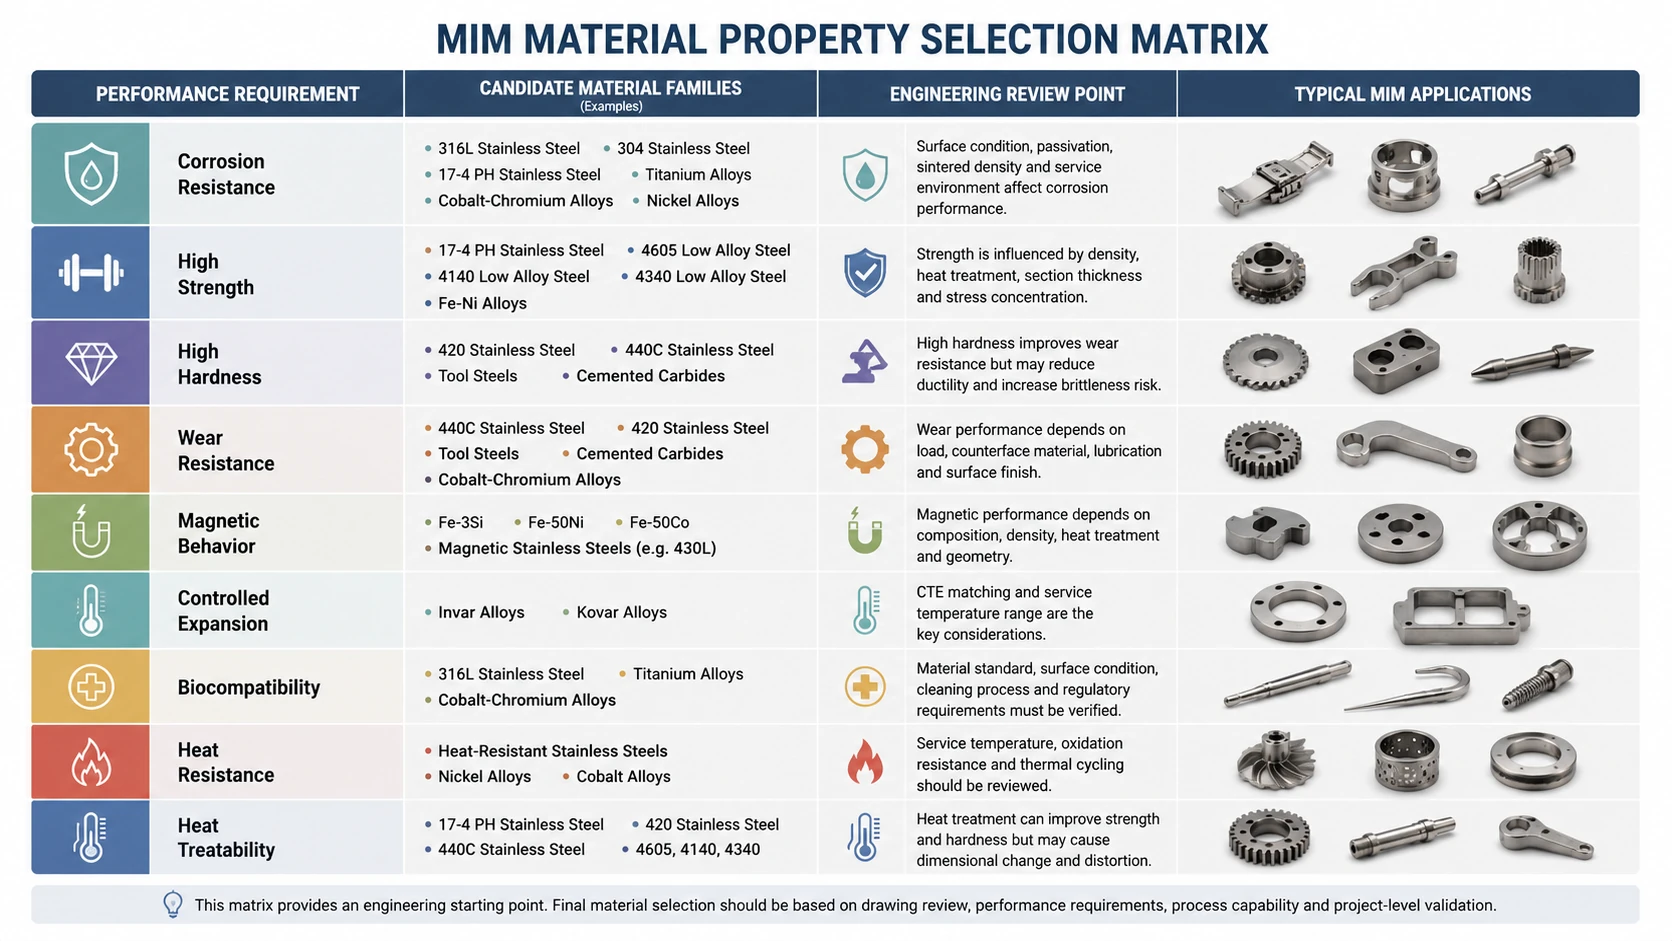
Bu matrisi bir tarama aracı olarak kullanın. Nihai malzeme seçimi, çizim incelemesi, uygulama ortamı, proses kabiliyeti ve muayene gereksinimleri ile doğrulanmalıdır.
| Performans Gereksinimi | Önce Değerlendirilecek Malzemeler | Tipik MIM Uygulamaları | Mühendislik Uyarısı | Önerilen Sonraki Adım |
|---|---|---|---|---|
| Korozyon direnci | 316L, 304, 17-4 PH, titanyum alaşımları, kobalt-krom alaşımları, nikel alaşımları | Tıbbi aletler, tüketici elektroniği, saat parçaları, nemli veya terlemeye maruz kalan bileşenler | Korozyon direnci, malzeme kalitesine, yüzey durumuna, pasivasyona, sinterleme kalitesine ve kullanım ortamına bağlıdır. | Korozyon gereksinimini gözden geçirin ve şunlarla karşılaştırın MIM 316L, MIM 304, ve özel alaşımlar. |
| Yüksek mukavemet | 17-4 PH, 4605, 4140, 4340, Fe-Ni alaşımları | Dişliler, braketler, kollar, kilitleme parçaları, düşük yüklü bileşenler | Mukavemet, yoğunluk, ısıl işlem, kesit kalınlığı ve gerilim yoğunlaşmasından etkilenir. | Değerlendir MIM 17-4 PH veya MIM 4605 korozyon ve mukavemet önceliklerine bağlı olarak. |
| Yüksek sertlik | 420, 440C, takım çelikleri, sementit karbürler | Kilit parçaları, aşınma kenarları, kesme veya temas özellikleri, hassas mekanik parçalar | Sertlik, sünekliği azaltabilir ve çatlama veya kırılganlık riskini artırabilir. | Karşılaştır MIM 420 ve MIM 440C gerçek temas koşuluyla. |
| Aşınma direnci | 420, 440C, takım çelikleri, sementit karbürler, kobalt-krom alaşımları | Küçük dişliler, kayar parçalar, sürtünme temas parçaları, mandal bileşenleri | Aşınma direnci sadece sertlik değildir; yük, karşı yüzey, yağlama ve yüzey kalitesi önemlidir. | Bir alaşım veya işlem sonrası seçmeden önce aşınma modunu tanımlayın. |
| Manyetik davranış | Fe-3Si, Fe-50Ni, Fe-50Co, 430L ve diğer manyetik alaşımlar | Sensörler, aktüatörler, manyetik çekirdekler, kalkan parçaları, elektronik mekanizmalar | Manyetik performans yoğunluk, ısıl işlem, kimya ve geometri tarafından etkilenebilir. | İnceleyin yumuşak manyetik MIM malzemeleri ailesi. |
| Kontrollü genleşme | Invar, Kovar ve ilgili kontrollü genleşme alaşımları | Cam-baskı metal sızdırmazlık, elektronik, optik ve hassas montajlar | CTE eşleşmesi ve servis sıcaklığı, tek başına mukavemetten daha önemlidir. | İncele kontrollü genleşmeli MIM alaşımları. |
| Biyouyumluluk | 316L, titanyum alaşımları, kobalt-krom alaşımları | Cerrahi aletler, dental parçalar, tıbbi cihaz bileşenleri, giyilebilir temas parçaları | Resmi malzeme, düzenleyici, temizlik, yüzey ve uygulama doğrulaması olmadan implant uygunluğunu varsaymayın. | Kalıplama öncesinde standartları, temizliği, yüzey durumunu ve uygulama riskini gözden geçirin. |
| Isı direnci | Isıya dayanıklı paslanmaz çelikler, nikel alaşımları, kobalt alaşımları | Sıcak ortam bileşenleri, termal çevrim parçaları, oksidasyona maruz kalan parçalar | Isı dayanımı, ısıl işlemden farklıdır; servis sıcaklığı gözden geçirilmelidir. | Gerçek çalışma sıcaklığını, oksidasyon maruziyetini ve termal çevrim koşulunu onaylayın. |
| Isıl işlem kabiliyeti | 17-4 PH, 420, 440C, 4605, 4140, 4340 | Sinterleme sonrası mukavemet veya sertlik ayarı | Isıl işlem boyutları, sertliği, mukavemeti ve deformasyon riskini değiştirebilir. | Tolerans riskini birlikte gözden geçirin MIM sinterleme ve sinterleme sonrası operasyonlar. |
Anahtar MIM Malzeme Özelliklerinin Parça Performansını Nasıl Etkilediği
Korozyon Direnci
Korozyon direnci genellikle paslanmaz çelik ile ilişkilendirilir, ancak bu bir malzeme etiketi yerine bir uygulama gereksinimi olarak incelenmelidir. Örneğin, 316L yaygın olarak korozyon direnci için değerlendirilir, 17-4 PH mukavemetin de önemli olduğu durumlarda seçilebilir ve titanyum veya kobalt-krom alaşımları belirli tıbbi veya yüksek performanslı ortamlar için düşünülebilir.
Tasarım incelemesi açısından bakıldığında, korozyon direnci sadece krom veya alaşım içeriğinden daha fazlasına bağlıdır. Yüzey pürüzlülüğü, kalıntı gözeneklilik, pasivasyon, temizleme işlemi, sinterleme atmosferi ve gerçek maruz kalma koşulları performans üzerinde etkili olabilir. Ter, temizlik kimyasalları, nem, tuz spreyi, sterilizasyon veya vücut teması koşullarına maruz kalan bir parça, yalnızca genel bir malzeme tablosuna bakılarak onaylanmamalıdır.
MIM paslanmaz çelik ve diğer korozyona dayanıklı MIM malzemeleri, sinterlenmiş yüzey, parlatma seviyesi, pasivasyon yöntemi, kapana kısılmış kirlilik ve işlem sonrası durum, nominal alaşım sınıfı değişmese bile yüzey durumunun pratik korozyon sonucunu değiştirebileceği için incelenmelidir.
Mukavemet ve Yük Kapasitesi
Yüksek Mukavemetli MIM Malzemeleri yük taşıması, deformasyona direnç göstermesi veya tekrarlanan mekanik gerilim altında işlevi sürdürmesi gereken küçük parçalar için genellikle dikkate alınır. Yaygın adaylar arasında, gereken mukavemet, sertlik, tokluk ve ısıl işlem durumuna bağlı olarak 17-4 PH gibi çökelmeyle sertleşen paslanmaz çelikler ve 4605, 4140 veya 4340 gibi düşük alaşımlı çelikler bulunur.
Gerçek mühendislik sorunu sadece çekme mukavemeti değildir. Çizimde ayrıca et kalınlığı, keskin köşeler, yük altındaki alanlara yakın delikler, ince kollar, darbe riski, gerilim yoğunlaşması, yolluk konumu, sinterleme desteği ve sinterleme sonrası deformasyon da kontrol edilmelidir. Parça bir dişli, kol, braket, mandal veya yük taşıyan bir mekanizma ise, malzeme seçimi geometri ve beklenen yük yönü ile birlikte gözden geçirilmelidir.
Sertlik ve Kenar Stabilitesi
Yüksek sertlikte MIM malzemeleri temas yüzeyleri, kilitleme özellikleri, kenarlar, kayan arayüzler veya girintiye direnç göstermesi gereken küçük mekanik parçalar için gerekebilir. Uygulamaya bağlı olarak 420, 440C, takım çelikleri veya sement karbürler gibi MIM malzemeleri değerlendirilebilir.
Ancak, sadece sertlik bir parçayı uygun hale getirmez. Çok yüksek sertlik, sünekliği azaltabilir, kırılganlık riskini artırabilir ve boyutsal düzeltmeyi veya ikincil işlemeyi daha zor hale getirebilir. Parça ince kesitler, keskin geçişler, küçük delikler veya darbe yüklemeli özellikler içeriyorsa, kalıplama öncesinde sertlik hedefi gözden geçirilmelidir.
Kayma veya Temas Yükü Altında Aşınma Direnci
Aşınma direnci, sertlik ile aynı şey olarak ele alınmamalıdır. Temas yükü, karşı yüzey malzemesi, yağlama, yüzey kalitesi veya çalışma ortamı uygun değilse sert bir malzeme yine de arızalanabilir.
MIM parçaları için aşınma direnci, küçük dişliler, kayan bağlantılar, mandal parçaları, dönen özellikler, küçük şaftlar, mekanik kilitleme elemanları ve hassas temas yüzeyleri için özellikle önemlidir. Aşınmaya dayanıklı MIM malzemeleri martensitik paslanmaz çelikler, takım çelikleri, kobalt bazlı alaşımlar veya sement karbürleri içerebilir, ancak nihai öneri aşınma moduna bağlı olmalıdır.
- Aşınma abrazif mi, yapışkan mı, kaymalı mı, darbe mi yoksa haddeleme teması mı?
- Yağlama mevcut mu?
- Karşı yüzey malzemesi nedir?
- Korozyon da mevcut mu?
- Temas yüzeyi sinterlenmiş haliyle mi, cilalı mı, kaplamalı mı yoksa işlenmiş mi?
- Sertlik tokluktan daha mı önemli?
Manyetik Performans
Manyetik MIM malzemeleri aktüatör bileşenleri, sensör parçaları, manyetik çekirdekler, kalkanlama özellikleri veya küçük elektromekanik mekanizmalar gibi kontrollü manyetik yanıt gerektiren parçalar için seçilir. Manyetik performans ana fonksiyonel gereksinim olduğunda Fe-3Si, Fe-50Ni ve Fe-50Co gibi yumuşak manyetik alaşımlar dikkate alınabilir.
Manyetik MIM parçaları için malzeme seçimi, yalnızca alaşım ailesine göre değil, gerekli manyetik fonksiyona göre yapılmalıdır. Yoğunluk, kimya, ısıl işlem, kesit kalınlığı, nihai geometri ve manyetik yol, geçirgenliği, zorlayıcılığı, doygunluk davranışını ve fonksiyonel tepkiyi etkileyebilir.
Kontrollü Termal Genleşme
Invar ve Kovar gibi kontrollü genleşme alaşımları, genel amaçlı güçlü malzemeler oldukları için seçilmezler. Boyutsal davranışın sıcaklık değişimi altında kritik olduğu durumlarda seçilirler.
Tipik kullanım alanları arasında elektronik paketler, sızdırmazlık bileşenleri, optik montajlar, cam-metal veya seramik-metal arayüzler ve termal genleşme katsayısının önemli olduğu hassas parçalar bulunur. Ana inceleme noktası, alaşımın MIM ile işlenip işlenemeyeceği değil, aynı zamanda nihai parçanın sinterleme, ısıl işlem ve sonlandırma sonrası termal genleşme gereksinimini karşılayıp karşılayamayacağıdır.
Biyouyumluluk ve Tıbbi Temas
Biyouyumlu MIM malzemeleri, seçilmiş tıbbi aletler, diş bileşenleri, cerrahi aletler, giyilebilir temas parçaları ve diğer düzenlenmiş uygulamalar için düşünülebilir. Yaygın malzeme adayları, gerekli mekanik, korozyon, yüzey ve düzenleyici koşullara bağlı olarak 316L, titanyum alaşımları ve kobalt-krom alaşımlarını içerebilir.
Tıbbi temas malzemesi seçiminde yüzey kimyası, temizleme rotası, kalıntı kontaminasyon riski, yüzey pürüzlülüğü, pasivasyon veya sonlandırma durumu ve amaçlanan düzenleyici yol dikkate alınmalıdır. Tek başına bir malzeme adı, tıbbi uygunluğu tanımlamak için yeterli değildir.
Isı Direnci
Yüksek sıcaklıkta çalışan, termal döngüye maruz kalan, oksidasyona uğrayan veya diğer sıcak servis koşullarında çalışan parçalar için ısıya dayanıklı MIM malzemeleri değerlendirilmelidir. Uygulamaya bağlı olarak adaylar arasında ısıya dayanıklı paslanmaz çelikler, nikel alaşımları veya kobalt alaşımları bulunabilir.
Isı direnci, ısıl işlem görebilirlik ile karıştırılmamalıdır. Isıya dayanıklı bir malzeme, sıcaklık maruziyeti altındaki servis performansı için seçilir. Isıl işlem görebilir bir malzeme, sinterleme sonrası özelliklerinin değiştirilebilmesi için seçilir.
Isıl İşlem Tepkisi
Isıl İşlem Görebilen MIM Malzemeleri genellikle mukavemet, sertlik veya mekanik performansın sinterleme sonrası ayarlanması gerektiğinde seçilir. Örnekler arasında 17-4 PH, 420, 440C, 4605, 4140 ve 4340 bulunur.
Mühendislik endişesi, ısıl işlemin boyutları, düzlüğü, sertlik dağılımını ve distorsiyon riskini de etkileyebileceğidir. Sıkı toleranslara, ince duvarlara, uzun kollara veya kritik birleşme yüzeylerine sahip parçalar için, ısıl işlem planı, ilk üretim partisinden sonra değil, kalıplama öncesinde gözden geçirilmelidir.
Yaygın MIM Malzeme Aileleri ve Mülkiyet Güçlü Yönleri
Paslanmaz Çelikler
MIM paslanmaz çelikler, korozyon direnci, mukavemet, sertlik seçenekleri ve görünümün kullanışlı bir dengesini sağladıkları için yaygın olarak kullanılır. 304 ve 316L gibi östenitik kaliteler sıklıkla korozyon direnci için değerlendirilir. Sertlik ve aşınma direncinin daha önemli olduğu durumlarda genellikle 420 ve 440C gibi martensitik kaliteler düşünülür. Mukavemet ve korozyon direncinin her ikisinin de gerekli olduğu durumlarda sıklıkla 17-4 PH gibi çökelmeyle sertleşebilen paslanmaz çelikler değerlendirilir.
Düşük Alaşımlı Çelikler
Düşük alaşımlı çelikler, yüksek mukavemet, ısıl işlem tepkisi ve uygun maliyetli mekanik performansın önemli olduğu durumlarda sıklıkla değerlendirilir. MIM 4605, 4140, 4340, Fe-2Ni, Fe-4Ni ve Fe-8Ni, mukavemet, tokluk, sertlik ve uygulama gereksinimlerine bağlı olarak ilgili olabilir. Bu malzemeler, yüzey koruması veya işlem sonrası uygulamanın tasarımın bir parçası olmadığı sürece, genellikle korozyon direnci için ilk seçenek olarak seçilmez.
Yumuşak Manyetik Alaşımlar
Yumuşak manyetik MIM malzemeleri, parçanın manyetik akıyı, anahtarlama tepkisini, aktivasyonu veya kalkanlamayı desteklemesi gerektiğinde kullanılır. Fe-3Si, Fe-50Ni ve Fe-50Co, dikkate alınabilecek manyetik malzeme yönelimlerine örneklerdir. Manyetik performans, kozmetik veya genel bir malzeme özelliği olarak değil, fonksiyonel bir gereksinim olarak gözden geçirilmelidir.
Titanyum Alaşımları
Titanyum ve Ti-6Al-4V, düşük yoğunluk, korozyon direnci, mukavemet-ağırlık oranı veya seçilmiş tıbbi ve yüksek performanslı uygulamaların önemli olduğu durumlarda değerlendirilebilir. Titanyum MIM, dikkatli proses kontrolü gerektirir ve paslanmaz çelik için basit bir ikame olarak ele alınmamalıdır.
Kobalt-Krom Alaşımları
Korozyon direnci, aşınma direnci, mukavemet ve seçilmiş tıbbi veya dişçilikle ilgili uygulamalar için kobalt-krom alaşımları düşünülebilir. Maliyet, işlem zorluğu ve uygulama gereksinimlerinin gerekçelendirilmesi gerektiğinden, genellikle ilk tercih edilen genel amaçlı malzemeler değildirler.
Nikel Alaşımları
Nikel alaşımları, korozyon direnci, ısı direnci, oksidasyon direnci veya zorlu çalışma ortamları için değerlendirilebilir. Yaygın paslanmaz çeliklerden daha fazla uygulama spesifiktirler ve servis koşullarına göre gözden geçirilmelidirler.
Kontrollü Genleşme Alaşımları
Invar ve Kovar gibi kontrollü genleşme alaşımları, termal genleşme davranışının kritik olduğu durumlarda seçilir. Bu malzemeler çoğunlukla hassas montajlar, elektronik paketler, optik sistemler ve sızdırmazlık ile ilgili uygulamalar için geçerlidir.
Tungsten Alaşımları ve Sementit Karbürler
Yoğunluk, aşınma direnci, sertlik veya yüksek performanslı temas davranışı gerektiğinde Tungsten alaşımları ve sementit karbürler düşünülebilir. Bu malzemeler daha özeldir ve maliyet, kalıplama, sinterleme, son işlemler ve uygulama kısıtlamalarına karşı incelenmelidir.
Mevcut alaşım ailelerinin daha geniş bir yelpazesini karşılaştırmak için MIM malzemelerine genel bakış. Projenin hala adım adım bir seçim yöntemine ihtiyacı varsa, şunu kullanın MIM malzeme seçim kılavuzu.
MIM Özellikleri Neden Dövme veya İşlenmiş Malzemelerden Farklılık Gösterebilir
MIM, çubuk stoktan CNC işleme gibi aynı üretim rotası değildir. Alaşım adı benzer olsa bile, üretim rotası farklıdır.
MIM'de, ince metal tozu, besleme stoğu oluşturmak üzere bağlayıcı ile karıştırılır. Besleme stoğu enjeksiyonla kalıplanır, bağlayıcısı giderilir ve sinterlenir. Sinterleme sırasında parça önemli ölçüde büzülür ve nihai yoğunluğunu, mikro yapısını ve mekanik davranışını geliştirir.
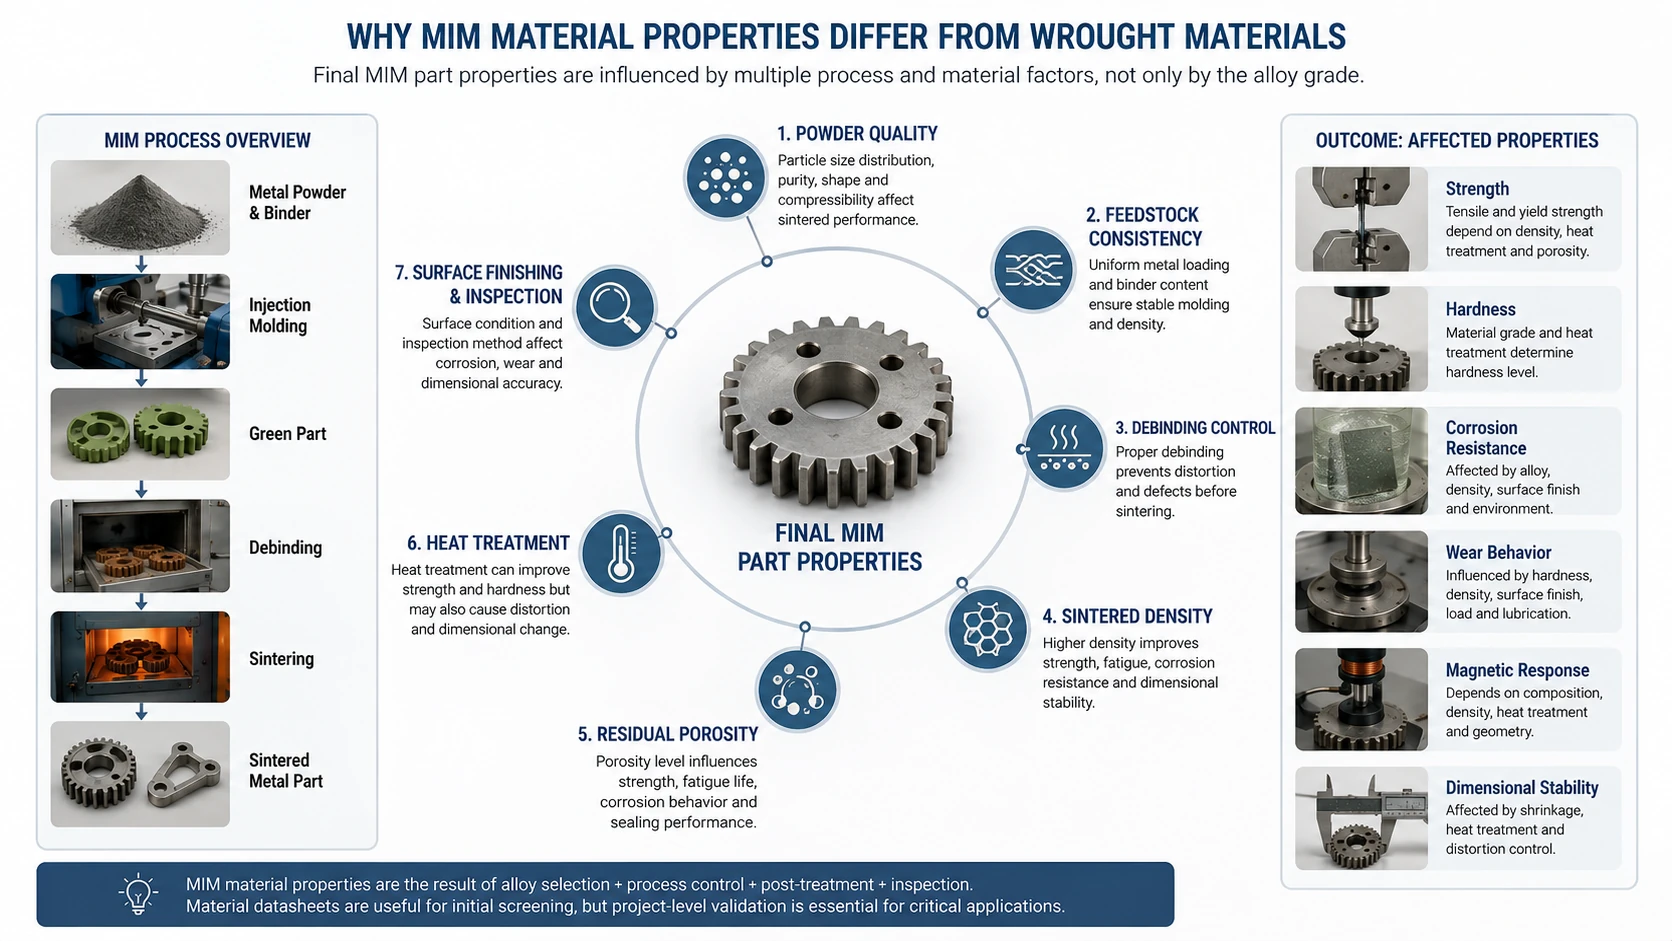
Bu nedenle, bir malzeme veri sayfası ilk tarama için faydalıdır, ancak kritik projeler hala çizim tabanlı ve uygulamaya dayalı doğrulamaya ihtiyaç duyar.
Sinterlenmiş yoğunluk önemlidir
Daha yüksek yoğunluk genellikle daha iyi mukavemet, korozyon direnci, manyetik davranış ve boyutsal kararlılığı destekler.
Kalıntı gözeneklilik performansı etkileyebilir
Gözeneklilik mukavemeti, yorulmayı, korozyon tepkisini, sızdırmazlık performansını ve yüzey davranışını etkileyebilir.
Sinterleme atmosferi malzeme durumunu etkiler
Karbon, oksijen, azot ve diğer işlemle ilgili faktörler nihai özellikleri etkileyebilir.
Isıl işlem boyutları değiştirebilir
Mukavemet ve sertlik artabilir, ancak deformasyon veya boyut değişimi dikkate alınmalıdır.
Yüzey durumu korozyonu ve aşınmayı etkiler
Sinterlenmiş, parlatılmış, pasivize edilmiş, kaplanmış veya işlenmiş yüzeyler farklı davranabilir.
Geometri performansı etkiler
İnce duvarlar, keskin köşeler, delikler, yuvalar ve uzun desteksiz bölümler, malzeme uygun olsa bile riski artırabilir.
EPMA MIM'i tanımlar ince tozlar ve yüksek yoğunluk elde etmek için sinterleme kullanarak, yüksek miktarlarda karmaşık şekilli parçalar üretmek için bir teknoloji olarak. Malzeme seçiminin yalnızca alaşım adlarına değil, parça geometrisine ve uygulama gereksinimlerine bağlı olmasının tam nedeni budur.
MIM Malzeme Özellikleri için Test ve Doğrulama Yöntemleri
Malzeme özelliği seçimi yalnızca doğrulama yöntemi net olduğunda kullanışlıdır. Kalıplama veya üretim onayından önce, hangi özelliğin test edilmesi gerektiği, parçanın hangi durumda olması gerektiği ve kabul kriterlerinin bir standarttan, müşteri spesifikasyonundan, tedarikçi veri sayfasından veya projeye özgü bir doğrulama planından gelip gelmediği tanımlanmalıdır.

Malzeme verileri yalnızca başlangıç noktasıdır. Üretim parçaları, nihai parçanın çizim ve uygulama gereksinimlerini karşıladığını doğrulamak için hala uygun muayene yöntemine ve kabul kriterlerine ihtiyaç duyar.
| Özellik Gereksinimi | Tipik Doğrulama Yöntemi | Test Öncesi Onaylanacaklar | Göz Ardı Edilirse Mühendislik Riski |
|---|---|---|---|
| Mukavemet ve uzama | Çekme testi veya müşteri tarafından belirtilen mekanik test | Malzeme durumu, ısıl işlem durumu, numune hazırlama yöntemi ve testin standart bir kupona mı yoksa gerçek parça geometrisine mi uygulandığı. | Nominal malzeme verilerine göre uygun görünen bir parça, gerçek geometrinin gerilim yığılması veya yetersiz kesit kalınlığı nedeniyle başarısız olabilir. |
| Sertlik | Rockwell, Vickers, mikrosertlik veya müşteri tarafından belirtilen sertlik kontrolü | Yüzey durumu, ısıl işlem durumu, test konumu, kesit kalınlığı ve yüzeyin cilalı mı yoksa sinterlenmiş haliyle mi olduğu. | Sertlik, ısıl işlem, yüzey durumu veya ölçüm konumuna göre değişebilir, bu da tutarsız kabul sonuçlarına yol açabilir. |
| Yoğunluk ve gözeneklilik | Yoğunluk kontrolü, metalografik inceleme veya tedarikçi tarafından tanımlanmış yoğunluk doğrulama | Hedef yoğunluk, gözeneklilik hassasiyeti, sızdırmazlık gereksinimi, korozyon maruziyeti ve gözeneklerin fonksiyonel yüzeyi etkileyip etkilemediği. | Kalıntı gözeneklilik, mukavemeti, korozyon performansını, manyetik davranışı veya sızdırmazlık güvenilirliğini azaltabilir. |
| Korozyon direnci | Tuz spreyi, daldırma testi, pasivasyon doğrulama, müşteri maruziyet testi veya uygulamaya özel korozyon testi | Ortam, yüzey kalitesi, temizleme işlemi, pasivasyon durumu ve gerçek kimyasal maruziyet. | Hafif bir ortamda çalışan bir kalite, ter, klorür, temizleme kimyasalı, sterilizasyon veya dış mekan maruziyeti altında başarısız olabilir. |
| Aşınma direnci | Uygulama aşınma testi, sürtünme testi, eşleşen bileşen testi veya müşteriye özel ömür testi | Temas yükü, karşı yüzey malzemesi, yağlama, yüzey kalitesi, aşınma modu ve çalışma döngüsü. | Yüksek sertlikte bir malzeme, temas sistemi incelenmezse hala hızlı aşınabilir. |
| Manyetik özellikler | Geçirgenlik, zorlayıcılık, manyetik tepki veya müşteri tanımlı manyetik fonksiyon testi | Malzeme ailesi, yoğunluk, ısıl işlem, parça geometrisi, manyetik yol ve çalışma koşulu. | Parça boyutsal gereksinimleri karşılayabilir ancak aktüatör, sensör, kalkanlama veya manyetik devre fonksiyonunda başarısız olabilir. |
| Termal genleşme veya ısı direnci | CTE testi, termal döngü testi, oksidasyon maruziyet testi veya servis sıcaklığı doğrulama | Çalışma sıcaklığı, montaj malzemesi, sızdırmazlık gereksinimi ve termal döngü koşulu. | Yanlış malzeme seçimi, sıcaklık değişimlerinde uyumsuzluğa, sızıntıya, çatlamaya, deformasyona veya montaj arızasına neden olabilir. |
| Yüzey durumu | Pürüzlülük kontrolü, görsel inceleme, kaplama yapışma kontrolü, pasivasyon kontrolü veya temizlik doğrulama | Kozmetik gereksinim, sürtünme gereksinimi, korozyon maruziyeti, kaplama işlemi ve temizlik gereksinimi. | Yüzey durumu korozyonu, aşınmayı, kullanıcı temas davranışını, kaplama performansını ve montaj uyumunu değiştirebilir. |
Regüle edilmiş, güvenlik açısından kritik, yüksek yüklü, korozyona maruz kalan, manyetik veya tıbbi temas projeleri için, kalıplama öncesinde test planlanmalıdır. Bu, bir malzemenin yalnızca adından veya veri sayfasından onaylanmasını, ancak gerçek kabul yönteminin tanımlanmamış bırakılmasını önler.
Kalıplama Öncesi MIM Malzeme Uygunluğunu İnceleme Nasıl Yapılır
Bir MIM malzemesini onaylamadan önce, proje hem malzeme hem de üretim perspektiflerinden incelenmelidir. Anahtar soru sadece “Bu alaşım kalıplanabilir mi?” değil, aynı zamanda malzemenin, geometrinin, sinterleme büzülme davranışının, ısıl işlemin, yüzey durumunun ve muayene yönteminin beklenen üretim hacminde fonksiyonel gereksinimi karşılayıp karşılayamayacağıdır.
| İnceleme Alanı | Kontrol Edilecekler | Neden Önemlidir |
|---|---|---|
| Çalışma ortamı | Nem, ter, tuz, kimyasallar, temizlik maddeleri, yüksek sıcaklık, oksidasyon, sterilizasyon, vücut teması veya manyetik alanlar | Aynı malzeme farklı hizmet ortamlarında farklı davranabilir. |
| Mekanik yük | Statik yük, darbe yükü, yorulma riski, bükülme, tork, titreşim ve montaj stresi | Malzeme, yalnızca nominal çekme mukavemetine değil, gerçek yük yoluna uymalıdır. |
| Aşınma veya temas koşulu | Aşınma modu, yüzey kalitesi, yağlama, sertlik, karşı yüzey ve temas basıncı | Sertlik tek başına aşınma direncini tanımlamaz. |
| Korozyona maruz kalma | Tüketici elektroniği, tıbbi cihazlar, dış mekan donanımları, deniz ortamı maruziyeti veya temizlik kimyasalı teması | “Korozyona dayanıklı” ifadesi, ortama bağlı olarak çok farklı anlamlara gelebilir. |
| Manyetik gereksinim | Hedef fonksiyon, çalışma koşulu, montaj rolü ve test beklentisi | Manyetik kalkan parçası, sensör parçası, aktüatör parçası ve manyetik çekirdek farklı inceleme kriterleri gerektirebilir. |
| Isıya maruz kalma | Servis sıcaklığı, termal çevrim, oksidasyon maruziyeti ve ısıl işlem gereksinimi | Servis ısı direnci ve ısıl işlem kabiliyeti farklı mühendislik sorularıdır. |
| Kritik boyutlar | Fonksiyonel boyutlar, birleşen yüzeyler, GD&T, işlem sonrası risk ve muayene yöntemi | Isıl işlem veya kaplama, montaj için kritik olan boyutları etkileyebilir. |
| Yüzey kalitesi | Görünüm, sürtünme, korozyon direnci, temizlik, kaplama yapışması ve kullanıcı teması performansı | Yüzey durumu hem fonksiyonel hem de kozmetik performansı değiştirebilir. |
| Standartlar veya yasal gereklilikler | Tıbbi, havacılık, otomotiv, elektrik veya müşteriye özel gereksinimler | MIM tedarikçisi, uyumluluk hedefini yalnızca çizimden tahmin etmemelidir. |
Temsili Mühendislik Senaryosu: “Sertleştirilmiş Paslanmaz Çelik” Yeterli Olmadığında
Temsili bir MIM proje senaryosu, kalıplamadan önce bir malzeme spesifikasyonunun neden parçanın fonksiyonel gereksinimlerine bağlanması gerektiğini göstermektedir. Örnek, adlandırılmış bir müşteri projesinden ziyade açıklayıcı niteliktedir.
İlk gereksinim
Küçük bir kilitleme bileşeni yalnızca “sertleştirilmiş paslanmaz çelik” olarak belirtilmişti. Parça ayrıca kenar stabilitesi, korozyon direnci ve tekrarlanan temas performansı gerektiriyordu, ancak çizim servis ortamını, aşınma modunu, ısıl işlem durumunu, kritik temas yüzeyini veya kabul yöntemini tanımlamıyordu.
Spesifikasyon Neden Eksikti
Sertlik, aşınma performansı için bir kısayol olarak kullanılıyordu. Pratikte aşınma, temas yüküne, yüzey kalitesine, eşleşen malzemeye, yağlama veya kuru temas koşullarına ve geometriye de bağlıdır. Sinterleme sonrası ısıl işlem, düzlük veya eşleşen boyutları da değiştirebilir, bu nedenle yalnızca bir sertlik hedefi malzeme yönünü onaylamak için yeterli değildir.
Mühendislik incelemesi
Bu nedenle inceleme, malzeme ailesini, ısıl işlem tepkisini, sinterleme ve deformasyon riskini, temas geometrisini, yüzey durumunu, kritik boyutları ve muayene yöntemini birbirine bağlamalıdır. Soru sadece hangi paslanmaz çelik kalitesinin hedef sertliğe ulaşabileceği değil, hangi malzeme ve işlem koşulunun tüm fonksiyonel gereksinimi karşılayabileceğidir.
Kalıplama öncesinde ne teyit edilmelidir?
Nihai malzeme onayından önce, korozyon maruziyeti, temas yükü ve aşınma modu, sertlik veya mukavemet hedefi, eşleşen yüzey, ısıl işlem durumu, kritik boyutlar ve doğrulama yöntemini tanımlayın. Bu, belirsiz bir derece öncelikli gereksinimi, çizim ve üretim süreciyle karşılaştırılabilecek performansa dayalı bir malzeme spesifikasyonuna dönüştürür.
MIM Malzeme Seçimi İncelemesi İçin Ne Sağlanmalı
Doğru MIM malzemesini değerlendirmek için malzeme adından fazlasını sağlayın. Kullanışlı bir RFQ veya mühendislik inceleme paketi, parça geometrisini, performans hedefini, uygulama koşulunu ve kalite gereksinimini içermelidir.

Eksiksiz bir proje paketi, kalıplama yatırımından önce malzeme riskini, kalıp riskini, ısıl işlem riskini, tolerans fizibilitesini ve muayene gereksinimlerini belirlemeye yardımcı olur.
Proje dosyaları
- Toleranslı 2D çizim
- 3D CAD dosyası
- Tercih edilen malzeme (eğer önceden seçildiyse)
- Gerekli özellik (eğer malzeme henüz seçilmediyse)
Uygulama gereksinimleri
- Uygulama ortamı
- Yük, aşınma, korozyon, manyetik, termal veya biyouyumluluk gereksinimi
- Kritik boyutlar ve birleşen yüzeyler
- Yüzey kalitesi veya kaplama gereksinimi
Üretim bilgileri
- Isıl işlem gereksinimi (biliniyorsa)
- Beklenen yıllık hacim
- Prototip ve üretim takvimi
- Mevcut süreç (CNC, döküm, pres döküm, damgalama veya PM'den dönüştürülüyorsa)
Muayene beklentileri
- Kritik boyutlar
- Mekanik özellik hedefleri
- Sertlik, korozyon, manyetik veya yüzey gereksinimleri
- Muayene veya test gereksinimi
Erken projelerde, malzemenin henüz kesinleşmemiş olması kabul edilebilir. Daha önemli soru, parçanın hizmette ne yapması gerektiğidir. Çizime dayalı bir malzeme incelemesi, öncelikle paslanmaz çelik, düşük alaşımlı çelik, titanyum, kobalt-krom, nikel alaşımı, manyetik alaşım, kontrollü genleşme alaşımı, tungsten alaşımı veya sement karbürün değerlendirilmesi gerekip gerekmediğini belirlemeye yardımcı olabilir.
MIM Parçası için Malzeme Seçimi İncelemesi mi Gerekiyor?
Çiziminizi, 3D dosyanızı, uygulama ortamınızı, performans gereksinimlerinizi, kritik boyutlarınızı, yüzey kalitesi gereksinimlerinizi ve tahmini yıllık hacminizi gönderin. XTMIM, üretim planlamasından önce malzeme uygunluğunu, kalıp fizibilitesi, sinterleme büzülmesi, ısıl işlem riski, tolerans gereksinimleri, ikincil işlemler ve muayene ihtiyaçları ile birlikte inceleyebilir.
SSS: MIM Malzeme Özellikleri
Mühendislerin karşılaştırdığı en yaygın MIM malzeme özellikleri nelerdir?
Mühendisler genellikle sinterlenmiş yoğunluk, çekme dayanımı, akma dayanımı, uzama, sertlik, aşınma direnci, korozyon direnci, manyetik davranış, ısıl işlem tepkisi, termal genleşme ve yüzey durumunu karşılaştırır. En önemli özellik, parçanın işlevine ve çalışma ortamına bağlıdır.
MIM parçalarının nihai özelliklerini neler etkiler?
Nihai MIM parça özellikleri; alaşım kalitesi, toz kalitesi, besleme stoğu tutarlılığı, bağlayıcı giderme kontrolü, sinterleme yoğunluğu, kalıntı gözeneklilik, ısıl işlem, yüzey durumu, parça geometrisi ve muayene yönteminden etkilenir. Bu nedenle malzeme seçimi, çizim ve çalışma ortamı ile birlikte değerlendirilmelidir.
MIM 316L korozyon direnci için her zaman en iyi seçim midir?
Hayır. 316L genellikle korozyon direnci açısından değerlendirilir, ancak her ortam için otomatik olarak en iyi malzeme değildir. Nihai seçim; korozyona maruz kalma, mukavemet gereksinimi, yüzey kalitesi, temizleme prosesi, pasivasyon durumu ve uygulama ortamına bağlıdır.
Yüksek sertlik ve aşınmaya dayanıklı MIM malzemeleri arasındaki fark nedir?
Yüksek sertlik bir malzeme özelliğidir. Aşınma direnci ise bir uygulama sonucudur. Aşınma direnci; sertlik, yüzey kalitesi, yük, yağlama, karşı yüzey malzemesi, temas basıncı ve çalışma ortamına bağlıdır.
MIM malzemeleri ısıl işleme tabi tutulabilir mi?
Evet, bazı MIM malzemeleri mukavemet, sertlik veya mekanik performansı iyileştirmek için ısıl işleme tabi tutulabilir. Ancak ısıl işlem boyutları, düzlüğü, distorsiyonu ve muayene sonuçlarını da etkileyebilir, bu nedenle kalıp öncesinde değerlendirilmelidir.
MIM özellikleri dövme malzemelerle karşılaştırılabilir mi?
Bazı uygulamalar için karşılaştırılabilir olabilirler ancak aynı oldukları varsayılmamalıdır. MIM, ince metal tozu, bağlayıcı, enjeksiyon kalıplama, bağlayıcı giderme ve sinterleme kullanır. Nihai özellikler sinterlenmiş yoğunluk, kalıntı gözeneklilik, ısıl işlem, yüzey durumu, geometri ve proses kontrolüne bağlıdır.
Hangi MIM malzemeleri manyetik parçalar için uygundur?
Fe-3Si, Fe-50Ni ve Fe-50Co gibi yumuşak manyetik alaşımlar, manyetik MIM parçaları için değerlendirilebilir. Doğru malzeme, gerekli manyetik fonksiyona, parça geometrisine, ısıl işleme, yoğunluğa ve test yöntemine bağlıdır.
MIM tıbbi malzemeler için kullanılabilir mi?
MIM, malzeme ve validasyon gereksinimlerine bağlı olarak seçilmiş tıbbi cihazlar, diş parçaları, cerrahi aletler ve bazı düzenlemeye tabi uygulamalar için kullanılabilir. İmplant veya düzenlemeye tabi tıbbi uygulamalar için resmi standartlar, test, temizlik, yüzey durumu ve düzenleyici gereklilikler teyit edilmelidir.
Bir MIM malzemesini yalnızca tablodan seçmekten ne zaman kaçınmalıyım?
Parçanın sıkı toleransları, yüksek yükü, aşınma teması, korozyona maruz kalması, tıbbi teması, manyetik gereksinimleri, ısıl işlemi, özel yüzey kaplaması veya düzenlemeye tabi uygulama gereksinimleri olduğunda bir malzeme tablosu yeterli değildir. Bu durumlarda malzeme seçimi, çizim ve servis koşulları ile birlikte değerlendirilmelidir.
MIM malzeme önerisi istemeden önce hangi bilgileri sağlamalıyım?
Bir çizim, 3D dosya, hedef performans gereksinimi, uygulama ortamı, kritik boyutlar, yüzey kalitesi gereksinimi, beklenen yıllık hacim ve bilinen herhangi bir mukavemet, sertlik, korozyon, manyetik, termal veya düzenleyici gereksinim sağlayın.
Standartlar ve Doğrulama Esası
MIM malzeme seçimi, mevcut malzeme standardı, tedarikçi verileri, çizim, hizmet koşulları ve projeye özgü doğrulama ile kontrol edilmelidir. MPIF Standard 35-MIM — Metal Enjeksiyon Kalıplı Parçalar İçin Malzeme Standartları, 2025 Baskısı MIM malzemeleri için mevcut MPIF/MIMA baskısıdır; MPIF/MIMA, bu baskının önceki baskıların yerini aldığını belirtir. 2025 baskısı, MIM-CpTi, MIM-Ti-6Al-4V ve MIM-420 HIP’d & HT için standartlar ekler ve MIM 17-4 PH için korozyon direnci bilgilerini günceller.
ASTM B883-24 — Metal Enjeksiyon Kalıplı (MIM) Malzemeleri İçin Standart Spesifikasyon ferrous MIM malzeme tartışmalarıyla doğrudan ilgilidir. Kalıplama, bağlayıcı giderme ve sinterleme yoluyla üretilen, sonrasında ısıl işlem görsün veya görmesin, MIM-2200, MIM-2700, MIM-4605, MIM-4140, MIM-316L, MIM-17-4 PH, MIM-420, MIM-430L, MIM-440 ve MIM-Cu gibi bileşimleri içeren ferrous MIM malzemelerini kapsar.
Tıbbi veya düzenlemeye tabi uygulamalar için geniş bir alaşım adı yeterli değildir. FDA şu anda metal enjeksiyon kalıplama ile üretilmiş Ti-6Al-4V cerrahi implant bileşenleri için kısmi tanınma ile ASTM F2885-17'yi listelemektedir. Proje ekipleri, üretim onayından önce mevcut ASTM sürümünü, mevcut düzenleyici tanınma durumunu, amaçlanan cihaz yolunu, temizlik ve yüzey gereksinimlerini ve gerekli doğrulama planını doğrulamalıdır.
Teknik Referanslar
- Metal Enjeksiyon Kalıplama (MIM) İçin Malzeme Yelpazesi
- MPIF / MIMA — Standard 35-MIM, Metal Enjeksiyon Kalıplı Parçalar için Malzeme Standartları, 2025 Baskısı
- ASTM B883-24 — Metal Enjeksiyon Kalıplı (MIM) Malzemeleri İçin Standart Spesifikasyon
- EPMA — Metal Enjeksiyon Kalıplamaya genel bakış
- FDA Tarafından Tanınan Konsensüs Standartları — ASTM F2885-17 (kısmi tanınma)