
Metal Enjeksiyon Kalıplama Maliyeti | Mühendislik ve RFQ Rehberi
Metal enjeksiyon kalıplama maliyeti iki ayrı bileşenden oluşur: üretim kalıbı ve proje yeterliliği için tek seferlik yatırım ve kabul edilen her bitmiş metal parçanın tekrarlayan maliyeti. Güvenilir bir tahmin, parça geometrisine, malzemeye, kritik toleranslara, ikincil işlemlere, beklenen üretim hacmine ve anlaşılan teslimat koşuluna bağlıdır.
XTMIM daha önce yayınladı 1.500 ABD Doları/kalıp bazı standart kalıp konfigürasyonları için bir referans olarak. Bu rakam sabit bir teklif veya parça birim maliyetinizin tahmini değildir. MIM'in özel bileşeninizin ömür boyu maliyetini azaltıp azaltamayacağını belirlemek için çizime dayalı bir inceleme gereklidir.
Aşağıdaki tüm sayısal birim maliyet örnekleri açıklayıcı hesaplamalardır, müşteri teklifleri veya garanti edilmiş üretim fiyatları değildir. Kalıp referansı, XTMIM'in daha önce yayınlanan deneyimine özgüdür.
Metal Enjeksiyon Kalıplama Maliyeti Ne Kadardır?
Özel metal enjeksiyon kalıplama için standart bir bitmiş parça fiyatı yoktur. Gerçekçi bir bütçe, üretim kalıbını ve ayrı olarak ücretlendirilen herhangi bir yeterlilik çalışmasını, belirtilen bir miktarda kabul edilen her bir bitmiş parçanın fiyatıyla birleştirir. Nihai tutar, teknik resme, alaşıma, toleranslara, ikincil işlemlere, muayene gereksinimlerine ve program boyunca beklenen hacme bağlıdır. Tablo, başlangıçta tartışılabilecek rakamları, çizim tabanlı bir teklif gerektirenlerden ayırır.
| Maliyet sorusu | Faydalı cevap | Miktar neye göre belirlenir |
|---|---|---|
| Kalıp maliyeti ne kadar? | Daha önce XTMIM referansı: yaklaşık 1.500 ABD Doları bazı standart kalıp konfigürasyonları için; kapsamı teyit edin. | Kavite stratejisi, kaydırıcılar veya ek parçalar, parça fırlatma, kalıp karmaşıklığı, sinterleme büzülmesi telafisi ve deneme gereksinimleri. |
| Her bir MIM parçası ne kadar? | Parçaya özel fiyat teklifi gerektirir; sabit parça başı veya gram başına fiyat güvenilir değildir. | Malzeme ve ağırlık, üretim planı, nihai toleranslar, yüzey işlemleri, muayene ve proses verimliliği. |
| Toplam proje maliyeti nedir? | Tek seferlik ücretler + ilgili hacim üzerinden kabul edilen parça başına tekrarlayan maliyet. | Ömür boyu kabul edilen hacim, anlaşılan fiyat teklifi kapsamı ve ayrıca faturalandırılan işlemler. |
XTMIM daha önce belirtmiştir yaklaşık 1.500 ABD Doları belirli standart MIM kalıp konfigürasyonları için. Bu, geçmişe dönük bir bütçeleme referansıdır, mevcut sabit bir teklif veya sektör ortalaması bir fiyat değildir. Gerçek bir parça için teklif, boşluk sayısını, kaydırıcıları veya ek parçaları, takım malzemesini ve beklenen hizmet ömrünü, deneme ve yeterlilik ödeneklerini, dahil edilen ayarlamaları ve özel fikstürleri belirtmelidir. Başlangıçta ucuz görünen bir kalıp, gerekli deneme düzeltmeleri veya yeterlilik çalışmaları hariç tutulursa, program boyunca daha pahalıya mal olabilir.
MIM Teklifine Neler Dahildir?
İki tedarikçi aynı çizim için farklı teslimat koşulları teklif edebilir: sinterlenmiş ham parça, kritik işleme sonrası parça veya tamamen bitmiş ve denetlenmiş bileşen. Fiyatlarını karşılaştırmadan önce, her teklifin hangi işlemleri ve kabul gereksinimlerini içerdiğini doğrulayın. Daha düşük birim fiyat, aynı bitmiş parça için zorunlu olarak daha düşük bir maliyet anlamına gelmez.
Tek Seferlik Kalıp ve Proje Geliştirme Maliyetleri
Bir MIM kalıbı, mekanik olarak zayıf bir parçayı yeşil parçaya boşluktan çıkarmalı ve bağlayıcı giderme ve yüksek sıcaklıkta sinterleme sırasındaki boyutsal değişimi öngörmelidir. Fiyatı, bir boşluk işlemekten daha fazlasını yansıtır: geçit ve yolluk tasarımı, ayırma yüzeyleri, çekirdek mukavemeti, çıkarma, boşluklar, ek parçalar veya kaydırıcılar, büzülme telafisi ve planlanan kalıp denemeleri işi etkiler. Büzülme davranışı, besleme stoğuna, bileşen geometrisine ve işlem rotasına bağlıdır, bu nedenle nihai telafi ve boyutsal performans, tek bir nominal büzülme faktöründen varsayılmak yerine deneme parçaları aracılığıyla kontrol edilmelidir. Numune alma, yeterlilik testleri, özel sinterleme ayırıcıları ve işleme fikstürleri ilk teklife dahil edilebilir veya ayrı fiyatlandırılabilir. Kalıbı yetkilendirmeden önce sahiplik, bakım ve depolama şartlarını, deneme turlarını ve revizyonlar için kimin ödeme yapacağını doğrulayın. Bu maliyet sürücüleri hakkında daha fazla ayrıntı için şuraya bakın: MIM kalıp maliyeti neden yüksektir.
Kabul Edilen Bitmiş Parça Başına Tekrarlayan Maliyet
Her üretim partisi için, besleme stoğu kalıba enjekte edilir, bağlayıcı giderilir ve kalan toz iskeleti gerekli duruma sinterlenir. Bir teslim edilmiş, kabul edilmiş parça için maliyet, elleçleme, sinterleme destekleri, delme veya kılavuz çekme, boyutlandırma, CNC işleme, ısıl işlem, yüzey işleme, denetim ve paketlemeyi de içerebilir. Doğru maliyet paydası, kalıplanan yeşil parçaların veya sinterlenmiş ham parçaların sayısı değil, kabul edilen kriterleri karşılayan parça sayısıdır. İşlem kayıpları, ek fırın yüklemesi, tekrar elleçleme ve denetim çabası, kabul edilen bileşen başına kullanılan kaynakları artırdığı için önemlidir. Bir tedarikçi normal verim kayıplarını ve ikincil işlemleri bitmiş parça fiyatına zaten dahil etmiş olabilir; alıcı bu masrafları ikinci kez eklememelidir.
Örnek verim kontrolü (XTMIM üretim verisi değildir): Eğer bir parti, geçerli bir işlem aşamasında US$200'e tabi tutulur ve başlanan 100 parçadan 92 kabul edilebilir parça üretirse, o aşama katkıda bulunur US$200 ÷ 92 = US$2.17 kabul edilen parça başına, US$2.00 başlanan parça başına değil. Bu aritmetik, kabul oranı teslim edilen parçanın ekonomisini neden etkilediğini açıklar. Bu, normal kayıpları zaten hesaba katmış bir tedarikçinin fiyatına başka bir hurda yüzdesi eklenmesini haklı çıkarmaz.
| Teklif satırı | Maliyet zamanlaması | Alıcının neyi onaylaması gerekiyor |
|---|---|---|
| Kalıp ve ilk takım | Genellikle peşin veya anlaşılan bir fiyatlandırma yapısı altında geri kazanılır | Kavite sayısı, deneme kapsamı, sahiplik ve ayarlama şartları. |
| Mühendislik / kalifikasyon / fikstürler | Ayrı olarak ücretlendiriliyorsa tek seferlik | Kalıp fiyatına nelerin dahil olduğu, test kapsamı ve onay kriterleri. |
| Besleme stoğu + kalıplama + bağlayıcı giderme + sinterleme | Tekrarlayan üretim maliyeti | Parça ağırlığı, malzeme kalitesi, parti planı ve beklenen kabul edilebilir verim. |
| Gerekli ikincil işlemler | Tekrarlayan, ayrı bir hizmet olarak fiyatlandırılmadığı sürece | Belirli kritik yüzeyler, dişler, ısıl işlem, kaplama ve yüzey işlemleri. |
| Muayene + paketleme | Genellikle teslim edilen maliyetin parçası, bazen ayrı bir fiyatlandırma satırı | Muayene planı, kabul belgeleri, paketleme ve teslimat esası. |
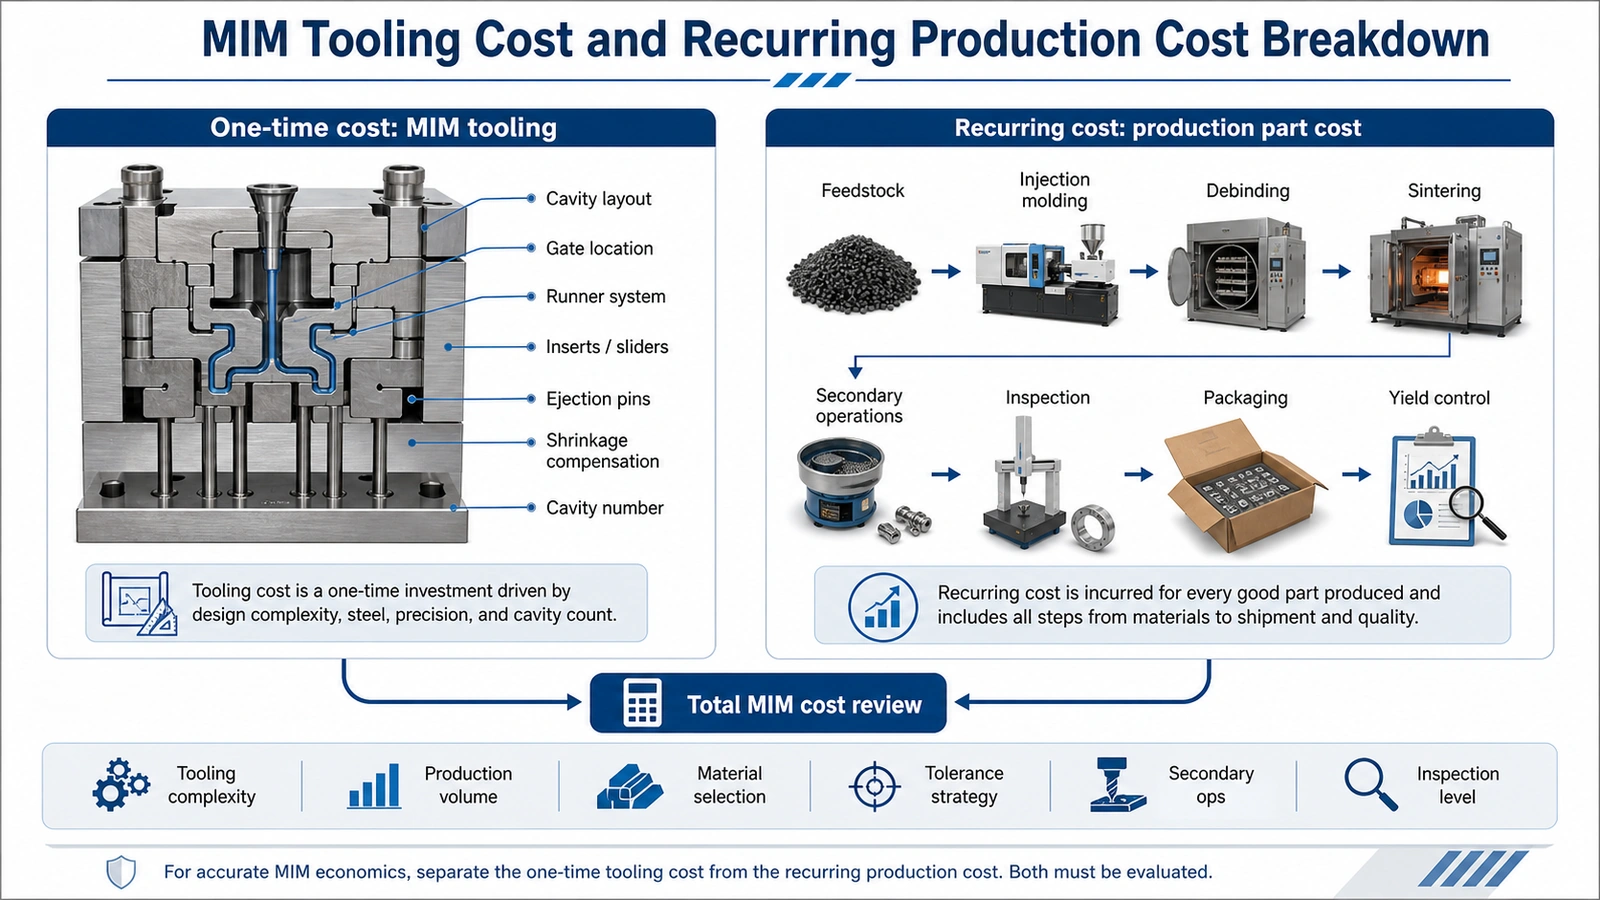
Görünüşte düşük bir MIM parça fiyatı, başka bir tedarikçinin dahil ettiği işleme veya muayeneyi basitçe atlayabilir. Tersine, biraz daha yüksek bir kalıp teklifi, kararlı bir boşluk düzenini, daha az kusuru veya daha az tekrarlayan işlemi destekliyorsa ekonomik olarak haklı gösterilebilir. Hiçbiri otomatik olarak daha iyi değildir; karşılaştırma, yalnızca her iki teklif de aynı çizim revizyonunu, malzeme spesifikasyonunu, kabul kriterlerini ve bitmiş teslimat koşulunu kapsadığında anlamlı hale gelir.
Çift sayım yapmaktan kaçının. Birim fiyat zaten kalıp yatırımını karşılıyorsa, yalnızca ayrı olarak faturalandırılan tek seferlik ücretleri ekleyin. Benzer şekilde, tedarikçinin kabul ettiği bitmiş parça fiyatına dahil edilmiş olan işleme, muayene veya normal proses kayıplarını tekrar eklemeyin.
Benzer MIM Parçaları Neden Farklı Maliyetlere Sahiptir?
Benzer ağırlık, benzer MIM maliyeti anlamına gelmez. Aynı paslanmaz çelik kalitesindeki iki parça, farklı kalıp hareketleri, sinterleme desteği, son işleme ve muayene gerektirebilir. Maliyet farkı, bir teknik resim özelliği, yeşil parçanın nasıl çıkarıldığını, bağlayıcı giderme ve sinterleme sırasında nasıl dayandığını veya bitmiş parçanın nasıl kontrol edilmesi ve teslim edilmesi gerektiğini değiştirdiğinde ortaya çıkar.
Parça Geometrisi, Kalıp Karmaşıklığı ve Sinterleme Riski
MIM geometrisi, maliyeti ilk olarak enjeksiyon ve itme aşamalarında, ardından bağlayıcı çıkarıldıktan sonra etkiler. Derin ve dar bir yuva ince bir çekirdek gerektirebilir; dahili bir undercut kaydırma veya bölünmüş takım gerektirebilir; ve yolluk, işlevsel yüzeylerde kabul edilemez akış kusurları veya izler oluşturmadan boşluğu doldurmalıdır. Endüstri tasarım kılavuzu, daha kalın bölümlerden daha ince bölümlere doğru akışı teşvik etmek ve çoklu boşluklu takımlarda yollukları dengelemek için yollukların yerleştirilmesini tartışır. İtmeden sonra, bağlayıcı içeren yeşil parça, elleçleme, bağlayıcı giderme ve önemli sinterleme büzülmesine dayanmalıdır. Duvar kalınlığı değişiklikleri, uzun desteksiz kollar ve kötü seçilmiş temas yüzeyleri, deformasyon veya yüzey hasarının kontrolünü daha zor hale getirebilir. Özel bir ayarlayıcı veya ek bir boyutlandırma adımı, gerçek üretim rotasının bir parçası haline gelebilir. Bu sonuçlar geometriye, besleme stoğuna, oryantasyona ve işlem ayarlarına bağlıdır - belirli bir özelliğin başarısız olacağının kanıtı değildir. Bkz. daha kalın bölümlerden daha ince bölümlere doğru akış ve çoklu boşluklu takımlarda yollukları dengeleme. İtmeden sonra, bağlayıcı içeren yeşil parça, elleçleme, bağlayıcı giderme ve önemli sinterleme büzülmesine dayanmalıdır. Duvar kalınlığı değişiklikleri, uzun desteksiz kollar ve kötü seçilmiş temas yüzeyleri, deformasyon veya yüzey hasarının kontrolünü daha zor hale getirebilir. Özel bir ayarlayıcı veya ek bir boyutlandırma adımı, gerçek üretim rotasının bir parçası haline gelebilir. Bu sonuçlar geometriye, besleme stoğuna, oryantasyona ve işlem ayarlarına bağlıdır - belirli bir özelliğin başarısız olacağının kanıtı değildir. Bkz. MIMA'nın karmaşık tasarım kılavuzu giriş, çıkarma, et kalınlığı ve sinterleme desteği hususları için.
Çizime dayalı bir maliyet incelemesi için, kabul edilebilir giriş ve çıkarıcı temas alanlarını işaretleyin, CAD'de çekirdek erişimini ve kalıp bırakma yönünü kontrol edin ve işlevsel bir yüze zarar vermeden sinterleme sırasında parçayı destekleyebilecek yüzeyleri belirleyin. İlk kalıp ve numune denemeleri daha sonra büzülme telafisi ve belirtilen boyutlar için ölçümler sağlar. Anlaşılan incelemeler tamamlanana kadar, tahmin edilen verim ve sinterlenmiş toleranslar, onaylanmış üretim kapasitesi olarak sunulmak yerine teklif varsayımlarında yer almalıdır.
Malzeme Seçimi, Parça Ağırlığı ve İşleme Maliyeti
Sadece bilinen bir alaşım adının belirtilmesi, üretim maliyetini belirlemek için yeterli değildir. Gerekli nihai durum —örneğin, 316L paslanmaz çelik için korozyon performansı veya 17-4PH için belirtilen mukavemet/ısıl işlem durumu— seçilen kalitenin nasıl işlenmesi ve doğrulanması gerektiğini etkiler. Toz özellikleri ve nitelikli bir besleme stoğu sistemi, dolumu, bağlayıcı gidermeyi, sinterlemeyi ve boyutsal tekrarlanabilirliği etkiler. Farklı bir toz veya bağlayıcı formülasyonuna geçmek, ham madde fiyatı daha düşük olsa bile geliştirme ve yeterlilik çalışması gerektirebilir. Parça ağırlığı malzeme tüketimini etkiler, ancak kütle dağılımı ve kesit kalınlığı da bağlayıcı gidermeyi, sinterleme parti kapasitesini, parça elleçlemeyi ve çevrim süresini kısıtlayabilir. Bu nedenle, bir besleme stoğu fiyatını bileşen ağırlığına bölmek, güvenilir bir nihai parça maliyeti hesaplaması değildir. Malzeme uygunluğu, teknik resme ve üzerinde anlaşmaya varılan koşullara göre kontrol edilmelidir. gerekli nihai durum—örneğin, 316L paslanmaz çelik için korozyon performansı veya 17-4PH için belirtilen mukavemet/ısıl işlem durumu— seçilen kalitenin nasıl işlenmesi ve doğrulanması gerektiğini etkiler. Toz özellikleri ve nitelikli bir besleme stoğu sistemi, dolumu, bağlayıcı gidermeyi, sinterlemeyi ve boyutsal tekrarlanabilirliği etkiler. Farklı bir toz veya bağlayıcı formülasyonuna geçmek, ham madde fiyatı daha düşük olsa bile geliştirme ve yeterlilik çalışması gerektirebilir. Parça ağırlığı malzeme tüketimini etkiler, ancak kütle dağılımı ve kesit kalınlığı da bağlayıcı gidermeyi, sinterleme parti kapasitesini, parça elleçlemeyi ve çevrim süresini kısıtlayabilir. Bu nedenle, bir besleme stoğu fiyatını bileşen ağırlığına bölmek, güvenilir bir nihai parça maliyeti hesaplaması değildir. Malzeme uygunluğu, teknik resme ve üzerinde anlaşmaya varılan koşullara göre kontrol edilmelidir. nihai Özellikler; MPIF Standard 35-MIM, bir fiyat listesi değil, malzeme spesifikasyonu referansıdır.
Toleranslar, İkincil İşlemler ve Muayene Maliyeti
Yakın oturan delikler, sızdırmazlık yüzeyleri, dişler, düzlük gereksinimleri veya kozmetik yüzeylere sahip bir teknik resim, sinterleme sonrası işleme, boyutlandırma, taşlama, kılavuz çekme veya yüzey kaplama gerektirebilir. MIMA, yaklaşık olarak sinterlenmiş MIM toleransları için genel bir işlem seviyesi ortalaması olarak ancak daha zorlu özellikler için ikincil işlemleri vurgulayarak; bu XTMIM'in bir yetenek garantisi değildir ve her boyuta veya geometriye körü körüne uygulanamaz. Takım telafisi sistematik büzülmeyi ayarlayabilir, ancak tek başına distorsiyonu, boşluktan-boşluğa farklılıkları veya yetersiz ölçüm kabiliyetini gideremez. Mühendislik teknik resmi, işleve kritik referans noktasını ve kabul yöntemini belirlemeli, ardından tedarikçi hangi özelliklerin sinterlenmiş olarak beklendiğini ve hangilerinin bitirme için fiyatlandırıldığını açıklamalıdır. Bu fiyatlandırma etkilerinin daha yakından incelenmesi için bkz. ikincil işlemlerin MIM fiyat teklifi maliyetini nasıl etkilediği.
Mühendislik örneği A · Varsayımsal tasarım karşılaştırması
İki Benzer Paslanmaz Çelik Parça, Farklı Üretim Maliyetleri
Benzer kütleye ve aynı gereksinime sahip iki paslanmaz çelik tasarımını ele alın 8.000 kabul edilmiş parça. A Parçasının nispeten düzgün et kalınlığı, basit bir kalıptan çıkarma yönü ve yalnızca fonksiyonel arayüzlerde dar toleransları vardır. B Parçasının derin bir yuvası, kalın-çok ince geçişleri, kapsamlı dar tolerans çağrıları ve sinterleme sonrası belirtilen kılavuz çekme, işleme ve parlatma işlemleri bulunmaktadır. Bu nedenle B Parçası daha zorlu bir maça veya kalıp hareketine, özel sinterleme desteğine ve ek denetlenmiş işlemlere ihtiyaç duyabilir. Bu maliyetlerin kapsamı yalnızca ağırlık veya görünümden belirlenemez; bir kalıp konsepti, proses planı ve fiyat teklifi gerektirir. Bunlar, ölçülmüş bir fiyat farkı veya verim verisi olmayan varsayımsal tasarımlardır.
| Mühendislik özelliği | Parça A (örnek) | Parça B (örnek) | Maliyet incelemesinde neler değişir |
|---|---|---|---|
| Malzeme ve miktar | Aynı paslanmaz çelik; 8.000 parça | Aynı paslanmaz çelik; 8.000 parça | Bu değişkenler tek başına farkı açıklamıyor. |
| Et kalınlığı / yuva geometrisi | Göreceli olarak düzgün et kalınlıkları | Düzensiz et kalınlıkları; derin dar yuva | Yeşil parça çıkarma, bağlayıcı giderme, destek ve distorsiyon riskini inceleyin. |
| Tolerans stratejisi | Yakından kontrol edilen seçilmiş fonksiyonel boyutlar | Çoğu özellik sıkı limitlere göre işaretlenmiştir | İşlenebilirlik ve ek işleme veya muayene ihtiyacını gözden geçirin. |
| İkincil işlemler | Sınırlı | Kılavuz çekme, işleme, parlatma | Ek tekrarlayan işlemler teslim edilen parçanın maliyetini değiştirir. |
| Teklif öncesi işlem | Ana arayüzleri onaylayın | Kritik olmayan gereksinimleri belirleyin ve yalnızca müşteri onayıyla yeniden çizin | Teklif vermeden önce teknik olarak eşdeğer bir spesifikasyonu doğrulayın. |
Farkı değerlendirmek için, her iki çizimde de fonksiyonel kritik yüzeyleri ve izin verilen yolluk ve itici konumlarını işaretleyin. Çekirdek desteğini ve hareketli kalıp işlemlerini gözden geçirin, özel sinterleme kalıplarının gerekip gerekmediğini belirleyin, ardından her tasarım için gereken işleme ve muayeneleri listeleyin. Deneme ölçümleri, önerilen toleransların gerçekçi olup olmadığını belirleyebilir. Yuva, duvar geçişi veya fonksiyonel olmayan toleransta bir değişiklik işi azaltabilirse, revize edilmiş bir teklif yayınlamadan önce müşteri onayını alın. Her iki fiyat da parçaları aynı kabul edilmiş bitmiş durumda tanımlamalıdır.
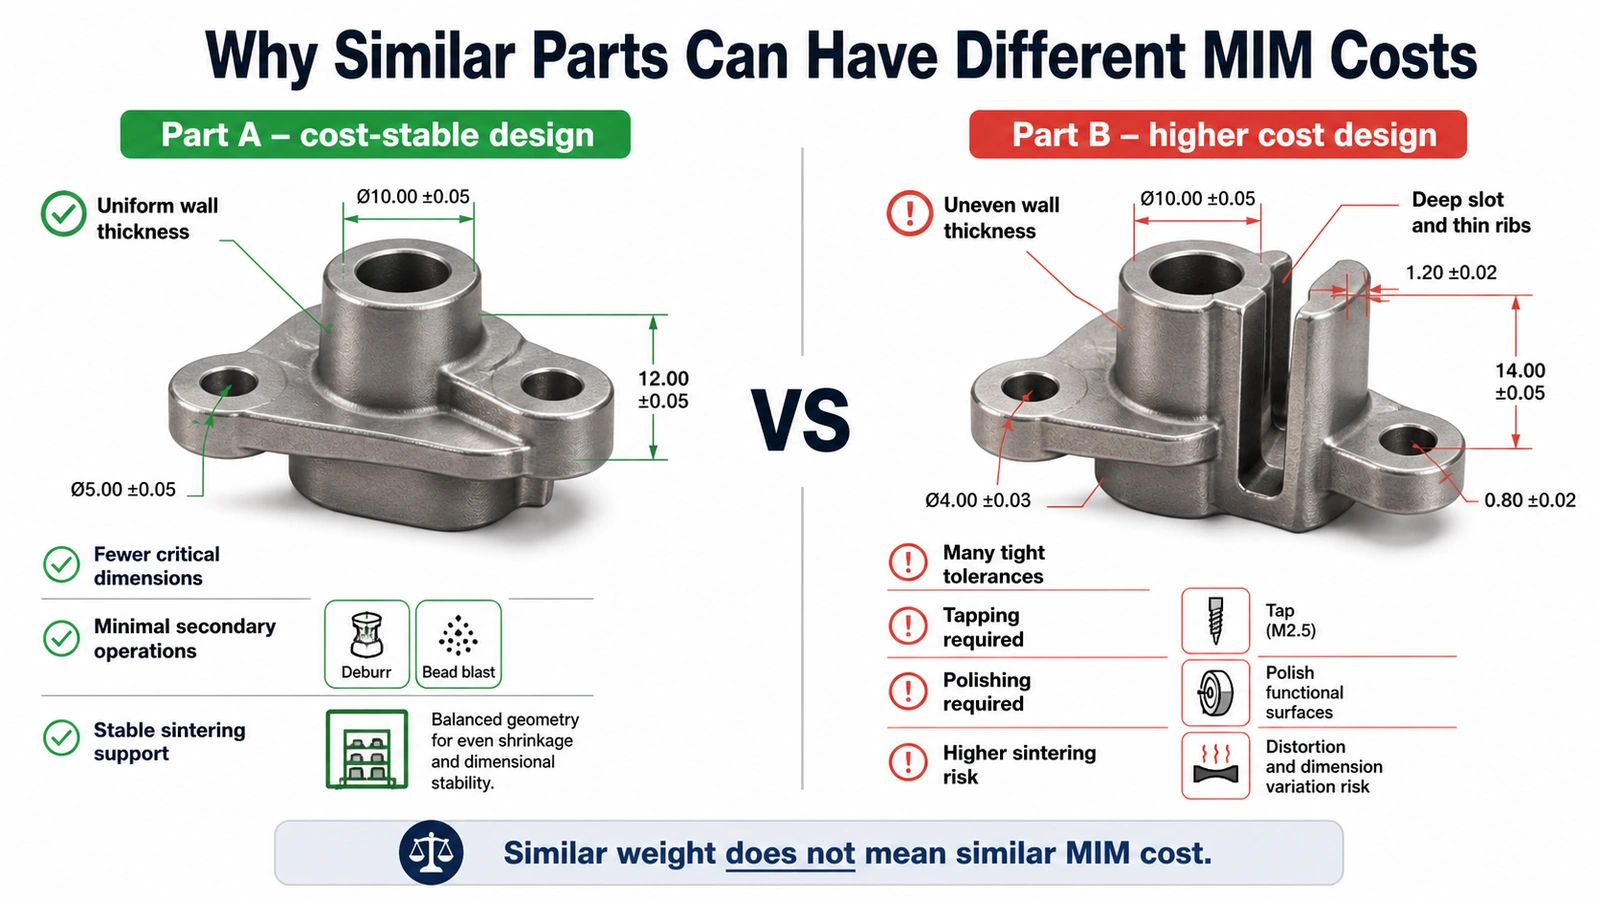
Kalıp ayırma, sinterleme yönlendirmesi ve bitirme gereksinimleri birbirini etkiler. Bir MIM maliyet-etkin tasarım incelemesi kalıp kesinleşmeden önce, tasarım değişikliğinin tekrarlanan kalıp, numune ve yeterlilik çalışmasına dönüşmesini engelleyebilir.
Parça Başına MIM Maliyeti Nasıl Tahmin Edilir?
Özel bir MIM projesi için, ömür boyu ekonomiklik ve ilk sipariş bütçesi farklı hesaplamalardır. Kalıp amortismanı, üretim seçeneklerini karşılaştırmak için ilk yatırımı beklenen kabul edilen parçalara dağıtır; tedarikçi kalıbı faturalandırdığında bu değişmez. Bu nedenle tahmin, hem tahmini miktar hem de fiili ödeme koşullarını belirtmelidir. Ayrıca, tedarikçinin iç üretim maliyeti veya kar marjı hesaplamasıyla karıştırılmamalıdır.
Toplam Proje Maliyetini ve Birim Maliyetini Hesaplayın
Tahmini Toplam Program Maliyeti = F + (N × Cteslim edilmiş)
Tahmini Kabul Edilen Parça Başına Toplam Maliyet = (F ÷ N) + Cteslim edilmiş
F farklı birim fiyatına dahil edilmemiş, tamamen ayrı, tek seferlik kalıp, fikstür ve yeterlilik yatırımının tamamıdır; N seçilen tahmin dönemi içinde teslim edilen kabul edilen nihai parça sayısıdır; ve Cteslim edilmiş belirtilen malzeme, işlemler ve muayene için kabul edilen, bitmiş parça başına fiyattır. Bu basit model, sabit bir teslim edilen parça fiyatı ve ek kalıp işlemi olmadığını varsayar. Siparişlerin farklı fiyatları varsa veya bir kalıbın yenilenmesi gerekiyorsa, daha iyi model, fiili parti bazında harcamaları ve herhangi bir ek yatırımı eklemektir. Tedarikçinin teklif ettiği birim fiyat zaten kabul edilen bileşen başına ise, fazladan bir verim payı eklemeyin.
ayrı ayrı faturalandırılan 1.500 ABD Doları kalıp, sabit bir US$3.50 kabul edilen bitmiş parça başına maliyet ve 10,000 program boyunca kabul edilen parçalar. Toplam nominal harcama US$40,500, eşdeğerdir parça başına $4,05 ABD Doları ömrü boyunca. İlk sipariş yalnızca 1.000 parça ise ve kalıp ücretinin tamamı peşin ödenmesi gerekiyorsa, acil takım ve üretim ödemesi $9.000 ABD Doları, ayrı olarak anlaşılan navlun, yeterlilik veya diğer ücretler hariçtir. $4,05 ABD Doları rakamı, ilk 1.000 birimin fatura fiyatı değil, bir planlama ortalamasıdır. Bu rakamlar varsayımsaldır, müşteri teklifi değildir.
Kalıp amortismanı, kabul edilen ömür boyu miktar arttıkça düşer, sağlandığı takdirde aynı tek seferlik yatırım tüm tahmini karşılıyor ve bitmiş parça fiyatı değişmeden kalıyor. Pratikte, parti büyüklüğü, malzeme sözleşmeleri, boşluk sayısı, üretim yeniden yeterliliği, takım aşınması ve bakımı maliyetleri değiştirebilir. Gerçekçi sipariş büyüklüğü fiyatlandırması, beklenen takım hizmet ömrü ve herhangi bir yenileme veya değiştirme varsayımı için tedarikçiye sorun. Bir program ikinci bir kalıp veya ayrı büyük bir yeterlilik gerektiriyorsa, ilk kalıp ücretini üretemeyeceği hacimlere yaymak yerine maliyetini dahil edin.
Yıllık ve Ömür Boyu Hacmin Kalıp Amortismanını Nasıl Etkilediği
İlk parti miktarı ilk satın almayı ve bunun acil nakit ihtiyacını açıklar. Yıllık talep tekrarlanan programlamayı ve kalıbın ne kadar sürede geri kazanılabileceğini bildirir. Beklenen kullanım ömrü kabul edilen hacim program genelinde bir yatırım karşılaştırmasıyla ilgili miktardır. 4.000 birimlik tek bir sipariş ve her yıl 4.000 birimlik dört yıllık bir programın amortisman sonuçları çok farklıdır.
Tahmini hacmi taahhüt edilmiş talep olarak görmeyin. Yıllık siparişler belirsizse, en azından muhafazakar bir hacim senaryosu ve planlanan kullanım ömrü senaryosu hesaplayın. Daha yüksek hacimli bir senaryo kağıt üzerinde cazip görünebilirken, tekrarlanan siparişler gerçekleşmezse alıcıyı geri kazanılmamış kalıp yatırımına maruz bırakabilir. Bu senaryoları ayrı tutmak, evrensel bir yıllık MIM miktar eşiği uygulamaktan daha kullanışlıdır.
| Kabul edilen kullanım ömrü hacmi | Kalıp payı F = 4.500 ABD Doları olarak | Maliyet modeli için anlamı |
|---|---|---|
| 1,000 | 4,50 ABD Doları / parça | Kabul edilen parça başına büyük bir sabit maliyet yükü. |
| 3,000 | 1,83 ABD Doları / parça | Kalıp maliyeti önemli olmaya devam ediyor. |
| 5,000 | ABD$1.10 / parça | Amortisman, üretim uygunluğuna bağlı olarak azalır. |
| 10,000 | ABD$0.55 / parça | Sabit maliyet payı daha da düşüyor. |
| 50,000 | ABD$0.11 / parça | Kalıp payı küçüktür, ancak tekrarlayan üretim maliyeti devam etmektedir. |
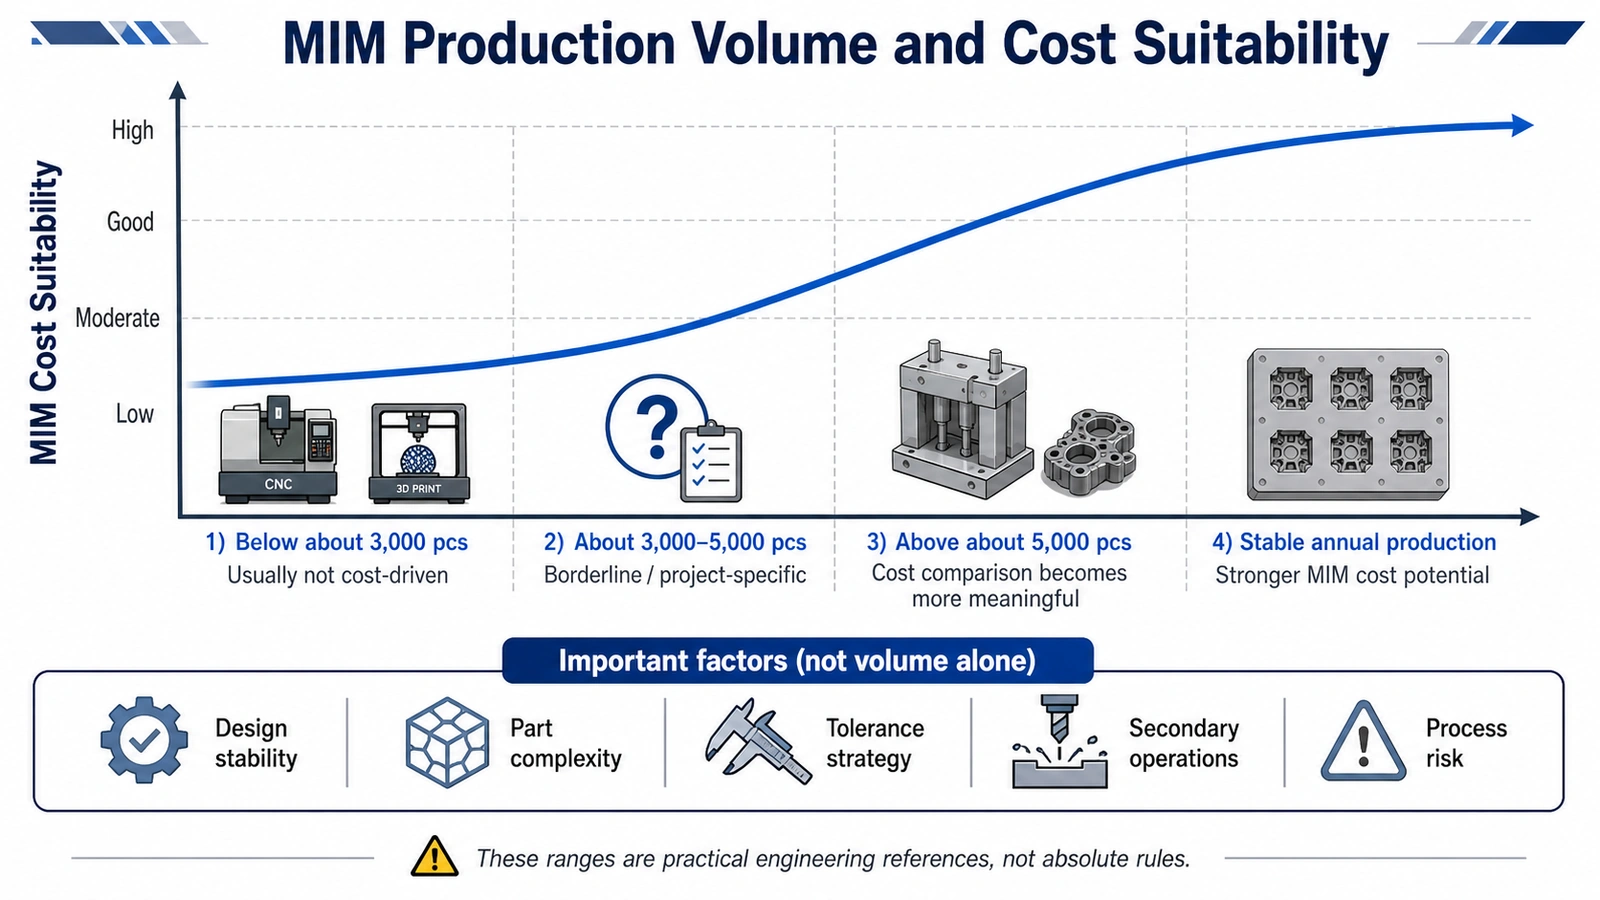
XTMIM, yaklaşık yıllık talep tarama ipuçlarını kullanmıştır: yılda 3.000'in altındaki kabul edilen parçalar genellikle yalnızca maliyet odaklı dönüşüm için dikkat gerektirir; yaklaşık 3.000–5.000 civarı projeye özel bir karşılaştırmayı gerektirir; kabaca 5.000'in üzerindeki miktarlar tam bir mühendislik ve maliyet incelemesini haklı çıkarabilir. Bunlar gösterge niteliğinde XTMIM tarama ipuçlarıdır, sözleşmeli bir MOQ, bir endüstri standardı veya sabit bir başa baş eşiği değildir. Güçlü talaşlı imalat tasarrufları ve tekrar eden talebi olan bir tasarım, bu seviyelerin altındaki kalıplamayı haklı çıkarabilirken, basit bir parça daha yüksek hacimlerde başka bir işlemle daha ucuz kalabilir.
Üretim koşulu: Uygun amortisman, önerilen parçanın gerekli spesifikasyonlarına göre kalıplanabileceğini, bağlayıcısının giderilebileceğini, sinterlenebileceğini ve denetlenebileceğini kanıtlamaz. Bir üretim kararı aynı zamanda kabul edilebilir bir kalıp tasarımı, deneme sonuçları ve üzerinde anlaşılmış fonksiyonel ve boyutsal kriterler gerektirir.
Siparişler düzensiz olduğunda, ilk parti belirsiz olduğunda veya üretim hacimleri kademeli olarak artacaksa, MIM kalıp amortisman rehberi talep planlaması ve değişen talebin etkileri hakkında daha fazla ayrıntı sunar.
MIM Ne Zaman CNC İşlemeye Göre Daha Ucuzdur?
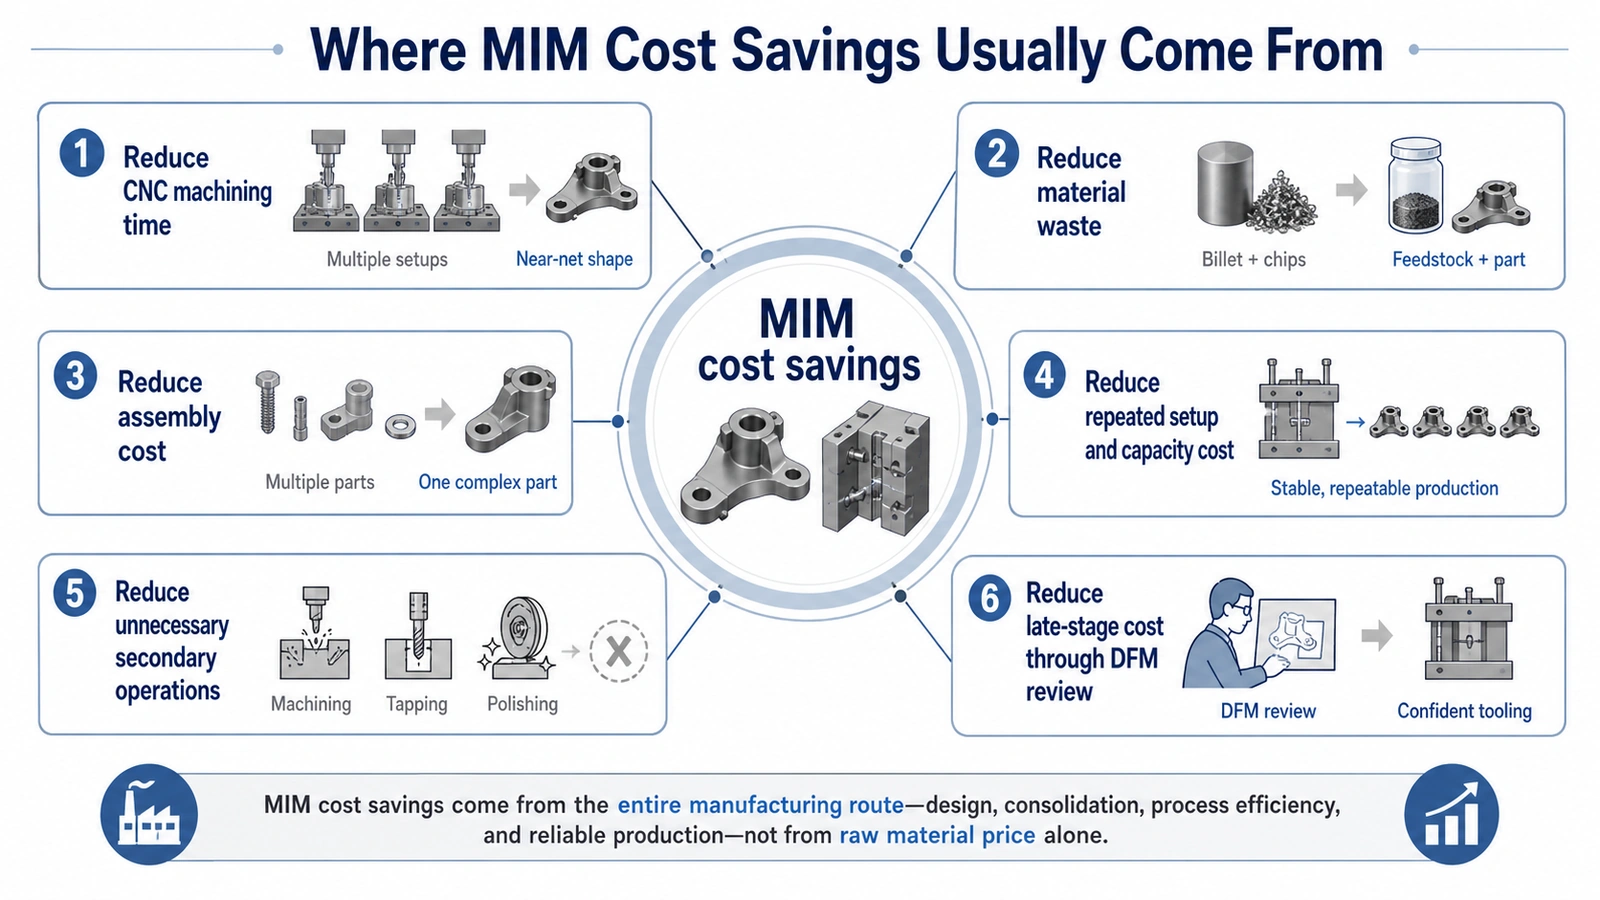
Metal enjeksiyon kalıplama, mevcut bir metal parçanın tekrarlanan kurulumlar, pahalı malzeme kaldırma, ince özellikli işleme, çapak alma veya montaj gerektirmesi ve kalıp yatırımını geri kazanmak için yeterince kararlı bir tasarıma ve yeterince büyük bir üretim miktarına sahip olması durumunda CNC işlemeyle maliyet açısından rekabetçi olabilir. Karşılaştırma, aynı kabul edilmiş bitmiş parça, bir MIM boş parçası ile tam işlenmiş ve test edilmiş bir CNC bileşeni arasındaki farkı değil.
Aynı Bitmiş Parça Gereksinimlerini Karşılaştırın
Şu adımla başlayın: gerçek CNC yönlendirme ve kabul edilen bitmiş parça maliyeti: stok malzeme, kesme/çıkarma, kurulumlar, çapak alma, birleştirme, ısıl işlem, yüzey işlemleri, muayene ve taşıma. Ardından MIM'in net şekle yakın olarak oluşturabileceği özellikleri işaretleyin ve hala işleme veya taşlama gerektirecek olanları belirleyin. Tek başına bir malzeme sınıfı adı performans eşdeğerliğini sağlamaz: nihai mukavemet, korozyon davranışı, ısıl işlem durumu, montaj uyumu ve gerekli testler aynı teknik resim ve uygulamayı karşılamalıdır. Bu nedenle MIM karşılaştırması, üretim kalıbını ve denemelerini, besleme stoğunu, kalıplamayı, bağlayıcı gidermeyi, sinterlemeyi, onaylanmış ikincil işlemleri ve kabul edilen teslimat durumunu içermelidir. Mevcut tüm CNC işlemlerini kaldırılmış olarak sayıp gerekli MIM yüzey işlemlerini hesaplamanın dışında bırakmak, yanlış bir tasarruf yaratacaktır.
Net şekle yakın kalıplama, tekrarlanan kurulumları ve zor ince özellikli işlemeyi ortadan kaldırabilirken, ayrı parçaların birleştirilmesi montaj ve stok işlerini azaltabilir. Birleştirilmiş geometrinin, gerekli işlevini kaybetmeden kalıptan çıkarılması, bağlayıcısının giderilmesi ve sinterlenmesi hala gereklidir. Hassas delikler, dişler ve sızdırmazlık yüzeyleri işlenmiş olarak kalabilir. Bu işlemler MIM bitmiş parça fiyatına dahildir. CNC'den MIM'e dönüştürme incelemesini CNC'deki hangi orijinal özelliklerin kalıplanabileceğini ve hangilerinin işlenmiş olarak kalması gerektiğini nasıl değerlendireceğinizi açıklar.
MIM ve CNC Kırılma Noktası Miktarını Hesaplayın
Basitleştirilmiş bir sabit birim maliyet varsayımı altında, kırılma noktası miktarı, tek seferlik MIM yatırımının, CNC ile karşılaştırıldığında kabul edilen bitmiş parça başına tasarrufa bölünmesidir. Bu ilişki yalnızca her iki işlem de aynı spesifikasyonu karşıladığında ve CNC maliyeti tekrarlayan MIM maliyetinden daha yüksek olduğunda geçerlidir. Tekrarlayan MIM maliyeti CNC maliyetine eşit veya daha yüksekse, bu basit modelin yalnızca takım amortismanından pozitif bir geri ödeme miktarı yoktur.
Kırılma Noktası Kabul Edilen Miktar = F ÷ (CCNC − CMIM)
Varsayımsal örnek: F = 5.500 ABD Doları; CNC kabul edilen bitmiş parça = 5,00ЛИ ABD Doları; Takım sonrası MIM kabul edilen bitmiş parça = 3,50 ABD Doları. Tekrarlayan tasarruf = parça başına 1,50 ABD Doları. Kırılma noktası miktarı = 5.500 / 1,50 ≈ 3.667 kabul edilen parça.
| Kabul edilen ömürlük parçalar | CNC toplamı (5,00 ABD Doları/parça) | MIM toplamı (5.500 ABD Doları + 3,50 ABD Doları/parça) | Bu örnekte daha düşük maliyetli yol |
|---|---|---|---|
| 3,000 | US$15.000 | US$16.000 | CNC, US$1.000 tarafından |
| 4,000 | US$20,000 | US$19,500 | US$500 ile MIM |
| 10,000 | US$50,000 | US$40,500 | US$9.500 ile MIM |
Geçen parça tasarrufu ve her iki sürecin de aynı spesifikasyonu karşılamasına bağlı olarak geçiş gerçekleşir. Aynı varsayımsal US$5.500 yatırım maliyetiyle, yalnızca kabul edilen parça başına US$0.50 gerektirir 11.000 parça kalıplama maliyetini karşılamak için, yaklaşık 3.667 parça US$1.50 tasarruf ile. Ek talaşlı işleme, kalifikasyon, yedek kalıp veya beklenenden düşük kabul oranı, tasarrufu azaltabilir veya ortadan kaldırabilir. Kalıplamayı onaylamadan önce tüm üretim rotasını ve karşılaştırılabilir bitmiş parça tekliflerini doğrulayın.
Mühendislik Örneği B · Varsayımsal CNC'den MIM'e Dönüşüm
MIM İncelemesinde CNC ile İşlenmiş Paslanmaz Çelik Braket
değerlendirin varsayımsal paslanmaz çelik bir braketi, şu anda beş CNC ayarı, çapak alma ve iki küçük parçanın birleştirilmesiyle çubuk stoğundan üretilen ve yıllık yaklaşık 12.000 nihai parça. için planlanmış tekrar talebi olan. Bu operasyonlar, MIM'i araştırmaya değer kılmaktadır çünkü tek bir net yakını bileşen, bazı frezeleme, çoklu ayarlar ve montaj işlemlerini ortadan kaldırabilir. Ancak özellikleri birleştirmek kesit kalınlığını, yük yolunu ve sinterleme destek gereksinimlerini değiştirebilir. Önerilen birim fiyatı, hangi CNC adımlarının ortadan kalktığı, hangi hassas bağlantıların işlenmiş kaldığı ve entegre bir MIM tasarımının aynı mukavemet ve boyutsal gereksinimleri karşılayıp karşılamadığı belirlendikten sonra güvenilir olabilir. Hacim ve üretim adımları varsayımlardır, gerçek XTMIM sipariş kayıtları değildir.
| İnceleme adımı | Mühendislik sorusu | Maliyet etkisi |
|---|---|---|
| Sorun | Mevcut maliyeti artıran tekrarlanan işleme, çapak alma ve montaj işlemleri hangileridir? | Tekrarlanan işleri azaltma potansiyeli. |
| Olası neden | Bu işlemler, enjeksiyon kalıplama ile üretilebilecek karmaşık geometri nedeniyle gerekli mi? | Neredeyse nihai şekil (near-net shaping), CNC rotasının bir kısmının yerini alabilir. |
| Doğrulama | Braket, kararlı kritik arayüzler ve gerekli mekanik özelliklerle kalıplanıp sinterlenebilir mi? | Kalıp denemesi, büzülme incelemesi, doğrulama ve muayene dikkate alınmalıdır. |
| Kalan iş | Hala bitirme talaş işlemesi gerektiren iki kritik uygunluk var mı? | Kabul edilen MIM parçası fiyatına gerçek ikincil işlemleri dahil edin. |
| Karar | Beklenen ömür tasarrufu, kalıp ve yeterlilik maliyetini aşıyor mu? | Yalnızca hem teknik hem de ekonomik koşullar güvenilir ise teklife devam edin. |
Tek parça tasarımını düşünmeden önce braketin fonksiyonel datumslarını, eklem yüklerini ve kritik uygunluk boyutlarını inceleyin. Hangi montaj işlemlerinin ortadan kalkacağını ve hangi sıkı oturan yüzeylerin hala talaş işlemeye ihtiyaç duyacağını belirleyin. Tolerans veya kozmetik değişiklikler müşteri onayı almalıdır. Varsayılan yıllık 12.000 parçalık miktar, bir teklif çalışmasını destekler, ancak bir maliyet tasarrufu sağlamaz veya boyutsal yeteneği garanti etmez.
Üretim kalıbına geçmeden önce, önerilen kalıplanmış geometriyi, sinterleme sonrası talaş işleme planını, sinterleme desteklerini ve muayene yöntemini, orijinal braketin yük taşıma ve konumlandırma gereksinimleriyle karşılaştırın. Temsili deneme parçaları, anlaşılan fonksiyonel kriterleri karşılamalıdır. Gerekli talaş işleme artarsa veya fonksiyonel testler bir tasarım sorunu ortaya çıkarırsa, orijinal varsayılan fiyata güvenmek yerine hem üretim planını hem de maliyet karşılaştırmasını revize edin.
MIM Ne Zaman Maliyet Etkin Değildir?
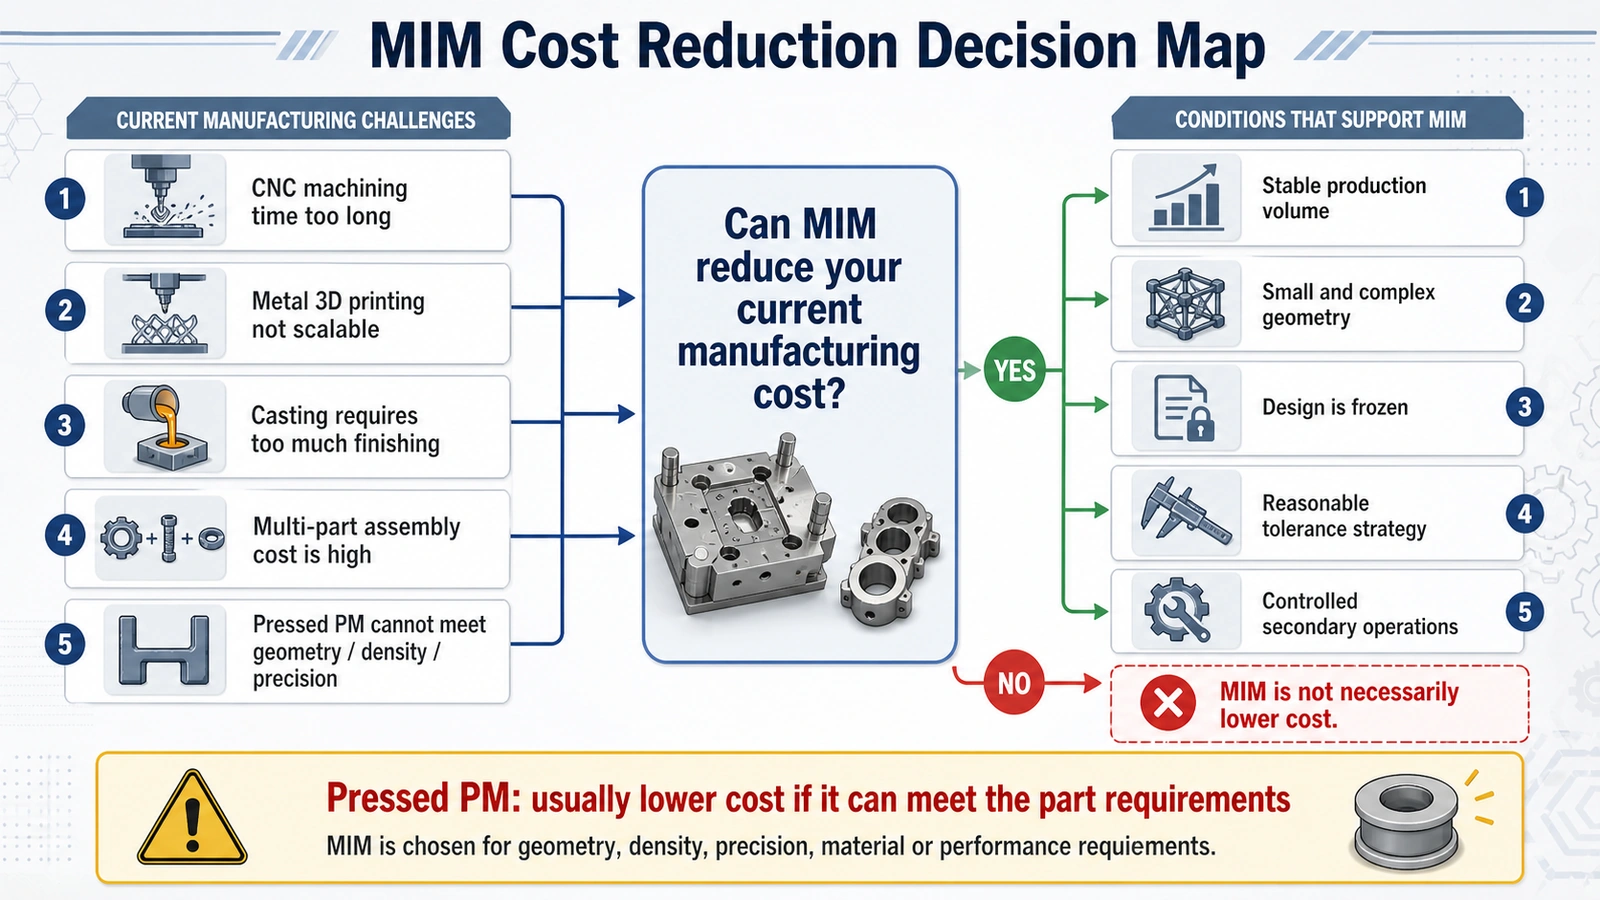
Bir parça, ekonomik avantaj sunmadan teknik olarak kalıplanabilir olabilir. Üretim kalıpları ön bir taahhüt gerektirir ve sık çizim değişiklikleri, belirsiz talep veya sinterleme sonrası kapsamlı talaş işleme, net şekle yakın üretimin faydasını ortadan kaldırabilir. Bu faktörler, özellikle mevcut süreç zaten gerekli kaliteyi rekabetçi bir maliyetle sağlıyorsa, bir kalıbı onaylamadan önce incelenmelidir.
Düşük Hacim, Tasarım Değişiklikleri ve Yüksek Son İşlem Maliyetleri
Genellikle yalnızca prototip için tasarlanan bir ürün, üretim kalıbının tekrarlayan ekonomilerinden daha çok hıza ve esnekliğe ihtiyaç duyar. Çizim hala değişiyorsa, her revizyon yeni deneme işlerine, gecikmiş yeterliliklere veya kalıp yeniden çalışmasına neden olabilir. Tekrarlayan hacimde bile, birçok yüzeydeki sıkı spesifikasyonlar, projenin yerine koymayı amaçladığı CNC rotası kadar bitirme işlemi gerektirebilir. Büyük ve basit parçalar da uygun aday olmayabilir çünkü malzeme, taşıma, bağlayıcı giderme ve fırın ekonomisi MIM'i desteklemeyebilir.
Yıllık talep yalnızca ilk bir tarama ölçütüdür. Daha güçlü test, güvenilir bir parça başına tasarrufa karşı beklenen ömür boyu kabul edilen miktardır. Küçük bir ilk sipariş, onaylanmış çok yıllık bir program dahilinde geçerli olabilirken, daha büyük tek seferlik bir sipariş, maliyet farkı küçük veya negatifse kalıp maliyetini kurtarmayabilir. düşük hacimli MIM proje incelemesi tekrar talep belirsiz olduğunda ek planlama konularını ele alır.
CNC, Preslenmiş PM, Döküm veya Metal 3D Yazdırma Ne Zaman Daha İyi Olabilir
CNC işleme hacimler düşük olduğunda, parça tasarımları sık sık değiştiğinde veya şekil nispeten basit olduğunda genellikle pratiktir. Metal 3D baskı bir üretim tasarımı kararlı hale gelmeden önce prototip doğrulamayı veya karmaşık geometrileri destekleyebilir, ancak nihai yüzey ve malzeme gereksinimlerinin hala doğrulanması gerekir. Döküm kalıbı, toleransları ve yüzey işlem yolları uyum sağlayabiliyorsa daha büyük parçaları ve özellikleri destekleyebilir.
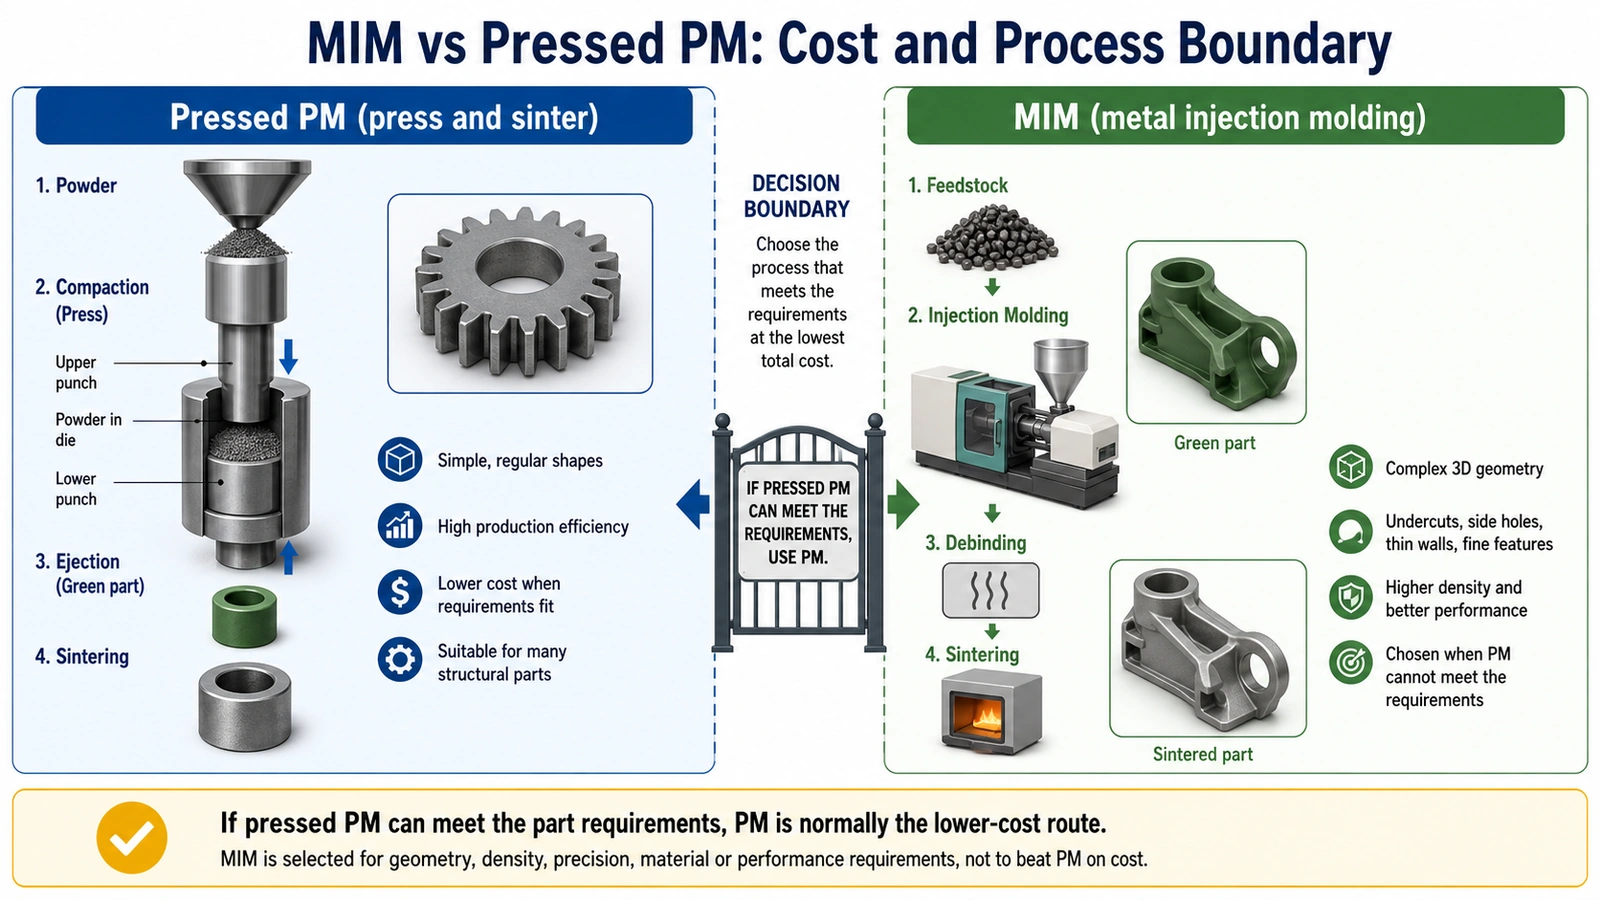
Geleneksel presleme ve sinterleme toz metalurjisi (PM) özellikle dikkat edilmesi gereken bir konudur çünkü şekillendirme yöntemi öncelikle eksenel sıkıştırma ve çıkarma kullanır. Gerekli malzeme, yoğunluk, toleranslar ve performansı karşılarken doğrudan preslenebilen ve çıkarılabilen bir şekil, MIM'den daha ekonomik olabilir. MIM, üç boyutlu detaylar ve presleme yönünde üretilmesi zor olan özellikler için daha çekicidir. Ancak, yalnızca geometri MIM'i daha ucuz hale getirmez: yüksek sonradan işleme yükü veya büyük bir toz kütlesi, net şekle yakın avantajını hala dengeleyebilir. Bu EPMA işlem kılavuzu presleme/çıkarma ayrımını açıklar, oysa MIM vs preslenmiş PM karşılaştırması detaylı işlem kararını kapsar.
| Proje durumu | İlk maliyet kararı | Next sensible action |
|---|---|---|
| Drawing is changing; no repeat demand | MIM tooling is a weak default | Use CNC or another suitable prototyping route, then reassess. |
| Small complex part; stable design; credible repeat demand | Potential MIM candidate | Calculate delivered-part savings and request a DFM review. |
| Large simple form; limited fine features | Alternative route often stronger | Compare CNC, casting or other geometry-appropriate processes. |
| Pressed PM meets geometry and property targets | MIM often difficult to justify on cost alone | Review a PM quotation at equivalent acceptance requirements. |
| Many high-precision features still require machining | Potentially weak MIM economics | Estimate realistic finishing burden before tooling. |
Engineering example C · Hypothetical low-volume project
A Low-Volume Mechanism Part with a Changing Drawing
değerlendirin representative, hypothetical small mechanism part requiring fewer than 1,000 initial validation pieces. Its fit surfaces and assembly interfaces have not yet passed functional testing. MIM may seem attractive because a future mold could form its complex profile, but the dominant near-term uncertainty is whether the drawing will survive testing. An upfront tool can become partially unusable if an interface, thin wall or parting-sensitive feature is revised after samples; an apparently attractive recurring MIM unit price does not recover those sunk costs.
For a design still undergoing functional trials, make validation samples by a technically suitable flexible process, test critical fits and loads, and freeze the drawing revision and datum scheme before ordering a production mold. Document realistic annual orders and total expected accepted volume, then establish which features could remain as-sintered and which would need additional machining. A prototype produced by CNC or additive manufacturing does not automatically represent final MIM microstructure or performance, so the selected MIM material and finished part still require their own validation.
When the functional interfaces or material requirements are still changing, deferring production tooling limits exposure to mold changes and repeated trials. Once the design and expected demand are credible, a MIM DFM and cost quotation should state the sampling scope, responsibility for modifications and criteria for proceeding. A small first order alone is not grounds for rejection when a stable repeat-production program is planned.
Kalıplama Öncesi MIM Maliyetini Nasıl Azaltabilirsiniz?
The best cost-reduction opportunities are usually identified before a mold is released for manufacture. Once gating, cavity geometry, ejection and shrinkage compensation are built into tooling, changes may require rework, additional trials or repeated validation. Cost reduction should remove unnecessary operations and over-specified requirements; it must not compromise the application's material performance, critical fit, wear resistance or inspection criteria.
Optimize Functional Tolerances and Part Geometry
Mark functional datums, contact faces and critical fit dimensions before proposing any tolerance change. A precision mating bore or sealing surface may legitimately need finishing, while a non-contact external profile may be accepted in the as-sintered condition if trials show the required repeatability. A uniform-wall redesign can reduce debinding or sintering problems, but thickness cannot be reduced below what mechanical loading requires. Likewise, improving ejection direction, modifying a nonfunctional deep slot or adding a feasible support face may avoid tool actions or costly setters. For every design alternative, compare the exact requirement being changed, the expected manufacturing operation removed, and the validation required to maintain function. The customer or design authority must approve specification changes before the lower-cost route is quoted as equivalent.
A design-for-cost review should also check undercuts, deep slots and any surfaces that require a new mold action. Removing an unnecessary insert or simplifying a feature can improve tooling simplicity; keeping a genuinely necessary undercut may be the correct engineering decision even if it raises cost. Review all proposals through a formal DFM assessment and, where relevant, sample validation.
Reduce Unnecessary Secondary Operations and Production Risks
Identify every post-sinter step and why it is specified: machining a precision bore, tapping a functional thread, grinding a reference face, polishing an appearance-critical surface, or applying heat treatment or passivation for a stated property. Internal threads can sometimes be molded, but a complex unscrewing tool may cost more than tapping; select the route using geometry, tolerance and lifetime production economics, not a blanket rule that one method is always cheaper. Review whether a surface can remain as-sintered, whether a specified finish is necessary, and whether one operation can satisfy several legitimate requirements. When material substitution is considered, validate final strength, corrosion behavior, heat-treatment response and qualified feedstock availability; a lower powder price does not establish a lower accepted-part cost.
| İnceleme maddesi | Cost mechanism | Proposed engineering action | Verification / constraint |
|---|---|---|---|
| Critical vs noncritical tolerances | Excess machining and inspection when every dimension is tight | Mark the real fit / datum features and agree reasonable general tolerances elsewhere | Verify assembly function and acceptance criteria. |
| Uneven walls or difficult green-part ejection | Tool complexity, sintering support and potential scrap | Review wall transitions, feature access and mold-release strategy | Confirm strength, molding, debinding and distortion behavior. |
| Threads, bores and sealing faces | Additional drilling, tapping, sizing or grinding | Determine what must remain post-machined and what may be formed | Verify actual tolerance, finish and repeatability. |
| Surface and cosmetic specification | Polishing, plating, coating and extra inspection | Keep only necessary surface requirements | Validate application environment, appearance and performance. |
| Cavity count and repeat production | Upfront mold investment vs batch productivity | Compare viable cavity proposals against lifetime demand | Check filling balance, tooling life and production qualification. |
| Çok parçalı montaj | Inventory, joining and tolerance stack-up | Assess part consolidation only if the new shape is MIM-suitable | Validate fit, loading and quality acceptance. |
| Sintering support faces and long spans | Custom setters, distortion-related sizing and extra handling | Review resting orientation, common-plane supports and protected functional faces before tool release | Confirm sample flatness, contact marks and dimensional repeatability without compromising the design. |
A production-volume discussion should include realistic batch sizes, lifetime demand and projected changes. Multi-cavity tooling may be valuable for repeat production, but the larger initial investment must be justified through an achievable lower delivered cost and acceptable process stability. Tooling ownership and storage should be documented in the purchase agreement, not assumed from general industry practice.
Compare the approved original drawing with a customer-approved alternative under the same finished-part and inspection requirements. Request separate figures for any change in tooling investment, machining time, inspection work and acceptance-yield assumptions. Where the proposed saving depends on better dimensional stability, use measurements from representative trials; a guessed reduction in scrap is not an adequate basis for the revised price.
Geometry and tolerance changes should be checked against the MIM design for cost guide. MIMA'nın ikincil işlemler rehberi explains why machining, sizing and finishing can increase the cost of a delivered MIM component. Any reduction still has to be confirmed against the part's functional and inspection requirements.
Cost reductions are valid only when the finished part continues to meet its specified material properties, load-bearing requirements, critical datums, heat treatment and acceptance tests. Any proposed drawing change must be approved by the customer or design authority.
Güvenilir Bir MIM Teklifi Nasıl Alınır?
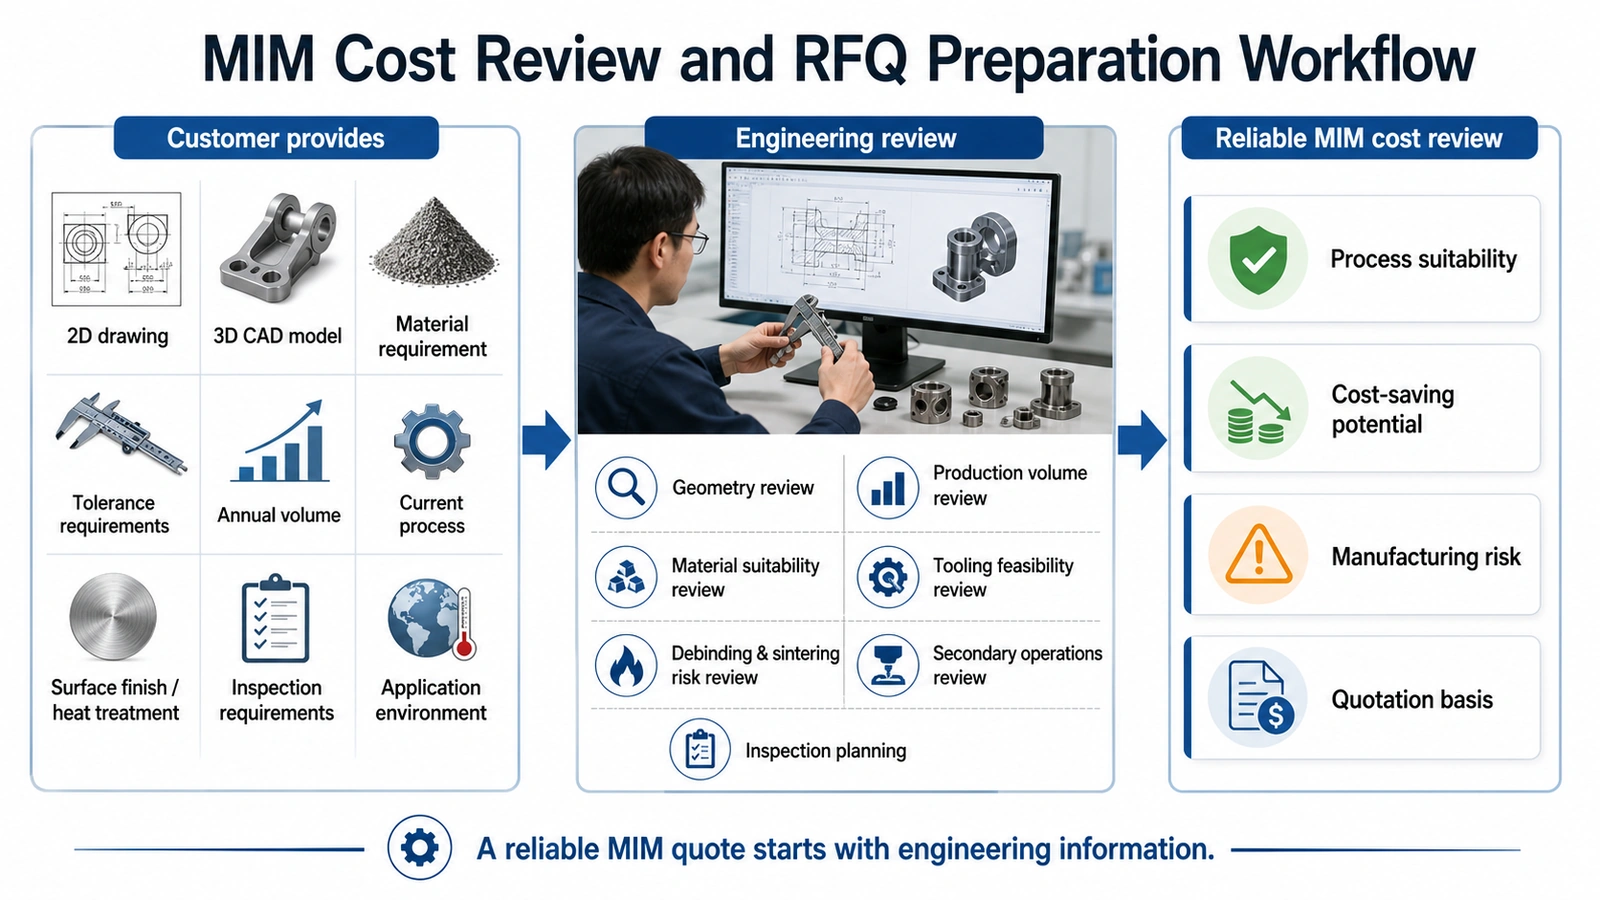
A reliable custom MIM quotation starts by agreeing on what constitutes an accepted finished part: the drawing revision, material and final properties, critical dimensions, finishing, test method, forecast quantity and delivery terms. The supplier then determines which requirements can be built into the mold and sintering route, which require a secondary operation, and which remain unresolved until a sample trial. A preliminary budgetary estimate is not a confirmed production capability. Its open assumptions should be visible so that later approval or rejection has a clear technical basis.
What Drawings and Production Data Should You Submit?
Provide the 2D controlled drawing and 3D STEP model together. The 3D model helps locate undercuts, cores, parting directions and local wall changes; the 2D drawing identifies which tolerances and datums must actually be met after sintering and any finishing. State material grade and required final condition, coatings, heat treatment, inspection method, key performance tests, first batch size, expected annual orders and realistic program lifetime. If the project is a CNC conversion, an existing routing or accepted finished-part price can help identify the real cost-reduction opportunity, although disclosure is optional. Flag any specifications still subject to customer confirmation rather than allowing different suppliers to assume different acceptance criteria.
| RFQ girdisi | Why the supplier needs it |
|---|---|
| 2D drawing and 3D STEP model | Define geometry, functional interfaces, moldability and tolerance requirements. |
| Material grade and intended final condition | Check feedstock route, strength/corrosion requirements and possible heat treatment. |
| First order, annual quantity and program lifetime | Distinguish initial batch price, recurring production and mold amortization. |
| Critical tolerances, datums and inspection scope | Separate achievable as-sintered features from post-machining and testing needs. |
| Surface finish, threads, coatings and heat treatment | Price all required secondary operations into the final accepted part. |
| Current process, present finished-part cost if available | Create a meaningful MIM vs CNC or other-route cost comparison. |
| Application, acceptance criteria and delivery conditions | Confirm non-negotiable function and compare quotations on the same basis. |
How to Compare MIM Supplier Quotations Fairly
A fair comparison puts supplier proposals on one controlled drawing revision and one acceptance specification: material and treatment state, finished dimensions, post-processing, inspection/reporting, packaging and delivery condition. Separately compare tooling configuration and cavity count, tool service life, trial/qualification rounds, charges for revisions, batch minimum assumptions, quoted price tiers and lead time. For cross-border buying, compare currency, price validity, Incoterms, freight, taxes and duties using the same basis; an ex-works unit price is not a delivered landed cost. If one supplier quotes an as-sintered blank and another quotes a fully finished component, first add the missing validated operations or request a revised common-scope offer.
For a new part, XTMIM can review mold release and gating, cavity strategy, critical tolerances, debinding and sintering supports, post-sinter machining and the inspection scope. The quotation should distinguish confirmed drawing requirements, engineering assumptions ve features requiring sample validation. For example, a close-fit bore may initially be priced as finish-machined until measured trials support an as-sintered solution. A slender arm with uncertain flatness may need a support concept and dimensional checks before a production yield assumption is credible. The RFQ hazırlık kılavuzunu inceleyin helps organize the specifications and files suppliers need.
Before tool release, the quotation package should identify the approved drawing revision, mold and cavity configuration, planned sintering and finishing route, method for inspecting critical dimensions and properties, one-time and recurring charges, and responsibility for samples and changes. Documentation can be proportionate to the project's complexity, but the price must remain traceable to the agreed engineering and delivery requirements.

Before placing a tooling order: Confirm whether the quoted unit price covers an as-sintered blank or a finished accepted part, how tooling charges are invoiced, and which tests, dedicated fixtures, secondary operations or trial revisions are excluded. Any unresolved requirement should be identified in the quotation rather than assumed to be included.
Drawing-based cost review
Get a quote based on your actual part, not a generic unit price
Share your drawings, material, estimated production volume and critical requirements. XTMIM can review whether MIM is a technically and economically reasonable route before you commit to production tooling.
Metal Enjeksiyon Kalıplama Maliyet SSS
MIM kalıp ücreti parça birim fiyatına dahil midir?
Her zaman değil. Ayrı bir kerelik ücret, parça fiyatına yansıtılan bir maliyet veya bunların bir kombinasyonu olabilir. Teklifin denemeleri, özel fikstürleri ve kalifikasyonu içerip içermediğini sorun ve takım ücretinin projeksiyonlu siparişler üzerinden nasıl geri kazanılacağını teyit edin. Kabul edilen parça birim fiyatı zaten bu geri kazanımı içeriyorsa, ömür boyu modelde tam kalıp ücretini tekrar eklemeyin.
1.000 parçalık ilk sipariş MIM kalıplaması için yeterli midir?
Ekonomik gerekçesi genellikle zor olsa da incelenebilir, özellikle tüm beklenen talebin bu olduğu durumlarda. Küçük bir ilk sipariş, çok yıllık tekrarlayan bir programdan farklı olabilir. Devam etmeden önce tasarım kararlılığını, kabul edilen ömür boyu hacmi, alternatif üretim maliyetini ve takım geri kazanımını kontrol edin.
Teklifinize numune denemeleri, incelemeler ve kalıp revizyonları dahil mi?
Tedarikçi anlaşmasına bağlı olarak dahil edilebilir veya ayrı fiyatlandırılabilir. Kaç deneme turunun dahil olduğunu, hangi yeterlilik ve inceleme raporlarının fiyatlandırıldığını ve tasarım değişikliklerinin yeni kalıp ücretleri gerektirip gerektirmediğini sorun.
Kalıp boşluk sayısını artırmak her zaman parça başına MIM maliyetini düşürür mü?
Ek boşluklar enjeksiyon çevrimi başına daha fazla yeşil parça üretebilir, ancak kalıp daha pahalıdır ve yolluk/koçan sistemi boşlukları tutarlı bir şekilde doldurmalıdır. Her boşluk, kabul edilen sonraki sinterleme ve boyutsal gereksinimleri de karşılamalıdır. Boşluğa özel kalıp maliyetini, beklenen kabul edilebilir çıktıyı ve farkı haklı çıkarmak için gereken üretim miktarını sorun.
Proje bitmeden kalıp değişimi gerekirse ne olur?
Kalıp ömrü, kalıp tasarımına, MIM besleme stoğuna, işletme koşullarına, bakım ve üretim geçmişine bağlıdır. Beklenen kabul edilebilir hacim, kalıbın nitelikli hizmet ömrünü aşarsa, potansiyel yenileme, değiştirme ve ilgili onay maliyetlerini ömür boyu yatırım modeline dahil edin. Teklifi onaylamadan önce tedarikçinin kalıp ömrü varsayımlarını ve sorumluluk şartlarını doğrulayın.
Numune alındıktan sonra teknik resim değişirse kalıp kullanılabilir durumda kalır mı?
Değişikliğe bağlı olarak mümkün olabilir. Kritik olmayan bir özelliğin ayarlanması basit olabilir; veri noktası kritik bir yüzeyin taşınması, ayırma hassasiyeti olan bir alt kesimin değiştirilmesi veya kesit kalınlığının önemli ölçüde değiştirilmesi yeni çekirdekler, büyük kalıp revizyonları veya yeni sinterleme yeterliliği gerektirebilir. Değişikliği kabul etmeden önce kesin çizim revizyonunu, teknik onayı ve maliyet sahipliğini doğrulayın.
Technical References and Scope of Evidence
The references cover MIM geometry, molding and sintering limits, secondary operations, material standards and process selection. They do not set XTMIM's current tooling prices or establish guaranteed tolerances, measured yields or savings for an individual project. MPIF Standard 35-MIM is a material-specification reference, not a pricing standard.
- MIMA — MIM ile Karmaşık Tasarımlar: gate location and cavity balance, variable wall thickness, green-part ejection, mold undercuts and sintering supports; technical design guidance, not a price database.
- Metal Injection Molding Association — Designing with MIM: design complexity, production volume, reducing machining and component consolidation.
- MIMA — Secondary Operations: machining, sizing, heat treatment and effects of finishing on component cost.
- European Powder Metallurgy Association — Metal Injection Moulding: MIM processing and economic boundaries compared with conventional pressed PM.
- Metal Powder Industries Federation — Standard 35-MIM materials: general material specification reference, not a costing standard or a finished-part quotation.
XTMIM Mühendislik Ekibi · Project-specific prices and technical suitability are confirmed through drawing review and the agreed manufacturing requirements.