
Quais Peças de Equipamentos Industriais São Adequadas para MIM?
A Moldagem por Injeção de Metal (MIM) é mais relevante para componentes industriais pequenos e complexos quando a geometria integrada, o volume de produção repetido e os requisitos de material justificam o ferramental. Candidatos típicos incluem peças de movimento, mecanismos de travamento, suportes compactos, eixos e pinos, carcaças de sensores, insertos de desgaste, recursos de controle de fluidos e peças de mecanismos de ferramentas. Peças grandes, simples, planas ou de baixo volume geralmente são mais adequadas para usinagem CNC, fundição, estampagem ou metalurgia do pó convencional; a decisão deve ser baseada na geometria, material, tolerância, carga e volume anual.
Para um componente industrial específico, avalie o MIM com base na geometria da peça, risco DFM, requisitos de tolerância e detalhes do desenho. Para ambientes operacionais mais amplos, requisitos do sistema de ferramental e orientação de aplicação em nível industrial, consulte Componentes de Ferramentas Industriais.
Use esta matriz para triar o encaixe do processo antes do ferramental. A adequação final ainda depende do desenho real, tolerância, material, volume anual e requisitos de custo.
| Condição de Triagem | Adequação MIM | Razão Técnica |
|---|---|---|
| Peça pequena com geometria 3D complexa, furos, ranhuras ou recursos integrados | Adequação forte | MIM pode formar recursos compactos que exigiriam múltiplas operações CNC. |
| Demanda de produção anual de média a alta | Adequação forte | O custo do ferramental pode ser distribuído ao longo do volume de produção repetido. |
| Superfície de desgaste, exposição à corrosão ou requisito de material funcional | Possível adequação | Material, tratamento térmico, condição superficial e inspeção devem ser revisados. |
| Tolerância apertada em um furo funcional, eixo, face de vedação ou datum | Possível adequação | Usinagem secundária, calibração, retificação ou planejamento de inspeção podem ser necessários. |
| Estrutura grande, base, carcaça, chapa estrutural ou corpo industrial pesado | Má adequação | O tamanho e a massa da peça geralmente estão fora da faixa prática de valor do MIM. |
| Arruela simples, suporte chato, pino torneado simples ou protótipo de volume muito baixo | Má adequação | Rotas de usinagem CNC, estampagem, peças padrão ou prototipagem podem ser mais práticas. |
Categorias de Peças MIM para Equipamentos Industriais

O mapa agrupa funções comuns de peças de equipamentos industriais e deve ser lido como um guia de categoria, em vez de um catálogo de programas de clientes.
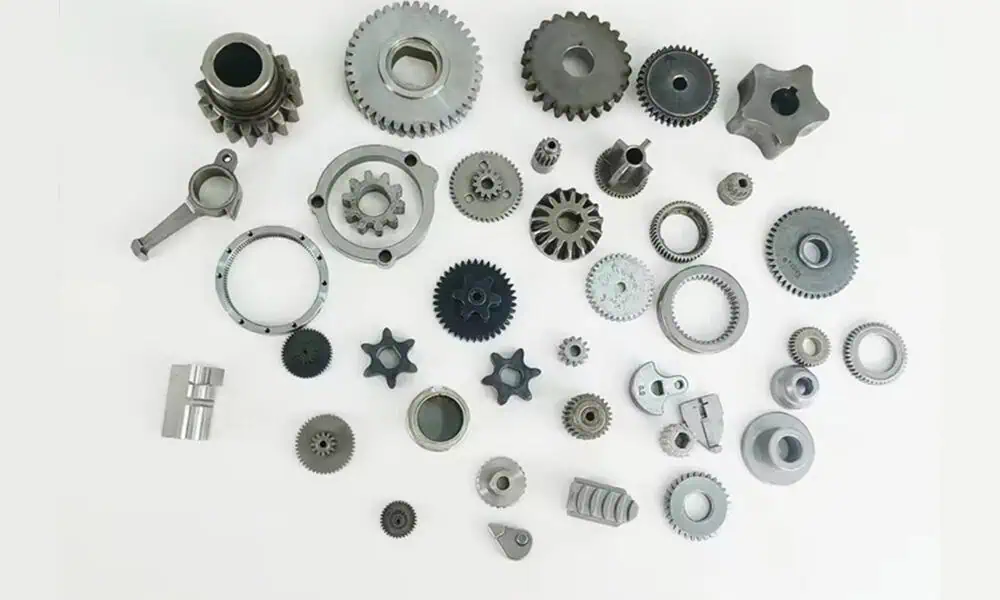
Use a tabela de categorias para comparar peças típicas, por que o MIM pode ser adequado, as principais verificações de engenharia para cada família e a orientação relacionada específica para a peça.
| Categoria da Peça | Exemplos típicos | Por que o MIM Pode ser Adequado | Ponto Principal de Revisão | Página Relacionada |
|---|---|---|---|---|
| Peças de movimento e transmissão | Micro engrenagens, cames, peças de catraca, elementos de embreagem, articulações de atuadores | Geometria de movimento compacta e requisitos de produção repetíveis | Geometria de dente/contato, superfície de desgaste, tratamento térmico, inspeção | Engrenagens MIM |
| Peças de travamento e posicionamento | Alavancas de travamento, peças de lingueta, peças de retenção, blocos de parada, mandíbulas de travamento | Ganchos integrados, ombros, recursos de contato e áreas locais de suporte de carga | Pressão de contato, ajuste, desgaste, posição da marca de injeção | Peças MIM de alta precisão |
| Peças de montagem e suporte | Suportes compactos, suportes de sensor, braços de suporte, blocos de fixação, peças de grampo | Furos complexos, nervuras, bossas e recursos de montagem podem ser moldados juntos | Planicidade, estabilidade do furo, referência de montagem, linha de separação | Suportes MIM |
| Eixos, pinos e peças de alinhamento | Pinos escalonados, pinos-guia, pinos de atuador, pinos de localização, pinos de travamento | Útil quando os pinos incluem ranhuras, superfícies planas, furos, degraus ou cabeças especiais | Diâmetro crítico, retilineidade, ajuste de acoplamento, usinagem secundária | Eixos e pinos MIM |
| Peças para sensores e instrumentação | Buchas de sensor, carcaças de sonda, núcleos magnéticos, tampas de precisão | Pequenas peças de precisão podem combinar geometria, material e funções de montagem | Material, função magnética, exposição à corrosão, controle dimensional | Peças MIM magnéticas macias |
| Peças de desgaste e contato | Insertos de desgaste, linguetas, blocos deslizantes, peças-guia, dentes de catraca | Peças pequenas sujeitas a contato podem se beneficiar de opções de material e tratamento térmico | Modo de desgaste, lubrificação, dureza, condição superficial | Peças MIM resistentes ao desgaste |
| Peças pequenas para controle de fluidos e pneumática | Núcleos de válvula pequenos, conexões compactas, insertos de bico, peças de suporte de vedação | Possível quando a geometria compacta e a compatibilidade do material justificam a revisão | Pressão, superfície de vedação, corrosão, inspeção | Peças MIM resistentes à corrosão |
| Peças para ferramentas industriais e mecanismos compactos | Alavancas de ferramentas, garras de travamento, gatilhos, ganchos, peças de fixação | Geometria complexa com requisitos de resistência, desgaste e ajuste funcional repetível | Caminho de carga, superfície de desgaste, tratamento térmico, ajuste funcional | Peças MIM de alta resistência |
MIM vs Usinagem CNC, Fundição, Estampagem e Metalurgia do Pó

Use esta comparação para a seleção inicial do processo. A escolha final depende da geometria real, volume, tolerância, material, ferramental e requisitos de custo.
| Processo | Melhor Para | Limitação para Peças Industriais Pequenas | Quando Considerá-lo |
|---|---|---|---|
| MIM | Peças metálicas pequenas, complexas, repetíveis e com recursos integrados | O custo do ferramental deve ser justificado; algumas superfícies críticas podem precisar de operações secundárias | Use quando a geometria compacta, o volume e o desempenho do material tornam a usinagem ineficiente. |
| Usinagem CNC | Protótipos, baixo volume, peças torneadas simples ou recursos locais muito apertados | O custo pode aumentar rapidamente com geometria 3D complexa e múltiplas configurações | Use quando flexibilidade, baixo volume ou controle local extremamente rigoroso for mais importante que o ferramental. |
| Fundição | Componentes metálicos maiores ou formas com menos detalhes finos | Pode ser menos eficiente para componentes muito pequenos, detalhados e de alta densidade | Use quando o tamanho e a geometria da peça forem mais adequados a um processo de fundição. |
| Estampagem | Peças de chapa metálica planas, clipes, tampas e suportes de chapa conformados | Não adequado para geometria 3D sólida compacta com bossas, rasgos ou recursos integrados | Use quando a peça for predominantemente de geometria de chapa metálica. |
| Prensagem PM | Peças prensadas de geometria regular, alto volume e sensíveis ao custo | Limitado para rebaixos, furos laterais, recursos 3D finos e formas complexas | Use quando a peça pode ser prensada verticalmente e não requer complexidade 3D no nível MIM. |
Riscos de DFM Antes do Ferramental

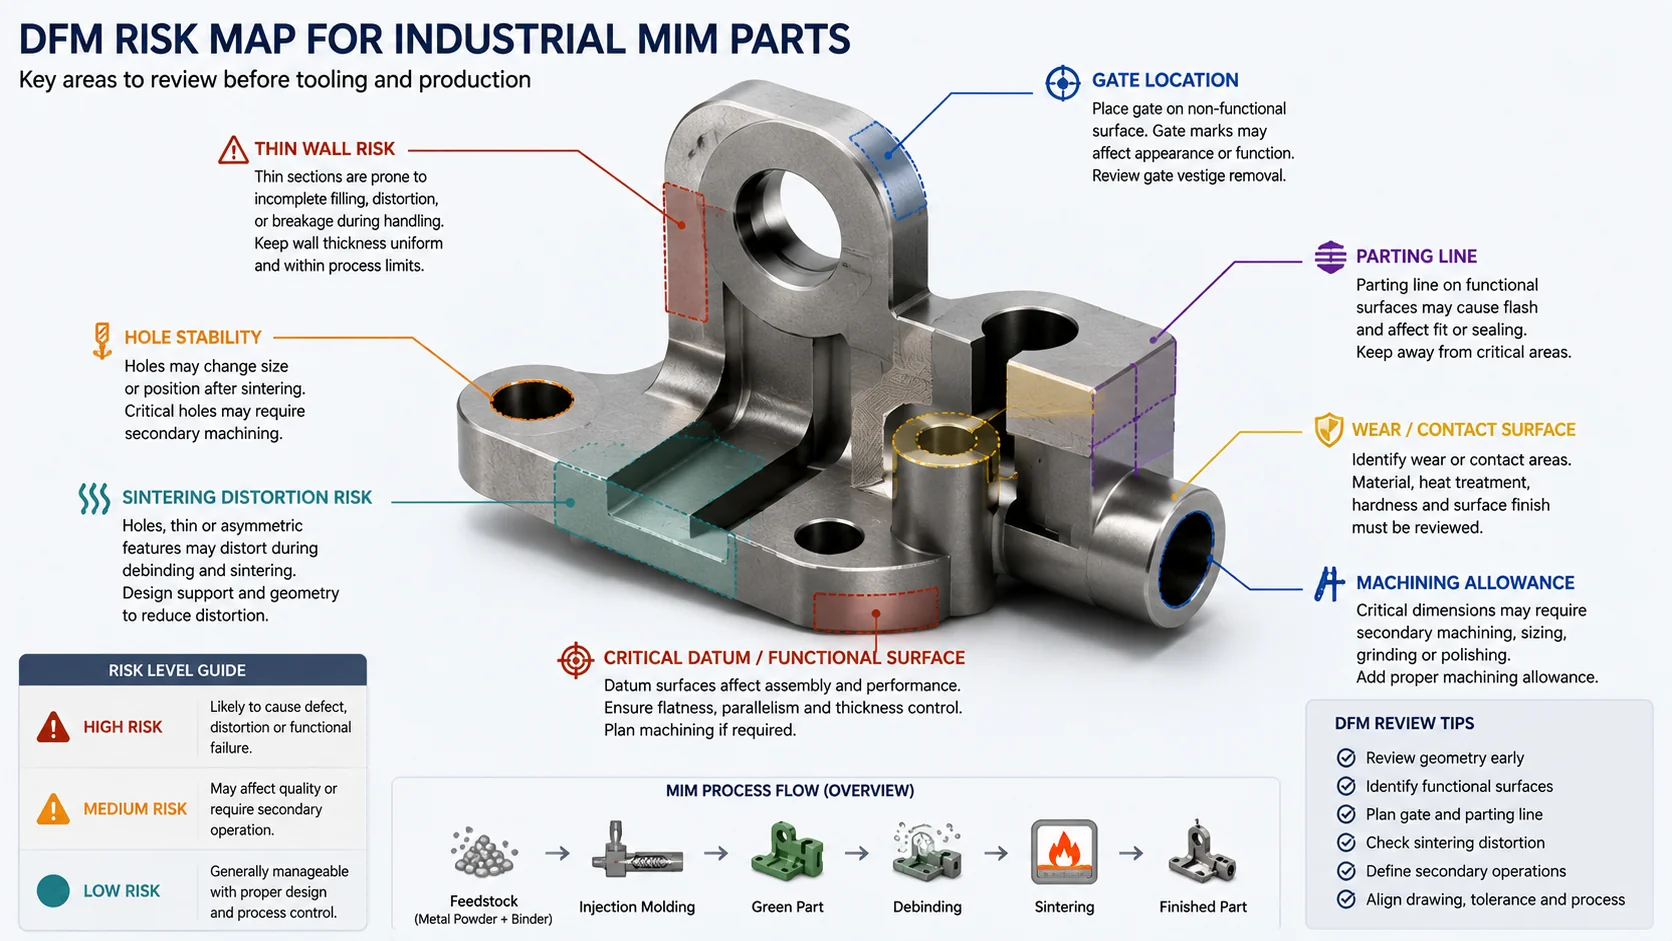
Os recursos destacados são pontos comuns de revisão pré-ferramental. O projeto real do canal de injeção, o layout do ferramental, as tolerâncias e os controles de inspeção devem ser definidos a partir do desenho do projeto e dos requisitos de produção.
Paredes finas e recursos longos
Características finas, longas, assimétricas ou sem suporte podem distorcer durante o manuseio da peça verde, remoção do ligante ou sinterização. Essas áreas devem ser revisadas quanto à transição de parede, suporte e direção da retração antes do projeto do ferramental.
Furos, rasgos e características internas
Furos pequenos, rasgos profundos, bordas finas de furos e características de alinhamento interno podem deslocar ou deformar se estiverem muito próximos de seções fracas ou forem tratados como geometria não crítica.
Marcas de ponto de injeção e linhas de partição
Marcas de ponto de injeção e linhas de partição devem evitar superfícies deslizantes, faces de vedação, áreas de contato e datuns de montagem. Essa decisão deve ser tomada antes do ferramental, não após a primeira amostra.
Superfícies de desgaste e áreas de contato
A resistência ao desgaste depende do material, tratamento térmico, material de contato, pressão de contato, lubrificação, tipo de movimento e condição da superfície. O desenho deve identificar claramente as superfícies de contato funcionais.
Sobremetal para usinagem secundária
A MIM pode reduzir a usinagem, mas não elimina toda operação secundária. Furos críticos, diâmetros de rolamento, faces de vedação, regiões de ajuste por pressão e superfícies de referência podem ainda exigir usinagem, retificação, calibração ou controle de inspeção.
A orientação de projeto da MIMA destaca a espessura uniforme da parede, a localização do canal de injeção, o controle dimensional e o suporte de sinterização como considerações importantes de projeto MIM. A EPMA observa igualmente que a variação da espessura da parede pode complicar a retração e o controle dimensional. Veja MIMA — Projetos Complexos com MIM e EPMA — Moldagem por Injeção de Metal.
Cenários de Engenharia: Riscos de Desgaste e Distorção
Estes exemplos mostram dois riscos recorrentes em MIM: desgaste em superfícies de contato funcionais e movimento dimensional após a sinterização. São cenários de engenharia ilustrativos, em vez de estudos de caso específicos do cliente.
Cenário 1: Desgaste da Lingueta de Travamento
Uma trava de bloqueio compacta pode apresentar desgaste precoce quando o estresse de contato e a geometria de deslizamento não são totalmente abordados antes do ferramental. A revisão de engenharia deve cobrir a colocação do canal de injeção, a direção do material e do tratamento térmico, e a identificação clara das superfícies de contato funcionais antes da aprovação do ferramental.
Cenário 2: Distorção da Bucha do Sensor
Um recurso de alinhamento interno em uma luva de sensor pode se deslocar após a sinterização se for tratado como não crítico. O desenho deve identificar o recurso como funcional para que a retração, o suporte de sinterização e a necessidade de usinagem secundária possam ser revisados antes da produção.
Lista de Verificação de Revisão de Desenho de Engenharia
Um RFQ útil para uma peça MIM industrial deve fornecer mais do que apenas o nome da peça. Geometria, material, função, volume e critérios de aceitação afetam se o MIM é viável antes do ferramental.

| Entrada | Finalidade |
|---|---|
| Desenho 2D / Arquivo CAD 3D | Define dimensões críticas, geometria, características funcionais e pontos de revisão de manufaturabilidade. |
| Requisito de material | Orienta a seleção de feedstock, rota de sinterização, direção de tratamento térmico e revisão de desempenho. |
| Volume anual | Determina se o ferramental MIM se justifica em relação a CNC, fundição, estampagem ou metalurgia do pó. |
| Superfícies críticas | Identifica áreas funcionais, superfícies de desgaste, faces de vedação e necessidades de usinagem secundária. |
| Requisito de carga, desgaste, corrosão, temperatura ou magnético | Apoia a seleção de materiais, planejamento de inspeção e revisão de riscos específicos da aplicação. |
| Processo atual e preocupação de produção | Ajuda a comparar o MIM com a rota existente e identificar se custo, rendimento, montagem ou geometria é o principal problema. |
Perguntas Frequentes sobre Peças Industriais para Equipamentos MIM
Quais peças de equipamentos industriais são adequadas para MIM?
Componentes metálicos pequenos e complexos em equipamentos industriais são adequados quando exigem geometria repetível, recursos integrados e volume de produção médio a alto. Exemplos típicos incluem peças de movimento, mecanismos de travamento, suportes compactos, eixos, pinos, invólucros de sensores, insertos de desgaste e peças de mecanismos de ferramentas.
O MIM é adequado para peças grandes de máquinas industriais?
Geralmente não. Estruturas grandes de máquinas, bases, chapas, invólucros pesados e estruturas soldadas são geralmente mais adequados para fundição, usinagem, soldagem ou fabricação. O MIM é usado principalmente para peças metálicas pequenas ou compactas com geometria complexa.
O MIM pode substituir a usinagem CNC para peças de equipamentos industriais?
O MIM pode substituir a usinagem CNC para peças pequenas, complexas e de volume médio a alto, especialmente quando a CNC requer múltiplas configurações. A CNC ainda pode ser melhor para protótipos, peças de baixo volume, peças torneadas simples ou recursos que exigem controle local extremamente preciso.
O MIM pode ser usado para peças industriais resistentes ao desgaste?
Sim, mas a resistência ao desgaste deve ser revisada cuidadosamente. O resultado depende do material, tratamento térmico, dureza, pressão de contato, lubrificação, material de acoplamento, condição da superfície e tipo de movimento.
Peças de sensores e magnéticas estão incluídas nas peças MIM para equipamentos industriais?
Sim. Bujões de sensores, invólucros de sondas, tampas compactas, núcleos magnéticos e peças relacionadas a atuadores podem fazer parte de aplicações em equipamentos industriais. Se for necessário desempenho magnético, alinhamento de precisão ou resistência à corrosão, a peça também deve ser revisada sob requisitos de material magnético macio, alta precisão ou resistência à corrosão.
Quais informações são necessárias para um orçamento de peça MIM industrial?
Uma solicitação de orçamento útil deve incluir um desenho 2D, arquivo CAD 3D, requisito de material, requisitos de tolerância, acabamento superficial, volume anual, ambiente de trabalho, peças de acoplamento, condições de carga ou desgaste e processo de fabricação atual.
A MIM é sempre melhor que a PM para peças industriais?
Não. A prensagem e sinterização por PM podem ser mais econômicas para formas simples, regulares e de alto volume que podem ser prensadas verticalmente. A MIM geralmente é considerada quando a peça possui geometria 3D complexa, rebaixos, paredes finas, recursos laterais ou detalhes integrados que são difíceis para a prensagem convencional por PM.
Enviar uma Peça de Equipamento Industrial para Revisão MIM
Para peças pequenas e complexas de equipamentos industriais, envie desenhos 2D, arquivos CAD 3D, requisitos de material, requisitos de tolerância, necessidades de acabamento superficial, volume anual estimado e contexto de aplicação para revisão de engenharia. A Equipe de Engenharia da XTMIM pode avaliar a adequação da MIM, risco de ferramental, distorção na sinterização, necessidades de usinagem secundária, direção do material e viabilidade de produção antes do ferramental ou produção experimental.
Normas / Referências Técnicas
Recursos de normas e associações são úteis para comunicação de materiais, compreensão do processo MIM e revisão de engenharia. Eles não substituem a revisão de desenhos específicos do projeto, a avaliação da capacidade do fornecedor ou o acordo final de material e inspeção.
- MPIF Standard 35-MIM — Materiais Padrão para Peças Moldadas por Injeção de Metal, Edição 2025 é a edição atual da MPIF para padrões comuns de materiais MIM; a MPIF declara que esta edição substitui as edições anteriores.
- Publicações técnicas da Metal Injection Molding Association (MIMA) fornecem material de referência sobre opções de processo MIM, materiais, propriedades, características de projeto, tolerâncias, aplicações e tópicos de engenharia relacionados.
- European Powder Metallurgy Association (EPMA) — Metal Injection Moulding explica o MIM como um ramo da metalurgia do pó e o distingue do processamento convencional de prensagem e sinterização.