Solicite um Orçamento de Moldagem por Injeção de Metal

Compartilhe seu desenho, requisitos de material, volume anual, necessidades de tolerância ou detalhes da aplicação. Nossa equipe de engenharia revisará seu projeto MIM e responderá com feedback técnico ou orçamento.

Projeto de Molde MIM: Linhas de Partição, Slides e Extração

Guia de Projeto MIM · Revisão de Ferramental Antes do Investimento no Molde

O projeto do molde MIM determina se uma peça metálica complexa pode ser preenchida, liberada como peça bruta (green part), desbastada (debounded), sinterizada e inspecionada sem riscos evitáveis no ferramental. Antes do investimento no molde, os engenheiros devem confirmar a direção de abertura do molde, a linha de partição, os mecanismos deslizantes (slides), insertos, pinos de núcleo, locais de ejetores, áreas de vedação (shut-off) e superfícies protegidas. Essas decisões são especialmente importantes para furos laterais, rebaixos (undercuts), furos profundos, rasgos finos, faces de vedação, áreas cosméticas e dimensões funcionais críticas. Uma característica pode ser moldável em CAD, mas ainda assim criar trincas, rebarbas (flash), distorções, marcas superficiais ou correções T1 custosas se a rota do ferramental não for revisada precocemente. Essas decisões de estrutura do molde devem ser confirmadas antes da liberação do ferramental.
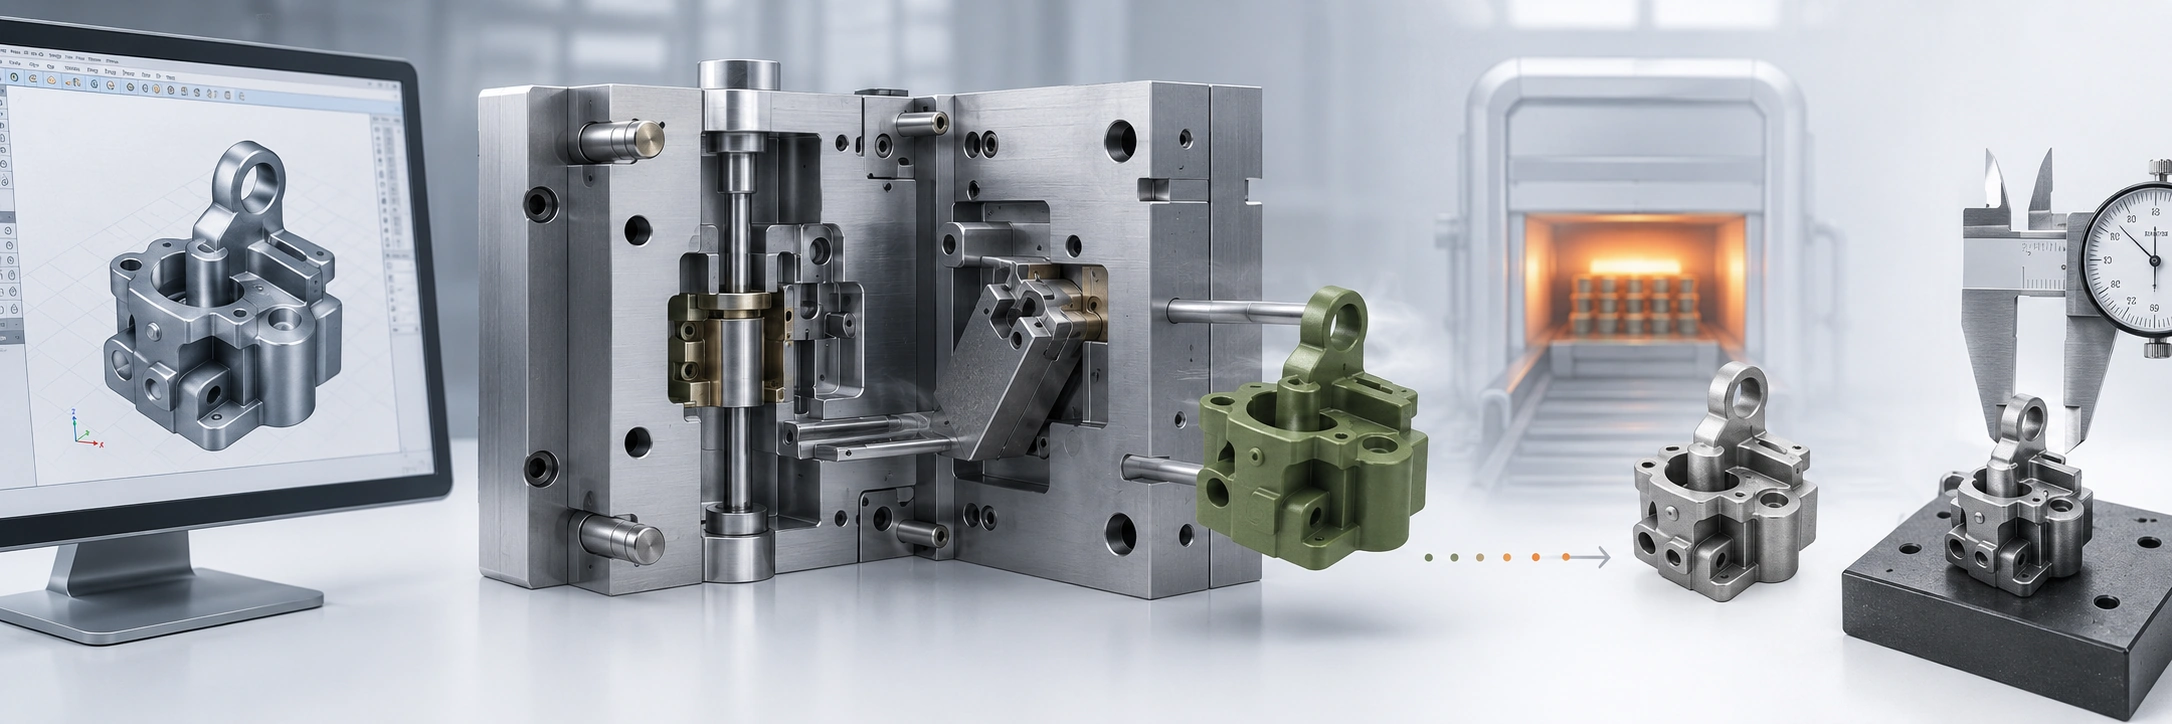
Mapa de decisão de projeto de molde MIM mostrando geometria CAD, layout do ferramental, ejeção da peça verde, retração na sinterização e risco de inspeção final.
O projeto de molde MIM conecta a geometria CAD com o layout do ferramental, manuseio da peça verde, retração na sinterização e inspeção final.
Peças mais adequadas Peças pequenas e complexas onde a moldagem pode substituir usinagem, montagem ou múltiplos componentes.
Características de alto risco Furos laterais, rebaixos, furos profundos, rasgos finos, nervuras frágeis e superfícies protegidas.
Principais decisões do molde Linha de partição, cunhos, insertos, pinos de núcleo, ejeção, vedação e layout da cavidade.
Revisão antes do ferramental Desenho 2D, CAD 3D, dimensões críticas, superfícies protegidas, material e volume anual.
Verificações de projeto relacionadas: Revise o layout do molde juntamente com a localização do ponto de injeção (gate), espessura da parede, compensação de retração e planejamento de tolerâncias sempre que esses fatores afetarem o preenchimento, a ejeção, o comportamento na sinterização ou as dimensões finais.

O que o projeto do molde MIM deve resolver antes da ferramentaria?

Antes do ferramental, o projeto de molde MIM deve confirmar quatro coisas: a peça verde pode ser liberada sem danos; superfícies críticas evitam marcas indesejadas; características laterais podem ser formadas com complexidade de ferramental aceitável; e o layout do molde suporta controle dimensional após a remoção do ligante e sinterização.

O MIM utiliza moldagem por injeção para formar um componente verde a partir de feedstock de pó metálico, mas a peça moldada ainda deve sobreviver à remoção do ligante e à sinterização. Como o visão geral do processo MPIF mostra, a remoção da peça verde é apenas o primeiro estágio. Portanto, o ferramental deve proteger a peça durante a liberação e considerar a retração posterior, distorção e inspeção final; um molde que funciona para moldagem por injeção de plástico não é automaticamente adequado para MIM.

Pergunta de Revisão Por Que É Importante O que deve ser verificado antes do ferramental
A peça consegue sair do molde? A liberação do molde afeta slides, linha de partição, ângulo de saída, extração e risco de dano à peça verde. Direção de abertura do molde, rebaixos, recursos laterais, suporte de extratores
As superfícies protegidas estão claramente marcadas? Marcas de gate, marcas de extrator e linhas de partição podem afetar a função ou aparência. Superfícies de vedação, superfícies deslizantes, superfícies cosméticas, superfícies de referência
São necessários furos laterais ou rebaixos? Estes podem exigir slides, núcleos laterais, insertos, pós-usinagem ou redesenho. Direção do recurso, profundidade do furo, tolerância, acesso para ferramental
As dimensões críticas são sensíveis à retração? O layout do ferramental e a compensação da retração influenciam o controle dimensional final. Estratégia de referência, classe de tolerância, sobremetal de usinagem, método de inspeção
A complexidade do ferramental é justificada pelo volume de produção? Slides e insertos podem reduzir operações secundárias, mas podem aumentar o custo do molde e a manutenção. Volume anual, meta de custo, alternativas de usinagem secundária

Para revisão de manufaturabilidade em nível de desenho, além do próprio molde, consulte o Guia de DFM para MIM.

Quais Características da Peça Aumentam a Complexidade do Ferramental MIM?

A geometria da peça determina se o ferramental MIM pode permanecer um molde simples de extração reta ou se necessita de movimento adicional, aço esbelto, insertos ou condições de vedação mais exigentes. A primeira revisão de projeto deve, portanto, identificar quais características do desenho criam complexidade antes de decidir qual hardware de ferramental usar. O Centro de Design MIMA observa que o MIM pode formar geometria complexa, mas uma maior liberdade de projeto também pode aumentar o custo de engenharia e de partida do ferramental.

Molde MIM simples comparado com ferramental de deslizante, inserto e pino central para furos laterais, rebaixos e recursos metálicos moldados complexos.
Furos laterais, rebaixos, furos profundos e características estreitas podem forçar o molde a se afastar de um layout simples de extração reta e devem ser revisados antes da seleção de uma rota de ferramental.
Recurso do Desenho Por que aumenta a complexidade do ferramental Decisão a tomar antes de escolher o ferramental
Furo lateral ou transversal O recurso pode não ser liberado na direção principal de abertura do molde. Confirme se a direção do furo pode ser alterada, se ele deve ser moldado ou se a usinagem pós-sinterização é aceitável.
Rebaixo interno A geometria pode prender a peça verde ou exigir um movimento de liberação não reto. Confirme se o rebaixo é crítico para a função antes de aceitar movimento adicional do molde ou esforço de redesenho.
Furo cego profundo Recursos profundos podem exigir aço de molde longo e esguio com suporte limitado. Revise a profundidade, diâmetro, tolerância do furo e se um furo passante, profundidade reduzida ou usinagem de desbaste é mais seguro.
Ranhura fina ou recurso local estreito Aço de molde estreito e áreas de fechamento apertadas podem ser frágeis ou difíceis de manter. Revise o tamanho mínimo do recurso, a resistência da borda e se o recurso deve ser alargado, encurtado ou usinado.
Superfície protegida perto de uma linha de partição ou zona de marca Restrições funcionais ou cosméticas podem limitar onde o molde pode se partir, ventilar, alimentar ou ejetar. Defina as zonas de vedação de marca, deslizamento, cosmética, datum e zonas de marca aceitáveis antes que o layout do molde seja fixado.
Referência crítica ou recurso sensível à retração A orientação da ferramenta, o comportamento de retração, a usinagem de desbaste e a referência de inspeção tornam-se interdependentes. Separe as dimensões críticas das não críticas e defina a estratégia de inspeção final antes da liberação do ferramental.

Se um recurso adiciona complexidade ao ferramental sem agregar valor funcional, simplifique-o ou reoriente-o antes que o projeto do molde seja fixado. Após a identificação dos riscos geométricos, compare o ferramental de extração reta, "slides" ou insertos e usinagem pós-sinterização como rotas de produção alternativas. Para orientação em nível de recurso, consulte furos, rasgos e rebaixos no projeto MIM.

Como o Posicionamento da Linha de Partição Afeta a Função, a Aparência e o Risco de Rebarba

Posicione a linha de partição em torno da função da peça, não da conveniência do molde. Uma linha de marca pode ser aceitável em uma superfície não crítica, mas pode interferir na vedação, deslizamento, montagem, aparência ou inspeção de datum.

Mapa de linha de partição e superfície protegida MIM mostrando marca de ponto de injeção, marcas de ejetor, superfície de vedação, superfície deslizante, superfície cosmética e área de referência.
Superfícies protegidas devem ser identificadas antes do projeto do molde para que linhas de partição, marcas de injeção e marcas de extratores não afetem a função ou a aparência.

O desalinhamento da linha de partição ou o desgaste da linha de fechamento podem criar rebarbas que posteriormente precisam ser removidas. Em peças MIM pequenas, essa operação extra pode danificar as bordas, alterar o ajuste ou afetar a inspeção, portanto, superfícies protegidas e zonas de marca aceitáveis devem ser definidas antes do ferramental.

Tipo de Superfície Por Que Deve Ser Protegida Preocupação com o Projeto do Molde
Superfície de vedação Rebarba ou linha de marcação pode afetar o desempenho da vedação. Evitar linha de partição, marcas de extratores e vestígios de injeção.
Superfície de deslizamento Marcas elevadas podem afetar o movimento ou o desgaste. Controle a linha de partição e os requisitos de polimento.
Superfície de contato O desalinhamento da superfície pode afetar a montagem. Confirme a planicidade, a localização das marcas e a estratégia de referência.
Superfície cosmética Marcas visíveis podem ser inaceitáveis. Planeje o ponto de injeção, o extrator e a linha de partição em áreas menos visíveis.
Referência de inspeção Marcas do molde podem afetar a repetibilidade da medição. Mantenha a superfície de referência estável e claramente especificada.
Superfície pós-usinada A condição moldada pode ser menos crítica se a usinagem estiver planejada. Coordenar a margem de usinagem e o layout do ferramental.

Se superfícies protegidas não forem identificadas, um canal de injeção, pino ejetor ou linha de partição tecnicamente moldáveis ainda podem ser inaceitáveis em uso. Revise a localização da marca juntamente com o projeto do gate MIM e tolerâncias MIM.

Quando São Necessários Deslizantes, Insertos e Pinos Centrais no Ferramental MIM?

Após a revisão da geometria identificar um problema de desmoldagem, suporte, desgaste ou vedação, a rota do ferramental deve ser selecionada de acordo com a função e o valor de produção do recurso. "Slides", insertos e pinos de núcleo são úteis quando criam um recurso necessário de forma confiável; eles não devem ser adicionados automaticamente apenas porque o modelo CAD original contém um furo lateral, rebaixo, cavidade profunda ou detalhe estreito.

Escolha a rota do ferramental, não apenas a geometria moldável

Compare a solução moldada com redesenho e usinagem pós-sinterização. A rota preferida é aquela que atende aos requisitos funcionais com repetibilidade, manutenção, controle de rebarbas, risco dimensional e custo total do projeto aceitáveis.

Opção de Ferramental Escolha quando Prefira Redesenho ou Operação Secundária quando Confirmar antes do ferramental
Pino de núcleo Um furo, ressalto ou cavidade pode ser formado com aço de molde adequadamente suportado. O recurso é muito profundo, esguio, sensível ao desgaste ou mais crítico do que o processo de moldagem pode manter de forma confiável. Profundidade, diâmetro, suporte, tolerância, direção de desmoldagem e manutenção de pino.
Deslizante / ação lateral Uma característica lateral crítica para a função não pode ser desmoldada na direção principal de abertura do molde e sua moldagem remove trabalho secundário significativo. A característica pode ser reorientada, simplificada ou usinada com menor risco total. Direção da gaveta, rebarba na interface, desgaste, manutenção, volume anual e necessidade de tolerância.
Insert substituível Um detalhe local, característica frágil ou área de desgaste se beneficia de aço de molde fabricado separadamente. O inserto cria linhas de marca desnecessárias, dificuldade de encaixe ou manutenção para uma característica não crítica. Ajuste do inserto, estratégia de substituição, localização da marca e desgaste esperado.
Superfície de fechamento A geometria pode ser separada com contato robusto aço a aço e risco controlado de rebarba. O fechamento seria muito afiado, frágil, inacessível ou localizado em uma superfície crítica. Ângulo de fechamento, área de contato, criticidade da característica e acesso de manutenção.
Usinagem pós-sinterização Um furo justo, característica lateral ou datum local é mais fácil de criar ou acabamento após a sinterização. A operação adicionada dominaria o custo unitário em alto volume e a moldagem estável pode eliminá-la. Margem de usinagem, estratégia de datum, volume anual, tolerância e custo total da peça entregue.

Uma ação lateral pode valer a pena quando elimina várias operações secundárias ou permite a consolidação de peças. A mesma ação lateral pode ser desnecessária quando o recurso não é crítico ou quando uma geometria mais simples proporciona um molde mais robusto. Tome a decisão com base na função, volume, tolerância, manutenção e processamento downstream, em vez de apenas na geometria CAD.

Como o Projeto de Extração Protege a Peça Verde MIM

O projeto de extração é especialmente importante na MIM porque a peça moldada ainda é uma peça verde ao sair do molde. Ela contém pó metálico e ligante, mas ainda não se tornou o componente metálico denso final. O visão geral do processo MIMA explica a sequência desde a moldagem do feedstock até a remoção do ligante e sinterização, razão pela qual o manuseio da peça verde deve ser considerado durante o projeto do ferramental.

Diagrama de risco de ejeção de peça verde MIM mostrando posicionamento do pino ejetor, suporte de parede fina, boss, nervura, risco de deformação e zonas de superfície protegida.
O projeto de extração deve proteger a peça verde MIM antes da remoção do ligante e sinterização, pois tensões localizadas podem causar trincas, distorções ou marcas visíveis.
Revise a localização dos pinos ejetores MIM como uma questão de proteção da peça verde, não apenas como uma função de desmoldagem.

Uma extração inadequada pode criar trincas, empenamento, compressão local, deformação ou marcas que permanecem visíveis após a sinterização. Paredes finas, bossas, nervuras, seções planas longas, pequenas projeções e geometria assimétrica exigem planejamento cuidadoso da extração. Na prática, o layout dos extratores deve ser revisado em conjunto com a espessura da parede, ângulo de saída, notas de superfícies protegidas e orientação de suporte na sinterização.

O layout proposto do ejetor e a direção de desmoldagem devem então ser verificados durante o processo real processo de moldagem por injeção MIM, onde o preenchimento do molde, resfriamento, abertura do molde, movimento do ejetor, liberação da peça verde e estabilidade do ciclo repetido podem ser observados em conjunto. Um projeto de molde não deve ser aprovado apenas porque a peça pode ser removida uma vez; ele deve liberar consistentemente sem trincas, distorção, aderência ou danos às superfícies protegidas.

Item de Verificação Por Que É Importante Melhor Prática
Localização da marca do extrator As marcas podem permanecer na peça final ou afetar a montagem. Mantenha as marcas dos extratores longe de superfícies de vedação, deslizamento, estéticas e de referência.
Suporte para paredes finas Seções finas podem deformar durante a extração. Use áreas de suporte mais largas ou modifique as transições locais da parede.
Disposição de boss e nervuras Transições locais de espessura podem concentrar tensão de extração. Revise o equilíbrio de paredes, raios e posição dos extratores em conjunto.
Superfície sensível a planeza A força de extração pode introduzir empenamento ou distorção. Revise o equilíbrio dos extratores e o suporte de sinterização em conjunto.
Pequenos recursos frágeis Pinos, abas, ganchos e pequenas projeções podem quebrar ou distorcer. Adicione raio, ajuste a orientação ou avalie se uma operação secundária é mais segura.

Exemplo: Marcas de Ejetor em uma Superfície de Deslizamento

Problema Um pequeno componente de travamento MIM apresentou marcas de ejetor em uma superfície de contato deslizante porque o desenho não identificou essa área como protegida.
Por que isso aconteceu A localização dos pinos ejetores foi tratada principalmente como um problema de liberação. Sem um mapa de prioridade de superfície, o layout do molde não distinguiu zonas funcionais livres de marcas de zonas de marcas aceitáveis.
Resposta de Projeto Marcar zonas de vedação, deslizamento, cosméticas, de referência e de marcas aceitáveis antes da RFQ, e então posicionar os pinos ejetores em uma superfície menos crítica com suporte adequado para a peça verde.

Como o Controle de Fechamento, Ventilação e Rebarba Afeta a Qualidade das Peças Moldadas por MIM

O controle de rebarba é um problema de projeto do molde, não apenas de rebarbação. No MIM, a rebarba pode ocorrer ao redor de linhas de fechamento, ações laterais, pinos de núcleo, furos pequenos, rasgos, superfícies de fechamento ou interfaces desgastadas do molde. Remover a rebarba após a moldagem ou sinterização pode ser possível, mas pode aumentar o custo, danificar pequenos detalhes ou alterar as condições das bordas.

As superfícies de fechamento definem onde o aço do molde contacta o aço do molde para bloquear o fluxo de feedstock. Se a área de fechamento for muito frágil, muito afiada, mal suportada ou localizada ao redor de um recurso crítico, pode criar problemas de repetibilidade. A ventilação também é importante porque o ar preso pode contribuir para disparos curtos, marcas de queima ou preenchimento incompleto, mas este tópico deve permanecer conectado ao projeto do molde, em vez de se tornar uma discussão completa de parâmetros de moldagem.

Área de Risco Causa Possível Impacto na Qualidade Ação de Revisão
Linha de partição Desalinhamento, desgaste, alta pressão local Linha de marca visível, rebarba Revisar localização da linha de partição e ajuste de fechamento.
Interface de ação lateral Incompatibilidade ou desgaste do deslizante Rebarba ao redor de furo lateral ou rebaixo Revisar direção do deslizante, área de contato e risco de manutenção.
Área do pino de núcleo Pequena folga ao redor do pino Rebarba interna no furo ou rebarba localizada Revisar suporte do pino e tolerância.
Ranhura fina Insert frágil ou fechamento deficiente Ranhura obstruída, rebarba, dano na borda Avaliar se a característica deve ser moldada ou usinada.
Área de ventilação Ventilação excessiva ou localização inadequada do respiro Rebarba, defeito superficial Revisar tamanho e posicionamento do respiro por meio de teste de molde.

Para o ângulo específico de defeito de qualidade das decisões de ferramental, revise como o projeto do molde afeta a qualidade da peça MIM. Parâmetros de injeção, condição do feedstock, remoção do ligante e sinterização devem ser investigados separadamente quando o defeito não puder ser atribuído apenas ao layout do ferramental.

Matriz de Decisão de Projeto de Molde MIM Pré-Ferramental

Use esta matriz para decidir se cada característica deve permanecer como desenhada, ser simplificada ou reorientada, exigir um mecanismo de ferramental, ser movida para usinagem pós-sinterização, ou necessitar de requisitos de tolerância e superfície mais claros antes da RFQ ou liberação do molde.

Checklist de revisão de projeto de molde MIM mostrando desenho 2D, CAD 3D, superfícies protegidas, dimensões críticas, material, volume e revisão de risco de ferramental antes do RFQ.
Uma revisão útil de projeto de molde MIM requer desenhos, arquivos CAD, notas de superfícies protegidas, prioridades de tolerância, requisitos de material e volume de produção.
Uma entrada de RFQ melhor facilita a identificação de riscos de ferramental antes do investimento no molde.
Item do Desenho Risco de Projeto do Molde O que o Fornecedor Deve Revisar Ação Possível Antes do Ferramental
Furo lateral Pode ser necessário um slide ou núcleo lateral. Direção, acesso, tolerância, suporte de parede Redirecione o furo, use um slide ou usine após a sinterização
Rebaixo interno Pode ser necessário um movimento complexo do molde. Direção de abertura, viabilidade do ferramental, impacto no custo Simplifique a geometria ou aceite a complexidade do ferramental
Furo cego profundo O pino de núcleo longo pode desviar ou desgastar. Profundidade do furo, diâmetro, tolerância, suporte Mude para furo passante, reduza a profundidade ou pós-usine
Superfície cosmética protegida Marca de porta de injeção, extrator ou linha de partição pode ser inaceitável. Zonas sem marcas e zonas de marcas aceitáveis Mover marcas para a parte traseira ou área não funcional
Dimensão de referência apertada Ferramental e retração podem afetar a dimensão final. Layout do molde, compensação de retração, referência de inspeção Ajustar tolerância, adicionar margem de usinagem ou esclarecer referência
Parede fina perto de bossa Podem ocorrer tensão de extração ou desequilíbrio de preenchimento. Transição de parede, suporte do extrator, raios Adicionar raio, ajustar parede ou reposicionar suporte do extrator
Área sensível a planeza Suporte de extração e sinterização podem interagir. Orientação do molde, superfície de apoio, método de inspeção Revisar com estratégia de suporte de sinterização
Alto volume anual Ferramental multicavidade pode ser considerado. Balanço de cavidades, repetibilidade, manutenção Comparar estratégia de cavidade única, molde família ou multicavidade

Para uma lista de verificação pré-ferramental em nível de desenho, use o lista de verificação de projeto DFM MIM.

Como a Complexidade do Molde Afeta o Custo do Ferramental e o Risco do Projeto

A complexidade do molde afeta o custo porque cada slide, insert, núcleo lateral, shut-off frágil ou recurso de precisão adicional aumenta o esforço de projeto, a dificuldade de fabricação, o risco de tentativa e a demanda de manutenção. No entanto, a complexidade do molde não é automaticamente negativa. Ela pode ser justificada quando reduz a usinagem CNC, elimina montagem, melhora a repetibilidade ou suporta produção em alto volume.

Na prática, os compradores devem avaliar a complexidade do molde juntamente com o volume anual esperado, a função da peça, as necessidades de tolerância e o custo de rotas de fabricação alternativas. Um molde simples com usinagem secundária pesada pode não ser mais barato no geral, enquanto um molde excessivamente complexo para uma peça de baixo volume ou recurso não crítico pode criar riscos desnecessários.

Direcionador de Custo Por que Aumenta o Risco ou Custo Quando Pode Ser Justificado
Slide ou ação lateral Adiciona mecanismo móvel ao molde e manutenção. Quando elimina usinagem ou montagem caras.
Insert substituível Adiciona requisitos de ajuste e manutenção. Quando um detalhe local ou área de desgaste precisa de substituição controlada.
Pino de núcleo longo Pode desviar, desgastar ou quebrar. Quando o furo é funcional e não pode ser reprojetado.
Ferramental multicavidade Requer balanceamento de cavidades e revisão inicial mais aprofundada. Quando o volume anual justifica o investimento em ferramental.
Recurso de fechamento apertado Requer ajuste preciso do molde e manutenção. Quando o recurso moldado é essencial para a função.
Alteração tardia no projeto T1 Pode exigir soldagem, recorte ou modificação significativa do ferramental. Deve ser reduzida por meio de revisão DFM antecipada.

Uma pergunta prática de compras não é simplesmente “Por que o molde é caro?” Uma pergunta melhor é “Quais escolhas de geometria estão criando o custo do ferramental e essas escolhas são necessárias para a função?” Para compromissos de custo em nível de geometria, revise Projeto MIM para custo.

Erros Comuns no Projeto de Molde Que Devem Ser Detectados Antes do Ferramental

Muitos problemas relacionados ao molde são evitáveis se o desenho for revisado antes do ferramental. Os erros a seguir são comuns porque a peça parece simples no CAD, mas se comporta de forma diferente durante a liberação do molde, ejeção da peça verde, remoção do ligante e sinterização.

Erro Comum Risco de Produção Ação Recomendada
Sem notas de superfície protegida no desenho O ponto de injeção, ejetor ou marca de linha de partição pode afetar a função. Marque as superfícies de vedação, deslizamento, cosméticas e de referência.
Furos laterais posicionados sem revisão de ferramental O deslizamento ou núcleo lateral pode aumentar o custo e o risco de rebarba. Revise se a direção, tolerância ou processo podem ser alterados.
Furos cegos profundos projetados como recursos moldados O pino do núcleo pode desviar ou quebrar. Considere furo passante, profundidade reduzida ou usinagem secundária.
Tolerância apertada aplicada a todas as dimensões O custo de ferramental e inspeção pode aumentar desnecessariamente. Separe as dimensões críticas e não críticas.
Retração tratada como um simples fator de escala As dimensões finais podem variar devido à geometria e ao comportamento de sinterização. Revise as características sensíveis à retração e o datum de inspeção.
Marcas de ejetor ignoradas até o T1 Superfícies funcionais ou cosméticas podem ser afetadas. Confirme as zonas de marca aceitáveis antes do ferramental.

Exemplo: Reorientação de um Furo Lateral para Evitar um Módulo Deslizante

Problema Um suporte MIM compacto herdou um furo lateral de um projeto usinado. No layout MIM original, esse furo exigia um módulo deslizante e introduzia uma interface de rebarba local.
Por que isso aconteceu A geometria foi transferida para MIM sem verificar previamente se a direção do furo era essencial para a função ou compatível com a direção de abertura principal do molde.
Resposta de Projeto O furo foi reorientado para a direção de abertura principal e sua tolerância foi revisada. Furos, rasgos e rebaixos similares devem ser verificados quanto à função, direção, tolerância e valor de ferramental antes que um gaveta seja aceito.

Para modos de falha DFM adicionais além do projeto do molde, consulte erros comuns de projeto MIM.

O Que Você Deve Enviar para uma Revisão de Projeto de Molde MIM?

Uma revisão útil de projeto de molde MIM requer mais do que uma imagem da peça ou dimensões básicas. O fornecedor deve entender a função da peça, superfícies críticas, prioridades de tolerância, expectativas de material, volume de produção e se o projeto ainda é flexível antes do ferramental.

Informações a Fornecer Por Que É Importante
Desenho 2D Mostra tolerâncias, datuns, notas de superfície e requisitos de inspeção.
Arquivo CAD 3D Permite revisar a direção de abertura do molde, rebaixos e movimentos do ferramental.
Dimensões críticas Ajuda a identificar características sensíveis à retração e à inspeção.
Superfícies protegidas Evita que marcas de injeção, extratores e linhas de partição sejam colocadas em áreas funcionais.
Requisito de material Afeta a escolha do feedstock, comportamento de sinterização, propriedades e adequação da aplicação.
Requisito de acabamento superficial Afeta marcas permitidas, polimento, usinagem, revestimento ou pós-processamento.
Volume anual estimado Ajuda a determinar se a complexidade do ferramental e o ferramental de múltiplas cavidades são justificados.
Contexto da aplicação Ajuda a equipe de engenharia a entender as necessidades de carga, desgaste, corrosão, montagem ou aparência.
Estágio de protótipo ou produção Determina se as alterações de projeto ainda são práticas antes do investimento no molde.

Antes do RFQ, marque estas áreas no desenho

Para tornar a revisão do projeto do molde mais precisa, identifique superfícies cosméticas protegidas, superfícies de vedação, superfícies deslizantes, superfícies de referência, dimensões críticas, furos laterais, rebaixos, fendas finas, áreas sensíveis a planicidade e zonas de marcas aceitáveis. Isso ajuda a equipe de engenharia a revisar a linha de partição, vestígio de porta, marcas de extrator, interfaces de deslizamento, dimensões sensíveis à retração e necessidades de operações secundárias antes do investimento no molde.

A revisão mais rigorosa ocorre antes da liberação do ferramental. Uma vez que o molde é construído, corrigir problemas de linha de partição, porta, extrator, deslizamento ou retração pode se tornar mais lento e caro.

Envie seu desenho para revisão de projeto de molde MIM

Se sua peça incluir furos laterais, rebaixos, furos profundos, fendas finas, áreas cosméticas protegidas, superfícies de vedação, dimensões de referência apertadas ou requisitos de produção em alto volume, envie as informações do seu projeto para uma revisão de projeto de molde e DFM antes da liberação do ferramental.

Desenho 2D e arquivo CAD 3D Dimensões críticas e prioridades de tolerância Requisitos de material e acabamento superficial Superfícies funcionais ou cosméticas protegidas Volume anual estimado e estágio do projeto Contexto da aplicação e requisitos de montagem

A XTMIM pode revisar a direção de abertura do molde, posicionamento da linha de partição, restrições de marcas de injeção e extratores, slides, insertos, pinos de núcleo, risco de shut-off, dimensões sensíveis à retração e se alguma geometria deve ser simplificada antes do investimento no molde, produção experimental ou produção em série.

Envie seu Desenho para Revisão de Projeto de Molde

Perguntas Frequentes Sobre Projeto de Molde MIM

O que é projeto de molde MIM?

O projeto de molde MIM é o processo de planejamento do ferramental que transforma um desenho de peça em um componente verde moldável. Inclui o layout da cavidade, posicionamento da linha de partição, direção de abertura do molde, slides, insertos, pinos de núcleo, extração, superfícies de fechamento, ventilação e localização da marca. No MIM, o projeto do molde também deve considerar a remoção do ligante, a retração na sinterização, as dimensões finais e os requisitos de inspeção.

Como o projeto de molde MIM difere do projeto de molde de injeção plástica?

O MIM utiliza princípios de moldagem por injeção, mas a peça moldada não é o produto final. É uma peça verde feita de pó metálico e ligante. Após a moldagem, o ligante deve ser removido e a peça deve ser sinterizada para se tornar um componente metálico denso. Isso significa que o projeto do molde deve considerar a resistência da peça verde, danos na extração, retração, comportamento de sinterização e controle dimensional final.

Por que o posicionamento da linha de partição é importante no MIM?

O posicionamento da linha de partição é importante porque pode afetar a aparência, risco de rebarba, montagem, vedação, função de deslizamento e inspeção. Uma linha de partição visível pode ser aceitável em uma superfície não crítica, mas geralmente deve ser evitada em superfícies de vedação, superfícies deslizantes, áreas cosméticas, superfícies de referência e áreas de montagem com ajuste justo.

Quando uma peça MIM precisa de slides ou ações laterais?

Ações laterais ou de "slide" são consideradas quando um furo lateral crítico para a função, rebaixo, furo cruzado ou característica similar não pode ser liberado na direção principal de abertura do molde. Elas não são automaticamente necessárias para toda característica lateral. Redesenho, reorientação, simplificação ou usinagem pós-sinterização podem ser mais práticos quando essas opções reduzem o custo do ferramental, a manutenção ou o risco de rebarbas, sem comprometer a função.

As marcas dos pinos extratores permanecem nas peças MIM finais?

Elas podem. Marcas de extrator criadas durante a remoção da peça verde podem permanecer visíveis ou afetar superfícies funcionais após a remoção do ligante e a sinterização. Se uma superfície for cosmética, de vedação, deslizante ou usada como referência de inspeção, ela deve ser marcada como protegida antes do projeto do molde.

Quais arquivos são necessários para uma revisão do projeto do molde MIM?

Uma revisão útil geralmente requer um desenho 2D, arquivo CAD 3D, requisito de material, dimensões críticas, prioridades de tolerância, notas de superfícies protegidas, requisitos de acabamento superficial, volume anual estimado e contexto de aplicação. Essas entradas ajudam o fornecedor a revisar a liberação do molde, complexidade do ferramental, extração, dimensões sensíveis à retração e viabilidade de produção.

Revisado pela Equipe de Engenharia da XTMIM

A revisão do ferramental MIM deve considerar DFM, risco do ferramental, manuseio da peça verde, efeitos da remoção do ligante e sinterização, planejamento de tolerância, inspeção e viabilidade de produção. As decisões finais de ferramental exigem revisão de desenho específica do projeto, confirmação de material, projeto da ferramenta e validação do processo.

Referências Técnicas para Revisão de Ferramental MIM

A Centro de Design MIMA cobre considerações complexas de projeto e ferramental MIM. O visão geral do processo MIM da MPIF explica a remoção da peça verde, a extração do ligante e a sinterização, enquanto A norma MPIF 35-MIM aborda especificações de material em vez de projeto de molde. O layout do molde, a tolerância alcançável e a viabilidade de produção ainda exigem revisão DFM específica do projeto.