Solicitar una cotización de Moldeo por Inyección de Metal

Comparta su dibujo, requisitos de material, volumen anual, necesidades de tolerancia o detalles de la aplicación. Nuestro equipo de ingeniería revisará su proyecto MIM y responderá con comentarios técnicos o una cotización.

Servicios de Moldeo por Inyección de Metal

XTMIM ofrece servicios de moldeo por inyección de metal para piezas OEM pequeñas y complejas. El moldeo por inyección, el desaglutinado y el sinterizado se realizan internamente en nuestras instalaciones de Dongguan. Las revisiones de planos identifican las restricciones del herramental, cualquier mecanizado o acabado requerido, y los criterios de inspección para la pieza terminada.

01 · Alcance del servicio

Nuestros Servicios de Moldeo por Inyección de Metal

Una cotización completa de MIM debe tener en cuenta tanto la pieza sinterizada como cualquier trabajo necesario para cumplir con el plano final. Revisamos las características críticas, definimos el plan de inspección de prueba e identificamos el dimensionamiento, mecanizado o tratamiento de superficie antes de finalizar el herramental. La solicitud de cotización (RFQ) establece qué operaciones realiza XTMIM y cuáles requieren socios especializados.

01

Revisión de Ingeniería y Soporte de Herramental

Durante la revisión DFM, examinamos la ubicación de los puntos de inyección y líneas de partición, características frágiles antes del sinterizado, dimensiones sensibles a la contracción y puntos de referencia de ensamblaje. Fabricantes de moldes especializados desarrollan el molde con nuestra aportación de ingeniería. Se utilizan mediciones de piezas de prueba sinterizadas para identificar dónde se necesitan correcciones en el molde.

  • Revisar geometría, puntos de referencia de ensamblaje y características críticas para la calidad
  • Acordar riesgos de moldeo y herramental con el proveedor especializado de moldes
  • Utilizar las desviaciones medidas de las muestras T0/T1 para planificar correcciones
02

Moldeo por Inyección, Desaglutinado y Sinterizado Interno

El moldeo por inyección, el manejo de piezas en verde, el desaglutinado y el sinterizado se realizan internamente. Las piezas de prueba se revisan para detectar defectos de llenado o eyección, daños durante la eliminación del aglutinante y distorsión después del sinterizado. Las dimensiones sinterizadas y la condición de la superficie, no solo la pieza en verde moldeada, determinan si el proceso está listo para su aprobación.

  • Revisar la condición de la pieza moldeada y desaglutinada antes del procesamiento en horno
  • Evaluar la forma y condición de la superficie sinterizada
  • Retroalimentar mediciones de prueba en decisiones de herramental y procesamiento
03

Servicios de Mecanizado y Acabado Secundario

Dependiendo del dibujo final, una pieza puede requerir calibrado, mecanizado CNC selectivo, rectificado, pulido, chorreado, pasivado, recubrimiento o PVD. Estas operaciones se reservan para las características que las necesitan: mecanizar superficies que puedan permanecer como sinterizadas reduciría la ventaja de costo de la forma casi neta del MIM.

  • Identificar barrenos funcionales, roscas y caras de referencia que requieren acabado
  • Proteger zonas cosméticas y permitir efectos de recubrimiento o acabado
  • Medir la pieza en su condición final especificada

El moldeo por inyección, desaglutinado y sinterizado se realizan internamente. XTMIM trabaja con proveedores especialistas en herramental y acabado cuando es necesario. El plan de proceso acordado identifica las dimensiones post-sinterizado, las características que requieren post-procesamiento y los puntos de inspección final. Vea nuestros detalles de capacidad de manufactura.

02 · Piezas y aplicaciones

Piezas MIM Personalizadas Que Fabricamos

Estas piezas del portafolio de XTMIM ilustran tres desafíos comunes de manufactura: alineación de barrenos de montaje, ajuste de bisagra y planitud de la cara de montaje. Los puntos de ingeniería a continuación explican qué verificar en un dibujo del cliente; no son resultados de inspección de los componentes fotografiados.

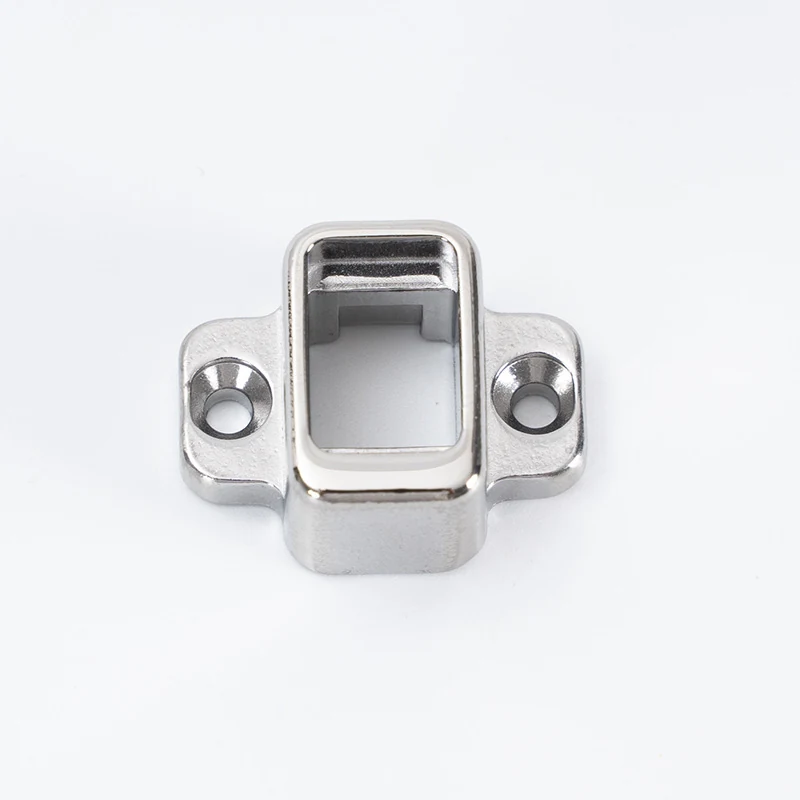
304 stainless steel compact mobile phone bracket with two fixing holes

Soporte para Teléfono de Acero Inoxidable 304

El marco abierto y los barrenos de montaje combinan varias funciones de localización en una pieza compacta. Las posiciones de los barrenos relativas al datum de ensamblaje pueden requerir control estricto, mientras que las superficies exteriores no críticas pueden permanecer como sinterizadas.

En el dibujo: Identifique la cara de localización y las tolerancias de posición del agujero. Si alguna de las características necesita acabado, confirme que una herramienta puede alcanzarla después del sinterizado.

Ver piezas de soporte MIM →
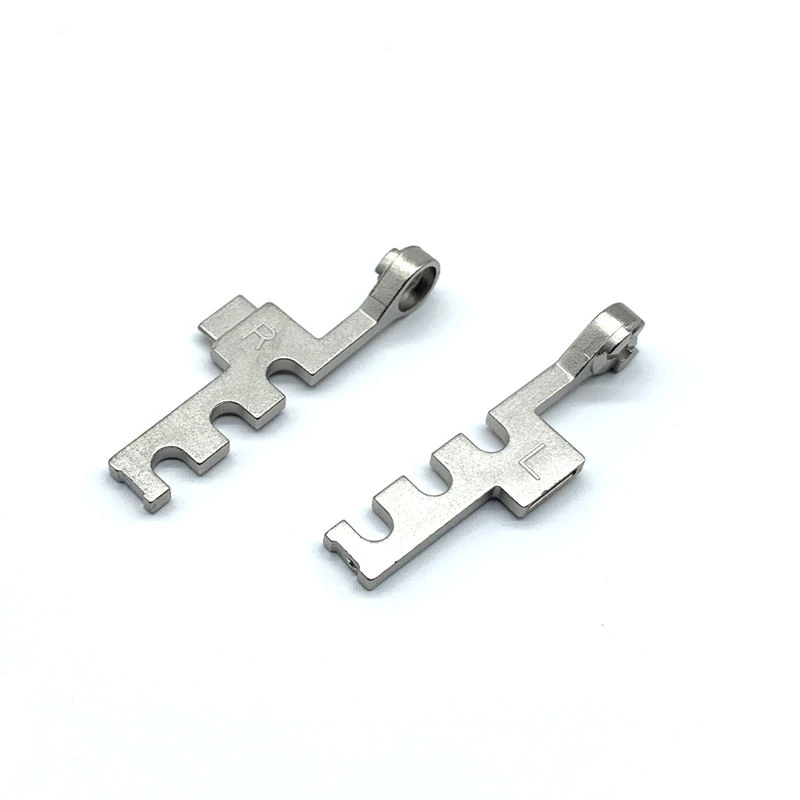
Small metal hinge components with pivot holes and shaped mounting features

Componente de Bisagra para Pantalla de Smartphone

Un taladro de pivote puede cumplir su tolerancia de diámetro pero aun así atascarse durante el ensamblaje si el sinterizado mueve su eje en relación con el datum de acoplamiento. La distribución local de la pared y la condición de las superficies de contacto también afectan el ajuste final.

En el dibujo: Especifique la posición del taladro en relación con el datum funcional y el ajuste previsto. Confirme si se requiere calibración en condición final o mecanizado selectivo del taladro.

Ver piezas de bisagra MIM →
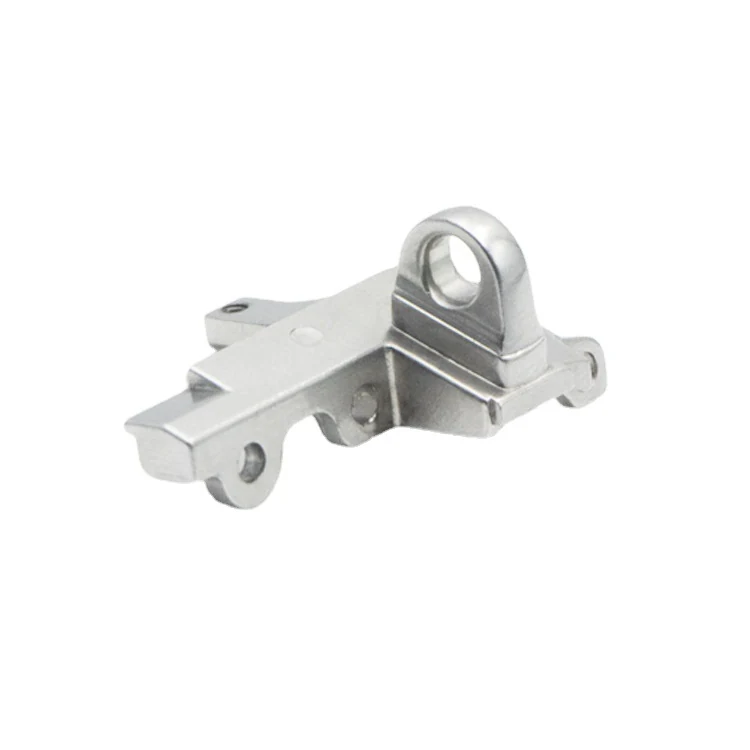
Compact laptop bracket component with mounting boss and several formed features

Soporte para laptop con características de montaje

Los bosses, brazos y escalones integran varias funciones de montaje en un solo componente. El espesor de sección desigual y el contacto con el soporte de sinterizado pueden producir contracción diferencial o distorsión en las caras de montaje.

En el dibujo: Marque el datum de ensamblaje y la planitud requerida. Una prueba puede establecer si se necesitan cambios de soporte o mecanizado selectivo para mantener ese requisito.

Explore piezas MIM compactas →

Explore formas adicionales en el portafolio de piezas MIM personalizadas. Se confirman los certificados de material, los resultados dimensionales y los requisitos de producción para cada plano y ruta de fabricación aprobada.

03 · Evidencia de fabricación

Capacidades de fabricación MIM internas

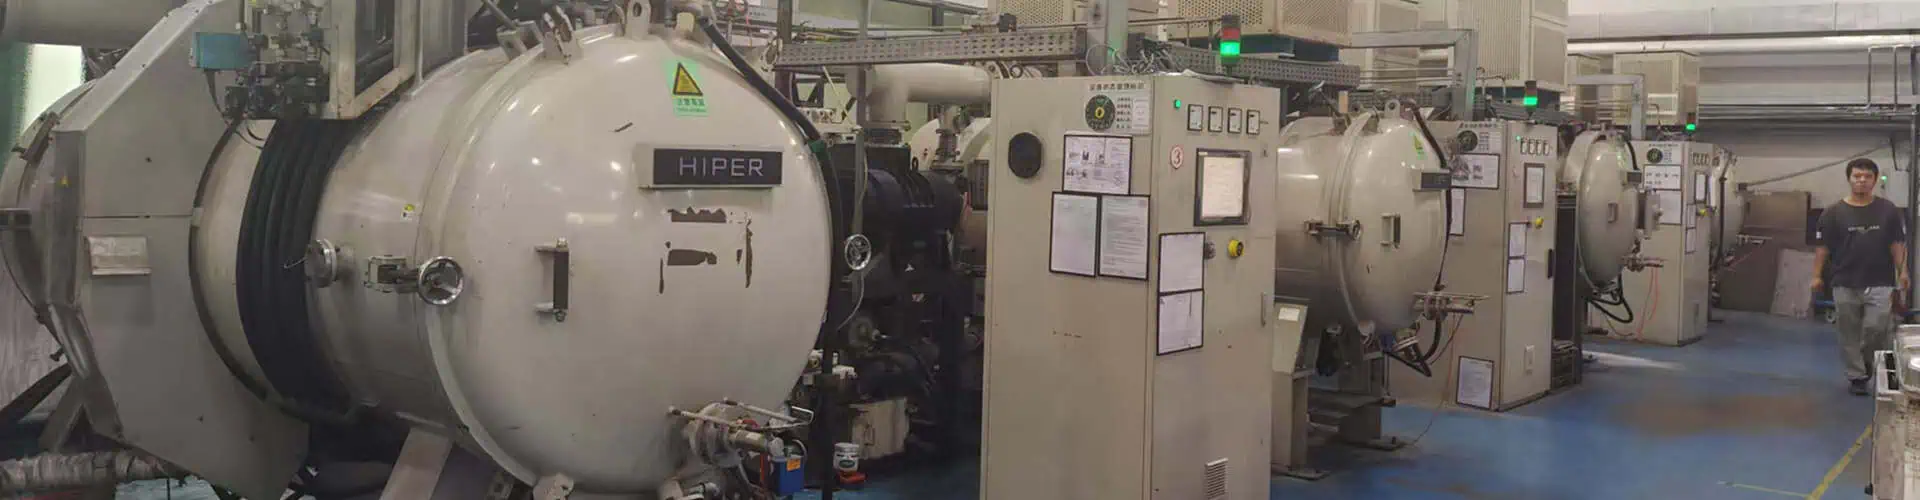
Nuestra planta en Dongguan integra el moldeo por inyección, el desaglutinado y el sinterizado con soporte para calibración e inspección dimensional. Para una aleación y geometría específicas, utilizamos mediciones de muestras sinterizadas para evaluar la ruta de horno seleccionada, el acabado requerido y los criterios de aceptación finales antes de la producción repetida.

  • Moldeo y producción de prueba: el llenado de la pieza en verde, la eyección, los defectos visibles y los resultados dimensionales se revisan a través de pruebas de sinterizado, no solo la aceptación del molde.
  • Desaglutinado y sinterizado: las rutas de horno internas incluyen arreglos de vacío y continuos; la idoneidad se confirma para el material y la pieza seleccionados, en lugar de asumirse para todas las aleaciones.
  • Procesamiento post-sinterizado: la calibración y el mecanizado selectivo se consideran solo para características que no pueden cumplir económicamente los requisitos finales tal como se sinterizan.
  • Retroalimentación de inspección: los recursos de medición CMM y óptica soportan verificaciones relacionadas con puntos de referencia y características pequeñas; se definen pruebas de material o superficie cuando lo requiere la especificación.

La ruta de fabricación propuesta identificará el proceso de horno, las operaciones internas, el acabado gestionado por socios y los puntos de inspección requeridos por el plano. También puede revisar nuestra recorrido por la fábrica, capacidad de fabricación y recursos de inspección.

Detalles clave para su plan de manufactura

  • Ruta interna de moldeo, desaglutinado y sinterizado
  • Responsabilidades del fabricante de moldes y del acabado
  • Método de inspección de muestras y criterios de aceptación
  • Controles de producción requeridos para pedidos repetidos

Las piezas de prueba sinterizadas se miden contra el plano para verificar dimensiones críticas antes de su liberación.

XTMIM factory tour overview of the production environment
Resumen del recorrido por la fábrica
04 · Adecuación del proyecto

¿Es el Moldeo por Inyección de Metal (MIM) adecuado para su pieza?

El MIM es digno de evaluación cuando la geometría es difícil o costosa de maquinar y la demanda recurrente puede justificar un herramental dedicado. La mayoría de las características deben permanecer cercanas a la forma neta; la disponibilidad de material, la distorsión durante el sinterizado y los costos de acabado aún afectan la viabilidad. El tamaño pequeño por sí solo no hace que una pieza sea adecuada para MIM.

✓ Un candidato MIM más fuerte
  • Pieza pequeña o compacta con múltiples características complejas como nervaduras, ranuras, salientes, orificios o funciones integradas.
  • Pedidos recurrentes con volumen suficiente para distribuir los costos de herramental y desarrollo.
  • Grado de material establecido y un plano que defina los requisitos críticos de ajuste y apariencia.
  • Potencial para reducir operaciones CNC extensas o consolidar un ensamblaje de múltiples piezas.
! Revise otro proceso primero
  • Cantidades muy bajas o prototipos cuyo diseño es probable que cambie repetidamente.
  • Geometría grande, simple, gruesa o altamente asimétrica con riesgo evitable de sinterizado.
  • Casi todas las superficies necesitan tolerancias de maquinado extremadamente ajustadas.
  • Una pieza estampada, maquinada, fundida o prensada puede cumplir con el plano de manera más económica.

Antes de abrir un molde MIM: confirme que el diseño sea estable, identifique qué dimensiones realmente necesitan mecanizado posterior al sinterizado y compare la inversión en herramental con la demanda recurrente de pedidos. Si estas condiciones no se alinean, el CNC u otro proceso puede ser más económico. Consulte nuestras comparaciones de procesos de fabricación.

05 · Material y acabado

Materiales MIM y Opciones de Acabado

Para piezas MIM, el grado de aleación por sí solo no define el rendimiento de la pieza terminada. El tratamiento térmico, la densidad, la exposición a la corrosión y el acabado pueden afectar la resistencia, las dimensiones y la vida útil. XTMIM evalúa principalmente rutas establecidas de acero y acero inoxidable; los grados no estándar requieren una revisión de fabricación por separado.

Materiales MIM Disponibles

Familia de materialesGrados comunes revisadosDecisión de adquisición / ingeniería
Aceros inoxidables austeníticos304, 316LExposición a la corrosión, apariencia superficial y cualquier pasivación o recubrimiento requerido.
Acero inoxidable endurecible por precipitación17-4 PHResistencia requerida y condición final del tratamiento térmico.
Aceros inoxidables martensíticos420, 440CDureza, comportamiento al desgaste, tratamiento térmico y riesgo de distorsión.
Los aceros de baja aleación4140, 4340, 4605Carga mecánica, tratamiento térmico, protección contra la corrosión y volumen de fabricación.

La disponibilidad de grados y la ruta de fabricación se confirman en la cotización; la tabla no implica que todo el feedstock se mantenga en stock. Especifique cualquier condición de tratamiento térmico requerida y el estándar de aceptación. El Referencia de materiales MIM de la Norma MPIF 35 proporciona las especificaciones industriales relevantes, mientras que su dibujo y las pruebas acordadas definen la aceptación final. Consulte nuestra biblioteca de materiales MIM.

Acabado Secundario y Requisitos Funcionales

Acabado dimensional

Planifique el acabado CNC, el dimensionamiento o la rectificación solo cuando las caras de localización, los barrenos, las roscas u otras características críticas no puedan cumplir de manera confiable con el dibujo tal como se sinteriza. Defina los puntos de referencia y el acceso de medición antes de fabricar el molde.

Preparación de superficie

El pulido, tamboreado, chorreado y la limpieza cambian la apariencia, la condición del borde y, a veces, las superficies críticas. Identifique las zonas cosméticas, los objetivos de rugosidad y las caras que no deben redondearse.

Tratamiento funcional

El tratamiento térmico, la pasivación, el recubrimiento o PVD pueden considerarse cuando son compatibles con la aleación y el uso final. Un recubrimiento en un barreno de ajuste apretado o una superficie de acoplamiento puede cambiar la holgura, por lo que especifique los límites del recubrimiento, las necesidades de enmascaramiento y la dimensión final a medir después del acabado.

Identificar las áreas cosméticas, los límites de rugosidad, el espesor del recubrimiento y las superficies sensibles al ajuste en la solicitud de cotización (RFQ) permite planificar las tolerancias de mecanizado, el enmascaramiento y la inspección final antes de la fabricación del molde.

06 · Desarrollo de programa

De la revisión de planos a la producción MIM

La finalización del molde no libera una pieza MIM para producción en volumen. Primero, las muestras sinterizadas —y las muestras terminadas cuando sea aplicable— deben verificarse contra el plano. Las mediciones de prueba pueden llevar a correcciones de herramienta, cambios de proceso o acabados adicionales antes de la aprobación de la muestra.

01Revisión de planos y viabilidad

Revisamos las dimensiones críticas para la calidad (CTQ), los datums, la aleación, el acabado y la demanda anual, luego identificamos los riesgos de diseño y la ruta de fabricación propuesta.

02Plan y desarrollo de herramental

El plan de herramental establece la disposición de cavidades, las ubicaciones de la línea de partición y de inyección, la tolerancia de contracción y el acceso de medición con el proveedor del molde.

03Moldeo de prueba y muestras sinterizadas

Las muestras sinterizadas y, cuando es necesario, las muestras terminadas se miden contra los datums del plano. El patrón de desviación guía cualquier corrección de herramienta, cambio de soporte u operación secundaria.

04Verificación y aprobación de muestras

Verificar el ajuste del ensamblaje, las dimensiones CTQ, la condición final del material y el acabado; aprobar la revisión del plano y el método de inspección antes del lanzamiento de la producción.

05Producción en volumen y control

Fabricar utilizando la ruta aprobada y los puntos de control acordados, los requisitos de muestreo, empaque y repetición de pedidos; gestionar cambios posteriores contra la línea base de aprobación.

Ejemplo — alineación de orificios de montaje: Un soporte de prueba puede cumplir sus dimensiones generales mientras que un orificio de montaje queda fuera de su tolerancia posicional con respecto a la cara de localización. Antes de aprobar la muestra, verifique el sistema de referencia (datum) y la configuración de medición, examine el patrón de desviación del sinterizado, luego evalúe la compensación de herramental, los cambios de soporte o el mecanizado selectivo. Este es un escenario de ingeniería ilustrativo, no un registro de prueba de cliente. Vea nuestro soporte para desarrollo de proyectos.

07 · Calidad y verificación

Control de Calidad y Verificación Dimensional

El plan de inspección comienza con los datums del dibujo y las dimensiones críticas para la calidad, antes de que se corte el herramental. Una característica que cambia durante el mecanizado, tratamiento térmico o recubrimiento se verifica nuevamente en la condición final especificada; pasar una inspección anterior no establece el ajuste final de ensamblaje.

Dimensiones Críticas y Control Post-Sinterizado

La compensación de la contracción del herramental aborda la reducción general esperada, pero puede surgir deformación local por distribución desigual de paredes, carga o soporte durante el sinterizado. Mida los diámetros críticos, la planitud y las posiciones relativas a los datums funcionales en muestras de prueba; luego elija la corrección del herramental, la revisión del soporte o el acabado selectivo según el patrón de desviación.

  • Definir esquema de datums, ajustes y tolerancias funcionales
  • Verificar balance de paredes, superficies de soporte y riesgo de distorsión
  • Acordar la condición final de medición después del acabado

Inspección y Consistencia de Producción

XTMIM utiliza recursos de medición CMM y óptica para verificaciones dimensionales. Las mediciones CMM pueden establecer posiciones relativas a puntos de referencia y relaciones de caras de acoplamiento; los métodos ópticos pueden ayudar a inspeccionar ranuras y perfiles pequeños donde la palpación por contacto es difícil. El plano y el plan de inspección deben identificar el método, los puntos de referencia, el tamaño de la muestra y los límites de aceptación antes de la aprobación de la muestra.

  • Verificación de primera muestra y condición final
  • Retroalimentación en proceso entre moldeo y sinterizado
  • Registros de inspección acordados y controles de repetición de pedido
Riesgo potencialControl / verificación planificadoLo que el comprador debe definir
Desplazamiento dimensional post-sinterizadoCompensación de herramental, medición de prueba, soportes y calibración selectivaCaracterísticas críticas, puntos de referencia, tolerancias del plano
Desajuste de material o tratamiento térmicoGrado confirmado, pruebas aplicables y validación de condición finalEstándar de material, dureza o requisito funcional
Acabado que afecta el ajuste o la aparienciaTolerancia de acabado e inspección final después de la operación especificadaRugosidad, recubrimiento, zonas de apariencia, exposición a la corrosión
Variación después de la aprobación de la muestraControles de fabricación definidos y puntos de control de inspección acordadosCriterios de recepción, volumen, necesidades de trazabilidad

Verificaciones de calidad ilustrativas

Cara de montaje deformada: Si un soporte asimétrico pasa la verificación de longitud total pero falla en la planitud de montaje después del sinterizado, compare sus transiciones de pared y puntos de contacto en el soporte de sinterizado. Mida la planitud contra el datum funcional en varias muestras de prueba; solo entonces decida si cambios en el soporte, un ajuste de geometría o mecanizado selectivo pueden lograr el plano. Una inspección visual de la pieza sin sinterizar no detectaría este problema de condición final.

Ajuste relacionado con el acabado: Si una característica de acoplamiento chapada se acepta antes del recubrimiento pero se vuelve demasiado ajustada después, inspeccione la acumulación del recubrimiento, el enmascaramiento y la tolerancia de tamaño final especificada. La aceptación final debe basarse en la pieza terminada donde el plano lo requiera.

Las tolerancias de la pieza sinterizada dependen del tamaño de la característica, la geometría, la aleación y las condiciones del proceso; los ajustes críticos pueden requerir un acabado selectivo. Consulte nuestros control de calidad y inspección y pruebas recursos para las verificaciones disponibles.

08 · Planificación comercial

Herramental MIM, MOQ, Precios y Tiempos de Entrega

Una cotización MIM debe separar el herramental de un solo uso del precio recurrente de la pieza y especificar si los acabados, la inspección y el empaque están incluidos. La fabricación del herramental, la aprobación de muestras de prueba y la producción repetida tienen diferentes cronogramas. Comparar ofertas contra la misma revisión de dibujo, volumen de pedido y alcance de inspección evita diferencias engañosas en el precio unitario.

Pregunta del compradorCómo se maneja el proyectoInformación útil para una cotización
¿Quién es el propietario del herramental?El herramental dedicado es propiedad del cliente y normalmente se almacena en la fábrica. El mantenimiento, las correcciones mayores y los procedimientos de transferencia deben incluirse en el acuerdo de herramental.Términos de propiedad, necesidades de almacenamiento/transferencia y pedidos repetidos planificados
¿Cuáles son los MOQ de muestra y producción?Las cantidades de prueba/muestra son separadas del primer pedido de producción y del MOQ de lotes repetidos posteriores. Confirme el requisito numérico para cada etapa en la cotización.Necesidad de muestra T0/T1, pedido inicial, tamaño del lote repetido y pronóstico anual
¿Qué se incluye en el precio unitario?Solicite una distinción detallada entre el herramental único, la producción de piezas tal como salen del sinterizado, el mecanizado selectivo, el recubrimiento, la inspección y el empaque.Material, revisión del plano, acabado, CTQ (Características Críticas de Calidad) y niveles de volumen comparables
¿Cómo se planifican los tiempos de entrega del herramental y las muestras?Solicite fechas separadas para la fabricación del herramental, las muestras sinterizadas T0, las posibles correcciones del herramental y la aprobación del cliente. Estas actividades pueden extender el cronograma de desarrollo inicial.Fecha objetivo de aprobación, requisitos de prueba y responsable de la decisión de aprobación
¿Qué se necesita para pedidos repetidos?Acuerde los requisitos de liberación de producción, el formato de inspección o informe, el empaque, el cronograma de lotes y cualquier aprobación de cambio de ingeniería antes de los reordenamientos.Pronóstico de demanda, criterios de recepción y control de revisiones

Lo que un precio unitario puede excluir: un precio más bajo tal como sale del sinterizado puede omitir el mecanizado, el tratamiento superficial, la inspección especial o el herramental. Compare el costo total con la misma condición del material, cantidad anual y requisitos de aceptación final de la pieza. Una explicación más completa está disponible en nuestro guía de costos MIM.

09 · Inicie su proyecto

Solicitar una cotización de Moldeo por Inyección de Metal

Envía tu paquete de planos y volumen anual estimado para una revisión OEM de MIM. Nuestro equipo verifica la idoneidad del proceso, identifica riesgos de geometría o tolerancia y describe el alcance de herramental, acabado e inspección necesarios para una cotización. Cualquier requisito faltante se identifica antes de que se convierta en suposiciones en el diseño de la herramienta o el precio.

Qué incluir en tu RFQ de MIM

  • Dibujo 2D y CAD 3D: PDF más STEP/STP cuando esté disponible.
  • Material: grado preferido o propiedades funcionales requeridas.
  • Volumen: pedido inicial, tamaño de lote estimado y demanda anual.
  • Dimensiones críticas: características de ajuste, puntos de referencia, GD&T e interfaces de ensamblaje.
  • Acabado: zonas cosméticas, rugosidad superficial, recubrimiento, pasivación o tratamiento térmico.
  • Requisitos del proyecto: ventana de entrega objetivo, aprobación/pruebas y cualquier nota especial.

Los dibujos en etapa temprana son bienvenidos. Si la selección de materiales, las tolerancias o los criterios de aprobación aún están abiertos, márquelos como pendientes para que la revisión de ingeniería pueda abordarlos antes de finalizar las decisiones de precio o herramental.

¿Qué sucede después de que envía su solicitud?

For a design still under development, use Drawing Review to resolve material, tolerance or process questions. If the drawing, expected order quantity and finishing requirements are defined, use Request a Quote for pricing.

  • Initial suitability and material-route review
  • Key geometry, shrinkage or tolerance concerns
  • Required secondary operations and inspection scope
  • Quotation inputs and proposed next development step

Drawings and CAD files are used for engineering review, quotation and project communication. For unreleased designs, discuss NDA arrangements before sending files.