
Los errores comunes de diseño MIM generalmente comienzan en la etapa de dibujo, pero su costo aparece más tarde en el herramental, moldeo, desaglutinado, sinterizado, inspección u operaciones secundarias. Para un ingeniero de diseño de producto, la pregunta clave no es solo si la geometría se puede moldear. La pieza también debe sobrevivir al manejo de la pieza en verde, desaglutinarse sin riesgo de aglutinante atrapado, contraerse predeciblemente durante el sinterizado, mantener dimensiones críticas y evitar mecanizado innecesario posterior al sinterizado. Un dibujo de prototipo CNC o un concepto moldeado por inyección de plástico aún pueden necesitar una revisión DFM específica para MIM porque el moldeo por inyección de metal utiliza polvo metálico fino y feedstock de aglutinante, moldeo por inyección, desaglutinado, sinterizado a alta temperatura y compensación de herramental. Antes de la liberación del molde, revise la variación del espesor de pared, características sin soporte, socavados, marcas de compuerta, líneas de partición, suposiciones de contracción, estrategia de tolerancia, confirmación de material y la integridad de la solicitud de cotización (RFQ), ya que cada uno puede afectar la viabilidad del herramental, la estabilidad del sinterizado, el control dimensional o el costo de las operaciones secundarias.
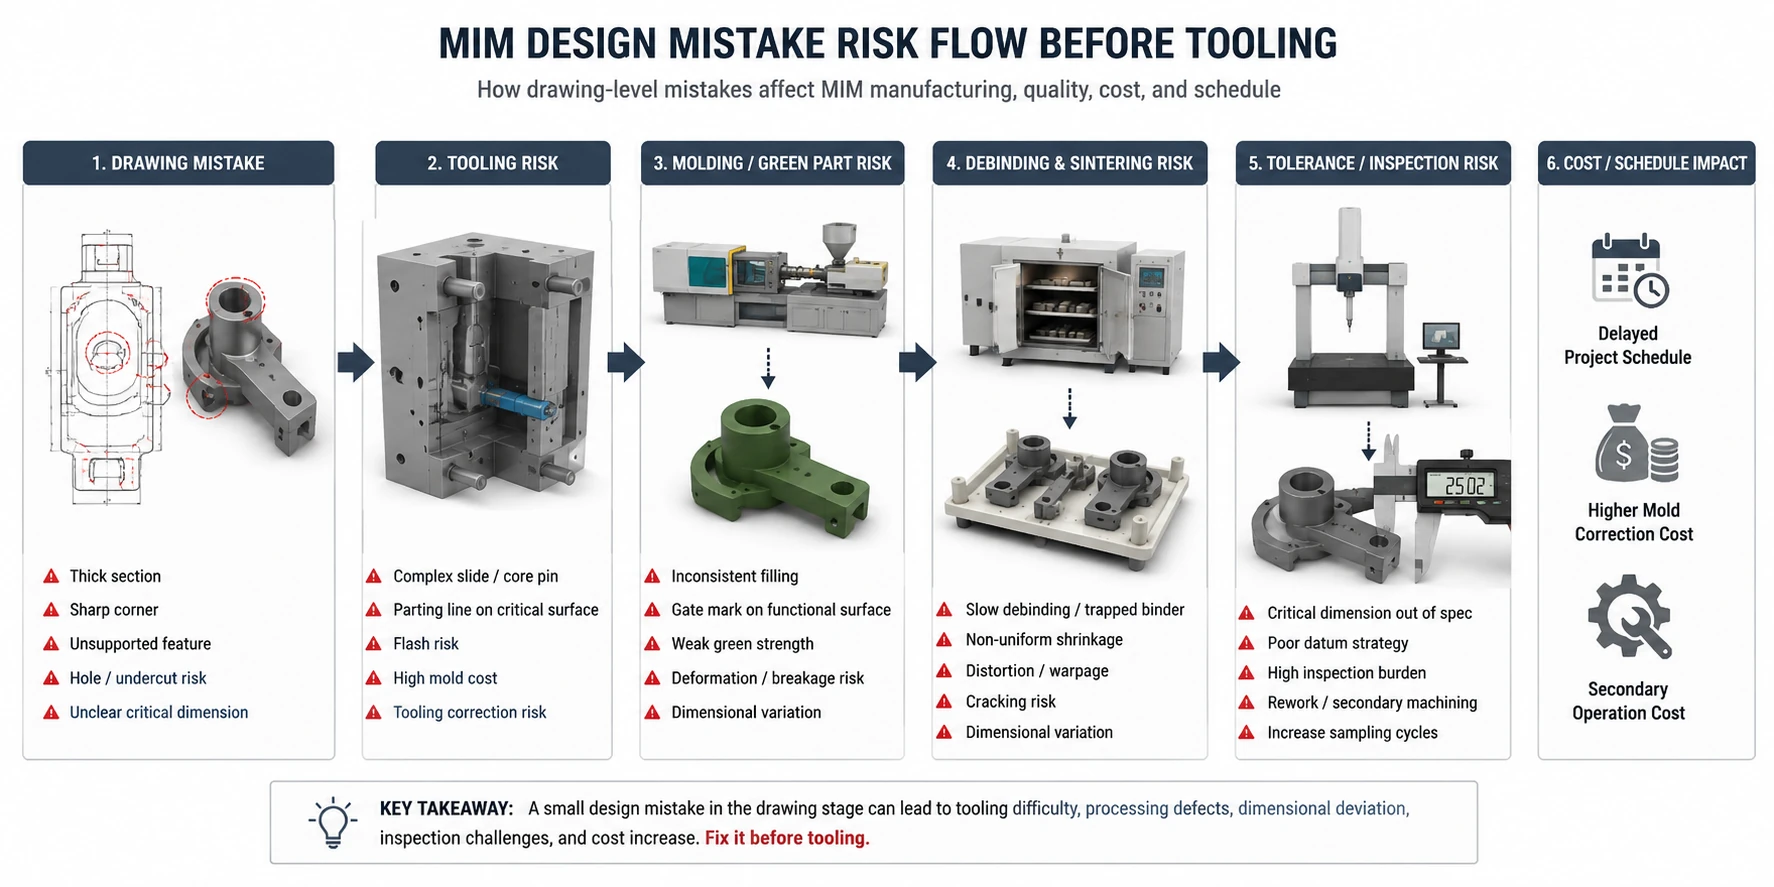
Comience con los errores de diseño MIM de mayor riesgo
Antes de la liberación del molde, priorice los errores que pueden cambiar la viabilidad del herramental, la estabilidad del sinterizado o el control de dimensiones críticas. Estos problemas suelen ser más difíciles y costosos de corregir una vez que se ha construido el molde, así que revíselos antes de centrarse en detalles de dibujo de menor riesgo.
¿Puede la pieza llenarse, liberarse, expulsarse y controlarse sin excesiva complejidad del molde?
¿Puede la pieza contraerse y reposar durante el sinterizado sin distorsión inaceptable o pérdida de planicidad?
¿Las tolerancias ajustadas se aplican solo donde son funcionalmente necesarias?
Cuando un problema se convierte en el principal riesgo del proyecto, verifique los requisitos correspondientes para espesor de pared, diseño de compuerta, diseño de molde, compensación por contracción, o tolerancias MIM antes de que se congele el diseño del molde.
Para una secuencia completa de revisión previa al herramental, siga el proceso de revisión DFM de MIM y los lista de verificación de diseño DFM para MIM.
Mapa de Prioridad de Errores: Del Error de Diseño al Riesgo de Producción
Revise estos riesgos según su impacto potencial en la producción. Comience con problemas que puedan cambiar la viabilidad del herramental, la estabilidad del sinterizado o el control de dimensiones críticas; las decisiones DFM específicas del proyecto aún deben basarse en la geometría real, el material, la tolerancia y los requisitos de la aplicación.
| Prioridad | Tipo de Error de Diseño | Principal Riesgo de Producción | Revisión antes del herramental |
|---|---|---|---|
| Alto | Socavados internos, dirección de herramental bloqueada, pasadores de núcleo sin soporte | Deslizadores complejos, rebaba, costo de molde, riesgo de liberación | Dirección de apertura del molde, línea de partición, soporte de pasador de núcleo |
| Alto | Secciones gruesas o transiciones abruptas de pared | Contracción no uniforme, distorsión, agrietamiento, marcas de hundimiento | Espesor de pared, aligeramiento, diseño de nervaduras, radio de transición |
| Alto | Sin superficie de soporte para sinterizado en tramos largos o voladizos | Alabeo, pérdida de planicidad, desviación dimensional | Superficie de contacto con el soporte, orientación, estrategia de soporte |
| Alto | Tolerancias estrechas aplicadas a todas las dimensiones | Alto costo de inspección, necesidad de maquinado, correcciones por muestreo | Dimensiones críticas, estrategia de referencia, características sinterizadas vs. maquinadas |
| Medio | Marca de compuerta ubicada en una superficie funcional o cosmética | Defecto superficial, problema de sellado, interferencia de ensamble | Ubicación de compuerta, trayectoria de flujo, mapa de superficies protegidas |
| Medio | Material, tratamiento térmico o acabado superficial confirmados tarde | Discrepancia de propiedades, cambio de costo, cambios de proceso | Grado de material, dureza, corrosión, requisito magnético o de desgaste |
| Medio | El plano de la RFQ carece de referencias, aplicación, volumen anual o notas de inspección | Cotización incompleta, revisión de manufacturabilidad poco clara | Archivos 2D/3D, dimensiones críticas, antecedentes de la aplicación |

Errores comunes en el diseño MIM y correcciones prácticas
Durante la revisión previa al herramental, evalúe cada problema de diseño recurrente por su causa, consecuencia en la producción y ruta de corrección, y luego determine si requiere un cambio de geometría, ajuste del herramental, control de proceso, planificación de inspección u operación secundaria.
Error 1: Tratar un dibujo de CNC o inyección de plástico como listo para MIM
Un error común es enviar un dibujo de prototipo CNC o un diseño de pieza moldeada por inyección de plástico directamente para cotización MIM. El diseño CNC a menudo acepta esquinas internas afiladas, bolsillos mecanizados profundos y características que asumen que el material se elimina de un bloque sólido. El moldeo por inyección de plástico también puede usar supuestos de diseño que no reflejan completamente la resistencia en verde del MIM, la ruta de desaglutinado, la contracción por sinterizado o el comportamiento del feedstock de polvo metálico.
La corrección es revisar la pieza como una pieza MIM, no solo como una forma. Verifique si la geometría se puede llenar con feedstock, liberar del molde, manipular como una pieza en verde, desaglutinar sin riesgo de aglutinante atrapado, soportar durante el sinterizado e inspeccionar contra dimensiones críticas reales. Para límites de geometría y DFM específicos de MIM, consulte principios de diseño de piezas MIM y diseño de moldeo por inyección de metal para piezas de precisión complejas.
Error 2: Diseñar secciones de pared gruesa o no uniforme
La variación del espesor de pared es una de las fuentes más comunes de riesgo en MIM. Las secciones gruesas pueden ralentizar el desaglutinado, aumentar el uso de material y crear una contracción no uniforme. Las transiciones bruscas entre áreas gruesas y delgadas también pueden crear concentración de esfuerzos, marcas de hundimiento, distorsión o riesgo de agrietamiento.
La corrección no siempre es hacer que cada área sea delgada. El objetivo real es hacer que el espesor de la pared sea más uniforme donde sea factible, usar el diseño de núcleo o nervaduras cuando sea apropiado y evitar cambios abruptos de sección. Para piezas críticas, las zonas gruesas deben revisarse junto con la ubicación de la compuerta, la ruta de desaglutinado, la orientación del sinterizado y los requisitos de tolerancia. Para límites de espesor de pared y consecuencias dimensionales, consulte el guía de diseño de espesor de pared para MIM y cómo las dimensiones de las piezas afectan la calidad final de las piezas MIM.
Error 3: Uso de transiciones abruptas, esquinas afiladas y concentradores de esfuerzos
Las esquinas internas afiladas y las transiciones abruptas de sección pueden verse aceptables en CAD, pero a menudo generan riesgo de fabricación en MIM. Durante el moldeo por inyección, el flujo puede dudar alrededor de geometrías abruptas. Durante la expulsión y manipulación de la pieza en verde, las características frágiles pueden agrietarse o deformarse. Durante el sinterizado, la concentración de esfuerzos y la contracción desigual pueden aumentar el riesgo de distorsión.
La corrección consiste en revisar los radios, la geometría de transición y la ubicación de las características antes del herramental. Las esquinas internas deben suavizarse donde la función lo permita. Las transiciones de delgado a grueso deben ser graduales. Si se requiere funcionalmente un borde afilado, debe identificarse como una característica crítica para que el proveedor decida si debe moldearse, acuñarse, maquinarse o controlarse de otra manera después del sinterizado.
Error 4: Agregar agujeros, ranuras o socavados sin revisar la dirección del herramental
MIM puede producir agujeros, ranuras, características laterales y socavados complejos, pero aún así requieren revisión de la dirección del molde. Un agujero que no pueda soportarse adecuadamente puede doblar un pasador de núcleo. Una ranura cerca de una pared delgada puede crear riesgo de llenado o expulsión. Un socavado interno puede requerir deslizadores, núcleos colapsables, maquinado después del moldeo o un cambio de diseño.
La corrección es revisar cada agujero, ranura y socavado según la dirección de apertura del molde, el soporte del pasador del núcleo, la viabilidad de la línea de partición, el área de sellado y el riesgo de rebaba. Los socavados internos no deben tratarse como “complejidad gratuita”. Pueden estar justificados por su valor funcional, pero deben revisarse antes de que se congele el diseño del molde. Para límites de dirección del herramental y soporte del núcleo, consulte Agujeros, ranuras y socavados en MIM y el diseño de molde MIM.
Error 5: Colocar compuertas, líneas de partición o marcas de expulsión en superficies críticas
Las marcas de compuerta, vestigios de línea de partición, marcas de expulsión y marcas de corredera no son solo problemas estéticos. Si se colocan en superficies de sellado, superficies de referencia, áreas de contacto deslizante, interfaces de ensamblaje o zonas cosméticas visibles, pueden afectar la función, la inspección o la aceptación del cliente.
La corrección es definir las superficies protegidas antes del herramental. Un buen dibujo de pieza MIM debe identificar caras funcionales, zonas cosméticas, superficies de referencia, contactos de ensamblaje y superficies que no pueden aceptar vestigios de compuerta o desajuste de línea de partición. El proveedor puede entonces revisar la ubicación de la compuerta, la ruta de flujo, la posición de la línea de partición, la estrategia de expulsión y las opciones de acabado secundario. Lea más sobre el diseño de compuerta MIM, diseño de molde, y riesgos de calidad en el diseño de molde en MIM.
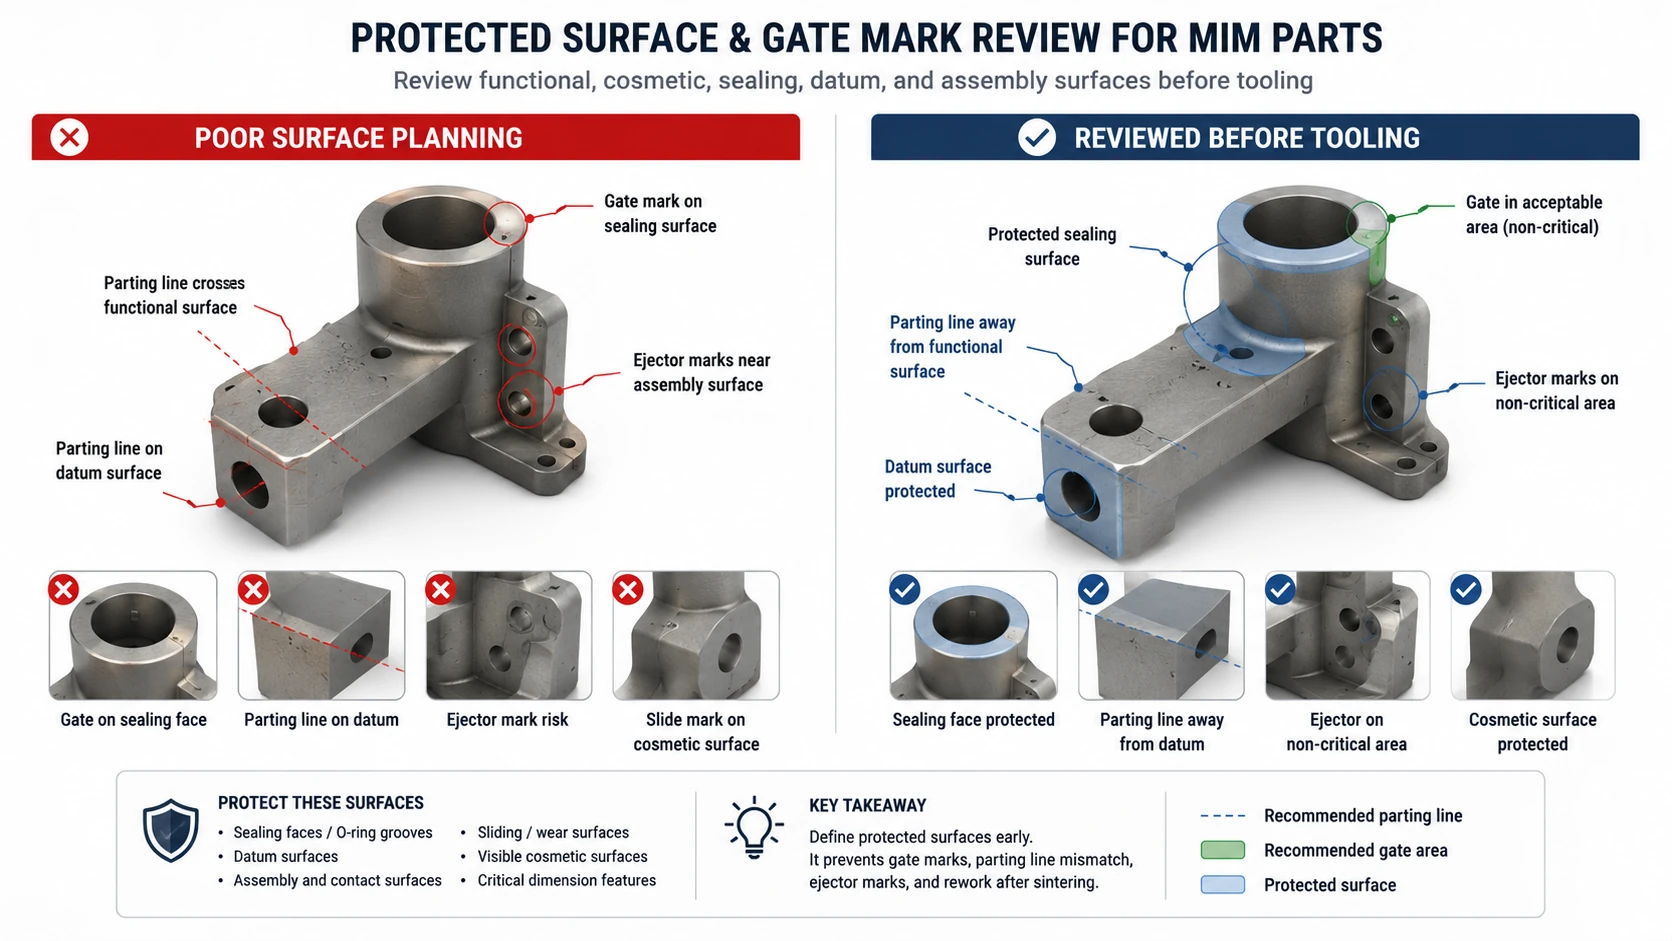
Error 6: Ignorar las superficies de soporte durante el sinterizado y las características no soportadas
Las piezas MIM se contraen durante el sinterizado, y la pieza debe soportarse de manera que proteja la forma, la planitud y las dimensiones críticas. Los vanos largos, brazos delgados, voladizos, puntos delicados y la distribución asimétrica de masa pueden distorsionarse si el diseño no proporciona áreas de soporte estables.
La corrección es revisar temprano la orientación de sinterizado de la pieza. Identifique las superficies que pueden contactar soportes o elementos de soporte sin dañar los requisitos funcionales o cosméticos. Si no existe una superficie de soporte aceptable, el diseño puede necesitar pequeños cambios de geometría, almohadillas de soporte, superficies sacrificiales o una estrategia de orientación diferente. Es por eso que el control de la distorsión del sinterizado comienza con la geometría y la planificación del soporte, no solo con la configuración del horno. Para contacto con soportes, orientación y control de distorsión, consulte soportes de sinterizado MIM y riesgos de calidad en desaglutinado y sinterizado.
Error 7: Asumir que la contracción es uniforme en cada característica
Una suposición peligrosa es tratar la contracción del MIM como un simple factor de escala que se aplica por igual a cada característica. En realidad, el control de la contracción depende del material, el feedstock, el diseño del molde, la geometría de la pieza, el espesor de pared, el soporte de sinterizado, las condiciones del horno y cómo se miden las dimensiones.
La corrección es identificar las dimensiones críticas y discutir la compensación de la contracción antes del herramental. Algunas dimensiones pueden ser estables después del sinterizado. Otras pueden necesitar ajuste del molde después de las primeras muestras. Algunas características muy críticas pueden requerir mecanizado secundario. La clave es separar las dimensiones funcionales de las no críticas en lugar de aplicar la misma expectativa de tolerancia en todas partes. Para la planificación de la contracción y la capacidad dimensional, consulte compensación de contracción MIM y tolerancias MIM.
Error 8: Aplicar tolerancias estrechas a cada dimensión
El sobretoleranciado es una de las formas más fáciles de aumentar el riesgo del proyecto MIM. Si cada dimensión se marca como crítica, el proveedor no puede separar fácilmente las características moldeadas, las características sinterizadas, las maquinadas y las de referencia de inspección. Esto puede aumentar el esfuerzo de muestreo, el costo de inspección, los ciclos de corrección del molde y las operaciones secundarias innecesarias.
La corrección es clasificar las dimensiones en grupos funcionales: críticas para la función, relacionadas con el ensamblaje, cosméticas, solo de referencia y no críticas. Las tolerancias ajustadas deben reservarse para las dimensiones que realmente afectan la función. Donde una característica debe ser más ajustada que la capacidad normal después del sinterizado, puede ser necesario revisar el mecanizado secundario, el calibrado, el acuñado o la rectificación. Para la asignación de tolerancias y la planificación de inspección, utilice el Guía de tolerancias MIM y los Lista de verificación de tolerancias y contracción del MIM.
Error 9: Confirmar material, tratamiento térmico o acabado superficial demasiado tarde
La selección del material no es un paso de decoración final. En MIM, el grado del material, el tratamiento térmico, el acabado superficial, el requisito de corrosión, el rendimiento magnético, la dureza, el comportamiento al desgaste y los requisitos de biocompatibilidad pueden afectar el comportamiento de contracción, el ciclo de sinterizado, las operaciones secundarias, la inspección y el costo.
La corrección es confirmar los requisitos de material y rendimiento antes de la solicitud de cotización o al menos antes del herramental. Si el material aún está abierto, el dibujo debe definir las condiciones de aplicación: carga, desgaste, corrosión, temperatura, respuesta magnética, superficie de contacto y expectativas cosméticas. El proveedor puede entonces revisar si un material MIM estándar es adecuado o si se debe considerar una familia de materiales alternativa. Revise la guía de materiales MIM y el artículo sobre riesgos de calidad en MIM relacionados con el material.
Error 10: Enviar planos de RFQ sin dimensiones críticas, datums o volumen anual
Un RFQ de MIM no es solo una solicitud de precio. También es una revisión de manufacturabilidad. Si el plano no identifica dimensiones críticas, datums, superficies protegidas, requisitos de material, acabado superficial, aplicación, volumen anual y expectativas de inspección, el proveedor puede cotizar con suposiciones que luego se convierten en problemas técnicos o comerciales.
La corrección es enviar tanto planos 2D como archivos CAD 3D cuando sea posible. Marque claramente las dimensiones críticas. Separe los requisitos de estado sinterizado y post-mecanizado. Identifique las superficies protegidas y las áreas de marca aceptables. Proporcione el volumen anual esperado porque la estrategia de herramental, la planificación de cavidades, la lógica de muestreo y la revisión de costos dependen de la cantidad de producción. Utilice el lista de verificación de diseño DFM para MIM, solicitar una cotización, o contacte a XTMIM para revisión de planos.
Dónde Revisar Cada Problema de Diseño MIM a Continuación
Una vez identificado un riesgo de diseño, utilice la guía correspondiente a continuación para revisar los requisitos de geometría, herramental, contracción, tolerancia o control de proceso relevantes.
| Si encontró este problema | Revisar siguiente | Por qué |
|---|---|---|
| Dibujo de CNC o inyección de plástico utilizado sin revisión específica para MIM | Diseño de Piezas MIM | Vuelva a verificar la geometría, las transiciones de pared, el manejo de la pieza en verde, el comportamiento del sinterizado y las superficies críticas como características MIM. |
| Secciones de pared gruesas o desiguales | Diseño de Espesor de Pared | Revise la uniformidad de la pared, el núcleo, las nervaduras y las transiciones graduales antes del herramental. |
| Agujeros, ranuras o socavados en conflicto con la dirección del herramental | Orificios, Ranuras y Socavados | Verifique la dirección de apertura del molde, el soporte del núcleo, las líneas de partición, los correderas y el riesgo de rebaba. |
| Marca de inyección o línea de partición en conflicto con una superficie protegida | Diseño de Compuerta | Revise la ruta de flujo, las zonas de marca aceptables, las superficies funcionales y los requisitos cosméticos. |
| Luz larga, brazo delgado o característica asimétrica sin soporte de sinterizado | Soportes de sinterizado | Revise el contacto del soporte, la orientación, las superficies de soporte y el riesgo de distorsión. |
| La contracción se está tratando como un factor de escala uniforme | Compensación por Contracción | Separar dimensiones críticas y revisar la escala del molde, las condiciones de soporte y la estrategia de corrección de muestras. |
| Se aplica una tolerancia estrecha a la mayoría o a todas las dimensiones | Tolerancias MIM | Separar dimensiones como se sinterizan, mecanizadas, de referencia y verdaderamente críticas. |
| El costo del herramental o de la operación secundaria está aumentando debido a la complejidad del diseño | Diseño para Costo | Revisar la geometría, la complejidad del molde, el mecanizado, el acabado, la inspección y el volumen anual en conjunto. |
| El dibujo todavía tiene múltiples preguntas de manufacturabilidad sin resolver | DFM para MIM | Utilizar una revisión DFM estructurada antes de la liberación del molde en lugar de resolver cada problema después del muestreo. |
Cuando un error de diseño requiere rediseño, maquinado o revisión del proceso
No todos los errores de diseño en MIM tienen la misma solución. Algunos problemas requieren rediseño CAD. Algunos pueden resolverse con la estrategia del molde. Algunos deben controlarse mediante operaciones secundarias. Algunos pueden indicar que MIM no es la mejor ruta de fabricación para la pieza.

| Situación | Acción preferida | Razón de ingeniería |
|---|---|---|
| Sección gruesa crea riesgo de desaglutinado y contracción | Rediseño, revisión de núcleo o transición de pared | La geometría es la causa raíz; el maquinado posterior no elimina el riesgo interno del proceso. |
| El orificio crítico requiere una precisión mayor que la capacidad del sinterizado | Considere maquinado secundario | El maquinado puede ser más estable que forzar toda la pieza a una tolerancia ajustada. |
| El socavado interno requiere deslizadores complejos | Rediseño o revisión de viabilidad del herramental | La complejidad adicional del herramental puede aumentar el costo, el riesgo de rebaba y el mantenimiento del molde. |
| El tramo largo sin soporte se deforma durante el sinterizado | Agregar superficie de soporte o revisar la estrategia de orientación | La distorsión por sinterizado debe controlarse mediante el diseño y la planificación de soportes. |
| Pieza grande y simple tiene baja complejidad y alto uso de material | Reconsiderar la idoneidad de MIM | PM, CNC, fundición, estampado u otra ruta pueden ser más económicos que MIM. |
| La superficie cosmética no puede aceptar marcas de compuerta o línea de partición | Revisar el plan de compuerta/línea de partición o agregar acabado | Los requisitos de superficie deben conocerse antes del diseño del molde. |
Nota sobre la idoneidad del proceso: MIM suele ser más fuerte para piezas metálicas pequeñas, complejas y de alta densidad donde la consolidación de geometría, las características finas y el volumen de producción justifican el herramental. Una pieza grande y simple con baja complejidad, alto uso de material o demanda anual muy baja puede necesitar una comparación de procesos antes de comprometerse con el herramental MIM.
Para decisiones basadas en costos, revise Diseño MIM para costo. Si la pieza puede no ser adecuada para MIM, use la lista de verificación de idoneidad para MIM antes de comprometerse con el herramental.
Lista de verificación de revisión de planos antes del herramental MIM
Antes de liberar un molde MIM, revise el plano con la siguiente lista de verificación. Esto debe hacerse antes del herramental, no después de las primeras muestras, porque una aclaración tardía puede convertirse en suposiciones del molde, corrección de muestras, desacuerdo en la inspección o costo innecesario de operaciones secundarias.

- ¿Están claramente marcadas las dimensiones críticas?
- ¿Están definidas las referencias de datum?
- ¿Están identificadas las superficies protegidas?
- ¿Están definidas las áreas aceptables para la marca de compuerta, línea de partición y marca de expulsión?
- ¿Se revisan las transiciones de espesor de pared?
- ¿Se revisan los orificios, ranuras y socavados con respecto a la dirección del molde?
- ¿Están identificadas las áreas de sinterizado sin soporte?
- ¿Están separadas las tolerancias en requisitos de sinterizado y maquinado?
- ¿Están confirmados los requisitos de material, tratamiento térmico y acabado superficial?
- ¿Se proporciona el volumen anual estimado?
- ¿Se conoce el entorno de aplicación?
- ¿Están definidos los métodos de inspección o los requisitos de aceptación para las características clave?
- ¿Se establecen las expectativas de operaciones secundarias antes de la cotización?
Utilice la lista de verificación de diseño DFM para MIM, , lista de verificación de tolerancia y contracción, o envíe su dibujo para revisión antes de la liberación del herramental.
Escenarios representativos de diseño MIM
Estos escenarios combinan condiciones comunes encontradas durante la revisión previa al herramental para mostrar cómo múltiples decisiones de diseño pueden interactuar durante el herramental, el sinterizado, el control de tolerancias y la aceptación de superficies.
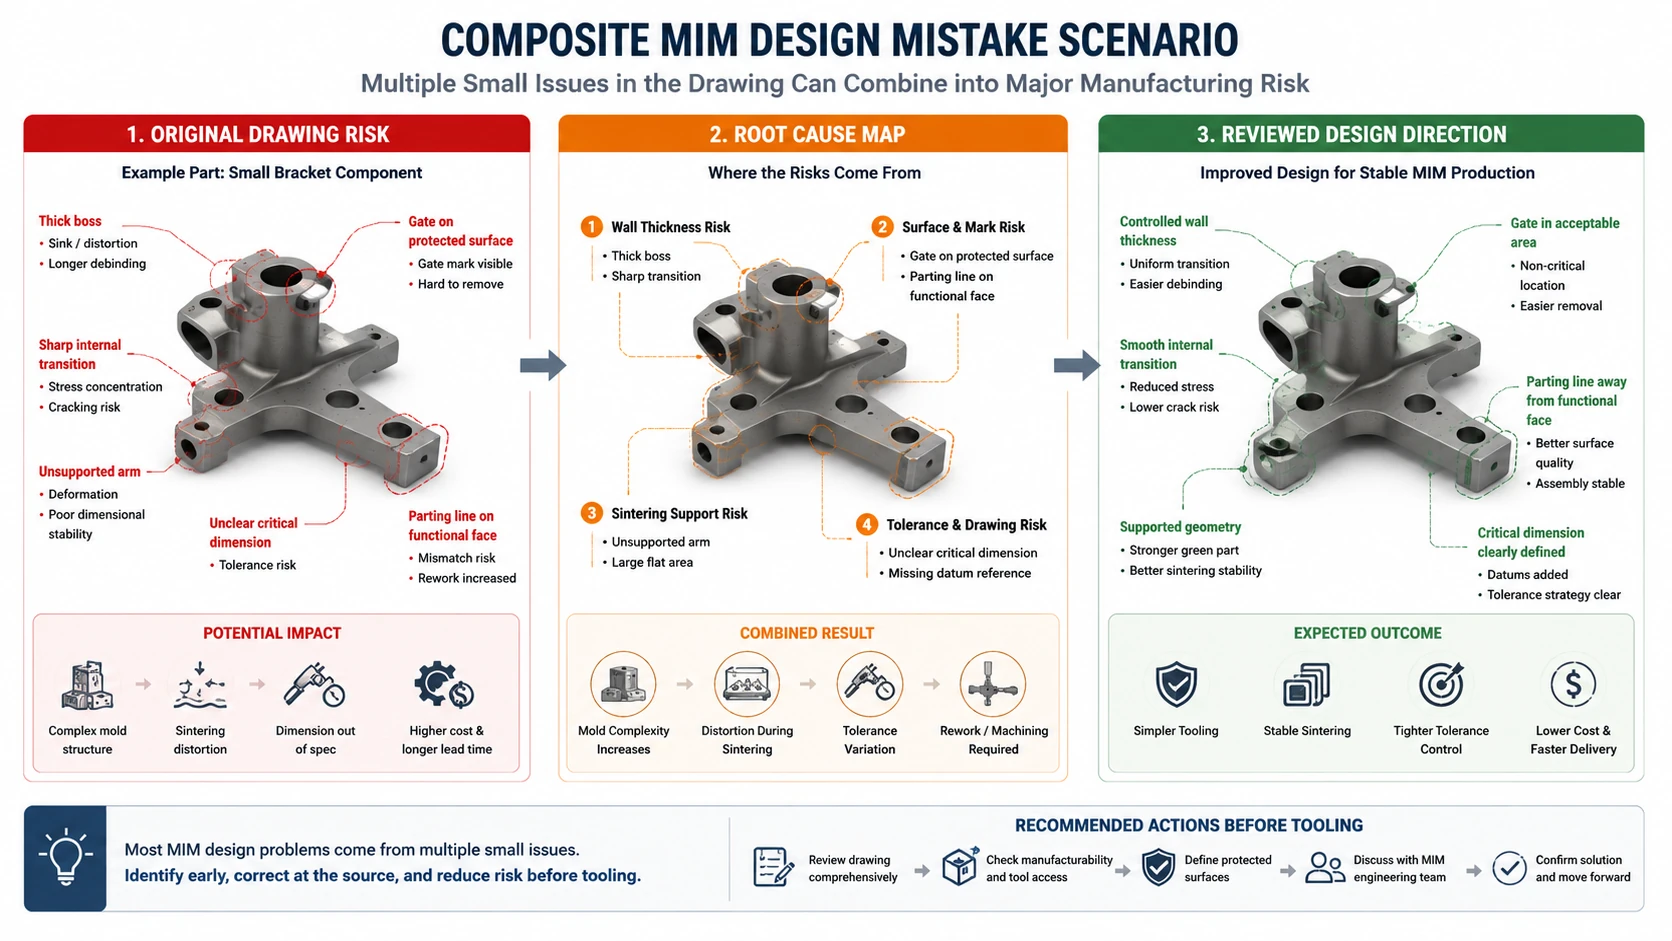
Escenario 1: Soporte pequeño con macizos gruesos y brazos sin soporte
¿Qué problema ocurrió? Se diseñó un soporte de precisión pequeño a partir de un prototipo CNC. Incluía dos macizos gruesos, brazos delgados, transiciones internas afiladas y un requisito de planicidad en un tramo sin soporte.
¿Por qué ocurrió? El dibujo original estaba optimizado para mecanizado a partir de material sólido, no para flujo de feedstock MIM, desaglutinado, contracción por sinterizado o soporte durante la cocción.
Causa subyacente: Los espesores grandes afectaron la contracción, las transiciones abruptas concentraron tensiones y los brazos delgados tenían soporte limitado durante el sinterizado. El requisito de planitud se aplicó sin revisar las superficies de contacto con los soportes.
Corrección: El diseño se revisó con transiciones de pared más uniformes, mejora en el diseño de radios, reducción de masa local y una superficie de soporte acordada. Las dimensiones críticas se separaron de las dimensiones generales.
Prevención: Revise el espesor de pared, las superficies de soporte, las dimensiones críticas y las superficies funcionales en conjunto antes del herramental.
Escenario 2: Carcasa miniatura con marca de compuerta en una superficie funcional
¿Qué problema ocurrió? Una carcasa metálica miniatura incluía una superficie de sellado, características laterales internas y una cara exterior cosmética. El concepto inicial de compuerta y línea de partición colocaba marcas visibles cerca de un área de contacto funcional.
¿Por qué ocurrió? El dibujo de la solicitud de cotización no identificaba superficies protegidas, zonas de marcas aceptables ni áreas de contacto de ensamble. El proveedor no pudo separar claramente las superficies cosméticas de las funcionales durante la revisión temprana del herramental.
Causa subyacente: La pieza era factible para MIM, pero el dibujo no le indicaba al diseñador del herramental qué superficies debían permanecer protegidas.
Corrección: El dibujo se actualizó con zonas de superficie protegida, áreas aceptables de marcas de compuerta, referencias de datum y prioridades de inspección.
Prevención: Toda solicitud de cotización de MIM debe incluir información sobre la función de la superficie, especialmente para áreas de sellado, deslizamiento, visibles, datum y de contacto de ensamble.
Preguntas frecuentes sobre errores comunes de diseño en MIM
¿Puedo usar un dibujo CNC directamente para la producción MIM?
Un dibujo CNC puede usarse como punto de partida, pero no debe tratarse como automáticamente listo para MIM. Los diseños CNC a menudo incluyen características que son fáciles de maquinar pero riesgosas o costosas de moldear, desaglutinar, sinterizar o inspeccionar. Una revisión DFM de MIM debe verificar el espesor de pared, la contracción, las superficies protegidas, la dirección del herramental, las tolerancias y las necesidades de operaciones secundarias.
¿Son siempre un error las tolerancias ajustadas en MIM?
No. Las tolerancias ajustadas no son un error cuando son funcionalmente necesarias y se revisan temprano. El error es aplicar tolerancias ajustadas a cada dimensión sin separar las características críticas de las no críticas. Algunas dimensiones pueden ser adecuadas en estado sinterizado, mientras que otras pueden requerir maquinado, calibrado, acuñado o planificación de inspección.
¿Se pueden corregir los errores de diseño de MIM después del herramental?
Algunos errores de diseño se pueden corregir después del herramental mediante ajuste del molde, ajuste del proceso o maquinado secundario, pero las correcciones después de la liberación del molde suelen ser más limitadas y más costosas que los cambios de DFM previos al herramental. Los riesgos geométricos como transiciones severas de grueso a delgado, tramos de sinterizado sin soporte, acumulaciones de tolerancias poco realistas o dirección de herramental bloqueada deben revisarse antes del herramental.
¿Qué errores de diseño de MIM aumentan más el costo del herramental?
El costo del herramental generalmente aumenta cuando la pieza requiere deslizadores complejos, pasadores de núcleo débiles o largos, líneas de partición difíciles, socavados internos, áreas de sellado apretadas o correcciones repetidas del molde después del muestreo. Una revisión previa al herramental debe verificar la dirección de apertura del molde, orificios y ranuras, superficies protegidas y dimensiones críticas antes de que se congele el diseño del molde.
¿Qué información debo enviar para una revisión de diseño de MIM?
Envíe planos 2D, archivos CAD 3D, requisitos de material, necesidades de tratamiento térmico, expectativas de acabado superficial, dimensiones críticas, superficies de referencia, superficies protegidas, requisitos de inspección, volumen anual y antecedentes de la aplicación. Estos detalles ayudan al proveedor a revisar la manufacturabilidad, la estrategia de tolerancias, el riesgo del herramental y la viabilidad de producción.
Envíe su dibujo para revisión DFM de MIM
Para piezas con paredes delgadas, secciones gruesas, socavados, orificios pequeños, superficies cosméticas, caras de sellado, tolerancias ajustadas o requisitos de material poco claros, envíe su dibujo antes del herramental para una revisión DFM de MIM.
Proporcione las siguientes entradas cuando estén disponibles:
- Dibujo 2D y archivo CAD 3D;
- grado de material o requisito de rendimiento;
- dimensiones críticas, referencias de datum y requisitos de tolerancia;
- expectativas de acabado superficial y superficies cosméticas o funcionales protegidas;
- volumen anual estimado y antecedentes de aplicación.
El equipo de ingeniería de XTMIM puede revisar si el diseño es adecuado para MIM, qué características pueden requerir rediseño, dónde puede ocurrir riesgo en el herramental, cómo se debe considerar la contracción y el soporte de sinterizado, y qué tolerancias pueden requerir maquinado secundario o inspección especial antes de la aprobación de herramental, muestreo o producción.
Normas y Referencias Técnicas
La DFM específica del proyecto debe verificarse junto con las referencias de la industria relevantes. Diseños complejos con MIM discute la ubicación de la línea de inyección, los agujeros, las ranuras, las líneas de partición, la complejidad del molde y las consideraciones de costo del herramental para componentes MIM.
Norma MPIF 35-MIM cubre las especificaciones comunes de materiales MIM, notas explicativas y definiciones. Es útil para discusiones sobre materiales y rendimiento, pero no define cada decisión específica del proyecto sobre diseño, herramental o tolerancias.
La Introducción de la EPMA al Moldeo por Inyección de Metal proporciona un contexto útil sobre los límites del proceso: MIM se adapta principalmente a piezas de formas complejas en mayores cantidades y puede no ser económico cuando el prensado y sinterizado convencionales pueden producir la pieza de manera más eficiente. Por lo tanto, la idoneidad del proceso debe confirmarse antes de comprometerse con el herramental MIM.