Solicitar una cotización de Moldeo por Inyección de Metal
Comparta su dibujo, requisitos de material, volumen anual, necesidades de tolerancia o detalles de la aplicación. Nuestro equipo de ingeniería revisará su proyecto MIM y responderá con comentarios técnicos o una cotización.
Cómo el desaglutinado y el sinterizado afectan la calidad de las piezas en MIM
Resumen rápido: En MIM, el desaglutinado y el sinterizado determinan si una pieza verde moldeada puede convertirse en un componente metálico estable. El desaglutinado debe eliminar el aglutinante sin dañar la estructura débil de la pieza marrón, mientras que el sinterizado debe densificar y contraer la pieza sin distorsión inaceptable o deriva dimensional. Para conocer los fundamentos del proceso paso a paso, consulte el proceso de desaglutinado MIM y el sinterizado MIM…
Resumen rápido: En MIM, el desaglutinado y el sinterizado determinan si una pieza verde moldeada puede convertirse en un componente metálico estable. El desaglutinado debe eliminar el aglutinante sin dañar la estructura débil de la pieza marrón, mientras que el sinterizado debe densificar y contraer la pieza sin distorsión inaceptable o deriva dimensional.
Para conocer los fundamentos del proceso paso a paso, consulte el Proceso de desaglutinado MIM y proceso de sinterizado MIM. Para la evaluación de la calidad de la pieza, los problemas clave son la estabilidad de la pieza marrón, la consistencia de la densificación, el control de la contracción, el riesgo de distorsión y la estabilidad dimensional final.
Una pieza verde que parece aceptable después del moldeo aún puede desarrollar ampollas, grietas, deformaciones, variación de densidad o deriva dimensional una vez que comienzan la eliminación del aglutinante y la densificación. La pregunta clave de ingeniería es si la geometría puede pasar por ambas etapas del horno con una estructura interna estable y una respuesta dimensional controlada. Para el marco de calidad más amplio, consulte factores que afectan la calidad de las piezas MIM.
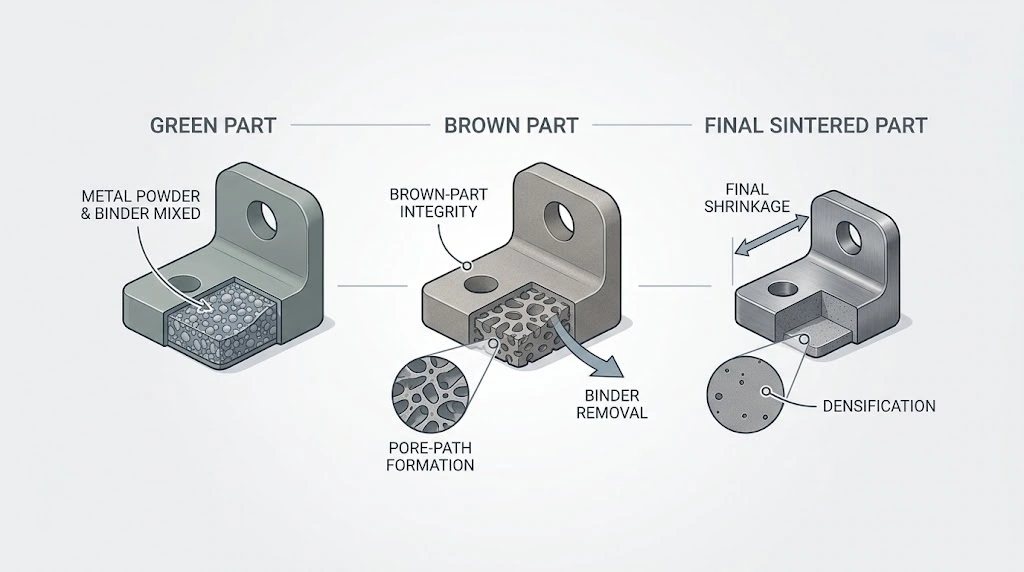
Ilustración esquemática: El desaglutinado elimina el aglutinante y prepara la red de poros interna, mientras que el sinterizado densifica la estructura y genera la contracción final y la retención de forma.
El desaglutinado prepara la pieza para una densificación estable; el sinterizado determina cómo se desarrollan la densidad, la contracción y la geometría final. Por lo tanto, el sinterizado estable comienza con un desaglutinado estable.
Por qué el desaglutinado y el sinterizado deciden la calidad de las piezas MIM
Muchos compradores OEM asumen que una vez que la pieza verde moldeada se ve correcta, el principal riesgo de manufactura ya ha pasado. En la práctica, el desaglutinado y el sinterizado a menudo deciden si la pieza alcanzará la densidad requerida, la consistencia dimensional y la estabilidad de producción. Estas etapas son donde la pieza deja de ser una forma de feedstock moldeada y comienza a convertirse en un componente metálico real.
Esto es importante porque muchos problemas comunes de calidad MIM no se originan como defectos visibles de moldeo. Emergen cuando el espesor de sección, la distribución de masa, la condición de soporte, el comportamiento de eliminación del aglutinante y la respuesta de densificación comienzan a actuar juntos bajo carga térmica. Por lo tanto, la revisión de la etapa del horno debe tratarse como una parte central de la planificación de calidad MIM, no como un detalle de proceso secundario después del moldeo.
Un error común es discutir el desaglutinado y el sinterizado solo desde la perspectiva de los parámetros del proceso. La configuración del horno es importante, pero es solo una parte de la imagen. La otra mitad es si la geometría en sí es compatible con la eliminación del aglutinante, la contracción predecible y la retención de forma estable.
Cómo el Desaglutinado Afecta la Estabilidad de la Pieza Marrón y la Calidad Posterior
El proceso de desaglutinado MIM elimina la mayor parte del sistema aglutinante mientras la pieza aún es estructuralmente débil. Debe crear una red de poros controlada para la densificación posterior sin agrietar, ampollar o debilitar la pieza marrón. Si la eliminación del aglutinante es incompleta o desigual, la pieza puede entrar en el sinterizado con inestabilidad oculta que luego aparece como variación de densidad, distorsión o deriva dimensional.
Eliminación del Aglutinante e Integridad de la Pieza Marrón
Durante el desaglutinado, la pieza verde pierde gradualmente el aglutinante que proporcionó el flujo de moldeo y el soporte de forma en la etapa inicial. A medida que se elimina el aglutinante, la pieza se vuelve más frágil y entra en la condición de pieza marrón. La forma externa puede parecer sin cambios, pero el margen estructural es mucho menor.
Por lo tanto, el espesor de sección, el diseño de transición y la concentración de masa local se vuelven críticos. Una pieza puede parecer aceptable después del moldeo y aún así volverse vulnerable una vez que se ha reducido el soporte del aglutinante. El desaglutinado debe revisarse tanto como una etapa de eliminación de aglutinante como una etapa de estabilidad estructural.
Formación de caminos de poros y estabilidad posterior
El desaglutinado crea la red de poros que soporta el transporte de gas y la posterior densificación. Cuando esa vía interna se desarrolla uniformemente, la pieza está mejor preparada para un sinterizado estable. Cuando se desarrolla de manera desigual, la respuesta de densidad y la distorsión se vuelven más difíciles de controlar.
El objetivo práctico no es simplemente eliminar el aglutinante, sino eliminarlo sin dejar la pieza marrón estructuralmente inconsistente. Por lo tanto, la estabilidad de la pieza final puede verse influenciada antes de que comience el sinterizado.
Por Qué el Desaglutinado Incompleto Crea Riesgo Aguas Abajo
Un desaglutinado incompleto significa que la pieza entra al sinterizado con inestabilidad residual relacionada con el aglutinante. Incluso si la forma moldeada pasó la inspección visual, la condición interna puede no ser lo suficientemente uniforme para una densificación controlada. El sinterizado puede entonces amplificar problemas que no eran visibles en la pieza verde.
Por qué las secciones gruesas son más sensibles durante el desaglutinado
Las secciones gruesas son más difíciles de desaglutinar uniformemente porque los caminos de eliminación del aglutinante son más largos y la respuesta local de transporte térmico y de masa está menos equilibrada. Por lo tanto, las áreas masivas o la concentración de masa pueden convertirse en características de riesgo de desaglutinado, incluso cuando se llenan con éxito durante el moldeo.
El núcleo, las transiciones de sección más suaves y una geometría más equilibrada pueden reducir este riesgo al acortar los caminos de eliminación del aglutinante y mejorar la uniformidad interna.
Cómo influye la calidad del desaglutinado en la consistencia posterior de la densidad
Un desaglutinado estable proporciona a la pieza una estructura interna más uniforme antes del sinterizado, lo que mejora la probabilidad de una densificación consistente en todo el componente y en todos los lotes de producción. Si el desaglutinado es inestable, la variación de la densidad final se vuelve más difícil de corregir posteriormente solo con los ajustes del horno.
Comparación esquemática: Las piezas con secciones gruesas y concentración de masa suelen ser más difíciles de desaglutinar uniformemente que las piezas con un espesor de sección más equilibrado.
Una pieza que se llena bien en el moldeo aún puede crear riesgo de desaglutinado cuando los caminos de eliminación del aglutinante son largos o la concentración de masa local es alta.
Esta comparación muestra por qué una pieza moldeable no es automáticamente una pieza de bajo riesgo de desaglutinado. Un espesor de pared más equilibrado acorta e iguala los caminos de eliminación del aglutinante, mientras que las secciones gruesas concentradas aumentan la posibilidad de inestabilidad interna antes del sinterizado.
Cómo el Sinterizado Afecta la Densidad, la Contracción y la Estabilidad Dimensional
El sinterizado MIM es la etapa en la que la pieza desaglutinada se densifica, se contrae y desarrolla su estructura metálica final. El objetivo de producción no es solo la densidad: la pieza debe alcanzar la condición material y dimensional requerida mientras mantiene una geometría y repetibilidad aceptables.
Densificación y Formación de la Estructura Final
A medida que la pieza se calienta bajo condiciones controladas, las partículas de metal se unen más fuertemente, la porosidad disminuye y la estructura se consolida más. Esto afecta la densidad, la estabilidad mecánica, la respuesta dimensional y la consistencia general de la pieza.
La densificación no es igualmente uniforme en todas las geometrías. Las secciones gruesas, las transiciones abruptas y la distribución de masa desequilibrada pueden responder de manera diferente a diseños más estables. Una pieza puede alcanzar una densidad promedio aceptable y aun así mostrar distorsión local o deriva dimensional.
Contracción, Retención de Forma y Respuesta Dimensional
El sinterizado impulsa la mayor parte de la contracción final en MIM. Esta contracción es necesaria, pero no es automáticamente uniforme. La pieza debe contraerse manteniendo una geometría aceptable y un comportamiento de soporte. Para una discusión más profunda del proceso, consulte Contracción durante el sinterizado MIM.
Tratar la contracción solo como un número de compensación de herramental puede pasar por alto el riesgo real. Las geometrías balanceadas generalmente se contraen de manera más predecible, mientras que las luces sin soporte, los cambios abruptos de sección y la distribución asimétrica de masa hacen que la respuesta dimensional sea más difícil de controlar.
Perfil Térmico y Respuesta de Densificación
La velocidad de calentamiento, la estrategia de mantenimiento y el control de temperatura influyen en cómo evoluciona la estructura del metal y en la uniformidad con que se densifica la pieza. El objetivo es una densificación controlada con retención geométrica aceptable y estabilidad lote a lote, no simplemente un ciclo más caliente o más largo.
Control de Atmósfera y Estabilidad del Material
La atmósfera de sinterizado influye en la estabilidad química, la condición de la superficie y la calidad estructural final. Si el control de la atmósfera no es apropiado para el sistema de materiales, la pieza puede mostrar propiedades inconsistentes o variaciones de calidad inesperadas. Por lo tanto, la densidad, la química, la uniformidad estructural y el resultado dimensional deben permanecer alineados.
Condición de Soporte, Respuesta Geométrica y Tendencia a la Distorsión
La condición del soporte es un factor importante en la estabilidad del sinterizado. Una pieza con un plano de soporte estable generalmente tiene una mejor oportunidad de retener su forma que una con contacto limitado, luces largas sin soporte o masa fuertemente asimétrica.
El soporte debe revisarse durante la DFM y la planificación del proceso en lugar de tratarse solo como una corrección de fijación después de que aparezca la deformación. Cuando el riesgo de distorsión es alto, la geometría, la orientación de apoyo, la estrategia del soporte y la planificación de dimensiones críticas deben considerarse conjuntamente.
Respuesta esquemática del sinterizado: La contracción es más predecible cuando la geometría de la pieza está equilibrada y la condición de soporte es estable durante el sinterizado.
Los problemas de contracción suelen ser problemas de geometría y soporte antes de convertirse en problemas de configuración del horno.
La comparación muestra por qué dos piezas expuestas al mismo proceso de sinterizado pueden responder de manera diferente. Las secciones balanceadas y el soporte estable ayudan a que la contracción permanezca controlada; la masa asimétrica, las transiciones abruptas y el soporte limitado aumentan el riesgo de distorsión y deriva dimensional.
Problemas de calidad comunes relacionados con el desaglutinado y el sinterizado
Muchos problemas de calidad en la etapa del horno no son aleatorios. Por lo general, reflejan una combinación de sensibilidad geométrica, comportamiento de eliminación del aglutinante, respuesta de densificación y condición de soporte. Por eso, estos defectos deben analizarse como señales de ingeniería, no como síntomas aislados.
La forma más útil de revisar estos defectos es rastrear cada síntoma visible hasta la condición de desaglutinado, sinterizado, geometría o soporte que podría haberlo producido.
Ampollas y Grietas
Las ampollas y grietas a menudo están relacionadas con una eliminación inestable del aglutinante, un desequilibrio de presión interna o una geometría que no tolera bien el desaglutinado. Estos defectos pueden aparecer temprano o volverse más evidentes a medida que continúa la exposición térmica.
Estos problemas a menudo indican que la idoneidad del desaglutinado no estaba completamente alineada con el espesor de la sección, la distribución de masa o la ventana del proceso. El defecto visible es el síntoma final; la causa raíz generalmente comienza antes en la cadena del proceso.
Hundimiento y Alabeo
El hundimiento y el alabeo generalmente están relacionados con una mala retención de forma durante las etapas del horno. Los tramos largos sin soporte, el contacto de soporte débil y la geometría asimétrica pueden aumentar la probabilidad de distorsión.
El punto importante es que la distorsión no siempre se resuelve ajustando solo el horno. En muchos casos, la geometría en sí misma está impulsando el riesgo. Es por eso que la deformación (warpage) debe tratarse como un problema de interacción diseño-proceso en lugar de solo un problema de configuración del horno. Para un contexto más profundo, revise distorsión por sinterizado en MIM.
Variación de Densidad y Desviación Dimensional
La variación de densidad y la desviación dimensional a menudo indican que la pieza no responde de manera uniforme durante el desaglutinado o el sinterizado. El problema puede provenir de una estructura desigual, un comportamiento inestable del horno o una geometría que no se contrae de manera equilibrada.
Por eso, la variación de la pieza final no debe tratarse solo como un resultado de inspección. A menudo es el resultado visible de la inestabilidad en etapas anteriores del proceso.
Revisión de Calidad por Etapa del Proceso
Cómo Conectar Defectos Visibles con la Revisión de Desaglutinado y Sinterizado
Cuando una pieza MIM muestra ampollas, grietas, deformación, variación de densidad o deriva dimensional, el problema debe rastrearse a través de la cadena de etapas del horno en lugar de tratarse solo como un fallo de inspección final. Para la revisión DFM temprana y la retroalimentación de muestreo, cada síntoma visible puede verificarse con su causa probable, puntos de confirmación y respuesta de ingeniería típica.
Problema de calidad observado
Causa probable a revisar
Qué revisar
Respuesta de ingeniería típica
Ampollas o grietas
Eliminación irregular del aglutinante, presión interna, sensibilidad en secciones gruesas o resistencia inestable de la pieza en verde.
Espesor de pared, concentración de masa, ruta de eliminación de aglutinante, ventana de desaglutinado y transiciones abruptas de sección.
Revise el balance de sección y las oportunidades de cajeado, luego valide la ruta de desaglutinado y la estabilidad de la muestra antes de la liberación de producción.
Deformación o pandeo
Condición de soporte inestable, respuesta de contracción asimétrica, superficie de contacto débil o tramo largo sin soporte.
Plano de soporte, orientación de reposo, estrategia de soporte, longitud de vano, distribución de masa y características sensibles a la distorsión.
Mejore la lógica o la orientación del soporte donde sea posible, reduzca la geometría sin soporte e identifique las dimensiones que puedan requerir control secundario.
Variación de densidad
Estructura de poro no uniforme, desaglutinado incompleto o desigual, o densificación desigual durante el sinterizado.
Uniformidad de la pieza en marrón, balance de sección, respuesta del material, perfil de sinterizado y puntos de inspección relacionados con la densidad.
Rastree la variación a través del desaglutinado y el sinterizado en lugar de cambiar solo la condición final del horno; confirme el resultado mediante muestreo e inspección representativos.
Desviación dimensional
Variación de contracción impulsada por la geometría, límites de compensación de herramental, inestabilidad del soporte o riesgo de retención de forma.
Dimensiones sensibles a la contracción, asignación de tolerancias, condición del soporte, factibilidad tal como se sinteriza y tendencia de muestra a muestra.
Reasigne tolerancias donde sea necesario, refine la compensación a partir de muestras validadas y utilice dimensionamiento o acabado secundario cuando la condición tal como se sinteriza no pueda mantener el requisito de manera confiable.
Nota de retroalimentación de inspección: Los defectos encontrados después del desaglutinado o sinterizado deben retroalimentar la revisión de geometría, la planificación de soportes, el control de contracción y la estrategia de validación. Consulte la Capacidad de inspección y pruebas MIM de XTMIM sobre cómo la inspección puede conectar la revisión de planos, la aprobación de muestras, la verificación de producción y la liberación de envío.
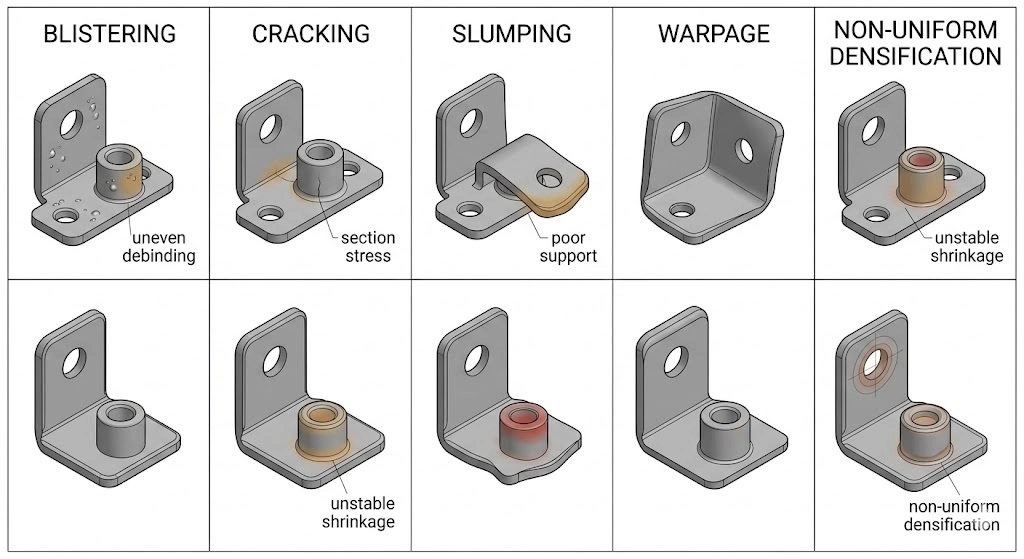
Mapa de defectos de ingeniería: Muchos defectos en la etapa del horno en MIM se pueden rastrear hasta la sensibilidad de la geometría, el comportamiento de eliminación del aglutinante, la respuesta de densificación y la condición del soporte.
La mayoría de los defectos de desaglutinado y sinterizado se pueden atribuir a una desalineación entre la geometría, el comportamiento de eliminación del aglutinante, la respuesta de contracción y la lógica de soporte.
Las ampollas, grietas, deformaciones y variaciones de densidad no deben tratarse como defectos aislados. Cada uno de ellos generalmente se puede rastrear hasta una interacción específica entre el comportamiento de desaglutinado, la respuesta de densificación, la geometría y la condición de soporte.
Por qué algunas geometrías son más sensibles durante el desaglutinado y el sinterizado
No todas las geometrías MIM conllevan el mismo riesgo en la etapa del horno. Algunos diseños son naturalmente más estables, mientras que otros son mucho más sensibles al comportamiento de eliminación del aglutinante, las fuerzas de contracción y las condiciones de soporte. Esta es una de las principales razones por las que dos piezas fabricadas con el mismo material pueden comportarse de manera muy diferente en producción.
Para la estabilidad en la etapa del horno, tres características geométricas merecen particular atención: secciones gruesas y transiciones abruptas, distribución asimétrica de la masa y superficies de soporte débiles o tramos largos sin soporte.
Secciones Gruesas y Transiciones Abruptas
Las secciones gruesas son más difíciles de desaglutinar y a menudo responden de manera menos uniforme durante el sinterizado. Las transiciones abruptas entre secciones pesadas y ligeras también pueden aumentar el estrés local y elevar la probabilidad de distorsión o inconsistencia dimensional.
En la práctica, secciones más equilibradas y transiciones más suaves a menudo mejoran no solo la manufacturabilidad, sino también la estabilidad en la etapa del horno. Por eso, la geometría debe revisarse en términos de comportamiento del proceso, no solo de definición de forma.
Distribución de Masa Asimétrica
La distribución de masa asimétrica dificulta el control del comportamiento de contracción porque diferentes áreas de la pieza no responden de manera igual bajo carga térmica. Un lado puede contraerse o asentarse de manera diferente a otro, especialmente cuando el soporte es limitado.
Esto es importante porque las suposiciones de contracción promedio no explican completamente lo que sucede en una geometría desequilibrada. La respuesta local suele ser el problema real, especialmente en piezas de precisión con sensibilidad direccional o lógica de soporte débil.
Superficies de Soporte Deficientes y Luces Largas Sin Soporte
Las piezas con puntos de contacto estrechos o tramos largos sin soporte son más propensas a pandeo, alabeo o pérdida de forma. Por lo tanto, la condición de soporte durante las etapas del horno no es un detalle menor de configuración. Es parte de la lógica de fabricabilidad de la pieza misma.
Una buena geometría de soporte a menudo puede reducir el riesgo de manera más efectiva que intentar corregir la distorsión una vez que aparece. Una condición de apoyo estable es frecuentemente una de las formas más simples y valiosas de mejorar la consistencia del sinterizado.
Una revisión DFM práctica antes del muestreo y la producción
Antes de la aprobación del prototipo o la liberación de producción, el riesgo de desaglutinado y sinterizado debe revisarse explícitamente. Esta revisión debe ir más allá de la moldeabilidad y preguntar si la pieza es verdaderamente estable a través de las etapas del horno. Ahí es donde a menudo reside la diferencia entre una pieza que se muestra con éxito una vez y una pieza que funciona consistentemente en producción en volumen. Si necesita una revisión específica del proyecto, puede enviar planos para revisión del proceso MIM.
Una sólida revisión DFM generalmente identificará si la geometría, la estrategia de soportes, la sensibilidad a la contracción, la asignación de tolerancias y la planificación de inspección están alineadas con el comportamiento real del horno. Los planos que incluyen el grado del material, las dimensiones clave, los requisitos de planitud o coaxialidad, el espesor de la sección, los requisitos de acabado superficial y las áreas funcionales críticas son más fáciles de revisar para los riesgos de calidad de desaglutinado y sinterizado.
Qué se debe revisar antes de la liberación del herramental
Antes de la liberación del herramental, el equipo debe revisar el balance de secciones, las superficies de soporte, las áreas sensibles a la contracción y las características que puedan ser vulnerables durante el desaglutinado o el sinterizado. El objetivo es reducir el riesgo de calidad antes de que se convierta en un problema de acción correctiva.
Esto es importante porque la inestabilidad en las etapas del horno es mucho más fácil de prevenir mediante el diseño y la planificación temprana que de resolver después de que el herramental y el muestreo ya están en marcha.
Qué dimensiones no deben depender únicamente de la condición de sinterizado
No todas las características críticas deben depender completamente de la estabilidad en estado sinterizado. Algunas dimensiones, especialmente las relacionadas con la planitud, la alineación o la geometría sensible a la distorsión, pueden necesitar una estrategia secundaria en lugar de depender solo del control en la etapa del horno.
Esta no es una debilidad del proceso. A menudo es la decisión de ingeniería correcta para la producción masiva estable. El objetivo no es forzar cada característica a la condición tal como sale del sinterizado, sino asignar los requisitos de calidad de una manera fabricable.
Cuándo se debe discutir la estrategia de soporte de forma temprana
La estrategia de soporte debe discutirse de forma temprana cuando la pieza tiene un área de apoyo limitada, tramos largos o una geometría que es claramente sensible a la distorsión. Esperar hasta que la pieza muestre deformación en el muestreo a menudo genera más costos y una mayor complejidad correctiva.
En la práctica, la revisión temprana del soporte es una de las formas más efectivas de reducir sorpresas en las etapas posteriores del horno.
Conclusión: El desaglutinado y el sinterizado son donde la calidad MIM se vuelve real
El desaglutinado y el sinterizado son las etapas donde una forma moldeada por MIM se convierte en un verdadero componente metálico terminado. Influyen en la densidad, la contracción, la tendencia a la distorsión, la estabilidad dimensional y la consistencia de producción de maneras que no pueden entenderse solo con el moldeo.
Por esa razón, la calidad en la etapa del horno debe revisarse como un tema central de ingeniería. Una pieza no es realmente adecuada para MIM solo porque se pueda moldear. También debe poder pasar por el desaglutinado y el sinterizado con geometría controlada, densificación estable y calidad final repetible.
Nota técnica: La capacidad de densidad final, el comportamiento de contracción, la estabilidad dimensional y la retroalimentación de defectos deben confirmarse a través de la revisión DFM específica del proyecto, el muestreo, la planificación de inspección y la validación del proceso. Para referencia de propiedades del material, los fabricantes se refieren comúnmente a fuentes de la industria como el Estándar MPIF 35-MIM, cuando sea aplicable.
Siguiente paso para la revisión de RFQ: Si su pieza incluye secciones gruesas, vanos sin soporte, requisitos de planitud, características de alineación o dimensiones sensibles a la contracción, envíe su dibujo para revisión antes del herramental o muestreo. La revisión temprana ayuda a conectar la geometría, el riesgo de desaglutinado, la respuesta de sinterizado, los puntos de inspección y la planificación de operaciones secundarias.
Guías Relacionadas
Guías Relacionadas sobre Calidad de Piezas MIM
El rendimiento del desaglutinado y sinterizado está estrechamente conectado con el diseño de la pieza, la consistencia del feedstock MIM, la calidad del moldeo y la planificación dimensional. Estas guías explican los factores previos que pueden influir en la estabilidad en la etapa del horno.
¿Una temperatura de sinterizado más alta siempre es mejor para la densidad MIM?
No necesariamente. Una temperatura más alta puede mejorar la densificación en algunos casos, pero también puede aumentar la distorsión o inestabilidad si la geometría y la ventana de proceso no están bien ajustadas. El objetivo real es una densificación estable con una retención de geometría aceptable.
¿Por qué las secciones gruesas crean más riesgo durante el desaglutinado?
Debido a que la eliminación del aglutinante suele ser menos uniforme en secciones más gruesas, lo que aumenta la probabilidad de inestabilidad antes de que la pieza llegue al sinterizado. Las zonas gruesas suelen ser más difíciles de desaglutinar de manera consistente que las secciones de pared equilibradas.
¿Se puede predecir con precisión la contracción del MIM antes de la producción?
Se puede estimar y planificar, pero el comportamiento real de producción aún depende de la geometría, las condiciones de soporte y la consistencia en las etapas del horno. En la práctica, la contracción debe validarse mediante muestreo real y revisión basada en DFM.
¿Por qué una pieza puede pasar el moldeo pero fallar en el sinterizado?
Porque el éxito en el moldeo no garantiza la estabilidad en la etapa del horno. El desaglutinado y el sinterizado pueden revelar sensibilidad oculta en la estructura, el equilibrio de secciones, el diseño de soporte o la uniformidad interna que no era evidente en la pieza en verde.
¿Cuándo debe trasladarse una dimensión crítica al acabado secundario?
Cuando la dimensión se ve fuertemente afectada por la variación de contracción, la tendencia a la distorsión o los límites de retención de forma en la condición sinterizada. Esta suele ser la estrategia correcta para una producción estable, más que una indicación de un control de proceso débil.
¿Toda pieza MIM necesita un soporte o fijación dedicada?
No. Pero las piezas con condiciones de soporte débiles, tramos largos sin soporte o geometría sensible a la distorsión a menudo necesitan una planificación de soporte temprana. La estrategia de soporte debe tratarse como parte de la revisión de manufacturabilidad, no solo como un paso correctivo después de que aparezcan defectos.
¿Qué información del dibujo ayuda a revisar los riesgos de calidad en el desaglutinado y sinterizado?
La información útil incluye el grado del material, el tamaño general, el espesor de pared, las secciones gruesas, las superficies de soporte, las dimensiones críticas, los requisitos de planitud o alineación, las expectativas de acabado superficial y cualquier característica que no se pueda corregir después del sinterizado. Estos detalles ayudan a los ingenieros a revisar las rutas de eliminación del aglutinante, las áreas sensibles a la contracción, la estrategia de soporte, los puntos de inspección y si se debe planificar el calibrado o el acabado secundario.
Acerca del autor
Equipo de Ingeniería de XTMIM
Equipo de Ingeniería de Fabricación MIM y DFM
El equipo de ingeniería de XTMIM se especializa en diseño de piezas para Moldeo por Inyección de Metal, revisión de herramental, evaluación de feedstock, viabilidad de moldeo, desaglutinado, sinterizado, control dimensional y análisis DFM orientado a la producción. Trabajamos con clientes OEM e industriales en componentes MIM de precisión, ayudándoles a evaluar la manufacturabilidad, el riesgo de contracción, los objetivos de densidad y las decisiones de proceso que afectan la calidad final de la pieza.