Teilen Sie Ihre Zeichnung, Materialanforderungen, Jahresmenge, Toleranzanforderungen oder Anwendungsdetails mit. Unser Ingenieurteam prüft Ihr MIM-Projekt und antwortet mit technischem Feedback oder einem Angebot.
Wie Entbindern und Sintern die Teilequalität beim MIM beeinflussen
Schnell zusammengefasst: Beim MIM bestimmen Entbindern und Sintern, ob ein gespritzter Grünling zu einem stabilen Metallbauteil werden kann. Das Entbindern muss das Bindersystem entfernen, ohne die schwache Struktur des Braunteils zu beschädigen, während das Sintern das Teil verdichten und schrumpfen lassen muss, ohne inakzeptable Verformungen oder Dimensionsschwankungen zu verursachen. Grundlegende Schritt-für-Schritt-Prozessinformationen finden Sie unter MIM-Entbinderungsprozess und MIM-Sintern…
Kurz gesagt: Beim MIM bestimmen Entbindern und Sintern, ob ein gespritzter Grünling zu einem stabilen Metallbauteil werden kann. Das Entbindern muss das Bindersystem entfernen, ohne die schwache Struktur des Braunteils zu beschädigen, während das Sintern das Teil verdichten und schrumpfen lassen muss, ohne inakzeptable Verformungen oder Dimensionsschwankungen zu verursachen.
Für schrittweise Prozessgrundlagen siehe MIM-Entbinderungsprozess und MIM-Sinterprozess. Für die Bewertung der Teilequalität sind die Schlüsselfaktoren die Stabilität des Braunteils, die Konsistenz der Verdichtung, die Schwindungsregelung, das Verformungsrisiko und die endgültige Dimensionsstabilität.
Ein Grünling, der nach dem Spritzgießen akzeptabel aussieht, kann dennoch Blasenbildung, Rissbildung, Verzug, Dichteschwankungen oder Dimensionsschwankungen entwickeln, sobald die Binderentfernung und Verdichtung beginnen. Die entscheidende technische Frage ist, ob die Geometrie beide Ofenstufen mit einer stabilen internen Struktur und einer kontrollierten Dimensionsantwort durchlaufen kann. Für den breiteren Qualitätsrahmen siehe Faktoren, die die MIM-Teilequalität beeinflussen.
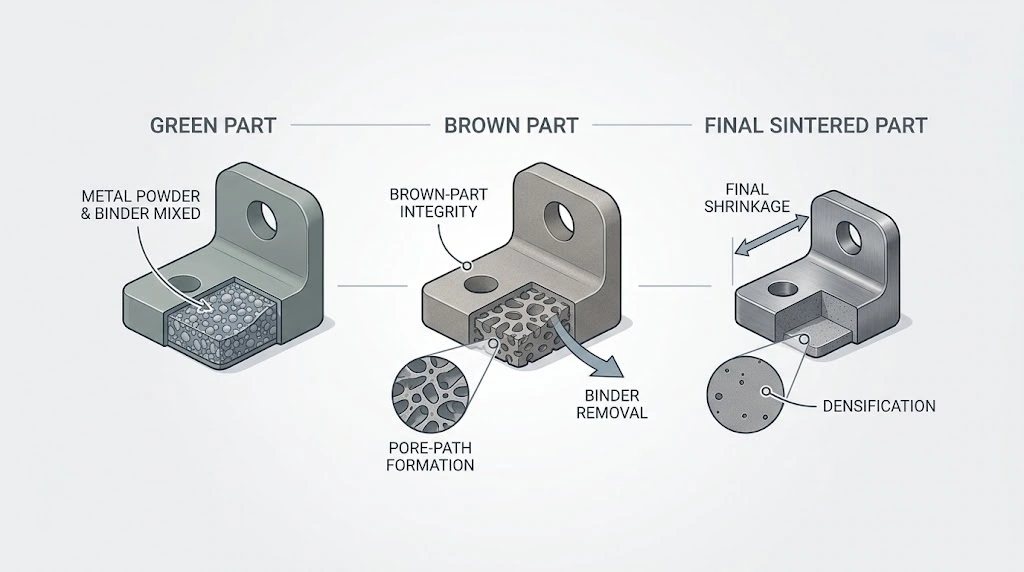
Schematische Darstellung: Entbindern entfernt Binder und bereitet das interne Porennetz vor, während Sintern die Struktur verdichtet und die endgültige Schwindung und Formstabilität bewirkt.
Das Entbindern bereitet das Teil auf eine stabile Verdichtung vor; das Sintern bestimmt, wie sich Dichte, Schwindung und Endgeometrie entwickeln. Stabiles Sintern beginnt daher mit stabilem Entbindern.
Warum Entbindern und Sintern über die MIM-Teilequalität entscheiden
Viele OEM-Einkäufer gehen davon aus, dass das Hauptfertigungsrisiko bereits hinter ihnen liegt, sobald das gespritzte Grünteil korrekt aussieht. In der Praxis entscheiden Entbindern und Sintern oft darüber, ob das Teil die erforderliche Dichte, Maßhaltigkeit und Produktionsstabilität erreicht. In diesen Phasen hört das Teil auf, eine gespritzte Feedstock-Form zu sein, und beginnt, eine echte Metallkomponente zu werden.
Dies ist wichtig, da viele gängige MIM-Qualitätsprobleme nicht als sichtbare Formfehler entstehen. Sie treten auf, wenn Wandstärke, Massenverteilung, Stützbedingungen, Verhalten bei der Binderentfernung und Verdichtungsreaktion unter thermischer Belastung zusammenwirken. Die Überprüfung der Ofenphase sollte daher als Kernbestandteil der MIM-Qualitätsplanung behandelt werden, nicht als sekundäres Prozessdetail nach dem Spritzgießen.
Ein häufiger Fehler ist, das Entbindern und Sintern nur aus der Perspektive der Prozessparameter zu betrachten. Ofeneinstellungen sind wichtig, aber sie sind nur ein Teil des Bildes. Die andere Hälfte ist, ob die Geometrie selbst mit der Binderentfernung, der vorhersagbaren Schwindung und der stabilen Formbeständigkeit kompatibel ist.
Wie die Entbinderung die Stabilität des Braunteils und die nachgelagerte Qualität beeinflusst
Der MIM-Entbinderungsprozess entfernt den Großteil des Bindersystems, während das Teil noch strukturell schwach ist. Er muss ein kontrolliertes Porennetz für die spätere Verdichtung schaffen, ohne Rissbildung, Blasenbildung oder Schwächung des Braunteils. Wenn die Binderentfernung unvollständig oder ungleichmäßig erfolgt, kann das Teil mit versteckter Instabilität in den Sinterprozess eintreten, die sich später als Dichteschwankungen, Verformungen oder Dimensionsschwankungen äußert.
Binderentfernung und Integrität des Braunlings
Während des Entbinderns verliert der Grünling allmählich das Bindemittel, das für den Spritzgießfluss und die frühe Formunterstützung sorgte. Mit der Entfernung des Bindemittels wird das Teil zerbrechlicher und geht in den Zustand des Braunteils über. Die äußere Form mag unverändert aussehen, aber die strukturelle Reserve ist viel geringer.
Die Wandstärke, das Übergangsdesign und die lokale Massenkonzentration werden daher kritisch. Ein Teil kann nach dem Spritzgießen akzeptabel aussehen und dennoch anfällig werden, sobald die Binderunterstützung reduziert wurde. Das Entbindern sollte sowohl als Binderentfernungsschritt als auch als Schritt zur strukturellen Stabilität betrachtet werden.
Porenwegbildung und nachfolgende Stabilität
Das Entbindern schafft das Porennetzwerk, das den Gastransport und die spätere Verdichtung unterstützt. Wenn dieser interne Weg gleichmäßig entwickelt wird, ist das Teil besser auf stabiles Sintern vorbereitet. Wenn er sich ungleichmäßig entwickelt, werden die Dichtungsreaktion und die Verformung schwerer zu kontrollieren.
Das praktische Ziel ist nicht nur die Entfernung des Binders, sondern dessen Entfernung, ohne den braunen Teil strukturell inkonsistent zu hinterlassen. Die Stabilität des Endteils kann daher bereits vor dem Sintern beeinflusst werden.
Warum unvollständiges Entbindern ein nachgelagertes Risiko darstellt
Unvollständige Entbinderung bedeutet, dass das Teil mit verbleibender binderbedingter Instabilität in den Sinterprozess eingeht. Selbst wenn die gespritzte Form die Sichtprüfung bestanden hat, ist der innere Zustand möglicherweise nicht gleichmäßig genug für eine kontrollierte Verdichtung. Das Sintern kann dann Probleme verstärken, die im grünen Teil nicht sichtbar waren.
Warum dicke Querschnitte beim Entbindern empfindlicher sind
Dicke Abschnitte sind schwieriger gleichmäßig zu entbindern, da die Binderentfernungspfade länger sind und die lokale thermische und massetransportbedingte Reaktion weniger ausgewogen ist. Klotzige Bereiche oder konzentrierte Masse können daher Entbinderungsrisikomerkmale darstellen, selbst wenn sie beim Spritzgießen erfolgreich gefüllt werden.
Kernbildung, glattere Übergänge zwischen den Abschnitten und eine ausgewogenere Geometrie können dieses Risiko verringern, indem sie die Binderentfernungspfade verkürzen und die innere Gleichmäßigkeit verbessern.
Wie die Entbinderungsqualität die spätere Dichtekonsistenz beeinflusst
Eine stabile Entbinderung verleiht dem Teil vor dem Sintern eine gleichmäßigere innere Struktur, was die Wahrscheinlichkeit einer konsistenten Verdichtung über die gesamte Komponente und über Produktionschargen hinweg verbessert. Wenn die Entbinderung instabil ist, wird die Schwankung der Enddichte später durch Ofeneinstellungen allein schwieriger zu korrigieren.
Schematischer Vergleich: Teile mit dicken Abschnitten und Massenkonzentrationen sind in der Regel schwieriger gleichmäßig zu entbindern als Teile mit ausgewogenerer Wandstärke.
Ein Teil, das sich beim Spritzgießen gut füllen lässt, kann dennoch ein Entbinderungsrisiko darstellen, wenn die Binderentfernungspfade lang sind oder die lokale Massekonzentration hoch ist.
Dieser Vergleich zeigt, warum ein formbares Teil nicht automatisch ein Entbinderungsrisikoteil ist. Eine ausgewogenere Wandstärke verkürzt und gleicht die Binderentfernungspfade aus, während konzentrierte dicke Abschnitte die Wahrscheinlichkeit interner Instabilität vor dem Sintern erhöhen.
Wie Sintern Dichte, Schwindung und Dimensionsstabilität beeinflusst
Das MIM-Sintern ist die Phase, in der das entbundene Teil verdichtet wird, schrumpft und seine endgültige metallische Struktur entwickelt. Das Produktionsziel ist nicht nur die Dichte: Das Teil muss den erforderlichen Material- und Dimensionszustand erreichen und gleichzeitig eine akzeptable Geometrie und Wiederholbarkeit beibehalten.
Verdichtung und endgültige Strukturbildung
Beim Erhitzen des Teils unter kontrollierten Bedingungen binden die Metallpartikel stärker, die Porosität nimmt ab und die Struktur wird konsolidierter. Dies beeinflusst die Dichte, die mechanische Stabilität, das Dimensionsverhalten und die allgemeine Konsistenz des Teils.
Die Verdichtung ist nicht in jeder Geometrie gleichmäßig. Dicke Abschnitte, abrupte Übergänge und eine unausgewogene Massenverteilung können anders reagieren als stabilere Layouts. Ein Teil kann eine akzeptable Durchschnittsdichte erreichen und dennoch lokale Verformungen oder Dimensionsabweichungen aufweisen.
Schrumpfung, Formhaltung und Maßverhalten
Das Sintern treibt den größten Teil der Endschrumpfung bei MIM an. Diese Schrumpfung ist notwendig, aber nicht automatisch gleichmäßig. Das Teil muss schrumpfen und dabei eine akzeptable Geometrie und Stützverhalten beibehalten. Für eine tiefere Prozessdiskussion siehe MIM-Sinterschwindung.
Die Behandlung der Schrumpfung nur als Werkzeugkompensationszahl kann das tatsächliche Risiko übersehen. Ausgewogene Geometrien schrumpfen in der Regel vorhersagbarer, während ungestützte Spannweiten, abrupte Abschnittsänderungen und asymmetrische Massenverteilungen die Dimensionskontrolle erschweren.
Thermisches Profil und Verdichtungsverhalten
Aufheizrate, Haltezeitstrategie und Temperaturführung beeinflussen die Entwicklung der Metallstruktur und die gleichmäßige Verdichtung des Teils. Ziel ist eine kontrollierte Verdichtung mit akzeptabler Geometrieerhaltung und Chargenkonstanz, nicht einfach ein heißerer oder längerer Zyklus.
Atmosphärenkontrolle und Materialstabilität
Die Sinteratmosphäre beeinflusst die chemische Stabilität, den Oberflächenzustand und die endgültige Strukturqualität. Wenn die Atmosphärenkontrolle für das Werkstoffsystem nicht angemessen ist, kann das Teil inkonsistente Eigenschaften oder unerwartete Qualitätsabweichungen aufweisen. Dichte, Chemie, strukturelle Gleichmäßigkeit und das Maßergebnis müssen daher aufeinander abgestimmt bleiben.
Stützbedingung, Geometrieantwort und Verzugsneigung
Die Stützbedingungen sind ein wesentlicher Faktor für die Sinterstabilität. Ein Teil mit einer stabilen Auflagefläche hat im Allgemeinen eine bessere Chance, seine Form zu behalten, als eines mit begrenztem Kontakt, langen freien Spannweiten oder stark asymmetrischer Masse.
Die Unterstützung sollte während der DFM-Prüfung und Prozessplanung überprüft werden, anstatt nur als Korrektur der Halterung behandelt zu werden, nachdem sich Verzug eingestellt hat. Bei hohem Verzugsrisiko müssen Geometrie, Auflageorientierung, Stützstrategie und die Planung kritischer Abmessungen gemeinsam betrachtet werden.
Schematische Sinterreaktion: Die Schwindung ist vorhersagbarer, wenn die Teilgeometrie ausgewogen ist und die Stützbedingung während des Sintervorgangs stabil ist.
Schwindungsprobleme sind oft Geometrie- und Stützprobleme, bevor sie zu Ofeneinstellungsproblemen werden.
Der Vergleich zeigt, warum zwei Teile, die demselben Sinterprozess ausgesetzt sind, unterschiedlich reagieren können. Ausgewogene Querschnitte und eine stabile Auflage helfen, die Schwindung zu kontrollieren; asymmetrische Masse, abrupte Übergänge und eine begrenzte Unterstützung erhöhen das Risiko von Verzug und Maßabweichungen.
Häufige Qualitätsprobleme im Zusammenhang mit Entbindern und Sintern
Viele Qualitätsprobleme in der Ofenphase sind nicht zufällig. Sie spiegeln in der Regel eine Kombination aus Geometrieempfindlichkeit, Entbinderungsverhalten, Verdichtungsreaktion und Stützbedingung wider. Deshalb sollten diese Fehler als technische Signale und nicht als isolierte Symptome analysiert werden.
Der nützlichste Weg, diese Fehler zu überprüfen, ist, jedes sichtbare Symptom auf die Entbinderungs-, Sinter-, Geometrie- oder Stützbedingung zurückzuführen, die es verursacht haben könnte.
Blasenbildung und Rissbildung
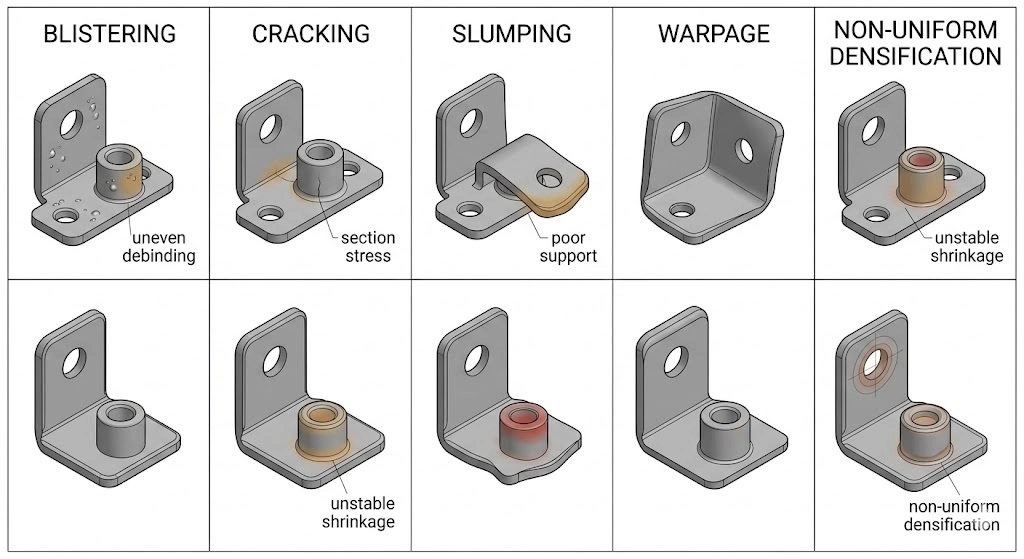
Blasenbildung und Rissbildung sind oft auf instabile Binderentfernung, internes Druckungleichgewicht oder Geometrien zurückzuführen, die das Entbindern nicht gut vertragen. Diese Defekte können früh auftreten oder mit zunehmender thermischer Belastung deutlicher werden.
Diese Probleme deuten oft darauf hin, dass die Eignung des Entbinderungsprozesses nicht vollständig auf die Wandstärke, die Massenverteilung oder das Prozessfenster abgestimmt war. Der sichtbare Fehler ist das Endresultat; die Ursache liegt meist früher in der Prozesskette.
Durchhängen und Verzug
Durchhängen und Verzug sind meist auf eine schlechte Formstabilität während der Ofenprozesse zurückzuführen. Lange ungestützte Spannweiten, schwacher Auflagekontakt und asymmetrische Geometrie können die Wahrscheinlichkeit von Verformungen erhöhen.
Der wichtige Punkt ist, dass Verzug nicht immer allein durch Anpassung des Ofens gelöst wird. In vielen Fällen treibt die Geometrie selbst das Risiko an. Deshalb sollte Verzug als ein Problem der Wechselwirkung zwischen Design und Prozess behandelt werden und nicht nur als ein Problem der Ofeneinstellung. Für tieferen Kontext siehe Sinterverzug bei MIM.
Dichteschwankungen und Maßabweichungen
Dichteschwankungen und Maßabweichungen deuten oft darauf hin, dass das Bauteil während des Entbinderns oder Sinterns nicht gleichmäßig reagiert. Die Ursache kann in einer ungleichmäßigen Struktur, instabilem Ofenverhalten oder einer Geometrie liegen, die nicht gleichmäßig schwindet.
Daher sollte die endgültige Bauteilabweichung nicht nur als Prüfergebnis betrachtet werden. Sie ist oft das sichtbare Ergebnis einer vorherigen Prozessinstabilität.
Qualitätsprüfung der Prozessstufen
Wie sichtbare Defekte mit der Entbinderungs- und Sinterprüfung in Verbindung gebracht werden
Wenn ein MIM-Teil Blasenbildung, Rissbildung, Verzug, Dichteschwankungen oder Maßabweichungen aufweist, sollte das Problem durch die Ofen-Prozesskette zurückverfolgt werden, anstatt nur als Fehler bei der Endkontrolle behandelt zu werden. Für die frühe DFM-Prüfung und das Musterfeedback kann jedes sichtbare Symptom anhand seiner wahrscheinlichen Ursache, Bestätigungspunkte und typischen technischen Reaktion überprüft werden.
Beobachtetes Qualitätsproblem
Wahrscheinliche Ursache zur Überprüfung
Was zu prüfen ist
Typische technische Reaktion
Blasenbildung oder Rissbildung
Ungleichmäßige Entbinderung, Innendruck, Empfindlichkeit bei dickwandigen Teilen oder instabile Festigkeit des Braunteils.
Wanddicke, Massenkonzentration, Entbinderungspfad, Entbinderungsfenster und abrupte Abschnittsübergänge.
Prüfen Sie die Abschnittsbalance und Kernbohrmöglichkeiten, validieren Sie dann den Entbinderungsweg und die Probenstabilität vor der Produktionsfreigabe.
Verzug oder Einsinken
Instabiler Stützungszustand, asymmetrische Schwindungsreaktion, schwache Kontaktfläche oder langer ungestützter Bereich.
Auflageebene, Ruhelage, Stützstrategie, Spannweite, Massenverteilung und verzugsempfindliche Merkmale.
Verbessern Sie die Stützlogik oder Ausrichtung, wo möglich, reduzieren Sie ungestützte Geometrie und identifizieren Sie Abmessungen, die eine sekundäre Kontrolle erfordern könnten.
Dichteschwankung
Ungleichmäßige Porenstruktur, unvollständige oder ungleichmäßige Entbinderung oder ungleichmäßige Verdichtung während des Sinterns.
Gleichmäßigkeit des braunen Teils, Abschnittsbalance, Materialverhalten, Sinterprofil und dichtebezogene Inspektionspunkte.
Verfolgen Sie die Variation durch die Entbinderung und das Sintern zurück, anstatt nur die endgültige Ofenbedingung zu ändern; bestätigen Sie das Ergebnis durch repräsentative Probenahme und Inspektion.
Maßliche Drift
Geometriebedingte Schwindungsvariation, Grenzen der Werkzeugkompensation, Stützinstabilität oder Risiko der Formbeständigkeit.
Schwindungsempfindliche Abmessungen, Toleranzzuweisung, Stützbedingung, Machbarkeit im gesinterten Zustand und Trend von Probe zu Probe.
Weisen Sie Toleranzen neu zu, wo nötig, verfeinern Sie die Kompensation anhand validierter Proben und verwenden Sie Kalibrierung oder sekundäre Nachbearbeitung, wenn der gesinterte Zustand die Anforderung nicht zuverlässig erfüllen kann.
Anmerkung zum Inspektionsfeedback: Defekte nach dem Entbindern oder Sintern sollten in die Geometrieüberprüfung, die Stützplanung, die Schwindungskontrolle und die Validierungsstrategie einfließen. Sehen Sie XTMIMs MIM-Prüf- und Testkapazität wie die Inspektion Zeichnungsprüfung, Musterfreigabe, Produktionsverifizierung und Versandfreigabe verbinden kann.
Technische Fehlerkarte: Viele Fehler im Ofenstadium bei MIM lassen sich auf Geometrieempfindlichkeit, Verhalten bei der Binderentfernung, Verdichtungsreaktion und Stützbedingungen zurückführen.
Die meisten Entbinderungs- und Sinterfehler sind auf eine Nichtübereinstimmung zwischen Geometrie, Entbinderungsverhalten, Schwindungsverhalten und Stützlogik zurückzuführen.
Blasenbildung, Rissbildung, Verzug und Dichtevariation sollten nicht als isolierte Fehler behandelt werden. Jeder kann normalerweise auf eine spezifische Wechselwirkung zwischen Entbinderungsverhalten, Verdichtungsverhalten, Geometrie und Stützbedingung zurückgeführt werden.
Warum einige Geometrien beim Entbindern und Sintern empfindlicher sind
Nicht jede MIM-Geometrie birgt das gleiche Ofenstufenrisiko. Einige Konstruktionen sind von Natur aus stabiler, während andere wesentlich empfindlicher auf das Entbinderungsverhalten, Schwindungskräfte und Auflagerbedingungen reagieren. Dies ist einer der Hauptgründe, warum sich zwei Teile aus demselben Material in der Produktion sehr unterschiedlich verhalten können.
Für die Stabilität im Ofenstadium verdienen drei geometrische Merkmale besondere Aufmerksamkeit: dicke Abschnitte und abrupte Übergänge, asymmetrische Massenverteilung sowie schwache Auflageflächen oder lange, ungestützte Spannweiten.
Dicke Querschnitte und abrupte Übergänge
Dicke Querschnitte sind schwieriger zu entbindern und reagieren beim Sintern oft weniger gleichmäßig. Abrupte Übergänge zwischen schweren und leichten Querschnitten können zudem lokale Spannungen erhöhen und die Wahrscheinlichkeit von Verzug oder Maßabweichungen steigern.
In der Praxis verbessern ausgewogenere Querschnitte und sanftere Übergänge oft nicht nur die Herstellbarkeit, sondern auch die Ofenstufenstabilität. Daher sollte die Geometrie im Hinblick auf das Prozessverhalten und nicht nur auf die Formdefinition überprüft werden.
Asymmetrische Massenverteilung
Eine asymmetrische Massenverteilung erschwert die Kontrolle des Schwindungsverhaltens, da verschiedene Bereiche des Teils unter thermischer Belastung nicht gleich reagieren. Eine Seite kann sich anders zusammenziehen oder setzen als eine andere, insbesondere bei begrenzter Auflagerung.
Dies ist wichtig, weil durchschnittliche Schwindungsannahmen nicht vollständig erklären, was bei unausgeglichener Geometrie passiert. Die lokale Reaktion ist oft das eigentliche Problem, insbesondere bei Präzisionsteilen mit Richtungsempfindlichkeit oder schwacher Auflagerlogik.
Schlechte Auflageflächen und lange ungestützte Spannweiten
Teile mit schmalen Kontaktpunkten oder langen ungestützten Spannweiten sind anfälliger für Durchhängen, Verzug oder instabile Formhaltung. Der Auflagezustand während der Ofenphasen ist daher kein nebensächliches Einrichtungsdetail. Er ist Teil der fertigungsgerechten Logik des Teils selbst.
Eine gute Stützgeometrie kann das Risiko oft effektiver reduzieren, als zu versuchen, Verzug nachträglich zu korrigieren. Eine stabile Auflagebedingung ist häufig eine der einfachsten und wertvollsten Methoden, um die Sinterkonsistenz zu verbessern.
Eine praktische DFM-Prüfung vor der Bemusterung und Produktion
Vor der Prototypenfreigabe oder Produktionsfreigabe sollte das Risiko beim Entbindern und Sintern explizit überprüft werden. Diese Überprüfung sollte über die Formbarkeit hinausgehen und fragen, ob das Teil wirklich stabil durch die Ofenstufen ist. Dort liegt oft der Unterschied zwischen einem Teil, das einmal erfolgreich bemustert wird, und einem Teil, das in der Volumenproduktion konstant läuft. Wenn Sie eine projektspezifische Überprüfung benötigen, können Sie Zeichnungen zur MIM-Prozessprüfung einreichen.
Eine starke DFM-Prüfung identifiziert in der Regel, ob Geometrie, Stützstrategie, Schwindungsempfindlichkeit, Toleranzzuweisung und Inspektionsplanung mit dem realen Ofenverhalten übereinstimmen. Zeichnungen, die Werkstoffgüte, Schlüsselabmessungen, Ebenheits- oder Koaxialitätsanforderungen, Schnittdicke, Oberflächenanforderungen und kritische Funktionsbereiche enthalten, lassen sich leichter auf Risiken für die Entbinderungs- und Sinterqualität prüfen.
Was vor der Werkzeugfreigabe geprüft werden sollte
Vor der Werkzeugfreigabe sollte das Team Querschnittsbalance, Auflageflächen, schwindungsempfindliche Bereiche und Merkmale prüfen, die während des Entbinderns oder Sinterns anfällig sein könnten. Ziel ist es, das Qualitätsrisiko zu reduzieren, bevor es zu einem Korrekturmaßnahmenproblem wird.
Dies ist wichtig, weil Instabilität in der Ofenphase durch Konstruktion und frühzeitige Planung viel einfacher zu verhindern ist, als nachdem Werkzeugbau und Bemusterung bereits im Gange sind.
Welche Maße nicht ausschließlich auf den gesinterten Zustand angewiesen sein sollten
Nicht jedes kritische Merkmal sollte vollständig von der gesinterten Stabilität abhängen. Einige Maße, insbesondere solche, die mit Ebenheit, Ausrichtung oder verzugsempfindlicher Geometrie verbunden sind, benötigen möglicherweise eine sekundäre Strategie, anstatt sich nur auf die Ofenphasenkontrolle zu verlassen.
Dies ist keine Prozessschwäche. Es ist oft die richtige technische Entscheidung für eine stabile Massenproduktion. Das Ziel ist nicht, jedes Merkmal im gesinterten Zustand zu erzwingen, sondern Qualitätsanforderungen auf herstellbare Weise zuzuweisen.
Wann die Auflagerstrategie frühzeitig besprochen werden sollte
Die Auflagerstrategie sollte frühzeitig besprochen werden, wenn das Teil eine begrenzte Auflagefläche, lange Spannweiten oder eine Geometrie aufweist, die offensichtlich verzugsempfindlich ist. Bis zur Musterung zu warten, bis das Teil Verzug zeigt, führt oft zu höheren Kosten und mehr Korrekturaufwand.
In der Praxis ist die frühzeitige Überprüfung der Auflagerung eine der effektivsten Methoden, um Überraschungen in der Ofenphase zu reduzieren.
Fazit: Entbindern und Sintern sind die Phasen, in denen MIM-Qualität real wird
Entbindern und Sintern sind die Phasen, in denen eine gespritzte MIM-Form zu einem echten fertigen Metallbauteil wird. Sie beeinflussen Dichte, Schwindung, Verzugsneigung, Maßhaltigkeit und Produktionskonsistenz in einer Weise, die allein durch das Spritzgießen nicht verstanden werden kann.
Aus diesem Grund sollte die Ofenphasenqualität als zentrales technisches Thema betrachtet werden. Ein Teil ist nicht allein deshalb für MIM geeignet, weil es spritzgegossen werden kann. Es muss auch in der Lage sein, das Entbindern und Sintern mit kontrollierter Geometrie, stabiler Verdichtung und wiederholbarer Endqualität zu durchlaufen.
Technischer Hinweis: Enddichtefähigkeit, Schwindungsverhalten, Dimensionsstabilität und Fehlerfeedback sollten durch projektspezifische DFM-Prüfung, Bemusterung, Inspektionsplanung und Prozessvalidierung bestätigt werden. Als Referenz für Materialeigenschaften verweisen Hersteller, wo zutreffend, üblicherweise auf Branchenquellen wie den MPIF Standard 35-MIM.
Nächster Schritt für die RFQ-Prüfung: Wenn Ihr Teil dicke Abschnitte, ungestützte Spannweiten, Ebenheitsanforderungen, Ausrichtungsmerkmale oder schwindungsempfindliche Abmessungen enthält, Reichen Sie Ihre Zeichnung zur Prüfung ein vor der Werkzeugerstellung oder Bemusterung. Eine frühzeitige Überprüfung hilft, Geometrie, Entbinderungsrisiko, Sinterverhalten, Inspektionspunkte und die Planung von Sekundärbearbeitungen zu verbinden.
Verwandte Anleitungen
Verwandte Leitfäden zur MIM-Teilequalität
Die Leistung beim Entbindern und Sintern ist eng mit dem Teiledesign, der Feedstock-Konsistenz, der Gießqualität und der Maßplanung verbunden. Diese Anleitungen erklären die vorgelagerten Faktoren, die die Stabilität im Ofenstadium beeinflussen können.
Ist eine höhere Sintertemperatur immer besser für die MIM-Dichte?
Nicht unbedingt. Eine höhere Temperatur kann in manchen Fällen die Verdichtung verbessern, aber auch den Verzug oder die Instabilität erhöhen, wenn Geometrie und Prozessfenster nicht gut aufeinander abgestimmt sind. Das eigentliche Ziel ist eine stabile Verdichtung mit akzeptabler Geometrieerhaltung.
Warum erzeugen dicke Querschnitte ein höheres Risiko beim Entbindern?
Weil die Binderentfernung in schwereren Querschnitten meist weniger gleichmäßig ist, was die Wahrscheinlichkeit von Instabilität erhöht, bevor das Teil das Sintern erreicht. Dicke Zonen sind oft schwieriger konsistent zu entbindern als ausgewogene Wandquerschnitte.
Kann die Sinterschwindung vor der Produktion genau vorhergesagt werden?
Sie kann abgeschätzt und eingeplant werden, aber das tatsächliche Produktionsverhalten hängt dennoch von Geometrie, Auflagebedingungen und der Konsistenz der Ofenstufe ab. In der Praxis sollte die Schwindung durch tatsächliche Bemusterung und DFM-basierte Prüfung validiert werden.
Warum kann ein Teil das Spritzgießen bestehen, aber beim Sintern versagen?
Weil der Erfolg beim Spritzgießen keine Stabilität in der Ofenstufe garantiert. Entbindern und Sintern können versteckte Empfindlichkeiten in der Struktur, im Querschnittsausgleich, in der Auflageauslegung oder in der inneren Gleichmäßigkeit offenbaren, die im Grünling nicht offensichtlich waren.
Wann sollte ein kritisches Maß in die Sekundärbearbeitung verlegt werden?
Wenn das Maß stark von Schwindungsschwankungen, Verzugsneigung oder Formhaltigkeitsgrenzen im gesinterten Zustand beeinflusst wird. Dies ist oft die richtige Strategie für eine stabile Produktion und nicht ein Hinweis auf schwache Prozesskontrolle.
Benötigt jedes MIM-Teil einen speziellen Setter oder eine Auflagevorrichtung?
Nein. Aber Teile mit schwachen Auflagebedingungen, langen ungestützten Spannweiten oder verzugsempfindlicher Geometrie benötigen oft eine frühzeitige Auflageplanung. Die Auflagestrategie sollte als Teil der fertigungsgerechten Konstruktionsprüfung behandelt werden, nicht nur als korrigierender Schritt nach Auftreten von Fehlern.
Welche Zeichnungsinformationen helfen bei der Überprüfung von Risiken beim Entbindern und Sintern?
Nützliche Informationen umfassen Werkstoffgüte, Gesamtgröße, Wandstärke, dicke Abschnitte, Auflageflächen, kritische Abmessungen, Ebenheits- oder Ausrichtungsanforderungen, Erwartungen an die Oberflächengüte und alle Merkmale, die nach dem Sintern nicht korrigiert werden können. Diese Details helfen Ingenieuren bei der Überprüfung von Entbinderungspfaden, schwindungsempfindlichen Bereichen, Stützstrategien, Inspektionspunkten und ob Kalibrierung oder Nachbearbeitung geplant werden sollte.
Über den Autor
XTMIM Engineering-Team
MIM-Fertigung & DFM-Engineering-Team
Das XTMIM Engineering-Team ist spezialisiert auf die Konstruktion von Metallpulverspritzgussteilen, Werkzeugprüfung, Feedstock-Bewertung, Formbarkeit, Entbindern, Sintern, Maßkontrolle und produktionsorientierte DFM-Analyse. Wir arbeiten mit OEM- und Industriekunden an Präzisions-MIM-Komponenten und unterstützen sie bei der Bewertung der Fertigbarkeit, des Sinterschwindungsrisikos, der Dichtevorgaben und der Prozessentscheidungen, die die endgültige Teilequalität beeinflussen.