Demander un devis de moulage par injection de métal
Partagez votre dessin, vos exigences de matériau, votre volume annuel, vos besoins de tolérance ou les détails de votre application. Notre équipe d'ingénierie examinera votre projet MIM et répondra avec un retour technique ou un devis.
Comment le déliantage et le frittage affectent la qualité des pièces en MIM
Point clé : En MIM, le déliantage et le frittage déterminent si une pièce brute moulée peut devenir un composant métallique stable. Le déliantage doit éliminer le liant sans endommager la structure fragile de la pièce brune, tandis que le frittage doit densifier et rétreindre la pièce sans distorsion ou dérive dimensionnelle inacceptable. Pour les bases du processus étape par étape, consultez le processus de déliantage MIM et le frittage MIM…
En résumé : En MIM, le déliantage et le frittage déterminent si une pièce brute moulée peut devenir un composant métallique stable. Le déliantage doit éliminer le liant sans endommager la structure fragile de la pièce brune, tandis que le frittage doit densifier et rétreindre la pièce sans distorsion ou dérive dimensionnelle inacceptable.
Pour connaître les bases du processus étape par étape, consultez Procédé de déliantage MIM et procédé de frittage MIM. Pour l'évaluation de la qualité des pièces, les problèmes clés sont la stabilité de la pièce brune, la cohérence de la densification, le contrôle du retrait, le risque de distorsion et la stabilité dimensionnelle finale.
Une pièce brute qui semble acceptable après moulage peut encore développer des cloques, des fissures, du gauchissement, des variations de densité ou une dérive dimensionnelle une fois le retrait du liant et la densification commencés. La question d'ingénierie clé est de savoir si la géométrie peut passer par les deux étapes du four avec une structure interne stable et une réponse dimensionnelle contrôlée. Pour le cadre qualité plus large, voir les facteurs qui affectent la qualité des pièces MIM.
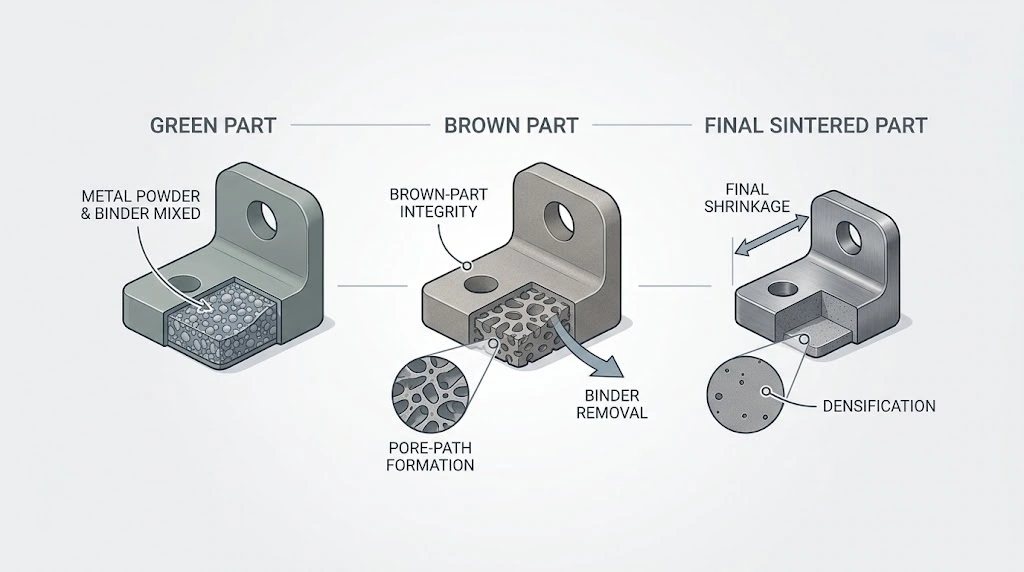
Illustration schématique : Le déliantage élimine le liant et prépare le réseau de pores interne, tandis que le frittage densifie la structure et entraîne le retrait final et la rétention de forme.
Le déliantage prépare la pièce pour une densification stable ; le frittage détermine comment la densité, le retrait et la géométrie finale se développent. Un frittage stable commence donc par un déliantage stable.
Pourquoi le déliantage et le frittage déterminent la qualité des pièces MIM
De nombreux acheteurs OEM supposent qu'une fois que la pièce verte moulée a l'air correcte, le principal risque de fabrication est derrière eux. En pratique, le déliantage et le frittage décident souvent si la pièce atteindra la densité requise, la cohérence dimensionnelle et la stabilité de production. Ces étapes marquent le moment où la pièce cesse d'être une forme de feedstock moulée et commence à devenir un véritable composant métallique.
Ceci est important car de nombreux problèmes de qualité MIM courants ne proviennent pas de défauts de moulage visibles. Ils apparaissent lorsque l'épaisseur de section, la distribution de masse, la condition de support, le comportement d'élimination du liant et la réponse de densification commencent à agir ensemble sous charge thermique. L'examen des étapes au four doit donc être considéré comme une partie essentielle de la planification de la qualité MIM, et non comme un détail de processus secondaire après le moulage.
Une erreur courante consiste à aborder le déliantage et le frittage uniquement sous l'angle des paramètres du processus. Les réglages du four sont importants, mais ils ne représentent qu'une partie de l'équation. L'autre moitié concerne la compatibilité de la géométrie elle-même avec l'élimination du liant, un retrait prévisible et une rétention de forme stable.
Comment le déliantage affecte la stabilité de la pièce brute et la qualité en aval
Le processus de déliantage MIM retire la majeure partie du système liant pendant que la pièce est encore structurellement faible. Il doit créer un réseau de pores contrôlé pour la densification ultérieure sans fissuration, cloquage ou affaiblissement de la pièce brune. Si le retrait du liant est incomplet ou inégal, la pièce peut entrer en frittage avec une instabilité cachée qui apparaît plus tard sous forme de variation de densité, de déformation ou de dérive dimensionnelle.
Élimination du liant et intégrité de la pièce brune
Pendant le déliantage, la pièce verte perd progressivement le liant qui a assuré la fluidité du moulage et le support de forme initial. Au fur et à mesure que le liant est retiré, la pièce devient plus fragile et entre dans l'état de pièce brune. La forme extérieure peut sembler inchangée, mais la marge structurelle est beaucoup plus faible.
L'épaisseur de section, la conception des transitions et la concentration de masse locale deviennent donc critiques. Une pièce peut sembler acceptable après le moulage et devenir néanmoins vulnérable une fois le support du liant réduit. Le déliantage doit être considéré à la fois comme une étape de retrait du liant et une étape de stabilité structurelle.
Formation du chemin de pores et stabilité en aval
Le déliantage crée le réseau de pores qui supporte le transport des gaz et la densification ultérieure. Lorsque ce chemin interne se développe uniformément, la pièce est mieux préparée pour un frittage stable. Lorsqu'il se développe inégalement, la réponse de densité et la déformation deviennent plus difficiles à contrôler.
L'objectif pratique n'est pas simplement d'éliminer le liant, mais de le faire sans rendre la pièce brune structurellement incohérente. La stabilité de la pièce finie peut donc être influencée avant le début du frittage.
Pourquoi un déliantage incomplet crée un risque en aval
Un déliantage incomplet signifie que la pièce entre en frittage avec une instabilité résiduelle liée au liant. Même si la forme moulée a passé l'inspection visuelle, la condition interne peut ne pas être suffisamment uniforme pour une densification contrôlée. Le frittage peut alors amplifier des problèmes qui n'étaient pas visibles sur la pièce verte.
Pourquoi les sections épaisses sont plus sensibles pendant le déliantage
Les sections épaisses sont plus difficiles à délier uniformément car les chemins d'élimination du liant sont plus longs et la réponse locale en transport thermique et de masse est moins équilibrée. Les zones massives ou la concentration de masse peuvent donc devenir des caractéristiques à risque de déliantage, même lorsqu'elles se remplissent avec succès lors du moulage.
Le noyautage, des transitions de section plus douces et une géométrie plus équilibrée peuvent réduire ce risque en raccourcissant les chemins d'élimination du liant et en améliorant l'uniformité interne.
Comment la qualité du déliantage influence la régularité ultérieure de la densité
Un déliantage stable donne à la pièce une structure interne plus uniforme avant le frittage, ce qui améliore la probabilité d'une densification cohérente sur l'ensemble du composant et des lots de production. Si le déliantage est instable, la variation de densité finale devient plus difficile à corriger ultérieurement par les seuls réglages du four.
Comparaison schématique : Les pièces avec des sections épaisses et une concentration de masse sont généralement plus difficiles à délianter uniformément que les pièces avec une épaisseur de section plus équilibrée.
Une pièce qui se remplit bien lors du moulage peut encore présenter un risque de déliantage lorsque les chemins d'élimination du liant sont longs ou que la concentration de masse locale est élevée.
Cette comparaison montre pourquoi une pièce moulable n'est pas automatiquement une pièce à faible risque de déliantage. Une épaisseur de paroi plus équilibrée raccourcit et égalise les chemins d'élimination du liant, tandis que les sections épaisses concentrées augmentent le risque d'instabilité interne avant le frittage.
Comment le frittage affecte la densité, le retrait et la stabilité dimensionnelle
Le frittage MIM est l'étape où la pièce déliée se densifie, se rétracte et développe sa structure métallique finale. L'objectif de production n'est pas la seule densité : la pièce doit atteindre la condition matérielle et dimensionnelle requise tout en conservant une géométrie et une répétabilité acceptables.
Densification et formation de la structure finale
Lorsque la pièce est chauffée dans des conditions contrôlées, les particules métalliques se lient plus fortement, la porosité diminue et la structure devient plus consolidée. Cela affecte la densité, la stabilité mécanique, la réponse dimensionnelle et la cohérence globale de la pièce.
La densification n'est pas uniformément répartie dans toutes les géométries. Les sections épaisses, les transitions abruptes et la distribution de masse déséquilibrée peuvent réagir différemment des agencements plus stables. Une pièce peut atteindre une densité moyenne acceptable tout en présentant une distorsion locale ou une dérive dimensionnelle.
Retrait, maintien de la forme et réponse dimensionnelle
Le frittage entraîne la majeure partie du retrait final en MIM. Ce retrait est nécessaire, mais il n'est pas automatiquement uniforme. La pièce doit se contracter tout en maintenant une géométrie et un comportement de support acceptables. Pour une discussion plus approfondie du processus, voir Retrait de frittage MIM.
Traiter le retrait uniquement comme un chiffre de compensation d'outillage peut masquer le risque réel. Les géométries équilibrées se rétractent généralement de manière plus prévisible, tandis que les portées non supportées, les changements de section abrupts et la distribution de masse asymétrique rendent la réponse dimensionnelle plus difficile à contrôler.
Profil thermique et réponse à la densification
La vitesse de chauffage, la stratégie de maintien et le contrôle de la température influencent l'évolution de la structure métallique et l'uniformité de la densification de la pièce. L'objectif est une densification contrôlée avec une rétention géométrique acceptable et une stabilité lot à lot, et non simplement un cycle plus chaud ou plus long.
Contrôle de l'atmosphère et stabilité du matériau
L'atmosphère de frittage influence la stabilité chimique, l'état de surface et la qualité structurelle finale. Si le contrôle de l'atmosphère n'est pas adapté au système de matériaux, la pièce peut présenter des propriétés incohérentes ou des variations de qualité inattendues. La densité, la chimie, l'uniformité structurelle et le résultat dimensionnel doivent donc rester alignés.
Condition de support, réponse géométrique et tendance à la déformation
La condition de support est un facteur majeur dans la stabilité du frittage. Une pièce avec un plan de support stable a généralement une meilleure chance de conserver sa forme qu'une pièce avec un contact limité, de longues portées non supportées ou une masse fortement asymétrique.
Le support doit être revu lors de la DFM et de la planification du processus plutôt que d'être traité uniquement comme une correction de fixation après l'apparition du gauchissement. Lorsque le risque de déformation est élevé, la géométrie, l'orientation de repos, la stratégie de pose et la planification des dimensions critiques doivent être considérées ensemble.
Réponse schématique au frittage : Le retrait est plus prévisible lorsque la géométrie de la pièce est équilibrée et que la condition de support est stable pendant le frittage.
Les problèmes de retrait sont souvent des problèmes de géométrie et de support avant d'être des problèmes de réglage du four.
La comparaison montre pourquoi deux pièces soumises au même processus de frittage peuvent réagir différemment. Des sections équilibrées et un support stable aident le retrait à rester contrôlé ; une masse asymétrique, des transitions abruptes et un support limité augmentent le risque de déformation et de dérive dimensionnelle.
Problèmes de qualité courants liés au déliantage et au frittage
De nombreux problèmes de qualité en phase de four ne sont pas aléatoires. Ils reflètent généralement une combinaison de sensibilité géométrique, de comportement de déliantage, de réponse à la densification et de condition de support. C'est pourquoi ces défauts doivent être analysés comme des signaux techniques plutôt que comme des symptômes isolés.
La manière la plus utile d'examiner ces défauts est de retracer chaque symptôme visible jusqu'à la condition de déliantage, de frittage, de géométrie ou de support qui aurait pu le produire.
Soufflures et fissures
Les soufflures et les fissures sont souvent liées à un déliantage instable, à un déséquilibre de pression interne ou à une géométrie qui tolère mal le déliantage. Ces défauts peuvent apparaître tôt ou devenir plus évidents à mesure que l'exposition thermique se poursuit.
Ces problèmes indiquent souvent que l'adéquation du déliantage n'était pas entièrement alignée avec l'épaisseur de la section, la distribution de la masse ou la fenêtre de processus. Le défaut visible est le symptôme final ; la cause profonde commence généralement plus tôt dans la chaîne du processus.
Affaissement et gauchissement
L'affaissement et le gauchissement sont généralement liés à une mauvaise tenue de forme pendant les étapes en four. Les longues portées non supportées, un contact de support faible et une géométrie asymétrique peuvent tous augmenter la probabilité de déformation.
Le point important est que la déformation n'est pas toujours résolue par le seul ajustement du four. Dans de nombreux cas, la géométrie elle-même est à l'origine du risque. C'est pourquoi le gauchissement doit être traité comme un problème d'interaction conception-processus plutôt que comme un simple problème de réglage du four. Pour un contexte plus approfondi, consultez Déformation au frittage en MIM.
Variation de densité et dérive dimensionnelle
La variation de densité et la dérive dimensionnelle signalent souvent que la pièce ne répond pas de manière uniforme pendant le déliantage ou le frittage. Le problème peut provenir d'une structure inégale, d'un comportement instable du four ou d'une géométrie qui ne se rétracte pas de manière équilibrée.
C'est pourquoi la variation de la pièce finale ne doit pas être traitée uniquement comme un résultat d'inspection. Elle est souvent le résultat visible d'une instabilité des étapes de procédé antérieures.
Revue de qualité par étape de processus
Comment relier les défauts visibles à la revue de déliantage et de frittage
Lorsqu'une pièce MIM présente un cloquage, une fissuration, un gauchissement, une variation de densité ou une dérive dimensionnelle, le problème doit être retracé à travers la chaîne des étapes du four au lieu d'être traité uniquement comme un échec d'inspection finale. Pour une revue DFM précoce et un retour d'échantillonnage, chaque symptôme visible peut être vérifié par rapport à sa cause probable, ses points de confirmation et sa réponse technique typique.
Problème de qualité observé
Cause probable à examiner
Ce qu'il faut vérifier
Réponse technique typique
Formation de cloques ou fissures
Déliantage inégal, pression interne, sensibilité des sections épaisses ou résistance instable de la pièce brute.
Épaisseur de paroi, concentration de masse, chemin de déliantage, fenêtre de déliantage et transitions de section abruptes.
Examiner l'équilibre des sections et les opportunités de noyautage, puis valider la voie de déliantage et la stabilité de l'échantillon avant la libération de la production.
Déformation ou affaissement
Condition de support instable, réponse de retrait asymétrique, surface de contact faible ou longue portée non supportée.
Plan de support, orientation de repos, stratégie de support, longueur de portée, distribution de masse et caractéristiques sensibles à la déformation.
Améliorer la logique ou l'orientation du support si possible, réduire la géométrie non supportée et identifier les dimensions qui peuvent nécessiter un contrôle secondaire.
Variation de densité
Structure de pores non uniforme, déliantage incomplet ou inégal, ou densification inégale pendant le frittage.
Uniformité de la pièce brute, équilibre des sections, réponse du matériau, profil de frittage et points d'inspection liés à la densité.
Remonter la variation à travers le déliantage et le frittage au lieu de modifier uniquement la condition finale du four ; confirmer le résultat par échantillonnage représentatif et inspection.
Dérive dimensionnelle
Variation de retrait due à la géométrie, limites de compensation d'outillage, instabilité du support ou risque de rétention de forme.
Dimensions sensibles au retrait, allocation des tolérances, condition du support, faisabilité à l'état fritté et tendance d'un échantillon à l'autre.
Réallouer les tolérances si nécessaire, affiner la compensation à partir d'échantillons validés et utiliser le calibrage ou la finition secondaire lorsque l'état brut de frittage ne peut pas garantir de manière fiable l'exigence.
Note de retour d'inspection : Les défauts constatés après le déliantage ou le frittage doivent être répercutés sur la revue de géométrie, la planification des supports, le contrôle du retrait et la stratégie de validation. Consultez le site de XTMIM Capacité d'inspection et de test MIM pour savoir comment l'inspection peut relier la revue des plans, l'approbation des échantillons, la vérification de la production et la libération des expéditions.
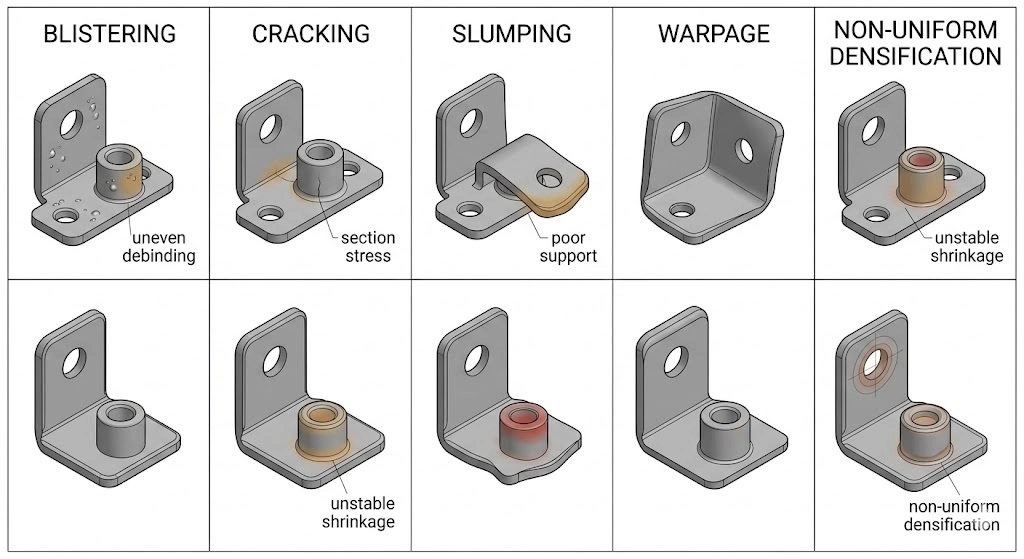
Carte des défauts d'ingénierie : De nombreux défauts survenant lors de l'étape du four en MIM peuvent être retracés jusqu'à la sensibilité géométrique, le comportement d'élimination du liant, la réponse à la densification et la condition des supports.
La plupart des défauts de déliantage et de frittage sont attribuables à une inadéquation entre la géométrie, le comportement de déliantage, la réponse au retrait et la logique de support.
Les cloques, fissures, déformations et variations de densité ne doivent pas être considérés comme des défauts isolés. Chacun peut généralement être retracé à une interaction spécifique entre le comportement de déliantage, la réponse de densification, la géométrie et la condition du support.
Pourquoi certaines géométries sont plus sensibles lors du déliantage et du frittage
Toutes les géométries MIM ne présentent pas le même risque lié au four. Certaines conceptions sont naturellement plus stables, tandis que d'autres sont beaucoup plus sensibles au comportement d'élimination du liant, aux forces de retrait et aux conditions de support. C'est l'une des principales raisons pour lesquelles deux pièces fabriquées dans le même matériau peuvent se comporter très différemment en production.
Pour la stabilité au stade du four, trois caractéristiques géométriques méritent une attention particulière : les sections épaisses et les transitions abruptes, la distribution asymétrique de la masse, et les surfaces de support faibles ou les longs portées non supportées.
Sections épaisses et transitions abruptes
Les sections épaisses sont plus difficiles à déliante et répondent souvent de manière moins uniforme lors du frittage. Les transitions abruptes entre sections lourdes et légères peuvent également augmenter les contraintes locales et accroître la probabilité de déformation ou d'incohérence dimensionnelle.
En pratique, des sections plus équilibrées et des transitions plus douces améliorent souvent non seulement la fabricabilité, mais aussi la stabilité en phase four. C'est pourquoi la géométrie doit être examinée en termes de comportement procédé, et pas seulement de définition de forme.
Distribution de masse asymétrique
Une distribution de masse asymétrique rend le comportement de retrait plus difficile à contrôler car différentes zones de la pièce ne réagissent pas de manière égale sous charge thermique. Un côté peut se contracter ou se tasser différemment d'un autre, surtout lorsque le support est limité.
C'est important car les hypothèses de retrait moyen n'expliquent pas entièrement ce qui se passe dans une géométrie déséquilibrée. La réponse locale est souvent le véritable problème, en particulier pour les pièces de précision avec une sensibilité directionnelle ou une logique de support faible.
Mauvaises surfaces de support et longues portées non supportées
Les pièces avec des points de contact étroits ou de longues portées non supportées sont plus vulnérables à l'affaissement, au gauchissement ou à une tenue de forme instable. La condition de support pendant les étapes de four n'est donc pas un détail de configuration mineur. Elle fait partie de la logique de fabricabilité de la pièce elle-même.
Une bonne géométrie de support peut souvent réduire le risque plus efficacement que d'essayer de corriger la déformation une fois qu'elle apparaît. Une condition de repos stable est fréquemment l'un des moyens les plus simples et les plus précieux d'améliorer la cohérence du frittage.
Une revue DFM pratique avant l'échantillonnage et la production
Avant l'approbation du prototype ou la mise en production, le risque lié au déliantage et au frittage doit être explicitement examiné. Cette revue doit aller au-delà de la moulabilité et se demander si la pièce est réellement stable pendant les étapes du four. C'est souvent là que réside la différence entre une pièce qui réussit un échantillonnage ponctuel et une pièce qui fonctionne de manière constante en production de masse. Si vous avez besoin d'une revue spécifique à votre projet, vous pouvez soumettre vos plans pour une revue de processus MIM.
Une revue DFM solide identifiera généralement si la géométrie, la stratégie de support, la sensibilité au retrait, l'allocation des tolérances et la planification de l'inspection sont alignées avec le comportement réel du four. Les plans qui incluent le grade du matériau, les dimensions clés, les exigences de planéité ou de coaxialité, l'épaisseur de section, les exigences de finition de surface et les zones fonctionnelles critiques sont plus faciles à examiner pour les risques de qualité liés au déliantage et au frittage.
Ce qui doit être examiné avant la libération de l'outillage
Avant la libération de l'outillage, l'équipe doit examiner l'équilibre des sections, les surfaces de support, les zones sensibles au retrait et les caractéristiques qui peuvent être vulnérables pendant le déliantage ou le frittage. L'objectif est de réduire le risque qualité avant qu'il ne devienne un problème d'action corrective.
Cela importe car l'instabilité en phase de four est beaucoup plus facile à prévenir par la conception et la planification précoce qu'à résoudre une fois que l'outillage et l'échantillonnage sont déjà en cours.
Quelles dimensions ne devraient pas dépendre uniquement de l'état brut de frittage
Toutes les caractéristiques critiques ne doivent pas rester entièrement dépendantes de la stabilité brute de frittage. Certaines dimensions, en particulier celles liées à la planéité, à l'alignement ou à la géométrie sensible à la déformation, peuvent nécessiter une stratégie secondaire plutôt que de se fier uniquement au contrôle en phase de four.
Ce n'est pas une faiblesse du procédé. C'est souvent la bonne décision d'ingénierie pour une production de masse stable. L'objectif n'est pas de forcer chaque caractéristique à l'état post-frittage, mais d'allouer les exigences de qualité de manière fabricable.
Quand la stratégie de support doit être discutée tôt
La stratégie de support doit être discutée tôt lorsque la pièce a une zone d'appui limitée, de longues portées ou une géométrie sensible à la déformation. Attendre que la pièce montre un gauchissement lors de l'échantillonnage entraîne souvent plus de coûts et une complexité corrective accrue.
En pratique, une revue précoce du support est l'un des moyens les plus efficaces de réduire les surprises en aval lors de l'étape du four.
Conclusion : Le déliantage et le frittage sont là où la qualité MIM devient réelle
Le déliantage et le frittage sont les étapes où une forme moulée par MIM devient un véritable composant métallique fini. Ils influencent la densité, le retrait, la tendance à la déformation, la stabilité dimensionnelle et la constance de production d'une manière qui ne peut être comprise en regardant uniquement le moulage.
Pour cette raison, la qualité à l'étape du four doit être examinée comme un sujet d'ingénierie central. Une pièce n'est pas vraiment adaptée au MIM simplement parce qu'elle peut être moulée. Elle doit également pouvoir passer par le déliantage et le frittage avec une géométrie contrôlée, une densification stable et une qualité finale reproductible.
Note technique : La capacité de densité finale, le comportement au retrait, la stabilité dimensionnelle et le retour d'information sur les défauts doivent être confirmés par une revue DFM spécifique au projet, l'échantillonnage, la planification de l'inspection et la validation du processus. Pour les références de propriétés des matériaux, les fabricants se réfèrent couramment à des sources industrielles telles que la norme MPIF Standard 35-MIM, le cas échéant.
Prochaine étape pour l'examen de la demande de devis : Si votre pièce comprend des sections épaisses, des portées non supportées, des exigences de planéité, des caractéristiques d'alignement ou des dimensions sensibles au retrait, soumettez votre dessin pour examen avant l'outillage ou l'échantillonnage. Une revue précoce aide à relier la géométrie, le risque de déliantage, la réponse au frittage, les points d'inspection et la planification des opérations secondaires.
Guides associés
Guides connexes sur la qualité des pièces MIM
La performance du déliantage et du frittage est étroitement liée à la conception de la pièce, à la constance du feedstock, à la qualité du moulage et à la planification dimensionnelle. Ces guides expliquent les facteurs en amont qui peuvent influencer la stabilité au stade du four.
Une température de frittage plus élevée est-elle toujours meilleure pour la densité MIM ?
Pas nécessairement. Une température plus élevée peut améliorer la densification dans certains cas, mais elle peut aussi augmenter la déformation ou l'instabilité si la géométrie et la fenêtre de procédé ne sont pas bien adaptées. Le véritable objectif est une densification stable avec une rétention de géométrie acceptable.
Pourquoi les sections épaisses créent-elles plus de risque lors du déliantage ?
Parce que le déliantage est généralement moins uniforme dans les sections épaisses, ce qui augmente le risque d'instabilité avant que la pièce n'atteigne le frittage. Les zones épaisses sont souvent plus difficiles à déliander de manière cohérente que les sections de paroi équilibrées.
Le retrait de frittage MIM peut-il être prédit avec précision avant la production ?
Il peut être estimé et planifié, mais le comportement réel en production dépend toujours de la géométrie, des conditions de support et de la régularité du four. En pratique, le retrait doit être validé par un échantillonnage réel et une revue DFM.
Pourquoi une pièce peut-elle passer le moulage mais échouer au frittage ?
Parce que le succès du moulage ne garantit pas la stabilité en phase de four. Le déliantage et le frittage peuvent révéler une sensibilité cachée dans la structure, l'équilibre des sections, la conception du support ou l'uniformité interne qui n'était pas évidente dans la pièce verte.
Quand une cote critique doit-elle être transférée à une finition secondaire ?
Lorsque la cote est fortement affectée par la variation de retrait, la tendance à la déformation ou les limites de rétention de forme à l'état fritté. C'est souvent la bonne stratégie pour une production stable, plutôt qu'une indication d'un faible contrôle de processus.
Chaque pièce MIM a-t-elle besoin d'un support ou d'un dispositif de maintien dédié ?
Non. Mais les pièces avec des conditions de support faibles, de longues portées non supportées ou une géométrie sensible à la déformation nécessitent souvent une planification précoce du support. La stratégie de support doit être traitée dans le cadre de la revue de fabricabilité, et pas seulement comme une étape corrective après l'apparition de défauts.
Quelles informations de dessin aident à examiner les risques de qualité liés au déliantage et au frittage ?
Les informations utiles comprennent la nuance du matériau, la taille globale, l'épaisseur de paroi, les sections épaisses, les surfaces de support, les dimensions critiques, les exigences de planéité ou d'alignement, les attentes en matière de finition de surface et toutes les caractéristiques qui ne peuvent pas être corrigées après le frittage. Ces détails aident les ingénieurs à examiner les chemins de déliantage, les zones sensibles au retrait de frittage, la stratégie de support, les points d'inspection et à déterminer si un calibrage ou une finition secondaire doit être planifié.
À propos de l'auteur
équipe d'ingénierie XTMIM
Équipe de fabrication MIM et d'ingénierie DFM
L'équipe d'ingénierie XTMIM est spécialisée dans la conception de pièces par moulage par injection de métal, la revue d'outillage, l'évaluation du feedstock, la faisabilité du moulage, le déliantage, le frittage, le contrôle dimensionnel et l'analyse DFM orientée production. Nous travaillons avec des clients OEM et industriels sur des composants MIM de précision, les aidant à évaluer la fabricabilité, le risque de retrait, les objectifs de densité et les décisions de procédé qui affectent la qualité finale des pièces.