MIMにおける脱脂と焼結は、成形されたグリーン部品が安定した金属部品になるかどうかを決定します。脱脂は、脆弱なブラウン部品の構造を損傷することなくバインダーを除去する必要があり、焼結は、許容できない変形や寸法変動なしに部品を緻密化・収縮させる必要があります。段階的なプロセス概要については、MIM脱脂プロセスおよびMIM焼結をご覧ください…

クイックまとめ: MIMにおいて、脱脂と焼結は、成形されたグリーン部品が安定した金属部品になるかどうかを決定します。脱脂は、脆弱なブラウン部品の構造を損傷することなくバインダーを除去する必要があり、焼結は、許容できない変形や寸法変動なしに部品を緻密化・収縮させる必要があります。.
プロセス基本事項を段階的に確認するには、 MIM脱脂プロセス および MIM焼結プロセス. 部品品質評価においては、ブラウン部品の安定性、緻密化の一貫性、収縮制御、変形リスク、最終的な寸法安定性が主要な課題となります。.
成形後に問題なく見えるグリーン部品でも、バインダー除去と緻密化が始まると、ブリスター、亀裂、反り、密度ばらつき、寸法変動が発生する可能性があります。主要な技術的課題は、部品が両方の炉工程を安定した内部構造と制御された寸法応答で通過できるかどうかです。より広範な品質フレームワークについては、以下をご覧ください。 MIM部品の品質に影響を与える要因.
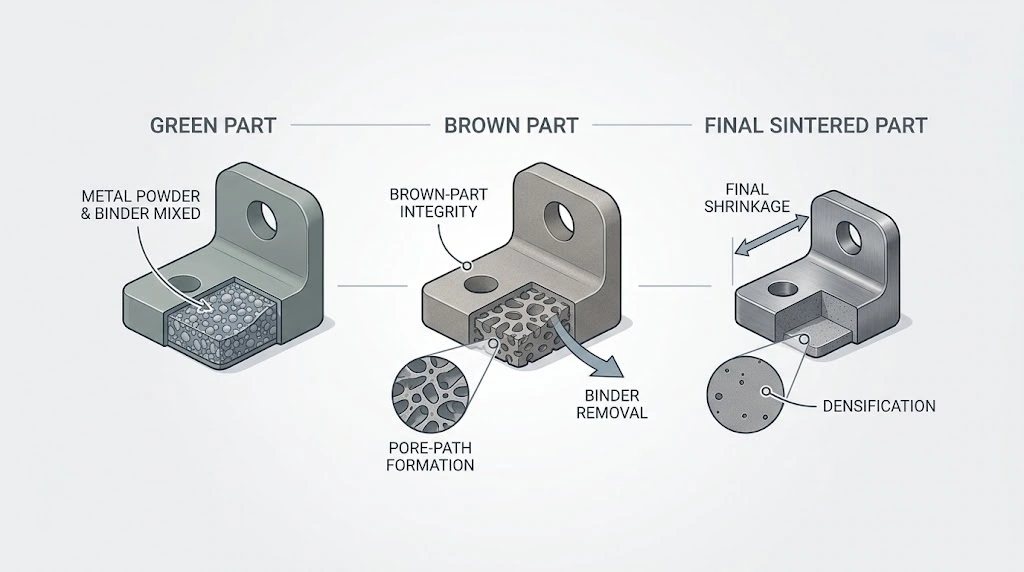
脱脂は部品を安定した緻密化のために準備し、焼結は密度、収縮、最終的な形状がどのように発展するかを決定します。したがって、安定した焼結は安定した脱脂から始まります。.
多くのOEMバイヤーは、成形されたグリーンパーツが正しく見えれば、主な製造リスクはすでに終わったと想定しています。実際には、脱脂と焼結が、部品が必要な密度、寸法の一貫性、および生産安定性を達成できるかどうかを決定することがよくあります。これらの工程で、部品は成形されたフィードストック形状から、実際の金属部品へと変化していきます。.
これは、多くの一般的なMIM品質問題が、目に見える成形欠陥として発生するわけではないため重要です。それらは、肉厚、質量分布、サポート条件、バインダー除去挙動、および焼結密度応答が、熱負荷下で相互に作用し始めたときに現れます。したがって、炉工程のレビューは、成形後の二次的なプロセス詳細としてではなく、MIM品質計画のコアパートとして扱われるべきです。.
一般的な間違いは、脱脂と焼結をプロセスパラメータの観点からのみ議論することです。炉の設定は重要ですが、それは全体の一部にすぎません。もう半分は、形状自体がバインダー除去、予測可能な収縮、および安定した形状保持と互換性があるかどうかです。.
MIMの脱脂プロセスは、部品がまだ構造的に脆弱な状態で、バインダーシステムの大部分を除去します。これは、亀裂、ブリスター、またはブラウン部品の弱体化なしに、後続の緻密化のための制御された気孔ネットワークを作成する必要があります。バインダー除去が不完全または不均一な場合、部品は隠れた不安定性を抱えたまま焼結に入り、後に密度ばらつき、変形、または寸法変動として現れる可能性があります。.
脱脂中、グリーン部品は成形時の流動性と初期形状サポートを提供していたバインダーを徐々に失います。バインダーが除去されるにつれて、部品はより壊れやすくなり、ブラウン部品の状態になります。外部形状は変わらないように見えますが、構造的な余裕ははるかに少なくなります。.
したがって、セクション厚さ、遷移部の設計、局所的な質量集中が重要になります。成形後に問題なく見える部品でも、バインダーサポートが減少すると脆弱になる可能性があります。脱脂は、バインダー除去ステップとしてだけでなく、構造安定性ステップとしても検討する必要があります。.
脱脂は、ガス輸送と後続の緻密化をサポートする気孔ネットワークを作成します。この内部経路が均一に発達すると、部品は安定した焼結の準備が整います。不均一に発達すると、密度応答と変形を制御することがより困難になります。.
バインダーを除去するだけでなく、ブラウンパーツの構造的一貫性を損なわずに除去することが実用的な目標です。したがって、焼結開始前に最終部品の安定性に影響を与えることができます。.
脱脂が不完全だと、残留バインダーに起因する不安定性を抱えたまま部品が焼結工程に入ります。成形品が外観検査を通過したとしても、内部状態が制御された焼結に必要な均一性を備えていない可能性があります。その場合、焼結によってグリーンパーツでは見えなかった問題が増幅されることがあります。.
厚肉部は、バインダー除去経路が長くなり、局所的な熱および物質輸送の応答が不均衡になるため、均一な脱脂がより困難になります。したがって、成形時に正常に充填されたとしても、塊状の部分や集中した質量は脱脂リスクのある特徴となる可能性があります。.
コアリング、より滑らかな断面遷移、およびより均一な形状にすることで、バインダー除去経路を短縮し、内部の均一性を向上させることで、このリスクを低減できます。.
安定した脱脂は、焼結前に部品に均一な内部構造をもたらし、部品全体および生産ロット全体での均一な焼結密度が得られる可能性を高めます。脱脂が不安定な場合、炉の設定だけで後から最終密度ばらつきを修正することがより困難になります。.

成形時に良好に充填される部品でも、バインダー除去経路が長い場合や局所的な質量集中が高い場合には、脱脂リスクを生じさせる可能性があります。.
この比較は、成形可能な部品が自動的に脱脂リスクの低い部品ではない理由を示しています。より均一な肉厚はバインダー除去経路を短縮し均等化しますが、集中した厚肉部は焼結前の内部不安定性の可能性を高めます。.
MIMの焼結は、脱脂された部品が焼結し、収縮し、最終的な金属構造を発達させる段階です。生産目標は密度だけではありません。部品は、許容可能な形状と再現性を維持しながら、必要な材料および寸法状態に到達する必要があります。.
部品が制御された条件下で加熱されると、金属粒子はより強く結合し、気孔率が減少し、構造がより統合されます。これは、密度、機械的安定性、寸法応答、および全体的な部品の一貫性に影響します。.
焼結による高密度化は、すべての形状で均一に起こるわけではありません。厚肉部、急激な断面遷移、および不均衡な質量分布は、より安定したレイアウトとは異なる応答を示す可能性があります。部品は、局所的な歪みや寸法ドリフトを示しながらも、許容可能な平均密度に達する可能性があります。.
焼結は、MIMにおける最終収縮の大部分を駆動します。この収縮は必要ですが、自動的に均一になるわけではありません。部品は、許容可能な形状とサポートの挙動を維持しながら収縮する必要があります。より詳細なプロセスについては、こちらを参照してください。 MIM焼結収縮.
収縮を単なる金型補正値として扱うと、実際のリスクを見落とす可能性があります。均一な形状は通常、より予測可能に収縮しますが、支持されていないスパン、急激な断面変化、および非対称な質量分布は、寸法応答の制御をより困難にします。.
昇温速度、保持戦略、温度制御は、金属構造の進化と部品の均一な緻密化に影響を与えます。目的は、単にサイクルを長くしたり温度を上げたりするのではなく、許容可能な形状保持とバッチ間安定性を伴う制御された緻密化です。.
焼結雰囲気は、化学的安定性、表面状態、および最終的な構造品質に影響を与えます。材料システムに対して雰囲気が適切に制御されていない場合、部品に一貫性のない特性や予期しない品質変動が現れる可能性があります。したがって、密度、化学組成、構造均一性、および寸法結果は整合性を保つ必要があります。.
サポート条件は、焼結安定性における主要な要因です。安定したサポート面を持つ部品は、接触が限られている、支持されていない範囲が長い、または質量が強く非対称な部品よりも形状を保持する可能性が高くなります。.
サポートは、歪みが発生した後の治具修正としてのみ扱われるのではなく、DFMおよびプロセス計画中にレビューされるべきです。歪みリスクが高い場合、形状、設置方向、セッター戦略、および重要寸法計画をまとめて考慮する必要があります。.

収縮の問題は、炉の設定の問題になる前に、形状と支持の問題であることが多いです。.
この比較は、同じ焼結プロセスにさらされた2つの部品が異なる応答を示す理由を示しています。均整の取れた断面と安定したサポートは収縮を制御下に保つのに役立ちますが、非対称な質量、急激な遷移、および限られたサポートは、歪みと寸法のずれのリスクを高めます。.
炉段階での品質問題の多くはランダムではありません。それらは通常、形状感度、バインダー除去挙動、緻密化応答、支持条件の組み合わせを反映しています。そのため、これらの欠陥は孤立した症状ではなく、工学的な信号として分析されるべきです。.
これらの欠陥をレビューする最も有用な方法は、各目に見える症状を、それを引き起こした可能性のある脱脂、焼結、形状、またはサポート条件にまで遡って追跡することです。.
膨れと割れは、多くの場合、不安定なバインダー除去、内部圧力の不均衡、または脱脂に適さない形状に関連しています。これらの欠陥は早期に現れることもあれば、熱暴露が続くにつれてより顕著になることもあります。.
これらの問題は、多くの場合、脱脂の適合性が断面厚さ、質量分布、またはプロセスウィンドウと完全に整合していなかったことを示しています。目に見える欠陥は最終的な症状であり、根本原因は通常、プロセスチェーンのより早い段階で始まります。.
たるみと反りは、通常、炉内での形状保持不良に関連しています。長い無支持スパン、弱い支持接触、非対称形状はすべて、変形の可能性を高める可能性があります。.
重要な点は、炉の設定を調整するだけでは歪みが常に解決されるわけではないということです。多くの場合、形状自体がリスクの原因となっています。このため、反り(warpage)は、単なる炉の設定問題としてではなく、設計とプロセスの相互作用問題として扱うべきです。より深い文脈については、こちらをご覧ください。 MIMにおける焼結歪み.
密度ばらつきと寸法変動は、多くの場合、部品が脱脂または焼結中に均一に反応していないことを示しています。問題は、不均一な構造、不安定な炉の挙動、またはバランスよく収縮しない形状に起因する可能性があります。.
このため、最終部品のばらつきは検査結果としてのみ扱うべきではありません。多くの場合、それは初期のプロセス段階の不安定性の目に見える結果です。.
MIM部品にブリスター、クラック、歪み、密度変動、または寸法のずれが見られる場合、問題は最終検査の失敗としてのみ扱われるのではなく、炉段階のチェーンを遡って追跡されるべきです。早期のDFMレビューとサンプリングフィードバックのために、各目に見える症状は、その可能性のある原因、確認ポイント、および典型的なエンジニアリング対応と照合してチェックできます。.
| 観察された品質問題 | レビューすべき可能性のある原因 | 確認すべきこと | 典型的なエンジニアリング対応 |
|---|---|---|---|
| 膨れまたは割れ | 不均一な脱脂、内部圧、肉厚部の感度、または不安定なブラウンパート強度。. | 肉厚、質量集中、脱脂パス、脱脂ウィンドウ、および急激な断面遷移。. | セクションバランスとコアリングの機会をレビューし、生産リリース前に脱脂ルートとサンプルの安定性を検証します。. |
| 反りまたはスランピング | 不安定なサポート条件、非対称な収縮応答、弱い接触面、または長い支持されていないスパン。. | サポート面、設置方向、セッター戦略、スパン長、質量分布、および変形しやすいフィーチャー。. | 可能な場合はサポートロジックまたは方向を改善し、サポートされていないジオメトリを減らし、二次制御が必要になる可能性のある寸法を特定します。. |
| 密度ばらつき | 不均一な気孔構造、不完全または不均一な脱脂、または焼結中の不均一な焼結。. | ブラウンパートの均一性、セクションバランス、材料応答、焼結プロファイル、および密度関連の検査ポイント。. | 最終炉条件のみを変更するのではなく、脱脂と焼結を通じてばらつきをトレースします。代表的なサンプリングと検査によって結果を確認します。. |
| 寸法変動 | ジオメトリ駆動の収縮ばらつき、金型補正の限界、サポートの不安定性、または形状保持リスク。. | 収縮しやすい寸法、公差配分、サポート条件、焼結後(as-sintered)の実現可能性、およびサンプル間の傾向。. | 必要に応じて公差を再配分し、検証されたサンプルから補正を微調整し、焼結後の状態が要件を確実に満たせない場合はサイジングまたは二次仕上げを使用します。. |
検査フィードバック注記: 脱脂後または焼結後の欠陥は、形状レビュー、サポート計画、収縮制御、および検証戦略にフィードバックされるべきです。検査が図面レビュー、サンプル承認、生産検証、および出荷リリースをどのように連携できるかについては、XTMIMの MIM検査・試験能力 を参照してください。.
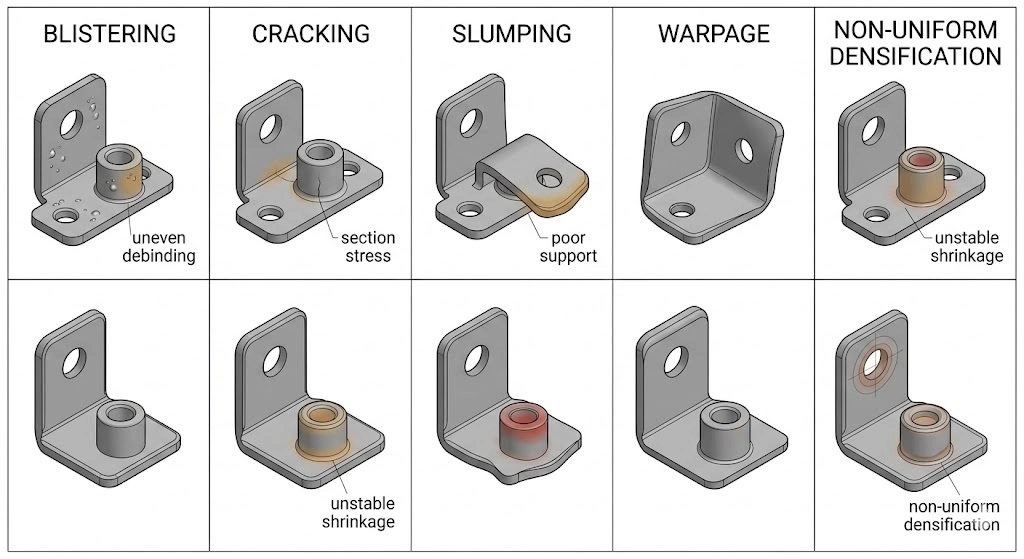
ほとんどの脱脂および焼結欠陥は、ジオメトリ、脱脂挙動、収縮応答、およびサポートロジックの不一致に起因します。.
膨れ、割れ、反り、および密度のばらつきは、孤立した欠陥として扱われるべきではありません。それぞれ通常、脱脂挙動、焼結応答、ジオメトリ、およびサポート条件間の特定の相互作用に起因します。.
すべてのMIM形状が同じ炉段階リスクを持つわけではありません。一部の設計は本質的に安定していますが、他の設計はバインダー除去挙動、収縮力、支持条件に対してはるかに敏感です。これが、同じ材料で作られた2つの部品が生産で大きく異なる挙動を示す主な理由の一つです。.
炉段階の安定性のためには、肉厚部分と急激な遷移、非対称な質量分布、支持面の弱さや長い無支持スパンという3つの形状特性に特に注意が必要です。.
厚肉部は脱脂がより困難で、焼結中に均一に反応しないことがよくあります。厚肉部と薄肉部の間の急激な遷移は、局所的な応力を増加させ、変形や寸法不一致の可能性を高める可能性があります。.
実際には、よりバランスの取れた断面と滑らかな遷移は、製造性だけでなく炉段階の安定性も向上させることがよくあります。そのため、形状は形状定義だけでなくプロセス挙動の観点からレビューされるべきです。.
非対称な質量分布は、部品の異なる領域が熱負荷下で均等に反応しないため、収縮挙動の制御を困難にします。一方の側が他方とは異なる収縮や沈み込みを示すことがあり、特に支持が限られている場合に顕著です。.
これは重要です。なぜなら、平均的な収縮の仮定は、不均衡な形状で何が起こるかを完全には説明しないからです。局所的な応答が実際の問題であり、特に方向感度や弱い支持ロジックを持つ精密部品では顕著です。.
接触点が狭い部分や長い無支持スパンを持つ部品は、たわみ、反り、または形状保持の不安定さが生じやすくなります。そのため、炉内工程での支持状態は単なるセットアップの詳細ではありません。それは部品自体の製造性ロジックの一部です。.
良好な支持形状は、歪みが発生してから修正しようとするよりも、リスクを効果的に低減できることがよくあります。安定した設置状態は、焼結の一貫性を向上させるための、最もシンプルで価値のある方法の1つであることが頻繁にあります。.
プロトタイプ承認または生産リリース前に、脱脂および焼結のリスクを明示的にレビューする必要があります。このレビューは、成形性だけでなく、部品が炉段階を通じて真に安定しているかどうかを問うべきです。これは、一度サンプルが成功した部品と、量産で一貫して稼働する部品との違いが生じる場所であることがよくあります。プロジェクト固有のレビューが必要な場合は、 図面を提出してMIMプロセスレビューを受けてください.
厳格なDFMレビューにより、通常、形状、サポート戦略、収縮感度、公差配分、検査計画が実際の炉挙動と整合しているかどうかが特定されます。材料グレード、主要寸法、平面度または同軸度要件、断面厚さ、表面仕上げ要件、および重要な機能領域を含む図面は、脱脂および焼結品質リスクのレビューが容易になります。.
金型リリース前に、チームは断面バランス、支持面、収縮に敏感な領域、および脱脂や焼結中に脆弱になる可能性のある特徴をレビューする必要があります。目標は、品質リスクが是正措置の問題になる前に低減することです。.
これは、炉内工程の不安定性は、金型やサンプリングがすでに進行した後に解決するよりも、設計と早期計画によって防止する方がはるかに簡単だからです。.
すべての重要な特徴を焼結ままの安定性に完全に依存させるべきではありません。特に、平面度、位置合わせ、または歪みに敏感な形状に関連する寸法は、炉内工程の制御のみに頼るのではなく、二次的な戦略が必要になる場合があります。.
これはプロセス上の弱点ではなく、安定した大量生産のための正しいエンジニアリング上の判断であることがよくあります。目標は、すべてのフィーチャーを焼結後そのままの状態に押し込めることではなく、製造可能な方法で品質要件を割り当てることです。.
サポート戦略は、部品の載置面積が限られている場合、長いスパンがある場合、または変形に明らかに敏感な形状の場合に早期に検討すべきです。サンプリングで部品に反りが生じてから対応すると、コストが増加し、修正が複雑になることがよくあります。.
実際には、早期のサポートレビューは、炉工程での問題を減らす最も効果的な方法の一つです。.
脱脂と焼結は、成形されたMIM形状が実際の完成金属部品となる段階です。これらの工程は、密度、収縮、変形傾向、寸法安定性、生産の一貫性に影響を与え、成形だけでは理解できない要素です。.
そのため、炉工程の品質は中核的なエンジニアリングトピックとしてレビューされるべきです。部品が成形できるからといってMIMに適しているとは限りません。制御された形状、安定した緻密化、再現性のある最終品質で脱脂と焼結を通過できる必要があります。.
エンジニアリングノート: 最終密度能力、収縮挙動、寸法安定性、および欠陥フィードバックは、プロジェクト固有のDFMレビュー、サンプリング、検査計画、およびプロセス検証を通じて確認する必要があります。材料特性の参照として、製造業者は該当する場合、MPIF Standard 35-MIMなどの業界ソースを参照することが一般的です。.
RFQレビューの次のステップ: 部品に厚いセクション、サポートされていないスパン、平面度要件、アライメント機能、または収縮に敏感な寸法が含まれる場合、, 図面を提出してレビューを受けてください。 金型製作またはサンプリング前。早期レビューは、形状、脱脂リスク、焼結応答、検査ポイント、および二次加工計画の関連付けに役立ちます。.
必ずしもそうではありません。高温は場合によって緻密化を改善する可能性がありますが、形状とプロセスウィンドウが適切に適合していない場合、変形や不安定性が増加する可能性もあります。真の目標は、許容可能な形状保持を伴う安定した緻密化です。.
バインダー除去は肉厚部で均一性が低下しやすく、部品が焼結に至る前に不安定性が生じるリスクが高まります。厚肉部は均一な壁厚部に比べて、一貫した脱脂が困難な場合が多くあります。.
推定と計画は可能ですが、実際の量産挙動は形状、支持条件、炉内工程の一貫性に依存します。実際には、焼結収縮は実サンプリングとDFMベースのレビューを通じて検証する必要があります。.
成形の成功は炉内工程の安定性を保証しないためです。脱脂と焼結により、グリーンパートでは明らかでなかった構造、断面バランス、支持設計、内部均一性の潜在的な感受性が顕在化することがあります。.
その寸法が焼結状態での収縮ばらつき、変形傾向、形状保持限界の影響を強く受ける場合です。これは工程管理の弱さを示すのではなく、安定生産のための適切な戦略であることが多いです。.
いいえ。ただし、支持条件が弱い、長い無支持スパンがある、または変形しやすい形状の部品は、早期の支持計画が必要な場合が多いです。支持戦略は、欠陥発生後の是正策としてだけでなく、製造性レビューの一部として扱うべきです。.
有用な情報には、材料グレード、全体寸法、肉厚、厚肉部、サポート面、重要寸法、平面度または芯出し要件、表面仕上げの期待値、および焼結後に修正できない機能が含まれます。これらの詳細は、エンジニアがバインダー除去パス、収縮の影響を受けやすい領域、サポート戦略、検査ポイント、およびサイジングまたは二次仕上げを計画する必要があるかどうかをレビューするのに役立ちます。.