
METALLPULVERSPRITZGUSS Metallpulverspritzguss (PIM) ist eine Familie von Herstellungsverfahren zur Produktion komplexer Bauteile aus feinen Metall-, Keramik- und bestimmten spezialisierten Pulverwerkstoffen. Es kombiniert Spritzgießen mit Pulververarbeitung: Pulver wird mit einem temporären Binder gemischt, in die erforderliche Form gespritzt, entbindert und gesintert, um die Materialeigenschaften des endgültigen Bauteils zu entwickeln…
METALLPULVERSPRITZGUSS
Metallpulverspritzguss (PIM) ist eine Familie von Herstellungsverfahren zur Produktion komplexer Bauteile aus feinen Metall-, Keramik- und bestimmten spezialisierten Pulverwerkstoffen. Es kombiniert Spritzgießen mit Pulververarbeitung: Pulver wird mit einem temporären Binder gemischt, in die erforderliche Form gespritzt, entbindert und gesintert, um die Materialeigenschaften des endgültigen Bauteils zu entwickeln.
PIM umfasst hauptsächlich Metallpulverspritzguss (MIM) und Keramikspritzguss (CIM). Hartmetall-Spritzguss (CCIM) wird ebenfalls als spezialisierter Weg anerkannt. PIM ist keine dritte Alternative zu MIM und CIM: Es ist der Oberbegriff für ihre gemeinsamen Formgebungs- und Sinterprinzipien.
Eine gespritzte Form ist nur der Ausgangspunkt. Ein PIM-Bauteil muss auch die Entbinderung überstehen und auf die spezifizierten Abmessungen und Materialeigenschaften gesintert werden.
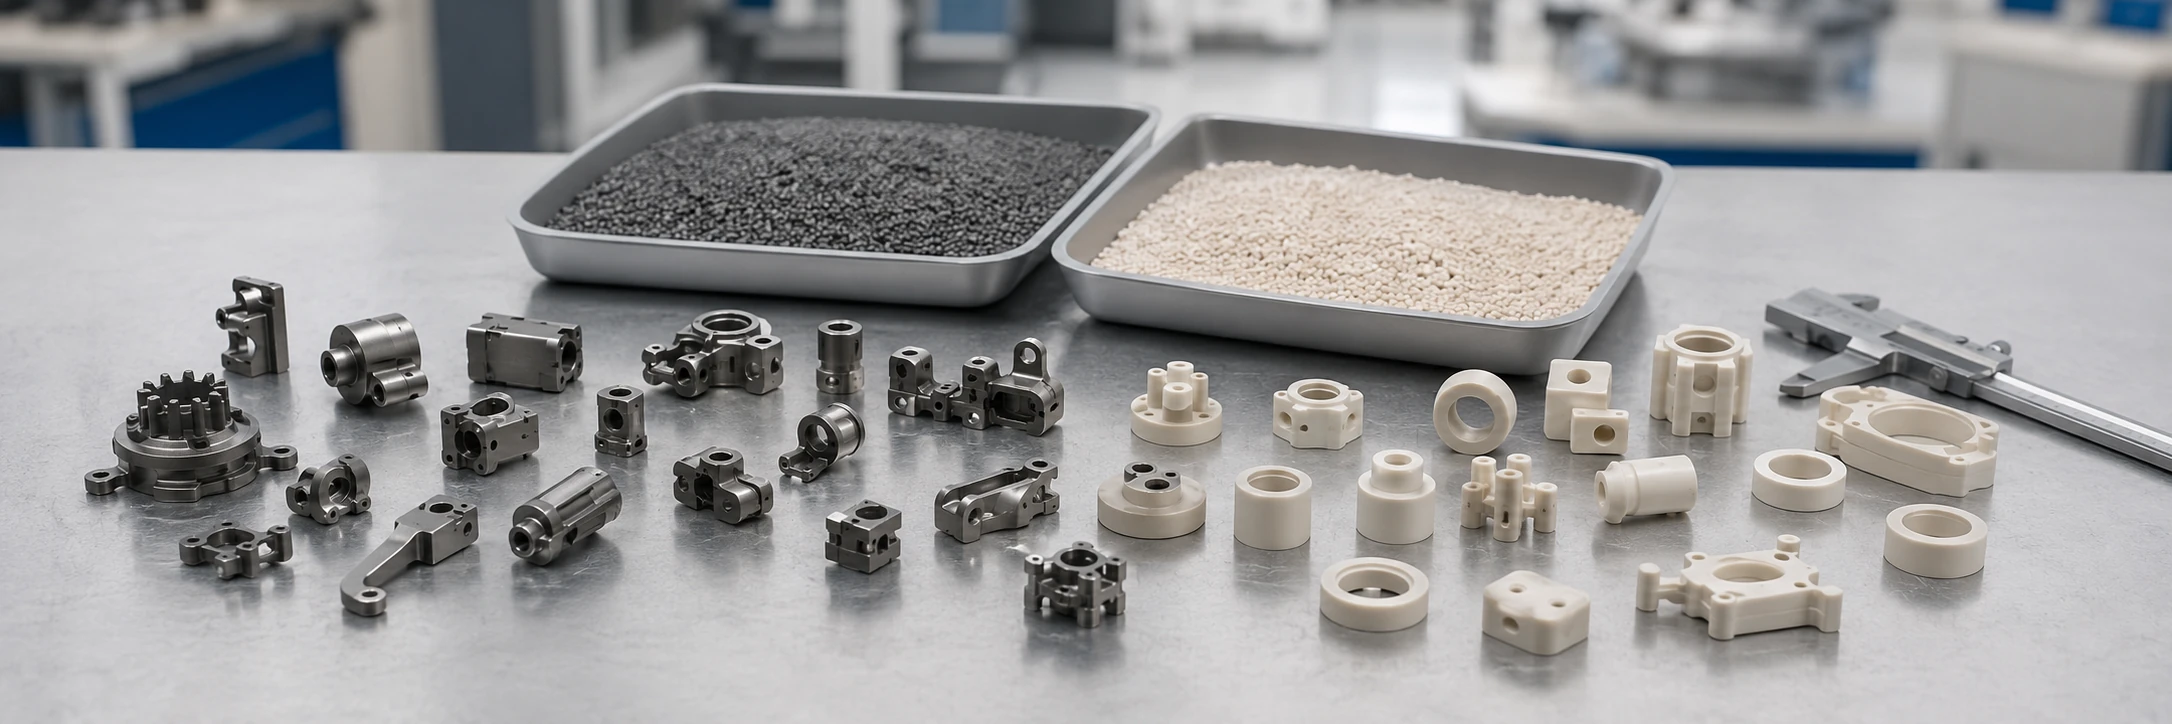
Was ist Pulverspritzguss (PIM)?
Der Pulverspritzguss ist eine pulverbasierte Formgebungstechnologie, die die geometrische Flexibilität des Spritzgießens mit den Materialeigenschaften kombiniert, die durch Sintern erzielt werden. Es handelt sich um eine Familie von Herstellungsverfahren, nicht um den Namen eines bestimmten Metall- oder Keramikmaterials.
Beim herkömmlichen Kunststoffspritzgießen ist das Polymer das Hauptmaterial des fertigen Teils. PIM funktioniert anders. Feines Materialpulver wird mit einem temporären Binder gemischt, um ein spritzfähiges Feedstock zu erzeugen. Der Binder ermöglicht die Formgebung und hält die neu geformte Komponente zusammen, wird aber später entfernt. Die Pulverpartikel bilden während des Sinterprozesses die endgültige Materialstruktur.
PIM nutzt Spritzgießen zur Geometrieerstellung; Entbindern und Sintern wandeln dann die geformte Pulverstruktur in eine funktionale Komponente um. Die genauen Materialeigenschaften und Prozessbedingungen hängen vom gewählten Pulversystem ab.
PIM ist mit der herkömmlichen Pulvermetallurgie verwandt, unterscheidet sich jedoch in der Formgebungsmethode. Die traditionelle Press-und-Sinter-Pulvermetallurgie verdichtet Pulver im Allgemeinen in einer starren Matrize. PIM spritzt eine Pulver-Binder-Mischung in einen Formhohlraum, was bestimmte dreidimensionale Merkmale ermöglicht, die durch uniaxialen Pressen schwer zu erzielen sind. Beide Ansätze haben ihre eigenen geometrischen und werkzeugspezifischen Einschränkungen.
PIM-Terminologie: Die Abkürzung PIM kommt auch in anderen Branchen vor. In Fertigungsspezifikationen, Powder Injection Molding (PIM) bezeichnet den pulverbasierten Prozess; powder injection moulding ist die britische Schreibweise. MIM bezieht sich speziell auf den metallischen Weg innerhalb dieser Familie. Für den breiteren Prozesskontext siehe verwandte Fertigungsverfahren.
Was sind die Hauptarten des Pulverspritzgießens (Powder Injection Molding)?
PIM wird hauptsächlich nach dem zu formenden Pulvermaterial klassifiziert. MIM und CIM sind die beiden Hauptmaterialwege. Bestimmte spezialisierte Systeme, einschließlich Hartmetalle, werden ebenfalls durch PIM verarbeitet und können in der Branchenbildung separat klassifiziert werden.
Metallpulverspritzguss (MIM)
Der Metallpulverspritzguss verwendet Metallpulver, das mit einem organischen Binder gemischt wird, um durch Formgebung, Entbinderung und Sintern komplexe Metallkomponenten herzustellen. Gängige Materialfamilien umfassen Edelstähle, niedriglegierte Stähle, ausscheidungshärtende Edelstähle und ausgewählte andere Metalllegierungen.
Beispielsweise kann Edelstahl 316L in Betracht gezogen werden, wenn Korrosionsbeständigkeit wichtig ist, während Edelstahl 17-4 PH nach validierter Verarbeitung und Wärmebehandlung dort geeignet sein kann, wo höhere Festigkeit erforderlich ist. Die gewählte Legierung und der Herstellungsverfahren bestimmen die erreichbaren Eigenschaften.
MIM wird für kleine, filigrane Metallteile wie mechanische Hebel, Verriegelungen, miniaturisierte Strukturkomponenten und Präzisionshardware verwendet. Es kombiniert komplexe Geometrie mit dem Funktionsverhalten eines spezifischen metallischen Werkstoffs. Siehe die detaillierte Metallpulverspritzgussprozess für seine metallartspezifischen Fertigungskontrollen.
Keramikspritzguss (CIM)
Der keramische Spritzguss verwendet Keramikpulver und ein temporäres Bindersystem zur Herstellung technischer Keramikbauteile. Gängige Beispiele sind Aluminiumoxid (Al₂O₃) und Zirkonoxid (ZrO₂); andere Keramikmaterialien können verwendet werden, wenn kompatible Feedstocks und Verarbeitungsrouten verfügbar sind.
CIM ist relevant, wenn die erforderliche Funktion von einer bestimmten technischen Keramik herrührt. Aluminiumoxid wird häufig für elektrische Isolierung und bestimmte verschleißfeste Anwendungen in Betracht gezogen. Zirkonoxid kann Härte und Verschleißfestigkeit mit relativ hoher Bruchzähigkeit für eine Keramik bieten. Keine einzelne Eigenschaft gilt für jede Keramiksorte.
Repräsentative Teile umfassen keramische Isolierstützen, Hülsen, Führungen und ausgewählte verschleißfeste Komponenten. Ihre Geometrie, Handhabungsanforderungen, Sinterverhalten und das Risiko von Sprödbruch müssen für das gewählte Material bewertet werden. Der Leitfaden für keramischen Spritzguss deckt die keramikspezifischen Design- und Verarbeitungsanforderungen ab.
Spritzguss von Hartmetall (Cemented Carbide Injection Molding, CCIM)
Der Spritzguss von Hartmetall ist eine spezialisierte PIM-Route für komplexe Hartmetallkomponenten. Ein typisches Materialsystem ist Wolframcarbid-Kobalt (WC–Co), bei dem harte Carbide durch eine metallische Phase gebunden werden.
Zwei verschiedene Binder dürfen nicht verwechselt werden: der temporäre organische Binder macht die Pulvermischung spritzgießbar und wird im Prozess entfernt; die metallische Binderphase, wie Kobalt, verbleibt im fertigen Hartmetall. Einige CCIM-Teile profitieren davon, komplexe verschleißfeste Geometrien vor der endgültigen Verdichtung zu formen, was die sonst schwierige Bearbeitung von Hartmetall reduziert.
Industrielle Klassifizierungen sind nicht vollständig einheitlich: Einige ordnen Hartmetalle dem breiteren MIM-Bereich zu, während andere technische Ressourcen CCIM separat diskutieren. Es handelt sich um eine etablierte spezialisierte PIM-Anwendung, nicht unbedingt um eine universelle dritte Hauptkategorie. Mehr über das Material selbst erfahren Sie unter Hartmetalle.
Andere spezifische Cermet- und Verbundpulverformulierungen können ebenfalls spritzgegossen werden, wenn ein geeigneter Feedstock und ein Sinterverfahren entwickelt wurden. Begriffe wie Mikro-PIM und Niederdruck-PIM bezieht sich auf die Bauteilgröße oder den Verarbeitungsansatz und sollte nicht mit diesen Materialkategorien vermischt werden.
| Route | Typische Pulverwerkstoffe | Fertigteil | Repräsentative Anwendung |
|---|---|---|---|
| MIM | Edelstahl, niedriglegierter Stahl, ausgewählte Metalllegierungen | Gesintertes Metallteil | Kleine Mechanismen und Präzisionsmetallbeschläge |
| CIM | Aluminiumoxid, Zirkonoxid, ausgewählte technische Keramiken | Gesintertes technisches Keramikteil | Isolatoren, Hülsen, Führungen und Verschleißteile |
| CCIM | WC–Co und andere geeignete Hartmetalle | Hartmetallteil | Spezialisierte komplexe Verschleißteile und Werkzeugeinsätze |
CCIM wird als spezialisierter Weg dargestellt; Klassifizierungskonventionen variieren je nach Branchenreferenz.
Obwohl die resultierenden Teile sich in Material und Leistung unterscheiden, sind diese Wege durch einen gemeinsamen Ansatz verbunden: Formen von pulverbeladenem Feedstock in einem Werkzeug, Entfernen des temporären Binders und Sintern der geformten Struktur.
Wie funktioniert Metallpulverspritzguss (MIM)?
Die PIM-Fertigungssequenz wandelt eine formbare Pulvermischung in eine gesinterte Materialkomponente um. Jede Stufe hat einen anderen Zweck, und früh gemachte Fehler können auch nach dem Sintern sichtbar bleiben.
- SCHRITT 01Feedstock vorbereitenPulver + temporärer Binder
- SCHRITT 02SpritzgießenFormen des Grünteils
- SCHRITT 03EntbindernBinder schrittweise entfernen
- SCHRITT 04SinternPartikel verbinden; schrumpfen
- SCHRITT 05Prüfen / NachbearbeitenErforderliche Eigenschaften verifizieren
Die Endkontrolle prüft Abmessungen und Materialanforderungen. Bearbeitung oder andere Nachbearbeitungen werden nur bei Bedarf hinzugefügt; Entbinderungs- und Sinterbedingungen hängen vom Feedstock-System ab.
Vorbereitung von Pulver- und Binder-Feedstock
Der Prozess beginnt mit der Kombination von feinem Pulver mit einer Binderformulierung, die oft Polymere, Wachse oder Verarbeitungshilfsstoffe enthält. Das Pulver bildet das Hauptmaterial der fertigen Komponente; der Binder sorgt für Fließfähigkeit während des Formens und ausreichende Anfangsfestigkeit für die Handhabung des Grünteils.
Die Mischung wird als Feedstock und wird oft als Granulat oder Pellets vorbereitet. Um das Werkzeug zuverlässig zu füllen, muss es unter geeigneten Bedingungen fließen und eine einigermaßen gleichmäßige Pulververteilung beibehalten. Pulverbeladung, Partikelgröße und -form, Oberflächenchemie, Binderkompatibilität und Mischungsuniformität beeinflussen dieses Verhalten.
Wenn dem Feedstock eine ausreichende Fließfähigkeit fehlt, können dünne oder entfernte Merkmale nicht gefüllt werden. Eine schlechte Pulververteilung kann auch zu ungleichmäßiger Dichte und anschließenden Dimensionsschwankungen führen. Die Feedstock-Vorbereitung ist daher nicht einfach nur eine Frage des Mischens von Metall- oder Keramikpulver mit Kunststoff.
Spritzgießen und Grünteilbildung
Der vorbereitete Feedstock wird unter geeigneten Verarbeitungsbedingungen erhitzt und in den Werkzeug Hohlraum eingespritzt. Das Werkzeug erzeugt das anfängliche äußere Profil und jene inneren Merkmale, die mit dem Werkzeugdesign geformt und freigegeben werden können.
Nach dem Abkühlen und Auswerfen wird die Komponente als Grünteil. Sie ähnelt der beabsichtigten Komponente, enthält aber noch den temporären Binder, und ihre endgültige Materialstruktur hat sich noch nicht entwickelt. Sie muss Auswerfen, Handhabung und Transport ohne Beschädigung tolerieren.
Die Grüngeometrie ist im Allgemeinen größer als das endgültige gesinterte Teil, da die spätere Verdichtung zu einer Schwindung führt. Die erforderliche Kompensation hängt vom Feedstock, Material, Werkzeug und den Verarbeitungsbedingungen ab, nicht von einem universellen PIM-Skalierungsfaktor.
Entbindern: Entfernen des Binders
Das Entbindern entfernt den temporären Binder unter Beibehaltung der Form des gepackten Pulvers. Lösungsmittelextraktion, katalytische Zersetzung, thermische Behandlung oder kombinierte Methoden können je nach Feedstock-System verwendet werden.
Bei einigen Verfahren wird zuerst eine Binderkomponente entfernt und eine Restkomponente hält das Pulver bis zu einem späteren thermischen Schritt zusammen. Ein weitgehend entbundener Zwischenzustand wird oft als Braunteil, bezeichnet, aber die Terminologie und die unterschiedlichen Zwischenstufen sind nicht in jedem PIM-System identisch.
Die Binderentfernung muss kontrolliert erfolgen. Dicke Bereiche oder lange Entfernungswege können internen Druck oder ungleichmäßigen Binderverlust erzeugen, was zu Blasenbildung, Verzug oder Rissbildung führt. Erfolgreiches Entbindern bedeutet, die geformte Pulvergeometrie für das Sintern zu erhalten, nicht nur, so viel Binder wie möglich so schnell wie möglich zu entfernen.
Rissbildung an einem Übergang von dick nach dünn während des Entbinderns (illustratives Beispiel)
Ein grünes Teil mit einer dicken Nabe, die mit einem dünnen Arm verbunden ist, sieht nach dem Formen intakt aus, doch während der Entbinderung entwickeln sich feine Risse nahe dem Übergang.
Das Bindersystem kann den dicken Abschnitt langsamer verlassen als den dünnen. Der Unterschied kann lokalen Druck erzeugen oder die Pulverstruktur schwächen, obwohl Formfehler oder Handhabungsschäden ähnliche Symptome hervorrufen können.
Teile nach dem Spritzgießen und in aufeinanderfolgenden Entbinderungsstufen inspizieren und aufzeichnen, wann und wo Risse zuerst auftreten. Wiederkehrende Schäden an denselben Übergängen erfordern eine Untersuchung des Entbinderungspfades, etablieren aber keine einzelne Ursache.
Wandstärkenübergänge, Entbinderungsbedingungen, Grünteil-Unterstützung und -Handhabung prüfen, dann jede gezielte Änderung validieren, bevor das Werkzeug geändert wird.
Sintern, Schwindung und endgültige Teileigenschaften
Während des Sintervorgangs treibt Wärme Partikelbindung, mikroskopische Veränderungen und oft Porenbildung und Verdichtung an. Einige Materialien sintern überwiegend im festen Zustand; andere beinhalten während eines Teils des Zyklus eine flüssige Phase.
Die Komponente schrumpft normalerweise, wenn sich die Pulverstruktur konsolidiert. Wandstärke, Pulververteilung, Geometrie, Ofenbeladung, Unterstützungsbedingungen, thermische Historie und die gewählte Atmosphäre beeinflussen, wie gleichmäßig dies geschieht. Wenn verschiedene Bereiche mit unterschiedlichen Raten schrumpfen, wird die Vergrößerung des Werkzeugs um einen nominalen Faktor allein keine Verformung verhindern.
Gerichtete Verformung nach dem Sintern (illustratives Beispiel)
Ein kleiner gespritzter Hebel erscheint vor dem Sintern gerade, biegt sich aber nach dem Brennen konsistent in eine Richtung.
Ungleichmäßige Pulverpackung, Wandstärke, Schwerkraft, Kontakt mit der Sinterunterstützung oder lokale thermische Bedingungen können zu dieser Verformung beitragen. Die endgültige Form allein identifiziert nicht die dominante Ursache.
Abmessungen vor und nach der Entbinderung sowie nach dem Sintern vergleichen, dann die Biegerichtung über Teile und Ofenladungen prüfen. Eine wiederkehrende Ausrichtung kann auf Unterstützungs- oder Beladungsbedingungen hinweisen; eine Verformung, die sich um ein Merkmal konzentriert, erfordert möglicherweise eine genauere Prüfung der Geometrie und der Grünteil-Dichte.
Jede Änderung der Unterstützung, der Beladungsrichtung, des Abschnittsübergangs oder der Spritzgießbedingungen sollte an gesinterten Proben verifiziert werden, bevor die Werkzeugkompensation überarbeitet wird.
Das Sintern bestimmt die endgültige Materialstruktur und beeinflusst Dichte, Festigkeit, Verschleißverhalten und andere funktionelle Eigenschaften. Das Ziel ist, die spezifizierten Material- und Maßanforderungen zu erfüllen, nicht anzunehmen, dass jede PIM-Route eine perfekt volle Dichte ergibt.
Fertige Komponenten werden inspiziert. Je nach Projekt erfordern einige möglicherweise auch Bearbeitung, Schleifen, Polieren, Wärmebehandlung oder Oberflächenbearbeitung. Diese Operationen werden für eine spezifische funktionale Anforderung ausgewählt und nicht auf jede PIM-Komponente angewendet.
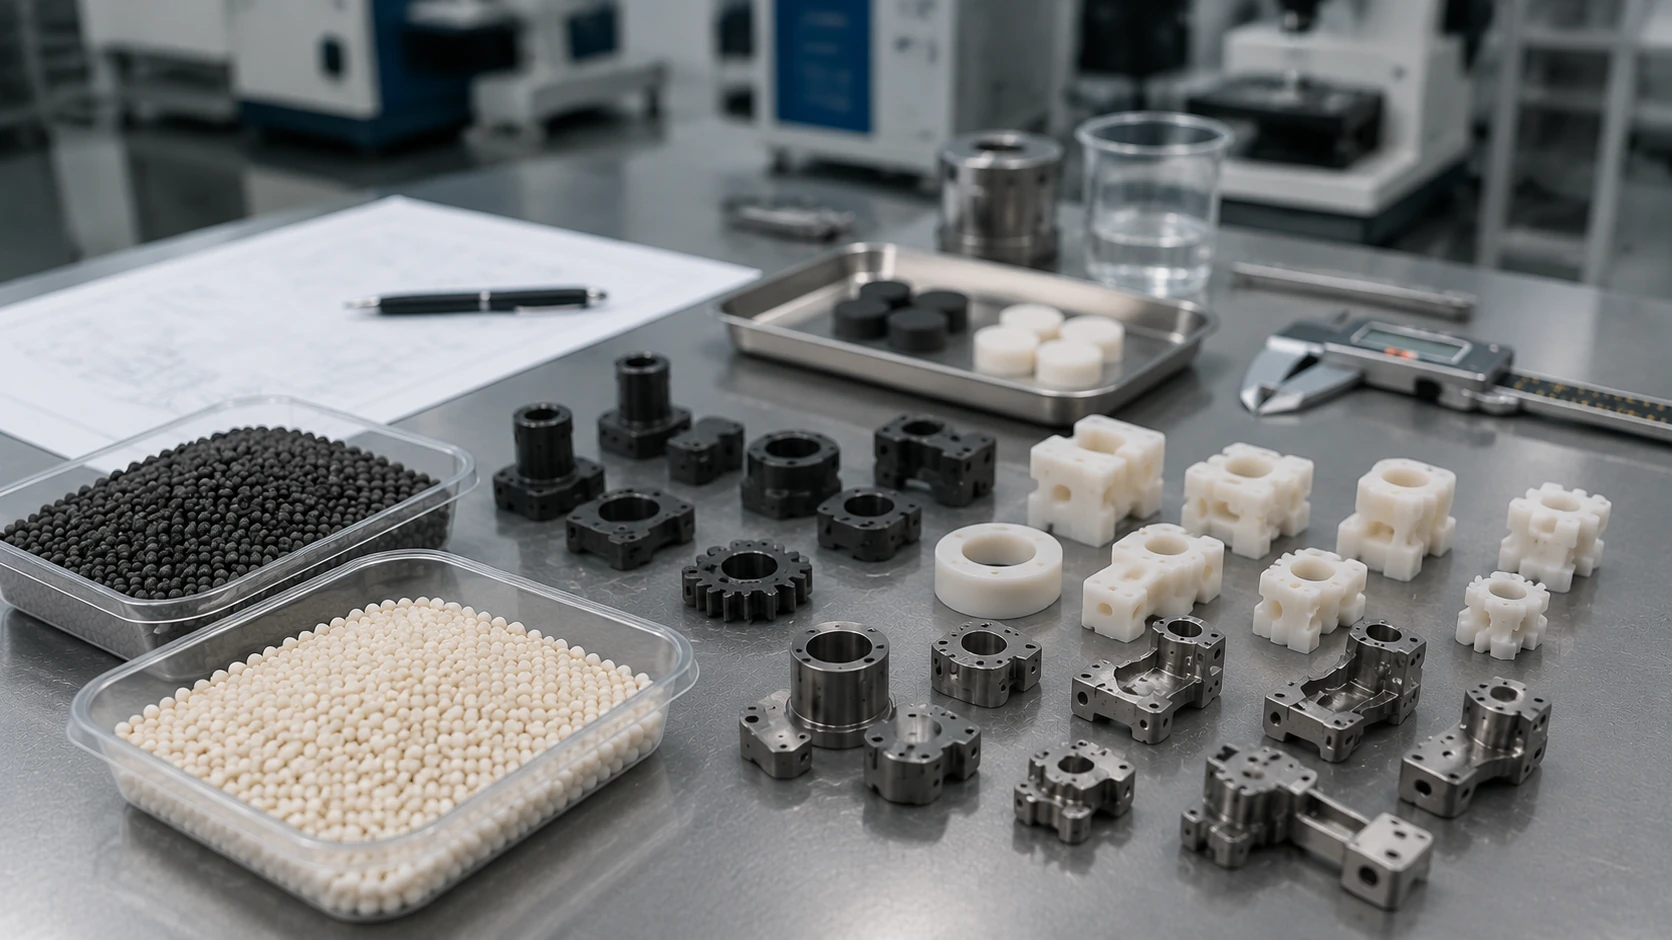
Gemeinsame Ausrüstung bedeutet nicht austauschbare Prozessbedingungen. Metall-, Keramik- und Hartmetall-Feedstocks können unterschiedliche Binderentfernungsmethoden, Ofenatmosphären, thermische Zyklen und Kontaminationskontrollen erfordern, selbst wenn die gleichen Maschinensysteme verwendet werden.
Was sind die Hauptvorteile des Pulverspritzgießens (PIM)?
PIM kombiniert die geometrische Komplexität von Spritzgussteilen mit den Eigenschaften eines ausgewählten Pulvermaterials. Diese Vorteile sind relevant, wenn die Geometrie und die Produktionsanforderungen Werkzeugbau, Entbindern und Sintern rechtfertigen.
Komplexe Geometrien und Near-Net-Shape-Fertigung
PIM kann bestimmte komplexe dreidimensionale Merkmale direkt im Werkzeug formen, einschließlich Hinterschneidungen, gekrümmte Profile, integrierte Montageelemente und mehrere Außenflächen. Wenn diese Merkmale sonst mehrere Bearbeitungsaufspannungen erfordern würden, kann ein validierter Formgebungsprozess die Materialabtragsoperationen reduzieren.
Dies wird als Near-Net-Shape-Fertigungbezeichnet: Ein erheblicher Teil der endgültigen Geometrie des Teils wird vor der Endbearbeitung erstellt. Dies garantiert nicht, dass jede Bohrung, jede Passfläche, jede Dichtfläche oder jede kritische Abmessung ohne Nacharbeit ihren Endspezifikationen entspricht.
Der Vorteil ist am größten, wenn die Komplexität die Werkzeugfertigung rechtfertigt, die Form jedoch noch das Füllen, Entformen, Entbindern und Sintern ermöglicht.
Funktionale Materialeigenschaften in pulverbasierten Teilen
PIM kann Komponenten aus Materialsystemen mit Eigenschaften herstellen, die bei herkömmlichen Kunststoffspritzgussteilen nicht verfügbar sind. Beispielsweise kann ein ausgewählter Edelstahl metallisches mechanisches Verhalten und Korrosionsbeständigkeit bieten, eine ausgewählte Aluminiumoxidqualität elektrische Isolierung bieten und ein Hartmetall Verschleißfestigkeit gegen abrasive Medien bieten.
Diese Eigenschaften gehören zum gewählten Material und validierten Verarbeitungsbedingungen, nicht zu PIM als universellem Material. Der Fertigungswert liegt in der Fähigkeit, geeignete Pulvermaterialleistung mit komplexer gespritzter Geometrie zu kombinieren.
Wiederholbare Fertigung in Produktionsstückzahlen
Nach Werkzeug- und Prozessvalidierung kann ein Werkzeug wiederholt Komponenten mit der vorgesehenen Geometrie formen. Mehrere Kavitäten können die Produktivität verbessern, wo Design, Füllbalance, Entbinderungs- und Sinterstabilität dies zulassen.
Wirtschaftliche Vorteile hängen von den gesamten Herstellungskosten ab, nicht nur vom Spritzgusstakt. Kosten für Pulver und Feedstock, Werkzeugbau, Entbindern und Sintern, Ausschuss und Ausbeute, Inspektion, erforderliche Nachbearbeitung und erwartetes Produktionsvolumen spielen eine Rolle.
PIM ist nicht automatisch günstiger als CNC, Pressen oder andere Fertigungsverfahren; es wird attraktiv, wenn das Teil-Design und das Chargen- oder Lebenszeitvolumen die Entwicklungs- und Werkzeugkosten rechtfertigen können.
Wo wird Pulver-Spritzguss eingesetzt?
PIM wird eingesetzt, wenn eine Komponente sowohl ein geeignetes pulverbasiertes Material als auch geometrische Merkmale benötigt, die vom Spritzguss profitieren. Der relevante Prozess hängt von den erforderlichen Eigenschaften des Endteils ab, nicht einfach von der Branche, der es dient.
Bei Unterhaltungselektronik und Präzisionsmechanismen können kleine Metallriegel, Hebel, Steckverbinder oder ähnliche Komponenten von MIM profitieren, wenn mehrere Merkmale in einer einzigen Spritzgussteilform konsolidiert werden können. Industrielle und automobiltechnische Ausrüstungen können MIM ebenfalls für entsprechend komplexe Mechanismen und kleine Strukturteile nutzen.
Bei einem kleinen Riegel kann das Einformen von Aussparungen und Montagefunktionen separate Bearbeitungsaufbauten überflüssig machen. Dieser Vorteil ist nur dann relevant, wenn die Merkmale gefüllt, aus der Form entformt und durch Entbindern und Sintern geführt werden können, ohne ihre erforderliche Geometrie zu verlieren.
Technische Keramikteile, die mittels CIM hergestellt werden, können elektrisch isolierende Stützen, Hülsen, Führungen oder ausgewählte verschleißfeste Komponenten umfassen. Ihre Anwendungen werden durch die elektrischen, thermischen, Verschleiß-, chemischen und mechanischen Anforderungen des Materials bestimmt.
Spezialisierte Hartmetallsysteme können für komplexe verschleißfeste Teile und werkzeugbezogene Komponenten verwendet werden, bei denen die Formgebung der Geometrie vor der endgültigen Verdichtung schwieriges Schleifen oder Bearbeiten reduzieren könnte.
| Beispielkomponente | Warum PIM helfen kann | Materialroute | Mögliche Industrie |
|---|---|---|---|
| Kleiner Riegel oder Hebel aus Edelstahl | Komplexes Profil mit funktionalen Metalleigenschaften | MIM | Präzisionsmechanismen, Wearables, elektronische Hardware |
| Miniatur-Metallaktuator-Komponente | Integrierte Geometrie und wiederholbare Spritzgussproduktion | MIM | Industrie- und Automobilkomponenten |
| Keramik-Isolierstütze | Elektrische Isolierung und definierte Formgeometrie | CIM | Elektrische oder elektronische Baugruppen |
| Keramischer Führungs- oder Verschleißteil | Verschleißfestigkeit und materialspezifische Oberflächenleistung | CIM | Industrielle Maschinen |
| Komplexes Hartmetall-Verschleißteil | Hartes, verschleißfestes Material mit schwieriger Endbearbeitungsgeometrie | CCIM | Industrielle Werkzeuge |
Illustrative Bauteilbeispiele, keine XTMIM-Produktionsfallstudien. Das tatsächliche Material, die Geometrie und der Herstellweg müssen verifiziert werden.
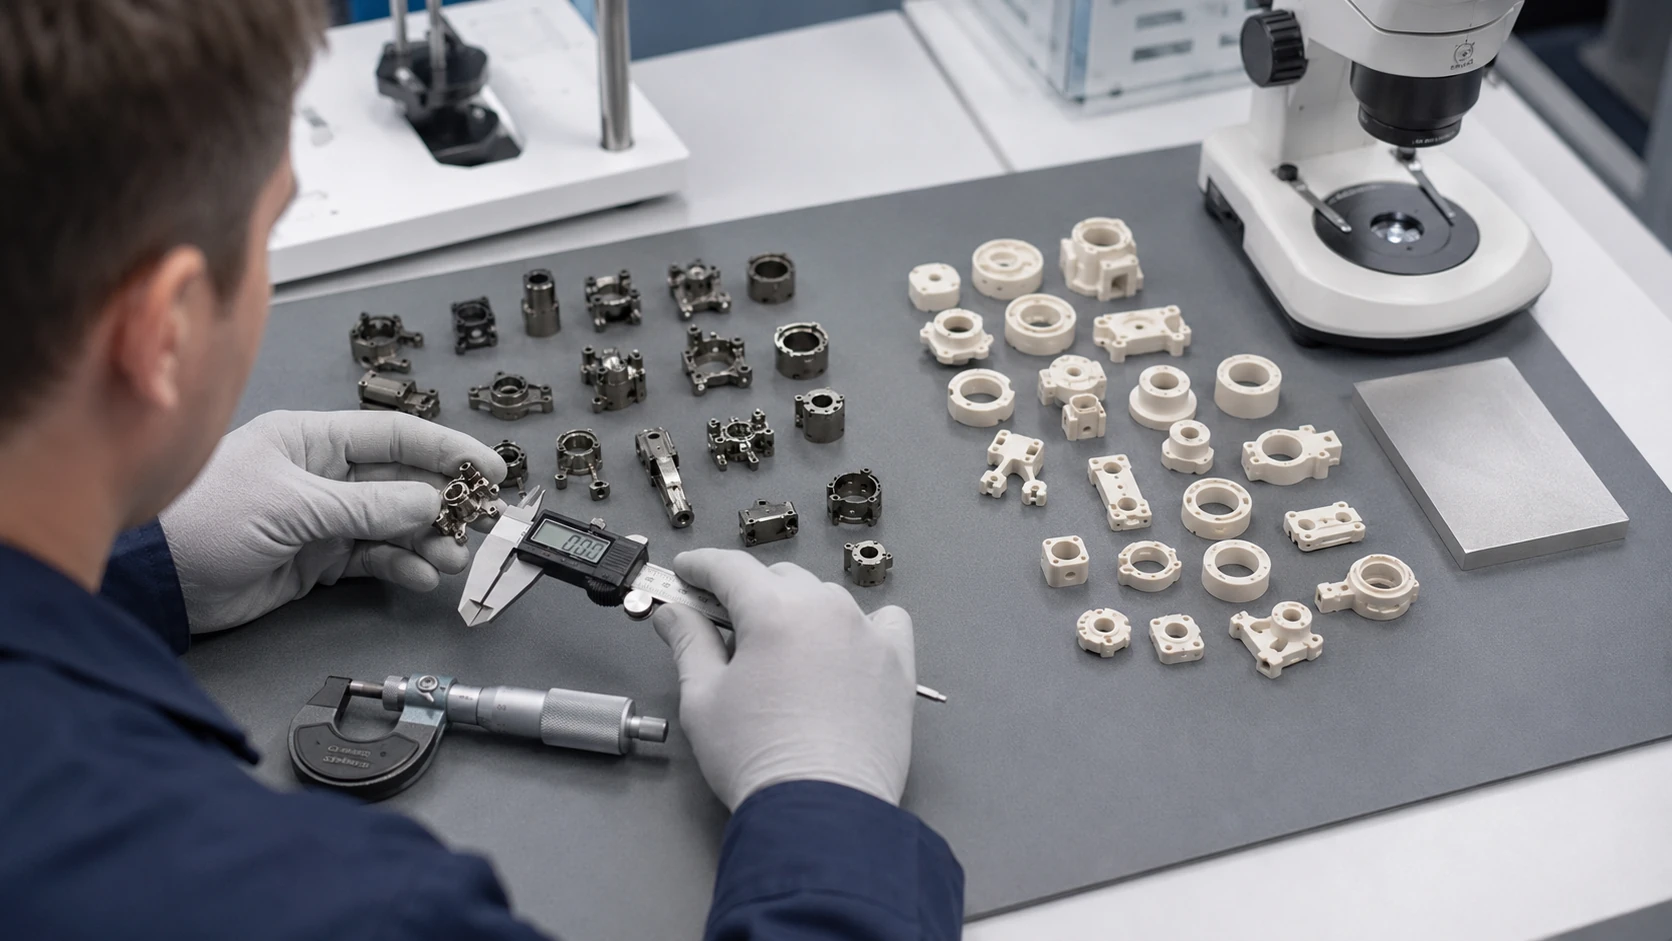
Zwei verschiedene Gründe für den Einsatz von PIM (illustrative Beispiele)
Edelstahlriegel. Wenn ein kompakter Riegel mehrere Formmerkmale mit Korrosions- und Festigkeitsanforderungen kombiniert, kann MIM bei wiederholten Produktionsvolumina separate Bearbeitungsvorgänge reduzieren. Kritische Bohrungen oder Passflächen erfordern weiterhin eine Überprüfung der Fähigkeit im gesinterten Zustand oder eine Nachbearbeitungszugabe.
Keramische Isolierstütze. CIM kann nützlich sein, wenn eine isolierende Komponente eine Form hat, die aus dichtem Keramikmaterial schwer zu schleifen wäre. Die Keramiksorte muss das erforderliche elektrische und mechanische Verhalten aufweisen, während die Geometrie den Entbinderungs-, Sinter- und Handhabungsprozess ohne inakzeptable Verformung oder Abplatzungen überstehen muss.
Eine ähnliche Form kann aus verschiedenen Materialien für unterschiedliche Funktionen hergestellt werden. Umgekehrt wird nicht jede Komponente aus Edelstahl, Keramik oder Hartmetall mittels PIM hergestellt: Pressen, Bearbeiten, Gießen, Extrudieren und andere Verfahren können für die tatsächlichen Anforderungen besser geeignet sein.
Was sind die Einschränkungen des Pulverspritzgießens (Powder Injection Molding)?
PIM kann komplexe funktionale Komponenten formen, aber ein Teil muss mit der gesamten Kette aus Formen – Entbindern – Sintern kompatibel sein. Allein die Formbarkeit begründet noch keine endgültige Herstellbarkeit.
Werkzeug- und Geometrie-Einschränkungen
PIM erfordert ein Werkzeug, das der pulverbeladene Feedstock füllen kann und aus dem das Grünteil ohne inakzeptable Beschädigung entnommen werden kann. Trennlinien, Formschrägen, Entlüftung, Angussplatzierung, Auswerfen, Hinterschneidungen und lokale Wandgeometrien sind daher wichtig.
Einige Merkmale erfordern Schieber, Kerne oder zusätzliche Werkzeugmechanismen; andere erfordern möglicherweise eine Neukonstruktion oder eine Nachbearbeitung. Abrasive Pulver können zusätzliche Überlegungen zum Werkzeugverschleiß mit sich bringen. Plötzliche Änderungen von dicken zu dünnen Wänden können auch das Formen und die nachfolgende Entbinderung oder das Sintern beeinträchtigen.
Risiken beim Entbindern, Sintern und Schwinden
Während der Entbinderung muss das Teil seine Geometrie beibehalten, während das temporäre Bindemittel entfernt wird. Während des Sinterns müssen die thermische Behandlung und die Dimensionsänderungen kontrolliert bleiben. Typische Risiken sind Rissbildung, Blasenbildung, Einsinken, ungleichmäßige Schwindung, Verzug und Restporosität.
Die Ursachen variieren je nach Materialsystem, Pulververteilung, Wandstärke, nicht unterstützten Merkmalen, Ofenbedingungen und Stützvorrichtungen. Ein dünnes Merkmal kann erfolgreich geformt werden, sich aber nach Entfernung seines temporären Bindemittels verziehen. Ein dicker Abschnitt erfordert möglicherweise einen anderen Entbinderungsplan als eine gleichmäßig dünne Komponente.
Ein Riss, der erstmals nach der Entbinderung auftritt, erfordert eine andere Untersuchung als ein Verzug, der sich erst während des Sinterns entwickelt. Die Inspektion von Teilen in jeder Phase, die Überprüfung der Grünteil-Gleichmäßigkeit und die Überprüfung des Stützkontakts können die Ursachen eingrenzen; eine engere Werkzeugbearbeitung allein kann nicht beide Fehler verhindern.
Maßgenauigkeit und Nachbearbeitung
Da PIM-Teile zwischen dem Spritzgießen und dem endgültigen Sintern schrumpfen, muss das Werkzeug die erwartete Dimensionsänderung kompensieren. Die Schwindung wird durch das tatsächliche Materialsystem und die Herstellungsbedingungen beeinflusst, sodass kein universeller Skalierungsfaktor oder keine universelle as-gesinterte Toleranz für alle PIM-Komponenten gilt.
Einige Präzisionsbohrungen, Passflächen, Dichtflächen oder kritische Abmessungen erfordern möglicherweise Bearbeitung, Schleifen, Polieren oder andere Nachbearbeitungsschritte nach dem Sintern. Die Keramikoberflächenbearbeitung erfordert zusätzlich einen angemessenen Schutz vor Absplitterungen und spröden Schäden.
Die Zeichnung sollte Abmessungen unterscheiden, die im gesinterten Zustand spezifikationsgerecht sein sollen, von denen, die für die Bearbeitung oder das Schleifen vorgesehen sind. Dies hilft bei der Schätzung der Nachbearbeitungskosten und der Festlegung, wie jedes kritische Merkmal inspiziert wird.
Wann ist PIM möglicherweise weniger geeignet?
PIM bietet möglicherweise nur begrenzte Vorteile für sehr einfache Geometrien, sehr geringe Stückzahlen, sich häufig ändernde Designs, ungewöhnlich große oder dicke Komponenten, Merkmale, die anfällig für Handhabungs- und Sinterbeschädigungen sind, oder Produkte, die nach dem Spritzgießen eine umfangreiche Präzisionsnachbearbeitung erfordern.
Ein einfacher zylindrischer Stift kann beispielsweise praktischer zu bearbeiten sein, als ein PIM-Werkzeug dafür zu entwickeln. Ein Prototyp, der noch neu konstruiert wird, kann ebenfalls besser durch Bearbeitung oder ein anderes flexibles Verfahren bedient werden, bis die Geometrie stabil ist.
Ein formbares Teil, das möglicherweise kein PIM-Werkzeug rechtfertigt (illustratives Beispiel)
Betrachten Sie eine einfache Komponente mit unsicherer Jahresnachfrage und mehreren Schnittstellen mit engen Toleranzen. Ihre Form mag leicht zu formen sein, aber die kritischen Merkmale erfordern nach dem Sintern immer noch erhebliche Bearbeitungen.
Trennen Sie die Geometrie, die PIM spezifikationsgerecht herstellen könnte, von der Geometrie, die noch Bearbeitung, Schleifen und Inspektion erfordert. Verteilen Sie dann die Werkzeug- und Prozessentwicklungskosten auf ein realistisches Produktionsvolumen über die gesamte Lebensdauer und nicht nur auf die Spritzzykluszeit.
Wenn ein Großteil der Arbeit in Sekundärbearbeitungen verbleibt oder das Design noch geändert wird, kann die CNC-Bearbeitung oder ein anderer flexibler Prozess die wirtschaftlichere Lösung sein, bis sich die Anforderungen stabilisiert haben.
Dies sind Gründe für den Vergleich von Herstellungsverfahren, keine absoluten Ausschlüsse. Geometrie, Materialanforderungen, erwartetes Volumen und die gesamten Endbearbeitungskosten bestimmen weiterhin die praktische Wahl.
Eine formbare Gestalt ist noch kein praktikables PIM-Teil. Die Komponente muss die Entbinderung und das Sintern überstehen, die erforderlichen Abmessungen und Materialeigenschaften erfüllen und bei dem vorgesehenen Produktionsvolumen wirtschaftlich bleiben.
Wichtige Erkenntnisse: Verstehen von Pulverspritzguss (PIM)
PIM kombiniert zwei Fertigungsanforderungen: Die Pulver-Binder-Mischung muss die erforderliche Geometrie bilden, und die geformte Struktur muss die Entbinderung und das Sintern überstehen, um die endgültigen Material- und Maßspezifikationen zu erfüllen.
- PIM ist der Oberbegriff. MIM und CIM sind seine wichtigsten Metall- und Keramikrouten; CCIM ist eine anerkannte spezialisierte Hartmetallanwendung.
- Seine Stufen sind miteinander verbunden. Feedstock-Qualität, Formgebung, Entbinderung und Sintern beeinflussen alle das fertige Teil.
- Materialsysteme bestimmen die endgültigen Eigenschaften. Teile aus Metall, technischer Keramik und Hartmetall erfordern spezifische validierte Bedingungen.
- Der Wert hängt vom Bauteil und dem Volumen ab. Komplexe Near-Net-Shape-Geometrien und reproduzierbare Fertigung sind nützlich, wenn der vollständige Prozess machbar ist.
- Seine Grenzen sind real. Formtrennung, Schwindung, Beschädigungsrisiken, Präzisionsanforderungen, Nachbearbeitung und Werkzeugkosten erfordern eine Bewertung.
PIM beschreibt eine Fertigungsmethode, nicht ein universelles Material. Die geforderten Eigenschaften bestimmen zuerst das Pulversystem; Geometrie, Entbinderung, Sintern und Produktionsvolumen bestimmen dann, ob der Weg praktikabel ist. Einen detaillierteren Vergleich seiner Hauptmaterialrouten finden Sie unter MIM vs. CIM. Metallartspezifische Fertigungsanforderungen werden unter Metallpulverspritzguss.
Beurteilung eines komplexen Metallbauteils? A Zeichnungsprüfung kann Fragen zu Werkzeugbau, Schwindung, Nachbearbeitung und Inspektion identifizieren, die vor der Auswahl eines MIM-Prozesses geklärt werden müssen.
Häufig gestellte Fragen
Ist Metallpulverspritzguss dasselbe wie 3D-Druck?
Der PIM-Prozess nutzt ein Werkzeug, eine temporäre Binderentfernung und Sintern, um wiederholbare Formteile aus Pulver-Feedstock herzustellen. Der pulverbasierte 3D-Druck baut ein Teil schichtweise auf und kann unterschiedliche Bindungs- oder Schmelzmechanismen verwenden. Beide Verfahren können Pulverwerkstoffe nutzen, aber ihre Produktionslogik, Werkzeuganforderungen und wirtschaftlichen Vorteile sind unterschiedlich.
Kann jedes Metall- oder Keramikpulver für PIM verwendet werden?
Nicht automatisch. Ein Pulver muss mit einem validierten Feedstock-System, einer Entbinderungsroute, einer Sintermethode und einem Ziel für die Endschafteigenschaften kompatibel sein. Die Materialverfügbarkeit im MIM hängt von mehr als nur der Pulverchemie ab.
Benötigen MIM-Teile immer eine Nachbearbeitung durch Zerspanung?
Nein. PIM wird oft für die Near-Net-Shape-Fertigung eingesetzt, sodass viele Merkmale direkt durch Spritzgießen und Sintern erzeugt werden können. Kritische Bohrungen, Dichtflächen, Passflächen oder Oberflächen mit engen Toleranzen können jedoch weiterhin Bearbeitung, Schleifen, Polieren oder andere Nachbearbeitungen erfordern.
Wie können Ingenieure beurteilen, ob ein Bauteil ein guter Kandidat für PIM ist?
Ein starker Kandidat kombiniert typischerweise ein geeignetes Pulvermaterial, eine Geometrie, die von der Formteilkomplexität profitiert, und ein Produktionsvolumen, das Werkzeugkosten und Prozessvalidierung rechtfertigt. Das Teil muss auch durch Spritzgießen, Entbindern, Sintern, Inspektion und alle erforderlichen Nachbearbeitungsschritte herstellbar sein.







