
POWDER INJECTION MOLDING 粉末射出成形(PIM)は、微細な金属、セラミック、および特定の特殊粉末材料から複雑な部品を製造するために使用される製造プロセスのファミリーです。射出成形と粉末処理を組み合わせたもので、粉末を一時的なバインダーと混合し、必要な形状に成形し、脱脂し、焼結して最終部品の材料特性を開発します。
POWDER INJECTION MOLDING
粉末射出成形(PIM) は、微細な金属、セラミック、および特定の特殊粉末材料から複雑な部品を製造するために使用される製造プロセスのファミリーです。射出成形と粉末処理を組み合わせたもので、粉末を一時的なバインダーと混合し、必要な形状に成形し、脱脂し、焼結して最終部品の材料特性を開発します。.
PIMは主に以下を含みます 金属射出成形(MIM) および セラミック射出成形(CIM). 炭化タングステン射出成形(CCIM)も特殊なルートとして認識されています。PIMはMIMおよびCIMの第三の代替手段ではなく、それらの共通の成形および焼結原理の包括的な用語です。.
成形された形状は出発点にすぎません。PIM部品は、バインダー除去を乗り越え、指定された寸法と材料特性まで焼結する必要があります。.
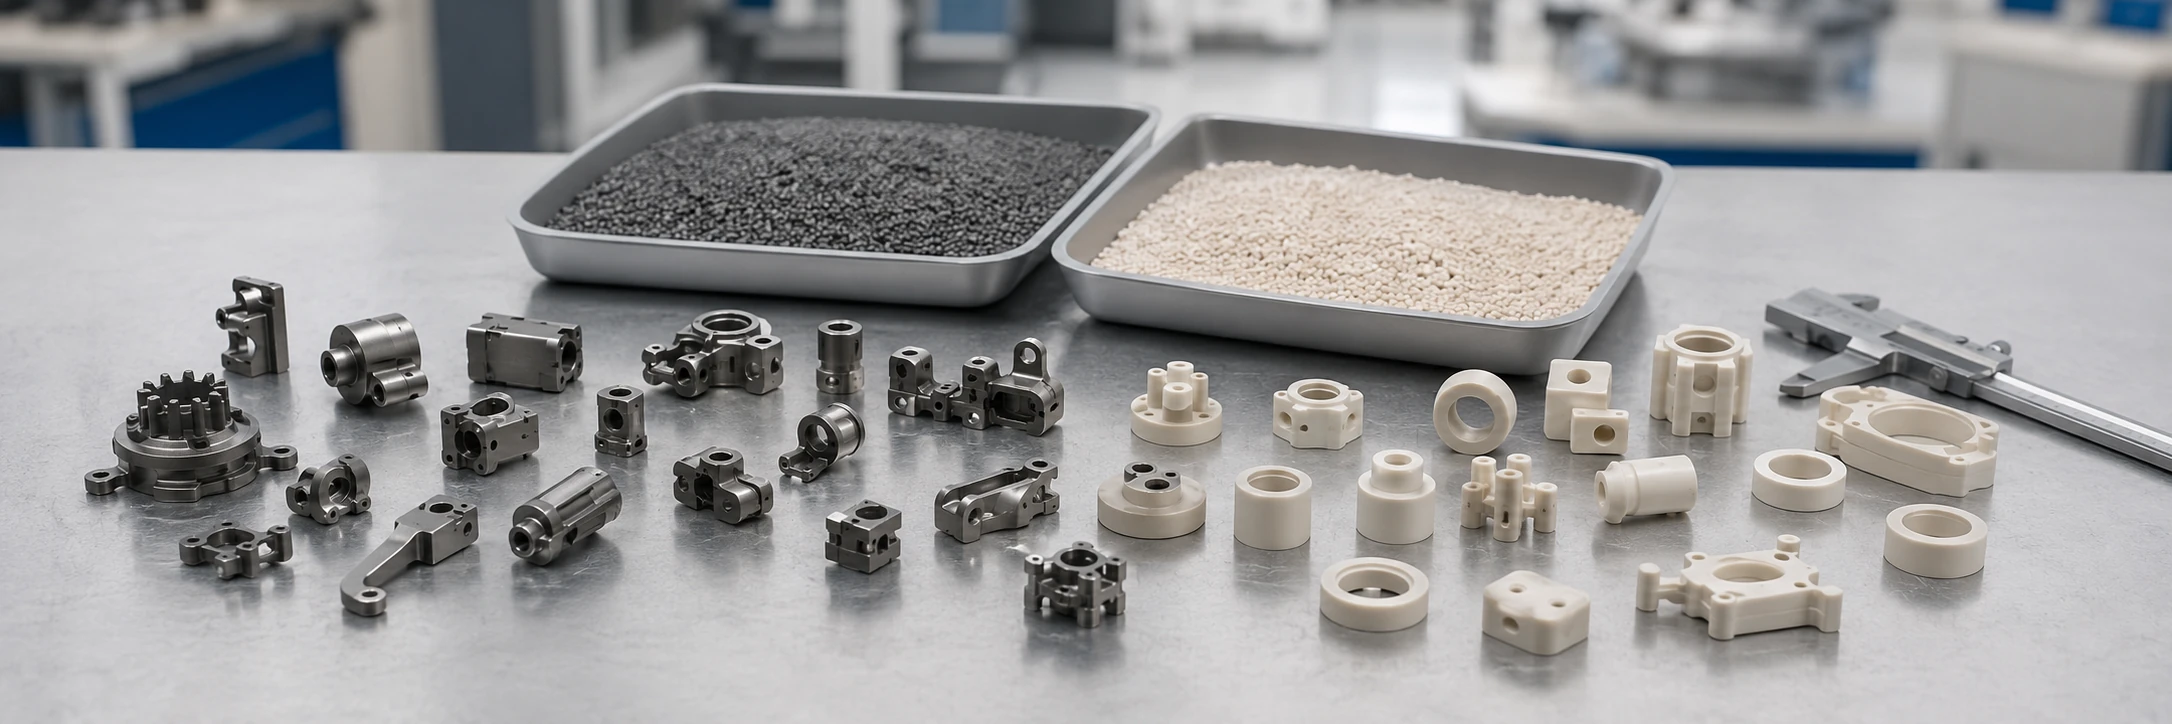
粉末射出成形(PIM)とは?
粉末射出成形(PIM)は、射出成形が持つ形状自由度と、焼結によって得られる材料特性を組み合わせた粉末ベースの成形技術です。これは特定の金属やセラミック材料の名前ではなく、製造プロセスのファミリーです。.
従来のプラスチック射出成形では、ポリマーが最終製品の主材料となります。PIMはこれとは異なる方法で機能します。微細な材料粉末を 一時的なバインダー と混合して、射出可能なフィードストックを作成します。バインダーは成形を可能にし、新たに成形された部品を一体に保持しますが、後で除去されます。焼結工程中に粉末粒子が最終的な材料構造を形成します。.
PIMは射出成形を用いて形状を確立し、その後、脱脂と焼結によって成形された粉末構造を機能部品へと変換します。. 正確な材料特性とプロセス条件は、選択された粉末システムに依存します。.
PIMは従来の粉末冶金に関連していますが、成形方法が異なります。従来のプレス&シンター粉末冶金では、一般的に粉末を硬質ダイ内で圧縮します。PIMは粉末・バインダー混合物を金型キャビティに射出することで、一軸圧縮では得にくい特定の三次元形状を可能にします。どちらのアプローチにも、それぞれ独自の形状と金型の制約があります。.
PIM用語集: PIMという略語は、無関係な業界でも使用されます。製造仕様においては、, パウダーインジェクションモールディング(PIM) 粉末ベースのプロセスを指します。; powder injection moulding はイギリスでの綴りです。MIMは、このファミリー内の金属プロセスに特化しています。より広範なプロセスについては、 関連する製造プロセス.
粉末射出成形(PIM)の主な種類とは?
PIMは主に成形される粉末材料によって分類されます。MIMとCIMが2つの主要な材料ルートです。超硬合金を含む特定の特殊システムもPIMで加工され、業界教育では別途分類される場合があります。.
金属射出成形(MIM)
金属射出成形は、金属粉末を有機バインダーと混合し、成形、脱脂、焼結を経て複雑な金属部品を製造します。一般的な材料ファミリーには、ステンレス鋼、低合金鋼、析出硬化性ステンレス鋼、およびその他の特定の金属合金が含まれます。.
例えば、耐食性が求められる場合は316Lステンレス鋼が、検証済みの加工と熱処理後に高い強度が必要な場合は17-4 PHステンレス鋼が適している場合があります。選択される合金と製造ルートによって、達成可能な特性が決まります。.
MIMは、機械式レバー、ラッチ、小型構造部品、精密ハードウェアなどの小型で複雑な金属部品に使用されます。複雑な形状と特定の金属材料の機能的挙動を組み合わせています。詳細については、 金属射出成形プロセス 金属固有の製造管理を参照してください。.
セラミック射出成形(CIM)
セラミック射出成形は、セラミック粉末と一時的なバインダーシステムを使用して、テクニカルセラミック部品を製造します。一般的な例としては、アルミナ(Al₂O₃)やジルコニア(ZrO₂)がありますが、互換性のあるフィードストックと加工ルートが利用可能な場合は、他のセラミック材料も使用されることがあります。.
CIMは、必要な機能が特定のテクニカルセラミックに由来する場合に関連します。アルミナは、電気絶縁や特定の耐摩耗用途で広く検討されています。ジルコニアは、セラミックとしては比較的高い破壊靭性を持つ硬度と耐摩耗性を提供できます。単一の特性セットがすべてのセラミックグレードに適用されるわけではありません。.
代表的な部品には、セラミック絶縁サポート、スリーブ、ガイド、および選択された耐摩耗性部品が含まれます。それらの形状、取り扱い要件、焼結応答、および脆性損傷のリスクは、選択された材料について評価する必要があります。この セラミック射出成形ガイド では、セラミック固有の設計および加工要件について説明します。.
超硬合金射出成形(CCIM)
超硬合金射出成形は、複雑な超硬合金部品に使用される特殊なPIMルートです。典型的な材料システムはタングステンカーバイド-コバルト(WC-Co)であり、硬質のカーバイド粒子が金属相によって結合されています。.
2つの異なるバインダーを混同しないでください。 一時的な有機バインダーは粉末混合物を射出可能にし、加工中に除去されます。コバルトなどの金属バインダー相は、完成した超硬合金に残ります。一部のCCIM部品は、最終的な焼結前の複雑な耐摩耗形状の形成から利益を得て、そうでなければ困難な超硬合金の機械加工を減らします。.
産業分類は完全には統一されていません。一部は超硬合金をより広範なMIM分野に分類していますが、他の技術リソースはCCIMを別個に議論しています。これは確立された特殊なPIMアプリケーションであり、必ずしも普遍的な第3の主要カテゴリではありません。材料自体については、 超硬合金.
他の特定のサーメットおよび複合粉末配合物も、適切なフィードストックと焼結システムが開発されている場合に射出成形できます。次のような用語 マイクロPIM および 低圧PIM コンポーネントのスケールまたは処理アプローチを参照し、これらの材料カテゴリと混同しないでください。.
| ルート | 代表的な粉末材料 | 完成品 | 代表的な用途 |
|---|---|---|---|
| MIM | ステンレス鋼、低合金鋼、選定金属合金 | 焼結金属部品 | 小型機構部品および精密金属ハードウェア |
| CIM | アルミナ、ジルコニア、選定技術セラミックス | 焼結技術セラミックス部品 | 絶縁体、スリーブ、ガイド、耐摩耗部品 |
| CCIM | WC–Coおよびその他の適切な超硬合金 | 超硬合金部品 | 特殊高機能耐摩耗部品および工具インサート |
CCIMは特殊なルートとして示されていますが、分類規則は業界の参照元によって異なります。
結果として得られる部品は材料と性能が異なりますが、これらのルートは共通のアプローチで結ばれています。それは、粉末を充填したフィードストックを金型で成形し、一時的なバインダーを除去し、成形された構造体を焼結することです。
粉末射出成形(PIM)の仕組み
PIM製造シーケンスは、成形可能な粉末混合物を焼結材料部品に変換します。各段階には異なる目的があり、初期段階でのエラーは焼結後も残る可能性があります。
- ステップ 01フィードストックの準備粉末 + 一時バインダー
- ステップ 02射出成形グリーン部品の成形
- ステップ 03脱脂バインダーを段階的に除去
- ステップ 04焼結粒子を結合させ、収縮させる
- ステップ 05検査・仕上げ要求される特性を確認
最終検査では、寸法と材料要件を確認します。バインダー除去と焼結条件はフィードストックシステムに依存するため、加工やその他の仕上げは必要な場合にのみ追加されます。
粉末とバインダーのフィードストック準備
プロセスは、微細な粉末と、ポリマー、ワックス、または加工添加剤を含むバインダー配合物を組み合わせることから始まります。粉末は完成部品の主材料を形成し、バインダーは成形時の流動性と、グリーン部品の取り扱いを可能にする十分な初期強度を提供します。
混合物は フィードストック として知られ、しばしば顆粒またはペレットとして準備されます。金型を確実に充填するためには、適切な条件下で流動し、比較的均一な粉末分布を維持する必要があります。粉末の充填量、粒子サイズと形状、表面化学、バインダー適合性、混合均一性がこの挙動に影響します。
フィードストックの流動性が不十分な場合、薄い部分や遠い部分が充填されない可能性があります。粉末分布が悪いと、密度のばらつきやその後の寸法のばらつきにつながる可能性もあります。したがって、フィードストックの準備は、単に金属またはセラミック粉末をプラスチックと混合するだけではありません。
射出成形とグリーンパート形成
準備されたフィードストックは、適切な加工条件下で加熱され、金型キャビティに射出されます。金型は、初期の外形と、金型設計を使用して形成および取り外し可能な内部形状を作成します。
部品は冷却・取り出し後、 グリーンパーツ. と呼ばれます。これは意図された部品に似ていますが、一時的なバインダーを含んでおり、最終的な材料構造はまだ形成されていません。破損することなく、取り出し、取り扱い、移送に耐える必要があります。
グリーン形状は、後工程の焼結による収縮のため、最終的な焼結部品よりも一般的に大きくなります。必要な補正は、フィードストック、材料、金型、および加工条件に依存し、単一の普遍的なPIMスケールファクターによるものではありません。
脱脂:バインダーの除去
脱脂は、充填された粉末の形状を維持しながら、一時的なバインダーを除去します。フィードストックシステムによっては、溶媒抽出、触媒分解、熱処理、またはこれらの組み合わせた方法が使用される場合があります。
一部のプロセスでは、まずバインダー成分の一部が除去され、残留成分が粉末を保持し、後工程の熱処理まで形状を維持します。実質的に脱脂された中間体はしばしば ブラウンパート, と呼ばれますが、用語や明確な中間段階は、すべてのPIMシステムで同一ではありません。
バインダーの除去は制御が必要です。厚い部分や長い除去経路は、内部圧力や不均一なバインダー損失を引き起こし、ブリスター、変形、または亀裂の原因となる可能性があります。脱脂の成功とは、単にできるだけ早くバインダーを除去することではなく、焼結のために成形された粉末形状を維持することです。
脱脂中の厚肉部から薄肉部への遷移部での亀裂(例)
厚いハブと細いアームが接合されたグリーン部品は、成形時には無傷に見えますが、バインダー除去中に遷移部付近に微細な亀裂が発生します。
バインダーは、薄肉部よりも厚肉部からゆっくりと抜け出すことがあります。この差が局所的な圧力や粉末構造の弱化を引き起こす可能性がありますが、成形欠陥や取り扱いによる損傷も同様の症状を引き起こす可能性があります。
成形後および各脱脂段階で部品を検査し、亀裂が最初に現れた時期と場所を記録してください。同じ遷移部で繰り返し発生する損傷は、バインダー除去経路の調査を支持しますが、単一の原因を確立するものではありません。
金型を変更する前に、肉厚の遷移、脱脂条件、グリーン部品のサポートと取り扱いを確認し、ターゲットとする変更を検証してください。
焼結、収縮、および最終部品の特性
焼結中、熱は粒子結合、微細構造変化、そしてしばしば気孔の低減と緻密化を促進します。一部の材料は主に固相で焼結し、他の材料はサイクルの一部で液相を伴います。
部品は、粉末構造が緻密化するにつれて通常収縮します。壁厚、粉末分布、形状、炉内装入、支持条件、熱履歴、および選択された雰囲気は、この収縮がどれだけ均一に発生するかに影響します。異なる領域が異なる速度で収縮する場合、金型を1つの公称係数で拡大しても、それ自体では歪みを防ぐことはできません。
焼結後の方向性のある反り(例示ケース)
小さく成形されたレバーは、焼結前はまっすぐに見えますが、焼成後は一貫して一方向に曲がります。
粉末の不均一な充填、断面厚、重力、焼結サポートとの接触、または局所的な熱条件が、この変形に寄与する可能性があります。最終形状だけでは、支配的な原因を特定することはできません。
脱脂後および焼結後の寸法を比較し、部品全体および炉内装入物全体での曲がりの方向を確認します。繰り返し現れる方向性は、サポートまたは装入条件を示唆する可能性があり、特徴の周りに集中した歪みは、形状とグリーン密度の詳細なレビューを必要とする場合があります。
サポート、装入方向、断面遷移、または成形条件へのいかなる変更も、金型補正を改訂する前に、焼結サンプルで検証する必要があります。
焼結は最終的な材料構造を決定し、密度、強度、耐摩耗性、その他の機能特性に影響を与えます。目標は、指定された材料および寸法要件を満たすことであり、すべてのPIMルートが完全に完全な密度を生成すると仮定することではありません。
完成した部品は検査されます。プロジェクトによっては、機械加工、研削、研磨、熱処理、または表面処理が必要な場合もあります。これらの操作は、すべてのPIM部品に課されるのではなく、特定の機能要件のために選択されます。
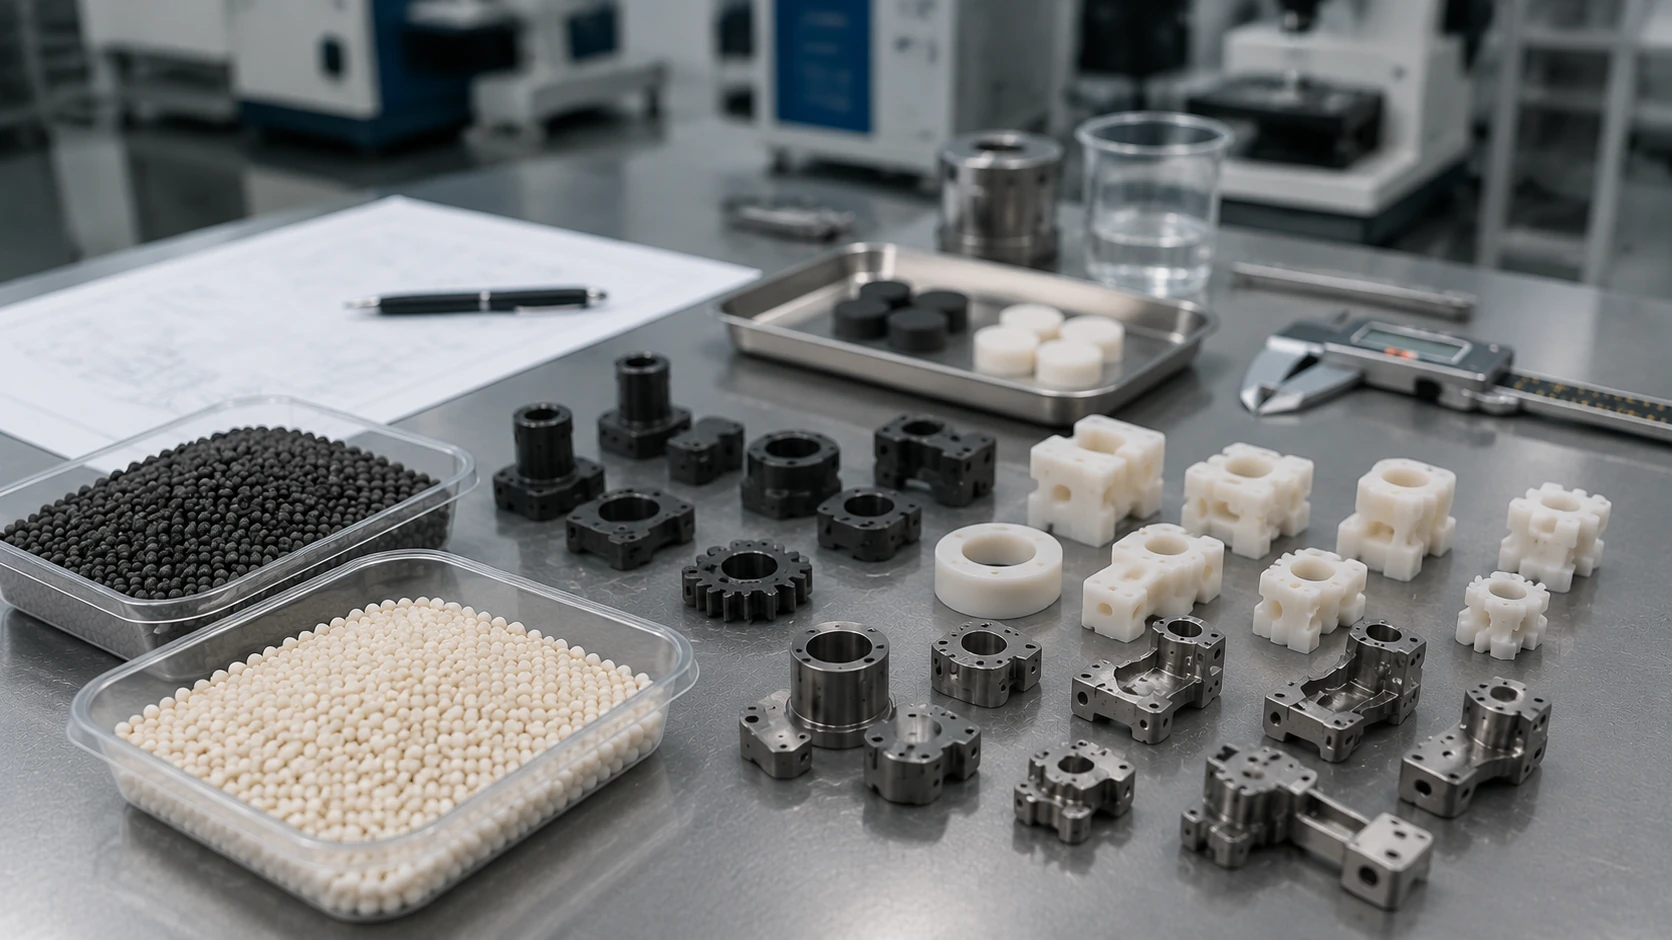
共有される設備は、プロセス条件の相互交換を意味するものではありません。 金属、セラミック、超硬合金のフィードストックは、同じカテゴリのマシンが使用されている場合でも、異なる脱脂方法、炉雰囲気、熱サイクル、汚染制御を必要とする場合があります。
粉末射出成形(PIM)の主な利点は何ですか?
PIMは、成形された幾何学的複雑性と選択された粉末材料の特性を組み合わせます。これらの利点は、形状と生産要件が金型製作、脱脂、焼結を正当化する場合に重要になります。
複雑な形状とニアネットシェイプ製造
PIMは、リセス、湾曲プロファイル、統合された取り付け詳細、複数の外表面など、特定の複雑な3次元フィーチャーを金型内で直接形成できます。これらのフィーチャーが、そうでなければ複数の機械加工セットアップを必要とする場合、検証済みの成形ルートは材料除去作業を削減する可能性があります。
これは次のように知られています ニアネットシェイプ製造:部品の最終形状の大部分が仕上げ前に作成されます。これにより、すべてのボア、嵌合インターフェース、シール面、または重要な寸法が、二次加工なしで最終仕様を満たすことが保証されるわけではありません。
複雑性が金型製作を正当化するが、形状が充填、離型、脱脂、焼結を可能にする場合に、その利点は最も大きくなります。
粉末ベース部品の機能的材料特性
PIMは、通常の成形プラスチックでは利用できない特性を持つ材料システムからコンポーネントを製造できます。たとえば、選択されたステンレス鋼は金属的な機械的挙動と耐食性を提供し、選択されたアルミナグレードは電気絶縁性を提供し、超硬合金は耐摩耗性を提供できます。
これらの特性は、 選択された材料と検証済みの加工条件に属するものであり、, PIM(粉末射出成形)が普遍的な材料であるということではありません。製造上の価値は、適切な粉末材料の性能と複雑な成形ジオメトリを組み合わせる能力にあります。
量産における再現性のある製造
金型およびプロセス検証後、金型は意図したジオメトリを持つ部品を繰り返し成形できます。設計、充填バランス、脱脂、焼結の安定性が許容する場合、複数キャビティは生産性を向上させることができます。
経済的メリットは、成形サイクルだけでなく、総製造コストに依存します。粉末およびフィードストックのコスト、金型、脱脂および焼結、スクラップと歩留まり、検査、必要な後加工、および予想される生産量はすべて考慮されます。
PIMは、CNC、プレス成形、その他の製造方法よりも自動的に安価になるわけではありません。部品設計とバッチまたはライフタイムの生産量が開発および金型投資を正当化できる場合に魅力的になります。
粉末射出成形(PIM)はどこで使用されますか?
PIMは、部品に適切な粉末ベースの材料と射出成形から利益を得られるジオメトリ的特徴の両方が必要な場合に使用されます。関連するプロセスは、単にそれがサービスを提供する産業だけでなく、最終部品に必要な特性によって決まります。
民生用電子機器および精密機構では、小さな金属製ラッチ、レバー、コネクタ、または同様の部品は、複数の特徴を1つの成形形状に統合できる場合にMIMから利益を得ることができます。産業用および自動車用機器も、適切に複雑な機構や小型構造部品にMIMを使用できます。
小さなラッチの場合、リセスや取り付け機能を同時に成形することで、個別の機械加工セットアップを排除できます。その利点は、その機能が充填され、金型からリリースされ、必要なジオメトリを失うことなく脱脂および焼結プロセスを通過できる場合にのみ重要です。
CIM(セラミック射出成形)で作られたテクニカルセラミック部品には、電気絶縁性のサポート、スリーブ、ガイド、または選択された耐摩耗性部品が含まれる場合があります。それらの用途は、材料の電気的、熱的、耐摩耗性、化学的、および機械的要件によって駆動されます。
複雑な耐摩耗部品や工具関連部品において、最終焼結前の形状加工により困難な研削や機械加工を削減できる場合、特殊超硬合金システムが使用されることがあります。
| 代表的な部品 | なぜPIMが役立つのか | 材料の選択 | 適用可能な産業 |
|---|---|---|---|
| 小型ステンレス鋼製ラッチまたはレバー | 機能的な金属特性を持つ複雑な形状 | MIM | 精密機構、ウェアラブルデバイス、電子機器ハードウェア |
| 小型金属アクチュエータ部品 | 統合された形状と再現性のある成形生産 | MIM | 産業用および自動車用機器 |
| セラミック絶縁サポート | 電気絶縁性と定義された成形形状 | CIM | 電気・電子アセンブリ |
| セラミックガイドまたは耐摩耗部品 | 耐摩耗性と材料固有の表面性能 | CIM | 産業機械 |
| 複雑な硬質金属摩耗部品 | 仕上げが困難な形状を持つ硬質耐摩耗性材料 | CCIM | 産業用工具 |
説明用の部品例であり、XTMIMの実際の製造事例ではありません。実際の材料、形状、製造ルートについては確認が必要です。
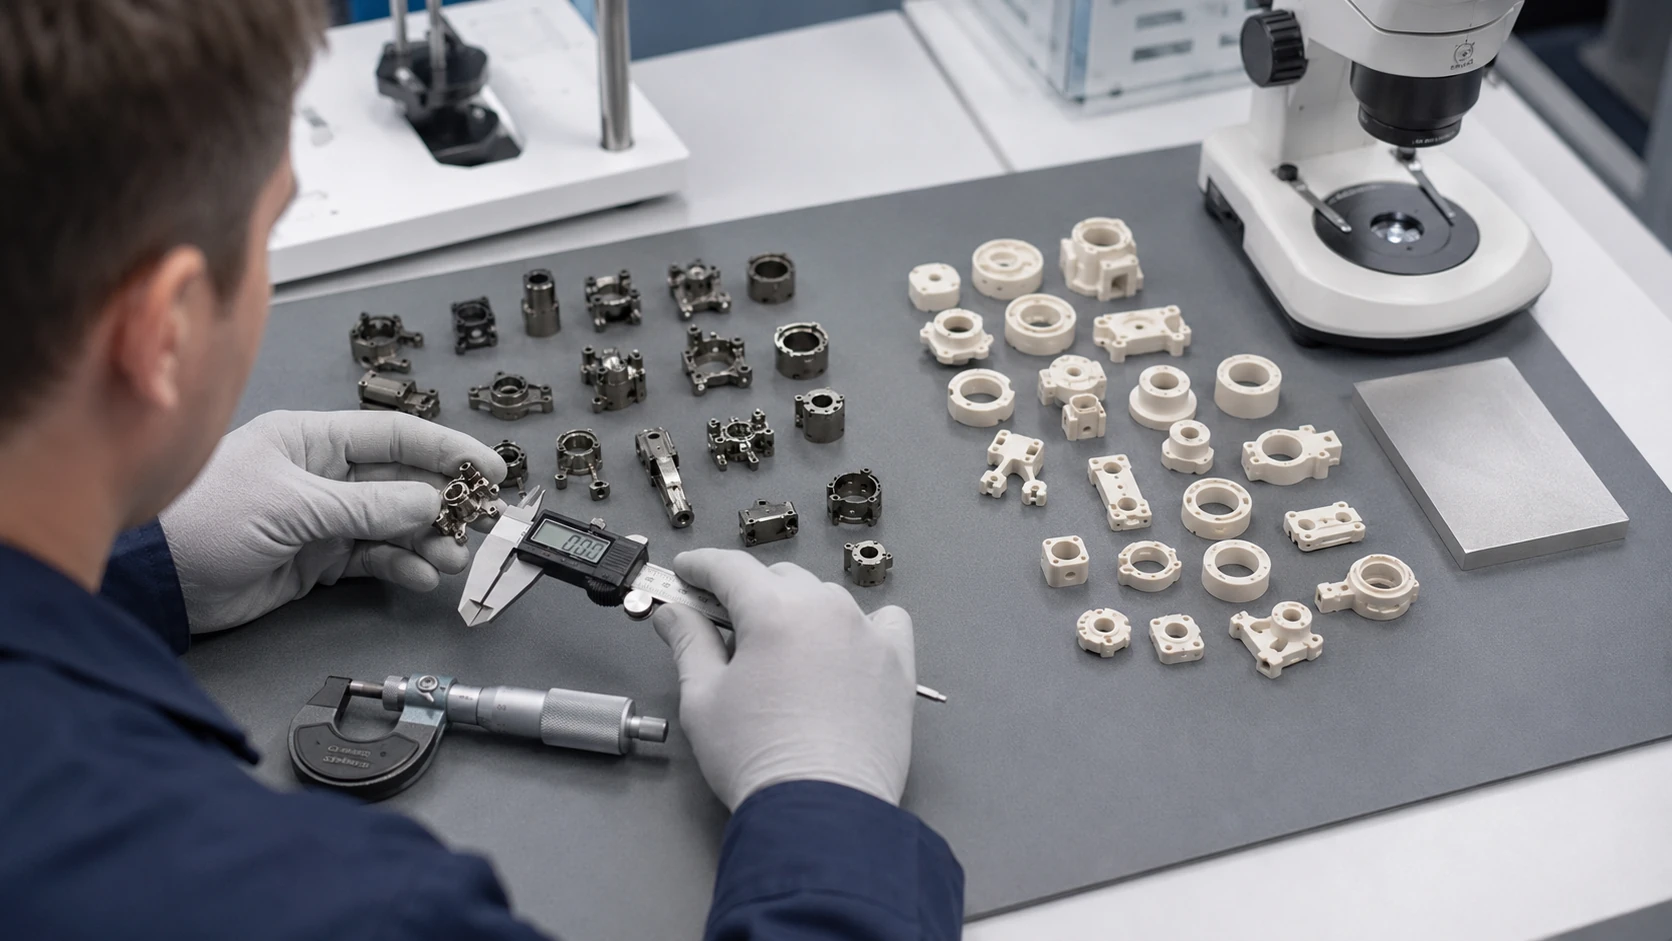
PIMを使用する2つの異なる理由(説明用の例)
ステンレス鋼製ラッチ。 コンパクトなラッチに複数の成形機能と耐食性・強度要件が組み合わされる場合、MIMは量産時に個別の機械加工工程を削減できる可能性があります。重要な穴や嵌合面については、焼結そのままの状態での能力確認、または仕上げ代の確保が必要です。
セラミック絶縁サポート。 CIMは、セラミック部品の形状が、高密度セラミックからの研削が困難な場合に有用となることがあります。セラミックグレードは、要求される電気的および機械的特性を提供する必要があり、同時に、許容できない変形や欠けなしに脱脂、焼結、取り扱いを乗り越えられる形状でなければなりません。
同様の形状でも、異なる機能のために異なる材料から作製することができます。逆に、すべてのステンレス鋼、セラミック、または超硬合金部品がPIMを使用して作られているわけではありません。プレス加工、機械加工、鋳造、押出成形、その他の方法が実際の要件に適している場合があります。
粉末射出成形(PIM)の限界とは?
PIMは複雑な機能部品を形成できますが、部品は成形・脱脂・焼結の全工程に対応できる必要があります。成形性だけでは最終的な製造可能性は確立されません。
金型と形状の制約
PIMには、粉末充填フィードストックが充填でき、グリーン部品が許容できない損傷なしにリリースできる金型が必要です。したがって、パーティングライン、抜き勾配、ベント、ゲート位置、エジェクターピン、アンダーカット、局所的な壁形状が重要になります。
一部のフィーチャーにはスライドコアや追加の金型機構が必要になる場合があり、他のフィーチャーは再設計または二次加工が必要になる場合があります。研磨性の高い粉末は、金型の摩耗をさらに考慮する必要があります。厚い壁から薄い壁への急激な変化も、成形および後続のバインダー除去や焼結に影響を与える可能性があります。
脱脂、焼結、収縮のリスク
脱脂中、一時的なバインダーが除去される間、部品はその形状を維持する必要があります。焼結中、熱処理と寸法変化は制御されたままでなければなりません。一般的なリスクには、亀裂、ブリスター、スランピング、不均一な収縮、反り、残留気孔率が含まれます。
原因は、材料システム、粉末分布、壁厚、支持されていないフィーチャー、炉の条件、および支持治具によって異なります。薄いフィーチャーは成形には成功しても、一時的なバインダーが除去された後に変形する可能性があります。厚いセクションは、均一に薄い部品とは異なるバインダー除去スケジュールが必要になる場合があります。
脱脂後に初めて現れる亀裂は、焼結中にのみ発生する反りとは異なる調査が必要です。各段階で部品を検査し、グリーン部品の均一性を確認し、サポート接触をレビューすることで原因を絞り込むことができます。金型の機械加工精度を高めるだけでは、両方の故障を防ぐことはできません。
寸法精度と二次加工
PIM部品は成形から最終焼結までの間に収縮するため、金型は予想される寸法変化を補償する必要があります。収縮は実際の材料システムと製造条件の影響を受けるため、すべてのPIMコンポーネントに普遍的なスケールファクターや焼結後の公差が適用されるわけではありません。
一部の精密な内径、嵌合面、シール面、または重要な寸法には、機械加工、研削、研磨、またはその他の焼結後の加工が必要になる場合があります。セラミック仕上げには、欠けや脆性損傷に対する適切な保護も必要です。
図面では、焼結後の仕様を満たすべき寸法と、機械加工または研削用に割り当てられた寸法を区別する必要があります。これにより、仕上げコストの見積もりや、各重要機能の検査方法の定義に役立ちます。
PIMが不向きな場合
PIMは、非常に単純な形状、非常に少量生産、頻繁に変更される設計、異常に大きまたは厚いコンポーネント、取り扱いや焼結による損傷を受けやすい機能、または成形後に広範な精密仕上げを必要とする製品には、限定的な利点しか提供しない場合があります。
例えば、単純な円筒形のピンは、PIM金型を開発するよりも機械加工する方が実用的である場合があります。まだ再設計中のプロトタイプも、形状が安定するまで機械加工やその他の柔軟なプロセスで対応する方が良い場合があります。
金型加工は可能だがPIM金型を正当化できない部品(例示的なケース)
需要が不確かな年間の単純なコンポーネントで、複数のタイトな公差のインターフェースを検討します。その形状は成形しやすいかもしれませんが、重要な機能には焼結後にかなりの機械加工が必要になります。
PIMで仕様を満たせる幾何形状と、依然として機械加工、研削、検査が必要な幾何形状を分離します。次に、金型およびプロセス開発のコストを、射出サイクル時間だけでなく、現実的な生涯生産量に分散させます。
二次加工の作業が多く残っている場合や設計がまだ変更中の場合は、要件が安定するまで、CNC加工またはその他の柔軟なプロセスの方が経済的なルートとなる可能性があります。
これらは製造ルートを比較するための理由であり、絶対的な除外事項ではありません。形状、材料要件、予想される生産量、および総仕上げコストが、依然として実用的な選択を決定します。
成形可能な形状は、まだ実用的なPIM部品ではありません。 部品は、バインダー除去と焼結に耐え、要求される寸法と材料特性を満たし、意図された生産量で経済的である必要があります。
主なポイント:粉末射出成形(PIM)の理解
PIMは2つの製造要件を組み合わせています。粉末バインダー混合物は必要な形状を形成し、成形された構造は最終的な材料および寸法仕様を満たすために脱脂と焼結に耐える必要があります。
- PIMは包括的な用語です。 MIM(金属射出成形)とCIM(セラミック射出成形)がその主要な金属およびセラミックのルートであり、CCIM(炭化物射出成形)は認識されている特殊な超硬合金の用途です。
- その各工程は繋がっています。 フィードストックの品質、成形、脱脂、焼結はすべて最終部品に影響します。
- 材料システムが最終的な特性を決定します。 金属、テクニカルセラミック、超硬合金部品には、それぞれ異なる検証済みの条件が必要です。
- その価値は、部品と生産量によって決まります。 複雑なニアネットシェイプ形状と繰り返し可能な生産は、プロセス全体が実現可能な場合に有効です。
- その限界は現実的です。 離型、収縮、破損リスク、精度要求、仕上げ、および金型経済性を評価する必要があります。
PIMは普遍的な材料ではなく、 製造方法, を指します。必要な特性がまず粉末システムを決定し、次に形状、バインダー除去、焼結、生産量がそのルートが実用的であるかどうかを決定します。主な材料ルートの詳細な比較については、 MIMとCIMの比較. を参照してください。金属固有の製造要件については、 金属射出成形.
複雑な金属部品を評価していますか? A 図面レビュー は、MIMプロセスが選択される前に解決する必要がある金型、収縮、仕上げ、検査の質問を特定できます。
よくある質問
粉末射出成形(MIM)と3Dプリンティングは同じですか?
MIMは金型、一時的なバインダー除去、焼結工程を経て、粉末フィードストックから繰り返し成形部品を製造します。粉末ベースの3Dプリンティングは、層ごとに部品を構築し、異なる結合または溶融メカニズムを使用する場合があります。どちらも粉末材料を使用できますが、製造ロジック、金型要件、および経済的利点は異なります。.
PIMに金属粉末やセラミック粉末は使用できますか?
自動ではありません。粉末は、検証済みのフィードストックシステム、バインダー除去ルート、焼結方法、および最終的な特性目標と互換性がある必要があります。PIMにおける材料の利用可能性は、粉末化学だけでは決まりません。.
PIM部品は常に二次加工が必要ですか?
PIMはニアネットシェイプ製造によく使用されるため、多くの形状が成形と焼結によって直接作成される可能性があります。しかし、重要なボア、シール面、嵌合部、または精密公差が必要な表面には、機械加工、研削、研磨、その他の仕上げ加工が必要になる場合があります。.
エンジニアは、部品がPIM(粉末射出成形)に適しているかどうかをどのように判断できますか?
適切な粉末材料、成形による複雑形状の利点を活かせるジオメトリ、そして金型製作やプロセスバリデーションを正当化できる生産量が組み合わさったものが有力な候補となります。また、部品は成形、脱脂、焼結、検査、および必要な仕上げ工程を経て製造可能である必要があります。.







